Выбирайте инструменты, ориентируясь на отверстие, паз или контур, которые необходимо изготовить, а не просто на соответствующий номинальный диаметр. Используйте это руководство для проверки геометрии, посадки хвостовика, технологических ограничений, подтверждения от поставщика и стоимости готовой платы.
Для инженеров, занимающихся производством печатных плат, закупка сверл и фрезерных станков — это решение, связанное с контролем процесса. Дешевый инструмент может стать дорогим, если он приводит к образованию отверстий слишком большого диаметра, сколам кромок ламината, чрезмерному повреждению или незапланированным остановкам оборудования. Отделам закупок также необходимо различать заявленный диапазон диаметров инструмента станка и технические характеристики конкретного расходного материала.
В этом руководстве основное внимание уделяется выбору сверл/фрез для печатных плат и подготовке запроса коммерческого предложения . Для более подробного анализа постепенного износа фрезера и причин его замены ознакомьтесь с руководством CHIKIN CNC по износу фрез для печатных плат .
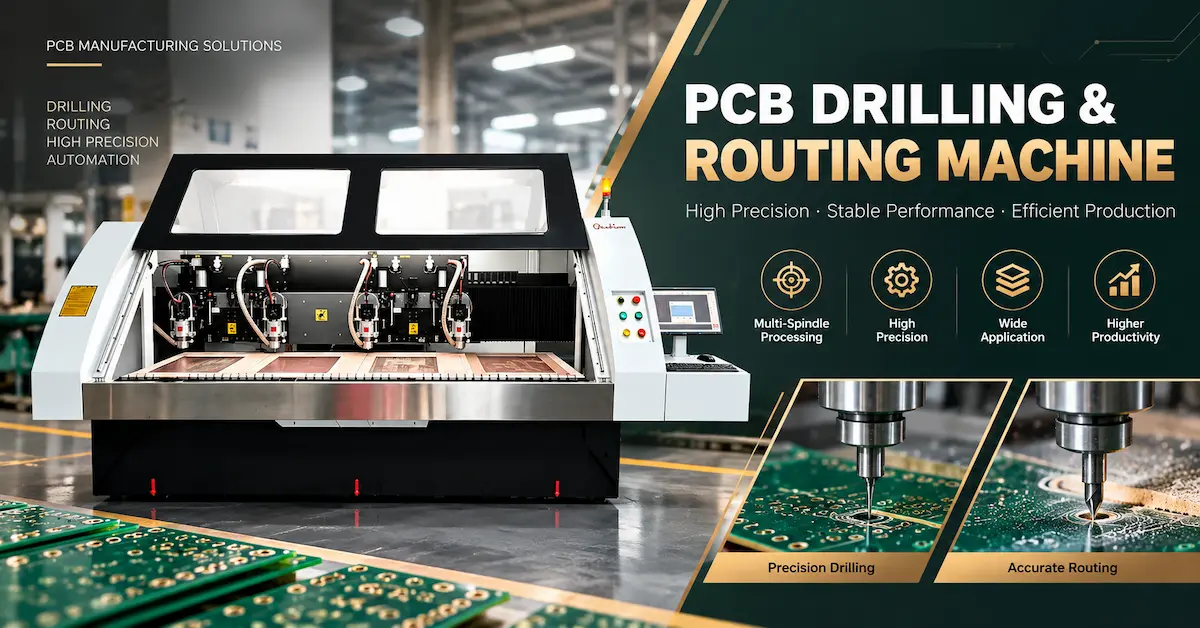
1. Сверла для печатных плат против фрезерных фрез: в чем же разница?
Сверло для печатных плат имеет заостренный режущий конец, предназначенный для проникновения в ламинат и создания отверстия. В этом процессе преобладают осевое перемещение, удаление стружки, совмещение отверстий и состояние стенок отверстий. Фрезерный станок использует режущие кромки вдоль своей рабочей длины, перемещаясь по контуру; центральное значение имеют боковые силы, отклонение инструмента, жесткость зажима и качество обработки кромок.
| Фактор отбора | Сверло для печатных плат | бит для фрезерного станка для печатных плат |
|---|---|---|
| Основная задача | Сквозные отверстия, отверстия для компонентов, монтажные отверстия, отверстия для инструментов. | Профили печатных плат, пазы, внутренние окна, изоляция выфрезерованных контуров. |
| Основное движение при резке | Осевое проникновение | Прокладка бокового пути |
| Геометрический фокус | Точка, края, отвод жидкости из канавки, рабочая длина | Рисунок канавок, длина резки, форма кончика, удаление стружки. |
| Типичный производственный риск | Сломанное сверло, ошибка в положении отверстия, размазывание, заусенцы | Шероховатые края, вырывание волокон, слишком большие пазы, деформация инструмента. |
| Полезный индикатор ресурса инструмента | Квалифицированные буровые работы выявили попадания в заданный слой и материал. | Пройденное расстояние в соответствии с заданными условиями. |
| Документ покупателя | Схема расположения отверстий, а также требования к сверлу/чистовой поверхности отверстия. | Контурный чертеж, а также требования к пазу, пропилу и кромке. |
Они не взаимозаменяемы только потому, что оба могут быть закреплены на небольшом шпинделе станка с ЧПУ. Сверло с острым наконечником для печатных плат не следует использовать для сложных операций контурной фрезеровки без явного разрешения изготовителя инструмента. Аналогично, нельзя считать, что фреза подходит для изготовления прецизионных сквозных отверстий с металлическим покрытием.
2. Подбор оснастки под материалы FR4, многослойные и другие материалы для печатных плат.
Жесткий FR4: Стекловолокно решает проблему резки.
FR4 сочетает в себе смолу и стекловолокно в качестве армирующего материала. Армирующий материал является абразивным, поэтому материал инструмента, геометрия кромки, удаление стружки и контроль температуры имеют большое значение. Твердосплав широко используется при сверлении и фрезеровании печатных плат, но разные марки и геометрии могут вести себя по-разному в одном и том же ламинате.
Для сверления проверьте требования к диаметру отверстия, толщину ламината, высоту пакета проводов, распределение меди и утвержденный материал для ввода/подключения. Для фрезерования определите требуемый контур, минимальную ширину паза, опору панели и длину реза на панель.
Многослойные плиты: не путайте диаметр сверла с размером готового отверстия.
На чертеже для изготовления может быть указан конечный диаметр отверстия с покрытием. Диаметр механического сверления может отличаться, поскольку меднение изменяет конечный размер отверстия. Этот допуск зависит от процесса изготовления; не следует применять одно универсальное увеличение ко всем заказам. Перед заказом сверла необходимо получить подтверждение от инженера-технолога по печатным платам.
Небольшие механические сверла также имеют ограничения, связанные с рабочей длиной, биением, толщиной материала и состоянием пакета. Создание микроотверстий лазером — это отдельный процесс, и его не следует представлять как обычную возможность каждого механического сверла.
Конструкции на основе алюминия, обладающие высокой температурой стеклования и гибкостью.
Эти материалы следует оценивать индивидуально. Фрезерный станок, зарекомендовавший себя на стандартном FR4, может потребовать другой геометрии или технологического окна для профилирования печатных плат с металлическим сердечником. Жестко-гибкие панели создают проблемы с поддержкой и переходом материала. Обращайтесь к поставщикам оснастки за рекомендациями, специфичными для конкретного применения и подтвержденными результатами испытаний, вместо того чтобы предполагать, что одно универсальное семейство фрез подходит для всех плат.
3. Восемь характеристик, которые необходимо проверить перед покупкой сверл или фрез для печатных плат.
Подтвердите фактический требуемый размер отверстия или фрезерованного паза, допуски и способ контроля диаметра инструмента.
Сопоставьте характеристики держателя или цанги; диаметр резания не обязательно совпадает с диаметром хвостовика.
Учитывайте толщину доски, количество слоев, материалы для ввода/загрузки и безопасную, соответствующую стандартам длину зацепления.
Укажите геометрию сверла и канавок или тип канавок и конфигурацию наконечника фрезера.
Запрашивайте марку твердосплава, обработку поверхности или покрытие только в тех случаях, когда это поддерживается поставщиком инструмента.
Подтвердите тип шпинделя, цанги, способ установки и метод измерения, а не только номинальный размер сверла.
Документально задокументируйте утвержденные скорость, подачу, высоту или глубину стопки инструментов, стратегию извлечения и траекторию движения инструмента.
Запросите у производителя номер детали, версию чертежа, идентификационный номер партии и подтверждение проверки.
Распространенная ошибка при покупке — заказ инструмента по маркировке «3,175 мм» без уточнения, относится ли этот размер к диаметру режущей части или хвостовика. Другая распространенная ошибка — покупка инструмента нужного диаметра с недостаточной длиной режущей части или несовместимым наконечником.
В соответствующем руководстве по проверке шпинделя и цанги печатной платы объясняется, почему чистоту, вставку, соосность и состояние держателя необходимо учитывать наряду с качеством инструмента.
4. Геометрия фрезера: алмазная резка, стружколом или другая форма канавки?
Фрезы для фрезерования печатных плат могут иметь режущие кромки с ромбовидным рисунком, формы, препятствующие образованию стружки, или другую геометрию канавок. Каждая конструкция меняет способ взаимодействия инструмента с ламинатом и отвода материала от зоны резания. Не существует единственной «оптимальной» геометрии для всех видов фрезерования печатных плат.
- Фрезер с алмазной или алмазной заточкой: часто используется для фрезерования стекловолоконных ламинатов, где приоритетными являются контролируемая резка кромок и удаление частиц. Фактические результаты зависят от конструкции инструмента и условий процесса.
- Геометрия стружколома: Использует прерывистые режущие элементы, предназначенные для регулирования удаления материала. Пригодность зависит от типа ламината, паза, глубины фрезерования и рекомендуемого поставщиком диапазона параметров резки.
- Другие профили концевых фрез: могут быть актуальны для конкретных материалов или контуров, но не следует предполагать, что обычная металлообрабатывающая концевая фреза подойдет для специализированного фрезерного станка для печатных плат.
Для небольших пазов и внутренних элементов определите минимально допустимый диаметр инструмента по инженерному чертежу. Для фрезерованного контура сравните качество кромки, размеры, нагрузку на инструмент и пылеудаление для всех типов инструментов, соответствующих требованиям. Проведите испытания различных вариантов, используя одну и ту же доску, приспособление, шпиндель и стандарт контроля качества.
5. Перед отправкой запроса на коммерческое предложение подтвердите совместимость станка и цангового зажима.
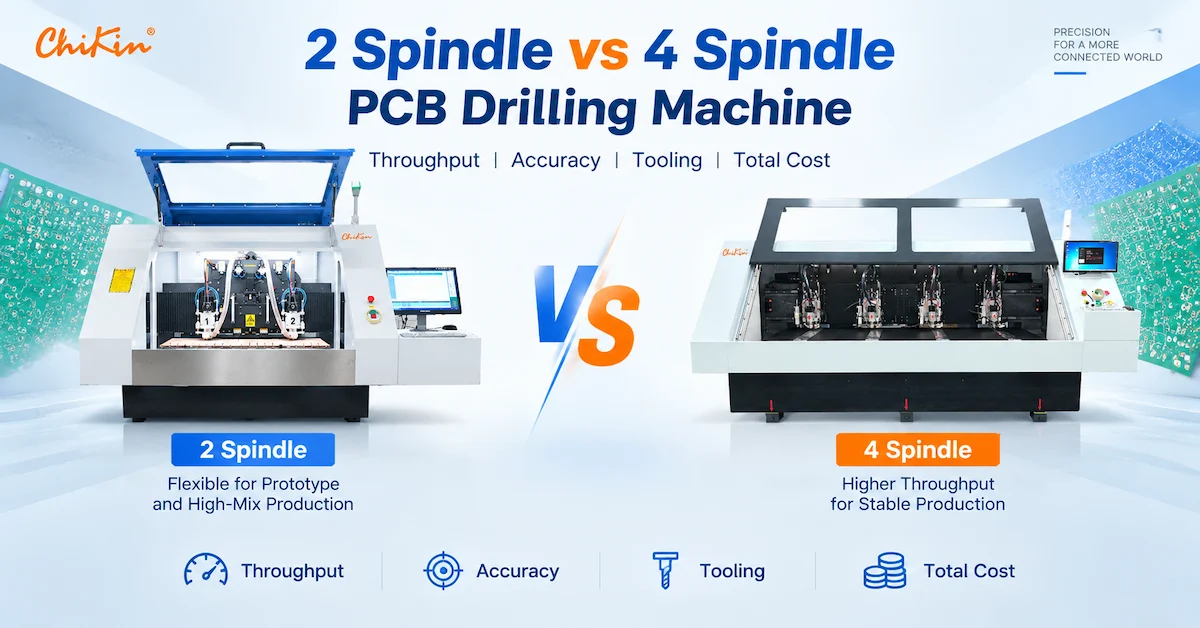
Компания CHIKIN CNC выпускает сверлильные и комбинированные сверлильно-фрезерные станки с различными конфигурациями шпинделя. Ниже приведены опубликованные диапазоны диаметров инструмента , которые не гарантируют автоматическую совместимость каких-либо конкретных сверл, хвостовиков, длины инструмента или покрытия сторонних производителей.
| Справочник по оборудованию CHIKIN | Опубликованная информация о диаметре инструмента | Соответствующее решение |
|---|---|---|
| CK-02D: двухшпиндельный сверлильный станок | Сверление: 0,15–6,35 мм | Проверьте требования к высокоскоростному буровому инструменту, хвостовику/держателю и фактическому комплекту буровых материалов. |
| CK-04D: 4-шпиндельный сверлильный станок | Сверление: 0,15–6,35 мм | Контроль партии инструмента и допустимых значений количества попаданий по нескольким головкам. |
| 1 тренировка + 1 маршрут с ПЗС-камерой | Сверление: 0,15–6,35 мм; фрезерование: 0,5–3,175 мм | Указывайте параметры сверл и фрезерных инструментов отдельно, включая их держатели. |
| CK-04R: 4-шпиндельный сверлильно-фрезерный станок | Подтвердите фактический интерфейс инструмента для заказанной конфигурации. | Проверьте геометрию фрезеровки, длину фрезы, посадку в магазин и инструмент. |
На сайте также указана цанга CHK 3.175 в разделе сопутствующих запчастей. Размер хвостовика не следует рассматривать как доказательство совместимости со всеми шпинделями CHIKIN; необходимо сверить конусность, длину, крепление и модель шпинделя с установленным станком.
В соответствующих конфигурациях CHIKIN описаны автоматическая смена инструмента, а также определение длины, диаметра инструмента или обнаружение поломки инструмента. Это важные элементы управления настройкой, но обнаружение поломки инструмента не то же самое, что измерение постепенного износа кромки . Уточните, какие функции включены в конкретную модель и применимы ли они к выбранным инструментам.
Нужно подобрать оснастку для станка с ЧПУ для обработки печатных плат?
Отправьте модель вашего станка, идентификационные данные шпинделя и держателя, материал печатной платы, схему сверления/отверстий, траекторию трассировки и производственные цели. Попросите команду CHIKIN проверить интерфейс инструмента и подходящую конфигурацию оборудования.
6. Установите параметры подачи, скорости и срока службы инструмента на основе результатов квалифицированных испытаний.
Максимальная частота вращения станка не является готовым алгоритмом резки. Рабочая скорость и подача зависят от диаметра инструмента, его геометрии, материала, типа заготовки, состояния шпинделя и рекомендаций производителя инструмента.
Два типа взаимосвязей могут помочь инженерам в оценке технических предложений:
- Скорость вращения сверла (мм/мин) = скорость вращения шпинделя (об/мин) × скорость вращения за один оборот (мм/об).
- Подача фрезера (мм/мин) = скорость вращения шпинделя (об/мин) × количество режущих зубьев × нагрузка стружки (мм/зуб).
Эти формулы описывают геометрические зависимости, а не универсально безопасные настройки. Некоторые геометрические параметры трассировки печатных плат не соответствуют стандартной модели количества зубьев концевой фрезы, поэтому используйте рекомендации по процессу, специфичные для данной геометрии, вместо того, чтобы задавать приблизительную нагрузку на кристалл.
Оценивайте сверла по количеству успешных попаданий для четко определенного материала и набора сверл. Оценивайте фрезы по суммарной пройденной дистанции и приемлемому качеству кромки, при этом количество панелей следует использовать в качестве дополнительного критерия. Предельные значения должны быть получены в результате многократных производственных испытаний, а не на основе общих заявлений о «10 000 отверстиях» или «долговечных твердосплавных материалах».
7. Диагностируйте дефекты, прежде чем обвинять режущий инструмент.
| Обнаруженный дефект | Возможные взаимоотношения между инструментами | Другие условия, которые необходимо проверить. |
|---|---|---|
| Буровая установка неожиданно сломалась. | Чрезмерная тонкость, повреждение инструмента или неподходящая геометрия. | Выход материала, высота штабеля, подача, материал на входе, зажим |
| Слишком большие или неравномерные отверстия | Биение инструмента или проблема с диаметром | Состояние шпинделя/цанги, смещение сверла, метод измерения. |
| Заусенцы или смазка стенок отверстия | Неправильная геометрия или затупившаяся режущая кромка | Нагрев, подача/скорость, ламинирование, подложка |
| Грубо обработанные края | Неподходящая флейта или износ | Вибрация панели, направление трассы, пылеудаление, опора |
| Изменение ширины паза | Отклонение инструмента или изменение эффективного диаметра | Биение, компенсация траектории, нагрузка при резке, крепление |
Изменяйте по одной контролируемой переменной за раз. Новый инструмент, который немедленно выдает тот же дефект, должен инициировать проверку шпинделя, цанги, зажимного приспособления и извлечения, а не еще один дорогостоящий заказ инструмента. Объяснение CHIKIN различий между сверлильными и фрезерными шпинделями дает полезную информацию о том, почему осевой и боковой инструмент предъявляют разные требования к шпинделю.
8. При покупке ориентируйтесь на себестоимость одной принятой платы, а не только на цену за единицу.
Цена инструмента не отражает себестоимость его производства. Недорогое сверло может потребовать частой замены; фрезерный станок может долго резать, но не соответствовать требованиям к качеству кромки, прежде чем физически сломается.
Стоимость сверлильного инструмента на одно принятое отверстие = соответствующие затраты на сверление ÷ количество принятых отверстий. Стоимость фрезерного инструмента на одну принятую доску = соответствующие затраты на фрезерный инструмент ÷ количество принятых досок, обработанных фрезерованием. Эти показатели следует рассматривать наряду с затратами на замену инструмента, браком, простоями и контролем качества.
Попросите поставщиков оснастки предоставить информацию об используемом материале, диаметре, количестве слоев или траектории фрезеровки, условиях обработки, размере выборки и критерии извлечения. Без этих переменных невозможно корректно сравнивать обещания разных поставщиков относительно срока службы инструмента.
9. Контрольный список для запроса коммерческого предложения на сверло/фрезерную головку для печатных плат
При оценке оснастки, совместимости с ЧПУ или комплекта оборудования и расходных материалов используйте приведенное ниже описание закупочной документации.
| Отправить поставщику | Минимальная информация |
|---|---|
| Приложение | Сверление отверстий, припуск на сверление отверстий с пластинами, фрезеровка пазов или профилей. |
| изготовление печатных плат | Материал, количество слоев, толщина, высокотемпературный стекловолоконный/с металлическим сердечником/жестко-гибкий (если применимо). |
| Рисунок | Схема отверстий, требования к качеству обработанных отверстий, контур/паз и допуски. |
| Подробная информация об инструменте | Диаметр режущей кромки, хвостовик, форма острия/канавки, длина режущей кромки и общая длина. |
| Интерфейс машины | Модель станка, внутренний диаметр шпинделя, положение цанги/держателя, пределы инструментального магазина. |
| Условия производства | Частота вращения шпинделя, подача, укладка, длина маршрута, траектория движения инструмента и оснастка. |
| Квалификация | Метод контроля, количество образцов, критерии приемки, выявленные дефекты. |
| Коммерческие требования | Ожидаемое ежемесячное потребление, отслеживаемость партий, сроки поставки и повторные заказы. |
Запросите чертеж или техническое описание точного инструмента, а также, по возможности, план опытных испытаний. При заказе станка CHIKIN запросите утвержденную спецификацию держателя/инструмента в рамках документации по приемке оборудования. Указанный диапазон диаметров станка сам по себе не заменяет собой спецификацию.
10. Часто задаваемые вопросы
Можно ли использовать сверла для печатных плат в качестве фрез?
Не является универсальной заменой. Геометрия сверла оптимизирована для осевого сверления отверстий, тогда как геометрия фрезера предназначена для боковой контурной резки. Используйте только те процессы, которые явно поддерживаются производителем инструмента и оборудования.
Действительно ли твердосплавные сверла для печатных плат лучше обычных инструментов из быстрорежущей стали?
Твердосплавные материалы широко используются для абразивной обработки печатных плат и в высокоскоростных прецизионных процессах. Однако при выборе необходимо учитывать хрупкость, биение станка, геометрию, материал и подтвержденный срок службы инструмента; один только материал не определяет безопасность процесса.
Совместим ли хвостовик фрезера диаметром 3,175 мм со всеми шпинделями для фрезеровки печатных плат?
Нет. Отверстие под цангу — это лишь одно измерение. Необходимо проверить конструкцию держателя, фиксацию, длину инструмента, балансировку и ограничения, специфичные для шпинделя.
Как следует сравнивать срок службы оборудования на заводах по производству печатных плат?
При сверлении сравните качественные результаты, полученные при обработке одного и того же материала, пакета инструментов и с одинаковыми параметрами. При фрезеровании сравните качественное пройденное расстояние и приемлемое качество кромки. Учитывайте брак, время замены и отслеживаемость партии инструмента.
Продаёт ли компания CHIKIN CNC все сверла и фрезы, описанные в этом руководстве?
На проверенных страницах веб-сайта в основном обсуждаются станки для сверления/фрезерования печатных плат, сопутствующие детали и инструменты. Наличие конкретных артикулов расходных материалов для сверл или фрезерных станков следует уточнять непосредственно у справочной службы CHIKIN, а не предполагать на основании данного руководства.
Запросить анализ оборудования и инструментов с учетом специфики применения.
Предоставьте чертеж платы, размеры инструмента, информацию о текущем дефекте или износе, модель станка и требуемый выходной сигнал. Запросите проверку совместимости с конкретной моделью и расчет стоимости.
Заключение
Выбор сверл и фрез для печатных плат начинается с конечного результата: для точных отверстий необходима соответствующая геометрия сверла, а для чистых пазов и контуров платы — подходящая геометрия фрезерования и контролируемое боковое резание. Диаметр, хвостовик, рабочая длина, материал, посадка цанги и документированные условия процесса имеют большее значение, чем просто обозначение «твердосплавное сверло».
При замене оборудования или инструментов используйте единый запрос коммерческого предложения (RFQ) и репрезентативные испытания на коммерческом совете для проверки приемлемой производительности и эксплуатационных затрат. Перед выбором конкретной конфигурации ознакомьтесь с оборудованием для сверления и фрезерования CHIKIN CNC и свяжитесь с технической командой, предоставив спецификации для вашего применения .