2-х шпиндельный или 4-х шпиндельный станок для сверления печатных плат: производительность, точность, оснастка и общая стоимость
- Оборудование для сверления печатных плат
- Оборудование для сверления и фрезерования печатных плат
Posted by Shenzhen Chikin Automation Equipment Co.,Ltd. On Sep 29 2026
Краткий ответ: 2-шпиндельный сверлильный станок для печатных плат обычно является более гибкой отправной точкой для прототипирования, NPI, большого количества работ и работ среднего объема. 4-шпиндельный станок для сверления печатных плат становится более привлекательным, когда одни и те же или похожие панели используются неоднократно, очередь сверления является узким местом, и завод может иметь четыре обрабатывающие головки, снабженные панелями, инструментами, приспособлениями и проверенными программами. Само по себе количество шпинделей не гарантирует производительность. При принятии решения о покупке следует учитывать количество используемых отверстий в час, время установки и переналадки, стабильность регистрации, управление инструментом, доступ для обслуживания, площадь помещения, коммунальные услуги, нагрузку на оператора и стоимость неудачного первого изделия.
Это руководство отвечает на реальный вопрос коммерческого расследования: как производителю печатных плат следует сравнить две и четыре сверлильные головки, прежде чем запрашивать официальное ценовое предложение? Оно предназначено для руководителей производства, инженеров NPI, покупателей печатных плат, рабочих групп EMS и дистрибьюторов, которым необходимо превратить сравнение машин в обоснованный запрос цен. На нем отображены общедоступные направления продукции компании Shenzhen ChiKin Automation Equipment Co., Ltd. (CHIKIN CNC), поставщика из Шэньчжэня, Гуандун, Китай, чей общедоступный каталог включает в себя сверление, сверление и фрезеровку печатных плат, выравнивание ПЗС, V-CUT, лазерную обработку и оборудование AOI. Страницы общедоступных моделей полезны для составления шорт-листов; Окончательная точность, скорость, инструменты, гарантия, минимальный заказ, время выполнения и критерии приемки должны быть подтверждены в предложении и образце отчета.
Фраза 2-шпиндельный станок для сверления печатных плат не означает, что все двухголовочные системы имеют одинаковую архитектуру. Некоторые конфигурации представляют собой специализированные системы бурения, тогда как другие сочетают в себе бурение и фрезерование. Аналогично, 4-шпиндельный станок для сверления печатных плат может быть сконфигурирован для крупномасштабного сверления, тогда как четырехшпиндельная платформа для сверления и фрезерования служит для другого процесса. К каждому сравнению прикрепляйте семейство станков, тип шпинделя, формат платы, программное обеспечение и список инструментов. Эта дисциплина предотвращает смешивание электронных таблиц в отличие от машин.

Для кого предназначено это сравнение и что должен решить покупатель
Подбор машины зависит от ограничений завода, а не от самого большого числа в брошюре. Прототипный цех с большим количеством прототипов может потерять больше времени на программирование загрузки и замены приспособлений, чем на само сверление. Контрактный производитель печатных плат может иметь стабильное семейство панелей и длинную очередь мелких отверстий; в этой среде параллельные шпиндели могут улучшить поток, если остальная часть линии сможет их кормить. На объекте EMS может потребоваться бурение и фрезерование в одной и той же ячейке, и гибридное решение CCD может цениться больше, чем чистый сверлильный станок. Дистрибьютору может понадобиться настраиваемая платформа с четкой документацией и возможностью повторного ввода в эксплуатацию в нескольких странах.
Прежде чем сравнивать два и четыре шпинделя, запишите в одном предложении автора решения и производственную задачу. Примеры включают: «Нам нужно устранить узкое место в бурении, не добавляя вторую смену»; «Нам нужна повторяемая регистрация прототипов HDI с частыми изменениями конструкции»; или «Нам нужен станок, который может использовать данные о приспособлениях и инструментах на нашей существующей линии». Предложение становится заявлением о намерении поиска в кратком описании содержания и первой строке запроса предложения. Если команда не может прийти к согласию по проблеме, обсуждение количества шпинделей превратится в список функций, а не в решение проекта.
На общедоступных страницах CHIKIN описывается универсальное направление производства печатных плат с ЧПУ и неоднократно предлагается клиентам указать размеры платы, материал, размер отверстий, объем производства, чертежи и требования к автоматизации. Используйте ту же привычку «доказательства прежде всего» в обсуждении поставщиков. Отправьте представительную панель, а не только номинальной толщины. Объясните, является ли плата FR-4, многослойной, HDI, жестко-гибкой или с алюминиевой основой. Укажите наименьшее отверстие, самое большое отверстие, количество отверстий, ожидаемое количество панелей за смену и необходимый интерфейс данных. Тогда поставщик сможет порекомендовать конфигурацию и образец теста, а не гадать по названию машины.
Основное отличие: параллельная обработка и гибкость
Станки с двумя и четырьмя шпинделями могут быть точными. Практическая разница заключается в том, сколько параллельной обработки может использовать линия. Четыре шпинделя создают большую потенциальную режущую способность, но они также добавляют координацию инструментов, одновременную нагрузку, требования к охлаждению или воздуху, точки обслуживания, а также необходимость поддерживать стабильность панели, программы и приспособления в более широком рабочем диапазоне. Двухшпиндельную систему проще загружать, легче отлаживать и легче обосновывать, когда заказы смешанные или неопределенные.
Станок с четырьмя головками не может автоматически сверлить четыре отверстия одновременно. Контроллер может разделить работу по панелям, по массивам, по инструментам или по последовательности, которая позволяет избежать столкновений и управлять нагрузкой на шпиндель. Попросите поставщика показать модель времени цикла с использованием вашей реальной программы Excellon или Gerber. Запросите предположения: смена инструмента, загрузка панели, зондирование, вакуум или зажим, проверка инструмента, эвакуация стружки, расстояние отвода, ускорение и взаимодействие с оператором. Метка «четыре шпинделя» представляет собой описание аппаратного обеспечения; приобретаемая вами производительность соответствует проверенной производственной последовательности.
Тот же принцип применим и к двухшпиндельному станку для сверления печатных плат. Две головки можно использовать параллельно, чередовать, чтобы сбалансировать износ инструмента, или назначать разные процессы, когда платформа совмещает сверление и фрезерование. Результат зависит от программного обеспечения и конструкции прибора. Компоновка с двумя головками также может снизить стоимость новой машины, оставляя при этом четкий путь модернизации в случае роста завода. Этот вариант полезен, когда покупателю нужен контролируемый первый шаг вместо крупных капитальных вложений.
<дел>
<таблица>
<голова>
<тр>
Фактор принятия решения
2 направления шпинделя
4 направления шпинделя
Доказательства, которые необходимо запросить
<тело>
<тр>
Типичная рабочая нагрузка |
Комплексные панели, панели NPI, прототипы и средние объемы |
Повторяющиеся панели, большой объем очереди и производственные семейства |
Модель цикла с использованием репрезентативных программ |
<тр>
Переключение |
Часто проще планировать и отлаживать |
Может быть эффективным, когда семьи пользуются общими приспособлениями и инструментами |
Документированные этапы переключения и измеренное время |
<тр>
Потенциальная пропускная способность |
Две обрабатывающие головки могут сократить время ожидания одной головки |
Большая параллельная производительность, когда линия может кормить все головки |
Результат FAT с включенной загрузкой и изменениями инструментов |
<тр>
Управление инструментами |
Меньше одновременных перемещений инструмента и записей об износе |
Больше записей об инструментах, балансировке и точках проверки |
Список инструментов, логика обнаружения и метод замены |
<тр>
Профиль риска |
Снижение начальной сложности и снижение риска простоя |
Более высокая емкость, но более высокие требования к интеграции и использованию |
Предположения по использованию и план изменения |
<тр>
Лучшее следующее действие |
Пример тестирования и проверка гибкой конфигурации |
Исследование мощности, многопанельное тестирование и проверка баланса линий |
Как построить сопоставимую модель пропускной способности
Начните с потребности в панелях за смену, а не с заявленной максимальной скорости. Запишите количество отверстий на панели, распределение диаметров, количество смен инструмента, метод загрузки панели и время, отведенное на проверку или доработку. Если ваш ассортимент продукции изменится, создайте как минимум три сценария: задание HDI для небольших отверстий, общее многослойное задание и задание для больших отверстий или со смешанным инструментом. Машина, выигравшая один сценарий, может проиграть в другом, поскольку в цикле доминирует смена инструментов.
Для проверки полезна простая модель мощности. Пусть эффективный цикл представляет собой сумму времени загрузки, выравнивания или зондирования, движения сверления, смены инструмента, проверки инструмента, времени разгрузки и запланированных допусков на действия оператора. Умножьте количество панелей за цикл на доступные производственные минуты. Затем примените согласованный коэффициент доступности для технического обслуживания, пополнения запасов, сигналов тревоги и плановых перерывов. Не заменяйте измеренный цикл FAT маркетинговым процентом безотказной работы. Держите формулу на виду, чтобы производственный и финансовый отделы могли оспорить предположения.
Например, четырехшпиндельный станок может обрабатывать две панели в приспособлении одновременно, но если загрузка занимает больше времени, чем сверление, вторая пара головок не используется полностью. Двухшпиндельный станок может обрабатывать одну панель, но быстрее выполняет переналадку и обеспечивает перемещение смешанного заказа. Это не противоречия; это разные результаты баланса линий. Запросите исследование времени, которое отделит движение машины от работы человека. Разница часто показывает, где приспособление, держатель панели, автоматическая проверка инструмента или шаг штрих-кода принесут больше пользы, чем другой шпиндель.
Если поставщик не может запустить вашу программу до составления предложения, используйте прозрачную оценку и пометьте ее «только планирование». Отправьте данные позже и обновите модель после обработки образца. Сохраните номер версии файла отверстия, чертежа панели, списка инструментов и калькулятора. Это создает прослеживаемый мост от контент-маркетинга к реальному решению покупателя и защищает обе стороны от разногласий, вызванных изменением входных данных.
<дел>
<таблица>
<голова>
<тр>
Элемент цикла
Что измерять
Почему покупателю следует отделить его
Типичное направление улучшения
<тело>
<тр>
Загрузка и выгрузка |
Время оператора или автоматизации на одну панель |
Быстрый шпиндель не может устранить узкое место вручную |
Несущая панель, направляющие для крепления или приспособление для загрузки |
<тр>
Выравнивание и зондирование |
Программа координатной метки, булавки, камеры или базовой точки |
Качество регистрации и время установки могут конфликтовать |
Стабильная точка отсчета, опция CCD или стандарт программы |
<тр>
Сверление |
Количество отверстий, ход, втягивание, ускорение |
Одна и та же скорость шпинделя может производить разные циклы |
Оптимизация траектории инструмента и вложение панелей |
<тр>
Изменения инструментов |
Количество, местоположение и идентификация инструмента |
Смешанные диаметры могут доминировать в цикле |
Планирование семейства инструментов и автоматическая смена инструментов |
<тр>
Проверка инструмента |
Проверка длины, диаметра, сломанного инструмента |
Предотвращает распространение скрытого дефекта на многие панели |
Рецепт обнаружения и первое подтверждение |
<тр>
Запланированные остановки |
Очистка, удаление пыли, охлаждение, осмотр |
В моделях мощности они часто отсутствуют |
Интервал технического обслуживания и конструкция извлечения |
Точность, регистрация и почему большему количеству руководителей нужно больше дисциплины
Положение отверстия контролируется исходной точкой доски, приспособлением, системой движения, состоянием шпинделя, биением инструмента, параметрами резания и программой. Четырехшпиндельный станок добавляет больше прямых связей. Каждый шпиндель должен быть откалиброван по одной и той же системе координат, а приспособление должно обеспечивать устойчивость панели по всей рабочей зоне. Двухшпиндельный станок имеет меньше взаимосвязей, но ему по-прежнему необходимы повторяемые исходные данные и контролируемая смена инструмента. Ни одна из архитектур не устраняет необходимость первичной проверки.
На общедоступных страницах продуктов CHIKIN перечислены гранитные конструкции, прецизионные линейные направляющие и шариковые винты, автоматическая смена инструмента, определение длины или диаметра инструмента, а также обнаружение сломанного инструмента на нескольких направлениях обработки печатных плат. Эти особенности являются полезными сигналами проектирования, а не универсальным результатом признания. В запросе предложения спросите, какие функции включены в предлагаемую модель, что является дополнительным, как машина калибруется и как поставщик будет демонстрировать повторяемость. Укажите материал платы, толщину, размер панели, диаметр инструмента, приспособление, температурный режим и метод измерения для теста.
Для досок HDI или досок с мелким шагом подтвердите, как машина обрабатывает инструменты малого диаметра, биение и мусор. Отверстие может находиться в правильном положении XY и все равно не получится, потому что стена неровная, вход поврежден или инструмент отклоняется. Попросите изображения под микроскопом или поперечные сечения там, где этого требует процесс. Для жестко-гибких или алюминиевых плит обсудите опорную и режущую нагрузки отдельно; тот же рецепт не может быть перенесен с балансной панели FR-4.
Составьте план калибровки и измерений до прибытия оборудования. В нем должны быть указаны датчик, эталонный артефакт, частота, владелец и действие при отклонении результата. Поставщик должен предоставить руководства и обучение, но базовый уровень производства принадлежит покупателю. Внесите базовые показатели в план управления и храните таблицу образцов вместе с машиной. Это более оправданно, чем указывать одно значение точности без указания рабочего состояния.
Шпиндель, оснастка и автоматическое управление инструментом
Инструменты могут решить реальную разницу между двумя и четырьмя шпинделями. В процессе сверления в одной программе может использоваться множество диаметров, а список инструментов может включать различную длину, материалы или степени износа. При наличии большего количества головок заводу необходим четкий метод назначения и замены инструментов. Спросите, распределяются ли инструменты между шпинделями, отслеживает ли контроллер срок службы инструмента по шпинделям и как событие поломки инструмента останавливает или возобновляет работу. Если ответ только «оператор меняет», запрос предложения является неполным.
Высокоскоростной шпиндель полезен только в том случае, если цанга, держатель, инструмент, охлаждение или воздух, а также условия извлечения соответствуют процессу. Подтвердите максимальную скорость, мощность, состояние подшипников, приемку биения и доступ для обслуживания предлагаемой конфигурации. Не делайте вывод о скорости сверления или стойкости инструмента на основе другой модели. На общедоступной странице может быть указан типичный диапазон скоростей; в официальном паспорте данных должно быть указано, что относится к указанной машине.
Автоматическая смена инструмента сокращает необходимость ручного вмешательства, но покупатель должен проверить сам сменщик. Подтвердите емкость кармана, идентификацию инструмента, контроль загрязнения, восстановление после сигнала тревоги и процедуру для инструмента, который не прошел проверку длины или диаметра. Для четырехшпиндельного станка спросите, можно ли проверить все головки за один цикл и не блокирует ли один неисправный инструмент другие. Лучший ответ — это документированная последовательность восстановления с образцом сигнала тревоги, а не общее заявление о том, что обнаружение доступно.
Срок службы инструмента следует измерять в ходе контролируемых испытаний. Запишите материал инструмента, диаметр, компоновку досок, количество отверстий, подачу, скорость, входные и резервные материалы, а также момент, когда качество становится неприемлемым. Поставщик может помочь предложить стартовый рецепт, но предел выпуска должен принадлежать производителю печатной платы, поскольку его стандарт качества включает в себя гальваническое покрытие, надежность и электрические характеристики. Ведите журнал инструментов, связывающий фрезу со шпинделем, программой, партией панелей и результатами проверки.
Материалы досок и ассортимент продукции
Решение о количестве шпинделей меняется в зависимости от состава материалов. Стандарт FR-4 может обеспечить стабильную рецептуру сверления больших объемов, в то время как HDI, жестко-гибкие плиты с алюминиевой подложкой и очень тонкие конструкции требуют другого выбора опоры и инструментов. Четырехшпиндельный станок может повысить производительность только в том случае, если каждая головка совместима с материалом и завод может контролировать процесс. Двухшпиндельный или гибридный станок подойдет лучше, если рабочие места часто меняются, а выборочное обучение имеет большее значение, чем чистый параллелизм.
Отправьте поставщику матрицу материалов вместо одной этикетки. Укажите номинальную толщину и диапазон измерений, вес меди, компоновку, систему смолы, готовую поверхность, конструкцию панели, распределение диаметров отверстий, требования к глубине или глухим сквозным отверстиям, а также ожидаемую температуру платы. Если одна и та же машина должна обрабатывать несколько семейств, запросите стратегию рецепта и примерный план, охватывающий крайние случаи. Матрица также помогает поставщику рекомендовать материал подложки, крепления, системы пылеудаления и охлаждения шпинделя.
Доска с большой панелью или узкой направляющей может прогибаться иначе, чем маленькая доска. Длинный путь путешествия может сделать ускорение и поддержку важными. Плотный медный рисунок может изменить нагрев и поведение при резке. Для панели со смешанными технологиями может потребоваться несколько семейств инструментов. Запишите эти детали в лист сравнения. «Сверление печатных плат» — это категория процесса, а не отдельное условие испытаний.
Когда лучше купить двухшпиндельный станок
Выберите направление с двумя шпинделями, когда фабрике необходима гибкость, имеется широкий ассортимент продукции или все еще изучается кривая спроса. Часто легче обосновать, когда текущая очередь умеренная, команда имеет ограниченный объем обслуживания или процесс использует детализацию и маршрутизацию в одной и той же ячейке. Платформа с двумя головками также может стать практичным мостом между устаревшей машиной с одной головкой и будущей линией более высокой производительности.
Двухшпиндельный станок – это не «маленькое» решение. Ему по-прежнему требуется стабильное приспособление, управление инструментами, извлечение, программный контроль и документированные приемочные испытания. Преимущество состоит в том, что команда может сосредоточить свои ресурсы на одном повторяемом окне процесса. Если изменения в проекте будут поступать еженедельно, более короткий цикл обучения может перевесить теоретическую мощность четырех головок. Попросите демонстрацию двух типовых работ: одной установки с большим количеством миксов и одной повторяющейся панели.
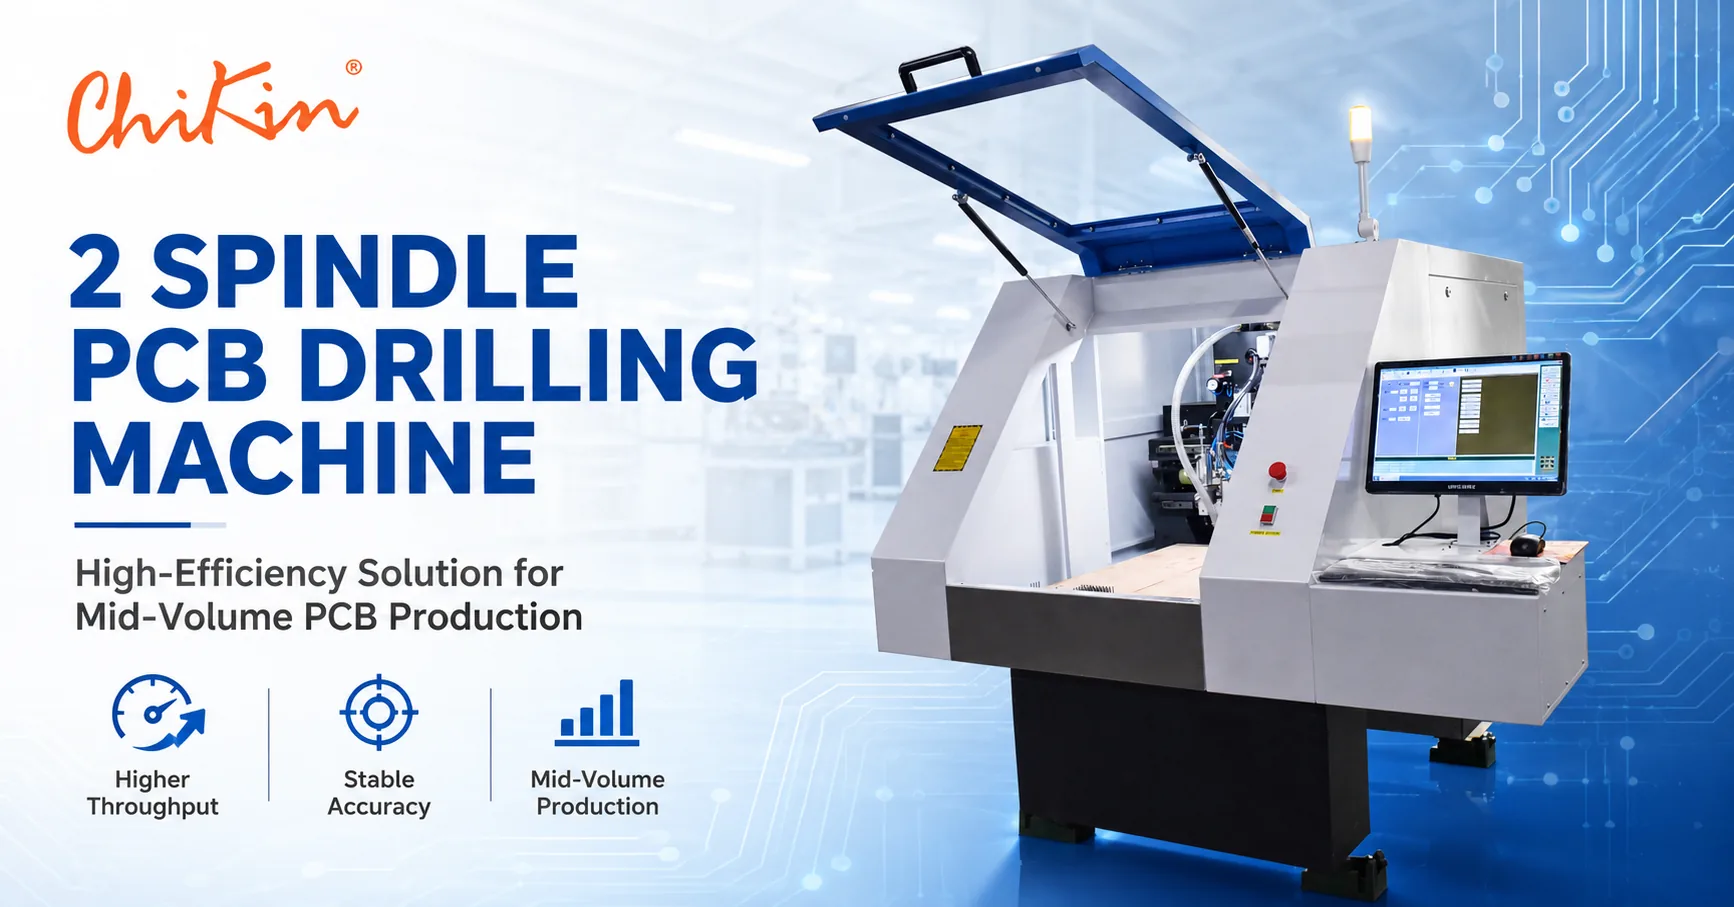
Направление сверления и фрезерования печатной платы шпинделя CHIKIN 2 публично описано со шпинделями с водяным охлаждением, автоматической сменой инструмента, проверкой длины, диаметра и поломки инструмента, ножным переключателем, гранитным основанием, линейными направляющими и шариковыми винтами. На общедоступных страницах приведены примеры значений, такие как 60 000 об/мин и 1,8 кВт на шпиндель для направления CK-02R, а также приведенные на странице заявления о повторяемости или позиционировании. Рассматривайте эти значения как общедоступную информацию о конкретной модели и подтвердите окончательную конфигурацию, метод измерения и критерии приемки в предложении.
Когда лучше купить 4-шпиндельный станок
Выберите четыре шпинделя, если очередь на сверление постоянна, семейство панелей повторяется и линия может поддерживать высокий коэффициент использования. Лучшие кандидаты обычно имеют предсказуемый спрос, достаточное количество операторов или средств автоматизации для питания станка, четкую процедуру пополнения запасов инструментов и последующие процессы, которые могут поглощать продукцию. Четырехшпиндельный станок, ожидающий загрузки или проверки, не сможет обеспечить значение, предлагаемое его оборудованием.
Попросите поставщика смоделировать мощность на трех уровнях использования, а не только в лучшем случае. Включите день переналадки, день смешанного заказа и день стабильного производства. Если инвестиции в конкретную программу оправданы, запустите эту программу в FAT и повторите ее после смены инструмента. Запишите результат и пределы. Покупатель также должен понимать, как ведет себя станок, если один шпиндель недоступен: может ли производство продолжаться на пониженной мощности или останавливается вся ячейка?
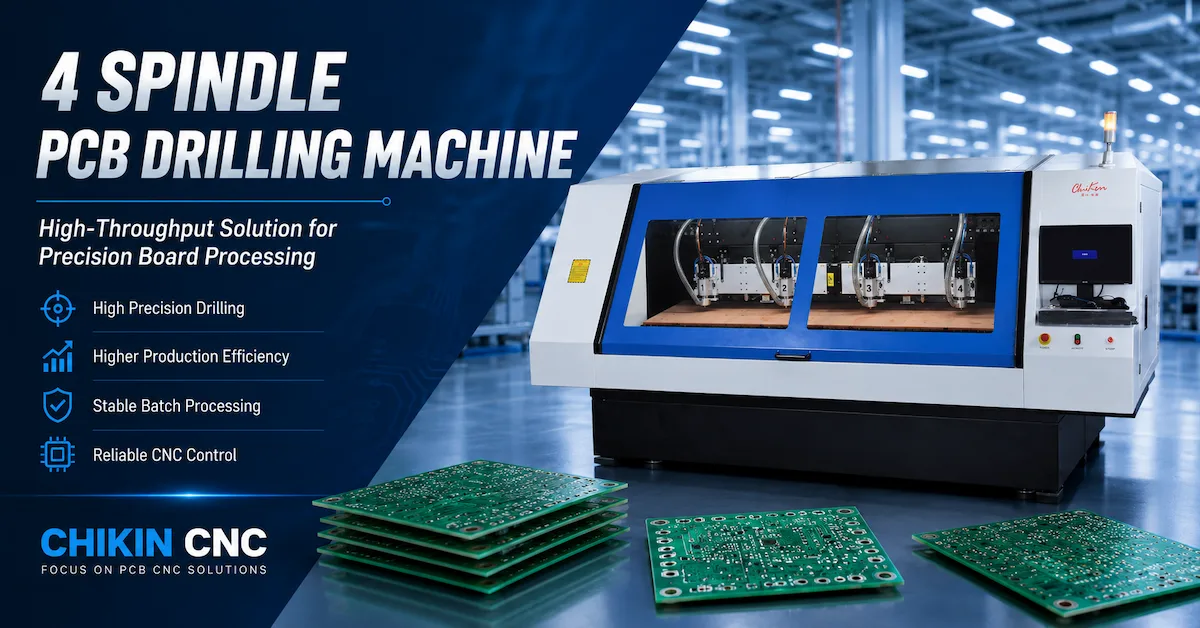
Общественное Направление сверления печатной платы шпинделя CHIKIN 4 описано для крупномасштабного сверления и содержит четыре положения высокоскоростного шпинделя с воздушным подшипником, автоматическую смену инструмента, определение длины и диаметра инструмента, обнаружение сломанного инструмента и гранитное основание. На странице приведены примеры диапазонов скорости, мощности, диаметра инструмента, размера стола и дополнительного разрешения линейной шкалы. Это не полная гарантия на каждую доску. Запросите технический паспорт конкретной модели и образец результата с использованием самого маленького инструмента, самой плотной схемы расположения отверстий и самой требовательной панели.
Гибридный вариант: сверление и трассировка в одной ячейке
Некоторые покупатели задаются вопросом о количестве шпинделей, когда реальной необходимостью является совмещение процесса сверления и фрезерования. Специальная сверлильная головка и фрезерная головка позволяют сократить необходимость замены инструментов и дополнительных настроек для панелей, для которых необходимы отверстия, пазы и контуры. Выравнивание ПЗС может помочь, когда контрольные данные или регистрация панелей играют центральную роль в процессе. Компромисс – другая модель цикла, другой план оснащения и потенциально другие требования к экстракции или охлаждению.
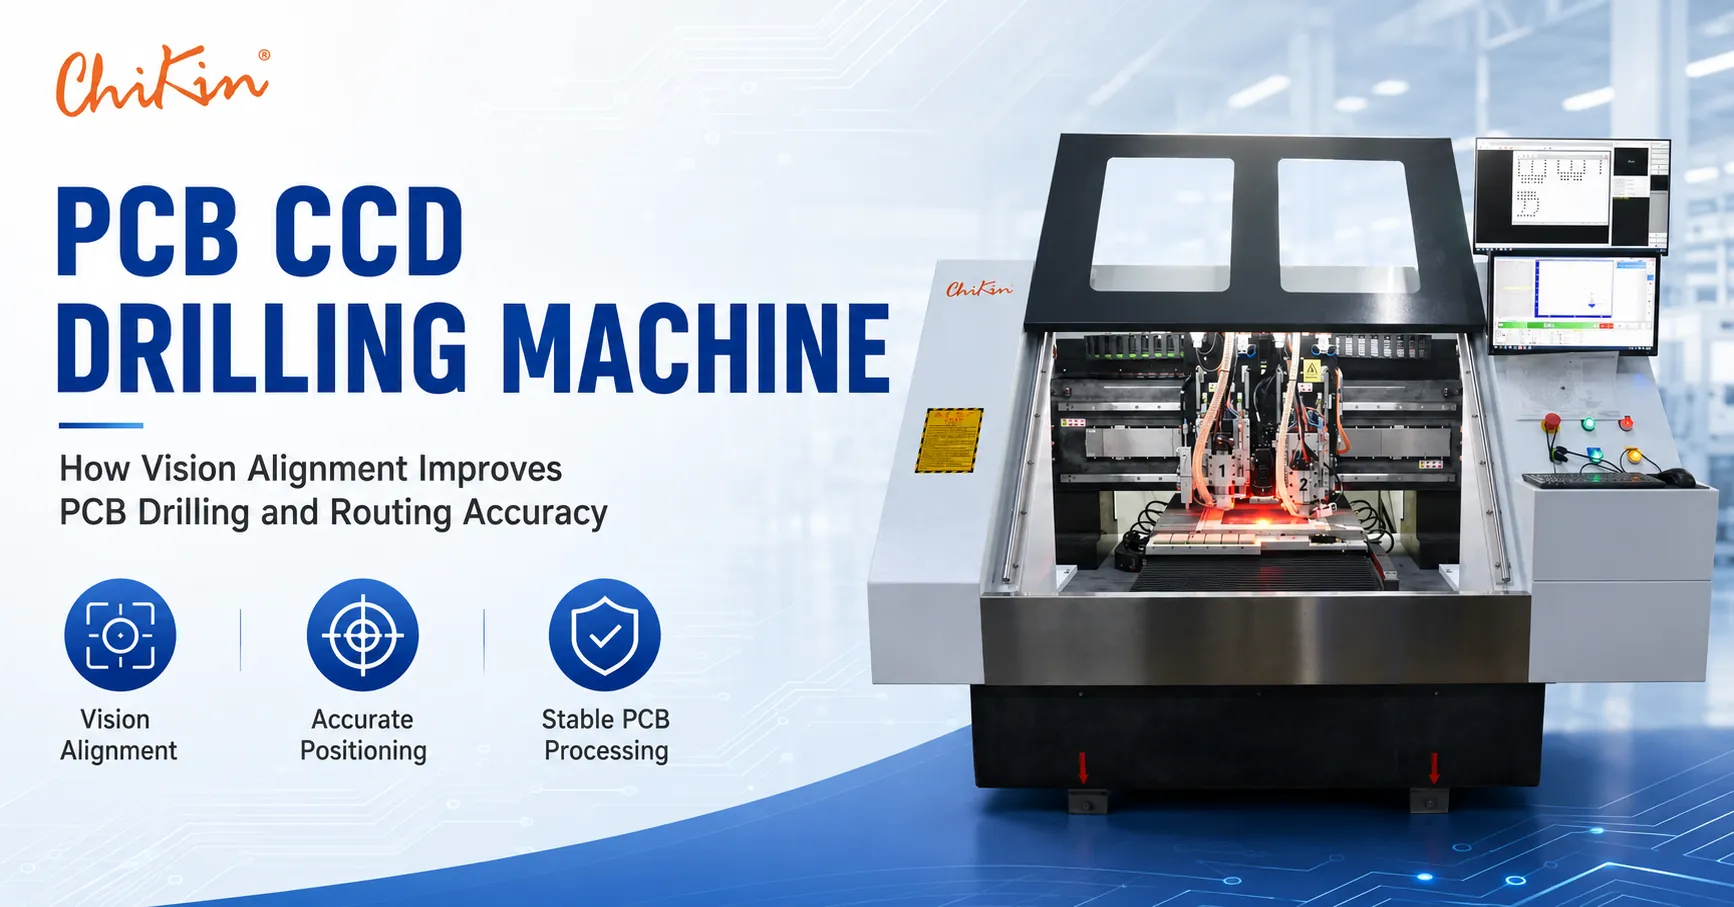
Общественное направление CHIKIN 1 сверло 1 маршрут с CCD описывается с одним сверлильным шпинделем, одним фрезерным шпинделем, координатным выравниванием CCD, автоматической сменой инструмента, проверкой длины инструмента, диаметра и поломки инструмента, ножной переключатель и гранитное основание. Он предназначен для NPI и средних объемов работ с FR-4, гибкими, жестко-гибкими, алюминиевыми и другими семействами плат. Прежде чем сравнивать его с двух- или четырехшпиндельным сверлильным станком, убедитесь, какие функции включены, как CCD обрабатывает ваши контрольные данные и как последовательность сверления и фрезерования.
Гибридная ячейка может быть лучшим решением, когда компания хочет меньше передач обслуживания и может принять другой профиль емкости. Это также может быть неправильным ответом, когда объем бурения очень велик, а прокладка выполняется нерегулярно. Сравните весь рабочий процесс: прием панели, выбор программы, выравнивание, сверление, трассировку, очистку, проверку и вывод. Покупатель должен сделать карту процесса видимой для финансов и операций, чтобы ценность была понятна помимо цены машины.
Фабричные доказательства, которые делают сравнение поставщиков достоверным
Оригинальные доказательства – это разница между полезным руководством для покупателя и обычной SEO-страницей. При покупке оборудования доказательства должны связывать поставщика, продукт, процесс и метод приемки. На общедоступных страницах CHIKIN указаны Shenzhen ChiKin Automation Equipment Co., Ltd., ее адрес в Шэньчжэне, контактные лица по продажам, семейства продуктов и язык обслуживания. Покупатель должен запросить название текущей модели, номер серийного номера или конфигурации, протокол заводских испытаний, фотографии упаковки и имя инженера, ответственного за испытание образца.
Не публикуйте тематическое исследование с указанием пропускной способности, повышения доходности, минимального заказа, даты поставки или периода окупаемости. Используйте проверенный случай клиента, если у компании есть разрешение и запись. В противном случае опишите тест как план обработки проб и отметьте результат как ожидающий рассмотрения. Прозрачное поле «подтвердить» вызывает больше доверия, чем точная цифра без источника. То же правило применяется к сертификатам, годам гарантии и претензиям сервисных центров, которые различаются на разных общедоступных страницах.
Для изделия с двумя шпинделями против четырех полезные оригинальные доказательства включают в себя сфотографированную стойку для инструментов, калибровочный артефакт, приспособление панели, проверку выборочного отверстия, фактическую версию программы и исследование времени, подобное производственному. Добавьте материал и версию платы к каждой подписи к изображению. Это позволяет будущему читателю, системе искусственного интеллекта или аудитору закупок понять, кто что сделал, откуда взялись доказательства и что еще предстоит проверить.
Практический план ЗПИ и выборочного тестирования
Заводские приемочные испытания должны начинаться с согласованной матрицы испытаний. Выберите хотя бы одну репрезентативную группу из каждого важного семейства продуктов. Включите самое маленькое отверстие, самую высокую плотность отверстий, самую частую смену инструмента и самый чувствительный материал. Определите приспособление, материал основы, набор инструментов, программу, охлаждение или кондиционирование воздуха, вытяжку, измерительное оборудование и действия оператора. Напишите тест до отправки машины, чтобы его результат нельзя было интерпретировать постфактум.
<дел>
<таблица>
<голова>
<тр>
Элемент FAT
Покупатель расходных материалов
Поставщик демонстрирует
Запись, которую нужно сохранить
<тело>
<тр>
Идентификатор машины |
Модель, опции, напряжение, версия программного обеспечения |
Конфигурация соответствует предложению |
Подписанный лист конфигурации и фотографии |
<тр>
Доска и панель |
Gerber/Excellon, материал, толщина, размеры |
Правильная нагрузка и исходная точка |
Редакция платы и идентификатор приспособления |
<тр>
Инструменты |
Утвержденные диаметры и предпочтения держателей |
Список инструментов, устройство смены, обнаружение, восстановление |
Таблица инструментов и журнал проверок |
<тр>
Точность |
База, допуск, размер, местоположение |
Повторить дыры и проверки регистрации |
Необработанные данные измерений, а не только «пройдено/не пройдено» |
<тр>
Емкость |
Репрезентативные программы и сценарии спроса |
Цикл с загрузкой, переключением и проверками включен |
Определение запуска/остановки и трассировка времени |
<тр>
Качество |
Кромка, стенка, заусенец, мусор, электрические критерии |
Проверка и утилизация образцов |
Изображения, отчет и запись о несоответствии |
<тр>
Готовность обслуживания |
План обучения и список запасных частей |
Обслуживание, сигнализация, резервное копирование, восстановление |
Посещение, руководства и список деталей |
Хороший FAT не пытается доказать каждый будущий продукт. Он подтверждает согласованную конфигурацию машины в согласованных условиях и определяет ограничения. Если результат четырехшпиндельной обработки зависит от конкретного приспособления или балансировки инструмента, запишите эту зависимость в документ приемки. Если результат с двумя шпинделями сильнее при переключении с большим количеством смеси, запишите измеренную последовательность. Эти доказательства должны помочь производственной команде принять решение о безопасном запуске.
Цена покупки занимает всего одну строку в сравнении. Добавьте инструменты, держатели, цанги, приспособления, вытяжку, охлаждение, воздух, электричество, установку, обучение, запасные части, калибровку, программное обеспечение, подготовку пола, доставку, таможню и плановое техническое обслуживание. Четырехшпиндельная система может иметь большую производительность, но также больше точек износа и другую стратегию запасных частей. Для двухшпиндельной системы может потребоваться более ранний второй станок, если спрос вырастет. Оба сценария относятся к одной и той же пятилетней модели.
Используйте таблицу чувствительности, а не одну оптимистичную окупаемость. Меняйте требования к панелям, их использование, затраты на оператора, срок службы инструмента, время простоя и количество отходов. Поместите предположения рядом с результатом. Не используйте опубликованный пример «годовой экономии» в качестве гарантии для клиента. Надежная модель рентабельности инвестиций строится на основе собственной истории заказов покупателя и измеренного цикла поставщика с четким указанием того, что исключено.
Самой ценной скрытой ценой часто является неудачный запуск. Если поставщик может обработать образец, проверить регистрацию, качество кромки, срок службы инструмента и фактический цикл перед заказом, эти доказательства могут стоить больше, чем небольшая скидка. Спросите, зачисляется ли плата за образец в заказ, как образец возвращается и какие данные доставляются. Включите образец результата в файл покупки, чтобы коммерческая команда и команда инженеров работали на одних и тех же фактах.
Машина не готова к работе, когда она стоит на полу. На объекте необходимы инженерные коммуникации, вытяжка или охлаждение, устойчивая поверхность, доступ для обслуживания, безопасный поток материалов и обученный оператор. Перед отправкой подтвердите требования к электропитанию, воздуху, воде, сети и выхлопным газам. Попросите чертежи компоновки и информацию о подъеме. Язык государственной службы CHIKIN включает установку, обучение, запасные части и удаленную инженерную поддержку; в предложении должно быть указано, будут ли они удаленными или на месте, сколько дней включено и что клиент должен подготовить.
Обучение должно охватывать не только работу с кнопками. Операторам необходимо загрузить правильную версию платы, проверить приспособление, проверить инструменты, отреагировать на сигналы тревоги, проверить первую деталь и изолировать подозрительную панель. Обслуживающему персоналу необходим график смазки или очистки, проверки шпинделей и сменных устройств, уход за извлечением, этапы резервного копирования и восстановления, а также контакты для эскалации. Производственному проектированию необходим план калибровки и триггер повторной квалификации после изменения услуги или программного обеспечения.
Панель с управляемым пилотом. Проверяйте «золотой образец» в начале каждой смены, сохраняйте первые панели для проверки и записывайте состояние инструмента. Постепенно увеличивайте ассортимент продукции. Если установлены четыре головки, проверьте каждую головку независимо, прежде чем оптимизировать параллельную работу. Если установлены две головки, проверьте последовательность, которая будет использоваться при смешанных заказах. Короткий, размеренный темп создает больше уверенности, чем немедленная попытка запуска каждого продукта.
Следующее доказательство подходит для черновика, ориентированного на покупателя, поскольку оно связано с общедоступными страницами CHIKIN или предоставленной библиотекой изображений компании. Перед публикацией владелец контента должен приложить последнюю утвержденную запись для каждого элемента. Это защищает статью от превращения общедоступного описания продукта в непроверенное обещание.