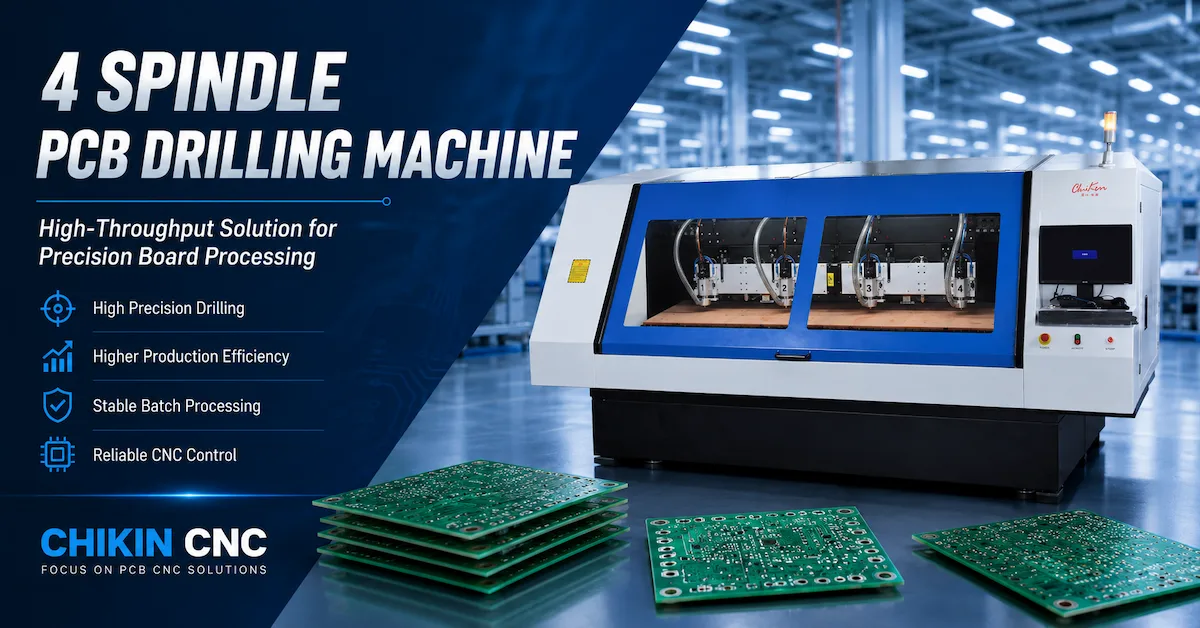
В середине партии кромка начинает выглядеть неровной. Оператор устанавливает другой резец, и следующие несколько панелей выглядят лучше, но проблема возвращается. Прежде чем менять шпиндель или уменьшать подачу по всей программе, проверьте, что происходит вокруг места резки. Частично забитый пылесборник, поврежденный шланг или забитый фильтр могут оставлять частицы в щели достаточно долго, чтобы их пришлось резать снова. Это не доказывает, что причиной дефекта стала пылеудаление. Это делает пылеудаление переменной процесса, которую стоит проверять, а не задачей по уборке, отложенной до конца смены. Для покупателя, сравнивающего системы пылеудаления для сверлильных станков для печатных плат , полезный вопрос заключается не просто в том, поставляется ли пылесборник. Важно, улавливается ли мусор на каждой рабочей головке, с учетом фактической платы, траектории движения инструмента, расположения шлангов и состояния фильтра, используемых в производстве.

Краткий ответ: Что меняется при использовании системы пылеудаления?
Удаление мусора происходит там, где он образуется инструментом, что уменьшает количество материала, доступного для повторной резки или осаждения на зажимном приспособлении. В этом заключается практическая выгода. Это может помочь сохранить проверенный процесс фрезерования, но не повышает точность осей станка. Показания системы отвода мусора также не доказывают, что вакуумный стол надежно удерживает панель. Проверяйте сбор и удержание мусора отдельно. При заказе оборудования попросите показать соответствующие показания во время репрезентативной программы, когда запланированные головки работают одновременно. Номинальная мощность двигателя и фотография чистого шкафа не могут ответить на вопрос, сохранится ли такое рабочее состояние на протяжении всей партии.
Почему для трассировки и бурения требуются разные проверки захвата?
Следите за материалом, а не за внешним видом корпуса. После резки FR-4 ищите частицы ламината и осколки стекла; там, где удалена медь, включите в осмотр металлические обломки. Сверло подает материал по своим канавкам. Фрезерный станок выбрасывает его в зону смены материала рядом с режущим инструментом, поэтому установка, работающая на ряде отверстий, заслуживает дополнительной проверки на длинном контуре. Представьте себе паз рядом со стенкой крепления: стенка может препятствовать сбору пыли, даже если сопло остается близко к инструменту. Теперь переместите головку в противоположный угол. Плотно ли там изгибается шланг? Прижимная лапка по-прежнему не задевает крепление? Обе позиции должны быть включены в демонстрацию. Прижимная лапка может определять область вокруг сверла, но покупателям все равно нужны доказательства того, что частицы покидают эту область. Проверьте также область под платой. Материал может скапливаться у опорного слоя, в то время как поверхность над ним выглядит приемлемо. Для сбора пыли при фрезеровании печатных плат попросите поставщика показать полный запрограммированный маршрут и остатки, оставшиеся в обозначенных зонах проверки. Прямой тестовый разрез рядом с выходным отверстием мало что скажет об этих труднодоступных местах.
Как мусор может нарушить точность без изменения калибровки осей
Рассмотрим панель, повторно установленную на приспособление с заусенцем в одной из точек опоры. Контроллер не потерял координаты, но плата может располагаться иначе. Локальный подъем изменяет место соприкосновения запрограммированной глубины с поверхностью; в случае тонкой панели сила резания также может вызывать перемещение вокруг этой опоры. Это проблема посадки, а не доказательство того, что пыль изменила калибровку оси. Повторная резка — это другой механизм. Материал, остающийся рядом с небольшим фрезером, возвращается к режущей кромке и делает нагрузку менее равномерной. Если инструмент уже имеет большой вылет или ограниченную жесткость, это дополнительное возмущение заслуживает исследования. Посадка инструмента представляет собой третий путь: остатки на захватывающей или сопрягаемой поверхности могут мешать держателю или цанге, поэтому плановая очистка и проверка биения по-прежнему важны. Обратите внимание также на оптические поверхности. Загрязненная контрольная точка или измерительное окно могут затруднить распознавание без каких-либо неисправностей системы перемещения. Эти примеры объясняют, как загрязнение может повлиять на результат; они не гарантируют, что каждая запыленная плата не будет соответствовать допускам. Прежде чем винить удаление пыли, проверьте базовую точку, приспособление, фрезу, состояние шпинделя и рецептуру. Улучшенная система сбора данных не устранит люфт и не исправит неточную маркировку светильника.
Что может и чего не может сделать качественная экстракция для увеличения срока службы инструмента
Полезный вопрос, касающийся срока службы инструмента, звучит так: «Какую длину фрезерованного материала соответствовала требованиям заказчика?» Фреза может оставаться целой, даже если качество её кромки уже не соответствует требованиям заказчика. При обработке стеклоармированного ламината нормальный износ режущей кромки продолжается даже при хорошем удалении абразивного материала. Сбор абразива может удалить отслоившийся абразивный материал до следующего контакта с кромкой, но он не может сделать ламинат неабразивным. Засоренный зазор добавляет ещё одну проблему: частицам становится меньше места для выхода, а трение или повторная резка могут привести к нагреву и ухудшению качества поверхности. Насколько это важно, зависит от фрезы, глубины резания, подачи, частоты вращения, материала и существующего износа. Избегайте покупки инструмента, обещающего вдвое больший срок службы, если это не подтверждено сравнительными испытаниями. Вместо этого, в ходе испытаний определите поставщика инструмента, диаметр, вылет режущей кромки, конструкцию доски и рецептуру резки. Запишите длину фрезерованного материала и причину замены. Была ли это шероховатость, заусенцы, ограничение размеров, допустимое количество ударов или поломка? Преждевременная замена без указания причины не подтверждает утверждение об экономии. Наконец, при сравнении необходимо продолжать охлаждение: воздух, проходящий через вытяжной патрубок, не заменяет систему терморегулирования шпинделя, и увеличение мощности всасывания не сможет исправить неподходящий рецепт.
Вакуумная очистка и вакуумная очистка зажимных элементов — это разные работы.
Когда в коммерческом предложении указано « вакуумная система для ЧПУ печатных плат », попросите поставщика указать ее назначение на схеме. Это протягивание частиц через вакуумный башмак, откачка воздуха со стола для удержания платы или и то, и другое с помощью специально разработанной системы? Для этих задач требуются разные доказательства. Объяснение Шмальца о вакуумном зажиме связывает удерживающую силу с разницей давлений и эффективной площадью; трение также имеет значение при сопротивлении боковой силе резки. Показания давления в накопительном устройстве не могут гарантировать адекватное удержание панели. Смотрите на последний контур в программе, а не только на этап загрузки. После прорезания материала может образоваться утечка или остаться небольшой участок с меньшей полезной площадью удержания. В зависимости от задачи, для зажимного устройства могут потребоваться выступы или специальный держатель. В то же время, вакуумный башмак должен свободно перемещаться в пределах зажимного устройства, не скользя юбкой по деликатному материалу. Если поставщик предлагает общий источник вакуума, попросите его объяснить, как удержание сохраняется при изменении потребности в откачке. Совместимый соединитель для шланга не является обоснованием конструкции. Зафиксируйте утвержденные условия фиксации заготовки и условия извлечения в отдельных протоколах приемки, чтобы в случае возникновения неисправности можно было отследить ее причину и связать с соответствующей системой.
| Функция | Что оно контролирует | Полезные доказательства приемки | Чего недостаточно? |
|---|---|---|---|
| Извлечение зоны инструмента | Обломки, покидающие зону выемки | Сбор данных наблюдений и измерение производительности ветвей. | Только мощность коллекторного двигателя |
| Вакуумное зажимное устройство | Крепление панели на светильнике | Сохранение вакуума и стабильности платы во время прорыва | Измерение силы всасывания в пылесборнике. |
| Охлаждение шпинделя | Тепловые условия двигателя и шпинделя | Проверки охлаждающей жидкости или системы охлаждения, указанные производителем оборудования. | Воздух, проходящий через пылезащитный башмак |
| Извлечение корпуса | Остаточные вещества в воздухе внутри камеры | Проверена схема воздушного потока и процедура очистки. | Закрытая дверца шкафа |
| Финальная фильтрация | Разделение частиц перед выгрузкой | Соответствующие характеристики фильтров и проверка системы. | Этикетка фильтра без подтверждения установки. |
Расход воздуха, давление и положение вытяжного колпака: укажите установленную систему.
Предположим, в брошюре пылесборника указан максимальный расход воздуха на одной линии и максимальный вакуум на другой. Не объединяйте их в рабочую спецификацию: они могут представлять противоположные концы кривой производительности. Вам нужен расход при давлении, требуемом установленной схемой. Проследите эту схему от инструмента: опорная плита, подвижный шланг, отводы, ответвления, сепаратор (если установлен), фильтр и воздуходувка. Каждая деталь вносит свой вклад в сопротивление. Поставщик оборудования должен указать свои требования к соединениям; проектировщик вытяжной системы должен показать, как они выполняются. Для нескольких рабочих головок определите комбинацию одновременно работающих элементов, прежде чем сравнивать производительность пылесборника. Затем проверьте отдельные ответвления, поскольку сильное короткое ответвление не обеспечит производительность при большем. Замена шлангов также заслуживает внимания. Уменьшение диаметра может увеличить потери давления, а увеличение его при неизменном расходе может снизить скорость транспортировки. Поэтому удобный шланг на складе может оказаться неподходящей заменой. У инструмента слишком большой зазор между опорной плитой и корпусом обеспечивает частицам путь для выхода; слишком маленький может мешать работе зажимов. Проведите демонстрацию, охватив оба крайних положения, когда подвижный шланг принимает другую форму. В лист ввода в эксплуатацию укажите схему установки, контрольную точку, активные головки, состояние фильтра и минимально допустимое показание. Без этих сведений одно и то же значение расхода воздуха может описывать совершенно разные условия обработки.
Фильтры загружаются постепенно; качество захвата может снизиться, прежде чем кто-либо это заметит.
Работающий пылеуловитель не обязательно обеспечивает заданный расход воздуха. По мере засорения фильтра частицами сопротивление изменяется. Компания Donaldson обсуждает эту взаимосвязь в своем техническом описании очистки фильтров . При составлении спецификации на закупку следует уточнить, как поддерживается требуемый расход воздуха в машине до утвержденного предела эксплуатации фильтра, а не просто что происходит с новым фильтрующим материалом. В журнале технического обслуживания следует зафиксировать два показателя: перепад давления на фильтре и согласованное показание на ответвлении. Если первый показатель кажется нормальным, но пыль остается рядом с одним из шпинделей, необходимо обратить внимание на локальное засорение или поврежденное соединение. Неожиданно низкие показания фильтра также не являются автоматически хорошей новостью; проверьте условия эксплуатации и целостность фильтрации по сравнению с утвержденным базовым уровнем. Перед выбором пылеуловителя для печатных плат необходимо проверить состав материала и схему отвода пыли. Фильтр с маркировкой HEPA может подходить для определенной конструкции, но эта маркировка не гарантирует, что вся установка содержит частицы или что рециркулируемый воздух является приемлемым. При сравнении следует учитывать пригодность для удаления мелких частиц, герметичность, доступность обслуживания и наличие сменных фильтрующих материалов. Компетентный специалист по оценке на предприятии должен определить меры контроля воздействия и любые меры предосторожности в отношении статического электричества или горючей пыли, связанных с материалами и технологическим процессом. В частности, не следует добавлять остатки алюминия или других металлов в поток отходов ламината без предварительной проверки совместимости. Необходимо уточнить, как осуществляется сортировка и удаление отходов, и включить эту задачу в обучение операторов.
Простой расчет воздушного потока, не заменяющий тест на улавливание.
Объемный расход описывается соотношением Q = v × A, где Q — расход, v — средняя скорость воздуха, а A — площадь внутреннего поперечного сечения воздуховода. Рассмотрим показательное соединение с внутренним диаметром 40 мм. Его площадь составляет приблизительно 0,00126 квадратных метров. Если правильно выполненное измерение дает среднюю скорость 15 метров в секунду, то расчетный расход составит около 0,0189 кубических метров в секунду, или 68 кубических метров в час. Ни 40 мм, ни 15 метров в секунду не являются рекомендуемыми целевыми значениями для извлечения ПХБ в данном случае. Пример лишь показывает взаимосвязь между диаметром, скоростью и заявленным расходом. Показание в центре шланга не обязательно отражает его среднюю скорость, а турбулентность вблизи изгиба может сделать удобное измерение ненадежным. Используйте утвержденную поставщиком оборудования схему испытаний. Если четырем ответвлениям требуется согласованный расход, коллектор должен обеспечить их одновременную потребность при установленном сопротивлении, но умножение значения одного ответвления на четыре не доказывает баланс. Одно короткое ответвление может потреблять непропорционально большой объем, в то время как более длинное — слишком мало. Поэтому в протоколе испытаний следует указать идентификатор ответвления, комбинацию активных насадок, расположение шлангов, состояние фильтра, используемый прибор и место измерения. Повторение этих условий в дальнейшем превратит числовое значение в полезный ориентир для технического обслуживания, а не в вводящее в заблуждение сравнение с каталогом.
Система локального сбора или централизованная система? Оцените компромисс.
Местный коллектор может четко определить ответственность: одна машина, короткое соединение и показания счетчика, относящиеся к этой машине. Он все равно занимает место на полу и требует обработки отходов, оценки уровня шума и планового обслуживания фильтров. Централизованная система может консолидировать обслуживание и размещать коллекторы вне производственной зоны, но ее более длинные воздуховоды и меняющийся спрос требуют тщательной координации. Запуск другой машины или замена заслонки не должны приводить к тому, что головка печатной платы окажется ниже заданного уровня улавливания. Перед подключением к существующей заводской системе необходимо определить ее доступную мощность и подтвердить совместимость материалов, а не полагаться на воздуховоды, которые выглядят ненадежными. Следует уточнить, кто отвечает за реагирование на сигналы тревоги, если машина относится к производству, а коллектор — к хозяйственным службам. Эта небольшая организационная деталь имеет значение во время ночной смены: оператору необходим утвержденный ответ и контактное лицо, а не спор о том, является ли проблема с пылью неисправностью машины или неисправностью инженерных систем здания.
Перед заменой шпинделя необходимо диагностировать симптом.
Шероховатый край не является уникальным признаком слабой экстракции. Тупой резец, неподходящая загрузка стружки, чрезмерное выступ, плохая опора или неплотное крепление могут привести к аналогичному результату. Используйте характер образования отходов и технологические записи, чтобы сузить круг поиска проблемы. Если проблема затрагивает только одну головку, в то время как соседние остаются чистыми, осмотрите эту ветвь, прежде чем регулировать общий коллектор. Если все головки выходят из строя позже в течение смены, проверьте загрузку фильтра, состояние сборного бункера и ограничения в общем воздуховоде. Если проблема появляется только в одном углу панели, проверьте движение шланга и зазор между башмаком и башмаком в этом положении. После устранения неисправности проверьте результат с тем же материалом и утвержденной рецептурой. Избегайте одновременной смены резака, подачи, крепления и настроек экстракции, поскольку в этом случае улучшение не будет иметь четкой причины. Эффективное удаление отходов бурения также требует проверок вблизи входных и выходных поверхностей, а не только пустого шкафа в конце программы. Отходы, оставшиеся под стопкой, могут ускользнуть от быстрого визуального осмотра сверху. Сделайте проверки повторяемыми, указав места для проверки, утвержденный метод очистки и показатель качества, используемый для приемки следующей панели.
| Наблюдаемый симптом | Возможность, связанная с добычей | Другие основания для исключения | Первая проверка |
|---|---|---|---|
| Рядом с одним из шпинделей осталась пыль. | Забитый башмак или несбалансированная ветка | Различная режущая нагрузка на этой головке. | Сравните показания ветвей в одинаковых условиях. |
| Качество обработки кромок ухудшается в процессе производства партии. | Усиление ограничений или повторное сокращение | Износ режущего инструмента или смещение рецепта | Проанализируйте поток воздуха, тенденции работы фильтра и данные об инструменте. |
| Смещение доски вблизи последнего контура | Загрязнение или помехи при захвате | Уменьшение площади контакта или утечка из арматуры | Проверьте вакуум в местах посадки и фиксации заготовки. |
| На выходе из отверстий обнаружены остатки мусора. | Неполная местная эвакуация | Подкладочный материал или стратегия бурения | Осмотрите нижнюю часть и опорную конструкцию. |
| Посадка инструментов становится непостоянной. | Остатки на поверхностях контакта инструмента с инструментом | Поврежденная цанга или держатель | Одобренная производителем проверка очистки и биения |
| Давление в фильтре повышается необычно быстро. | Чрезмерная загрузка или неэффективная очистка | Неправильное изменение фильтра или процесса. | Проверьте носитель, механизм очистки и состав материалов. |
План технического обслуживания, обеспечивающий сохранение проверенного процесса.
Техническое обслуживание, связанное с пылью, упрощается, если план соответствует траектории движения частиц: зона резки, шланг, сепаратор, фильтр, контейнер для отходов и выход. Перед началом смены проверьте показания системы пылеудаления, состояние шланга, положение башмака и уровень сбора пыли в соответствии с руководством по эксплуатации оборудования. Во время разрешенных остановок осмотрите зоны контакта приспособлений, вакуумные уплотнения и доступные измерительные поверхности. Следуйте процедуре производителя оборудования по очистке цанг и интерфейсов инструмента; не заталкивайте мусор в уплотнения шпинделя или в воздухоподшипниковые узлы. Направляющие, шариковинтовые передачи, скребки и точки смазки требуют отдельной процедуры проверки, поскольку попадание загрязнений на них может увеличить потребность в техническом обслуживании. Избегайте использования продувки сжатым воздухом в качестве стандартного метода очистки: это может привести к повторному распространению осевшей пыли в зоны дыхания и защищенные зоны оборудования. Используйте утвержденные методы очистки в замкнутых пространствах и процедуру контроля воздействия пыли на предприятии. Начальный график должен различать проверки оператора, плановое обслуживание и осмотр специалистами, а затем корректироваться в зависимости от фактической нагрузки и рекомендаций производителя. Частая замена фильтров не является автоматически хорошим техническим обслуживанием, если реальная неисправность заключается в плохом уплотнении башмака или чрезмерном количестве отходов. Аналогично, длительный срок службы фильтра не является доказательством хорошего улавливания, если в пылесборник попадает мало материала. Регистрируйте показания воздушного потока, давление в фильтре, уровень отходов, количество ремонтов шлангов, время очистки и соответствующие проблемы качества, чтобы команда могла увидеть, восстанавливает ли техническое обслуживание ожидаемое состояние.
Как принять новый станок без искусственно упрощенной демонстрации
При приемке на заводе следует использовать репрезентативные образцы: самый длинный контур, узкий паз, плотную программу сверления или сложную схему крепления. Для плат с установленными компонентами необходимо учитывать зазоры между компонентами и любые требования к чистоте, указанные заказчиком. Заранее согласуйте приспособление, режущий инструмент, материал, программу и метод контроля. Запишите показания вытяжки при одновременной работе всех необходимых головок и проверьте остатки в заранее определенных местах. Сравните первую и последующие принятые панели, а не полагайтесь на один демонстрационный образец. Оценивайте износ инструмента только на значимой, согласованной длине резки; короткое видео не может установить долгосрочный срок службы режущего инструмента. Уточните, как поддерживается поток воздуха в пределах утвержденного диапазона работы фильтра. Любая имитация испытаний на сопротивление или проверку сигнализации должна проводиться с использованием безопасного метода поставщика, а не преднамеренного неконтролируемого засорения или резки с отключенной вытяжкой. Проверьте согласованную реакцию на недостаточный поток: предупреждение, контролируемая пауза или другое действие, определенное производителем оборудования. Руководство HSE по вводу в эксплуатацию систем местной вытяжной вентиляции (LEV) предоставляет полезную общую структуру эталонных целевых показателей потока и давления, а также продемонстрированный контроль в заданных условиях. Конкретные проверки безопасности и воздействия для вашего предприятия должны быть определены компетентным местным персоналом. После установки повторно проверьте систему, поскольку шланги на объекте, вентиляция здания и соединения с общим коллектором могут отличаться от заводских характеристик поставщика. Сохраните эти данные с объекта в качестве исходных для последующего поиска неисправностей и принятия решений по обслуживанию.
Что покупателям печатных плат следует уточнить у компании CHIKIN?
На странице продукта CHIKIN CK-04R указаны четыре шпинделя с водяным охлаждением мощностью 1,8 кВт и частотой вращения 60 000 об/мин, автоматическая смена инструмента и функции определения инструмента. На странице 1 Drill 1 Route with CCD описаны специализированные сверлильные и фрезерные головки с визуальным контролем. Эти описания дают представление о машине, но не содержат полной схемы установки системы вытяжки. В коммерческом предложении укажите точный объем работ по установке пылесборника, размеры соединений, требования к ответвлениям, фильтрацию, инженерные сети и интерфейс управления. Уточните, входит ли система вытяжки в комплектацию, является ли она опциональной или поставляется предприятием заказчика. Укажите материал и толщину платы, размеры панели, количество отверстий, длину фрезеровки, наименьший инструмент, количество активных головок, схему смены и планируемое местоположение пылесборника. Добавьте геометрию зажимного приспособления, зазоры между установленной платой и существующие детали вакуумной фиксации заготовки, где это необходимо. Укажите, кто поставляет шланги, обеспечивает заземление (где это необходимо), осуществляет обработку отходов, ввод в эксплуатацию и обучение персонала. При сравнении закупок следует учитывать общую стоимость установки, а не только цену пылесборника: важны замена фильтрующих элементов, электроэнергия, время обслуживания, простои, связанные с очисткой, и количество бракованных панелей. Полезными показателями являются время очистки в минутах за смену, длина фрезерованного материала, соответствующего требованиям, и количество принятых панелей за час работы. Не учитывайте экономию от пылеудаления до тех пор, пока не будут измерены базовые показатели и продемонстрированное улучшение на сопоставимых объемах производства.
Запросить проверку конфигурации системы пылеудаления печатных плат
Вопросы покупателей: поток воздуха, точность и варианты сбора.
Автоматически ли более интенсивное всасывание повышает точность трассировки печатных плат? Нет. Адекватное всасывание может устранить помехи, связанные с загрязнениями, но калибровка станка, биение инструмента, приспособления, стабильность платы и параметры резки по-прежнему определяют результат. Неконтролируемое всасывание или неправильно отрегулированная опорная пластина могут создавать помехи. Следует указывать необходимые для процесса условия всасывания, а не максимизировать всасывание без предварительного тестирования.
Может ли один коллектор обслуживать несколько шпинделей? Да, если он спроектирован с учетом одновременного потребления и правильно сбалансирован. Хорошие показатели общего расхода воздуха могут сочетаться с одним неэффективным ответвлением. Запросите подтверждение на каждом рабочем соединении и уточните, как система ведет себя при изменении головок, затворов или программ.
Какой расход воздуха должен обеспечивать пылеотсос для печатных плат? Не существует универсального надежного значения для каждого устройства и платы. Уточните требования к расходу и давлению в указанных точках подключения, с учетом предполагаемых шлангов, башмаков, количества воздухоотводчиков и состояния фильтра. Поставщик должен объяснить метод измерения и пороговое значение, используемое для срабатывания сигнализации или оповещения.
Заменит ли пылеотсос очистку панелей? Не автоматически. Улавливание пыли и чистота конечного продукта — это отдельные вопросы приемки. Проверяйте образцы панелей на соответствие требованиям заказчика к чистоте; сохраняйте проверенный этап очистки на последующих этапах, если одного только улавливания пыли недостаточно.
Что должно быть включено в договор купли-продажи? Укажите объем работ по извлечению, условия эксплуатации установленного оборудования, схемы фильтрации и отвода отходов, расстояние между зажимными элементами, инструкции по техническому обслуживанию, наличие запасных фильтров, поведение аварийных сигналов и обязанности по приемке. Заявление о наличии вакуумного соединения в оборудовании не является гарантией эффективности извлечения.
Вывод: Рассматривайте экстракцию как часть процесса механической обработки.
Система пылеудаления для сверлильных станков для печатных плат заслуживает места в технической спецификации, поскольку пылевые частицы могут мешать резке, работе зажимного приспособления, сопряжению инструмента и плановому техническому обслуживанию. Это не обходной путь для некачественного инструмента и не замена калибровке. Лучшее решение при покупке — это проверка улавливания частиц в местах их образования, проверка производительности при загрузке фильтров, защита независимого зажимного приспособления и регистрация допустимых условий эксплуатации. Для фрезерной линии это создает обоснованную базу технического обслуживания, а не выбор пылеуловителя в зависимости от мощности двигателя. Отправьте в CHIKIN вашу реальную плату, трассу, список инструментов, конфигурацию головки и схему установки, а затем запросите предложение по конфигурации и приемке, в котором будет указано, что включено, а что еще требует проверки на месте.