






Фреза ломается раньше, чем ожидалось. Оператор заменяет ее, а следующая доска все еще имеет неровный край. Или маленькое сверло дает несколько отверстий большего размера, хотя программа, высота штабеля и поставщик инструмента не изменились. Соблазнительно назвать резак неисправным. Прежде чем менять подачу или винить подшипники, посмотрите на интерфейс, который захватывает инструмент. Одно волокно, смоляное кольцо или насечка в цанге могут изменить способ удержания небольшого хвостовика.
Это ежедневная причина принимать очистка цанги шпинделя печатной платы серьезно. На стенде полезный вопрос заключается в том, удерживал ли депозит один сегмент открытым или сама деталь потеряла сцепление. Сфотографируйте отложение перед его удалением, затем повторите то же измерение биения с тем же эталонным хвостовиком. Если ничего не изменится, посмотрите за цангу: погнутый вал, уставший подшипник, подвижная панель или неподходящая фреза не станут исправными, потому что отверстие чистое.
Приведенная ниже процедура намеренно адаптирована к системе. В станках для печатных плат используются различные способы захвата: съемная пружинная цанга и гайка, картридж с автоматической сменой инструмента, механизм прямого захвата или высокоскоростной узел, определяемый поставщиком. Не в каждом шпинделе используется цанга ER. На одной буровой головке зажим может быть съемным, при этом узел пневмоподшипника герметично закрыт; для фрезерной головки, расположенной рядом с ней, можно использовать отдельную гайку и гаечный ключ. Запишите обе модели шпинделей, прежде чем брать растворитель или сервисный инструмент. В этом руководстве указан порядок проверки, а в руководстве к модели указаны разрешенные методы удаления и ограничения.

Быстрый ответ: что должен сделать техник в первую очередь?
Остановите станок безопасным способом, запишите инструмент и работу и осмотрите хвостовик, прежде чем нарушать настройку. Снимайте цангу только методом производителя. Очистите доступные сопрягаемые поверхности утвержденными материалами, осмотрите при хорошем освещении, установите проверенный инструмент на задокументированный вылет и измерьте биение в повторяемой контрольной точке. Если чистая, правильно собранная цанга по-прежнему проскальзывает или не соответствует документированному пределу, сравните ее с заведомо исправной заменой. Если показание остается высоким, проверьте держатель, конус, вал и подшипники, а не заменяйте повторно цанги.
Порядок диагностики имеет значение. Очистка грязной детали перед фотографированием следа скольжения уничтожает полезные улики. Одновременная смена цанги, насадки, скорости шпинделя и приспособления затрудняет интерпретацию красивой испытательной платы. Держите процесс под контролем, чтобы следующая смена знала, что на самом деле решило проблему.
1. Почему небольшая ошибка цанги имеет большое влияние на печатную плату
Цанга удерживает цилиндрический хвостовик близко к оси шпинделя. Пружинные пазы позволяют зажимной поверхности закрываться вокруг хвостовика, когда соответствующий держатель или привод прикладывают силу. Уплотненное волокно в одном слоте оставляет крошечный зазор на этой стороне отверстия; Короткая вставка хвостовика обеспечивает оставшуюся бесконтактную поверхность для захвата. Любая ошибка может привести к тому, что новый острый резак проложит более широкий путь, чем требует программа.
Эффект особенно заметен при использовании небольших сверл для печатных плат. Небольшая радиальная погрешность составляет значительную часть диаметра микросверла. Одна режущая кромка может выполнять больше работы, чем другая, при этом размер отверстия, состояние стенок и срок службы сверла меняются. При фрезеровании из-за эксцентриситета одна канавка принимает более тяжелую стружку; другой может тереть. Оператор может видеть повторяющиеся следы на стенах, заусенцы, изменение цвета под воздействием тепла или частую замену насадок. Эти результаты также могут быть связаны с подачей, извлечением и поддержкой приспособлений, поэтому используйте проверку цанги как часть более широкого исследования процесса.
Публичный путеводитель CHIKIN по шероховатые края печатной платы В частности, среди возможных причин биения указаны грязные поверхности цанги, неправильный размер цанги, чрезмерная затяжка и повреждение державки. На страницах оборудования для сверления и фрезерования также описывается обнаружение инструмента и автоматическая смена инструмента на некоторых моделях. Эти функции поддерживают управление процессом; они не говорят вам, что каждая модель имеет одинаковую цангу или процедуру обслуживания. Запросите чертеж конкретного шпинделя вместе с ценой на станок.
2. Определите держатель перед выбором метода очистки.
Начните с двух табличек с именами, а не с фотографии в Интернете. Укажите в рабочем задании серийный номер станка и модель шпинделя, а затем маркировку цанги, отверстие, конус, гайку или интерфейс тяги, а также версию. Сфотографируйте нос, прежде чем разбирать его, и поместите снятую часть рядом с этикеткой. Неразборчивая маркировка — это повод свериться с оригинальной спецификацией, а не повод гадать по количеству слотов.
В сборке типа ER перед установкой цанга может быть зафиксирована в гайке. В фирменной цанге для сверления для печатных плат может использоваться другое крепление, и для этого потребуется сервисный инструмент. Цанга высокоскоростного шпинделя может быть согласована со сбалансированным вращающимся узлом. Правильные действия для одного типа могут повредить другой. Не вынимайте цангу отверткой, не выбивайте ее и не заменяйте знакомой гайкой, потому что кажется, что резьба подходит.
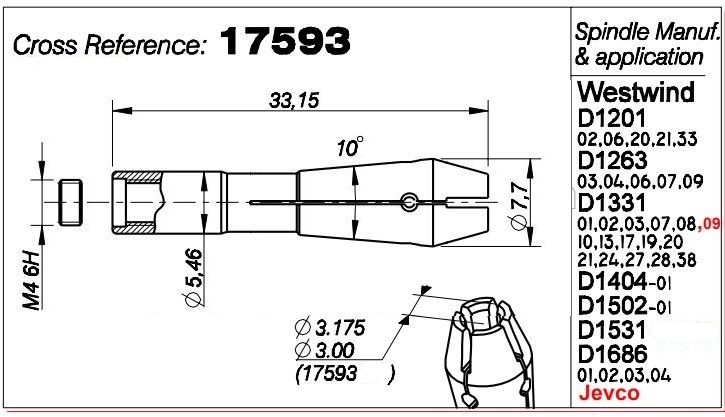
ЧИКИН перечисляет Цанга CHK 3.175 и 17593 Запчасть шпинделя-цанги на своем публичном сайте. Эти списки помогают покупателям начать разговор, но их страницы предупреждают, что внешний вид сам по себе не определяет точный стандарт или совместимость. Размер хвостовика 3,175 мм не подтверждает правильность внешнего конуса, общей длины, геометрии паза или привода. Сопоставьте установленную деталь и попросите CHIKIN подтвердить модель шпинделя перед покупкой.
3. Обеспечьте безопасность машины и сохраните доказательства
Следуйте заводской процедуре блокировки и обслуживания шпинделя. Остановите вращение, изолируйте источники энергии, требуемые руководством станка, и подождите, пока инструмент и шпиндель полностью остановятся. Тихий шпиндель не означает бесшумную смену инструмента: ось или пневматическое дышло все равно могут двигаться. Прежде чем открыть нос, техник должен учесть накопленный воздух, гидравлическое давление и электрическую энергию в соответствии с процедурами на объекте. Оставьте ATC и внутренние детали шпинделя персоналу, обученному для этой модели.
Запишите номер станка, положение головки, модель шпинделя, часы, если таковые имеются, идентификатор инструмента, диаметр хвостовика, деталь держателя, версию программы, материал платы, смену и обнаруженный дефект. Сохраните образец панели и сфотографируйте хвостовик инструмента перед очисткой. Полированная полоса, осевая царапина или темный след от истирания могут указывать на проскальзывание или плохой контакт. Сломанный бит сам по себе не может установить причину; запишите, когда и где произошел сбой.
Разложите чистый, закрытый лоток для снятых деталей. Держите цангу, гайку, пружину, проставку и инструмент каждой головки отдельно. Не смешивайте компоненты из нескольких головок, чтобы сэкономить время. Неправильно установленная гайка или немного другая ревизия могут создать новую проблему биения, которой не было до проверки.
4. Снимите и очистите цангу в контролируемой последовательности.
Освободите инструмент с помощью указанного привода или гаечного ключа. Поддерживайте его так, чтобы острое сверло не могло упасть на стол или сломаться внутри носика. Снимайте цангу и соответствующую гайку только в том случае, если инструкции по обслуживанию допускают снятие оператором. Если устройство представляет собой запечатанный картридж или руководство требует заводского обслуживания, остановитесь на этом и выполните разрешенную процедуру. Никогда не разбирайте блок подшипников высокоскоростного шпинделя во время плановой чистки цанги.
Сначала удалите пыль с печатной платы с помощью одобренного пылесоса или мягкой не осыпающейся щетки. Используйте безворсовую салфетку для хвостовика инструмента и доступных посадочных поверхностей. Перед влажной чисткой проверьте сервисный лист: там должна быть указана жидкость, поверхности, которых она может касаться, и должна ли ручка быть сухой при сборке. Дайте одобренному чистящему средству время испариться. Аэрозоль общего назначения или проникающее масло могут смочить уплотнение, изменить трение в отверстии или оставить пленку, которая улавливает следующую порцию пыли. Никогда не заливайте носовую часть шпинделя.
Обратите внимание на прорези и внутреннее отверстие. Смола и стекловолокно могут упаковываться в пазы, предотвращая даже сжатие. Очищайте сопрягаемый конус и гайку или контактную поверхность привода только способом, предусмотренным для данной конструкции. Не соскребайте прецизионный конус стальной киркой и не полируйте пятна наждачной бумагой. Удаление материала меняет геометрию. Если залог невозможно удалить без применения силы, сфотографируйте его и спросите поставщика, как действовать.
Не направляйте магазинный пневматический пистолет в носовую часть шпинделя. Если в сервисном листе не указано давление и направление, эта струя может продвинуть стекловолокно внутрь уплотнения, а не из машины. Проверьте встроенную подачу продувочного воздуха в указанной точке; это не заменяет продувку зажима. Под лампой в отверстии и пазах не должно быть видно остатков частиц или протертых волокон.
5. Осмотрите цангу шпинделя на износ, повреждения и плохое сцепление.
Осмотрите цангу при ярком, равномерном освещении и увеличении, подходящем для данной детали. Посмотрите вдоль каждой прорези на наличие трещины, идущей от конца или острого угла. Осмотрите отверстие на наличие задиров, блестящего одностороннего пятна контакта, выступающих заусенцев, коррозии, вкраплений частиц или изменения текстуры поверхности. Осмотрите внешний конус, заднюю контактную поверхность, гайку и резьбу на наличие истирания или неравномерного контакта. В этом практический смысл износ цанги шпинделя осмотр, а не просто проверка того, выглядит ли деталь по-прежнему блестящей. Используйте критерии износа производителя, если таковые имеются; фотография новой детали является лишь средством сравнения.
Также проверьте хвостовик инструмента. Изношенная цанга может оставлять повторяющиеся следы проскальзывания, но такой же симптом может вызывать и хвостовик меньшего размера, поцарапанный, замасленный или нецилиндрический. Убедитесь, что хвостовик соответствует диаметру именно этой цанги. Не зажимайте переходник, канавку или неутвержденную часть инструмента. Соблюдайте указанные минимальные значения вставки и вылета; очень длинный открытый инструмент увеличивает отклонение и может создать впечатление, что исправная цанга неисправна.
Видимые трещины, деформированные пазы, поврежденная резьба, конус с заусенцами или инструмент, который можно тянуть или вращать, когда он должен быть закреплен, являются причинами для прекращения использования узла в ожидании указаний производителя. Не сгибайте сегменты назад, не шлифуйте отверстие и не используйте дополнительный крутящий момент, чтобы замаскировать плохое сцепление. Такой подход может привести к задержке сбоя при выполнении одной работы и повреждению шпинделя при выполнении следующей.
6. Измерьте биение цанги шпинделя, не перепутав источники.
Термин биение цанги шпинделя описывает измерение системы, а не сертификат о том, что цанга сама по себе хороша или плоха. Он сочетает в себе ось шпинделя, носовую часть или конус, цангу, гайку или привод, хвостовик инструмента, вставку и настройку калибра. Измерьте чистый, заведомо исправный эталонный хвостовик или тестовый стержень на определенном расстоянии от торца цанги. Показания циферблатного индикатора на кончике длинного резца нельзя справедливо сравнивать с коротким эталонным штифтом возле носика.
Следуйте методу статических измерений, принятому изготовителем шпинделя. Используйте калиброванный индикатор с подходящим разрешением, закрепите его жестко и вращайте узел вручную только тогда, когда это позволяет руководство. Никогда не прикасайтесь к вращающемуся инструменту индикатором. Запишите общее указанное биение, расположение манометра, контрольный диаметр, глубину вставки и ориентацию. Повторите измерение после повторной установки той же эталонной детали. Если инструмент сам погнут, показания могут измениться при вращении инструмента относительно цанги.
Измерьте в двух точках, если позволяет процедура обслуживания: возле держателя и на указанном выступе. Большее изменение расстояния может выявить ошибку наклонной посадки или искривление хвостовика. Если чистая сменная цанга уменьшает показание в идентичных условиях, то в этом замешана снятая цанга. Если обе цанги дают одинаковые высокие показания, проверьте гайку, конус держателя, вал шпинделя и состояние подшипника. Не делайте вывод о неисправности подшипника только на основании показаний на кончике инструмента.
Избегайте публикации универсального микрометрического предела. Приемлемое значение зависит от диаметра инструмента, точки измерения, спецификации шпинделя и допуска процесса. Приемочный лист поставщика шпинделя и квалифицированный справочный купон должны определять ваши пределы предупреждений и остановок. Показания могут соответствовать широкой спецификации держателя, но все же быть неприемлемыми для очень маленького сверла для печатной платы.
7. Очистка, повторное использование или замена: таблица решений
| Находка после чистки | Немедленное действие | Доказательства для записи | Состояние выпуска |
|---|---|---|---|
| Легкая удаляемая пыль; никаких повреждений; биение в пределах документированного предела | Собираем и тестируем | Фотографии до/после, показания манометра, идентификатор инструмента | Справочный купон и пропуск проверки хранения |
| Отложение смолы в щели; нет видимой трещины | Используйте утвержденный метод очистки, затем повторите измерение. | Место хранения, метод очистки, повторите чтение | Стабильный захват и приемлемое биение после повторной установки. |
| Односторонняя полировка или следы скольжения | Проверьте размер хвостовика, вставку, усилие привода и конусность. | Маркировка инструмента, размеры, настройка зажима | Основная причина устранена, купон принят. |
| Трещина, изогнутый сегмент, заусенец, коррозионная язва или поврежденная резьба. | Снять с эксплуатации; заменить совместимую деталь | Номер детали, фотографии, история неисправностей | Утвержденная замена установлена и проверена |
| Высокое биение с двумя чистыми, проверенными цангами | Эскалация за пределы цанги | Манометрический метод, идентификаторы двух деталей, показания | Исследование шпинделя/держателя завершено |
| Биение приемлемое, но кромка доски все еще неровная | Продолжить диагностику процесса | Резак, приспособление, подача, извлечение, материал плиты | Производственный образец соответствует критериям качества |
Эта таблица представляет собой инструмент сортировки. Он не заменяет пределы дефектов машины. Запишите это решение, чтобы более поздняя смена не установила повторно бракованную цангу, поскольку после хранения она выглядит чистой.
8. Замена цанги печатной платы: посадка важнее внешнего вида
По возможности заказывайте по оригинальному номеру детали и точной версии шпинделя или держателя. Подтвердите внутренний диаметр или диапазон захвата, внешнюю конусность и длину, функцию заднего зацепления, конфигурацию паза, совместимость гайки или привода, балансировку или номинальную скорость, если указано, а также любые компоненты, соответствующие поставщику. Проверьте, необходимо ли заменять вместе с цангой гайку, пружину, уплотнение или картридж для смены инструмента. Подобная фотография не может ответить на эти вопросы.
Для замена цанги печатной платы , полезный запрос предложения начинается с паспортных табличек станка и шпинделя, затем рядом со шкалой отображается маркировка удаленной детали, а также исходный номер заказа или чертеж. Добавьте примечание, если инструмент попал в приспособление; Столкновение может оставить следы как на передней части шпинделя, так и на цанге. Попросите поставщика точно указать предлагаемую деталь, указать, является ли она оригинальной или эквивалентной, и указать, как будет проверяться соответствие и биение при получении.
На верстаке положите рядом с чертежом старую и новую цанги. Прежде чем приблизиться к шпинделю, сравните маркировку, общую длину, заднее зацепление, профиль носа и расположение пазов. Сохраните упаковку и сертификат новой детали вместе с картой задания. Если одна функция не соответствует действительности, поместите эту часть в карантин для уточнения; попробовать это на дорогом шпинделе — плохой способ обнаружить разницу.
Порядок сборки зависит от конструкции. Для держателя типа ER может потребоваться правильное зацепление цанги с гайкой перед установкой гайки; для другого шпинделя эта инструкция может вообще не применяться. Внесите параметры ключа и крутящего момента из руководства по держателю в карточку задания, чтобы следующий техник мог повторить установку. Пустая цанга и отрезок трубы на ключе не являются испытанием на удержание. Если производитель не предписал иное, не затягивайте инструмент без указанного хвостовика и не используйте дополнительные рычаги, чтобы скрыть изношенную рукоятку.
9. Проверьте удержание, биение и первый образец печатной платы.
После сборки убедитесь, что привод смены инструмента сообщает ожидаемое состояние и что инструмент удерживается в соответствии с утвержденным методом. Держите руки подальше от вращающейся траектории. Проверьте наличие пересечений между инструментом, прижимной лапкой, приспособлением и заготовкой на запрограммированном вылете. Запасная цанга может изменить положение посадки настолько, что потребуется калибровка длины инструмента, даже если номинально это одна и та же деталь.
Измерьте статическое биение в той же точке и с тем же эталонным хвостовиком, который использовался для показаний до замены. Выполните разрешенные производителем проверки на низкой и нормальной скорости, отслеживая сигналы тревоги, неожиданный шум, вибрацию или повышение температуры. Не стоит сразу выпускать полную партию на основании плавного отжима без нагрузки. Запустите репрезентативный купон с фактической геометрией сверла или фрезера и комплектом плат.
При сверлении проверьте диаметр отверстия, положение, наличие заусенцев, состояние входа/выхода и износ инструмента на полезном образце. При фрезеровании сравните качество кромки, отметки на стенах, точность размеров, наличие заусенцев и то, остается ли фреза в заданном положении. Сохраните купон и запишите критерии приемки. Если показания улучшаются, а плата нет, проверьте подачу, крепление, извлечение, геометрию инструмента и выравнивание программы, прежде чем заказывать дополнительные цанги.
Отпускайте машину только после того, как руководитель технического обслуживания или назначенный ответственный за качество подпишет результат. Запись должна включать идентификаторы старой и новой детали, причину замены, метод, результат измерения, результат испытательной платы и дату. Это создает основу для следующего цикла очистки.
10. Практический график технического обслуживания цанги
| Когда | Проверять | Записывать | Эскалация, когда |
|---|---|---|---|
| Каждая смена инструмента | Осмотрите хвостовик и открытую зону захвата; подтвердить размещение | Идентификатор инструмента, ненормальные метки | Инструмент соскальзывает или застряла стружка |
| Каждая смена | Прислушайтесь к изменению звука резки и проверьте дефекты доски. | Руководитель, должность, место дефекта | Дефект повторяется с проверенным фрезой |
| Плановая уборка | Снимайте и чистите только в том случае, если это разрешено руководством. | Идентификатор детали, метод, фотографии | Депозит сохраняется или слот поврежден |
| Периодическое измерение | Проверьте биение с помощью эталонного хвостовика и точки измерения. | TIR, точка, выступ инструмента, температура | Тенденция или документированный предел процесса превышены |
| После аварии или поломки инструмента | Осмотрите цангу, держатель, конус и носик шпинделя. | Инцидент, фотографии, результаты испытаний | Остаются видимые повреждения или большое биение. |
| После замены | Проверьте удержание, биение и репрезентативный купон | Идентификатор новой детали, подписание приемки | Любой тест не пройден |
Не превращайте эту таблицу в произвольный фиксированный интервал. В многопрофильном цехе прототипирования может выполняться множество изменений вручную; производственная машина с четырьмя головками может быстро накапливать часы при стабильном рецепте. Пыль, тип ламината, способ извлечения, размер инструмента, смены и история аварий – все это меняет нагрузку. Установите частоту в соответствии с требованиями производителя и собственной тенденцией. CHIKIN включает очистку держателя в обсуждение обслуживание цанги . Опубликованный обзор держателей инструментов HAIMER также определяет проверку и очистку цанг как обычный уход за механическими цанговыми патронами, в то время как его значения, специфичные для продукта, не могут быть просто перенесены на шпиндель печатной платы.
11. Распространенные ошибки, которые создают вторую проблему
Первая ошибка – задувание пыли в нос неограниченным количеством сжатого воздуха. Второй — использование наждачной бумаги, чтобы прецизионная конусность выглядела ярко. И то, и другое может сделать поверхностно чистую сборку менее точной. Третий — распыление масла на отверстие захвата без проверки руководства; некоторым системам требуется сухая контактная поверхность, а избыток смазки может нарушить фиксацию или собрать мусор.
Еще одна ошибка — полагать, что подойдет любая цанга с маркировкой правильного размера хвостовика. Отверстие имеет только одно измерение. Несоответствующая конусность, длина, гайка или фиксирующая функция могут привести к неравномерному зажиму или невозможности освобождения. Смешение изношенной гайки с новой цангой также может скрыть причину изменения биения. Рассматривайте держатель как сборку, но меняйте и документируйте по одной переменной во время диагностики.
Наконец, не используйте сам инструмент в качестве чистящего средства. Проворачивание острого твердосплавного хвостовика по загрязненному отверстию может привести к повреждению обоих. Не измеряйте биение в произвольном месте и сравнивайте результат с каталожным номером, полученным в другой проекции. И не одобряйте замену цанги только потому, что шпиндель стал тише звучать: окончательный ответ – измеренная сборка и принятый образец печатной платы.
12. Как отличить проблемы с цангой от других неисправностей машины
Если дефект следует за одной фрезой между головками, заподозрите фрезу или ее хвостовик. Если он остается на одном шпинделе с двумя проверенными фрезами и цангами, исследуйте носовую часть, привод, подшипники, регулятор скорости или систему движения. Если он появляется только в одном месте панели, проверьте крепление и опору платы. Если он появляется после заполнения фильтра, проверьте извлечение, прежде чем выбрасывать цангу. Хорошая диагностика отслеживает, за какой переменной следует дефект.
На буровой станции обратите внимание на расположение отверстий, а также на отдельные отверстия. Неправильный диаметр сверла приводит к постоянной ошибке размера; плохо удерживаемое сверло может привести к разбросу, поломке или износу, который ускоряется с течением времени. При трассировке сравнивайте прямые участки, углы и пазы. Если неровный край появляется только через зазор в приспособлении, проверьте опору панели перед заменой зажима. Когда она появляется при той же скорости вращения шпинделя на хорошо поддерживаемых панелях, зафиксируйте след вибрации и сравните его с базовой линией.
Если шпиндель недавно ремонтировался или сломался, снимите показания вала или носика в соответствии с утвержденным методом обслуживания. Новая цанга не может сделать поврежденный конус концентричным. И наоборот, чистая цанга, устраняющая проблему, не должна вызывать ненужную замену подшипника. ЧИКИН's Руководство по износу фрез для печатных плат рекомендует использовать эталонный инструмент, очистить держатель, проверить биение и репрезентативную пробу, прежде чем приписывать каждую шероховатость к сроку службы фрезы.
13. Контрольный список закупок для комплекта запасных цанг
В заявке на покупку должно быть указано оборудование и работы по проверке, а не просто описание детали. Включать:
- Модель станка и серийный номер, производитель и модель шпинделя, положение головки, а также версия держателя или АТС.
- Оригинальная маркировка и фотография цанги, размер отверстия, допуск хвостовика инструмента, внешняя геометрия и любой доступный чертеж.
- Детали гайки, привода, пружины, уплотнения или картриджа должны оставаться согласованными в сборе.
- Утвержденные чистящие материалы, сервисный инструмент, метод затяжки и информация о крутящем моменте из соответствующего руководства.
- Требуемое количество запасных частей по головке, времени выполнения, упаковке и отслеживаемости до заказанного номера детали.
- Точка и метод приемки биения, проверка удержания и критерии производственного купона.
- Кто выполняет установку, кто утверждает перезапуск и какая поддержка доступна в случае неудачного теста.
Для многошпиндельного станка убедитесь, что каждая головка использует одну и ту же деталь и одну и ту же версию. Идентичные на вид корпуса могут скрывать другой шпиндель или модернизироваться. Если завод покупает новую платформу для сверления и фрезерования, попросите поставщика включить в предложение расходные цанги и требования к обслуживанию держателей. Запасная часть, которую можно правильно идентифицировать и установить, стоит больше, чем расплывчатое обещание быстрой поддержки запчастей.
ЧИКИН предлагает Конфигурации станков для сверления и фрезерования печатных плат с несколькими головками и функциями управления инструментом на некоторых моделях. Публичные страницы являются полезной отправной точкой для обсуждения приложений, но окончательные ограничения по конструкции и обслуживанию цанги относятся к документации по конкретной машине. Прежде чем считать конфигурацию одобренной, запросите образец испытания с использованием предполагаемой платы, диаметров инструмента и критериев качества.
14. Вопросы со стороны специалистов по техническому обслуживанию
Цанга все еще установлена. Что я могу очистить безопасно?
Только доступные поверхности и только если инструкция разрешает этот метод. Пыль, попавшая внутрь пазов или за гайкой, может потребовать авторизованного удаления. Не заталкивайте мусор глубже в шпиндель с помощью щетки или струи воздуха. Если цанга является частью герметичного картриджа, выполните процедуру ее обслуживания.
Всегда ли очистка восстанавливает биение цанги шпинделя?
Нет. Он может удалить загрязнения, мешающие правильной посадке. Он не может отремонтировать треснувший сегмент, искривленный конус, погнутый инструмент, поврежденный держатель или проблему с валом шпинделя. Измерьте до и после, используя одну и ту же точку отсчета и измерительную точку.
Канал чистый. Какие дефекты все еще означают выход на пенсию?
Не возвращайте в производство треснувшую прорезь или изогнутый сегмент. То же самое относится к поврежденной резьбе, конусу с выступающими заусенцами, проскальзыванию рукоятки с проверенным хвостовиком или биению, которое все еще превышает документированный предел после повторной посадки. Сфотографируйте дефект и сравните его с критериями отбраковки производителя, прежде чем старая деталь отправится в мусорный бак.
Оба хвостовика инструмента имеют диаметр 3,175 мм. Их цанги взаимозаменяемы?
Нет. Размер хвостовика не определяет внешнюю геометрию, зацепление, гайку, баланс или совместимый шпиндель. Подберите точную деталь к машине и попросите письменное подтверждение соответствия, если исходный номер неизвестен.
Стоит ли затягивать скользящий инструмент сильнее?
Нет. Отметьте глубину захвата существующего хвостовика и проверьте его диаметр и поверхность, затем проверьте наличие загрязнений, износ и настройку привода. Большая сила может раздавить и без того деформированную цангу или повредить держатель; это не доказывает, что ось резания находится по центру.
Номер детали не читается. Что должен получить поставщик?
Отправьте идентификаторы станка и шпинделя, маркировку снятой цанги, фотографии, размеры из утвержденного чертежа, размер хвостовика инструмента, признак неисправности и измерения биения, выполненные с использованием известной ссылки. Эти детали снижают риск приобретения визуально похожего, но несовместимого заменителя.
Вывод: проверьте полную систему крепления инструмента.
Полезный цикл технического обслуживания по своей сути прост: сохраните доказательства, обеспечьте безопасность машины, идентифицируйте держатель, очистите только указанным методом, осмотрите каждую поверхность захвата и измерьте собранную систему при повторяемой настройке. Замените поврежденную или несовместимую цангу, затем подтвердите результат с помощью эталонного инструмента и реального образца печатной платы. Опрятный внешний вид — это не приемочный тест; стабильное удержание, измеренное биение и качество доски.
Для получения ценового предложения или обзора услуги поделитесь моделью шпинделя, текущей маркировкой цанги, размерами инструмента, материалом и толщиной платы, фотографией дефекта и протоколом измерений. Это дает CHIKIN полезную отправную точку для обсуждения совместимой замены или конфигурации станка без угадывания номинального диаметра отверстия.
Запросить обзор установки и обслуживания цанги шпинделя печатной платы
Если новая деталь не восстанавливает кромку или отверстие, отправьте показания «до» и «после», указав эталонный инструмент, держатель и приспособление. Эти парные результаты показывают, осталась ли неисправность в шпинделе, переместилась вместе с инструментом или появилась только в определенной настройке платы.
Отправьте фотографии цанги и детали платы для индивидуального предложения




