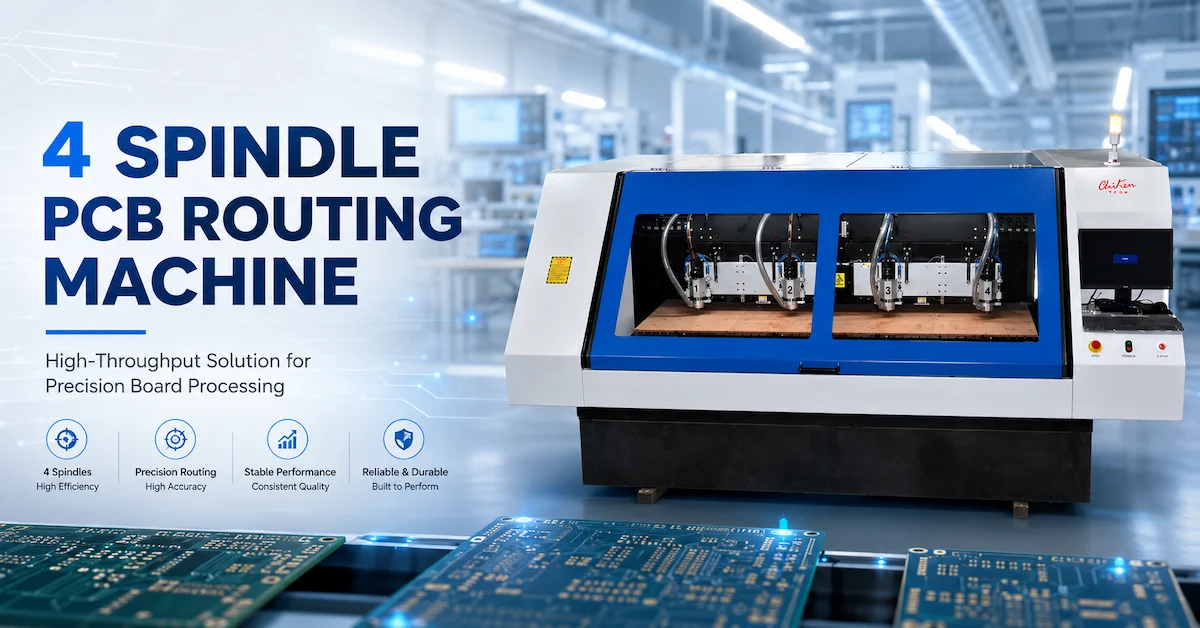
Когда на заводе по производству печатных плат начинают сравнивать характеристики шпинделей, первый вопрос часто бывает простым: у какого шпинделя выше частота вращения? Этот вопрос понятен, но он редко приводит к выбору подходящего станка. Шпиндель выбирается не изолированно. Он выбирается с учетом диаметра инструмента, пакета материала, направления резания, требований к отверстию или контуру, производственного графика и плана технического обслуживания. Очень быстрый шпиндель может оказаться неподходящим выбором для интенсивной фрезеровки. Мощный фрезерный шпиндель может быть плохим выбором для микросверления, требующего чистого входа и выхода на высокой скорости.
Это практическое значение разницы между сверлильным и фрезерным шпинделями . Разница заключается не только в маркировке двигателя. Она состоит в способе преобразования электрической энергии в режущую способность. Сверлильный шпиндель обычно оптимизирован для небольших вращающихся инструментов, низкой радиальной нагрузки, коротких циклов прерывистого вращения и повторяемого положения отверстия. Фрезерный шпиндель обычно оптимизирован для концевых фрез, пазов, контуров досок, более высокой боковой нагрузки и более непрерывного контакта с заготовкой.
Для производителей печатных плат это различие влияет на пять показателей, которые легко измерить в цехе: качество стенок отверстий, чистота кромок, поломка инструмента, время цикла и стоимость одной качественной панели. В этом руководстве различия объясняются простыми инженерными терминами, а затем превращаются в контрольный список для закупки. Цель состоит не в том, чтобы объявить один шпиндель универсально лучшим. Цель — помочь покупателю выбрать шпиндель, соответствующий выполняемой работе.

Краткий ответ: бурение – это чистый осевой вход; трассировка – это контролируемая боковая нагрузка.
Сверлильный шпиндель перемещает небольшое сверло в плату вдоль оси Z. Инструмент должен оставаться прямым во время резки меди, смолы и стекловолокна. Этот процесс требует высокой скорости, малого биения, точного управления по оси Z, хорошего удаления стружки и системы подшипников шпинделя, способной выдерживать многократные запуски и остановки. Фрезерный шпиндель перемещает концевую фрезу через контур, паз, углубление или кромку. Инструмент подвергается радиальным силам резания. Этот процесс требует высокого крутящего момента, жесткости, стабильной скорости под нагрузкой, эффективности охлаждения и двигателя, способного работать длительное время без теплового дрейфа.
Существует частичное совпадение. Оба шпинделя должны обладать низким уровнем вибрации, точными подшипниками, надежными цангами, сбалансированным инструментом и рамой станка, которая не смещается при входе инструмента в материал. Современный станок с ЧПУ для печатных плат может использовать отдельные шпиндели для сверления и фрезерования, или же конфигурируемую библиотеку шпинделей и инструментов. Правильное решение зависит от сочетания отверстий и контуров в производственной очереди.
| Фактор принятия решения | шпиндель для сверления печатных плат | Шпиндель для фрезеровки печатных плат | Почему это важно |
|---|---|---|---|
| Основное движение | Осевое погружение и втягивание | Непрерывное взаимодействие по осям XY с контролем глубины по оси Z. | При сверлении нагрузка на инструмент распределяется вдоль его оси; при фрезеровании добавляется боковая нагрузка. |
| Типичный инструмент | Микросверло, часто твердосплавное | твердосплавный фрезер, концевая фреза, пазовая фреза или V-образное сверло | Геометрия инструмента определяет необходимую скорость и крутящий момент. |
| Предпочтительная скорость | Очень высокие обороты для малых диаметров | Низкие или средние обороты с достаточным крутящим моментом | Скорость поверхности быстро возрастает с увеличением диаметра инструмента. |
| Требование к крутящему моменту | Обычно умеренные, но чувствительные к исчерпанию запасов. | Выше, особенно в щелях и толстых стопках. | Крутящий момент предотвращает резкое падение скорости и повреждение кромки. |
| График дежурств | Много коротких циклов и частые перемещения по оси Z. | Более длительные отрезки и постоянная нагрузка | Система охлаждения и подшипники должны соответствовать тепловому режиму. |
| Типичный риск | Сломанное сверло, отверстие слишком большого диаметра, размазывание, некачественная совмещение. | Вибрация, заусенцы, расслоение, деформация инструмента | Различные виды отказов требуют различных мер контроля. |
| Лучший вариант | Переходные отверстия, сквозные отверстия, инструментальные отверстия, малые отверстия | Контуры доски, пазы, карманы, удаление панелей и обработка кромок. | В ходе операции необходимо определить шпиндель. |
1. Скорость: почему обороты в минуту полезны, но сами по себе их недостаточно.
Частота вращения (об/мин) имеет значение, поскольку она определяет скорость резания на режущей кромке инструмента. Для вращающегося инструмента приблизительная скорость поверхности составляет:
Скорость резания (м/мин) = π × диаметр инструмента (мм) × об/мин / 1000
По мере уменьшения размера инструмента шпиндель должен вращаться быстрее, чтобы поддерживать полезную скорость вращения режущей кромки. Именно поэтому микросверло, используемое для небольшого отверстия в печатной плате, может потребовать гораздо более высоких оборотов в минуту, чем фреза диаметром 3 мм. Если скорость вращения шпинделя слишком низка для небольшого сверла, инструмент может тереться, а не резать. Нагрев усиливается, стенка отверстия становится менее чистой, и сверло может сломаться, не достигнув заданной глубины.
Поэтому шпиндель для сверления обычно проектируется с расчетом на высокие обороты. На странице продукта CK-04D компания CHIKIN перечисляет четыре высокоскоростных шпинделя с воздушными подшипниками в диапазоне от 160 000 до 200 000 об/мин, с заявленным диапазоном сверления от 0,15 до 6,35 мм. Это спецификация, специфичная для конкретной модели, а не универсальное правило для всех шпинделей для сверления печатных плат. Она показывает диапазон скоростей, используемый на производственной линии для обработки множества мелких отверстий с контролируемым биением.
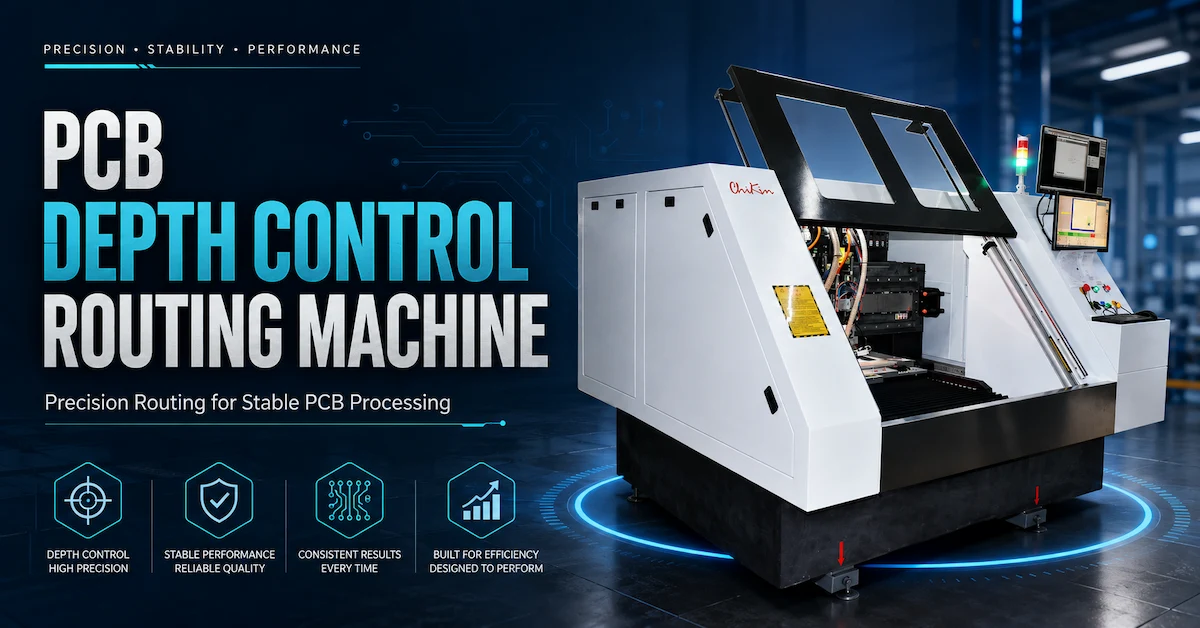
В фрезерном шпинделе используется другой баланс скоростей. Фреза большего размера, и обработка часто представляет собой боковой рез, а не простое врезание. Чрезмерные обороты могут привести к полировке или пригоранию смолы, сократить срок службы фрезы и затруднить удаление стружки. Что еще важнее, обороты без крутящего момента не гарантируют стабильного резания. Компания CHIKIN указывает 60 000 об/мин и 1,8 кВт на шпиндель для своего сверлильно-фрезерного станка CK-04R с диапазоном диаметров фрезерного инструмента от 0,5 до 3,175 мм. Это сочетание является полезным примером того, как фрезерный шпиндель может быть быстрым, сохраняя при этом достаточную мощность для контурной обработки.
При поиске вариантов шпинделей для сверления печатных плат покупателям следует запрашивать рекомендуемый диапазон оборотов в минуту для каждого диаметра сверла, а не только максимальную скорость двигателя. При сравнении скоростей вращения шпинделей для фрезерования печатных плат следует запрашивать скорость, подачу, осевую глубину, радиальное зацепление и комбинацию материалов, использованных для получения опубликованного результата. Максимальное значение — это отправная точка; проверенный диапазон параметров резки — это то, что необходимо для производства.
2. Крутящий момент: разница, возникающая, когда инструмент встречает сопротивление.
Крутящий момент — это вращающая сила, воздействующая на вал шпинделя. Проще говоря, крутящий момент помогает двигателю продолжать вращение, когда инструмент встречает сопротивление. Мощность и скорость связаны известной зависимостью:
Мощность (кВт) пропорциональна крутящему моменту (Нм) × об/мин.
Эта взаимосвязь объясняет, почему два шпинделя с одинаковой мощностью могут работать совершенно по-разному при резке. Один может передавать мощность на очень высокой скорости с относительно небольшим крутящим моментом. Другой может быть настроен на выдерживание большего крутящего момента при скорости, используемой для концевой фрезы. Ни один из них автоматически не лучше другого. Каждый лучше подходит для другой операции.
В процессе сверления режущая кромка снимает небольшую круглую область, в то время как инструмент перемещается преимущественно вдоль оси Z. Радиальная нагрузка ограничена, если инструмент острый, отверстие правильно запрограммировано и плата надежно закреплена. Большую роль играют биение, балансировка инструмента, отклонение сверла и удаление стружки. Сверлильный шпиндель не должен работать как мощный фрезерный двигатель, но он должен обеспечивать плавное вращение на очень высокой скорости.
В процессе фрезерования концевая фреза режет сбоку. Контур платы может создавать длинный непрерывный срез, а паз может удерживать фрезу в зацеплении с обеих сторон. Деформированная алюминиевая подложка или толстый многослойный пакет могут еще больше увеличить нагрузку. Если шпиндель фрезерного станка для печатных плат не может поддерживать скорость, это может привести к вибрации, шероховатости кромки, расслоению или резкому увеличению тока. Увеличение крутящего момента не устраняет необходимость в хорошей подаче и скорости, но обеспечивает больший запас стабильности процесса.
Покупателям следует запрашивать кривую крутящего момента или, по крайней мере, номинальную мощность и диапазон рабочих скоростей. Уточните, является ли номинальная мощность непрерывной или пиковой. Спросите, что происходит при зацеплении инструмента в пазу толщиной 1 мм в определенном слое FR-4. Шпиндель с высокой заявленной частотой вращения, но узким диапазоном полезного крутящего момента может плохо подходить для интенсивной обработки. И наоборот, мощный двигатель, ориентированный на высокий крутящий момент, может увеличить массу и стоимость, что не принесет никакой пользы при обработке тысяч мелких отверстий.
3. Инструментарий: геометрия сверла и геометрия фрезерного станка создают различные требования к шпинделю.
Сравнение шпинделей становится практически осуществимым именно в области оснастки. Шпиндель, цанга, держатель, инструмент, подача и обрабатываемый материал образуют единую систему резания. При изменении одного компонента изменяется и рекомендуемый диапазон рабочих параметров.
Буровые инструменты
Сверла для печатных плат обычно представляют собой твердосплавные инструменты малого диаметра с геометрией острия, предназначенные для чистого проникновения в медь и ламинат. Они не рассчитаны на такую же боковую нагрузку, как фрезерные станки. Биение, которое кажется незначительным при использовании крупной фрезы, может составлять значительную часть диаметра микросверла. Именно поэтому сверлильный шпиндель должен иметь точный конус, чистую цангу, точное измерение длины инструмента и стабильную ось Z.
На срок службы сверла также влияет высота пакета обрабатываемых деталей. Чем больше слоев, тем больше материала нужно удалить и тем больше тепла выделяется из инструмента. Стратегия прерывистого вращения, прижимная лапка, вакуумный канал и опорная доска могут быть столь же важны, как и шпиндельный двигатель. Покупатель, сравнивающий только частоту вращения, может упустить из виду функции, которые действительно защищают сверло.
Инструменты маршрутизации
К фрезерным инструментам относятся прямые фрезы, фрезы компрессионного типа, пазовые фрезы и небольшие концевые фрезы. Их диаметр обычно больше, чем у микросверла, а на режущие кромки воздействует боковая сила. Вылет инструмента должен быть как можно короче, насколько позволяют приспособление и зазор. Длинная, тонкая фреза может прогибаться даже при жестком шпинделе.
Для трассировки важна взаимосвязь между загрузкой и подачей микросхемы:
Скорость подачи = количество канавок × нагрузка на режущий инструмент × частота вращения.
Если подача слишком медленная при высоких оборотах, инструмент может тереться и нагреваться. Если подача слишком быстрая для диаметра инструмента и конструкции платы, резка может привести к вырыванию меди или повреждению кромки. Таким образом, хороший шпиндельный двигатель для печатных плат — это лишь часть результата фрезеровки. Для работы станка необходимы правильная библиотека инструментов, биение цанги, контроль длины инструмента и технологический алгоритм.
Автоматическое управление инструментами
Автоматическая смена инструмента, определение длины инструмента, определение диаметра инструмента и обнаружение поломки инструмента могут быть более ценными, чем небольшое увеличение номинальной скорости. Компания CHIKIN включает эти функции в комплектацию нескольких своих сверлильных и фрезерных станков. Они помогают уменьшить количество ошибок при ручной настройке и упрощают управление смешанной программой, включающей сверла разных размеров, фрезы и чистовые инструменты.
Однако понятие «автоматический» следует уточнить на этапе закупки. Необходимо уточнить, сколько позиций доступно, как станок идентифицирует инструмент, является ли обнаружение поломки инструмента оптическим или основанным на нагрузке, как система реагирует на сигнал тревоги и как изношенные инструменты удаляются из производственной документации. Эти детали определяют, будет ли данная функция экономить время в повседневном производстве или просто появится в брошюре.
4. Рабочий цикл: короткие высокоскоростные импульсы против непрерывной резки.
В технических характеристиках шпинделя часто отсутствует информация о режиме работы, которую можно найти в онлайн-сравнениях. Обе машины могут быть описаны как подходящие для непрерывного производства, однако их тепловые характеристики могут существенно различаться.
Сверление печатных плат часто состоит из множества коротких циклов: быстрое позиционирование, погружение, отвод, перемещение к следующей координате и повторение. Средняя нагрузка при резании может быть небольшой, но шпиндель подвергается многократному ускорению, торможению и смене инструмента. Подшипниковая система должна оставаться стабильной на высоких скоростях, а система охлаждения должна отводить тепло даже при быстром изменении нагрузки при резании.
Фрезеровка печатных плат часто включает в себя длительные периоды работы. Фрезеровка контура платы может занимать несколько минут, а паз или углубление могут обеспечивать непрерывную нагрузку на инструмент. Двигатель, подшипники, цанга, рама станка, зажимное приспособление и система пылеудаления — все они подвергаются постоянной нагрузке. Тепловое расширение может изменить взаимодействие между инструментом и платой. Чем дольше длится резка, тем важнее становится контроль температуры охлаждающей жидкости, воздушного потока в камере, предварительной нагрузки подшипников и удаления стружки.
Когда поставщик заявляет, что шпиндель подходит для круглосуточной работы, уточните, что означает «круглосуточно». Означает ли это, что станок может оставаться включенным? Означает ли это сменный график работы со сменой инструмента и перерывами на загрузку? Или это означает проверенное непрерывное испытание резания при заданных параметрах инструмента, подачи, глубины и материала? В ответственном запросе предложений следует указать условия испытания и интервал технического обслуживания.
5. Охлаждение и подшипники: факторы, обеспечивающие стабильную работу.
В высокоскоростных сверлильных шпинделях обычно используются воздушные подшипники или прецизионные радиально-упорные подшипниковые системы, в зависимости от конструкции. Системы с воздушными подшипниками обеспечивают очень низкое трение и хорошую работу на высоких скоростях, но требуют чистого, сухого, стабильного воздуха и правильного давления. Загрязнение воздуха в системе подачи может привести к проблемам со шпинделем. Если станок установлен во влажной или пыльной среде, система подготовки воздуха должна быть включена в план закупки.
В фрезерных шпинделях часто используется водяное охлаждение или другой метод терморегулирования, поскольку двигатель может подвергаться более длительным нагрузкам при резке. Компания CHIKIN предлагает шпиндели с водяным охлаждением и частотой вращения 60 000 об/мин на странице своего продукта CK-04R, а также варианты шпинделей с водяным охлаждением на странице продукта 1 Drill 1 Route with CCD. Водяное охлаждение не заменяет правильную технологическую схему, но помогает двигателю поддерживать стабильную рабочую температуру во время многократной фрезеровки.
В обоих случаях уточните информацию об охлаждающей среде, расходе, мощности чиллера, логике сигнализации, необходимости замены фильтра и последствиях неисправности системы охлаждения. Спросите, рассчитан ли шпиндель на температуру окружающей среды в вашем цехе. Перегрев может проявляться в виде изменения положения отверстий, размера контура или качества кромок платы до того, как оператор увидит явный сигнал тревоги.
6. Жесткость и вибрация станка: шпиндель не может компенсировать гибкость рамы.
Заманчиво рассматривать шпиндель как единственное решение для резки. В действительности же стабильность шпинделя зависит от устойчивости станка, который его удерживает. Гибкий портал, ненадежное крепление, неровная защитная пластина или загрязненная цанга могут свести на нет преимущества высококачественного двигателя.
Процесс сверления чувствителен к осевой центровке и вибрации. Небольшие колебания могут увеличить отверстие или повредить входную поверхность. Процесс фрезерования чувствителен к радиальной жесткости. Небольшое отклонение может изменить габаритные размеры, создать конусообразную кромку или вывести фрезу из запрограммированной траектории.
Компания CHIKIN описывает гранитные основания, высокоточные линейные направляющие и шариковые винты на нескольких станках для обработки печатных плат. Эти особенности полезны, поскольку масса и демпфирование помогают изолировать процесс резки от структурных вибраций. Тем не менее, их следует проверить в ходе выборочного тестирования. Тест должен измерять фактическое положение отверстия, размеры контура, качество обработки кромок и повторяемость на собственном стеке плат покупателя, а не полагаться на общее утверждение о материале рамы.
7. Какой шпиндель подходит для распространенных материалов печатных плат?
Для печатных плат FR-4 и многослойных плат: для отверстий с покрытием и без покрытия обычно используется высокоскоростной сверлильный шпиндель, а для контурной обработки, пазов и локальных вырезов — фрезерный шпиндель. Стекловолоконное армирование увеличивает износ инструмента и может влиять на качество кромок. Данные о сроке службы инструмента следует собирать с учетом фактического количества слоев и состояния меди, указанных заказчиком.
Платы с большими отверстиями и малым шагом выводов: небольшие отверстия и точная совмещение требуют повышенного внимания к биению шпинделя, контролю по оси Z, проверке инструмента и выравниванию по реперным точкам. Как правило, более естественным отправным пунктом является специализированный сверлильный шпиндель. Гибридный станок с ПЗС-матрицей может быть полезен, когда сверление и фрезерование должны выполняться в одной установке, при условии проверки процесса выравнивания.
Жестко-гибкие плиты: гибкая секция требует тщательной поддержки. Параметры сверления и фрезеровки должны учитывать переход между жесткими и гибкими участками. Конструкция прижимной опоры, вакуум, поддержка зажимного приспособления и ввод инструмента зачастую важнее, чем заявленное число оборотов в минуту.
Алюминиевые заготовки: Алюминий изменяет тепловую и режущую нагрузку. Для механической обработки контуров может больше подойти фрезерный шпиндель с регулируемым крутящим моментом и охлаждением. Для более крупных или сложных металлических профилей компания CHIKIN также предлагает направление лазерной резки с помощью волоконного лазера. Покупателям следует сравнивать механическую фрезеровку и лазерную обработку по качеству кромки, зоне термического воздействия, вторичной обработке и общей стоимости, а не выбирать только по номинальной скорости.
Панели из меди и смешанных материалов: Медь может размазываться или выделять тепло, если инструмент и подача не соответствуют друг другу. Правильное покрытие инструмента, отвод стружки, поддержка и окно резки должны быть продемонстрированы на образце. Стабильность двигателя на выбранной скорости важнее, чем максимальная скорость, указанная в каталоге.
8. Практическая таблица отбора для руководителей производства.
| Ваши производственные условия | Первое направление вращения шпинделя, которое необходимо оценить. | Вопросы для включения в запрос предложений (RFQ) |
|---|---|---|
| Много отверстий диаметром менее 0,5 мм, большое количество панелей. | Специализированный высокоскоростной сверлильный шпиндель | Биение, диапазон оборотов в минуту в зависимости от размера сверла, качество воздуха, повторяемость по оси Z, обнаружение поломки сверла. |
| Сверление отверстий и контурная обработка платы за одну установку. | 1. Сверление 1. Маршрут. Гибридная схема с ПЗС-камерой. | Метод опорных точек, время переналадки, диапазон инструмента, результат выравнивания, момент затяжки фрезера. |
| Длинные контуры, прорези или удаление панелей | Фрезерный шпиндель со стабильным крутящим моментом | Постоянная мощность, кривая крутящего момента, охлаждение, качество кромок, пылеудаление |
| Высококачественная, низко-средний объем | Гибкая гибридная или двухшпиндельная платформа | Журнал инструментов, управление рецептами, время настройки, обучение операторов. |
| Однородные панели большого объема | Многошпиндельная линия сверления или фрезерования | Параллельная обработка, балансировка нагрузки, интервалы технического обслуживания, план резервирования шпинделей |
| алюминиевая или медная подложка | Высокомоментная фрезеровка или лазерное сравнение | Контроль температуры, заусенцы, зона термического воздействия, вспомогательный газ, вторичная чистовая обработка и приемка образцов. |
9. Почему двухшпиндельный сверлильно-фрезерный станок может стать удачным компромиссным решением.
На заводе не всегда приходится выбирать между одним универсальным шпинделем и двумя совершенно отдельными станками. Двухшпиндельная платформа позволяет распределить сверление между высокоскоростной головкой и фрезерование между головкой, ориентированной на больший крутящий момент. Такая компоновка позволяет избежать многократной смены инструмента и сократить количество раз, когда панель разжимается.
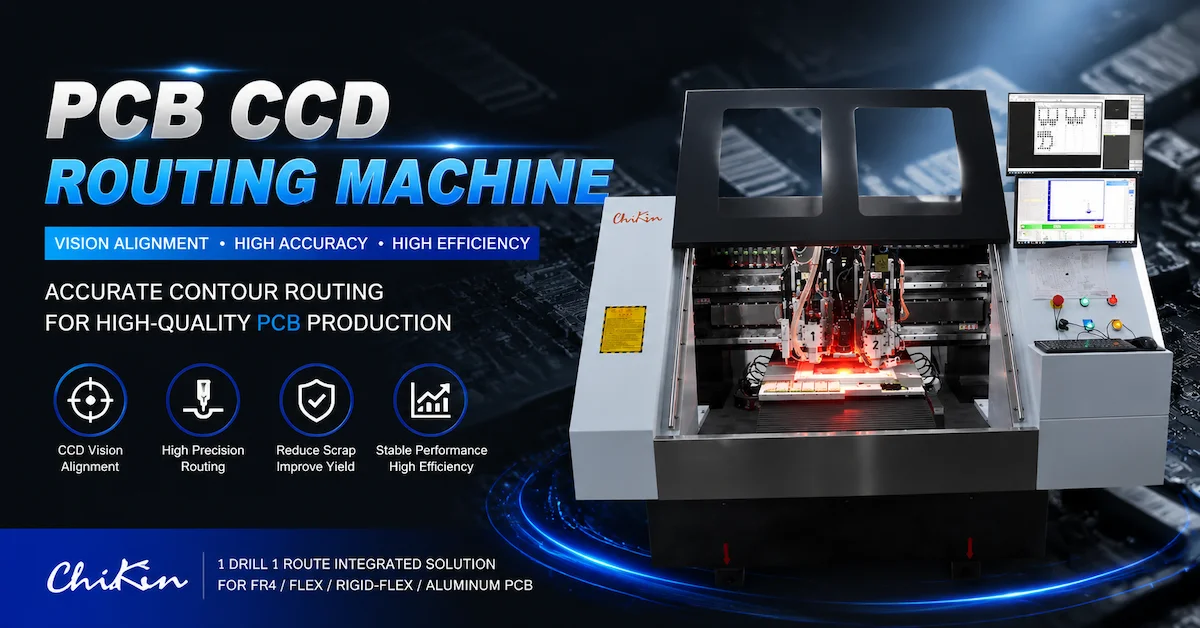
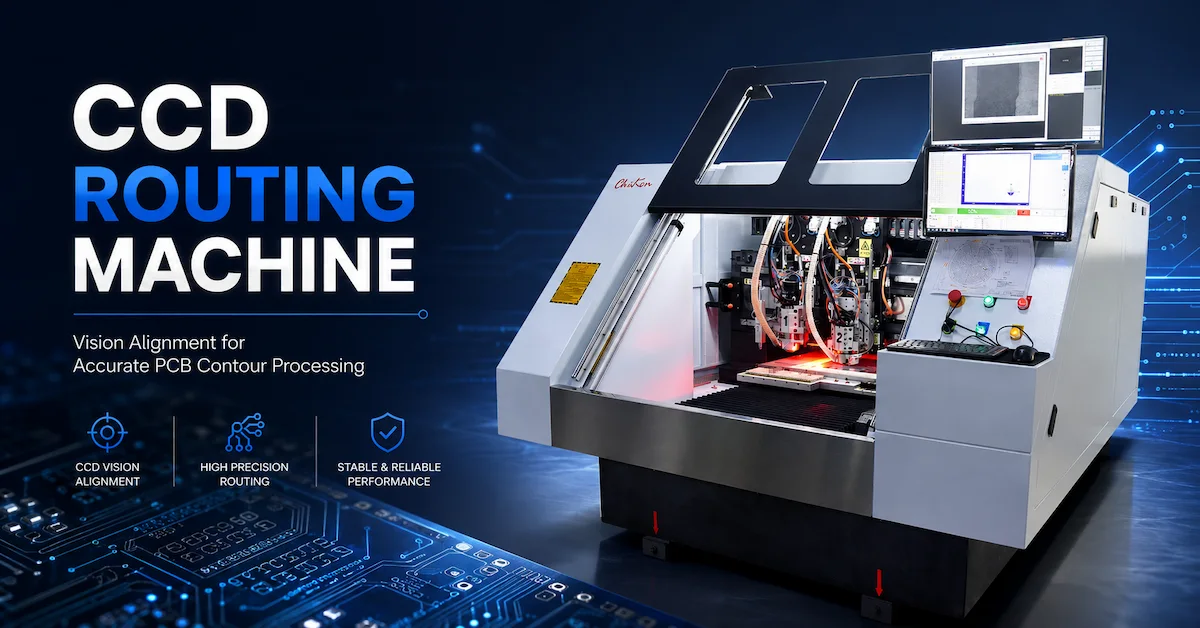
Компания CHIKIN описывает свой станок 1 Drill 1 Route с CCD-матрицей как гибридное решение, включающее в себя отдельный сверлильный шпиндель, отдельный фрезерный шпиндель, автоматическую смену инструмента, определение длины и диаметра инструмента, обнаружение поломки инструмента и распознавание реперных точек в реальном времени. На странице указан типичный диапазон диаметров сверления от 0,15 до 6,35 мм и диапазон фрезерования от 0,5 до 3,175 мм. Также указано, что платформа предназначена для серийного производства (от новых разработок до средних объемов) многослойных, жестко-гибких, алюминиевых и HDI-плат. Это заявления, представленные на странице продукта, которые следует проверить по образцу покупателя.
Компромисс заключается в том, что гибридный станок может не обеспечить такой же абсолютной производительности, как специализированная четырехшпиндельная линия сверления для работы с очень большими отверстиями. Кроме того, может потребоваться тщательно спланированное крепление, поскольку обе операции выполняются в одной и той же рабочей зоне. Правильный вопрос заключается в том, стоит ли для завода экономия времени на обработку и настройку, если это превышает максимальную производительность специализированной линии сверления.
10. Как сравнить котировки, не будучи введенным в заблуждение относительно RPM.
Если три поставщика предлагают разные комплекты шпинделей, поместите их предложения в один сравнительный лист. Начните с процесса, а не с двигателя. Запишите материал доски, толщину, высоту пакета, наименьшее отверстие, наибольший диаметр фрезера, длину контура, количество панелей в час и требуемое качество кромки. Затем попросите каждого поставщика предоставить результаты испытаний, используя те же данные.
- Проверьте диапазон рабочих скоростей. Запишите диапазон скоростей для диаметров инструмента, которые вы фактически используете. Максимальное количество оборотов в минуту без рекомендуемого диапазона рабочих оборотов является неполным.
- Проверьте мощность и крутящий момент на рабочей скорости. Уточните, являются ли номинальные параметры непрерывными, пиковыми или ограниченными инвертором. Работоспособность сети следует оценивать под нагрузкой.
- Проверьте биение цанги. Уточните, как оно измеряется, на каком расстоянии от конуса и каким инструментом или калибром.
- Проверьте систему охлаждения и инженерные коммуникации. Включите в общую стоимость чиллер, осушитель воздуха, фильтры, вытяжку, электронагрузку и блокировки сигнализации.
- Проверьте наличие необходимого инструмента. Подтвердите совместимость цанг, длину инструмента, расположение магазина, рекомендации поставщиков и наличие товара в вашем регионе.
- Проверьте режим работы и обслуживания. Уточните интервалы технического обслуживания, процедуру замены подшипников, сроки поставки запасных шпинделей и возможность удаленной диагностики.
- Проверьте результаты приемочных испытаний. Перед выпуском заказа определите положение отверстия, его размер, допуск по контуру, качество обработки кромок, время цикла и повторяемость.
Этот процесс также предотвращает распространенную ошибку: выбор шпинделя, потому что он кажется быстрым на бумаге, а затем обнаружение того, что станку требуется более низкая скорость, специальное приспособление или более медленная подача для получения приемлемой кромки. Лучшее предложение — это то, которое объясняет, как шпиндель позволит изготавливать качественные панели при требуемой стоимости.
11. Различия в техническом обслуживании, влияющие на время безотказной работы.
Техническое обслуживание сверлильного шпинделя начинается с чистоты. Цанги, конусы, держатели сверл, прижимные ножки и рабочая поверхность должны быть очищены от смоляной пыли и стружки. Мелкая частица между инструментом и конусом может вызвать биение. Для пневматических подшипниковых систем необходим чистый, сухой воздух. Станок должен регистрировать часы работы шпинделя и смены инструмента, чтобы можно было выявить проблему с подшипником или держателем инструмента до того, как она приведет к дефектам.
Техническое обслуживание шпинделя фрезерного станка увеличивает нагрузку на режущий инструмент и приводит к длительной резке. Система удаления стружки должна предотвращать ее скопление вокруг цанги и охлаждающих каналов. Оператор должен следить за изменением тока шпинделя, звука, качества кромки или вибрации. Фреза, которая технически все еще вращается, может быть уже достаточно затуплена, чтобы повредить медь или вызвать расслоение платы.
Для обоих шпинделей профилактическое техническое обслуживание должно включать проверку цанг, очистку держателей инструмента, проверку системы охлаждения, проверку кабелей и шлангов, смазку осей, калибровку и проверку повторяемости. Точный интервал зависит от станка и условий производства. Запросите у поставщика график технического обслуживания с указанием расходных материалов и необходимых для его выполнения навыков.
12. Контрольный список покупателя для запроса коммерческого предложения.
Перед запросом коммерческого предложения подготовьте следующую информацию. Поставщик сможет дать более качественную рекомендацию, если процесс будет описан точно.
- Материал платы: FR-4, HDI, жестко-гибкий, алюминий, медь, FPC или комбинированный материал.
- Размеры досок и панелей, диапазон толщины, высота стопки и максимальная деформация.
- Наименьшее и наибольшее отверстие, количество отверстий, наличие или отсутствие покрытия, а также критические точки совмещения.
- Длина контура, ширина паза, глубина кармана, радиус скругления углов и требуемая обработка кромки.
- Целевое количество панелей в час, график смен, частота переналадки и ожидаемый рост производства.
- Диаметр инструмента, количество канавок, длина инструмента, предпочтительные поставщики и приемлемая стоимость инструмента.
- Требуется выравнивание по ПЗС-матрице или реперным меткам, обработка с обратной стороны, многопанельные системы и формат крепления.
- Доступная мощность, качество сжатого воздуха, охлаждающая вода или чиллер, вытяжка, площадь помещения и подключение к сети.
- Файлы программного обеспечения: Gerber, Excellon, ODB++, CAD или формат, используемый в существующей линейке.
- Критерии приемки по точности, качеству кромок, времени цикла, уровню шума, пыли, обучению персонала, гарантии и наличию запасных частей.
По возможности отправляйте репрезентативную плату, а не идеальную демонстрационную панель. Правильный шпиндель — это тот, который справляется со сложной частью работы: с маленьким отверстием, из-за которого ломаются сверла, с длинным контуром, который нагревает двигатель, с алюминиевой кромкой, оставляющей заусенцы, или с гибкой секцией, которая деформируется под давлением.
Вывод: выбирайте режим резки, а не заявленные обороты в минуту.
Разница между сверлильным и фрезерным шпинделями заключается в особенностях резания. Сверление требует высокой скорости вращения, очень малого биения, точного осевого управления, чистого воздуха или охлаждения и надежного контроля инструмента. Фрезерование требует стабильного крутящего момента, жесткости конструкции, терморегулирования, правильной нагрузки на стружку и держателя инструмента, способного противостоять боковым нагрузкам. Оба метода требуют жесткого станка, чистого приспособления, измеренной библиотеки инструментов и приемочных испытаний на реальных платах.
Если на вашем заводе в основном изготавливают микроотверстия, начните с выделенного высокоскоростного шпинделя для сверления печатных плат . Если же он предназначен для обработки длинных контуров, пазов или вырезания пазов при разделении панелей, начните с ориентированного на крутящий момент шпинделя для фрезерования печатных плат. Если для одной и той же панели требуются обе операции, а переналадка обходится дорого, оцените двухшпиндельную платформу для сверления и фрезерования с ПЗС-камерой. Для линий с большим объемом производства сравните стоимость нескольких шпинделей с балансом между загрузкой, контролем качества, техническим обслуживанием и производительностью последующих производственных линий.
Компания CHIKIN CNC выпускает решения для сверления, фрезерования, гибридных CCD-систем, систем автоматического оптического контроля (AOI), лазерной резки и V-образной резки для производства печатных плат. Используйте страницы продуктов в качестве отправной точки, а затем подтвердите точные параметры шпинделя, диапазон инструментов, скоростной диапазон, охлаждение, рабочий цикл и критерии приемки, проведя анализ результатов обработки образцов.
Запросить обзор вариантов выбора шпинделя для печатных плат
Часто задаваемые вопросы
Всегда ли шпиндель с более высокой частотой вращения лучше подходит для сверления печатных плат?
Нет. Более высокие обороты могут использоваться для сверл малого диаметра, но правильная скорость зависит от диаметра сверла, материала, подачи, высоты пакета сверл, биения и удаления стружки. Проверенное значение диапазона скоростей более полезно, чем указание максимального значения оборотов в минуту.
Может ли один шпиндель выполнять как сверление, так и фрезерование?
Это возможно, но компромисс следует проверить. Специальная сверлильная головка и отдельная фрезерная головка могут сократить количество замен инструмента и сохранить технологическое окно, если обе операции выполняются часто.
Какие вопросы следует задать о шпиндельном двигателе для печатной платы?
Укажите требуемую мощность, крутящий момент или кривую крутящего момента, диапазон рабочих скоростей, измерение биения, систему охлаждения, тип подшипника, цанговую систему, метод смены инструмента, испытание на рабочий цикл, интервал технического обслуживания и срок поставки запасных частей.
Почему шпиндель фрезерного станка может создавать шероховатые края печатной платы даже при высоких оборотах?
Шероховатости кромок могут возникать из-за недостаточного крутящего момента, неправильной нагрузки на режущий инструмент, деформации инструмента, износа резцов, неправильной фиксации, вибрации или неадекватного отвода стружки. Одних только оборотов в минуту недостаточно для устранения этих проблем.
Отправьте подробную информацию о доске для получения индивидуального предложения.