Scegliete gli utensili in base al foro, alla fessura o al contorno che dovete realizzare, non solo in base al diametro nominale corrispondente. Utilizzate questa guida per esaminare la geometria, l'accoppiamento del gambo, i limiti del processo, la documentazione del fornitore e il costo del pannello accettato.
Per gli ingegneri addetti alla produzione di circuiti stampati, l'acquisto di punte e frese è una decisione di controllo del processo. Uno strumento economico può rivelarsi costoso se crea fori sovradimensionati, scheggiature sui bordi del laminato, rotture eccessive o arresti imprevisti della macchina. I team addetti agli acquisti devono inoltre distinguere tra la gamma di diametri degli utensili dichiarata per una macchina e le specifiche di un particolare materiale di consumo.
Questa guida si concentra sulla selezione delle punte per trapano/fresa per PCB e sulla preparazione della richiesta di preventivo (RFQ) . Per un'analisi più approfondita dell'usura graduale delle frese e dei fattori che ne determinano la sostituzione, consultare la guida sull'usura delle punte per fresa per PCB di CHIKIN CNC.
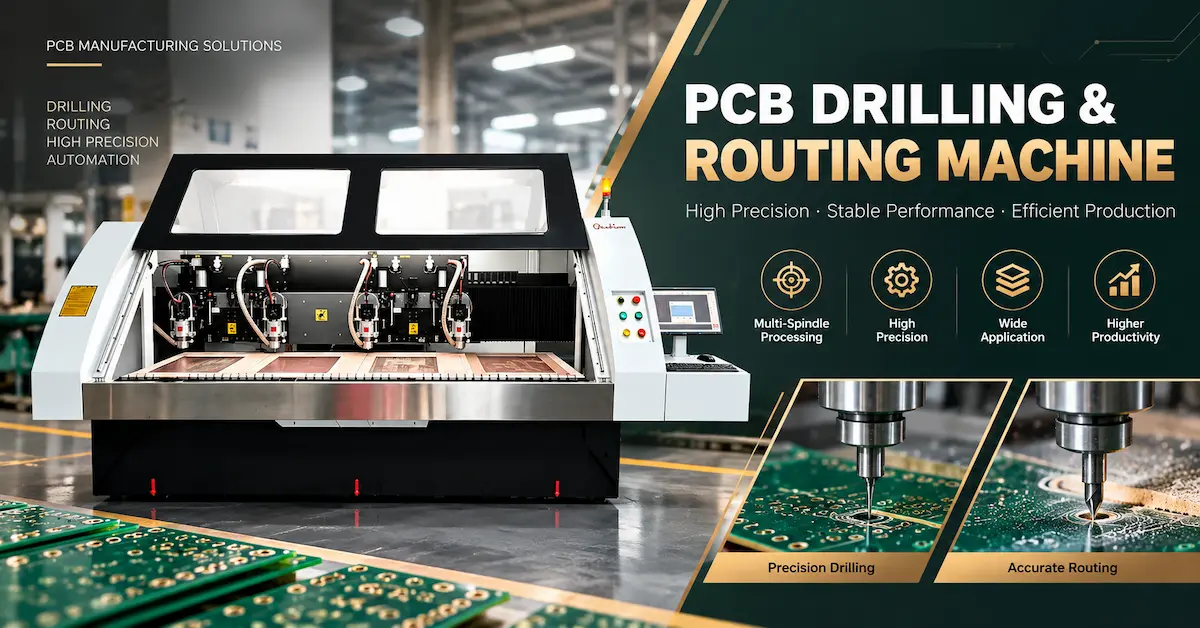
1. Punte da trapano per PCB vs punte per fresa: cosa cambia realmente?
Una punta da trapano per PCB ha un'estremità tagliente appuntita progettata per penetrare nel laminato e creare un foro. Il suo processo è dominato dal movimento assiale, dall'evacuazione dei trucioli, dall'allineamento del foro e dalle condizioni della parete del foro. Una fresatrice utilizza taglienti lungo la sua lunghezza di lavoro mentre si muove lungo un contorno; forze laterali, flessione dell'utensile, rigidità del dispositivo di fissaggio e finitura del bordo sono elementi centrali.
| fattore di selezione | Punta da trapano per PCB | Punta per fresa per PCB |
|---|---|---|
| Compito principale | Fori passanti, fori per componenti, fori di montaggio, fori per utensili | Profili delle schede, fessure, finestre interne, isolamento dei contorni fresati |
| Movimento di taglio principale | Penetrazione assiale | Taglio del percorso laterale |
| Focus sulla geometria | Punta, margini, evacuazione della scanalatura, lunghezza di lavoro | Modello di scanalatura, lunghezza di taglio, forma della punta, rimozione dei trucioli |
| Rischio tipico del processo | Trapano rotto, errore di posizionamento del foro, sbavature, bave | Bordi ruvidi, estrazione delle fibre, fessure sovradimensionate, flessione dell'utensile |
| Unità di vita utile dell'utensile | Colpi di perforazione qualificati sotto uno stack e un materiale definiti | Distanza percorsa in modo qualificato in condizioni definite |
| Documento dell'acquirente | Schema dei fori e requisiti di foratura/finitura | Disegno del contorno più requisiti di scanalatura, taglio e bordo |
Non sono intercambiabili solo perché entrambe possono essere montate su un piccolo mandrino CNC. Una punta da trapano per PCB appuntita non dovrebbe essere utilizzata per operazioni di fresatura di contorno complesse senza l'esplicita approvazione del produttore dell'utensile. Allo stesso modo, non si deve dare per scontato che una fresa sia adatta a realizzare fori metallizzati di precisione.
2. Adattare gli utensili ai materiali FR4, multistrato e altri materiali per PCB
FR4 rigido: le fibre di vetro cambiano il problema del taglio
FR4 combina resina con rinforzo in fibra di vetro. Il rinforzo è abrasivo, quindi il materiale dell'utensile, la geometria del tagliente, l'evacuazione dei trucioli e il controllo del calore sono tutti fattori importanti. Il carburo è ampiamente utilizzato nella foratura e fresatura di PCB in produzione, ma diverse qualità e geometrie possono comportarsi in modo diverso nello stesso laminato.
Per le trapani, verificare i requisiti relativi al foro finito, allo spessore del laminato, all'altezza di impilamento, alla distribuzione del rame e al materiale di ingresso/supporto approvato. Per le fresatrici, identificare il profilo richiesto, la larghezza minima della fessura, il supporto del pannello e la lunghezza di taglio per pannello.
Pannelli multistrato: non confondere il diametro della punta del trapano con la dimensione finale del foro.
Un disegno di fabbricazione può specificare il diametro del foro metallizzato finito. Il diametro di foratura meccanica può essere diverso perché la placcatura in rame modifica l'apertura finale. Tale tolleranza dipende dal processo di fabbricazione; non applicare un aumento universale a tutti i lavori. Richiedere conferma all'ingegnere di processo del PCB prima di ordinare la dimensione della punta da trapano.
Anche le punte meccaniche di piccole dimensioni presentano limitazioni relative alla lunghezza di lavoro, all'eccentricità, allo spessore del materiale e alle condizioni di impilamento. La creazione di microfori tramite laser è un processo separato e non deve essere considerata una capacità standard di ogni punta meccanica.
Costruzioni in alluminio ad alta Tg e rigido-flessibili
Questi materiali devono essere valutati singolarmente. Una fresatrice collaudata su FR4 standard potrebbe richiedere una geometria o una finestra di processo diversa per la profilatura di schede con anima metallica. I pannelli rigido-flessibili introducono problematiche relative al supporto e alla transizione dei materiali. Richiedete ai fornitori di utensili raccomandazioni specifiche per l'applicazione, supportate da risultati di prova, anziché presumere che una famiglia di frese universali sia adatta a tutte le schede.
3. Otto specifiche da verificare prima di acquistare punte per trapano o frese per PCB
Confermare le dimensioni effettive del foro o della scanalatura richiesta, le tolleranze e le modalità di ispezione del diametro dell'utensile.
Verificare le specifiche del portautensili o della pinza; il diametro di taglio non corrisponde necessariamente al diametro del gambo.
Considerare lo spessore della tavola, la pila, i materiali di ingresso/supporto e una lunghezza di ingaggio sicura e qualificata.
Specificare la geometria della punta e della scanalatura oppure lo stile della scanalatura e la configurazione della punta della fresatrice.
Richiedere la qualità del carburo, il trattamento superficiale o il rivestimento solo se supportati dal fornitore dell'utensile.
Verificare il mandrino, la pinza, il metodo di inserimento e di misurazione, non solo la dimensione nominale della punta.
Documentare la velocità, l'avanzamento, l'altezza o la profondità di impilamento, l'estrazione e la strategia del percorso utensile approvati.
Richiedere il codice articolo del produttore, la revisione del disegno, l'identificazione del lotto e la documentazione di collaudo.
Un errore comune negli acquisti è ordinare un utensile basandosi sulla misura di "3,175 mm" senza verificare se tale dimensione si riferisca al diametro di taglio o al gambo. Un altro errore comune è acquistare un utensile con il diametro corretto ma con una lunghezza di taglio insufficiente o una punta incompatibile.
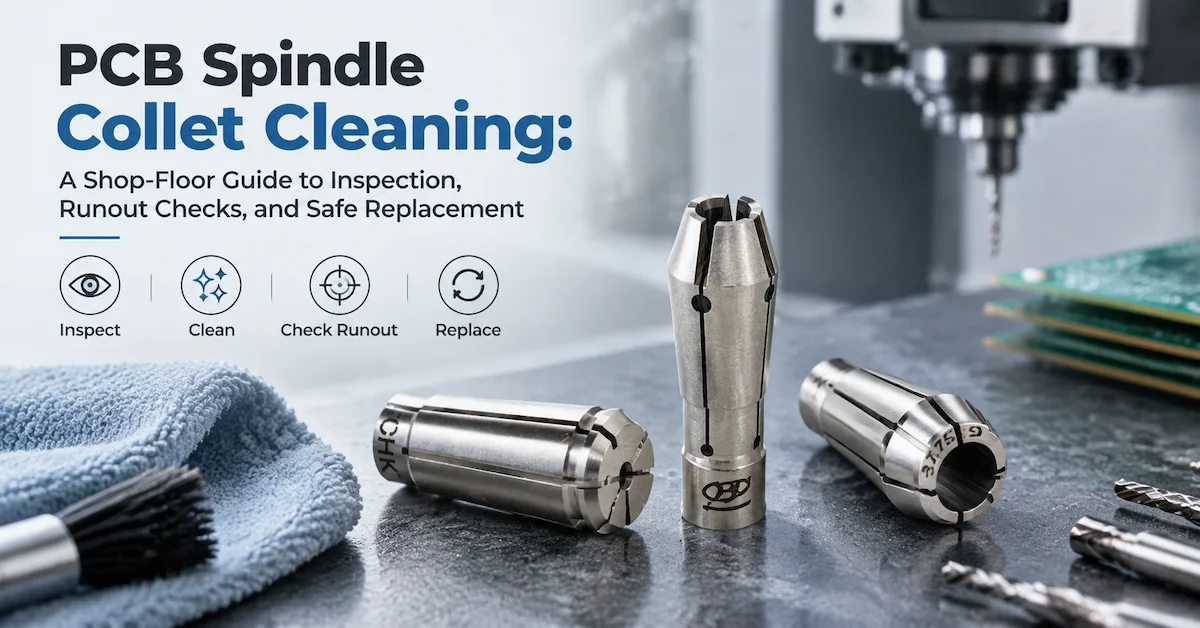
La relativa guida all'ispezione del mandrino-pinza per PCB spiega perché la pulizia, l'inserimento, la concentricità e le condizioni del supporto devono essere considerati insieme alla qualità dell'utensile.
4. Geometria della fresa: taglio a diamante, rompitruciolo o altra scanalatura?
Le frese per circuiti stampati possono utilizzare taglienti a forma di diamante, frese rompitrucioli o altre geometrie di scanalatura. Ogni design modifica il modo in cui l'utensile interagisce con il laminato e rimuove il materiale dalla zona di taglio. Non esiste una geometria "ottimale" in assoluto per tutte le lavorazioni di fresatura di circuiti stampati.
- Fresatrice a diamante o con profilo diamantato: spesso utilizzata per la fresatura di laminati in fibra di vetro, dove il taglio controllato dei bordi e la rimozione delle particelle sono prioritari. I risultati effettivi dipendono dalla progettazione dell'utensile e dalle condizioni di processo.
- Geometria rompitruciolo: utilizza elementi di taglio interrotti progettati per gestire la rimozione del materiale. L'idoneità dipende dal laminato, dalla scanalatura, dalla profondità di fresatura e dalla finestra di taglio raccomandata dal fornitore.
- Altri profili di fresa: possono essere rilevanti per materiali o contorni specifici, ma non si deve presumere che una fresa convenzionale per la lavorazione dei metalli sia compatibile con una fresa per circuiti stampati.
Per fessure di piccole dimensioni e dettagli interni, determinare il diametro minimo consentito dell'utensile dal disegno tecnico. Per un contorno fresato, confrontare la qualità del bordo, le dimensioni, il carico dell'utensile e la gestione della polvere tra diversi tipi di utensili qualificati. Provare le alternative utilizzando la stessa tavola, la stessa attrezzatura, lo stesso mandrino e lo stesso standard di ispezione.
5. Confermare la compatibilità tra macchina e pinza prima della richiesta di preventivo.
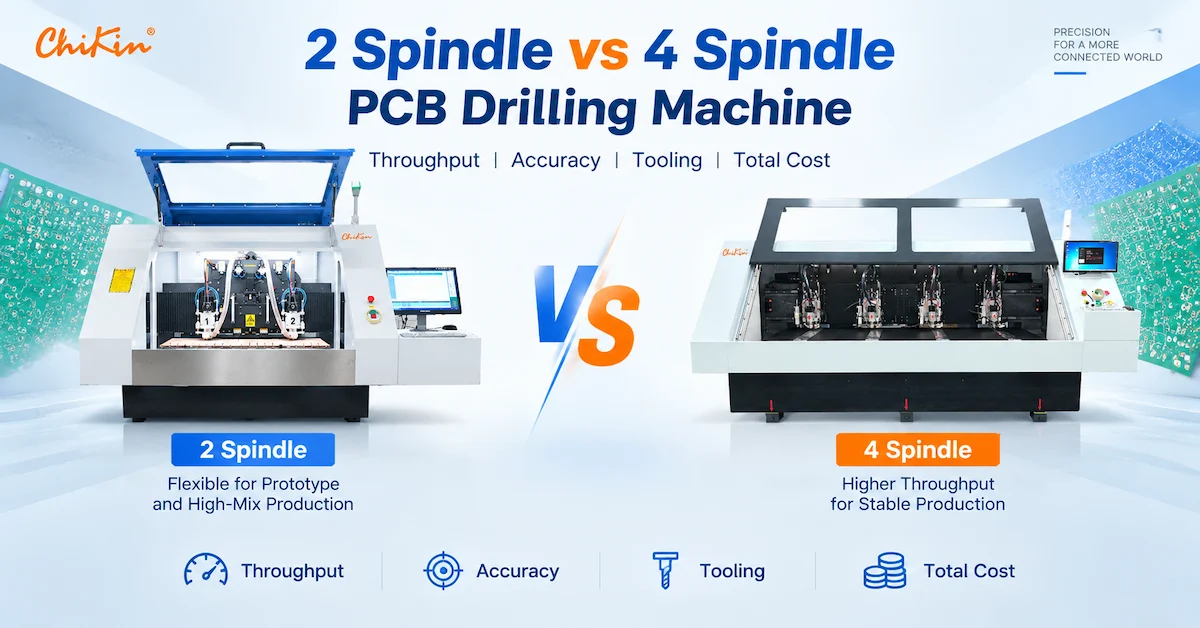
CHIKIN CNC produce macchine per foratura e macchine combinate di foratura e fresatura con diverse configurazioni del mandrino. Di seguito sono riportate le gamme di diametri degli utensili pubblicate , ma non si garantisce la compatibilità automatica con punte, codolo, lunghezze o rivestimenti di terze parti.
| riferimento attrezzature CHIKIN | Informazioni pubblicate sul diametro degli utensili | Decisione pertinente |
|---|---|---|
| CK-02D: Trapano a 2 mandrini | Foratura: 0,15–6,35 mm | Verificare i requisiti relativi all'utensile di perforazione ad alta velocità, al gambo/portautensili e all'effettivo numero di pezzi. |
| CK-04D: Trapano a 4 mandrini | Foratura: 0,15–6,35 mm | Controllo dei limiti di lotto degli utensili e dei colpi qualificati su più teste. |
| 1 trapano + 1 percorso con CCD | Foratura: 0,15–6,35 mm; fresatura: 0,5–3,175 mm | Specificare separatamente gli utensili di foratura e fresatura, compresi i relativi portautensili. |
| CK-04R: Macchina foratrice/fresatrice a 4 mandrini | Confermare l'interfaccia dello strumento effettiva per la configurazione ordinata | Verificare la geometria del percorso di taglio, la lunghezza della fresa, l'alloggiamento del caricatore e i controlli degli utensili. |
Il sito web elenca anche una pinza CHK 3.175 tra i ricambi correlati. La dimensione del gambo non deve essere considerata una prova di compatibilità con ogni mandrino CHIKIN; verificare conicità, lunghezza, ritenzione e modello del mandrino rispetto alla macchina installata.
Le configurazioni CHIKIN pertinenti descrivono il cambio utensile automatico e il rilevamento della lunghezza, del diametro o della rottura dell'utensile. Si tratta di controlli di impostazione utili, ma il rilevamento della rottura dell'utensile non è la stessa cosa della misurazione dell'usura graduale del tagliente . Chiedete quali funzioni sono incluse nel modello specifico e se si applicano agli utensili selezionati.
Devi scegliere gli utensili adatti a una macchina CNC per circuiti stampati?
Inviate il modello della vostra macchina, l'identificazione del mandrino e del portautensili, il materiale del PCB, lo schema di foratura, il percorso di lavorazione e gli obiettivi di produzione. Chiedete al team CHIKIN di esaminare l'interfaccia degli utensili e la configurazione dell'attrezzatura più adatta.
6. Impostare avanzamento, velocità e durata dell'utensile in base a prove qualificate.
Il numero massimo di giri al minuto della macchina non rappresenta una ricetta di taglio preimpostata. La velocità di lavoro e l'avanzamento dipendono dal diametro dell'utensile, dalla geometria, dal materiale, dalla pila di tavole, dalle condizioni del mandrino e dalle raccomandazioni del produttore dell'utensile.
Due tipi di relazioni possono aiutare gli ingegneri a valutare le proposte tecniche:
- Avanzamento di foratura (mm/min) = velocità del mandrino (giri/min) × avanzamento per giro (mm/giro).
- Avanzamento di fresatura (mm/min) = velocità del mandrino (giri/min) × numero di denti di taglio × carico del truciolo (mm/dente).
Queste formule descrivono relazioni basate sulla geometria, non impostazioni universalmente sicure. Alcune geometrie di fresatura dei PCB non si adattano perfettamente a un modello standard di conteggio dei denti delle frese, quindi è consigliabile utilizzare la raccomandazione di processo specifica per la geometria anziché inserire un carico di chip stimato.
Valutare le punte da trapano in base al numero di forature effettuate con successo su un materiale e una configurazione ben definiti. Valutare le frese per fresatura in base alla distanza di fresatura cumulativa e alla qualità del tagliente accettata, mantenendo il conteggio dei pannelli come ulteriore riferimento. I limiti dovrebbero derivare da prove di produzione ripetute, non da affermazioni generiche come "10.000 fori" o "carburo a lunga durata".
7. Diagnosticare i difetti prima di incolpare l'utensile da taglio
| Difetto osservato | Possibile relazione con gli strumenti | Altre condizioni da verificare |
|---|---|---|
| Il trapano si rompe inaspettatamente | Eccessiva snellezza, danni agli utensili o geometria inadeguata | Eccentricità, altezza della pila, alimentazione, materiale di ingresso, bloccaggio |
| fori di dimensioni eccessive o irregolari | Problema di eccentricità o diametro dell'utensile | Condizioni del mandrino/pinza, deviazione della punta del trapano, metodo di misurazione |
| Sporco o bave sulle pareti del foro | Geometria errata o tagliente smussato | Riscaldamento, alimentazione/velocità, laminazione, materiale di supporto |
| bordi grezzi | Flauto o usura inadatti | Vibrazione del pannello, direzione del percorso, aspirazione della polvere, supporto |
| deriva della larghezza della fessura | Deflessione dell'utensile o variazione del diametro effettivo | Eccentricità, compensazione del percorso, carico di taglio, dispositivo |
Modificate una variabile controllata alla volta. Un nuovo utensile che produce immediatamente lo stesso difetto dovrebbe far scattare controlli sul mandrino, sulla pinza, sul dispositivo di fissaggio e sull'estrazione, non un altro costoso ordine di utensili. La spiegazione di CHIKIN sulla differenza tra mandrino per foratura e mandrino per fresatura fornisce un utile contesto per comprendere perché gli utensili assiali e laterali impongono esigenze diverse al mandrino.
8. Acquistare in base al costo per scheda accettata, non solo in base al prezzo unitario.
Il prezzo di un utensile non riflette i costi di produzione. Un trapano economico potrebbe necessitare di frequenti sostituzioni; una fresatrice potrebbe tagliare a lungo, ma non soddisfare i requisiti di qualità del bordo prima di rompersi fisicamente.
Costo degli utensili di foratura per foro accettato = spesa relativa per la foratura ÷ fori accettati prodotti. Costo degli utensili di fresatura per tavola accettata = spesa relativa per gli utensili di fresatura ÷ tavole accettate fresate. Queste misure dovrebbero essere valutate insieme ai costi di manodopera per il cambio utensile, agli scarti, ai tempi di inattività e ai costi di ispezione.
Richiedete ai fornitori di utensili di indicare il materiale di prova, il diametro, il percorso di lavorazione (a strati o a instradamento), le condizioni di lavorazione, la dimensione del campione e il criterio di prelievo. Senza queste variabili, le promesse di durata degli utensili da parte di diversi fornitori non possono essere confrontate in modo equo.
9. Lista di controllo per la richiesta di offerta di punte per trapano/frese per PCB
Utilizzate la seguente guida all'acquisto per valutare utensili, compatibilità con macchine CNC o pacchetti di attrezzature e materiali di consumo.
| Invia al fornitore | Informazioni minime |
|---|---|
| Applicazione | Foratura, sovraforatura con placcatura, fresatura di scanalature o profili |
| Costruzione di PCB | Materiale, strati, spessore, elevata Tg/anima metallica/rigido-flessibile, se applicabile |
| Disegno | Schema dei fori, requisiti per i fori finiti, contorno/scanalatura e tolleranze |
| Dettagli dello strumento | Diametro di taglio, gambo, forma della punta/scanalatura, lunghezza di taglio e lunghezza totale |
| Interfaccia macchina | Modello della macchina, ID del mandrino, riferimento pinza/portautensili, limiti del magazzino utensili |
| Condizioni di produzione | Giri al minuto del mandrino, avanzamento, impilamento, lunghezza del percorso, percorso utensile, estrazione e fissaggio |
| Qualificazione | Metodo di ispezione, quantità del campione, criteri di accettazione, difetti osservati |
| Requisiti commerciali | Consumo mensile previsto, tracciabilità del lotto, tempi di consegna e ordini ripetuti |
Richiedete un disegno o una scheda tecnica per l'utensile specifico e, se possibile, un piano di prova con campioni. Se ordinate una macchina CHIKIN, richiedete le specifiche del portautensili/utensile approvato come parte della documentazione di accettazione dell'apparecchiatura. La sola gamma di diametri pubblicata dalla macchina non è sufficiente.
10. Domande frequenti
È possibile utilizzare le punte per trapano per circuiti stampati come punte per fresatrice?
Non vanno considerati come sostituti generici. La geometria della punta del trapano è ottimizzata per la foratura assiale, mentre la geometria della fresa è pensata per il taglio di contorni laterali. Utilizzare solo processi esplicitamente supportati dal produttore dell'utensile e dell'attrezzatura.
Le punte da trapano in carburo per circuiti stampati sono migliori dei normali utensili in acciaio rapido (HSS)?
Il carburo è ampiamente utilizzato per i laminati abrasivi dei PCB e per applicazioni di precisione ad alta velocità. Tuttavia, la scelta deve comunque tenere conto della fragilità, dell'eccentricità della macchina, della geometria, del materiale e della durata dell'utensile validata; il solo materiale non determina un processo sicuro.
Un gambo per fresatrice da 3,175 mm è compatibile con tutti i mandrini per fresatura di circuiti stampati?
No. Il foro della pinza è solo una dimensione. È necessario verificare il design del portautensili, il sistema di ritenzione, la lunghezza dell'utensile, il bilanciamento e le limitazioni specifiche del mandrino.
Come dovrebbero confrontare le fabbriche di PCB la durata degli utensili?
Per la foratura, confrontare i risultati qualificati ottenuti con lo stesso materiale, la stessa pila di utensili e gli stessi parametri. Per la fresatura, confrontare la distanza di fresatura qualificata e la qualità del tagliente accettata. Includere gli scarti, i tempi di sostituzione e la tracciabilità del lotto di utensili.
CHIKIN CNC vende tutte le punte da trapano e le frese descritte in questa guida?
Le pagine web verificate documentano principalmente le macchine per la foratura/fresatura di circuiti stampati, i relativi componenti e gli utensili. La disponibilità di specifici SKU di materiali di consumo per trapani o fresatrici deve essere confermata direttamente dal team di assistenza clienti di CHIKIN, anziché essere dedotta da questa guida.
Richiedi una revisione di attrezzature e strumenti basata sull'applicazione
Condividi il disegno del circuito stampato, le dimensioni degli utensili, il difetto o il problema di usura attuale, il modello della macchina e la produzione richiesta. Richiedi una verifica di compatibilità specifica per il modello e un preventivo dettagliato.
Conclusione
La scelta delle punte per trapano e fresatrici per PCB inizia dalla definizione del risultato finale: fori precisi richiedono una geometria di foratura adeguata, mentre fessure e contorni del circuito stampato puliti necessitano di una geometria di fresatura appropriata e di un taglio laterale controllato. Diametro, gambo, lunghezza di lavoro, materiale, accoppiamento con pinza e condizioni di processo documentate sono più importanti di una generica etichetta "punta in carburo".
Per nuove apparecchiature o modifiche agli utensili, utilizzare una richiesta di offerta (RFQ) standardizzata ed effettuare prove su schede rappresentative per verificare la produzione accettata e i costi operativi. Esaminare le apparecchiature di foratura e fresatura CNC di CHIKIN e contattare il team tecnico con le specifiche della propria applicazione prima di impegnarsi in una particolare configurazione.