






Una punta del router si rompe prima del previsto. L'operatore lo sostituisce e il pannello successivo ha ancora il bordo ruvido. Oppure un piccolo trapano produce alcuni fori sovradimensionati anche se il programma, l'altezza della pila e il fornitore degli utensili non sono cambiati. Si è tentati di definire la taglierina difettosa. Prima di cambiare l'avanzamento o dare la colpa ai cuscinetti, guarda l'interfaccia che impugna l'utensile. Una fibra, un anello di resina o un'intaccatura in una pinza possono modificare il modo in cui viene trattenuto un piccolo gambo.
Questa è la ragione quotidiana per prendere pulizia della pinza del mandrino del pcb sul serio. Al banco, la domanda utile è se un deposito teneva aperto un segmento o se la parte stessa ha perso la presa. Fotografare il deposito prima di rimuoverlo, quindi ripetere la stessa misura di eccentricità con lo stesso gambo di riferimento. Se non cambia nulla, guardare oltre la pinza: un albero piegato, un cuscinetto stanco, un pannello in movimento o una taglierina inadatta non torneranno sani perché il foro è pulito.
La procedura seguente è deliberatamente consapevole del sistema. Le macchine PCB utilizzano diverse modalità di presa: una pinza a molla e un dado rimovibili, una cartuccia con cambio utensile automatico, un meccanismo di presa diretta o un assemblaggio ad alta velocità specifico del fornitore. Non tutti i mandrini utilizzano una pinza ER. Su una testa di foratura il morsetto può essere rimovibile mentre il gruppo cuscinetto d'aria è sigillato; una testa di fresatura accanto ad essa può utilizzare un dado e una chiave separati. Annotare entrambi i modelli di mandrino prima di prendere il solvente o uno strumento di servizio. Questa guida fornisce l'ordine di ispezione, mentre il manuale modello fornisce il metodo e i limiti di rimozione consentiti.

Risposta rapida: cosa dovrebbe fare prima un tecnico?
Arrestare la macchina in modo sicuro, registrare l'utensile e il lavoro e ispezionare lo stelo prima di modificare l'impostazione. Rimuovere la pinza solo secondo il metodo del produttore. Pulire le superfici di accoppiamento accessibili con materiali approvati, ispezionare sotto una buona luce, installare uno strumento verificato in corrispondenza della sporgenza documentata e misurare l'eccentricità in un punto di misura ripetibile. Se una pinza pulita e correttamente assemblata continua a scivolare o non supera il limite documentato, confrontarla con una sostituzione sicuramente funzionante. Se la lettura rimane elevata, esaminare il supporto, il cono, l'albero e i cuscinetti invece di sostituire ripetutamente le pinze.
L'ordine diagnostico è importante. Pulire una parte sporca prima di fotografare un segno di scivolamento distrugge prove utili. Cambiare la pinza, la punta, la velocità del mandrino e l'attrezzatura tutto in una volta rende difficile interpretare una scheda di prova di bell'aspetto. Mantieni il processo controllato in modo che il turno successivo sappia cosa ha effettivamente risolto il problema.
1. Perché un piccolo errore della pinza ha un grande effetto sul PCB
Una pinza mantiene il gambo cilindrico vicino all'asse del mandrino. Le sue fessure a molla consentono alla superficie di bloccaggio di chiudersi attorno al gambo quando il supporto o l'attuatore abbinato applica la forza. Una fibra compattata in una fessura lascia un piccolo spazio su quel lato del foro; un inserimento corto del gambo dà alla superficie rimanente meno contatto da afferrare. Entrambi gli errori possono far sì che una taglierina nuova e affilata tracci un percorso più ampio di quanto richiesto dal programma.
L'effetto è particolarmente visibile con piccoli trapani per PCB. Un piccolo errore radiale è una frazione significativa del diametro di una micropunta. Un labbro di taglio può svolgere più lavoro dell’altro, mentre le dimensioni del foro, le condizioni della parete e la durata della punta cambiano. Durante la fresatura, l'eccentricità fa sì che una scanalatura subisca un truciolo più pesante; l'altro potrebbe strofinare. L'operatore potrebbe notare segni ripetuti sulla parete, sbavature, scolorimento dovuto al calore o frequenti cambi di punta. Questi risultati possono derivare anche dall'alimentazione, dall'estrazione e dal supporto dell'attrezzatura, quindi utilizzare il controllo della pinza come parte di un'indagine di processo più ampia.
La guida pubblica di CHIKIN a bordi ruvidi del PCB elenca specificamente le superfici della pinza sporche, la dimensione sbagliata della pinza, il serraggio eccessivo e i danni del portautensile tra i possibili fattori che contribuiscono al runout. Le pagine relative alle attrezzature di perforazione e fresatura descrivono anche il rilevamento degli utensili e il cambio automatico degli utensili su modelli selezionati. Queste funzionalità supportano il controllo del processo; non ti dicono che ogni modello ha la stessa pinza o procedura di servizio. Richiedi il disegno specifico del mandrino con il preventivo della macchina.
2. Identificare il supporto prima di scegliere un metodo di pulizia
Inizia dalle due targhette, non da una fotografia online. Inserire il numero di serie della macchina e il modello del mandrino nell'ordine di lavoro, seguiti dalla marcatura della pinza, dall'interfaccia del foro, del cono, del dado o della barra di traino e dalla revisione. Fotografa il naso prima di smontarlo e posiziona la parte rimossa accanto alla sua etichetta. Un segno illeggibile è un motivo per consultare la distinta base originale, non un motivo per indovinare dal numero di slot.
Un assieme di tipo ER può avere una pinza catturata in un dado prima dell'installazione. Una pinza di perforazione per PCB proprietaria può utilizzare una disposizione di ritenzione diversa e richiedere uno strumento di servizio. Una pinza in un mandrino ad alta velocità può essere abbinata a un gruppo rotante bilanciato. I passaggi corretti per un tipo possono danneggiare l'altro. Non estrarre la pinza con un cacciavite, martellarla o sostituirla con un dado familiare perché le filettature sembrano adattarsi.
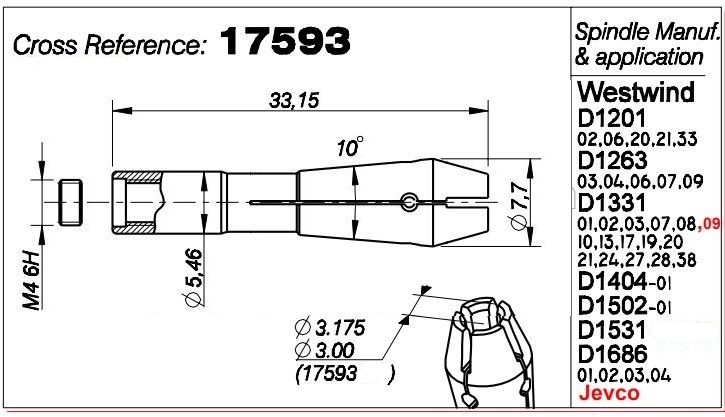
CHIKIN elenca a Pinza CHK 3.175 e un 17593 ricambio mandrino-pinza sul suo sito pubblico. Questi elenchi aiutano gli acquirenti ad avviare una conversazione adeguata, ma le loro pagine avvertono che l'aspetto da solo non stabilisce lo standard esatto o la compatibilità. Una dimensione del gambo di 3,175 mm non dimostra che il cono esterno, la lunghezza complessiva, la geometria della scanalatura o l'attuatore siano corretti. Abbina la parte installata e chiedi a CHIKIN di confermare rispetto al modello del mandrino prima dell'acquisto.
3. Rendere la macchina sicura e preservare le prove
Seguire la procedura di blocco dell'impianto e di manutenzione del mandrino. Arrestare la rotazione, isolare le fonti di energia richieste dal manuale della macchina e attendere che utensile e mandrino si fermino completamente. Un mandrino silenzioso non significa un cambio utensile silenzioso: un asse o un timone pneumatico possono comunque muoversi. Il tecnico deve tenere conto dell'aria immagazzinata, della pressione idraulica e dell'energia elettrica nella procedura del sito prima di aprire il naso. Lasciare l'ATC e le parti interne del mandrino al personale addestrato per quel modello.
Registrare il numero della macchina, la posizione della testa, il modello del mandrino, le ore se disponibili, l'ID dell'utensile, il diametro del gambo, la parte del supporto, la revisione del programma, il materiale della scheda, lo spostamento e il difetto osservato. Salvare un pannello campione e fotografare il gambo dell'utensile prima della pulizia. Una fascia lucida, un graffio assiale o un segno scuro di sfregamento possono indicare uno scivolamento o uno scarso contatto. Un pezzo rotto da solo non ne stabilisce la causa; registrare quando e dove ha fallito.
Disporre un vassoio pulito e coperto per le parti rimosse. Mantenere la pinza, il dado, la molla, il distanziale e l'utensile di ciascuna testa separati. Non mescolare componenti di più teste per risparmiare tempo. Un dado fuori posto o una revisione leggermente diversa potrebbero creare un nuovo problema di eccentricità che non esisteva prima dell'ispezione.
4. Rimuovere e pulire la pinza in una sequenza controllata
Rilasciare l'utensile utilizzando l'attuatore o la chiave specificati. Sostenerlo in modo che un trapano affilato non possa cadere sul tavolo o rompersi all'interno del naso. Rimuovere la pinza e il dado associato solo se le istruzioni di servizio consentono la rimozione dell'operatore. Se l'unità è una cartuccia sigillata o il manuale richiede assistenza in fabbrica, fermarsi qui e organizzare la procedura autorizzata. Non smontare mai la pila di cuscinetti del mandrino ad alta velocità come parte della pulizia di routine della pinza.
Per prima cosa rimuovere la polvere del PCB con l'aspirapolvere approvato o una spazzola morbida che non perde pelucchi. Utilizzare una salvietta priva di pelucchi per il gambo dell'utensile e le superfici di appoggio accessibili. Controllare il foglio di servizio prima della pulizia a umido: dovrebbe indicare il liquido, le superfici che può toccare e se l'impugnatura deve essere asciutta al momento del montaggio. Lasciare evaporare il detergente approvato. Un aerosol di uso generale o un olio penetrante possono bagnare una guarnizione, modificare l'attrito sulla canna o lasciare una pellicola che cattura il successivo carico di polvere. Non allagare mai il naso del mandrino.
Prestare attenzione alle aperture a fessura e al foro interno. La resina e la fibra di vetro possono compattarsi in una fessura, impedendone anche la compressione. Pulire il cono di accoppiamento e il dado o la superficie di contatto dell'attuatore solo nel modo specificato per quel modello. Non raschiare il cono di precisione con un punteruolo in acciaio né lucidare via una macchia con carta abrasiva. La rimozione del materiale modifica la geometria. Se un deposito non può essere rimosso senza forzare, fotografatelo e chiedete al fornitore come procedere.
Non puntare la pistola ad aria compressa contro la punta del mandrino. A meno che il foglio di servizio non specifichi una pressione e una direzione, il getto potrebbe spostare la fibra di vetro nella guarnizione anziché fuori dalla macchina. Controllare l'alimentazione dell'aria di purga incorporata nel punto specificato; non sostituisce il soffiaggio nel morsetto. Sotto una lampada, il foro e le fessure non dovrebbero mostrare particelle rimanenti o fibre di asciugatura.
5. Controllare eventuali segni di usura, danni e scarsa presa della pinza del mandrino
Ispezionare la pinza sotto una luce intensa e uniforme e un ingrandimento adatto alla parte. Cerca lungo ciascuna fessura una fessura che si estenda da un'estremità o da un angolo acuto. Osserva il foro per individuare eventuali rigature, una zona di contatto lucida su un lato, una bava in rilievo, corrosione, particelle incastonate o un cambiamento nella struttura della superficie. Ispezionare il cono esterno, la superficie di innesto posteriore, il dado e le filettature per verificare che non presentino grippaggi o contatti irregolari. Questo è il significato pratico di usura della pinza del mandrino ispezione, non semplicemente controllare se una parte sembra ancora lucida. Utilizzare i criteri di usura del produttore quando disponibili; una fotografia di una nuova parte è solo un aiuto per il confronto.
Controllare anche il gambo dell'utensile. Una pinza usurata può lasciare segni di scivolamento ripetibili, ma un gambo sottodimensionato, graffiato, oleoso o non cilindrico può produrre lo stesso sintomo. Verificare che il gambo abbia il diametro previsto per quella pinza esatta. Non serrare attraverso una transizione, una scanalatura o una parte non approvata dell'utensile. Mantenere l'inserimento e la sporgenza minima specificata; un utensile esposto molto a lungo amplifica la deflessione e può far apparire difettosa una pinza sana.
Crepe visibili, fessure distorte, filettature danneggiate, un cono sbavato o uno strumento che può essere tirato o ruotato quando dovrebbe essere sicuro sono motivi per smettere di usare l'assemblaggio in attesa della guida del produttore. Non piegare indietro i segmenti, non molare il foro o applicare una coppia eccessiva per mascherare una scarsa presa. Questo approccio potrebbe ritardare lo slittamento di un lavoro e danneggiare il mandrino di quello successivo.
6. Misurare l'eccentricità della pinza del mandrino senza confondere le fonti
Il termine eccentricità della pinza del mandrino descrive una misurazione del sistema, non un certificato che la pinza da sola sia buona o cattiva. Combina l'asse del mandrino, la punta o il cono, la pinza, il dado o l'attuatore, il gambo dell'utensile, l'inserimento e la configurazione del calibro. Misurare un gambo di riferimento o una barra di prova pulita e di buona qualità alla distanza definita dalla faccia della pinza. La lettura di un comparatore sulla punta di una fresa lunga non può essere paragonata equamente a un perno di riferimento corto vicino alla punta.
Seguire il metodo di misurazione statica del produttore del mandrino. Utilizzare un indicatore calibrato con risoluzione adeguata, montarlo rigidamente e ruotare il gruppo a mano solo quando il manuale lo consente. Non toccare mai uno strumento rotante con un indicatore. Registrare l'eccentricità totale indicata, la posizione del misuratore, il diametro di riferimento, la profondità di inserimento e l'orientamento. Ripetere la misurazione dopo aver riposizionato la stessa parte di riferimento. Se un utensile è esso stesso piegato, la lettura potrebbe cambiare quando l'utensile viene ruotato rispetto alla pinza.
Misurare in due punti se la procedura di servizio lo consente: vicino al supporto e alla sporgenza specificata. Una variazione maggiore della distanza può rivelare un errore di inserimento angolato o un gambo piegato. Se una pinza sostitutiva pulita riduce la lettura in condizioni identiche, è coinvolta la pinza rimossa. Se entrambe le pinze danno una lettura elevata simile, ispezionare il dado, il cono del supporto, l'albero del mandrino e le condizioni del cuscinetto. Non dedurre un cedimento del cuscinetto solo dalla lettura del tooltip.
Evitare di pubblicare un limite micrometrico universale. Il valore accettabile dipende dal diametro dell'utensile, dal punto di riferimento, dalle specifiche del mandrino e dalla tolleranza del processo. Il foglio di accettazione del fornitore del mandrino e un tagliando di riferimento qualificato dovrebbero definire i limiti di avviso e di arresto. Una lettura può soddisfare un'ampia specifica del supporto ma essere comunque inaccettabile per un trapano per PCB molto piccolo.
7. Pulisci, riutilizza o sostituisci: una tabella decisionale
| Ritrovamento dopo la pulizia | Azione immediata | Prove da registrare | Condizione di rilascio |
|---|---|---|---|
| Polvere leggera asportabile; nessun danno; runout entro il limite documentato | Riassemblare e testare | Foto prima/dopo, lettura del manometro, ID utensile | Coupon di riferimento e pass di controllo della conservazione |
| Deposito di resina in una fessura; nessuna crepa visibile | Utilizzare un metodo di pulizia approvato, quindi misurare nuovamente | Posizione del deposito, metodo di pulizia, ripetizione della lettura | Presa stabile e runout accettabile dopo l'installazione ripetuta |
| Segni di lucidatura o scivolamento su un lato | Controllare la dimensione dello stelo, l'inserimento, la forza dell'attuatore e la conicità | Segni dell'utensile, dimensioni, impostazione di bloccaggio | La causa principale è stata corretta e il coupon è stato approvato |
| Crepa, segmento piegato, bava, corrosione o filettatura danneggiata | Togliere dal servizio; sostituire la parte compatibile | Numero di parte, fotografie, cronologia dei guasti | Sostituzione approvata installata e verificata |
| Eccentricità elevata con due pinze pulite e verificate | Aumentare oltre la pinza | Metodo del calibro, ID in due parti, letture | Completata l'indagine sul mandrino/supporto |
| Eccentricità accettabile ma il bordo della tavola è ancora ruvido | Continuare la diagnosi del processo | Taglierina, fissaggio, alimentazione, estrazione, materiale della tavola | Il campione di produzione soddisfa i criteri di qualità |
Questa tabella è uno strumento di triage. Non sostituisce i limiti dei difetti della macchina. Registrare la decisione in modo che un turno successivo non reinstalli una pinza scartata perché appare pulita dopo la conservazione.
8. Sostituzione della pinza della macchina PCB: l'adattamento conta più dell'apparenza
Ordinare in base al codice prodotto originale e all'esatta revisione del mandrino o del supporto, quando possibile. Confermare il diametro o l'intervallo di presa interno, la conicità e la lunghezza esterne, la funzione di innesto posteriore, la configurazione della fessura, la compatibilità del dado o dell'attuatore, il bilanciamento o la velocità nominale se specificata e tutti i componenti abbinati al fornitore. Controllare se è necessario sostituire un dado, una molla, una guarnizione o una cartuccia di cambio utensile insieme alla pinza. Una fotografia simile non può rispondere a queste domande.
Per Sostituzione della pinza della macchina PCB , un'utile richiesta di offerta inizia con le targhette della macchina e del mandrino, quindi mostra la marcatura della parte rimossa accanto a una scala e include il numero dell'ordine o il disegno originale. Aggiungi una nota se lo strumento colpisce un dispositivo; una collisione può segnare il naso del mandrino e la pinza. Chiedere al fornitore di identificare l'esatta parte proposta, indicare se è originale o equivalente e specificare come verranno controllati l'idoneità e la concentricità al ricevimento.
Al banco, metti le pinze vecchie e nuove accanto al disegno. Confrontare la marcatura, la lunghezza complessiva, l'innesto posteriore, il profilo della punta e lo schema delle fessure prima che uno dei due si avvicini al perno. Conservare l'imballaggio e il certificato della nuova parte insieme alla scheda lavoro. Se una caratteristica non è d'accordo, mettere in quarantena la parte per chiarimenti; provarlo su un mandrino costoso è un pessimo modo per scoprire la differenza.
L'ordine di assemblaggio è specifico del progetto. Per un supporto di tipo ER, potrebbe essere necessario che la pinza si innesti correttamente nella ghiera prima di montarla; per un altro mandrino, tale istruzione potrebbe non applicarsi affatto. Inserisci la chiave e l'impostazione della coppia dal manuale di questo supporto sulla scheda di lavoro in modo che il tecnico successivo possa ripetere l'installazione. Una pinza vuota e un tratto di tubo sulla chiave non costituiscono un test di ritenzione. A meno che il produttore non prescriva diversamente, non serrare senza il gambo dell'utensile specificato né utilizzare una leva aggiuntiva per nascondere un'impugnatura usurata.
9. Verificare la ritenzione, il runout e il primo campione PCB
Dopo il montaggio, verificare che l'attuatore di cambio utensile riporti lo stato previsto e che l'utensile sia conservato secondo il metodo approvato. Tenere le mani lontane dal percorso rotante. Controllare l'interferenza tra l'utensile, il piedino di pressione, l'attrezzatura e il pezzo in lavorazione in corrispondenza della sporgenza programmata. Una pinza sostitutiva può cambiare la posizione di alloggiamento tanto da richiedere la calibrazione della lunghezza dell'utensile anche quando nominalmente è la stessa parte.
Misurare l'eccentricità statica nello stesso punto e con lo stesso gambo di riferimento utilizzato per la lettura prima della modifica. Eseguire i controlli consentiti dal produttore a bassa e velocità normale, prestando attenzione ad allarmi, rumori imprevisti, vibrazioni o aumento della temperatura. Non rilasciare immediatamente un lotto completo sulla base di una centrifuga regolare a vuoto. Esegui un coupon rappresentativo con la geometria effettiva della punta o della fresatrice e la pila di schede.
Per la perforazione, ispezionare il diametro del foro, la posizione, le bave, le condizioni di ingresso/uscita e l'usura dell'utensile su un campione utile. Per la fresatura, confrontare la finitura del bordo, i segni sulla parete, la precisione dimensionale, le sbavature e se la fresa rimane nella posizione prevista. Salva il coupon e registra i criteri di accettazione. Se la lettura migliora ma la tavola no, esaminare gli avanzamenti, il fissaggio, l'estrazione, la geometria dell'utensile e l'allineamento del programma prima di ordinare altre pinze.
Rilasciare la macchina solo dopo che il responsabile della manutenzione o il responsabile della qualità designato hanno firmato il risultato. Il record deve includere gli ID delle parti vecchie e nuove, il motivo della modifica, il metodo, il risultato del misuratore, il risultato della scheda di prova e la data. Questo crea una linea di base per il successivo ciclo di pulizia.
10. Un programma pratico di manutenzione della pinza
| Quando | Controllo | Documentazione | Aumentare quando |
|---|---|---|---|
| Ogni cambio utensile | Ispezionare il gambo e l'area di presa esposta; confermare i posti a sedere | ID utensile, segni anomali | L'utensile scivola o un truciolo rimane intrappolato |
| Ogni turno | Ascoltare eventuali modifiche al suono di taglio e controllare i difetti della scheda | Testa, lavoro, localizzazione del difetto | Il difetto si ripete con una taglierina verificata |
| Pulizia programmata | Rimuovere e pulire solo come consentito dal manuale | ID parte, metodo, fotografie | Il deposito persiste o uno slot è danneggiato |
| Misurazione periodica | Controllare la concentricità con il gambo di riferimento e la punta di riferimento | TIR, punto, proiezione dello strumento, temperatura | Il limite della tendenza o del processo documentato è stato superato |
| Dopo un incidente o uno strumento rotto | Ispezionare la pinza, il supporto, il cono e il naso del mandrino | Incidente, foto, risultati dei test | Rimangono danni visibili o un runout elevato |
| Dopo la sostituzione | Controlla la conservazione, l'esaurimento e un coupon rappresentativo | Nuovo ID parte, approvazione dell'accettazione | Qualsiasi test fallisce |
Non trasformare questa tabella in un intervallo fisso arbitrario. Un'officina prototipi ad alto mix può eseguire molte modifiche manuali; una macchina di produzione a quattro teste può accumulare ore rapidamente con una ricetta stabile. Polvere, tipo di laminato, estrazione, dimensione dell'utensile, spostamenti e cronologia degli incidenti cambiano tutti il carico. Imposta la frequenza in base ai requisiti del produttore e alla tua tendenza. CHIKIN include la pulizia del supporto nella sua discussione su manutenzione della pinza . Panoramica dei portautensili pubblicata da HAIMER identifica anche il controllo e la pulizia delle pinze come una normale manutenzione dei mandrini portapinze meccanici, mentre i suoi valori specifici del prodotto non possono essere semplicemente trasferiti ad un mandrino PCB.
11. Errori comuni che creano un secondo problema
Il primo errore è soffiare la polvere nel naso con aria compressa senza restrizioni. Il secondo consiste nell'utilizzare carta abrasiva per far sembrare brillante una conicità di precisione. Entrambi possono rendere meno accurato un assemblaggio superficialmente pulito. Un terzo spruzza olio sul foro di presa senza consultare il manuale; alcuni sistemi necessitano di una superficie di contatto asciutta e il lubrificante in eccesso può alterare la ritenzione o raccogliere detriti.
Un altro errore è presumere che qualsiasi pinza contrassegnata con la dimensione corretta del gambo sia adatta. Il foro è solo una dimensione. Una conicità, una lunghezza, un dado o un elemento di ritenzione non corrispondenti possono bloccarsi in modo non uniforme o non riuscire a sbloccarsi. Anche la combinazione di una ghiera usurata con una nuova pinza può nascondere la causa di una modifica del runout. Trattare il supporto come un insieme, ma modificare e documentare una variabile alla volta durante la diagnosi.
Infine, non utilizzare lo strumento stesso come strumento di pulizia. Ruotare un gambo affilato in carburo contro un foro contaminato può segnare entrambi. Non misurare il runout in una posizione arbitraria e confrontare il risultato con un numero di catalogo preso in una proiezione diversa. E non approvare la sostituzione della pinza solo perché il mandrino sembra più silenzioso: la risposta finale è l'assemblaggio misurato e il campione PCB accettato.
12. Come distinguere i problemi della pinza da altri guasti della macchina
Se un difetto segue una fresa tra le teste, sospettare la fresa o il suo gambo. Se rimane su un mandrino con due frese e pinze verificate, esaminare la punta, l'attuatore, i cuscinetti, il controllo della velocità o il sistema di movimento. Se appare solo su una posizione del pannello, ispezionare l'attrezzatura e il supporto della scheda. Se appare dopo il riempimento di un filtro, verificare l'estrazione prima di condannare la pinza. Una buona diagnosi tiene traccia della variabile seguita dal difetto.
In una stazione di perforazione, osservare lo schema dei fori e i fori isolati. Un diametro della punta errato crea un errore di dimensione coerente; una punta mal tenuta può produrre dispersione, rottura o usura che accelera durante la corsa. Nell'instradamento, confrontare sezioni diritte, angoli e fessure. Quando il bordo ruvido appare solo attraverso uno spazio nell'attrezzatura, testare il supporto del pannello prima di sostituire il morsetto. Quando appare alla stessa velocità del mandrino su pannelli ben supportati, acquisire una traccia di vibrazione e confrontarla con la linea di base.
Se il mandrino è stato recentemente riparato o si è rotto, effettuare una lettura separata dell'albero o della punta secondo il metodo di manutenzione approvato. Una nuova pinza non può rendere concentrico un cono danneggiato. Al contrario, una pinza pulita che risolve il problema non dovrebbe comportare una sostituzione non necessaria del cuscinetto. Di CHIKIN Guida all'usura della punta del router per PCB consiglia uno strumento di riferimento, un supporto pulito, un controllo della concentricità e un campione rappresentativo prima di attribuire ogni spigolo ruvido alla durata della taglierina.
13. Lista di controllo per l'approvvigionamento di un pacchetto di pinze di ricambio
La richiesta di acquisto dovrebbe menzionare l'attrezzatura e il lavoro di verifica, non solo la descrizione della parte. Includere:
- Modello e numero di serie della macchina, produttore e modello del mandrino, posizione della testa e revisione del supporto o ATC.
- Marcatura e foto originali della pinza, dimensione del foro, tolleranza del gambo dell'utensile, geometria esterna e qualsiasi disegno disponibile.
- Parti di dado, attuatore, molla, guarnizione o cartuccia che devono rimanere un assieme abbinato.
- Materiali di pulizia, strumento di servizio, metodo di serraggio e informazioni sulla coppia approvati dal manuale corretto.
- Quantità di ricambio richiesta per capo, tempi di consegna, imballaggio e tracciabilità rispetto al codice articolo ordinato.
- Punto e metodo di accettazione del runout, controllo di ritenzione e criteri di tagliando di produzione.
- Chi esegue l'installazione, chi approva il riavvio e quale supporto è disponibile se il test fallisce.
Per una macchina multimandrino, verificare se ogni testa utilizza la stessa parte e revisione. Alloggiamenti dall'aspetto identico possono nascondere un mandrino diverso o un retrofit. Se una fabbrica sta acquistando una nuova piattaforma di foratura e fresatura, chiedere al fornitore di includere nel preventivo le pinze di consumo e i requisiti di servizio del supporto. Un ricambio che può essere identificato e installato correttamente vale più di una vaga promessa di supporto rapido dei ricambi.
Offerte CHIKIN Configurazioni di macchine per foratura e fresatura di PCB con più teste e funzionalità di gestione degli strumenti su modelli selezionati. Le pagine pubbliche sono utili punti di partenza per la discussione sull'applicazione, ma la progettazione finale della pinza e i limiti di manutenzione appartengono alla documentazione specifica della macchina. Richiedi un test campione con la scheda, i diametri degli utensili e i criteri di qualità previsti prima di considerare una configurazione come approvata.
14. Domande dal banco della manutenzione
La pinza è ancora installata. Cosa posso pulire in sicurezza?
Solo le superfici accessibili e solo se il manuale lo consente. La polvere intrappolata all'interno delle fessure o dietro un dado potrebbe richiedere la rimozione autorizzata. Non spingere i detriti più in profondità nel mandrino con una spazzola o un getto d'aria. Se la pinza fa parte di una cartuccia sigillata, seguire la procedura di manutenzione.
La pulizia ripristina sempre il runout della pinza del mandrino?
No. Può rimuovere la contaminazione che impedisce il corretto posizionamento. Non è in grado di riparare un segmento rotto, un cono distorto, un utensile piegato, un supporto danneggiato o un problema dell'albero del mandrino. Misurare prima e dopo con lo stesso punto di riferimento e di riferimento.
La canna è pulita. Quali difetti significano ancora la pensione?
Non rimettere in produzione una fessura rotta o un segmento piegato. Lo stesso vale per filettature danneggiate, conicità con bava in rilievo, impugnatura che scivola con un gambo verificato o eccentricità che supera ancora il limite documentato dopo il riposizionamento. Fotografa il difetto e confrontalo con i criteri di scarto del produttore prima che la parte vecchia finisca nel cestino dei rottami.
Entrambi i gambi degli utensili sono 3.175 mm. Le loro pinze sono intercambiabili?
No. La dimensione del gambo non identifica la geometria esterna, l'innesto, il dado, il bilanciamento o il perno compatibile. Abbina la parte precisa alla macchina e chiedi conferma scritta di idoneità quando il numero originale è incerto.
Dovrei stringere più forte uno strumento scivolante?
No. Contrassegnare la profondità di presa attuale dello stelo e verificarne il diametro e la superficie, quindi ispezionare lo sporco, l'usura e l'impostazione dell'attuatore. Una forza maggiore potrebbe schiacciare una pinza già deformata o ammaccare il portautensile; non dimostra che l'asse di taglio sia centrato.
Il numero di parte è illeggibile. Cosa dovrebbe ricevere il fornitore?
Inviare gli identificativi della macchina e del mandrino, il contrassegno della pinza rimossa, le foto, le dimensioni del disegno approvato, la dimensione del gambo dell'utensile, il sintomo del guasto e le misurazioni della concentricità effettuate con un riferimento noto. Questi dettagli riducono il rischio di un sostituto visivamente simile ma incompatibile.
Conclusione: verificare il sistema completo di portautensili
Il ciclo di manutenzione utile è semplice nel concetto: conservare le prove, rendere sicura la macchina, identificare il supporto, pulire solo con il metodo specificato, ispezionare ogni superficie di presa e misurare il sistema assemblato con una configurazione ripetibile. Sostituisci una pinza danneggiata o incompatibile, quindi dimostra il risultato con uno strumento di riferimento e un campione PCB reale. Un aspetto pulito non è il test di accettazione; ritenzione stabile, runout misurato e qualità della tavola lo sono.
Per un preventivo o una revisione del servizio, condividi il modello del mandrino, la marcatura attuale della pinza, le dimensioni dell'utensile, il materiale e lo spessore del pannello, una fotografia del difetto e il registro delle misurazioni. Ciò fornisce a CHIKIN un utile punto di partenza per discutere una sostituzione compatibile o una configurazione della macchina senza tirare a indovinare dal diametro nominale del foro.
Richiedi una revisione dell'adattamento e della manutenzione della pinza del mandrino PCB
Se la nuova parte non ripristina il bordo o il foro, inviare le letture prima e dopo con lo strumento di riferimento, il supporto e l'attrezzatura identificati. Questi risultati accoppiati mostrano se il guasto è rimasto nel mandrino, si è spostato con l'utensile o è apparso solo in una particolare configurazione della scheda.
Invia foto della pinza e dettagli della scheda per un preventivo personalizzato




