A metà di un lotto, un bordo inizia ad apparire irregolare. L'operatore installa un'altra fresa e i pannelli successivi migliorano, ma il problema si ripresenta. Prima di cambiare il mandrino o ridurre l'avanzamento per l'intero programma, è opportuno controllare cosa sta succedendo intorno al taglio. Un sistema di aspirazione parzialmente ostruito, un tubo danneggiato o un filtro intasato possono lasciare particelle in una fessura abbastanza a lungo da permettere un nuovo taglio. Questo non dimostra che l'aspirazione sia la causa del difetto. Tuttavia, rende l'aspirazione una variabile di processo che vale la pena controllare, anziché un'operazione di pulizia rimandata alla fine del turno. Per un acquirente che confronta i sistemi di aspirazione della polvere delle macchine per la foratura di PCB , la domanda utile non è semplicemente se è fornito un sistema di aspirazione. È piuttosto se i detriti vengono catturati in corrispondenza di ogni testa di lavoro, con la scheda, il percorso utensile, la configurazione dei tubi e le condizioni del filtro effettivamente utilizzati in produzione.

Risposta rapida: Cosa cambia l'aspirazione della polvere?
Rimuovendo i detriti nel punto in cui vengono prodotti dall'utensile, si riduce la quantità di materiale disponibile per la successiva rilavorazione o il deposito sul dispositivo di fissaggio. Questo è il vantaggio pratico. Può contribuire a preservare un processo di fresatura validato, ma non rende gli assi della macchina più precisi. Né la lettura dell'aspirazione dimostra che il piano aspirante mantenga il pannello saldamente in posizione. Verificare separatamente la raccolta e la ritenzione. Al momento dell'ordine dell'attrezzatura, richiedere di visionare le letture pertinenti durante un programma rappresentativo, con le teste previste in funzione contemporaneamente. La potenza nominale del motore e una fotografia di un armadio pulito non possono garantire che tali condizioni di lavoro si mantengano per l'intero lotto.
Perché la pianificazione e la perforazione richiedono controlli di acquisizione diversi
Concentratevi sul materiale, piuttosto che sull'aspetto del mobile. Dopo aver tagliato l'FR-4, cercate particelle di laminato e frammenti di vetro; dove viene rimosso il rame, includete i detriti metallici nell'ispezione. Un trapano aspira il materiale attraverso le sue scanalature. Una fresatrice lo proietta in uno spazio di scambio accanto alla fresa, motivo per cui una configurazione che funziona su una fila di fori merita un ulteriore controllo su un contorno lungo. Pensate a una fessura accanto a una parete di un apparecchio: la parete potrebbe ostruire il percorso di aspirazione anche se l'ugello rimane vicino all'utensile. Ora spostate la testina nell'angolo opposto. Il tubo si piega strettamente in quel punto? Il piedino non tocca ancora l'apparecchio? Entrambe le posizioni sono da includere nella dimostrazione. Un piedino a pressione può definire l'area intorno a un trapano, ma gli acquirenti hanno comunque bisogno di prove che le particelle lascino tale area. Controllate anche sotto la scheda. Il materiale può accumularsi contro lo strato di supporto mentre la superficie sovrastante appare accettabile. Per l'aspirazione della polvere di una fresatrice per PCB , chiedete al fornitore di mostrare il percorso programmato completo e i residui lasciati nelle aree di ispezione designate. Un taglio di prova rettilineo vicino all'uscita fornisce poche informazioni sulle posizioni più difficili.
Come i detriti possono compromettere la precisione senza modificare la calibrazione degli assi
Consideriamo un pannello ricaricato su un dispositivo di fissaggio con un chip su un punto di appoggio. Il controllore non ha perso le coordinate, eppure la scheda potrebbe posizionarsi in modo diverso. Un sollevamento locale modifica il punto in cui la profondità programmata incontra la superficie; con un pannello sottile, anche la forza di taglio può produrre movimento attorno a quel supporto. Questo è un problema di posizionamento, non la prova che la polvere abbia alterato la calibrazione degli assi. La rilavorazione è un meccanismo diverso. Il materiale che rimane a fianco di una piccola fresa ritorna al tagliente e rende il carico meno uniforme. Se l'utensile ha già una sporgenza eccessiva o una rigidità limitata, questa ulteriore perturbazione merita di essere indagata. Il posizionamento dell'utensile fornisce una terza via: i residui su una superficie di presa o di accoppiamento possono interferire con il portautensili o la pinza, quindi la pulizia programmata e i controlli di eccentricità sono comunque importanti. Esaminate anche le superfici ottiche. Un punto di riferimento o una finestra di misurazione sporchi possono complicare il riconoscimento senza alcun guasto al sistema di movimento. Questi esempi spiegano come la contaminazione potrebbe influenzare un risultato; non garantiscono che ogni scheda impolverata non rispetti le tolleranze. Prima di attribuire la colpa all'aspirazione, controllate il riferimento, il dispositivo di fissaggio, la fresa, le condizioni del mandrino e la ricetta. Una migliore raccolta non risolverà il problema del gioco meccanico né correggerà un riferimento di fissaggio errato.
Cosa può e cosa non può fare una buona estrazione per la durata degli utensili.
La domanda utile per valutare la durata di un utensile è: "Quanta lunghezza di fresatura conforme ha prodotto questa fresa?". Una fresa può rimanere intatta anche se la qualità del suo tagliente è già scesa al di sotto dei requisiti del cliente. Su laminati rinforzati con fibra di vetro, la normale usura da taglio continua anche con una buona aspirazione. L'aspirazione può rimuovere il materiale abrasivo distaccato prima di un nuovo contatto con il tagliente, ma non può rendere il laminato non abrasivo. Una scanalatura ostruita rappresenta un ulteriore problema: le particelle hanno meno spazio per fuoriuscire e lo sfregamento o la rilavorazione possono generare calore e compromettere la finitura. Quanto questo influisca dipende dalla fresa, dalla profondità, dall'avanzamento, dai giri al minuto, dal materiale e dall'usura preesistente. Evitate di acquistare sulla base della promessa di una durata doppia dell'utensile, a meno che non sia supportata da un test comparativo. Piuttosto, definite il fornitore dell'utensile, il diametro, la sporgenza, la struttura del pannello e la ricetta di taglio durante la prova. Registrate la lunghezza di fresatura e il motivo della sostituzione. Si trattava di rugosità, bave, un limite dimensionale, il numero di passaggi approvato o una rottura? Una sostituzione anticipata senza una motivazione registrata non giustifica una dichiarazione di risparmio. Infine, è importante considerare anche il raffreddamento: l'aria che passa attraverso una ventola di aspirazione non sostituisce il sistema di termoregolazione del mandrino, e aumentare l'aspirazione non può correggere una ricetta non idonea.
L'aspirazione e l'aspirazione per il fissaggio dei pezzi sono operazioni separate.
Quando un preventivo parla di " sistema di aspirazione per PCB CNC ", chiedete al fornitore di identificare la funzione su un diagramma. Si tratta di aspirare particelle attraverso un dispositivo di aspirazione, di creare un vuoto su un piano di lavoro per trattenere la scheda, o di eseguire entrambe le operazioni tramite un sistema progettato? Queste funzioni richiedono una documentazione diversa. La spiegazione di Schmalz sul bloccaggio a vuoto mette in relazione la forza di tenuta con la differenza di pressione e l'area effettiva; anche l'attrito è importante per resistere alla forza di taglio laterale. Una lettura della pressione al collettore non è sufficiente a garantire un'adeguata ritenzione del pannello. Esaminate l'ultimo contorno del programma, non solo la fase di caricamento. Una volta che il taglio perfora il materiale, potrebbe crearsi una perdita o lasciare un piccolo pezzo con un'area di tenuta utilizzabile ridotta. Il dispositivo di fissaggio potrebbe richiedere linguette o un supporto dedicato, a seconda della lavorazione. Allo stesso tempo, il dispositivo di aspirazione deve essere libero da tale dispositivo senza trascinare la sua parte sul materiale delicato. Se un fornitore propone una fonte di aspirazione condivisa, chiedetegli di spiegare come la ritenzione si mantiene anche in presenza di variazioni nella richiesta di aspirazione. Un connettore per tubo flessibile compatibile non è una giustificazione progettuale. Inserite le condizioni di fissaggio del pezzo e di aspirazione approvate in registri di accettazione separati, in modo che un eventuale guasto successivo possa essere ricondotto al sistema corretto.
| Funzione | Ciò che controlla | Prove di accettazione utili | Ciò che non è sufficiente |
|---|---|---|---|
| Estrazione della zona utensili | Detriti che lasciano la zona di taglio | Acquisizione delle osservazioni e misurazione delle prestazioni del ramo | Solo potenza del motore del collettore |
| Lavoro sottovuoto | Fissaggio del pannello sull'apparecchio | Mantenimento del vuoto e della stabilità della scheda durante la fase di rottura | Aspirazione misurata al collettore di polvere |
| Raffreddamento del mandrino | Condizioni termiche del motore e del mandrino | Controlli del liquido di raffreddamento o del sistema di raffreddamento specificati dal produttore | Aria che passa attraverso il filtro antipolvere |
| Estrazione dall'involucro | Residui aerodispersi all'interno della camera | Schema di flusso d'aria verificato e procedura di sgombero | Una porta di un armadio chiusa |
| Filtrazione finale | Separazione delle particelle prima dello scarico | Specifiche di filtraggio appropriate e verifiche di sistema. | Etichetta del filtro senza prova di installazione |
Flusso d'aria, pressione e posizione della cappa: specificare il sistema installato
Supponiamo che la brochure di un aspiratore indichi una portata d'aria massima su una linea e un vuoto massimo su un'altra. Non combinatele in una specifica operativa: potrebbero rappresentare gli estremi opposti della curva di prestazione. Ciò che serve è la portata alla pressione richiesta dal circuito installato. Seguite il circuito a partire dall'utensile: pattino, tubo mobile, curve, derivazioni, separatore (se presente), filtro e ventilatore. Ogni componente contribuisce alla resistenza. Il fornitore della macchina dovrebbe specificare i requisiti di connessione; il progettista dell'aspiratore dovrebbe mostrare come questi vengono soddisfatti. Per più teste di lavoro, identificate la combinazione operativa simultanea prima di confrontare la capacità dell'aspiratore. Quindi controllate le singole derivazioni, poiché una derivazione corta e robusta non garantisce le prestazioni di una derivazione più lunga. Anche la sostituzione del tubo flessibile merita attenzione. Ridurre il diametro può aumentare la perdita di pressione, mentre aumentarlo a parità di portata può ridurre la velocità di trasporto. Il tubo flessibile di uso comune in magazzino potrebbe quindi non essere la soluzione adatta. Sull'utensile, un gioco eccessivo del pattino offre alle particelle una via di fuga; un gioco insufficiente può interferire con i dispositivi di fissaggio. Fate in modo che la dimostrazione copra entrambi gli estremi di corsa, dove il tubo mobile assume una forma diversa. Riportare sul foglio di collaudo la configurazione installata, il punto di prova, le teste attive, le condizioni del filtro e il valore minimo accettato. Senza questi dettagli, lo stesso valore di flusso d'aria può descrivere condizioni di lavorazione molto diverse.
I filtri si caricano gradualmente; la cattura può diminuire prima che qualcuno se ne accorga.
Un aspiratore ancora in funzione non è necessariamente un aspiratore che eroga ancora il flusso d'aria previsto. Con l'accumulo di particelle sul filtro, la resistenza cambia. Donaldson illustra questa relazione nella sua spiegazione tecnica sulla pulizia dei filtri . Per le specifiche di acquisto, chiedete come viene mantenuto il flusso d'aria richiesto dalla macchina fino al limite di servizio del filtro approvato, e non solo cosa succede con i nuovi materiali filtranti. Annotate due osservazioni nel registro di manutenzione: la pressione differenziale del filtro e l'indicazione concordata in corrispondenza della derivazione. Se la prima sembra normale ma la polvere rimane vicino a un mandrino, è necessario intervenire su un'ostruzione locale o su una connessione danneggiata. Anche una lettura del filtro sorprendentemente bassa non è automaticamente un buon segno; verificate le condizioni operative e l'integrità della filtrazione rispetto ai valori di riferimento approvati. Prima di scegliere un aspiratore di polveri per PCB , fate esaminare la composizione del materiale e la configurazione di scarico. Un filtro con etichetta HEPA può essere adatto a un progetto, ma tale etichetta non garantisce che l'intero impianto contenga particelle o che l'aria ricircolata sia accettabile. L'idoneità per le particelle fini, le guarnizioni, la facilità di manutenzione e la disponibilità di materiali filtranti di ricambio sono tutti elementi da considerare nel confronto. Il responsabile della valutazione del sito deve stabilire le misure di controllo dell'esposizione e le precauzioni relative a polveri statiche o combustibili, in base ai materiali e al processo. In particolare, non aggiungere alluminio o altri residui metallici al flusso di raccolta dei laminati senza aver prima effettuato una verifica di compatibilità. Chiedere come vengono separati e smaltiti i rifiuti e includere tale attività nella formazione degli operatori.
Un semplice calcolo del flusso d'aria che non sostituisce un test di cattura
La portata volumetrica segue la relazione Q = v x A, dove Q è la portata, v è la velocità media dell'aria e A è l'area della sezione trasversale interna del condotto. Si consideri, a titolo di esempio, un raccordo con diametro interno di 40 mm. La sua area è di circa 0,00126 metri quadrati. Se una misurazione effettuata correttamente fornisce una velocità media di 15 metri al secondo, la portata calcolata è di circa 0,0189 metri cubi al secondo, ovvero 68 metri cubi all'ora. Né 40 mm né 15 metri al secondo rappresentano valori target raccomandati per l'estrazione di PCB in questo caso. L'esempio mostra solo la relazione tra diametro, velocità e portata misurata. Una lettura al centro di un tubo flessibile non corrisponde necessariamente alla sua velocità media e la turbolenza in prossimità di una curva può rendere inaffidabile una misurazione effettuata in modo approssimativo. Utilizzare la configurazione di prova approvata dal fornitore dell'apparecchiatura. Se quattro diramazioni richiedono ciascuna una portata concordata, il collettore deve essere in grado di soddisfare la loro richiesta simultanea alla resistenza installata, ma moltiplicare il valore di una diramazione per quattro non dimostra l'equilibrio. Un ramo corto può assorbire una quantità d'acqua sproporzionata, mentre uno più lungo ne riceve troppo poca. La registrazione del test dovrebbe quindi indicare l'identità del ramo, la combinazione ugello-tubo attivo, la disposizione dei tubi flessibili, le condizioni del filtro, lo strumento e il punto di misurazione. Ripetere tali condizioni in seguito trasforma un valore in un utile parametro di riferimento per la manutenzione, anziché in un fuorviante confronto con i dati di catalogo.
Sistema di raccolta locale o impianto centralizzato? Valuta i compromessi.
Un sistema di aspirazione locale può chiarire le responsabilità: una sola macchina, un collegamento corto e letture di servizio relative a quella macchina. Occupa comunque spazio a terra e richiede gestione dei rifiuti, valutazione del rumore e manutenzione programmata dei filtri. Un sistema centralizzato può consolidare la manutenzione e mantenere gli aspiratori al di fuori dell'area di produzione, ma i suoi condotti più lunghi e la domanda variabile richiedono un attento coordinamento. L'avvio di un'altra macchina o la modifica di una valvola non deve mai portare la testa di aspirazione dei PCB al di sotto della condizione di cattura commissionata. Prima di collegarsi a un sistema di impianto esistente, è necessario verificarne la capacità disponibile e la compatibilità dei materiali, anziché affidarsi a condotti apparentemente inadeguati. Bisogna chiarire chi è responsabile della gestione degli allarmi quando la macchina appartiene alla produzione ma l'aspiratore è di competenza del servizio impianti. Questo piccolo dettaglio organizzativo è importante durante il turno di notte: l'operatore ha bisogno di una risposta approvata e di un referente designato, non di una discussione sull'origine del problema di polveri, se si tratti di un guasto alla macchina o di un guasto agli impianti dell'edificio.
Diagnosticare il sintomo prima di sostituire il fuso
Un bordo irregolare non è l'unico sintomo di un'aspirazione debole. Una fresa smussata, un carico di trucioli inadeguato, una sporgenza eccessiva, un supporto insufficiente o un dispositivo di fissaggio allentato possono produrre un risultato simile. Utilizzare i modelli di detriti e i registri di processo per restringere l'indagine. Se una singola testa è interessata mentre le teste adiacenti rimangono pulite, ispezionare quel ramo prima di regolare il collettore comune. Se tutte le teste si deteriorano più avanti nel turno, controllare il carico del filtro, le condizioni del contenitore di raccolta e le ostruzioni del condotto condiviso. Quando un problema si presenta solo in un angolo del pannello, controllare il movimento del tubo flessibile e lo spazio libero del pattino in quella posizione. Dopo aver corretto un guasto, verificare il risultato con lo stesso materiale e una ricetta approvata. Evitare di modificare contemporaneamente la fresa, l'alimentazione, il dispositivo di fissaggio e l'impostazione di aspirazione, perché in tal caso il miglioramento non avrebbe una causa chiara. Un'efficace rimozione dei detriti di perforazione richiede anche controlli vicino alle superfici di ingresso e di uscita, non solo un armadio vuoto alla fine del programma. I detriti lasciati sotto una pila potrebbero sfuggire a un rapido controllo visivo dall'alto. Rendere le ispezioni ripetibili indicando le posizioni da ispezionare, il metodo di pulizia approvato e il parametro di qualità utilizzato per accettare il pannello successivo.
| Sintomo osservato | Possibilità legate all'estrazione | Altri motivi di esclusione | Prima verifica |
|---|---|---|---|
| Accanto a un fuso rimane della polvere. | Scarpa bloccata o ramo sbilanciato | Carico di taglio diverso su quella testa | Confrontare le letture dei rami in condizioni corrispondenti |
| La finitura dei bordi peggiora durante un lotto | Aumentare la restrizione o ridurre | Usura della fresa o deriva della ricetta | Esaminare il flusso d'aria, l'andamento del filtro e la registrazione dello strumento. |
| La tavola si sposta vicino all'ultimo contorno | Contaminazione o interferenza di cattura | Area di contenimento ridotta o perdite del dispositivo | Ispezionare il sedile e l'aspirapolvere per il fissaggio dei pezzi |
| Le aperture dei fori contengono detriti residui | Evacuazione locale incompleta | Materiale di supporto o strategia di perforazione | Ispezionare la parte inferiore e la disposizione dei supporti |
| La posizione degli utensili diventa incoerente | Residui sulle interfacce degli utensili | Pinza o portapinza danneggiati | Pulizia e controllo di concentricità approvati dal produttore (OEM). |
| La pressione del filtro aumenta insolitamente in fretta | carico eccessivo o pulizia inefficace | Modifica del filtro o del processo errata | Verificare il supporto, il meccanismo di pulizia e la miscela dei materiali. |
Un piano di manutenzione che preserva il processo validato
La manutenzione relativa alla polvere diventa più semplice quando il piano segue il percorso delle particelle: zona di taglio, tubo flessibile, separatore, filtro, contenitore dei rifiuti e scarico. Prima di un turno, verificare l'indicazione di aspirazione, le condizioni del tubo flessibile, la posizione del pattino e il livello di raccolta secondo il manuale dell'apparecchiatura. Durante le fermate autorizzate, ispezionare le aree di contatto con le attrezzature, le guarnizioni di tenuta del vuoto e le superfici di misurazione accessibili. Seguire la procedura del costruttore della macchina per la pulizia delle pinze e delle interfacce degli utensili; non spingere detriti nelle guarnizioni del mandrino o nelle forniture di cuscinetti ad aria. Guide, viti a ricircolo di sfere, raschiatori e punti di lubrificazione necessitano di una propria routine di ispezione poiché la contaminazione che li raggiunge può aumentare le esigenze di manutenzione. Evitare di considerare la pulizia con aria compressa come metodo di pulizia predefinito: può ridistribuire la polvere depositata nelle zone di respirazione e nelle aree protette della macchina. Utilizzare metodi di pulizia confinati approvati e la procedura di controllo dell'esposizione del sito. Un programma iniziale dovrebbe distinguere i controlli dell'operatore, la manutenzione programmata e l'ispezione specialistica, per poi essere adattato in base al carico effettivo e alle indicazioni del produttore. La sostituzione frequente del filtro non è automaticamente una buona manutenzione se il vero problema è una tenuta del pattino difettosa o un eccessivo carico di rifiuti. Allo stesso modo, una lunga durata del filtro non è indice di una buona cattura se una quantità minima di materiale raggiunge il collettore. Registrare insieme le indicazioni relative al flusso d'aria, alla pressione del filtro, al livello dei rifiuti, alle riparazioni dei tubi flessibili, ai tempi di pulizia e ai problemi di qualità rilevanti, in modo che il team possa verificare se la manutenzione ripristina le condizioni previste.
Come accettare una nuova macchina senza una dimostrazione artificialmente semplificata
L'accettazione in fabbrica dovrebbe basarsi su lavori rappresentativi: il contorno più lungo, una fessura stretta, un programma di foratura denso o una configurazione di supporto complessa. Per le schede assemblate, includere gli spazi di ingombro dei componenti e qualsiasi requisito di pulizia specificato dal cliente. Concordare preventivamente l'attrezzatura, la fresa, il materiale, il programma e il metodo di ispezione. Registrare le letture di aspirazione con le teste simultanee previste in funzione e ispezionare i residui in posizioni predeterminate. Confrontare i primi pannelli accettati con quelli successivi, anziché basarsi su un singolo campione dimostrativo. Valutare l'usura dell'utensile solo su una lunghezza di taglio significativa e concordata; un breve video non può stabilire la durata a lungo termine della fresa. Chiedere come viene mantenuto il flusso d'aria nell'intero intervallo di servizio del filtro approvato. Qualsiasi simulazione di test di resistenza o allarme deve utilizzare il metodo sicuro del fornitore, non un blocco intenzionale incontrollato o un taglio con aspirazione disabilitata. Verificare la risposta concordata a un flusso insufficiente: avviso, pausa controllata o altra azione definita dal produttore. Le linee guida per la messa in servizio dei sistemi di ventilazione locale (LEV) dell'HSE forniscono un utile quadro generale di riferimento per i valori target di flusso e pressione, oltre al controllo dimostrato in condizioni specificate. I controlli specifici di sicurezza ed esposizione per il vostro impianto devono essere determinati da personale locale competente. Dopo l'installazione, ricontrollare il sistema, poiché i tubi flessibili in loco, la ventilazione dell'edificio e i collegamenti del collettore condiviso potrebbero differire da quelli installati in fabbrica dal fornitore. Conservare la documentazione relativa al sito come riferimento per la successiva individuazione di guasti e per le decisioni relative all'assistenza.
Cosa dovrebbero chiedere gli acquirenti di PCB a CHIKIN per confermare
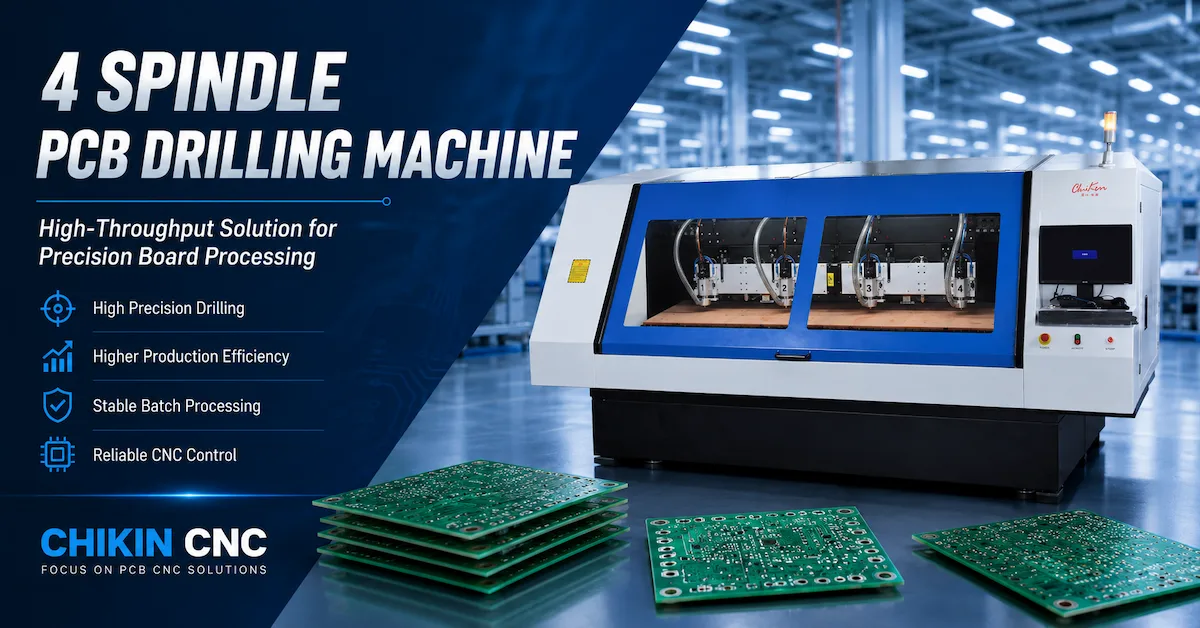
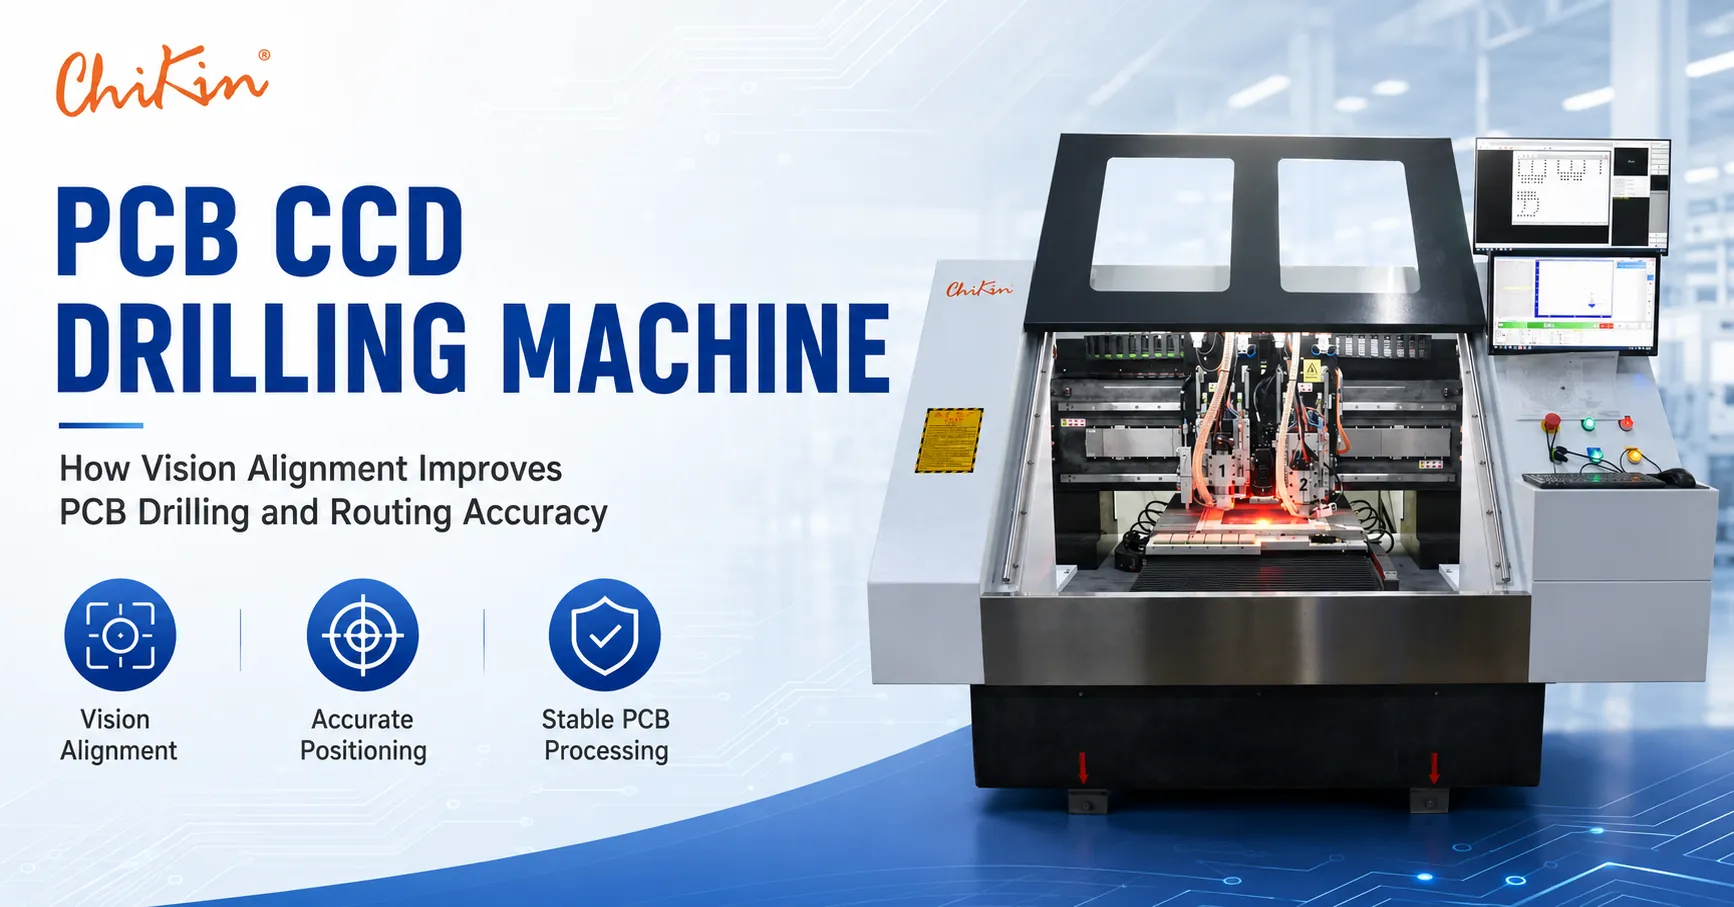
La pagina del prodotto CK-04R di CHIKIN elenca quattro mandrini raffreddati ad acqua da 60.000 giri/min e 1,8 kW, cambio utensile automatico e funzioni di rilevamento utensile. La pagina "1 Drill 1 Route with CCD" descrive teste di foratura e fresatura dedicate con allineamento visivo. Queste descrizioni forniscono un contesto sulla macchina, ma non pubblicano un progetto completo di aspirazione installato. Richiedete nel preventivo l'esatto ambito del collettore, le dimensioni delle connessioni, i requisiti di derivazione, la filtrazione, le utenze e l'interfaccia di controllo. Chiarite se l'aspirazione è inclusa, opzionale o fornita dall'impianto del cliente. Inviate il materiale e lo spessore del circuito stampato, le dimensioni del pannello, il numero di fori, la lunghezza di fresatura, l'utensile più piccolo, il numero di teste attive, lo schema di lavoro e la posizione prevista del collettore. Aggiungete la geometria del dispositivo, gli spazi liberi per i circuiti stampati assemblati e i dettagli del sistema di aspirazione esistente, ove pertinente. Definite chi fornisce i tubi flessibili, le disposizioni di messa a terra ove necessario, la gestione dei rifiuti, la messa in servizio e la formazione. Per i confronti di acquisto, esaminate il costo totale di installazione piuttosto che il solo prezzo del collettore: i materiali di ricambio, l'elettricità, i tempi di manutenzione, gli arresti dovuti all'aspirazione e i pannelli scartati sono fattori importanti. Tra le misure utili si annoverano i minuti di pulizia per turno, la lunghezza di taglio conforme per ogni taglierina e i pannelli accettati per ora di funzionamento. Non contabilizzare i risparmi derivanti dall'aspirazione delle polveri finché non siano stati misurati i valori di riferimento e il miglioramento dimostrato su una produzione comparabile.
Richiedi una revisione della configurazione dell'aspirazione della polvere dei PCB
Domande degli acquirenti: flusso d'aria, precisione e opzioni di raccolta
Un'aspirazione più forte rende automaticamente più preciso il routing dei PCB? No. Un'aspirazione adeguata può eliminare le interferenze dovute alla contaminazione, ma la calibrazione della macchina, l'eccentricità dell'utensile, i dispositivi di fissaggio, la stabilità della scheda e i parametri di taglio determinano comunque il risultato. Un'aspirazione incontrollata o un supporto mal regolato possono introdurre interferenze. Specificare le condizioni di aspirazione necessarie per il processo, anziché massimizzare l'aspirazione senza un test definito.
Un singolo collettore può alimentare più mandrini? Sì, se progettato per la richiesta simultanea e correttamente bilanciato. Un buon valore di flusso d'aria totale può coesistere con un ramo che non raggiunge le prestazioni ottimali. Richiedete una verifica per ogni connessione di lavoro e confermate il comportamento del sistema al variare di teste, valvole o programmi.
Quale portata d'aria dovrebbe fornire un aspiratore di polveri per PCB? Non esiste un valore universale affidabile per ogni macchina e scheda. Richiedete i requisiti di portata e pressione nei punti di connessione specificati, indicando i tubi flessibili, i raccordi, il numero di prevalenze e le condizioni del filtro previsti. Il fornitore dovrebbe spiegare il metodo di misurazione e la soglia utilizzata per l'attivazione di interventi di assistenza o allarmi.
Un sistema di aspirazione della polvere può sostituire la pulizia dei pannelli? Non automaticamente. La cattura della polvere e la pulizia del prodotto finale sono due aspetti distinti da valutare in fase di accettazione. Ispezionare i pannelli campione in base ai requisiti di pulizia del cliente; mantenere una fase di pulizia a valle validata laddove la sola cattura alla fonte non sia sufficiente a soddisfare tali requisiti.
Cosa deve essere incluso nel contratto di acquisto? Occorre includere l'ambito di aspirazione, le condizioni di funzionamento dell'impianto installato, le modalità di filtrazione e scarico, la separazione dei pezzi da lavorare, le istruzioni per la manutenzione, la disponibilità di filtri di ricambio, il comportamento degli allarmi e le responsabilità di collaudo. La semplice affermazione che una macchina è dotata di un attacco per l'aspirazione non costituisce una garanzia di prestazioni di aspirazione.
Conclusione: considerare l'estrazione come parte integrante del processo di lavorazione.
L'aspirazione della polvere per le macchine di foratura di PCB è un elemento fondamentale delle specifiche tecniche, poiché i detriti possono interferire con il taglio, il fissaggio, l'interfaccia degli utensili e la manutenzione ordinaria. Non si tratta di una scorciatoia per ovviare a utensili scadenti o di un sostituto della calibrazione. La scelta migliore in fase di acquisto è verificare l'aspirazione nel punto di produzione delle particelle, controllare le prestazioni dei filtri man mano che si intasano, proteggere i sistemi di bloccaggio indipendenti e registrare le condizioni operative accettate. Per una linea di fresatura, questo crea una base di riferimento per la manutenzione, anziché un sistema di aspirazione selezionato in base alla potenza del motore. Inviate a CHIKIN la vostra scheda reale, il percorso di taglio, l'elenco degli utensili, la configurazione della testa e il layout di installazione, quindi richiedete una proposta di configurazione e collaudo che specifichi cosa è incluso e cosa necessita ancora di validazione in loco.
Invia i dettagli del layout della scheda e della fabbrica per un preventivo personalizzato.