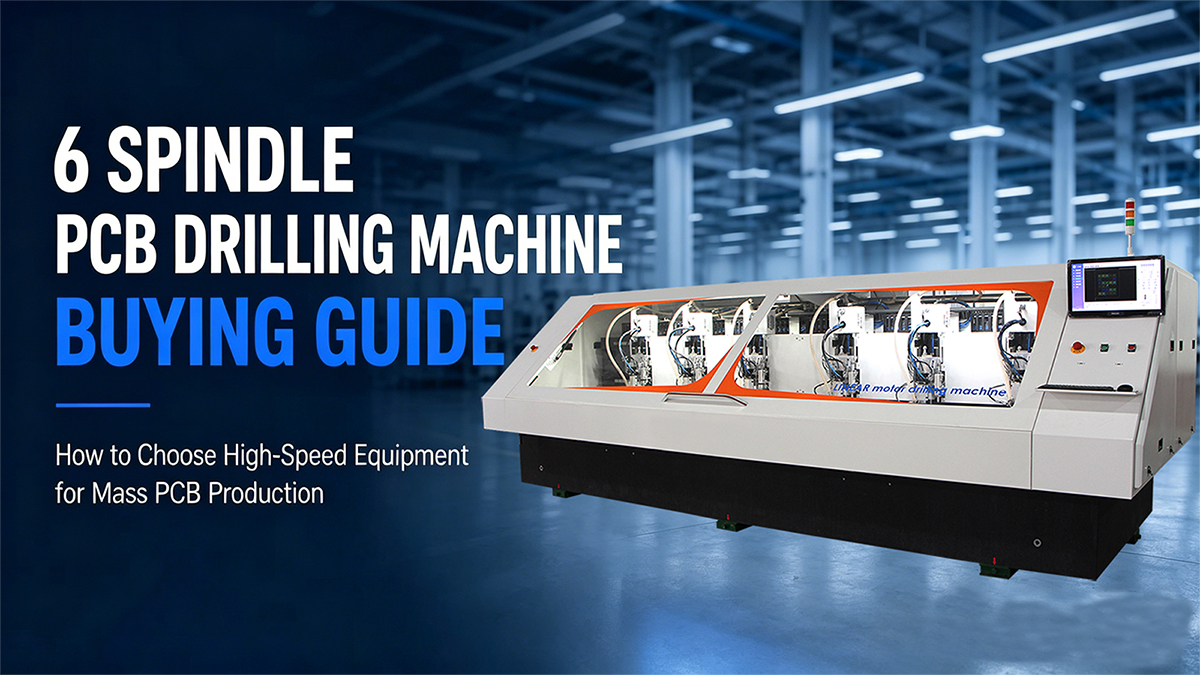
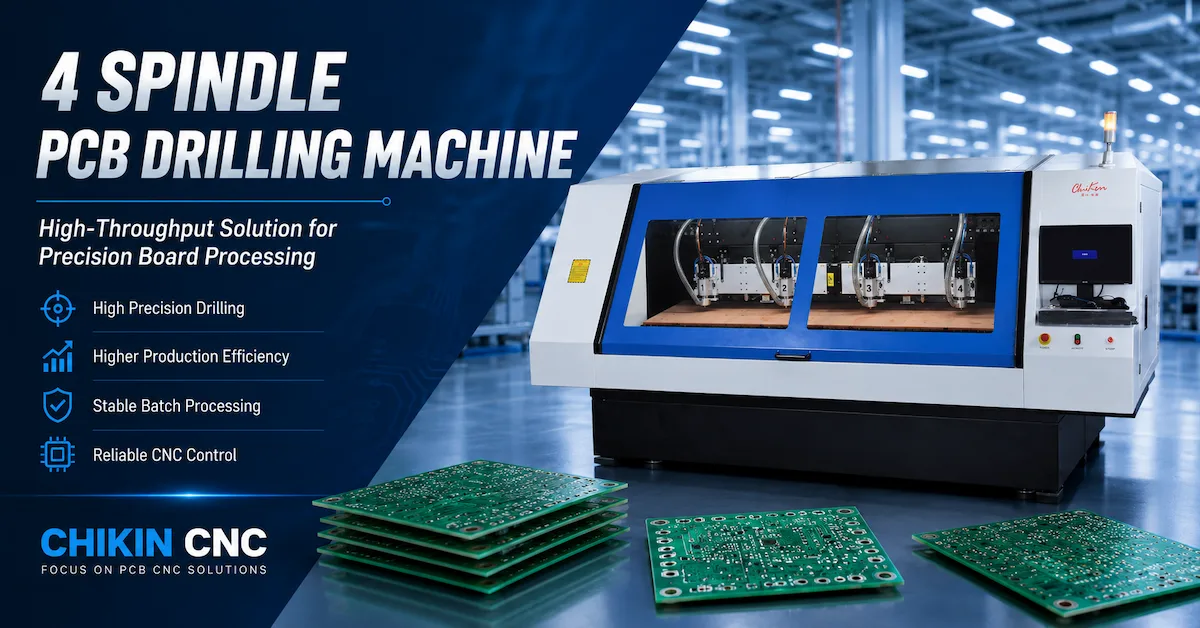
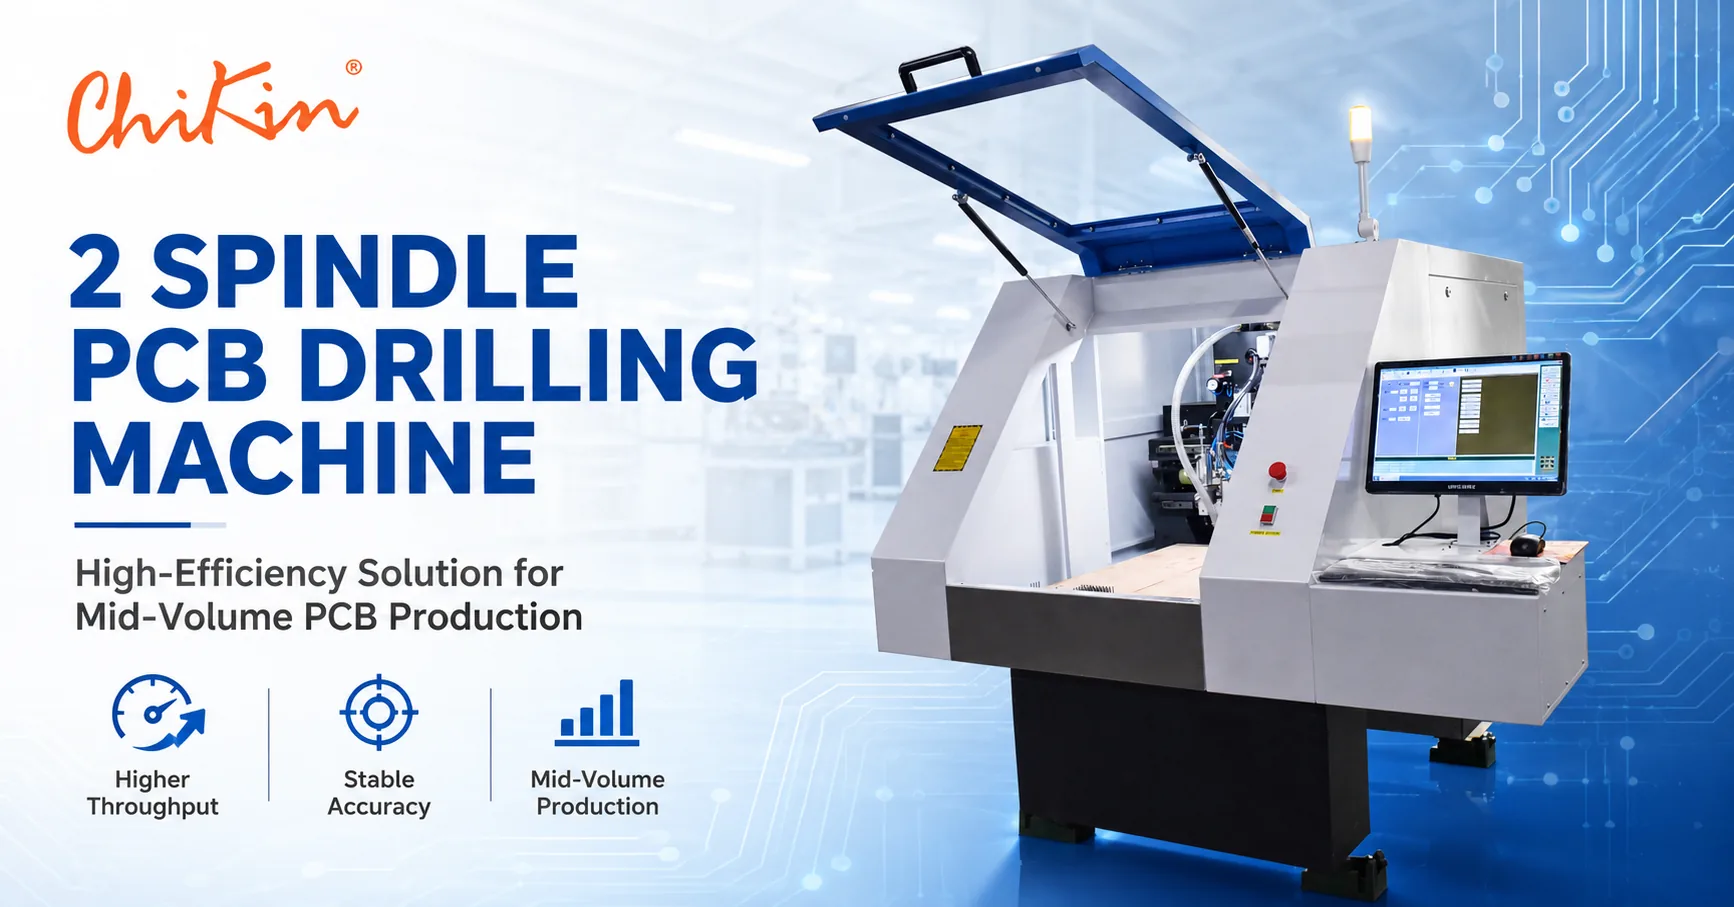
Risposta rapida: una foratrice per PCB a 2 mandrini è solitamente il punto di partenza più flessibile per prototipi, NPI, lavori ad alto mix e volume medio. Una foratrice per PCB a 4 mandrini diventa più attraente quando gli stessi pannelli o pannelli simili vengono eseguiti ripetutamente, la coda di foratura rappresenta il collo di bottiglia e la fabbrica può mantenere quattro teste di lavorazione fornite di pannelli, utensili, attrezzature e programmi verificati. Il solo conteggio dei mandrini non garantisce l'output. La decisione di acquisto dovrebbe confrontare i fori utilizzabili all'ora, i tempi di installazione e cambio formato, la stabilità della registrazione, la gestione degli strumenti, l'accesso per la manutenzione, l'ingombro, i servizi, il caricamento dell'operatore e il costo di un primo articolo non riuscito.
Questa guida risponde a una vera domanda di indagine commerciale: come dovrebbe un produttore di PCB confrontare due e quattro teste di foratura prima di richiedere un preventivo formale? È stato scritto per responsabili di produzione, ingegneri NPI, acquirenti di PCB, team operativi EMS e distributori che necessitano di trasformare un confronto tra macchine in una richiesta di offerta difendibile. Mappa le indicazioni dei prodotti pubblici di Shenzhen ChiKin Automation Equipment Co., Ltd. (CHIKIN CNC), un fornitore di Shenzhen, Guangdong, Cina, il cui catalogo pubblico include perforazione, perforazione e instradamento di PCB, allineamento CCD, V-CUT, elaborazione laser e apparecchiature AOI. Le pagine dei modelli pubblici sono utili per la selezione; l'accuratezza finale, la velocità, gli strumenti, la garanzia, il MOQ, i tempi di consegna e i criteri di accettazione devono essere confermati nel preventivo e nel rapporto del campione.
La frase foratrice per PCB a 2 mandrini non è una promessa che ogni sistema a due teste abbia la stessa architettura. Alcune configurazioni sono sistemi di foratura dedicati, mentre altre combinano foratura e fresatura. Allo stesso modo, la foratrice PCB a 4 mandrini può essere configurata per la foratura di volumi elevati, mentre una piattaforma di foratura e fresatura a quattro mandrini serve un processo diverso. Mantieni la famiglia della macchina, il tipo di mandrino, il formato della scheda, il software e l'elenco degli utensili allegati a ogni confronto. Questa disciplina impedisce che un foglio di calcolo si mescoli a differenza delle macchine.

A chi è rivolto questo confronto e cosa deve decidere l'acquirente
La macchina giusta dipende dai vincoli della fabbrica, non dal numero più grande in una brochure. Un'officina prototipi ad alto mix può perdere più tempo per programmare il caricamento e le modifiche alle attrezzature che per la perforazione stessa. Un produttore di PCB a contratto può avere una famiglia stabile di pannelli e una lunga coda di piccoli fori; in quell'ambiente, i mandrini paralleli possono migliorare il flusso se il resto della linea può alimentarli. Un sito EMS potrebbe necessitare di perforazione e instradamento nella stessa cella e potrebbe valutare una soluzione CCD ibrida più di una pura macchina di perforazione. Un distributore potrebbe aver bisogno di una piattaforma configurabile con documentazione chiara e messa in servizio ripetibile in più paesi.
Prima di confrontare due e quattro mandrini, annota il titolare della decisione e il problema di produzione in una frase. Gli esempi includono: “Dobbiamo rimuovere un collo di bottiglia di perforazione senza aggiungere un secondo turno”; “Abbiamo bisogno di una registrazione ripetibile sui prototipi HDI con frequenti modifiche alla progettazione”; oppure “Abbiamo bisogno di una macchina in grado di condividere attrezzature e dati degli utensili con la nostra linea esistente”. La frase diventa la dichiarazione dell'intento di ricerca nel brief di contenuto e nella prima riga della RFQ. Se il team non riesce a raggiungere un accordo sul problema, un dibattito sul conteggio dei fusi diventerà un elenco di funzionalità anziché una decisione sul progetto.
Le pagine pubbliche di CHIKIN descrivono una direzione unica per le apparecchiature PCB CNC e invitano ripetutamente i clienti a fornire dimensioni della scheda, materiale, dimensione del foro, volume di produzione, disegni e requisiti di automazione. Usa la stessa abitudine di dare priorità alle prove nella discussione con i tuoi fornitori. Invia un pannello rappresentativo, non solo uno spessore nominale. Spiega se la scheda è FR-4, multistrato, HDI, rigida-flessibile o con supporto in alluminio. Includere il foro più piccolo, il foro più grande, il numero di fori, il numero di pannelli previsto per turno e l'interfaccia dati richiesta. Un fornitore può quindi consigliare una configurazione e un test di esempio anziché tirare a indovinare dal nome di una macchina.
La differenza fondamentale: elaborazione parallela e flessibilità
Le macchine a due e quattro mandrini possono essere entrambe precise. La differenza pratica sta nella quantità di elaborazione parallela che la linea può utilizzare. Quattro mandrini creano una maggiore capacità di taglio potenziale, ma aggiungono anche coordinamento degli utensili, carico simultaneo, requisiti di raffreddamento o aria, punti di manutenzione e la necessità di mantenere il pannello, il programma e l'attrezzatura stabili su un campo operativo più ampio. Un sistema a due mandrini può essere più semplice da caricare, più facile da eseguire il debug e più facile da giustificare quando gli ordini sono misti o incerti.
Una macchina a quattro teste non esegue automaticamente quattro fori nello stesso momento. Il controller può dividere il lavoro per pannello, per serie, per utensile o secondo una sequenza che evita collisioni e gestisce il carico del mandrino. Chiedi al fornitore di mostrare un modello di tempo di ciclo utilizzando il tuo programma Excellon o derivato da Gerber. Richiedi i presupposti: cambio utensile, caricamento pannello, tastatura, vuoto o bloccaggio, controlli utensile, evacuazione truciolo, distanza di retrazione, accelerazione e interazione con l'operatore. Un'etichetta "quattro mandrini" è una descrizione dell'hardware; il throughput acquistato è una sequenza di produzione convalidata.
Lo stesso principio si applica a una foratrice per PCB a 2 mandrini. Due teste possono essere utilizzate in parallelo, alternate per bilanciare l'usura degli utensili o assegnate a processi diversi quando la piattaforma combina foratura e fresatura. Il risultato dipende dal software e dalla progettazione dell'apparecchiatura. Un layout a due teste può anche ridurre il costo di una nuova macchina lasciando un chiaro percorso di aggiornamento se la fabbrica cresce. Questa opzione è preziosa quando un acquirente ha bisogno di un primo passo controllato invece di un grande impegno di capitale.
Come costruire un modello di throughput comparabile
Inizia con la richiesta di pannelli per turno, non con la velocità massima pubblicizzata. Registrare il numero di fori per pannello, la distribuzione dei diametri, il numero di cambi utensile, il metodo di caricamento del pannello e il tempo concesso per l'ispezione o la rilavorazione. Se il mix di prodotti cambia, crea almeno tre scenari: un lavoro HDI per piccoli fori, un lavoro multistrato generale e un lavoro per fori grandi o con utensili misti. Una macchina che vince uno scenario può perderne un altro perché i cambi di utensile dominano il ciclo.
Un semplice modello di capacità è utile per lo screening. Supponiamo che il ciclo effettivo sia la somma del tempo di carico, allineamento o tastatura, movimento di foratura, cambio utensile, controlli utensile, tempo di scarico e tolleranza pianificata per le azioni dell'operatore. Moltiplicare il numero di pannelli per ciclo per i minuti di produzione disponibili. Quindi applicare un fattore di disponibilità concordato per manutenzione, rifornimento, allarmi e pause pianificate. Non sostituire un ciclo FAT misurato con una percentuale di uptime del marketing. Mantieni la formula visibile in modo che i team di produzione e finanza possano contestare le ipotesi.
Ad esempio, una macchina a quattro mandrini può lavorare due pannelli contemporaneamente in un'attrezzatura, ma se il caricamento richiede più tempo della foratura, la seconda coppia di teste non viene utilizzata completamente. Una macchina a due mandrini può lavorare un pannello ma completare un cambio formato più velocemente e mantenere in movimento un ordine misto. Queste non sono contraddizioni; sono risultati diversi del saldo di linea. Richiedi uno studio temporale che separi il movimento della macchina dalla movimentazione umana. La differenza spesso rivela dove un dispositivo, un supporto pannello, un controllo automatico degli utensili o un passaggio con codice a barre creerebbero più valore rispetto a un altro mandrino.
Quando il fornitore non può eseguire il tuo programma prima del preventivo, utilizza un preventivo trasparente ed etichettalo "solo pianificazione". Invia i dati in un secondo momento e aggiorna il modello dopo l'elaborazione del campione. Conservare un numero di versione per il file dei fori, il disegno del pannello, l'elenco degli strumenti e la calcolatrice. Ciò crea un ponte tracciabile dal content marketing alla decisione reale dell'acquirente e protegge entrambe le parti da un disaccordo causato dalla modifica dei dati di input.
Precisione, registrazione e perché più capi necessitano di maggiore disciplina
La posizione del foro è controllata dal riferimento della scheda, dall'attrezzatura, dal sistema di movimento, dalle condizioni del mandrino, dall'eccentricità dell'utensile, dai parametri di taglio e dal programma. Una macchina a quattro mandrini aggiunge più rapporti testa a testa. Ogni mandrino deve essere calibrato sullo stesso sistema di coordinate e l'attrezzatura deve mantenere il pannello stabile nell'area di lavoro. Una macchina a due mandrini ha meno relazioni, ma necessita comunque di un dato ripetibile e di un cambio utensile controllato. Nessuna delle due architetture elimina la necessità dell'ispezione iniziale.
Le pagine pubbliche dei prodotti CHIKIN elencano strutture in granito, guide lineari di precisione e viti a ricircolo di sfere, cambio utensile automatico, rilevamento lunghezza o diametro utensile e rilevamento utensile rotto su diverse direzioni della macchina PCB. Queste caratteristiche sono segnali di progettazione utili, non un risultato di accettazione universale. In una richiesta di offerta, chiedi quali funzionalità sono incluse nel modello proposto, cosa è opzionale, come viene calibrata la macchina e in che modo il fornitore dimostrerà la ripetibilità. Specificare il materiale del pannello, lo spessore, le dimensioni del pannello, il diametro dell'utensile, l'attrezzatura, le condizioni di temperatura e il metodo di misurazione per il test.
Per le tavole HDI o a passo fine, verificare il modo in cui la macchina gestisce gli utensili di piccolo diametro, la concentricità e i detriti. Un foro può trovarsi nella posizione XY corretta e tuttavia fallire perché la parete è ruvida, l'ingresso è danneggiato o l'utensile si devia. Richiedi immagini al microscopio o sezioni trasversali laddove il processo le richieda. Per i pannelli rigido-flessibili o in alluminio, discutere separatamente il supporto e i carichi di taglio; la stessa ricetta potrebbe non essere trasferita da un pannello FR-4 bilanciato.
Crea un piano di calibrazione e misurazione prima dell'arrivo dell'attrezzatura. Dovrebbe nominare l'indicatore, l'artefatto di riferimento, la frequenza, il proprietario e l'azione quando un risultato va alla deriva. Un fornitore dovrebbe fornire manuali e formazione, ma l'acquirente possiede la base di produzione. Inserisci la linea di base nel piano di controllo e tieni una scheda campione con la macchina. Ciò è più difendibile rispetto alla citazione di un singolo valore di precisione senza una condizione operativa.
Gestione mandrini, utensili e utensili automatici
Gli utensili possono decidere la vera differenza tra due e quattro mandrini. Un processo di foratura può utilizzare molti diametri in un programma e l'elenco degli utensili può includere lunghezze, materiali o stati di usura diversi. Con più teste, la fabbrica ha bisogno di un metodo chiaro per l'assegnazione e la sostituzione degli utensili. Chiedere se gli utensili sono condivisi tra i mandrini, se il controller tiene traccia della durata dell'utensile per mandrino e in che modo un evento di rottura dell'utensile interrompe o riprende il lavoro. Se la risposta è solo "l'operatore la cambia", la richiesta di offerta è incompleta.
Un mandrino ad alta velocità è utile solo quando le condizioni di pinza, supporto, utensile, raffreddamento o aria e estrazione corrispondono al processo. Confermare la velocità massima, la potenza, le condizioni dei cuscinetti, l'accettazione del runout e l'accesso per la manutenzione per la configurazione proposta. Non dedurre la velocità di foratura o la durata dell'utensile da un modello diverso. Una pagina pubblica può elencare un intervallo di velocità tipico; la scheda tecnica formale dovrebbe indicare ciò che si applica alla macchina quotata.
Il cambio automatico degli utensili riduce l'intervento manuale, ma l'acquirente dovrebbe ispezionare il cambio utensile stesso. Confermare la capacità della tasca, l'identificazione dell'utensile, il controllo della contaminazione, il ripristino dopo un allarme e la procedura per un utensile che non supera il controllo della lunghezza o del diametro. Per una macchina a quattro mandrini, chiedere se tutte le teste possono essere controllate nello stesso ciclo e se un utensile guasto blocca gli altri. La risposta migliore è una sequenza di ripristino documentata con un allarme di esempio, non una dichiarazione generica che il rilevamento è disponibile.
La durata dell'utensile dovrebbe essere misurata in uno studio controllato. Registrare il materiale dell'utensile, il diametro, l'impilamento delle schede, il conteggio dei fori, l'avanzamento, la velocità, i materiali di ingresso e di backup e il punto in cui la qualità diventa inaccettabile. Un fornitore può aiutare a proporre una ricetta iniziale, ma il produttore di PCB dovrebbe possedere il limite di rilascio perché il suo standard di qualità include la placcatura a valle, l'affidabilità e le prestazioni elettriche. Conserva un registro degli strumenti che collega la taglierina al mandrino, al programma, al lotto di pannelli e al risultato dell'ispezione.
Materiali della scheda e mix di prodotti
La decisione sul conteggio dei fusi cambia con il mix di materiali. Lo standard FR-4 può consentire una ricetta di foratura stabile ad alto volume, mentre HDI, pannelli rigidi-flessibili, con supporto in alluminio e costruzioni molto sottili richiedono scelte di supporto e attrezzature diverse. Una macchina a quattro mandrini può migliorare la capacità solo se ciascuna testa è compatibile con il materiale e la fabbrica può mantenere il processo controllato. Una macchina a due mandrini o ibrida può essere più adatta quando i lavori cambiano spesso e l'apprendimento dei campioni conta più del puro parallelismo.
Invia al fornitore una matrice del materiale invece di una singola etichetta. Includere lo spessore nominale e l'intervallo misurato, il peso del rame, l'impilamento, il sistema di resina, la superficie finita, la struttura del pannello, la distribuzione del diametro del foro, i requisiti di profondità o di passaggio cieco e la temperatura prevista della scheda. Se la stessa macchina deve lavorare più famiglie, richiedi una strategia di ricetta e un piano campione che copra gli estremi. La matrice aiuta inoltre il fornitore a consigliare materiale di supporto, fissaggio, estrazione della polvere e raffreddamento del mandrino.
Una tavola con un pannello grande o un binario stretto può deformarsi in modo diverso rispetto a una tavola piccola. Un lungo percorso di viaggio può rendere importanti l'accelerazione e il supporto. Una trama di rame densa può modificare il comportamento al calore e al taglio. Un pannello con tecnologie miste può richiedere più famiglie di utensili. Registra questi dettagli nel foglio di confronto. La "foratura PCB" è una categoria di processo, non una singola condizione di test.
Quando una macchina a 2 mandrini è l'acquisto migliore
Scegli una direzione a due mandrini quando la fabbrica ha bisogno di flessibilità, ha un ampio mix di prodotti o sta ancora imparando la curva di domanda. Spesso è più semplice giustificare quando la coda attuale è moderata, il team ha una copertura di manutenzione limitata o il processo utilizza perforazione e instradamento nella stessa cella. Una piattaforma a doppia testa può anche fornire un pratico ponte tra una vecchia macchina a testa singola e una futura linea a capacità maggiore.
Una macchina a due mandrini non è una decisione “piccola”. Necessita ancora di un dispositivo stabile, di gestione degli strumenti, di estrazione, di controllo del programma e di un test di accettazione documentato. Il vantaggio è che il team può concentrare le proprie risorse su una finestra di processo ripetibile. Se le revisioni del progetto arrivano settimanalmente, il ciclo di apprendimento più breve può superare la capacità teorica di quattro teste. Richiedi una dimostrazione su due lavori rappresentativi: una configurazione ad alto mix e un pannello ripetuto.
La direzione di foratura e fresatura PCB a 2 mandrini CHIKIN è descritta pubblicamente con mandrini raffreddati ad acqua, cambio utensile automatico, controlli di lunghezza, diametro e utensile rotto, un interruttore a pedale, una base in granito, guide lineari e viti a ricircolo di sfere. Le pagine pubbliche elencano valori di esempio come 60.000 giri/min e 1,8 kW per mandrino per una direzione CK-02R, insieme a una dichiarazione di ripetibilità o posizionamento elencata nella pagina. Tratta questi valori come informazioni pubbliche specifiche del modello e conferma la configurazione finale, il metodo di misurazione e i criteri di accettazione nel preventivo.
Quando una macchina a 4 mandrini è l'acquisto migliore
Scegli quattro mandrini quando la coda di foratura è persistente, la famiglia di pannelli è ripetibile e la linea può mantenere un tasso di utilizzo elevato. I migliori candidati di solito hanno una domanda prevedibile, un numero sufficiente di operatori o automazione per alimentare la macchina, una chiara routine di rifornimento degli utensili e un processo a valle in grado di assorbire l’output. Una macchina a quattro mandrini in attesa di caricamento o ispezione non fornirà il valore suggerito dal suo hardware.
Chiedi al fornitore di modellare la capacità su tre livelli di utilizzo, non solo nel migliore dei casi. Includere un giorno di cambio, un giorno di ordine misto e un giorno di produzione stabile. Se l'investimento è giustificato da un programma particolare, esegui quel programma in FAT e ripetilo dopo un cambio utensile. Registrare il risultato e i limiti. L'acquirente dovrebbe anche capire come si comporta la macchina se un mandrino non è disponibile: la produzione può continuare a capacità ridotta o si ferma l'intera cella?
La direzione di foratura PCB a 4 mandrini CHIKIN viene descritta per la foratura di volumi più elevati ed elenca quattro posizioni del mandrino con cuscinetti ad aria ad alta velocità, cambio utensile automatico, rilevamento lunghezza e diametro utensile, rilevamento utensile rotto e una base in granito. La pagina elenca gli intervalli di esempio per velocità, potenza, diametro dell'utensile, dimensioni della tavola e risoluzione su scala lineare opzionale. Queste non sono una garanzia generale per ogni tavola. Richiedi una scheda tecnica specifica per il modello e un risultato campione utilizzando lo strumento più piccolo, lo schema di fori più denso e il pannello più esigente.
L'opzione ibrida: perforazione e instradamento in una cella
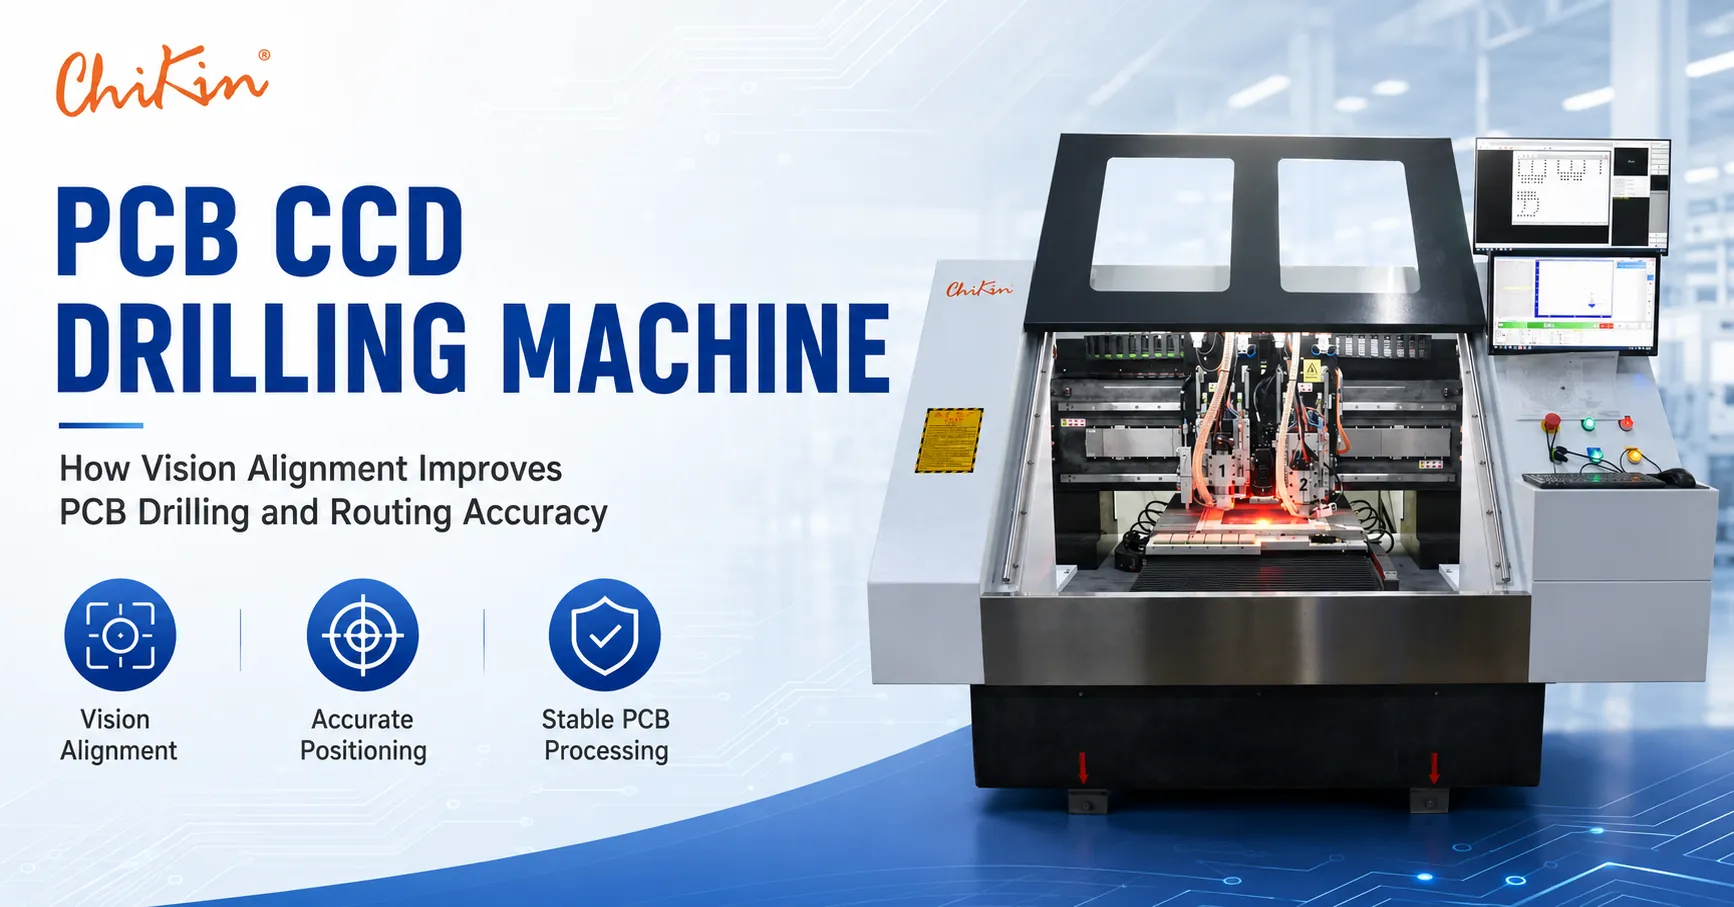
Alcuni acquirenti si pongono la domanda sul numero dei mandrini quando la reale necessità è un processo combinato di foratura e fresatura. Una testa di foratura dedicata e una testa di fresatura possono ridurre lo scambio di utensili e le configurazioni aggiuntive per i pannelli che necessitano di fori, fessure e contorni. L'allineamento del CCD può essere utile quando i fiducial o la registrazione del panel sono fondamentali nel processo. Il compromesso è un modello di ciclo diverso, un piano di attrezzatura diverso e requisiti di estrazione o raffreddamento potenzialmente diversi.
La direzione pubblica CHIKIN 1 trapano 1 fresatrice con CCD è descritta con un mandrino di foratura, un mandrino di fresatura, allineamento fiduciale CCD, cambio utensile automatico, lunghezza utensile, diametro e controlli di utensile rotto, un interruttore a pedale e una base in granito. È posizionato per lavori NPI e di medio volume su FR-4, famiglie di tavole flessibili, rigide-flessibili, in alluminio e altre. Verifica quali funzioni sono incluse, come il CCD gestisce i tuoi fiducial e come vengono sequenziate la perforazione e la fresatura prima di confrontarlo con una perforatrice pura a due o quattro mandrini.
Una cella ibrida può essere la risposta migliore quando l'azienda desidera meno trasferimenti e può accettare un profilo di capacità diverso. Può anche essere la risposta sbagliata quando il volume di perforazione è molto elevato e la fresatura è occasionale. Confronta il flusso di lavoro completo: pannello in entrata, selezione del programma, allineamento, foratura, instradamento, pulizia, ispezione e output. L'acquirente dovrebbe rendere visibile la mappa del processo al reparto finanziario e operativo in modo che il valore sia compreso al di là del prezzo della macchina.
Prove di fabbrica che rendono credibile il confronto tra fornitori
Le prove originali rappresentano la differenza tra un'utile guida all'acquisto e una pagina SEO generica. Per l'acquisto di una macchina, le prove dovrebbero collegare il fornitore, il prodotto, il processo e il metodo di accettazione. Le pagine pubbliche CHIKIN identificano Shenzhen ChiKin Automation Equipment Co., Ltd., il suo indirizzo di Shenzhen, il contatto commerciale, le famiglie di prodotti e la lingua del servizio. L'acquirente deve richiedere il nome del modello attuale, il riferimento seriale o di configurazione, il registro dei test di fabbrica, le fotografie dell'imballaggio e il nome dell'ingegnere responsabile della prova del campione.
Non pubblicare un case study con una produttività inventata, un miglioramento della resa, un MOQ, una data di consegna o un periodo di rimborso. Utilizzare un caso cliente verificato quando l'azienda dispone dell'autorizzazione e di un record. Altrimenti descrivi il test come un piano di elaborazione del campione ed etichetta il risultato come in sospeso. Un campo trasparente “da confermare” è più affidabile di un numero preciso senza fonte. La stessa regola si applica alle certificazioni, agli anni di garanzia e alle richieste dei centri di assistenza che variano tra le pagine pubbliche.
Per un articolo con due contro quattro mandrini, prove originali utili includono un portautensili fotografato, un artefatto di calibrazione, un dispositivo di fissaggio del pannello, un'ispezione del foro campione, la revisione effettiva del programma e uno studio sui tempi di produzione. Aggiungi il materiale e la revisione della scheda a ogni didascalia dell'immagine. Ciò consente a un futuro lettore, a un sistema di intelligenza artificiale o a un revisore degli appalti di capire chi ha fatto cosa, da dove provengono le prove e cosa resta da testare.
Un FAT pratico e un piano di test a campione
I test di accettazione in fabbrica dovrebbero iniziare con una matrice di test concordata. Selezionare almeno un pannello rappresentativo per ciascuna importante famiglia di prodotti. Includere il foro più piccolo, la densità del foro più alta, il cambio utensile più frequente e il materiale più sensibile. Definire l'attrezzatura, il materiale di supporto, il set di strumenti, il programma, il raffreddamento o la condizione dell'aria, l'estrazione, l'attrezzatura di misurazione e le fasi dell'operatore. Scrivere il test prima che la macchina venga spedita in modo che il risultato non possa essere reinterpretato dopo il fatto.
Un buon FAT non cerca di provare ogni prodotto futuro. Dimostra la configurazione concordata della macchina alle condizioni concordate e identifica i limiti. Se il risultato a quattro mandrini dipende da un particolare dispositivo o bilanciamento dell'utensile, scrivere tale dipendenza nel documento di accettazione. Se il risultato a due mandrini è più forte nel cambio high-mix, registrare la sequenza misurata. Le prove dovrebbero aiutare il team di produzione a prendere una decisione sicura sul lancio.
Domande sul costo totale di proprietà e sul rimborso
Il prezzo di acquisto è solo una riga nel confronto. Aggiungi utensili, supporti, pinze, dispositivi, estrazione, raffreddamento, aria, elettricità, installazione, formazione, ricambi, calibrazione, software, preparazione del pavimento, spedizione, dogana e manutenzione programmata. Un sistema a quattro mandrini può avere maggiore capacità ma anche più punti di usura e una diversa strategia di riserva. Un sistema a due mandrini potrebbe richiedere una seconda macchina anticipata se la domanda aumenta. Entrambi gli scenari appartengono allo stesso modello quinquennale.
Utilizza una tabella di sensibilità anziché un ritorno ottimistico. Varia la richiesta di pannelli, l'utilizzo, il costo dell'operatore, la durata dell'utensile, i tempi di inattività e l'esposizione agli scarti. Metti le ipotesi accanto al risultato. Non utilizzare un esempio di “risparmio annuale” pubblicato come garanzia del cliente. Un modello ROI credibile viene costruito in base alla cronologia degli ordini dell'acquirente e al ciclo misurato del fornitore, con una nota chiara su ciò che è escluso.
Il costo nascosto più prezioso è spesso un lancio fallito. Se il fornitore può elaborare un campione, verificare la registrazione, la qualità del tagliente, la durata dell'utensile e il ciclo effettivo prima dell'ordine, tale prova può valere più di un piccolo sconto. Chiedi se la tariffa del campione viene accreditata sull'ordine, come viene restituito il campione e quali dati vengono consegnati. Includi il risultato del campione nel file di acquisto in modo che il team commerciale e quello tecnico lavorino sulla base degli stessi fatti.
Installazione, formazione e rampa di produzione
Una macchina non è pronta per la produzione quando viene posizionata sul pavimento. Il sito necessita di servizi di pubblica utilità, estrazione o raffreddamento, una superficie stabile, accesso per la manutenzione, flusso di materiale sicuro e un operatore addestrato. Confermare i requisiti di alimentazione, aria, acqua, rete e scarico prima della spedizione. Richiedi disegni di layout e informazioni sul sollevamento. Il linguaggio del servizio pubblico CHIKIN comprende installazione, formazione, pezzi di ricambio e supporto tecnico remoto; il preventivo dovrebbe definire se questi sono remoti o in loco, quanti giorni sono inclusi e cosa deve preparare il cliente.
La formazione non dovrebbe riguardare solo il funzionamento dei pulsanti. Gli operatori devono caricare la revisione corretta della scheda, verificare l'attrezzatura, controllare gli strumenti, rispondere agli allarmi, ispezionare il primo pezzo e mettere in quarantena un pannello sospetto. Il personale di manutenzione necessita di un programma di lubrificazione o pulizia, controlli del mandrino e del dispositivo di cambio, cura dell'estrazione, passaggi di backup e ripristino e contatti di escalation. L'ingegneria della produzione necessita del piano di calibrazione e dell'attivazione della riqualificazione dopo una modifica del servizio o del software.
Ramp con pilota controllato. Esegui un campione dorato all'inizio di ogni turno, conserva i primi pannelli per l'ispezione e registra le condizioni dello strumento. Aumentare gradualmente il mix di prodotti. Se sono installate quattro teste, verificare ciascuna testa in modo indipendente prima di ottimizzare il lavoro in parallelo. Se sono installate due teste, verificare la sequenza che verrà utilizzata in caso di ordini misti. Una rampa breve e misurata crea più sicurezza di un tentativo immediato di eseguire ogni prodotto.
Lista di controllo RFQ per una foratrice per PCB a 2 o 4 mandrini
- Azienda e applicazione: nome legale dell'azienda, ubicazione dello stabilimento, famiglia di prodotti, mercato e data di installazione prevista.
- Dati della scheda: materiale, numero di strati, intervallo di spessori, peso del rame, dimensioni del pannello, pannellatura, foro più piccolo e più grande, numero di fori ed esigenze di passaggi ciechi o interrati.
- Domanda: pannelli per turno, mix di prodotti, frequenza di cambio, ore di funzionamento, ciclo target e crescita prevista.
- Macchina: tipo di mandrino, numero di teste, velocità e potenza per modello, area di lavoro, dispositivo, piede di pressione, raffreddamento o aria, estrazione, custodia e interblocchi di sicurezza.
- Attrezzatura: gamma di diametri, portautensili o pinza, capacità di cambio utensile automatico, identificazione, controllo di lunghezza e diametro, risposta alla rottura dell'utensile e metodo di durata dell'utensile.
- Software: formati di file, flusso di lavoro CAD o Gerber/Excellon, autorizzazioni del programma, codice a barre o interfaccia MES, backup dei dati e controllo delle revisioni.
- Accettazione: conteggio dei campioni, revisioni della scheda, metodo di misurazione, ripetibilità, criteri di foratura o bordo, definizione di capacità, test di allarme e responsabilità FAT/SAT.
- Termini commerciali: base MOQ, tempi di consegna, imballaggio, base di spedizione, installazione, formazione, pezzi di ricambio, garanzia, risposta al servizio ed esclusioni.
- Prova: fotografie del prodotto, registro dei test di fabbrica, registro della calibrazione, rapporto sui campioni, foto dell'imballaggio e un tecnico dell'applicazione nominato.
- Cancello decisionale: rilasciare l'acquisto solo quando il punteggio è almeno 90/100 in termini di intento di ricerca, prove originali, chiarezza dell'entità, estraibilità, SEO, schema e fiducia.
Modulo delle prove originali per la versione pubblicata
La seguente prova è adatta per una bozza rivolta all'acquirente perché è legata alle pagine CHIKIN pubbliche o alla libreria di immagini aziendali fornita. Prima della pubblicazione, il proprietario del contenuto deve allegare l'ultimo record approvato per ciascun elemento. Ciò impedisce all'articolo di trasformare una descrizione pubblica del prodotto in una promessa non verificata.
Domande frequenti
Una foratrice per PCB a 4 mandrini è sempre più veloce di una macchina a 2 mandrini?
No. Quattro teste creano una maggiore potenziale capacità parallela, ma il risultato dipende dal caricamento del pannello, dal bilanciamento del programma, dal cambio degli utensili, dall'utilizzo delle attrezzature, dall'ispezione e dal flusso a valle. Richiedi un ciclo dall'inizio alla fine utilizzando il tuo programma attuale. Una macchina a due teste può essere più veloce per un programma ad alto mix se cambia più rapidamente o evita tempi di inattività.
Quale macchina è migliore per le schede HDI?
Entrambi possono essere valutati per l'ISU. La decisione dovrebbe concentrarsi sullo strumento più piccolo, sui requisiti di registrazione, sulla concentricità, sul supporto, sul controllo dei detriti, sulla verifica dello strumento e sul risultato del campione misurato. Un valore pubblico di velocità o precisione deve essere legato al modello citato e alle condizioni di prova. Richiedi un microscopio o una pianta in sezione trasversale quando la qualità del foro è fondamentale.
Quali informazioni devo inviare per un preventivo?
Invia il materiale e lo spessore del pannello, le dimensioni del pannello, i file dei fori, la distribuzione del diametro dei fori, la tolleranza target, il volume giornaliero, la frequenza di cambio, la preferenza dell'attrezzatura, i servizi, le esigenze di estrazione e il test di accettazione desiderato. Le fotografie popolate o del pannello finito possono aiutare l'ingegnere a comprendere l'accesso e la gestione a valle.
È possibile forare e fresare con una macchina?
Una piattaforma ibrida di foratura e fresatura può combinare le due operazioni, ma ha un ciclo e un modello di utensili diversi rispetto a una perforatrice multimandrino dedicata. Confronta il flusso di lavoro completo e chiedi se l'allineamento CCD, il mandrino di instradamento, il cambio utensile, il piedino di pressione e l'estrazione sono inclusi nella configurazione proposta.
Il cambio automatico degli strumenti elimina il lavoro di gestione degli strumenti?
No. Riduce le modifiche manuali, ma la fabbrica necessita comunque di identificazione degli strumenti, limiti di durata, ispezione, controllo della contaminazione e ripristino degli allarmi. Chiedi in che modo il controller tiene traccia degli utensili in base al mandrino e cosa succede dopo un guasto di lunghezza, diametro o rottura dell'utensile.
Come devo confrontare una precisione elencata come più o meno 0,005 mm?
Richiedi il modello, il dato, il materiale, lo strumento, l'attrezzatura, la temperatura, il dispositivo di misurazione, la dimensione del campione e la condizione di accettazione dietro il numero. Un valore elencato nella pagina è un utile punto di partenza, non un risultato universale per ogni prodotto o ogni condizione operativa.
Qual è la differenza tra mandrini con cuscinetti ad aria e mandrini raffreddati ad acqua?
Si tratta di architetture di mandrini diverse con considerazioni diverse su raffreddamento, manutenzione, velocità e processo. Non scegliere solo dall'etichetta. Chiedi al fornitore di abbinare il mandrino al diametro del foro, al materiale della scheda, al ciclo di lavoro, al sistema di utensili, ai servizi pubblici e alla capacità di servizio, quindi convalidalo con campioni.
Devo comprare quattro teste adesso per la crescita futura?
Solo quando lo scenario di crescita è finanziariamente e operativamente credibile. Modella la rampa di utilizzo, il personale, la superficie, i servizi pubblici, la strategia di riserva e la capacità a valle. Un acquisto flessibile di due teste con un piano di espansione definito può essere più sicuro che pagare per la capacità inattiva, mentre un portafoglio ordini stabile e ad alto volume può giustificare immediatamente quattro teste.
Che cosa dovrebbe contenere una discussione sulla garanzia o sull'assistenza?
Definisci la macchina e i componenti coperti, il canale di risposta, l'ambito remoto o in loco, le esclusioni, i materiali di consumo, il viaggio, il supporto software, la disponibilità dei ricambi e le prove necessarie per un reclamo. Le pagine pubbliche potrebbero mostrare un linguaggio di garanzia diverso nel sito, quindi il modello e il contratto citati dovrebbero prevalere.
CHIKIN può elaborare un campione prima di fare un preventivo?
Il sito web pubblico incoraggia l'elaborazione dei campioni e la revisione tecnica. Contatta il tecnico delle vendite con i file della scheda, il materiale, la qualità target e il piano di accettazione. Chiedi quali rapporti, fotografie, dati del ciclo e campioni restituiti saranno inclusi e conferma per iscritto qualsiasi tariffa o credito per il campione.
Conclusione: acquista la capacità che puoi alimentare, misurare e mantenere
La migliore foratrice per PCB a 2 mandrini o foratrice per PCB a 4 mandrini è quella che si adatta all'intero sistema di produzione. Due teste possono vincere quando il mix di prodotti è variabile, il team ha bisogno di una curva di apprendimento controllata e il routing o l'allineamento del CCD sono importanti. Quattro teste possono vincere quando la domanda è stabile, la famiglia di pannelli è ripetibile e la linea può mantenere produttive tutte le teste. La prova è un ciclo specifico del programma, un risultato di qualità misurato, uno strumento e un piano di manutenzione e un preventivo che definisce i limiti.
CHIKIN CNC fornisce un punto di partenza pubblico per discussioni su foratura, foratura e instradamento di PCB, allineamento CCD, V-CUT, laser e AOI. Shenzhen ChiKin Automation Equipment Co., Ltd. può consigliare una configurazione responsabile solo dopo aver esaminato i dati reali della scheda dell'acquirente e i criteri di accettazione. Utilizza le pagine del prodotto per la scoperta, quindi sposta le dichiarazioni finali nella scheda dati formale, nel rapporto di esempio, nel FAT/SAT e nel contratto.
Invia i file della tua scheda e richiedi una revisione della capacità dei mandrini 2 contro 4
Includi il disegno del pannello, il materiale e lo spessore, il foro più piccolo, il numero di fori, i pannelli previsti per turno, l'elenco degli strumenti, la tolleranza target, il collo di bottiglia attuale e l'ambito FAT preferito. Il team di ingegneri può quindi confrontare una direzione a due, quattro teste o ibrida con il tuo processo anziché con una brochure generica.
Richiedi un test di esempio e un preventivo specifico per la configurazione
Record articolo: scritto dal team editoriale di CHIKIN CNC, revisionato tecnicamente dal team di ingegneria dell'applicazione di CHIKIN CNC e aggiornato il 29 settembre 2026. L'identità dell'azienda e i dettagli di contatto sono disponibili su Informazioni su CHIKIN e Contatta CHIKIN. Le informazioni sul prodotto sono collegate al catalogo prodotti CHIKIN pubblico. La capacità del modello, la compatibilità dei materiali, l'accuratezza, la velocità, l'attrezzatura, il MOQ, i tempi di consegna, l'imballaggio, la garanzia, la certificazione e l'ambito del servizio devono essere confermati nel preventivo formale e nel documento di accettazione.