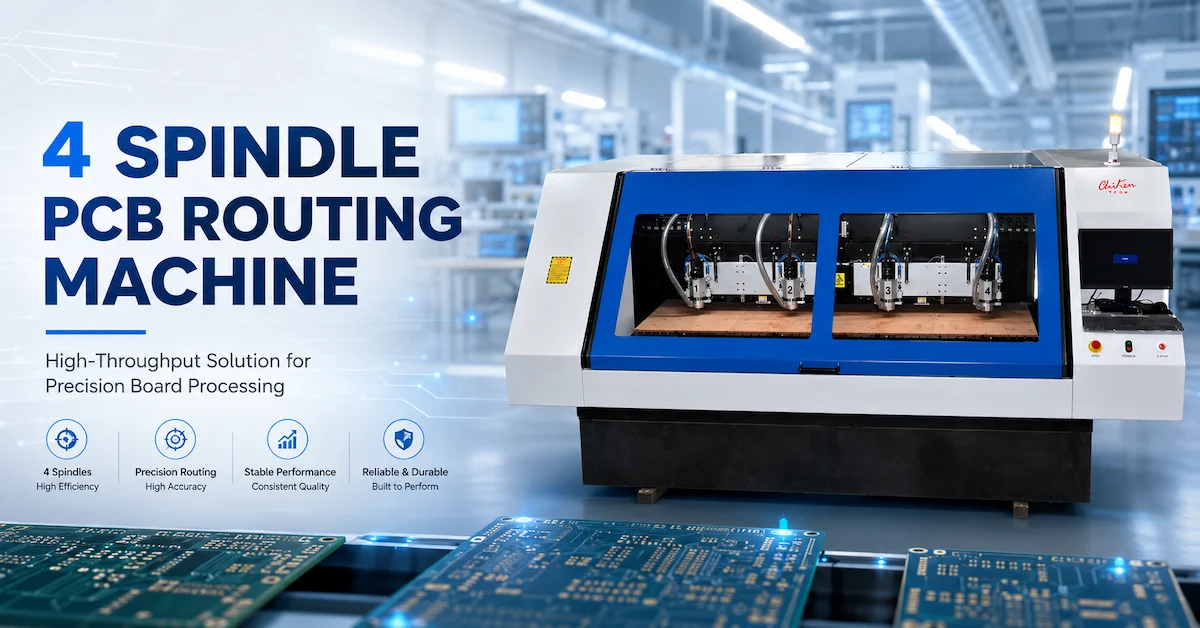
Quando una fabbrica di PCB inizia a confrontare le specifiche dei mandrini, la prima domanda è spesso semplice: quale mandrino ha il numero di giri più elevato? Questa domanda è comprensibile, ma raramente porta alla scelta della macchina giusta. Un mandrino non viene selezionato isolatamente. La scelta dipende dal diametro dell'utensile, dal tipo di materiale, dalla direzione di taglio, dai requisiti di foratura o contorno, dal programma di produzione e dal piano di manutenzione. Un mandrino molto veloce può essere la scelta sbagliata per una passata di fresatura pesante. Un mandrino di fresatura potente può essere una scelta inadeguata per una micro-punta che necessita di un'entrata e un'uscita pulite ad alta velocità.
Ecco la differenza pratica tra mandrino per foratura e mandrino per fresatura . La differenza non sta solo nell'etichetta del motore, ma nel modo in cui il mandrino converte l'energia elettrica in azione di taglio. Un mandrino per foratura è generalmente ottimizzato per utensili rotanti di piccole dimensioni, carichi radiali ridotti, cicli di foratura brevi e posizioni del foro ripetibili. Un mandrino per fresatura è generalmente ottimizzato per frese a candela, scanalature, profili di tavole, carichi laterali più elevati e un contatto più continuo con il pezzo in lavorazione.
Per i produttori di PCB, questa distinzione influisce su cinque aspetti facilmente misurabili in officina: qualità delle pareti dei fori, finitura dei bordi, rottura degli utensili, tempo di ciclo e costo per pannello conforme. Questa guida spiega le differenze in termini tecnici semplici e le trasforma in una checklist per l'acquisto. L'obiettivo non è dichiarare un mandrino universalmente migliore, ma aiutare l'acquirente a specificare il mandrino più adatto al lavoro da svolgere.

In breve: la foratura riguarda l'ingresso assiale pulito; la fresatura riguarda il carico laterale controllato.
Un mandrino di foratura spinge una piccola punta da trapano nella tavola lungo l'asse Z. L'utensile deve rimanere rettilineo mentre taglia rame, resina e rinforzi in fibra di vetro. Il processo premia l'alta velocità, la bassa eccentricità, il controllo preciso dell'asse Z, una buona evacuazione dei trucioli e un sistema di cuscinetti del mandrino in grado di resistere a ripetuti avviamenti e arresti. Un mandrino di fresatura aziona una fresa a candela attraverso un contorno, una scanalatura, una tasca o un bordo. L'utensile è esposto a forze di taglio radiali. Il processo premia la coppia, la rigidità, la velocità stabile sotto carico, la capacità di raffreddamento e un motore in grado di funzionare per lunghi periodi senza deriva termica.
Vi è una sovrapposizione. Entrambi i mandrini necessitano di basse vibrazioni, cuscinetti precisi, pinze affidabili, utensili bilanciati e un telaio della macchina che non si muova quando l'utensile entra in contatto con il materiale. Una moderna macchina CNC per PCB può utilizzare mandrini separati per foratura e fresatura, oppure può utilizzare una libreria di mandrini e utensili configurabile. La soluzione corretta dipende dalla combinazione di fori e contorni presenti nella coda di produzione.
| fattore decisionale | mandrino di foratura PCB | mandrino per la fresatura di PCB | Perché è importante |
|---|---|---|---|
| Moto primario | Immersione e retrazione assiale | Coinvolgimento continuo sugli assi XY con controllo della profondità sull'asse Z. | La foratura sollecita l'utensile lungo il suo asse; la fresatura aggiunge un carico laterale. |
| Strumento tipico | Micro-trapano, spesso in carburo | Fresa in metallo duro, fresa a candela, fresa per scanalature o punta a V | La geometria dell'utensile determina la velocità e la coppia richieste. |
| velocità preferita | Regime di rotazione molto elevato per diametri ridotti. | Regime di rotazione basso o medio con coppia utile | La velocità superficiale aumenta rapidamente all'aumentare del diametro dell'utensile. |
| richiesta di coppia | Solitamente modesto, ma sensibile all'eccesso | Più alto, soprattutto nelle slot machine e nelle pile spesse | La coppia impedisce il crollo della velocità e il danneggiamento dei bordi. |
| schema di servizio | Molti cicli brevi e frequenti spostamenti sull'asse Z | Tagli più lunghi e carico sostenuto | Il sistema di raffreddamento e i cuscinetti devono essere compatibili con il profilo termico. |
| rischio tipico | Trapano rotto, foro sovradimensionato, sbavatura, allineamento impreciso | Vibrazioni, bave, delaminazione, flessione dell'utensile | Le diverse modalità di guasto richiedono diversi sistemi di controllo. |
| Migliore vestibilità | Vie, fori passanti, fori per utensili, piccole aperture | Contorni delle tavole, fessure, tasche, rimozione dei pannelli e lavorazione dei bordi | L'operazione dovrebbe determinare il mandrino. |
1. Velocità: perché i giri al minuto sono utili, ma non bastano mai da soli.
Il numero di giri al minuto (RPM) è importante perché controlla la velocità di taglio sul tagliente dell'utensile. Per un utensile rotante, la velocità superficiale approssimativa è:
Velocità di taglio (m/min) = pi greco x diametro dell'utensile (mm) x giri al minuto / 1.000
Man mano che l'utensile si riduce di dimensioni, il mandrino deve ruotare più velocemente per mantenere una velocità di taglio efficace. Per questo motivo, una micro-punta utilizzata per forare un piccolo circuito stampato potrebbe richiedere un numero di giri al minuto (RPM) molto più elevato rispetto a una fresa da 3 mm. Se la velocità del mandrino è troppo bassa per una punta di piccole dimensioni, l'utensile potrebbe sfregare anziché tagliare. Il calore aumenta, la parete del foro risulta meno pulita e la punta potrebbe rompersi prima di raggiungere la profondità programmata.
Un mandrino di foratura è quindi comunemente progettato per elevati regimi di rotazione. Nella pagina del prodotto CK-04D, CHIKIN elenca quattro mandrini ad aria ad alta velocità con un intervallo di 160.000-200.000 giri/minuto e un intervallo di utensili di foratura dichiarato da 0,15 a 6,35 mm. Si tratta di una specifica del modello, non di una regola universale per tutti i mandrini di foratura per PCB. Indica il tipo di intervallo di velocità utilizzato quando una linea di produzione deve realizzare molti piccoli fori con eccentricità controllata.
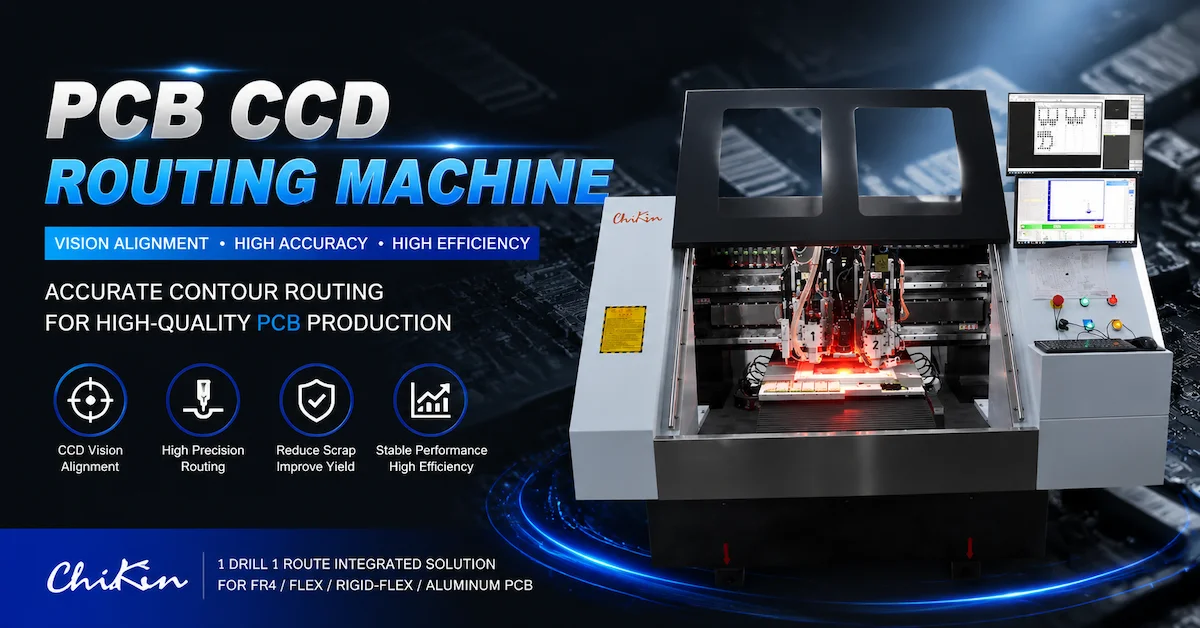
Un mandrino per fresatura utilizza un diverso bilanciamento della velocità. La fresa è più grande e la lavorazione è spesso un taglio laterale piuttosto che una semplice immersione. Un numero di giri eccessivo può lucidare o bruciare la resina, ridurre la durata della fresa e rendere più difficile l'evacuazione dei trucioli. Ancora più importante, un elevato numero di giri senza coppia non garantisce un taglio stabile. CHIKIN dichiara 60.000 giri/min e 1,8 kW per mandrino per la sua macchina per foratura e fresatura CK-04R, con un intervallo di diametri degli utensili di fresatura da 0,5 a 3,175 mm. Questa combinazione è un utile esempio di come un mandrino per fresatura possa essere veloce pur mantenendo una potenza sufficiente per le lavorazioni di contorno.
Quando gli acquirenti cercano opzioni per mandrini di foratura per PCB , dovrebbero richiedere l'intervallo di giri al minuto consigliato per ogni diametro di punta, non solo la velocità massima del motore. Quando confrontano le velocità dei mandrini di fresatura per PCB , dovrebbero richiedere la velocità, l'avanzamento, la profondità assiale, l'impegno radiale e la combinazione di materiali utilizzati per ottenere il risultato pubblicato. Un valore massimo è un punto di partenza; ciò di cui la produzione ha bisogno è una finestra di taglio validata.
2. Coppia: la differenza che si verifica quando l'utensile incontra una resistenza
La coppia è la forza di rotazione disponibile sull'albero del mandrino. In parole semplici, la coppia aiuta un motore a continuare a girare quando l'utensile incontra resistenza. Potenza e velocità sono correlate dalla nota relazione:
La potenza (kW) è proporzionale alla coppia (Nm) x RPM
Questa relazione spiega perché due mandrini con potenza simile possono risultare molto diversi durante una lavorazione. Uno può erogare la sua potenza ad una velocità molto elevata con una coppia relativamente bassa. L'altro può essere ottimizzato per mantenere una coppia maggiore alla velocità utilizzata per una fresa. Nessuno dei due è automaticamente migliore dell'altro. Ognuno è più adatto a un'operazione diversa.
Durante la foratura, il tagliente rimuove una piccola area circolare mentre l'utensile si muove principalmente lungo l'asse Z. Il carico radiale è limitato se l'utensile è affilato, il foro è programmato correttamente e la pila di schede è supportata. Le problematiche maggiori riguardano l'eccentricità, il bilanciamento dell'utensile, la flessione della punta e l'evacuazione dei trucioli. Un mandrino di foratura non deve comportarsi come un motore di fresatura pesante, ma deve mantenere una rotazione pulita ad altissima velocità.
Durante la fresatura, la fresa taglia lateralmente. Il profilo del circuito stampato può creare un taglio lungo e continuo, e una scanalatura può mantenere la fresa impegnata su entrambi i lati. Un substrato di alluminio deformato o uno strato multistrato spesso possono aumentare ulteriormente il carico. Se il mandrino della fresatrice per PCB non riesce a mantenere la velocità, il risultato può essere vibrazione, un bordo irregolare, delaminazione o un improvviso aumento di corrente. Una coppia maggiore non elimina la necessità di avanzamenti e velocità adeguati, ma conferisce al processo un margine di stabilità maggiore.
Gli acquirenti dovrebbero richiedere la curva di coppia o almeno la potenza nominale e l'intervallo di velocità utilizzabile. Chiedete se la potenza nominale è continua o di picco. Chiedete cosa succede quando l'utensile viene utilizzato in una scanalatura da 1 mm attraverso un particolare spessore di FR-4. Un mandrino con un elevato numero di giri nominale ma una banda di coppia utile ristretta potrebbe non essere adatto per lavorazioni di fresatura pesanti. Al contrario, un motore di grandi dimensioni orientato alla coppia potrebbe aggiungere peso e costi senza apportare alcun vantaggio a una linea che realizza migliaia di piccoli fori.
3. Utensili: la geometria della punta del trapano e la geometria della fresa creano esigenze diverse per il mandrino.
È nella fase di lavorazione che il confronto tra mandrini diventa pratico. Il mandrino, la pinza, il portautensili, l'utensile, l'avanzamento e il materiale formano un unico sistema di taglio. Se si modifica un componente, cambia anche l'intervallo operativo consigliato.
Utensili per la foratura
Le punte per PCB sono generalmente utensili in carburo di piccolo diametro con una geometria a punta progettata per penetrare il rame e i laminati in modo pulito. Non sono progettate per sopportare lo stesso carico laterale di una fresa. Un'eccentricità che può sembrare insignificante su una fresa di grandi dimensioni può diventare una percentuale significativa del diametro di una micro-punta. Ecco perché un mandrino di foratura necessita di una conicità precisa, una pinza di serraggio pulita, una misurazione accurata della lunghezza dell'utensile e un asse Z stabile.
Anche l'altezza dello strato di materiale da lavorare influisce sulla durata della punta. Più strati significano più materiale da aspirare e più calore nell'utensile. La strategia di foratura a intermittenza, il piedino pressore, il percorso di aspirazione e la piastra di supporto possono essere importanti quanto il motore del mandrino. Un acquirente che si limita a confrontare i giri al minuto potrebbe non considerare le caratteristiche che effettivamente proteggono la punta.
Strumenti di routing
Gli utensili per la fresatura includono frese dritte, frese a compressione, frese a scanalatura e piccole frese a candela. Il loro diametro è solitamente maggiore di quello di una micro-punta e i loro taglienti sono soggetti a forze laterali. La sporgenza dell'utensile deve essere ridotta al minimo consentito dal dispositivo di fissaggio e dallo spazio disponibile. Una fresa lunga e sottile può flettersi anche quando il mandrino è rigido.
Per il routing, è importante la relazione tra il carico del chip e l'alimentazione:
Velocità di avanzamento = numero di scanalature x carico di trucioli x giri al minuto
Se l'avanzamento è troppo lento ad un elevato numero di giri, l'utensile può sfregare e generare calore. Se l'avanzamento è troppo veloce rispetto al diametro dell'utensile e alla struttura del circuito stampato, il taglio può strappare il rame o danneggiare il bordo. Un buon motore del mandrino per PCB è quindi solo una parte del risultato finale della fresatura. La macchina necessita della giusta libreria di utensili, del corretto controllo dell'eccentricità del mandrino, del controllo della lunghezza dell'utensile e della ricetta di processo.
Gestione automatica degli utensili
Il cambio utensile automatico, il rilevamento della lunghezza e del diametro dell'utensile, nonché il rilevamento di utensili rotti, possono essere più utili di un piccolo aumento della velocità nominale. CHIKIN elenca queste funzioni su diverse delle sue macchine per foratura e fresatura. Contribuiscono a ridurre gli errori di impostazione manuale e semplificano la gestione di programmi misti che includono punte di diverse dimensioni, frese e utensili di finitura.
Tuttavia, il termine "automatico" dovrebbe essere chiarito in fase di acquisto. Chiedete quante posizioni sono disponibili, come la macchina identifica un utensile, se il rilevamento di utensili rotti è ottico o basato sul carico, come reagisce il sistema dopo un allarme e come gli utensili usurati vengono rimossi dal registro di produzione. Questi dettagli determinano se la funzione consente di risparmiare tempo nella produzione quotidiana o se è semplicemente presente in una brochure.
4. Ciclo di lavoro: brevi raffiche ad alta velocità contro taglio continuo
Il ciclo di lavoro è un parametro delle specifiche del mandrino che spesso manca nei confronti online. Due macchine possono essere entrambe descritte come adatte alla produzione continua, eppure il loro comportamento termico può essere molto diverso.
La foratura dei PCB spesso consiste in molti cicli brevi: posizionamento rapido, immersione, retrazione, spostamento alla coordinata successiva e ripetizione. Il carico di taglio medio può essere modesto, ma il mandrino subisce ripetute accelerazioni, frenate e cambi utensile. Il sistema di cuscinetti deve rimanere stabile ad alta velocità e il circuito di raffreddamento deve dissipare il calore anche quando il carico di taglio varia rapidamente.
La fresatura dei PCB spesso comporta periodi di lavoro prolungati. Il contorno di una scheda può richiedere diversi minuti, e una scanalatura o una tasca possono mantenere l'utensile costantemente sotto carico. Il motore, i cuscinetti, la pinza, il telaio della macchina, il dispositivo di fissaggio e il sistema di aspirazione della polvere sono tutti soggetti a un carico continuo. La dilatazione termica può modificare il rapporto tra l'utensile e la scheda. Più lungo è il taglio, più importante diventa controllare la temperatura del liquido di raffreddamento, il flusso d'aria nella cabina, il precarico dei cuscinetti e l'evacuazione dei trucioli.
Quando un fornitore afferma che un mandrino è adatto all'uso 24 ore su 24, 7 giorni su 7, è importante chiedere cosa si intenda esattamente con "24 ore su 24". Significa che la macchina può rimanere accesa? Significa seguire un ciclo di lavoro con cambi utensile e pause di carico? Oppure significa eseguire un test di taglio continuo verificato con un utensile, un avanzamento, una profondità e un materiale specifici? Una richiesta di offerta (RFQ) seria dovrebbe specificare le condizioni di prova e l'intervallo di manutenzione.
5. Raffreddamento e cuscinetti: i fattori silenziosi alla base della ripetibilità
I mandrini di foratura ad alta velocità utilizzano comunemente cuscinetti ad aria o sistemi di cuscinetti a contatto angolare di precisione, a seconda del progetto. I sistemi con cuscinetti ad aria possono offrire un attrito molto basso e un buon comportamento alle alte velocità, ma richiedono aria pulita, asciutta e stabile, nonché una pressione corretta. Un problema di contaminazione nell'aria compressa può causare danni al mandrino. Se la macchina viene installata in un ambiente umido o polveroso, il sistema di trattamento dell'aria deve essere incluso nel piano di acquisto.
I mandrini per fresatura spesso utilizzano il raffreddamento ad acqua o altri metodi di gestione termica perché il motore può essere esposto a carichi di taglio prolungati. CHIKIN elenca mandrini raffreddati ad acqua da 60.000 giri/min nella pagina del prodotto CK-04R e opzioni di mandrini raffreddati ad acqua nella pagina 1 Drill 1 Route con CCD. Il raffreddamento ad acqua non sostituisce una corretta procedura di lavorazione, ma aiuta il motore a mantenere una temperatura di esercizio stabile durante le lavorazioni di fresatura ripetute.
Per entrambi i tipi, informatevi sul fluido di raffreddamento, la portata, la capacità del refrigeratore, la logica di allarme, la sostituzione del filtro e gli effetti di un guasto al sistema di raffreddamento. Chiedete se il mandrino è adatto alla temperatura ambiente del vostro impianto. La deriva termica può manifestarsi con variazioni nella posizione del foro, nelle dimensioni del contorno o nella qualità dei bordi della scheda prima che un operatore visualizzi un allarme chiaro.
6. Rigidità e vibrazioni della macchina: il mandrino non può compensare un telaio flessibile
È facile considerare il mandrino come la soluzione di taglio completa. In realtà, la stabilità del mandrino dipende dalla stabilità della macchina che lo supporta. Un portale flessibile, un fissaggio allentato, un piano di lavoro irregolare o una pinza contaminata possono annullare i vantaggi di un motore di alta qualità.
Un processo di foratura è sensibile all'allineamento assiale e alle vibrazioni. Una piccola oscillazione può allargare un foro o danneggiare la superficie di ingresso. Un processo di fresatura è sensibile alla rigidità radiale. Una piccola flessione può modificare le dimensioni del profilo, creare un bordo rastremato o far uscire la fresa dal percorso programmato.
CHIKIN descrive basi in granito, guide lineari ad alta precisione e viti a ricircolo di sfere su diverse macchine per circuiti stampati. Queste caratteristiche sono utili perché la massa e lo smorzamento contribuiscono a isolare il taglio dalle vibrazioni strutturali. Tuttavia, è necessario verificarle con un test su campione. Il test dovrebbe misurare la posizione effettiva del foro, le dimensioni del contorno, la finitura dei bordi e la ripetibilità sulla pila di schede dell'acquirente, anziché basarsi su un'affermazione generica sul materiale del telaio.
7. Quale mandrino è compatibile con i materiali più comuni per i circuiti stampati?
Schede FR-4 e multistrato: per i fori placcati e non placcati si utilizza normalmente un mandrino di foratura ad alta velocità, mentre un mandrino di fresatura si occupa del contorno, delle scanalature e dei ritagli locali. Il rinforzo in fibra di vetro aumenta l'usura dell'utensile e può influenzare la qualità del bordo. I dati sulla durata dell'utensile devono essere raccolti in base al numero effettivo di strati e alle condizioni del rame del cliente.
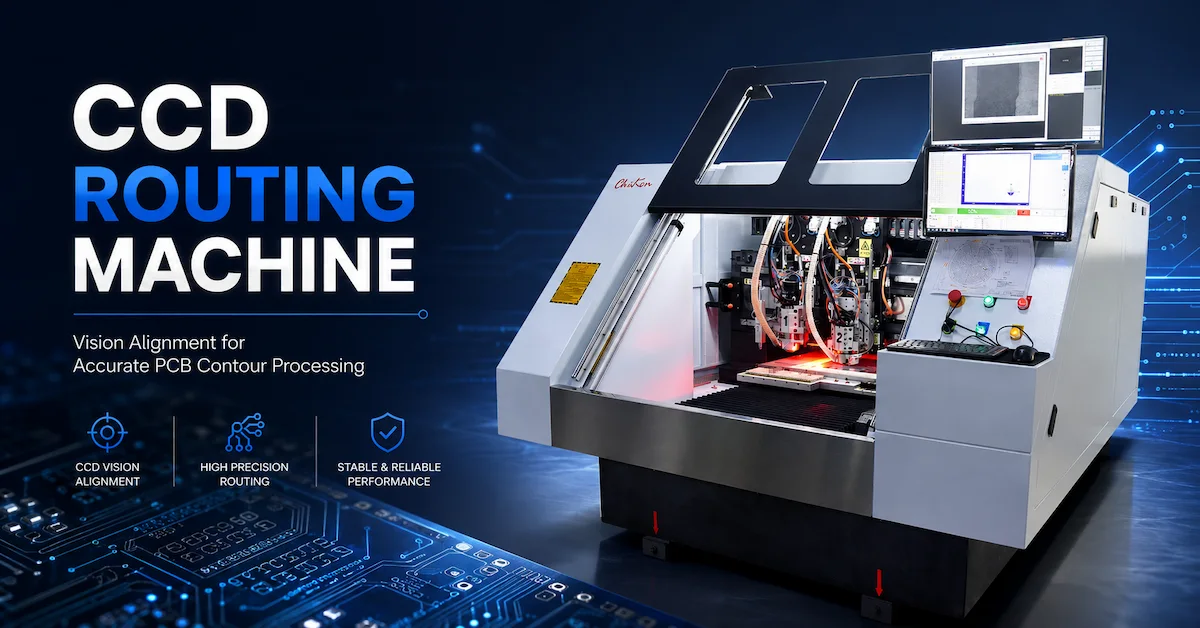
HDI e schede a passo fine: i fori piccoli e la precisione di allineamento impongono particolare attenzione all'eccentricità del mandrino, al controllo dell'asse Z, all'ispezione degli utensili e all'allineamento dei punti di riferimento. Un mandrino di foratura dedicato è generalmente il punto di partenza più naturale. Una macchina ibrida dotata di CCD può essere utile quando foratura e fresatura devono avvenire nella stessa configurazione, a condizione che il flusso di lavoro di allineamento sia validato.
Schede rigido-flessibili: la sezione flessibile necessita di un supporto accurato. I parametri di foratura e fresatura devono tenere conto della transizione tra le aree rigide e flessibili. La progettazione del piedino di pressione, l'aspirazione, il supporto del dispositivo di fissaggio e l'inserimento dell'utensile sono spesso più importanti di un valore di giri al minuto nominale.
Substrati in alluminio: l'alluminio modifica il carico termico e di taglio. Un mandrino di fresatura con coppia controllata e raffreddamento può essere più adatto per i profili meccanici. Per profili di base metallica più grandi o complessi, CHIKIN offre anche una direzione di taglio laser a fibra. Gli acquirenti dovrebbero confrontare la fresatura meccanica e la lavorazione laser in base alla qualità del bordo, alla zona termicamente alterata, alla finitura secondaria e al costo totale, piuttosto che scegliere solo in base alla velocità nominale.
Pannelli in rame e materiali misti: il rame può sbavarsi o generare calore se l'utensile e l'avanzamento non sono compatibili. Il rivestimento dell'utensile, l'evacuazione dei trucioli, il supporto e la finestra di taglio corretti devono essere verificati su un campione. Un motore stabile alla velocità scelta è più importante della velocità massima indicata in un catalogo.
8. Una pratica tabella di selezione per i responsabili di produzione
| Le tue condizioni di produzione | Prima direzione del mandrino da valutare | Domande da inserire nella richiesta di offerta (RFQ) |
|---|---|---|
| Numerosi fori inferiori a 0,5 mm, elevato numero di pannelli | Mandrino di foratura dedicato ad alta velocità | Eccentricità, finestra RPM per dimensione della punta, qualità dell'aria, ripetibilità Z, rilevamento punta rotta |
| Foratura e sagomatura della scheda in un'unica configurazione. | Ibrido 1 trapano 1 percorso con CCD | Metodo fiduciale, tempo di cambio utensile, gamma utensili, risultato allineamento, coppia di serraggio |
| Contorni lunghi, fessure o scomposizione dei pannelli | Mandrino di fresatura con coppia stabile | Potenza continua, curva di coppia, raffreddamento, qualità dei bordi, aspirazione della polvere |
| Varietà elevata, volume medio-basso | Piattaforma flessibile ibrida o a due mandrini | Rivista degli strumenti, gestione delle ricette, tempi di preparazione, formazione degli operatori |
| Pannelli identici ad alto volume | Linea di foratura o fresatura a mandrini multipli | Elaborazione parallela, bilanciamento del carico, intervalli di manutenzione, piano mandrini di scorta |
| Substrato di alluminio o rame | Confronto tra fresatura ad alta coppia e laser | Controllo del calore, sbavature, zona termicamente alterata (HAZ), gas di assistenza, finitura secondaria e accettazione del campione. |
9. Perché una macchina foratrice e fresatrice a due mandrini può rappresentare un ottimo compromesso
In fabbrica non è sempre necessario scegliere tra un mandrino universale e due macchine completamente separate. Una piattaforma a due mandrini può assegnare la foratura a una testa ad alta velocità e la fresatura a una testa più orientata alla coppia. Questa configurazione evita ripetuti cambi di utensile e può ridurre il numero di volte in cui un pannello viene sganciato.
CHIKIN descrive la sua macchina 1 Drill 1 Route con CCD come una soluzione ibrida con mandrino di foratura dedicato, mandrino di fresatura dedicato, cambio utensile automatico, rilevamento della lunghezza e del diametro dell'utensile, rilevamento della rottura dell'utensile e riconoscimento dei punti di riferimento in tempo reale. La pagina elenca un intervallo tipico di diametro di foratura da 0,15 a 6,35 mm e un intervallo di fresatura da 0,5 a 3,175 mm. Afferma inoltre che la piattaforma è destinata a lavori da NPI a medio volume su schede multistrato, rigido-flessibili, in alluminio e HDI. Queste sono affermazioni presenti nella pagina del prodotto che dovrebbero essere verificate con il campione dell'acquirente.
Il compromesso consiste nel fatto che una macchina ibrida potrebbe non eguagliare la produttività assoluta di una linea di foratura dedicata a quattro mandrini per programmi di foratura di grandi dimensioni. Potrebbe inoltre richiedere un'attrezzatura attentamente pianificata, poiché entrambe le operazioni condividono lo stesso spazio di lavoro. La domanda giusta è se la riduzione dei tempi di movimentazione e di configurazione sia più vantaggiosa per l'azienda rispetto alla massima capacità di foratura di una linea dedicata.
10. Come confrontare i preventivi senza farsi ingannare dal RPM
Quando tre fornitori propongono pacchetti di mandrini diversi, inserite le offerte nello stesso foglio di confronto. Iniziate dal processo, non dal motore. Annotate il materiale del pannello, lo spessore, l'altezza di impilamento, il foro più piccolo, la fresa più grande, la lunghezza del contorno, il numero di pannelli all'ora e la qualità del bordo richiesta. Quindi chiedete a ciascun fornitore di preventivare una prova utilizzando gli stessi dati.
- Verifica la gamma di velocità utilizzabile. Annota la gamma di velocità per i diametri degli utensili che effettivamente utilizzi. Un valore massimo di giri al minuto senza un intervallo operativo consigliato è incompleto.
- Verificare potenza e coppia alla velocità di lavoro. Chiedere se la potenza nominale è continua, di picco o limitata dall'inverter. Le prestazioni di instradamento devono essere valutate sotto carico.
- Verificare l'eccentricità della pinza. Chiedere come viene misurata, a quale distanza dalla conicità e con quale strumento o calibro.
- Verificare i costi relativi al raffreddamento e alle utenze. Includere nel costo totale il refrigeratore, l'essiccatore d'aria, i filtri, l'aspirazione, il carico elettrico e i dispositivi di interblocco per gli allarmi.
- Verificare la compatibilità degli utensili. Confermare la compatibilità delle pinze, delle lunghezze degli utensili, delle posizioni del magazzino, delle raccomandazioni del fornitore e della disponibilità locale.
- Verificare il funzionamento e l'assistenza. Richiedere informazioni sugli intervalli di manutenzione, la procedura di sostituzione dei cuscinetti, i tempi di consegna dei mandrini di ricambio e il supporto per la diagnostica remota.
- Verificare il collaudo di accettazione. Definire la posizione del foro, la dimensione del foro, la tolleranza del contorno, la finitura del bordo, il tempo di ciclo e la ripetibilità prima di emettere l'ordine.
Questo processo previene anche un errore comune: scegliere un mandrino perché sembra veloce sulla carta, per poi scoprire che la macchina necessita di una velocità inferiore, di un dispositivo di fissaggio speciale o di un avanzamento più lento per produrre un bordo accettabile. Il preventivo migliore è quello che spiega come il mandrino produrrà pannelli di buona qualità al costo richiesto.
11. Differenze di manutenzione che influiscono sui tempi di attività
La manutenzione del mandrino di foratura inizia con la pulizia. Pinze, coni, portautensili, piedini di pressione e la superficie di lavoro devono essere mantenuti liberi da polvere e trucioli di resina. Una piccola particella tra l'utensile e il cono può causare eccentricità. I sistemi a cuscinetti ad aria necessitano di aria pulita e asciutta. La macchina dovrebbe registrare le ore di funzionamento del mandrino e i cambi utensile in modo che un problema ai cuscinetti o ai portautensili possa essere esaminato prima che si trasformi in uno scarto di qualità.
La manutenzione del mandrino di fresatura comporta un maggiore carico di trucioli e un taglio continuo. L'aspirazione deve impedire l'accumulo di trucioli attorno al mandrino e ai canali di raffreddamento. L'operatore deve prestare attenzione a eventuali variazioni di corrente del mandrino, rumore, finitura del bordo o vibrazioni. Una fresa che tecnicamente è ancora in rotazione potrebbe essere già sufficientemente smussata da danneggiare il rame o delaminare il circuito stampato.
Per entrambi i mandrini, la manutenzione preventiva dovrebbe includere l'ispezione delle pinze, la pulizia del portautensili, i controlli di raffreddamento, l'ispezione di cavi e tubi flessibili, la lubrificazione degli assi, la calibrazione e un controllo di ripetibilità. L'intervallo esatto dipende dalla macchina e dalle condizioni di produzione. Richiedete al fornitore un programma di manutenzione che indichi i materiali di consumo e le competenze necessarie per eseguirlo.
12. La checklist della richiesta di offerta dell'acquirente
Prima di richiedere un preventivo, preparate le seguenti informazioni. Un fornitore potrà formulare un consiglio migliore se il processo viene descritto con precisione.
- Materiale del circuito stampato: FR-4, HDI, rigido-flessibile, alluminio, rame, FPC o una combinazione di materiali.
- Dimensioni di tavole e pannelli, intervallo di spessore, altezza di impilamento e deformazione massima.
- Foro più piccolo e più grande, numero di fori, stato di placcatura o non placcatura e punti di registrazione critici.
- Lunghezza del contorno, larghezza della fessura, profondità della tasca, raggio degli angoli e finitura del bordo richiesta.
- Numero di pannelli target all'ora, schema di turni, frequenza di cambio formato e crescita prevista della produzione.
- Diametri degli utensili, numero di scanalature, lunghezza degli utensili, fornitori preferiti e costo accettabile degli utensili.
- Allineamento CCD o fiduciale richiesto, elaborazione sul lato invertito, pannelli multi-up e formato del dispositivo.
- Disponibilità di energia elettrica, qualità dell'aria compressa, acqua di raffreddamento o refrigeratore, aspirazione, superficie disponibile e connessione di rete.
- File software: Gerber, Excellon, ODB++, CAD o il formato utilizzato dalla linea esistente.
- Criteri di accettazione per accuratezza, qualità del bordo, tempo di ciclo, rumore, polvere, formazione, garanzia e pezzi di ricambio.
Inviate, quando possibile, un pannello rappresentativo anziché un pannello dimostrativo perfetto. Il mandrino giusto è quello che gestisce la parte più difficile del lavoro: il piccolo foro che spezza le punte, il profilo lungo che surriscalda il motore, il bordo in alluminio che lascia bave o la sezione flessibile che si muove sotto pressione.
Conclusione: scegliete il comportamento di taglio, non il numero di giri al minuto indicato.
La differenza tra un mandrino per foratura e un mandrino per fresatura risiede nel comportamento di taglio. La foratura premia un'elevata velocità di rotazione, una minima eccentricità, un controllo assiale preciso, un'aria pulita o un sistema di raffreddamento efficiente e un monitoraggio affidabile dell'utensile. La fresatura, invece, premia una coppia stabile, la rigidità strutturale, il controllo termico, il corretto carico del truciolo e un portautensili in grado di resistere alle forze laterali. Entrambe le lavorazioni richiedono una macchina rigida, un dispositivo di fissaggio pulito, una libreria di utensili misurati e un test di accettazione basato su schede reali.
Se la vostra fabbrica realizza principalmente microfori, iniziate con un mandrino di foratura ad alta velocità dedicato per PCB . Se invece esegue contorni lunghi, fessure o tagli di separazione, iniziate con un mandrino per fresatura di PCB orientato alla coppia. Se lo stesso pannello richiede entrambe le operazioni e i cambi di produzione sono costosi, valutate una piattaforma di foratura e fresatura a due mandrini con allineamento CCD. Per le linee ad alto volume, confrontate il costo di più mandrini con il bilancio tra carico, ispezione, manutenzione e capacità a valle.
CHIKIN CNC offre soluzioni di foratura, fresatura, CCD ibrido, AOI, laser e V-CUT per la produzione di PCB. Utilizzate le pagine dei prodotti come punto di partenza, quindi confermate con una prova di lavorazione univoca il mandrino, la gamma di utensili, la finestra di velocità, il raffreddamento, il ciclo di lavoro e i criteri di accettazione specifici.
Richiedi una revisione della selezione del mandrino per PCB
Domande frequenti
Un mandrino con un numero di giri più elevato è sempre migliore per la foratura dei circuiti stampati?
No. Un numero di giri più elevato può essere adatto per punte di piccole dimensioni, ma la velocità corretta dipende dal diametro della punta, dal materiale, dall'avanzamento, dall'altezza del pacco punte, dall'eccentricità e dall'evacuazione dei trucioli. Un intervallo di velocità validato è più utile di un valore massimo di giri al minuto.
Un singolo mandrino può eseguire sia la foratura che la fresatura?
È possibile, ma il compromesso va testato. Una testa di foratura dedicata e una testa di fresatura dedicata possono ridurre i cambi utensile e preservare la finestra di processo quando entrambe le operazioni sono frequenti.
Quali domande dovrei pormi riguardo a un motore per mandrino di un circuito stampato?
Richiedere informazioni su potenza continua, coppia o curva di coppia, intervallo di velocità utilizzabile, misurazione dell'eccentricità, raffreddamento, tipo di cuscinetto, sistema di pinze, metodo di cambio utensile, test del ciclo di lavoro, intervallo di manutenzione e tempi di consegna dei pezzi di ricambio.
Perché il mandrino di una fresatrice può creare bordi ruvidi su un circuito stampato anche ad alti giri al minuto?
I bordi irregolari possono derivare da una coppia insufficiente, un carico di truciolo errato, la flessione dell'utensile, frese usurate, un fissaggio inadeguato, vibrazioni o un'aspirazione insufficiente. La sola velocità di rotazione non è sufficiente a correggere questi problemi.
Invia i dettagli della tua tavola per un preventivo personalizzato