Choisissez les outils en fonction du trou, de la fente ou du contour à réaliser, et non pas seulement en fonction du diamètre nominal. Utilisez ce guide pour examiner la géométrie, l'ajustement de la tige, les limites du processus, les preuves fournies par le fournisseur et le coût de la carte acceptée.
Pour les ingénieurs en fabrication de circuits imprimés, l'achat de forets et de fraises est une décision cruciale pour la maîtrise des processus. Un outil bon marché peut s'avérer coûteux s'il engendre des trous trop grands, des bords de stratifié ébréchés, une casse excessive ou des arrêts machine imprévus. Les équipes d'achat doivent également faire la distinction entre la plage de diamètres d'outils annoncée pour une machine et les spécifications d'un consommable particulier.
Ce guide porte sur le choix des forets/fraises pour circuits imprimés et la préparation des demandes de devis . Pour une analyse plus approfondie de l'usure progressive des fraises et des critères de remplacement, consultez le guide d'usure des fraises pour circuits imprimés de CHIKIN CNC.
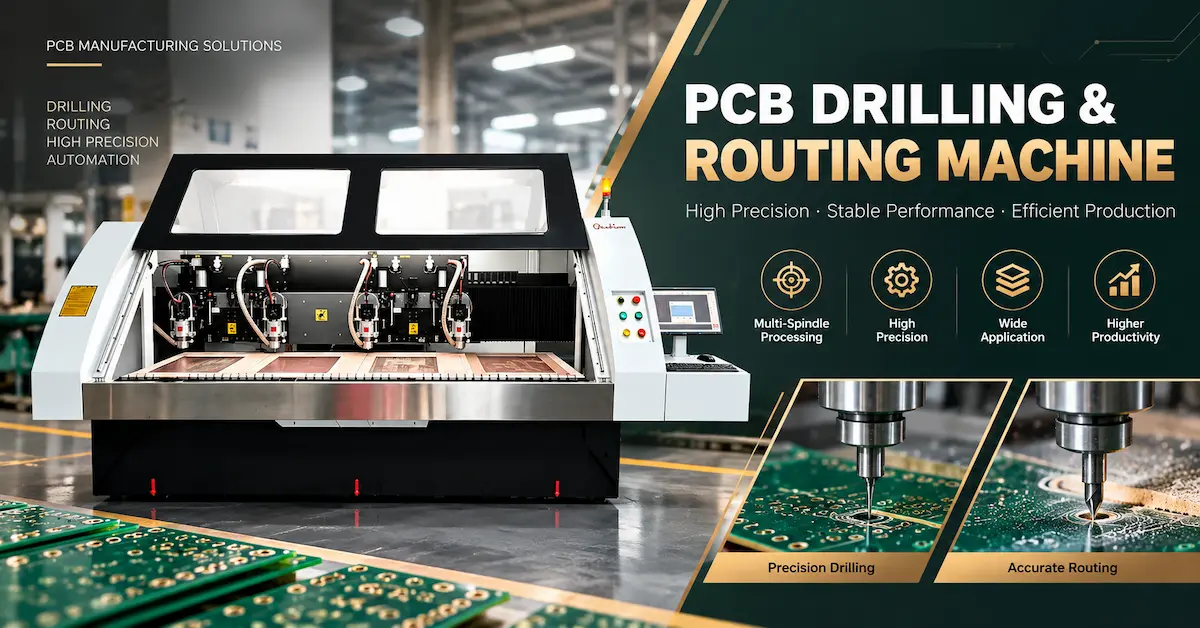
1. Forets pour circuits imprimés vs fraises à défoncer : qu’est-ce qui change réellement ?
Une perceuse pour circuit imprimé possède une pointe de coupe conçue pour pénétrer dans le stratifié et y percer un trou. Son fonctionnement est principalement déterminé par le mouvement axial, l'évacuation des copeaux, l'alignement du trou et l'état de sa paroi. Une fraiseuse utilise des arêtes de coupe le long de sa longueur de travail tout en suivant un contour ; les forces latérales, la déformation de l'outil, la rigidité du montage et la finition des bords sont des facteurs essentiels.
| facteur de sélection | foret pour circuit imprimé | fraise pour circuit imprimé |
|---|---|---|
| Tâche principale | Trous traversants, trous pour composants, trous de fixation, trous d'outillage | Profils de carte, fentes, fenêtres internes, isolation des contours fraisés |
| Mouvement de coupe principal | Pénétration axiale | Découpe latérale |
| Concentration sur la géométrie | Pointe, marges, évacuation des cannelures, longueur de travail | Profil de cannelure, longueur de coupe, forme de la pointe, évacuation des copeaux |
| Risque typique lié au processus | Foret cassé, erreur de positionnement du trou, bavures, bavures | Bords rugueux, arrachement de fibres, fentes surdimensionnées, déviation de l'outil |
| Unité de durée de vie utile des outils | Des forages qualifiés atteignent une couche et un matériau définis | Distance de routage qualifiée dans des conditions définies |
| Document de l'acheteur | Tableau des trous et exigences de perçage/trou fini | Exigences relatives au dessin de contour, à la fente, à la largeur de coupe et aux bords |
Ces deux outils ne sont pas interchangeables, même s'ils peuvent être utilisés par une petite broche CNC. Un foret pointu pour circuit imprimé ne doit pas être utilisé pour une opération de fraisage de contour exigeante sans l'accord explicite de l'outilleur. De même, une fraise ne doit pas être considérée comme adaptée à la réalisation de trous métallisés de précision.
2. Adapter l'outillage aux matériaux FR4, multicouches et autres matériaux de circuits imprimés
FR4 rigide : Les fibres de verre modifient le problème de coupe
Le FR4 associe résine et renfort en fibre de verre. Ce renfort étant abrasif, le matériau de l'outil, la géométrie des arêtes, l'évacuation des copeaux et la gestion thermique sont des éléments essentiels. Le carbure est largement utilisé pour le perçage et le fraisage des circuits imprimés, mais différentes qualités et géométries peuvent présenter des comportements différents au sein d'un même stratifié.
Pour les perceuses, vérifiez les exigences relatives aux trous finis, à l'épaisseur du stratifié, à la hauteur d'empilement, à la répartition du cuivre et aux matériaux d'entrée/de support approuvés. Pour les défonceuses, identifiez le contour requis, la largeur minimale de la rainure, le support de panneau et la longueur de coupe par panneau.
Cartes multicouches : Ne pas confondre le diamètre de perçage avec le diamètre du trou fini
Un plan de fabrication peut spécifier le diamètre du trou métallisé. Le diamètre de perçage mécanique peut différer car le cuivrage modifie l'ouverture finale. Cette tolérance dépend du procédé de fabrication ; il est déconseillé d'appliquer une tolérance unique à toutes les commandes. Demandez confirmation à l'ingénieur en charge des procédés de fabrication de circuits imprimés avant de commander le diamètre de perçage.
Les petits forets mécaniques présentent également des limites liées à la longueur de travail, au faux-rond, à l'épaisseur du matériau et aux conditions d'empilement. La réalisation de microvias par laser est un procédé distinct et ne doit pas être présentée comme une capacité standard de tous les forets mécaniques.
Constructions à base d'aluminium, à haute Tg et rigides-flexibles
Ces matériaux doivent être évalués individuellement. Une fraiseuse éprouvée sur du FR4 standard peut nécessiter une géométrie ou une plage de processus différente pour le profilage des cartes à âme métallique. Les panneaux rigides-flexibles soulèvent des problèmes de support et de transition de matériau. Demandez aux fournisseurs d'outillage des recommandations spécifiques à l'application, étayées par des résultats d'essais, plutôt que de supposer qu'une seule famille de fraises universelle convient à toutes les cartes.
3. Huit spécifications à vérifier avant d'acheter des forets ou des fraises pour circuits imprimés
Confirmer les dimensions exactes requises pour le trou ou la rainure, les tolérances et la méthode de contrôle du diamètre de l'outil.
Respectez les spécifications du porte-outil ou de la pince ; le diamètre de coupe ne correspond pas nécessairement au diamètre de la tige.
Tenez compte de l'épaisseur du panneau, de l'empilement, des matériaux d'entrée/de support et d'une longueur d'engagement sûre et qualifiée.
Spécifiez la géométrie de la pointe de perçage et de la cannelure, ou le style de cannelure et la configuration de la pointe de la défonceuse.
Ne demandez de nuance de carbure, de traitement de surface ou de revêtement que si le fournisseur d'outils le prend en charge.
Vérifiez la broche, la pince, l'insertion et la méthode de mesure, et non pas seulement la taille nominale du foret.
Document approuvé : vitesse, avance, hauteur ou profondeur d’empilement, extraction et stratégie de trajectoire d’outil.
Demander la référence fabricant, la révision du dessin, l'identification du lot et les preuves d'inspection.
Une erreur fréquente lors de l'achat d'un outil consiste à se baser sur la dimension « 3,175 mm » sans vérifier s'il s'agit du diamètre de coupe ou de la longueur de la tige. Une autre erreur consiste à acheter un outil du bon diamètre mais avec une longueur de coupe insuffisante ou une pointe incompatible.
Le guide d'inspection des broches et pinces de serrage pour circuits imprimés explique pourquoi la propreté, l'insertion, la concentricité et l'état du porte-outil doivent être pris en compte au même titre que la qualité de l'outil.
4. Géométrie de la fraise : fraise diamantée, fraise à copeaux ou autre type de fraise ?
Les fraises pour circuits imprimés peuvent être dotées d'arêtes de coupe en forme de diamant, de profils brise-copeaux ou d'autres géométries de goujures. Chaque conception modifie la façon dont l'outil entre en contact avec le stratifié et évacue la matière autour de la coupe. Il n'existe pas de géométrie « optimale » unique et incontestable pour tous les travaux de fraisage de circuits imprimés.
- Fraise à profil diamant : souvent utilisée pour le fraisage de stratifiés en fibre de verre, où la précision de la coupe des bords et l’élimination des particules sont primordiales. Les résultats obtenus dépendent de la conception de l’outil et des conditions d’usinage.
- Géométrie du brise-copeaux : Utilise des dispositifs de coupe interrompus conçus pour gérer l’enlèvement de matière. Son adéquation dépend du stratifié, de la rainure, de la profondeur de fraisage et de la plage de coupe recommandée par le fournisseur.
- Autres profils de fraises : Peuvent être pertinents pour certains matériaux ou contours, mais il ne faut pas supposer qu’une fraise conventionnelle pour le travail des métaux corresponde à une fraiseuse dédiée aux circuits imprimés.
Pour les petites rainures et les éléments internes, déterminez le diamètre d'outil minimal admissible à partir du plan technique. Pour un contour fraisé, comparez la qualité des bords, les dimensions, l'encrassement de l'outil et la gestion des poussières pour différents types d'outils homologués. Testez les différentes options en utilisant la même plaque, le même montage, la même broche et les mêmes normes de contrôle.
5. Vérifier la compatibilité de la machine et de la pince avant la demande de devis.
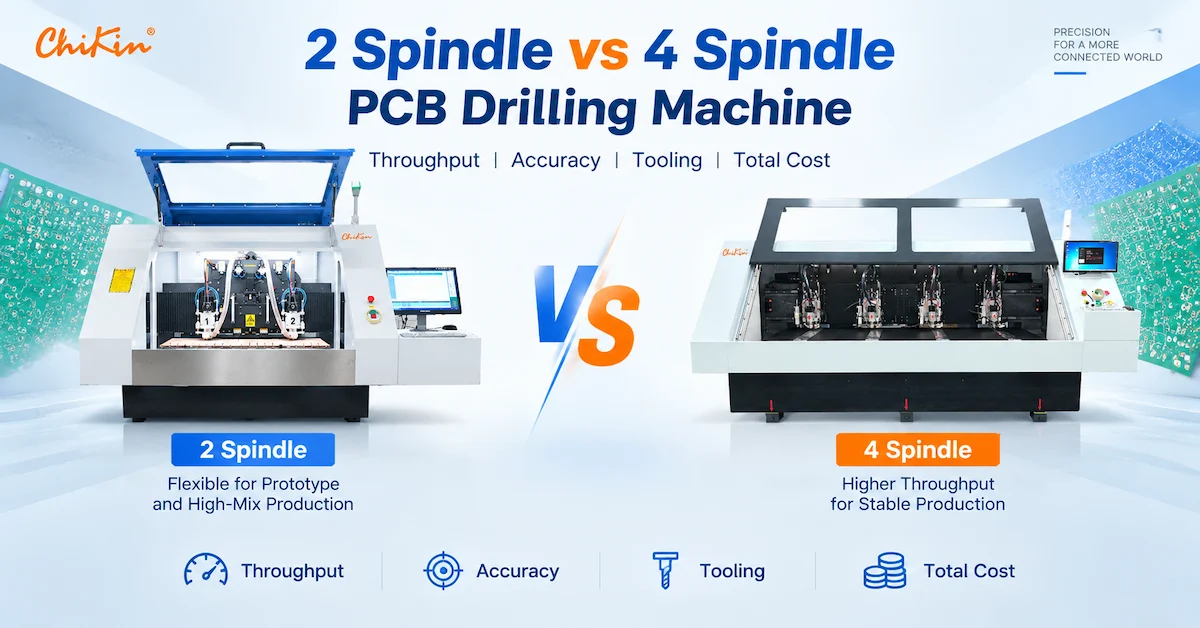
CHIKIN CNC propose des perceuses et des machines combinées perçage/fraisage avec différentes configurations de broche. Les plages de diamètres d'outils indiquées ci-dessous ne garantissent pas la compatibilité automatique des forets, queues, longueurs d'outils ou revêtements tiers.
| Référence des équipements CHIKIN | Informations publiées sur le diamètre des outils | Décision pertinente |
|---|---|---|
| CK-02D : Perceuse à 2 broches | Perçage : 0,15–6,35 mm | Vérifiez les exigences relatives à l'outil de perçage à grande vitesse, à la tige/au porte-outil et à l'empilement réel. |
| CK-04D : Perceuse à 4 broches | Perçage : 0,15–6,35 mm | Lot d'outils de contrôle et limites de réussite qualifiées sur plusieurs têtes. |
| 1 foret + 1 itinéraire avec CCD | Perçage : 0,15–6,35 mm ; fraisage : 0,5–3,175 mm | Spécifiez séparément les outils de perçage et de défonceuse, y compris leurs porte-outils. |
| CK-04R : Machine de perçage/fraisage à 4 broches | Confirmer l'interface utilisateur réelle de l'outil pour la configuration commandée | Vérifier la géométrie du routage, la longueur de la fraise, l'ajustement du magasin et les contrôles des outils. |
Le site web propose également une pince CHK 3.175 dans sa gamme de pièces détachées. La dimension de sa tige ne garantit pas sa compatibilité avec toutes les broches CHIKIN ; vérifiez la conicité, la longueur, le système de retenue et le modèle de broche par rapport à la machine installée.
Les configurations CHIKIN pertinentes décrivent le changement d'outil automatique et la détection de la longueur, du diamètre ou de la casse de l'outil. Ces fonctions sont des réglages précieux, mais la détection de la casse de l'outil est différente de la mesure de l'usure progressive du tranchant . Renseignez-vous sur les fonctions incluses dans le modèle exact et vérifiez si elles s'appliquent aux outils sélectionnés.
Besoin d'adapter l'outillage à une machine CNC pour circuits imprimés ?
Veuillez nous communiquer le modèle de votre machine, l'identification de la broche et du porte-broche, le matériau du circuit imprimé, le tableau de perçage, le chemin de routage et les objectifs de production. L'équipe CHIKIN examinera l'interface d'outillage et la configuration d'équipement appropriée.
6. Régler l'avance, la vitesse et la durée de vie de l'outil à partir d'essais qualifiés
La vitesse de rotation maximale de la machine n'est pas une recette de coupe prédéfinie. La vitesse de travail et l'avance dépendent du diamètre et de la géométrie de l'outil, du matériau, de la pile de planches, de l'état de la broche et des recommandations du fabricant de l'outil.
Deux types de relations peuvent aider les ingénieurs à examiner les propositions techniques :
- Avance de perçage (mm/min) = vitesse de broche (tr/min) × avance par tour (mm/tr).
- Avance de fraisage (mm/min) = vitesse de broche (tr/min) × nombre de dents de coupe × charge de copeaux (mm/dent).
Ces formules décrivent des relations géométriques et non des paramètres universellement sûrs. Certaines géométries de routage de circuits imprimés ne correspondent pas exactement à un modèle de nombre de dents de fraise classique ; il est donc recommandé d’utiliser le processus spécifique à la géométrie plutôt que d’estimer la charge de puce.
Évaluer les forets en fonction du nombre de trous admissibles pour un matériau et une pile clairement définis. Évaluer les fraises en fonction de la distance de fraisage cumulée et de la qualité de coupe acceptée, en conservant le nombre de panneaux comme référence supplémentaire. Les limites doivent provenir d'essais de production répétés et non d'affirmations génériques telles que « 10 000 trous » ou « carbure longue durée ».
7. Diagnostiquer les défauts avant d'incriminer l'outil de coupe
| Défaut observé | relation possible avec l'outillage | Autres conditions à vérifier |
|---|---|---|
| La foreuse se casse inopinément | Élancement excessif, dommages causés par l'outil ou géométrie inadaptée | Faux-rond, hauteur de pile, alimentation, matériau d'entrée, serrage |
| Trous surdimensionnés ou irréguliers | Problème de faux-rond ou de diamètre de l'outil | État de la broche/de la pince, dérive du foret, méthode de mesure |
| bavures ou traces sur les parois des trous | Géométrie incorrecte ou tranchant émoussé | Chaleur, vitesse d'avance, stratifié, matériau de support |
| Bords fraisés rugueux | Flûte ou vêtements inadaptés | Vibrations des panneaux, direction du flux, extraction de poussière, support |
| dérives de largeur de fente | Déflexion de l'outil ou variation du diamètre effectif | Faux-rond, compensation de trajectoire, force de coupe, dispositif de fixation |
Modifiez une seule variable contrôlée à la fois. Un outil neuf qui reproduit immédiatement le même défaut doit déclencher des vérifications de la broche, de la pince, du dispositif de fixation et de l'extraction, et non une nouvelle commande d'outillage coûteuse. L'explication de CHIKIN sur les broches de perçage et de fraisage apporte des informations utiles sur les raisons pour lesquelles l'outillage axial et latéral impose des exigences différentes à la broche.
8. Achetez en fonction du coût par carte acceptée, et non uniquement du prix unitaire.
Le prix d'un outil ne reflète pas son coût de fabrication. Une perceuse bon marché peut nécessiter des remplacements fréquents ; une défonceuse peut fonctionner longtemps mais ne pas satisfaire aux exigences de qualité de coupe avant de se casser.
Coût de l'outillage de perçage par trou validé = dépenses liées au perçage ÷ nombre de trous validés produits. Coût de l'outillage de fraisage par carte validée = dépenses liées à l'outillage de fraisage ÷ nombre de cartes validées usinées. Ces indicateurs doivent être analysés en tenant compte des coûts de main-d'œuvre liés au changement d'outils, des rebuts, des temps d'arrêt et des coûts d'inspection.
Demandez aux fournisseurs d'outillage de préciser le matériau testé, le diamètre, l'empilement ou le parcours d'usinage, les conditions d'usinage, la taille de l'échantillon et le critère de retrait. Sans ces informations, il est impossible de comparer équitablement les durées de vie des outils annoncées par différents fournisseurs.
9. Liste de contrôle pour demande de devis de forets/fraises pour circuits imprimés
Utilisez le guide d'achat suivant lors de l'évaluation de l'outillage, de la compatibilité CNC ou d'un ensemble d'équipements et de consommables.
| Envoyer au fournisseur | Informations minimales |
|---|---|
| Application | Perçage de trous, tolérance de perçage pour trous métallisés, fraisage de rainures ou de profils |
| Construction de circuits imprimés | Matériau, nombre de couches, épaisseur, haute Tg/âme métallique/rigide-flexible le cas échéant |
| Dessin | Tableau des perçages, exigences relatives aux perçages finis, contour/rainure et tolérances |
| Détails de l'outil | Diamètre de coupe, tige, forme de la pointe/cannelure, longueur de coupe et longueur totale |
| Interface machine | Modèle de machine, identifiant de broche, référence de la pince/du porte-outil, limites du magasin d'outils |
| Conditions de production | Vitesse de rotation de la broche, avance, empilage, longueur de passe, trajectoire d'outil, extraction et dispositif de fixation |
| Qualification | Méthode d'inspection, quantité d'échantillons, critères d'acceptation, défauts observés |
| exigences commerciales | Consommation mensuelle prévue, traçabilité des lots, délai de livraison et commandes répétées |
Demandez un schéma ou une fiche technique de l'outil exact, ainsi qu'un plan d'essai si possible. Si vous commandez une machine CHIKIN, exigez les spécifications homologuées du porte-outil/outil dans le cadre de la documentation de réception de l'équipement. La plage de diamètres publiée pour une machine ne suffit pas.
10. Foire aux questions
Les forets pour circuits imprimés peuvent-ils être utilisés comme fraises ?
Ne pas utiliser comme solution de remplacement générale. La géométrie de la pointe de perçage est optimisée pour le perçage axial, tandis que celle de la fraise est conçue pour le contournage latéral. Utiliser uniquement les procédés explicitement pris en charge par le fabricant de l'outil et de l'équipement.
Les forets en carbure pour circuits imprimés sont-ils meilleurs que les outils HSS ordinaires ?
Le carbure est largement utilisé pour les stratifiés abrasifs de circuits imprimés et les applications de précision à grande vitesse. Cependant, le choix du carbure doit tenir compte de sa fragilité, du faux-rond de la machine, de la géométrie, du matériau et de la durée de vie validée de l'outil ; le matériau seul ne garantit pas la sécurité du processus.
Une tige de défonceuse de 3,175 mm est-elle compatible avec toutes les broches de fraisage de circuits imprimés ?
Non. L'alésage de la pince ne comporte qu'une seule dimension. La conception du porte-outil, le système de retenue, la longueur de l'outil, l'équilibrage et les limitations spécifiques à la broche doivent tous être vérifiés.
Comment les fabricants de circuits imprimés doivent-ils comparer la durée de vie des outils ?
Pour le perçage, comparer les résultats validés obtenus avec le même matériau, la même configuration et les mêmes paramètres. Pour le fraisage, comparer la distance de fraisage validée et la qualité des bords acceptée. Inclure les rebuts, le temps de remplacement et la traçabilité des lots d'outillage.
Est-ce que CHIKIN CNC vend tous les forets et fraises décrits dans ce guide ?
Les pages web vérifiées présentent principalement les machines de perçage/fraisage de circuits imprimés, les pièces détachées et l'outillage associés. La disponibilité des consommables de perçage ou de fraisage doit être confirmée directement auprès du service clientèle de CHIKIN et non déduite de ce guide.
Demander une évaluation des équipements et de l'outillage en fonction de l'application
Veuillez nous communiquer le schéma de votre carte, les dimensions de l'outil, le défaut ou l'usure constaté(e), le modèle de la machine et le rendement souhaité. Demandez une analyse de compatibilité spécifique à votre modèle ainsi qu'un devis détaillé.
Conclusion
Le choix des forets et fraises pour circuits imprimés commence par la définition du résultat final : des trous précis nécessitent une géométrie de perçage adaptée, tandis que des rainures et des contours nets requièrent une géométrie de fraisage appropriée et une coupe latérale maîtrisée. Le diamètre, la longueur de queue, la longueur utile, le matériau, l’ajustement de la pince et les conditions de processus documentées sont plus importants qu’une simple étiquette « foret en carbure ».
Pour tout nouvel équipement ou modification d'outillage, utilisez une demande de devis standardisée et effectuez des essais sur des cartes représentatives afin de vérifier le rendement attendu et les coûts d'exploitation. Consultez la gamme d'équipements de perçage et de fraisage CNC de CHIKIN et contactez l'équipe technique en lui fournissant les spécifications de votre application avant de choisir une configuration particulière.