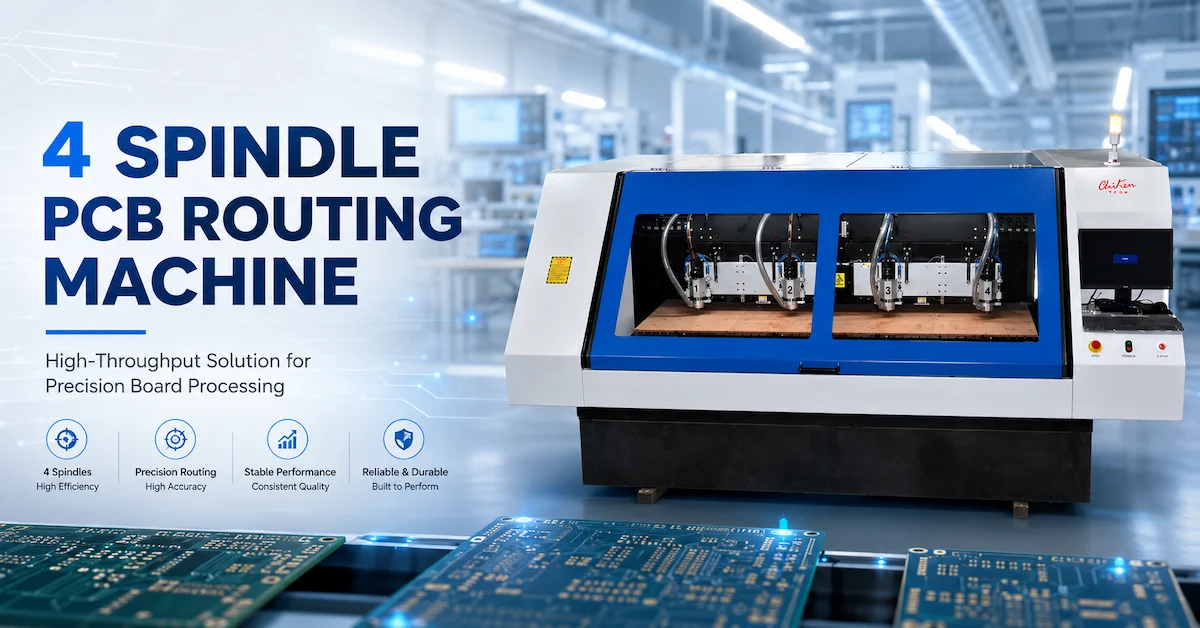
Lorsqu'une usine de circuits imprimés compare les spécifications des broches, la première question est souvent simple : quelle broche a le régime le plus élevé ? Cette question est compréhensible, mais elle conduit rarement au choix de la machine adéquate. Le choix d'une broche ne se fait pas isolément. Il dépend du diamètre de l'outil, de l'empilement de matériaux, du sens de coupe, des exigences de perçage ou de contour, du planning de production et du plan de maintenance. Une broche très rapide peut s'avérer inadaptée pour une passe de fraisage intensive. À l'inverse, une broche de fraisage puissante peut être un mauvais choix pour un micro-perçage nécessitant une entrée et une sortie nettes à haute vitesse.
Voici la différence pratique entre une broche de perçage et une broche de fraisage . Elle ne se limite pas à l'étiquette du moteur ; elle réside dans la manière dont la broche convertit l'énergie électrique en action de coupe. Une broche de perçage est généralement optimisée pour les petits outils rotatifs, les faibles charges radiales, les cycles de perçage courts et la précision de positionnement des trous. Une broche de fraisage, quant à elle, est généralement optimisée pour les fraises en bout, les rainures, le contour des panneaux, les charges latérales plus importantes et un contact plus continu avec la pièce.
Pour les fabricants de circuits imprimés, cette distinction influe sur cinq paramètres facilement mesurables en atelier : la qualité des parois des trous, la finition des bords, la casse d'outils, le temps de cycle et le coût par panneau conforme. Ce guide explique ces différences en termes techniques simples, puis les transforme en une liste de contrôle pour l'achat. L'objectif n'est pas de désigner une broche comme étant systématiquement meilleure, mais d'aider l'acheteur à choisir la broche adaptée à sa production.

En bref : le perçage consiste à effectuer une pénétration axiale nette ; le fraisage consiste à contrôler la charge latérale
Une broche de perçage enfonce un petit foret dans la plaque selon l'axe Z. L'outil doit rester rectiligne pendant la découpe du cuivre, de la résine et du renfort en fibre de verre. Ce procédé exige une vitesse élevée, un faible faux-rond, un contrôle précis de l'axe Z, une bonne évacuation des copeaux et un système de roulements de broche capable de supporter des démarrages et arrêts répétés. Une broche de fraisage entraîne une fraise en bout à travers un contour, une rainure, une poche ou un bord. L'outil est soumis à des forces de coupe radiales. Ce procédé exige un couple élevé, une grande rigidité, une vitesse stable sous charge, une capacité de refroidissement adéquate et un moteur capable de fonctionner pendant de longues périodes sans dérive thermique.
Il existe un chevauchement. Les deux broches nécessitent de faibles vibrations, des roulements précis, des pinces fiables, un outillage équilibré et un bâti machine immobile lors de la pénétration de l'outil dans la matière. Une machine CNC moderne pour circuits imprimés peut utiliser des broches de perçage et de fraisage séparées, ou une bibliothèque configurable de broches et d'outils. La solution optimale dépend de la combinaison de perçages et de contours dans la file de production.
| facteur de décision | broche de perçage pour circuit imprimé | broche de routage de circuit imprimé | Pourquoi c'est important |
|---|---|---|---|
| Mouvement primaire | Plongée axiale et rétraction | Engagement XY continu avec contrôle de profondeur Z | Le perçage exerce une contrainte sur l'outil le long de son axe ; le fraisage ajoute une charge latérale. |
| Outil typique | Micro-foret, souvent en carbure | Fraise à rainurer en carbure, fraise en bout, fraise à rainurer ou fraise en V | La géométrie de l'outil détermine la vitesse et le couple requis. |
| Vitesse préférée | Régime moteur très élevé pour les petits diamètres | Régime moteur faible ou moyen avec un couple utile | La vitesse de surface augmente rapidement avec le diamètre de l'outil. |
| Demande de couple | Généralement modeste, mais sensible au roulement | Plus élevé, notamment dans les machines à sous et les piles épaisses | Le couple empêche l'effondrement de la vitesse et l'endommagement des bords. |
| Modèle de service | De nombreux cycles courts et des déplacements en Z fréquents | Coupes plus longues et charge soutenue | Le refroidissement et les roulements doivent correspondre au profil thermique. |
| Risque typique | Foret cassé, trou surdimensionné, bavure, mauvais repérage | Vibrations, bavures, délamination, déviation de l'outil | Différents modes de défaillance nécessitent différents contrôles. |
| Meilleure adaptation | Vias, trous traversants, trous d'outillage, petites ouvertures | Contours de planches, fentes, poches, dépanelage et travail des bords | L'opération doit déterminer la broche. |
1. Vitesse : pourquoi le régime moteur est utile, mais jamais suffisant à lui seul
La vitesse de rotation (RPM) est importante car elle contrôle la vitesse de coupe au niveau de l'arête de l'outil. Pour un outil rotatif, la vitesse de surface approximative est :
Vitesse de coupe (m/min) = pi x diamètre de l'outil (mm) x tr/min / 1 000
Plus l'outil est petit, plus la broche doit tourner vite pour maintenir une vitesse de coupe suffisante. C'est pourquoi un micro-foret utilisé pour percer un petit trou dans un circuit imprimé peut nécessiter un régime beaucoup plus élevé qu'une fraise de 3 mm. Si la vitesse de broche est trop faible pour un petit foret, l'outil risque de frotter au lieu de couper. La chaleur monte, la paroi du trou devient moins nette et le foret peut se casser avant d'atteindre la profondeur programmée.
Une broche de perçage est donc généralement conçue pour des vitesses de rotation élevées. Sur sa page produit CK-04D, CHIKIN présente quatre broches à coussin d'air haute vitesse, avec une plage de 160 000 à 200 000 tr/min et une plage d'outils de perçage de 0,15 à 6,35 mm. Il s'agit d'une spécification propre à ce modèle, et non d'une règle universelle pour toutes les broches de perçage de circuits imprimés. Cela illustre le type de vitesse utilisée lorsqu'une ligne de production doit réaliser de nombreux petits trous avec un faux-rond contrôlé.
Une broche de fraisage utilise un équilibre de vitesse différent. La fraise est plus grande et l'usinage consiste souvent en une coupe latérale plutôt qu'en une simple plongée. Un régime moteur excessif peut polir ou brûler la résine, réduire la durée de vie de la fraise et compliquer l'évacuation des copeaux. Plus important encore, un régime moteur élevé sans couple ne garantit pas une coupe stable. CHIKIN annonce 60 000 tr/min et 1,8 kW par broche pour sa machine de perçage et de fraisage CK-04R, avec une plage de diamètres d'outils de fraisage de 0,5 à 3,175 mm. Cette combinaison illustre parfaitement comment une broche de fraisage peut être rapide tout en conservant une puissance suffisante pour le travail de contour.
Lorsqu'ils recherchent des broches de perçage pour circuits imprimés , les acheteurs doivent demander la plage de vitesse de rotation recommandée pour chaque diamètre de foret, et non seulement la vitesse maximale du moteur. De même, lorsqu'ils comparent les vitesses des broches de fraisage pour circuits imprimés , ils doivent s'informer sur la vitesse, l'avance, la profondeur axiale, l'engagement radial et la combinaison de matériaux utilisés pour obtenir le résultat publié. Une valeur maximale n'est qu'un point de départ ; seule une plage de coupe validée est nécessaire à la production.
2. Couple : la différence qui apparaît lorsque l'outil rencontre une résistance
Le couple est la force de rotation disponible sur l'arbre de broche. En termes simples, le couple permet au moteur de continuer à tourner lorsque l'outil rencontre une résistance. La puissance et la vitesse sont liées par la relation bien connue :
La puissance (kW) est proportionnelle au couple (Nm) multiplié par le régime moteur (tr/min).
Cette relation explique pourquoi deux broches de puissance similaire peuvent offrir des sensations très différentes lors d'une coupe. L'une peut délivrer sa puissance à très haute vitesse avec un couple relativement faible. L'autre peut être conçue pour fournir un couple plus important à la vitesse utilisée pour une fraise. Aucune n'est intrinsèquement meilleure ; chacune est plus adaptée à une opération différente.
Lors du perçage, l'arête de coupe enlève une petite surface circulaire tandis que l'outil se déplace principalement selon l'axe Z. La charge radiale est limitée si l'outil est bien affûté, le perçage correctement programmé et la pile de cartes correctement supportée. Les points les plus critiques sont le faux-rond, l'équilibrage de l'outil, la déviation du foret et l'évacuation des copeaux. Une broche de perçage n'a pas besoin de se comporter comme un puissant moteur de fraisage, mais elle doit assurer une rotation régulière à très haute vitesse.
Lors du fraisage, la fraise coupe latéralement. Le contour du circuit imprimé peut créer une longue découpe continue, et une rainure permet de maintenir la fraise en contact des deux côtés. Un substrat en aluminium déformé ou un empilement multicouche épais peuvent accroître la charge. Si la broche de la fraiseuse de circuits imprimés ne parvient pas à maintenir une vitesse constante, cela peut entraîner des vibrations, des bords irréguliers, un délaminage ou une brusque augmentation du courant. Un couple plus élevé ne dispense pas d'utiliser des vitesses d'avance et de rotation adéquates, mais il confère au processus une plus grande stabilité.
Les acheteurs doivent demander une courbe de couple ou, à défaut, la puissance nominale et la plage de vitesses utiles. Il convient de préciser si la puissance nominale est continue ou de crête. Il faut également s'enquérir du comportement de l'outil lors du fraisage d'une rainure de 1 mm dans une pièce FR-4 d'une épaisseur donnée. Une broche avec un régime nominal élevé mais une plage de couple utile étroite peut s'avérer inadaptée aux opérations de fraisage intensives. À l'inverse, un moteur de grande taille axé sur le couple peut engendrer des surcoûts et un poids supplémentaires sans aucun avantage pour une ligne de production de milliers de petits perçages.
3. Outillage : la géométrie du foret et celle de la fraiseuse engendrent des exigences de broche différentes
C’est au niveau de l’outillage qu’une comparaison des broches prend tout son sens. La broche, la pince, le porte-outil, l’avance et le matériau forment un système de coupe unique. Le remplacement d’un seul composant modifie également la plage de fonctionnement recommandée.
Outils de forage
Les forets pour circuits imprimés sont généralement des outils en carbure de petit diamètre, dont la pointe est conçue pour percer proprement le cuivre et le stratifié. Ils ne sont pas conçus pour supporter les mêmes contraintes latérales qu'une défonceuse. Un faux-rond apparemment négligeable sur une fraise de grand diamètre peut représenter un pourcentage important du diamètre d'un micro-foret. C'est pourquoi une broche de perçage nécessite une conicité précise, une pince de serrage propre, une mesure précise de la longueur de l'outil et un axe Z stable.
La durée de vie de la perceuse est également influencée par la hauteur de l'empilement. Plus il y a de couches, plus il y a de matière à évacuer et plus l'outil chauffe. Une bonne technique de perçage par à-coups, un pied presseur, un système d'aspiration efficace et une plaque de support peuvent être aussi importants que le moteur de broche. Un acheteur qui ne compare que la vitesse de rotation risque de passer à côté des caractéristiques qui protègent réellement la perceuse.
Outils de routage
Les outils de fraisage comprennent les fraises droites, les fraises à compression, les fraises à rainurer et les petites fraises en bout. Leur diamètre est généralement supérieur à celui d'un micro-foret et leurs arêtes de coupe subissent une force latérale. Le dépassement de l'outil doit être réduit au minimum possible, compte tenu du montage et du dégagement disponibles. Une fraise longue et fine peut fléchir même si la broche est rigide.
Pour le routage, la relation entre la charge de copeaux et l'avance est importante :
Vitesse d'avance = nombre de goujures x charge de copeaux x tr/min
Si l'avance est trop lente à haut régime, l'outil peut frotter et générer de la chaleur. Si l'avance est trop rapide par rapport au diamètre de l'outil et à la structure du circuit imprimé, la coupe peut arracher du cuivre ou endommager le bord. Un bon moteur de broche pour circuits imprimés ne représente donc qu'un élément parmi d'autres pour un résultat optimal. La machine a besoin d'une bibliothèque d'outils adaptée, d'un réglage précis du faux-rond des pinces, d'un contrôle de la longueur d'outil et d'une procédure de fraisage appropriée.
Gestion automatique des outils
Le changement d'outil automatique, la détection de la longueur et du diamètre de l'outil, ainsi que la détection des outils cassés, peuvent s'avérer plus utiles qu'une légère augmentation de la vitesse nominale. CHIKIN intègre ces fonctions sur plusieurs de ses perceuses et fraiseuses. Elles contribuent à réduire les erreurs de réglage manuel et facilitent la gestion d'un programme mixte comprenant des forets, des fraises et des outils de finition de différentes tailles.
Toutefois, le terme « automatique » doit être précisé lors de l'achat. Il convient de se renseigner sur le nombre de positions disponibles, le mode d'identification des outils par la machine, le type de détection des outils cassés (optique ou par la charge), la réaction du système en cas d'alarme et la procédure de suppression des outils usés du registre de production. Ces détails détermineront si la fonctionnalité représente un gain de temps réel en production ou si elle n'est qu'un argument marketing.
4. Cycle de service : brèves rafales à haute vitesse versus coupe continue
Le cycle de service est une caractéristique des broches souvent absente des comparatifs en ligne. Deux machines peuvent être décrites comme adaptées à la production en continu, mais leur comportement thermique peut être très différent.
Le perçage des circuits imprimés consiste souvent en de nombreux cycles courts : positionnement rapide, plongée, retrait, passage à la coordonnée suivante, et répétition. La charge de coupe moyenne peut être modérée, mais la broche subit des accélérations, des freinages et des changements d’outil répétés. Le système de roulements doit rester stable à haute vitesse et le circuit de refroidissement doit évacuer la chaleur même lorsque la charge de coupe varie rapidement.
Le routage de circuits imprimés implique souvent des phases d'usinage prolongées. Le tracé d'un contour peut durer plusieurs minutes, et une rainure ou une cavité peut maintenir l'outil sous charge en continu. Le moteur, les roulements, la pince de serrage, le bâti de la machine, le dispositif de fixation et le système d'aspiration des poussières sont tous soumis à une charge soutenue. La dilatation thermique peut modifier le comportement de l'outil par rapport au circuit imprimé. Plus la découpe est longue, plus il est crucial de contrôler la température du liquide de refroidissement, le flux d'air dans l'enceinte, la précharge des roulements et l'évacuation des copeaux.
Lorsqu'un fournisseur affirme qu'une broche est adaptée à une utilisation 24 h/24 et 7 j/7, demandez-lui ce que signifie « 24 h/24 et 7 j/7 ». Cela signifie-t-il que la machine peut rester allumée en permanence ? S'agit-il d'un fonctionnement par roulement avec changements d'outils et pauses de chargement ? Ou bien d'un test de coupe continue validé avec un outil, une avance, une profondeur et un matériau spécifiés ? Une demande de devis sérieuse doit préciser les conditions de test et l'intervalle de maintenance.
5. Refroidissement et roulements : les facteurs discrets à l’origine de la répétabilité
Les broches de perçage à grande vitesse utilisent généralement des paliers à air ou des systèmes de paliers à contact oblique de précision, selon leur conception. Les systèmes à paliers à air offrent un très faible frottement et un bon fonctionnement à haute vitesse, mais ils nécessitent un air propre, sec et stable, ainsi qu'une pression adéquate. Une contamination de l'air comprimé peut entraîner un dysfonctionnement de la broche. Si la machine est installée dans un environnement humide ou poussiéreux, le système de traitement de l'air doit être prévu lors de l'achat.
Les broches de fraisage utilisent souvent un refroidissement par eau ou une autre méthode de gestion thermique, car le moteur peut être soumis à des charges de coupe prolongées. CHIKIN propose des broches refroidies par eau à 60 000 tr/min sur sa page produit CK-04R et des options de broches refroidies par eau sur sa page dédiée aux fraiseuses à déplacement continu avec système CCD. Le refroidissement par eau ne remplace pas un processus de coupe adapté, mais il contribue à maintenir une température de fonctionnement stable du moteur lors d'opérations de fraisage répétées.
Pour les deux types de machines, renseignez-vous sur le fluide de refroidissement, le débit, la capacité du refroidisseur, la logique d'alarme, le remplacement du filtre et les conséquences d'une panne de refroidissement. Vérifiez si la broche est adaptée à la température ambiante de votre usine. Une dérive thermique peut se manifester par une modification de la position des trous, du diamètre ou de la qualité des bords de la carte avant même qu'une alarme ne se déclenche.
6. Rigidité et vibrations de la machine : la broche ne peut pas compenser la flexibilité du châssis.
Il est tentant de considérer la broche comme la solution de coupe complète. En réalité, sa stabilité dépend entièrement de celle de la machine qui la supporte. Un portique flexible, un dispositif de fixation mal ajusté, une plaque sacrificielle irrégulière ou une pince de serrage contaminée peuvent annuler les avantages d'un moteur haut de gamme.
Le perçage est sensible à l'alignement axial et aux vibrations. Une légère oscillation peut agrandir le trou ou endommager la surface d'entrée. Le fraisage est sensible à la rigidité radiale. Une faible déviation peut modifier le contour, créer un bord conique ou dévier l'outil de fraisage de sa trajectoire.
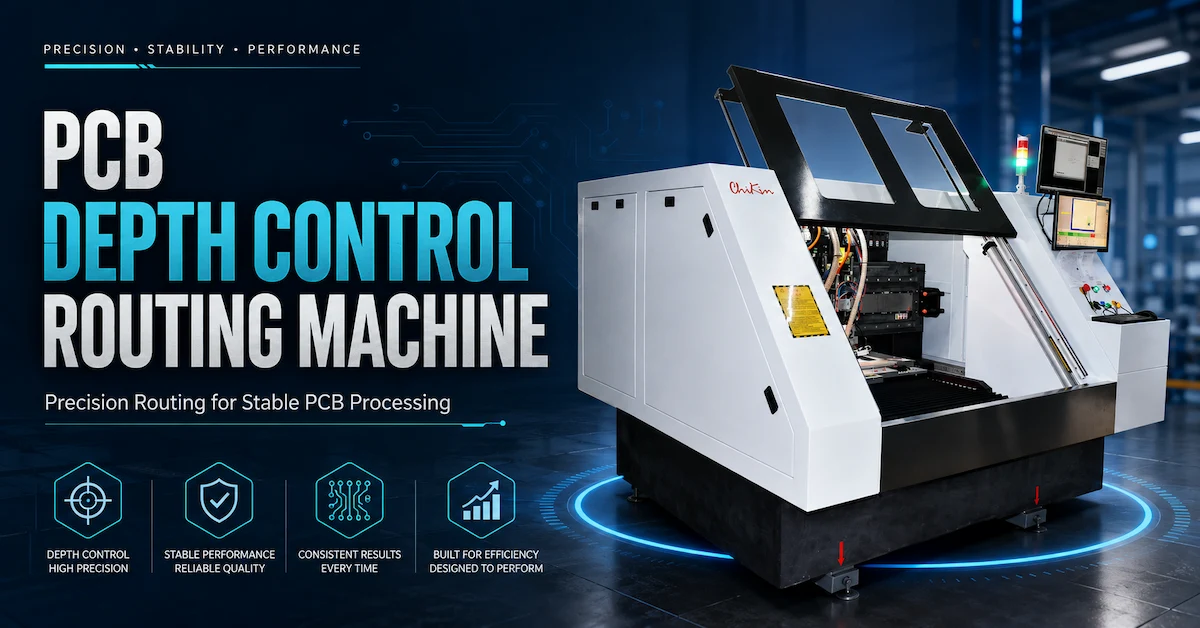
CHIKIN décrit des socles en granit, des guides linéaires de haute précision et des vis à billes sur plusieurs machines de fabrication de circuits imprimés. Ces caractéristiques sont utiles car la masse et l'amortissement contribuent à isoler la découpe des vibrations structurelles. Il convient toutefois de les vérifier par un test sur échantillon. Ce test doit mesurer la position réelle des trous, les dimensions du contour, la finition des bords et la répétabilité sur la pile de cartes du client, plutôt que de se fier à une affirmation générale concernant le matériau du châssis.
7. Quelle broche convient aux matériaux de circuits imprimés courants ?
Cartes FR-4 et multicouches : une broche de perçage à grande vitesse est généralement utilisée pour les trous métallisés et non métallisés, tandis qu’une broche de fraisage réalise le contour, les rainures et les découpes locales. Le renforcement en fibre de verre accroît l’usure de l’outil et peut affecter la qualité des bords. Les données relatives à la durée de vie de l’outil doivent être recueillies en fonction du nombre de couches et de l’état du cuivre réels du client.
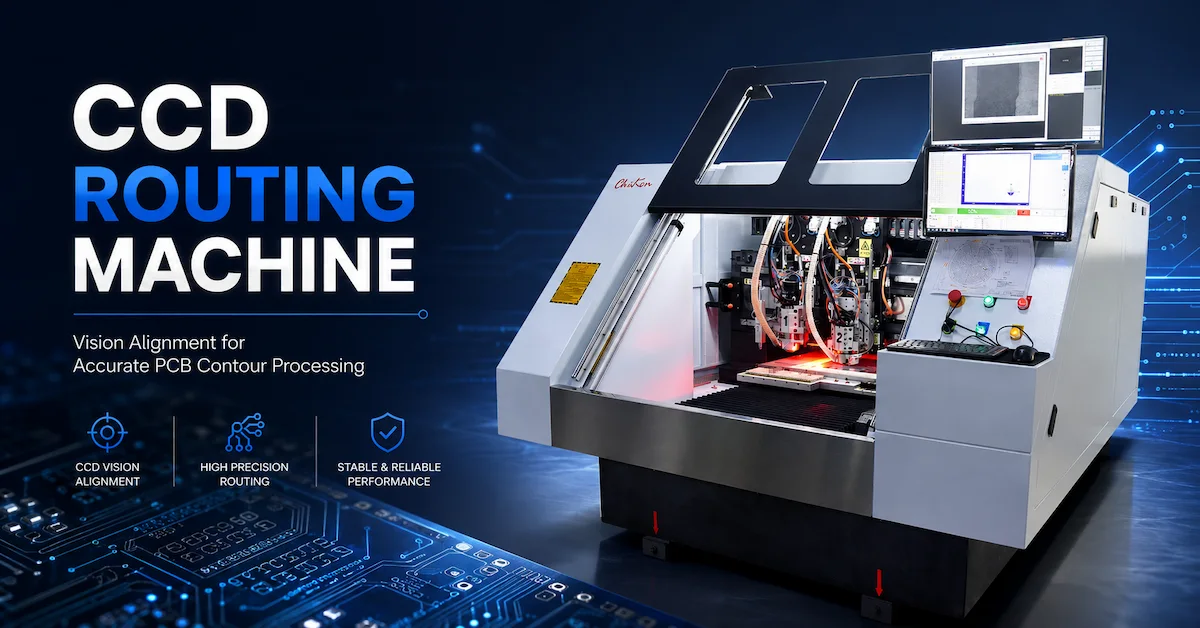
Cartes HDI et à pas fin : les petits trous et la précision d’alignement exigent une attention particulière au faux-rond de la broche, au contrôle de l’axe Z, à l’inspection des outils et à l’alignement des repères. Une broche de perçage dédiée constitue généralement le point de départ le plus naturel. Une machine hybride équipée d’un capteur CCD peut s’avérer utile lorsque le perçage et le fraisage doivent être effectués simultanément, à condition que le processus d’alignement soit validé.
Panneaux rigides-flexibles : La partie flexible nécessite un support adapté. Les paramètres de perçage et de fraisage doivent tenir compte de la transition entre les zones rigides et flexibles. La conception du pied de pression, le vide, le support de fixation et l’entrée de l’outil sont souvent plus importants qu’une vitesse de rotation affichée.
Substrats en aluminium : L’aluminium modifie les contraintes thermiques et de coupe. Une broche de fraisage à couple contrôlé et à refroidissement intégré peut s’avérer plus adaptée aux contours mécaniques. Pour les profilés métalliques de grande taille ou complexes, CHIKIN propose également la découpe laser fibre. Il est conseillé aux acheteurs de comparer le fraisage mécanique et le traitement laser en prenant en compte la qualité des bords, la zone affectée thermiquement, la finition secondaire et le coût total, plutôt que de se baser uniquement sur la vitesse nominale.
Panneaux en cuivre et matériaux mixtes : le cuivre peut s’écailler ou générer de la chaleur si l’outil et l’avance ne sont pas adaptés. Il convient de vérifier sur un échantillon le revêtement d’outil, l’évacuation des copeaux, le support et la plage de coupe appropriés. La stabilité du moteur à la vitesse choisie est plus importante que la vitesse maximale indiquée dans un catalogue.
8. Tableau de sélection pratique pour les responsables de production
| Votre condition de production | Première direction du fuseau à évaluer | Questions à inclure dans la demande de devis |
|---|---|---|
| Nombreux trous inférieurs à 0,5 mm, nombre de panneaux élevé | Broche de perçage haute vitesse dédiée | Faux-rond, plage de régime en fonction du diamètre du foret, qualité de l'air, répétabilité Z, détection de forets cassés |
| Perçage et contour de la planche en une seule configuration | Hybride 1 forage 1 itinéraire avec CCD | Méthode de repérage, temps de changement d'outillage, plage d'outils, résultat d'alignement, couple de fraisage |
| Contours longs, fentes ou dépanelage | Broche de fraisage à couple stable | Puissance continue, courbe de couple, refroidissement, qualité des bords, aspiration des poussières |
| Mixage élevé, volume faible à moyen | plateforme hybride flexible ou à deux broches | Manuel d'outillage, gestion des recettes, temps de préparation, formation des opérateurs |
| Panneaux identiques à grand volume | Ligne de perçage ou de fraisage multibroches | Traitement parallèle, équilibrage du chargement, intervalles de maintenance, plan de broche de rechange |
| substrat en aluminium ou en cuivre | Comparaison entre le routage à couple élevé et le laser | Contrôle de la température, bavures, ZAT, gaz d'assistance, finition secondaire et acceptation des échantillons |
9. Pourquoi une perceuse-fraiseuse à deux broches peut constituer un excellent compromis
Une usine n'a pas toujours à choisir entre une broche polyvalente et deux machines totalement distinctes. Une plateforme à deux broches permet d'attribuer le perçage à une tête à grande vitesse et le fraisage à une tête plus axée sur le couple. Cette configuration évite les changements d'outils répétés et réduit le nombre de desserrages d'un panneau.
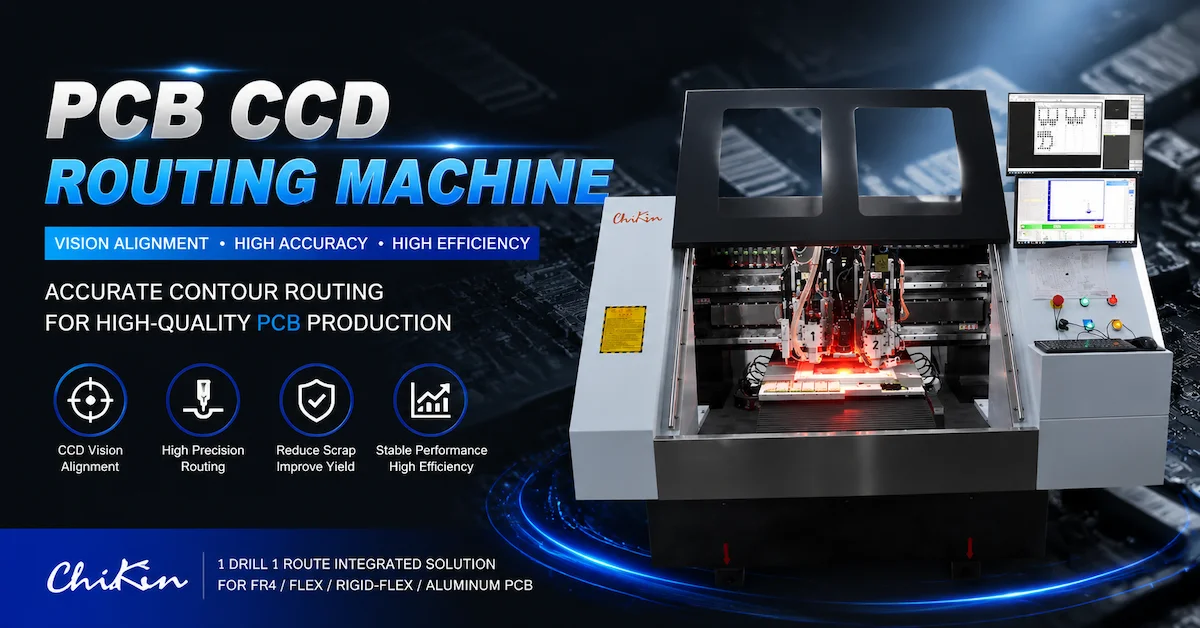
CHIKIN décrit sa machine 1 Drill 1 Route avec CCD comme une solution hybride dotée d'une broche de perçage dédiée, d'une broche de fraisage dédiée, d'un changement d'outil automatique, de la détection de la longueur et du diamètre des outils, de la détection des outils cassés et d'une reconnaissance des repères en temps réel. La page indique une plage de diamètres de perçage typique de 0,15 à 6,35 mm et une plage de fraisage de 0,5 à 3,175 mm. Elle précise également que la plateforme est conçue pour les productions en phase de lancement et en moyennes séries sur des cartes multicouches, rigides-flexibles, en aluminium et HDI. Ces affirmations, figurant sur la page produit, doivent être vérifiées à l'aide d'un échantillon fourni par l'acheteur.
En contrepartie, une machine hybride peut ne pas égaler le débit absolu d'une ligne de perçage dédiée à quatre broches pour un programme de perçage de très grands diamètres. Elle peut également nécessiter un montage soigneusement conçu, car les deux opérations partagent la même zone de travail. La question pertinente est de savoir si la réduction des temps de manutention et de réglage est plus avantageuse pour l'usine que la capacité de perçage maximale d'une ligne dédiée.
10. Comment comparer les devis sans se laisser induire en erreur par le RPM
Lorsque trois fournisseurs proposent des configurations de broche différentes, comparez leurs offres sur un même tableau. Commencez par le processus de fabrication, et non par le moteur. Indiquez le matériau du panneau, son épaisseur, la hauteur d'empilement, le diamètre minimal du trou, le diamètre maximal de la fraiseuse, la longueur du contour, le nombre de panneaux par heure et la qualité de chant requise. Demandez ensuite à chaque fournisseur de réaliser un test avec les mêmes données.
- Vérifiez la plage de vitesses utilisables. Notez la plage de vitesses pour les diamètres d'outils que vous utilisez réellement. Un régime maximal sans plage de fonctionnement recommandée est incomplet.
- Vérifiez la puissance et le couple à la vitesse de fonctionnement. Demandez si la valeur nominale est continue, de crête ou limitée par l'onduleur. Les performances du système de routage doivent être évaluées en charge.
- Vérifiez le faux-rond au niveau de la pince. Demandez comment il est mesuré, à quelle distance du cône et avec quel outil ou calibre.
- Vérifiez le système de refroidissement et les utilités. Incluez le refroidisseur, le sécheur d'air, les filtres, l'extraction, la charge électrique et les interverrouillages d'alarme dans le coût total.
- Vérifiez la compatibilité de l'outillage. Confirmez la compatibilité des pinces, des longueurs d'outils, des positions des magasins, les recommandations des fournisseurs et la disponibilité locale.
- Vérifiez les conditions de travail et d'entretien. Renseignez-vous sur les intervalles de maintenance, la procédure de remplacement des roulements, le délai de livraison des broches de rechange et l'assistance au diagnostic à distance.
- Vérifiez le test d'acceptation. Définissez la position et le diamètre des trous, la tolérance de contour, la finition des bords, le temps de cycle et la répétabilité avant la validation de la commande.
Ce processus permet également d'éviter une erreur fréquente : choisir une broche parce qu'elle semble rapide sur le papier, puis constater que la machine nécessite une vitesse inférieure, un dispositif spécial ou une avance plus lente pour obtenir un chant acceptable. Le meilleur devis est celui qui explique comment la broche permettra de fabriquer des panneaux de qualité au coût demandé.
11. Différences de maintenance ayant une incidence sur la disponibilité
L'entretien des broches de perçage commence par la propreté. Les pinces, les cônes, les porte-forets, les pieds de pression et la surface de travail doivent être exempts de poussière et de copeaux de résine. Une petite particule entre l'outil et le cône peut engendrer un faux-rond. Les systèmes à coussin d'air nécessitent de l'air propre et sec. La machine doit enregistrer les heures de fonctionnement de la broche et les changements d'outils afin de pouvoir identifier tout problème de coussin d'air ou de porte-outil avant qu'il n'affecte la qualité de la production.
L'entretien de la broche de fraisage engendre des contraintes supplémentaires liées à l'accumulation de copeaux et à la coupe continue. L'extraction des copeaux doit empêcher leur accumulation autour de la pince et des canaux de refroidissement. L'opérateur doit surveiller tout changement de courant, de bruit, de finition des bords ou de vibrations au niveau de la broche. Une fraise qui tourne encore peut être suffisamment émoussée pour endommager le cuivre ou décoller le circuit imprimé.
Pour les deux broches, la maintenance préventive doit inclure l'inspection des pinces de serrage, le nettoyage des porte-outils, le contrôle du refroidissement, l'inspection des câbles et des flexibles, la lubrification des axes, l'étalonnage et un contrôle de répétabilité. L'intervalle exact dépend de la machine et des conditions de production. Demandez au fournisseur un programme de maintenance indiquant les consommables et les compétences requises pour sa mise en œuvre.
12. Liste de contrôle de la demande de prix de l'acheteur
Avant de demander un devis, préparez les informations suivantes. Un fournisseur pourra vous faire une meilleure recommandation si le processus est décrit avec précision.
- Matériau du circuit imprimé : FR-4, HDI, rigide-flexible, aluminium, cuivre, FPC ou un empilement mixte.
- Dimensions des planches et panneaux, plage d'épaisseur, hauteur d'empilement et déformation maximale.
- Taille et profondeur des trous, nombre de trous, état plaqué ou non plaqué, et points d'alignement critiques.
- Longueur du contour, largeur de la fente, profondeur de la poche, rayon des angles et finition de bord requise.
- Objectif de production par heure, rythme des équipes, fréquence des changements de production et croissance de production prévue.
- Diamètres des outils, nombre de cannelures, longueur des outils, fournisseurs privilégiés et coût acceptable des outils.
- Alignement CCD ou de repères requis, traitement recto verso, panneaux multi-écrans et format de fixation.
- Puissance disponible, qualité de l'air comprimé, eau de refroidissement ou refroidisseur, extraction, surface au sol et connexion réseau.
- Fichiers logiciels : Gerber, Excellon, ODB++, CAD ou le format utilisé par la ligne existante.
- Critères d'acceptation concernant la précision, la qualité des bords, le temps de cycle, le bruit, la poussière, la formation, la garantie et les pièces de rechange.
Envoyez un échantillon représentatif plutôt qu'un panneau de démonstration parfait, dans la mesure du possible. La broche adéquate est celle qui gère les aspects les plus délicats : le petit trou qui casse les forets, le long contour qui chauffe le moteur, le bord en aluminium qui laisse des bavures ou la partie flexible qui se déplace sous la pression.
Conclusion : privilégiez le comportement de coupe plutôt que le régime moteur affiché.
La différence entre une broche de perçage et une broche de fraisage réside dans leur comportement de coupe. Le perçage privilégie une vitesse de rotation élevée, un faux-rond très faible, un contrôle axial précis, un système de refroidissement ou d'air propre, et une surveillance fiable de l'outil. Le fraisage, quant à lui, privilégie un couple stable, une rigidité structurelle, une maîtrise thermique, une alimentation en copeaux correcte et un porte-outil résistant aux forces latérales. Les deux opérations requièrent une machine rigide, un montage propre, une bibliothèque d'outils calibrés et un test de réception sur des cartes électroniques réelles.
Si votre usine produit principalement des micro-perçages, optez pour une broche de perçage haute vitesse dédiée aux circuits imprimés . Pour les découpes de contours longs, les rainures ou les découpes de dépanelage, privilégiez une broche de fraisage pour circuits imprimés à couple élevé. Si un même panneau nécessite les deux opérations et que les changements d'outillage sont coûteux, envisagez une plateforme de perçage et de fraisage à deux broches avec alignement CCD. Pour les lignes de production à haut volume, comparez le coût de plusieurs broches au gain en termes de chargement, d'inspection, de maintenance et de capacité en aval.
CHIKIN CNC propose des solutions de perçage, de fraisage, d'usinage hybride CCD, AOI, laser et V-CUT pour la production de circuits imprimés. Consultez les fiches produits pour commencer, puis validez les spécifications exactes de la broche, de la gamme d'outils, de la plage de vitesses, du refroidissement, du facteur de marche et des critères d'acceptation par un test de fabrication sur échantillon.
Demande d'évaluation de la sélection des broches pour circuits imprimés
Foire aux questions
Une broche à vitesse de rotation plus élevée est-elle toujours préférable pour le perçage de circuits imprimés ?
Non. Un régime de rotation élevé permet l'utilisation de petits forets, mais la vitesse optimale dépend du diamètre du foret, du matériau, de l'avance, de la hauteur d'empilement, du faux-rond et de l'évacuation des copeaux. Une plage de vitesses validée est plus utile qu'une valeur de régime maximale.
Une seule broche peut-elle effectuer à la fois le perçage et le fraisage ?
C'est possible, mais ce compromis doit être testé. L'utilisation d'une tête de perçage et d'une tête de fraisage dédiées permet de réduire les changements d'outils et de préserver la plage de fonctionnement lorsque les deux opérations sont fréquentes.
Quelles questions dois-je poser à propos d'un moteur de broche pour circuit imprimé ?
Demandez des informations sur la puissance continue, le couple ou la courbe de couple, la plage de vitesse utilisable, la mesure du faux-rond, le refroidissement, le type de roulement, le système de pince, la méthode de changement d'outil, le test de cycle de service, l'intervalle d'entretien et le délai de livraison des pièces de rechange.
Pourquoi la broche d'une fraiseuse peut-elle produire un bord rugueux sur un circuit imprimé même à vitesse de rotation élevée ?
Les aspérités peuvent provenir d'un couple insuffisant, d'une charge de copeaux incorrecte, d'une déviation de l'outil, de fraises usées, d'un mauvais montage, de vibrations ou d'une extraction inadéquate. La vitesse de rotation seule ne peut corriger ces problèmes.
Envoyez-nous les détails de la carte pour obtenir un devis personnalisé