






Une mèche de routeur se brise plus tôt que prévu. L'opérateur la remplace et la planche suivante présente encore une aspérité. Ou encore, une petite perceuse produit quelques trous surdimensionnés même si le programme, la hauteur de la pile et le fournisseur d'outils n'ont pas changé. Il est tentant de qualifier le cutter de défectueux. Avant de changer l'avance ou de blâmer les roulements, regardez l'interface qui saisit l'outil. Une fibre, un anneau de résine ou une entaille dans une pince de serrage peuvent modifier la façon dont une petite tige est maintenue.
C'est la raison quotidienne de prendre nettoyage des pinces de broche de carte PCB sérieusement. Sur le banc, la question utile est de savoir si un dépôt maintenait un segment ouvert ou si la pièce elle-même a perdu son adhérence. Photographiez le dépôt avant de le retirer, puis répétez la même mesure de faux-rond avec la même tige de référence. Si rien ne change, regardez au-delà de la pince : un arbre plié, un roulement fatigué, un panneau mobile ou une fraise inadaptée ne deviendront pas sains car l'alésage est propre.
La procédure ci-dessous est délibérément adaptée au système. Les machines à circuits imprimés utilisent différents dispositifs de préhension : une pince à ressort et un écrou amovibles, une cartouche de changement d'outil automatique, un mécanisme à prise directe ou un assemblage à grande vitesse spécifique au fournisseur. Toutes les broches n'utilisent pas de pince ER. Sur une tête de forage, la pince peut être amovible tandis que l'ensemble à coussin d'air est scellé ; une tête de toupie à côté peut utiliser un écrou et une clé séparés. Notez les deux modèles de broche avant de rechercher un solvant ou un outil d'entretien. Ce guide donne l'ordre d'inspection, tandis que le manuel du modèle fournit la méthode et les limites de retrait autorisées.

Réponse rapide : que doit faire un technicien en premier ?
Arrêtez la machine en toute sécurité, enregistrez l'outil et le travail, et inspectez la tige avant de perturber la configuration. Retirez la pince uniquement selon la méthode du fabricant. Nettoyez les surfaces de contact accessibles avec des matériaux approuvés, inspectez sous un bon éclairage, installez un outil vérifié au niveau de la saillie documentée et mesurez le faux-rond à un point de jauge reproductible. Si une pince de serrage propre et correctement assemblée glisse toujours ou ne respecte pas la limite documentée, comparez-la avec un remplacement en bon état. Si la valeur reste élevée, examinez le support, le cône, l'arbre et les roulements plutôt que de remplacer les pinces à plusieurs reprises.
L’ordre du diagnostic est important. Nettoyer une pièce sale avant de photographier une marque de glissement détruit les preuves utiles. Changer simultanément la pince, l'embout, la vitesse de broche et le dispositif de fixation rend une belle carte de test difficile à interpréter. Gardez le processus sous contrôle afin que l’équipe suivante sache ce qui a réellement résolu le problème.
1. Pourquoi une petite erreur de pince a un effet important sur le PCB
Une pince maintient la tige cylindrique près de l'axe de la broche. Ses fentes à ressort permettent à la surface de serrage de se fermer autour de la tige lorsque le support ou l'actionneur correspondant applique une force. Une fibre compactée au niveau d'une fente laisse un petit espace de ce côté de l'alésage ; une insertion de tige courte donne à la zone de contact restante moins de préhension. L’un ou l’autre défaut peut obliger un nouveau couteau tranchant à tracer un chemin plus large que celui requis par le programme.
L'effet est particulièrement visible avec les petits forets PCB. Une petite erreur radiale représente une fraction significative du diamètre d’un micro-foret. Une lèvre de coupe peut nécessiter plus de travail que l'autre, tandis que la taille du trou, l'état des parois et la durée de vie du foret changent. Pendant le routage, l'excentricité fait qu'une flûte prend un copeau plus lourd ; l'autre peut frotter. L'opérateur peut voir des marques murales répétées, des bavures, une décoloration due à la chaleur ou des changements fréquents de mèches. Ces résultats peuvent également provenir de l'alimentation, de l'extraction et du support des fixations. Utilisez donc le contrôle des pinces de serrage dans le cadre d'une enquête plus large sur le processus.
Le guide public de CHIKIN sur bords rugueux du circuit imprimé répertorie spécifiquement les surfaces de pince sales, la mauvaise taille de pince, le serrage excessif et les dommages au support parmi les contributeurs possibles au faux-rond. Ses pages sur les équipements de perçage et de fraisage décrivent également la détection d'outils et le changement automatique d'outils sur les modèles sélectionnés. Ces fonctionnalités prennent en charge le contrôle des processus ; ils ne vous disent pas que chaque modèle a la même pince ou la même procédure d'entretien. Demandez le dessin spécifique à la broche avec le devis de la machine.
2. Identifiez le support avant de choisir une méthode de nettoyage
Commencez par les deux plaques signalétiques, pas par une photographie en ligne. Inscrivez le numéro de série de la machine et le modèle de broche sur le bon de travail, suivis du marquage de la pince, de l'alésage, du cône, de l'écrou ou de l'interface de la barre de traction et de la révision. Photographiez le nez avant de le démonter et placez la partie retirée à côté de son étiquette. Une marque illisible est une raison pour consulter la nomenclature originale, pas une raison pour deviner à partir du nombre d'emplacements.
Un assemblage de type ER peut avoir une pince capturée dans un écrou avant l'installation. Une pince de perçage pour PCB exclusive peut utiliser un dispositif de rétention différent et nécessiter un outil de service. Une pince de serrage dans une broche à grande vitesse peut être adaptée à un ensemble rotatif équilibré. Les étapes correctes pour un type peuvent endommager l’autre. Ne retirez pas une pince de serrage avec un tournevis, ne la libérez pas avec un marteau et ne remplacez pas un écrou familier car les filetages semblent s'adapter.
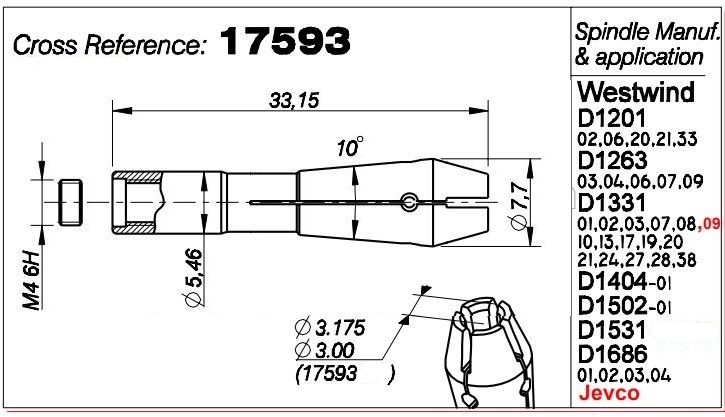
CHIKIN répertorie un Pince CHK 3.175 et un 17593 pièce de rechange broche-pince sur son site public. Ces annonces aident les acheteurs à entamer une conversation appropriée, mais leurs pages avertissent que l'apparence à elle seule n'établit pas la norme ou la compatibilité exacte. Une dimension de tige de 3,175 mm ne prouve pas que le cône extérieur, la longueur totale, la géométrie de la fente ou l'actionneur sont corrects. Faites correspondre la pièce installée et demandez à CHIKIN de confirmer par rapport au modèle de broche avant l'achat.
3. Sécuriser la machine et préserver les preuves
Suivez la procédure de verrouillage et d'entretien de la broche de l'usine. Arrêtez la rotation, isolez les sources d'énergie requises par le manuel de la machine et attendez que l'outil et la broche s'arrêtent complètement. Une broche silencieuse ne signifie pas un changeur d'outils silencieux : un axe ou un timon pneumatique peut toujours bouger. Le technicien doit tenir compte de l'air stocké, de la pression hydraulique et de l'énergie électrique selon la procédure du site avant d'ouvrir le nez. Laissez les composants internes de l'ATC et de la broche au personnel formé pour ce modèle.
Enregistrez le numéro de la machine, la position de la tête, le modèle de broche, les heures si disponibles, l'ID de l'outil, le diamètre de la tige, la pièce du support, la révision du programme, le matériau de la carte, le décalage et le défaut observé. Enregistrez un échantillon de panneau et photographiez la tige de l'outil avant de la nettoyer. Une bande polie, une rayure axiale ou une marque de frottement sombre peut indiquer un glissement ou un mauvais contact. Un morceau cassé à lui seul n’établit pas la cause ; enregistrer quand et où il a échoué.
Disposez un plateau propre et couvert pour les pièces retirées. Gardez la pince, l'écrou, le ressort, l'entretoise et l'outil de chaque tête séparés. Ne mélangez pas les composants de plusieurs têtes pour gagner du temps. Un écrou mal placé ou une révision légèrement différente peut créer un nouveau problème de faux-rond qui n'existait pas avant l'inspection.
4. Retirez et nettoyez la pince dans une séquence contrôlée
Relâchez l'outil à l'aide de l'actionneur ou de la clé spécifié. Soutenez-le de manière à ce qu'une perceuse pointue ne puisse pas tomber sur la table ou se briser à l'intérieur du nez. Retirez la pince de serrage et l'écrou associé uniquement si les instructions d'entretien autorisent le retrait par l'opérateur. Si l'unité est une cartouche scellée ou si le manuel nécessite un service d'usine, arrêtez-vous là et organisez la procédure autorisée. Ne démontez jamais la pile de roulements d'une broche à grande vitesse dans le cadre d'un nettoyage de routine des pinces.
Retirez d'abord la poussière de PCB avec l'aspirateur approuvé ou une brosse douce qui ne perd pas ses poils. Utilisez une lingette non pelucheuse pour la tige de l'outil et les faces d'appui accessibles. Vérifiez la fiche de service avant le nettoyage humide : elle doit nommer le liquide, les surfaces qu'il peut toucher et si le grip doit être sec au montage. Donnez à tout nettoyant approuvé le temps de s'évaporer. Un aérosol à usage général ou une huile pénétrante peut mouiller un joint, modifier la friction au niveau de l'alésage ou laisser un film qui retient la prochaine charge de poussière. Ne jamais inonder le nez de la broche.
Faites attention aux fentes et à l'alésage interne. La résine et la fibre de verre peuvent s'entasser dans une fente, empêchant une compression uniforme. Nettoyez le cône d'accouplement et la face de contact de l'écrou ou de l'actionneur uniquement de la manière spécifiée pour cette conception. Ne grattez pas le cône de précision avec une pointe en acier et ne polissez pas une tache avec du papier abrasif. L'enlèvement de matière modifie la géométrie. Si une caution ne peut être retirée sans force, photographiez-la et demandez au fournisseur comment procéder.
Ne dirigez pas le pistolet pneumatique d’atelier vers le nez d’une broche. À moins que la fiche de service ne spécifie une pression et une direction, ce jet peut déplacer la fibre de verre dans le joint plutôt que hors de la machine. Vérifiez une alimentation en air de ventilation intégrée à son point spécifié ; cela ne remplace pas le fait de souffler dans la pince. Sous une lampe, l'alésage et les fentes ne doivent présenter aucune particule restante ni aucune fibre d'essuyage.
5. Inspectez l'usure, les dommages et la mauvaise adhérence de la pince de broche.
Inspectez la pince sous une lumière vive et uniforme et avec un grossissement adapté à la pièce. Recherchez le long de chaque fente une fissure s'étendant à partir d'une extrémité ou d'un coin pointu. Examinez l'alésage pour détecter des rayures, une zone de contact brillante sur un côté, une bavure en relief, de la corrosion, des particules incrustées ou un changement dans la texture de la surface. Inspectez le cône extérieur, la surface d’engagement arrière, l’écrou et les filetages pour déceler tout grippage ou contact irrégulier. C'est le sens pratique de usure de la pince de broche inspection, pas seulement vérifier si une pièce semble toujours brillante. Utiliser les critères d'usure du fabricant lorsqu'ils sont disponibles ; une photographie d'une pièce neuve n'est qu'une aide à la comparaison.
Vérifiez également la tige de l'outil. Une pince de serrage usée peut laisser des marques de glissement reproductibles, mais une tige sous-dimensionnée, rayée, huileuse ou non cylindrique peut produire le même symptôme. Vérifiez que la tige correspond au diamètre prévu pour cette pince exacte. Ne serrez pas sur une transition, une cannelure ou une partie non approuvée de l'outil. Maintenir l'insertion et la saillie minimales spécifiées ; un outil exposé très longtemps amplifie la déviation et peut donner l’impression qu’une pince sonore est défectueuse.
Des fissures visibles, des fentes déformées, des filetages endommagés, un cône ébavuré ou un outil qui peut être tiré ou qui tourne alors qu'il devrait être sécurisé sont des raisons d'arrêter d'utiliser l'assemblage en attendant les conseils du fabricant. Ne pliez pas les segments, ne meulez pas l'alésage et n'utilisez pas de couple supplémentaire pour masquer une mauvaise adhérence. Cette approche peut retarder un glissement pour un travail et endommager la broche pour le suivant.
6. Mesurez le faux-rond de la pince de broche sans confondre les sources
Le terme faux-rond de la pince de broche décrit une mesure du système, et non un certificat indiquant que la pince seule est bonne ou mauvaise. Il combine l'axe de broche, le nez ou le cône, la pince de serrage, l'écrou ou l'actionneur, la tige de l'outil, l'insertion et la configuration de la jauge. Mesurez une tige de référence ou une barre d'essai propre et en bon état à la distance définie de la face de la pince. La lecture d'un comparateur à cadran à l'extrémité d'une longue fraise ne peut pas être comparée équitablement à une courte tige de référence près du nez.
Suivez la méthode de mesure statique du fabricant de broches. Utilisez un indicateur calibré avec une résolution appropriée, montez-le de manière rigide et faites pivoter l'ensemble à la main uniquement lorsque le manuel le permet. Ne touchez jamais un outil en rotation avec un indicateur. Enregistrez le faux-rond total indiqué, l'emplacement de la jauge, le diamètre de référence, la profondeur d'insertion et l'orientation. Répétez la mesure après avoir réinstallé la même pièce de référence. Si un outil est lui-même plié, la lecture peut changer lorsque l'outil tourne par rapport à la pince.
Mesurez en deux points si la procédure de service le permet : près du support et à la projection spécifiée. Un changement plus important avec la distance peut révéler une erreur d'assise inclinée ou une tige pliée. Si une pince de remplacement propre réduit la lecture dans des conditions identiques, la pince retirée est impliquée. Si les deux pinces donnent une valeur similaire, inspectez l'écrou, le cône du support, l'arbre de broche et l'état des roulements. Ne déduisez pas une défaillance de roulement à partir de la seule lecture de l'info-bulle.
Évitez de publier une limite micrométrique universelle. Le chiffre acceptable dépend du diamètre de l'outil, du point de jauge, des spécifications de la broche et de la tolérance du processus. La fiche d'acceptation du fournisseur de broches et un coupon de référence qualifié doivent définir vos limites d'alerte et d'arrêt. Une lecture peut satisfaire à une large spécification de support tout en restant inacceptable pour une très petite perceuse à PCB.
7. Nettoyer, réutiliser ou remplacer : une table de décision
| Découverte après nettoyage | Action immédiate | Preuve à enregistrer | Condition de libération |
|---|---|---|---|
| Poussière légère amovible; aucun dommage ; faux-rond dans la limite documentée | Remonter et tester | Photos avant/après, relevé de jauge, identifiant outil | Coupon de référence et pass de contrôle de rétention |
| Dépôt de résine dans une fente ; pas de fissure visible | Utilisez une méthode de nettoyage approuvée, puis mesurez à nouveau | Lieu de dépôt, méthode de nettoyage, relecture | Adhérence stable et faux-rond acceptable après une installation répétée |
| Polissage unilatéral ou marques de glissement | Vérifiez la taille de la tige, l'insertion, la force de l'actionneur et le cône. | Repères d'outils, dimensions, réglage de serrage | Cause fondamentale corrigée et coupon transmis |
| Fissure, segment plié, bavure, piqûre de corrosion ou filetage endommagé | Retirer du service ; remplacer la pièce compatible | Numéro de pièce, photographies, historique des pannes | Remplacement approuvé installé et vérifié |
| Concentricité élevée avec deux pinces de serrage propres et vérifiées | Escalader au-delà de la pince | Méthode de jauge, ID en deux parties, lectures | Enquête sur la broche/le support terminée |
| Faux-rond acceptable mais bord de la planche toujours rugueux | Continuer le diagnostic du processus | Coupeur, dispositif de fixation, alimentation, extraction, matériau de carton | L'échantillon de production répond aux critères de qualité |
Ce tableau est un outil de tri. Elle ne remplace pas les limites de défauts de la machine. Enregistrez la décision afin qu'une équipe ultérieure ne réinstalle pas une pince rejetée car elle semble propre après stockage.
8. Remplacement des pinces de serrage des machines à circuits imprimés : l'ajustement compte plus que l'apparence
Commandez par le numéro de pièce d'origine et la révision exacte de la broche ou du support dans la mesure du possible. Confirmez le diamètre ou la plage de préhension intérieure, le cône extérieur et la longueur, la fonction d'engagement arrière, la configuration des fentes, la compatibilité des écrous ou des actionneurs, l'équilibre ou la vitesse nominale si spécifié, ainsi que tous les composants correspondants au fournisseur. Vérifiez si un écrou, un ressort, un joint ou une cartouche de changement d'outil doit être remplacé avec la pince. Une photographie similaire ne peut pas répondre à ces questions.
Pour remplacement de la pince de la machine à circuits imprimés , un appel d'offres utile commence par les plaques signalétiques de la machine et de la broche, puis affiche le marquage de la pièce retirée à côté d'une échelle et inclut le numéro de commande ou le dessin d'origine. Ajoutez une note si l'outil heurte un appareil ; une collision peut marquer le nez de broche ainsi que la pince. Demandez au fournisseur d'identifier la pièce exacte proposée, d'indiquer si elle est originale ou équivalente et de préciser comment l'ajustement et le faux-rond seront vérifiés à la réception.
Sur le banc, placez les anciennes et les nouvelles pinces à côté du dessin. Comparez le marquage, la longueur totale, l'engagement arrière, le profil du nez et le motif de fente avant de s'approcher de la broche. Conservez l'emballage et le certificat de la nouvelle pièce avec la carte de travail. Si une fonctionnalité n'est pas d'accord, mettez la pièce en quarantaine pour clarification ; l'essayer avec une broche coûteuse est un mauvais moyen de découvrir la différence.
L’ordre d’assemblage dépend de la conception. Pour un support de type ER, la pince devra peut-être s'engager correctement dans l'écrou avant que l'écrou ne soit monté ; pour une autre broche, cette instruction peut ne pas s'appliquer du tout. Mettez la clé et le réglage du couple de ce manuel du support sur la carte de travail afin que le prochain technicien puisse répéter l'installation. Une pince de serrage vide et une longueur de tuyau sur la clé ne constituent pas un test de rétention. Sauf indication contraire du fabricant, ne serrez pas sans la tige d'outil spécifiée ou n'utilisez pas de levier supplémentaire pour masquer une poignée usée.
9. Vérifiez la rétention, le faux-rond et le premier échantillon de PCB
Après l'assemblage, vérifiez que l'actionneur de changement d'outil signale l'état attendu et que l'outil est retenu conformément à la méthode approuvée. Gardez les mains éloignées du chemin de rotation. Vérifiez l'interférence entre l'outil, le pied presseur, le dispositif de fixation et la pièce à usiner au niveau du dépassement programmé. Une pince de remplacement peut changer suffisamment de position d'assise pour nécessiter un étalonnage de la longueur de l'outil, même s'il s'agit nominalement de la même pièce.
Mesurez le faux-rond statique au même point et avec la même tige de référence utilisée pour la lecture avant changement. Effectuez les vérifications autorisées par le fabricant à basse vitesse et à vitesse normale, en surveillant les alarmes, les bruits inattendus, les vibrations ou l'augmentation de la température. Ne libérez pas immédiatement un lot complet sur la base d’un essorage fluide à vide. Exécutez un coupon représentatif avec la géométrie réelle de la perceuse ou de la toupie et la pile de cartes.
Pour le perçage, inspectez le diamètre du trou, la position, les bavures, les conditions d'entrée/sortie et l'usure de l'outil sur un échantillon utile. Pour le fraisage, comparez la finition des bords, les marques murales, la précision dimensionnelle, les bavures et si la fraise reste dans la position prévue. Enregistrez le coupon et enregistrez les critères d'acceptation. Si la lecture s'améliore mais pas la carte, étudiez les avances, le montage, l'extraction, la géométrie de l'outil et l'alignement du programme avant de commander d'autres pinces.
Libérez la machine uniquement après que le responsable de la maintenance ou le propriétaire qualité désigné ait signé le résultat. L'enregistrement doit inclure l'ancien et le nouveau numéro de pièce, la raison du changement, la méthode, le résultat de la jauge, le résultat du tableau de test et la date. Cela crée une base de référence pour le prochain cycle de nettoyage.
10. Un programme pratique d’entretien des pinces
| Quand | Vérifier | Enregistrer | Escalader quand |
|---|---|---|---|
| Chaque changement d'outil | Inspecter la tige et la zone de préhension exposée ; confirmer la place | ID outil, marques anormales | L'outil glisse ou un copeau est coincé |
| Chaque quart de travail | Écoutez les changements de son de coupe et vérifiez les défauts du tableau. | Tête, poste, localisation du défaut | Le défaut se répète avec un coupeur vérifié |
| Nettoyage planifié | Retirez et nettoyez uniquement comme le manuel le permet | ID de la pièce, méthode, photographies | Le dépôt persiste ou un emplacement est endommagé |
| Mesure périodique | Vérifier le faux-rond avec la tige de référence et le point de jauge | TIR, point, projection d'outil, température | La limite de tendance ou de processus documentée est dépassée |
| Après un crash ou un outil cassé | Inspecter la pince, le support, le cône et le nez de la broche | Incident, photos, résultats de tests | Des dommages visibles ou un voile élevé subsistent |
| Après remplacement | Vérifiez la rétention, l'épuisement et un coupon représentatif | Nouvel identifiant de pièce, signature d'acceptation | Tout test échoue |
Ne transformez pas ce tableau en un intervalle fixe arbitraire. Un atelier de prototypes à forte mixité peut effectuer de nombreuses modifications manuelles ; une machine de production à quatre têtes peut accumuler rapidement des heures avec une recette stable. La poussière, le type de stratifié, l'extraction, la taille de l'outil, les changements de vitesse et l'historique des accidents modifient tous le fardeau. Définissez la fréquence en fonction des exigences du fabricant et de votre propre tendance. CHIKIN inclut le nettoyage du support dans sa discussion sur entretien des pinces . Aperçu des porte-outils publié par HAIMER identifie également le contrôle et le nettoyage des pinces de serrage comme un entretien normal pour les mandrins à pinces mécaniques, alors que ses valeurs spécifiques au produit ne peuvent pas simplement être transférées à une broche PCB.
11. Erreurs courantes qui créent un deuxième problème
La première erreur consiste à souffler de la poussière dans le nez avec de l'air comprimé sans restriction. La seconde consiste à utiliser du papier abrasif pour donner un aspect brillant à un cône de précision. Les deux peuvent rendre un assemblage superficiellement propre moins précis. Un troisième pulvérise de l’huile sur l’alésage de préhension sans consulter le manuel ; certains systèmes nécessitent une surface de contact sèche et un excès de lubrifiant peut altérer la rétention ou collecter des débris.
Une autre erreur est de supposer que n'importe quelle pince marquée avec la taille de tige correcte conviendra. L'alésage n'a qu'une seule dimension. Un cône, une longueur, un écrou ou un dispositif de rétention qui ne correspondent pas peuvent se serrer de manière inégale ou ne pas se libérer. Mélanger un écrou usé avec une nouvelle pince peut également masquer la source d'un changement de faux-rond. Traitez le support comme un ensemble, mais modifiez et documentez une variable à la fois pendant le diagnostic.
Enfin, n’utilisez pas l’outil lui-même comme outil de nettoyage. Tourner une tige tranchante en carbure contre un alésage contaminé peut marquer les deux. Ne mesurez pas le faux-rond à un emplacement arbitraire et comparez le résultat avec un numéro de catalogue pris à une projection différente. Et n'approuvez pas le remplacement d'une pince uniquement parce que la broche semble plus silencieuse : la réponse finale est l'assemblage mesuré et l'échantillon de PCB accepté.
12. Comment séparer les problèmes de pinces des autres défauts de la machine
Si un défaut suit une fraise entre les têtes, suspectez la fraise ou sa tige. S'il reste sur une broche avec deux fraises et pinces vérifiées, examinez le nez, l'actionneur, les roulements, le contrôle de vitesse ou le système de mouvement. S'il n'apparaît que sur une seule position du panneau, inspectez le luminaire et le support de la carte. S'il apparaît après le remplissage d'un filtre, vérifiez l'extraction avant de condamner la pince. Un bon diagnostic permet de déterminer quelle variable suit le défaut.
Dans une station de forage, examinez la configuration des trous ainsi que les trous isolés. Un diamètre de foret incorrect crée une erreur de taille cohérente ; une perceuse mal tenue peut produire une dispersion, une casse ou une usure qui s'accélère au fil du travail. Lors du routage, comparez les sections droites, les coins et les fentes. Lorsque le bord rugueux apparaît uniquement sur un espace du luminaire, testez le support du panneau avant de remplacer la pince. Lorsqu'elle apparaît à la même vitesse de broche sur des panneaux bien soutenus, capturez une trace de vibration et comparez-la à la ligne de base.
Si la broche a été récemment réparée ou est tombée en panne, effectuez une lecture séparée de l'arbre ou du nez selon la méthode d'entretien approuvée. Une nouvelle pince ne peut pas rendre concentrique un cône endommagé. À l’inverse, une pince de serrage propre qui résout le problème ne devrait pas entraîner un remplacement inutile du roulement. CHIKIN Guide d'usure des fraises de routeur PCB recommande un outil de référence, un support propre, un contrôle du faux-rond et un échantillon représentatif avant d'attribuer chaque arête rugueuse à la durée de vie de la fraise.
13. Liste de contrôle d'approvisionnement pour un paquet de pinces de rechange
La demande d'achat doit nommer l'équipement et les travaux de vérification, pas seulement une description des pièces. Inclure:
- Modèle de machine et numéro de série, fabricant et modèle de broche, position de la tête et support ou révision ATC.
- Marquage et photo originaux de la pince, taille de l'alésage, tolérance de la tige de l'outil, géométrie extérieure et tout dessin disponible.
- Pièces d'écrou, d'actionneur, de ressort, de joint ou de cartouche qui doivent rester un assemblage assorti.
- Matériel de nettoyage approuvé, outil d'entretien, méthode de serrage et informations sur le couple du manuel approprié.
- Quantité de rechange requise par tête, délai de livraison, emballage et traçabilité jusqu'à un numéro de pièce commandé.
- Point et méthode d'acceptation du faux-rond, contrôle de rétention et critères de coupon de production.
- Qui effectue l'installation, qui approuve le redémarrage et quelle assistance est disponible en cas d'échec du test.
Pour une machine multibroches, vérifiez si chaque tête utilise la même pièce et la même révision. Des boîtiers d'apparence identique peuvent cacher une broche différente ou une rénovation. Si une usine achète une nouvelle plate-forme de forage et de détourage, demandez au fournisseur d'inclure les pinces consommables et les exigences de service des supports dans le devis. Une pièce de rechange qui peut être identifiée et installée correctement vaut plus qu’une vague promesse d’assistance rapide en matière de pièces.
Offres CHIKIN Configurations de machines de perçage et de routage de PCB avec plusieurs têtes et fonctionnalités de gestion des outils sur les modèles sélectionnés. Les pages publiques sont des points de départ utiles pour la discussion sur les applications, mais les limites finales de conception et de maintenance des pinces appartiennent à la documentation spécifique à la machine. Demandez un échantillon de test avec la carte prévue, les diamètres d'outils et les critères de qualité avant de traiter une configuration comme approuvée.
14. Questions du banc de maintenance
La pince est toujours installée. Que puis-je nettoyer en toute sécurité ?
Uniquement les surfaces accessibles, et seulement si le manuel autorise cette méthode. La poussière emprisonnée dans les fentes ou derrière un écrou peut nécessiter un retrait autorisé. Ne poussez pas les débris plus profondément dans la broche avec une brosse ou un jet d'air. Si la pince fait partie d'une cartouche scellée, suivez son processus de service.
Le nettoyage rétablit-il toujours le faux-rond de la pince de broche ?
Non. Il peut éliminer la contamination qui empêche une bonne assise. Il ne peut pas réparer un segment fissuré, un cône déformé, un outil plié, un support endommagé ou un problème d'arbre de broche. Mesurez avant et après avec la même référence et le même point de jauge.
L'alésage est propre. Quels défauts signifient encore la retraite ?
Ne remettez pas en production une fente fissurée ou un segment plié. Il en va de même pour les filetages endommagés, un cône avec une bavure surélevée, une poignée qui glisse avec une tige vérifiée ou un faux-rond qui dépasse encore la limite documentée après la réinstallation. Photographiez le défaut et comparez-le avec les critères de rejet du fabricant avant que l'ancienne pièce ne soit jetée à la poubelle.
Les deux tiges d'outils mesurent 3,175 mm. Leurs pinces sont-elles interchangeables ?
Non. La taille de la tige n'identifie pas la géométrie extérieure, l'engagement, l'écrou, l'équilibre ou la broche compatible. Faites correspondre la pièce précise à la machine et demandez une confirmation écrite de l'ajustement lorsque le numéro d'origine est incertain.
Dois-je serrer plus fort un outil glissant ?
Non. Marquez la profondeur de préhension de la tige actuelle et vérifiez son diamètre et sa surface, puis inspectez la saleté, l'usure et le réglage de l'actionneur. Une force accrue peut écraser une pince déjà déformée ou meurtrir le support ; cela ne prouve pas que l'axe de coupe soit centré.
Le numéro de pièce est illisible. Que doit recevoir le fournisseur ?
Envoyez les identifiants de la machine et de la broche, le marquage de la pince retirée, des photos, les dimensions du dessin approuvé, la taille de la tige de l'outil, le symptôme de défaillance et les mesures de faux-rond effectuées avec une référence connue. Ces détails réduisent le risque d'un substitut visuellement similaire mais incompatible.
Conclusion : vérifiez le système complet de porte-outils
Le cycle de maintenance utile est simple dans son concept : préserver les preuves, sécuriser la machine, identifier le support, nettoyer uniquement selon la méthode spécifiée, inspecter chaque surface de préhension et mesurer le système assemblé selon une configuration reproductible. Remplacez une pince endommagée ou incompatible, puis prouvez le résultat avec un outil de référence et un échantillon de PCB réel. Une apparence propre n’est pas le test d’acceptation ; la rétention stable, le faux-rond mesuré et la qualité de la carte le sont.
Pour un devis ou un examen de service, partagez le modèle de broche, le marquage actuel de la pince, les tailles des outils, le matériau et l'épaisseur de la carte, une photographie du défaut et le relevé de mesures. Cela donne à CHIKIN un point de départ utile pour discuter d'un remplacement compatible ou d'une configuration de machine sans deviner à partir d'un diamètre d'alésage nominal.
Demander un examen de l'ajustement et de la maintenance des pinces de broche PCB
Si la nouvelle pièce ne restaure pas le bord ou le trou, envoyez les lectures avant et après avec l'outil de référence, le support et le dispositif identifiés. Ces paires de résultats montrent si le défaut est resté avec la broche, s'est déplacé avec l'outil ou est apparu uniquement dans une configuration de carte particulière.
Envoyez des photos et des détails du tableau à Collet pour un devis personnalisé




