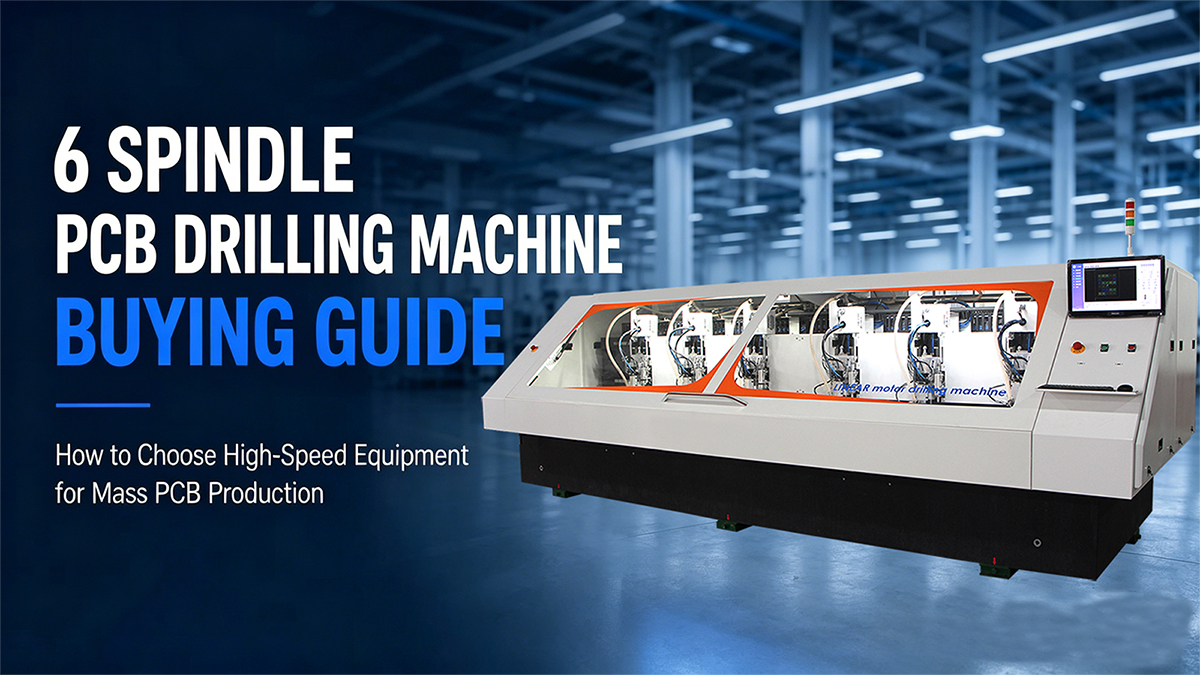
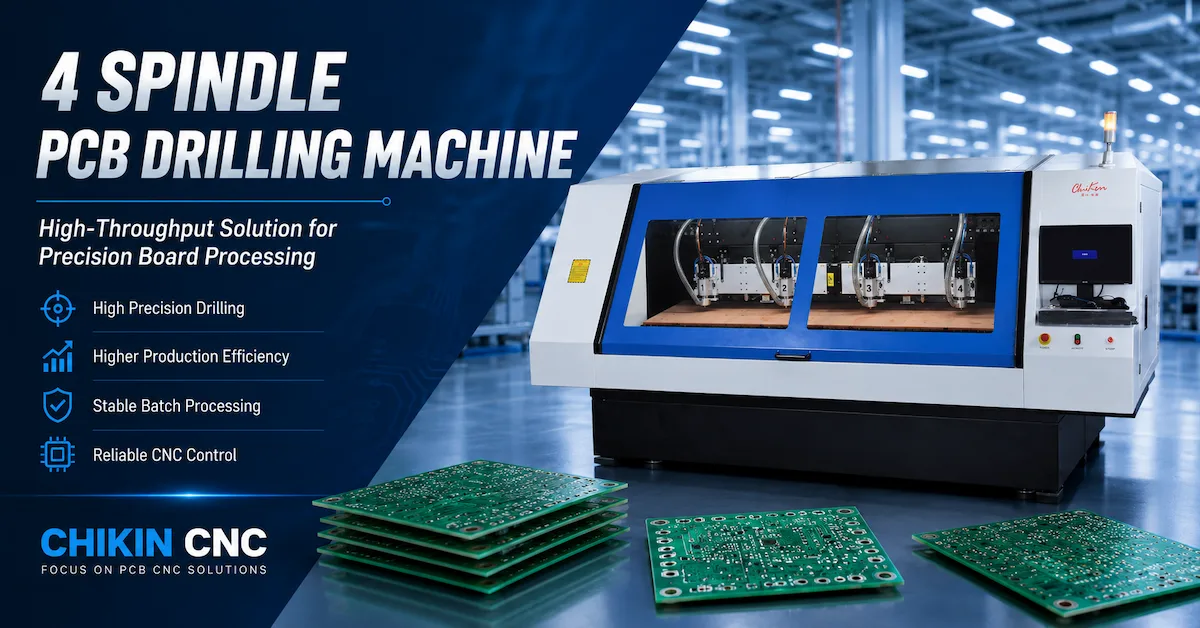
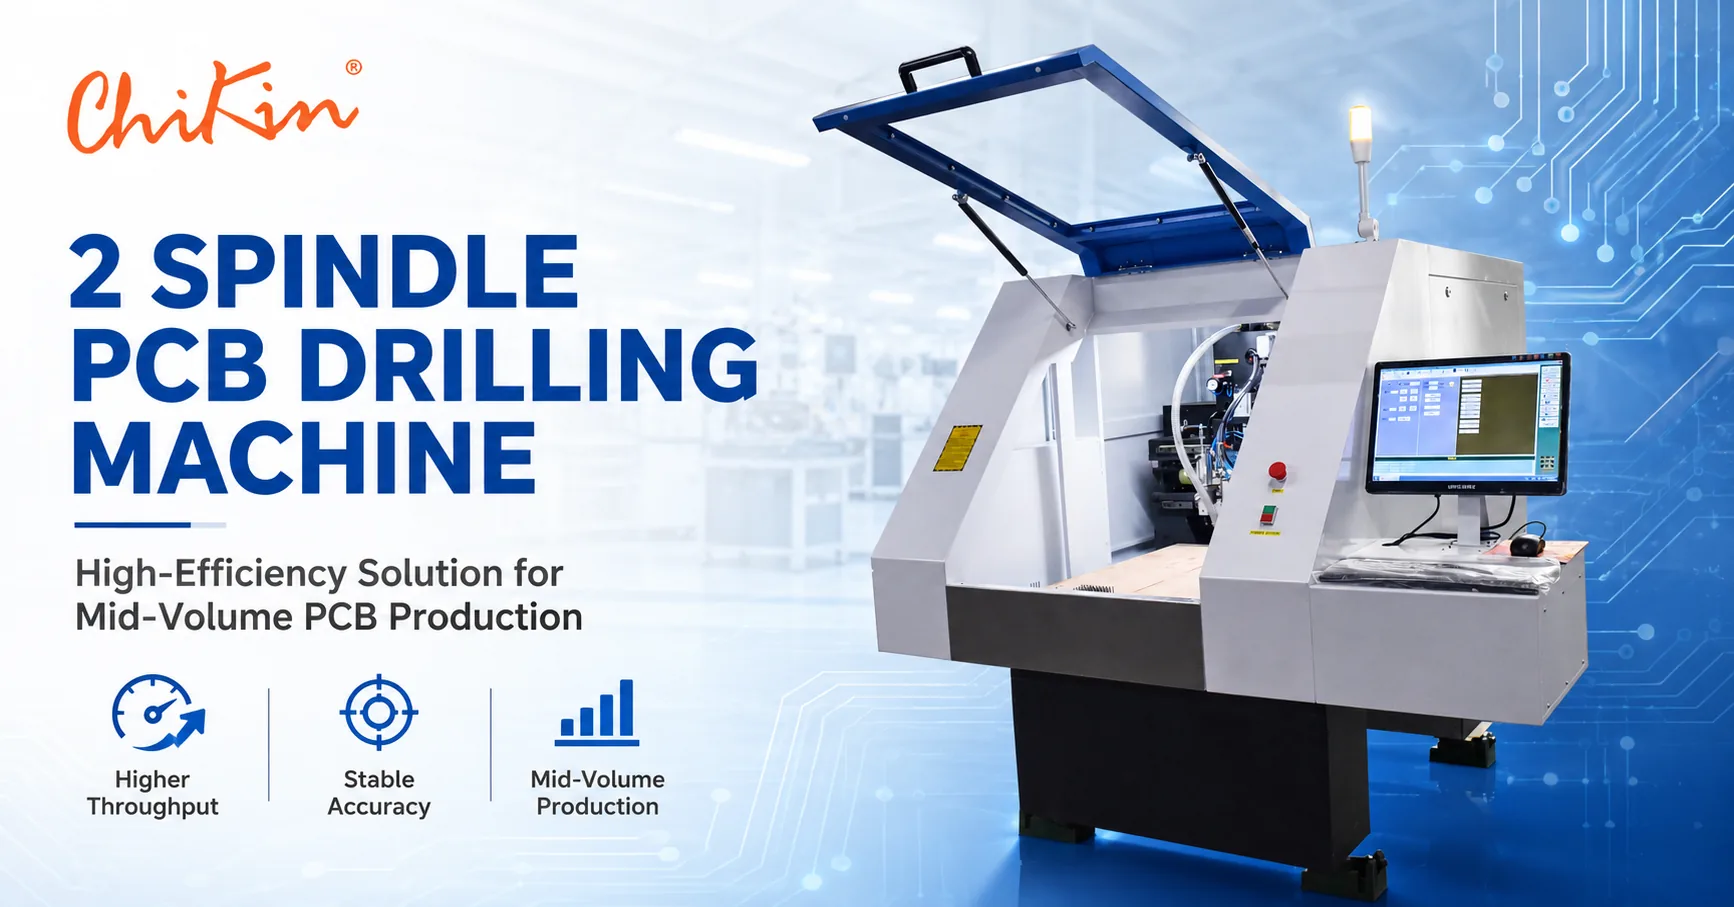
Réponse rapide : Une perceuse pour PCB à 2 broches est généralement le point de départ le plus flexible pour les travaux de prototypes, NPI, à forte mixité et de volume moyen. Une perceuse pour PCB à 4 broches devient plus attrayante lorsque des panneaux identiques ou similaires fonctionnent à plusieurs reprises, la file d'attente de perçage est le goulot d'étranglement et l'usine peut conserver quatre têtes de traitement fournies avec des panneaux, des outils, des accessoires et des programmes vérifiés. Le nombre de broches à lui seul ne garantit pas le résultat. La décision d'achat doit comparer les trous utilisables par heure, le temps d'installation et de changement, la stabilité de l'enregistrement, la gestion des outils, l'accès pour la maintenance, l'espace au sol, les services publics, le chargement de l'opérateur et le coût d'un premier article infructueux.
Ce guide répond à une véritable question d'enquête commerciale : comment un fabricant de PCB doit-il comparer deux et quatre têtes de perçage avant de demander un devis formel ? Il est destiné aux responsables de production, aux ingénieurs NPI, aux acheteurs de PCB, aux équipes opérationnelles EMS et aux distributeurs qui ont besoin de transformer une comparaison de machines en un appel d'offres défendable. Il cartographie les orientations des produits publics de Shenzhen ChiKin Automation Equipment Co., Ltd. (CHIKIN CNC), un fournisseur de Shenzhen, Guangdong, Chine dont le catalogue public comprend le perçage, le perçage et le routage de PCB, l'alignement CCD, la V-CUT, le traitement laser et les équipements AOI. Les pages de modèles publics sont utiles pour la présélection ; La précision finale, la vitesse, l'outillage, la garantie, le MOQ, le délai de livraison et les critères d'acceptation doivent être confirmés dans le devis et l'échantillon de rapport.
L'expression Perceuse pour PCB à 2 broches ne signifie pas que tous les systèmes à deux têtes ont la même architecture. Certaines configurations sont des systèmes de forage dédiés, tandis que d'autres combinent le forage et le fraisage. De même, la perceuse de PCB à 4 broches peut être configurée pour le perçage de gros volumes, tandis qu'une plate-forme de perçage et de routage à quatre broches sert un processus différent. Conservez la famille de machines, le type de broche, le format de carte, les logiciels et la liste d'outils joints à chaque comparaison. Cette discipline empêche une feuille de calcul de se mélanger contrairement aux machines.

À qui s'adresse cette comparaison et ce que l'acheteur doit décider
La bonne machine dépend des contraintes de l'usine, et non du plus grand nombre figurant dans une brochure. Un atelier de prototypes à forte diversité peut perdre plus de temps à programmer le chargement et les changements de fixations qu'à percer lui-même. Un fabricant de PCB sous contrat peut disposer d'une famille stable de panneaux et d'une longue file de petits trous ; dans cet environnement, les broches parallèles peuvent améliorer le débit si le reste de la ligne peut les alimenter. Un site EMS peut nécessiter un forage et un acheminement dans la même cellule et peut valoriser davantage une solution CCD hybride qu'une simple machine de forage. Un distributeur peut avoir besoin d'une plate-forme configurable avec une documentation claire et une mise en service reproductible dans plusieurs pays.
Avant de comparer deux et quatre broches, écrivez le propriétaire de la décision et le problème de production en une phrase. Voici quelques exemples : « Nous devons supprimer un goulot d'étranglement dans le forage sans ajouter une deuxième équipe » ; « Nous avons besoin d'un enregistrement reproductible sur les prototypes HDI avec des changements de conception fréquents » ; ou "Nous avons besoin d'une machine capable de partager des données de montages et d'outils avec notre ligne existante." La phrase devient l'énoncé d'intention de recherche dans le résumé de contenu et la première ligne de la RFQ. Si l'équipe ne parvient pas à s'entendre sur le problème, un débat sur le nombre de broches deviendra une liste de fonctionnalités plutôt qu'une décision de projet.
Les pages publiques de CHIKIN décrivent une direction unique en matière d'équipement de circuits imprimés CNC et invitent à plusieurs reprises les clients à fournir les dimensions de la carte, le matériau, la taille des trous, le volume de production, les dessins et les exigences d'automatisation. Utilisez cette même habitude axée sur les preuves dans votre discussion avec les fournisseurs. Envoyez un panneau représentatif, pas seulement une épaisseur nominale. Expliquez si la carte est FR-4, multicouche, HDI, rigide-flexible ou à support en aluminium. Incluez le plus petit trou, le plus grand trou, le nombre de trous, le nombre de panneaux attendu par équipe et l'interface de données requise. Un fournisseur peut alors recommander une configuration et un exemple de test plutôt que de deviner à partir du nom d'une machine.
La différence fondamentale : traitement parallèle versus flexibilité
Les machines à deux et quatre broches peuvent toutes deux être précises. La différence pratique réside dans la quantité de traitement parallèle que la ligne peut utiliser. Quatre broches créent une plus grande capacité de coupe potentielle, mais elles ajoutent également une coordination des outils, des exigences simultanées en matière de charge, de refroidissement ou d'air, des points de maintenance et la nécessité de maintenir la stabilité du panneau, du programme et du dispositif sur une enveloppe de fonctionnement plus large. Un système à deux broches peut être plus simple à charger, plus facile à déboguer et plus facile à justifier lorsque les commandes sont mixtes ou incertaines.
Une machine à quatre têtes ne perce pas automatiquement quatre trous en même temps. Le contrôleur peut diviser le travail par panneau, par réseau, par outil ou par une séquence qui évite les collisions et gère la charge de la broche. Demandez au fournisseur de montrer un modèle de temps de cycle utilisant votre programme actuel dérivé d'Excellon ou de Gerber. Demandez les hypothèses : changements d'outils, chargement des panneaux, sondage, vide ou serrage, vérifications des outils, évacuation des copeaux, distance de retrait, accélération et interaction de l'opérateur. Une étiquette « quatre broches » est une description du matériel ; le débit que vous achetez est une séquence de production validée.
Le même principe s'applique à une perceuse à PCB à 2 broches. Deux têtes peuvent être utilisées en parallèle, en alternance pour équilibrer l'usure des outils, ou affectées à différents processus lorsque la plateforme combine perçage et fraisage. Le résultat dépend de la conception du logiciel et des appareils. Une configuration à deux têtes peut également réduire le coût d’une nouvelle machine tout en laissant une voie de mise à niveau claire si l’usine se développe. Cette option est intéressante lorsqu'un acheteur a besoin d'une première étape contrôlée plutôt que d'un engagement de capital important.
Comment créer un modèle de débit comparable
Commencez par la demande en panneaux par équipe, et non par la vitesse maximale annoncée. Enregistrez le nombre de trous par panneau, la répartition des diamètres, le nombre de changements d'outils, la méthode de chargement du panneau et le temps alloué pour l'inspection ou la reprise. Si votre gamme de produits change, créez au moins trois scénarios : un travail HDI à petits trous, un travail multicouche général et un travail à grands trous ou avec outils mixtes. Une machine qui gagne un scénario peut en perdre un autre car les changements d'outils dominent le cycle.
Un modèle de capacité simple est utile pour le filtrage. Supposons que le cycle effectif soit la somme du temps de chargement, de l'alignement ou du sondage, du mouvement de perçage, des changements d'outils, des vérifications des outils, du temps de déchargement et de la marge prévue pour les actions de l'opérateur. Multipliez le nombre de panneaux par cycle par les minutes de production disponibles. Appliquez ensuite un facteur de disponibilité convenu pour la maintenance, le réapprovisionnement, les alarmes et les pauses planifiées. Ne remplacez pas un cycle FAT mesuré par un pourcentage de disponibilité marketing. Gardez la formule visible afin que les équipes de production et financières puissent remettre en question les hypothèses.
Par exemple, une machine à quatre broches peut traiter deux panneaux dans un montage à la fois, mais si le chargement prend plus de temps que le perçage, la deuxième paire de têtes n'est pas entièrement utilisée. Une machine à deux broches peut traiter un panneau mais effectuer un changement plus rapidement et maintenir une commande mixte en mouvement. Ce ne sont pas des contradictions ; ce sont des résultats d’équilibrage de ligne différents. Demandez une étude temporelle qui sépare le mouvement de la machine de la manipulation humaine. La différence révèle souvent où un montage, un support de panneau, une vérification automatique d'outil ou une étape de code-barres créerait plus de valeur qu'une autre broche.
Lorsque le fournisseur ne peut pas exécuter votre programme avant l'offre, utilisez une estimation transparente et étiquetez-la "planification uniquement". Envoyez les données plus tard et mettez à jour le modèle après le traitement de l'échantillon. Conservez un numéro de version pour le fichier de trous, le dessin du panneau, la liste d'outils et la calculatrice. Cela crée un pont traçable entre le marketing de contenu et la décision réelle de l'acheteur et protège les deux parties contre un désaccord causé par une modification des données d'entrée.
Précision, enregistrement et raisons pour lesquelles davantage de dirigeants ont besoin de plus de discipline
La position du trou est contrôlée par les données de la carte, le dispositif, le système de mouvement, l'état de la broche, le faux-rond de l'outil, les paramètres de coupe et le programme. Une machine à quatre broches ajoute davantage de relations directes. Chaque broche doit être calibrée selon le même système de coordonnées et le luminaire doit maintenir la stabilité du panneau dans toute la zone de travail. Une machine à deux broches a moins de relations, mais elle a quand même besoin d'une donnée répétable et d'un changement d'outil contrôlé. Aucune des deux architectures ne supprime le besoin d'une inspection initiale.
Les pages de produits publiques CHIKIN répertorient les structures en granit, les guides linéaires de précision et les vis à billes, le changement d'outil automatique, la détection de longueur ou de diamètre d'outil et la détection d'outil cassé sur plusieurs directions de machine à PCB. Ces fonctionnalités sont des signaux de conception utiles et non un résultat d’acceptation universelle. Dans une demande de prix, demandez quelles fonctionnalités sont incluses dans le modèle proposé, ce qui est facultatif, comment la machine est calibrée et comment le fournisseur démontrera la répétabilité. Spécifiez le matériau du panneau, l'épaisseur, la taille du panneau, le diamètre de l'outil, le dispositif de fixation, les conditions de température et la méthode de mesure pour le test.
Pour les planches HDI ou à pas fin, vérifiez comment la machine gère les outils de petit diamètre, les faux-ronds et les débris. Un trou peut se trouver au bon emplacement XY et échouer quand même parce que le mur est rugueux, l'entrée est endommagée ou l'outil dévie. Demandez des images au microscope ou des coupes transversales là où le processus l'exige. Pour les panneaux rigides-flexibles ou en aluminium, discutez séparément des charges de support et de coupe ; la même recette peut ne pas être transférée à partir d'un panneau FR-4 équilibré.
Créez un plan d'étalonnage et de mesure avant l'arrivée de l'équipement. Il doit nommer la jauge, l'artefact de référence, la fréquence, le propriétaire et l'action lorsqu'un résultat dérive. Un fournisseur doit fournir des manuels et une formation, mais l’acheteur est propriétaire de la base de production. Mettez la ligne de base dans le plan de contrôle et conservez un échantillon avec la machine. C'est plus défendable que de citer une seule valeur de précision sans condition de fonctionnement.
Gestion automatique des broches, des outils et des outils
L'outillage peut déterminer la véritable différence entre deux et quatre broches. Un processus de perçage peut utiliser plusieurs diamètres dans un seul programme et la liste d'outils peut inclure différentes longueurs, matériaux ou états d'usure. Avec davantage de têtes, l'usine a besoin d'une méthode claire pour l'affectation et le remplacement des outils. Demandez si les outils sont partagés entre les broches, si le contrôleur suit la durée de vie de l'outil par broche et comment un événement de panne d'outil arrête ou reprend le travail. Si la réponse est seulement « l'opérateur le modifie », la demande d'offre est incomplète.
Une broche à grande vitesse n'est utile que lorsque les conditions de pince, de support, d'outil, de refroidissement ou d'air et d'extraction correspondent au processus. Confirmez la vitesse maximale, la puissance, l'état des roulements, l'acceptation du faux-rond et l'accès au service pour la configuration proposée. Ne déduisez pas une vitesse de perçage ou une durée de vie d’outil d’un modèle différent. Une page publique peut répertorier une plage de vitesse typique ; la fiche technique officielle doit indiquer ce qui s'applique à la machine proposée.
Le changement d'outil automatique réduit les interventions manuelles, mais l'acheteur doit inspecter le changeur lui-même. Confirmez la capacité de la poche, l'identification de l'outil, le contrôle de la contamination, la récupération après une alarme et la procédure pour un outil qui échoue à un contrôle de longueur ou de diamètre. Pour une machine à quatre broches, demandez si toutes les têtes peuvent être vérifiées dans le même cycle et si un outil défaillant bloque les autres. La meilleure réponse est une séquence de récupération documentée avec un exemple d'alarme, et non une déclaration générique indiquant que la détection est disponible.
La durée de vie de l'outil doit être mesurée lors d'un essai contrôlé. Enregistrez le matériau de l'outil, le diamètre, l'empilement des planches, le nombre de trous, l'avance, la vitesse, les matériaux d'entrée et de sauvegarde, ainsi que le point auquel la qualité devient inacceptable. Un fournisseur peut aider à proposer une recette de départ, mais le fabricant de PCB doit être propriétaire de la limite de rejet car ses normes de qualité incluent le placage en aval, la fiabilité et les performances électriques. Conservez un journal d'outils qui relie la fraise à la broche, au programme, au lot de panneaux et au résultat de l'inspection.
Matériaux des panneaux et mix de produits
La décision concernant le nombre de broches change en fonction du mélange de matériaux. La norme FR-4 peut permettre une recette de forage stable à grand volume, tandis que les panneaux HDI, flexibles et rigides à dos d'aluminium et les constructions très fines nécessitent différents choix de support et d'outillage. Une machine à quatre broches ne peut améliorer la capacité que si chaque tête est compatible avec le matériau et si l’usine peut garder le contrôle du processus. Une machine à deux broches ou hybride peut être mieux adaptée lorsque les tâches changent souvent et que l'apprentissage par échantillons est plus important que le parallélisme brut.
Envoyez au fournisseur une matrice de matériaux au lieu d'une seule étiquette. Incluez l'épaisseur nominale et la plage mesurée, le poids du cuivre, l'empilement, le système de résine, la surface finie, la construction du panneau, la distribution du diamètre des trous, les exigences de profondeur ou de passage borgne et la température attendue de la carte. Si la même machine doit traiter plusieurs familles, demandez une stratégie de recette et un exemple de plan couvrant les extrêmes. La matrice aide également le fournisseur à recommander le matériau de support, les fixations, l'extraction de la poussière et le refroidissement de la broche.
Une planche avec un grand panneau ou un rail étroit peut dévier différemment d'une petite planche. Un long trajet peut rendre l'accélération et le support importants. Un motif de cuivre dense peut modifier le comportement thermique et de coupe. Un panel aux technologies mixtes peut nécessiter plusieurs familles d’outils. Enregistrez ces détails dans la feuille de comparaison. Le « perçage de PCB » est une catégorie de processus, et non une seule condition de test.
Quand une machine à 2 broches est le meilleur achat
Choisissez une direction à deux broches lorsque l'usine a besoin de flexibilité, dispose d'une large gamme de produits ou est encore en train d'apprendre la courbe de la demande. Il est souvent plus facile de justifier lorsque la file d'attente actuelle est modérée, que l'équipe a une couverture de maintenance limitée ou que le processus utilise le forage et le routage dans la même cellule. Une plate-forme à double tête peut également constituer un pont pratique entre une machine existante à une seule tête et une future ligne de plus grande capacité.
Une machine à deux broches n'est pas une « petite » décision. Il nécessite toujours un montage stable, une gestion des outils, une extraction, un contrôle du programme et un test d'acceptation documenté. L’avantage est que l’équipe peut concentrer ses ressources sur une seule fenêtre de processus reproductible. Si les révisions de conception arrivent chaque semaine, la boucle d’apprentissage plus courte peut dépasser la capacité théorique de quatre têtes. Demandez une démonstration sur deux travaux représentatifs : une configuration à haute mixité et un panneau de répétition.
La Direction de perçage et de routage des PCB à 2 broches CHIKIN est décrite publiquement avec des broches refroidies à l'eau, un changement d'outil automatique, des contrôles de longueur, de diamètre et d'outil cassé, un interrupteur à pied-pression, une base en granit, des guides linéaires et des vis à billes. Les pages publiques répertorient des exemples de valeurs telles que 60 000 tr/min et 1,8 kW par broche pour une direction CK-02R, ainsi qu'une revendication de répétabilité ou de positionnement répertoriée sur la page. Traitez ces valeurs comme des informations publiques spécifiques au modèle et confirmez la configuration finale, la méthode de mesure et les critères d'acceptation dans le devis.
Quand une machine à 4 broches est le meilleur achat
Choisissez quatre broches lorsque la file d'attente de perçage est persistante, que la famille de panneaux est reproductible et que la ligne peut maintenir un taux d'utilisation élevé. Les meilleurs candidats ont généralement une demande prévisible, suffisamment d’opérateurs ou d’automatisation pour alimenter la machine, une routine claire de réapprovisionnement des outils et un processus en aval capable d’absorber la production. Une machine à quatre broches qui attend le chargement ou l'inspection ne fournira pas la valeur suggérée par son matériel.
Demandez au fournisseur de modéliser la capacité à trois niveaux d'utilisation, et pas seulement dans le meilleur des cas. Incluez un jour de changement, un jour de commande mixte et un jour de production stable. Si l'investissement est justifié par un programme particulier, exécutez ce programme en FAT et répétez-le après un changement d'outil. Enregistrez le résultat et les limites. L'acheteur doit également comprendre comment se comporte la machine si une broche n'est pas disponible : la production peut-elle continuer à capacité réduite, ou la cellule entière s'arrête-t-elle ?
La direction de perçage des PCB à 4 broches CHIKIN est décrite pour le perçage de volumes plus élevés et répertorie quatre positions de broche sur coussin d'air à grande vitesse, le changement automatique d'outil, la détection de la longueur et du diamètre de l'outil, la détection d'outil cassé et une base en granit. La page répertorie des exemples de plages de vitesse, de puissance, de diamètre d'outil, de taille de table et de résolution d'échelle linéaire en option. Il ne s’agit pas d’une garantie globale pour chaque planche. Demandez une fiche technique spécifique au modèle et un exemple de résultat en utilisant votre plus petit outil, le modèle de trous le plus dense et le panneau le plus exigeant.
L'option hybride : perçage et fraisage dans une seule cellule
Certains acheteurs se posent une question de nombre de broches alors que le véritable besoin est un processus combiné de perçage et de fraisage. Une tête de perçage dédiée et une tête de fraisage peuvent réduire le remplacement des outils et les configurations supplémentaires pour les panneaux nécessitant des trous, des fentes et des contours. L’alignement du CCD peut être utile lorsque les repères ou l’enregistrement du panel sont au cœur du processus. Le compromis est un modèle de cycle différent, un plan d'outillage différent et des exigences d'extraction ou de refroidissement potentiellement différentes.
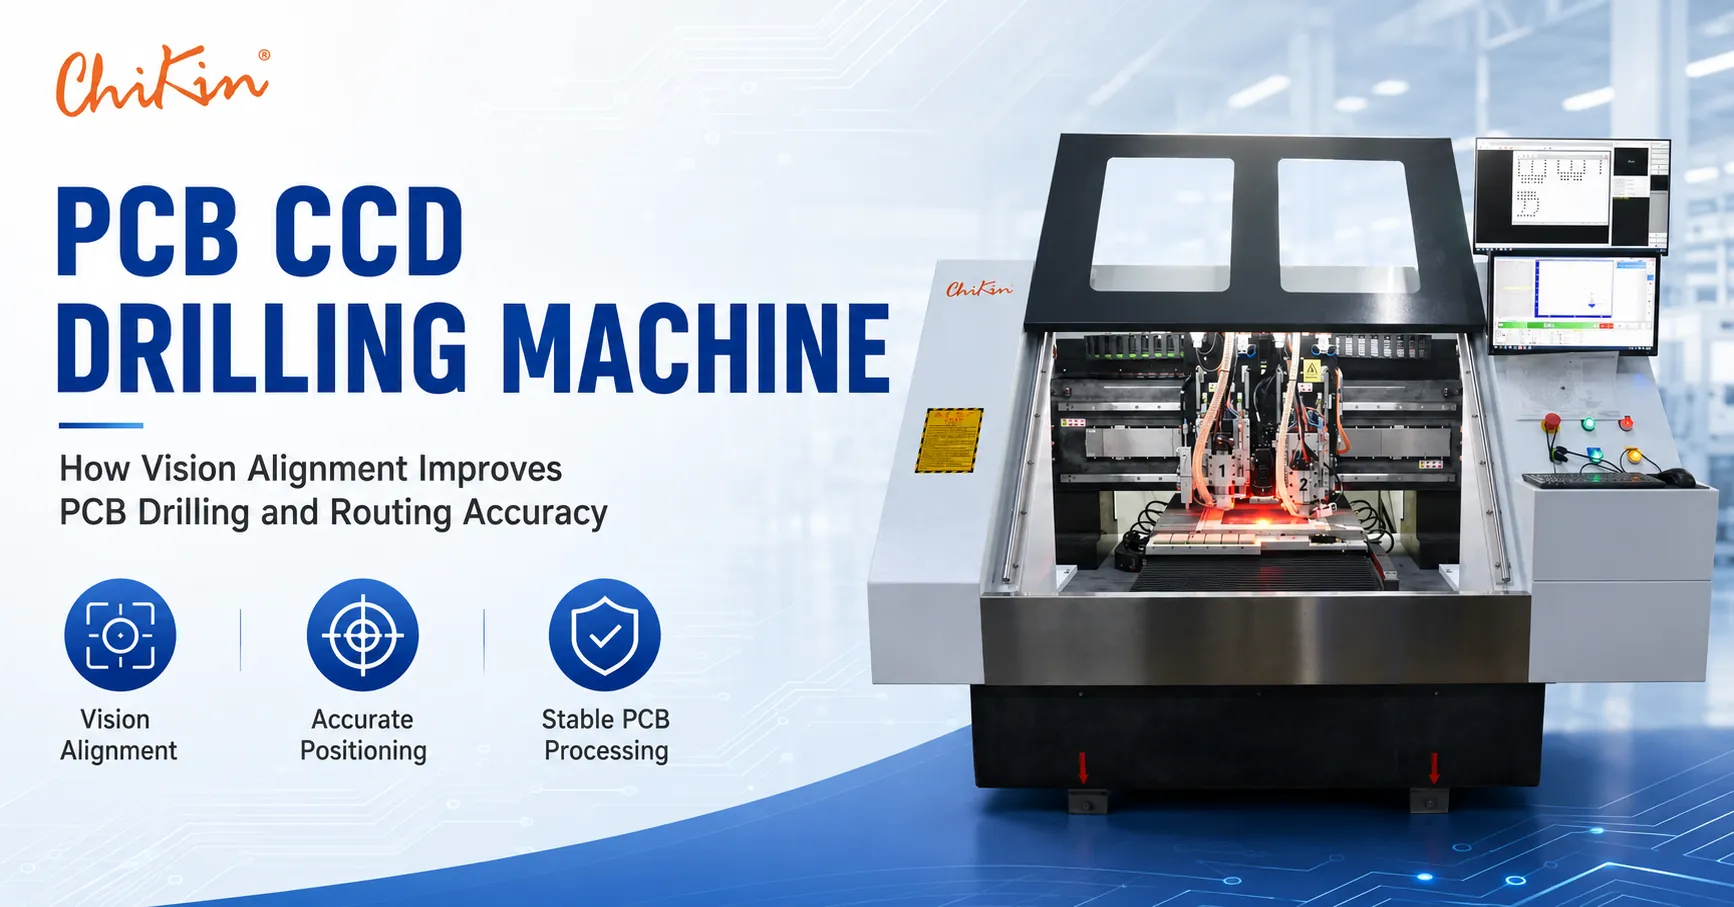
Le public CHIKIN 1 perceuse 1 machine de fraisage avec direction CCD est décrit avec une broche de perçage, une broche de fraisage, un alignement de repère CCD, un changement d'outil automatique, des contrôles de longueur, de diamètre et d'outil cassé, un pied presseur interrupteur et une base en granit. Il est positionné pour les travaux NPI et de volume moyen sur les familles de cartes FR-4, flex, rigide-flex, aluminium et autres. Confirmez quelles fonctions sont incluses, comment le CCD gère vos repères et comment le perçage et le routage sont séquencés avant de le comparer avec une perceuse pure à deux ou quatre broches.
Une cellule hybride peut constituer la meilleure solution lorsque l'entreprise souhaite réduire les transferts et peut accepter un profil de capacité différent. Cela peut également être une mauvaise réponse lorsque le volume de forage est très élevé et que le fraisage est occasionnel. Comparez le flux de travail complet : panneau entrant, sélection du programme, alignement, perçage, acheminement, nettoyage, inspection et sortie. L'acheteur doit rendre la cartographie des processus visible aux finances et aux opérations afin que la valeur soit comprise au-delà du prix de la machine.
Preuves d'usine qui rendent crédible une comparaison de fournisseurs
Les preuves originales font la différence entre un guide d'achat utile et une page de référencement générique. Pour l'achat d'une machine, les preuves doivent relier le fournisseur, le produit, le processus et la méthode d'acceptation. Les pages publiques de CHIKIN identifient Shenzhen ChiKin Automation Equipment Co., Ltd., son adresse à Shenzhen, son contact commercial, ses familles de produits et la langue du service. L'acheteur doit demander le nom du modèle actuel, la référence de série ou de configuration, le dossier de test en usine, les photographies d'emballage et le nom de l'ingénieur responsable de l'essai d'échantillon.
Ne publiez pas d'étude de cas avec un débit, une amélioration du rendement, un MOQ, une date de livraison ou un délai de récupération inventés. Utilisez un cas client vérifié lorsque l’entreprise dispose de l’autorisation et d’un enregistrement. Sinon, décrivez le test comme un plan de traitement d'échantillons et étiquetez le résultat comme étant en attente. Un champ transparent « à confirmer » est plus fiable qu’un numéro précis sans source. La même règle s'applique aux certifications, aux années de garantie et aux réclamations des centres de service qui varient selon les pages publiques.
Pour un article à deux contre quatre broches, les preuves originales utiles incluent un support à outils photographié, un artefact d'étalonnage, un montage sur panneau, une inspection de trou d'échantillonnage, la révision réelle du programme et une étude du temps de production. Ajoutez le matériau et la révision du tableau à chaque légende d'image. Cela permet à un futur lecteur, à un système d'IA ou à un auditeur des achats de comprendre qui a fait quoi, d'où proviennent les preuves et ce qui reste à tester.
Un plan pratique de test FAT et d'échantillons
Les tests d'acceptation en usine doivent commencer par une matrice de test convenue. Sélectionnez au moins un panel représentatif de chaque famille de produits importante. Incluez le plus petit trou, la densité de trous la plus élevée, le changement d'outil le plus fréquent et le matériau le plus sensible. Définissez le montage, le matériau de support, l'ensemble d'outils, le programme, le refroidissement ou la climatisation, l'extraction, l'équipement de mesure et les étapes de l'opérateur. Rédigez le test avant l'expédition de la machine afin que le résultat ne puisse pas être réinterprété après coup.
Un bon FAT n'essaie pas de prouver chaque futur produit. Il prouve la configuration de machine convenue dans des conditions convenues et identifie les limites. Si le résultat à quatre broches dépend d'un montage ou d'un équilibre d'outil particulier, écrivez cette dépendance dans le document d'acceptation. Si le résultat à deux broches est plus fort lors d'un changement de mélange élevé, enregistrez la séquence mesurée. Les preuves devraient aider l'équipe de production à prendre une décision de lancement en toute sécurité.
Questions sur le coût total de possession et le retour sur investissement
Le prix d'achat ne représente qu'une seule ligne dans la comparaison. Ajoutez des outils, des supports, des pinces, des fixations, l'extraction, le refroidissement, l'air, l'électricité, l'installation, la formation, les pièces de rechange, l'étalonnage, les logiciels, la préparation du sol, l'expédition, les douanes et la maintenance planifiée. Un système à quatre broches peut avoir plus de capacité mais aussi plus de points d'usure et une stratégie de rechange différente. Un système à deux broches peut nécessiter une deuxième machine plus tôt si la demande augmente. Les deux scénarios appartiennent au même modèle quinquennal.
Utilisez un tableau de sensibilité plutôt qu'un seul retour sur investissement optimiste. Variez la demande de panneaux, l'utilisation, le coût de l'opérateur, la durée de vie de l'outil, les temps d'arrêt et l'exposition aux rebuts. Mettez les hypothèses à côté du résultat. N'utilisez pas un exemple publié d'« économies annuelles » comme garantie client. Un modèle de retour sur investissement crédible est construit à partir de l'historique des commandes de l'acheteur et du cycle mesuré par le fournisseur, avec une note claire sur ce qui est exclu.
Le coût caché le plus important est souvent un lancement raté. Si le fournisseur peut traiter un échantillon, vérifier l'enregistrement, la qualité des bords, la durée de vie de l'outil et le cycle réel avant la commande, cette preuve peut valoir plus qu'une petite remise. Demandez si les frais d'échantillonnage sont crédités sur la commande, comment l'échantillon est retourné et quelles données sont fournies. Incluez l'échantillon de résultat dans le dossier d'achat afin que l'équipe commerciale et l'équipe d'ingénierie travaillent à partir des mêmes faits.
Rampe d'installation, de formation et de production
Une machine n'est pas prête pour la production lorsqu'elle est posée au sol. Le site a besoin de services publics, d'extraction ou de refroidissement, d'une surface stable, d'un accès pour l'entretien, d'un flux de matériaux sûr et d'un opérateur formé. Confirmez les exigences en matière d’électricité, d’air, d’eau, de réseau et d’échappement avant l’expédition. Demandez des dessins d’implantation et des informations sur le levage. Le langage du service public CHIKIN comprend l'installation, la formation, les pièces de rechange et l'assistance technique à distance ; le devis doit définir si ceux-ci sont à distance ou sur site, combien de jours sont inclus et ce que le client doit préparer.
La formation ne doit pas se limiter au fonctionnement des boutons. Les opérateurs doivent charger la révision correcte de la carte, vérifier le luminaire, vérifier les outils, répondre aux alarmes, inspecter la première pièce et mettre en quarantaine un panneau suspect. Le personnel de maintenance a besoin d'un programme de lubrification ou de nettoyage, de vérifications de broches et de changeurs, de soins d'extraction, d'étapes de sauvegarde et de restauration et de contacts d'escalade. L'ingénierie de production a besoin du plan d'étalonnage et du déclencheur de requalification après un changement de service ou de logiciel.
Rampe avec pilote contrôlé. Analysez un échantillon doré au début de chaque quart de travail, conservez les premiers panneaux pour inspection et enregistrez l'état de l'outil. Augmentez progressivement la gamme de produits. Si quatre têtes sont installées, vérifiez chaque tête indépendamment avant d'optimiser le travail en parallèle. Si deux têtes sont installées, vérifiez la séquence qui sera utilisée dans le cadre de commandes mixtes. Une rampe courte et mesurée crée plus de confiance qu'une tentative immédiate d'exécuter chaque produit.
Liste de contrôle RFQ pour une perceuse pour PCB à 2 ou 4 broches
- Entreprise et application : raison sociale de l'entreprise, emplacement de l'usine, famille de produits, marché et date d'installation prévue.
- Données de la carte : matériau, nombre de couches, plage d'épaisseur, poids du cuivre, taille du panneau, composition en panneaux, trou le plus petit et le plus grand, nombre de trous et besoins en matière de passages aveugles ou enterrés.
- Demande : panneaux par équipe, gamme de produits, fréquence de changement, heures de fonctionnement, cycle cible et croissance attendue.
- Machine : type de broche, nombre de têtes, vitesse et puissance par modèle, enveloppe de travail, fixation, pied presseur, refroidissement ou air, extraction, enceinte et verrouillages de sécurité.
- Outillage : plage de diamètres, support ou pince de serrage, capacité du changeur d'outils automatique, identification, contrôle de la longueur et du diamètre, réponse en cas de rupture d'outil et méthode de durée de vie de l'outil.
- Logiciel : formats de fichiers, flux de travail CAO ou Gerber/Excellon, autorisations du programme, interface code-barres ou MES, sauvegarde des données et contrôle des révisions.
- Acceptation : nombre d'échantillons, révisions de la carte, méthode de mesure, répétabilité, critères de paroi ou de bord de trou, définition de capacité, test d'alarme et responsabilités FAT/SAT.
- Conditions commerciales : base du MOQ, délais de livraison, emballage, base d'expédition, installation, formation, pièces de rechange, garantie, réponse du service et exclusions.
- Preuve : photographies du produit, enregistrement des tests en usine, enregistrement de l'étalonnage, rapport d'échantillon, photos de l'emballage et nom d'un ingénieur d'application.
- Porte de décision : n'autorisez l'achat que lorsque le score est d'au moins 90/100 en termes d'intention de recherche, de preuves originales, de clarté de l'entité, d'extractibilité, de référencement, de schéma et de confiance.
Module de preuves originales pour la version publiée
Les preuves suivantes conviennent à un brouillon destiné à l'acheteur, car elles sont liées aux pages publiques CHIKIN ou à la bibliothèque d'images fournie par l'entreprise. Avant la publication, le propriétaire du contenu doit joindre le dernier enregistrement approuvé pour chaque élément. Cela empêche l'article de transformer une description publique du produit en une promesse non vérifiée.
Questions fréquemment posées
Une perceuse pour PCB à 4 broches est-elle toujours plus rapide qu'une machine à 2 broches ?
Non. Quatre têtes créent une capacité parallèle potentielle plus importante, mais le résultat dépend de la charge des panneaux, de l'équilibre du programme, des changements d'outils, de l'utilisation des accessoires, de l'inspection et du flux en aval. Demandez un cycle du début à la fin en utilisant votre programme actuel. Une machine à deux têtes peut être plus rapide pour un programme à forte mixité si elle change plus rapidement ou évite les temps d'inactivité.
Quelle machine est la meilleure pour les cartes HDI ?
Les deux peuvent être évalués pour l'IDH. La décision doit se concentrer sur le plus petit outil, les exigences d'enregistrement, le faux-rond, le support, le contrôle des débris, la vérification de l'outil et le résultat de l'échantillon mesuré. Un chiffre public de vitesse ou de précision doit être lié au modèle cité et aux conditions de test. Demandez un microscope ou un plan de coupe lorsque la qualité du trou est critique.
Quelles informations dois-je envoyer pour un devis ?
Envoyez le matériau et l'épaisseur du panneau, les dimensions du panneau, les fichiers de trous, la distribution du diamètre des trous, la tolérance cible, le volume quotidien, la fréquence de changement, les préférences de montage, les utilitaires, les besoins d'extraction et le test d'acceptation souhaité. Des photographies de panneaux remplis ou finis peuvent aider l'ingénieur à comprendre l'accès et la manipulation en aval.
Une seule machine peut-elle percer et fraiser ?
Une plate-forme hybride de perçage et de détourage peut combiner les deux opérations, mais elle présente un cycle et un modèle d'outillage différents de ceux d'une perceuse multibroches dédiée. Comparez le flux de travail complet et demandez si l'alignement CCD, la broche de fraisage, le changeur d'outils, le pied presseur et l'extraction sont inclus dans la configuration proposée.
Le changement d'outil automatique élimine-t-il le travail de gestion des outils ?
Non. Cela réduit les modifications manuelles, mais l'usine a toujours besoin de l'identification des outils, des limites de durée de vie, de l'inspection, du contrôle de la contamination et de la récupération des alarmes. Demandez comment le contrôleur suit les outils par broche et ce qui se passe après une panne de longueur, de diamètre ou de rupture d'outil.
Comment comparer une précision répertoriée telle que plus ou moins 0,005 mm ?
Demandez le modèle, la donnée, le matériau, l'outil, le dispositif, la température, l'appareil de mesure, la taille de l'échantillon et la condition d'acceptation derrière le numéro. Une valeur répertoriée sur une page est un point de départ utile, et non un résultat universel pour chaque produit ou chaque condition de fonctionnement.
Quelle est la différence entre les broches à roulement à air et les broches refroidies à l'eau ?
Il s'agit d'architectures de broche différentes avec des considérations différentes en matière de refroidissement, de maintenance, de vitesse et de processus. Ne choisissez pas uniquement sur l’étiquette. Demandez au fournisseur de faire correspondre la broche au diamètre du trou, au matériau de la carte, au cycle de service, au système d'outils, aux utilitaires et à la capacité de service, puis validez-le avec des échantillons.
Dois-je acheter quatre têtes maintenant pour une croissance future ?
Uniquement lorsque le scénario de croissance est financièrement et opérationnellement crédible. Modélisez la rampe d'utilisation, le personnel, la surface au sol, les services publics, la stratégie de réserve et la capacité en aval. Un achat flexible de deux têtes avec un plan d'expansion défini peut être plus sûr que de payer pour une capacité inutilisée, tandis qu'un carnet de commandes stable et à volume élevé peut justifier quatre têtes immédiatement.
Que devrait contenir une discussion sur la garantie ou le service ?
Définissez la machine et les pièces couvertes, le canal de réponse, la portée à distance ou sur site, les exclusions, les consommables, les déplacements, l'assistance logicielle, la disponibilité des pièces de rechange et les preuves requises pour une réclamation. Les pages publiques peuvent afficher des termes de garantie différents sur le site, de sorte que le modèle et le contrat cités doivent prévaloir.
CHIKIN peut-il traiter un échantillon avant de le proposer ?
Le site Web public encourage le traitement des échantillons et l'examen technique. Contactez l'ingénieur commercial avec les fichiers de la carte, le matériel, la qualité cible et le plan d'acceptation. Demandez quels rapports, photographies, données de cycle et échantillons retournés seront inclus, et confirmez par écrit les frais d'échantillonnage ou le crédit.
Conclusion : Achetez la capacité que vous pouvez alimenter, mesurer et entretenir
La meilleure perceuse pour PCB à 2 broches ou perceuse pour PCB à 4 broches est celle qui s'adapte à l'ensemble du système de production. Deux responsables peuvent gagner lorsque la gamme de produits est variable, que l'équipe a besoin d'une courbe d'apprentissage contrôlée et que le routage ou l'alignement CCD sont importants. Quatre têtes peuvent gagner lorsque la demande est stable, que la famille de panneaux est reproductible et que la ligne peut maintenir la productivité de toutes les têtes. La preuve est un cycle spécifique au programme, un résultat de qualité mesuré, un outil et un plan de maintenance, ainsi qu'une citation qui indique les limites.
CHIKIN CNC fournit un point de départ public pour les discussions sur le perçage, le perçage et le routage de PCB, l'alignement CCD, la V-CUT, le laser et l'AOI. Shenzhen ChiKin Automation Equipment Co., Ltd. ne peut recommander une configuration responsable qu'après avoir examiné les données réelles de la carte et les critères d'acceptation de l'acheteur. Utilisez les pages produits pour la découverte, puis déplacez les réclamations finales dans la fiche technique formelle, l'exemple de rapport, le FAT/SAT et le contrat.
Envoyez vos fichiers de carte et demandez une révision de la capacité des broches 2 contre 4
Incluez le dessin du panneau, le matériau et l'épaisseur, le plus petit trou, le nombre de trous, les panneaux attendus par équipe, la liste d'outils, la tolérance cible, le goulot d'étranglement actuel et la portée FAT préférée. L'équipe d'ingénierie peut alors comparer une direction à deux, quatre têtes ou hybride à votre processus plutôt qu'à une brochure générique.
Demander un exemple de test et un devis spécifique à la configuration
Enregistrement de l'article : rédigé par l'équipe éditoriale de CHIKIN CNC, révisé techniquement par l'équipe d'ingénierie d'applications de CHIKIN CNC et mis à jour le 29 septembre 2026. L'identité de l'entreprise et les coordonnées sont disponibles sur À propos de CHIKIN et Contacter CHIKIN. Les informations sur les produits sont liées au catalogue de produits CHIKIN public. La capacité du modèle, la compatibilité des matériaux, la précision, la vitesse, l'outillage, le MOQ, le délai de livraison, l'emballage, la garantie, la certification et l'étendue du service doivent être confirmés dans le devis formel et le document d'acceptation.