Wählen Sie die Werkzeuge passend zur gewünschten Bohrung, Nut oder Kontur – nicht nur nach dem Nenndurchmesser. Nutzen Sie diesen Leitfaden, um Geometrie, Schaftpassung, Prozessgrenzen, Lieferantennachweise und die Kosten der fertigen Leiterplatte zu prüfen.
Für Leiterplattenfertigungsingenieure ist die Beschaffung von Bohr- und Fräsmaschinen eine wichtige Entscheidung zur Prozesssteuerung. Ein billiges Werkzeug kann teuer werden, wenn es zu große Löcher, abgebrochene Laminatkanten, übermäßigen Materialbruch oder ungeplante Maschinenstillstände verursacht. Einkaufsteams müssen zudem zwischen dem angegebenen Werkzeugdurchmesserbereich einer Maschine und den Spezifikationen des jeweiligen Verbrauchsmaterials unterscheiden.
Dieser Leitfaden konzentriert sich auf die Auswahl von Leiterplattenbohrern und -fräsern sowie die Erstellung von Angebotsanfragen . Für eine detailliertere Analyse des allmählichen Verschleißes von Fräsern und der Auslöser für einen Austausch lesen Sie bitte den Leitfaden zum Verschleiß von Leiterplattenfräsern von CHIKIN CNC.
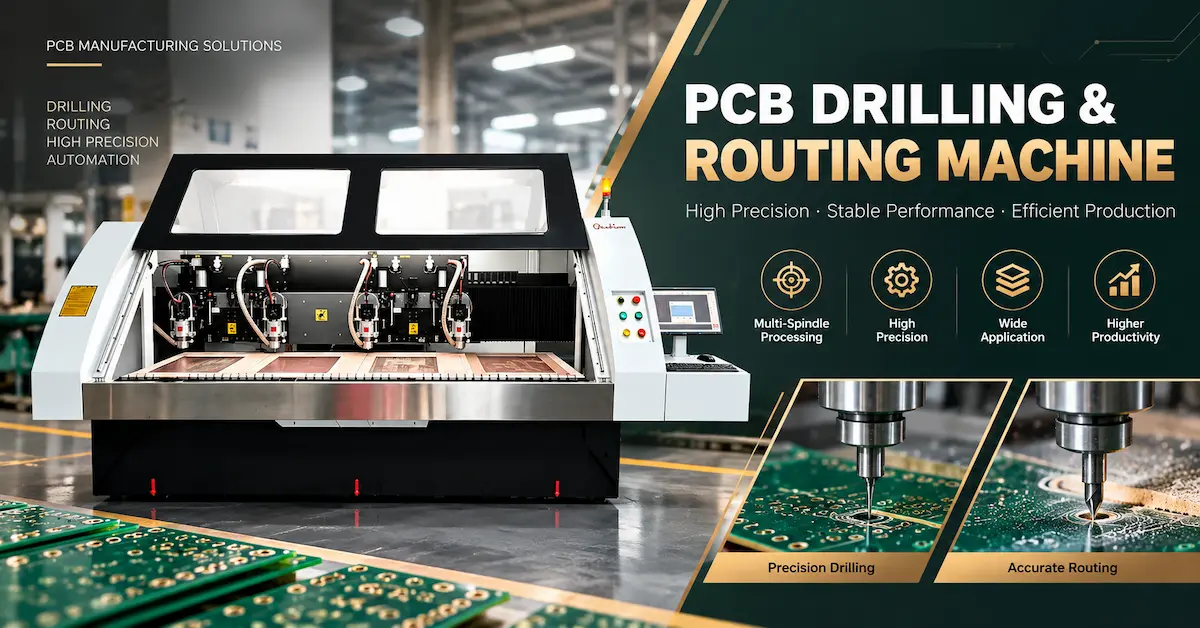
1. Leiterplattenbohrer vs. Fräser: Was ändert sich tatsächlich?
Ein Leiterplattenbohrer besitzt eine spitze Schneide, die in das Laminat eindringt und ein Loch erzeugt. Der Bohrvorgang wird maßgeblich von der axialen Bewegung, dem Späneabtransport, der Lochregistrierung und der Beschaffenheit der Lochwand bestimmt. Eine Oberfräse nutzt Schneidkanten entlang ihrer Arbeitslänge, während sie eine Kontur abfährt; dabei sind Seitenkräfte, Werkzeugdurchbiegung, Vorrichtungssteifigkeit und Kantengüte von zentraler Bedeutung.
| Selektionsfaktor | Leiterplattenbohrer | Leiterplattenfräser |
|---|---|---|
| Hauptaufgabe | Durchgangslöcher, Bauteillöcher, Montagelöcher, Werkzeuglöcher | Platinenprofile, Schlitze, Innenfenster, Isolation von Leiterbahnen |
| Hauptschnittbewegung | Axiale Penetration | Seitlicher Pfadschnitt |
| Geometrie-Schwerpunkt | Spitze, Ränder, Rillenauslass, Arbeitslänge | Nutenmuster, Schnittlänge, Spitzenform, Spanabfuhr |
| Typisches Prozessrisiko | Bohrerbruch, Bohrungspositionsfehler, Schmierflecken, Grate | Raue Kanten, Faserausrisse, übergroße Schlitze, Werkzeugdurchbiegung |
| Nutzbare Werkzeuglebensdauer | Qualifizierte Bohrschläge unter einem definierten Stapel und Material | Qualifizierte Streckenlänge unter definierten Bedingungen |
| Käuferdokument | Lochtabelle plus Anforderungen an Bohr-/Fertigloch | Konturzeichnung plus Anforderungen an Schlitz, Schnittfuge und Kante |
Sie sind nicht austauschbar, nur weil beide von einer kleinen CNC-Spindel aufgenommen werden können. Ein spitzer Leiterplattenbohrer sollte nicht ohne ausdrückliche Genehmigung des Werkzeugherstellers für anspruchsvolle Konturfräsarbeiten eingesetzt werden. Ebenso wenig darf man davon ausgehen, dass ein Fräser für die Herstellung präziser Durchgangslöcher geeignet ist.
2. Werkzeuge an FR4-, Mehrlagen- und andere Leiterplattenmaterialien anpassen
Starres FR4: Glasfasern verändern das Schneidproblem
FR4 kombiniert Harz mit Glasfaserverstärkung. Die Verstärkung wirkt abrasiv, daher spielen Werkzeugmaterial, Schneidengeometrie, Spanabfuhr und Wärmeableitung eine entscheidende Rolle. Hartmetall wird häufig beim Bohren und Fräsen von Leiterplatten eingesetzt, jedoch können unterschiedliche Sorten und Geometrien im selben Laminat unterschiedliches Verhalten zeigen.
Bei Bohrmaschinen sind die Anforderungen an den fertigen Lochdurchmesser, die Laminatdicke, die Stapelhöhe, die Kupferverteilung und das zugelassene Einführungs-/Stützmaterial zu prüfen. Bei Fräsmaschinen sind die erforderliche Kontur, die minimale Schlitzbreite, die Paneelunterstützung und die Schnittlänge pro Paneel zu ermitteln.
Mehrschichtplatten: Verwechseln Sie nicht den Bohrdurchmesser mit der fertigen Lochgröße.
In einer Fertigungszeichnung kann der Durchmesser der fertigen, galvanisch abgedichteten Bohrung angegeben sein. Der tatsächliche Durchmesser der mechanischen Bohrung kann abweichen, da die Kupfergalvanisierung die endgültige Öffnung verändert. Diese Toleranz ist vom Fertigungsprozess abhängig; wenden Sie daher nicht pauschal eine Erhöhung auf alle Aufträge an. Lassen Sie sich die Bohrgröße vor der Bestellung vom Leiterplatten-Fertigungsingenieur bestätigen.
Auch kleine mechanische Bohrmaschinen stoßen hinsichtlich Arbeitslänge, Rundlaufgenauigkeit, Materialstärke und Stapelbedingungen an ihre Grenzen. Lasergefertigte Mikrovias sind ein separates Verfahren und sollten nicht als Standardleistung jeder mechanischen Bohrmaschine dargestellt werden.
Aluminiumbasierte, hochtemperaturbeständige und starr-flexible Konstruktionen
Diese Materialien sollten individuell bewertet werden. Ein Fräser, der sich auf Standard-FR4 bewährt hat, benötigt möglicherweise eine andere Geometrie oder ein anderes Prozessfenster für die Profilierung von Metallkern-Leiterplatten. Starrflex-Leiterplatten bringen Herausforderungen hinsichtlich der Unterstützung und des Materialübergangs mit sich. Fragen Sie Werkzeughersteller nach anwendungsspezifischen Empfehlungen, die auf Testergebnissen basieren, anstatt anzunehmen, dass eine universelle Fräserfamilie alle Leiterplatten abdeckt.
3. Acht Spezifikationen, die Sie vor dem Kauf von Leiterplattenbohrern oder Fräsern überprüfen sollten
Prüfen Sie die tatsächlich benötigte Loch- oder Nutgröße, die Toleranzen und die Art der Werkzeugdurchmesserprüfung.
Die Spezifikationen des Halters oder der Spannzange müssen übereinstimmen; der Schnittdurchmesser entspricht nicht unbedingt dem Schaftdurchmesser.
Berücksichtigen Sie die Plattenstärke, den Plattenstapel, die Eingangs-/Sicherungmaterialien und eine sichere, qualifizierte Einsatzlänge.
Geben Sie die Geometrie von Bohrspitze und Nut bzw. die Nutform und die Spitzenkonfiguration der Oberfräse an.
Bitte geben Sie Hartmetallqualität, Oberflächenbehandlung oder Beschichtung nur dann an, wenn dies vom Werkzeuglieferanten unterstützt wird.
Prüfen Sie die Spindel, die Spannzange, die Einführmethode und das Messverfahren, nicht nur die Nenngröße des Bohrers.
Dokumentieren Sie die genehmigte Geschwindigkeit, den Vorschub, die Stapelhöhe bzw. -tiefe, die Extraktions- und Werkzeugwegstrategie.
Bitte Herstellerteilenummer, Zeichnungsrevision, Chargenkennung und Prüfnachweise anfordern.
Ein häufiger Fehler beim Werkzeugkauf ist die Bestellung eines Werkzeugs anhand der Angabe „3,175 mm“, ohne zu klären, ob sich diese Angabe auf den Schneiddurchmesser oder den Schaft bezieht. Ein weiterer Fehler ist der Kauf des richtigen Durchmessers bei unzureichender Schneidlänge oder einer inkompatiblen Spitze.
Der zugehörige Leitfaden zur Inspektion von Spindel-Spannzangen für Leiterplatten erklärt, warum neben der Werkzeugqualität auch Sauberkeit, Einsteckgenauigkeit, Rundlaufgenauigkeit und der Zustand des Halters berücksichtigt werden müssen.
4. Fräsergeometrie: Diamantfräser, Spanbrecher oder eine weitere Nut?
Fräser für Leiterplatten können diamantförmige Schneidkanten, Spanbrecherformen oder andere Nutgeometrien aufweisen. Jede dieser Geometrien beeinflusst, wie das Werkzeug in das Laminat eingreift und Material vom Schnitt wegtransportiert. Es gibt keine allgemeingültige „beste“ Geometrie für alle Leiterplattenfräsarbeiten.
- Diamantfräsen oder rautenförmige Fräsen: Werden häufig für das Fräsen von Glasfaserlaminaten eingesetzt, wo kontrolliertes Kantenschneiden und Partikelabtrag Priorität haben. Die tatsächlichen Ergebnisse hängen von der Werkzeugkonstruktion und den Prozessbedingungen ab.
- Spanbrechergeometrie: Nutzt unterbrochene Schneidelemente zur Steuerung des Materialabtrags. Die Eignung hängt vom Laminat, der Nut, der Frästiefe und dem vom Hersteller empfohlenen Schnittfenster ab.
- Andere Schaftfräserprofile: Sie können für bestimmte Materialien oder Konturen relevant sein, aber man sollte nicht davon ausgehen, dass ein herkömmlicher Metallbearbeitungs-Schaftfräser zu einer speziellen Leiterplattenfräse passt.
Bei kleinen Nuten und Innenverläufen ermitteln Sie den minimal zulässigen Werkzeugdurchmesser anhand der technischen Zeichnung. Vergleichen Sie bei gefrästen Konturen die Kantenqualität, Abmessungen, Werkzeugbelastung und Staubabfuhr verschiedener Werkzeugtypen. Testen Sie die Alternativen mit derselben Platine, Vorrichtung, Spindel und demselben Prüfstandard.
5. Prüfen Sie vor der Angebotsanfrage die Kompatibilität von Maschine und Spannzange.
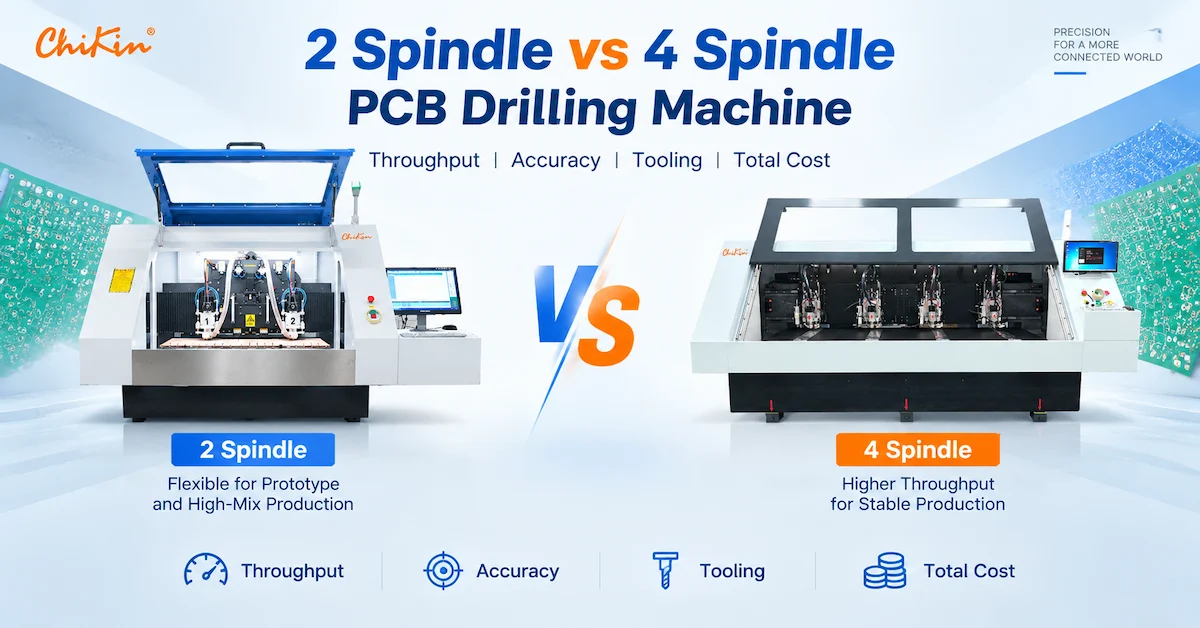
CHIKIN CNC bietet Bohr- und Kombi-Bohr-/Fräsmaschinen mit verschiedenen Spindelkonfigurationen an. Die folgenden Angaben beziehen sich auf die Werkzeugdurchmesserbereiche der Maschinen und stellen keine Garantie für die automatische Kompatibilität von Bohrern, Schäften, Werkzeuglängen oder Beschichtungen anderer Hersteller dar.
| CHIKIN Gerätereferenz | Veröffentlichte Werkzeugdurchmesserinformationen | Relevante Entscheidung |
|---|---|---|
| CK-02D: 2-Spindel-Bohrmaschine | Bohren: 0,15–6,35 mm | Prüfen Sie die Anforderungen an Hochgeschwindigkeitsbohrwerkzeuge, Schaft/Halterung und den tatsächlichen Stapel. |
| CK-04D: 4-Spindel-Bohrmaschine | Bohren: 0,15–6,35 mm | Kontrollieren Sie die Chargen- und Treffergrenzen der Werkzeuge über mehrere Köpfe hinweg. |
| 1 Bohrer + 1 Route mit CCD | Bohren: 0,15–6,35 mm; Fräsen: 0,5–3,175 mm | Bohr- und Fräswerkzeuge sowie deren Halter sind separat zu spezifizieren. |
| CK-04R: 4-Spindel-Bohr-/Fräsmaschine | Bestätigen Sie die tatsächliche Werkzeugschnittstelle für die bestellte Konfiguration. | Überprüfen Sie die Fräsgeometrie, die Fräserlänge, den Magazinsitz und die Werkzeugprüfungen. |
Die Website führt auch eine CHK 3.175 Spannzange im zugehörigen Teileangebot auf. Deren Schaftabmessung ist jedoch kein Garant für die Kompatibilität mit jeder CHIKIN-Spindel; bitte prüfen Sie Kegel, Länge, Klemmung und Spindelmodell anhand der Angaben auf der installierten Maschine.
Relevante CHIKIN-Konfigurationen beschreiben den automatischen Werkzeugwechsel sowie die Erkennung von Werkzeuglänge, -durchmesser oder Werkzeugbruch. Dies sind wertvolle Einrichtungsfunktionen, jedoch ist die Erkennung von Werkzeugbruch nicht mit der Messung von allmählichem Schneidkantenverschleiß gleichzusetzen . Erkundigen Sie sich, welche Funktionen im jeweiligen Modell enthalten sind und ob diese für die ausgewählten Werkzeuge gelten.
Sie benötigen passende Werkzeuge für eine PCB-CNC-Maschine?
Senden Sie uns bitte Ihr Maschinenmodell, die Spindel- und Halterkennzeichnung, das Leiterplattenmaterial, den Bohr-/Lochplan, den Routing-Pfad und Ihre Produktionsziele. Bitten Sie das CHIKIN-Team, die Werkzeugschnittstelle und die geeignete Anlagenkonfiguration zu prüfen.
6. Vorschub, Drehzahl und Werkzeugstandzeit anhand qualifizierter Versuche einstellen
Die maximale Drehzahl der Maschine ist keine vorgefertigte Schnittvorgabe. Arbeitsgeschwindigkeit und Vorschub hängen vom Werkzeugdurchmesser, der Geometrie, dem Material, dem Blechstapel, dem Spindelzustand und den Empfehlungen des Werkzeugherstellers ab.
Zwei Beziehungen können Ingenieuren bei der Überprüfung technischer Vorschläge helfen:
- Bohrvorschub (mm/min) = Spindeldrehzahl (U/min) × Vorschub pro Umdrehung (mm/U).
- Fräsvorschub (mm/min) = Spindeldrehzahl (U/min) × Anzahl der Schneidzähne × Spanbelastung (mm/Zahn).
Diese Formeln beschreiben geometriebasierte Zusammenhänge, keine allgemeingültigen Sicherheitseinstellungen. Manche Leiterbahngeometrien auf Leiterplatten lassen sich nicht ohne Weiteres einem herkömmlichen Zahnzahlmodell für Schaftfräser zuordnen. Verwenden Sie daher die geometriespezifische Prozessempfehlung anstelle einer geschätzten Spanlast.
Bohrer sollten anhand der Anzahl qualifizierter Bohrungen für ein klar definiertes Material und einen bestimmten Materialstapel bewertet werden. Fräser sollten anhand der kumulierten Frästiefe und der akzeptierten Schneidenqualität bewertet werden, wobei die Anzahl der bearbeiteten Platten als zusätzlicher Referenzwert dient. Die Grenzwerte sollten aus wiederholten Produktionsversuchen abgeleitet werden – nicht aus allgemeinen Angaben wie „10.000 Bohrungen“ oder „langlebigem Hartmetall“.
7. Fehler diagnostizieren, bevor man das Schneidwerkzeug beschuldigt.
| Beobachteter Defekt | Mögliche Werkzeugbeziehung | Weitere zu prüfende Bedingungen |
|---|---|---|
| Bohrer bricht unerwartet | Übermäßige Schlankheit, Werkzeugbeschädigung oder ungeeignete Geometrie | Auslauf, Stapelhöhe, Zuführung, Eingangsmaterial, Klemmung |
| Übergroße oder ungleichmäßige Löcher | Werkzeugrundlauf oder Durchmesserproblem | Spindel-/Spannzangenzustand, Bohrerwanderung, Messmethode |
| Schmiere oder Grate an der Lochwand | Falsche Geometrie oder stumpfe Schneide | Hitze, Vorschub/Geschwindigkeit, Laminat, Trägermaterial |
| Rau gefräste Kanten | Ungeeignete Flöte oder Abnutzung | Paneelvibrationen, Routenrichtung, Staubabsaugung, Unterstützung |
| Schlitzbreitenabweichungen | Werkzeugdurchbiegung oder Änderung des effektiven Durchmessers | Rundlauf, Bahnkompensation, Schnittlast, Vorrichtung |
Ändern Sie jeweils nur eine Kontrollvariable. Ein neues Werkzeug, das sofort denselben Fehler erzeugt, sollte eine Überprüfung von Spindel, Spannzange, Vorrichtung und Auswurf auslösen – und nicht eine weitere, teure Werkzeugbestellung. Die Erklärung von CHIKIN zum Unterschied zwischen Bohr- und Frässpindeln liefert hilfreiche Hintergrundinformationen darüber, warum axiale und laterale Werkzeuge unterschiedliche Anforderungen an die Spindel stellen.
8. Kaufen Sie nach Kosten pro akzeptierter Platine, nicht nur nach Stückpreis.
Der Werkzeugpreis gibt nicht die Herstellungskosten wieder. Eine preiswerte Bohrmaschine muss möglicherweise häufig ersetzt werden; eine Oberfräse kann zwar lange Zeit einwandfrei funktionieren, aber die geforderte Schnittqualität möglicherweise nicht mehr erreichen, bevor sie physisch bricht.
Die Kosten für Bohrwerkzeuge pro akzeptiertem Loch ergeben sich aus den entsprechenden Bohrkosten geteilt durch die Anzahl der produzierten akzeptierten Löcher. Die Kosten für Fräswerkzeuge pro akzeptierter Platine ergeben sich aus den entsprechenden Fräswerkzeugkosten geteilt durch die Anzahl der gefrästen akzeptierten Platinen. Diese Kennzahlen sollten zusammen mit den Kosten für Werkzeugwechsel, Ausschuss, Stillstandszeiten und Inspektionen überprüft werden.
Bitten Sie Werkzeughersteller, Angaben zum Testmaterial, Durchmesser, Werkzeugstapel bzw. Bearbeitungspfad, Bearbeitungsbedingungen, Stichprobengröße und Entnahmekriterium zu machen. Ohne diese Angaben lassen sich die Standzeitversprechen verschiedener Anbieter nicht fair vergleichen.
9. Checkliste für Angebotsanfragen zu Leiterplattenbohrern/Fräsern
Nutzen Sie die folgende Einkaufsübersicht zur Bewertung von Werkzeugen, CNC-Kompatibilität oder eines Ausrüstungs- und Verbrauchsmaterialpakets.
| An Lieferanten senden | Mindestinformationen |
|---|---|
| Anwendung | Lochbohren, Bohrungszugabe für Blechlöcher, Nut- oder Profilfräsen |
| Leiterplattenaufbau | Material, Lagen, Dicke, Hochtemperatur-/Metallkern-/Starrflex-Material (falls zutreffend) |
| Zeichnung | Bohrungsdiagramm, Anforderungen an die fertige Bohrung, Kontur/Nut und Toleranzen |
| Werkzeugdetails | Schnittdurchmesser, Schaft, Spitzen-/Nutenform, Schnittlänge und Gesamtlänge |
| Maschinenschnittstelle | Maschinenmodell, Spindel-ID, Spannzangen-/Halterreferenz, Werkzeugmagazingrenzen |
| Produktionsbedingungen | Spindeldrehzahl, Vorschub, Stapel, Fräslänge, Werkzeugweg, Absaugung und Vorrichtung |
| Qualifikation | Prüfverfahren, Stichprobenmenge, Akzeptanzkriterien, festgestellte Mängel |
| Kommerzielle Anforderungen | Erwarteter monatlicher Verbrauch, Chargenrückverfolgbarkeit, Lieferzeit und Folgebestellungen |
Fordern Sie nach Möglichkeit eine Zeichnung oder ein Datenblatt für das exakte Werkzeug sowie einen Musterversuchsplan an. Wenn Sie eine CHIKIN-Maschine bestellen, bitten Sie um die freigegebene Halterungs-/Werkzeugspezifikation als Teil der Abnahmedokumentation. Der veröffentlichte Durchmesserbereich einer Maschine allein ist nicht ausreichend.
10. Häufig gestellte Fragen
Können Leiterplattenbohrer auch als Fräser verwendet werden?
Nicht als allgemeiner Ersatz. Die Geometrie der Bohrspitze ist für die axiale Bohrungsherstellung optimiert, die Geometrie der Fräse hingegen für die laterale Konturbearbeitung. Verwenden Sie ausschließlich Verfahren, die vom Werkzeug- und Gerätehersteller ausdrücklich unterstützt werden.
Sind Hartmetall-Leiterplattenbohrer besser als herkömmliche HSS-Werkzeuge?
Hartmetall wird häufig für abrasive Leiterplattenlaminate und Hochgeschwindigkeits-Präzisionsanwendungen eingesetzt. Bei der Auswahl müssen jedoch Sprödigkeit, Maschinenrundlauf, Geometrie, Material und geprüfte Werkzeugstandzeit berücksichtigt werden; das Material allein garantiert keinen sicheren Prozess.
Ist ein 3,175 mm Frässchaft mit jeder Leiterplattenfrässpindel kompatibel?
Nein. Die Spannzangenbohrung hat nur eine Dimension. Halterkonstruktion, Haltekraft, Werkzeuglänge, Auswuchtung und spindelspezifische Einschränkungen müssen alle überprüft werden.
Wie sollten Leiterplattenhersteller die Werkzeugstandzeit vergleichen?
Beim Bohren sind die qualifizierten Treffer bei gleichem Material, Stapel und gleichen Parametern zu vergleichen. Beim Fräsen sind die qualifizierte Frästiefe und die akzeptierte Kantenqualität zu vergleichen. Ausschuss, Austauschzeit und die Rückverfolgbarkeit der Werkzeugchargen sind zu berücksichtigen.
Verkauft CHIKIN CNC alle in diesem Leitfaden beschriebenen Bohrer und Fräser?
Die verifizierten Webseiten dokumentieren hauptsächlich Leiterplattenbohr- und -fräsmaschinen, zugehörige Teile und Werkzeugdiskussionen. Die Verfügbarkeit bestimmter Verbrauchsmaterialien für Bohr- oder Fräsmaschinen sollte direkt beim CHIKIN-Kundendienst erfragt und nicht anhand dieser Anleitung angenommen werden.
Fordern Sie eine anwendungsbezogene Überprüfung Ihrer Ausrüstung und Werkzeuge an
Teilen Sie uns Ihre Leiterplattenzeichnung, Werkzeugabmessungen, aktuelle Defekte oder Verschleißprobleme, das Maschinenmodell und die gewünschte Ausgabemenge mit. Bitten Sie um eine modellspezifische Kompatibilitätsprüfung und ein Angebot.
Abschluss
Die Auswahl von Leiterplattenbohrern und -fräsern beginnt mit dem gewünschten Ergebnis: Präzise Bohrungen erfordern eine geeignete Bohrgeometrie, während saubere Nuten und Leiterplattenkonturen eine passende Fräsgeometrie und kontrollierten Seitenschnitt voraussetzen. Durchmesser, Schaft, Arbeitslänge, Material, Spannzangenpassung und dokumentierte Prozessbedingungen sind wichtiger als die generische Bezeichnung „Hartmetallbohrer“.
Bei neuen Anlagen oder Werkzeugänderungen sollten Sie eine standardisierte Angebotsanfrage (RFQ) und repräsentative Testläufe durchführen, um die akzeptierte Leistung und die Betriebskosten zu überprüfen. Informieren Sie sich über die Bohr- und Fräsmaschinen von CHIKIN CNC und kontaktieren Sie das technische Team mit Ihren Anwendungsspezifikationen, bevor Sie sich für eine bestimmte Konfiguration entscheiden.