






Ein Fräser bricht früher als erwartet. Der Bediener tauscht es aus und das nächste Brett hat immer noch eine raue Kante. Oder ein kleiner Bohrer erzeugt ein paar übergroße Löcher, obwohl sich Programm, Stapelhöhe und Werkzeuglieferant nicht geändert haben. Es ist verlockend, den Fräser als defekt zu bezeichnen. Bevor Sie den Vorschub ändern oder die Lager belasten, schauen Sie sich die Schnittstelle an, die das Werkzeug greift. Eine Faser, ein Harzring oder eine Kerbe in einer Spannzange können die Art und Weise verändern, wie ein kleiner Schaft gehalten wird.
Dies ist der alltägliche Grund zur Einnahme Reinigung der Leiterplatten-Spindelspannzange ernsthaft. Auf der Prüfbank stellt sich die nützliche Frage, ob ein Segment durch eine Ablagerung offen gehalten wurde oder ob das Teil selbst seinen Halt verloren hat. Fotografieren Sie die Ablagerung, bevor Sie sie entfernen, und wiederholen Sie dann die gleiche Rundlaufmessung mit demselben Referenzschaft. Wenn sich nichts ändert, schauen Sie über die Spannzange hinaus: Eine verbogene Welle, ein müdes Lager, eine bewegliche Platte oder ein ungeeigneter Fräser werden nicht wieder gesund, weil die Bohrung sauber ist.
Das folgende Verfahren ist bewusst systembewusst. PCB-Maschinen verwenden unterschiedliche Greifanordnungen: eine abnehmbare Federspannzange und Mutter, eine Kartusche mit automatischem Werkzeugwechsel, einen Direktgreifmechanismus oder eine lieferantenspezifische Hochgeschwindigkeitsbaugruppe. Nicht jede Spindel verwendet eine ER-Spannzange. Bei einem Bohrkopf kann die Klemme abnehmbar sein, während die Luftlagerbaugruppe abgedichtet ist; Ein Fräskopf daneben kann eine separate Mutter und einen separaten Schraubenschlüssel erfordern. Notieren Sie sich beide Spindelmodelle, bevor Sie zu Lösungsmittel oder einem Servicewerkzeug greifen. Dieser Leitfaden gibt die Inspektionsreihenfolge vor, während das Modellhandbuch die zulässigen Entfernungsmethoden und -grenzen angibt.

Kurze Antwort: Was sollte ein Techniker zuerst tun?
Stoppen Sie die Maschine sicher, protokollieren Sie das Werkzeug und die Arbeit und prüfen Sie den Schaft, bevor Sie die Einrichtung stören. Entfernen Sie die Spannzange nur nach Herstellerangaben. Reinigen Sie zugängliche Passflächen mit zugelassenen Materialien, prüfen Sie sie bei gutem Licht, installieren Sie ein geprüftes Werkzeug am dokumentierten Überstand und messen Sie den Rundlauf an einem wiederholbaren Messpunkt. Wenn eine saubere, korrekt montierte Spannzange immer noch rutscht oder den dokumentierten Grenzwert nicht erreicht, vergleichen Sie sie mit einer bekanntermaßen guten Ersatzzange. Wenn der Messwert weiterhin hoch bleibt, untersuchen Sie den Halter, den Kegel, die Welle und die Lager, anstatt die Spannzangen wiederholt auszutauschen.
Die Diagnosereihenfolge ist wichtig. Durch das Reinigen eines verschmutzten Teils vor dem Fotografieren einer Rutschspur werden nützliche Beweise vernichtet. Durch das gleichzeitige Ändern von Spannzange, Bohrer, Spindelgeschwindigkeit und Vorrichtung ist eine gut aussehende Testplatine schwer zu interpretieren. Halten Sie den Prozess unter Kontrolle, damit die nächste Schicht weiß, was das Problem tatsächlich gelöst hat.
1. Warum ein kleiner Spannzangenfehler große Auswirkungen auf die Leiterplatte hat
Eine Spannzange hält den zylindrischen Schaft nahe der Spindelachse. Seine Federschlitze ermöglichen, dass sich die Klemmfläche um den Schaft schließt, wenn der passende Halter oder Aktuator Kraft ausübt. Eine verdichtete Faser an einem Schlitz hinterlässt auf dieser Seite der Bohrung einen winzigen Spalt; Ein kurzer Schafteinsatz gibt dem verbleibenden Kontakt weniger Grifffläche. Beide Fehler können dazu führen, dass ein neuer, scharfer Fräser einen breiteren Pfad zeichnet, als vom Programm gefordert.
Der Effekt ist besonders bei kleinen PCB-Bohrern sichtbar. Ein winziger Radialfehler ist ein bedeutender Bruchteil des Durchmessers eines Mikrobohrers. Eine Schneidlippe trägt möglicherweise mehr Arbeit als die andere, während sich Lochgröße, Wandzustand und Bohrerlebensdauer ändern. Beim Fräsen führt die Exzentrizität dazu, dass eine Nut einen schwereren Span aufnimmt; der andere darf reiben. Der Bediener sieht möglicherweise sich wiederholende Wandspuren, Grate, Verfärbungen durch Hitze oder häufige Bitwechsel. Diese Ergebnisse können auch von Vorschub, Extraktion und Vorrichtungsunterstützung herrühren. Nutzen Sie die Spannzangenprüfung daher als Teil einer umfassenderen Prozessuntersuchung.
CHIKINs öffentlicher Leitfaden zu raue PCB-gefräste Kanten Insbesondere werden verschmutzte Spannzangenoberflächen, die falsche Spannzangengröße, übermäßiges Anziehen und Halterschäden als mögliche Ursachen für Unrundheit aufgeführt. Auf den Seiten zu Bohr- und Fräsgeräten werden außerdem die Werkzeugerkennung und der automatische Werkzeugwechsel bei ausgewählten Modellen beschrieben. Diese Funktionen unterstützen die Prozesssteuerung; Sie sagen Ihnen nicht, dass jedes Modell die gleiche Spannzange oder das gleiche Serviceverfahren hat. Fordern Sie mit dem Maschinenangebot die spindelspezifische Zeichnung an.
2. Identifizieren Sie den Halter, bevor Sie eine Reinigungsmethode auswählen
Beginnen Sie mit den beiden Typenschildern, nicht mit einem Online-Foto. Tragen Sie im Arbeitsauftrag die Seriennummer der Maschine und das Spindelmodell ein, gefolgt von der Spannzangenmarkierung, der Bohrung, dem Konus, der Mutter oder der Zugstangenschnittstelle und der Revision. Fotografieren Sie die Nase, bevor Sie sie auseinandernehmen, und legen Sie den entfernten Teil neben das Etikett. Eine unleserliche Markierung ist ein Grund, die Originalstückliste zu konsultieren, kein Grund, anhand der Anzahl der Steckplätze zu raten.
Bei einer ER-Baugruppe kann vor der Installation eine Spannzange in einer Mutter befestigt sein. Eine proprietäre PCB-Bohrzange verwendet möglicherweise eine andere Halteanordnung und erfordert ein Servicewerkzeug. Eine Spannzange in einer Hochgeschwindigkeitsspindel kann an eine ausgewogene rotierende Baugruppe angepasst werden. Die richtigen Schritte für einen Typ können den anderen beschädigen. Hebeln Sie eine Spannzange nicht mit einem Schraubenzieher heraus, schlagen Sie sie nicht heraus und ersetzen Sie sie nicht durch eine bekannte Mutter, weil die Gewinde zu passen scheinen.
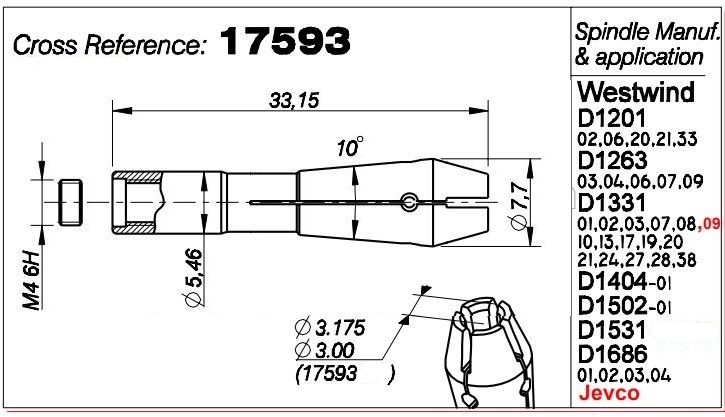
CHIKIN listet a CHK 3.175 Spannzange und a 17593 Spindel-Spannzangen-Ersatzteil auf seiner öffentlichen Website. Diese Einträge helfen Käufern, ein passendes Gespräch zu beginnen, aber ihre Seiten weisen darauf hin, dass das Aussehen allein nicht den genauen Standard oder die Kompatibilität festlegt. Eine Schaftabmessung von 3,175 mm beweist nicht, dass der Außenkegel, die Gesamtlänge, die Schlitzgeometrie oder der Aktuator korrekt sind. Passen Sie das installierte Teil an und bitten Sie CHIKIN, es vor dem Kauf mit dem Spindelmodell zu vergleichen.
3. Machen Sie die Maschine sicher und sichern Sie die Beweise
Befolgen Sie die Sperr- und Spindelwartungsverfahren des Werks. Stoppen Sie die Drehung, isolieren Sie die im Maschinenhandbuch geforderten Energiequellen und warten Sie, bis das Werkzeug und die Spindel vollständig zum Stillstand gekommen sind. Eine leise Spindel bedeutet nicht gleich einen leisen Werkzeugwechsler: Eine Achse oder pneumatische Zugstange kann sich weiterhin bewegen. Der Techniker muss vor dem Öffnen der Nase die gespeicherte Luft, den hydraulischen Druck und die elektrische Energie gemäß den Verfahren vor Ort berücksichtigen. Überlassen Sie die ATC- und Spindeleinbauten dem für dieses Modell geschulten Personal.
Notieren Sie die Maschinennummer, die Kopfposition, das Spindelmodell, die Betriebsstunden (falls verfügbar), die Werkzeug-ID, den Schaftdurchmesser, das Halterteil, die Programmversion, das Plattenmaterial, die Schicht und den beobachteten Defekt. Bewahren Sie vor der Reinigung eine Musterplatte auf und fotografieren Sie den Werkzeugschaft. Ein poliertes Band, ein axialer Kratzer oder eine dunkle Abnutzungsspur können auf Schlupf oder schlechten Kontakt hinweisen. Ein gebrochenes Bit allein stellt die Ursache nicht dar; Notieren Sie, wann und wo der Fehler aufgetreten ist.
Stellen Sie für die ausgebauten Teile eine saubere, abgedeckte Ablage bereit. Halten Sie die Spannzange, die Mutter, die Feder, das Distanzstück und das Werkzeug jedes Kopfes getrennt. Mischen Sie keine Komponenten aus mehreren Köpfen, um Zeit zu sparen. Eine falsch platzierte Mutter oder eine geringfügig andere Revision kann zu einem neuen Rundlaufproblem führen, das vor der Inspektion nicht bestand.
4. Entfernen und reinigen Sie die Spannzange in einer kontrollierten Reihenfolge
Lösen Sie das Werkzeug mit dem angegebenen Betätigungselement oder Schraubenschlüssel. Stützen Sie es ab, damit ein scharfer Bohrer nicht auf den Tisch fallen oder in der Spitze abbrechen kann. Entfernen Sie die Spannzange und die zugehörige Mutter nur, wenn die Serviceanweisungen eine Entfernung durch den Bediener zulassen. Wenn es sich bei dem Gerät um eine versiegelte Kartusche handelt oder das Handbuch eine Werkswartung erfordert, halten Sie an dieser Stelle an und veranlassen Sie das autorisierte Verfahren. Zerlegen Sie niemals den Lagerstapel einer Hochgeschwindigkeitsspindel im Rahmen der routinemäßigen Spannzangenreinigung.
Entfernen Sie zunächst losen Leiterplattenstaub mit dem zugelassenen Staubsauger oder einer weichen, fusselfreien Bürste. Verwenden Sie für den Werkzeugschaft und die zugänglichen Auflageflächen ein fusselfreies Tuch. Überprüfen Sie vor der Nassreinigung das Serviceblatt: Es sollte die Flüssigkeit benennen, welche Oberflächen sie berühren darf und ob der Griff bei der Montage trocken sein muss. Geben Sie jedem zugelassenen Reiniger Zeit zum Verdunsten. Ein Allzweck-Aerosol oder Kriechöl kann eine Dichtung benetzen, die Reibung an der Bohrung verändern oder einen Film hinterlassen, der die nächste Staubladung auffängt. Überschwemmen Sie niemals die Spindelnase.
Achten Sie auf die Schlitzöffnungen und die Innenbohrung. Harz und Glasfaser können sich in einem Schlitz festsetzen und so eine gleichmäßige Kompression verhindern. Reinigen Sie den Passkegel und die Kontaktfläche der Mutter oder des Aktuators nur auf die für die jeweilige Konstruktion vorgeschriebene Weise. Kratzen Sie den Präzisionskegel nicht mit einem Stahlpickel ab und polieren Sie Flecken nicht mit Schleifpapier weg. Materialabtrag verändert die Geometrie. Sollte sich eine Ablagerung nicht ohne Gewalt entfernen lassen, fotografieren Sie diese und fragen Sie beim Lieferanten nach, wie weiter vorzugehen ist.
Zielen Sie mit der Werkstattluftpistole nicht auf eine Spindelnase. Sofern im Serviceblatt kein Druck und keine Richtung angegeben sind, kann dieser Strahl Glasfasern in die Dichtung hinein und nicht aus der Maschine heraus befördern. Prüfen Sie eine eingebaute Spülluftversorgung an der vorgesehenen Stelle; es ist kein Ersatz für das Blasen in die Klemme. Unter einer Lampe dürfen in der Bohrung und den Schlitzen keine Rückstände von Partikeln oder Wischfasern zu sehen sein.
5. Überprüfen Sie die Spindelspannzange auf Abnutzung, Beschädigung und schlechten Halt
Untersuchen Sie die Spannzange bei hellem, gleichmäßigem Licht und einer für das Teil geeigneten Vergrößerung. Suchen Sie entlang jedes Schlitzes nach einem Riss, der von einem Ende oder einer scharfen Ecke ausgeht. Überprüfen Sie die Bohrung auf Riefen, eine glänzende einseitige Kontaktfläche, einen erhabenen Grat, Korrosion, eingebettete Partikel oder eine Veränderung der Oberflächenstruktur. Überprüfen Sie den Außenkegel, die hintere Eingriffsfläche, die Mutter und das Gewinde auf Abrieb oder ungleichmäßigen Kontakt. Das ist die praktische Bedeutung von Verschleiß der Spindelspannzange Inspektion, nicht nur die Prüfung, ob ein Teil noch glänzend aussieht. Verwenden Sie die Verschleißkriterien des Herstellers, sofern verfügbar; Ein Foto eines Neuteils dient nur als Vergleichshilfe.
Überprüfen Sie auch den Werkzeugschaft. Eine abgenutzte Spannzange kann wiederholte Rutschspuren hinterlassen, aber ein zu kleiner, zerkratzter, öliger oder nicht zylindrischer Schaft kann das gleiche Symptom hervorrufen. Stellen Sie sicher, dass der Schaft den vorgesehenen Durchmesser für genau diese Spannzange hat. Spannen Sie nicht über einen Übergang, eine Nut oder einen nicht zugelassenen Teil des Werkzeugs. Halten Sie die angegebene Mindesteinfügung und den Mindestabstand ein; Ein sehr lange ausgesetztes Werkzeug vergrößert die Durchbiegung und kann dazu führen, dass eine einwandfreie Spannzange defekt erscheint.
Sichtbare Risse, verformte Schlitze, beschädigte Gewinde, ein gratiger Konus oder ein Werkzeug, das gezogen oder gedreht werden kann, wenn es sicher sein sollte, sind Gründe, die Baugruppe nicht mehr zu verwenden, bis der Hersteller die Anleitung gegeben hat. Biegen Sie die Segmente nicht zurück, schleifen Sie die Bohrung nicht und wenden Sie kein zusätzliches Drehmoment an, um schlechten Halt zu verbergen. Dieser Ansatz kann dazu führen, dass ein Schlupf bei einem Auftrag verzögert wird und beim nächsten die Spindel beschädigt wird.
6. Messen Sie den Rundlauf der Spindelspannzange, ohne die Quellen zu verwechseln
Der Begriff Rundlauf der Spindelspannzange beschreibt eine Systemmessung, kein Zertifikat darüber, dass die Spannzange allein gut oder schlecht ist. Es kombiniert Spindelachse, Nase oder Kegel, Spannzange, Mutter oder Aktuator, Werkzeugschaft, Einfügung und Lehreneinrichtung. Messen Sie einen sauberen, bekanntermaßen funktionstüchtigen Referenzschaft oder Prüfstab im definierten Abstand von der Spannzangenfläche. Der Messwert einer Messuhr an der Spitze eines langen Fräsers kann nicht genau mit einem kurzen Referenzstift in der Nähe der Nase verglichen werden.
Befolgen Sie die statische Messmethode des Spindelherstellers. Verwenden Sie einen kalibrierten Anzeiger mit geeigneter Auflösung, montieren Sie ihn fest und drehen Sie die Baugruppe nur dann von Hand, wenn die Anleitung dies zulässt. Berühren Sie niemals ein Spinnwerkzeug mit einem Indikator. Notieren Sie den gesamten angezeigten Rundlauf, die Position des Messgeräts, den Referenzdurchmesser, die Einführtiefe und die Ausrichtung. Wiederholen Sie die Messung, nachdem Sie das gleiche Referenzteil erneut eingesetzt haben. Wenn ein Werkzeug selbst verbogen ist, kann sich der Messwert ändern, wenn das Werkzeug relativ zur Spannzange gedreht wird.
Messen Sie an zwei Punkten, wenn das Wartungsverfahren dies zulässt: in der Nähe des Halters und am angegebenen Vorsprung. Eine größere Änderung des Abstands kann einen schrägen Sitzfehler oder einen verbogenen Schaft erkennen lassen. Wenn eine saubere Ersatzspannzange unter identischen Bedingungen den Messwert verringert, ist die entfernte Spannzange daran beteiligt. Wenn beide Spannzangen einen ähnlich hohen Wert anzeigen, prüfen Sie die Mutter, den Halterkegel, die Spindelwelle und den Lagerzustand. Schließen Sie nicht allein aus der Tooltip-Anzeige auf einen Lagerschaden.
Vermeiden Sie die Veröffentlichung einer universellen Mikrometergrenze. Der akzeptable Wert hängt vom Werkzeugdurchmesser, dem Messpunkt, der Spindelspezifikation und der Prozesstoleranz ab. Das Abnahmeprotokoll des Spindellieferanten und ein qualifizierter Referenzcoupon sollten Ihre Alarm- und Stoppgrenzen definieren. Ein Messwert kann einer breiten Halterspezifikation genügen, für einen sehr kleinen PCB-Bohrer jedoch dennoch inakzeptabel sein.
7. Bereinigen, wiederverwenden oder ersetzen: Eine Entscheidungstabelle
| Befund nach der Reinigung | Sofortige Aktion | Beweismaterial zum Aufzeichnen | Freigabebedingung |
|---|---|---|---|
| Leicht entfernbarer Staub; kein Schaden; Unrundheit innerhalb der dokumentierten Grenze | Zusammenbauen und testen | Vorher/Nachher-Fotos, Messwert, Werkzeug-ID | Referenzcoupon und Einbehaltungsscheckpass |
| Harzablagerung in einem Schlitz; kein sichtbarer Riss | Verwenden Sie eine zugelassene Reinigungsmethode und messen Sie dann erneut | Ablageort, Reinigungsmethode, erneutes Lesen | Stabiler Halt und akzeptabler Rundlauf nach wiederholter Installation |
| Einseitige Polier- oder Rutschspuren | Überprüfen Sie Schaftgröße, Einstecktiefe, Betätigungskraft und Konizität | Werkzeugmarkierungen, Abmessungen, Spanneinstellung | Die Ursache wurde behoben und der Gutschein wurde ausgestellt |
| Riss, verbogenes Segment, Grat, Korrosionsgrube oder beschädigtes Gewinde | Außer Betrieb nehmen; Ersetzen Sie das kompatible Teil | Teilenummer, Fotos, Fehlerhistorie | Zugelassener Ersatz installiert und überprüft |
| Hohe Rundlaufgenauigkeit durch zwei saubere, geprüfte Spannzangen | Eskalieren Sie über die Spannzange hinaus | Messgerätemethode, zwei Teile-IDs, Messwerte | Untersuchung der Spindel/Halterung abgeschlossen |
| Rundlauf akzeptabel, aber die Platinenkante ist immer noch rau | Prozessdiagnose fortsetzen | Fräser, Vorrichtung, Vorschub, Absaugung, Plattenmaterial | Produktionsmuster erfüllt Qualitätskriterien |
Diese Tabelle ist ein Triage-Tool. Sie ersetzt nicht die Mängelgrenzen der Maschine. Notieren Sie die Entscheidung, damit eine spätere Schicht eine ausrangierte Spannzange nicht erneut einbaut, weil sie nach der Lagerung sauber aussieht.
8. Austausch der Leiterplatten-Maschinenspannzange: Die Passform ist wichtiger als das Aussehen
Bestellen Sie nach Möglichkeit nach der Originalteilenummer und der genauen Spindel- oder Halterrevision. Bestätigen Sie den inneren Spanndurchmesser oder -bereich, den äußeren Konus und die Länge, die hintere Eingriffsfunktion, die Schlitzkonfiguration, die Mutter- oder Aktuatorkompatibilität, die Auswuchtung oder Geschwindigkeitsbewertung (falls angegeben) sowie alle vom Lieferanten abgestimmten Komponenten. Prüfen Sie, ob eine Mutter, eine Feder, eine Dichtung oder eine Werkzeugwechselkassette zusammen mit der Spannzange ausgetauscht werden muss. Ein ähnliches Foto kann diese Fragen nicht beantworten.
Für Austausch der Spannzange der Leiterplattenmaschine Eine nützliche Ausschreibung beginnt mit den Typenschildern der Maschine und der Spindel, zeigt dann die Markierung des entfernten Teils neben einer Skala an und enthält die ursprüngliche Bestellnummer oder Zeichnung. Fügen Sie eine Notiz hinzu, wenn das Werkzeug auf eine Vorrichtung trifft. Eine Kollision kann sowohl die Spindelnase als auch die Spannzange beschädigen. Lassen Sie den Lieferanten das genaue vorgeschlagene Teil identifizieren, angeben, ob es sich um ein Originalteil oder ein gleichwertiges Teil handelt, und angeben, wie Passgenauigkeit und Rundlauf beim Empfang überprüft werden.
Legen Sie auf der Werkbank die alten und neuen Spannzangen neben die Zeichnung. Vergleichen Sie die Markierung, die Gesamtlänge, den hinteren Eingriff, das Nasenprofil und das Schlitzmuster, bevor einer der beiden Teile in die Nähe der Spindel gelangt. Bewahren Sie die Verpackung und das Zertifikat des Neuteils zusammen mit der Arbeitskarte auf. Wenn ein Merkmal nicht stimmt, legen Sie das Teil zur Klärung unter Quarantäne; Der Versuch, es mit einer teuren Spindel zu versuchen, ist keine gute Möglichkeit, den Unterschied herauszufinden.
Die Montagereihenfolge ist designspezifisch. Bei einem ER-Halter muss die Spannzange möglicherweise richtig in die Mutter eingreifen, bevor die Mutter montiert wird. Für eine andere Spindel gilt diese Anweisung möglicherweise überhaupt nicht. Tragen Sie den Schraubenschlüssel und die Drehmomenteinstellung aus der Bedienungsanleitung dieses Halters auf die Arbeitskarte ein, damit der nächste Techniker die Installation wiederholen kann. Eine leere Spannzange und ein Stück Rohr am Schlüssel sind kein Haltetest. Sofern der Hersteller nichts anderes vorschreibt, dürfen Sie das Werkzeug nicht ohne den angegebenen Werkzeugschaft festziehen oder eine zusätzliche Hebelwirkung verwenden, um einen abgenutzten Griff zu verbergen.
9. Überprüfen Sie Retention, Runout und das erste PCB-Muster
Vergewissern Sie sich nach der Montage, dass der Werkzeugwechselaktuator den erwarteten Zustand meldet und dass das Werkzeug gemäß der genehmigten Methode gehalten wird. Halten Sie Ihre Hände von der rotierenden Bahn fern. Prüfen Sie, ob es am programmierten Stickout zu einer Kollision zwischen Werkzeug, Druckfuß, Vorrichtung und Werkstück kommt. Eine Ersatzspannzange kann die Sitzposition so weit verändern, dass eine Kalibrierung der Werkzeuglänge erforderlich ist, selbst wenn es sich nominell um das gleiche Teil handelt.
Messen Sie den statischen Rundlauf am selben Punkt und mit demselben Referenzschaft, der für die Messung vor dem Wechsel verwendet wurde. Führen Sie die vom Hersteller zugelassenen Überprüfungen bei niedriger und normaler Geschwindigkeit durch und achten Sie auf Alarme, unerwartete Geräusche, Vibrationen oder Temperaturanstiege. Geben Sie nicht sofort eine vollständige Charge auf der Grundlage eines gleichmäßigen Schleuderns ohne Last frei. Führen Sie einen repräsentativen Coupon mit der tatsächlichen Bohrer- oder Fräsergeometrie und dem Plattenstapel aus.
Überprüfen Sie beim Bohren Lochdurchmesser, Position, Grate, Eintritts-/Austrittszustand und Werkzeugverschleiß anhand einer nützlichen Probe. Vergleichen Sie beim Fräsen die Kantenbeschaffenheit, Wandmarkierungen, Maßhaltigkeit, Grate und prüfen Sie, ob der Fräser an der vorgesehenen Position bleibt. Speichern Sie den Coupon und notieren Sie die Akzeptanzkriterien. Wenn sich der Messwert verbessert, die Platine jedoch nicht, prüfen Sie Vorschübe, Befestigung, Auszug, Werkzeuggeometrie und Programmausrichtung, bevor Sie weitere Spannzangen bestellen.
Geben Sie die Maschine erst frei, nachdem der Wartungsleiter oder der benannte Qualitätsverantwortliche das Ergebnis unterzeichnet hat. Die Aufzeichnung sollte die alten und neuen Teile-IDs, den Grund für die Änderung, die Methode, das Messergebnis, das Testplatinenergebnis und das Datum enthalten. Dadurch wird eine Basis für den nächsten Reinigungszyklus geschaffen.
10. Ein praktischer Wartungsplan für Spannzangen
| Wann | Überprüfen | Aufzeichnen | Eskalieren, wann |
|---|---|---|---|
| Jeder Werkzeugwechsel | Untersuchen Sie den Schaft und den freiliegenden Greifbereich. Bestätigen Sie den Sitzplatz | Werkzeug-ID, ungewöhnliche Markierungen | Werkzeug rutscht ab oder ein Span bleibt hängen |
| Jede Schicht | Achten Sie auf veränderte Schneidgeräusche und prüfen Sie die Platinenfehler | Kopf, Job, Defektort | Der Fehler tritt bei einem geprüften Fräser erneut auf |
| Geplante Reinigung | Entfernen und reinigen Sie es nur, wenn es in der Bedienungsanleitung erlaubt ist | Teile-ID, Methode, Fotos | Ablagerung bleibt bestehen oder ein Steckplatz ist beschädigt |
| Periodische Messung | Überprüfen Sie den Rundlauf mit Referenzschaft und Messpunkt | TIR, Punkt, Werkzeugprojektion, Temperatur | Trend oder dokumentiertes Prozesslimit wird überschritten |
| Nach einem Unfall oder einem kaputten Werkzeug | Überprüfen Sie Spannzange, Halter, Kegel und Spindelnase | Vorfall, Fotos, Testergebnisse | Es bleiben sichtbare Schäden oder ein hoher Schlag bestehen |
| Nach dem Austausch | Überprüfen Sie die Retention, den Auslauf und einen repräsentativen Coupon | Neue Teile-ID, Abnahmefreigabe | Jeder Test schlägt fehl |
Verwandeln Sie diese Tabelle nicht in ein beliebiges festes Intervall. Eine High-Mix-Prototypenwerkstatt kann viele manuelle Änderungen durchführen; Eine Produktionsmaschine mit vier Köpfen kann unter einem stabilen Rezept schnell Stunden sammeln. Staub, Laminattyp, Absaugung, Werkzeuggröße, Schichten und Unfallhistorie verändern die Belastung. Stellen Sie die Frequenz entsprechend den Anforderungen des Herstellers und Ihrem eigenen Trend ein. CHIKIN bezieht die Reinigung von Haltern in seine Diskussion ein Wartung der Spannzange . HAIMERs veröffentlichte Werkzeughalterübersicht bezeichnet die Spannzangenprüfung und -reinigung auch als normale Pflege mechanischer Spannzangenfutter, ihre produktspezifischen Werte lassen sich jedoch nicht einfach auf eine Leiterplattenspindel übertragen.
11. Häufige Fehler, die ein zweites Problem schaffen
Der erste Fehler besteht darin, mit ungedrosselter Druckluft Staub in die Nase zu blasen. Die zweite besteht darin, Schleifpapier zu verwenden, um einem Präzisionskegel ein strahlendes Aussehen zu verleihen. Beides kann dazu führen, dass eine oberflächlich saubere Baugruppe weniger genau ist. Ein Dritter sprüht Öl auf die Spannbohrung, ohne im Handbuch nachzulesen; Einige Systeme benötigen eine trockene Kontaktfläche, und überschüssiges Schmiermittel kann die Haftung beeinträchtigen oder Ablagerungen ansammeln.
Ein weiterer Fehler besteht darin, anzunehmen, dass jede Spannzange mit der richtigen Schaftgröße passt. Die Bohrung ist nur eindimensional. Eine nicht übereinstimmende Konizität, Länge, Mutter oder Haltefunktion kann zu ungleichmäßigem Klemmen oder Nichtlösen führen. Auch die Kombination einer verschlissenen Mutter mit einer neuen Spannzange kann die Ursache einer Rundlaufveränderung verbergen. Behandeln Sie den Halter als Baugruppe, ändern und dokumentieren Sie jedoch während der Diagnose jeweils eine Variable.
Benutzen Sie das Werkzeug selbst nicht als Reinigungsgerät. Das Drehen eines scharfen Hartmetallschafts gegen eine verunreinigte Bohrung kann beides beschädigen. Messen Sie den Rundlauf nicht an einer beliebigen Stelle und vergleichen Sie das Ergebnis mit einer Katalognummer, die bei einer anderen Projektion ermittelt wurde. Und genehmigen Sie einen Spannzangenaustausch nicht nur, weil die Spindel leiser klingt: Die endgültige Antwort ist die gemessene Baugruppe und das akzeptierte Leiterplattenmuster.
12. So trennen Sie Spannzangenprobleme von anderen Maschinenfehlern
Wenn ein Defekt an einem Fräser zwischen den Köpfen auftritt, liegt der Verdacht am Fräser oder seinem Schaft. Wenn es mit zwei überprüften Fräsern und Spannzangen auf einer Spindel verbleibt, untersuchen Sie die Nase, den Aktuator, die Lager, die Geschwindigkeitsregelung oder das Bewegungssystem. Wenn es nur an einer Plattenposition auftritt, überprüfen Sie die Halterung und die Plattenhalterung. Wenn es nach dem Füllen eines Filters auftritt, überprüfen Sie die Entnahme, bevor Sie die Spannzange verwerfen. Eine gute Diagnose verfolgt, welcher Variable der Defekt folgt.
Schauen Sie sich in einer Bohrstation das Lochbild sowie einzelne Löcher an. Ein falscher Bohrerdurchmesser führt zu einem konsistenten Größenfehler; Ein schlecht gehaltener Bohrer kann zu Streuung, Bruch oder Verschleiß führen, der sich mit der Zeit beschleunigt. Vergleichen Sie beim Routing gerade Abschnitte, Ecken und Schlitze. Wenn die raue Kante nur über einer Lücke in der Halterung sichtbar ist, testen Sie die Plattenunterstützung, bevor Sie die Klemme austauschen. Wenn es bei gleicher Spindelgeschwindigkeit auf gut unterstützten Platten auftritt, erfassen Sie eine Vibrationskurve und vergleichen Sie sie mit der Basislinie.
Wenn die Spindel kürzlich repariert wurde oder verunglückt ist, nehmen Sie im Rahmen der zugelassenen Wartungsmethode eine separate Wellen- oder Nasenmessung vor. Eine neue Spannzange kann einen beschädigten Kegel nicht konzentrisch machen. Umgekehrt sollte eine saubere Spannzange, die das Problem behebt, keinen unnötigen Lageraustausch auslösen. CHIKINs Leitfaden zum Verschleiß von PCB-Fräsern empfiehlt ein Referenzwerkzeug, einen sauberen Halter, eine Rundlaufprüfung und ein repräsentatives Muster, bevor jede raue Kante der Lebensdauer des Fräsers zugeordnet wird.
13. Checkliste für die Beschaffung eines Ersatzspannzangenpakets
Die Kaufanfrage sollte die Ausrüstung und die Prüfarbeiten benennen, nicht nur eine Teilebeschreibung. Enthalten:
- Maschinenmodell und Seriennummer, Spindelhersteller und -modell, Kopfposition und Halter- oder ATC-Revision.
- Original-Spannzangenmarkierung und -foto, Bohrungsgröße, Werkzeugschafttoleranz, Außengeometrie und alle verfügbaren Zeichnungen.
- Mutter-, Antriebs-, Feder-, Dichtungs- oder Patronenteile, die eine zusammenpassende Baugruppe bleiben müssen.
- Zugelassene Reinigungsmaterialien, Servicewerkzeuge, Anzugsmethoden und Informationen zum Drehmoment finden Sie im entsprechenden Handbuch.
- Erforderliche Ersatzmenge nach Kopf, Vorlaufzeit, Verpackung und Rückverfolgbarkeit zu einer bestellten Teilenummer.
- Runout-Akzeptanzpunkt und -Methode, Aufbewahrungsprüfung und Produktionscoupon-Kriterien.
- Wer führt die Installation durch, wer genehmigt den Neustart und welcher Support ist verfügbar, wenn der Test fehlschlägt.
Überprüfen Sie bei einer Mehrspindelmaschine, ob jeder Kopf das gleiche Teil und die gleiche Revision verwendet. Identisch aussehende Gehäuse können eine andere Spindel oder Nachrüstung verbergen. Wenn eine Fabrik eine neue Bohr- und Fräsplattform kauft, bitten Sie den Lieferanten, in das Angebot Verbrauchsmaterial-Spannzangen und Halter-Serviceanforderungen aufzunehmen. Ein Ersatzteil, das korrekt identifiziert und eingebaut werden kann, ist mehr wert als ein vages Versprechen einer schnellen Teileunterstützung.
CHIKIN bietet Konfigurationen von PCB-Bohr- und Fräsmaschinen mit mehreren Köpfen und Werkzeugverwaltungsfunktionen bei ausgewählten Modellen. Die öffentlichen Seiten sind nützliche Ausgangspunkte für Anwendungsdiskussionen, aber das endgültige Spannzangendesign und die Wartungsgrenzen gehören in die maschinenspezifische Dokumentation. Fordern Sie einen Mustertest mit der vorgesehenen Platine, den Werkzeugdurchmessern und den Qualitätskriterien an, bevor Sie eine Konfiguration als genehmigt betrachten.
14. Fragen von der Wartungsbank
Die Spannzange ist noch montiert. Was kann ich sicher reinigen?
Nur die zugänglichen Oberflächen und nur, wenn das Handbuch diese Methode zulässt. Staub, der in Schlitzen oder hinter einer Mutter eingeschlossen ist, muss möglicherweise von einem autorisierten Fachmann entfernt werden. Drücken Sie Schmutz nicht mit einer Bürste oder einem Luftstrahl tiefer in die Spindel. Wenn die Spannzange Teil einer versiegelten Kartusche ist, befolgen Sie deren Wartungsprozess.
Stellt die Reinigung immer den Rundlauf der Spindelspannzange wieder her?
Nein. Es kann Verunreinigungen entfernen, die den ordnungsgemäßen Sitz verhindern. Ein gerissenes Segment, ein verformter Konus, ein verbogenes Werkzeug, ein beschädigter Halter oder ein Problem mit der Spindelwelle können nicht repariert werden. Messen Sie vorher und nachher mit demselben Referenz- und Messpunkt.
Die Bohrung ist sauber. Welche Mängel bedeuten noch den Ruhestand?
Setzen Sie einen gerissenen Schlitz oder ein verbogenes Segment nicht wieder in die Produktion ein. Das Gleiche gilt für beschädigte Gewinde, einen Kegel mit erhabenem Grat, einen rutschenden Griff mit einem überprüften Schaft oder einen Rundlauffehler, der nach dem erneuten Einsetzen immer noch den dokumentierten Grenzwert überschreitet. Fotografieren Sie den Defekt und vergleichen Sie ihn mit den Ausschusskriterien des Herstellers, bevor das Altteil in die Schrotttonne wandert.
Beide Werkzeugschäfte haben einen Durchmesser von 3,175 mm. Sind ihre Spannzangen austauschbar?
Nein. Die Schaftgröße gibt keinen Aufschluss über die Außengeometrie, den Eingriff, die Mutter, das Gleichgewicht oder die kompatible Spindel. Ordnen Sie das genaue Teil der Maschine zu und fordern Sie eine schriftliche Passungsbestätigung an, wenn die Originalnummer unsicher ist.
Sollte ich ein Rutschwerkzeug fester anziehen?
Nein. Markieren Sie die Einspanntiefe des vorhandenen Schafts und überprüfen Sie dessen Durchmesser und Oberfläche. Überprüfen Sie dann Schmutz, Verschleiß und die Einstellung des Stellantriebs. Mehr Kraft kann eine bereits verformte Spannzange zerdrücken oder den Halter beschädigen; es beweist nicht, dass die Schnittachse zentriert ist.
Die Teilenummer ist nicht lesbar. Was soll der Lieferant erhalten?
Senden Sie die Maschinen- und Spindelkennzeichnungen, die Markierung der entfernten Spannzange, Fotos, Abmessungen aus der genehmigten Zeichnung, die Größe des Werkzeugschafts, das Fehlersymptom und die Rundlaufmessungen mit einer bekannten Referenz. Diese Details verringern das Risiko eines optisch ähnlichen, aber inkompatiblen Ersatzes.
Fazit: Überprüfen Sie das komplette Werkzeughaltesystem
Das Konzept des nützlichen Wartungszyklus ist einfach: Beweise sichern, die Maschine sicher machen, den Halter identifizieren, nur mit der angegebenen Methode reinigen, jede Greiffläche überprüfen und das zusammengebaute System unter einem wiederholbaren Aufbau messen. Ersetzen Sie eine beschädigte oder inkompatible Spannzange und überprüfen Sie das Ergebnis dann mit einem Referenzwerkzeug und einem tatsächlichen PCB-Muster. Ein sauberes Erscheinungsbild ist nicht die Abnahmeprüfung; stabile Retention, gemessener Rundlauf und Plattenqualität sind.
Für ein Angebot oder eine Servicebewertung teilen Sie uns das Spindelmodell, die aktuelle Spannzangenmarkierung, die Werkzeuggrößen, das Plattenmaterial und die Plattenstärke, ein Foto des Defekts und das Messprotokoll mit. Dies gibt CHIKIN einen nützlichen Ausgangspunkt, um einen kompatiblen Ersatz oder eine Maschinenkonfiguration zu besprechen, ohne auf einen Nennbohrungsdurchmesser zu raten.
Fordern Sie eine Überprüfung der Passform und Wartung der PCB-Spindelspannzange an
Wenn das neue Teil die Kante oder das Loch nicht wiederherstellt, senden Sie die Vorher-Nachher-Messwerte mit identifiziertem Referenzwerkzeug, Halter und Vorrichtung. Diese gepaarten Ergebnisse zeigen, ob der Fehler bei der Spindel verblieb, sich mit dem Werkzeug bewegte oder nur bei einer bestimmten Platinenkonfiguration auftrat.
Senden Sie Collet-Fotos und Board-Details für ein individuelles Angebot




