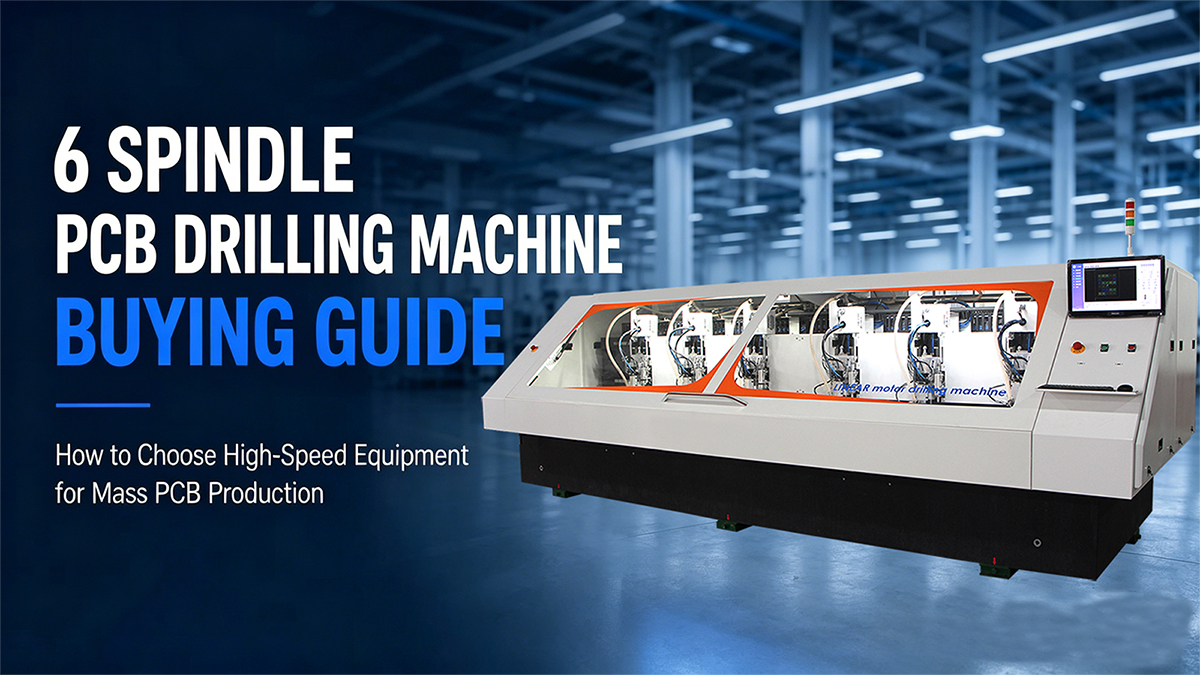
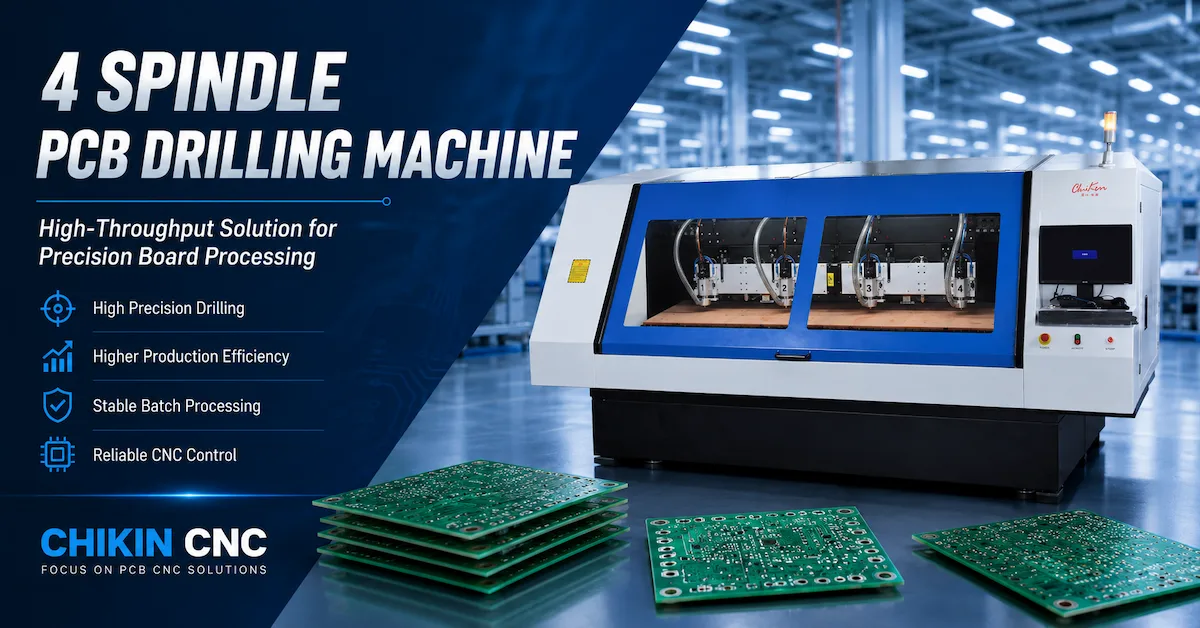
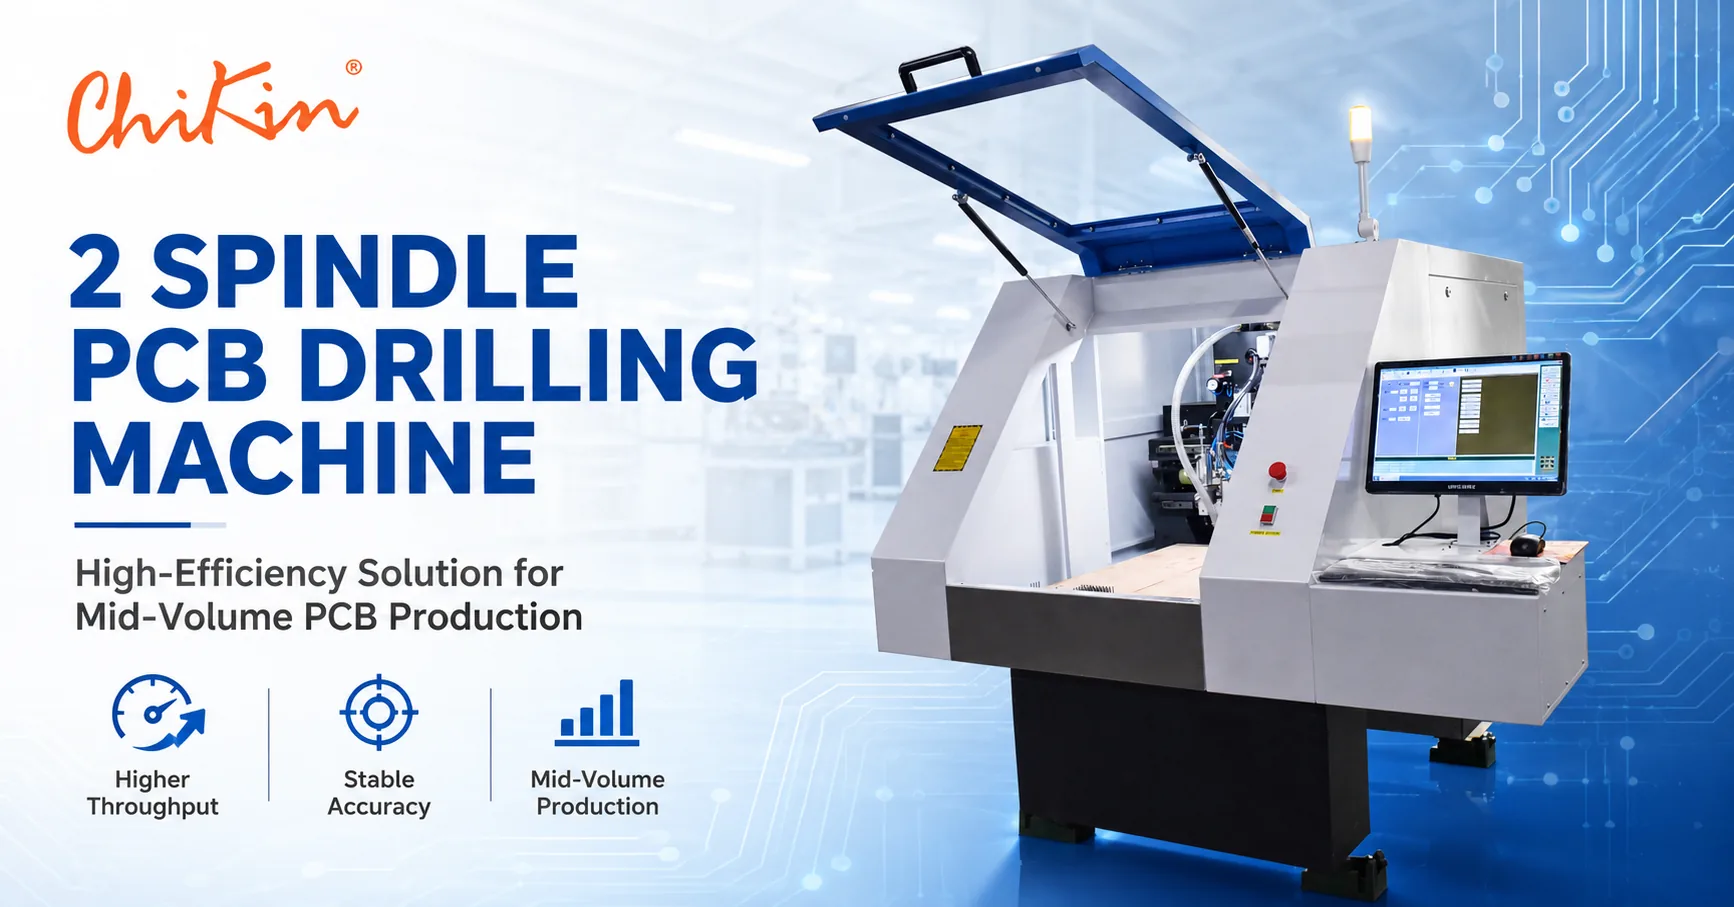
Kurze Antwort: Eine 2-Spindel-Leiterplattenbohrmaschine ist normalerweise der flexiblere Ausgangspunkt für Prototypen-, NPI-, High-Mix- und Mittelserienarbeiten. Eine 4-Spindel-Leiterplattenbohrmaschine wird attraktiver, wenn dieselben oder ähnliche Platten wiederholt laufen, die Bohrwarteschlange den Engpass darstellt und die Fabrik vier Bearbeitungsköpfe mit Platten, Werkzeugen, Vorrichtungen und verifizierten Programmen versorgen kann. Die Anzahl der Spindeln allein garantiert keine Leistung. Bei der Kaufentscheidung sollten nutzbare Bohrungen pro Stunde, Rüst- und Umrüstzeit, Registrierungsstabilität, Werkzeugverwaltung, Wartungszugang, Stellfläche, Betriebskosten, Bedienerbelastung und die Kosten eines erfolglosen ersten Artikels verglichen werden.
Dieser Leitfaden beantwortet eine echte Frage einer kommerziellen Untersuchung: Wie sollte ein Leiterplattenhersteller zwei und vier Bohrköpfe vergleichen, bevor er ein formelles Angebot anfordert? Es richtet sich an Produktionsleiter, NPI-Ingenieure, PCB-Einkäufer, EMS-Betriebsteams und Händler, die einen Maschinenvergleich in eine vertretbare Angebotsanfrage umwandeln müssen. Es bildet die öffentlichen Produktrichtungen von Shenzhen ChiKin Automation Equipment Co., Ltd. (CHIKIN CNC) ab, einem Lieferanten aus Shenzhen, Guangdong, China, dessen öffentlicher Katalog Leiterplattenbohren, Bohren und Fräsen, CCD-Ausrichtung, V-CUT, Laserbearbeitung und AOI-Geräte umfasst. Öffentliche Modellseiten sind für die Auswahl geeignet; Endgültige Genauigkeit, Geschwindigkeit, Werkzeuge, Garantie, Mindestbestellmenge, Vorlaufzeit und Abnahmekriterien müssen im Angebot und Musterbericht bestätigt werden.
Der Ausdruck 2-Spindel-Leiterplattenbohrmaschine ist kein Versprechen, dass jedes Zweikopfsystem die gleiche Architektur hat. Einige Konfigurationen sind dedizierte Bohrsysteme, während andere Bohren und Fräsen kombinieren. Ebenso kann eine 4-Spindel-Leiterplattenbohrmaschine für das Bohren großer Mengen konfiguriert werden, während eine Vier-Spindel-Bohr- und Fräsplattform einen anderen Prozess bedient. Fügen Sie jedem Vergleich die Maschinenfamilie, den Spindeltyp, das Plattenformat, die Software und die Werkzeugliste bei. Diese Disziplin verhindert, dass sich eine Tabellenkalkulation im Gegensatz zu Maschinen vermischt.

Für wen sich dieser Vergleich eignet und worüber sich der Käufer entscheiden muss
Welche Maschine die richtige ist, hängt von den Vorgaben der Fabrik ab, nicht von der größten Zahl in einer Broschüre. Eine High-Mix-Prototypenwerkstatt verliert möglicherweise mehr Zeit für die Programmierung von Lade- und Vorrichtungsänderungen als für das Bohren selbst. Ein Vertragshersteller von Leiterplatten verfügt möglicherweise über eine stabile Familie von Panels und eine lange Reihe kleiner Löcher. In dieser Umgebung können parallele Spindeln den Durchfluss verbessern, wenn der Rest der Linie sie versorgen kann. Ein EMS-Standort muss möglicherweise Bohren und Fräsen in derselben Zelle durchführen und ist möglicherweise einer Hybrid-CCD-Lösung überlegen als einer reinen Bohrmaschine. Ein Händler benötigt möglicherweise eine konfigurierbare Plattform mit klarer Dokumentation und wiederholbarer Inbetriebnahme in mehreren Ländern.
Bevor Sie zwei und vier Spindeln vergleichen, schreiben Sie den Entscheidungsträger und das Produktionsproblem in einem Satz auf. Beispiele hierfür sind: „Wir müssen einen Bohrengpass beseitigen, ohne eine zweite Schicht hinzuzufügen“; „Wir brauchen eine wiederholbare Registrierung von HDI-Prototypen mit häufigen Designänderungen“; oder „Wir brauchen eine Maschine, die Vorrichtungen und Werkzeugdaten mit unserer bestehenden Linie teilen kann.“ Der Satz wird zur Suchabsichtsangabe im Inhaltsbrief und in der ersten Zeile der Angebotsanfrage. Wenn sich das Team nicht auf das Problem einigen kann, wird eine Debatte über die Spindelanzahl zu einer Feature-Liste und nicht zu einer Projektentscheidung.
Die öffentlichen Seiten von CHIKIN beschreiben eine Komplettlösung für CNC-Leiterplattenausrüstung und fordern Kunden immer wieder auf, Platinenabmessungen, Material, Lochgröße, Produktionsvolumen, Zeichnungen und Automatisierungsanforderungen anzugeben. Nutzen Sie die gleiche Evidence-First-Gewohnheit auch in Ihrer Lieferantenbesprechung. Senden Sie eine repräsentative Platte, nicht nur eine Nenndicke. Erklären Sie, ob es sich um eine FR-4-, Multilayer-, HDI-, Starrflex- oder Aluminiumplatine handelt. Geben Sie das kleinste Loch, das größte Loch, die Lochanzahl, die erwartete Panelanzahl pro Schicht und die erforderliche Datenschnittstelle an. Ein Lieferant kann dann eine Konfiguration und einen Beispieltest empfehlen, anstatt anhand eines Maschinennamens zu raten.
Der Hauptunterschied: Parallelverarbeitung versus Flexibilität
Zwei- und Vierspindelmaschinen können beide präzise sein. Der praktische Unterschied besteht darin, wie viel Parallelverarbeitung die Linie nutzen kann. Vier Spindeln schaffen eine höhere potenzielle Schneidkapazität, aber sie erhöhen auch die Werkzeugkoordination, den gleichzeitigen Last-, Kühl- oder Luftbedarf, Wartungspunkte und die Notwendigkeit, die Platte, das Programm und die Vorrichtung über einen größeren Betriebsbereich stabil zu halten. Ein Zwei-Spindel-System ist möglicherweise einfacher zu laden, einfacher zu debuggen und einfacher zu rechtfertigen, wenn Aufträge gemischt oder unsicher sind.
Eine Maschine mit vier Köpfen bohrt nicht automatisch vier Löcher gleichzeitig. Die Steuerung kann die Arbeit nach Panel, nach Array, nach Werkzeug oder nach einer Reihenfolge aufteilen, die Kollisionen vermeidet und die Spindellast verwaltet. Bitten Sie den Lieferanten, ein Zykluszeitmodell mit Ihrem tatsächlichen Excellon- oder Gerber-abgeleiteten Programm vorzulegen. Fordern Sie die Annahmen an: Werkzeugwechsel, Plattenbeladung, Abtastung, Vakuum oder Klemmung, Werkzeugprüfungen, Spanabfuhr, Rückzugsstrecke, Beschleunigung und Bedienerinteraktion. Ein „Vier-Spindel“-Label ist eine Hardwarebeschreibung; Der von Ihnen erworbene Durchsatz ist ein validierter Produktionsablauf.
Das gleiche Prinzip gilt für eine 2-Spindel-Leiterplattenbohrmaschine. Zwei Köpfe können parallel verwendet werden, abwechselnd zum Ausgleich des Werkzeugverschleißes oder unterschiedlichen Prozessen zugeordnet werden, wenn die Plattform Bohren und Fräsen kombiniert. Das Ergebnis hängt von der Software und dem Vorrichtungsdesign ab. Ein Zwei-Kopf-Layout kann auch die Kosten einer neuen Maschine senken und gleichzeitig einen klaren Upgrade-Pfad ermöglichen, wenn die Fabrik wächst. Diese Option ist wertvoll, wenn ein Käufer einen kontrollierten ersten Schritt anstelle einer großen Kapitalbindung benötigt.
So erstellen Sie ein vergleichbares Durchsatzmodell
Beginnen Sie mit dem Bedarf in Panels pro Schicht, nicht mit der angekündigten Höchstgeschwindigkeit. Notieren Sie die Anzahl der Löcher pro Platte, die Verteilung der Durchmesser, die Anzahl der Werkzeugwechsel, die Plattenlademethode und die für Inspektionen oder Nacharbeiten vorgesehene Zeit. Wenn sich Ihr Produktmix ändert, erstellen Sie mindestens drei Szenarien: einen HDI-Auftrag mit kleinen Löchern, einen allgemeinen Mehrschichtauftrag und einen Auftrag mit großen Löchern oder gemischten Werkzeugen. Eine Maschine, die in einem Szenario gewinnt, kann in einem anderen Szenario verlieren, weil Werkzeugwechsel den Zyklus dominieren.
Ein einfaches Kapazitätsmodell ist für das Screening hilfreich. Der effektive Zyklus sei die Summe aus Ladezeit, Ausrichtung oder Abtastung, Bohrbewegung, Werkzeugwechsel, Werkzeugprüfungen, Entladezeit und dem geplanten Spielraum für Bedieneraktionen. Multiplizieren Sie die Anzahl der Paneele pro Zyklus mit den verfügbaren Produktionsminuten. Wenden Sie dann einen vereinbarten Verfügbarkeitsfaktor für Wartung, Nachschub, Alarme und geplante Pausen an. Ersetzen Sie einen gemessenen FAT-Zyklus nicht durch einen Marketing-Verfügbarkeitsprozentsatz. Halten Sie die Formel sichtbar, damit Produktions- und Finanzteams die Annahmen hinterfragen können.
Zum Beispiel kann eine Maschine mit vier Spindeln zwei Platten in einer Vorrichtung gleichzeitig bearbeiten, aber wenn das Laden länger dauert als das Bohren, wird das zweite Kopfpaar nicht vollständig genutzt. Eine Maschine mit zwei Spindeln kann zwar eine Platte verarbeiten, einen Wechsel jedoch schneller durchführen und einen gemischten Auftrag in Bewegung halten. Das sind keine Widersprüche; Es handelt sich um unterschiedliche Ergebnisse der Linienbalance. Fordern Sie eine Zeitstudie an, die Maschinenbewegung von menschlicher Handhabung trennt. Der Unterschied zeigt oft, wo eine Vorrichtung, ein Plattenträger, eine automatische Werkzeugkontrolle oder ein Barcode-Schritt mehr Wert schaffen würden als eine andere Spindel.
Wenn der Lieferant Ihr Programm nicht vor dem Angebot ausführen kann, verwenden Sie einen transparenten Kostenvoranschlag und kennzeichnen Sie ihn als „nur Planung“. Senden Sie die Daten später und aktualisieren Sie das Modell nach der Probenverarbeitung. Behalten Sie eine Versionsnummer für die Lochdatei, die Plattenzeichnung, die Werkzeugliste und den Rechner bei. Dies schafft eine nachvollziehbare Brücke vom Content-Marketing zur echten Käuferentscheidung und schützt beide Seiten vor Unstimmigkeiten aufgrund geänderter Eingabedaten.
Genauigkeit, Registrierung und warum mehr Köpfe mehr Disziplin brauchen
Die Lochposition wird durch den Plattenbezugspunkt, die Vorrichtung, das Bewegungssystem, den Spindelzustand, den Werkzeugrundlauf, die Schnittparameter und das Programm gesteuert. Eine Maschine mit vier Spindeln sorgt für mehr direkte Beziehungen. Jede Spindel muss auf das gleiche Koordinatensystem kalibriert sein und die Vorrichtung muss die Platte im gesamten Arbeitsbereich stabil halten. Eine Maschine mit zwei Spindeln hat weniger Beziehungen, benötigt aber dennoch einen wiederholbaren Bezugspunkt und einen kontrollierten Werkzeugwechsel. Keine der beiden Architekturen macht eine Erstprüfung überflüssig.
Auf den öffentlichen Produktseiten von CHIKIN sind Granitstrukturen, Präzisionslinearführungen und Kugelumlaufspindeln, automatischer Werkzeugwechsel, Werkzeuglängen- oder -durchmessererkennung und Werkzeugbrucherkennung in mehreren PCB-Maschinenrichtungen aufgeführt. Bei diesen Merkmalen handelt es sich um nützliche Designsignale und nicht um ein allgemeines Akzeptanzergebnis. Fragen Sie in einer Ausschreibung, welche Funktionen im vorgeschlagenen Modell enthalten sind, was optional ist, wie die Maschine kalibriert ist und wie der Lieferant die Wiederholbarkeit nachweisen wird. Geben Sie das Plattenmaterial, die Dicke, die Plattengröße, den Werkzeugdurchmesser, die Vorrichtung, die Temperaturbedingungen und die Messmethode für den Test an.
Bestätigen Sie bei HDI- oder Fine-Pitch-Platten, wie die Maschine mit Werkzeugen mit kleinem Durchmesser, Unrundheit und Schmutz umgeht. Ein Loch kann sich an der richtigen XY-Position befinden und trotzdem scheitern, weil die Wand rau ist, der Eingang beschädigt ist oder das Werkzeug abweicht. Fordern Sie Mikroskopbilder oder Querschnitte dort an, wo der Prozess sie erfordert. Besprechen Sie bei Starrflex- oder Aluminiumplatinen die Stütz- und Schnittlasten separat. Das gleiche Rezept kann möglicherweise nicht von einem ausgewogenen FR-4-Panel übertragen werden.
Erstellen Sie einen Kalibrierungs- und Messplan, bevor die Ausrüstung eintrifft. Es sollte das Messgerät, das Referenzartefakt, die Häufigkeit, den Besitzer und die Aktion benennen, wenn ein Ergebnis abweicht. Ein Lieferant sollte Handbücher und Schulungen bereitstellen, aber der Käufer ist Eigentümer der Produktionsbasis. Tragen Sie die Grundlinie in den Kontrollplan ein und bewahren Sie eine Mustertafel bei der Maschine auf. Dies ist vertretbarer als die Angabe eines einzelnen Genauigkeitswerts ohne Angabe einer Betriebsbedingung.
Spindel, Werkzeuge und automatische Werkzeugverwaltung
Werkzeuge können den tatsächlichen Unterschied zwischen zwei und vier Spindeln bestimmen. Ein Bohrprozess kann in einem Programm viele Durchmesser verwenden und die Werkzeugliste kann unterschiedliche Längen, Materialien oder Verschleißzustände enthalten. Bei mehr Köpfen benötigt die Fabrik eine klare Methode für die Werkzeugzuweisung und den Werkzeugwechsel. Fragen Sie, ob Werkzeuge von den Spindeln gemeinsam genutzt werden, ob die Steuerung die Werkzeuglebensdauer pro Spindel verfolgt und wie ein Werkzeugbruch den Auftrag stoppt oder fortsetzt. Wenn die Antwort nur „Der Betreiber ändert es“ lautet, ist die Ausschreibung unvollständig.
Eine Hochgeschwindigkeitsspindel ist nur dann sinnvoll, wenn die Bedingungen von Spannzange, Halter, Werkzeug, Kühlung bzw. Luft und Absaugung zum Prozess passen. Bestätigen Sie maximale Geschwindigkeit, Leistung, Lagerzustand, Unrundheitsakzeptanz und Servicezugang für die vorgeschlagene Konfiguration. Schließen Sie die Bohrgeschwindigkeit oder Werkzeugstandzeit nicht von einem anderen Modell ab. Auf einer öffentlichen Seite kann ein typischer Geschwindigkeitsbereich aufgeführt sein. Im formellen Datenblatt sollte angegeben sein, was für die angegebene Maschine gilt.
Der automatische Werkzeugwechsel reduziert den manuellen Eingriff, der Käufer sollte jedoch den Wechsler selbst überprüfen. Bestätigen Sie die Taschenkapazität, die Werkzeugidentifizierung, die Kontaminationskontrolle, die Wiederherstellung nach einem Alarm und das Verfahren für ein Werkzeug, das eine Längen- oder Durchmesserprüfung nicht besteht. Fragen Sie bei einer Maschine mit vier Spindeln, ob alle Köpfe im selben Zyklus überprüft werden können und ob ein ausgefallenes Werkzeug die anderen blockiert. Die beste Antwort ist eine dokumentierte Wiederherstellungssequenz mit einem Beispielalarm und keine allgemeine Aussage, dass eine Erkennung verfügbar ist.
Die Werkzeuglebensdauer sollte in einem kontrollierten Versuch gemessen werden. Notieren Sie Werkzeugmaterial, Durchmesser, Plattenstapelung, Lochanzahl, Vorschub, Geschwindigkeit, Eingangs- und Ersatzmaterialien sowie den Punkt, an dem die Qualität nicht mehr akzeptabel ist. Ein Lieferant kann helfen, ein Ausgangsrezept vorzuschlagen, aber der Leiterplattenhersteller sollte über die Freigabegrenze verfügen, da sein Qualitätsstandard die nachgelagerte Galvanisierung, Zuverlässigkeit und elektrische Leistung umfasst. Führen Sie ein Werkzeugprotokoll, das den Fräser mit der Spindel, dem Programm, der Plattencharge und dem Prüfergebnis verknüpft.
Plattenmaterialien und Produktmix
Die Entscheidung über die Spindelanzahl ändert sich mit dem Materialmix. Standard-FR-4 ermöglicht möglicherweise ein stabiles Bohrrezept für große Volumina, während HDI, Starrflex-Platten mit Aluminiumrückseite und sehr dünne Konstruktionen unterschiedliche Unterstützungs- und Werkzeugoptionen erfordern. Eine Maschine mit vier Spindeln kann die Kapazität nur dann steigern, wenn jeder Kopf mit dem Material kompatibel ist und die Fabrik den Prozess unter Kontrolle halten kann. Eine Zwei-Spindel- oder Hybridmaschine kann besser geeignet sein, wenn Aufträge häufig wechseln und das Lernen von Beispielen wichtiger ist als bloße Parallelität.
Senden Sie dem Lieferanten eine Materialmatrix anstelle eines einzelnen Etiketts. Berücksichtigen Sie die Nenndicke und den gemessenen Bereich, das Kupfergewicht, den Schichtaufbau, das Harzsystem, die fertige Oberfläche, den Plattenaufbau, die Verteilung des Lochdurchmessers, die Anforderungen an Tiefe oder Sacklöcher sowie die erwartete Platinentemperatur. Wenn dieselbe Maschine mehrere Familien verarbeiten muss, fordern Sie eine Rezeptstrategie und einen Beispielplan an, der die Extreme abdeckt. Die Matrix hilft dem Lieferanten auch bei der Empfehlung von Trägermaterial, Befestigung, Staubabsaugung und Spindelkühlung.
Eine Platine mit einer großen Platte oder einer schmalen Schiene kann sich anders verformen als eine kleine Platine. Ein langer Verfahrweg kann Beschleunigung und Unterstützung wichtig machen. Ein dichtes Kupfermuster kann das Hitze- und Schneidverhalten verändern. Ein Panel mit gemischten Technologien kann mehrere Werkzeugfamilien erfordern. Notieren Sie diese Details im Vergleichsblatt. „Leiterplattenbohren“ ist eine Prozesskategorie und keine einzelne Testbedingung.
Wenn eine 2-Spindel-Maschine der bessere Kauf ist
Wählen Sie eine Zwei-Spindel-Richtung, wenn die Fabrik Flexibilität benötigt, einen breiten Produktmix hat oder sich noch mit der Nachfragekurve vertraut macht. Es ist oft einfacher zu rechtfertigen, wenn die aktuelle Warteschlange moderat ist, das Team nur über eine begrenzte Wartungsabdeckung verfügt oder der Prozess Bohren und Routing in derselben Zelle verwendet. Eine Dual-Head-Plattform kann auch eine praktische Brücke zwischen einer alten Single-Head-Maschine und einer zukünftigen Linie mit höherer Kapazität bilden.
Eine Zweispindelmaschine ist keine „kleine“ Entscheidung. Es benötigt weiterhin eine stabile Vorrichtung, Werkzeugverwaltung, Entnahme, Programmsteuerung und einen dokumentierten Abnahmetest. Der Vorteil besteht darin, dass das Team seine Ressourcen auf ein wiederholbares Prozessfenster konzentrieren kann. Wenn wöchentlich Entwurfsrevisionen eintreffen, kann die kürzere Lernschleife die theoretische Kapazität von vier Köpfen übersteigen. Fordern Sie eine Demonstration für zwei repräsentative Aufgaben an: ein High-Mix-Setup und ein Wiederholungspanel.
Die CHIKIN 2-Spindel-PCB-Bohr- und Fräsrichtung ist öffentlich beschrieben und verfügt über wassergekühlte Spindeln, automatischen Werkzeugwechsel, Werkzeuglängen-, Durchmesser- und Werkzeugbruchprüfungen, einen Druckfußschalter, eine Granitbasis, Linearführungen und Kugelumlaufspindeln. Auf öffentlichen Seiten werden Beispielwerte wie 60.000 U/min und 1,8 kW pro Spindel für eine CK-02R-Richtung aufgeführt, zusammen mit einer auf der Seite aufgeführten Angabe zur Wiederholbarkeit oder Positionierung. Behandeln Sie diese Werte als modellspezifische öffentliche Informationen und bestätigen Sie die endgültige Konfiguration, Messmethode und Akzeptanzkriterien im Angebot.
Wenn eine 4-Spindel-Maschine der bessere Kauf ist
Wählen Sie vier Spindeln, wenn die Bohrwarteschlange dauerhaft ist, die Plattenfamilie wiederholbar ist und die Linie eine hohe Auslastung aufrechterhalten kann. Die besten Kandidaten verfügen in der Regel über einen vorhersehbaren Bedarf, genügend Bediener oder Automatisierung zur Beschickung der Maschine, eine klare Routine zur Werkzeugauffüllung und einen nachgelagerten Prozess, der den Output aufnehmen kann. Eine Maschine mit vier Spindeln, die auf Beladung oder Inspektion wartet, liefert nicht den von ihrer Hardware vorgeschlagenen Wert.
Bitten Sie den Lieferanten, die Kapazität auf drei Auslastungsniveaus zu modellieren, nicht nur im besten Fall. Berücksichtigen Sie einen Umstellungstag, einen Tag mit gemischten Bestellungen und einen Tag mit fester Produktion. Wenn die Investition durch ein bestimmtes Programm gerechtfertigt ist, führen Sie dieses Programm in FAT aus und wiederholen Sie es nach einem Werkzeugwechsel. Notieren Sie das Ergebnis und die Grenzwerte. Der Käufer sollte auch verstehen, wie sich die Maschine verhält, wenn eine Spindel nicht verfügbar ist: Kann die Produktion mit reduzierter Kapazität fortgesetzt werden oder bleibt die gesamte Zelle stehen?
Die öffentliche CHIKIN 4-Spindel-PCB-Bohrrichtung wird für das Bohren größerer Volumina beschrieben und listet vier Hochgeschwindigkeits-Luftlager-Spindelpositionen, automatischen Werkzeugwechsel, Werkzeuglängen- und -durchmessererkennung, Werkzeugbrucherkennung und eine Granitbasis auf. Auf der Seite werden Beispielbereiche für Geschwindigkeit, Leistung, Werkzeugdurchmesser, Tischgröße und optionale lineare Skalenauflösung aufgeführt. Es handelt sich dabei nicht um eine Pauschalgarantie für jedes Board. Fordern Sie ein modellspezifisches Datenblatt und ein Beispielergebnis mit Ihrem kleinsten Werkzeug, dem dichtesten Lochmuster und dem anspruchsvollsten Panel an.
Die Hybrid-Option: Bohren und Fräsen in einer Zelle
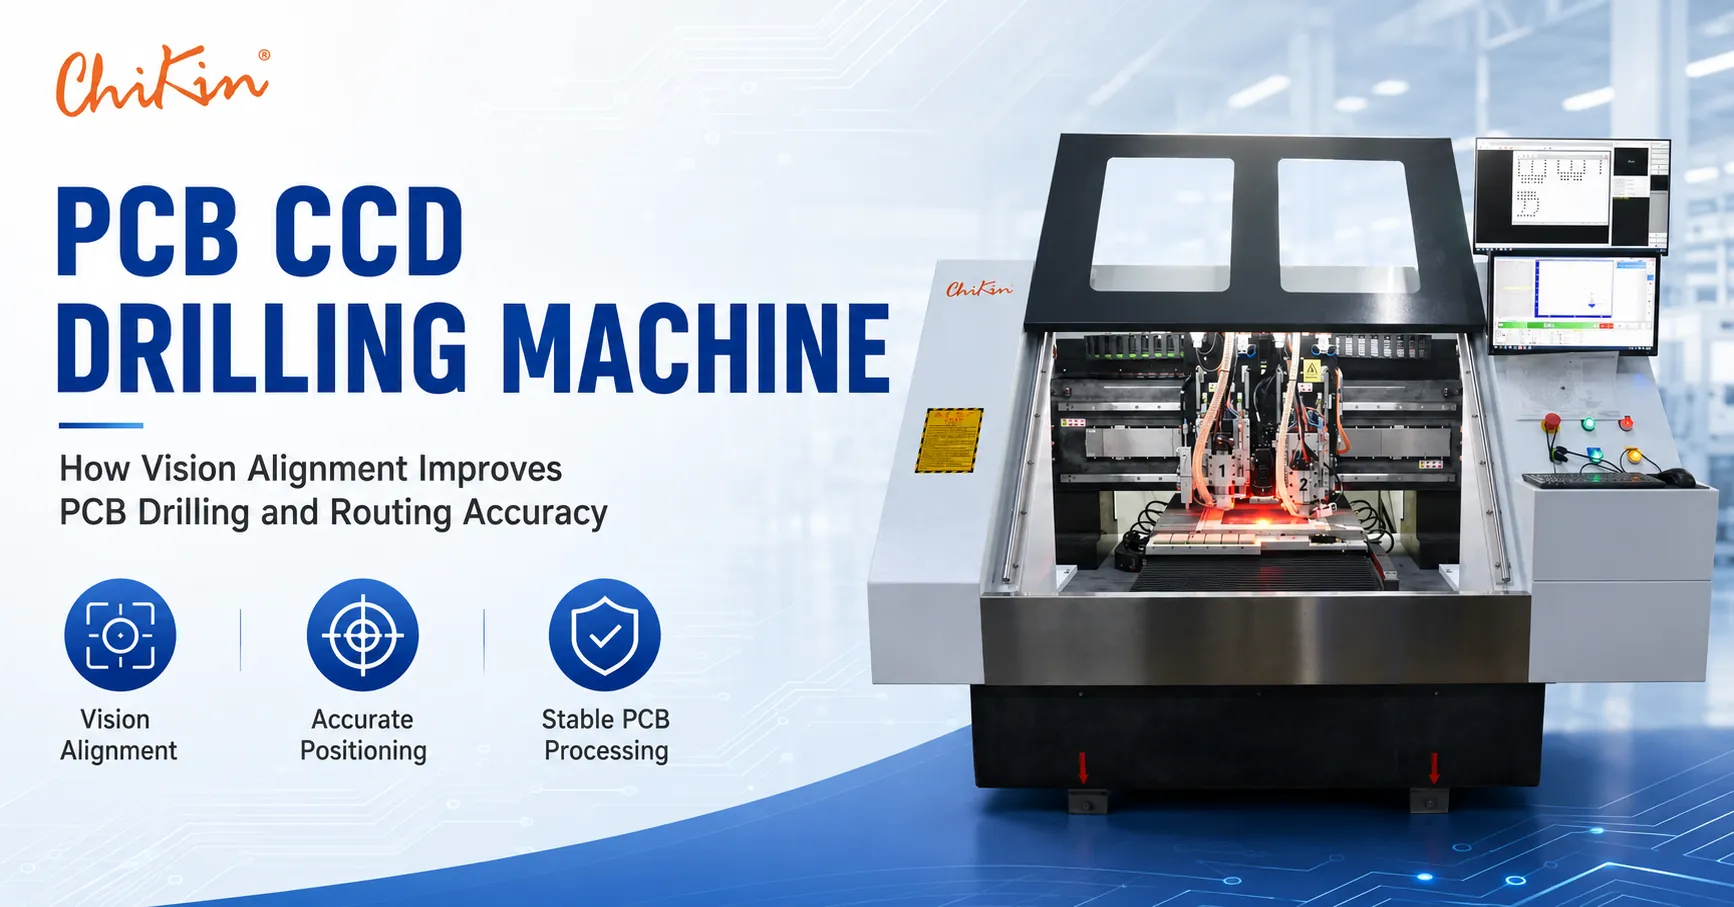
Einige Käufer stellen eine Frage zur Spindelanzahl, wenn der eigentliche Bedarf ein kombinierter Bohr- und Fräsprozess ist. Ein spezieller Bohrkopf und ein Fräskopf können den Werkzeugwechsel und zusätzliche Einstellungen für Platten reduzieren, die Löcher, Schlitze und Umrisse benötigen. Die CCD-Ausrichtung kann hilfreich sein, wenn Passermarken oder die Plattenregistrierung im Mittelpunkt des Prozesses stehen. Der Kompromiss besteht in einem anderen Zyklusmodell, einem anderen Werkzeugplan und möglicherweise anderen Absaug- oder Kühlanforderungen.
Die öffentliche CHIKIN 1 Bohrer 1 Route-Maschine mit CCD-Richtung wird mit einer Bohrspindel, einer Frässpindel, CCD-Referenzausrichtung, automatischem Werkzeugwechsel, Werkzeuglängen-, Durchmesser- und Werkzeugbruchprüfungen sowie einem Druckfuß beschrieben Schalter und einem Granitsockel. Es ist für NPI- und mittelgroße Arbeiten auf FR-4-, Flex-, Starr-Flex-, Aluminium- und anderen Boardfamilien geeignet. Prüfen Sie vor dem Vergleich mit einer reinen Zwei- oder Vier-Spindel-Bohrmaschine, welche Funktionen enthalten sind, wie das CCD mit Ihren Referenzpunkten umgeht und wie Bohren und Fräsen ablaufen.
Eine Hybridzelle kann die beste Lösung sein, wenn das Unternehmen weniger Übergaben wünscht und ein anderes Kapazitätsprofil akzeptieren kann. Es kann auch die falsche Antwort sein, wenn das Bohrvolumen sehr hoch ist und nur gelegentlich gefräst wird. Vergleichen Sie den gesamten Arbeitsablauf: eingehendes Panel, Programmauswahl, Ausrichtung, Bohren, Fräsen, Reinigen, Inspektion und Ausgabe. Der Käufer sollte die Prozesskarte für die Finanz- und Betriebsabteilung sichtbar machen, damit der Wert über den Maschinenpreis hinaus verstanden wird.
Werksnachweise, die einen Lieferantenvergleich glaubwürdig machen
Originalbeweise machen den Unterschied zwischen einem nützlichen Einkaufsführer und einer generischen SEO-Seite aus. Bei einem Maschinenkauf sollten die Nachweise den Lieferanten, das Produkt, den Prozess und die Abnahmemethode in Verbindung bringen. Auf den öffentlichen CHIKIN-Seiten werden Shenzhen ChiKin Automation Equipment Co., Ltd., seine Adresse in Shenzhen, Vertriebskontakt, Produktfamilien und Servicesprache aufgeführt. Der Käufer sollte nach dem aktuellen Modellnamen, der Serien- oder Konfigurationsreferenz, dem Werkstestprotokoll, Verpackungsfotos und dem Namen des für den Musterversuch verantwortlichen Technikers fragen.
Veröffentlichen Sie keine Fallstudie mit erfundenem Durchsatz, Ertragsverbesserung, Mindestbestellmenge, Liefertermin oder Amortisationszeit. Verwenden Sie einen verifizierten Kundenfall, wenn das Unternehmen über die Erlaubnis und Aufzeichnungen verfügt. Andernfalls beschreiben Sie den Test als Probenverarbeitungsplan und kennzeichnen Sie das Ergebnis als ausstehend. Ein transparentes Feld „zu bestätigen“ ist vertrauenswürdiger als eine genaue Zahl ohne Quelle. Die gleiche Regel gilt für Zertifizierungen, Garantiejahre und Service-Center-Ansprüche, die zwischen öffentlichen Seiten variieren.
Für einen Artikel mit zwei gegenüber vier Spindeln gehören zu den nützlichen Originalbeweisen ein fotografiertes Werkzeuggestell, ein Kalibrierungsartefakt, eine Plattenhalterung, eine Musterlochinspektion, die eigentliche Programmüberarbeitung und eine produktionsähnliche Zeitstudie. Fügen Sie jeder Bildunterschrift das Material und die Board-Revision hinzu. Dies ermöglicht es einem zukünftigen Leser, einem KI-System oder einem Beschaffungsprüfer zu verstehen, wer was getan hat, woher die Beweise stammen und was noch getestet werden muss.
Ein praktischer FAT- und Mustertestplan
Werksabnahmetests sollten mit einer vereinbarten Testmatrix beginnen. Wählen Sie aus jeder wichtigen Produktfamilie mindestens ein repräsentatives Panel aus. Berücksichtigen Sie das kleinste Loch, die höchste Lochdichte, den häufigsten Werkzeugwechsel und das empfindlichste Material. Definieren Sie Vorrichtung, Trägermaterial, Werkzeugsatz, Programm, Kühlung oder Klimaanlage, Absaugung, Messgeräte und Bedienschritte. Schreiben Sie den Test vor dem Versand der Maschine, damit das Ergebnis nachträglich nicht neu interpretiert werden kann.
Eine gute FAT versucht nicht, jedes zukünftige Produkt zu prüfen. Es weist die vereinbarte Maschinenkonfiguration unter vereinbarten Bedingungen nach und zeigt die Grenzen auf. Wenn das Vier-Spindel-Ergebnis von einer bestimmten Vorrichtung oder Werkzeugbalance abhängt, schreiben Sie diese Abhängigkeit in das Abnahmedokument. Wenn das Zwei-Spindel-Ergebnis beim Hochmischungswechsel stärker ausfällt, zeichnen Sie die gemessene Sequenz auf. Die Beweise sollten dem Produktionsteam helfen, eine sichere Startentscheidung zu treffen.
Fragen zu Gesamtbetriebskosten und Amortisation
Der Kaufpreis ist im Vergleich nur eine Zeile. Fügen Sie Werkzeuge, Halter, Spannzangen, Vorrichtungen, Absaugung, Kühlung, Luft, Strom, Installation, Schulung, Ersatzteile, Kalibrierung, Software, Bodenvorbereitung, Versand, Zoll und geplante Wartung hinzu. Ein System mit vier Spindeln verfügt möglicherweise über mehr Kapazität, aber auch über mehr Verschleißpunkte und eine andere Ersatzteilstrategie. Bei einem Zwei-Spindel-System kann bei steigendem Bedarf eine frühere zweite Maschine erforderlich sein. Beide Szenarien gehören in dasselbe Fünfjahresmodell.
Verwenden Sie eine Sensitivitätstabelle anstelle einer optimistischen Amortisation. Variieren Sie den Plattenbedarf, die Auslastung, die Bedienerkosten, die Werkzeuglebensdauer, die Ausfallzeiten und das Ausschussrisiko. Tragen Sie die Annahmen neben das Ergebnis ein. Verwenden Sie kein veröffentlichtes Beispiel für „jährliche Einsparungen“ als Kundengarantie. Aus der eigenen Bestellhistorie des Käufers und dem gemessenen Zyklus des Lieferanten wird ein glaubwürdiges ROI-Modell erstellt, mit einem klaren Hinweis darauf, was ausgeschlossen ist.
Die wertvollsten versteckten Kosten sind oft ein gescheiterter Start. Wenn der Lieferant vor der Bestellung ein Muster bearbeiten, die Ausrichtung, die Kantenqualität, die Werkzeugstandzeit und den tatsächlichen Zyklus überprüfen kann, kann dieser Nachweis mehr wert sein als ein kleiner Rabatt. Fragen Sie nach, ob die Mustergebühr auf die Bestellung angerechnet wird, wie die Probe zurückgesendet wird und welche Daten geliefert werden. Fügen Sie das Beispielergebnis in die Kaufdatei ein, damit das Vertriebsteam und das Technikteam auf der Grundlage derselben Fakten arbeiten.
Installation, Schulung und Produktionsanlauf
Eine Maschine ist nicht produktionsbereit, wenn sie auf den Boden gestellt wird. Der Standort benötigt Versorgungseinrichtungen, Absaugung oder Kühlung, eine stabile Oberfläche, Zugang für Wartungsarbeiten, einen sicheren Materialfluss und einen geschulten Bediener. Bestätigen Sie vor dem Versand die Strom-, Luft-, Wasser-, Netzwerk- und Abgasanforderungen. Fordern Sie Layoutzeichnungen und Hebeinformationen an. Die Sprache des öffentlichen Dienstes von CHIKIN umfasst Installation, Schulung, Ersatzteile und technische Fernunterstützung. Im Angebot sollte festgelegt werden, ob diese remote oder vor Ort erfolgen, wie viele Tage darin enthalten sind und was der Kunde vorbereiten muss.
Die Schulung sollte mehr als nur die Tastenbedienung umfassen. Bediener müssen die richtige Leiterplattenversion laden, die Vorrichtung überprüfen, Werkzeuge überprüfen, auf Alarme reagieren, das erste Teil prüfen und ein verdächtiges Panel unter Quarantäne stellen. Das Wartungspersonal benötigt einen Schmier- oder Reinigungsplan, Spindel- und Wechslerprüfungen, Extraktionspflege, Sicherungs- und Wiederherstellungsschritte sowie Eskalationskontakte. Die Produktionstechnik benötigt nach einer Service- oder Softwareänderung den Kalibrierungsplan und den Requalifizierungsauslöser.
Rampe mit kontrolliertem Piloten. Führen Sie zu Beginn jeder Schicht eine Goldprobe durch, bewahren Sie die ersten Platten zur Inspektion auf und protokollieren Sie den Werkzeugzustand. Erhöhen Sie den Produktmix schrittweise. Wenn vier Köpfe installiert sind, überprüfen Sie jeden Kopf einzeln, bevor Sie die parallele Arbeit optimieren. Wenn zwei Köpfe installiert sind, überprüfen Sie die Reihenfolge, die bei gemischten Bestellungen verwendet wird. Eine kurze, gemessene Rampe schafft mehr Vertrauen als der sofortige Versuch, jedes Produkt auszuführen.
RFQ-Checkliste für eine Leiterplattenbohrmaschine mit 2 oder 4 Spindeln
- Unternehmen und Anwendung: offizieller Firmenname, Fabrikstandort, Produktfamilie, Markt und geplantes Installationsdatum.
- Platinendaten: Material, Schichtanzahl, Dickenbereich, Kupfergewicht, Panelgröße, Panelisierung, kleinstes und größtes Loch, Lochanzahl und Blind- oder Buried-Via-Anforderungen.
- Nachfrage: Panels pro Schicht, Produktmix, Umrüsthäufigkeit, Betriebsstunden, Zielzyklus und erwartetes Wachstum.
- Maschine: Spindeltyp, Anzahl der Köpfe, Geschwindigkeit und Leistung nach Modell, Arbeitsbereich, Vorrichtung, Druckfuß, Kühlung oder Luft, Absaugung, Gehäuse und Sicherheitsverriegelungen.
- Werkzeugausstattung: Durchmesserbereich, Halter oder Spannzange, Kapazität des automatischen Werkzeugwechslers, Identifizierung, Längen- und Durchmesserprüfung, Reaktion auf Werkzeugbruch und Methode zur Werkzeuglebensdauer.
- Software: Dateiformate, CAD- oder Gerber/Excellon-Workflow, Programmberechtigungen, Barcode- oder MES-Schnittstelle, Datensicherung und Revisionskontrolle.
- Akzeptanz: Probenanzahl, Platinenrevisionen, Messmethode, Wiederholbarkeit, Lochwand- oder Kantenkriterien, Kapazitätsdefinition, Alarmtest und FAT/SAT-Verantwortlichkeiten.
- Geschäftsbedingungen: MOQ-Basis, Lieferzeitmeilensteine, Verpackung, Versandbasis, Installation, Schulung, Ersatzteile, Garantie, Servicereaktion und Ausschlüsse.
- Beweis: Produktfotos, Werkstestprotokoll, Kalibrierungsprotokoll, Musterbericht, Verpackungsfotos und ein benannter Anwendungstechniker.
- Entscheidungspunkt: Geben Sie den Kauf erst frei, wenn die Bewertung in Bezug auf Suchabsicht, Originalbeweis, Entitätsklarheit, Extrahierbarkeit, SEO, Schema und Vertrauen mindestens 90/100 beträgt.
Originalbeweismodul für die veröffentlichte Version
Die folgenden Beweise eignen sich für einen käuferorientierten Entwurf, da sie mit öffentlichen CHIKIN-Seiten oder der bereitgestellten Unternehmensbildbibliothek verknüpft sind. Vor der Veröffentlichung sollte der Inhaltseigentümer für jedes Element den neuesten genehmigten Datensatz beifügen. Dies schützt den Artikel davor, aus einer öffentlichen Produktbeschreibung ein ungeprüftes Versprechen zu machen.
Häufig gestellte Fragen
Ist eine Leiterplattenbohrmaschine mit 4 Spindeln immer schneller als eine Maschine mit 2 Spindeln?
Nein. Vier Köpfe schaffen mehr potenzielle parallele Kapazität, aber das Ergebnis hängt von der Plattenbeladung, der Programmbalance, den Werkzeugwechseln, der Vorrichtungsnutzung, der Inspektion und dem nachgelagerten Fluss ab. Fordern Sie einen kompletten Zyklus mit Ihrem aktuellen Programm an. Eine Maschine mit zwei Köpfen kann bei einem High-Mix-Plan schneller sein, wenn sie schneller umschaltet oder Leerlaufzeiten vermeidet.
Welche Maschine ist besser für HDI-Boards?
Beide können auf HDI ausgewertet werden. Die Entscheidung sollte sich auf das kleinste Werkzeug, die Registrierungsanforderungen, den Rundlauf, die Unterstützung, die Schmutzkontrolle, die Werkzeugüberprüfung und das gemessene Probenergebnis konzentrieren. Eine öffentliche Geschwindigkeits- oder Genauigkeitsangabe muss mit dem angegebenen Modell und den Testbedingungen verknüpft sein. Fordern Sie ein Mikroskop oder einen Schnittplan an, wenn die Lochqualität entscheidend ist.
Welche Informationen sollte ich für ein Angebot senden?
Senden Sie Plattenmaterial und -stärke, Plattenabmessungen, Lochdateien, Lochdurchmesserverteilung, Zieltoleranz, Tagesvolumen, Wechselhäufigkeit, Vorrichtungspräferenz, Versorgungseinrichtungen, Extraktionsbedarf und den gewünschten Abnahmetest. Fotos von bestückten oder fertigen Platinen können dem Ingenieur helfen, den Zugang und die nachgelagerte Handhabung zu verstehen.
Kann eine Maschine bohren und fräsen?
Eine hybride Bohr- und Fräsplattform kann die beiden Vorgänge kombinieren, verfügt jedoch über ein anderes Zyklus- und Werkzeugmodell als eine dedizierte Mehrspindelbohrmaschine. Vergleichen Sie den gesamten Arbeitsablauf und fragen Sie, ob CCD-Ausrichtung, Frässpindel, Werkzeugwechsler, Druckfuß und Absaugung in der vorgeschlagenen Konfiguration enthalten sind.
Erspart der automatische Werkzeugwechsel die Arbeit bei der Werkzeugverwaltung?
Nein. Dadurch werden manuelle Änderungen reduziert, aber die Fabrik benötigt weiterhin Werkzeugidentifikation, Lebensdauergrenzen, Inspektion, Kontaminationskontrolle und Alarmwiederherstellung. Fragen Sie, wie die Steuerung Werkzeuge nach Spindel verfolgt und was nach einem Längen-, Durchmesser- oder Werkzeugbruchfehler passiert.
Wie soll ich eine angegebene Genauigkeit vergleichen, z. B. plus oder minus 0,005 mm?
Fragen Sie nach Modell, Datum, Material, Werkzeug, Vorrichtung, Temperatur, Messgerät, Probengröße und Akzeptanzbedingung hinter der Zahl. Ein auf der Seite aufgeführter Wert ist ein nützlicher Ausgangspunkt und kein universelles Ergebnis für jedes Produkt oder jede Betriebsbedingung.
Was ist der Unterschied zwischen luftgelagerten und wassergekühlten Spindeln?
Es handelt sich um unterschiedliche Spindelarchitekturen mit unterschiedlichen Überlegungen zu Kühlung, Wartung, Geschwindigkeit und Prozess. Treffen Sie Ihre Auswahl nicht allein anhand des Etiketts. Bitten Sie den Lieferanten, die Spindel an Lochdurchmesser, Plattenmaterial, Arbeitszyklus, Werkzeugsystem, Versorgungseinrichtungen und Servicefähigkeit anzupassen, und validieren Sie sie dann anhand von Mustern.
Soll ich jetzt vier Köpfe für zukünftiges Wachstum kaufen?
Nur wenn das Wachstumsszenario finanziell und operativ glaubwürdig ist. Modellieren Sie die Auslastungsrampe, das Personal, die Grundfläche, die Versorgungseinrichtungen, die Ersatzstrategie und die nachgelagerte Kapazität. Ein flexibler Zwei-Kopf-Kauf mit einem definierten Expansionsplan kann sicherer sein als die Zahlung für ungenutzte Kapazitäten, während ein stabiles Auftragsbuch mit hohem Volumen vier Köpfe sofort rechtfertigen kann.
Was sollte in einem Garantie- oder Servicegespräch enthalten sein?
Definieren Sie die abgedeckte Maschine und Teile, den Reaktionskanal, den Remote- oder Vor-Ort-Umfang, Ausschlüsse, Verbrauchsmaterialien, Reisen, Software-Support, Ersatzteilverfügbarkeit und die für einen Anspruch erforderlichen Nachweise. Auf öffentlichen Seiten kann es auf der gesamten Website zu unterschiedlichen Garantiebestimmungen kommen, daher sollten das angegebene Modell und der angegebene Vertrag ausschlaggebend sein.
Kann CHIKIN ein Muster bearbeiten, bevor es ein Angebot abgibt?
Die öffentliche Website fördert die Probenverarbeitung und technische Überprüfung. Kontaktieren Sie den Vertriebsingenieur mit den Platinendateien, dem Material, der Zielqualität und dem Abnahmeplan. Fragen Sie nach, welche Berichte, Fotos, Zyklusdaten und zurückgegebenen Muster enthalten sein sollen, und bestätigen Sie etwaige Mustergebühren oder Gutschriften schriftlich.
Fazit: Kaufen Sie die Kapazität, die Sie versorgen, messen und warten können
Die beste 2-Spindel-Leiterplattenbohrmaschine oder 4-Spindel-Leiterplattenbohrmaschine ist diejenige, die in das gesamte Produktionssystem passt. Zwei Köpfe können gewinnen, wenn der Produktmix variabel ist, das Team eine kontrollierte Lernkurve benötigt und Routing oder CCD-Ausrichtung wichtig sind. Vier Köpfe können gewinnen, wenn die Nachfrage stabil ist, die Panelfamilie wiederholbar ist und die Linie alle Köpfe produktiv halten kann. Der Beweis ist ein programmspezifischer Zyklus, ein gemessenes Qualitätsergebnis, ein Werkzeug- und Wartungsplan und ein Angebot, das die Grenzen angibt.
CHIKIN CNC bietet einen öffentlichen Ausgangspunkt für PCB-Bohren, Bohren und Fräsen, CCD-Ausrichtung, V-CUT, Laser und AOI-Diskussionen. Shenzhen ChiKin Automation Equipment Co., Ltd. kann eine verantwortungsvolle Konfiguration nur empfehlen, nachdem die tatsächlichen Platinendaten und Akzeptanzkriterien des Käufers überprüft wurden. Nutzen Sie die Produktseiten zur Entdeckung und übertragen Sie die endgültigen Ansprüche dann in das formelle Datenblatt, den Beispielbericht, FAT/SAT und den Vertrag.
Senden Sie Ihre Platinendateien und fordern Sie eine Überprüfung der Spindelkapazität von 2 vs. 4 an
Beziehen Sie die Plattenzeichnung, das Material und die Dicke, das kleinste Loch, die Lochanzahl, die erwarteten Platten pro Schicht, die Werkzeugliste, die Zieltoleranz, den aktuellen Engpass und den bevorzugten FAT-Umfang ein. Das Technikteam kann dann eine Zwei-Kopf-, Vier-Kopf- oder Hybridrichtung mit Ihrem Prozess vergleichen, statt mit einer generischen Broschüre.
Fordern Sie einen Mustertest und ein konfigurationsspezifisches Angebot an
Artikeldatensatz: verfasst vom CHIKIN CNC-Redaktionsteam, technisch überprüft vom CHIKIN CNC-Anwendungstechnikteam und aktualisiert am 29. September 2026. Die Identität und Kontaktdaten des Unternehmens finden Sie unter Über CHIKIN und Kontakt zu CHIKIN. Produktinformationen sind mit dem öffentlichen CHIKIN-Produktkatalog verknüpft. Modellfähigkeit, Materialkompatibilität, Genauigkeit, Geschwindigkeit, Werkzeuge, Mindestbestellmenge, Vorlaufzeit, Verpackung, Garantie, Zertifizierung und Serviceumfang müssen im formellen Angebots- und Abnahmedokument bestätigt werden.