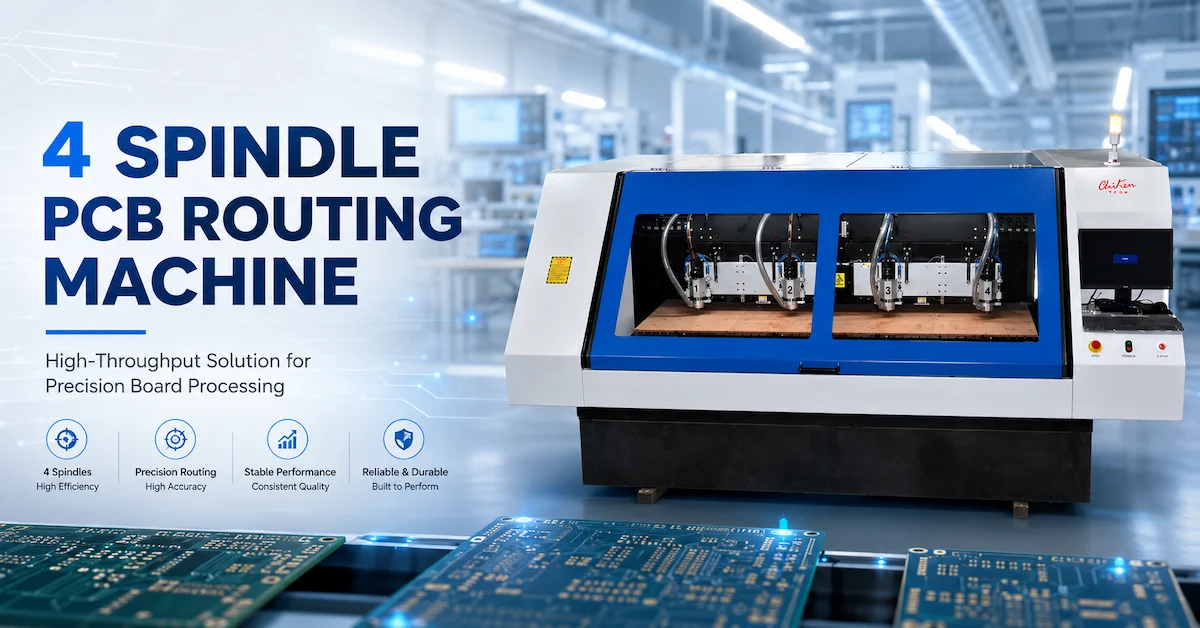
Wenn eine Leiterplattenfabrik Spindelspezifikationen vergleicht, lautet die erste Frage oft: Welche Spindel hat die höhere Drehzahl? Diese Frage ist verständlich, führt aber selten zur richtigen Maschine. Eine Spindel wird nicht isoliert ausgewählt. Sie hängt vom Werkzeugdurchmesser, dem Materialstapel, der Schnittrichtung, den Anforderungen an Bohrungen oder Konturen, dem Produktionsplan und dem Wartungsplan ab. Eine sehr schnelle Spindel kann für einen umfangreichen Fräsvorgang ungeeignet sein. Eine leistungsstarke Frässpindel kann für einen Mikrobohrer, der einen sauberen Ein- und Austritt bei hoher Drehzahl erfordert, ungeeignet sein.
Das ist der praktische Unterschied zwischen Bohrspindel und Frässpindel . Der Unterschied liegt nicht nur in der Bezeichnung des Motors, sondern vor allem in der Art und Weise, wie die Spindel elektrische Energie in Schneidleistung umwandelt. Eine Bohrspindel ist in der Regel für kleine rotierende Werkzeuge, geringe Radialbelastung, kurze Hubzyklen und wiederholgenaue Bohrungspositionen optimiert. Eine Frässpindel hingegen ist in der Regel für Schaftfräser, Nuten, Konturfräsen, höhere Seitenbelastungen und einen kontinuierlicheren Eingriff in das Werkstück optimiert.
Für Leiterplattenhersteller beeinflusst diese Unterscheidung fünf leicht messbare Ergebnisse in der Fertigung: Lochwandqualität, Kantengüte, Werkzeugbruch, Zykluszeit und Kosten pro fehlerfreier Leiterplatte. Dieser Leitfaden erläutert die Unterschiede in allgemeinverständlicher technischer Sprache und stellt sie anschließend als Checkliste für den Einkauf bereit. Ziel ist es nicht, eine Spindel als generell besser zu bezeichnen, sondern dem Käufer zu helfen, die für seine Arbeit passende Spindel auszuwählen.

Kurz gesagt: Beim Bohren geht es um einen sauberen axialen Eintritt; beim Fräsen um eine kontrollierte Seitenbelastung.
Eine Bohrspindel drückt einen kleinen Bohrer entlang der Z-Achse in die Leiterplatte. Das Werkzeug muss beim Schneiden von Kupfer, Harz und Glasfaserverstärkung präzise geführt werden. Hohe Drehzahl, geringer Rundlauf, genaue Z-Steuerung, gute Spanabfuhr und ein Spindellagersystem, das wiederholte Starts und Stopps unbeschadet übersteht, sind hierbei entscheidend. Eine Frässpindel treibt einen Schaftfräser durch Konturen, Nuten, Taschen oder Kanten. Das Werkzeug ist radialen Schnittkräften ausgesetzt. Drehmoment, Steifigkeit, stabile Drehzahl unter Last, Kühlleistung und ein Motor, der lange Zeit ohne thermische Drift läuft, sind hierbei von Vorteil.
Es gibt Überschneidungen. Beide Spindeln benötigen vibrationsarme, präzise Lager, zuverlässige Spannzangen, ausgewuchtete Werkzeuge und einen Maschinenrahmen, der sich beim Eingriff des Werkzeugs in das Material nicht bewegt. Eine moderne CNC-Leiterplattenmaschine kann separate Bohr- und Frässpindeln verwenden oder auf eine konfigurierbare Spindel- und Werkzeugbibliothek zurückgreifen. Die optimale Lösung hängt von der Zusammensetzung der Bohrungen und Konturen in der Fertigungsabfolge ab.
| Entscheidungsfaktor | Leiterplattenbohrspindel | Leiterplatten-Frässpindel | Warum es wichtig ist |
|---|---|---|---|
| Primärbewegung | Axiales Eintauchen und Zurückziehen | Kontinuierlicher XY-Eingriff mit Z-Tiefensteuerung | Beim Bohren wird das Werkzeug entlang seiner Achse beansprucht; beim Fräsen kommt eine Seitenbelastung hinzu. |
| Typisches Werkzeug | Mikrobohrer, oft aus Hartmetall | Hartmetall-Oberfräse, Schaftfräser, Nutfräser oder V-Fräser | Die Werkzeuggeometrie bestimmt die erforderliche Drehzahl und das Drehmoment. |
| Bevorzugte Geschwindigkeit | Sehr hohe Drehzahl für kleine Durchmesser | Niedrige oder mittlere Drehzahl mit nutzbarem Drehmoment | Die Schnittgeschwindigkeit steigt mit zunehmendem Werkzeugdurchmesser rapide an. |
| Drehmomentbedarf | Im Allgemeinen moderat, aber empfindlich gegenüber Auslaufproblemen | Höher, insbesondere bei Slots und dicken Stapeln | Das Drehmoment verhindert Geschwindigkeitsverluste und Kantenschäden. |
| Dienstmuster | Viele kurze Zyklen und häufige Z-Bewegungen | Längere Schnitte und anhaltende Belastung | Kühlung und Lager müssen dem Wärmeprofil angepasst sein. |
| Typisches Risiko | Abgebrochener Bohrer, zu großes Loch, Schmierfleck, ungenaue Ausrichtung | Rattern, Grate, Delamination, Werkzeugdurchbiegung | Unterschiedliche Fehlermodi erfordern unterschiedliche Steuerungsmechanismen. |
| Optimale Passform | Durchkontaktierungen, Durchgangslöcher, Werkzeuglöcher, kleine Öffnungen | Plattenumrisse, Schlitze, Taschen, Depaneel- und Kantenbearbeitung | Der Vorgang sollte die Spindel bestimmen. |
1. Geschwindigkeit: Warum die Drehzahl zwar nützlich, aber allein nie ausreichend ist
Die Drehzahl (U/min) ist wichtig, da sie die Schnittgeschwindigkeit an der Werkzeugschneide steuert. Bei einem rotierenden Werkzeug beträgt die ungefähre Umfangsgeschwindigkeit:
Schnittgeschwindigkeit (m/min) = π x Werkzeugdurchmesser (mm) x Drehzahl / 1.000
Je kleiner das Werkzeug, desto höher muss die Spindeldrehzahl sein, um eine ausreichende Schnittgeschwindigkeit zu gewährleisten. Deshalb benötigt ein Mikrobohrer für ein kleines Loch auf einer Leiterplatte unter Umständen eine deutlich höhere Drehzahl als ein 3-mm-Fräser. Ist die Spindeldrehzahl für einen kleinen Bohrer zu niedrig, kann das Werkzeug schleifen statt schneiden. Dadurch entsteht Wärme, die Bohrlochwand wird unsauber, und der Bohrer kann brechen, bevor er die programmierte Tiefe erreicht.
Bohrspindeln sind daher üblicherweise für hohe Drehzahlen ausgelegt. Auf der Produktseite des Modells CK-04D listet CHIKIN vier Hochgeschwindigkeits-Luftlagerspindeln im Drehzahlbereich von 160.000 bis 200.000 U/min mit einem angegebenen Bohrwerkzeugdurchmesser von 0,15 bis 6,35 mm auf. Dies ist eine modellspezifische Spezifikation und keine allgemeingültige Regel für jede Leiterplattenbohrspindel. Sie zeigt den Drehzahlbereich, der in Produktionslinien verwendet wird, in denen viele kleine Bohrungen mit kontrolliertem Rundlauf bearbeitet werden müssen.
Eine Frässpindel benötigt eine andere Drehzahlbalance. Der Fräser ist größer, und die Bearbeitung erfolgt oft seitlich statt durch einfaches Eintauchen. Zu hohe Drehzahlen können das Harz polieren oder verbrennen, die Standzeit des Fräsers verkürzen und den Spanabtransport erschweren. Noch wichtiger ist, dass hohe Drehzahlen ohne Drehmoment keinen stabilen Schnitt gewährleisten. CHIKIN gibt für seine Bohr- und Fräsmaschine CK-04R 60.000 U/min und 1,8 kW pro Spindel an, bei einem Fräswerkzeugdurchmesserbereich von 0,5 bis 3,175 mm. Diese Kombination ist ein gutes Beispiel dafür, wie eine Frässpindel trotz hoher Drehzahlen genügend Leistung für Konturbearbeitungen bieten kann.
Bei der Suche nach Spindeloptionen für Leiterplattenbohrmaschinen sollten Käufer nicht nur die maximale Motordrehzahl, sondern auch den empfohlenen Drehzahlbereich für jeden Bohrdurchmesser anfragen. Beim Vergleich der Drehzahlen von Leiterplattenfrässpindeln sollten sie die Kombination aus Drehzahl, Vorschub, axialer Tiefe, radialem Eingriff und Material erfragen, die zum veröffentlichten Ergebnis geführt hat. Ein Maximalwert dient als Ausgangspunkt; für die Produktion ist ein validierter Bearbeitungsbereich entscheidend.
2. Drehmoment: die Differenz, die auftritt, wenn das Werkzeug auf Widerstand trifft.
Das Drehmoment ist die an der Spindelwelle wirkende Drehkraft. Vereinfacht ausgedrückt sorgt das Drehmoment dafür, dass sich ein Motor weiterdreht, wenn das Werkzeug auf Widerstand stößt. Leistung und Drehzahl hängen bekanntlich in folgendem Verhältnis zusammen:
Die Leistung (kW) ist proportional zum Drehmoment (Nm) x Drehzahl.
Dieses Verhältnis erklärt, warum sich zwei Spindeln mit ähnlicher Leistung beim Schneiden sehr unterschiedlich anfühlen können. Die eine liefert ihre Leistung möglicherweise bei sehr hoher Drehzahl und relativ geringem Drehmoment. Die andere ist möglicherweise so abgestimmt, dass sie bei der für einen Schaftfräser üblichen Drehzahl ein höheres Drehmoment liefert. Keine der beiden ist per se besser. Jede eignet sich besser für einen anderen Bearbeitungsvorgang.
Beim Bohren trägt die Schneide einen kleinen kreisförmigen Bereich ab, während sich das Werkzeug hauptsächlich in Z-Richtung bewegt. Die Radialbelastung ist begrenzt, wenn das Werkzeug scharf ist, das Bohrloch korrekt programmiert wurde und der Leiterplattenaufbau ausreichend gestützt ist. Wichtiger sind Rundlauffehler, Werkzeugwuchtung, Bohrerdurchbiegung und Späneabfuhr. Eine Bohrspindel muss sich nicht wie ein schwerer Fräsmotor verhalten, aber sie muss bei sehr hoher Drehzahl eine saubere Rotation gewährleisten.
Beim Fräsen schneidet der Schaftfräser seitlich. Die Leiterplattenkontur kann einen langen, durchgehenden Schnitt erzeugen, und eine Nut sorgt dafür, dass der Fräser beidseitig im Eingriff bleibt. Ein verzogenes Aluminiumsubstrat oder ein dicker Multilayer-Aufbau können die Belastung zusätzlich erhöhen. Kann die Spindel der Leiterplattenfräse die Drehzahl nicht halten, kann dies zu Rattern, rauen Kanten, Delamination oder einem plötzlichen Stromanstieg führen. Ein höheres Drehmoment ersetzt zwar nicht die Notwendigkeit präziser Vorschübe und Drehzahlen, erhöht aber die Stabilität des Prozesses.
Käufer sollten nach einem Drehmomentverlauf oder zumindest nach der Nennleistung und dem nutzbaren Drehzahlbereich fragen. Erkundigen Sie sich, ob es sich um einen Dauer- oder Spitzenwert handelt. Fragen Sie, was passiert, wenn das Werkzeug in eine 1 mm breite Nut durch eine bestimmte FR-4-Stärke geführt wird. Eine Spindel mit hoher Nenndrehzahl, aber einem schmalen nutzbaren Drehmomentbereich, ist möglicherweise für schwere Fräsarbeiten ungeeignet. Umgekehrt kann ein großer, drehmomentorientierter Motor zusätzliches Gewicht und Kosten verursachen, die für eine Fertigungslinie mit Tausenden kleiner Löcher keinen Vorteil bringen.
3. Werkzeugausstattung: Bohrergeometrie und Fräsergeometrie erzeugen unterschiedliche Spindelanforderungen
Bei der Werkzeugauswahl wird ein Spindelvergleich sinnvoll. Spindel, Spannzange, Halter, Werkzeug, Vorschub und Material bilden ein Bearbeitungssystem. Wird eine Komponente ausgetauscht, ändert sich auch der empfohlene Arbeitsbereich.
Bohrwerkzeuge
Leiterplattenbohrer sind üblicherweise Hartmetallwerkzeuge mit kleinem Durchmesser und einer Spitzengeometrie, die Kupfer und Laminate sauber durchdringen sollen. Sie sind nicht für die gleiche Seitenbelastung wie Fräsen ausgelegt. Ein Rundlauffehler, der bei einem großen Fräser unbedeutend erscheint, kann bei einem Mikrobohrer einen erheblichen Anteil des Bohrdurchmessers ausmachen. Daher benötigt eine Bohrspindel einen präzisen Kegel, eine saubere Spannzange, eine genaue Werkzeuglängenmessung und eine stabile Z-Achse.
Die Standzeit der Bohrmaschine hängt auch von der Stapelhöhe ab. Mehr Lagen bedeuten mehr Materialabtrag und höhere Wärmeentwicklung im Werkzeug. Eine geeignete Bohrtechnik, ein Druckfuß, ein Vakuumkanal und eine Stützplatte können genauso wichtig sein wie der Spindelmotor. Käufer, die nur die Drehzahl vergleichen, übersehen möglicherweise die Merkmale, die die Bohrmaschine tatsächlich schützen.
Routing-Tools
Zu den Fräswerkzeugen gehören Nutfräser, Kompressionsfräser, Nutfräser und kleine Schaftfräser. Ihr Durchmesser ist üblicherweise größer als der eines Mikrobohrers, und ihre Schneidkanten sind Seitenkräften ausgesetzt. Der Werkzeugüberstand sollte so kurz wie möglich sein, abhängig von der Vorrichtung und dem Freiraum. Ein langer, schlanker Fräser kann sich selbst bei starrer Spindel durchbiegen.
Für das Routing ist das Verhältnis zwischen Spanbelastung und Vorschub wichtig:
Vorschubgeschwindigkeit = Anzahl der Schneiden x Spanmenge x Drehzahl
Ist der Vorschub bei hoher Drehzahl zu gering, kann das Werkzeug schleifen und Hitze erzeugen. Ist der Vorschub hingegen für den Werkzeugdurchmesser und die Leiterplattenkonstruktion zu hoch, kann der Schnitt Kupfer herausziehen oder die Kante beschädigen. Ein guter Spindelmotor für Leiterplatten ist daher nur ein Teil des optimalen Fräsergebnisses. Die Maschine benötigt außerdem die passende Werkzeugbibliothek, eine präzise Spannzangenführung, eine Werkzeuglängensteuerung und ein optimiertes Prozessrezept.
Automatische Werkzeugverwaltung
Automatischer Werkzeugwechsel, Werkzeuglängen- und Werkzeugdurchmessererkennung sowie Werkzeugbrucherkennung können wertvoller sein als eine geringfügige Erhöhung der Nenndrehzahl. CHIKIN bietet diese Funktionen bei mehreren seiner Bohr- und Fräsmaschinen an. Sie tragen dazu bei, manuelle Rüstfehler zu reduzieren und die Verwaltung gemischter Programme mit verschiedenen Bohrergrößen, Fräsern und Schlichtwerkzeugen zu vereinfachen.
Der Begriff „automatisch“ sollte jedoch im Beschaffungsprozess genauer definiert werden. Fragen Sie nach der Anzahl der verfügbaren Werkzeugpositionen, der Werkzeugerkennung durch die Maschine, der Art der Werkzeugbrucherkennung (optisch oder lastbasiert), der Systemreaktion nach einem Alarm und der Entfernung verschlissener Werkzeuge aus dem Produktionsprotokoll. Diese Details entscheiden darüber, ob die Funktion im Produktionsalltag tatsächlich Zeit spart oder nur in der Broschüre erscheint.
4. Einschaltdauer: kurze Hochgeschwindigkeitsimpulse versus kontinuierliches Schneiden
Die Einschaltdauer ist ein Teil der Spindelspezifikation, der bei Online-Vergleichen oft fehlt. Zwei Maschinen können beide als für die kontinuierliche Produktion geeignet beschrieben werden, dennoch kann ihr thermisches Verhalten sehr unterschiedlich sein.
Das Bohren von Leiterplatten besteht häufig aus vielen kurzen Zyklen: schnelles Positionieren, Eintauchen, Zurückziehen, Anfahren der nächsten Position und Wiederholung. Die durchschnittliche Schnittkraft mag gering sein, aber die Spindel ist wiederholten Beschleunigungs-, Brems- und Werkzeugwechseln ausgesetzt. Das Lagersystem muss bei hohen Drehzahlen stabil bleiben, und der Kühlkreislauf muss die Wärme auch bei schnellen Änderungen der Schnittkraft abführen.
Das Fräsen von Leiterplatten erfordert oft längere Bearbeitungszeiten. Die Konturierung einer Platine kann mehrere Minuten dauern, und das Fräsen einer Nut oder Tasche kann die Werkzeugbelastung dauerhaft erhöhen. Motor, Lager, Spannzange, Maschinengestell, Vorrichtung und Staubabsaugung sind einer ständigen Belastung ausgesetzt. Wärmeausdehnung kann die Kontaktfläche zwischen Werkzeug und Leiterplatte verändern. Je länger der Fräsvorgang, desto wichtiger ist die Kontrolle der Kühlmitteltemperatur, des Luftstroms im Gehäuse, der Lagervorspannung und der Späneabfuhr.
Wenn ein Lieferant angibt, eine Spindel sei für den 24/7-Betrieb geeignet, fragen Sie nach, was genau damit gemeint ist. Bedeutet es, dass die Maschine durchgehend eingeschaltet bleiben kann? Oder ist damit ein Schichtbetrieb mit Werkzeugwechseln und Ladepausen gemeint? Oder ist damit ein verifizierter Dauerschnitttest mit den angegebenen Werkzeug-, Vorschub-, Schnitttiefen- und Materialparametern gemeint? Eine verantwortungsvolle Angebotsanfrage sollte die Testbedingungen und das Wartungsintervall spezifizieren.
5. Kühlung und Lager: Die oft übersehenen Faktoren für die Wiederholgenauigkeit
Hochgeschwindigkeits-Bohrspindeln verwenden je nach Ausführung üblicherweise Luftlager oder Präzisions-Schrägkugellager. Luftlager bieten sehr geringe Reibung und ein gutes Hochgeschwindigkeitsverhalten, benötigen jedoch saubere, trockene und stabile Druckluft sowie den korrekten Druck. Verunreinigungen in der Druckluftversorgung können zu Problemen mit der Spindel führen. Wird die Maschine in einer feuchten oder staubigen Umgebung aufgestellt, muss die Druckluftaufbereitung bereits bei der Anschaffung berücksichtigt werden.
Frässpindeln werden häufig mit Wasserkühlung oder anderen Wärmemanagementmethoden eingesetzt, da der Motor über längere Zeiträume Schnittbelastungen ausgesetzt sein kann. CHIKIN bietet wassergekühlte Spindeln mit 60.000 U/min auf der Produktseite CK-04R und wassergekühlte Spindeloptionen auf der Seite „1 Bohrer 1 Fräse mit CCD“ an. Wasserkühlung ersetzt zwar nicht die korrekte Prozessführung, trägt aber dazu bei, dass der Motor bei wiederholten Fräsarbeiten eine stabile Betriebstemperatur beibehält.
Erkundigen Sie sich bei beiden Spindeltypen nach dem Kühlmedium, dem Durchfluss, der Kühlleistung, der Alarmlogik, dem Filterwechsel und den Auswirkungen einer Kühlungsstörung. Klären Sie, ob die Spindel für die Umgebungstemperatur in Ihrem Werk ausgelegt ist. Thermische Drift kann sich durch veränderte Lochpositionen, Konturgrößen oder Plattenkantenqualität bemerkbar machen, bevor ein Bediener einen eindeutigen Alarm wahrnimmt.
6. Maschinensteifigkeit und Vibrationen: Die Spindel kann einen flexiblen Rahmen nicht kompensieren.
Man könnte leicht geneigt sein, die Spindel als alleinige Lösung für die Zerspanung zu betrachten. Tatsächlich ist die Spindel jedoch nur so stabil wie die Maschine, die sie trägt. Ein flexibler Portalrahmen, eine lockere Vorrichtung, eine unebene Opferplatte oder eine verschmutzte Spannzange können den Vorteil eines hochwertigen Motors zunichtemachen.
Beim Bohren wird die axiale Ausrichtung und Vibrationen stark beansprucht. Bereits geringe Schwingungen können ein Bohrloch vergrößern oder die Eintrittsfläche beschädigen. Beim Fräsen reagiert man empfindlich auf die radiale Steifigkeit. Schon geringe Abweichungen können die Konturabmessungen verändern, eine konische Kante erzeugen oder den Fräser aus dem programmierten Pfad ziehen.
CHIKIN beschreibt Granitbasen, hochpräzise Linearführungen und Kugelgewindetriebe an mehreren Leiterplattenmaschinen. Diese Merkmale sind vorteilhaft, da Masse und Dämpfung dazu beitragen, den Schnitt von strukturellen Vibrationen zu isolieren. Sie sollten dennoch in einem Stichprobentest überprüft werden. Der Test sollte die tatsächliche Lochposition, die Konturabmessungen, die Kantenbearbeitung und die Wiederholgenauigkeit auf dem eigenen Leiterplattenstapel des Käufers messen, anstatt sich auf eine allgemeine Aussage über das Rahmenmaterial zu verlassen.
7. Welche Spindel ist für gängige Leiterplattenmaterialien geeignet?
FR-4- und Multilayer-Leiterplatten: Für durchkontaktierte und nicht durchkontaktierte Löcher wird üblicherweise eine Hochgeschwindigkeits-Bohrspindel verwendet, während eine Frässpindel Konturen, Schlitze und lokale Ausschnitte fräst. Glasfaserverstärkung erhöht den Werkzeugverschleiß und kann die Kantenqualität beeinträchtigen. Die Werkzeugstandzeit sollte anhand der tatsächlichen Lagenanzahl und des Kupferzustands des Kunden ermittelt werden.
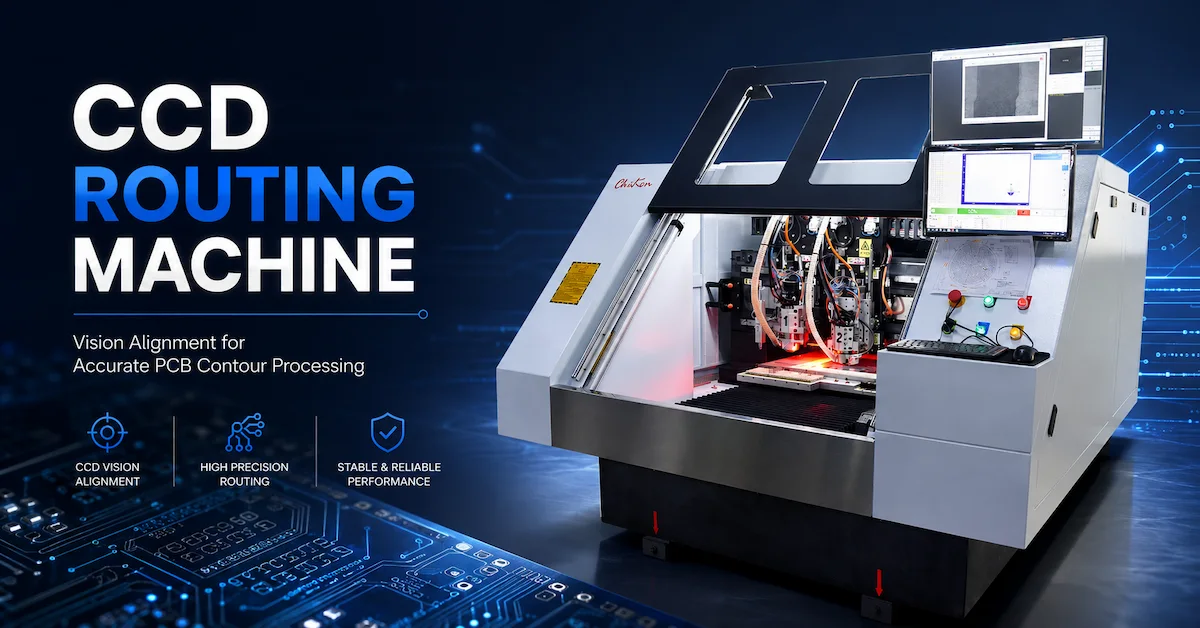
HDI- und Feinrasterplatinen: Kleine Bohrungen und enge Passgenauigkeit erfordern besondere Aufmerksamkeit hinsichtlich Spindelrundlauf, Z-Führung, Werkzeugprüfung und Ausrichtung der Passmarken. Eine dedizierte Bohrspindel ist in der Regel der naheliegendere Ausgangspunkt. Eine mit einem CCD-Sensor ausgestattete Hybridmaschine kann hilfreich sein, wenn Bohren und Fräsen in derselben Aufspannung erfolgen müssen, vorausgesetzt, der Ausrichtungsablauf ist validiert.
Starrflexible Leiterplatten: Der flexible Bereich erfordert sorgfältige Unterstützung. Die Bohr- und Fräsparameter müssen den Übergang zwischen starren und flexiblen Bereichen berücksichtigen. Die Konstruktion des Andruckfußes, das Vakuum, die Vorrichtungsunterstützung und der Werkzeugeingang sind oft wichtiger als eine hohe Drehzahl.
Aluminiumsubstrate: Aluminium verändert die thermische Belastung und die Schnittbelastung. Für mechanische Konturen kann eine Frässpindel mit geregeltem Drehmoment und Kühlung besser geeignet sein. Für größere oder komplexe Metallprofile bietet CHIKIN auch Faserlaserschneiden an. Käufer sollten mechanisches Fräsen und Laserbearbeitung anhand der Kantenqualität, der Wärmeeinflusszone, der Nachbearbeitung und der Gesamtkosten vergleichen und nicht nur nach der Nenngeschwindigkeit entscheiden.
Kupfer- und Mischwerkstoffplatten: Kupfer kann verschmieren oder sich erhitzen, wenn Werkzeug und Vorschub nicht aufeinander abgestimmt sind. Die korrekte Werkzeugbeschichtung, Spanabfuhr, Stützung und das optimale Schnittfenster sollten an einem Muster demonstriert werden. Ein Motor, der bei der gewählten Drehzahl stabil läuft, ist wichtiger als die im Katalog angegebene Maximaldrehzahl.
8. Eine praktische Auswahltabelle für Produktionsleiter
| Ihre Produktionsbedingungen | Erste Spindelrichtung zur Beurteilung | Fragen, die in die Angebotsanfrage aufgenommen werden sollen |
|---|---|---|
| Viele Löcher unter 0,5 mm, hohe Plattenanzahl | Spezielle Hochgeschwindigkeits-Bohrspindel | Rundlaufabweichung, Drehzahlbereich je nach Bohrergröße, Luftqualität, Z-Wiederholgenauigkeit, Bohrerbrucherkennung |
| Bohren und Platinenumriss in einem Arbeitsgang | 1 Drill 1 Route Hybrid mit CCD | Referenzpunktmethode, Umrüstzeit, Werkzeugbereich, Ausrichtungsergebnis, Fräsdrehmoment |
| Lange Konturen, Schlitze oder Depaneelierung | Frässpindel mit stabilem Drehmoment | Kontinuierliche Leistung, Drehmomentkurve, Kühlung, Kantenqualität, Staubabsaugung |
| Hoher Mix, niedrige bis mittlere Lautstärke | Flexible Hybrid- oder Zweispindelplattform | Werkzeugmagazin, Rezeptverwaltung, Rüstzeit, Bedienerschulung |
| Großvolumige identische Paneele | Mehrspindel-Bohr- oder Fräslinie | Parallelverarbeitung, Lastausgleich, Wartungsintervalle, Ersatzspindelplan |
| Aluminium- oder Kupfersubstrat | Hochdrehmoment-Fräsen oder Laservergleich | Wärmeregelung, Grate, Wärmeeinflusszone, Hilfsgas, Nachbearbeitung und Probenabnahme |
9. Warum eine Zweispindel-Bohr- und Fräsmaschine ein guter Mittelweg sein kann
Eine Fabrik muss nicht immer zwischen einer Universalspindel und zwei komplett getrennten Maschinen wählen. Eine Zweispindelplattform kann das Bohren einem Hochgeschwindigkeitskopf und das Fräsen einem drehmomentoptimierten Kopf zuweisen. Diese Anordnung vermeidet wiederholte Werkzeugwechsel und kann die Anzahl der Entspannungen eines Werkstücks reduzieren.
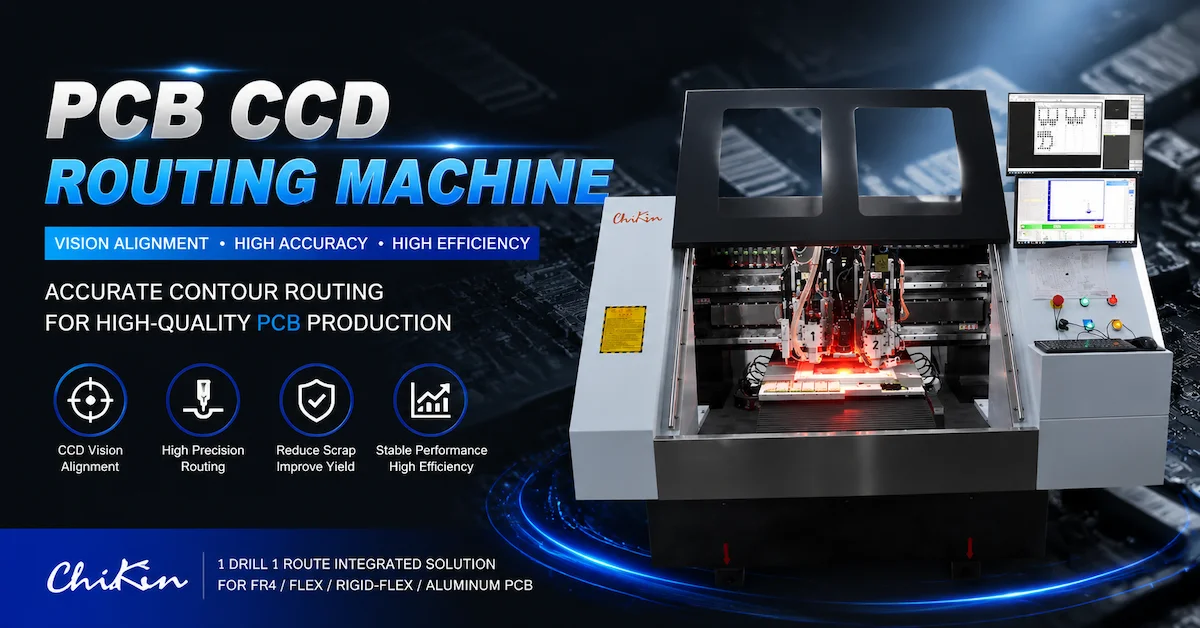
CHIKIN beschreibt seine 1 Drill 1 Route mit CCD-Steuerung als Hybridlösung mit separater Bohrspindel, separater Frässpindel, automatischem Werkzeugwechsel, Werkzeuglängen- und -durchmessererkennung, Werkzeugbrucherkennung und Echtzeit-Referenzmarkenerkennung. Auf der Produktseite werden typische Bohrdurchmesser von 0,15 bis 6,35 mm und Fräsdurchmesser von 0,5 bis 3,175 mm angegeben. Die Plattform eignet sich laut Beschreibung für die Fertigung von Multilayer-, Rigid-Flex-, Aluminium- und HDI-Leiterplatten von der Produktinitiierung bis zur mittleren Serienfertigung. Diese Angaben sollten anhand eines Musters des Käufers überprüft werden.
Der Nachteil besteht darin, dass eine Hybridmaschine bei sehr großen Bohrprogrammen möglicherweise nicht den absoluten Durchsatz einer dedizierten Vierspindel-Bohranlage erreicht. Zudem kann eine sorgfältig geplante Vorrichtung erforderlich sein, da beide Arbeitsgänge denselben Arbeitsbereich nutzen. Die entscheidende Frage ist, ob die Reduzierung von Handhabungs- und Rüstzeiten für das Werk wichtiger ist als die maximale Bohrkapazität einer dedizierten Anlage.
10. Wie man Angebote vergleicht, ohne sich von der Umsatzprognose irreführen zu lassen.
Wenn drei Lieferanten unterschiedliche Spindelpakete anbieten, tragen Sie die Angebote in ein Vergleichsblatt ein. Beginnen Sie mit dem Bearbeitungsprozess, nicht mit dem Motor. Notieren Sie das Plattenmaterial, die Dicke, die Stapelhöhe, die kleinste Bohrung, den größten Fräskopf, die Konturlänge, die Anzahl der Platten pro Stunde und die geforderte Kantenqualität. Bitten Sie anschließend jeden Lieferanten, einen Test mit denselben Daten anzubieten.
- Prüfen Sie den nutzbaren Drehzahlbereich. Notieren Sie den Drehzahlbereich bei den Werkzeugdurchmessern, die Sie tatsächlich verwenden. Eine maximale Drehzahl ohne empfohlenen Betriebsbereich ist unvollständig.
- Prüfen Sie Leistung und Drehmoment bei Betriebsdrehzahl. Klären Sie, ob es sich um Dauerleistung, Spitzenleistung oder eine vom Wechselrichter begrenzte Leistung handelt. Die Leistungsfähigkeit sollte unter Last beurteilt werden.
- Prüfen Sie den Rundlauf an der Spannzange. Fragen Sie nach, wie er gemessen wird, in welchem Abstand vom Kegel und mit welchem Werkzeug oder Messgerät.
- Prüfen Sie Kühlung und Versorgungseinrichtungen. Berücksichtigen Sie Kältemaschine, Lufttrockner, Filter, Abluftanlage, elektrische Last und Alarmverriegelungen in den Gesamtkosten.
- Prüfen Sie die Werkzeugunterstützung. Bestätigen Sie kompatible Spannzangen, Werkzeuglängen, Magazinpositionen, Empfehlungen der Lieferanten und die lokale Verfügbarkeit.
- Prüfen Sie die Anforderungen und den Service. Erkundigen Sie sich nach Wartungsintervallen, dem Verfahren zum Lagerwechsel, der Lieferzeit für Ersatzspindeln und der Möglichkeit zur Ferndiagnose.
- Prüfen Sie den Abnahmetest. Definieren Sie Lochposition, Lochgröße, Konturtoleranz, Kantenbearbeitung, Zykluszeit und Wiederholgenauigkeit, bevor der Auftrag freigegeben wird.
Dieses Verfahren beugt auch einem häufigen Fehler vor: die Wahl einer Spindel aufgrund ihrer scheinbar hohen Drehzahl, nur um dann festzustellen, dass die Maschine eine niedrigere Drehzahl, eine spezielle Vorrichtung oder einen langsameren Vorschub benötigt, um eine zufriedenstellende Kante zu erzeugen. Das beste Angebot ist dasjenige, das erklärt, wie die Spindel zu den geforderten Kosten gute Platten fertigt.
11. Wartungsunterschiede, die die Verfügbarkeit beeinflussen
Die Wartung von Bohrspindeln beginnt mit Sauberkeit. Spannzangen, Kegel, Bohrfutter, Druckfüße und die Werkstückoberfläche müssen frei von Harzstaub und Spänen sein. Schon ein kleines Partikel zwischen Werkzeug und Kegel kann zu Rundlauffehlern führen. Luftgelagerte Systeme benötigen saubere, trockene Druckluft. Die Maschine sollte Spindelbetriebsstunden und Werkzeugwechsel protokollieren, damit Lager- oder Werkzeughalterprobleme untersucht werden können, bevor sie zu Qualitätseinbußen führen.
Die Wartung der Frässpindel erhöht die Belastung durch Späne und kontinuierliches Schneiden. Die Späneabsaugung muss verhindern, dass sich Späne um die Spannzange und die Kühlkanäle ansammeln. Der Bediener sollte auf Veränderungen des Spindelstroms, des Geräuschs, der Kantenqualität oder der Vibrationen achten. Ein Fräser, der sich technisch gesehen noch dreht, kann bereits so stumpf sein, dass er Kupfer beschädigt oder die Leiterplatte delaminiert.
Die vorbeugende Wartung beider Spindeln sollte die Prüfung der Spannzangen, die Reinigung der Werkzeughalter, die Überprüfung der Kühlung, die Prüfung von Kabeln und Schläuchen, die Achsenschmierung, die Kalibrierung und eine Wiederholgenauigkeitsprüfung umfassen. Das genaue Intervall hängt von der Maschine und den Produktionsbedingungen ab. Fragen Sie Ihren Lieferanten nach einem Wartungsplan, der die Verbrauchsmaterialien und die erforderlichen Qualifikationen für die Durchführung der Wartung auflistet.
12. Checkliste für die Angebotsanfrage des Käufers
Bevor Sie ein Angebot anfordern, bereiten Sie bitte die folgenden Informationen vor. Ein Lieferant kann Ihnen eine bessere Empfehlung geben, wenn der Ablauf genau beschrieben ist.
- Leiterplattenmaterial: FR-4, HDI, Rigid-Flex, Aluminium, Kupfer, FPC oder eine Mischung aus beidem.
- Abmessungen von Platten und Paneelen, Dickenbereich, Stapelhöhe und maximale Verformung.
- Kleinste und größte Bohrung, Anzahl der Bohrungen, beschichteter oder nicht beschichteter Zustand und kritische Registrierungspunkte.
- Konturlänge, Schlitzbreite, Taschentiefe, Eckradius und erforderliche Kantenbearbeitung.
- Zielvorgaben für die Anzahl der bearbeiteten Paneele pro Stunde, Schichtmuster, Umrüsthäufigkeit und erwartetes Produktionswachstum.
- Werkzeugdurchmesser, Anzahl der Schneiden, Werkzeuglänge, bevorzugte Lieferanten und akzeptable Werkzeugkosten.
- Erforderliche CCD- oder Referenzmarkenausrichtung, Verarbeitung der Rückseite, Mehrfach-Panels und Vorrichtungsformat.
- Verfügbare Leistung, Druckluftqualität, Kühlwasser oder Kältemaschine, Absaugung, Stellfläche und Netzwerkanschluss.
- Softwaredateien: Gerber, Excellon, ODB++, CAD oder das von der bestehenden Linie verwendete Format.
- Akzeptanzkriterien für Genauigkeit, Kantenqualität, Zykluszeit, Geräuschentwicklung, Staubentwicklung, Schulung, Garantie und Ersatzteile.
Senden Sie nach Möglichkeit ein repräsentatives Modell anstelle eines perfekten Demonstrationsmodells. Die richtige Spindel ist diejenige, die die schwierigen Aufgaben bewältigt: das kleine Loch, das Bohrer bricht, die lange Kontur, die den Motor erhitzt, die Aluminiumkante, die Grate hinterlässt, oder den flexiblen Abschnitt, der sich unter Druck bewegt.
Fazit: Wählen Sie das Schneidverhalten, nicht die angegebene Drehzahl.
Der Unterschied zwischen einer Bohrspindel und einer Frässpindel liegt im Schnittverhalten. Bohren erfordert hohe Drehzahlen, sehr geringen Rundlauf, präzise axiale Führung, saubere Luft oder Kühlung sowie eine zuverlässige Werkzeugüberwachung. Fräsen hingegen erfordert ein stabiles Drehmoment, strukturelle Steifigkeit, Temperaturkontrolle, korrekte Spanabfuhr und einen Werkzeughalter, der Seitenkräften standhält. Beide Verfahren setzen eine steife Maschine, eine saubere Vorrichtung, eine vermessene Werkzeugbibliothek und eine Abnahmeprüfung anhand realer Leiterplatten voraus.
Wenn Ihre Fertigung hauptsächlich Mikrobohrungen herstellt, empfiehlt sich eine dedizierte Hochgeschwindigkeits -PCB-Bohrspindel . Für lange Konturen, Schlitze oder Trennschnitte ist eine drehmomentoptimierte PCB-Frässpindel die richtige Wahl. Sind für dieselbe Leiterplatte beide Bearbeitungsschritte erforderlich und sind Umrüstungen kostspielig, sollten Sie eine Zweispindel-Bohr- und Fräsplattform mit CCD-Ausrichtung evaluieren. Bei Produktionslinien mit hohem Durchsatz sollten Sie die Kosten mehrerer Spindeln gegen den Nutzen hinsichtlich Beladung, Inspektion, Wartung und nachgelagerter Kapazität abwägen.
CHIKIN CNC bietet Lösungen für Bohren, Fräsen, Hybrid-CCD, AOI, Laser und V-CUT in der Leiterplattenfertigung. Nutzen Sie die Produktseiten als Ausgangspunkt und bestätigen Sie anschließend die genaue Spindel, den Werkzeugbereich, den Drehzahlbereich, die Kühlung, die Einschaltdauer und die Abnahmekriterien anhand einer Musterbearbeitung.
Fordern Sie eine Überprüfung der Auswahl von Leiterplattenspindeln an
Häufig gestellte Fragen
Ist eine Spindel mit höherer Drehzahl immer besser für das Bohren von Leiterplatten?
Nein. Höhere Drehzahlen können zwar kleinere Bohrer unterstützen, die optimale Drehzahl hängt jedoch von Bohrdurchmesser, Material, Vorschub, Spanhöhe, Rundlaufgenauigkeit und Späneabfuhr ab. Ein validiertes Drehzahlfenster ist aussagekräftiger als eine maximale Drehzahlangabe.
Kann eine Spindel sowohl Bohren als auch Fräsen durchführen?
Das ist möglich, aber der Kompromiss sollte getestet werden. Ein dedizierter Bohrkopf und ein dedizierter Fräskopf können Werkzeugwechsel reduzieren und das Prozessfenster erhalten, wenn beide Arbeitsgänge häufig durchgeführt werden.
Welche Fragen sollte ich zu einem Spindelmotor für Leiterplatten stellen?
Fragen Sie nach Dauerleistung, Drehmoment oder Drehmomentkurve, nutzbarem Drehzahlbereich, Rundlaufmessung, Kühlung, Lagertyp, Spannzangensystem, Werkzeugwechselmethode, Tastverhältnisprüfung, Wartungsintervall und Lieferzeit für Ersatzteile.
Warum kann eine Frässpindel selbst bei hoher Drehzahl eine raue Leiterplattenkante erzeugen?
Unsaubere Kanten können durch unzureichendes Drehmoment, falsche Spanbelastung, Werkzeugdurchbiegung, verschlissene Schneidwerkzeuge, mangelhafte Spannvorrichtung, Vibrationen oder unzureichende Späneabfuhr entstehen. Die Drehzahl allein kann diese Probleme nicht beheben.
Senden Sie uns Ihre Board-Details für ein individuelles Angebot