Вибирайте інструменти відповідно до отвору, паза або контуру, який потрібно виготовити, а не лише відповідного номінального діаметра. Використовуйте цей посібник для перегляду геометрії, посадки хвостовика, обмежень процесу, даних постачальника та вартості прийнятої плати.
Для інженерів-виробників друкованих плат закупівля свердел та фрезерів є рішенням, що впливає на контроль процесу. Дешевий інструмент може стати дорогим, якщо він створює отвори великого розміру, відколи на краях ламінату, надмірні поломки або незаплановані зупинки верстата. Командам закупівель також необхідно розрізняти опублікований діапазон діаметрів інструменту верстата та специфікацію конкретного витратного матеріалу.
Цей посібник зосереджений на виборі свердел/фрезерів для друкованих плат та підготовці запиту цінових пропозицій (RFQ) . Для глибшого аналізу поступового зносу фрезерів та тривожних факторів заміни ознайомтеся з посібником CHIKIN CNC щодо зносу фрезерів для друкованих плат .
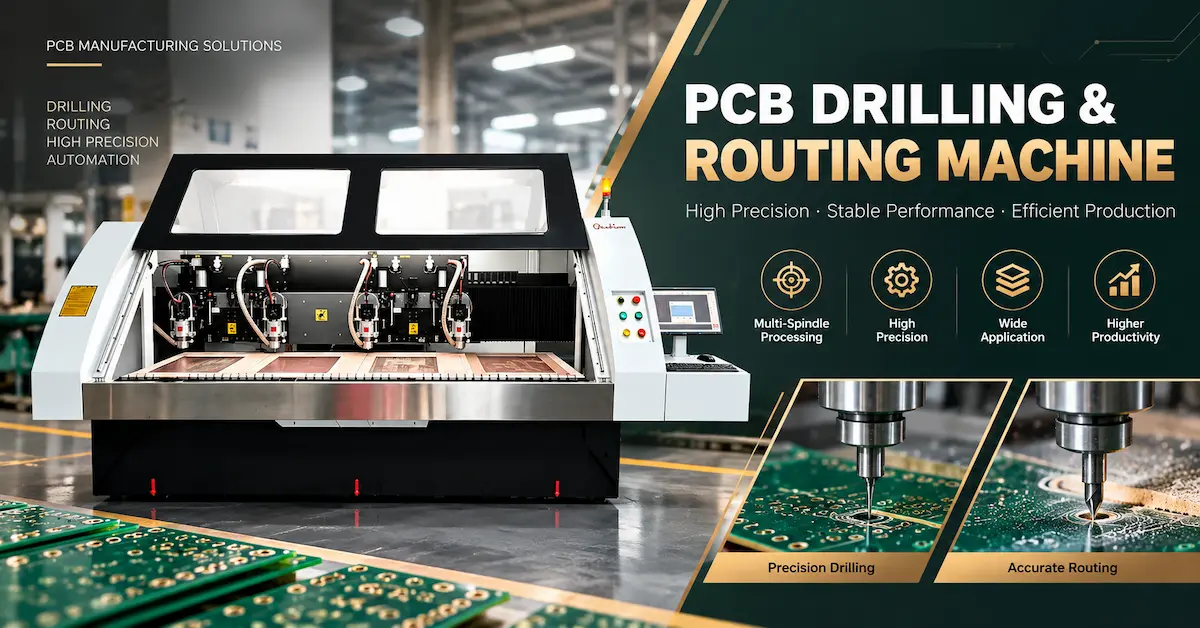
1. Свердла для друкованих плат проти фрезерних біт: що насправді змінюється?
Свердло для друкованої плати має загострений ріжучий кінець, призначений для входження в ламінат і створення отвору. Його процес базується на осьовому русі, видаленні стружки, суміщенні отвору та стані стінки отвору. Фрезер використовує ріжучі кромки вздовж своєї робочої довжини під час руху по контуру; бічні сили, відхилення інструменту, жорсткість кріплення та обробка кромки є центральними.
| Фактор вибору | Свердло для друкованої плати | Фрезер для друкованих плат |
|---|---|---|
| Основне завдання | Наскрізні отвори, отвори для компонентів, монтажні отвори, отвори для інструментів | Профілі дощок, пази, внутрішні вікна, ізоляція фрезерованих контурів |
| Основний рух різання | Осьове проникнення | Бічний різання шляху |
| Геометрія | Вістря, поля, евакуація гофре, робоча довжина | Шаблон канавок, довжина різання, форма кінчика, видалення стружки |
| Типовий ризик процесу | Зламане свердло, помилка положення отвору, розмазування, задирки | Шорсткі краї, виривання волокна, збільшені пази, відхилення інструменту |
| Корисна одиниця терміну служби інструменту | Кваліфіковані свердлильні влучання під певний стек та матеріал | Кваліфікована маршрутизована відстань за визначених умов |
| Документ покупця | Таблиця отворів плюс вимоги до свердління/готових отворів | Контурне креслення плюс вимоги до пазу, пропилу та кромки |
Вони не є взаємозамінними лише тому, що обидва можуть бути утримувані невеликим шпинделем ЧПК. Загостреному свердлу для друкованих плат не слід призначати складну операцію контурного фрезерування без чіткого схвалення виробника інструменту. Так само не слід вважати фрезу придатною для створення точних наскрізних отворів у металізованих матеріалах.
2. Підбір інструментів для FR4, багатошарових та інших матеріалів для друкованих плат
Жорсткий FR4: Скловолокно змінює проблему різання
FR4 поєднує в собі смолу зі скляним армуванням. Армування є абразивним, тому матеріал інструменту, геометрія кромки, відведення стружки та контроль тепла мають значення. Карбід широко використовується у виробництві свердління та фрезерування друкованих плат, але різні марки та геометрії можуть поводитися по-різному в одному й тому ж ламінаті.
Для свердел перегляньте вимоги до готового отвору, товщини ламінату, висоти стеку, розподілу міді та затвердженого матеріалу для входу/підкладки. Для фрезерів визначте необхідний контур, мінімальну ширину паза, опору панелі та довжину різу на панель.
Багатошарові плити: не плутайте діаметр свердла з розміром готового отвору
На виробничому кресленні може бути вказаний діаметр готового отвору з міддю. Механічний діаметр свердління може відрізнятися, оскільки міднення змінює кінцевий отвір. Цей допуск залежить від процесу виготовлення; не застосовуйте одне універсальне збільшення до кожного завдання. Запитуйте підтвердження у інженера-технолога друкованих плат, перш ніж замовляти розмір свердла.
Малі механічні свердла також мають обмеження, пов'язані з робочою довжиною, биттям, товщиною матеріалу та умовами стеку. Створені лазером мікровідкриття – це окремий процес, і їх не слід розглядати як звичайну можливість кожного механічного свердла.
Конструкції на основі алюмінію, з високим Tg та жорстко-гнучкі
Ці матеріали слід оцінювати індивідуально. Фрезер, випробуваний на стандарті FR4, може вимагати іншої геометрії або технологічного вікна для профілювання плати з металевим сердечником. Жорстко-гнучкі панелі створюють проблеми з опорою та переходом матеріалів. Звертайтеся до постачальників інструментів за рекомендаціями щодо конкретного застосування, підтвердженими результатами випробувань, замість того, щоб вважати, що одне універсальне сімейство біт охоплює кожну плату.
3. Вісім специфікацій, які слід перевірити перед покупкою свердел або фрез для друкованих плат
Підтвердіть фактичний необхідний розмір отвору або фрезерованого паза, допуски та спосіб перевірки діаметра інструменту.
Відповідайте специфікації тримача або цанги; діаметр різання не обов'язково збігається з діаметром хвостовика.
Враховуйте товщину дошки, склад, матеріали для входу/резервного шару та безпечну, кваліфіковану довжину зчеплення.
Вкажіть геометрію вершини свердла та канавки або стиль канавки та конфігурацію наконечника фрези.
Запитуйте марку твердого сплаву, обробку поверхні або покриття лише там, де це підтримується постачальником інструменту.
Перевірте шпиндель, цангу, метод вставки та вимірювання, а не лише номінальний розмір долота.
Задокументуйте затверджену швидкість, подачу, висоту або глибину стеку, вилучення та стратегію траєкторії інструменту.
Запитуйте номер деталі виробника, редакцію креслення, ідентифікацію партії та докази перевірки.
Поширеною помилкою під час покупки є замовлення інструменту на основі розміру «3,175 мм» без визначення того, чи цей розмір відповідає його діаметру різання чи хвостовику. Іншою помилкою є купівля правильного діаметра з недостатньою довжиною різання або несумісним наконечником.
У відповідному посібнику з перевірки шпинделя та цанги для друкованих плат пояснюється, чому чистоту, вставку, концентричність та стан тримача необхідно враховувати разом із якістю інструменту.
4. Геометрія фрезера: алмазне різання, стружколом чи інша канавка?
Фрези для друкованих плат можуть використовувати ріжучі кромки з ромбоподібним візерунком, стружколомні форми або інші геометрії канавок. Кожна конструкція змінює те, як інструмент взаємодіє з ламінатом і відводить матеріал від різу. Не існує єдиної «найкращої» геометрії, яка б відповідала вимогам для всіх завдань з фрезерування друкованих плат.
- Фрезер з алмазним різанням або алмазним малюнком: часто оцінюється для фрезерування склопластикового ламінату, де пріоритетами є контрольоване різання кромок та видалення частинок. Фактичні результати залежать від конструкції інструменту та умов процесу.
- Геометрія стружколома: Використовує переривчасті елементи різання, призначені для управління видаленням матеріалу. Придатність залежить від ламінату, паза, глибини фрезерування та рекомендованого постачальником вікна різання.
- Інші профілі кінцевих фрез: можуть бути релевантними для певних матеріалів або контурів, але не слід вважати, що звичайна кінцева фреза для обробки металу відповідає спеціалізованому фрезеру для друкованих плат.
Для малих пазів та внутрішніх елементів визначте мінімально допустимий діаметр інструмента з інженерного креслення. Для фрезерованого контуру порівняйте якість кромки, розміри, завантаження інструменту та обробку пилу для відповідних типів інструментів. Випробуйте альтернативи, використовуючи ту саму дошку, пристосування, шпиндель та стандарт контролю.
5. Перевірте сумісність верстата та цанги перед подання запиту цінової пропозиції
CHIKIN CNC випускає свердлильні та комбіновані свердлильно-фрезерні верстати з різними конфігураціями шпинделя. Нижче наведено опубліковані діапазони діаметрів інструментів , що не гарантує автоматичної сумісності будь-якого конкретного долота, хвостовика, довжини інструменту або покриття стороннього виробника.
| Довідник обладнання CHIKIN | Опублікована інформація про діаметр інструменту | Відповідне рішення |
|---|---|---|
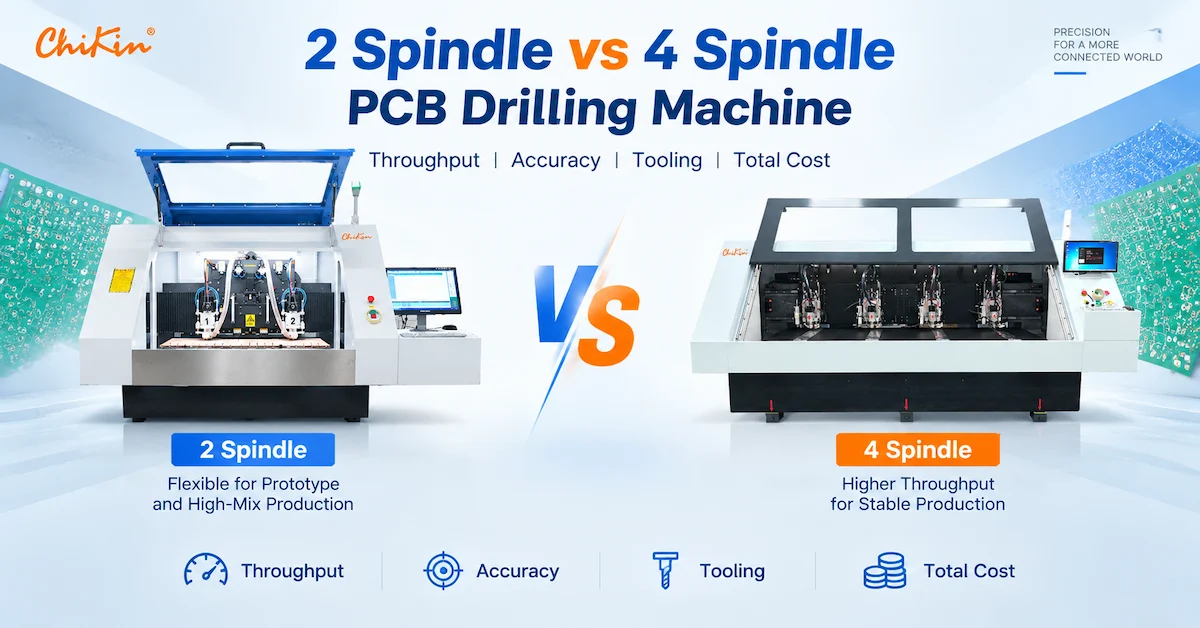
| CK-02D: 2-шпиндельний свердлильний верстат | Свердління: 0,15–6,35 мм | Перевірте високошвидкісний свердлильний інструмент, хвостовик/тримач та фактичні вимоги до стеку. |
| CK-04D: 4-шпиндельний свердлильний верстат | Свердління: 0,15–6,35 мм | Контролюйте партію інструментів та кваліфіковані обмеження влучань для кількох головок. |
| 1 буріння + 1 маршрут з ПЗС | Свердління: 0,15–6,35 мм; фрезерування: 0,5–3,175 мм | Окремо вкажіть інструменти для свердління та фрезерування, включаючи їхні тримачі. |
| CK-04R: 4-шпиндельний свердлильно-фрезерний верстат | Підтвердьте фактичний інтерфейс інструменту для замовленої конфігурації | Перевірте геометрію фрезерування, довжину різця, посадку магазину та інструменти. |
На веб-сайті також вказано цанговий ...
Відповідні конфігурації CHIKIN описують автоматичну зміну інструменту та виявлення довжини інструменту, діаметра або поломки інструменту. Це цінні елементи керування налаштуванням, але виявлення поломки інструменту не те саме, що вимірювання поступового зносу кромки . Запитайте, які функції включені до конкретної моделі та чи застосовуються вони до вибраних інструментів.
Потрібно підібрати інструменти до верстата з ЧПК для друкованих плат?
Надішліть модель вашого верстата, ідентифікацію шпинделя та тримача, матеріал друкованої плати, схему свердління/отворів, шлях трасування та виробничі цілі. Попросіть команду CHIKIN переглянути інтерфейс інструменту та відповідну конфігурацію обладнання.
6. Встановіть подачу, швидкість та стійкість інструменту за допомогою кваліфікованих випробувань
Максимальна кількість обертів верстата не є готовим до використання рецептом різання. Робоча швидкість і подача залежать від діаметра інструменту, геометрії, матеріалу, стопки дощок, стану шпинделя та рекомендацій виробника інструменту.
Два типи взаємозв'язків можуть допомогти інженерам переглянути технічні пропозиції:
- Подача свердління (мм/хв) = швидкість шпинделя (об/хв) × подача на оберт (мм/об).
- Подача фрезерування (мм/хв) = швидкість обертання шпинделя (об/хв) × кількість різальних зубів × навантаження стружки (мм/зуб).
Ці формули описують взаємозв'язки на основі геометрії, а не універсально безпечні налаштування. Деякі геометрії трасування друкованих плат не зовсім відповідають звичайній моделі кількості зубців кінцевої фрези, тому використовуйте рекомендації щодо процесу, специфічні для геометрії, замість вставки припущеного навантаження стружки.
Оцінюйте свердла за кваліфікованою кількістю влучань для чітко визначеного матеріалу та стеку. Оцінюйте фрези за сукупною відстанню фрезерування та прийнятною якістю кромки, враховуючи кількість панелей як додатковий орієнтир. Обмеження повинні випливати з повторних виробничих випробувань, а не з загальних заяв про «10 000 отворів» або «довговічний твердий сплав».
7. Діагностуйте дефекти, перш ніж звинувачувати ріжучий інструмент
| Спостережуваний дефект | Можливий зв'язок інструментів | Інші умови, які слід перевірити |
|---|---|---|
| Дриль несподівано ламається | Надмірна стрункість, пошкодження інструменту або невідповідна геометрія | Биття, висота стеку, подача, вхідний матеріал, затиск |
| Завеликі або нерівномірні отвори | Проблема з биттям або діаметром інструменту | Стан шпинделя/цанги, блукання свердла, метод вимірювання |
| Розмазування або задирки на стінці отвору | Неправильна геометрія або тупа ріжуча кромка | Нагрівання, подача/швидкість, ламінат, резервний матеріал |
| Грубо фрезеровані краї | Невідповідна флейта або одяг | Вібрація панелі, напрямок маршруту, пиловловлення, опора |
| Зміщення ширини щілин | Відхилення інструменту або зміна ефективного діаметра | Биття, компенсація траєкторії, навантаження різання, кріплення |
Змінюйте по одній контрольованій змінній за раз. Новий інструмент, який одразу ж створює той самий дефект, має ініціювати перевірку шпинделя, цанги, пристосування та видалення, а не чергове дороге замовлення на інструмент. Пояснення CHIKIN щодо свердління та фрезерування шпинделя надає корисну інформацію про те, чому осьовий та бічний інструменти висувають різні вимоги до шпинделя.
8. Купуйте за ціною за прийняту дошку, а не лише за ціною за одиницю
Ціна інструменту не описує виробничі витрати. Дешевий свердло може потребувати частої заміни; фрезер може різати довго, але не відповідати вимогам щодо якості різця, перш ніж фізично зламається.
Вартість свердлильного інструменту на один прийнятий отвір = відповідні витрати на свердління ÷ кількість прийнятих отворів. Вартість фрезерного інструменту на одну прийняту дошку = відповідні витрати на фрезерний інструмент ÷ кількість прийнятих фрезерованих дощок. Ці показники слід переглядати разом із витратами на заміну інструменту, брак, час простою та перевірку.
Попросіть постачальників інструментів повідомити про матеріал випробувань, діаметр, стек або траєкторію фрезерування, умови обробки, розмір зразка та критерій вилучення. Без цих змінних неможливо об’єктивно порівнювати обіцянки щодо терміну служби інструменту від різних постачальників.
9. Контрольний список запитів на свердла/фрезерні долота для друкованих плат
Використовуйте наступний короткий опис закупівлі під час оцінки інструментів, сумісності з верстатами з ЧПК або комплекту обладнання та витратних матеріалів.
| Надіслати постачальнику | Мінімальна інформація |
|---|---|
| Застосування | Свердління отворів, припуск на свердління гальванічних отворів, фрезерування пазів або профілів |
| Конструкція друкованої плати | Матеріал, шари, товщина, висока термостійкість/металевий сердечник/жорстко-гнучкий, якщо застосовується |
| Малювання | Таблиця отворів, вимоги до готових отворів, контур/паз та допуски |
| Деталі інструменту | Діаметр різання, хвостовик, форма вістря/канавки, довжина різання та загальна довжина |
| Машинний інтерфейс | Модель верстата, ідентифікатор шпинделя, посилання на цангу/тримач, обмеження магазину інструментів |
| Умови виробництва | Обороти шпинделя, подача, стек, довжина маршруту, траєкторія інструменту, вилучення та кріплення |
| Кваліфікація | Метод контролю, кількість зразків, критерії приймання, виявлені дефекти |
| Комерційні вимоги | Очікуване щомісячне споживання, відстеження партії, час виконання замовлення та повторні замовлення |
Замовте креслення або технічний паспорт для точного інструменту та, де це можливо, план випробування зразка. Якщо ви замовляєте верстат CHIKIN, запитайте затверджену специфікацію тримача/інструмента як частину документації щодо приймання обладнання. Опублікований діапазон діаметрів верстата сам по собі не замінює.
10. Часті запитання
Чи можна використовувати свердла для друкованих плат як фрези?
Не як універсальна заміна. Геометрія свердлильного кінчика оптимізована для осьового виготовлення отворів, тоді як геометрія фрези призначена для поперечного контурного різання. Використовуйте лише процеси, що чітко підтримуються виробником інструменту та обладнання.
Чи кращі твердосплавні свердла для друкованих плат, ніж звичайні інструменти HSS?
Карбід широко використовується для абразивних ламінатів друкованих плат та високошвидкісних прецизійних застосувань. Однак, вибір все одно повинен враховувати крихкість, биття верстата, геометрію, матеріал та перевірений термін служби інструменту; сам по собі матеріал не визначає безпечний процес.
Чи сумісний хвостовик фрезера 3,175 мм з кожним шпинделем для фрезерування друкованих плат?
Ні. Отвір цанги має лише один вимір. Необхідно перевірити конструкцію державки, утримання, довжину інструменту, баланс та обмеження, характерні для шпинделя.
Як заводи з виробництва друкованих плат повинні порівнювати термін служби інструментів?
Для свердління порівняйте кваліфіковані влучання для того самого матеріалу, стеку та параметрів. Для фрезерування порівняйте кваліфіковану відстань фрезерування та прийняту якість кромки. Врахуйте брак, час заміни та відстеження партії інструментів.
Чи продає CHIKIN CNC усі свердла та фрези, описані в цьому посібнику?
На перевірених сторінках веб-сайту в основному задокументовано обговорення свердлильних/фрезерних верстатів для друкованих плат, пов'язаних з ними деталей та інструментів. Наявність конкретних витратних матеріалів для свердел або фрезерів слід підтверджувати безпосередньо через команду довідників CHIKIN, а не припускати це з цього посібника.
Запит на огляд обладнання та інструментів на основі застосування
Поділіться кресленням вашої плати, розмірами інструменту, поточним дефектом або проблемою зносу, моделлю верстата та необхідною продуктивністю. Запросіть огляд сумісності з конкретною моделлю та обсяг комерційної пропозиції.
Висновок
Вибір свердел та фрез для друкованих плат починається з кінцевого результату: для точних отворів потрібна кваліфікована геометрія свердла, тоді як для чистих паз та контурів плати потрібна відповідна геометрія фрезерування та контрольоване поперечне різання. Діаметр, хвостовик, робоча довжина, матеріал, посадка цанги та задокументовані умови процесу мають більше значення, ніж загальна етикетка «твердосплавне сверло».
Для нового обладнання або зміни інструментів використовуйте послідовний запит цінових пропозицій (RFQ) та репрезентативні випробування на платах, щоб перевірити прийнятну продуктивність та експлуатаційні витрати. Перегляньте обладнання для свердління та фрезерування CHIKIN CNC та зв’яжіться з технічною командою, щоб надати специфікації вашого застосування, перш ніж зупинитися на певній конфігурації.