






Біт маршрутизатора ламається раніше, ніж очікувалося. Оператор замінює її, а наступна дошка все ще має шорстку кромку. Або маленьке свердло робить кілька великих отворів, навіть якщо програма, висота стека та постачальник інструменту не змінилися. Фрезу хочеться назвати несправною. Перш ніж змінювати подачу або звинувачувати підшипники, подивіться на інтерфейс, який затискає інструмент. Одне волокно, смоляне кільце або виїмка в цанговому затиску можуть змінити спосіб утримання маленького хвостовика.
Це повсякденна причина приймати очищення шпинделя друкованої плати серйозно. На лавці корисним є запитання, чи наліт утримував один сегмент відкритим, чи сама частина втратила зчеплення. Сфотографуйте відкладення перед видаленням, а потім повторіть те саме вимірювання биття з тим самим контрольним хвостовиком. Якщо нічого не зміниться, подивіться за межі цанги: погнутий вал, зношений підшипник, рухома панель або невідповідний різець не стануть справними, оскільки отвір чистий.
Наведена нижче процедура навмисно відповідає системі. Машини для друкованих плат використовують різні механізми захоплення: знімну пружинну цангу та гайку, картридж із автоматичною зміною інструменту, механізм прямого захоплення або високошвидкісну збірку від постачальника. Не кожен шпиндель використовує цангу ER. На одній свердлильній головці затиск може бути знімним, а вузол повітропідшипника герметичний; фрезерна головка поряд із ним може використовувати окрему гайку та гайковий ключ. Запишіть обидві моделі шпинделя, перш ніж шукати розчинник або сервісний інструмент. У цьому посібнику наведено порядок перевірки, а в посібнику моделі наведено дозволений метод видалення та обмеження.

Швидка відповідь: що технік повинен зробити в першу чергу?
Безпечно зупиніть машину, запишіть інструмент і роботу та перевірте хвостовик, перш ніж порушувати налаштування. Виймайте цангу тільки заводським методом. Очистіть доступні сполучні поверхні схваленими матеріалами, огляньте при хорошому освітленні, встановіть перевірений інструмент на задокументований виступ і виміряйте биття в повторюваній точці вимірювання. Якщо чиста, правильно зібрана цанга все ще ковзає або не досягає задокументованої межі, порівняйте її з завідомо справною заміною. Якщо показання залишаються високими, перевірте тримач, конусність, вал і підшипники, а не постійно замінюйте цанги.
Порядок діагностики має значення. Очищення брудної частини перед фотографуванням сліду ковзання знищує корисні докази. Зміна цанги, насадки, швидкості обертання шпинделя та пристосування одночасно ускладнює інтерпретацію гарної тестової дошки. Тримайте процес під контролем, щоб наступна зміна знала, що насправді вирішило проблему.
1. Чому невелика помилка цанги має великий вплив на друковану плату
Цанга утримує циліндричний хвостовик близько до осі шпинделя. Його пружинні прорізи дозволяють затискній поверхні закриватися навколо хвостовика, коли відповідний тримач або привод прикладає силу. Ущільнене волокно в одному слоті залишає крихітну щілину з того боку отвору; коротка вставка хвостовика дає менше контакту, що залишився, для захоплення. Будь-яка помилка може призвести до того, що новий, гострий різець має ширшу траєкторію, ніж вимагає програма.
Ефект особливо помітний з маленькими свердлами для друкованих плат. Крихітна радіальна похибка є значущою часткою діаметра мікросвердла. Одна ріжуча кромка може виконувати більше роботи, ніж інша, тоді як розмір отвору, стан стінки та термін служби свердла змінюються. Під час фрезерування ексцентриситет змушує один флейт приймати важчу стружку; інший може терти. Оператор може помітити повторювані сліди на стіні, задирки, зміну кольору від нагрівання або часту зміну насадок. Ці результати також можуть бути отримані від подачі, витяжки та підтримки пристосування, тому використовуйте перевірку цанги як частину ширшого дослідження процесу.
Загальнодоступний путівник CHIKIN шорсткі краї друкованої плати серед можливих факторів биття вказано забруднені поверхні цанги, неправильний розмір цанги, надмірне затягування та пошкодження тримача. Його сторінки обладнання для свердління та фрезерування також описують виявлення інструменту та автоматичну зміну інструменту на вибраних моделях. Ці функції підтримують контроль процесів; вони не кажуть вам, що кожна модель має однакову цангу або процедуру обслуговування. Попросіть креслення конкретного шпинделя з пропозицією машини.
2. Перш ніж вибрати метод очищення, визначте власника
Почніть із двох табличок, а не з фотографії в Інтернеті. Зазначте серійний номер верстата та модель шпинделя в робочому наряді, а потім маркування цангового затиску, отвору, конуса, гайки або інтерфейсу дишла та перевірку. Сфотографуйте ніс перед тим, як розібрати його, і помістіть видалену частину біля етикетки. Нерозбірлива відмітка є приводом для ознайомлення з оригінальним описом матеріалів, а не причиною здогадуватися про кількість слотів.
Збірка типу ER може мати цангу, закріплену гайкою перед установкою. Запатентована цанга для свердла PCB може використовувати іншу систему утримання та потребуватиме сервісного інструменту. Цанга у високошвидкісному шпинделі може бути підібрана до збалансованого обертового вузла. Правильні кроки для одного типу можуть зашкодити іншому. Не витягуйте цангу за допомогою викрутки, не відбивайте її молотком і не замінюйте звичну гайку, тому що різьблення здається підходить.
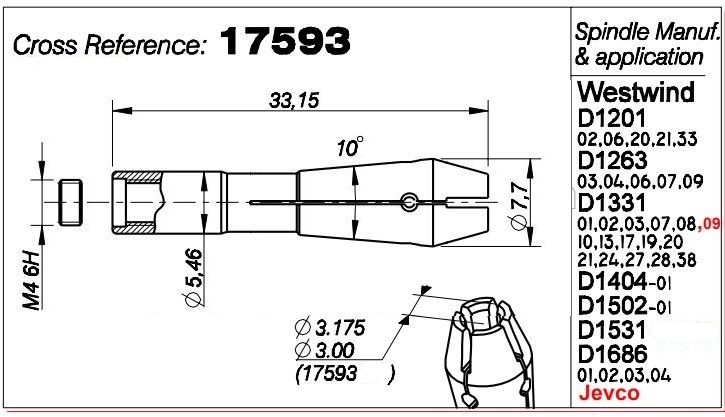
ЧІКІН перераховує а Цанга CHK 3.175 і а 17593 Запчастина шпиндель-цанга на своєму публічному сайті. Ці списки допомагають покупцям почати розмову про придатність, але їхні сторінки попереджають, що сам по собі зовнішній вигляд не встановлює точний стандарт або сумісність. Розмір хвостовика 3,175 мм не підтверджує правильність зовнішньої конусності, загальної довжини, геометрії шліца або приводу. Зіставте встановлену деталь і попросіть CHIKIN підтвердити модель шпинделя перед покупкою.
3. Зробіть машину безпечною та збережіть докази
Дотримуйтеся процедури блокування заводу та обслуговування шпинделя. Зупиніть обертання, ізолюйте джерела енергії, як вимагає інструкція до машини, і зачекайте, поки інструмент і шпиндель повністю зупиняться. Тихий шпиндель не означає тиху зміну інструменту: вісь або пневматичне дишло все ще можуть рухатися. Технік повинен врахувати накопичене повітря, гідравлічний тиск та електричну енергію згідно з процедурою на місці перед відкриттям носа. Залиште ATC і внутрішні частини шпинделя персоналу, навченому для цієї моделі.
Запишіть номер верстата, положення головки, модель шпинделя, годинник, якщо є, ідентифікатор інструмента, діаметр хвостовика, деталь тримача, програмну версію, матеріал плати, зсув і помічений дефект. Збережіть зразок панелі та сфотографуйте хвостовик інструменту перед чищенням. Полірована смуга, осьова подряпина або темний слід від роздратування можуть вказувати на ковзання або поганий контакт. Сама по собі зламана коронка не може визначити причину; записувати, коли і де це не вдалося.
Викладіть чистий накритий лоток для видалених частин. Зберігайте цангу, гайку, пружину, прокладку та інструмент кожної головки окремо. Не змішуйте компоненти з кількох головок, щоб заощадити час. Неправильно встановлена гайка або дещо інша версія може створити нову проблему биття, якої не було до перевірки.
4. Зніміть і очистіть цангу в контрольованій послідовності
Відпустіть інструмент за допомогою зазначеного приводу або ключа. Підтримуйте його, щоб гостре свердло не могло впасти на стіл або розбитися в носі. Зніміть цангу та пов’язану з нею гайку, лише якщо інструкції з обслуговування дозволяють знімати оператором. Якщо пристрій є герметичним картриджем або інструкція вимагає заводського обслуговування, зупиніться на цьому та організуйте авторизовану процедуру. Ніколи не розбирайте вузол підшипників високошвидкісного шпинделя під час звичайного чищення цанги.
Спочатку видаліть вільний пил PCB за допомогою схваленого пилососа або м’якої щітки, яка не лине. Використовуйте серветку без ворсу для хвостовика інструменту та доступних посадочних поверхонь. Перед вологим прибиранням перевірте сервісний лист: у ньому має бути назва рідини, поверхонь, до яких вона може торкатися, і чи повинна ручка бути сухою при складанні. Дайте дозволеному очищувальному засобу час випаруватися. Універсальний аерозоль або проникаюча олива може намочити ущільнювач, змінити тертя в отворі або залишити плівку, яка вловить наступну кількість пилу. Ніколи не заливайте ніс веретена.
Зверніть увагу на щілинні отвори та внутрішній отвір. Смола та скловолокно можуть вставлятися в паз, запобігаючи рівномірному стисненню. Очищайте сполучний конус і контактну поверхню гайки або приводу лише у спосіб, визначений для цієї конструкції. Не очищайте прецизійний конус сталевим кирком і не видаляйте плями наждачним папером. Видалення матеріалу змінює геометрію. Якщо відкладення неможливо видалити без сили, сфотографуйте його та запитайте у постачальника, як діяти далі.
Не направляйте магазинний пневматичний пістолет у ніс шпинделя. Якщо в паспорті не вказано тиск і напрямок, цей струмінь може рухати скловолокно в ущільнення, а не з машини. Перевірте вбудовану подачу продувального повітря у вказаній точці; це не є заміною продування в затиск. Під лампою на отворі та пазах не повинно бути залишків часток або волокон.
5. Перевірте шпиндель на предмет зносу, пошкодження та поганого зчеплення
Огляньте цангу при яскравому рівномірному освітленні та збільшенні, яке підходить для деталі. Подивіться вздовж кожної щілини на тріщину, що йде від кінця або гострого кута. Подивіться на отвір на наявність подряпин, блискучої плями одностороннього контакту, рельєфу, корозії, вбудованих частинок або зміни текстури поверхні. Перевірте зовнішню конусність, задню поверхню зачеплення, гайку та різьблення на предмет задирів або нерівного контакту. Це практичний сенс знос цанги шпинделя перевірка, а не просто перевірка, чи деталь усе ще виглядає блискучою. Використовуйте критерії зносу виробника, якщо такі є; фотографія нової деталі – лише допомога для порівняння.
Також перевірте хвостовик інструменту. Зношена цанга може залишати повторювані сліди ковзання, але менший розмір, подряпаний, жирний або нециліндричний хвостовик може спричинити той самий симптом. Переконайтеся, що хвостовик має відповідний діаметр для цієї цанги. Не затискайте поперек переходу, канавки або несхваленої частини інструменту. Підтримуйте вказаний мінімальний рівень вставки та виступу; дуже довгий відкритий інструмент збільшує відхилення і може зробити міцну цангу несправною.
Видимі тріщини, викривлені прорізи, пошкоджені різьби, задиренний конус або інструмент, який можна витягнути або обертати, коли він повинен бути надійно закріплений, є причиною припинити використання вузла до отримання вказівок виробника. Не відгинайте сегменти назад, не шліфуйте отвір і не використовуйте додатковий крутний момент, щоб замаскувати погане зчеплення. Такий підхід може відкласти помилку для однієї роботи та пошкодити шпиндель під час наступної.
6. Виміряйте биття цанги шпинделя, не плутаючи джерела
Термін биття цанги шпинделя описує системне вимірювання, а не сертифікат про те, що сама цанга хороша чи погана. Він поєднує в собі вісь шпинделя, носову частину або конус, цангу, гайку або привід, хвостовик інструменту, вставку та налаштування калібру. Виміряйте чистий, завідомо справний еталонний хвостовик або тестовий стержень на визначеній відстані від цангової поверхні. Показання циферблатного індикатора на кінчику довгого різця неможливо порівняти з коротким еталонним штифтом біля носа.
Дотримуйтеся статичного методу вимірювання веретеновиробника. Використовуйте калібрований індикатор із відповідною роздільною здатністю, закріпіть його жорстко та повертайте вузол вручну лише тоді, коли це дозволяє посібник. Ніколи не торкайтеся обертового інструменту з індикатором. Запишіть загальне зазначене биття, розташування калібру, контрольний діаметр, глибину введення та орієнтацію. Повторіть вимірювання після повторного встановлення тієї ж контрольної частини. Якщо інструмент сам зігнутий, показання можуть змінитися, коли інструмент обертається відносно цанги.
Виміряйте у двох точках, якщо це дозволяє процедура обслуговування: біля тримача та на вказаній проекції. Більша зміна відстані може виявити помилку під кутом посадки або зігнутий хвостовик. Якщо чиста замінна цанга зменшує показання за ідентичних умов, це стосується видаленої цанги. Якщо обидві цанги дають однакові високі показники, перевірте гайку, конусність тримача, вал шпинделя та стан підшипника. Не робіть висновок про несправність підшипника лише за показаннями підказки.
Уникайте публікації універсального мікрометричного обмеження. Прийнятний показник залежить від діаметра інструменту, точки калібру, специфікації шпинделя та допуску процесу. Приймальний лист постачальника шпинделя та кваліфікований довідковий купон мають визначати ваші обмеження попередження та зупинки. Показання можуть задовольняти широкі специфікації тримача, але все ще бути неприйнятними для дуже маленького свердла для друкованої плати.
7. Очистіть, повторно використовуйте або замініть: таблиця рішень
| Знахідка після чистки | Негайні дії | Докази для запису | Умова випуску |
|---|---|---|---|
| Легкий видалення пилу; відсутність пошкоджень; биття в межах задокументованого ліміту | Зберіть і перевірте | Фотографії до/після, показання манометра, ідентифікатор інструменту | Довідковий купон і перепустка перевірки збереження |
| Відкладення смоли в щілині; без видимої тріщини | Використовуйте схвалений метод очищення, а потім повторіть вимірювання | Місце депозиту, спосіб очищення, повторне зчитування | Стабільне зчеплення та прийнятне биття після повторної установки |
| Одностороннє полірування або сліди ковзання | Перевірте розмір хвостовика, вставку, силу приводу та конусність | Марки інструменту, розміри, установка затиску | Основну причину виправлено, купон прийнято |
| Тріщина, зігнутий сегмент, задирка, корозійна ямка або пошкоджена різьба | Зняти з експлуатації; замінити сумісну частину | Номер запчастини, фотографії, історія поломок | Схвалена заміна встановлена та перевірена |
| Високе биття з двома чистими, перевіреними цангами | Ескалація за межі цанги | Калібрувальний метод, ідентифікатори двох частин, показання | Дослідження шпинделя/тримача завершено |
| Биття прийнятне, але край дошки все ще шорсткий | Продовжити діагностику процесу | Фреза, пристосування, подача, витяжка, плитний матеріал | Зразок продукції відповідає критеріям якості |
Ця таблиця є інструментом сортування. Це не замінює меж дефектів машини. Запишіть рішення, щоб наступна зміна не перевстановила відхилену цангу, оскільки після зберігання вона виглядає чистою.
8. Заміна цанги на друкованій платі: підгонка має значення більше, ніж зовнішній вигляд
Замовляйте за оригінальним номером деталі та точною версією шпинделя або тримача, коли це можливо. Перевірте внутрішній діаметр або діапазон захоплення, зовнішню конусність і довжину, функцію заднього зачеплення, конфігурацію шліца, сумісність гайки або приводу, баланс або рейтинг швидкості, якщо вказано, і будь-які компоненти, відповідні постачальнику. Перевірте, чи потрібно замінити гайку, пружину, ущільнення або картридж для зміни інструменту разом із цангою. Подібна фотографія не може відповісти на ці запитання.
для заміна цанги друкованої плати , корисний запит на пропозицію починається з паспортних табличок верстата та шпинделя, потім відображається маркування видаленої частини поруч зі шкалою та містить оригінальний номер замовлення або креслення. Додайте примітку, якщо інструмент потрапив на пристосування; зіткнення може позначити нос шпинделя, а також цангу. Попросіть постачальника визначити точну запропоновану деталь, вказати, чи є вона оригінальною чи еквівалентною, і вказати, як перевірятимуться придатність і биття після отримання.
На лавці покладіть стару і нову цанги поруч з малюнком. Порівняйте маркування, загальну довжину, заднє зачеплення, профіль носа та малюнок прорізу, перш ніж будь-який з них наблизиться до шпинделя. Зберігайте упаковку та сертифікат нової деталі разом із службовою карткою. Якщо одна функція не відповідає вимогам, помістіть її на карантин для уточнення; спробувати це на дорогому шпинделі — поганий спосіб виявити різницю.
Порядок складання залежить від конструкції. Для тримача типу ER цанга може знадобитися правильно зачепити гайку перед встановленням гайки; для іншого шпинделя ця інструкція може взагалі не застосовуватися. Помістіть гайковий ключ і налаштування крутного моменту з цього посібника власника на робочу картку, щоб наступний технік міг повторити встановлення. Порожня цанга та відрізок труби на гайковому ключі не є тестом на утримання. Якщо виробник не вказує інше, не затягуйте без зазначеного хвостовика інструменту або використовуйте додатковий важіль, щоб приховати зношену ручку.
9. Перевірте утримування, биття та перший зразок друкованої плати
Після складання переконайтеся, що привід зміни інструменту повідомляє очікуваний стан і що інструмент зберігається відповідно до затвердженого методу. Тримайте руки подалі від траєкторії, що обертається. Перевірте наявність перешкод між інструментом, притискною лапкою, пристосуванням і деталлю на запрограмованому виступі. Запасна цанга може змінити положення посадки настільки, що вимагатиме калібрування довжини інструменту, навіть якщо це номінально та сама частина.
Виміряйте статичне биття в тій самій точці та з тим самим еталонним хвостовиком, який використовується для зчитування перед зміною. Виконайте дозволені виробником перевірки на низькій і нормальній швидкості, спостерігаючи за сигналами тривоги, неочікуваним шумом, вібрацією або підвищенням температури. Не випускайте відразу повну партію на основі плавного віджиму без навантаження. Запустіть репрезентативний купон із фактичною геометрією свердла чи фрезера та стеком плат.
Під час свердління перевірте діаметр отвору, положення, задирки, стан входу/виходу та знос інструменту над корисним зразком. Для фрезерування порівняйте обробку країв, мітки на стінах, точність розмірів, задирки та те, чи залишається різець у призначеному положенні. Збережіть купон і запишіть критерії прийняття. Якщо показання покращуються, а плата – ні, перевірте подачі, кріплення, витяг, геометрію інструменту та програмне вирівнювання, перш ніж замовляти додаткові цанги.
Відпустіть машину лише після того, як керівник технічного обслуговування або призначений власник якості підпише результат. Запис має включати старий і новий ідентифікатори деталей, причину зміни, метод, результат вимірювання, результат випробувальної плати та дату. Це створює основу для наступного циклу очищення.
10. Практичний графік технічного обслуговування цанги
| Коли | Перевірте | запис | Ескалація коли |
|---|---|---|---|
| Кожна зміна інструменту | Огляньте хвостовик і відкриту область захоплення; підтвердити посадку | Ідентифікатор інструменту, ненормальні сліди | Інструмент зісковзнув або застрягла стружка |
| Кожна зміна | Послухайте, чи змінився звук різання, і перевірте дефекти плати | Керівник, робота, місце дефекту | Дефект повторюється перевіреним фрезою |
| Планове прибирання | Знімайте та очищуйте лише відповідно до інструкції | ID частини, метод, фотографії | Відкладення залишається або слот пошкоджено |
| Періодичне вимірювання | Перевірте биття за допомогою контрольного хвостовика та точки калібру | МДП, точка, проекція інструменту, температура | Перевищено тенденцію або задокументований ліміт процесу |
| Після аварії або поломки інструменту | Огляньте цангу, держатель, конус і носову частину шпинделя | Інцидент, фото, результати перевірки | Залишається видиме пошкодження або велике биття |
| Після заміни | Перевірте збереження, вичерпання та представницький купон | Ідентифікатор нової частини, підпис про прийняття | Будь-який тест провалюється |
Не перетворюйте цю таблицю на довільний фіксований інтервал. Цех прототипів із високим вмістом може виконувати багато змін вручну; виробнича машина з чотирма головками може швидко накопичувати години за стабільним рецептом. Пил, тип ламінату, видалення, розмір інструменту, зміни та історія аварій змінюють тягар. Встановіть частоту відповідно до вимог виробника та власної тенденції. CHIKIN включає в обговорення очищення тримача обслуговування цанги . Опублікований HAIMER огляд держателя інструменту також визначає перевірку та очищення цангових цанг як звичайний догляд за механічними цанговими патронами, тоді як її специфічні для продукту значення не можна просто перенести на шпиндель друкованої плати.
11. Типові помилки, які створюють другу проблему
Перша помилка - вдування пилу в ніс стисненим повітрям без обмежень. По-друге, використовується наждачний папір, щоб точна конусність виглядала яскраво. І те, і інше може зробити поверхнево чисту збірку менш точною. Третій розбризкує масло на отвір для захвату, не перевіряючи посібник; деякі системи потребують сухої контактної поверхні, а надлишок мастила може змінити утримання або зібрати сміття.
Іншою помилкою є припущення, що підійде будь-яка цанга, позначена правильним розміром хвостовика. Отвір має лише один вимір. Невідповідна конусність, довжина, гайка або функція фіксації можуть нерівномірно затискатися або не відпускатися. Змішування зношеної гайки з новою цангою також може приховати джерело зміни биття. Розглядайте тримач як вузол, але змінюйте та документуйте одну змінну за раз під час діагностики.
Нарешті, не використовуйте сам інструмент як засіб для чищення. Повертання гострого твердосплавного хвостовика проти забрудненого отвору може забити обидва. Не вимірюйте биття в довільному місці та не порівнюйте результат із каталожним номером, взятим на іншій проекції. І не схвалюйте заміну цанги лише тому, що шпиндель звучить тихіше: остаточною відповіддю є виміряна збірка та прийнятий зразок друкованої плати.
12. Як відокремити проблеми з цангою від інших несправностей машини
Якщо дефект виникає після одного різця між головками, підозрюйте різець або його хвостовик. Якщо він залишається на одному шпинделі з двома перевіреними різцями та цангами, перевірте носову частину, привід, підшипники, систему керування швидкістю або рух. Якщо він з’являється лише на одній позиції панелі, перевірте кріплення та опору дошки. Якщо він з’являється після заповнення фільтра, перевірте витяжку, перш ніж засуджувати цангу. Гарна діагностика відстежує, за якою змінною слідує дефект.
На буровій станції дивіться на схему отворів, а також на окремі отвори. Неправильний діаметр свердла створює постійну помилку розміру; свердло, яке погано тримається, може призвести до розкидання, поломки або зносу, який прискорюється під час роботи. У маршрутизації порівнюйте прямі ділянки, кути та прорізи. Якщо нерівний край з’являється лише на щілині в кріпленні, перевірте опору панелі перед заміною затискача. Коли він з’являється на однаковій швидкості обертання шпинделя на добре підтримуваних панелях, зафіксуйте слід вібрації та порівняйте його з базовою лінією.
Якщо шпиндель нещодавно був відремонтований або зламався, зробіть окреме показання валу або носа відповідно до затвердженого методу обслуговування. Нова цанга не може зробити пошкоджений конус концентричним. І навпаки, чиста цанга, яка вирішує проблему, не повинна викликати непотрібну заміну підшипника. CHIKIN's Керівництво по зносу фрезера PCB рекомендує еталонний інструмент, чистий тримач, перевірку биття та репрезентативний зразок перед тим, як приписувати кожній нерівності термін служби різця.
13. Контрольний список для закупівлі пакета запасної цанги
У заявці на закупівлю має бути названо обладнання та робота з перевірки, а не лише опис частини. включають:
- Модель машини та серійний номер, виробник шпинделя та модель, положення головки та версія тримача або ATC.
- Оригінальне маркування та фото цанги, розмір отвору, допуск хвостовика інструменту, зовнішня геометрія та будь-який доступний малюнок.
- Деталі гайки, приводу, пружини, ущільнення або картриджа, які повинні залишатися узгодженими вузлами.
- Схвалені матеріали для чищення, інструмент для обслуговування, спосіб затягування та інформація про момент затягування з правильного посібника.
- Необхідна запасна кількість за головкою, терміном виконання, упаковкою та можливістю відстеження до замовленого номера деталі.
- Точка приймання біття та метод, перевірка збереження та критерії виробничого купону.
- Хто виконує інсталяцію, хто схвалює перезапуск і яка підтримка доступна, якщо тест не пройде.
Для багатошпиндельного верстата перевірте, чи кожна головка використовує ту саму деталь і версію. Ідентичні на вигляд корпуси можуть приховати інший шпиндель або модернізацію. Якщо фабрика купує нову платформу для свердління та фрезерування, попросіть постачальника включити в цінову пропозицію витратні цанги та вимоги до обслуговування тримачів. Запасна частина, яку можна ідентифікувати та правильно встановити, коштує більше, ніж туманна обіцянка швидкої підтримки деталей.
CHIKIN пропонує Конфігурації верстатів для свердління та фрезерування друкованих плат з декількома головками та функціями керування інструментами на вибраних моделях. Загальнодоступні сторінки є корисною відправною точкою для обговорення застосування, але остаточна конструкція цанги та обмеження щодо технічного обслуговування містяться в документації для конкретної машини. Перед тим, як розглядати конфігурацію як затверджену, надішліть запит на тестування зразка з передбачуваною платою, діаметром інструменту та критеріями якості.
14. Запитання від комісії з обслуговування
Цанга ще встановлена. Що я можу безпечно очистити?
Лише доступні поверхні, і тільки якщо інструкція дозволяє цей метод. Пил, що потрапив у щілини або за гайку, може потребувати авторизованого видалення. Не проштовхуйте сміття глибше у шпиндель за допомогою щітки або повітряного струменя. Якщо цанга є частиною герметичного картриджа, дотримуйтеся процесу його обслуговування.
Чи завжди очищення відновлює биття цанги шпинделя?
Ні. Він може видалити забруднення, які заважають правильному сидінню. Він не може відремонтувати тріснутий сегмент, викривлену конусність, зігнутий інструмент, пошкоджений тримач або проблему з валом шпинделя. Вимірюйте до і після з однаковою точкою відліку та вимірювальною точкою.
Стовбур чистий. Які вади все ще означають відставку?
Не повертайте у виробництво тріснутий паз або зігнутий сегмент. Те саме стосується пошкодженої різьби, конусності з піднятим задиром, рукоятки, яка вислизає з перевіреним хвостовиком, або биття, яке все ще перевищує задокументований ліміт після повторного встановлення. Сфотографуйте дефект і порівняйте його з критеріями відмови виробника, перш ніж стару деталь відправлять у сміття.
Обидва хвостовики інструменту 3,175 мм. Чи взаємозамінні їхні цанги?
Ні. Розмір хвостовика не визначає зовнішню геометрію, зачеплення, гайку, баланс або сумісний шпиндель. Зіставте точну деталь із машиною та попросіть письмове підтвердження відповідності, якщо вихідний номер невідомий.
Чи варто сильніше затягувати ковзаючий інструмент?
Ні. Позначте поточну глибину захоплення хвостовика та перевірте його діаметр і поверхню, а потім перевірте забруднення, знос і налаштування приводу. Більше зусилля може розчавити вже деформовану цангу або пошкодити тримач; це не доводить центрування осі різання.
Номер деталі не читається. Що повинен отримати постачальник?
Надішліть ідентифікатори верстата та шпинделя, маркування знятої цанги, фотографії, розміри із затвердженого креслення, розмір хвостовика інструменту, ознаки несправності та вимірювання биття, зроблені з відомим посиланням. Ці деталі зменшують ризик візуально схожого, але несумісного замінника.
Висновок: перевірте повну систему кріплення інструменту
Концепція корисного технічного обслуговування проста: збережіть докази, зробіть машину безпечною, ідентифікуйте тримача, очищуйте лише зазначеним методом, перевіряйте кожну поверхню захоплення та вимірюйте зібрану систему під повторним налаштуванням. Замініть пошкоджену або несумісну цангу, а потім підтвердьте результат за допомогою контрольного інструменту та фактичного зразка друкованої плати. Чистий зовнішній вигляд не є критерієм приймання; стабільне утримання, вимірюване биття та якість плати.
Щоб отримати пропозицію або переглянути послугу, поділіться моделлю шпинделя, поточним маркуванням цанги, розмірами інструментів, матеріалом і товщиною плити, фотографією дефекту та записом вимірювань. Це дає CHIKIN корисну відправну точку для обговорення сумісної заміни або конфігурації машини, не здогадуючись про номінальний діаметр отвору.
Надішліть запит на підгонку цанги шпинделя друкованої плати та перевірку технічного обслуговування
Якщо нова деталь не відновлює край або отвір, надішліть показання до та після з ідентифікацією контрольного інструменту, тримача та кріплення. Ці парні результати показують, чи залишилася несправність у шпинделі, перемістилася з інструментом або з’явилася лише в певній конфігурації плати.
Надішліть фотографії Collet і деталі плати, щоб отримати індивідуальну пропозицію




