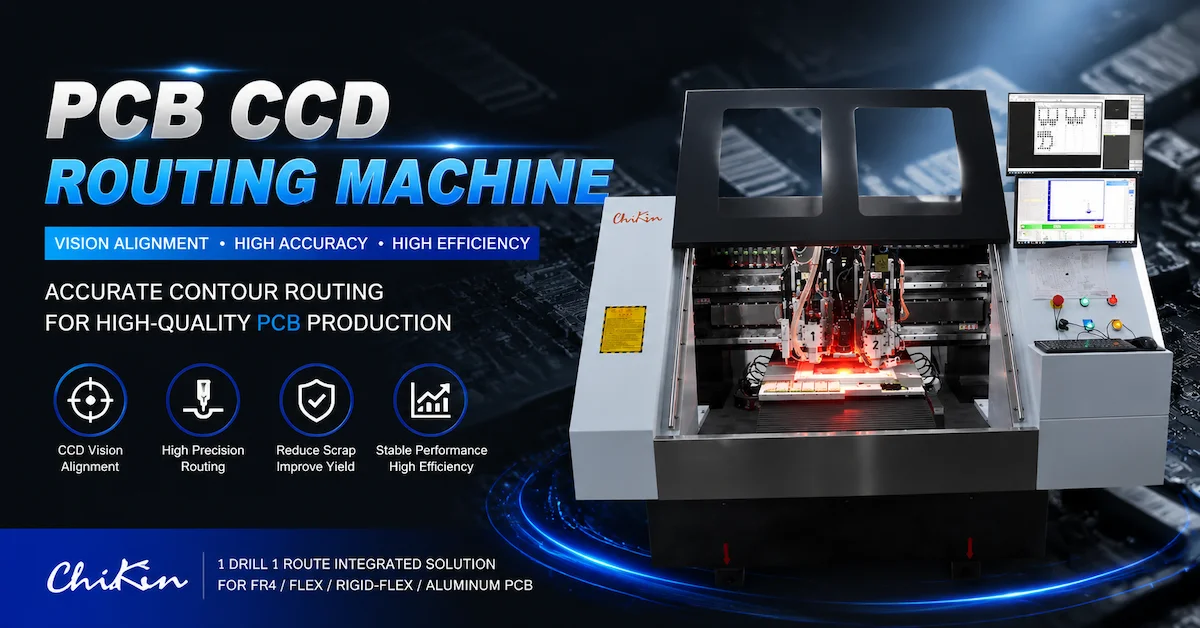
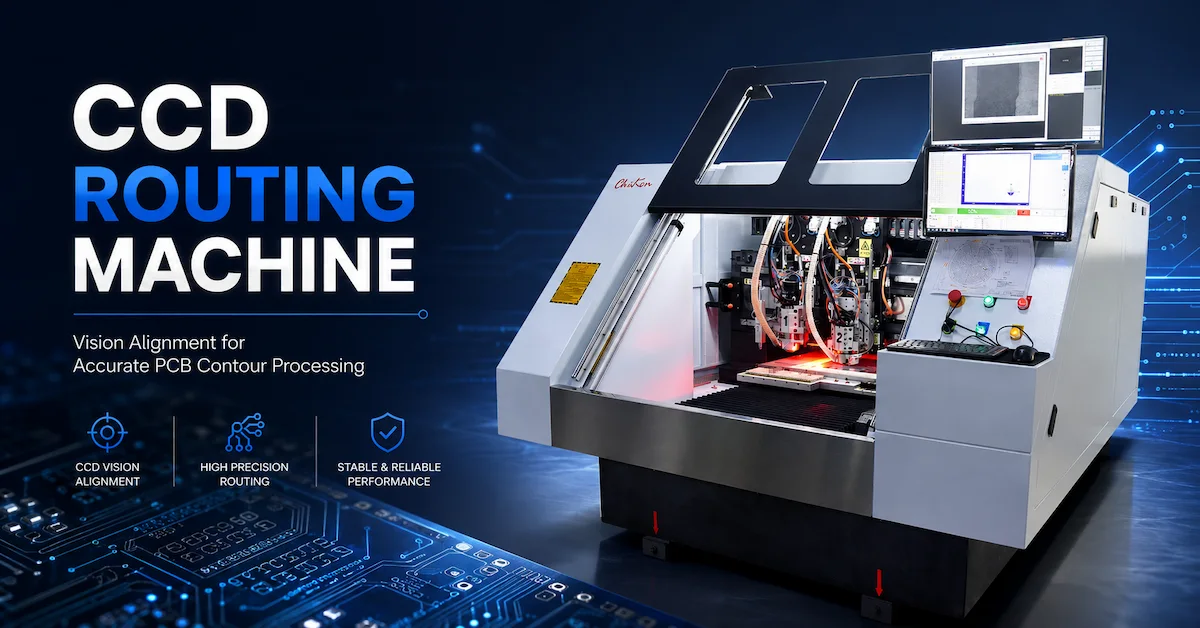
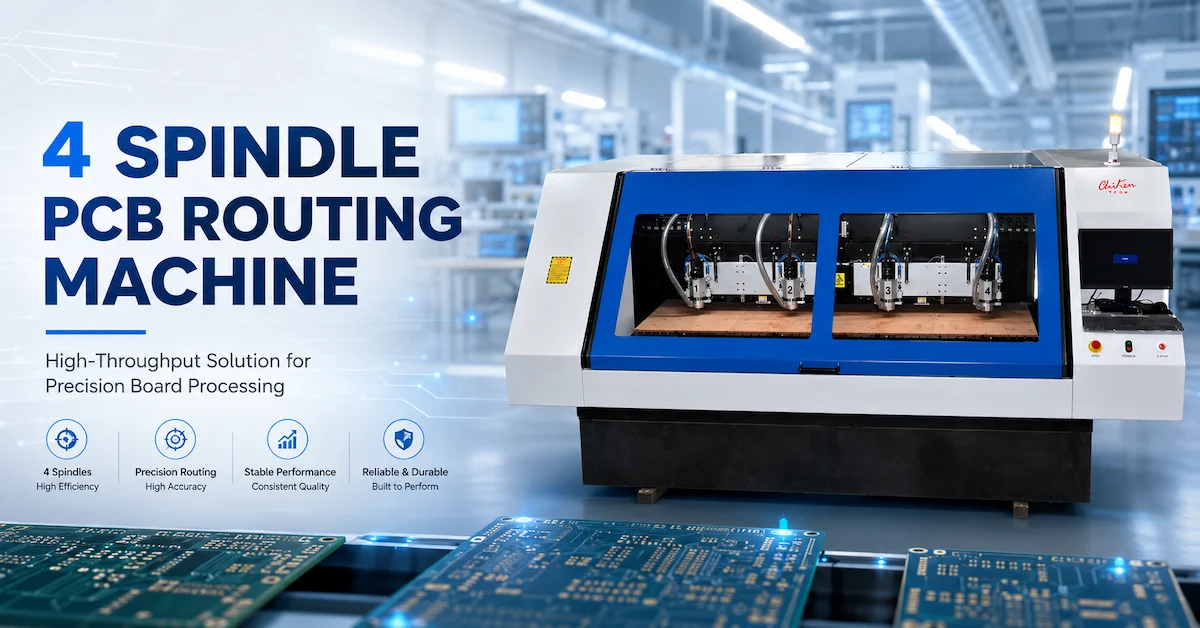
Коли завод з виробництва друкованих плат починає порівнювати характеристики шпинделів, перше питання часто просте: який шпиндель має вищу швидкість обертання? Це питання зрозуміле, але воно рідко призводить до вибору правильного верстата. Шпиндель не вибирається окремо. Його вибирають на основі діаметра інструменту, стеку матеріалів, напрямку різання, вимог до отвору або контуру, графіка виробництва та плану технічного обслуговування. Дуже швидкий шпиндель може бути неправильним вибором для важкого фрезерного проходу. Потужний фрезерний шпиндель може бути поганим вибором для мікросвердла, якому потрібен чистий вхід і вихід на високій швидкості.
Це практичне значення свердлильного шпинделя та фрезерного шпинделя . Різниця полягає не лише в маркуванні на двигуні. Різниця полягає в тому, як шпиндель перетворює електричну енергію на різання. Свердлильний шпиндель зазвичай оптимізований для невеликих обертових інструментів, низького радіального навантаження, коротких циклів різання та повторюваного положення отвору. Фрезерний шпиндель зазвичай оптимізований для торцевих фрез, пазів, контурів плит, більшого бічного навантаження та більш безперервного зчеплення з заготовкою.
Для виробників друкованих плат ця відмінність впливає на п'ять показників, які легко виміряти в цеху: якість стінки отвору, обробка кромки, поломка інструменту, час циклу та вартість однієї хорошої панелі. У цьому посібнику відмінності пояснюються простими інженерними термінами, а потім перетворюються на контрольний список покупки. Мета полягає не в тому, щоб оголосити один шпиндель універсально кращим. Мета полягає в тому, щоб допомогти покупцеві визначити шпиндель, який відповідає роботі.

Коротка відповідь: свердління — це чистий осьовий вхід; фрезерування — це контрольоване бічне навантаження
Свердлильний шпиндель проштовхує невелике свердло в дошку вздовж осі Z. Інструмент повинен залишатися прямим під час різання міді, смоли та скляної арматури. Цей процес винагороджується високою швидкістю, малим биттям, точним контролем Z, хорошим відведенням стружки та системою підшипників шпинделя, яка може витримувати багаторазові пуски та зупинки. Фрезерний шпиндель проштовхує кінцеву фрезу через контур, паз, кишеню або край. Інструмент піддається радіальним силам різання. Цей процес винагороджується крутним моментом, жорсткістю, стабільною швидкістю під навантаженням, здатністю до охолодження та двигуном, який може працювати протягом тривалого часу без теплового дрейфу.
Існує перекриття. Обидва шпинделі потребують низького рівня вібрації, точних підшипників, надійних цанг, збалансованого оснащення та рами верстата, яка не рухається, коли інструмент входить у матеріал. Сучасний верстат з ЧПК для друкованих плат може використовувати окремі шпинделі для свердління та фрезерування або може використовувати налаштовувану бібліотеку шпинделів та інструментів. Правильне рішення залежить від поєднання отворів та контурів у виробничій черзі.
| Фактор прийняття рішення | Шпиндель для свердління друкованих плат | Шпиндель для фрезерування друкованих плат | Чому це важливо |
|---|---|---|---|
| Первинний рух | Осьове занурення та відведення | Безперервне зачеплення по XY з контролем глибини Z | Свердління створює навантаження на інструмент вздовж його осі; фрезерування додає бічне навантаження. |
| Типовий інструмент | Мікросвердло, часто твердосплавне | Твердосплавний фрезер, торцева фреза, пазовий фрезер або V-подібна фреза | Геометрія інструменту задає необхідну швидкість і крутний момент. |
| Бажана швидкість | Дуже високі оберти для малих діаметрів | Нижчі або середні оберти двигуна з корисним крутним моментом | Швидкість обробки поверхні швидко зростає зі збільшенням діаметра інструменту. |
| Потреба в крутному моменті | Зазвичай скромний, але чутливий до витоку | Вища, особливо в слотах та товстих стеках | Крутний момент запобігає падінню швидкості та пошкодженню кромки. |
| Схема чергування | Багато коротких циклів та часті переміщення по осі Z | Довші розрізи та тривале навантаження | Охолодження та підшипники повинні відповідати тепловому профілю. |
| Типовий ризик | Зламане свердло, отвір занадто великого розміру, розмазування, погана регістрація | Вібрація, задирки, розшарування, відхилення інструменту | Різні режими відмови вимагають різних елементів керування. |
| Найкраще підходить | Перехідні отвори, наскрізні отвори, отвори для інструментів, малі отвори | Контури дошки, пази, кишені, зняття панелей та обробка країв | Операція повинна визначити шпиндель. |
1. Швидкість: чому RPM корисні, але самі по собі ніколи не достатні
Обороти на хвилину мають значення, оскільки вони контролюють швидкість різання на лезі інструменту. Для обертового інструменту приблизна швидкість поверхні становить:
Швидкість різання (м/хв) = пі x діаметр інструменту (мм) x об/хв / 1000
Зі зменшенням розміру інструменту шпиндель повинен обертатися швидше, щоб підтримувати корисну швидкість різання. Ось чому мікросвердло, яке використовується для невеликого отвору в друкованій платі, може потребувати набагато вищих обертів за хвилину, ніж фреза діаметром 3 мм. Якщо швидкість шпинделя занадто низька для малого свердла, інструмент може тертися, а не різати. Підвищується температура, стінка отвору стає менш чистою, і свердло може зламатися, перш ніж досягне запрограмованої глибини.
Тому свердлильний шпиндель зазвичай проектується для високих обертів. На сторінці продукту CK-04D компанія CHIKIN перераховує чотири високошвидкісні шпинделі з пневматичними підшипниками в діапазоні від 160 000 до 200 000 об/хв, із зазначеним діапазоном свердлильного інструменту від 0,15 до 6,35 мм. Це специфікація, що залежить від моделі, а не універсальне правило для кожного свердлильного шпинделя для друкованих плат. Вона показує тип діапазону швидкостей, який використовується, коли виробнича лінія повинна обробляти багато малих отворів з контрольованим биттям.
Фрезерний шпиндель використовує інший баланс швидкості. Різак більший, і робота часто є боковим різанням, а не простим зануренням. Надмірна кількість обертів за хвилину може полірувати або спалити смолу, скоротити термін служби різця та ускладнити видалення стружки. Що ще важливіше, кількість обертів за хвилину без крутного моменту не гарантує стабільного різання. CHIKIN зазначає 60 000 об/хв та 1,8 кВт на шпиндель для свого свердлильно-фрезерного верстата CK-04R з діапазоном діаметрів фрезерного інструменту від 0,5 до 3,175 мм. Це поєднання є корисним прикладом того, як фрезерний шпиндель може бути швидким, зберігаючи при цьому достатню потужність для контурної обробки.
Коли покупці шукають варіанти шпинделів для свердління друкованих плат , їм слід запитувати рекомендований діапазон обертів за хвилину для кожного діаметра свердла, а не лише максимальну швидкість двигуна. Порівнюючи швидкість шпинделя для фрезерування друкованих плат , їм слід запитувати швидкість, подачу, осьову глибину, радіальне зачеплення та комбінацію матеріалів, що використовуються для отримання опублікованого результату. Максимальне число є відправною точкою; для виробництва потрібне перевірене вікно різання.
2. Крутний момент: різниця, яка виникає, коли інструмент зустрічає опір
Крутний момент – це сила обертання, доступна на валу шпинделя. Простими словами, крутний момент допомагає двигуну продовжувати обертатися, коли інструмент стикається з опором. Потужність і швидкість пов'язані між собою знайомим співвідношенням:
Потужність (кВт) пропорційна крутному моменту (Нм) x об/хв
Цей зв'язок пояснює, чому два шпинделі з однаковою потужністю можуть відчуватися дуже по-різному під час різання. Один може видавати свою потужність на дуже високій швидкості з відносно невеликим крутним моментом. Інший може бути налаштований на утримання більшого крутного моменту на швидкості, що використовується для кінцевої фрези. Жоден з них не є автоматично кращим. Кожен краще підходить для різної операції.
Під час свердління ріжуча кромка видаляє невелику круглу ділянку, тоді як інструмент рухається переважно вздовж осі Z. Радіальне навантаження обмежене, якщо інструмент гострий, отвір правильно запрограмований, а стопка дощок має достатню підтримку. Більшу проблему викликають биття, баланс інструменту, відхилення свердла та видалення стружки. Свердлильний шпиндель не повинен поводитися як важкий фрезерний двигун, але він повинен підтримувати чисте обертання на дуже високій швидкості.
Під час фрезерування кінцева фреза ріже збоку. Контур плати може створювати довгий безперервний розріз, а паз може утримувати різець у зачепленні з обох боків. Деформована алюмінієва підкладка або товстий багатошаровий стопка можуть знову збільшити навантаження. Якщо шпиндель фрезера друкованих плат не може підтримувати швидкість, результатом може бути вібрація, шорстка кромка, розшарування або раптове збільшення струму. Більший крутний момент не усуває потреби в хороших подачах і швидкостях, але надає процесу більший запас стабільності.
Покупцям слід запитати криву крутного моменту або принаймні номінальну потужність та діапазон використовуваної швидкості. Запитайте, чи є номінальний показник безперервним чи піковим. Запитайте, що відбувається, коли інструмент входить у паз 1 мм через певну товщину FR-4. Шпиндель з високими головними обертами, але вузьким корисним діапазоном крутного моменту може погано підходити для фрезерування важких робіт. І навпаки, великий двигун, орієнтований на крутний момент, може збільшити масу та витрати, що не принесе користі лінії, яка виконує тисячі маленьких отворів.
3. Інструменти: геометрія свердла та геометрія фрезера створюють різні вимоги до шпинделя.
Інструментальне оснащення – це те, де порівняння шпинделів стає практичним. Шпиндель, цанга, тримач, інструмент, подача та матеріал утворюють одну різальну систему. Якщо один компонент змінюється, рекомендований робочий діапазон також змінюється.
Бурові інструменти
Свердла для друкованих плат зазвичай є твердосплавними інструментами малого діаметра з геометрією вістря, призначеною для чистого проникнення в мідь та ламінат. Вони не призначені для того, щоб витримувати таке ж бічне навантаження, як фрезер. Биття, яке виглядає незначним на великому різці, може становити великий відсоток діаметра мікросвердла. Ось чому свердлильний шпиндель потребує точного конуса, чистої цанги, точного вимірювання довжини інструменту та стабільної осі Z.
На термін служби свердла також впливає висота стеку. Більше шарів означає більше матеріалу для відкачування та більше тепла в інструменті. Стратегія скручування, притискна лапка, шлях вакуумування та опорна дошка можуть бути такими ж важливими, як і двигун шпинделя. Покупець, який порівнює лише швидкість обертання, може не помітити функції, які фактично захищають свердло.
Інструменти для фрезерування
Фрезерні інструменти включають прямі фрези, компресійні фрези, пазові фрези та малі кінцеві фрези. Їхній діаметр зазвичай більший, ніж у мікросвердла, а їхні ріжучі кромки відчувають бічну силу. Виліт інструменту повинен бути якомога коротшим, наскільки дозволяють кріплення та зазор. Довга, вузька фреза може прогинатися, навіть якщо сам шпиндель жорсткий.
Для фрезерування важливе співвідношення між навантаженням стружки та подачею:
Швидкість подачі = кількість канавок x навантаження стружки x об/хв
Якщо подача занадто повільна при високих обертах, інструмент може тертися та нагріватися. Якщо подача занадто швидка для діаметра інструмента та конструкції плати, різання може призвести до потягування міді або пошкодження крайки. Тому хороший шпиндельний двигун друкованої плати – це лише одна частина результату фрезерування. Верстату потрібна правильна бібліотека інструментів, биття цанги, контроль довжини інструменту та технологічний рецепт.
Автоматичне керування інструментами
Автоматична зміна інструменту, визначення довжини інструменту, визначення діаметра інструменту та виявлення поломки інструменту можуть бути ціннішими, ніж невелике збільшення номінальної швидкості. CHIKIN пропонує ці функції на кількох своїх свердлильних та фрезерних верстатах. Вони допомагають зменшити кількість помилок ручного налаштування та спрощують керування змішаною програмою, що містить розміри свердел, фрези та інструменти для чистової обробки.
Однак, під час закупівлі слід уточнити, що таке «автоматичний». Запитайте, скільки позицій доступно, як верстат ідентифікує інструмент, чи є виявлення поломки інструменту оптичним чи на основі навантаження, як система реагує на тривогу та як зношені інструменти видаляються з виробничого обліку. Ці деталі визначають, чи функція заощаджує час у щоденному виробництві, чи просто відображається в брошурі.
4. Робочий цикл: короткі високошвидкісні імпульси проти тривалого різання
Робочий режим – це та частина специфікації шпинделя, яка часто відсутня в онлайн-порівняннях. Два верстати можуть бути описані як придатні для безперервного виробництва, проте їхня теплова поведінка може бути дуже різною.
Свердління друкованих плат часто складається з багатьох коротких циклів: швидке позиціонування, занурення, відведення, переміщення до наступної координати та повторення. Середнє навантаження різання може бути невеликим, але шпиндель зазнає багаторазового прискорення, гальмування та зміни інструменту. Система підшипників повинна залишатися стабільною на високій швидкості, а контур охолодження повинен відводити тепло навіть при швидкій зміні навантаження різання.
Фрезерування друкованих плат часто включає триваліші періоди взаємодії. Контур плати може тривати кілька хвилин, а паз або гніздо можуть постійно тримати інструмент навантаженим. Двигун, підшипники, цанга, рама верстата, пристосування та система пиловловлення – все це відчуває постійне навантаження. Теплове зростання може змінити взаємозв'язок між інструментом та платою. Чим довше різання, тим важливіше контролювати температуру охолоджувальної рідини, потік повітря в корпусі, попереднє натягнення підшипника та видалення стружки.
Коли постачальник каже, що шпиндель придатний для цілодобового використання, запитайте, що означає «цілодобово». Чи означає це, що верстат може залишатися увімкненим? Чи означає це схему змін зі зміною інструменту та паузами завантаження? Чи означає це перевірене безперервне випробування різанням із зазначеним інструментом, подачею, глибиною та матеріалом? Відповідальний запит цінових пропозицій повинен запитувати умови випробування та інтервал технічного обслуговування.
5. Охолодження та підшипники: тихі фактори, що забезпечують повторюваність
У високошвидкісних свердлильних шпинделях зазвичай використовуються повітряні підшипники або прецизійні радіально-упорні системи підшипників, залежно від конструкції. Системи повітряних підшипників можуть забезпечити дуже низьке тертя та хороші характеристики на високій швидкості, але вони вимагають чистого, сухого, стабільного повітря та правильного тиску. Проблема забруднення повітря, що подається, може призвести до проблеми зі шпинделем. Якщо верстат встановлено у вологому або запиленому середовищі, система підготовки повітря повинна бути включена до плану закупівлі.
Фрезерні шпинделі часто використовують водяне охолодження або інший метод терморегулювання, оскільки двигун може піддаватися тривалішим навантаженням різання. CHIKIN перелічує шпинделі з водяним охолодженням та швидкістю обертання 60 000 об/хв на своїй сторінці продукту CK-04R, а також варіанти шпинделів з водяним охолодженням на своїй сторінці «1 свердло 1 маршрут із CCD». Водяне охолодження не замінює правильний технологічний рецепт, але воно допомагає двигуну підтримувати стабільну робочу температуру під час повторних фрезерних робіт.
Для обох типів запитайте про охолоджувальне середовище, швидкість потоку, потужність чилера, логіку сигналізації, заміну фільтра та вплив несправності охолодження. Запитайте, чи розрахований шпиндель на температуру навколишнього середовища на вашому заводі. Тепловий дрейф може проявлятися як зміна положення отвору, розміру контуру або якості кромки плати, перш ніж оператор побачить чіткий сигнал тривоги.
6. Жорсткість та вібрація машини: шпиндель не може компенсувати гнучку раму.
Існує спокуса розглядати шпиндель як комплексне рішення для різання. Насправді шпиндель стабільний настільки, наскільки стабільний верстат, на якому він знаходиться. Гнучкий портал, нещільно закріплене кріплення, нерівна жертовна дошка або забруднена цанга можуть звести нанівець перевагу високоякісного двигуна.
Процес свердління чутливий до осьового вирівнювання та вібрації. Невелике коливання може збільшити отвір або пошкодити поверхню входу. Процес фрезерування чутливий до радіальної жорсткості. Невелике відхилення може змінити розмір контуру, створити конічну кромку або вивести різець із запрограмованої траєкторії.
CHIKIN описує гранітні основи, високоточні лінійні напрямні та кулькові гвинти на кількох верстатах для друкованих плат. Ці функції корисні, оскільки маса та демпфування допомагають ізолювати різ від структурної вібрації. Їх все одно слід перевірити за допомогою вибіркового випробування. Випробування має вимірювати фактичне положення отвору, розмір контуру, обробку кромки та повторюваність на власному стеку плати покупця, а не покладатися на загальне твердження щодо матеріалу каркаса.
7. Який шпиндель підходить для поширених матеріалів друкованих плат?
FR-4 та багатошарові плати: високошвидкісний свердлильний шпиндель зазвичай використовується для гальванічних та негальванічних отворів, тоді як фрезерний шпиндель обробляє контур, пази та локальні вирізи. Склоармування збільшує знос інструменту та може впливати на якість крайки. Дані про термін служби інструменту слід збирати на основі фактичної кількості шарів та стану міді замовника.
Плити HDI та з дрібним кроком: Малі отвори та точне суміщення роблять додатковий акцент на биття шпинделя, контроль по осі Z, перевірку інструменту та вирівнювання опорних точок. Спеціальний свердлильний шпиндель, як правило, є більш природною відправною точкою. Гібридний верстат, оснащений ПЗС-матрицею, може бути корисним, коли свердління та фрезерування повинні виконуватися в одній установці, за умови перевірки робочого процесу вирівнювання.
Жорстко-гнучкі дошки: Гнучка секція потребує ретельної підтримки. Параметри свердління та фрезерування повинні враховувати перехід між жорсткими та гнучкими зонами. Конструкція опори тиску, вакуум, підтримка кріплення та вхід інструменту часто важливіші, ніж загальне число обертів за хвилину.
Алюмінієві основи: Алюміній змінює теплове навантаження та навантаження різання. Фрезерний шпиндель з контрольованим крутним моментом та охолодженням може бути більш придатним для механічних контурів. Для більших або складних металевих профілів CHIKIN також пропонує напрямок волоконного лазерного різання. Покупцям слід порівнювати механічне фрезерування та лазерну обробку за якістю крайки, зоною термічного впливу, вторинною обробкою та загальною вартістю, а не вибирати лише за номінальною швидкістю.
Мідні та змішані панелі: Мідь може розмазуватися або нагріватися, якщо інструмент та подача не підібрані. Правильність покриття інструмента, відведення стружки, опори та вікна різання слід продемонструвати на зразку. Двигун, стабільно працюючий на вибраній швидкості, має більше значення, ніж максимальна швидкість, зазначена в каталозі.
8. Практична таблиця вибору для керівників виробництва
| Ваш виробничий стан | Перший напрямок шпинделя для оцінки | Питання, які слід включити до запиту цінових пропозицій (RFQ) |
|---|---|---|
| Багато отворів менше 0,5 мм, велика кількість панелей | Спеціальний високошвидкісний свердлильний шпиндель | Биття, вікно обертів за хвилину залежно від розміру свердла, якість повітря, повторюваність Z, виявлення поломки свердла |
| Свердління та контур дошки за один раз | 1 буріння 1 маршрут гібрид з ПЗС | Метод опорних точок, час перемикання, діапазон інструментів, результат вирівнювання, крутний момент фрезерування |
| Довгі контури, прорізи або демонтаж панелей | Фрезерний шпиндель зі стабільним крутним моментом | Безперервна потужність, крива крутного моменту, охолодження, якість кромки, пиловловлення |
| Високий мікс, низький та середній обсяг | Гнучка гібридна або двошпиндельна платформа | Інструментальний магазин, управління рецептами, час налаштування, навчання операторів |
| Ідентичні панелі великого обсягу | Багатошпиндельна свердлильна або фрезерна лінія | Паралельна обробка, балансування завантаження, інтервали технічного обслуговування, план запасних шпинделів |
| Алюмінієва або мідна підкладка | Фрезерування з високим крутним моментом або лазерне порівняння | Контроль нагріву, жерновів, зонди термічної обробки (HAZ), допоміжний газ, вторинна обробка та приймання зразків |
9. Чому двошпиндельний свердлильно-фрезерний верстат може бути сильним компромісом
Заводу не завжди доводиться вибирати між одним шпинделем загального призначення та двома повністю окремими верстатами. Двошпиндельна платформа може призначити свердління високошвидкісній головці, а фрезерування – головці, більш орієнтованій на крутний момент. Така конструкція дозволяє уникнути повторної заміни інструментів і може зменшити кількість разів, коли панель розтискається.
CHIKIN описує свій верстат 1 Drill 1 Route з CCD як гібридне рішення зі спеціалізованим свердлильним шпинделем, спеціалізованим фрезерним шпинделем, автоматичною зміною інструменту, виявленням довжини та діаметра інструменту, виявленням поломки інструменту та розпізнаванням опорних точок у режимі реального часу. На сторінці зазначено типовий діапазон діаметрів свердління від 0,15 до 6,35 мм та діапазон фрезерування від 0,5 до 3,175 мм. Також зазначено, що платформа призначена для робіт від NPI до середніх обсягів на багатошарових, жорстко-гнучких, алюмінієвих та HDI плитах. Це твердження на сторінці продукту, які слід перевірити за зразком покупця.
Компроміс полягає в тому, що гібридний верстат може не відповідати абсолютній продуктивності спеціалізованої чотиришпиндельної свердлильної лінії для дуже великої програми свердління отворів. Він також може потребувати ретельно спланованого пристосування, оскільки обидві операції мають однакову робочу зону. Правильне питання полягає в тому, чи скорочення часу обробки та налаштування є більш цінним для заводу, ніж максимальна свердлильна потужність спеціалізованої лінії.
10. Як порівнювати котирування, не вводячи вас в оману RPM
Коли три постачальники пропонують різні комплекти шпинделів, розмістіть пропозиції в одному аркуші порівняння. Почніть з процесу, а не з двигуна. Запишіть матеріал плати, товщину, висоту стопки, найменший отвір, найбільший фрезер, довжину контуру, кількість панелей на годину та необхідну якість кромки. Потім попросіть кожного постачальника надати цінову пропозицію на тест, використовуючи ті самі дані.
- Перевірте діапазон використовуваних швидкостей. Запишіть діапазон швидкостей для діаметрів інструментів, які ви фактично використовуєте. Максимальна кількість обертів за хвилину без рекомендованого робочого вікна є неповним.
- Перевірте потужність і крутний момент на робочій швидкості. Запитайте, чи є номінальний струм безперервним, піковим чи обмеженим інвертором. Характеристики маршрутизації слід оцінювати під навантаженням.
- Перевірте биття на цангі. Запитайте, як воно вимірюється, на якій відстані від конуса та яким інструментом або калібром.
- Перевірте охолодження та комунальні послуги. Включіть чилер, осушувач повітря, фільтри, витяжку, електричне навантаження та блокування сигналізації до загальної вартості.
- Перевірте підтримку інструментів. Підтвердьте сумісні цанги, довжину інструментів, положення магазину, рекомендації постачальників та місцеву наявність.
- Перевірте режим роботи та обслуговування. Запитайте про інтервали технічного обслуговування, процедуру заміни підшипника, час виконання запасного шпинделя та дистанційну діагностичну підтримку.
- Перевірте результати приймального випробування. Визначте положення отвору, розмір отвору, допуск контуру, обробку кромки, час циклу та повторюваність, перш ніж замовлення буде випущено.
Цей процес також запобігає поширеній помилці: вибору шпинделя, оскільки на папері він виглядає швидким, а потім виявленню, що для отримання прийнятної кромки верстату потрібна нижча швидкість, спеціальне пристосування або повільніша подача. Найкраща цінова пропозиція – це та, яка пояснює, як шпиндель дозволить виготовляти якісні панелі за необхідною вартістю.
11. Відмінності в технічному обслуговуванні, що впливають на час безвідмовної роботи
Технічне обслуговування свердлильного шпинделя починається з чистоти. Цанги, конуси, тримачі свердел, притискні лапки та робоча поверхня повинні бути вільними від пилу та стружки смоли. Невелика частинка між інструментом та конусом може призвести до биття. Системи повітряних підшипників потребують чистого, сухого повітря. Верстат повинен реєструвати години роботи шпинделя та заміну інструментів, щоб можна було дослідити проблему з підшипником або тримачем інструменту, перш ніж вона стане проблемою з якістю.
Технічне обслуговування фрезерного шпинделя збільшує навантаження, пов'язане з навантаженням стружки та безперервним різанням. Відсмоктування має запобігати накопиченню стружки навколо цанги та охолоджувальних каналів. Оператор повинен стежити за зміною струму шпинделя, шумом, якістю обробки кромки або вібрацією. Різак, який технічно все ще обертається, може бути вже достатньо затупленим, щоб пошкодити мідь або розшарувати плату.
Для обох шпинделів профілактичне обслуговування повинно включати перевірку цанг, очищення інструментального тримача, перевірку охолодження, перевірку кабелів та шлангів, змащування осей, калібрування та перевірку повторюваності. Точний інтервал залежить від верстата та умов виробництва. Зверніться до постачальника за графіком технічного обслуговування, в якому перелічені витратні матеріали та навички, необхідні для його проведення.
12. Контрольний список запиту цінових пропозицій покупця
Перш ніж запитувати цінову пропозицію, підготуйте наступну інформацію. Постачальник може дати кращу рекомендацію, якщо процес буде точно описаний.
- Матеріал плати: FR-4, HDI, жорстко-гнучкий, алюміній, мідь, FPC або змішаний стек.
- Розміри дощок та панелей, діапазон товщини, висота стопки та максимальна деформація.
- Найменший та найбільший отвір, кількість отворів, стан покриття чи без покриття, а також критичні точки суміщення.
- Довжина контуру, ширина паза, глибина кишені, радіус кута та необхідна обробка кромки.
- Цільова кількість панелей за годину, графік змінності, частота перемикання та очікуване зростання виробництва.
- Діаметри інструментів, кількість канавок, довжина інструменту, бажані постачальники та прийнятна вартість інструменту.
- Необхідне вирівнювання CCD або опорних точок, обробка перевернутої сторони, багаторівневе зображення панелей та формат кріплення.
- Доступна потужність, якість стисненого повітря, охолоджувальна вода або чилер, витяжка, площа приміщення та підключення до мережі.
- Файли програмного забезпечення: Gerber, Excellon, ODB++, CAD або формат, що використовується існуючою лінійкою.
- Критерії приймання щодо точності, якості кромки, часу циклу, шуму, пилу, навчання, гарантії та запасних частин.
За можливості надсилайте репрезентативну дошку, а не ідеальну демонстраційну панель. Правильний шпиндель – це той, який виконує найскладнішу частину роботи: маленький отвір, який ламає свердла, довгий контур, який нагріває двигун, алюмінієву кромку, яка залишає задирки, або гнучку секцію, яка рухається під тиском.
Висновок: оберіть поведінку різання, а не заголовний RPM
Різниця між свердлильним шпинделем та фрезерним шпинделем полягає в різниці в характері різання. Свердління винагороджує високу швидкість обертання, дуже низьке биття, точний осьовий контроль, чисте повітря або охолодження та надійний моніторинг інструменту. Фрезерування винагороджує стабільний крутний момент, структурну жорсткість, термоконтроль, правильне навантаження стружки та тримач інструменту, який може протистояти бічним силам. Обидва вимагають жорсткого верстата, чистого пристосування, виміряної бібліотеки інструментів та приймальних випробувань на основі реальних плат.
Якщо ваша фабрика виготовляє переважно мікроотвори, почніть зі спеціального високошвидкісного шпинделя для свердління друкованих плат . Якщо ж вона виконує довгі контури, пази або розрізи для зняття панелей, почніть зі шпинделя для фрезерування друкованих плат, орієнтованого на крутний момент. Якщо для однієї й тієї ж панелі потрібні обидві операції, а переналаштування є дорогими, оцініть варіант використання двошпиндельної платформи для свердління та фрезерування з CCD-вирівнюванням. Для ліній з великим обсягом виробництва порівняйте вартість кількох шпинделів з балансом завантаження, перевірки, обслуговування та потужності подальшого виробництва.
CHIKIN CNC публікує рішення для свердління, фрезерування, гібридних CCD, AOI, лазерних та V-CUT-матриць для виробництва друкованих плат. Використовуйте сторінки продуктів як відправну точку, а потім підтвердьте точний шпиндель, діапазон інструментів, діапазон швидкості, охолодження, робочий цикл та критерії прийнятності за допомогою огляду зразка обробки.
Запит на огляд вибору шпинделя для друкованої плати
Часті запитання
Чи завжди шпиндель з вищими обертами кращий для свердління друкованих плат?
Ні. Вищі оберти за хвилину можуть підтримувати свердла малого розміру, але правильна швидкість залежить від діаметра свердла, матеріалу, подачі, висоти стеку, биття та видалення стружки. Перевірений діапазон швидкості корисніший, ніж максимальне число обертів за хвилину.
Чи може один шпиндель виконувати як свердління, так і фрезерування?
Це можливо, але компроміс слід перевірити. Спеціальна свердлильна головка та спеціальна фрезерна головка можуть зменшити кількість змін інструментів та зберегти технологічне вікно, коли обидві операції виконуються часто.
Що мені слід запитати про шпиндельний двигун для друкованої плати?
Запитуйте інформацію про безперервну потужність, крутний момент або криву крутного моменту, діапазон робочих швидкостей, вимірювання биття, охолодження, тип підшипника, систему цанг, метод зміни інструменту, випробування робочого циклу, інтервал обслуговування та час поставки запасних частин.
Чому шпиндель фрезера може створювати шорсткі краї друкованої плати навіть за високих обертів?
Шорсткі краї можуть виникати через недостатній крутний момент, неправильне навантаження стружки, відхилення інструменту, зношені різці, погане закріплення, вібрацію або недостатнє витягування. Одних лише обертів за хвилину неможливо виправити ці проблеми.
Надішліть інформацію про дошку для отримання індивідуальної цінової пропозиції