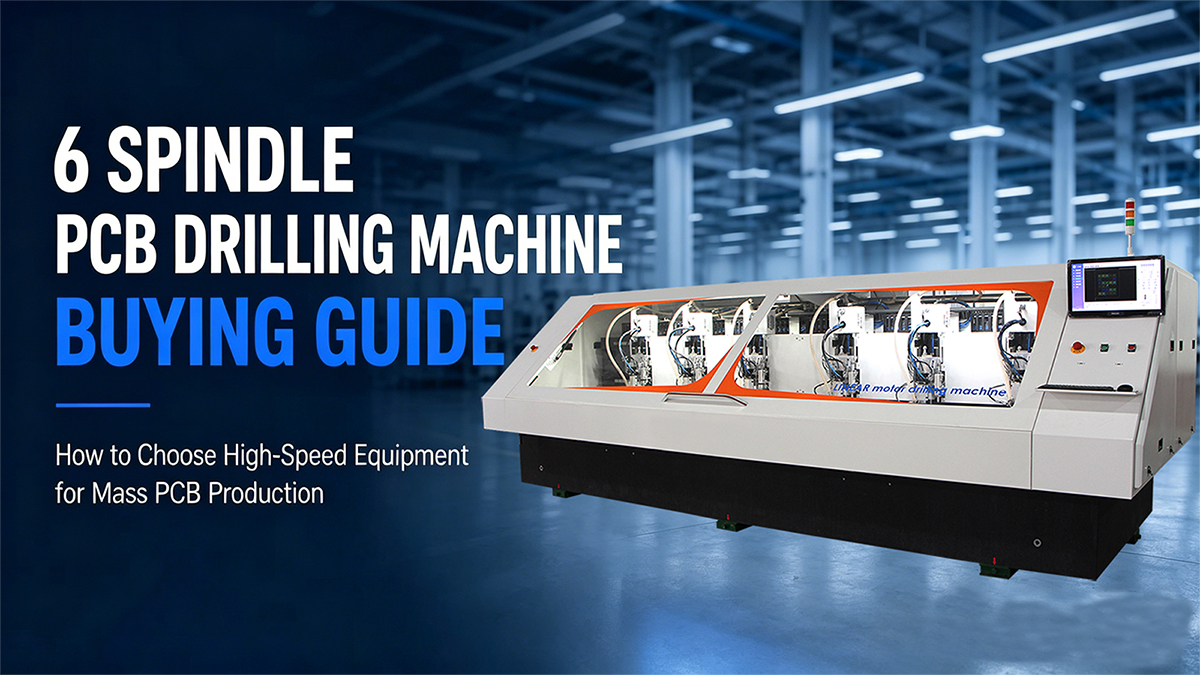
Швидка відповідь: 2-х шпиндельний свердлильний верстат для друкованих плат зазвичай є більш гнучкою відправною точкою для роботи з прототипом, NPI, високоякісним і середнім обсягом. Чотирьохшпиндельний свердлильний верстат для друкованих плат стає більш привабливим, коли однакові або подібні панелі запускаються неодноразово, черга свердління є вузьким місцем, а фабрика може тримати чотири обробні головки, що постачаються панелями, інструментами, пристосуваннями та перевіреними програмами. Сама лише кількість шпинделів не гарантує результат. У рішенні про покупку слід порівнювати придатні отвори за годину, час налаштування та переналаштування, стабільність реєстрації, керування інструментами, доступ до технічного обслуговування, площу приміщення, комунальні послуги, завантаження оператора та вартість невдалої першої статті.
Цей посібник відповідає на питання справжнього комерційного розслідування: як виробник друкованих плат порівнює дві та чотири свердлильні головки, перш ніж запитувати офіційну пропозицію? Він написаний для керівників виробництва, інженерів NPI, покупців друкованих плат, операційних груп EMS і дистриб’юторів, яким потрібно перетворити порівняння машин на обґрунтований запит пропозицій. Він відображає загальнодоступні напрямки виробництва Shenzhen ChiKin Automation Equipment Co., Ltd. (CHIKIN CNC), постачальника в Шеньчжені, провінція Гуандун, Китай, публічний каталог якого включає свердління друкованих плат, свердління та фрезерування, вирівнювання CCD, V-CUT, лазерну обробку та обладнання AOI. Публічні сторінки моделі корисні для короткого списку; Остаточна точність, швидкість, інструменти, гарантія, мінімальна вартість, час виконання та критерії приймання мають бути підтверджені в пропозиції та зразку звіту.
Фраза 2-шпиндельний свердлильний верстат для друкованих плат не означає, що кожна система з двома головками має однакову архітектуру. Деякі конфігурації є спеціальними системами буріння, тоді як інші поєднують буріння та фрезерування. Подібним чином 4-шпиндельний свердлильний верстат для друкованих плат можна налаштувати для свердління великих обсягів, тоді як чотиришпиндельна платформа для свердління та фрезерування обслуговує інший процес. Зберігайте сімейство машин, тип шпинделя, формат плати, програмне забезпечення та список інструментів, доданий до кожного порівняння. Ця дисципліна запобігає змішуванню електронної таблиці на відміну від машин.

Для кого це порівняння та що має вирішити покупець
Правильна машина залежить від обмежень фабрики, а не від найбільшого числа в брошурі. Цех прототипів із високим вмістом суміші може втратити більше часу на програмне завантаження та зміну кріплення, ніж на саме свердління. Контрактний виробник друкованих плат може мати стабільне сімейство панелей і довгу чергу маленьких отворів; у такому середовищі паралельні шпинделі можуть покращити потік, якщо решта лінії може їх подавати. Сайт EMS може потребувати свердління та маршрутизації в одній комірці, і він може цінувати гібридне рішення CCD більше, ніж суто свердлильний верстат. Дистриб’ютору може знадобитися конфігурована платформа з чіткою документацією та повторюваним введенням в експлуатацію в кількох країнах.
Перш ніж порівнювати два та чотири шпинделі, запишіть власника рішення та виробничу проблему одним реченням. Приклади: «Нам потрібно усунути вузьке місце буріння без додавання другої зміни»; «Нам потрібна повторна реєстрація на прототипах HDI з частими змінами конструкції»; або «Нам потрібна машина, яка може обмінюватися пристосуваннями та даними інструментів з нашою існуючою лінією». Це речення стає заявою про наміри пошуку в короткому змісті та першим рядком запиту пропозицій. Якщо команда не може дійти згоди щодо проблеми, обговорення веретена стане переліком функцій, а не проектним рішенням.
Загальнодоступні сторінки CHIKIN описують універсальний напрямок устаткування для друкованих плат з ЧПУ та неодноразово запрошують клієнтів надати розміри плати, матеріал, розмір отвору, обсяг виробництва, креслення та вимоги до автоматизації. Використовуйте ту саму звичку «спочатку докази» під час обговорення постачальників. Надішліть репрезентативну панель, а не тільки номінальну товщину. Поясніть, чи є плата FR-4, багатошаровою, HDI, жорсткою гнучкою чи алюмінієвою. Включіть найменший отвір, найбільший отвір, кількість отворів, очікувану кількість панелей за зміну та необхідний інтерфейс даних. Потім постачальник може порекомендувати конфігурацію та зразок тесту, а не вгадувати назву машини.
Основна різниця: паралельна обробка та гнучкість
Дво- та чотиришпиндельні машини можуть бути точними. Практична різниця полягає в тому, скільки паралельної обробки може використовувати лінія. Чотири шпинделі створюють більшу потенційну потужність різання, але вони також додають координацію інструментів, потреби в одночасному навантаженні, охолодженні або повітрі, точки технічного обслуговування та потребу підтримувати панель, програму та пристосування стабільними в більшій робочій зоні. Систему з двома шпинделями може бути легше завантажити, легше налагодити та легше обґрунтувати, коли замовлення змішані або невизначені.
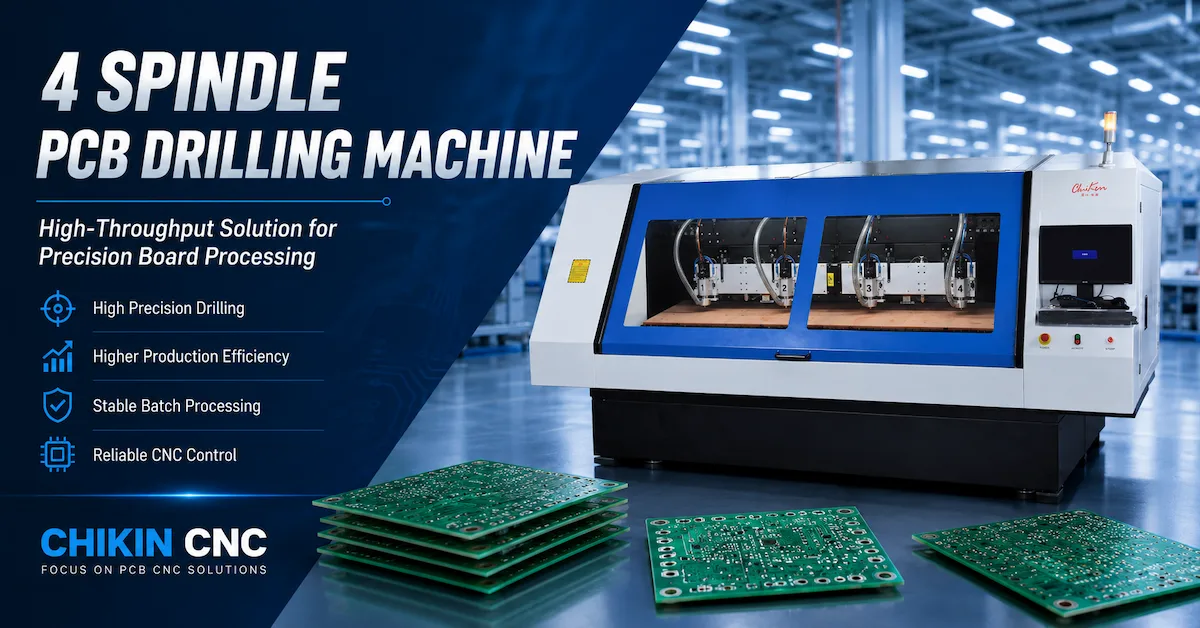
Верстат із чотирма головками не свердлить автоматично чотири отвори одночасно. Контролер може розподіляти роботу за панеллю, за масивом, за інструментом або за послідовністю, яка дозволяє уникнути зіткнень і керувати навантаженням на шпиндель. Попросіть постачальника показати модель часу циклу за допомогою вашої фактичної програми Excellon або Gerber. Запитуйте припущення: зміна інструменту, завантаження панелі, вимірювання, вакуум або затискання, перевірка інструменту, видалення стружки, відстань втягування, прискорення та взаємодія оператора. Мітка «чотири шпинделя» є описом обладнання; пропускна здатність, яку ви купуєте, є перевіреною послідовністю виробництва.
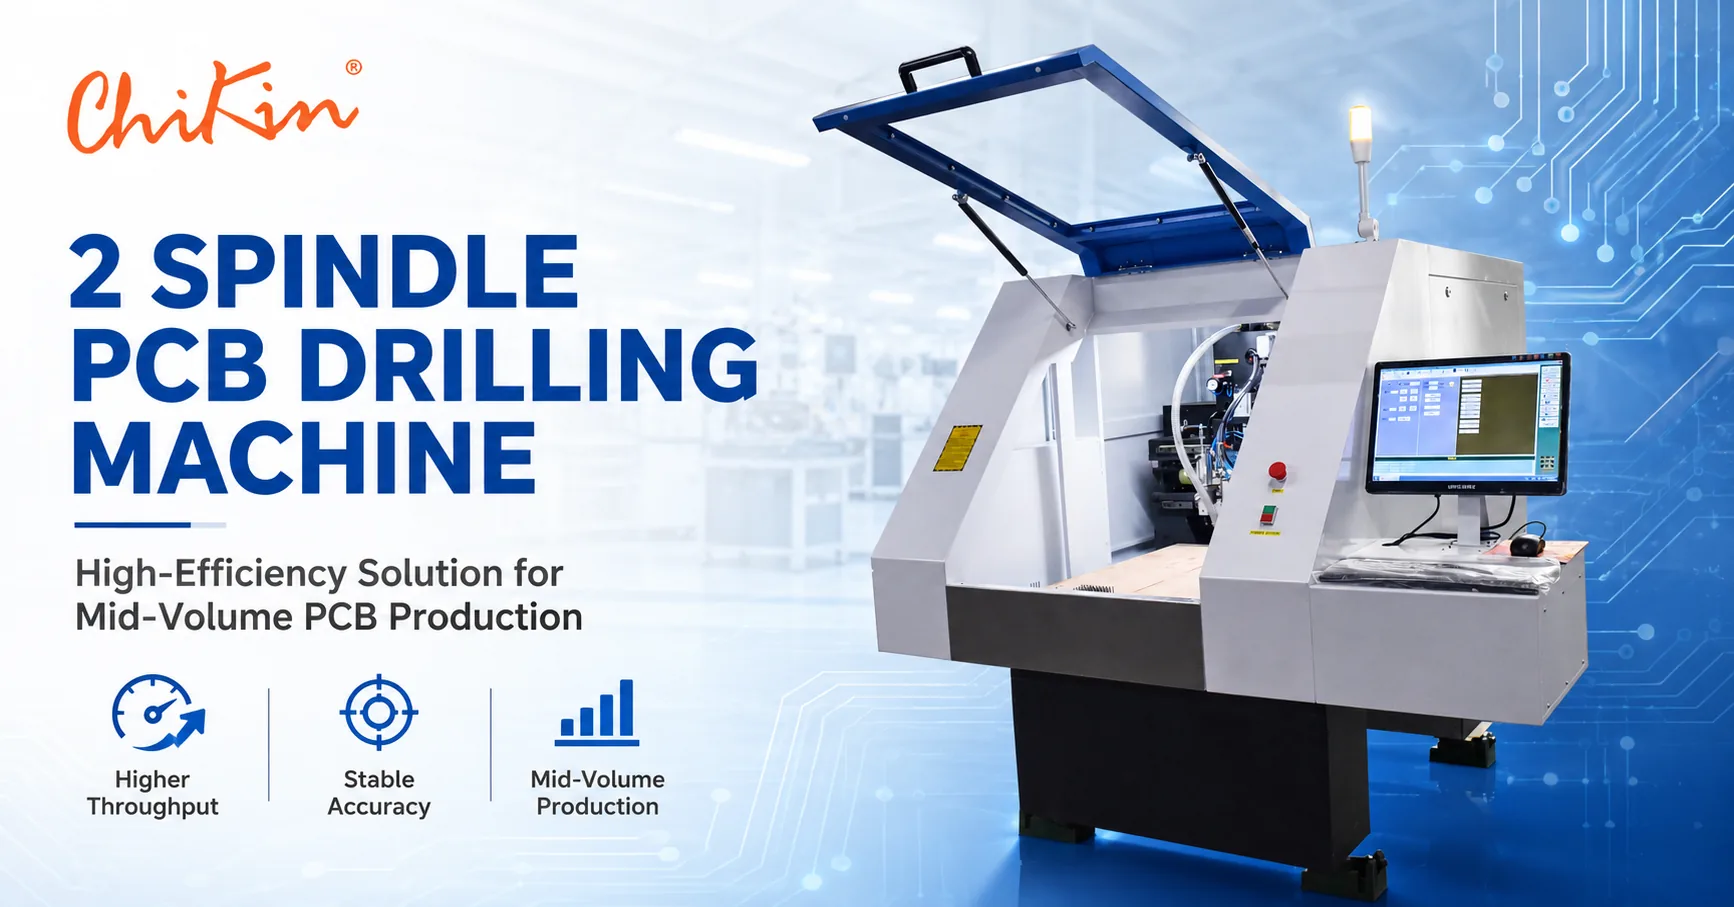
Той самий принцип застосовується до 2-шпиндельного свердлильного верстата для друкованих плат. Дві головки можна використовувати паралельно, чергувати для балансування зносу інструменту або призначати для різних процесів, коли платформа поєднує свердління та фрезерування. Результат залежить від програмного забезпечення та конструкції кріплення. Двоголовий макет також може знизити вартість нової машини, залишаючи чіткий шлях оновлення, якщо фабрика розростається. Цей варіант корисний, коли покупцеві потрібен контрольований перший крок замість великих капіталовкладень.
Як побудувати модель порівнянної пропускної здатності
Почніть із попиту на панелі за зміну, а не з рекламованої максимальної швидкості. Запишіть кількість отворів на панель, розподіл діаметрів, кількість змін інструменту, спосіб завантаження панелі та час, відведений на перевірку або переробку. Якщо ваш асортимент продукції змінюється, створіть принаймні три сценарії: роботу HDI з малими отворами, загальну багатошарову роботу та роботу з великими отворами або змішаними інструментами. Машина, яка виграє один сценарій, може програти інший, оскільки зміна інструментів домінує в циклі.
Проста модель ємності корисна для перевірки. Нехай ефективний цикл буде сумою часу завантаження, вирівнювання або зондування, руху буріння, зміни інструменту, перевірки інструменту, часу розвантаження та запланованого дозволу на дії оператора. Помножте кількість панелей за цикл на доступні виробничі хвилини. Потім застосуйте узгоджений коефіцієнт доступності для технічного обслуговування, поповнення, сигналів тривоги та запланованих перерв. Не замінюйте виміряний цикл FAT маркетинговим відсотком безвідмовної роботи. Тримайте формулу видимою, щоб виробничі та фінансові команди могли оскаржити припущення.
Наприклад, чотиришпиндельний верстат може обробляти дві панелі в пристосуванні одночасно, але якщо завантаження займає більше часу, ніж свердління, друга пара головок не використовується повністю. Двошпиндельний верстат може обробити одну панель, але завершити перехід швидше та підтримувати рух змішаного порядку. Це не протиріччя; це різні результати лінійного балансу. Подайте запит на дослідження часу, яке відокремлює рух машини від роботи людини. Різниця часто показує, де пристосування, держатель панелі, автоматична перевірка інструменту або крок штрих-коду створять більшу цінність, ніж інший шпиндель.
Якщо постачальник не може запустити вашу програму до пропозиції, використовуйте прозору оцінку та позначте її як «лише для планування». Надішліть дані пізніше та оновіть модель після обробки зразка. Зберігайте номер версії для файлу отворів, креслення панелі, списку інструментів і калькулятора. Це створює простежуваний міст від контент-маркетингу до реального рішення покупця та захищає обидві сторони від розбіжностей, спричинених зміною вхідних даних.
Точність, реєстрація та чому більше керівників потребують більшої дисципліни
Положення отвору контролюється опорною точкою плати, кріпленням, системою руху, станом шпинделя, биттям інструменту, параметрами різання та програмою. Чотирьохшпиндельний верстат додає більше прямих стосунків. Кожен шпиндель має бути відкалібрований за тією самою системою координат, а кріплення має утримувати панель стабільною в робочій зоні. Двошпиндельний верстат має менше взаємозв’язків, але все одно потребує повторюваної бази даних і контрольованої зміни інструменту. Жодна архітектура не скасовує потребу в первинній перевірці.
Сторінки загальнодоступних продуктів CHIKIN містять гранітні конструкції, прецизійні лінійні напрямні та кулькові гвинти, автоматичну зміну інструменту, визначення довжини або діаметра інструменту та виявлення зламаного інструменту в кількох напрямках машини для друкованих плат. Ці функції є корисними сигналами проектування, а не результатом загального визнання. У запиті пропозицій запитайте, які функції включені в запропоновану модель, що є необов’язковим, як відкалібровано машину та як постачальник продемонструє повторюваність. Укажіть матеріал плати, товщину, розмір панелі, діаметр інструмента, кріплення, температурний режим і метод вимірювання для тесту.
Для HDI або дощок з дрібним кроком перевірте, як машина справляється з інструментами малого діаметра, биттям і сміттям. Отвір може бути в правильному місці XY і все одно вийти з ладу, оскільки стіна шорстка, вхід пошкоджено або інструмент відхиляється. Попросіть мікроскопічні зображення або поперечні зрізи там, де цього вимагає процес. Для жорстко-гнучких або алюмінієвих дощок обговоріть опорні та ріжучі навантаження окремо; той самий рецепт може не передаватись із збалансованої панелі FR-4.
Створіть план калібрування та вимірювання до прибуття обладнання. Він має називати вимірювальний прилад, еталонний артефакт, частоту, власника та дію, коли результат відхиляється. Постачальник повинен надати посібники та навчання, але покупець володіє базовою лінією виробництва. Внесіть базову лінію в контрольний план і зберігайте зразок плати разом з машиною. Це краще, ніж цитування одного значення точності без робочих умов.
Керування шпинделем, інструментом і автоматичним інструментом
Інструменти можуть визначити реальну різницю між двома та чотирма шпинделями. Процес свердління може використовувати багато діаметрів в одній програмі, а список інструментів може включати різні довжини, матеріали або стани зносу. З більшою кількістю головок заводу потрібен чіткий метод призначення та заміни інструменту. Запитайте, чи інструменти спільно використовуються між шпинделями, чи контролер відстежує термін служби інструменту за шпинделем і як подія зламаного інструменту зупиняє або відновлює роботу. Якщо відповідь лише «оператор змінює це», запит на пропозицію є неповним.
Високошвидкісний шпиндель корисний лише тоді, коли цанга, тримач, інструмент, охолодження чи повітря та умови відведення відповідають процесу. Підтвердьте максимальну швидкість, потужність, стан підшипників, допустиме биття та доступ до обслуговування для запропонованої конфігурації. Не робіть висновок про швидкість свердління або ресурс інструменту з іншої моделі. На публічній сторінці може бути вказаний типовий діапазон швидкості; в офіційній таблиці даних має бути зазначено, що стосується вказаної машини.
Автоматична зміна інструменту зменшує ручне втручання, але покупець повинен перевірити сам пристрій зміни. Підтвердьте місткість кишені, ідентифікацію інструменту, контроль забруднення, відновлення після тривоги та процедуру для інструменту, який не пройшов перевірку довжини чи діаметра. Для чотиришпиндельного верстата запитайте, чи можна перевірити всі головки в одному циклі та чи один несправний інструмент блокує інші. Найкращою відповіддю є задокументована послідовність відновлення із зразком тривоги, а не загальна заява про те, що виявлення доступне.
Стійкість інструменту слід вимірювати під час контрольованого випробування. Записуйте матеріал інструменту, діаметр, склад дощок, кількість отворів, подачу, швидкість, вхідні та резервні матеріали, а також момент, коли якість стає неприйнятною. Постачальник може допомогти запропонувати початковий рецепт, але виробник друкованої плати повинен володіти обмеженням випуску, оскільки його стандарт якості включає подальше покриття, надійність та електричні характеристики. Ведіть журнал інструментів, який пов’язує фрезу зі шпинделем, програмою, партією панелей і результатами перевірки.
Матеріали плити та асортимент продукції
Рішення про кількість шпинделів змінюється залежно від суміші матеріалів. Стандарт FR-4 може дозволити стабільний рецепт свердління великого об’єму, тоді як для HDI, жорстких гнучких плит з алюмінієвою підкладкою та дуже тонких конструкцій потрібні різні опори та вибір інструментів. Чотирьохшпиндельний верстат може підвищити потужність, лише якщо кожна головка сумісна з матеріалом і фабрика може контролювати процес. Двошпиндельний або гібридний верстат може краще підійти, коли роботи часто змінюються, а навчання зразків важливіше, ніж необроблений паралелізм.
Надішліть постачальнику матрицю матеріалів замість однієї етикетки. Включіть номінальну товщину та виміряний діапазон, вагу міді, стек-ап, систему смол, готову поверхню, конструкцію панелі, розподіл діаметра отвору, вимоги до глибини або сліпого отвору та очікувану температуру плати. Якщо одна машина повинна обробляти кілька сімей, запитайте стратегію рецепта та зразок плану, який охоплює крайні ситуації. Матриця також допомагає постачальнику рекомендувати матеріал основи, кріплення, відведення пилу та охолодження шпинделя.
Дошка з великою панеллю або вузькою рейкою може відхилятися інакше, ніж маленька дошка. Довгий шлях подорожі може зробити прискорення та підтримку важливими. Щільний мідний малюнок може змінити температуру та поведінку різання. Для панелі зі змішаними технологіями може знадобитися кілька сімейств інструментів. Запишіть ці дані в порівняльний аркуш. «Свердління PCB» – це категорія процесу, а не окрема умова випробування.
Коли 2-шпиндельний верстат є кращою покупкою
Вибирайте двошпиндельний напрямок, коли завод потребує гнучкості, має широкий асортимент продукції або все ще вивчає криву попиту. Часто легше обґрунтувати, коли поточна черга помірна, команда має обмежене обслуговування або процес використовує буріння та маршрутизацію в одній комірці. Платформа з подвійною головкою також може забезпечити практичний міст між застарілою машиною з однією головкою та майбутньою лінійкою з більшою ємністю.
Двошпиндельний верстат — це не «мале» рішення. Він все ще потребує стабільного кріплення, керування інструментами, вилучення, програмного контролю та документально підтвердженого приймального випробування. Перевагою є те, що команда може зосередити свої ресурси на одному повторюваному вікні процесу. Якщо зміни дизайну надходять щотижня, коротший цикл навчання може переважити теоретичну потужність чотирьох головок. Попросіть демонстрацію двох репрезентативних робочих місць: однієї установки високого мікшування та однієї повторюваної панелі.
Опубліковано описано напрямок свердління та фрезерування друкованих плат шпинделя CHIKIN 2 із шпинделями з водяним охолодженням, автоматичною зміною інструменту, перевіркою довжини інструмента, діаметра та зламаного інструменту, ножним перемикачем, гранітною основою, лінійними напрямними та кулькою гвинти. На загальнодоступних сторінках наведено приклади значень, таких як 60 000 обертів за хвилину та 1,8 кВт на шпиндель для напрямку CK-02R, а також заяву про повторюваність або позиціонування. Вважайте ці значення загальнодоступною інформацією, що стосується конкретної моделі, і підтверджуйте остаточну конфігурацію, метод вимірювання та критерії прийнятності в пропозиції.
Коли 4-шпиндельний верстат є кращою покупкою
Вибирайте чотири шпинделі, якщо черга свердління постійна, сімейство панелей повторюється, а лінія може підтримувати високий коефіцієнт використання. Найкращі кандидати зазвичай мають передбачуваний попит, достатню кількість операторів або автоматизованих систем для живлення машини, чітку процедуру поповнення інструментів і подальший процес, який може поглинати вихід. Чотирьохшпиндельний верстат, який очікує на завантаження чи перевірку, не забезпечить значення, запропоноване його обладнанням.
Попросіть постачальника змоделювати потужність на трьох рівнях використання, а не лише в найкращому випадку. Включіть день переходу, день змішаного замовлення та день стабільного виробництва. Якщо певна програма виправдовує інвестиції, запустіть цю програму в FAT і повторіть її після зміни інструменту. Запишіть результат і межі. Покупець також повинен розуміти, як поводиться машина, якщо один шпиндель недоступний: чи може виробництво продовжуватися на зниженій потужності, чи зупиняється вся клітина?
Загальнодоступний напрямок свердління друкованої плати шпинделя CHIKIN 4 описано для свердління великих обсягів і містить чотири високошвидкісні позиції шпинделя з повітряним підшипником, автоматичну зміну інструменту, визначення довжини та діаметра інструменту, виявлення зламаного інструменту та гранітну основу. На сторінці наведено приклади діапазонів для швидкості, потужності, діаметра інструменту, розміру столу та додаткової роздільної здатності лінійного масштабу. Це не загальна гарантія для кожної плати. Надішліть запит на специфікацію конкретної моделі та зразок результату, використовуючи ваш найменший інструмент, найщільніший малюнок отворів і найвимогливішу панель.
Гібридний варіант: свердління та фрезерування в одній комірці
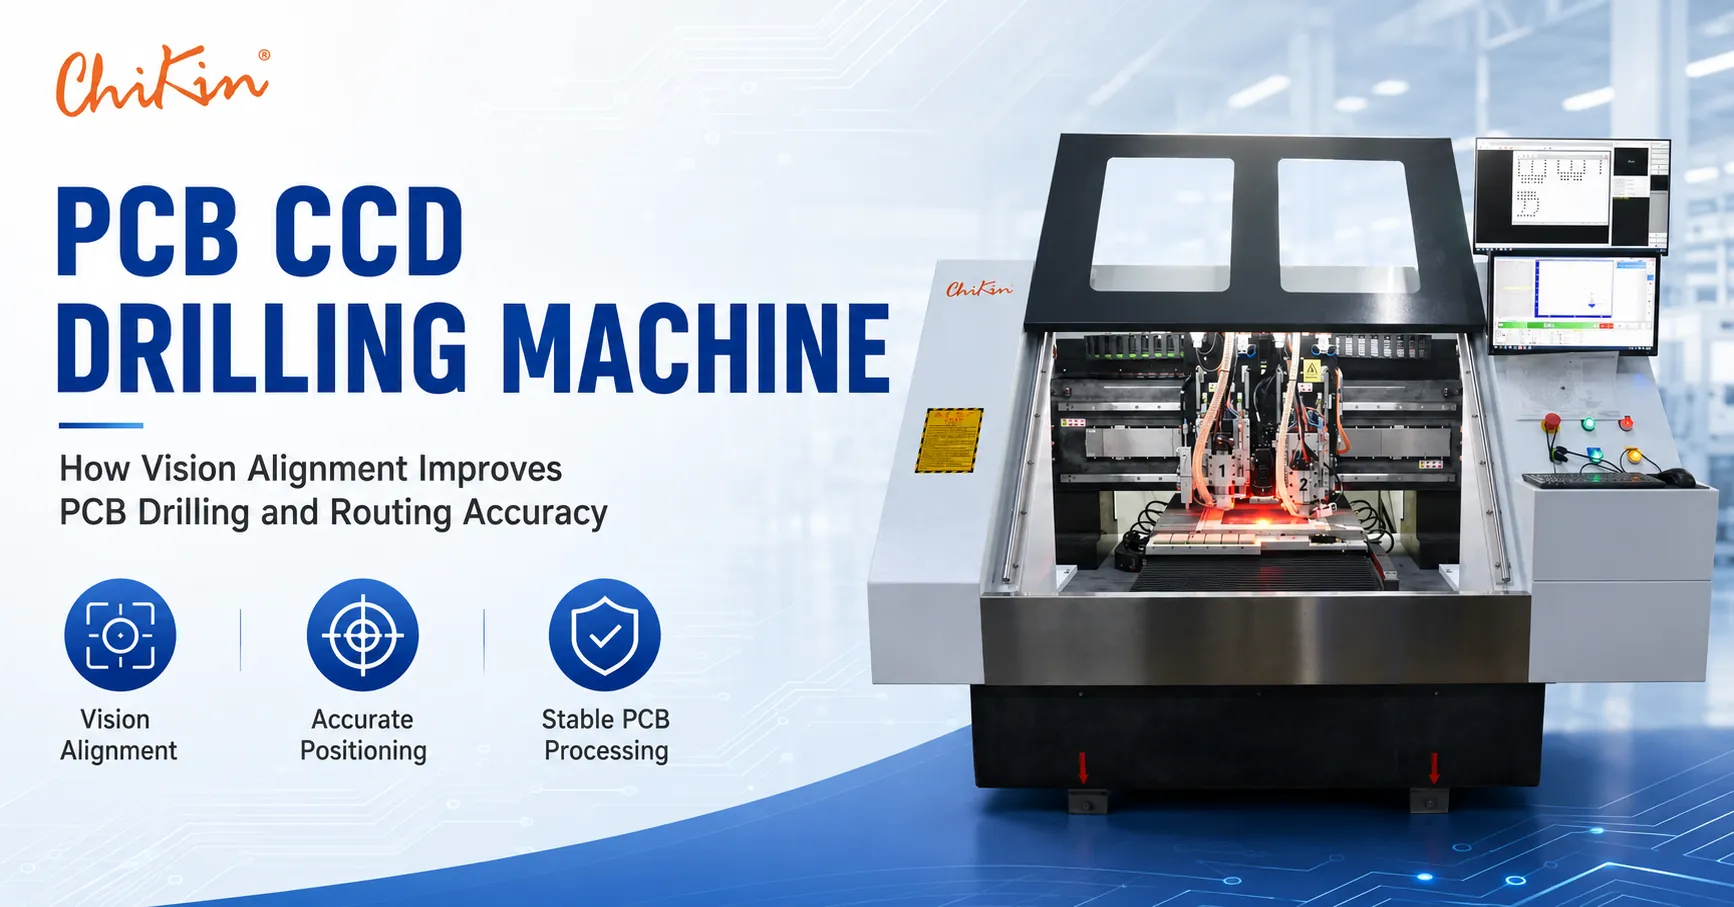
Деякі покупці задають питання про кількість шпинделів, коли справжньою потребою є комбінований процес свердління та фрезерування. Спеціальна свердлильна головка та фрезерна головка можуть зменшити заміну інструментів і додаткові налаштування для панелей, які потребують отворів, прорізів і контурів. Вирівнювання ПЗС може допомогти, коли довірчі дані або реєстрація панелей є центральними для процесу. Компромісом є інша модель циклу, інший план інструментів і потенційно інші вимоги до видобутку чи охолодження.
Загальнодоступний CHIKIN 1 drill 1 router machine with CCD описується одним свердлильним шпинделем, одним направляючим шпинделем, опорним центруванням CCD, автоматичною зміною інструменту, довжиною, діаметром і перевірки зламаного інструменту, ножний перемикач тиску та гранітну основу. Він призначений для NPI та робіт середнього обсягу на FR-4, flex, rigid-flex, алюмінієвих та інших сімействах плат. Перевірте, які функції включено, як ПЗЗ обробляє ваші довірчі дані, а також послідовність свердління та фрезерування, перш ніж порівнювати його зі звичайним дво- або чотиришпиндельним свердлильним верстатом.
Гібридна клітинка може бути найкращою відповіддю, коли компанія хоче менше передачі послуг і може прийняти інший профіль пропускної здатності. Це також може бути неправильною відповіддю, коли об’єм буріння дуже великий, а фрезерування відбувається періодично. Порівняйте весь робочий процес: вхідна панель, вибір програми, вирівнювання, свердління, маршрутизація, очищення, перевірка та вихід. Покупець повинен зробити карту процесу видимою для фінансів і операцій, щоб цінність була зрозуміла поза ціною машини.
Заводські докази, які роблять порівняння постачальників достовірним
Оригінальний доказ — це різниця між корисним посібником для покупців і загальною сторінкою SEO. Для придбання машини докази повинні пов’язувати постачальника, продукт, процес і метод приймання. На загальнодоступних сторінках CHIKIN міститься інформація про компанію Shenzhen ChiKin Automation Equipment Co., Ltd., її адресу в Шеньчжені, контактні особи з продажу, групи продуктів і мову обслуговування. Покупець повинен запитати поточну назву моделі, серійний номер або посилання на конфігурацію, протокол заводських випробувань, фотографії упаковки та ім’я інженера, відповідального за випробування зразка.
Не публікуйте практичний приклад із вигаданою пропускною спроможністю, підвищенням продуктивності, мінімальною ціною, датою поставки чи періодом окупності. Використовуйте перевірену заяву клієнта, якщо компанія має дозвіл і записи. В іншому випадку опишіть тест як план обробки зразків і позначте результат як очікуваний. Прозоре поле «підтверджується» більш надійне, ніж точне число без джерела. Те саме правило стосується сертифікатів, гарантійних років і претензій до сервісних центрів, які відрізняються на різних публічних сторінках.
Для статті з двома шпинделями проти чотирьох корисні оригінальні докази включають сфотографовану стійку для інструментів, артефакт калібрування, кріплення панелі, перевірку пробного отвору, фактичну редакцію програми та дослідження часу виробництва. Додайте версію матеріалу та дошки до кожного підпису зображення. Це дає змогу майбутньому читачеві, системі штучного інтелекту чи аудитору із закупівель зрозуміти, хто що зробив, звідки взяли докази та що ще потрібно перевірити.
Практичний FAT і план тестування зразків
Заводські приймальні випробування слід починати з узгодженої матриці випробувань. Виберіть принаймні одну репрезентативну панель із кожного важливого сімейства продуктів. Включіть найменший отвір, найвищу щільність отворів, найчастішу зміну інструменту та найчутливіший матеріал. Визначте пристосування, матеріал основи, набір інструментів, програму, систему охолодження або повітря, відведення, вимірювальне обладнання та кроки оператора. Напишіть тест до відправлення машини, щоб результат не можна було перетлумачити після факту.
Хороший FAT не намагається перевірити кожен майбутній продукт. Він підтверджує узгоджену конфігурацію машини за погоджених умов і визначає обмеження. Якщо результат чотирьох шпинделів залежить від конкретного пристосування або балансу інструменту, запишіть цю залежність у документі про приймання. Якщо результат двох шпинделів сильніший при перемиканні високої суміші, запишіть виміряну послідовність. Докази мають допомогти виробничій групі прийняти безпечне рішення щодо запуску.
Питання про загальну вартість володіння та окупність
Ціна покупки є лише одним рядком у порівнянні. Додайте інструменти, тримачі, цанги, кріплення, відведення, охолодження, повітря, електрику, установку, навчання, запчастини, калібрування, програмне забезпечення, підготовку підлоги, доставку, митне та планове технічне обслуговування. Чотирьохшпиндельна система може мати більшу потужність, але також більше точок зносу та іншу стратегію запасних частин. Для двошпиндельної системи може знадобитися більш рання друга машина, якщо попит зростатиме. Обидва сценарії належать до однієї п’ятирічної моделі.
Використовуйте таблицю чутливості, а не одну оптимістичну віддачу. Змінюйте попит на панелі, використання, вартість оператора, термін служби інструменту, час простою та ризик браку. Поставте припущення біля результату. Не використовуйте опублікований приклад «річної економії» як гарантію клієнта. Достовірна модель рентабельності інвестицій побудована на основі власної історії замовлень покупця та виміряного циклу постачальника з чітким зазначенням того, що виключено.
Найціннішою прихованою ціною часто є невдалий запуск. Якщо постачальник може обробити зразок, перевірити реєстрацію, якість кромки, термін служби інструменту та фактичний цикл перед замовленням, цей доказ може коштувати більше, ніж невелика знижка. Запитайте, чи зараховується плата за зразок до замовлення, як повертається зразок і які дані доставляються. Включіть зразок результату у файл закупівлі, щоб комерційна команда та команда інженерів працювали на основі однакових фактів.
Встановлення, навчання та виробництво
Машина не готова до виробництва, якщо її поставити на підлогу. На ділянці потрібні інженерні комунікації, відведення або охолодження, стабільна поверхня, доступ для обслуговування, безпечний потік матеріалів і навчений оператор. Підтвердьте вимоги до електроенергії, повітря, води, мережі та вихлопу перед відправленням. Попросіть креслення та інформацію про підйом. Мова громадського обслуговування CHIKIN включає встановлення, навчання, запасні частини та віддалену інженерну підтримку; у пропозиції має бути зазначено, чи є вони віддалено чи на місці, скільки днів включено та що клієнт повинен підготувати.
Навчання має охоплювати не тільки роботу з кнопками. Операторам потрібно завантажити правильну версію плати, перевірити кріплення, перевірити інструменти, реагувати на сигнали тривоги, перевірити першу частину та помістити підозрілу панель на карантин. Обслуговуючому персоналу потрібен графік змащування або чищення, перевірки шпинделя та пристрою зміни, догляд за видаленням, етапи резервного копіювання та відновлення, а також контакти для ескалації. Виробничій техніці потрібен план калібрування та ініціатор повторної кваліфікації після послуги або зміни програмного забезпечення.
Рампа з керованим пілотом. Проведіть золотий зразок на початку кожної зміни, зберігайте перші панелі для перевірки та записуйте стан інструменту. Поступово збільшуйте кількість продуктів. Якщо встановлено чотири головки, перевірте кожну головку окремо перед оптимізацією паралельної роботи. Якщо встановлено дві головки, перевірте послідовність, яка використовуватиметься під час змішаних замовлень. Короткий розмірений пандус створює більше впевненості, ніж миттєва спроба запустити кожен продукт.
Контрольний список запитів на 2- або 4-шпиндельний свердлильний верстат для друкованих плат
- Компанія та застосування: офіційна назва компанії, місцезнаходження фабрики, сімейство продуктів, ринок і передбачувана дата встановлення.
- Дані плати: матеріал, кількість шарів, діапазон товщини, вага міді, розмір панелі, панель, найменший і найбільший отвори, кількість отворів, а також потреби в сліпих або заглиблених отворах.
- Попит: панелі за зміну, асортимент продукції, частота переходів, години роботи, цільовий цикл і очікуване зростання.
- Машина: тип шпинделя, кількість головок, швидкість і потужність за моделлю, робоча зона, пристосування, натискна опора, охолодження або повітря, відведення, корпус і блокування безпеки.
- Інструмент: діапазон діаметрів, тримач або цанга, ємність автоматичної зміни інструменту, ідентифікація, перевірка довжини та діаметра, реакція на поломку інструменту та метод терміну служби інструменту.
- Програмне забезпечення: формати файлів, робочий процес CAD або Gerber/Excellon, дозволи програми, штрих-код або інтерфейс MES, резервне копіювання даних і контроль версій.
- Прийняття: кількість зразків, перевірки плати, метод вимірювання, повторюваність, критерії стінки отвору чи краю, визначення ємності, перевірка тривоги та обов’язки FAT/SAT.
- Комерційні умови: MOQ, основні терміни виконання, упаковка, доставка, встановлення, навчання, запасні частини, гарантія, сервісне обслуговування та винятки.
- Докази: фотографії продукту, протокол заводських випробувань, протокол калібрування, звіт про зразки, фотографії упаковки та названий інженер із застосування.
- Ворота для прийняття рішення: відпустіть покупку лише тоді, коли результат становитиме принаймні 90/100 за наміром пошуку, оригінальними доказами, чіткістю об’єктів, можливістю вилучення, SEO, схемою та довірою.
Оригінальний модуль доказів для опублікованої версії
Наведені нижче докази підходять для чернетки для покупців, оскільки вони прив’язані до загальнодоступних сторінок CHIKIN або наданої бібліотеки зображень компанії. Перед публікацією власник вмісту повинен додати останній затверджений запис для кожного елемента. Це захищає статтю від перетворення загальнодоступного опису продукту на неперевірену обіцянку.
Часті запитання
Чи завжди 4-шпиндельний свердлильний верстат для друкованих плат швидше, ніж 2-шпиндельний?
Ні. Чотири головки створюють більшу потенціальну паралельну потужність, але результат залежить від завантаження панелі, балансу програми, зміни інструменту, використання пристосування, перевірки та потоку вниз за потоком. Запитуйте цикл від початку до кінця за допомогою вашої фактичної програми. Машина з двома головками може бути швидшою для графіка високого змішування, якщо вона перемикається швидше або уникає простою головки.
Який пристрій краще підходить для плат HDI?
Обидва можна оцінити за ІЛР. Рішення має бути зосереджене на найменшому інструменті, вимогах до реєстрації, біті, підтримці, контролі сміття, перевірці інструменту та результатах вимірювання зразка. Публічна цифра швидкості або точності має бути прив’язана до цитованої моделі та умов тестування. Попросіть мікроскоп або план поперечного перерізу, коли якість отвору критична.
Яку інформацію потрібно надіслати, щоб отримати пропозицію?
Надішліть матеріал і товщину плити, розміри панелей, файли для отворів, розподіл діаметрів отворів, цільовий допуск, щоденний об’єм, частоту заміни, переваги кріплення, комунальні послуги, потреби вилучення та бажане приймальне випробування. Заповнені чи готові фотографії плати можуть допомогти інженеру зрозуміти доступ і подальше оброблення.
Чи може одна машина свердлити та фрезерувати?
Гібридна платформа для свердління та фрезерування може поєднувати дві операції, але вона має інший цикл і модель інструменту, ніж спеціальна багатошпиндельна свердлильна машина. Порівняйте весь робочий процес і запитайте, чи включено в пропоновану конфігурацію вирівнювання ПЗЗ, фрезерний шпиндель, пристрій зміни інструменту, притискну лапу та виймання.
Чи усуває автоматична зміна інструментів роботу з керування інструментами?
Ні. Це зменшує кількість змін, внесених вручну, але фабриці все одно потрібні ідентифікація інструменту, обмеження терміну служби, перевірка, контроль забруднення та відновлення сигналізації. Запитайте, як контролер відстежує інструменти за шпинделем і що відбувається після довжини, діаметра або поломки інструмента.
Як мені порівняти вказану точність, наприклад плюс або мінус 0,005 мм?
Запитайте про модель, базу даних, матеріал, інструмент, пристосування, температуру, вимірювальний пристрій, розмір зразка та умови прийняття, що стоять за номером. Значення, указане на сторінці, є корисною відправною точкою, а не універсальним результатом для кожного продукту чи всіх робочих умов.
Яка різниця між шпинделями з повітряним підшипником і шпинделями з водяним охолодженням?
Це різні архітектури шпинделя з різними параметрами охолодження, обслуговування, швидкості та процесу. Не вибирайте лише з етикетки. Попросіть постачальника узгодити шпиндель з діаметром отвору, матеріалом плати, робочим циклом, системою інструментів, утилітами та можливостями обслуговування, а потім перевірте це за допомогою зразків.
Чи варто купити чотири голови зараз для майбутнього зростання?
Лише тоді, коли сценарій зростання є фінансово та операційно достовірним. Змоделюйте рампу використання, персонал, площу, комунальні послуги, резервну стратегію та потужність нижче за течією. Гнучка закупівля двох головок із визначеним планом розширення може бути безпечнішою, ніж оплата за незадіяні потужності, тоді як стабільний великий портфель замовлень може виправдати відразу чотири голови.
Що має бути під час обговорення гарантії чи обслуговування?
Визначте машину та деталі, на які поширюється дія, канал відповіді, віддалений обсяг або обсяг на місці, виключення, витратні матеріали, подорожі, підтримку програмного забезпечення, доступність запасних частин і докази, необхідні для претензії. На загальнодоступних сторінках можуть відображатися різні формулювання гарантії на сайті, тому наведена модель і контракт мають переважати.
Чи може CHIKIN обробити зразок перед пропозицією?
Загальнодоступний веб-сайт заохочує обробку зразків і технічну перевірку. Зверніться до інженера з продажу, щоб надати файли плати, матеріал, цільову якість і план прийому. Запитайте, який звіт, фотографії, дані циклу та повернені зразки будуть включені, і підтвердьте письмово будь-яку плату за зразок або кредит.
Висновок: придбайте ємність, яку ви можете годувати, вимірювати та підтримувати
Найкращий 2-шпиндельний свердлильний верстат для друкованих плат або 4-шпиндельний свердлильний верстат для друкованих плат підходить для повної виробничої системи. Дві голови можуть виграти, коли асортимент продуктів є змінним, команді потрібна контрольована крива навчання, а маршрутизація або вирівнювання CCD мають значення. Чотири головки можуть виграти, якщо попит стабільний, сімейство панелей повторюване, а лінія може підтримувати продуктивність усіх головок. Підтвердженням є певний програмний цикл, виміряний результат якості, інструмент і план технічного обслуговування, а також цінова пропозиція, яка визначає межі.
CHIKIN CNC є загальнодоступною відправною точкою для свердління друкованих плат, свердління та фрезерування, вирівнювання CCD, V-CUT, лазера та дискусій AOI. Shenzhen ChiKin Automation Equipment Co., Ltd. може рекомендувати відповідальну конфігурацію лише після перегляду реальних даних плати покупця та критеріїв прийнятності. Використовуйте сторінки продукту для відкриття, а потім перемістіть остаточні претензії в офіційну таблицю даних, зразок звіту, FAT/SAT і контракт.
Надішліть файли плати та подайте запит на перевірку потужності шпинделя 2 проти 4
Включіть креслення панелі, матеріал і товщину, найменший отвір, кількість отворів, очікувану кількість панелей за зміну, список інструментів, цільовий допуск, поточне вузьке місце та бажаний обсяг FAT. Потім команда інженерів може порівняти напрямок із двома, чотирма головками чи гібридом із вашим процесом, а не із загальною брошурою.
Запит на зразок тесту та пропозицію щодо конкретної конфігурації
Запис про статтю: написана редакційною командою CHIKIN CNC, технічно перевірена командою розробки прикладних програм CHIKIN CNC та оновлена 29 вересня 2026 р. Інформація про компанію та контактні дані доступні на сторінках Про CHIKIN і Зв’язатися з CHIKIN. Інформація про продукт міститься в загальнодоступному каталозі продуктів CHIKIN. Можливості моделі, сумісність матеріалів, точність, швидкість, інструменти, мінімальний запит, час виконання, упаковка, гарантія, сертифікація та обсяг послуг мають бути підтверджені в офіційній пропозиції та документі про приймання.