ابزارهایی را در اطراف سوراخ، شیار یا کانتور مورد نظر خود انتخاب کنید - نه فقط قطر اسمی منطبق. از این راهنما برای بررسی هندسه، تناسب ساقه، محدودیتهای فرآیند، شواهد تأمینکننده و هزینه برد پذیرفتهشده استفاده کنید.
برای مهندسان تولید PCB، تهیه مته و فرز یک تصمیم کنترل فرآیند است. یک ابزار ارزان قیمت در صورت ایجاد سوراخهای بزرگ، لبههای لمینت لبپریده، شکستگی بیش از حد یا توقفهای برنامهریزی نشده دستگاه، میتواند گران شود. تیمهای خرید همچنین باید بین محدوده قطر ابزار منتشر شده توسط دستگاه و مشخصات یک ماده مصرفی خاص تمایز قائل شوند.
این راهنما بر انتخاب متههای مته/ متههای فرز PCB و آمادهسازی RFQ تمرکز دارد. برای تحلیل عمیقتر فرسودگی تدریجی فرز و محرکهای جایگزینی، راهنمای فرسودگی مته فرز PCB CHIKIN CNC را مطالعه کنید.
۱. متههای PCB در مقابل متههای فرز: چه چیزی واقعاً تغییر میکند؟
یک مته PCB دارای یک انتهای برنده نوکتیز است که برای ورود به لمینت و ایجاد سوراخ طراحی شده است. فرآیند آن تحت تأثیر حرکت محوری، تخلیه براده، ثبت سوراخ و وضعیت دیواره سوراخ است. یک فرز از لبههای برنده در امتداد طول کاری خود هنگام حرکت در یک مسیر استفاده میکند؛ نیروهای جانبی، انحراف ابزار، استحکام فیکسچر و پرداخت لبه از عوامل اصلی هستند.
| عامل انتخاب | مته PCB | بیت روتر PCB |
|---|---|---|
| وظیفه اصلی | سوراخهای سرتاسری، سوراخهای قطعات، سوراخهای نصب، سوراخهای ابزارکاری | پروفیلهای تخته، اسلاتها، پنجرههای داخلی، ایزولاسیون خطوط مسیردهی شده |
| حرکت برش اصلی | نفوذ محوری | برش مسیر جانبی |
| تمرکز هندسه | نقطه، حاشیه، تخلیه فلوت، طول کارکرد | الگوی فلوت، طول برش، فرم نوک، براده برداری |
| ریسک فرآیند معمول | مته شکسته، خطای موقعیت سوراخ، لکه، پلیسه | لبههای ناهموار، بیرون زدگی فیبر، شیارهای بزرگ، انحراف ابزار |
| واحد مفید عمر ابزار | متهکاریهای واجد شرایط، زیر یک توده و مادهی مشخص انجام میشوند | مسافت طی شدهی واجد شرایط تحت شرایط تعریف شده |
| سند خریدار | نمودار سوراخ به همراه الزامات مته/سوراخ تکمیل شده | ترسیم خطوط تراز به علاوه الزامات شیار، شیار و لبه |
آنها به سادگی قابل تعویض نیستند زیرا هر دو را میتوان توسط یک اسپیندل کوچک CNC نگه داشت. یک مته PCB نوکتیز نباید بدون تأیید صریح سازنده ابزار، عملیات تراشکاری کانتور دشوار را انجام دهد. به همین ترتیب، نباید فرض شود که یک مته فرز برای ایجاد سوراخهای آبکاری شده دقیق مناسب است.
۲. ابزار را با FR4، چندلایه و سایر مواد PCB مطابقت دهید
FR4 سفت و سخت: الیاف شیشه مشکل برش را تغییر میدهند
FR4 رزین را با تقویتکننده شیشه ترکیب میکند. تقویتکننده ساینده است، بنابراین جنس ابزار، هندسه لبه، تخلیه براده و کنترل حرارت همگی مهم هستند. کاربید به طور گسترده در سوراخکاری و مسیردهی PCB تولیدی استفاده میشود، اما گریدها و هندسههای مختلف میتوانند در یک لمینت یکسان رفتار متفاوتی داشته باشند.
برای متهها، الزامات سوراخکاری نهایی، ضخامت لایه لایه، ارتفاع پشته، توزیع مس و مواد ورودی/پشتیبانی تأیید شده را بررسی کنید. برای روترها، طرح کلی مورد نیاز، حداقل عرض شیار، پشتیبانی پنل و طول برش در هر پنل را مشخص کنید.
تختههای چندلایه: قطر مته را با اندازه سوراخ نهایی اشتباه نگیرید
یک نقشه ساخت ممکن است قطر سوراخ آبکاری شده نهایی را مشخص کند. قطر سوراخکاری مکانیکی میتواند متفاوت باشد زیرا آبکاری مس، دهانه نهایی را تغییر میدهد. این مقدار مجاز به فرآیند ساخت بستگی دارد؛ برای هر کار، یک افزایش کلی اعمال نکنید. قبل از سفارش اندازه مته، از مهندس فرآیند PCB تأییدیه بخواهید.
متههای مکانیکی کوچک نیز محدودیتهایی در رابطه با طول کاری، میزان بیرونزدگی، ضخامت مواد و شرایط پشتهسازی دارند. میکروویوهای ایجاد شده با لیزر یک فرآیند جداگانه هستند و نباید به عنوان قابلیت عادی هر مته مکانیکی ارائه شوند.
سازههای آلومینیومی، با Tg بالا و انعطافپذیری سفت و سخت
این مواد باید به صورت جداگانه ارزیابی شوند. یک روتر که بر روی استاندارد FR4 آزمایش شده است، ممکن است برای پروفیلبندی برد با هسته فلزی به هندسه یا پنجره فرآیند دیگری نیاز داشته باشد. پنلهای صلب-انعطافپذیر، نگرانیهایی در مورد پشتیبانی و انتقال مواد ایجاد میکنند. به جای فرض اینکه یک خانواده مته جهانی، همه بردها را پوشش میدهد، از تامینکنندگان ابزار، توصیههای خاص کاربردی که با نتایج آزمایش پشتیبانی میشوند را بخواهید.
۳. هشت مشخصه که قبل از خرید متههای PCB یا متههای فرز باید بررسی کنید
اندازه واقعی سوراخ یا شیار مسیردهی شده مورد نیاز، تلرانسها و نحوه بررسی قطر ابزار را تأیید کنید.
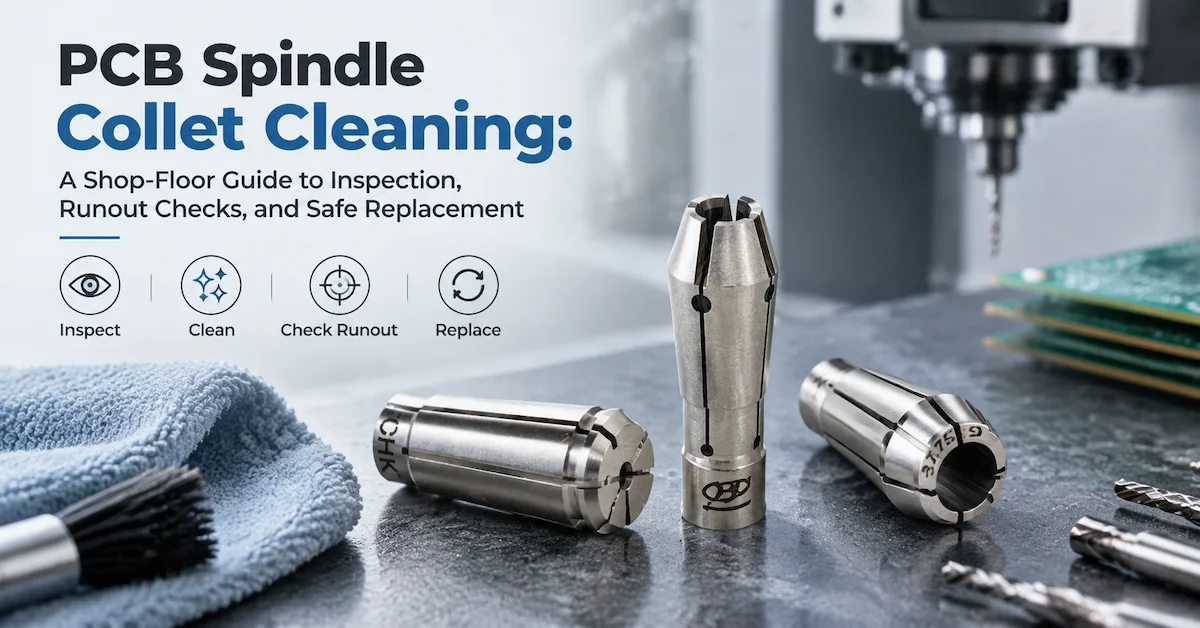
مشخصات نگهدارنده یا کولت را مطابقت دهید؛ قطر برش لزوماً قطر ساقه نیست.
ضخامت تخته، پشته، مواد ورودی/پشتیبانی و طول درگیری ایمن و واجد شرایط را در نظر بگیرید.
هندسه نوک مته و شیار یا مدل شیار و پیکربندی نوک فرز را مشخص کنید.
فقط در مواردی که تأمینکننده ابزار پشتیبانی میکند، درجه کاربید، عملیات سطحی یا پوشش را درخواست کنید.
نه فقط اندازه اسمی مته، بلکه اسپیندل، کولت، روش جایگذاری و اندازهگیری را نیز تأیید کنید.
سرعت، پیشروی، ارتفاع یا عمق پشته، استخراج و استراتژی مسیر ابزار تأیید شده را مستند کنید.
درخواست شماره قطعه سازنده، اصلاح نقشه، شناسایی سری ساخت و شواهد بازرسی.
یک اشتباه رایج در خرید، سفارش ابزار بر اساس «۳.۱۷۵ میلیمتر» بدون مشخص کردن این است که آیا این ابعاد، قطر برش یا ساقه آن را توصیف میکند یا خیر. اشتباه دیگر، خرید قطر صحیح با طول برش ناکافی یا نوک نامناسب است.
راهنمای بازرسی اسپیندل-کولت PCB مربوطه توضیح میدهد که چرا تمیزی، محل قرارگیری، هممرکزی و وضعیت نگهدارنده باید در کنار کیفیت ابزار در نظر گرفته شود.
۴. هندسه روتر: برش الماس، برادهشکن یا فلوت دیگری؟
متههای فرز PCB ممکن است از لبههای برش با الگوی الماس، فرمهای تراشهشکن یا سایر هندسههای فلوت استفاده کنند. هر طرح نحوه برخورد ابزار با لمینت و دور کردن مواد از برش را تغییر میدهد. هیچ هندسه "بهترین" قابل دفاعی برای همه کارهای فرزکاری PCB وجود ندارد.
- روتر با برش الماس یا طرح الماس: اغلب برای روترینگ لمینت فایبرگلاس که در آن برش لبه کنترل شده و حذف ذرات در اولویت هستند، ارزیابی میشود. نتایج واقعی به طراحی ابزار و شرایط فرآیند بستگی دارد.
- هندسه برادهشکن: از ویژگیهای برش منقطع برای مدیریت حذف مواد استفاده میکند. مناسب بودن آن به لمینت، شیار، عمق مسیردهی و پنجره برش توصیهشده توسط تأمینکننده بستگی دارد.
- سایر پروفایلهای فرز انتهایی: ممکن است به مواد یا خطوط خاص مربوط باشند، اما نباید فرض شود که یک فرز انتهایی فلزکاری معمولی با یک روتر اختصاصی PCB مطابقت دارد.
برای شیارهای کوچک و ویژگیهای داخلی، حداقل قطر مجاز ابزار را از نقشه مهندسی تعیین کنید. برای یک طرح کلی مسیردهی شده، کیفیت لبه، ابعاد، بارگذاری ابزار و نحوه برخورد با گرد و غبار را در انواع ابزارهای واجد شرایط مقایسه کنید. گزینههای جایگزین را با استفاده از همان تخته، فیکسچر، اسپیندل و استاندارد بازرسی امتحان کنید.
۵. قبل از درخواست استعلام قیمت (RFQ)، سازگاری دستگاه و کولت را تأیید کنید.
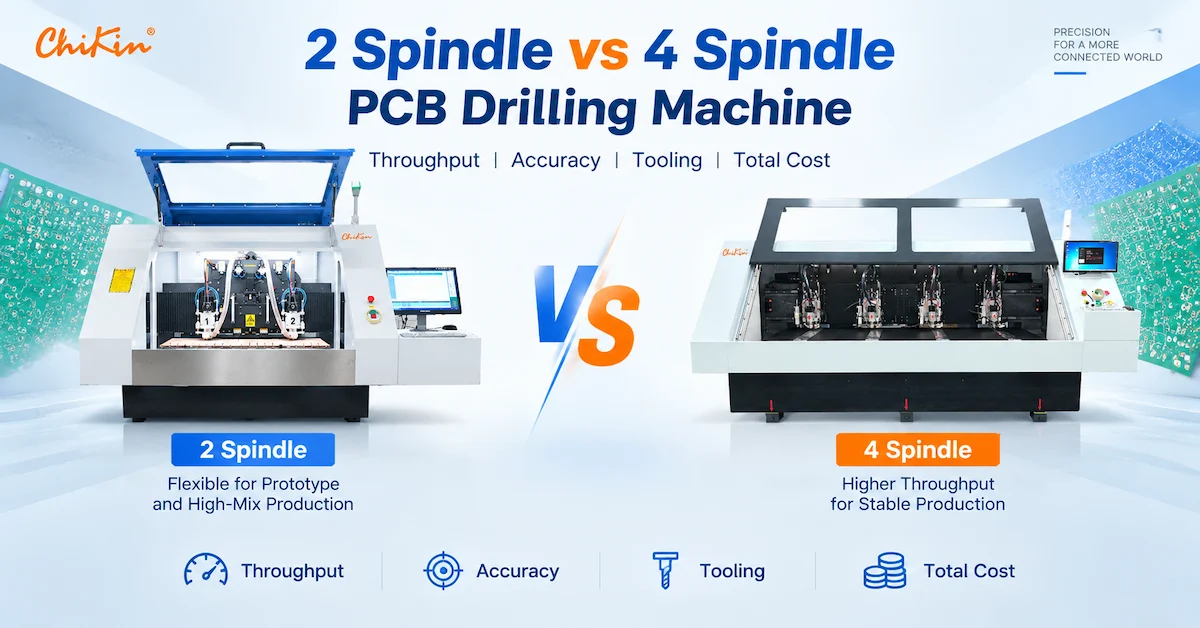
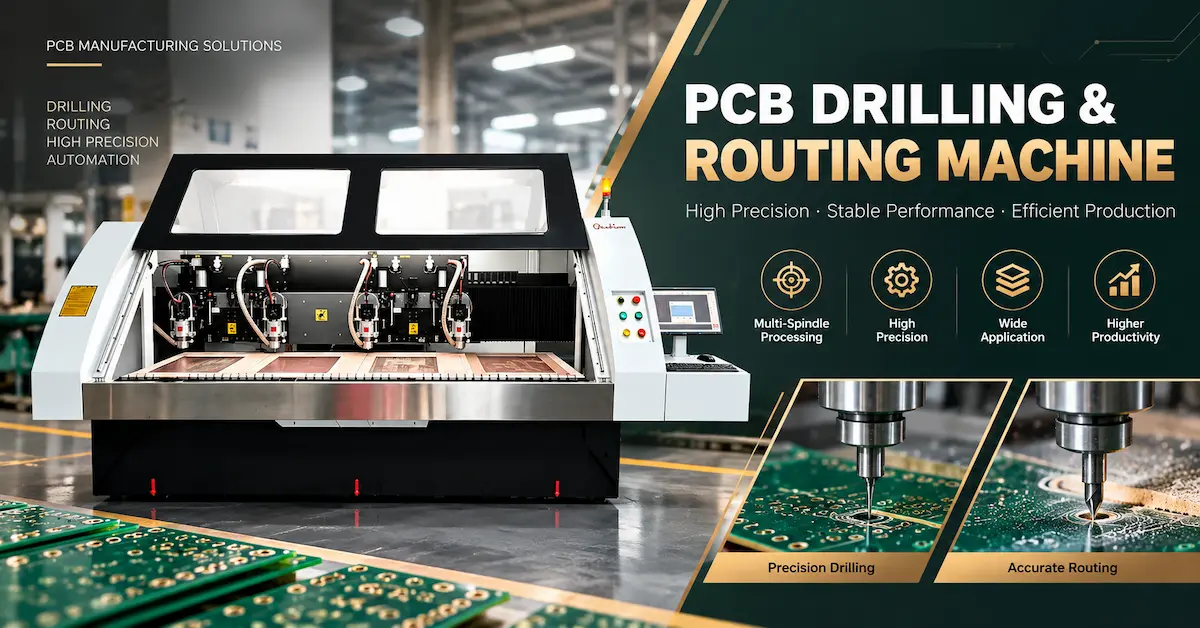
CHIKIN CNC ماشینهای حفاری و ترکیبی حفاری/فرایند فرزکاری را با پیکربندیهای مختلف اسپیندل منتشر میکند. موارد زیر محدوده قطر ابزار تجهیزات منتشر شده هستند و تضمینی برای سازگاری خودکار با هرگونه مته، ساقه، طول ابزار یا پوشش شخص ثالث خاص نیستند.
| مرجع تجهیزات چیکین | اطلاعات منتشر شده در مورد قطر ابزار | تصمیم مربوطه |
|---|---|---|
| CK-02D: دستگاه سوراخکاری دو اسپیندل | سوراخکاری: 0.15–6.35 میلیمتر | ابزار حفاری پرسرعت، ساقه/نگهدارنده و الزامات واقعی پشته را بررسی کنید. |
| CK-04D: دستگاه سوراخکاری 4 اسپیندل | سوراخکاری: 0.15–6.35 میلیمتر | تعداد ابزار کنترل و محدودیتهای ضربه واجد شرایط در چندین سر. |
| ۱ مته + ۱ مسیر با CCD | سوراخکاری: 0.15-6.35 میلیمتر؛ مسیردهی: 0.5-3.175 میلیمتر | ابزارهای دریل و فرز، از جمله نگهدارندههای آنها را به طور مستقل مشخص کنید. |
| CK-04R: دستگاه سوراخکاری/فرزکاری 4 اسپیندل | رابط ابزار واقعی را برای پیکربندی سفارش داده شده تأیید کنید | هندسه مسیردهی، طول ابزار برش، تناسب خشاب و بررسی ابزار را تأیید کنید. |
این وبسایت همچنین یک کولت CHK 3.175 را در فهرست قطعات مرتبط خود قرار داده است. ابعاد ساقه آن نباید به عنوان مدرکی برای سازگاری با هر اسپیندل CHIKIN در نظر گرفته شود؛ میزان مخروطی بودن، طول، میزان گیرایی و مدل اسپیندل را با دستگاه نصب شده مطابقت دهید.
پیکربندیهای مربوط به CHIKIN، تعویض خودکار ابزار و تشخیص طول، قطر یا شکستگی ابزار را توصیف میکنند. اینها کنترلهای تنظیمات ارزشمندی هستند، اما تشخیص شکستگی ابزار با اندازهگیری سایش تدریجی لبه یکسان نیست . بپرسید کدام توابع با مدل دقیق گنجانده شدهاند و آیا برای ابزارهای انتخاب شده اعمال میشوند یا خیر.
آیا نیاز به تطبیق ابزار با دستگاه CNC PCB دارید؟
مدل دستگاه، مشخصات اسپیندل و نگهدارنده، جنس برد مدار چاپی، نمودار مته/سوراخ، مسیر مسیردهی و اهداف تولید خود را ارسال کنید. از تیم CHIKIN بخواهید رابط ابزار و پیکربندی تجهیزات مناسب را بررسی کنند.
۶. تنظیم سرعت پیشروی، سرعت و عمر ابزار از آزمایشهای تایید شده
حداکثر دور در دقیقه دستگاه، یک دستورالعمل برش آماده برای استفاده نیست. سرعت کار و پیشروی به قطر ابزار، هندسه، جنس، پشته تخته، وضعیت اسپیندل و توصیههای سازنده ابزار بستگی دارد.
دو رابطه میتواند به مهندسان در بررسی پیشنهادهای فنی کمک کند:
- پیشروی دریل (میلیمتر بر دقیقه) = سرعت اسپیندل (دور بر دقیقه) × پیشروی در هر دور (میلیمتر بر دور)
- سرعت پیشروی فرز (میلیمتر بر دقیقه) = سرعت اسپیندل (دور بر دقیقه) × تعداد دندانههای برش × بار برادهبرداری (میلیمتر بر دندانه).
این فرمولها روابط مبتنی بر هندسه را توصیف میکنند، نه تنظیمات ایمن جهانی. برخی از هندسههای مسیریابی PCB به طور مرتب با یک مدل شمارش دندانه فرز انتهایی معمولی مطابقت ندارند، بنابراین به جای وارد کردن بار براده حدسی، از توصیه فرآیند خاص هندسه استفاده کنید.
متهها را با تعداد ضربههای مجاز برای یک ماده و پشته کاملاً مشخص ارزیابی کنید. متههای فرز را با فاصله تجمعی مسیردهی و کیفیت لبه مورد قبول ارزیابی کنید، و تعداد پنل را به عنوان یک مرجع اضافی در نظر بگیرید. محدودیتها باید از آزمایشهای تولید مکرر حاصل شوند - نه ادعاهای کلی مانند "10،000 سوراخ" یا "کاربید با عمر طولانی".
۷. قبل از سرزنش ابزار برش، نقصها را تشخیص دهید
| نقص مشاهده شده | رابطه احتمالی ابزارآلات | شرایط دیگری که باید بررسی شوند |
|---|---|---|
| مته به طور غیرمنتظرهای میشکند | باریکی بیش از حد، آسیب ابزار یا هندسه نامناسب | میزان انحراف، ارتفاع پشته، خوراک، مواد ورودی، گیره |
| سوراخهای بزرگ یا ناهمگون | مشکل انحراف یا قطر ابزار | وضعیت اسپیندل/کولت، انحراف مته، روش اندازهگیری |
| لکه یا پلیسه روی دیواره سوراخ | هندسه نادرست یا لبه برش کُند | گرما، تغذیه/سرعت، لمینت، مواد پشتیبان |
| لبههای ناهموار و شیاردار | فلوت نامناسب یا ساییدگی | لرزش پنل، جهت مسیر، مکش گرد و غبار، پشتیبانی |
| رانش عرض شیار | انحراف ابزار یا تغییر قطر مؤثر | انحراف، جبران مسیر، بار برش، فیکسچر |
هر بار یک متغیر کنترلشده را تغییر دهید. یک ابزار جدید که بلافاصله همان نقص را ایجاد میکند، باید بررسیهای اسپیندل، کولت، فیکسچر و استخراج را آغاز کند، نه یک سفارش ابزار گرانقیمت دیگر. توضیح CHIKIN در مورد سوراخکاری اسپیندل در مقابل مسیردهی، پیشینه مفیدی در مورد اینکه چرا ابزار محوری و جانبی نیازهای متفاوتی به اسپیندل تحمیل میکنند، ارائه میدهد.
۸. بر اساس هزینه هر برد پذیرفتهشده خرید کنید، نه فقط قیمت واحد
قیمت ابزار، هزینه تولید را توصیف نمیکند. یک مته ارزانقیمت ممکن است نیاز به تعویض مکرر داشته باشد؛ یک فرز ممکن است برای مدت طولانی برش دهد اما قبل از اینکه از نظر فیزیکی بشکند، الزامات کیفیت لبه را برآورده نکند.
هزینه ابزار حفاری به ازای هر سوراخ پذیرفته شده = هزینه مته مربوطه ÷ سوراخ های پذیرفته شده ایجاد شده. هزینه ابزار فرز به ازای هر برد پذیرفته شده = هزینه ابزار فرز مربوطه ÷ بردهای پذیرفته شده تراشیده شده. این اقدامات باید در کنار هزینه نیروی کار تعویض ابزار، ضایعات، زمان از کار افتادگی و هزینه بازرسی بررسی شوند.
از فروشندگان ابزار بخواهید که جنس مورد آزمایش، قطر، مسیر چینش یا مسیر برش، شرایط ماشینکاری، اندازه نمونه و معیار برداشت را گزارش دهند. بدون این متغیرها، نمیتوان وعدههای مربوط به طول عمر ابزار از تأمینکنندگان مختلف را به طور منصفانه مقایسه کرد.
۹. چک لیست استعلام قیمت مته PCB / مته فرز
هنگام ارزیابی ابزار، سازگاری با CNC یا بسته تجهیزات و مواد مصرفی، از دستورالعمل خرید زیر استفاده کنید.
| ارسال به تامین کننده | حداقل اطلاعات |
|---|---|
| کاربرد | سوراخکاری، حد مجاز سوراخکاری با آبکاری، شیارزنی یا مسیردهی پروفیل |
| ساخت برد مدار چاپی | جنس، لایهها، ضخامت، دمای انتقال حرارت بالا/هسته فلزی/انعطافپذیری صلب در صورت وجود |
| طراحی | نمودار سوراخ، الزامات سوراخ نهایی، کانتور/شیار و تلرانسها |
| جزئیات ابزار | قطر برش، ساقه، شکل نوک/فلوت، طول برش و طول کلی |
| رابط دستگاه | مدل ماشین، شناسه اسپیندل، مرجع کولت/نگهدارنده، محدودیتهای خشاب ابزار |
| شرایط تولید | دور اسپیندل، پیشروی، انباشت، طول مسیر، مسیر ابزار، استخراج و فیکسچر |
| صلاحیت | روش بازرسی، مقدار نمونه، معیارهای پذیرش، عیوب مشاهده شده |
| الزامات تجاری | مصرف ماهانه مورد انتظار، قابلیت ردیابی لات، زمان تحویل و سفارشات تکراری |
درخواست نقشه یا برگه اطلاعات ابزار دقیق و در صورت امکان، یک طرح آزمایشی نمونه را داشته باشید. در صورت سفارش دستگاه CHIKIN، مشخصات نگهدارنده/ابزار تأیید شده را به عنوان بخشی از مستندات پذیرش تجهیزات درخواست کنید. محدوده قطر منتشر شده دستگاه به تنهایی جایگزین نیست.
۱۰. سوالات متداول
آیا میتوان از متههای PCB به عنوان متههای فرز استفاده کرد؟
نه به عنوان یک جایگزین عمومی. هندسه نوک مته برای ایجاد سوراخ محوری بهینه شده است، در حالی که هندسه فرز برای برش کانتور جانبی در نظر گرفته شده است. فقط از فرآیندهایی استفاده کنید که صریحاً توسط سازنده ابزار و تجهیزات پشتیبانی میشوند.
آیا متههای کاربیدی PCB از ابزارهای معمولی HSS بهتر هستند؟
کاربید به طور گسترده برای لایههای ساینده PCB و کاربردهای دقیق با سرعت بالا استفاده میشود. با این حال، در انتخاب باید شکنندگی، میزان لنگی دستگاه، هندسه، جنس و عمر ابزار معتبر در نظر گرفته شود؛ جنس به تنهایی تعیینکننده یک فرآیند ایمن نیست.
آیا شاخه فرز 3.175 میلیمتری با هر اسپیندل فرزکاری PCB سازگار است؟
خیر. قطر کولت فقط یک بعد دارد. طراحی نگهدارنده، میزان گیرایی، طول ابزار، تعادل و محدودیتهای خاص اسپیندل باید همگی تأیید شوند.
کارخانههای تولید PCB چگونه باید عمر ابزار را مقایسه کنند؟
برای سوراخکاری، برخوردهای تایید شده را تحت همان جنس، پشته و پارامترها مقایسه کنید. برای مسیریابی، فاصله تایید شده مسیریابی شده و کیفیت لبه مورد قبول را مقایسه کنید. ضایعات، زمان تعویض و قابلیت ردیابی ابزار را نیز در نظر بگیرید.
آیا CHIKIN CNC تمام متهها و فرزهای توضیح داده شده در این راهنما را میفروشد؟
صفحات وبسایت تأیید شده عمدتاً به بحث در مورد ماشینهای سوراخکاری/فرآیندکاری PCB، قطعات مرتبط و ابزارآلات میپردازند. در دسترس بودن قطعات یدکی مصرفی مته یا فرز خاص باید مستقیماً از طریق تیم تحقیق CHIKIN تأیید شود، نه اینکه از روی این راهنما فرض شود.
درخواست بررسی تجهیزات و ابزارآلات بر اساس کاربرد
نقشه برد، ابعاد ابزار، نقص یا مشکل سایش فعلی، مدل دستگاه و خروجی مورد نیاز خود را به اشتراک بگذارید. درخواست بررسی سازگاری مدل خاص و محدوده قیمت را بدهید.
نتیجهگیری
انتخاب متههای PCB و متههای فرز با ویژگیهای نهایی شروع میشود: سوراخهای دقیق به هندسه مته واجد شرایط نیاز دارند، در حالی که شیارها و خطوط بیرونی برد تمیز به هندسه فرزکاری مناسب و برش جانبی کنترلشده نیاز دارند. قطر، ساقه، طول کار، جنس، تناسب کولت و شرایط فرآیند مستند، بیش از یک برچسب کلی «مته کاربیدی» اهمیت دارند.
برای تجهیزات جدید یا تغییرات ابزار، از یک RFQ (درخواست استعلام قیمت) و آزمایشهای هیئت مدیره نماینده برای تأیید خروجی پذیرفته شده و هزینه عملیاتی استفاده کنید. تجهیزات حفاری و مسیردهی CHIKIN CNC را بررسی کنید و قبل از انجام یک پیکربندی خاص ، با تیم فنی در مورد مشخصات کاربرد خود تماس بگیرید .