وقتی یک کارخانه PCB شروع به مقایسه مشخصات اسپیندل میکند، اولین سوال اغلب ساده است: کدام اسپیندل RPM بالاتری دارد؟ این سوال قابل درک است، اما به ندرت به دستگاه مناسب منجر میشود. یک اسپیندل به صورت جداگانه انتخاب نمیشود. این اسپیندل بر اساس قطر ابزار، نوع مواد، جهت برش، نیاز به سوراخ یا طرح کلی، برنامه تولید و برنامه نگهداری انتخاب میشود. یک اسپیندل بسیار سریع میتواند انتخاب اشتباهی برای یک مسیر فرزکاری سنگین باشد. یک اسپیندل فرزکاری قدرتمند میتواند انتخاب ضعیفی برای یک میکرودریل باشد که نیاز به ورود و خروج تمیز با سرعت بالا دارد.
این معنای عملی اسپیندل سوراخکاری در مقابل اسپیندل فرزکاری است. تفاوت فقط در برچسب روی موتور نیست. بلکه در نحوه تبدیل توان الکتریکی به رفتار برش توسط اسپیندل است. یک اسپیندل سوراخکاری معمولاً برای ابزارهای چرخشی کوچک، بار شعاعی کم، چرخههای کوتاه ضربه زدن و موقعیت سوراخ قابل تکرار بهینه شده است. یک اسپیندل فرزکاری معمولاً برای فرزهای انگشتی، شیارها، خطوط بیرونی تخته، بار جانبی سنگینتر و درگیری مداومتر با قطعه کار بهینه شده است.
برای تولیدکنندگان برد مدار چاپی، این تمایز بر پنج نتیجه تأثیر میگذارد که اندازهگیری آنها در کارگاه آسان است: کیفیت دیواره سوراخ، پرداخت لبه، شکستگی ابزار، زمان چرخه و هزینه هر پنل خوب. این راهنما تفاوتها را با اصطلاحات مهندسی ساده توضیح میدهد و سپس آنها را به یک چک لیست خرید تبدیل میکند. هدف این نیست که یک اسپیندل را به طور کلی بهتر اعلام کنیم. هدف این است که به خریدار کمک کنیم اسپیندلی را انتخاب کند که با کار مطابقت داشته باشد.

پاسخ کوتاه: حفاری مربوط به ورود محوری تمیز است؛ مسیردهی مربوط به کنترل بار جانبی است
یک اسپیندل حفاری، یک مته کوچک را در امتداد محور Z به داخل تخته فشار میدهد. ابزار باید در حین برش مس، رزین و تقویت شیشه، صاف بماند. این فرآیند از سرعت بالا، انحراف کم، کنترل دقیق Z، تخلیه خوب براده و سیستم یاتاقان اسپیندل که میتواند در شروع و توقفهای مکرر دوام بیاورد، بهره میبرد. یک اسپیندل فرز انگشتی را از طریق یک طرح کلی، شکاف، حفره یا لبه هدایت میکند. این ابزار در معرض نیروهای برشی شعاعی قرار دارد. این فرآیند از گشتاور، سختی، سرعت پایدار تحت بار، ظرفیت خنککننده و موتوری که میتواند برای مدت طولانی بدون رانش حرارتی کار کند، بهره میبرد.
همپوشانی وجود دارد. هر دو اسپیندل به لرزش کم، یاتاقانهای دقیق، کولتهای قابل اعتماد، ابزار متعادل و قاب ماشینی که هنگام ورود ابزار به ماده حرکت نکند، نیاز دارند. یک دستگاه CNC PCB مدرن ممکن است از اسپیندلهای حفاری و فرزکاری جداگانه استفاده کند، یا ممکن است از یک اسپیندل و کتابخانه ابزار قابل تنظیم استفاده کند. راه حل صحیح به ترکیب سوراخها و خطوط در صف تولید بستگی دارد.
| عامل تصمیم گیری | اسپیندل حفاری PCB | اسپیندل مسیریابی PCB | چرا مهم است؟ |
|---|---|---|---|
| حرکت اولیه | فرو رفتن و جمع شدن محوری | درگیری مداوم XY با کنترل عمق Z | سوراخکاری به ابزار در امتداد محورش فشار وارد میکند؛ فرزکاری بار جانبی را افزایش میدهد. |
| ابزار معمولی | میکرو مته، اغلب کاربید | روتر کاربیدی، فرز انگشتی، کاتر شیاردار یا مته V شکل | هندسه ابزار، سرعت و گشتاور مورد نیاز را تعیین میکند. |
| سرعت ترجیحی | دور موتور بسیار بالا برای قطرهای کوچک | دور موتور کمتر یا متوسط با گشتاور مفید | با افزایش قطر ابزار، سرعت سطح به سرعت افزایش مییابد. |
| تقاضای گشتاور | معمولاً متوسط، اما حساس به انحراف | بالاتر، به خصوص در اسلاتها و استکهای ضخیم | گشتاور از سقوط سرعت و آسیب لبه جلوگیری میکند. |
| الگوی وظیفه | چرخههای کوتاه زیاد و حرکات مکرر Z | برشهای طولانیتر و بار پایدار | خنککننده و یاتاقانها باید با مشخصات حرارتی مطابقت داشته باشند. |
| ریسک معمول | مته شکسته، سوراخ بزرگ، لکه، ثبت ضعیف | لرزش، پلیسه، لایه لایه شدن، انحراف ابزار | حالتهای مختلف خرابی نیاز به کنترلهای متفاوتی دارند. |
| بهترین تناسب | مسیرها، سوراخهای عبوری، سوراخهای ابزار، روزنههای کوچک | خطوط کلی تخته، شیارها، جیبها، جدا کردن پنلها و لبهکاری | این عملیات باید اسپیندل را تعیین کند. |
۱. سرعت: چرا RPM مفید است، اما به تنهایی کافی نیست
RPM اهمیت دارد زیرا سرعت برش در لبه ابزار را کنترل میکند. برای یک ابزار چرخان، سرعت تقریبی سطح برابر است با:
سرعت برش (متر بر دقیقه) = عدد پی × قطر ابزار (میلیمتر) × دور در دقیقه / ۱۰۰۰
با کوچکتر شدن ابزار، اسپیندل باید سریعتر بچرخد تا سرعت لبه مفید را حفظ کند. به همین دلیل است که یک میکرودریل که برای یک سوراخ کوچک PCB استفاده میشود، ممکن است به دور در دقیقه بسیار بالاتری نسبت به یک فرز فرز ۳ میلیمتری نیاز داشته باشد. اگر سرعت اسپیندل برای یک مته کوچک خیلی کم باشد، ابزار میتواند به جای برش، سایش ایجاد کند. گرما افزایش مییابد، دیواره سوراخ کمتر تمیز میشود و ممکن است مته قبل از رسیدن به عمق برنامهریزی شده بشکند.
بنابراین، یک اسپیندل حفاری معمولاً با دور موتور بالا طراحی میشود. CHIKIN در صفحه محصول CK-04D خود، چهار اسپیندل یاتاقان هوایی پرسرعت را در محدوده ۱۶۰،۰۰۰ تا ۲۰۰،۰۰۰ دور در دقیقه فهرست میکند که محدوده ابزار حفاری آنها از ۰.۱۵ تا ۶.۳۵ میلیمتر است. این یک مشخصات خاص مدل است و یک قانون جهانی برای هر اسپیندل حفاری PCB نیست. این نوع پوشش سرعت مورد استفاده را زمانی نشان میدهد که یک خط تولید باید سوراخهای کوچک زیادی را با میزان خروج کنترلشده پردازش کند.
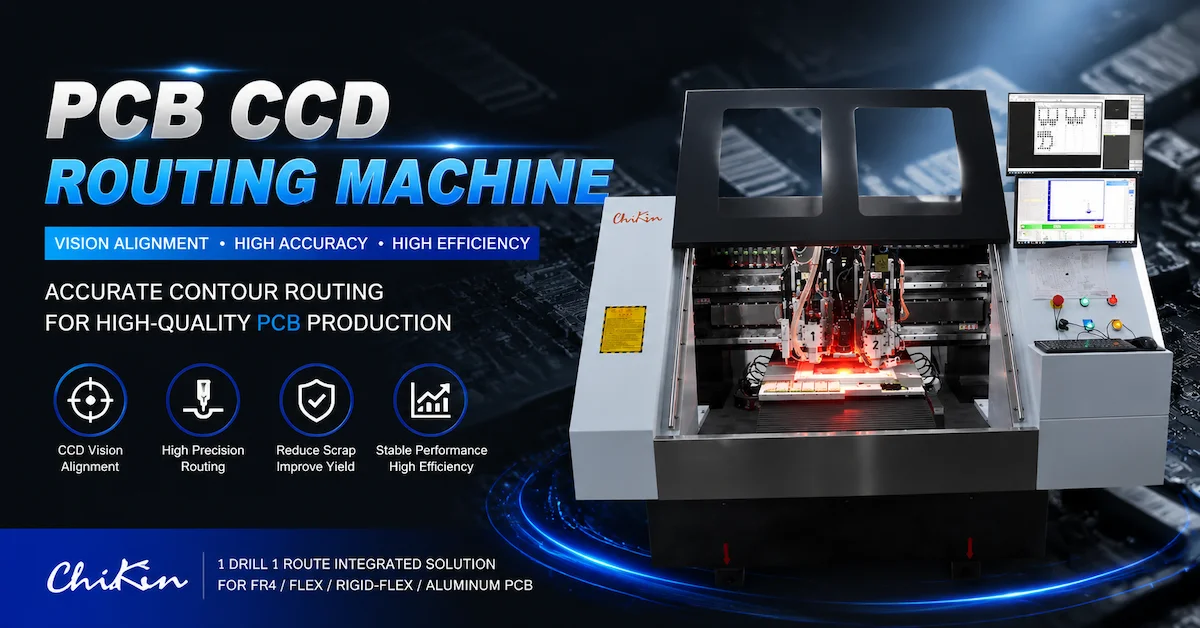
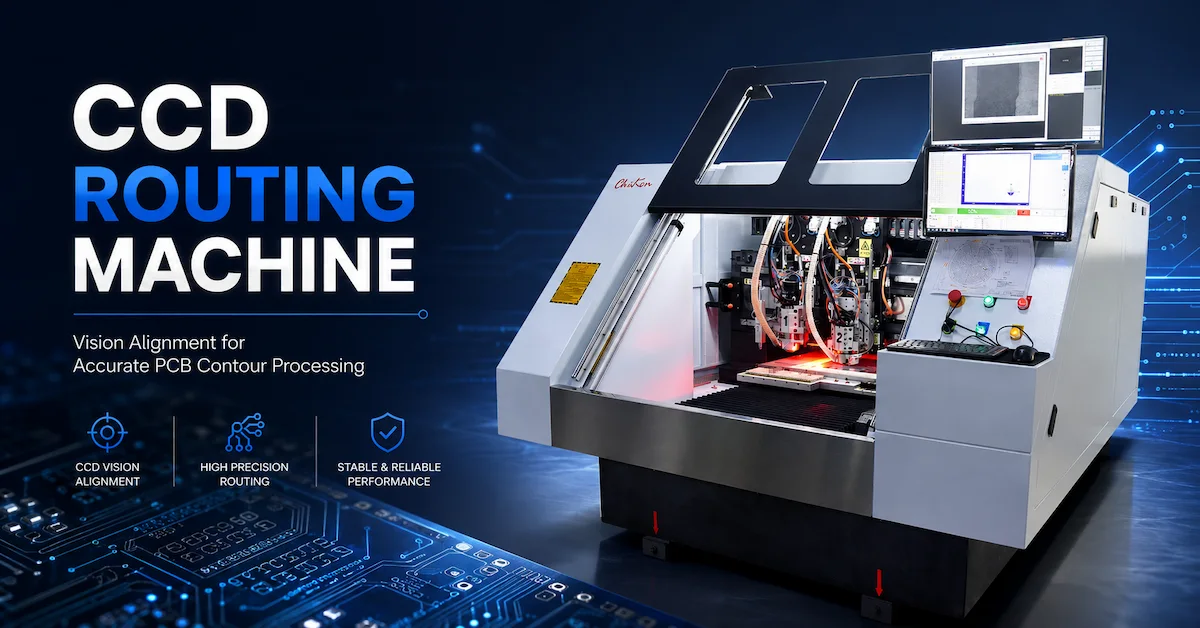
یک اسپیندل فرزکاری از تعادل سرعت متفاوتی استفاده میکند. تیغه فرز بزرگتر است و کار اغلب به جای یک فرو رفتن ساده، یک برش جانبی است. دور در دقیقه بیش از حد میتواند رزین را صیقل دهد یا بسوزاند، عمر تیغه فرز را کوتاه کند و تخلیه براده را دشوارتر کند. مهمتر از همه، دور در دقیقه بدون گشتاور، برش پایدار را تضمین نمیکند. CHIKIN برای دستگاه حفاری و فرزکاری CK-04R خود، با قطر ابزار فرزکاری از 0.5 تا 3.175 میلیمتر، 60000 دور در دقیقه و 1.8 کیلووات در هر اسپیندل را فهرست میکند. این ترکیب نمونه مفیدی از چگونگی سرعت بالای یک اسپیندل فرزکاری در عین حفظ قدرت کافی برای کار در خطوط منحنی است.
وقتی خریداران به دنبال گزینههای اسپیندل حفاری PCB هستند، باید محدوده RPM توصیهشده برای هر قطر مته را درخواست کنند، نه فقط حداکثر سرعت موتور. وقتی سرعت اسپیندل فرز PCB را مقایسه میکنند، باید سرعت، پیشروی، عمق محوری، درگیری شعاعی و ترکیب مواد مورد استفاده برای به دست آوردن نتیجه منتشر شده را درخواست کنند. حداکثر عدد یک نقطه شروع است؛ یک پنجره برش معتبر همان چیزی است که تولید به آن نیاز دارد.
۲. گشتاور: تفاوتی که هنگام مواجهه ابزار با مقاومت ظاهر میشود
گشتاور نیروی چرخشی موجود در شفت اسپیندل است. به عبارت ساده، گشتاور به موتور کمک میکند تا هنگامی که ابزار با مقاومت مواجه میشود، به چرخش خود ادامه دهد. قدرت و سرعت با رابطهی آشنای زیر به هم مرتبط هستند:
توان (کیلووات) متناسب با گشتاور (نیوتن متر) ضربدر دور موتور (RPM) است
این رابطه توضیح میدهد که چرا دو اسپیندل با قدرت مشابه میتوانند در یک برش بسیار متفاوت باشند. یکی ممکن است قدرت خود را با سرعت بسیار بالا و گشتاور نسبتاً کمی ارائه دهد. دیگری ممکن است طوری تنظیم شود که گشتاور بیشتری را در سرعت مورد استفاده برای فرز انگشتی نگه دارد. هیچکدام به طور خودکار بهتر نیستند. هر کدام برای عملیات متفاوتی مناسبتر هستند.
در حین سوراخکاری، لبه برش یک ناحیه دایرهای کوچک را حذف میکند در حالی که ابزار بیشتر در امتداد Z حرکت میکند. اگر ابزار تیز باشد، سوراخ به درستی برنامهریزی شده باشد و پشته تخته پشتیبانی شود، بار شعاعی محدود میشود. نگرانی بزرگتر، انحراف مته، تعادل ابزار، انحراف مته و تخلیه براده است. یک اسپیندل سوراخکاری نیازی به رفتار مانند یک موتور فرز سنگین ندارد، اما باید چرخش تمیز را با سرعت بسیار بالا حفظ کند.
در طول مسیردهی، فرز انتهایی در کنار خود برش میدهد. طرح کلی برد میتواند یک برش طولانی و پیوسته ایجاد کند و یک شیار میتواند ابزار برش را در هر دو طرف درگیر نگه دارد. یک زیرلایه آلومینیومی تابدار یا یک پشته چندلایه ضخیم میتواند بار را دوباره افزایش دهد. اگر اسپیندل روتر PCB نتواند سرعت را حفظ کند، نتیجه ممکن است لرزش، لبه ناهموار، لایه لایه شدن یا افزایش ناگهانی جریان باشد. گشتاور بیشتر نیاز به تغذیه و سرعت خوب را از بین نمیبرد، اما به فرآیند حاشیه پایداری بیشتری میدهد.
خریداران باید منحنی گشتاور یا حداقل محدوده توان نامی و سرعت قابل استفاده را درخواست کنند. بپرسید که آیا این رتبهبندی پیوسته است یا اوج. بپرسید وقتی ابزار در یک شیار ۱ میلیمتری از طریق ضخامت خاص FR-4 درگیر میشود چه اتفاقی میافتد. یک اسپیندل با دور در دقیقه بالا اما باند گشتاور مفید باریک ممکن است برای فرزکاری سنگین مناسب نباشد. برعکس، یک موتور بزرگ گشتاور محور ممکن است جرم و هزینهای را اضافه کند که هیچ فایدهای برای خطی که هزاران سوراخ کوچک ایجاد میکند، ندارد.
۳. ابزارآلات: هندسه مته و هندسه فرز، نیازهای متفاوتی برای اسپیندل ایجاد میکنند.
ابزارسازی جایی است که مقایسه اسپیندل عملی میشود. اسپیندل، کولت، نگهدارنده، ابزار، تغذیه و مواد یک سیستم برش را تشکیل میدهند. اگر یکی از اجزا تغییر کند، پنجره عملیاتی توصیه شده نیز تغییر میکند.
ابزارهای حفاری
متههای PCB معمولاً ابزارهای کاربیدی با قطر کوچک هستند که هندسه نوک تیز آنها برای نفوذ تمیز به مس و لایه لایه کردن در نظر گرفته شده است. آنها برای تحمل بار جانبی مشابه فرز طراحی نشدهاند. انحرافی که روی یک ابزار برش بزرگ ناچیز به نظر میرسد، میتواند درصد زیادی از قطر یک میکرودریل را تشکیل دهد. به همین دلیل است که یک اسپیندل حفاری به یک مخروط دقیق، کولت تمیز، اندازهگیری دقیق طول ابزار و یک محور Z پایدار نیاز دارد.
طول عمر مته نیز تحت تأثیر ارتفاع دسته قرار دارد. لایههای بیشتر به معنای تخلیه مواد بیشتر و گرمای بیشتر در ابزار است. استراتژی مکش، پایه فشار، مسیر مکش و تخته نگهدارنده میتوانند به اندازه موتور اسپیندل مهم باشند. خریداری که فقط دور در دقیقه را مقایسه میکند، ممکن است ویژگیهایی را که در واقع از مته محافظت میکنند، از دست بدهد.
ابزارهای مسیریابی
ابزارهای فرزکاری شامل فرزهای مستقیم، فرزهای فشاری، فرزهای شیاردار و فرزهای انتهایی کوچک هستند. قطر آنها معمولاً بزرگتر از یک میکرودریل است و لبههای برش آنها نیروی جانبی را تحمل میکنند. بیرونزدگی ابزار باید تا حد امکان کوتاه نگه داشته شود. یک فرز بلند و باریک ممکن است حتی زمانی که خود اسپیندل سفت است، منحرف شود.
برای مسیریابی، رابطه بین بار تراشه و تغذیه مهم است:
نرخ تغذیه = تعداد شیارها x بار تراشه x دور در دقیقه
اگر پیشروی در دور بالا خیلی کند باشد، ابزار میتواند سایش پیدا کند و گرما تولید کند. اگر پیشروی برای قطر ابزار و ساختار تخته خیلی سریع باشد، برش میتواند مس را بکشد یا به لبه آسیب برساند. بنابراین، یک موتور اسپیندل PCB خوب تنها بخشی از نتیجه فرزکاری است. دستگاه به کتابخانه ابزار مناسب، میزان انحراف کولت، کنترل طول ابزار و دستورالعمل فرآیند نیاز دارد.
مدیریت خودکار ابزار
تعویض خودکار ابزار، تشخیص طول ابزار، تشخیص قطر ابزار و تشخیص شکستگی ابزار میتواند ارزشمندتر از افزایش اندک سرعت نامی باشد. CHIKIN این عملکردها را در چندین دستگاه سوراخکاری و فرزکاری خود فهرست میکند. این عملکردها به کاهش خطاهای تنظیم دستی کمک میکنند و مدیریت یک برنامه ترکیبی شامل اندازه مته، تیغههای فرزکاری و ابزارهای پرداخت را آسانتر میکنند.
با این حال، «خودکار» بودن باید در طول فرآیند خرید مشخص شود. بپرسید که چند موقعیت مکانی در دسترس است، دستگاه چگونه یک ابزار را شناسایی میکند، آیا تشخیص ابزار شکسته به صورت نوری است یا بر اساس بار، سیستم پس از هشدار چگونه واکنش نشان میدهد و چگونه ابزارهای فرسوده از پرونده تولید حذف میشوند. این جزئیات تعیین میکنند که آیا این ویژگی باعث صرفهجویی در زمان تولید روزانه میشود یا صرفاً در یک بروشور ظاهر میشود.
۴. چرخه کاری: برشهای کوتاه با سرعت بالا در مقابل برش مداوم
وظیفه بخشی از مشخصات اسپیندل است که اغلب در مقایسههای آنلاین از قلم میافتد. دو ماشین ممکن است هر دو برای تولید مداوم مناسب توصیف شوند، اما رفتار حرارتی آنها میتواند بسیار متفاوت باشد.
سوراخکاری PCB اغلب شامل چرخههای کوتاه زیادی است: موقعیتیابی سریع، فرو بردن، جمع کردن، حرکت به مختصات بعدی و تکرار. میانگین بار برش ممکن است کم باشد، اما اسپیندل شتابگیری، ترمزگیری و تعویض ابزار مکرر را تجربه میکند. سیستم یاتاقان باید در سرعت بالا پایدار بماند و مدار خنککننده باید گرما را حتی زمانی که بار برش به سرعت تغییر میکند، حذف کند.
مسیردهی PCB اغلب شامل دورههای طولانیتری از درگیری است. طرح کلی برد ممکن است برای چند دقیقه اجرا شود و یک شیار یا محفظه میتواند ابزار را به طور مداوم تحت بار نگه دارد. موتور، یاتاقانها، کولت، قاب ماشین، فیکسچر و سیستم مکش گرد و غبار، همگی تحت بار پایدار قرار میگیرند. رشد حرارتی میتواند رابطه بین ابزار و برد را تغییر دهد. هر چه برش طولانیتر باشد، کنترل دمای مایع خنککننده، جریان هوای کابینت، پیشبار یاتاقان و تخلیه براده اهمیت بیشتری پیدا میکند.
وقتی یک تامینکننده میگوید که یک اسپیندل برای استفاده 24/7 مناسب است، بپرسید که "24/7" به چه معناست. آیا به این معنی است که دستگاه میتواند روشن بماند؟ آیا به معنای الگوی تغییر با تعویض ابزار و مکث در بارگیری است؟ یا به معنای یک آزمایش برش مداوم تأیید شده در یک ابزار، پیشروی، عمق و ماده مشخص شده است؟ یک RFQ مسئول باید شرایط آزمایش و فاصله زمانی نگهداری را جویا شود.
۵. خنککننده و یاتاقانها: عوامل بیصدا در پس تکرارپذیری
اسپیندلهای حفاری پرسرعت معمولاً بسته به طراحی، از یاتاقانهای هوایی یا سیستمهای یاتاقان تماس زاویهای دقیق استفاده میکنند. سیستمهای یاتاقان هوایی میتوانند اصطکاک بسیار کم و رفتار خوب در سرعت بالا را ارائه دهند، اما به هوای تمیز، خشک، پایدار و فشار صحیح نیاز دارند. مشکل آلودگی در منبع هوا میتواند به مشکل اسپیندل تبدیل شود. اگر دستگاه در محیطی مرطوب یا پرگرد و غبار نصب شود، سیستم آمادهسازی هوا باید در برنامه خرید لحاظ شود.
اسپیندلهای فرزکاری اغلب از خنککننده آب یا روش مدیریت حرارتی دیگری استفاده میکنند زیرا موتور میتواند در معرض بارهای برشی طولانیتری قرار گیرد. CHIKIN اسپیندلهای ۶۰۰۰۰ دور در دقیقه با خنککننده آب را در صفحه محصول CK-04R خود و گزینههای اسپیندل با خنککننده آب را در صفحه ۱ مته ۱ مسیر با CCD خود فهرست میکند. خنککننده آب جایگزینی برای دستورالعمل صحیح فرآیند نیست، اما به موتور کمک میکند تا در طول کار مکرر فرزکاری، دمای عملیاتی پایداری داشته باشد.
برای هر دو نوع، در مورد محیط خنککننده، سرعت جریان، ظرفیت چیلر، منطق هشدار، تعویض فیلتر و تأثیر نقص خنککننده سوال کنید. بپرسید که آیا اسپیندل برای دمای محیط کارخانه شما مناسب است یا خیر. رانش حرارتی میتواند به صورت تغییر موقعیت سوراخ، اندازه طرح کلی یا کیفیت لبه تخته قبل از اینکه اپراتور هشدار واضحی را ببیند، خود را نشان دهد.
۶. سختی و ارتعاش ماشین: اسپیندل نمیتواند انعطافپذیری قاب را جبران کند.
وسوسهانگیز است که اسپیندل را به عنوان راهحل کامل برش در نظر بگیریم. در واقع، اسپیندل فقط به اندازه دستگاهی که آن را نگه میدارد پایدار است. یک گانتری انعطافپذیر، فیکسچر شل، تخته فداشونده ناهموار یا کولت آلوده میتواند مزیت یک موتور مرغوب را از بین ببرد.
یک فرآیند سوراخکاری به تراز محوری و ارتعاش حساس است. یک نوسان کوچک میتواند سوراخ را بزرگ کند یا به سطح ورودی آسیب برساند. یک فرآیند مسیردهی به سختی شعاعی حساس است. مقدار کمی انحراف میتواند ابعاد کلی را تغییر دهد، لبه مخروطی ایجاد کند یا ابزار برش را از مسیر برنامهریزی شده خارج کند.
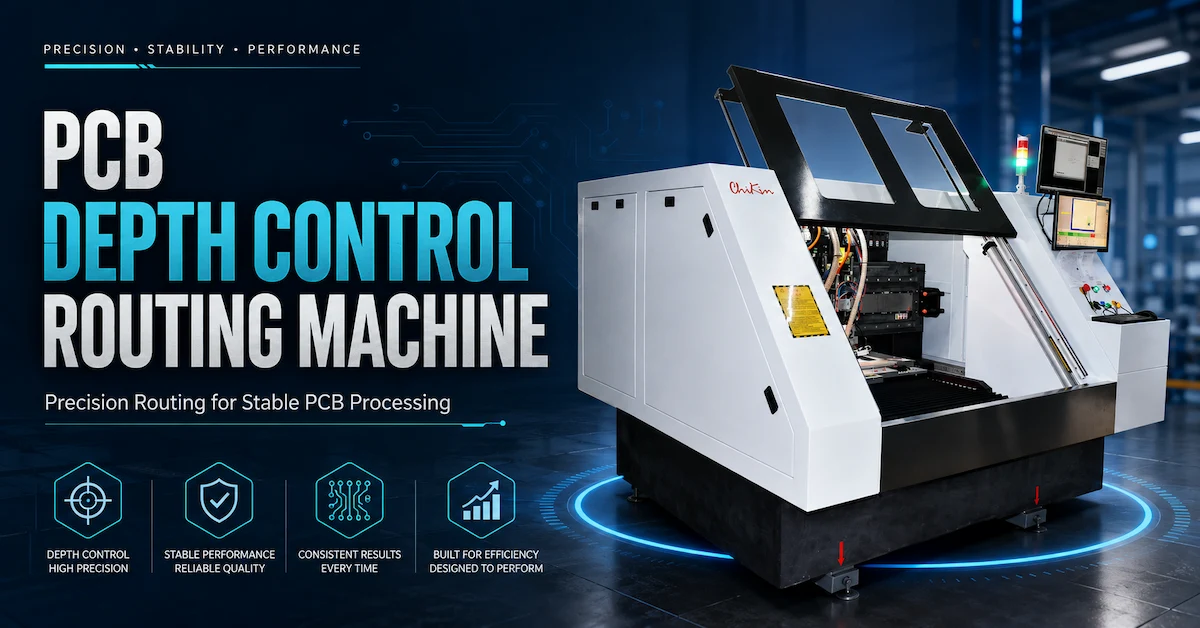
CHIKIN پایههای گرانیتی، راهنماهای خطی با دقت بالا و پیچهای ساچمهای را در چندین دستگاه PCB توصیف میکند. این ویژگیها مفید هستند زیرا جرم و میرایی به جداسازی برش از ارتعاش ساختاری کمک میکنند. آنها هنوز هم باید در یک آزمایش نمونه تأیید شوند. این آزمایش باید موقعیت واقعی سوراخ، ابعاد بیرونی، پرداخت لبه و تکرارپذیری را روی پشته برد خود خریدار اندازهگیری کند، نه اینکه به یک ادعای کلی در مورد جنس قاب تکیه کند.
۷. کدام اسپیندل با مواد رایج PCB سازگار است؟
FR-4 و بردهای چند لایه: معمولاً از یک اسپیندل حفاری پرسرعت برای سوراخهای آبکاری شده و بدون آبکاری استفاده میشود، در حالی که یک اسپیندل مسیریاب، خطوط بیرونی، شیارها و برشهای موضعی را مدیریت میکند. تقویت شیشه، سایش ابزار را افزایش میدهد و میتواند بر کیفیت لبه تأثیر بگذارد. دادههای عمر ابزار باید بر اساس تعداد لایههای واقعی مشتری و وضعیت مس جمعآوری شود.
تختههای HDI و گام ریز: سوراخهای کوچک و ترازبندی دقیق، تأکید بیشتری بر میزان انحراف اسپیندل، کنترل Z، بازرسی ابزار و ترازبندی دقیق دارند. یک اسپیندل حفاری اختصاصی عموماً نقطه شروع طبیعیتری است. یک دستگاه هیبریدی مجهز به CCD میتواند زمانی مفید باشد که حفاری و مسیردهی باید در یک چیدمان انجام شود، مشروط بر اینکه گردش کار ترازبندی اعتبارسنجی شود.
تختههای انعطافپذیر-صلب: بخش انعطافپذیر نیاز به پشتیبانی دقیق دارد. پارامترهای سوراخکاری و مسیردهی باید انتقال بین نواحی سفت و انعطافپذیر را در نظر بگیرند. طراحی پایه فشار، خلاء، پشتیبانی از فیکسچر و ورود ابزار اغلب از عدد RPM اصلی مهمتر هستند.
زیرلایههای آلومینیومی: آلومینیوم بار حرارتی و برش را تغییر میدهد. یک اسپیندل فرزکاری با گشتاور و خنککننده کنترلشده ممکن است برای خطوط مکانیکی مناسبتر باشد. برای پروفیلهای پایه فلزی بزرگتر یا پیچیده، CHIKIN همچنین یک جهت برش لیزر فیبری ارائه میدهد. خریداران باید فرزکاری مکانیکی و پردازش لیزری را بر اساس کیفیت لبه، منطقه تحت تأثیر حرارت، پرداخت ثانویه و هزینه کل مقایسه کنند، نه اینکه فقط بر اساس سرعت اسمی انتخاب کنند.
پنلهای مسی و ترکیبی از مواد: مس میتواند در صورت عدم تطابق ابزار و تغذیه، لکهدار شود یا گرما تولید کند. پوشش صحیح ابزار، تخلیه براده، تکیهگاه و پنجره برش باید روی یک نمونه نشان داده شود. موتوری که در سرعت انتخاب شده پایدار باشد، از حداکثر سرعت چاپ شده در کاتالوگ اهمیت بیشتری دارد.
۸. یک جدول انتخاب کاربردی برای مدیران تولید
| شرایط تولید شما | اولین جهت اسپیندل برای ارزیابی | سوالاتی که باید در درخواست استعلام (RFQ) مطرح شوند |
|---|---|---|
| سوراخهای زیاد زیر 0.5 میلیمتر، تعداد پنل بالا | اسپیندل حفاری اختصاصی با سرعت بالا | میزان انحراف، پنجره RPM بر اساس اندازه مته، کیفیت هوا، تکرارپذیری Z، تشخیص مته شکسته |
| سوراخکاری و ایجاد طرح کلی تخته در یک مرحله | ۱ مته ۱ مسیر ترکیبی با CCD | روش اعتمادی، زمان تغییر کاربری، برد ابزار، نتیجه همترازی، گشتاور مسیردهی |
| خطوط طویل، شیارها یا جدا شدن پنلها | اسپیندل فرزکاری با گشتاور پایدار | قدرت مداوم، منحنی گشتاور، خنککننده، کیفیت لبه، مکش گرد و غبار |
| میکس بالا، ولوم پایین تا متوسط | پلتفرم هیبریدی یا دو اسپیندل انعطافپذیر | مجله ابزار، مدیریت دستورالعمل، زمان راهاندازی، آموزش اپراتور |
| پنلهای یکسان با حجم بالا | خط حفاری یا مسیریابی چند اسپیندل | پردازش موازی، تعادل بارگذاری، فواصل تعمیر و نگهداری، طرح اسپیندل یدکی |
| زیرلایه آلومینیومی یا مسی | مقایسه مسیریابی با گشتاور بالا یا لیزر | کنترل حرارت، فرزها، HAZ، گاز کمکی، پرداخت ثانویه و پذیرش نمونه |
۹. چرا یک دستگاه سوراخکاری و فرزکاری دو اسپیندل میتواند یک نقطه قوت میانی باشد
یک کارخانه همیشه مجبور نیست بین یک اسپیندل همه منظوره و دو ماشین کاملاً مجزا یکی را انتخاب کند. یک پلتفرم دو اسپیندلی میتواند سوراخکاری را به یک سر پرسرعت و فرزکاری را به یک سر گشتاورمحورتر اختصاص دهد. این چیدمان از تعویض مکرر ابزار جلوگیری میکند و میتواند تعداد دفعات باز شدن گیره پنل را کاهش دهد.
شرکت CHIKIN دستگاه 1 Drill 1 Route with CCD خود را به عنوان یک راهکار ترکیبی با یک اسپیندل حفاری اختصاصی، یک اسپیندل فرزکاری اختصاصی، تعویض خودکار ابزار، تشخیص طول و قطر ابزار، تشخیص شکستگی ابزار و تشخیص دقیق در لحظه توصیف میکند. این صفحه، محدوده قطر حفاری معمول را از 0.15 تا 6.35 میلیمتر و محدوده فرزکاری را از 0.5 تا 3.175 میلیمتر فهرست میکند. همچنین میگوید که این پلتفرم برای کارهای NPI تا حجم متوسط روی تختههای چندلایه، صلب-فلکس، آلومینیومی و HDI در نظر گرفته شده است. اینها ادعاهای صفحه محصول هستند که باید با نمونه خریدار مقایسه شوند.
نکتهی منفی این است که یک دستگاه هیبریدی ممکن است با توان عملیاتی مطلق یک خط حفاری چهار اسپیندل اختصاصی برای یک برنامهی سوراخ بسیار بزرگ مطابقت نداشته باشد. همچنین ممکن است به یک فیکسچر با برنامهریزی دقیق نیاز داشته باشد زیرا هر دو عملیات از یک پوشش کاری یکسان استفاده میکنند. سوال درست این است که آیا کاهش زمان جابجایی و راهاندازی برای کارخانه ارزش بیشتری نسبت به حداکثر ظرفیت حفاری یک خط اختصاصی دارد؟
۱۰. چگونه بدون گمراه شدن توسط RPM، نقل قولها را مقایسه کنیم؟
وقتی سه تأمینکننده بستههای اسپیندل متفاوتی را پیشنهاد میدهند، پیشنهادها را در یک برگه مقایسه قرار دهید. با فرآیند شروع کنید، نه با موتور. جنس تخته، ضخامت، ارتفاع پشته، کوچکترین سوراخ، بزرگترین روتر، طول خطوط خارجی، تعداد پنلها در ساعت و کیفیت لبه مورد نیاز را بنویسید. سپس از هر تأمینکننده بخواهید که با استفاده از دادههای یکسان، یک آزمایش را پیشنهاد دهد.
- محدوده سرعت قابل استفاده را بررسی کنید. محدوده سرعت را در قطرهای ابزاری که واقعاً استفاده میکنید ثبت کنید. حداکثر دور در دقیقه بدون یک بازه عملیاتی توصیه شده، ناقص است.
- توان و گشتاور را در سرعت کاری بررسی کنید. بپرسید که آیا توان نامی پیوسته، پیک یا محدود به اینورتر است. عملکرد مسیریابی باید تحت بار ارزیابی شود.
- میزان انحراف از محل کولت را بررسی کنید. بپرسید که چگونه، در چه فاصلهای از مخروط و با چه ابزار یا گیجی اندازهگیری میشود.
- هزینههای سرمایش و تأسیسات را بررسی کنید. چیلر، خشککن هوا، فیلترها، تهویه، بار الکتریکی و قفلهای هشدار را در کل هزینه لحاظ کنید.
- پشتیبانی ابزار را بررسی کنید. از سازگاری کولتها، طول ابزار، موقعیت خشاب، توصیههای تأمینکننده و در دسترس بودن محلی اطمینان حاصل کنید.
- بررسی کارکرد و سرویس. در مورد فواصل تعمیر و نگهداری، روش تعویض یاتاقان، زمان آمادهسازی اسپیندل یدکی و پشتیبانی تشخیصی از راه دور سوال کنید.
- تست پذیرش را بررسی کنید. قبل از انتشار سفارش، موقعیت سوراخ، اندازه سوراخ، تلرانس طرح کلی، پرداخت لبه، زمان چرخه و تکرارپذیری را تعریف کنید.
این فرآیند همچنین از یک اشتباه رایج جلوگیری میکند: انتخاب یک اسپیندل به دلیل اینکه روی کاغذ سریع به نظر میرسد، و سپس کشف اینکه دستگاه برای تولید لبه قابل قبول به سرعت پایینتر، فیکسچر مخصوص یا تغذیه کندتر نیاز دارد. بهترین نقل قول، نقل قولی است که توضیح دهد چگونه اسپیندل پنلهای خوبی را با هزینه مورد نیاز تولید میکند.
۱۱. تفاوتهای تعمیر و نگهداری که بر زمان آماده به کار تأثیر میگذارند
نگهداری از اسپیندل حفاری با تمیزی شروع میشود. کولتها، مخروطها، نگهدارندههای مته، پایههای فشاری و سطح کار باید عاری از گرد و غبار و تراشههای رزین نگه داشته شوند. یک ذره کوچک بین ابزار و مخروط میتواند باعث ایجاد لنگی شود. سیستمهای یاتاقان هوایی به هوای تمیز و خشک نیاز دارند. دستگاه باید ساعات کارکرد اسپیندل و تعویض ابزار را ثبت کند تا مشکل یاتاقان یا نگهدارنده ابزار قبل از اینکه به یک مشکل کیفی تبدیل شود، قابل بررسی باشد.
نگهداری اسپیندل مسیردهی، بار بار براده و برش مداوم را افزایش میدهد. استخراج باید از جمع شدن برادهها در اطراف کولت و مجاری خنککننده جلوگیری کند. اپراتور باید مراقب تغییر در جریان اسپیندل، صدا، پرداخت لبه یا لرزش باشد. یک برشدهنده که از نظر فنی هنوز در حال چرخش است، ممکن است از قبل به اندازه کافی کند شده باشد که به مس آسیب برساند یا تخته را لایه لایه کند.
برای هر دو اسپیندل، تعمیر و نگهداری پیشگیرانه باید شامل بازرسی حلقه، تمیز کردن نگهدارنده ابزار، بررسی خنککننده، بازرسی کابل و شلنگ، روغنکاری محور، کالیبراسیون و بررسی تکرارپذیری باشد. فاصله دقیق به دستگاه و شرایط تولید بستگی دارد. از تأمینکننده بخواهید یک برنامه تعمیر و نگهداری که مواد مصرفی و مهارتهای لازم برای انجام آن را نام میبرد، ارائه دهد.
۱۲. چک لیست درخواست استعلام قیمت خریدار
قبل از درخواست قیمت، اطلاعات زیر را آماده کنید. یک تامینکننده میتواند توصیه بهتری ارائه دهد وقتی که فرآیند به طور دقیق شرح داده شود.
- جنس برد: FR-4، HDI، صلب-خمشی، آلومینیوم، مس، FPC یا ترکیبی از این دو.
- ابعاد تخته و پنل، محدوده ضخامت، ارتفاع پشته و حداکثر تاب.
- کوچکترین و بزرگترین سوراخ، تعداد سوراخ، وضعیت آبکاری شده یا نشده، و نقاط ثبت بحرانی.
- طول طرح کلی، عرض شیار، عمق حفره، شعاع گوشه و پرداخت لبه مورد نیاز.
- تعداد پنلهای هدف در ساعت، الگوی شیفت، تعداد دفعات تعویض پنل و رشد تولید مورد انتظار.
- قطر ابزار، تعداد شیار، طول ابزار، تأمینکنندگان ترجیحی و هزینه قابل قبول ابزار.
- ترازبندی CCD یا ثابت مورد نیاز، پردازش معکوس، پنلهای چندمنظوره و قالب فیکسچر.
- توان موجود، کیفیت هوای فشرده، آب خنککننده یا چیلر، سیستم تهویه، فضای کف و اتصال شبکه.
- فایلهای نرمافزاری: Gerber، Excellon، ODB++، CAD یا فرمتی که توسط خط موجود استفاده میشود.
- معیارهای پذیرش برای دقت، کیفیت لبه، زمان چرخه، سر و صدا، گرد و غبار، آموزش، گارانتی و قطعات یدکی.
هر زمان که ممکن است، به جای یک پنل نمایشی بینقص، یک برد نمونه ارسال کنید. اسپیندل مناسب، اسپیندلی است که بخش دشوار کار را انجام میدهد: سوراخ کوچکی که متهها را میشکند، خط طویل که موتور را گرم میکند، لبه آلومینیومی که خارها را باقی میگذارد، یا بخش انعطافپذیری که تحت فشار حرکت میکند.
نتیجهگیری: رفتار برش را انتخاب کنید، نه دور موتور اصلی
تفاوت بین یک اسپیندل حفاری و یک اسپیندل فرزکاری، تفاوت در رفتار برش است. فرزکاری از سرعت چرخش بالا، میزان انحراف بسیار کم، کنترل محوری دقیق، هوای تمیز یا خنککننده و نظارت قابل اعتماد بر ابزار بهره میبرد. فرزکاری از گشتاور پایدار، سختی ساختاری، کنترل حرارتی، بار براده صحیح و یک نگهدارنده ابزار که میتواند در برابر نیروی جانبی مقاومت کند، بهره میبرد. هر دو به یک دستگاه سفت و سخت، یک فیکسچر تمیز، یک کتابخانه ابزار اندازهگیری شده و یک آزمون پذیرش بر اساس تختههای واقعی نیاز دارند.
اگر کارخانه شما بیشتر سوراخهای ریز ایجاد میکند، با یک اسپیندل حفاری PCB با سرعت بالا و اختصاصی شروع کنید. اگر خطوط بیرونی، شیارها یا برشهای جداکننده پنل ایجاد میکند، با یک اسپیندل روتر PCB با جهتگیری گشتاور شروع کنید. اگر همان پنل به هر دو عملیات نیاز دارد و تغییرات گران هستند، یک پلتفرم حفاری و مسیریابی دو اسپیندل با تراز CCD را ارزیابی کنید. برای خطوط با حجم بالا، هزینه چندین اسپیندل را با تعادل بارگیری، بازرسی، نگهداری و ظرفیت پاییندستی مقایسه کنید.
CHIKIN CNC راهکارهای سوراخکاری، فرزکاری، CCD ترکیبی، AOI، لیزر و V-CUT را برای تولید PCB منتشر میکند. از صفحات محصول به عنوان نقطه شروع استفاده کنید، سپس با بررسی نمونه پردازش، اسپیندل دقیق، محدوده ابزار، پنجره سرعت، خنککننده، چرخه وظیفه و معیارهای پذیرش را تأیید کنید.
درخواست بررسی انتخاب اسپیندل PCB
سوالات متداول
آیا اسپیندل با دور موتور بالاتر همیشه برای سوراخکاری برد مدار چاپی بهتر است؟
خیر. دور موتور بالاتر میتواند متههای کوچک را پشتیبانی کند، اما سرعت صحیح به قطر مته، جنس، پیشروی، ارتفاع پشته، میزان انحراف و تخلیه براده بستگی دارد. یک پنجره سرعت معتبر مفیدتر از حداکثر عدد دور موتور است.
آیا یک اسپیندل میتواند هم سوراخکاری و هم فرزکاری را انجام دهد؟
میتواند، اما این مصالحه باید آزمایش شود. یک سر متهکاری اختصاصی و یک سر فرزکاری اختصاصی میتواند تغییرات ابزار را کاهش داده و در صورت تکرار هر دو عملیات، بازه زمانی فرآیند را حفظ کند.
در مورد موتور اسپیندل PCB چه باید بپرسم؟
در مورد توان پیوسته، گشتاور یا منحنی گشتاور، محدوده سرعت قابل استفاده، اندازهگیری میزان لنگی، خنککاری، نوع یاتاقان، سیستم کولت، روش تعویض ابزار، تست چرخه کاری، فاصله زمانی سرویس و زمان تحویل قطعات یدکی سوال کنید.
چرا یک اسپیندل روتر حتی وقتی RPM بالا است، میتواند لبه PCB ناهمواری ایجاد کند؟
لبههای ناهموار میتوانند ناشی از گشتاور ناکافی، بار براده نادرست، انحراف ابزار، تیغههای فرسوده، فیکسچرینگ ضعیف، لرزش یا استخراج ناکافی باشند. RPM به تنهایی نمیتواند این شرایط را اصلاح کند.