






یک بیت روتر زودتر از حد انتظار می شکند. اپراتور آن را جایگزین می کند و برد بعدی هنوز لبه ناهمواری دارد. یا یک مته کوچک چند سوراخ بزرگ ایجاد می کند حتی اگر برنامه، ارتفاع پشته و تامین کننده ابزار تغییر نکرده باشد. وسوسه انگیز است که کاتر را معیوب بنامیم. قبل از تغییر تغذیه یا سرزنش بلبرینگ ها، به رابطی که ابزار را در دست گرفته نگاه کنید. یک الیاف، یک حلقه از رزین، یا یک سوراخ در یک کولت می تواند نحوه نگه داشتن یک ساقه کوچک را تغییر دهد.
این دلیل روزمره مصرف است تمیز کردن کولت اسپیندل pcb به طور جدی روی نیمکت، سوال مفید این است که آیا یک سپرده یک بخش را باز نگه میدارد یا اینکه خود آن قطعه کنترل خود را از دست داده است. قبل از برداشتن رسوب از آن عکس بگیرید، سپس همان اندازه گیری خروجی را با همان ساقه مرجع تکرار کنید. اگر چیزی تغییر نمی کند، به فراتر از کولت نگاه کنید: شفت خمیده، یاتاقان خسته، پانل متحرک یا برش نامناسب صدا نمی شود زیرا سوراخ سوراخ تمیز است.
روش زیر به طور عمدی از سیستم آگاه است. ماشینهای PCB از آرایشهای مختلف برای گرفتن استفاده میکنند: یک حلقه فنر و مهره قابل جابجایی، یک کارتریج تعویض خودکار ابزار، یک مکانیزم گرفتن مستقیم، یا یک مجموعه با سرعت بالا مخصوص تامینکننده. هر اسپیندلی از کولت ER استفاده نمی کند. در یک سر حفاری، گیره ممکن است قابل جدا شدن باشد در حالی که مجموعه یاتاقان هوا آب بندی شده است. یک سر مسیر در کنار آن ممکن است از یک مهره و آچار جداگانه استفاده کند. قبل از رسیدن به حلال یا ابزار سرویس، هر دو مدل دوک را یادداشت کنید. این راهنما دستور بازرسی را می دهد، در حالی که کتابچه راهنمای مدل روش و محدودیت های مجاز حذف را ارائه می دهد.

پاسخ سریع: یک تکنسین ابتدا باید چه کاری انجام دهد؟
دستگاه را با خیال راحت متوقف کنید، ابزار و کار را ضبط کنید و قبل از ایجاد اختلال در تنظیم، ساقه را بررسی کنید. کولت را فقط به روش سازنده جدا کنید. سطوح جفت گیری در دسترس را با مواد تایید شده تمیز کنید، زیر نور خوب بازرسی کنید، یک ابزار تایید شده را در محل ثابت نصب کنید، و خروجی را در یک نقطه گیج قابل تکرار اندازه گیری کنید. اگر یک کولت تمیز و به درستی مونتاژ شده هنوز هم می لغزد یا از حد مستند خارج می شود، با یک جایگزین شناخته شده مقایسه کنید. اگر میزان قرائت بالا باقی می ماند، به جای تعویض مکرر کولت ها، نگهدارنده، مخروطی، شفت و یاتاقان ها را بررسی کنید.
دستور تشخیص مهم است. تمیز کردن یک قسمت کثیف قبل از عکاسی از لغزش شواهد مفید را از بین می برد. تغییر کلت، بیت، سرعت اسپیندل و فیکسچر به یکباره باعث میشود که تفسیر یک تخته تست خوشنظر دشوار باشد. روند را کنترل کنید تا شیفت بعدی بداند که واقعاً چه چیزی مشکل را حل کرده است.
1. چرا یک خطای کوچک Collet اثر PCB بزرگی دارد؟
یک کولت ساقه استوانه ای شکل را نزدیک به محور دوک نگه می دارد. شکاف های فنری آن به سطح گیره اجازه می دهد تا زمانی که نگهدارنده یا محرک منطبق نیرو اعمال می کند، در اطراف ساقه بسته شود. یک فیبر فشرده در یک شکاف شکاف کوچکی در آن طرف سوراخ ایجاد می کند. یک قرار دادن ساق کوتاه باعث می شود که تماس باقی مانده سطح کمتری برای گرفتن داشته باشد. هر یک از این خطاها می تواند باعث شود که یک کاتر جدید و تیز مسیری وسیع تر از آنچه برنامه درخواست می کند ردیابی کند.
این اثر به ویژه با مته های PCB کوچک قابل مشاهده است. یک خطای شعاعی کوچک کسری معنیدار از قطر میکرو مته است. یک لبه برش ممکن است کار بیشتری نسبت به دیگری داشته باشد، در حالی که اندازه سوراخ، وضعیت دیوار و عمر مته تغییر می کند. در طول مسیریابی، خروج از مرکز باعث می شود یک فلوت تراشه سنگین تری بگیرد. دیگری ممکن است مالش دهد. اپراتور ممکن است تکرار علائم دیوار، فرز، تغییر رنگ گرما، یا تغییرات مکرر بیت را ببیند. این نتایج همچنین می تواند از تغذیه، استخراج، و پشتیبانی فیکسچر حاصل شود، بنابراین از چک کولت به عنوان بخشی از یک بررسی فرآیند گسترده تر استفاده کنید.
راهنمای عمومی CHIKIN به لبههای خطدار PCB خشن به طور خاص سطوح کثیف کولت، اندازه اشتباه کولت، سفت شدن بیش از حد، و آسیب نگهدارنده را در میان عوامل احتمالی خروجی فهرست می کند. صفحات تجهیزات حفاری و مسیریابی آن همچنین تشخیص ابزار و تغییر خودکار ابزار در مدل های انتخابی را توضیح می دهد. این ویژگی ها از کنترل فرآیند پشتیبانی می کنند. آنها به شما نمی گویند که همه مدل ها دارای یک روش کلت یا سرویس هستند. نقشه اسپیندل خاص را با نقل قول ماشین بخواهید.
2. قبل از انتخاب روش تمیز کردن، نگهدارنده را شناسایی کنید
از دو پلاک نام شروع کنید، نه از یک عکس آنلاین. شماره سریال دستگاه و مدل دوک را در دستور کار قرار دهید، سپس علامت کولت، سوراخ، مخروطی، مهره یا رابط میله کششی، و اصلاح کنید. قبل از جدا کردن بینی از بینی عکس بگیرید و قسمت برداشته شده را در کنار برچسب آن قرار دهید. علامت ناخوانا دلیلی برای مراجعه به صورتحساب اصلی است، نه دلیلی برای حدس زدن از تعداد اسلاتها.
یک مجموعه به سبک ER ممکن است قبل از نصب یک کلت در یک مهره گرفته شود. یک کولت مته PCB اختصاصی ممکن است از ترتیب نگهداری متفاوتی استفاده کند و به یک ابزار سرویس نیاز داشته باشد. یک کولت در یک دوک با سرعت بالا ممکن است با یک مجموعه چرخشی متعادل مطابقت داده شود. مراحل صحیح برای یک نوع می تواند به نوع دیگر آسیب برساند. گلوله را با پیچ گوشتی بیرون نکشید، آن را با چکش آزاد نکنید، یا مهره ای آشنا را جایگزین نکنید زیرا به نظر می رسد که نخ ها مناسب هستند.
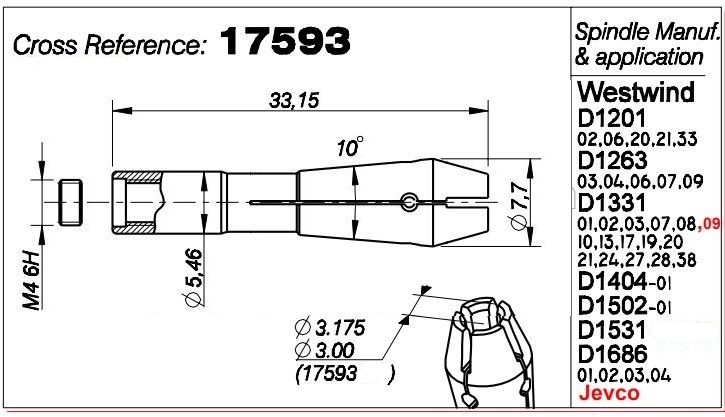
CHIKIN لیست های a CHK 3.175 کلت و الف لوازم یدکی اسپیندل کولت 17593 در سایت عمومی خود این فهرستها به خریداران کمک میکنند تا یک مکالمه مناسب را شروع کنند، اما صفحات آنها هشدار میدهند که ظاهر به تنهایی استاندارد یا سازگاری دقیق را ایجاد نمیکند. ابعاد ساق 3.175 میلیمتر نشان نمیدهد که باریکه بیرونی، طول کلی، هندسه شکاف یا محرک درست است. قطعه نصب شده را مطابقت دهید و از CHIKIN بخواهید قبل از خرید مدل اسپیندل را تأیید کند.
3. ماشین را ایمن کنید و شواهد را حفظ کنید
مراحل قفل و سرویس دهی کارخانه را دنبال کنید. چرخش را متوقف کنید، منابع انرژی مورد نیاز دفترچه راهنمای ماشین را جدا کنید و منتظر بمانید تا ابزار و دوک به طور کامل متوقف شوند. یک دوک بدون صدا به معنای تعویض ابزار آرام نیست: یک محور یا میله کشش پنوماتیک همچنان می تواند حرکت کند. تکنسین باید قبل از باز کردن بینی، هوای ذخیره شده، فشار هیدرولیک و انرژی الکتریکی را تحت روش محل قرار دهد. ATC و قطعات داخلی اسپیندل را به پرسنل آموزش دیده برای آن مدل بسپارید.
شماره دستگاه، موقعیت سر، مدل دوک، ساعت در صورت موجود بودن، شناسه ابزار، قطر ساقه، قسمت نگهدارنده، بازبینی برنامه، مواد برد، شیفت و نقص مشاهده شده را یادداشت کنید. یک پانل نمونه را ذخیره کنید و از ساقه ابزار قبل از تمیز کردن عکس بگیرید. یک نوار صیقلی، خراش محوری یا علامت خراش تیره ممکن است نشان دهنده لغزش یا تماس ضعیف باشد. یک قطعه شکسته به تنهایی علت را مشخص نمی کند. زمان و مکان شکست را ثبت کنید.
یک سینی تمیز و سرپوشیده برای قسمت های برداشته شده قرار دهید. کلت، مهره، فنر، اسپیسر و ابزار هر سر را جدا نگه دارید. برای صرفه جویی در زمان، اجزای چند سر را با هم مخلوط نکنید. یک مهره نابجا یا یک تجدید نظر کمی متفاوت ممکن است مشکل خروجی جدیدی ایجاد کند که قبل از بازرسی وجود نداشت.
4. کلت را در یک ترتیب کنترل شده بردارید و تمیز کنید
ابزار را با استفاده از محرک یا آچار مشخص شده رها کنید. آن را نگه دارید تا مته تیز نتواند روی میز بیفتد یا داخل بینی شکسته شود. فقط در صورتی که دستورالعمل های سرویس اجازه حذف اپراتور را می دهد، کلت و مهره مربوطه را بردارید. اگر دستگاه یک کارتریج مهر و موم شده است یا دفترچه راهنما به سرویس کارخانه نیاز دارد، در آنجا توقف کنید و مراحل مجاز را ترتیب دهید. هرگز پشته یاتاقان دوک با سرعت بالا را به عنوان بخشی از تمیز کردن روتین کولت جدا نکنید.
ابتدا گرد و غبار PCB شل را با جاروبرقی تایید شده یا یک برس نرم و بدون ریزش پاک کنید. از دستمال مرطوب بدون پرز برای ساق ابزار و رویه های نشیمن در دسترس استفاده کنید. قبل از تمیز کردن مرطوب، برگه سرویس را بررسی کنید: باید نام مایع، سطوحی که ممکن است با آن تماس داشته باشد، و اینکه آیا دستگیره باید هنگام مونتاژ خشک باشد یا خیر. به هر پاک کننده تایید شده زمان دهید تا تبخیر شود. یک آئروسل همه منظوره یا روغن نافذ ممکن است مهر و موم را خیس کند، اصطکاک در سوراخ را تغییر دهد یا فیلمی باقی بماند که بار بعدی گرد و غبار را بگیرد. هرگز بینی دوک را سیل نکنید.
به سوراخ های شکاف و سوراخ داخلی توجه کنید. رزین و فایبرگلاس می توانند در یک شکاف بسته شوند و از فشرده شدن یکنواخت جلوگیری کنند. مخروطی و مهره جفت یا صفحه تماس محرک را فقط به روشی که برای آن طرح مشخص شده است تمیز کنید. مخروطی دقیق را با یک میله فولادی خراش ندهید یا لکه را با کاغذ ساینده پاک نکنید. حذف مواد هندسه را تغییر می دهد. اگر سپرده ای را نمی توان بدون زور برداشت، از آن عکس بگیرید و از تامین کننده بپرسید که چگونه ادامه دهید.
تفنگ بادی مغازه را به سمت دماغه دوک نگیرید. مگر اینکه برگه خدمات فشار و جهت را مشخص کند، آن جت ممکن است فایبرگلاس را به جای خروج از دستگاه به داخل مهر و موم حرکت دهد. منبع تصفیه هوای داخلی را در نقطه مشخص شده بررسی کنید. جایگزینی برای دمیدن در گیره نیست. زیر یک لامپ، سوراخ و شکاف ها نباید ذرات باقی مانده را نشان دهند یا الیاف را پاک کنند.
5. از نظر ساییدگی، آسیب و گرفتن ضعیف اسپیندل کولت را بررسی کنید
کولت را تحت نور روشن، یکنواخت و بزرگنمایی مناسب برای قطعه بررسی کنید. در امتداد هر شکاف به دنبال شکافی باشید که از انتهای آن یا گوشه تیز امتداد دارد. به حفره برای امتیاز دهی، یک وصله تماسی براق یک طرفه، یک سوراخ برجسته، خوردگی، ذرات جاسازی شده یا تغییر در بافت سطح نگاه کنید. مخروطی بیرونی، سطح درگیر عقب، مهره و رزوهها را از نظر داغ شدن یا تماس ناهموار بررسی کنید. این معنای عملی است پوشیدن کولت دوکی بازرسی، نه فقط بررسی اینکه آیا یک قطعه هنوز هم براق به نظر می رسد. در صورت وجود از معیارهای سایش سازنده استفاده کنید. یک عکس از یک قسمت جدید فقط یک کمک مقایسه است.
ساقه ابزار را نیز بررسی کنید. یک کولت فرسوده ممکن است علائم لغزش تکرار شونده را به جا بگذارد، اما ساقه کوچک، خراشیده، روغنی یا غیر استوانه ای می تواند همین علامت را ایجاد کند. بررسی کنید که ساقه دقیقاً قطر در نظر گرفته شده برای آن کولت باشد. روی ترانزیشن، فلوت یا قسمتی از ابزار تایید نشده گیره ندهید. حداقل درج و چسباندن مشخص شده را حفظ کنید. یک ابزار بسیار طولانی در معرض انحراف را بزرگ می کند و می تواند باعث شود که کلت صدا معیوب به نظر برسد.
ترکهای قابل مشاهده، شکافهای اعوجاج، رزوههای آسیبدیده، مخروطیهای سوراخشده یا ابزاری که میتوان آن را کشید یا بچرخاند، دلایلی برای توقف استفاده از مجموعه تا راهنمایی سازنده هستند. قطعات را به عقب خم نکنید، سوراخ را خرد نکنید، یا از گشتاور اضافی برای پوشاندن چسبندگی ضعیف استفاده نکنید. این رویکرد ممکن است یک لغزش را برای یک کار به تعویق بیاندازد و در کار بعدی به اسپیندل آسیب برساند.
6. خروجی کولت اسپیندل را بدون گیج کردن منابع اندازه گیری کنید
اصطلاح خروجی کولت دوکی یک اندازه گیری سیستم را توصیف می کند، نه گواهی مبنی بر اینکه کولت به تنهایی خوب یا بد است. محور دوک، دماغه یا مخروطی، کولت، مهره یا محرک، ساقه ابزار، درج و تنظیم گیج را ترکیب می کند. یک ساقه مرجع یا میله آزمایشی تمیز و شناخته شده را در فاصله مشخص شده از صفحه کلت اندازه گیری کنید. نشانگر شماره گیری در نوک کاتر بلند را نمی توان با یک پین مرجع کوتاه نزدیک بینی مقایسه کرد.
روش اندازه گیری استاتیک دوک ساز را دنبال کنید. از یک نشانگر کالیبره شده با وضوح مناسب استفاده کنید، آن را محکم نصب کنید و مجموعه را فقط زمانی که دفترچه اجازه می دهد با دست بچرخانید. هرگز ابزار چرخان را با نشانگر لمس نکنید. کل خروجی نشان داده شده، محل سنج، قطر مرجع، عمق درج و جهت را ثبت کنید. پس از قرار دادن مجدد همان قسمت مرجع، اندازه گیری را تکرار کنید. اگر ابزاری به خودی خود خم شده باشد، زمانی که ابزار نسبت به کلت چرخانده می شود، خوانش ممکن است تغییر کند.
اگر روال سرویس اجازه می دهد، در دو نقطه اندازه گیری کنید: نزدیک نگهدارنده و در برجستگی مشخص شده. تغییر بزرگتر با فاصله می تواند خطای زاویه دار نشستن یا ساقه خمیده را نشان دهد. اگر یک کلت جایگزین تمیز، قرائت را در شرایط یکسان کاهش دهد، کلت حذف شده دخیل است. اگر هر دو کلت خوانش بالایی دارند، مهره، مخروطی نگهدارنده، محور دوک و وضعیت بلبرینگ را بررسی کنید. تنها از خواندن نوک ابزار، خرابی بلبرینگ را استنباط نکنید.
از انتشار حد میکرومتر جهانی خودداری کنید. رقم قابل قبول به قطر ابزار، نقطه گیج، مشخصات دوک و تحمل فرآیند بستگی دارد. برگه پذیرش تامین کننده اسپیندل و یک کوپن مرجع واجد شرایط باید محدودیت های هشدار و توقف شما را مشخص کند. یک قرائت می تواند مشخصات نگهدارنده گسترده را برآورده کند، اما هنوز برای یک مته PCB بسیار کوچک غیرقابل قبول است.
7. تمیز کردن، استفاده مجدد یا جایگزینی: یک جدول تصمیم
| پیدا کردن بعد از تمیز کردن | اقدام فوری | شواهدی برای ثبت | شرایط رهاسازی |
|---|---|---|---|
| گرد و غبار قابل جابجایی سبک؛ بدون آسیب؛ خروج در محدوده مستند | دوباره مونتاژ و تست کنید | عکسهای قبل/بعد، خواندن سنج، شناسه ابزار | کوپن مرجع و پاس چک نگهداری |
| رسوب رزین در یک شکاف؛ بدون ترک قابل مشاهده | از روش تمیز کردن تایید شده استفاده کنید، سپس دوباره اندازه گیری کنید | محل واریز، روش تمیز کردن، تکرار خواندن | چسبندگی پایدار و خروجی قابل قبول پس از نصب مجدد |
| لاک یک طرفه یا لغزش | اندازه ساقه، درج، نیروی محرک و مخروطی را بررسی کنید | علائم ابزار، ابعاد، تنظیم گیره | علت اصلی اصلاح شد و کوپن عبور کرد |
| ترک، قطعه خمیده، سوراخ، گودال خوردگی یا نخ آسیب دیده | حذف از سرویس؛ تعویض قطعه سازگار | شماره قطعه، عکس ها، تاریخچه شکست | جایگزین تایید شده نصب و تایید شده است |
| خروجی بالا با دو کلت تمیز و تایید شده | فراتر از کلت افزایش یابد | روش گیج، شناسه های دو قسمتی، قرائت ها | بررسی اسپیندل/نگهدار تکمیل شد |
| ریزش قابل قبول است اما لبه تخته هنوز ناهموار است | تشخیص فرآیند را ادامه دهید | کاتر، فیکسچر، خوراک، استخراج، مواد تخته | نمونه تولید مطابق با معیارهای کیفیت است |
این جدول یک ابزار تریاژ است. محدودیت های نقص دستگاه را جایگزین نمی کند. تصمیم را یادداشت کنید تا در شیفت بعدی یک کولت رد شده دوباره نصب نشود زیرا بعد از ذخیره سازی تمیز به نظر می رسد.
8. تعویض کلت دستگاه PCB: تناسب بیش از ظاهر اهمیت دارد
هر زمان که ممکن است با شماره قطعه اصلی و بازبینی دقیق اسپیندل یا نگهدارنده سفارش دهید. قطر یا محدوده گیره داخلی، مخروط و طول بیرونی، ویژگی درگیری عقب، پیکربندی شکاف، سازگاری مهره یا محرک، رتبه بندی تعادل یا سرعت در صورت مشخص شدن، و هر جزء مطابق با تامین کننده را تأیید کنید. بررسی کنید که آیا مهره، فنر، مهر و موم یا کارتریج تعویض ابزار باید همراه با کولت تعویض شود یا خیر. یک عکس مشابه نمی تواند به این سوالات پاسخ دهد.
برای تعویض کولت ماشین پی سی بی یک RFQ مفید با پلاکهای ماشین و دوک شروع میشود، سپس علامتگذاری قسمت حذف شده را در کنار یک ترازو نشان میدهد و شامل شماره سفارش یا نقشه اصلی است. اگر ابزار به فیکسچر برخورد کرد، یک یادداشت اضافه کنید. یک برخورد می تواند بینی دوک و همچنین کولت را مشخص کند. از تامین کننده بخواهید قطعه پیشنهادی دقیق را شناسایی کند، اصل یا معادل بودن آن را بیان کند و مشخص کند که چگونه تناسب و خروجی بودن آن در هنگام دریافت بررسی می شود.
روی نیمکت، کلت های قدیمی و جدید را در کنار نقاشی قرار دهید. قبل از نزدیک شدن به دوک، علامت گذاری، طول کلی، درگیری عقب، مشخصات دماغه و الگوی شکاف را مقایسه کنید. بسته بندی و گواهی قطعه جدید را با کارت شغلی نگه دارید. اگر یکی از ویژگیها موافق نیست، آن قسمت را برای روشن شدن قرنطینه کنید. امتحان کردن آن در یک دوک گران قیمت راه ضعیفی برای کشف تفاوت است.
سفارش مونتاژ برای طراحی خاص است. برای یک نگهدارنده به سبک ER، ممکن است قبل از نصب مهره، لازم باشد که مهره را به درستی درگیر کند. برای یک اسپیندل دیگر، این دستورالعمل ممکن است اصلاً اعمال نشود. تنظیم آچار و گشتاور را از دفترچه راهنمای این نگهدارنده روی کارت کار قرار دهید تا تکنسین بعدی بتواند نصب را تکرار کند. یک کولت خالی و طول لوله روی آچار آزمایش نگهداری نیست. مگر اینکه سازنده دستور دیگری را تجویز کند، بدون ساقه ابزار مشخص شده سفت نکنید یا از اهرم اضافی برای پنهان کردن دستگیره فرسوده استفاده نکنید.
9. Retention، Runout و اولین نمونه PCB را بررسی کنید
پس از مونتاژ، تأیید کنید که محرک تغییر ابزار وضعیت مورد انتظار را گزارش می دهد و ابزار مطابق روش تایید شده حفظ می شود. دست ها را از مسیر چرخشی دور نگه دارید. تداخل بین ابزار، پایه فشار، فیکسچر و قطعه کار را در قسمت خروجی برنامه ریزی شده بررسی کنید. یک کولت جایگزین میتواند موقعیت صندلی را به اندازهای تغییر دهد که نیاز به کالیبراسیون طول ابزار داشته باشد، حتی اگر اسماً همان قطعه باشد.
خروجی استاتیک را در همان نقطه و با همان ساقه مرجع مورد استفاده برای خواندن قبل از تغییر اندازه گیری کنید. بررسیهای مجاز سرعت کم و سرعت معمولی سازنده را انجام دهید، مراقب آلارمها، صدای غیرمنتظره، لرزش یا افزایش دما باشید. بلافاصله یک دسته کامل را بر اساس یک چرخش بدون بار روان آزاد نکنید. یک کوپن نماینده با هندسه مته یا روتر واقعی و پشته برد اجرا کنید.
برای حفاری، قطر سوراخ، موقعیت، سوراخها، شرایط ورود/خروج و سایش ابزار را روی یک نمونه مفید بررسی کنید. برای مسیریابی، پایان لبه، علائم دیوار، دقت ابعاد، سوراخها و اینکه آیا کاتر در موقعیت مورد نظر خود باقی میماند را مقایسه کنید. کوپن را ذخیره کنید و معیارهای پذیرش را ثبت کنید. اگر خواندن بهبود پیدا کرد اما برد بهبود پیدا نکرد، پیش از سفارش کلت های بیشتر، فیدها، تثبیت، استخراج، هندسه ابزار و تراز برنامه را بررسی کنید.
تنها پس از امضای نتیجه توسط سرپرست تعمیر و نگهداری یا مالک کیفیت تعیین شده، دستگاه را آزاد کنید. رکورد باید شامل شناسه های قطعات قدیمی و جدید، دلیل تغییر، روش، نتیجه گیج، نتیجه تابلوی تست و تاریخ باشد. این یک خط پایه برای چرخه تمیز کردن بعدی ایجاد می کند.
10. یک برنامه عملی تعمیر و نگهداری کلت
| چه زمانی | بررسی کنید | ضبط کنید | تشدید زمانی که |
|---|---|---|---|
| هر تغییر ابزار | ساق پا و ناحیه دستگیره در معرض را بازرسی کنید. تایید نشستن | شناسه ابزار، علائم غیر طبیعی | ابزار می لغزد یا تراشه به دام افتاده است |
| هر شیفت | به صدای برش تغییر یافته گوش دهید و عیوب برد را بررسی کنید | سر، شغل، محل نقص | عیب با کاتر تایید شده تکرار می شود |
| نظافت برنامه ریزی شده | فقط همانطور که دفترچه راهنما اجازه می دهد، حذف و تمیز کنید | شناسه قسمت، روش، عکس | سپرده باقی می ماند یا شکاف آسیب دیده است |
| اندازه گیری دوره ای | خروجی را با ساق مرجع و نقطه سنج بررسی کنید | TIR، نقطه، طرح ابزار، دما | روند یا محدودیت فرآیند مستند شده فراتر رفته است |
| پس از خرابی یا خرابی ابزار | کلت، نگهدارنده، مخروطی، و بینی دوک را بررسی کنید | حادثه، عکس، نتایج آزمایش | آسیب قابل مشاهده یا فرسایش زیاد باقی می ماند |
| بعد از تعویض | حفظ، خروج، و یک کوپن نماینده را بررسی کنید | شناسه قطعه جدید، امضای پذیرش | هر آزمونی با شکست مواجه می شود |
این جدول را به یک بازه ثابت دلخواه تبدیل نکنید. یک فروشگاه نمونه اولیه با ترکیب بالا ممکن است تغییرات دستی زیادی را انجام دهد. یک دستگاه تولید چهار سر ممکن است ساعت ها به سرعت تحت یک دستور العمل ثابت جمع شود. گرد و غبار، نوع ورقه ورقه، استخراج، اندازه ابزار، جابجایی ها و تاریخچه خرابی، همه بار را تغییر می دهند. فرکانس را از روی الزامات سازنده و روند خود تنظیم کنید. CHIKIN شامل تمیز کردن نگهدارنده در بحث خود است نگهداری کلت . نمای کلی نگهدارنده ابزار منتشر شده HAIMER همچنین بررسی و تمیز کردن کولت را به عنوان مراقبت معمولی برای چاک های کولت مکانیکی شناسایی می کند، در حالی که مقادیر خاص محصول آن را نمی توان به سادگی به یک دوک مدار چاپی منتقل کرد.
11. اشتباهات رایجی که مشکل دوم را ایجاد می کند
اولین اشتباه دمیدن گرد و غبار به داخل بینی با هوای فشرده بدون محدودیت است. مورد دوم استفاده از کاغذ ساینده برای روشن به نظر رسیدن یک مخروطی دقیق است. هر دو می توانند یک مجموعه تمیز سطحی را دقیق تر کنند. سومین مورد پاشیدن روغن روی سوراخ دستگیره بدون بررسی دفترچه راهنما است. برخی از سیستم ها به سطح تماس خشک نیاز دارند و روان کننده اضافی می تواند باعث تغییر احتباس یا جمع آوری زباله شود.
اشتباه دیگر این است که فرض کنیم هر کولتی که با اندازه ساقه درست مشخص شده باشد، مناسب است. سوراخ فقط یک بعد است. یک ویژگی مخروطی، طول، مهره یا نگهدارنده ناهماهنگ می تواند به طور ناموزون گیره کند یا آزاد نشود. مخلوط کردن یک مهره فرسوده با یک کولت جدید نیز می تواند منبع تغییر خروجی را پنهان کند. نگهدارنده را به عنوان یک مجموعه در نظر بگیرید، اما یک متغیر را در یک زمان در طول تشخیص تغییر دهید و مستند کنید.
در نهایت، از خود ابزار به عنوان ابزار تمیز کردن استفاده نکنید. چرخاندن یک ساقه کاربید تیز در برابر سوراخ آلوده می تواند هر دو را به ثمر برساند. خروجی را در یک مکان دلخواه اندازه نگیرید و نتیجه را با شماره کاتالوگ گرفته شده در یک طرح متفاوت مقایسه کنید. و جایگزینی کولت را صرفاً به این دلیل تأیید نکنید که صدای اسپیندل ساکت تر است: پاسخ نهایی مونتاژ اندازه گیری شده و نمونه PCB پذیرفته شده است.
12. چگونه می توان مشکلات کولت را از سایر خطاهای ماشین جدا کرد
اگر نقصی به دنبال یک کاتر بین سرها ایجاد شد، به کاتر یا ساقه آن مشکوک شوید. اگر روی یک دوک با دو کاتر و کلت تایید شده باقی می ماند، دماغه، محرک، بلبرینگ، کنترل سرعت یا سیستم حرکت را بررسی کنید. اگر فقط در یک موقعیت پانل ظاهر شد، فیکسچر و تکیه گاه برد را بررسی کنید. اگر بعد از پر شدن فیلتر ظاهر شد، قبل از محکوم کردن کلت، استخراج را بررسی کنید. یک تشخیص خوب ردیابی می کند که کدام متغیر نقص را دنبال می کند.
در یک ایستگاه حفاری، به الگوی سوراخ و همچنین سوراخ های جدا شده نگاه کنید. قطر مته نادرست یک خطای اندازه ثابت ایجاد می کند. یک مته ضعیف ممکن است باعث پراکندگی، شکستگی یا سایش شود که در طول دویدن سرعت میگیرد. در مسیریابی، مقاطع مستقیم، گوشه ها و شکاف ها را مقایسه کنید. هنگامی که لبه ناهموار فقط در یک شکاف در فیکسچر ظاهر می شود، قبل از تعویض گیره از پنل تست پشتیبانی کنید. هنگامی که با همان سرعت دوک بر روی پانلهای با پشتیبانی خوب ظاهر میشود، یک رد ارتعاش بگیرید و آن را با خط پایه مقایسه کنید.
اگر اسپیندل اخیراً تعمیر شده یا خراب شده است، یک شفت یا دماغه جداگانه با روش سرویس تأیید شده بگیرید. کولت جدید نمی تواند مخروطی آسیب دیده را متحدالمرکز کند. برعکس، یک کلت تمیز که مشکل را برطرف می کند نباید باعث تعویض غیر ضروری بلبرینگ شود. CHIKIN راهنمای سایش بیت روتر PCB قبل از نسبت دادن هر لبه ناهموار به عمر برش، یک ابزار مرجع، نگهدارنده تمیز، چک خروجی و نمونه معرف را توصیه می کند.
13. چک لیست تدارکات برای بسته یدکی کلت
درخواست خرید باید نام تجهیزات و کار تأیید را داشته باشد، نه فقط یک توضیح قطعه. شامل:
- مدل و شماره سریال ماشین، سازنده و مدل دوک، موقعیت سر و نگهدارنده یا ویرایش ATC.
- علامت و عکس کولت اصلی، اندازه سوراخ، تحمل ساق ابزار، هندسه بیرونی، و هر طرح موجود.
- مهره، محرک، فنر، مهر و موم، یا قطعات کارتریج که باید یک مجموعه همسان باقی بمانند.
- اطلاعات تایید شده مواد تمیز کننده، ابزار سرویس، روش سفت کردن و گشتاور از کتابچه راهنمای صحیح.
- مقدار یدکی مورد نیاز بر اساس سر، زمان تحویل، بسته بندی و قابلیت ردیابی به شماره قطعه سفارش داده شده.
- نقطه پذیرش و روش، بررسی نگهداری، و معیارهای تولید-کوپن.
- چه کسی نصب را انجام میدهد، چه کسی راهاندازی مجدد را تأیید میکند، و در صورت عدم موفقیت آزمایش، چه پشتیبانی در دسترس است.
برای یک ماشین چند اسپیندل، تأیید کنید که آیا هر هد از یک قطعه و یک نسخه استفاده می کند یا خیر. محفظه هایی با ظاهر یکسان می توانند دوک نخ ریسی یا مقاوم سازی متفاوتی را پنهان کنند. اگر کارخانه ای در حال خرید یک پلت فرم جدید حفاری و مسیریابی است، از تامین کننده بخواهید که کلت های مصرفی و الزامات خدمات نگهدارنده را در قیمت گذاری لحاظ کند. یدکی که بتوان آن را به درستی شناسایی و نصب کرد، بیش از یک وعده مبهم پشتیبانی از قطعات سریع ارزش دارد.
CHIKIN ارائه می دهد پیکربندی دستگاه حفاری و مسیریابی PCB با چندین سر و ویژگی های مدیریت ابزار در مدل های انتخاب شده. صفحات عمومی نقطه شروع مفیدی برای بحث در مورد برنامه هستند، اما محدودیت های طراحی و نگهداری کولت نهایی در مستندات مخصوص ماشین تعلق دارند. قبل از اینکه پیکربندی را به صورت تایید شده در نظر بگیرید، یک آزمایش نمونه با برد مورد نظر، قطر ابزار و معیارهای کیفی درخواست کنید.
14. سوالات از نیمکت تعمیر و نگهداری
کولت هنوز نصب است. چه چیزی را می توانم با خیال راحت تمیز کنم؟
فقط سطوح در دسترس، و فقط در صورتی که کتابچه راهنمای آن روش را اجازه دهد. گرد و غبار به دام افتاده در داخل شکاف ها یا پشت مهره ممکن است نیاز به حذف مجاز داشته باشد. زباله ها را با برس یا جت هوا به عمق اسپیندل فشار ندهید. اگر کولت بخشی از یک کارتریج مهر و موم شده است، روند سرویس آن را دنبال کنید.
آیا تمیز کردن همیشه خروجی کولت اسپیندل را بازیابی می کند؟
خیر. میتواند آلودگیهایی را که مانع از نشستن مناسب میشود را از بین ببرد. نمی تواند قطعه ترک خورده، مخروطی مخروطی، ابزار خمیده، نگهدارنده آسیب دیده یا مشکل شفت دوک را تعمیر کند. قبل و بعد را با همان نقطه مرجع و سنج اندازه گیری کنید.
سوراخ تمیز است. کدام نقص هنوز به معنای بازنشستگی است؟
یک شکاف ترک خورده یا بخش خم شده را دوباره به تولید نگذارید. همین امر در مورد نخهای آسیبدیده، مخروطی با سوراخ برجسته، دستگیرهای که با یک ساقه تأیید شده لیز میخورد، یا خروجی که پس از قرار دادن مجدد همچنان از حد مستند شده فراتر میرود، صدق میکند. قبل از اینکه قطعه قدیمی به سطل ضایعات برود از نقص عکس بگیرید و آن را با معیارهای رد سازنده مقایسه کنید.
هر دو شاخه ابزار 3.175 میلی متر هستند. آیا کلت های آنها قابل تعویض هستند؟
خیر. اندازه ساقه هندسه بیرونی، درگیری، مهره، تعادل یا دوک سازگار را مشخص نمی کند. قطعه دقیق را با دستگاه تطبیق دهید و هنگامی که شماره اصلی نامشخص است، تأیید کتبی تناسب را بخواهید.
آیا باید ابزار لغزشی را محکم تر سفت کنم؟
نه. عمق دستگیره ساق را علامت بزنید و قطر و سطح آن را بررسی کنید، سپس کثیفی، سایش و تنظیمات محرک را بررسی کنید. نیروی بیشتر ممکن است کولتی که قبلاً دچار اعوجاج شده است را خرد کند یا نگهدارنده را کبود کند. ثابت نمی کند که محور برش در مرکز قرار دارد.
شماره قطعه قابل خواندن نیست. تامین کننده چه چیزی باید دریافت کند؟
شناسههای دستگاه و دوک، علامت کولت حذفشده، عکسها، ابعاد از نقشه تأیید شده، اندازه ساقه ابزار، علامت خرابی و اندازهگیریهای خروجی که با یک مرجع شناخته شده انجام شده را ارسال کنید. این جزئیات خطر جایگزینی مشابه بصری اما ناسازگار را کاهش می دهد.
نتیجه گیری: سیستم کامل نگهدارنده ابزار را تأیید کنید
چرخه تعمیر و نگهداری مفید در مفهوم ساده است: حفظ شواهد، ایمن ساختن ماشین، شناسایی نگهدارنده، تمیز کردن فقط با روش مشخص، بازرسی هر سطح دستگیره، و اندازه گیری سیستم مونتاژ شده تحت یک تنظیم قابل تکرار. یک کلت آسیب دیده یا ناسازگار را جایگزین کنید، سپس نتیجه را با یک ابزار مرجع و نمونه PCB واقعی ثابت کنید. ظاهر تمیز آزمون پذیرش نیست. ماندگاری پایدار، خروجی اندازه گیری شده و کیفیت تخته هستند.
برای یک نقل قول یا بررسی خدمات، مدل دوک، علامت کولت فعلی، اندازه ابزار، مواد و ضخامت تخته، عکسی از نقص، و رکورد اندازهگیری را به اشتراک بگذارید. این به CHIKIN یک نقطه شروع مفید برای بحث در مورد جایگزینی سازگار یا پیکربندی ماشین بدون حدس زدن از قطر سوراخ اسمی می دهد.
درخواست بررسی فیت و نگهداری PCB Spindle Collet
اگر قسمت جدید لبه یا سوراخ را بازیابی نکرد، قرائت قبل و بعد را با ابزار مرجع، نگهدارنده و فیکسچر مشخص شده ارسال کنید. این نتایج جفت شده نشان می دهد که آیا عیب در دوک باقی مانده است، با ابزار حرکت می کند یا فقط در یک راه اندازی برد خاص ظاهر می شود.
عکس های Collet و جزئیات تابلو را برای یک نقل قول سفارشی ارسال کنید




