Kies gereedskap rondom die gat, gleuf of kontoer wat jy moet produseer—nie net 'n ooreenstemmende nominale deursnee nie. Gebruik hierdie gids om geometrie, skagpassing, proseslimiete, verskafferbewyse en aanvaarde bordkoste te hersien.
Vir PCB-vervaardigingsingenieurs is die verkryging van boor- en routermasjiene 'n prosesbeheerbesluit. 'n Laeprys-gereedskap kan duur word as dit oorgrootte gate, afgebreekte laminaatrande, oormatige breuk of onbeplande masjienonderbrekings veroorsaak. Aankoopspanne moet ook onderskei tussen 'n masjien se gepubliseerde gereedskapdeursnee-reeks en die spesifikasie van 'n spesifieke verbruiksgoeder.
Hierdie gids fokus op die keuse van PCB-boorpunte/routerpunte en die voorbereiding van versoeke vir versoeke . Vir 'n dieper ontleding van geleidelike router-slytasie en vervangingsfaktore, lees CHIKIN CNC se PCB-routerpunt-slytasiegids .
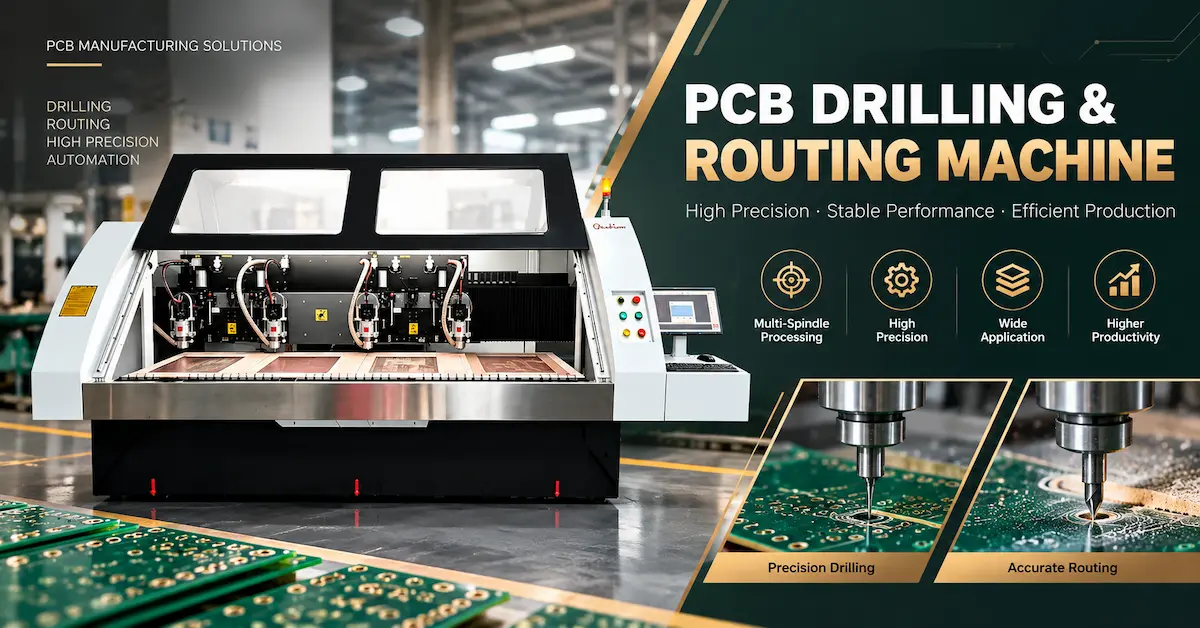
1. PCB-boorpunte teenoor routerpunte: Wat verander eintlik?
'n PCB-boor het 'n puntige snypunt wat ontwerp is om die laminaat binne te dring en 'n gat te genereer. Die proses word oorheers deur aksiale beweging, spaanontruiming, gatregistrasie en die toestand van die gatwand. 'n Router gebruik snyrande langs sy werklengte terwyl dit deur 'n kontoer beweeg; laterale kragte, gereedskapdefleksie, toebehore-styfheid en randafwerking is sentraal.
| Seleksiefaktor | PCB-boorpunt | PCB-routerbit |
|---|---|---|
| Primêre taak | Deurlopende gate, komponentgate, monteringsgate, gereedskapgate | Bordprofiele, gleuwe, interne vensters, isolasie van gerouteerde buitelyne |
| Hoofsnybeweging | Aksiale penetrasie | Laterale padsnyding |
| Geometrie fokus | Punt, marges, fluitontruiming, werklengte | Fluitpatroon, snylengte, puntvorm, spaanderverwydering |
| Tipiese prosesrisiko | Gebreekte boor, gatposisiefout, smeer, brame | Ruwe kante, veseluittrek, oorgroot gleuwe, gereedskapdefleksie |
| Nuttige gereedskapslewe-eenheid | Gekwalifiseerde boor tref onder 'n gedefinieerde stapel en materiaal | Gekwalifiseerde roeteafstand onder gedefinieerde toestande |
| Koperdokument | Gatkaart plus vereistes vir boor-/voltooide gat | Kontoertekening plus vereistes vir gleuf, kerf en rand |
Hulle is nie uitruilbaar bloot omdat albei deur 'n klein CNC-spindel gehou kan word nie. 'n Gepunte PCB-boor moet nie 'n veeleisende kontoerfreesbewerking kry sonder die uitdruklike goedkeuring van die gereedskapmaker nie. Net so moet 'n freespunt nie as geskik beskou word vir die vervaardiging van presisie-deurgeplateerde gate nie.
2. Pas gereedskap by FR4, meerlaag en ander PCB-materiale
Starre FR4: Glasvesels verander die snyprobleem
FR4 kombineer hars met glasversterking. Die versterking is skuurend, dus maak die gereedskapmateriaal, randgeometrie, spaanafvoer en hittebeheer alles saak. Karbied word wyd gebruik in produksie-PCB-boorwerk en -freeswerk, maar verskillende grade en geometrieë kan anders optree in dieselfde laminaat.
Vir boorwerk, hersien die vereiste vir die voltooide gat, laminaatdikte, stapelhoogte, koperverspreiding en goedgekeurde ingangs-/rugsteunmateriaal. Vir routers, identifiseer die vereiste buitelyn, die minimum gleufwydte, paneelondersteuning en die lengte van die sny per paneel.
Meerlaagborde: Moenie boordiameter met finale gatgrootte verwar nie
'n Vervaardigingstekening kan 'n finale geplateerde gatdiameter spesifiseer. Die meganiese boordiameter kan verskil omdat koperplateer die finale opening verander. Daardie toelaag hang af van die vervaardigingsproses; moenie een universele verhoging op elke taak toepas nie. Versoek bevestiging van die PCB-prosesingenieur voordat u die boorgrootte bestel.
Klein meganiese boormasjiene het ook beperkings wat verband hou met werklengte, uitloop, materiaaldikte en stapeltoestande. Lasergeskepte mikrovias is 'n aparte proses en moet nie as 'n normale vermoë van elke meganiese boormasjien aangebied word nie.
Aluminium-gebaseerde, hoë-Tg en rigiede-buigsame konstruksies
Hierdie materiale moet individueel beoordeel word. 'n Router wat op standaard FR4 bewys is, mag dalk 'n ander geometrie of prosesvenster vir metaalkernbordprofilering vereis. Starre-buigsame panele bring ondersteuning en materiaaloorgangsprobleme mee. Vra gereedskapverskaffers vir toepassingspesifieke aanbevelings wat deur proefresultate ondersteun word, eerder as om aan te neem dat een universele boorstelfamilie elke bord dek.
3. Agt spesifikasies om te bevestig voordat u PCB-boorpunte of routerpunte koop
Bevestig die werklike vereiste gat- of gerouteerde gleufgrootte, toleransies en hoe die gereedskapdiameter geïnspekteer word.
Pas die houer- of spantangspesifikasie by; 'n snydiameter is nie noodwendig die skagdiameter nie.
Oorweeg die dikte van die bord, stapel, invoer-/rugsteunmateriaal en 'n veilige, gekwalifiseerde inskakelingslengte.
Spesifiseer die boorpunt- en fluitgeometrie of die router se fluitstyl en puntkonfigurasie.
Versoek slegs karbiedgraad, oppervlakbehandeling of bedekking waar dit deur die gereedskapverskaffer ondersteun word.
Bevestig die spil, spantang, invoeging- en meetmetode, nie net die boorpunt se nominale grootte nie.
Dokumenteer goedgekeurde spoed, voer, stapelhoogte of -diepte, ekstraksie en gereedskappadstrategie.
Versoek vervaardiger se onderdeelnommer, tekeninghersiening, lotidentifikasie en inspeksiebewyse.
'n Algemene aankoopfout is om 'n gereedskap te bestel gebaseer op "3.175 mm" sonder om vas te stel of daardie afmeting die snydiameter of skag beskryf. 'n Ander is om die korrekte diameter te koop met onvoldoende snylengte of 'n onversoenbare punt.
Die verwante PCB-spindel-spantang-inspeksiegids verduidelik waarom netheid, invoeging, konsentrisiteit en houertoestand saam met gereedskapkwaliteit in ag geneem moet word.
4. Routergeometrie: Diamantgesny, Spaanbreker of 'n Ander Fluit?
PCB-routerpunte kan diamantpatroon-snykante, spaanbrekervorms of ander fluitgeometrieë gebruik. Elke ontwerp verander hoe die gereedskap die laminaat raak en materiaal weg van die snit beweeg. Daar is geen verdedigbare enkele "beste" geometrie vir alle PCB-routerwerk nie.
- Diamantgesnyde of diamantpatroon-router: Word dikwels geëvalueer vir veselglaslaminaat-routing waar beheerde randsny en deeltjieverwydering prioriteite is. Werklike resultate hang af van gereedskapontwerp en prosestoestande.
- Spaanbrekergeometrie: Gebruik onderbroke snykenmerke wat bedoel is om materiaalverwydering te bestuur. Geskiktheid hang af van die laminaat, gleuf, freesdiepte en die verskaffer se aanbevole snyvenster.
- Ander eindfreesprofiele: Mag relevant wees vir spesifieke materiale of kontoere, maar 'n konvensionele metaalbewerkings-endfrees moet nie aanvaar word om by 'n toegewyde PCB-router te pas nie.
Vir klein gleuwe en interne kenmerke, bepaal die minimum toelaatbare gereedskapdiameter vanaf die ingenieurstekening. Vir 'n gefreesde buitelyn, vergelyk die randkwaliteit, afmeting, gereedskapbelading en stofhantering oor gekwalifiseerde gereedskaptipes. Toets die alternatiewe met dieselfde bord, toebehore, spil en inspeksiestandaard.
5. Bevestig Masjien- en Spanhulsverenigbaarheid Voor die Aanvraag vir Versoek
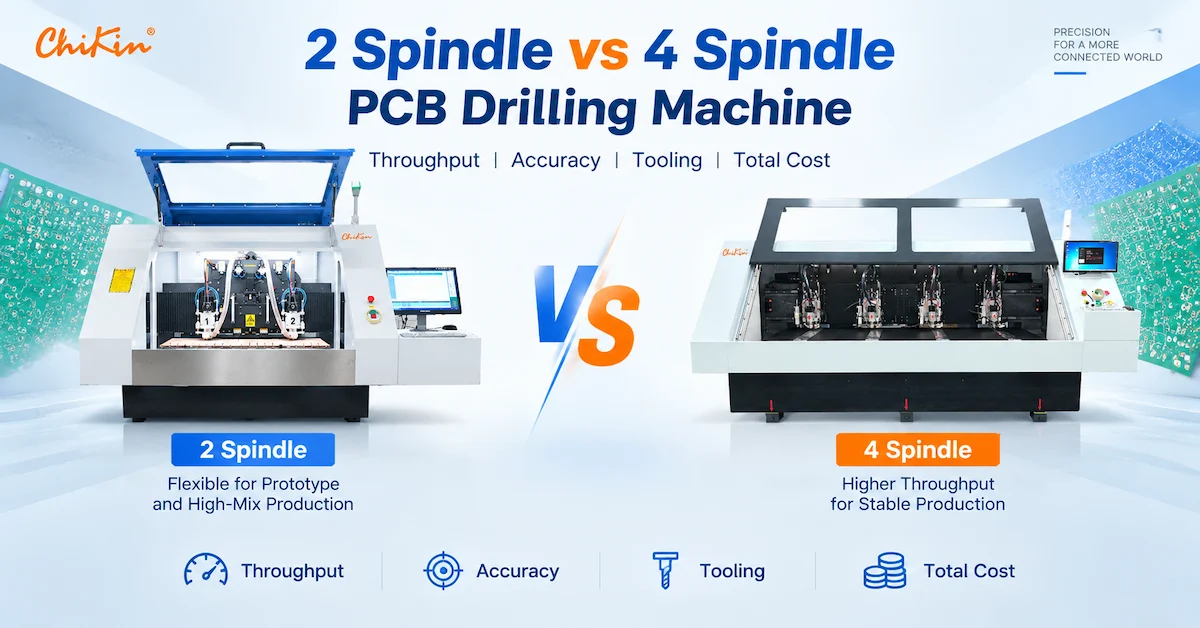
CHIKIN CNC publiseer boor- en gekombineerde boor-/freesmasjiene met verskillende spilkonfigurasies. Die volgende is gepubliseerde toerustinggereedskapdiameterreekse , nie 'n waarborg dat enige spesifieke derdeparty-boorpunt, skag, gereedskaplengte of -bedekking outomaties versoenbaar is nie.
| CHIKIN toerusting verwysing | Gepubliseerde gereedskap-deursnee inligting | Relevante besluit |
|---|---|---|
| CK-02D: 2-spindel boormasjien | Boorwerk: 0.15–6.35 mm | Kontroleer hoëspoedboorgereedskap, skag/houer en werklike stapelvereistes. |
| CK-04D: 4-spindel boormasjien | Boorwerk: 0.15–6.35 mm | Beheergereedskaplot en gekwalifiseerde treflimiete oor verskeie koppe. |
| 1 Boor + 1 Roete met CCD | Boorwerk: 0.15–6.35 mm; freeswerk: 0.5–3.175 mm | Spesifiseer boor- en freesgereedskap onafhanklik, insluitend hul houers. |
| CK-04R: 4-spindel boor-/freesmasjien | Bevestig die werklike gereedskapskoppelvlak vir die bestelde konfigurasie | Verifieer freesgeometrie, snyerlengte, tydskrifpassing en gereedskapkontroles. |
Die webwerf lys ook 'n CHK 3.175-spantang in sy verwante onderdele-aanbod. Die skagdimensie moet nie as bewys van versoenbaarheid met elke CHIKIN-spil geneem word nie; bevestig tapsheid, lengte, retensie en spilmodel teen die geïnstalleerde masjien.
Relevante CHIKIN-konfigurasies beskryf outomatiese gereedskapwisseling en die opsporing van gereedskaplengte, deursnee of gebreekte gereedskap. Dit is waardevolle opstellingskontroles, maar die opsporing van gebreekte gereedskap is nie dieselfde as die meting van geleidelike randslytasie nie . Vra watter funksies by die presiese model ingesluit is en of dit op die gekose gereedskap van toepassing is.
Moet gereedskap by 'n PCB CNC-masjien pas?
Stuur u masjienmodel, spil- en houeridentifikasie, PCB-materiaal, boor-/gatkaart, roetepad en produksieteikens. Vra die CHIKIN-span om die gereedskapskoppelvlak en geskikte toerustingkonfigurasie te hersien.
6. Stel Voer, Spoed en Gereedskapslewe in vanaf Gekwalifiseerde Proewe
Die masjien se maksimum RPM is nie 'n gereed-vir-gebruik snyresep nie. Die werkspoed en toevoer hang af van die gereedskapdiameter, geometrie, materiaal, bordstapel, spiltoestand en die gereedskapvervaardiger se aanbevelings.
Twee verhoudings kan ingenieurs help om tegniese voorstelle te hersien:
- Boorvoer (mm/min) = spilspoed (rev/min) × voer per omwenteling (mm/rev).
- Freesvoeding (mm/min) = spilspoed (rev/min) × aantal snytande × spaanlading (mm/tand).
Hierdie formules beskryf geometrie-gebaseerde verwantskappe, nie universeel veilige instellings nie. Sommige PCB-roeteringsgeometrieë karteer nie netjies na 'n gewone endfrees-tandtellingmodel nie, gebruik dus die geometrie-spesifieke prosesaanbeveling in plaas daarvan om 'n geraaide skyfielading in te voeg.
Evalueer boorstukke volgens gekwalifiseerde treftelling vir 'n duidelik gedefinieerde materiaal en stapel. Evalueer freespunte volgens kumulatiewe freesafstand en aanvaarde randkwaliteit, met paneeltelling as 'n bykomende verwysing. Die limiete moet uit herhaalde produksieproewe kom – nie generiese bewerings van "10 000 gate" of "langdurige karbied" nie.
7. Diagnoseer defekte voordat jy die snygereedskap blameer
| Waargenome defek | Moontlike gereedskapverwantskap | Ander voorwaardes om na te gaan |
|---|---|---|
| Boor breek onverwags | Oormatige slankheid, gereedskapskade of ongeskikte geometrie | Uitloop, stapelhoogte, voer, invoermateriaal, klem |
| Oorgrootte of inkonsekwente gate | Probleem met gereedskapuitloop of deursnee | Spil-/spantangtoestand, boorwand, meetmetode |
| Smeer of brame op die gatwand | Verkeerde geometrie of dowwe snykant | Hitte, voer/spoed, laminaat, rugsteunmateriaal |
| Ruwe gerouteerde rande | Ongeskikte fluit of slytasie | Paneelvibrasie, roeterigting, stofonttrekking, ondersteuning |
| Gleufwydte-drifte | Gereedskapdefleksie of effektiewe deursneeverandering | Uitloop, padkompensasie, snylas, toebehore |
Verander een beheerde veranderlike op 'n slag. 'n Vars gereedskap wat onmiddellik dieselfde defek produseer, behoort kontroles van die spil, spantang, toebehore en ekstraksie te veroorsaak, nie nog 'n duur gereedskapbestelling nie. CHIKIN se boor-versus-frees spilverduideliking bied nuttige agtergrond oor waarom aksiale en laterale gereedskap verskillende spilvereistes stel.
8. Koop vir koste per aanvaarde bord, nie eenheidsprys alleen nie
Gereedskapprys beskryf nie vervaardigingskoste nie. 'n Laekoste-boor mag gereelde vervanging benodig; 'n router mag vir 'n lang tyd sny, maar nie aan die vereiste vir snykwaliteit voldoen voordat dit fisies breek nie.
Boorgereedskapskoste per aanvaarde gat = relevante boorbesteding ÷ aanvaarde gate wat vervaardig word. Routergereedskapskoste per aanvaarde bord = relevante freesgereedskapsbesteding ÷ aanvaarde plate wat gefrees word. Hierdie maatreëls moet hersien word saam met gereedskapveranderingsarbeid, skroot, stilstandtyd en inspeksiekoste.
Vra gereedskapverskaffers om die toetsmateriaal, deursnee, stapel- of gerigte pad, masjineringstoestande, monstergrootte en onttrekkingskriterium te rapporteer. Sonder hierdie veranderlikes kan gereedskapleeftydbeloftes van verskillende verskaffers nie billik vergelyk word nie.
9. PCB-boorpunt / routerpunt-RFQ-kontrolelys
Gebruik die volgende aankoopopdrag wanneer u gereedskap, CNC-versoenbaarheid of 'n toerusting-en-verbruiksgoedere-pakket evalueer.
| Stuur na verskaffer | Minimum inligting |
|---|---|
| Toepassing | Gatboorwerk, plateergatboortoelaag, gleuf- of profielroetering |
| PCB-konstruksie | Materiaal, lae, dikte, hoë-Tg/metaalkern/starre-buigsaamheid indien van toepassing |
| Tekening | Gatkaart, vereistes vir voltooide gat, kontoer/gleuf en toleransies |
| Gereedskapbesonderhede | Snydiameter, skag, punt-/fluitvorm, snylengte en totale lengte |
| Masjienkoppelvlak | Masjienmodel, spil-ID, spantang-/houerverwysing, gereedskaptydskriflimiete |
| Produksietoestande | Spil RPM, voer, stapel, roetelengte, gereedskappad, ekstraksie en toebehore |
| Kwalifikasie | Inspeksiemetode, monsterhoeveelheid, aanvaardingskriteria, waargenome defekte |
| Kommersiële vereistes | Verwagte maandelikse verbruik, lotnaspeurbaarheid, levertyd en herhaalde bestellings |
Versoek 'n tekening of datablad vir die presiese gereedskap en 'n proefplan waar prakties moontlik. Indien u 'n CHIKIN-masjien bestel, vra vir die goedgekeurde houer-/gereedskapspesifikasie as deel van die toerustingaanvaardingsdokumentasie. 'n Masjien se gepubliseerde deursnee-reeks alleen is nie 'n plaasvervanger nie.
10. Gereelde vrae
Kan PCB-boorpunte as routerpunte gebruik word?
Nie as 'n algemene plaasvervanger nie. Boorpuntgeometrie is geoptimaliseer vir aksiale gatmaak, terwyl routergeometrie bedoel is vir laterale kontoersny. Gebruik slegs prosesse wat eksplisiet deur die gereedskap- en toerustingvervaardiger ondersteun word.
Is karbide PCB-boorpunte beter as gewone HSS-gereedskap?
Karbied word wyd gebruik vir skuur-PCB-laminate en hoëspoed-presisietoepassings. 'n Keuse moet egter steeds rekening hou met brosheid, masjienuitloop, geometrie, materiaal en gevalideerde gereedskapslewe; materiaal alleen bepaal nie 'n veilige proses nie.
Is 'n 3.175 mm-routerskag versoenbaar met elke PCB-routerspindel?
Nee. Die spantangboring is slegs een dimensie. Houerontwerp, retensie, gereedskaplengte, balans en spilspesifieke beperkings moet alles geverifieer word.
Hoe moet PCB-fabrieke die gereedskapslewe vergelyk?
Vir boorwerk, vergelyk gekwalifiseerde treffers onder dieselfde materiaal, stapel en parameters. Vir freeswerk, vergelyk gekwalifiseerde freesafstand en aanvaarde randkwaliteit. Sluit afval, vervangingstyd en gereedskap-lot naspeurbaarheid in.
Verkoop CHIKIN CNC elke boorpunt en routerpunt wat in hierdie gids beskryf word?
Die geverifieerde webwerfbladsye dokumenteer hoofsaaklik PCB-boor-/freesmasjiene, verwante onderdele en gereedskapbesprekings. Beskikbaarheid van spesifieke boor- of freesmasjienverbruikbare SKU's moet direk deur CHIKIN se navraagspan bevestig word eerder as om dit uit hierdie gids te veronderstel.
Versoek 'n Toepassingsgebaseerde Toerusting- en Gereedskapoorsig
Deel jou bordtekening, gereedskapafmetings, huidige defek- of slytasieprobleem, masjienmodel en vereiste uitset. Vra vir 'n modelspesifieke versoenbaarheidsoorsig en kwotasieomvang.
Gevolgtrekking
Die keuse van PCB-boorpunte en routerpunte begin met die finale kenmerk: presiese gate benodig gekwalifiseerde boorgeometrie, terwyl skoon gleuwe en bordomlyne geskikte routeringsgeometrie en beheerde laterale snywerk benodig. Deursnee, skag, werklengte, materiaal, spantangpassing en gedokumenteerde prosestoestande maak meer saak as 'n generiese "karbiedpunt"-etiket.
Vir nuwe toerusting of gereedskapveranderinge, gebruik 'n konsekwente versoek om kwotasie (RFQ) en verteenwoordigende bordproewe om aanvaarde uitset en bedryfskoste te verifieer. Hersien CHIKIN CNC se boor- en freestoerusting en kontak die tegniese span met u toepassingspesifikasies voordat u tot 'n spesifieke konfigurasie verbind.