






'n Roeter-bis breek vroeër as wat verwag is. Die operateur vervang dit, en die volgende bord het steeds 'n growwe rand. Of 'n klein boor produseer 'n paar groot gate al het die program, stapelhoogte en gereedskapverskaffer nie verander nie. Dit is aanloklik om die snyer defektief te noem. Voordat jy die toevoer verander of die laers blameer, kyk na die koppelvlak wat die gereedskap gryp. Een vesel, 'n ring van hars, of 'n kerf in 'n spantang kan verander hoe 'n klein steel vasgehou word.
Dit is die alledaagse rede om te neem PCb spil-spankrag skoonmaak ernstig. Op die bank is die nuttige vraag of 'n deposito een segment oopgehou het en of die onderdeel self sy greep verloor het. Fotografeer die deposito voordat jy dit verwyder, herhaal dan dieselfde uitloopmeting met dieselfde verwysingskaft. As niks verander nie, kyk verby die spantang: 'n gebuigde as, moeë laer, bewegende paneel of ongeskikte snyer sal nie gesond word nie omdat die boor skoon is.
Die prosedure hieronder is doelbewus stelselbewus. PCB-masjiene gebruik verskillende grypreëlings: 'n verwyderbare veerspan en moer, 'n outomatiese gereedskapwisselpatroon, 'n direkte-greepmeganisme of 'n verskafferspesifieke hoëspoedsamestelling. Nie elke spil gebruik 'n ER-spankrag nie. Op een boorkop kan die klem verwyderbaar wees terwyl die lugdraende samestelling verseël is; 'n roetekop langsaan kan 'n aparte moer en moersleutel gebruik. Skryf albei spilmodelle neer voordat jy soek na oplosmiddel of 'n diensgereedskap. Hierdie gids gee die inspeksiebevel, terwyl die modelhandleiding die toegelate verwyderingsmetode en limiete verskaf.

Vinnige antwoord: Wat moet 'n tegnikus eerste doen?
Stop die masjien veilig, teken die gereedskap en werk aan, en inspekteer die steel voordat die opstelling versteur word. Verwyder die spantang slegs deur die vervaardiger se metode. Maak toeganklike paringsoppervlaktes skoon met goedgekeurde materiaal, inspekteer onder goeie lig, installeer 'n geverifieerde gereedskap by die gedokumenteerde uitsteek, en meet uitloop by 'n herhaalbare meetpunt. As 'n skoon, korrek saamgestelde spantang steeds gly of die gedokumenteerde limiet versuim, vergelyk met 'n bekende-goeie vervanging. As die lesing hoog bly, ondersoek die houer, taps, as en laers eerder as om spantange herhaaldelik te vervang.
Die diagnostiese volgorde maak saak. Om 'n vuil deel skoon te maak voordat 'n glipmerk gefotografeer word, vernietig nuttige bewyse. Om die spantang, byt, spilspoed en bevestiging gelyktydig te verander, maak 'n mooi toetsbord moeilik om te interpreteer. Hou die proses beheer sodat die volgende skof weet wat die probleem werklik opgelos het.
1. Waarom 'n klein kolfout 'n groot PCB-effek het
'n Spantang hou die silindriese steel naby die spil-as. Sy veergleuwe laat die klemoppervlak om die steel toemaak wanneer die bypassende houer of aandrywer krag uitoefen. 'n Gekompakte vesel by een gleuf laat 'n klein gaping aan daardie kant van die boor; 'n kort skag-invoeging gee die oorblywende kontak minder area om vas te gryp. Enige fout kan 'n nuwe, skerp snyer 'n wyer pad laat volg as wat die program vereis.
Die effek is veral sigbaar met klein PCB-bore. 'n Klein radiale fout is 'n betekenisvolle fraksie van 'n mikroboor se deursnee. Een snylip dra dalk meer werk as die ander, terwyl gatgrootte, muurtoestand en boorlewe verander. Tydens roetering laat eksentrisiteit een fluit 'n swaarder spaander neem; die ander kan vryf. Die operateur kan herhalende muurmerke, brame, hitteverkleuring of gereelde bietjie veranderinge sien. Daardie uitkomste kan ook afkomstig wees van voer, onttrekking en bevestigingsondersteuning, so gebruik die spantangkontrole as deel van 'n wyer prosesondersoek.
CHIKIN se openbare gids tot growwe PCB-geroute rande lys spesifiek vuil spantangoppervlaktes, die verkeerde spantanggrootte, oormatige stywering en houerskade onder moontlike uitloopbydraers. Sy boor- en roetetoerustingbladsye beskryf ook werktuigopsporing en outomatiese werktuigverandering op geselekteerde modelle. Hierdie kenmerke ondersteun prosesbeheer; hulle sê nie vir jou dat elke model dieselfde spantang of diensprosedure het nie. Vra vir die spilspesifieke tekening saam met die masjienkwotasie.
2. Identifiseer die houer voordat u 'n skoonmaakmetode kies
Begin by die twee naamborde, nie by 'n aanlyn foto nie. Plaas die masjienreeksnommer en spilmodel op die werkorder, gevolg deur die spantangmerk, boring, taps, moer of trekstangkoppelvlak, en hersiening. Fotografeer die neus voordat jy dit uitmekaar haal en plaas die verwyderde deel langs die etiket. 'n Onleesbare merk is 'n rede om die oorspronklike materiaallys te raadpleeg, nie 'n rede om uit die aantal gleuwe te raai nie.
'n ER-styl-samestelling kan 'n spantang in 'n moer vasgevang hê voor installasie. 'n Eie PCB-boorkrag kan 'n ander retensiereëling gebruik en 'n dienshulpmiddel benodig. 'n Spantang in 'n hoëspoedspil kan by 'n gebalanseerde roterende samestelling pasgemaak word. Die korrekte stappe vir een tipe kan die ander beskadig. Moenie 'n spantang met 'n skroewedraaier uitruk, dit losslaan of 'n bekende moer vervang nie, want dit lyk asof die drade pas.
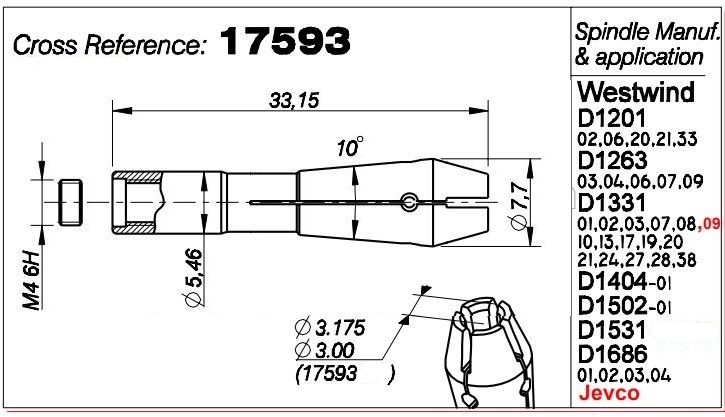
CHIKIN lys a CHK 3.175 spantang en a 17593 spindel-span-onderdeel op sy publieke webwerf. Daardie aanbiedings help kopers om 'n gepaste gesprek te begin, maar hul bladsye waarsku dat voorkoms alleen nie die presiese standaard of versoenbaarheid bepaal nie. 'n 3,175 mm skagafmeting bewys nie dat die buitenste taps, algehele lengte, gleufgeometrie of aandrywer korrek is nie. Pas die geïnstalleerde deel en vra CHIKIN om teen die spilmodel te bevestig voor aankoop.
3. Maak die masjien veilig en bewaar die bewyse
Volg die aanleg se uitsluit- en spildiensprosedure. Stop rotasie, isoleer die energiebronne wat deur die masjienhandleiding vereis word, en wag vir die gereedskap en spil om heeltemal te stop. ’n Stil spil beteken nie ’n stil gereedskapwisselaar nie: ’n as of pneumatiese disselstang kan steeds beweeg. Die tegnikus moet rekening hou met gestoorde lug, hidrouliese druk en elektriese energie onder die terrein se prosedure voordat die neus oopgemaak word. Laat ATC en spil inwendige dele oor aan personeel wat vir daardie model opgelei is.
Teken die masjiennommer, kopposisie, spilmodel, ure indien beskikbaar, gereedskap-ID, skagdeursnee, houerdeel, programhersiening, bordmateriaal, skof en waargenome defek aan. Stoor 'n voorbeeldpaneel en fotografeer die gereedskapskaf voordat dit skoongemaak word. 'n Gepoleerde band, aksiale krap of donker vriesmerk kan gly of swak kontak aandui. 'n Gebreekte bietjie alleen stel nie die oorsaak vas nie; teken aan wanneer en waar dit misluk het.
Plaas 'n skoon, bedekte skinkbord vir die verwyderde dele. Hou elke kop se spantang, moer, veer, spasieerder en gereedskap apart. Moenie komponente van verskeie koppe meng nie om tyd te bespaar. 'n Misplaaste moer of 'n effens ander hersiening kan 'n nuwe uitloopprobleem skep wat nie voor die inspeksie bestaan het nie.
4. Verwyder en maak die spankrag in 'n beheerde volgorde skoon
Laat die gereedskap los met die gespesifiseerde aktuator of moersleutel. Ondersteun dit sodat 'n skerp boor nie op die tafel kan val of in die neus kan breek nie. Verwyder die spankrag en gepaardgaande moer slegs as die diensinstruksies dit toelaat dat die operateur verwyder word. As die eenheid 'n verseëlde patroon is of die handleiding vereis fabriekdiens, stop daar en reël die gemagtigde prosedure. Moet nooit 'n hoëspoedspil se laerstapel uitmekaar haal as deel van roetine-skoonmaak van die spantang nie.
Verwyder eers los PCB-stof met die goedgekeurde stofsuier of 'n sagte borsel wat nie afval nie. Gebruik 'n pluisvrye doekie vir die gereedskapskag en toeganklike sitplekke. Gaan die diensblad na voor nat skoonmaak: dit moet die vloeistof noem, die oppervlaktes waaraan dit kan raak en of die handvatsel droog moet wees tydens montering. Gee enige goedgekeurde skoonmaker tyd om te verdamp. 'n Algemene doel-aërosol of deurdringende olie kan 'n seël natmaak, die wrywing by die boor verander, of 'n film laat wat die volgende vrag stof opvang. Moet nooit die spilneus oorstroom nie.
Gee aandag aan die spleetopeninge en die interne boor. Hars en veselglas kan in 'n gleuf inpak, wat eweredige kompressie voorkom. Maak die bypassende taps en moer of aktuatorkontakvlak slegs skoon op die manier wat vir daardie ontwerp gespesifiseer word. Moenie die presisie taps met 'n staalpik krap of 'n vlek met skuurpapier weg poets nie. Materiaalverwydering verander meetkunde. As 'n deposito nie sonder geweld verwyder kan word nie, fotografeer dit en vra die verskaffer hoe om te werk te gaan.
Moenie die winkelluggeweer in 'n spilneus rig nie. Tensy die diensblad 'n druk en rigting spesifiseer, kan daardie straal veselglas in die seël beweeg eerder as uit die masjien. Gaan 'n ingeboude suiwer-lugtoevoer by die gespesifiseerde punt na; dit is nie 'n plaasvervanger om in die klem te blaas nie. Onder 'n lamp moet die boring en gleuwe geen oorblywende deeltjies of veevesels wys nie.
5. Inspekteer vir spilkragslytasie, skade en swak greep
Inspekteer die spantang onder helder, egalige lig en vergroting wat geskik is vir die onderdeel. Kyk langs elke gleuf vir 'n kraak wat van 'n punt of 'n skerp hoek af strek. Kyk na die boring vir kerf, 'n blink eensydige kontakpleister, 'n verhoogde braam, korrosie, ingebedde deeltjies of 'n verandering in oppervlaktekstuur. Inspekteer die buitenste taps, agterste koppelingsoppervlak, moer en drade vir skeuring of oneweredige kontak. Dit is die praktiese betekenis van spilkragslytasie inspeksie, nie net om te kyk of 'n onderdeel nog blink lyk nie. Gebruik die vervaardiger se slytasiekriteria wanneer beskikbaar; 'n foto van 'n nuwe onderdeel is slegs 'n vergelykingshulp.
Kontroleer ook die gereedskapskag. 'n Verslete spantang kan herhaalbare glymerke laat, maar 'n ondermaat, gekrapte, olierige of nie-silindriese steel kan dieselfde simptoom produseer. Verifieer dat die steel die beoogde deursnee vir daardie presiese spantang is. Moenie oor 'n oorgang, 'n fluit of 'n nie-goedgekeurde gedeelte van die gereedskap vasklem nie. Handhaaf die gespesifiseerde minimum invoeging en uitsteek; 'n instrument wat baie lank blootgestel is, vergroot defleksie en kan 'n klankspan defekt laat lyk.
Sigbare krake, verwronge gleuwe, beskadigde drade, 'n gebarste taps, of 'n gereedskap wat getrek of roteer kan word wanneer dit veilig moet wees, is redes om op te hou om die samestelling te gebruik hangende die vervaardiger se leiding. Moenie die segmente terugbuig, die boor slyp of ekstra wringkrag gebruik om swak greep te verberg nie. Daardie benadering kan 'n strokie vir een werk uitstel en die spil op die volgende beskadig.
6. Meet spilkraguitloop sonder om die bronne te verwar
Die term spilkraguitloop beskryf 'n stelselmeting, nie 'n sertifikaat dat die spantang alleen goed of sleg is nie. Dit kombineer die spil-as, neus of taps, spantang, moer of aktuator, gereedskapskag, invoeging en maatopstelling. Meet 'n skoon, bekende-goeie verwysingskag of toetsstaaf op die gedefinieerde afstand vanaf die spantangvlak. 'n Wyserwyserlesing aan die punt van 'n lang snyer kan nie regverdig vergelyk word met 'n kort verwysingpen naby die neus nie.
Volg die spilvervaardiger se statiese meetmetode. Gebruik 'n gekalibreerde aanwyser met geskikte resolusie, monteer dit styf en draai die samestelling met die hand slegs wanneer die handleiding dit toelaat. Moet nooit aan 'n spingereedskap met 'n aanwyser raak nie. Teken totale aangeduide uitloop, meetplek, verwysingsdeursnee, invoegdiepte en oriëntasie aan. Herhaal die meting nadat jy dieselfde verwysingsdeel teruggesit het. As 'n gereedskap self gebuig is, kan die lesing verander wanneer die gereedskap relatief tot die spantang geroteer word.
Meet by twee punte as die diensprosedure dit toelaat: naby die houer en by die gespesifiseerde projeksie. 'n Groter verandering met afstand kan 'n skuins sitplekfout of gebuigde steel openbaar. As 'n skoon vervangingspan die lesing onder identiese toestande verminder, word die verwyderde spantang geïmpliseer. As beide spantange 'n soortgelyke hoë lesing gee, inspekteer die moer, houerkons, spilas en laertoestand. Moenie 'n laersfout aflei uit die nutspuntlees alleen nie.
Vermy die publikasie van 'n universele mikrometerlimiet. Die aanvaarbare syfer hang af van die gereedskapdeursnee, maatpunt, spilspesifikasie en prosestoleransie. Die spilverskaffer se aanvaardingsblad en 'n gekwalifiseerde verwysingskoepon behoort jou waarskuwings- en stoplimiete te definieer. 'n Lesing kan aan 'n breë houerspesifikasie voldoen, maar tog onaanvaarbaar wees vir 'n baie klein PCB-boor.
7. Maak skoon, hergebruik of vervang: 'n Besluittabel
| Vind na skoonmaak | Onmiddellike optrede | Bewyse om op te teken | Vrystellingstoestand |
|---|---|---|---|
| Ligte verwyderbare stof; geen skade nie; uitloop binne gedokumenteerde limiet | Hermonteer en toets | Voor/na-foto's, meterlesing, instrument-ID | Verwysingskoepon en retensietjekpas |
| Harsneerslag in 'n spleet; geen sigbare kraak nie | Gebruik goedgekeurde skoonmaakmetode en meet dan weer | Deposito plek, skoonmaak metode, herhaal lees | Stabiele greep en aanvaarbare uitloop na herhaalde installasie |
| Eensydige poets- of glipmerke | Kontroleer skaggrootte, invoeging, aandrywerkrag en taps | Gereedskapmerke, afmetings, klemverstelling | Grondoorsaak reggestel en koepon geslaag |
| Kraak, gebuigde segment, braam, korrosieput of beskadigde draad | Verwyder uit diens; vervang versoenbare deel | Onderdeelnommer, foto's, mislukkingsgeskiedenis | Goedgekeurde plaasvervanger geïnstalleer en geverifieer |
| Hoë uitloop met twee skoon, geverifieerde spantange | Eskaleer verby die spantang | Metermetode, twee-deel-ID's, lesings | Spil/houer ondersoek voltooi |
| Uitloop aanvaarbaar maar bordrand steeds grof | Gaan voort met prosesdiagnose | Snyer, bevestiging, voer, onttrekking, bordmateriaal | Produksiemonster voldoen aan kwaliteitskriteria |
Hierdie tabel is 'n triage-instrument. Dit vervang nie die masjien se gebrekbeperkings nie. Teken die besluit aan sodat 'n latere skof nie 'n afgekeurde spankrag weer installeer nie, want dit lyk skoon na berging.
8. PCB Machine Collet Vervanging: Pas maak saak meer as voorkoms
Bestel volgens die oorspronklike onderdeelnommer en die presiese spil of houer hersiening waar moontlik. Bevestig binne-greep-deursnee of -reeks, buitenste taps en lengte, agterste koppelingskenmerk, gleufkonfigurasie, moer- of aktuatorversoenbaarheid, balans- of spoedgradering indien gespesifiseer, en enige verskaffer-gepaste komponente. Kyk of 'n moer, veer, seël of gereedskapwisselpatroon saam met die spantang vervang moet word. 'n Soortgelyke foto kan nie hierdie vrae beantwoord nie.
Vir PCb masjien spankrag vervanging , 'n nuttige RFQ begin met die masjien- en spilnaamborde, en wys dan die verwyderde deelmerk langs 'n skaal en sluit die oorspronklike bestelnommer of tekening in. Voeg 'n nota by as die gereedskap 'n armatuur tref; 'n botsing kan die spilneus sowel as die spantang merk. Laat die verskaffer die presiese voorgestelde onderdeel identifiseer, meld of dit oorspronklik of ekwivalent is, en spesifiseer hoe fiksheid en uitloop by ontvangs nagegaan sal word.
Sit die ou en nuwe spantange by die bankie langs die tekening. Vergelyk die merk, algehele lengte, agterinskakeling, neusprofiel en gleufpatroon voordat een van die twee naby die spil kom. Hou die nuwe onderdeel se verpakking en sertifikaat saam met die werkkaart. As een kenmerk nie saamstem nie, plaas die deel in kwarantyn vir verduideliking; om dit in 'n duur spil te probeer, is 'n swak manier om die verskil te ontdek.
Monteerbestelling is ontwerpspesifiek. Vir 'n ER-styl houer, sal die spankrag dalk die moer korrek moet inskakel voordat die moer gemonteer word; vir 'n ander spil, mag daardie instruksie glad nie van toepassing wees nie. Plaas die moersleutel en wringkraginstelling van hierdie houer se handleiding op die werkkaart sodat die volgende tegnikus die installasie kan herhaal. 'n Leë spantang en 'n lengte pyp op die moersleutel is nie 'n retensietoets nie. Tensy die vervaardiger anders voorskryf, moenie styf trek sonder die gespesifiseerde gereedskapskag of ekstra hefboom gebruik om 'n verslete greep weg te steek nie.
9. Verifieer retensie, uitloop en die eerste PCB-monster
Bevestig na samestelling dat die gereedskapverandering-aktuator die verwagte toestand rapporteer en dat die gereedskap volgens die goedgekeurde metode behou word. Hou hande weg van die roterende pad. Kontroleer vir inmenging tussen die gereedskap, drukvoet, bevestiging en werkstuk by die geprogrammeerde uitsteek. 'n Vervangingspan kan van sitplek genoeg verander om gereedskaplengte-kalibrasie te vereis, selfs al is dit nominaal dieselfde deel.
Meet statiese uitloop op dieselfde punt en met dieselfde verwysingskaft wat gebruik word vir die voorveranderinglesing. Voer die vervaardiger se toegelate laespoed- en normalespoedkontroles uit, kyk vir alarms, onverwagte geraas, vibrasies of temperatuurstygings. Moenie onmiddellik 'n volle bondel vrystel op grond van 'n gladde geen-laai-spin nie. Begin 'n verteenwoordigende koepon met die werklike boor- of routergeometrie en bordstapel.
Vir boor, inspekteer gat deursnee, posisie, brame, ingang/uitgang toestand, en gereedskap slytasie oor 'n nuttige monster. Vir roetering, vergelyk randafwerking, muurmerke, dimensionele akkuraatheid, brame, en of die snyer op sy beoogde posisie bly. Stoor die koepon en teken die aanvaardingskriteria aan. As die lesing verbeter, maar die bord nie, ondersoek voere, bevestiging, onttrekking, gereedskapgeometrie en programbelyning voordat jy meer spantange bestel.
Laat die masjien eers vry nadat die instandhoudingsleiding of aangewese kwaliteit eienaar die resultaat onderteken het. Die rekord moet die ou en nuwe deel-ID's, rede vir verandering, metode, meetresultaat, toetsborduitslag en datum insluit. Dit skep 'n basislyn vir die volgende skoonmaaksiklus.
10. 'n Praktiese instandhoudingskedule
| Wanneer | Kontroleer | Rekord | Eskaleer wanneer |
|---|---|---|---|
| Elke instrument verander | Inspekteer steel en blootgestelde gryparea; sitplek bevestig | Gereedskap ID, abnormale merke | Gereedskapstrokies of 'n skyfie is vasgevang |
| Elke skof | Luister vir veranderde snyklank en kontroleer borddefekte | Hoof, werk, defekte ligging | Defek herhaal met 'n geverifieerde snyer |
| Beplande skoonmaak | Verwyder en maak slegs skoon soos die handleiding dit toelaat | Deel ID, metode, foto's | Deposito duur voort of 'n gleuf is beskadig |
| Periodieke meting | Kontroleer uitloop met verwysingskag en meetpunt | TIR, punt, gereedskapprojeksie, temperatuur | Tendens of gedokumenteerde proseslimiet word oorskry |
| Na 'n ongeluk of stukkende gereedskap | Inspekteer spantang, houer, taps en spilneus | Voorval, foto's, toetsuitslae | Sigbare skade of hoë uitloop bly oor |
| Na vervanging | Kontroleer retensie, uitloop en 'n verteenwoordigende koepon | Nuwe deel ID, aanvaarding afteken | Enige toets misluk |
Moenie hierdie tabel in 'n arbitrêre vaste interval verander nie. 'n Hoëmengsel-prototipe-winkel kan baie handmatige veranderings aanbring; 'n vierkop-produksiemasjien kan ure vinnig ophoop onder 'n stabiele resep. Stof, tipe laminaat, onttrekking, gereedskapgrootte, skofte en ongelukgeskiedenis verander alles die las. Stel die frekwensie van die vervaardiger se vereistes en jou eie neiging. CHIKIN sluit houer skoonmaak in sy bespreking van spantang onderhoud . HAIMER se gepubliseerde gereedskaphouer-oorsig identifiseer ook spantangkontrolering en -skoonmaak as normale versorging vir meganiese spankrane, terwyl sy produkspesifieke waardes nie bloot na 'n PCB-spil oorgedra kan word nie.
11. Algemene foute wat 'n tweede probleem skep
Die eerste fout is om stof in die neus te blaas met onbeperkte saamgeperste lug. Die tweede is die gebruik van skuurpapier om 'n presisie taps helder te laat lyk. Albei kan 'n oppervlakkig skoon samestelling minder akkuraat maak. 'n Derde is om olie op die grypboor te spuit sonder om die handleiding na te gaan; sommige stelsels benodig 'n droë kontakoppervlak, en oortollige smeermiddel kan retensie verander of rommel versamel.
Nog 'n fout is om aan te neem dat enige spantang gemerk met die korrekte steelgrootte sal pas. Die boor is net een dimensie. 'n Onooreenstemmende taps, lengte, moer of retensiekenmerk kan oneweredig vasklem of nie loslaat nie. Om 'n verslete moer met 'n nuwe spantang te meng, kan ook die bron van 'n uitloopverandering verberg. Behandel die houer as 'n samestelling, maar verander en dokumenteer een veranderlike op 'n slag tydens diagnose.
Ten slotte, moenie die gereedskap self as 'n skoonmaakwerktuig gebruik nie. Om 'n skerp karbiedskag teen 'n besmette boorgat te draai, kan albei punte kry. Moenie uitloop op 'n arbitrêre plek meet nie en vergelyk die resultaat met 'n katalogusnommer wat by 'n ander projeksie geneem is. En moenie 'n spankragvervanging goedkeur net omdat die spil stiller klink nie: die finale antwoord is die gemete samestelling en aanvaarde PCB-monster.
12. Hoe om spankragprobleme van ander masjienfoute te skei
As 'n defek een snyer tussen koppe volg, vermoed die snyer of sy steel. As dit op een spil bly met twee geverifieerde snyers en spantange, ondersoek die neus, aktuator, laers, spoedbeheer of bewegingstelsel. As dit slegs op een paneelposisie verskyn, inspekteer die armatuur en bordsteun. As dit verskyn nadat 'n filter gevul is, kontroleer die onttrekking voordat die spantang veroordeel word. 'n Goeie diagnose spoor watter veranderlike die defek volg.
In 'n boorstasie, kyk na die gatpatroon sowel as geïsoleerde gate. 'n Verkeerde boor deursnee skep 'n konsekwente grootte fout; 'n boor wat swak gehou word, kan verstrooiing, breek of slytasie veroorsaak wat oor die loop versnel. In roetering, vergelyk reguit afdelings, hoeke en gleuwe. Wanneer die growwe rand slegs oor 'n gaping in die armatuur verskyn, toets paneelsteun voordat die klem vervang word. Wanneer dit teen dieselfde spilspoed op goed ondersteunde panele verskyn, neem 'n vibrasiespoor vas en vergelyk dit met die basislyn.
As die spil onlangs herstel of neergestort is, neem 'n aparte skag- of neuslesing onder die goedgekeurde diensmetode. 'n Nuwe spantang kan nie 'n beskadigde taps konsentries maak nie. Omgekeerd, 'n skoon spantang wat die probleem oplos, behoort nie 'n onnodige laervervanging te veroorsaak nie. CHIKIN's PCB router-bit dra gids beveel 'n verwysingsgereedskap, skoon houer, uitloopkontrole en verteenwoordigende monster aan voordat elke growwe rand aan snyerleeftyd toegeskryf word.
13. Verkrygingskontrolelys vir 'n Spare-Collet Pakket
Die aankoopversoek moet die toerusting en die verifikasiewerk noem, nie net 'n deelbeskrywing nie. Sluit in:
- Masjienmodel en reeksnommer, spilmaker en model, kopposisie en houer- of ATC-hersiening.
- Oorspronklike spantangmerk en -foto, boorgrootte, gereedskapskag-toleransie, buitenste geometrie en enige beskikbare tekening.
- Moer-, aandrywer-, veer-, seël- of patroononderdele wat 'n bypassende samestelling moet bly.
- Goedgekeurde skoonmaakmateriaal, diensgereedskap, aandraaimetode en wringkraginligting uit die korrekte handleiding.
- Vereiste ekstra hoeveelheid volgens kop, deurlooptyd, verpakking en naspeurbaarheid na 'n bestelde onderdeelnommer.
- Uitloopaanvaardingspunt en -metode, retensiekontrole en produksiekoeponkriteria.
- Wie doen installasie, wie keur herbegin goed, en watter ondersteuning is beskikbaar as die toets misluk.
Vir 'n multi-spil masjien, bevestig of elke kop dieselfde deel en hersiening gebruik. Omhulsels wat identies lyk, kan 'n ander spil versteek of herbou. Indien 'n fabriek 'n nuwe boor-en-roeteerplatform koop, vra die verskaffer om verbruikbare spantange en houerdiensvereistes by die kwotasie in te sluit. 'n Onderdeel wat geïdentifiseer en korrek geïnstalleer kan word, is meer werd as 'n vae belofte van vinnige onderdele-ondersteuning.
CHIKIN bied PCB-boor- en roeteermasjienkonfigurasies met veelvuldige koppe en instrumentbestuurfunksies op geselekteerde modelle. Die publieke bladsye is nuttige beginpunte vir toepassingsbespreking, maar die finale spantangontwerp en onderhoudsbeperkings hoort in die masjienspesifieke dokumentasie. Versoek 'n monstertoets met die beoogde bord, gereedskapdiameters en kwaliteitskriteria voordat 'n konfigurasie as goedgekeur behandel word.
14. Vrae van die Onderhoudsbank
Die spantang is nog geïnstalleer. Wat kan ek veilig skoonmaak?
Slegs die toeganklike oppervlaktes, en slegs as die handleiding daardie metode toelaat. Stof wat binne-in gleuwe of agter 'n moer vasgevang is, mag dalk gemagtigde verwydering vereis. Moenie rommel dieper in die spil indruk met 'n kwas of lugstraal nie. As die spantang deel is van 'n verseëlde patroon, volg sy diensproses.
Herstel skoonmaak altyd die uitloop van die spilkraag?
Nee. Dit kan besoedeling verwyder wat behoorlike sitplekke verhoed. Dit kan nie 'n gekraakte segment, verwronge taps, gebuigde gereedskap, beskadigde houer of spilasprobleem herstel nie. Meet voor en na met dieselfde verwysing en meetpunt.
Die boor is skoon. Watter gebreke beteken nog aftrede?
Moenie 'n gekraakte gleuf of gebuigde segment weer in produksie plaas nie. Dieselfde geld vir beskadigde drade, 'n taps met 'n verhoogde braam, greep wat gly met 'n geverifieerde skag, of uitloop wat steeds die gedokumenteerde limiet oorskry nadat dit teruggesit is. Fotografeer die gebrek en vergelyk dit met die vervaardiger se verwerpingskriteria voordat die ou deel in die afvalbak gaan.
Albei gereedskapskagte is 3,175 mm. Is hul spantange uitruilbaar?
Nee. Die skaggrootte identifiseer nie die buitemeetkunde, koppeling, moer, balans of versoenbare spil nie. Pas die presiese deel by die masjien en vra vir skriftelike pasbevestiging wanneer die oorspronklike nommer onseker is.
Moet ek 'n gly-gereedskap harder vasdraai?
Nee. Merk die huidige steel se greepdiepte en verifieer sy deursnee en oppervlak, inspekteer dan vuilheid, slytasie en aandrywerinstelling. Meer krag kan 'n reeds verwronge spankrag vergruis of die houer kneus; dit bewys nie die sny-as is gesentreer nie.
Die onderdeelnommer is onleesbaar. Wat moet die verskaffer ontvang?
Stuur die masjien- en spilidentifiseerders, die verwyderde spantang se merk, foto's, afmetings van die goedgekeurde tekening, die gereedskapskafgrootte, die mislukkingsimptoom en die uitloopmetings gemaak met 'n bekende verwysing. Hierdie besonderhede verminder die risiko van 'n visueel soortgelyke maar onversoenbare plaasvervanger.
Gevolgtrekking: Verifieer die volledige gereedskap-hou-stelsel
Die nuttige onderhoudsiklus is eenvoudig in konsep: bewaar bewyse, maak die masjien veilig, identifiseer die houer, maak slegs skoon met die gespesifiseerde metode, inspekteer elke grypoppervlak en meet die saamgestelde stelsel onder 'n herhaalbare opstelling. Vervang 'n beskadigde of onversoenbare spantang, bewys dan die resultaat met 'n verwysingsinstrument en werklike PCB-monster. ’n Skoon voorkoms is nie die aanvaardingstoets nie; stabiele retensie, gemete uitloop en bordkwaliteit is.
Vir 'n kwotasie of 'n diensoorsig, deel die spilmodel, huidige spantangmerking, gereedskapgroottes, bordmateriaal en -dikte, 'n foto van die defek en die metingsrekord. Dit gee CHIKIN 'n nuttige beginpunt om 'n versoenbare vervanging of 'n masjienkonfigurasie te bespreek sonder om van 'n nominale boordiameter te raai.
Versoek 'n PCB Spindle Collet Fiks- en Onderhoudsoorsig
As die nuwe deel nie die rand of gat herstel nie, stuur die voor-en-na-lesings met die verwysingsinstrument, houer en bevestiging geïdentifiseer. Daardie gepaarde resultate wys of die fout by die spil gebly het, saam met die gereedskap beweeg het, of slegs in 'n spesifieke bordopstelling verskyn het.
Stuur Collet-foto's en bordbesonderhede vir 'n pasgemaakte kwotasie




