Hãy chọn dụng cụ phù hợp với lỗ, rãnh hoặc đường viền bạn cần tạo ra—không chỉ đơn thuần là đường kính danh nghĩa trùng khớp. Sử dụng hướng dẫn này để xem xét hình học, độ khít của chuôi, giới hạn quy trình, bằng chứng từ nhà cung cấp và chi phí bo mạch được chấp nhận.
Đối với các kỹ sư sản xuất mạch in, việc mua sắm máy khoan và máy phay là một quyết định kiểm soát quy trình. Một công cụ giá rẻ có thể trở nên đắt đỏ nếu nó tạo ra các lỗ quá khổ, các cạnh tấm ép bị sứt mẻ, hư hỏng quá mức hoặc gây dừng máy ngoài kế hoạch. Các nhóm mua hàng cũng cần phân biệt giữa phạm vi đường kính công cụ được công bố của máy và thông số kỹ thuật của một vật tư tiêu hao cụ thể.
Hướng dẫn này tập trung vào việc lựa chọn mũi khoan/mũi phay PCB và chuẩn bị yêu cầu báo giá (RFQ) . Để phân tích sâu hơn về sự hao mòn dần của mũi phay và các yếu tố cần thay thế, hãy đọc hướng dẫn về sự hao mòn mũi phay PCB của CHIKIN CNC.
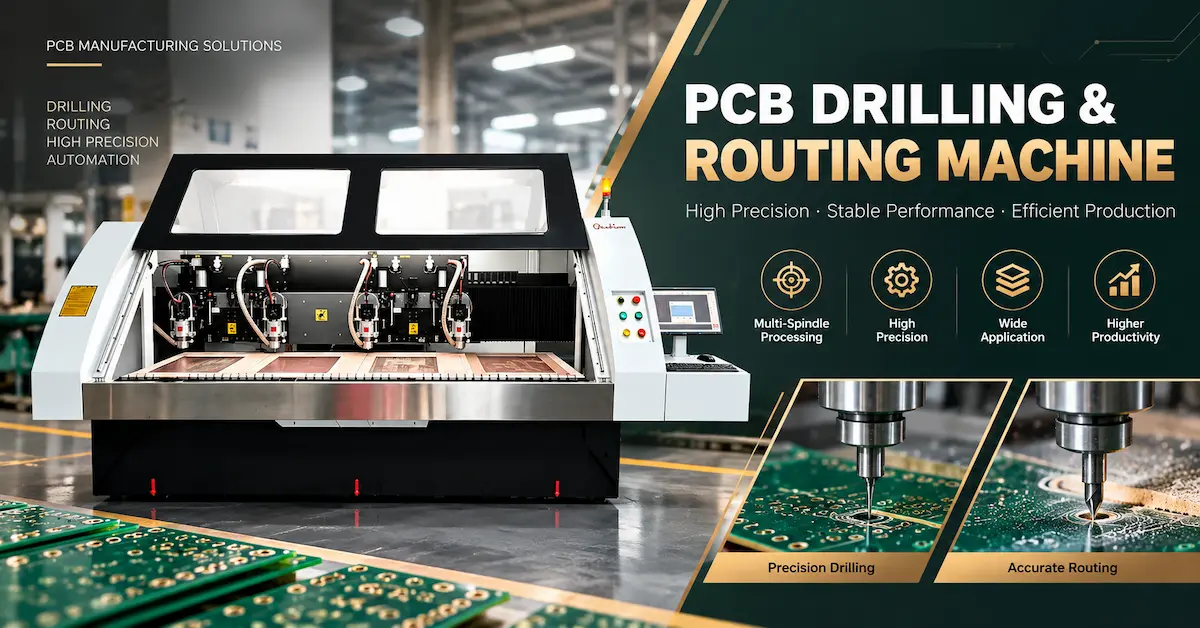
1. Mũi khoan PCB so với mũi phay: Thực chất có gì khác biệt?
Máy khoan mạch in (PCB) có đầu cắt nhọn được thiết kế để xuyên vào lớp vật liệu composite và tạo ra lỗ. Quá trình gia công chủ yếu phụ thuộc vào chuyển động dọc trục, việc thoát phoi, độ chính xác của lỗ và chất lượng thành lỗ. Máy phay sử dụng các cạnh cắt dọc theo chiều dài làm việc khi di chuyển theo đường viền; lực ngang, độ lệch của dụng cụ, độ cứng của đồ gá và độ hoàn thiện cạnh là những yếu tố quan trọng.
| Yếu tố lựa chọn | mũi khoan mạch in | Mũi phay PCB |
|---|---|---|
| Nhiệm vụ chính | Lỗ xuyên, lỗ linh kiện, lỗ lắp đặt, lỗ dụng cụ | Các đường viền bo mạch, khe cắm, cửa sổ bên trong, cách ly các đường dẫn định tuyến. |
| Chuyển động cắt chính | Sự xuyên thấu theo trục | Cắt đường dẫn ngang |
| Trọng tâm hình học | Đầu mũi khoan, lề, thoát khí rãnh, chiều dài làm việc | Kiểu rãnh, chiều dài cắt, hình dạng đầu mũi, loại bỏ phoi |
| Rủi ro quy trình điển hình | Mũi khoan bị gãy, sai vị trí lỗ, vết bẩn, gờ | Các cạnh thô ráp, sợi bị kéo ra, các khe quá khổ, dụng cụ bị lệch |
| Đơn vị tuổi thọ công cụ hữu ích | Các mũi khoan đạt tiêu chuẩn nằm trong phạm vi và vật liệu đã được xác định. | Khoảng cách định tuyến đủ điều kiện theo các điều kiện đã xác định |
| Tài liệu người mua | Biểu đồ lỗ cộng với yêu cầu khoan/lỗ hoàn thiện | Bản vẽ đường viền cộng với các yêu cầu về rãnh, đường cắt và cạnh |
Chúng không thể thay thế cho nhau chỉ vì cả hai đều có thể được giữ bởi một trục chính CNC nhỏ. Không nên giao cho mũi khoan PCB nhọn thực hiện các thao tác phay đường viền phức tạp mà không có sự chấp thuận rõ ràng của nhà sản xuất dụng cụ. Tương tự, không nên cho rằng mũi phay phù hợp để tạo ra các lỗ mạ xuyên chính xác.
2. Chọn dụng cụ phù hợp với vật liệu PCB FR4, nhiều lớp và các vật liệu khác.
FR4 cứng: Sợi thủy tinh thay đổi vấn đề cắt
Vật liệu FR4 kết hợp nhựa với cốt sợi thủy tinh. Cốt sợi có tính mài mòn, vì vậy vật liệu dụng cụ, hình dạng cạnh, khả năng thoát phoi và kiểm soát nhiệt đều rất quan trọng. Cacbua được sử dụng rộng rãi trong khoan và phay mạch in PCB, nhưng các loại và hình dạng khác nhau có thể hoạt động khác nhau trong cùng một lớp vật liệu.
Đối với máy khoan, cần xem xét yêu cầu về đường kính lỗ hoàn thiện, độ dày lớp màng, chiều cao xếp chồng, phân bố đồng và vật liệu đầu vào/hỗ trợ đã được phê duyệt. Đối với máy phay, cần xác định hình dạng cần thiết, chiều rộng khe tối thiểu, giá đỡ tấm và chiều dài cắt trên mỗi tấm.
Ván ép nhiều lớp: Không nhầm lẫn đường kính mũi khoan với kích thước lỗ hoàn thiện.
Bản vẽ chế tạo có thể quy định đường kính lỗ mạ hoàn thiện. Đường kính khoan cơ khí có thể khác nhau vì quá trình mạ đồng làm thay đổi đường kính lỗ cuối cùng. Dung sai này phụ thuộc vào quy trình chế tạo; không nên áp dụng một mức tăng chung cho mọi đơn hàng. Hãy yêu cầu xác nhận từ kỹ sư quy trình PCB trước khi đặt hàng kích thước mũi khoan.
Các mũi khoan cơ khí cỡ nhỏ cũng có những hạn chế liên quan đến chiều dài làm việc, độ lệch tâm, độ dày vật liệu và điều kiện xếp chồng. Việc tạo các lỗ siêu nhỏ bằng laser là một quy trình riêng biệt và không nên được coi là khả năng thông thường của mọi mũi khoan cơ khí.
Cấu trúc cứng-mềm làm từ nhôm, có nhiệt độ chuyển pha thủy tinh cao (high-Tg).
Các vật liệu này cần được đánh giá riêng lẻ. Một máy phay đã được kiểm chứng trên vật liệu FR4 tiêu chuẩn có thể yêu cầu hình dạng hoặc phạm vi quy trình khác để gia công bo mạch lõi kim loại. Các tấm cứng-mềm gây ra những lo ngại về hỗ trợ và chuyển tiếp vật liệu. Hãy hỏi các nhà cung cấp dụng cụ về các khuyến nghị cụ thể cho từng ứng dụng được hỗ trợ bởi kết quả thử nghiệm, thay vì cho rằng một bộ mũi khoan đa năng có thể áp dụng cho mọi loại bo mạch.
3. Tám thông số kỹ thuật cần xác nhận trước khi mua mũi khoan PCB hoặc mũi phay
Xác nhận kích thước lỗ hoặc rãnh cần gia công thực tế, dung sai và cách kiểm tra đường kính dụng cụ.
Hãy khớp thông số kỹ thuật của giá đỡ hoặc kẹp; đường kính cắt không nhất thiết phải trùng với đường kính trục.
Cần xem xét độ dày của ván, cách xếp chồng, vật liệu lót/dùng thay thế và thời gian thao tác an toàn, có điều kiện.
Hãy chỉ định hình dạng mũi khoan và rãnh khương tuyến hoặc kiểu rãnh khương tuyến và cấu hình đầu mũi của máy phay.
Chỉ yêu cầu loại cacbua, xử lý bề mặt hoặc lớp phủ khi được nhà cung cấp dụng cụ hỗ trợ.
Hãy xác nhận trục chính, kẹp mũi khoan, phương pháp lắp đặt và đo lường, chứ không chỉ dựa vào kích thước danh nghĩa của mũi khoan.
Tài liệu đã phê duyệt tốc độ, bước tiến, chiều cao hoặc độ sâu chồng phôi, phương pháp chiết xuất và chiến lược đường chạy dao.
Yêu cầu cung cấp mã số linh kiện của nhà sản xuất, phiên bản bản vẽ, mã số lô hàng và bằng chứng kiểm tra.
Một lỗi thường gặp khi mua hàng là đặt mua dụng cụ dựa trên thông số “3,175 mm” mà không xác định xem kích thước đó mô tả đường kính lưỡi cắt hay đường kính cán. Một lỗi khác là mua đúng đường kính nhưng chiều dài lưỡi cắt không đủ hoặc đầu mũi không tương thích.
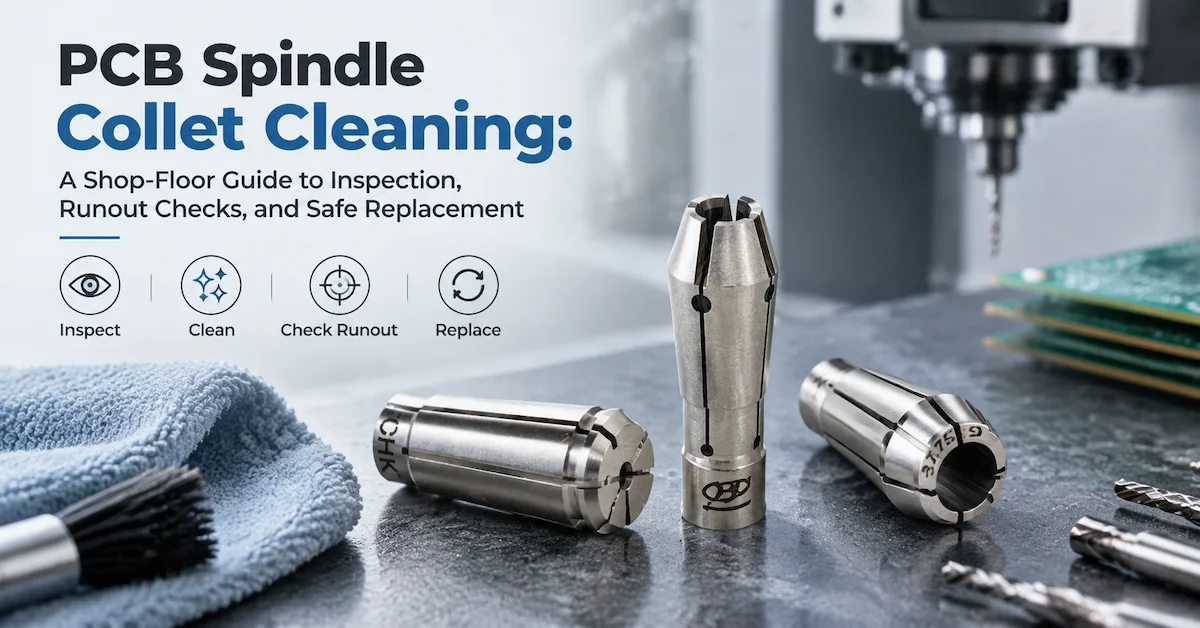
Hướng dẫn kiểm tra trục chính và kẹp PCB liên quan giải thích lý do tại sao độ sạch, độ lắp đặt, độ đồng tâm và tình trạng của giá đỡ phải được xem xét cùng với chất lượng dụng cụ.
4. Hình dạng lưỡi phay: Cắt hình kim cương, rãnh bẻ phôi hay kiểu rãnh khác?
Mũi khoan phay mạch in (PCB router bits) có thể sử dụng các cạnh cắt hình kim cương, hình dạng bẻ phôi hoặc các hình dạng rãnh khác. Mỗi thiết kế đều thay đổi cách dụng cụ tiếp xúc với vật liệu nhiều lớp và đẩy vật liệu ra khỏi vết cắt. Không có một hình dạng “tốt nhất” nào có thể được coi là tối ưu cho tất cả các công việc phay mạch in.
- Máy phay cắt hình kim cương hoặc hình hoa văn kim cương: Thường được đánh giá cao khi sử dụng để phay tấm composite sợi thủy tinh, nơi việc cắt cạnh chính xác và loại bỏ vụn vật liệu là ưu tiên hàng đầu. Kết quả thực tế phụ thuộc vào thiết kế dụng cụ và điều kiện quy trình.
- Hình dạng rãnh thoát phoi: Sử dụng các đặc điểm cắt gián đoạn nhằm quản lý việc loại bỏ vật liệu. Tính phù hợp phụ thuộc vào vật liệu nhiều lớp, rãnh, độ sâu phay và phạm vi cắt được nhà cung cấp khuyến nghị.
- Các kiểu mũi phay khác: Có thể phù hợp với các vật liệu hoặc hình dạng cụ thể, nhưng không nên cho rằng mũi phay kim loại thông thường phù hợp với máy phay mạch in chuyên dụng.
Đối với các rãnh nhỏ và các chi tiết bên trong, hãy xác định đường kính dụng cụ tối thiểu cho phép từ bản vẽ kỹ thuật. Đối với đường viền được phay, hãy so sánh chất lượng cạnh, kích thước, tải trọng dụng cụ và khả năng xử lý bụi giữa các loại dụng cụ đạt tiêu chuẩn. Thử nghiệm các phương án khác nhau bằng cách sử dụng cùng một tấm ván, đồ gá, trục chính và tiêu chuẩn kiểm tra.
5. Xác nhận tính tương thích giữa máy và kẹp mũi khoan trước khi gửi yêu cầu báo giá.
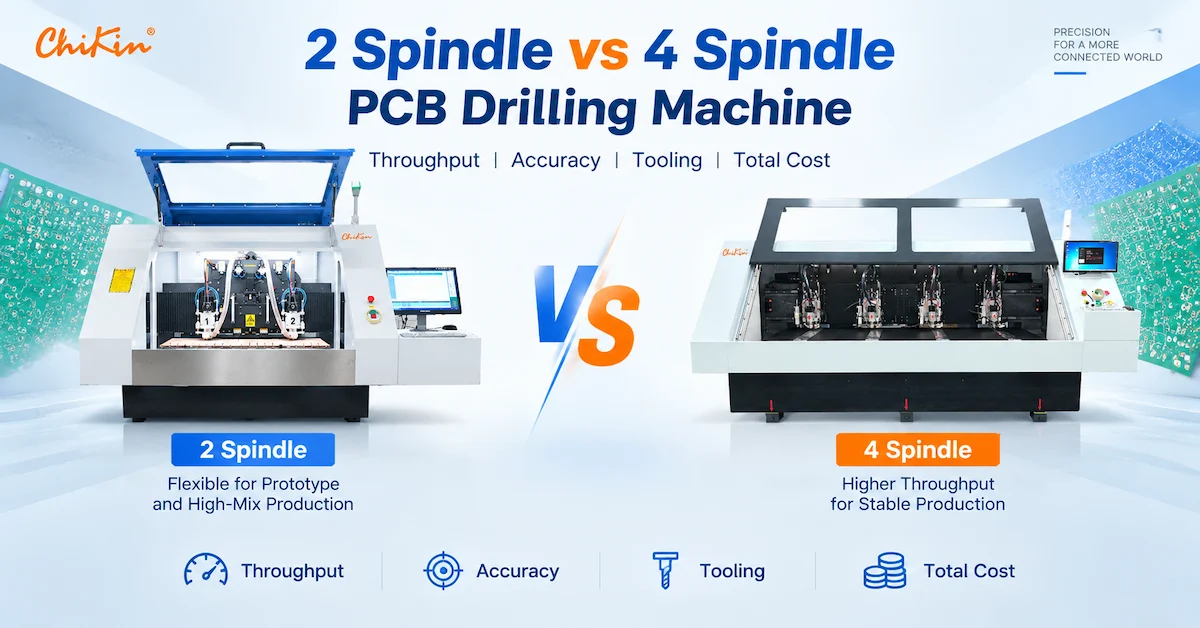
CHIKIN CNC sản xuất máy khoan và máy khoan/phay kết hợp với nhiều cấu hình trục chính khác nhau. Các thông số đường kính dụng cụ được công bố dưới đây không đảm bảo rằng bất kỳ mũi khoan, chuôi, chiều dài dụng cụ hoặc lớp phủ nào của bên thứ ba đều tự động tương thích.
| Tài liệu tham khảo về thiết bị CHIKIN | Thông tin đường kính dụng cụ đã công bố | Quyết định liên quan |
|---|---|---|
| CK-02D: Máy khoan 2 trục chính | Đường kính lỗ khoan: 0,15–6,35 mm | Kiểm tra dụng cụ khoan tốc độ cao, chuôi/giá đỡ và các yêu cầu thực tế về chiều cao mũi khoan. |
| CK-04D: Máy khoan 4 trục chính | Đường kính lỗ khoan: 0,15–6,35 mm | Kiểm soát lô dụng cụ và giới hạn số lần bắn trúng đích đạt tiêu chuẩn trên nhiều đầu đọc/ghi. |
| 1 Bài tập + 1 Tuyến đường với CCD | Khoan: 0,15–6,35 mm; phay: 0,5–3,175 mm | Hãy chỉ định riêng các dụng cụ khoan và phay, bao gồm cả giá đỡ của chúng. |
| CK-04R: Máy khoan/phay 4 trục chính | Xác nhận giao diện công cụ thực tế cho cấu hình đã đặt hàng. | Kiểm tra hình dạng đường cắt, chiều dài dao cắt, độ khít của hộp chứa dao và các bước kiểm tra dụng cụ. |
Trang web cũng liệt kê một đầu kẹp CHK 3.175 trong danh mục phụ tùng liên quan. Kích thước chuôi của nó không được coi là bằng chứng về khả năng tương thích với mọi trục chính CHIKIN; hãy xác nhận độ côn, chiều dài, độ giữ và kiểu trục chính so với máy đã lắp đặt.
Các cấu hình CHIKIN liên quan mô tả việc thay dao tự động và phát hiện chiều dài, đường kính dao hoặc dao bị gãy. Đây là những chức năng điều khiển thiết lập hữu ích, nhưng phát hiện dao bị gãy không giống với việc đo độ mòn cạnh dần dần . Hãy hỏi xem chức năng nào được bao gồm trong model cụ thể và liệu chúng có áp dụng cho các dao đã chọn hay không.
Cần tìm dụng cụ phù hợp với máy CNC PCB?
Vui lòng gửi thông tin về kiểu máy, mã nhận dạng trục chính và giá đỡ, vật liệu PCB, sơ đồ khoan/lỗ, đường dẫn gia công và mục tiêu sản xuất. Yêu cầu đội ngũ CHIKIN xem xét giao diện dụng cụ và cấu hình thiết bị phù hợp.
6. Thiết lập tốc độ cắt, tốc độ quay và tuổi thọ dao dựa trên các thử nghiệm đã được kiểm chứng.
Tốc độ quay tối đa của máy không phải là một công thức cắt cố định. Tốc độ làm việc và tốc độ tiến dao phụ thuộc vào đường kính, hình dạng, vật liệu, chiều dài tấm ván, tình trạng trục chính và khuyến nghị của nhà sản xuất dụng cụ.
Hai mối quan hệ này có thể giúp các kỹ sư xem xét các đề xuất kỹ thuật:
- Tốc độ tiến khoan (mm/phút) = tốc độ trục chính (vòng/phút) × lượng tiến khoan mỗi vòng (mm/vòng).
- Tốc độ tiến dao (mm/phút) = tốc độ trục chính (vòng/phút) × số răng cắt × lượng phoi (mm/răng).
Các công thức này mô tả các mối quan hệ dựa trên hình học, chứ không phải là các thiết lập an toàn cho mọi trường hợp. Một số hình học định tuyến PCB không khớp chính xác với mô hình số răng dao phay thông thường, vì vậy hãy sử dụng khuyến nghị quy trình cụ thể cho hình học đó thay vì chèn tải chip dự đoán.
Đánh giá mũi khoan dựa trên số lần khoan đạt yêu cầu đối với vật liệu và loại vật liệu được xác định rõ ràng. Đánh giá mũi phay dựa trên tổng quãng đường phay và chất lượng cạnh được chấp nhận, với số lượng tấm được giữ lại làm tài liệu tham khảo bổ sung. Các giới hạn này phải đến từ các thử nghiệm sản xuất lặp đi lặp lại—chứ không phải từ những tuyên bố chung chung như “10.000 lỗ” hoặc “cacbua tuổi thọ cao”.
7. Chẩn đoán lỗi trước khi đổ lỗi cho dụng cụ cắt.
| Lỗi quan sát được | Mối quan hệ công cụ có thể | Các điều kiện khác cần kiểm tra |
|---|---|---|
| Máy khoan bị hỏng đột ngột | Độ mảnh quá mức, hư hỏng dụng cụ hoặc hình dạng không phù hợp | Độ lệch tâm, chiều cao chồng, cấp liệu, vật liệu đầu vào, kẹp |
| Lỗ quá khổ hoặc không đồng đều | Vấn đề về độ lệch tâm hoặc đường kính của dụng cụ | Tình trạng trục chính/đầu kẹp, độ lệch của mũi khoan, phương pháp đo |
| Vết bẩn hoặc gờ trên thành lỗ | Hình dạng không chính xác hoặc lưỡi cắt cùn | Nhiệt độ, cấp liệu/tốc độ, cán màng, vật liệu hỗ trợ |
| các cạnh được định tuyến thô | Không phù hợp với sáo hoặc bị mòn. | Rung động tấm, hướng đường đi, hút bụi, hỗ trợ |
| Sự thay đổi chiều rộng khe | Độ lệch dụng cụ hoặc sự thay đổi đường kính hiệu dụng | Độ lệch tâm, bù đường đi, tải cắt, đồ gá |
Chỉ thay đổi một biến số được kiểm soát tại một thời điểm. Một dụng cụ mới mà ngay lập tức tạo ra cùng một lỗi cần phải kích hoạt việc kiểm tra trục chính, kẹp phôi, đồ gá và quy trình tháo lắp, chứ không phải là một đơn đặt hàng dụng cụ đắt tiền khác. Giải thích của CHIKIN về trục chính khoan so với phay cung cấp thông tin hữu ích về lý do tại sao dụng cụ gia công trục dọc và trục ngang lại đặt ra những yêu cầu khác nhau đối với trục chính.
8. Mua dựa trên giá thành mỗi tấm ván được chấp nhận, không chỉ dựa trên giá đơn vị.
Giá thành dụng cụ không phản ánh chi phí sản xuất. Một máy khoan giá rẻ có thể cần thay thế thường xuyên; một máy phay có thể hoạt động lâu dài nhưng không đáp ứng được yêu cầu về chất lượng cạnh trước khi bị hỏng hoàn toàn.
Chi phí dụng cụ khoan cho mỗi lỗ đạt yêu cầu = chi phí dụng cụ khoan tương ứng ÷ số lỗ đạt yêu cầu được sản xuất. Chi phí dụng cụ phay cho mỗi bo mạch đạt yêu cầu = chi phí dụng cụ phay tương ứng ÷ số bo mạch được phay đạt yêu cầu. Các chỉ số này cần được xem xét cùng với chi phí nhân công thay dụng cụ, chi phí phế phẩm, chi phí thời gian ngừng hoạt động và chi phí kiểm tra.
Hãy yêu cầu các nhà cung cấp dụng cụ báo cáo về vật liệu thử nghiệm, đường kính, đường dẫn gia công, điều kiện gia công, kích thước mẫu và tiêu chí rút dụng cụ. Nếu thiếu các biến số này, không thể so sánh một cách công bằng tuổi thọ dụng cụ được cam kết từ các nhà cung cấp khác nhau.
9. Danh sách kiểm tra yêu cầu báo giá (RFQ) mũi khoan/mũi phay PCB
Hãy sử dụng bản tóm tắt mua hàng sau đây khi đánh giá dụng cụ, khả năng tương thích với máy CNC hoặc gói thiết bị và vật tư tiêu hao.
| Gửi cho nhà cung cấp | Thông tin tối thiểu |
|---|---|
| Ứng dụng | Khoan lỗ, dung sai khoan lỗ mạ, phay rãnh hoặc định hình |
| Cấu trúc PCB | Vật liệu, lớp, độ dày, Tg cao/lõi kim loại/cứng-mềm (nếu có) |
| Vẽ | Biểu đồ lỗ, yêu cầu lỗ hoàn thiện, hình dạng/rãnh và dung sai. |
| Chi tiết công cụ | Đường kính lưỡi cắt, chuôi, hình dạng mũi/rãnh, chiều dài lưỡi cắt và chiều dài tổng thể. |
| Giao diện máy | Mã máy, đường kính trục chính, mã tham chiếu kẹp/giá đỡ dụng cụ, giới hạn kho dụng cụ |
| Điều kiện sản xuất | Tốc độ quay trục chính, bước tiến dao, xếp chồng dao, chiều dài đường đi, đường chạy dao, tháo lắp và gá kẹp |
| Trình độ chuyên môn | Phương pháp kiểm tra, số lượng mẫu, tiêu chí chấp nhận, các khuyết tật quan sát được. |
| Yêu cầu thương mại | Mức tiêu thụ dự kiến hàng tháng, truy xuất nguồn gốc lô hàng, thời gian giao hàng và đơn đặt hàng lặp lại |
Hãy yêu cầu bản vẽ hoặc bảng dữ liệu kỹ thuật chính xác của dụng cụ và kế hoạch thử nghiệm mẫu nếu khả thi. Nếu đặt hàng máy CHIKIN, hãy yêu cầu thông số kỹ thuật của giá đỡ/dụng cụ đã được phê duyệt như một phần của tài liệu nghiệm thu thiết bị. Chỉ riêng phạm vi đường kính được công bố của máy không thể thay thế cho thông số kỹ thuật thực tế.
10. Câu hỏi thường gặp
Mũi khoan mạch in (PCB) có thể dùng làm mũi phay không?
Không dùng để thay thế chung cho các loại mũi khoan khác. Hình dạng đầu mũi khoan được tối ưu hóa cho việc tạo lỗ theo trục, trong khi hình dạng đầu dao phay được thiết kế cho việc cắt theo đường viền ngang. Chỉ sử dụng các quy trình được nhà sản xuất dụng cụ và thiết bị hỗ trợ rõ ràng.
Mũi khoan mạch in bằng cacbua có tốt hơn mũi khoan HSS thông thường không?
Carbide được sử dụng rộng rãi cho các tấm PCB có tính mài mòn và các ứng dụng chính xác tốc độ cao. Tuy nhiên, việc lựa chọn vẫn phải tính đến độ giòn, độ lệch tâm của máy, hình dạng, vật liệu và tuổi thọ dụng cụ đã được kiểm chứng; chỉ riêng vật liệu không quyết định được quy trình an toàn.
Trục định tuyến 3,175 mm có tương thích với mọi trục định tuyến mạch in PCB không?
Không. Đường kính lỗ kẹp chỉ là một chiều. Thiết kế giá đỡ, độ giữ, chiều dài dụng cụ, độ cân bằng và các hạn chế cụ thể của trục chính đều phải được kiểm tra.
Các nhà máy sản xuất PCB nên so sánh tuổi thọ dụng cụ như thế nào?
Đối với khoan, hãy so sánh các kết quả đạt yêu cầu với cùng loại vật liệu, cấu trúc và thông số. Đối với phay, hãy so sánh khoảng cách phay đạt yêu cầu và chất lượng cạnh được chấp nhận. Bao gồm cả phế phẩm, thời gian thay thế và khả năng truy xuất nguồn gốc lô dụng cụ.
Công ty CHIKIN CNC có bán tất cả các loại mũi khoan và mũi phay được mô tả trong hướng dẫn này không?
Các trang web đã được xác minh chủ yếu ghi lại thông tin về máy khoan/phay PCB, các bộ phận liên quan và các công cụ. Việc có sẵn các mã sản phẩm (SKU) vật tư tiêu hao cho máy khoan hoặc máy phay cụ thể cần được xác nhận trực tiếp với nhóm tư vấn của CHIKIN chứ không nên dựa vào hướng dẫn này.
Yêu cầu đánh giá thiết bị và dụng cụ dựa trên ứng dụng.
Hãy chia sẻ bản vẽ bo mạch, kích thước dụng cụ, lỗi hoặc vấn đề hao mòn hiện tại, kiểu máy và sản lượng yêu cầu. Yêu cầu đánh giá khả năng tương thích cụ thể theo từng kiểu máy và phạm vi báo giá.
Phần kết luận
Việc lựa chọn mũi khoan và mũi phay mạch in bắt đầu từ chi tiết hoàn thiện: các lỗ chính xác cần hình dạng mũi khoan đạt tiêu chuẩn, trong khi các rãnh và đường viền mạch sạch sẽ cần hình dạng phay phù hợp và khả năng cắt ngang được kiểm soát. Đường kính, chuôi, chiều dài làm việc, vật liệu, độ khít của kẹp và các điều kiện quy trình được ghi chép lại quan trọng hơn nhãn mác chung chung "mũi khoan cacbua".
Đối với việc thay đổi thiết bị hoặc dụng cụ mới, hãy sử dụng quy trình yêu cầu báo giá (RFQ) nhất quán và thử nghiệm trên bảng mạch đại diện để xác minh sản lượng chấp nhận được và chi phí vận hành. Xem xét thiết bị khoan và phay của CHIKIN CNC và liên hệ với nhóm kỹ thuật với các thông số kỹ thuật ứng dụng của bạn trước khi quyết định cấu hình cụ thể.