Üretmeniz gereken delik, yuva veya kontur etrafında aletler seçin; sadece nominal çapa uyan aletler değil. Geometriyi, şaft uyumunu, işlem sınırlarını, tedarikçi kanıtlarını ve kabul edilen kart maliyetini gözden geçirmek için bu kılavuzu kullanın.
PCB üretim mühendisleri için matkap ve freze tedariki, süreç kontrolüne yönelik bir karardır. Düşük fiyatlı bir alet, aşırı büyük delikler, laminat kenarlarında kırıklar, aşırı kırılmalar veya planlanmamış makine duruşları oluşturursa pahalı hale gelebilir. Satın alma ekiplerinin ayrıca bir makinenin yayınlanmış alet çapı aralığı ile belirli bir sarf malzemesinin özellikleri arasında ayrım yapması gerekir.
Bu kılavuz , PCB matkap uçları/freze uçları seçimi ve teklif talebi hazırlığına odaklanmaktadır. Freze uçlarının kademeli aşınması ve değiştirme tetikleyicileri hakkında daha detaylı bilgi için CHIKIN CNC'nin PCB freze ucu aşınma kılavuzunu okuyun.
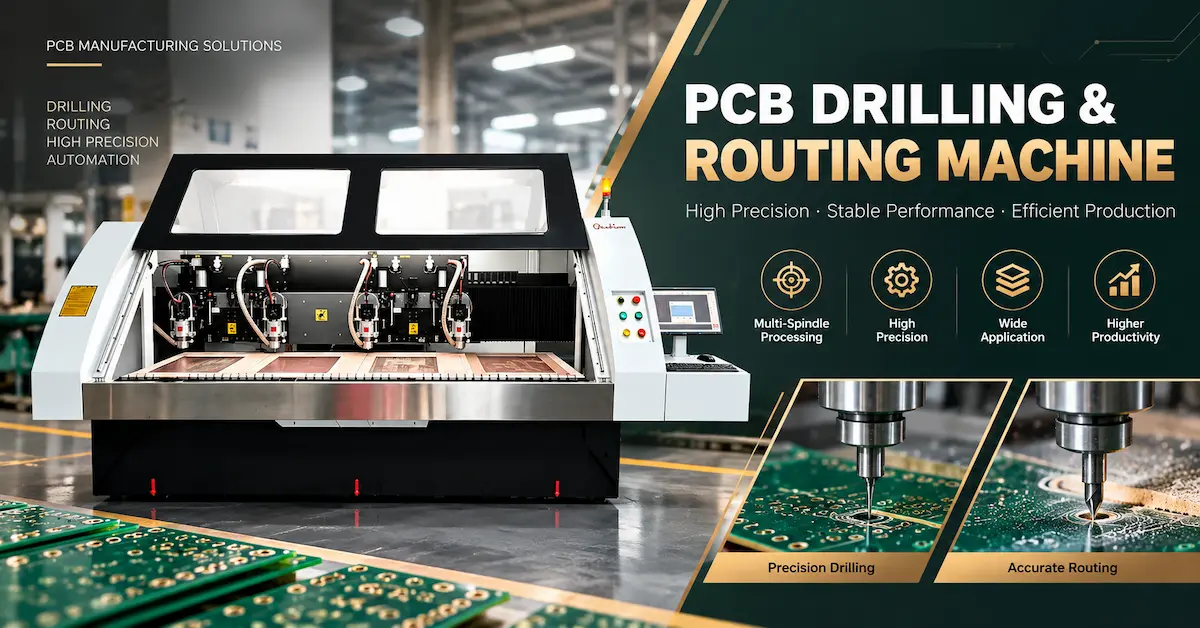
1. PCB Matkap Uçları ve Freze Uçları: Gerçekte Neler Değişiyor?
PCB delme aleti, laminatın içine girip delik açmak üzere tasarlanmış sivri bir kesme ucuna sahiptir. İşlem, eksenel hareket, talaş tahliyesi, delik hizalaması ve delik duvarının durumu tarafından belirlenir. Bir frezeleme aleti ise, bir kontur boyunca hareket ederken çalışma uzunluğu boyunca kesici kenarlar kullanır; yanal kuvvetler, takım sapması, fikstür rijitliği ve kenar yüzey kalitesi merkezî öneme sahiptir.
| Seçim faktörü | PCB matkap ucu | PCB freze ucu |
|---|---|---|
| Birincil görev | Delikler, bileşen delikleri, montaj delikleri, takım delikleri | Kart profilleri, yuvalar, iç pencereler, yönlendirilmiş hatların izolasyonu |
| Ana kesme hareketi | Eksenel penetrasyon | Yanal yol kesimi |
| Geometri odaklı | Uç, kenar boşlukları, oluk tahliyesi, çalışma uzunluğu | Oluk deseni, kesme uzunluğu, uç şekli, talaş kaldırma |
| Tipik süreç riski | Kırık matkap ucu, delik konum hatası, leke, çapak | Pürüzlü kenarlar, lif kopması, aşırı büyük yuvalar, takım sapması |
| Faydalı alet ömrü birimi | Belirli bir yığın ve malzeme altında nitelikli matkap vuruşları | Belirlenen koşullar altında nitelikli rota mesafesi |
| Alıcı belgesi | Delik şeması artı delme/bitmiş delik gereksinimleri | Kontur çizimi artı oluk, kesim ve kenar gereksinimleri |
İkisinin de küçük bir CNC mili tarafından tutulabiliyor olması, bunların birbirinin yerine kullanılabileceği anlamına gelmez. Sivri uçlu bir PCB matkap ucu, alet üreticisinin açık onayı olmadan zorlu bir kontur yönlendirme işleminde kullanılmamalıdır. Benzer şekilde, bir freze ucunun hassas kaplamalı delikler üretmek için uygun olduğu varsayılmamalıdır.
2. FR4, Çok Katmanlı ve Diğer PCB Malzemelerine Uygun Kalıplama
Sert FR4: Cam elyaflar kesme sorununu değiştiriyor
FR4, reçineyi cam takviyesiyle birleştirir. Takviye aşındırıcıdır, bu nedenle takım malzemesi, kenar geometrisi, talaş tahliyesi ve ısı kontrolü önemlidir. Karbür, PCB delme ve frezeleme işlemlerinde yaygın olarak kullanılır, ancak farklı kaliteler ve geometriler aynı laminatta farklı davranışlar sergileyebilir.
Matkaplar için, bitmiş delik gereksinimini, laminat kalınlığını, istif yüksekliğini, bakır dağılımını ve onaylanmış giriş/yedek malzemeyi gözden geçirin. Freze makineleri için, gerekli dış hatları, minimum yuva genişliğini, panel desteğini ve panel başına kesim uzunluğunu belirleyin.
Çok katmanlı levhalar: Matkap çapını, bitmiş delik boyutuyla karıştırmayın.
Bir imalat çizimi, kaplamalı delik çapını belirtebilir. Bakır kaplama, nihai açıklığı değiştirdiği için mekanik delme çapı farklılık gösterebilir. Bu tolerans, imalat sürecine bağlıdır; her işe aynı evrensel artışı uygulamayın. Delik boyutunu sipariş etmeden önce PCB işlem mühendisinden onay isteyin.
Küçük mekanik matkapların da çalışma uzunluğu, salınım, malzeme kalınlığı ve istifleme koşullarıyla ilgili sınırlamaları vardır. Lazerle oluşturulan mikro delikler ayrı bir işlemdir ve her mekanik matkabın normal bir yeteneği olarak sunulmamalıdır.
Alüminyum esaslı, yüksek Tg ve rijit-esnek yapılar
Bu malzemeler ayrı ayrı değerlendirilmelidir. Standart FR4 üzerinde kendini kanıtlamış bir freze ucu, metal çekirdekli levha profilleme için farklı bir geometri veya işlem aralığı gerektirebilir. Rijit-esnek paneller, destek ve malzeme geçişi sorunlarını ortaya çıkarır. Her levha için tek bir evrensel uç ailesinin geçerli olduğunu varsaymak yerine, takım tedarikçilerinden deneme sonuçlarıyla desteklenen uygulamaya özel öneriler isteyin.
3. PCB Matkap Uçları veya Freze Uçları Satın Almadan Önce Doğrulanması Gereken Sekiz Özellik
Gerekli delik veya oyuk boyutunu, toleransları ve takım çapının nasıl kontrol edildiğini doğrulayın.
Tutucu veya pensin özelliklerine uygun olanı seçin; kesme çapı mutlaka şaft çapıyla aynı olmak zorunda değildir.
Levha kalınlığını, istifleme şeklini, giriş/geri dönüş malzemelerini ve güvenli, nitelikli bir temas uzunluğunu göz önünde bulundurun.
Matkap ucu ve oluk geometrisini veya freze makinesinin oluk stilini ve uç konfigürasyonunu belirtin.
Karbür kalitesi, yüzey işlemi veya kaplama talebi yalnızca takım tedarikçisi tarafından destekleniyorsa yapılmalıdır.
Sadece uç nominal boyutunu değil, mili, pensi, yerleştirme ve ölçüm yöntemini de doğrulayın.
Onaylanmış hız, ilerleme hızı, istif yüksekliği veya derinliği, çıkarma ve takım yolu stratejisini belgeleyin.
Üretici parça numarasını, çizim revizyonunu, parti numarasını ve muayene kanıtlarını talep edin.
Sık yapılan bir satın alma hatası, "3.175 mm" ölçüsünün kesme çapını mı yoksa şaft uzunluğunu mu tanımladığını belirlemeden sipariş vermektir. Bir diğeri ise yetersiz kesme uzunluğuna sahip veya uyumsuz bir uca sahip doğru çaplı bir alet satın almaktır.
İlgili PCB mil-pens muayene kılavuzu, takım kalitesinin yanı sıra temizlik, yerleştirme, eş merkezlilik ve tutucu durumunun neden dikkate alınması gerektiğini açıklamaktadır.
4. Freze Geometrisi: Elmas Kesim, Talaş Kırıcı veya Başka Bir Oluk mu?
PCB freze uçları, elmas desenli kesici kenarlar, talaş kırıcı şekiller veya diğer oluk geometrileri kullanabilir. Her tasarım, aletin laminatla nasıl temas ettiğini ve malzemeyi kesimden nasıl uzaklaştırdığını değiştirir. Tüm PCB frezeleme işleri için savunulabilir tek bir "en iyi" geometri yoktur.
- Elmas kesimli veya elmas desenli freze: Genellikle kontrollü kenar kesimi ve partikül uzaklaştırmanın öncelikli olduğu fiberglas laminat frezeleme işlemlerinde değerlendirilir. Gerçek sonuçlar, alet tasarımına ve işlem koşullarına bağlıdır.
- Talaş kırıcı geometrisi: Malzeme kaldırmayı yönetmek için tasarlanmış kesintili kesme özelliklerini kullanır. Uygunluk, laminata, yuvaya, freze derinliğine ve tedarikçinin önerdiği kesme aralığına bağlıdır.
- Diğer freze ucu profilleri: Belirli malzemeler veya konturlar için uygun olabilir, ancak geleneksel bir metal işleme freze ucunun özel bir PCB frezesiyle eşleşeceği varsayılmamalıdır.
Küçük yuvalar ve iç özellikler için, mühendislik çiziminden izin verilen minimum takım çapını belirleyin. Frezelenmiş bir dış hat için, nitelikli takım tipleri arasında kenar kalitesini, boyutu, takım yükünü ve toz yönetimini karşılaştırın. Alternatifleri aynı tahta, fikstür, mil ve muayene standardını kullanarak deneyin.
5. Teklif talebinde bulunmadan önce makine ve pens uyumluluğunu doğrulayın.
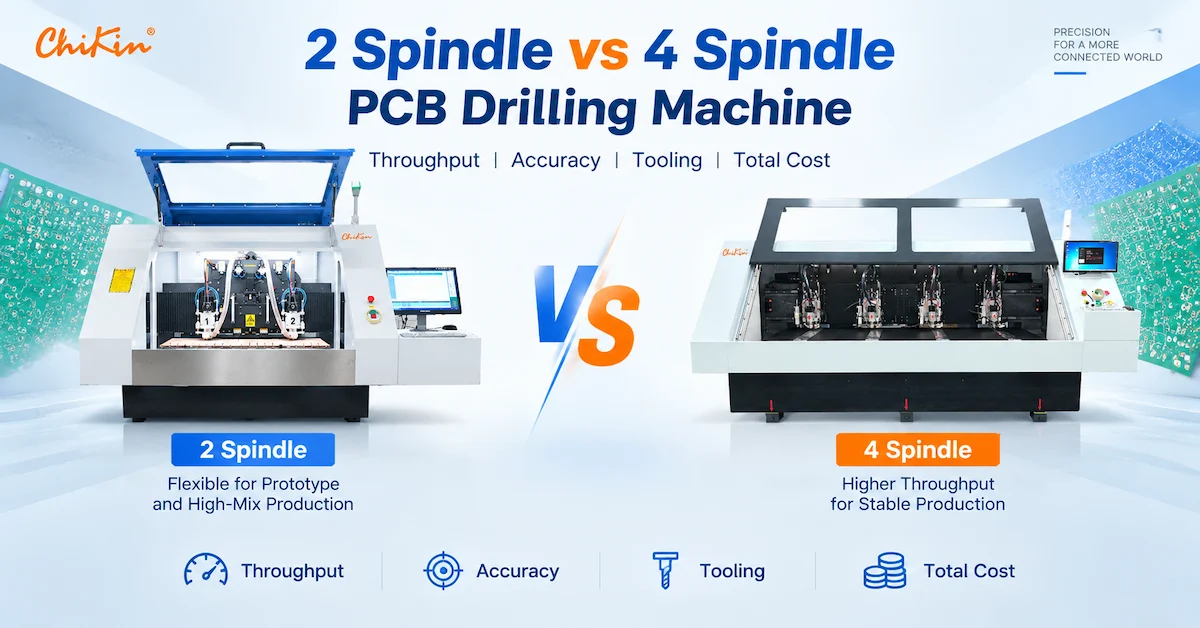
CHIKIN CNC, farklı iş mili konfigürasyonlarına sahip delme ve kombine delme/frezeleme makineleri yayınlamaktadır. Aşağıda yayınlanan ekipman takım çapı aralıkları , herhangi bir üçüncü taraf uç, şaft, takım uzunluğu veya kaplamanın otomatik olarak uyumlu olacağının garantisi değildir.
| CHIKIN ekipman referansı | Yayınlanmış takım çapı bilgileri | İlgili karar |
|---|---|---|
| CK-02D: 2 milli delme makinesi | Delme çapı: 0,15–6,35 mm | Yüksek hızlı delme aleti, şaft/tutucu ve gerçek istif gereksinimlerini kontrol edin. |
| CK-04D: 4 milli delme makinesi | Delme çapı: 0,15–6,35 mm | Kontrol aleti lotu ve birden fazla kafa genelinde nitelikli vuruş limitleri. |
| 1 Tatbikat + 1 Rota (CCD ile) | Delme: 0,15–6,35 mm; frezeleme: 0,5–3,175 mm | Matkap ve freze aletlerini, tutucuları da dahil olmak üzere, ayrı ayrı belirtin. |
| CK-04R: 4 milli delme/frezeleme makinesi | Sipariş edilen konfigürasyon için gerçek araç arayüzünü doğrulayın. | Yönlendirme geometrisini, kesici uzunluğunu, mafsal uyumunu ve takım kontrollerini doğrulayın. |
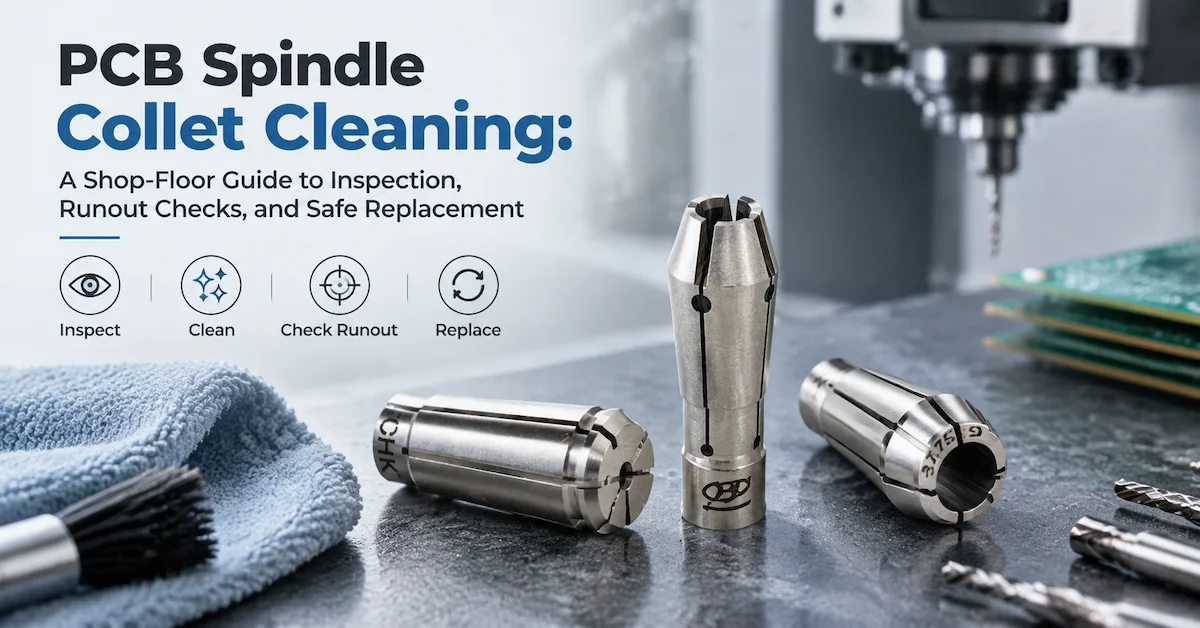
Web sitesinde ilgili parçalar arasında CHK 3.175 pens de listelenmiştir. Şaft boyutunun her CHIKIN miliyle uyumlu olduğu anlamına gelmez; koniklik, uzunluk, tutma ve mil modelini takılı makineyle karşılaştırarak doğrulayın.
İlgili CHIKIN konfigürasyonları, otomatik takım değiştirme ve takım uzunluğu, çapı veya kırık takım tespiti özelliklerini tanımlar. Bunlar değerli kurulum kontrolleridir, ancak kırık takım tespiti, kademeli kenar aşınmasının ölçülmesiyle aynı şey değildir . Tam modelde hangi işlevlerin bulunduğunu ve seçilen takımlar için geçerli olup olmadığını sorun.
PCB CNC makinesine uygun takım mı gerekiyor?
Makine modelinizi, iş mili ve tutucu tanımlamalarınızı, PCB malzemesini, delme/delik şemasını, yönlendirme yolunu ve üretim hedeflerinizi gönderin. CHIKIN ekibinden takım arayüzünü ve uygun ekipman konfigürasyonunu incelemelerini isteyin.
6. Nitelikli Denemelerden Elde Edilen Verimle Besleme Hızını, Devir Hızını ve Takım Ömrünü Ayarlayın
Makinenin maksimum devir sayısı, kullanıma hazır bir kesme reçetesi değildir. Çalışma hızı ve ilerleme hızı, takım çapına, geometrisine, malzemeye, levha dizilimine, iş mili durumuna ve takım üreticisinin tavsiyelerine bağlıdır.
Mühendislerin teknik teklifleri değerlendirmelerine yardımcı olabilecek iki ilişki vardır:
- Delme ilerleme hızı (mm/dak) = iş mili hızı (dev/dak) × devir başına ilerleme hızı (mm/dev).
- Yönlendirme ilerleme hızı (mm/dak) = iş mili hızı (dev/dak) × kesici diş sayısı × talaş yükü (mm/diş).
Bu formüller, evrensel olarak güvenli ayarlar değil, geometri tabanlı ilişkileri tanımlar. Bazı PCB yönlendirme geometrileri, sıradan bir freze ucu diş sayısı modeline tam olarak uymayabilir; bu nedenle, tahmini bir çip yükü eklemek yerine geometriye özgü işlem önerisini kullanın.
Matkap uçlarını, belirli bir malzeme ve yığın için nitelikli vuruş sayısına göre değerlendirin. Freze uçlarını ise kümülatif frezeleme mesafesi ve kabul edilebilir kenar kalitesine göre değerlendirin; panel sayısını ek bir referans olarak saklayın. Sınırlar, "10.000 delik" veya "uzun ömürlü karbür" gibi genel iddialardan değil, tekrarlanan üretim denemelerinden elde edilmelidir.
7. Kesme Aletini Suçlamadan Önce Arızaları Teşhis Edin
| Gözlemlenen kusur | Olası takım ilişkisi | Kontrol edilmesi gereken diğer koşullar |
|---|---|---|
| Matkap beklenmedik şekilde kırıldı | Aşırı incelik, alet hasarı veya uygunsuz geometri | Salınım, istif yüksekliği, besleme, giriş malzemesi, sıkıştırma |
| Aşırı büyük veya tutarsız delikler | Takım salınımı veya çap sorunu | Mil/pens durumu, matkap sapması, ölçüm yöntemi |
| Delik duvarındaki lekeler veya çapaklar | Yanlış geometri veya körelmiş kesici kenar | Isı, besleme/hız, laminat, destek malzemesi |
| Pürüzlü işlenmiş kenarlar | Uygun olmayan flüt veya giyim | Panel titreşimi, rota yönlendirmesi, toz emme, destek |
| Yuva genişliği kaymaları | Takım sapması veya etkili çap değişimi | Salınım, yol telafisi, kesme yükü, fikstür |
Kontrol edilen değişkenlerden yalnızca birini değiştirin. Aynı hatayı hemen üreten yeni bir alet, pahalı bir takım siparişi yerine, iş mili, pens, fikstür ve ekstraksiyonun kontrol edilmesini tetiklemelidir. CHIKIN'in delme ve frezeleme iş mili açıklaması, eksenel ve yanal takımların neden farklı iş mili talepleri getirdiğine dair faydalı bir arka plan bilgisi sağlar.
8. Sadece birim fiyatına değil, onaylanan her bir panonun maliyetine göre satın alın.
Alet fiyatı, üretim maliyetini yansıtmaz. Düşük maliyetli bir matkap sık sık değiştirilmeye ihtiyaç duyabilir; bir freze makinesi uzun süre kesim yapabilir ancak fiziksel olarak kırılmadan önce kenar kalitesi gereksinimini karşılayamayabilir.
Kabul edilen delik başına matkap takım maliyeti = ilgili matkap harcaması ÷ üretilen kabul edilen delik sayısı. Kabul edilen levha başına freze takım maliyeti = ilgili freze takım harcaması ÷ frezelenen kabul edilen levha sayısı. Bu ölçümler, takım değiştirme işçiliği, hurda, arıza süresi ve denetim maliyeti ile birlikte gözden geçirilmelidir.
Takım tedarikçilerinden test malzemesi, çap, istif veya yönlendirme yolu, işleme koşulları, numune boyutu ve çekme kriteri hakkında bilgi vermelerini isteyin. Bu değişkenler olmadan, farklı tedarikçilerden gelen takım ömrü vaatleri adil bir şekilde karşılaştırılamaz.
9. PCB Matkap Ucu / Freze Ucu Teklif Talep Listesi
Takım tezgahlarını, CNC uyumluluğunu veya ekipman ve sarf malzemesi paketini değerlendirirken aşağıdaki satın alma özetini kullanın.
| Tedarikçiye gönder | Minimum bilgi |
|---|---|
| Başvuru | Delik delme, kaplamalı delik delme payı, kanal veya profil frezeleme |
| PCB yapımı | Malzeme, katmanlar, kalınlık, yüksek Tg/metal çekirdek/rijit esnek (varsa) |
| Çizim | Delik şeması, bitmiş delik gereksinimleri, kontur/yuva ve toleranslar |
| Alet detayları | Kesme çapı, sap, uç/yiv şekli, kesme uzunluğu ve toplam uzunluk |
| Makine arayüzü | Makine modeli, iş mili iç çapı, pens/tutucu referansı, takım magazini limitleri |
| Üretim koşulları | İş mili devri, ilerleme hızı, istif, yol uzunluğu, takım yolu, takım çıkarma ve fikstür |
| Vasıf | Muayene yöntemi, numune miktarı, kabul kriterleri, gözlemlenen kusurlar |
| Ticari gereksinimler | Beklenen aylık tüketim, parti takibi, teslim süresi ve tekrarlanan siparişler |
Mümkünse, kullanılacak aletin tam çizimini veya veri sayfasını ve örnek deneme planını isteyin. CHIKIN marka bir makine sipariş ediyorsanız, ekipman kabul belgelerinin bir parçası olarak onaylı tutucu/alet özelliklerini isteyin. Bir makinenin yayınlanmış çap aralığı tek başına yeterli değildir.
10. Sıkça Sorulan Sorular
PCB matkap uçları freze ucu olarak kullanılabilir mi?
Genel bir ikame olarak değil. Matkap ucu geometrisi eksenel delik açma için optimize edilmişken, freze geometrisi yanal kontur kesimi için tasarlanmıştır. Yalnızca alet ve ekipman üreticisi tarafından açıkça desteklenen işlemleri kullanın.
Karbür PCB matkap uçları, sıradan HSS aletlerinden daha mı iyidir?
Karbür, aşındırıcı PCB laminatları ve yüksek hızlı hassas uygulamalar için yaygın olarak kullanılmaktadır. Bununla birlikte, seçim yapılırken kırılganlık, makine salınımı, geometri, malzeme ve doğrulanmış takım ömrü dikkate alınmalıdır; malzeme tek başına güvenli bir işlemi belirlemez.
3,175 mm'lik bir freze ucu, her PCB freze miliyle uyumlu mudur?
Hayır. Pens deliği sadece tek boyutludur. Tutucu tasarımı, tutma özelliği, takım uzunluğu, denge ve iş mili özelindeki sınırlamaların tümü doğrulanmalıdır.
PCB fabrikaları takım ömrünü nasıl karşılaştırmalıdır?
Delme işlemleri için, aynı malzeme, katman ve parametreler altında nitelikli sonuçları karşılaştırın. Frezeleme işlemleri için, nitelikli frezeleme mesafesini ve kabul edilebilir kenar kalitesini karşılaştırın. Hurda miktarı, değiştirme süresi ve takım partisi izlenebilirliğini de dahil edin.
CHIKIN CNC bu kılavuzda açıklanan tüm matkap uçlarını ve freze uçlarını satıyor mu?
Doğrulanmış web sayfaları öncelikle PCB delme/yönlendirme makineleri, ilgili parçalar ve takım ekipmanları hakkında bilgi içermektedir. Belirli delme veya yönlendirme sarf malzemelerinin stok durumunun bu kılavuzdan varsayılması yerine, doğrudan CHIKIN'in müşteri hizmetleri ekibiyle teyit edilmesi gerekmektedir.
Başvuru Bazlı Ekipman ve Alet İncelemesi Talep Edin
Çizimlerinizi, takım ölçülerinizi, mevcut arıza veya aşınma sorununu, makine modelinizi ve gerekli çıktıyı paylaşın. Modele özel uyumluluk incelemesi ve fiyat teklifi kapsamı isteyin.
Çözüm
PCB matkap uçları ve freze uçları seçimi, öncelikle elde edilecek sonuca göre başlar: Hassas delikler için nitelikli matkap geometrisi gerekirken, temiz yuvalar ve devre kartı konturları için uygun freze geometrisi ve kontrollü yanal kesim gereklidir. Çap, şaft, çalışma uzunluğu, malzeme, pens uyumu ve belgelenmiş işlem koşulları, genel bir "karbür uç" etiketinden daha önemlidir.
Yeni ekipman veya takım değişiklikleri için, kabul edilebilir çıktı ve işletme maliyetini doğrulamak amacıyla tutarlı bir teklif talebi (RFQ) ve temsili kart denemeleri kullanın. CHIKIN CNC'nin delme ve frezeleme ekipmanlarını inceleyin ve belirli bir konfigürasyona karar vermeden önce uygulama özelliklerinizle ilgili olarak teknik ekiple iletişime geçin .