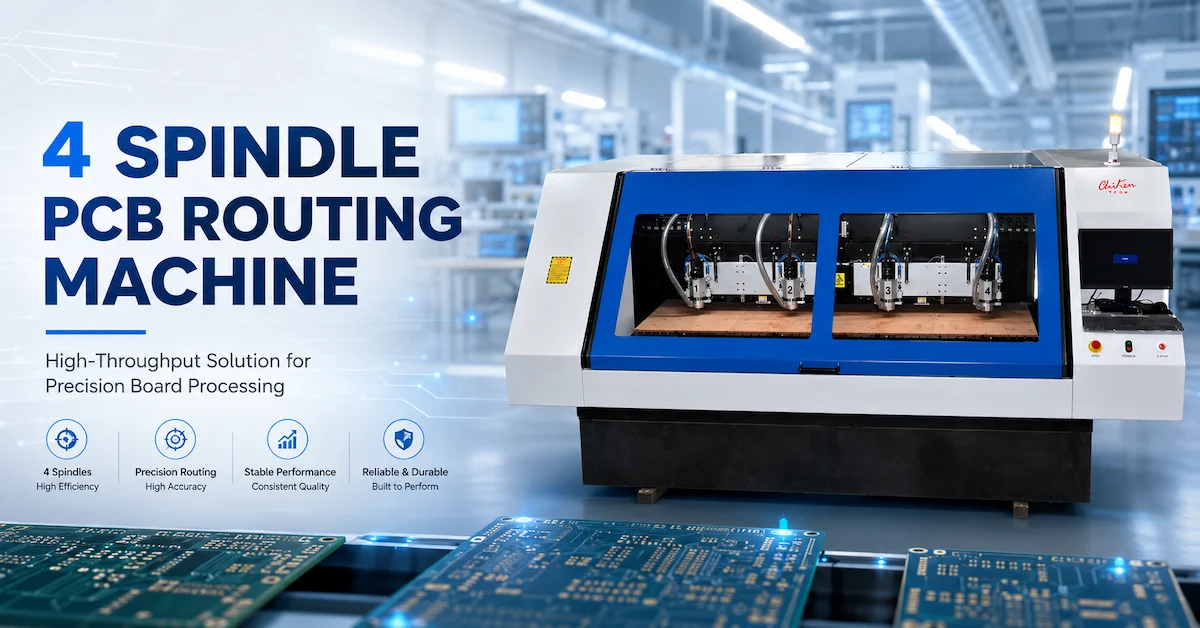
Bir PCB fabrikası iş mili özelliklerini karşılaştırmaya başladığında, ilk soru genellikle basittir: Hangi iş milinin devir sayısı daha yüksek? Bu soru anlaşılabilir, ancak nadiren doğru makineye götürür. Bir iş mili tek başına seçilmez. Takım çapı, malzeme yığını, kesme yönü, delik veya kontur gereksinimi, üretim programı ve bakım planı gibi faktörlere göre seçilir. Çok hızlı bir iş mili, ağır bir frezeleme işlemi için yanlış seçim olabilir. Güçlü bir frezeleme iş mili, yüksek hızda temiz giriş ve çıkış gerektiren mikro delme işlemi için kötü bir seçim olabilir.
Bu , delme mili ile freze mili arasındaki pratik farktır. Fark sadece motor üzerindeki etiketle sınırlı değildir. Milin elektrik enerjisini kesme davranışına dönüştürme şekli de önemlidir. Bir delme mili genellikle küçük dönen takımlar, düşük radyal yük, kısa aralıklı işleme döngüleri ve tekrarlanabilir delik pozisyonu için optimize edilmiştir. Bir freze mili ise genellikle freze uçları, kanallar, levha konturları, daha ağır yan yük ve iş parçasıyla daha sürekli temas için optimize edilmiştir.
PCB üreticileri için bu ayrım, atölyede kolayca ölçülebilen beş sonucu etkiler: delik duvar kalitesi, kenar işleme, takım kırılması, çevrim süresi ve iyi bir panel başına maliyet. Bu kılavuz, farklılıkları sade mühendislik terimleriyle açıklıyor ve ardından bunları bir satın alma kontrol listesine dönüştürüyor. Amaç, bir milin diğerinden evrensel olarak daha iyi olduğunu ilan etmek değil. Amaç, alıcının işe uygun mili belirlemesine yardımcı olmaktır.

Kısa cevap: delme işlemi temiz eksenel girişle ilgilidir; frezeleme ise kontrollü yan yüklemeyle ilgilidir.
Bir delme mili, küçük bir matkap ucunu Z ekseni boyunca levhaya doğru iter. Alet, bakır, reçine ve cam elyaf takviyelerini keserken düz kalmalıdır. Bu işlem, yüksek hız, düşük salınım, hassas Z kontrolü, iyi talaş tahliyesi ve tekrarlanan başlatma ve durdurmalara dayanabilen bir mil yatak sistemi gerektirir. Bir freze mili, bir uç frezeyi bir kontur, yuva, cep veya kenar boyunca hareket ettirir. Alet, radyal kesme kuvvetlerine maruz kalır. Bu işlem, tork, rijitlik, yük altında kararlı hız, soğutma kapasitesi ve termal kayma olmadan uzun süre çalışabilen bir motor gerektirir.
Birbirine paralel noktalar mevcut. Her iki iş mili de düşük titreşimli, hassas rulmanlı, güvenilir pensli, dengeli takımlı ve takım malzemeye girdiğinde hareket etmeyen bir makine çerçevesine ihtiyaç duyar. Modern bir PCB CNC makinesi, ayrı delme ve frezeleme iş milleri kullanabilir veya yapılandırılabilir bir iş mili ve takım kütüphanesi kullanabilir. Doğru çözüm, üretim sırasındaki delik ve kontur karışımına bağlıdır.
| Karar faktörü | PCB delme mili | PCB yönlendirme mili | Neden önemli? |
|---|---|---|---|
| Birincil hareket | Eksenel daldırma ve geri çekme | Z derinlik kontrolü ile sürekli XY bağlantısı | Delme işlemi, aleti kendi ekseni boyunca zorlar; frezeleme ise yanal yük ekler. |
| Tipik araç | Mikro matkap, genellikle karbür | Karbür freze, parmak freze, kanal açıcı veya V uçlu kesici | Takım geometrisi, gerekli hızı ve torku belirler. |
| Tercih edilen hız | Küçük çaplar için çok yüksek devir sayısı | Faydalı tork ile düşük veya orta devir | Takım çapı arttıkça yüzey hızı da hızla artar. |
| Tork talebi | Genellikle mütevazı, ancak tükenmeye karşı hassas. | Özellikle yuvalarda ve kalın yığınlarda daha yüksek. | Tork, hız düşüşünü ve kenar hasarını önler. |
| Görev düzeni | Birçok kısa döngü ve sık Z hareketleri | Daha uzun kesimler ve sürekli yük | Soğutma sistemi ve yataklar, ısı profiline uygun olmalıdır. |
| Tipik risk | Kırık matkap ucu, aşırı büyük delik, leke, kötü hizalama | Titreşim, çapak, katman ayrılması, takım sapması | Farklı arıza türleri farklı kontrol yöntemleri gerektirir. |
| En uygun olan | Vialar, geçiş delikleri, takım delikleri, küçük açıklıklar | Levha konturları, yuvalar, cepler, panel çıkarma ve kenar işleme | İşlem, mili belirlemelidir. |
1. Hız: RPM neden faydalıdır, ancak tek başına asla yeterli değildir?
Devir sayısı (RPM) önemlidir çünkü takım kenarındaki kesme hızını kontrol eder. Dönen bir takım için yaklaşık yüzey hızı şöyledir:
Kesme hızı (m/dak) = pi x takım çapı (mm) x RPM / 1.000
Alet küçüldükçe, kullanışlı bir kenar hızını korumak için milin daha hızlı dönmesi gerekir. Bu nedenle, küçük bir PCB deliği için kullanılan mikro matkap, 3 mm'lik bir freze bıçağından çok daha yüksek bir devir sayısına ihtiyaç duyabilir. Mil hızı küçük bir matkap için çok düşükse, alet kesmek yerine sürtünebilir. Isı yükselir, delik duvarı daha az temiz olur ve matkap programlanan derinliğe ulaşmadan önce kırılabilir.
Bu nedenle, delme mili genellikle yüksek devir sayısı (RPM) etrafında tasarlanır. CHIKIN, CK-04D ürün sayfasında, 160.000 ila 200.000 RPM aralığında dört adet yüksek hızlı hava yataklı mil listeliyor ve belirtilen delme ucu aralığı 0,15 ila 6,35 mm'dir. Bu, modele özgü bir özelliktir, her PCB delme mili için evrensel bir kural değildir. Bu, bir üretim hattının kontrollü salınımla birçok küçük deliği işlemesi gerektiğinde kullanılan hız aralığını göstermektedir.
Bir freze mili farklı bir hız dengesi kullanır. Kesici daha büyüktür ve iş genellikle basit bir dalma yerine yan kesimdir. Aşırı devir sayısı reçineyi parlatabilir veya yakabilir, kesici ömrünü kısaltabilir ve talaş tahliyesini zorlaştırabilir. Daha da önemlisi, tork olmadan devir sayısı istikrarlı bir kesimi garanti etmez. CHIKIN, CK-04R delme ve freze makinesi için mil başına 60.000 devir/dakika ve 1,8 kW güç belirtiyor; freze takım çapı aralığı 0,5 ila 3,175 mm'dir. Bu kombinasyon, bir freze milinin kontur işleri için yeterli gücü korurken nasıl hızlı olabileceğinin faydalı bir örneğidir.
PCB delme mili seçeneklerini araştırırken, alıcılar yalnızca maksimum motor hızını değil, her matkap çapı için önerilen RPM aralığını da sormalıdır. PCB frezeleme mili hızını karşılaştırırken, yayınlanan sonucu elde etmek için kullanılan hız, ilerleme hızı, eksenel derinlik, radyal temas ve malzeme kombinasyonunu da sormalıdırlar. Maksimum sayı bir başlangıç noktasıdır; üretim için gereken şey doğrulanmış bir kesme aralığıdır.
2. Tork: Aletin dirençle karşılaşması sonucu oluşan fark.
Tork, mil şaftında mevcut olan dönme kuvvetidir. Basitçe ifade etmek gerekirse, tork, alet dirençle karşılaştığında motorun dönmeye devam etmesine yardımcı olur. Güç ve hız, bilinen şu ilişkiyle bağlantılıdır:
Güç (kW), tork (Nm) x devir sayısı ile orantılıdır.
Bu ilişki, benzer güce sahip iki milin kesimde neden çok farklı hissettirdiğini açıklar. Biri gücünü çok yüksek hızda nispeten az torkla iletebilir. Diğeri ise freze ucu için kullanılan hızda daha fazla tork tutacak şekilde ayarlanmış olabilir. İkisi de otomatik olarak daha iyi değildir. Her biri farklı bir işleme daha uygundur.
Delme işlemi sırasında, kesici kenar küçük bir dairesel alanı kaldırırken, takım çoğunlukla Z ekseni boyunca hareket eder. Takım keskinse, delik doğru programlanmışsa ve levha yığını destekleniyorsa, radyal yük sınırlıdır. Daha büyük endişeler salınım, takım dengesi, matkap sapması ve talaş tahliyesidir. Bir delme mili, ağır bir freze motoru gibi davranmak zorunda değildir, ancak çok yüksek hızda temiz bir dönüşü sürdürmelidir.
Yönlendirme sırasında, freze ucu yanlamasına kesim yapar. Kartın dış hatları uzun ve sürekli bir kesim oluşturabilir ve bir yuva, kesicinin her iki tarafta da temas halinde kalmasını sağlayabilir. Eğilmiş bir alüminyum alt tabaka veya kalın çok katmanlı bir yapı, yükü tekrar artırabilir. PCB freze mili hızı koruyamazsa, sonuç titreşim, pürüzlü kenar, katman ayrılması veya akımda ani bir artış olabilir. Daha fazla tork, iyi ilerleme hızlarına ve devir hızlarına olan ihtiyacı ortadan kaldırmaz, ancak işleme daha büyük bir stabilite marjı sağlar.
Alıcılar, tork eğrisini veya en azından nominal gücü ve kullanılabilir hız aralığını sormalıdır. Nominal gücün sürekli mi yoksa tepe değer mi olduğunu sorun. Aletin belirli bir FR-4 kalınlığında 1 mm'lik bir yuvaya girdiğinde ne olduğunu sorun. Yüksek nominal devir sayısına sahip ancak dar bir kullanılabilir tork aralığına sahip bir mil, ağır frezeleme için uygun olmayabilir. Tersine, büyük tork odaklı bir motor, binlerce küçük delik açan bir hatta hiçbir fayda sağlamayan kütle ve maliyet artışı getirebilir.
3. Takım: Matkap geometrisi ve freze geometrisi farklı iş mili gereksinimleri yaratır.
Takım tezgahı, iş mili karşılaştırmasının pratik hale geldiği noktadır. İş mili, pens, tutucu, takım, ilerleme hızı ve malzeme tek bir kesme sistemini oluşturur. Bileşenlerden biri değiştirilirse, önerilen çalışma aralığı da değişir.
Delme aletleri
PCB matkapları genellikle bakır ve laminatı temiz bir şekilde delmek için tasarlanmış, küçük çaplı karbür takımlardır. Bir freze makinesi gibi aynı yan yükü kaldıracak şekilde tasarlanmamışlardır. Büyük bir kesicide önemsiz görünen salınım, mikro matkap çapının büyük bir yüzdesini oluşturabilir. Bu nedenle, bir delme milinin hassas bir konik yapıya, temiz bir pense, doğru takım uzunluğu ölçümüne ve stabil bir Z eksenine ihtiyacı vardır.
Matkap ömrü, katman yüksekliğinden de etkilenir. Daha fazla katman, tahliye edilmesi gereken daha fazla malzeme ve alette daha fazla ısı anlamına gelir. Kademeli delme stratejisi, baskı ayağı, vakum yolu ve destek levhası, iş mili motoru kadar önemli olabilir. Sadece devir sayısını karşılaştıran bir alıcı, matkabı gerçekten koruyan özellikleri gözden kaçırabilir.
Yönlendirme araçları
Frezeleme takımları arasında düz kesiciler, sıkıştırma tipi kesiciler, kanal frezeleri ve küçük uçlu frezeler bulunur. Çapları genellikle mikro matkaptan daha büyüktür ve kesici kenarları yanal kuvvete maruz kalır. Takım çıkıntısı, fikstür ve boşluğun izin verdiği ölçüde kısa tutulmalıdır. Uzun ve ince bir kesici, milin kendisi sabit olsa bile sapma gösterebilir.
Yönlendirme işleminde, yonga yükü ve ilerleme hızı arasındaki ilişki önemlidir:
Besleme hızı = oluk sayısı x talaş yükü x devir sayısı
Yüksek devirde ilerleme hızı çok yavaşsa, takım sürtünebilir ve ısı üretebilir. İlerleme hızı takım çapı ve devre kartı yapısı için çok hızlıysa, kesim bakırı koparabilir veya kenarı hasar verebilir. Bu nedenle, iyi bir PCB işleme motoru, yönlendirme sonucunun yalnızca bir parçasıdır. Makinenin doğru takım kütüphanesine, pens salınımına, takım uzunluğu kontrolüne ve işlem reçetesine ihtiyacı vardır.
Otomatik takım yönetimi
Otomatik takım değiştirme, takım uzunluğu algılama, takım çapı algılama ve kırık takım algılama, nominal hızdaki küçük bir artıştan daha değerli olabilir. CHIKIN, bu fonksiyonları çeşitli delme ve freze makinelerinde sunmaktadır. Bu fonksiyonlar, manuel kurulum hatalarını azaltmaya ve matkap boyutları, freze uçları ve son işlem takımları içeren karma bir programın yönetimini kolaylaştırmaya yardımcı olur.
Ancak, "otomatik" özelliğinin tedarik sırasında netleştirilmesi gerekir. Kaç pozisyonun mevcut olduğu, makinenin bir aleti nasıl tanımladığı, kırık alet tespitinin optik mi yoksa yüke dayalı mı olduğu, sistemin bir alarmdan sonra nasıl tepki verdiği ve aşınmış aletlerin üretim kaydından nasıl çıkarıldığı gibi detaylar sorulmalıdır. Bu ayrıntılar, özelliğin günlük üretimde zaman kazandırıp kazandırmayacağını veya sadece bir broşürde yer alıp almayacağını belirler.
4. Çalışma döngüsü: kısa süreli yüksek hızlı patlamalar mı yoksa sürekli kesme mi?
Çalışma yükü, çevrimiçi karşılaştırmalarda sıklıkla eksik olan bir iş mili spesifikasyon parçasıdır. İki makine de sürekli üretim için uygun olarak tanımlanabilir, ancak termal davranışları çok farklı olabilir.
PCB delme işlemi genellikle birçok kısa döngüden oluşur: hızlı konumlandırma, dalma, geri çekme, bir sonraki koordinata geçme ve tekrarlama. Ortalama kesme yükü mütevazı olabilir, ancak iş mili tekrarlanan hızlanma, frenleme ve takım değişimlerine maruz kalır. Yatak sistemi yüksek hızda stabil kalmalı ve soğutma devresi, kesme yükü hızla değişse bile ısıyı uzaklaştırmalıdır.
PCB yönlendirme işlemleri genellikle daha uzun süreli çalışma gerektirir. Bir devre kartı taslağı birkaç dakika sürebilir ve bir yuva veya cep, aleti sürekli olarak yüklü tutabilir. Motor, rulmanlar, pens, makine çerçevesi, fikstür ve toz emme sistemi sürekli bir yüke maruz kalır. Isıl genleşme, alet ile devre kartı arasındaki ilişkiyi değiştirebilir. Kesim ne kadar uzun sürerse, soğutma sıvısı sıcaklığını, kabin hava akışını, rulman ön yükünü ve talaş tahliyesini kontrol etmek o kadar önemli hale gelir.
Bir tedarikçi bir milin 7/24 kullanıma uygun olduğunu söylediğinde, "7/24" ifadesinin ne anlama geldiğini sorun. Makinenin sürekli açık kalabileceği anlamına mı geliyor? Takım değişimleri ve yükleme duraklamaları içeren bir vardiya düzeni mi demek? Yoksa belirtilen takım, ilerleme hızı, derinlik ve malzeme değerlerinde doğrulanmış sürekli kesme testi mi demek? Sorumlu bir teklif talebi, test koşulunu ve bakım aralığını sormalıdır.
5. Soğutma ve rulmanlar: tekrarlanabilirliğin ardındaki sessiz faktörler
Yüksek hızlı delme milleri, tasarıma bağlı olarak genellikle hava yatakları veya hassas açılı temaslı yatak sistemleri kullanır. Hava yataklı sistemler çok düşük sürtünme ve iyi yüksek hız performansı sunabilir, ancak temiz, kuru, stabil hava ve doğru basınca ihtiyaç duyarlar. Hava beslemesindeki bir kirlilik sorunu, mil sorununa dönüşebilir. Makine nemli veya tozlu bir ortama kurulacaksa, hava hazırlama sistemi satın alma planına dahil edilmelidir.
Frezeleme milleri, motorun daha uzun süre kesme yüklerine maruz kalabileceği için genellikle su soğutma veya başka bir termal yönetim yöntemi kullanır. CHIKIN, CK-04R ürün sayfasında su soğutmalı 60.000 RPM milleri ve CCD'li 1 Matkap 1 Freze sayfasında su soğutmalı mil seçeneklerini listeliyor. Su soğutma, doğru bir işlem reçetesinin yerini tutmaz, ancak motorun tekrarlanan frezeleme çalışmaları sırasında sabit bir çalışma sıcaklığını korumasına yardımcı olur.
Her iki tip için de soğutma ortamı, akış hızı, soğutucu kapasitesi, alarm mantığı, filtre değişimi ve soğutma arızasının etkisi hakkında bilgi isteyin. Milin tesisinizdeki ortam sıcaklığına uygun olup olmadığını sorun. Termal kayma, operatör net bir alarm görmeden önce delik konumunda, dış hat boyutunda veya kart kenarı kalitesinde değişiklikler olarak ortaya çıkabilir.
6. Makine rijitliği ve titreşimi: Mil, esnek bir çerçevenin neden olduğu titreşimleri telafi edemez.
Milin komple kesme çözümü olarak ele alınması cazip gelebilir. Gerçekte, milin stabilitesi onu tutan makine kadar sağlamdır. Esnek bir portal, gevşek bir fikstür, düzensiz bir destek levhası veya kirlenmiş bir pens, üstün bir motorun avantajını ortadan kaldırabilir.
Delme işlemi eksenel hizalamaya ve titreşime karşı hassastır. Küçük bir salınım deliği büyütebilir veya giriş yüzeyine zarar verebilir. Frezeleme işlemi radyal sertliğe karşı hassastır. Küçük bir sapma, dış hat boyutunu değiştirebilir, konik bir kenar oluşturabilir veya kesiciyi programlanmış yoldan çıkarabilir.
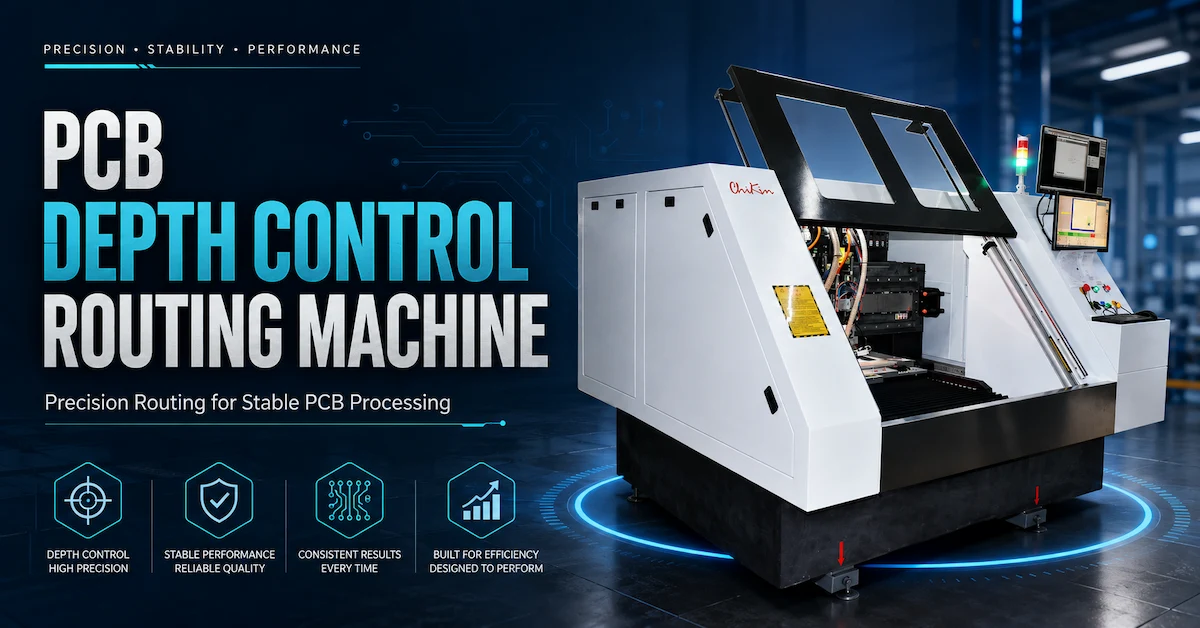
CHIKIN, çeşitli PCB makinelerinde granit tabanlar, yüksek hassasiyetli lineer kılavuzlar ve bilyalı vidalar kullandığını belirtiyor. Bu özellikler, kütle ve sönümleme sayesinde kesimin yapısal titreşimden izole edilmesine yardımcı olduğu için faydalıdır. Ancak bunlar yine de örnek bir testle doğrulanmalıdır. Test, çerçeve malzemesiyle ilgili genel bir iddiaya güvenmek yerine, alıcının kendi devre kartı yığınında gerçek delik konumunu, dış hat boyutunu, kenar yüzeyini ve tekrarlanabilirliğini ölçmelidir.
7. Hangi mil, yaygın kullanılan PCB malzemelerine uygundur?
FR-4 ve çok katmanlı levhalar: Kaplamalı ve kaplamasız delikler için genellikle yüksek hızlı delme mili kullanılırken, dış hat, yuvalar ve yerel kesimler için freze mili kullanılır. Cam takviyesi takım aşınmasını artırır ve kenar kalitesini etkileyebilir. Takım ömrü verileri, müşterinin gerçek katman sayısı ve bakır durumu dikkate alınarak toplanmalıdır.
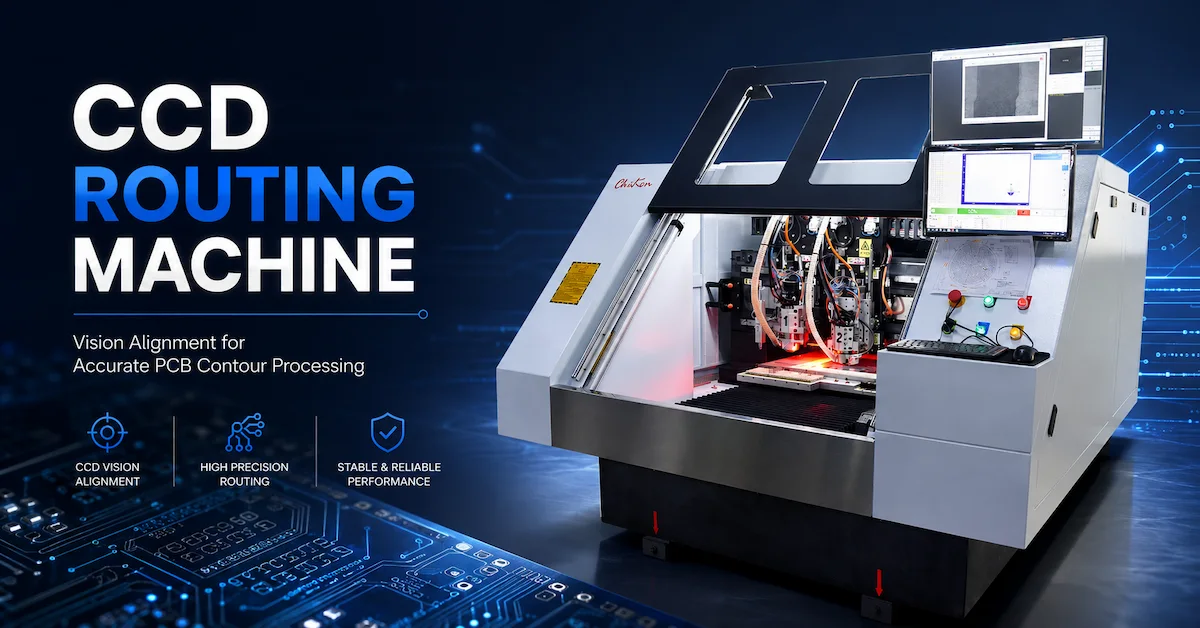
HDI ve ince aralıklı levhalar: Küçük delikler ve hassas hizalama, iş mili salınımı, Z kontrolü, takım denetimi ve referans noktası hizalamasına ekstra önem verilmesini gerektirir. Özel bir delme iş mili genellikle daha doğal bir başlangıç noktasıdır. Hizalama iş akışı doğrulanmışsa, delme ve frezeleme işlemlerinin aynı kurulumda yapılması gerektiğinde CCD donanımlı hibrit bir makine faydalı olabilir.
Rijit-esnek levhalar: Esnek bölümün dikkatli bir şekilde desteklenmesi gerekir. Delme ve frezeleme parametreleri, rijit ve esnek alanlar arasındaki geçişi hesaba katmalıdır. Basınç ayağı tasarımı, vakum, fikstür desteği ve takım girişi, genellikle başlıkta belirtilen devir sayısından daha önemlidir.
Alüminyum alt tabakalar: Alüminyum, termal ve kesme yükünü değiştirir. Kontrollü tork ve soğutmaya sahip bir freze mili, mekanik konturlar için daha uygun olabilir. Daha büyük veya karmaşık metal tabanlı profiller için CHIKIN ayrıca fiber lazer kesim yönü de sunmaktadır. Alıcılar, yalnızca nominal hıza göre seçim yapmak yerine, mekanik frezeleme ve lazer işleme yöntemlerini kenar kalitesi, ısıdan etkilenen bölge, ikincil son işlem ve toplam maliyet açısından karşılaştırmalıdır.
Bakır ve karışık malzemeli paneller: Takım ve ilerleme hızı eşleşmediğinde bakır lekelenme yapabilir veya ısı üretebilir. Doğru takım kaplaması, talaş tahliyesi, destek ve kesme aralığı bir örnek üzerinde gösterilmelidir. Seçilen hızda stabil çalışan bir motor, katalogda yazılı maksimum hızdan daha önemlidir.
8. Üretim yöneticileri için pratik bir seçim tablosu
| Üretim koşullarınız | İlk mil yönünü değerlendirmek | Teklif talebine eklenecek sorular |
|---|---|---|
| 0,5 mm'den küçük çok sayıda delik, yüksek panel sayısı | Özel yüksek hızlı delme mili | Matkap ucundan sapma, matkap boyutuna göre devir aralığı, hava kalitesi, Z tekrarlanabilirliği, kırık matkap ucu tespiti. |
| Tek bir kurulumda delme ve tahta konturu | 1 Matkap 1 Rota hibrit sistemi, CCD ile birlikte | Referans noktası yöntemi, geçiş süresi, takım aralığı, hizalama sonucu, frezeleme torku |
| Uzun konturlar, yuvalar veya panel çıkarma | Sabit torklu freze mili | Sürekli güç, tork eğrisi, soğutma, kenar kalitesi, toz emme |
| Yüksek çeşitlilik, düşük ila orta hacim | Esnek hibrit veya iki milli platform | Alet dergisi, reçete yönetimi, kurulum süresi, operatör eğitimi |
| Yüksek hacimli özdeş paneller | Çok milli delme veya frezeleme hattı | Paralel işleme, yük dengeleme, bakım aralıkları, yedek iş mili planı |
| Alüminyum veya bakır alt tabaka | Yüksek torklu yönlendirme veya lazer karşılaştırması | Isı kontrolü, çapak alma, ısıdan etkilenen bölge (HAZ), yardımcı gaz, ikincil son işlem ve numune kabulü |
9. İki milli delme ve frezeleme makinesinin neden güçlü bir orta yol olabileceği
Bir fabrika her zaman tek bir genel amaçlı iş mili ile tamamen ayrı iki makine arasında seçim yapmak zorunda değildir. İki iş milli bir platform, delme işlemini yüksek hızlı bir başlığa, frezeleme işlemini ise daha tork odaklı bir başlığa atayabilir. Bu düzenleme, tekrarlanan takım değişimlerini önler ve bir panelin kelepçeden çıkarılma sayısını azaltabilir.
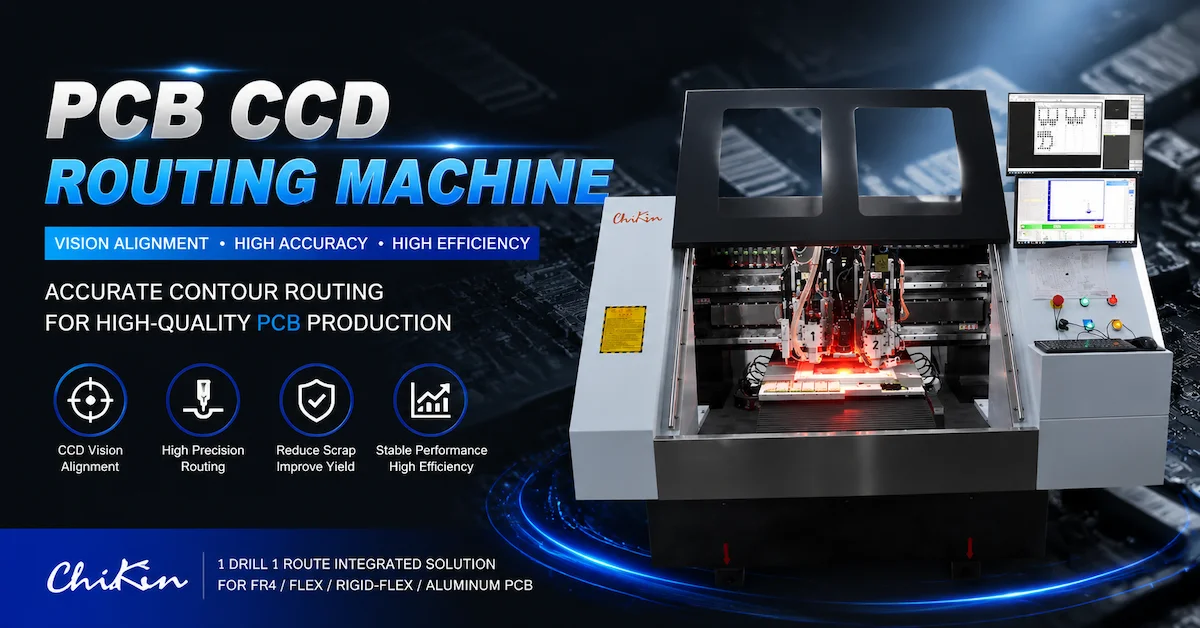
CHIKIN, CCD'li 1 Drill 1 Route makinesini, özel bir delme mili, özel bir freze mili, otomatik takım değiştirme, takım uzunluğu ve çapı algılama, kırık takım algılama ve gerçek zamanlı referans noktası tanıma özelliklerine sahip hibrit bir çözüm olarak tanımlıyor. Sayfada tipik delme çapı aralığı 0,15 ila 6,35 mm ve freze aralığı 0,5 ila 3,175 mm olarak belirtiliyor. Ayrıca platformun çok katmanlı, rijit-esnek, alüminyum ve HDI levhalarda yeni ürün geliştirme (NPI) aşamasından orta hacimli üretime kadar olan işler için tasarlandığı belirtiliyor. Bunlar, alıcının numunesiyle karşılaştırılması gereken ürün sayfası iddialarıdır.
Hibrit bir makinenin dezavantajı, çok büyük bir delik programı için özel bir dört milli delme hattının mutlak verimliliğine ulaşamayabilmesidir. Ayrıca, her iki işlem de aynı çalışma alanını paylaştığı için dikkatlice planlanmış bir fikstüre ihtiyaç duyabilir. Doğru soru, taşıma ve kurulum süresindeki azalmanın, özel bir hattın maksimum delme kapasitesinden daha mı değerli olduğudur.
10. RPM'nin yanıltmasına kapılmadan fiyat tekliflerini nasıl karşılaştırabilirsiniz?
Üç farklı tedarikçi farklı mil paketleri için fiyat teklifi verdiğinde, teklifleri aynı karşılaştırma sayfasına koyun. Motorla değil, süreçle başlayın. Levha malzemesini, kalınlığını, istif yüksekliğini, en küçük deliği, en büyük freze çapını, dış hat uzunluğunu, saatte panel sayısını ve gerekli kenar kalitesini not edin. Ardından her tedarikçiden aynı verileri kullanarak bir test için fiyat teklifi vermesini isteyin.
- Kullanılabilir hız aralığını kontrol edin. Gerçekte kullandığınız takım çaplarındaki hız aralığını kaydedin. Önerilen çalışma aralığı olmadan maksimum devir sayısı eksiktir.
- Çalışma hızında güç ve torku kontrol edin. Nominal değerin sürekli, tepe veya invertör sınırlı olup olmadığını sorun. Güzergah performansı yük altında değerlendirilmelidir.
- Pens ucundaki salınımı kontrol edin. Nasıl ölçüldüğünü, koniden ne kadar uzaklıkta ve hangi alet veya ölçü aletiyle ölçüldüğünü sorun.
- Soğutma ve yardımcı hizmetleri kontrol edin. Toplam maliyete soğutucu, hava kurutucu, filtreler, havalandırma, elektrik yükü ve alarm kilitleme sistemlerini dahil edin.
- Takım desteğini kontrol edin. Uyumlu pensleri, takım uzunluklarını, magazin konumlarını, tedarikçi önerilerini ve yerel bulunabilirliği doğrulayın.
- Görev ve servis işlemlerini kontrol edin. Bakım aralıkları, rulman değiştirme prosedürü, yedek mil temin süresi ve uzaktan teşhis desteği hakkında bilgi isteyin.
- Kabul testini kontrol edin. Sipariş verilmeden önce delik konumunu, delik boyutunu, dış hat toleransını, kenar işlemesini, çevrim süresini ve tekrarlanabilirliği tanımlayın.
Bu süreç aynı zamanda yaygın bir hatayı da önler: Kağıt üzerinde hızlı göründüğü için bir mil seçmek, daha sonra makinenin kabul edilebilir bir kenar üretmek için daha düşük bir hıza, özel bir aparata veya daha yavaş bir ilerleme hızına ihtiyaç duyduğunu keşfetmek. En iyi fiyat teklifi, milin gerekli maliyetle nasıl iyi paneller üreteceğini açıklayan tekliftir.
11. Çalışma süresini etkileyen bakım farklılıkları
Delme mili bakımı temizlikle başlar. Pensler, konik uçlar, matkap tutucular, baskı ayakları ve iş yüzeyi reçine tozu ve talaşlardan arındırılmalıdır. Takım ile konik uç arasına giren küçük bir parçacık, salınım sorununa neden olabilir. Hava yataklı sistemler temiz ve kuru havaya ihtiyaç duyar. Makine, mil çalışma saatlerini ve takım değişimlerini kaydetmelidir, böylece bir yatak veya takım tutucu sorunu kalite kaybına dönüşmeden önce incelenebilir.
Yönlendirme mili bakımı, talaş yükü ve sürekli kesme işlemi gibi ek yükleri de beraberinde getirir. Talaşların pens ve soğutma kanalları etrafında birikmesini önlemek için talaş emme sistemi kullanılmalıdır. Operatör, mil akımında, seste, kenar kalitesinde veya titreşimde bir değişiklik olup olmadığını gözlemlemelidir. Teknik olarak hala dönmekte olan bir kesici, bakıra zarar verebilecek veya levhayı katmanlara ayırabilecek kadar körelmiş olabilir.
Her iki iş mili için de önleyici bakım, pens muayenesi, takım tutucu temizliği, soğutma kontrolleri, kablo ve hortum muayenesi, eksen yağlaması, kalibrasyon ve tekrarlanabilirlik kontrolünü içermelidir. Tam aralık, makineye ve üretim koşullarına bağlıdır. Tedarikçiden, sarf malzemelerini ve bakımın gerçekleştirilmesi için gereken becerileri belirten bir bakım programı isteyin.
12. Alıcının teklif talebi kontrol listesi
Teklif istemeden önce aşağıdaki bilgileri hazırlayın. Tedarikçi, süreci ayrıntılı olarak anlattığında daha iyi bir öneride bulunabilir.
- Devre kartı malzemesi: FR-4, HDI, sert-esnek, alüminyum, bakır, FPC veya karışık bir malzeme yığını.
- Levha ve panel boyutları, kalınlık aralığı, istif yüksekliği ve maksimum eğrilme.
- En küçük ve en büyük delik, delik sayısı, kaplamalı veya kaplamasız olma durumu ve kritik kayıt noktaları.
- Dış hat uzunluğu, yuva genişliği, cep derinliği, köşe yarıçapı ve gerekli kenar bitişi.
- Saat başına hedef panel sayısı, vardiya düzeni, vardiya değişim sıklığı ve beklenen üretim artışı.
- Takım çapları, yiv sayısı, takım uzunluğu, tercih edilen tedarikçiler ve kabul edilebilir takım maliyeti.
- Gerekli CCD veya referans noktası hizalaması, arka yüz işleme, çoklu panel ve fikstür formatı.
- Mevcut güç, basınçlı hava kalitesi, soğutma suyu veya soğutucu, havalandırma, taban alanı ve ağ bağlantısı.
- Yazılım dosyaları: Gerber, Excellon, ODB++, CAD veya mevcut üretim hattının kullandığı format.
- Doğruluk, kenar kalitesi, çevrim süresi, gürültü, toz, eğitim, garanti ve yedek parçalar için kabul kriterleri.
Mümkün olduğunca kusursuz bir gösteri paneli yerine temsili bir kart gönderin. Doğru mil, işin zor kısmını halleden mildir: matkapları kıran küçük delik, motoru ısıtan uzun kontur, çapak bırakan alüminyum kenar veya basınç altında hareket eden esnek bölüm.
Sonuç: Manşet RPM'sini değil, kesme davranışını seçin.
Delme mili ile freze mili arasındaki fark, kesme davranışındaki farklılıktır. Delme işlemi yüksek dönüş hızı, çok düşük salınım, hassas eksenel kontrol, temiz hava veya soğutma ve güvenilir takım izleme gerektirir. Freze işlemi ise kararlı tork, yapısal sağlamlık, termal kontrol, doğru talaş yükü ve yan kuvvete dayanabilen bir takım tutucu gerektirir. Her ikisi de sağlam bir makine, temiz bir fikstür, ölçülmüş bir takım kütüphanesi ve gerçek devre kartlarına dayalı bir kabul testi gerektirir.
Fabrikanız çoğunlukla mikro delikler açıyorsa, yüksek hızlı PCB delme mili ile başlayın. Uzun konturlar, yuvalar veya panel ayırma kesimleri yapıyorsanız, tork odaklı bir PCB freze mili ile başlayın. Aynı panel için her iki işlem de gerekiyorsa ve geçişler pahalıysa, CCD hizalamalı iki milli delme ve frezeleme platformunu değerlendirin. Yüksek hacimli üretim hatları için, birden fazla milin maliyetini yükleme, denetim, bakım ve sonraki aşama kapasitesinin dengesiyle karşılaştırın.
CHIKIN CNC, PCB üretimi için delme, frezeleme, hibrit CCD, AOI, lazer ve V-CUT çözümleri sunmaktadır. Ürün sayfalarını başlangıç noktası olarak kullanın, ardından örnek işleme incelemesiyle tam iş mili, takım aralığı, hız aralığı, soğutma, çalışma döngüsü ve kabul kriterlerini doğrulayın.
PCB Mil Seçimi İncelemesi Talebi
Sıkça sorulan sorular
PCB delme işlemleri için daha yüksek devirli mil her zaman daha mı iyidir?
Hayır. Daha yüksek devir sayısı küçük matkapları destekleyebilir, ancak doğru hız matkap çapına, malzemeye, ilerleme hızına, istif yüksekliğine, salınıma ve talaş tahliyesine bağlıdır. Doğrulanmış bir hız aralığı, maksimum devir sayısından daha kullanışlıdır.
Tek bir iş mili hem delme hem de frezeleme işlemini gerçekleştirebilir mi?
Mümkün, ancak bu uzlaşma test edilmelidir. Ayrı bir delme başlığı ve ayrı bir freze başlığı, her iki işlem de sık yapıldığında takım değişimlerini azaltabilir ve işlem aralığını koruyabilir.
PCB işleme motoru hakkında ne sormalıyım?
Sürekli güç, tork veya tork eğrisi, kullanılabilir hız aralığı, salınım ölçümü, soğutma, rulman tipi, pens sistemi, takım değiştirme yöntemi, çalışma döngüsü testi, servis aralığı ve yedek parça teslim süresi hakkında bilgi isteyin.
Bir router mili, devir sayısı yüksek olsa bile neden PCB kenarlarını pürüzlü hale getirebilir?
Pürüzlü kenarlar, yetersiz tork, yanlış talaş yükü, takım sapması, aşınmış kesiciler, kötü fikstürleme, titreşim veya yetersiz toz emme gibi nedenlerden kaynaklanabilir. RPM tek başına bu durumları düzeltemez.