






Bir yönlendirici biti beklenenden daha erken kırılıyor. Operatör onu değiştirir ve bir sonraki panelin kenarı hâlâ pürüzlüdür. Veya küçük bir matkap, program, yığın yüksekliği ve alet tedarikçisi değişmemiş olmasına rağmen birkaç büyük boyutlu delik üretir. Kesicinin arızalı olduğunu söylemek cazip gelebilir. İlerlemeyi değiştirmeden veya rulmanları suçlamadan önce aleti tutan arayüze bakın. Bir elyaf, bir reçine halkası veya pensteki bir çentik, küçük bir sapın nasıl tutulduğunu değiştirebilir.
Bu almak için günlük sebeptir pcb mili pens temizliği Cidden. Tezgahta, yararlı soru, bir depozitonun bir segmenti açık tutup tutmadığı veya parçanın kendisinin tutuşunu kaybedip kaybetmediğidir. Tortuyu çıkarmadan önce fotoğrafını çekin, ardından aynı referans sapıyla aynı salgı ölçümünü tekrarlayın. Hiçbir şey değişmezse, pensin ötesine bakın: bükülmüş bir mil, yorgun bir yatak, hareketli bir panel veya uygun olmayan bir kesici, delik temiz olduğu için sağlam olmayacaktır.
Aşağıdaki prosedür bilinçli olarak sistem farkındadır. PCB makineleri farklı kavrama düzenlemeleri kullanır: çıkarılabilir bir yaylı halka ve somun, otomatik takım değiştirme kartuşu, doğrudan kavrama mekanizması veya tedarikçiye özel yüksek hızlı montaj. Her iş mili bir ER pensi kullanmaz. Bir delme kafasındaki kelepçe, hava yatağı tertibatı kapalıyken çıkarılabilir; yanında bir yönlendirme kafası ayrı bir somun ve anahtar kullanabilir. Solvente veya servis aletine ulaşmadan önce her iki mil modelini de not edin. Bu kılavuz inceleme sırasını verirken, model kılavuzu izin verilen çıkarma yöntemini ve sınırlarını sağlar.

Hızlı Cevap: Bir Teknisyenin İlk Olarak Ne Yapması Gerekir?
Makineyi güvenli bir şekilde durdurun, takımı ve işi kaydedin ve kurulumu bozmadan önce sapı inceleyin. Pensi yalnızca üreticinin yöntemine göre çıkarın. Erişilebilir temas yüzeylerini onaylı malzemelerle temizleyin, iyi ışık altında inceleyin, belgelenen çıkıntıya doğrulanmış bir alet takın ve salgıyı tekrarlanabilir bir ölçüm noktasında ölçün. Temiz, doğru bir şekilde monte edilmiş bir pens hala kayıyorsa veya belgelenen limiti aşıyorsa, iyi olduğu bilinen bir yedek parçayla karşılaştırın. Okuma değeri yüksek kalırsa pensleri tekrar tekrar değiştirmek yerine tutucuyu, koniği, mili ve yatakları inceleyin.
Teşhis sırası önemlidir. Kayma izinin fotoğrafını çekmeden önce kirli parçayı temizlemek, faydalı kanıtları yok eder. Pensetin, ucun, iş mili hızının ve fikstürün aynı anda değiştirilmesi, iyi görünümlü bir test panosunun yorumlanmasını zorlaştırır. Bir sonraki vardiyanın sorunu gerçekte neyin çözdüğünü bilmesi için süreci kontrol altında tutun.
1. Neden Küçük Bir Pens Hatasının Büyük PCB Etkisi Vardır
Bir pens, silindirik sapı iş mili eksenine yakın tutar. Yay yuvaları, eşleşen tutucu veya aktüatör kuvvet uyguladığında kenetleme yüzeyinin sapın etrafında kapanmasına olanak tanır. Bir yuvadaki sıkıştırılmış fiber, deliğin o tarafında küçük bir boşluk bırakır; kısa sap yerleştirmesi, kalan temas noktasına kavrama için daha az alan sağlar. Her iki hata da yeni, keskin bir kesicinin programın gerektirdiğinden daha geniş bir yol izlemesine neden olabilir.
Etki özellikle küçük PCB matkaplarında görülebilir. Küçük bir radyal hata, mikro matkabın çapının anlamlı bir kısmıdır. Delik boyutu, duvar durumu ve matkap ömrü değişirken bir kesme dudağı diğerine göre daha fazla iş taşıyabilir. Frezeleme sırasında eksantriklik, bir kanalın daha ağır talaş almasına neden olur; diğeri sürtünebilir. Operatör tekrarlanan duvar izlerini, çapakları, ısıyla renk solması veya sık sık uç değişikliklerini görebilir. Bu sonuçlar aynı zamanda besleme, ekstraksiyon ve fikstür desteğinden de gelebilir; dolayısıyla pens kontrolünü daha geniş bir süreç araştırmasının parçası olarak kullanın.
CHIKIN'in halka açık rehberi kaba PCB yönlendirilmiş kenarlar kirli pens yüzeylerini, yanlış pens boyutunu, aşırı sıkmayı ve tutucu hasarını olası salgıya neden olan faktörler arasında özellikle listeler. Delme ve frezeleme ekipmanı sayfaları ayrıca seçilen modellerde takım algılamayı ve otomatik takım değiştirmeyi de açıklar. Bu özellikler süreç kontrolünü destekler; size her modelin aynı pense veya servis prosedürüne sahip olduğunu söylemiyorlar. Makine teklifiyle birlikte iş miline özel çizimi isteyin.
2. Bir Temizleme Yöntemi Seçmeden Önce Tutucuyu Belirleyin
Çevrimiçi bir fotoğrafla değil, iki isim plakasıyla başlayın. Makine seri numarasını ve iş mili modelini iş emrine ekleyin, ardından pens işareti, delik, konik, somun veya çeki çubuğu arayüzünü ve revizyonu takip edin. Burnu ayırmadan önce fotoğrafını çekin ve çıkarılan parçayı etiketinin yanına yerleştirin. Okunamayan bir işaret, yuva sayısını tahmin etmek için bir neden değil, orijinal malzeme listesine başvurmak için bir nedendir.
ER tarzı bir düzenekte, kurulumdan önce bir somuna tutturulmuş bir pens bulunabilir. Tescilli bir PCB matkap pensi farklı bir tutma düzenlemesi kullanabilir ve bir servis aleti gerektirebilir. Yüksek hızlı bir iş milindeki pens, dengeli bir dönen düzenekle eşleştirilebilir. Bir tür için doğru adımlar diğerine zarar verebilir. Pensi tornavidayla kaldırmayın, çekiçle vurarak çıkarmayın veya dişleri yerine oturmuş gibi göründüğü için tanıdık bir somun yerine başka bir somun takmayın.
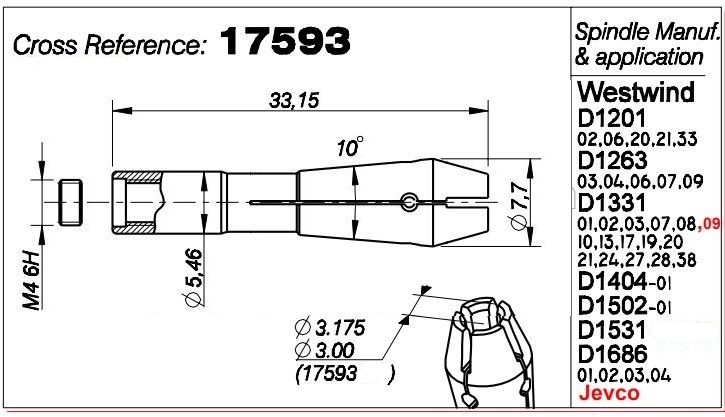
CHIKIN şunları listeler: CHK 3.175 pens ve bir 17593 mil-pens yedek parçası halka açık sitesinde. Bu listeler, alıcıların uygun bir sohbet başlatmasına yardımcı oluyor, ancak sayfaları, görünümün tek başına tam standardı veya uyumluluğu oluşturmadığı konusunda uyarıyor. 3,175 mm sap boyutu dış konikliğin, toplam uzunluğun, yuva geometrisinin veya aktüatörün doğru olduğunu kanıtlamaz. Takılan parçayı eşleştirin ve satın almadan önce CHIKIN'den iş mili modeliyle karşılaştırmasını isteyin.
3. Makineyi Güvenli Hale Getirin ve Kanıtları Koruyun
Tesisin kilitleme ve iş mili servis prosedürünü izleyin. Dönüşü durdurun, makine kılavuzunun gerektirdiği enerji kaynaklarını izole edin ve takımın ve iş milinin tamamen durmasını bekleyin. Sessiz bir iş mili, sessiz bir takım değiştirici anlamına gelmez: bir eksen veya pnömatik çeki çubuğu hala hareket edebilir. Teknisyen, burnu açmadan önce sahanın prosedürüne göre depolanan havayı, hidrolik basıncı ve elektrik enerjisini hesaba katmalıdır. ATC ve iş mili iç kısımlarını o model için eğitim almış personele bırakın.
Makine numarasını, kafa konumunu, iş mili modelini, varsa saatleri, takım kimliğini, sap çapını, tutucu parçasını, program revizyonunu, kart malzemesini, kaydırmayı ve gözlemlenen kusuru kaydedin. Temizlemeden önce bir örnek panel kaydedin ve takım sapının fotoğrafını çekin. Cilalı bir bant, eksenel çizik veya koyu sürtünme izi, kaymanın veya zayıf temasın göstergesi olabilir. Kırık bir parça tek başına sebebi belirlemez; ne zaman ve nerede başarısız olduğunu kaydedin.
Çıkarılan parçalar için temiz, kapalı bir tepsi yerleştirin. Her başlığın pensetini, somununu, yayını, ara parçasını ve aletini ayrı tutun. Zamandan tasarruf etmek için birden fazla başlığın bileşenlerini karıştırmayın. Yanlış yerleştirilmiş bir somun veya biraz farklı bir revizyon, muayeneden önce mevcut olmayan yeni bir salgı sorunu yaratabilir.
4. Pensi Kontrollü Bir Sırayla Çıkarın ve Temizleyin
Belirtilen aktüatörü veya anahtarı kullanarak aleti serbest bırakın. Keskin bir matkap masanın üzerine düşmeyecek veya burnun içine girmeyecek şekilde destekleyin. Pensi ve ilgili somunu yalnızca servis talimatlarının operatörün çıkarılmasına izin vermesi durumunda çıkarın. Ünite kapalı bir kartuşsa veya kılavuz fabrika servisini gerektiriyorsa, orada durun ve yetkili prosedürü ayarlayın. Rutin pens temizliğinin bir parçası olarak asla yüksek hızlı iş milinin yatak yığınını sökmeyin.
İlk önce gevşek PCB tozunu onaylı vakumla veya yumuşak, dökülmeyen bir fırçayla temizleyin. Alet sapı ve erişilebilir oturma yüzeyleri için tüy bırakmayan bir mendil kullanın. Islak temizlemeden önce servis sayfasını kontrol edin: sıvının adı, temas edebileceği yüzeyler ve montaj sırasında sapın kuru olup olmadığı belirtilmelidir. Onaylanmış herhangi bir temizleyiciye buharlaşması için süre tanıyın. Genel amaçlı bir aerosol veya delici yağ, contayı ıslatabilir, delikteki sürtünmeyi değiştirebilir veya bir sonraki toz yükünü yakalayan bir film bırakabilir. Mil burnunu asla su ile doldurmayınız.
Yarık açıklıklarına ve iç deliğe dikkat edin. Reçine ve fiberglas bir yuvaya sıkışarak eşit sıkıştırmayı önleyebilir. Karşılaşma konisini ve somunu veya aktüatörün temas yüzeyini yalnızca o tasarım için belirtilen şekilde temizleyin. Hassas koniği çelik bir kazmayla kazımayın veya bir lekeyi zımpara kağıdıyla cilalamayın. Malzeme kaldırma geometriyi değiştirir. Depozito zorla kaldırılamazsa, fotoğrafını çekin ve tedarikçiye nasıl ilerleyeceğinizi sorun.
Atölye hava tabancasını iş mili burnuna doğrultmayın. Servis belgesinde bir basınç ve yön belirtilmediği sürece, bu jet cam elyafını makineden çıkarmak yerine contanın içine doğru hareket ettirebilir. Yerleşik temizleme havası beslemesini belirtilen noktada kontrol edin; kelepçeye üflemenin yerini tutmaz. Bir lambanın altında, delik ve yuvalarda hiçbir parçacık kalmamalı veya lif silinmemelidir.
5. İş Mili Pensesinde Aşınma, Hasar ve Kötü Kavrama Kontrolü Yapın
Pensi parlak, eşit ışıkta ve parçaya uygun büyütme altında inceleyin. Bir uçtan veya keskin bir köşeden uzanan bir çatlak olup olmadığını görmek için her yuvaya bakın. Çizilme, parlak tek taraflı temas alanı, yükseltilmiş çapak, korozyon, gömülü parçacıklar veya yüzey dokusundaki değişiklik için deliğe bakın. Dış koniği, arka bağlantı yüzeyini, somunu ve dişleri aşınma veya düzensiz temas açısından inceleyin. Bu pratik anlamıdır iş mili pens aşınması muayene, yalnızca bir parçanın hala parlak görünüp görünmediğini kontrol etmek değil. Mümkün olduğunda üreticinin aşınma kriterlerini kullanın; yeni bir parçanın fotoğrafı yalnızca karşılaştırma amaçlıdır.
Alet sapını da kontrol edin. Aşınmış bir penset tekrarlanabilir kayma izleri bırakabilir ancak küçük boyutlu, çizik, yağlı veya silindirik olmayan bir sap aynı semptomu oluşturabilir. Sapın tam olarak pens için amaçlanan çapta olduğunu doğrulayın. Bir geçişe, kanala veya aletin onaylanmamış bir kısmına kelepçe takmayın. Belirlenen minimum yerleştirme ve çıkıntıyı koruyun; çok uzun süre açıkta kalan bir alet sapmayı büyütür ve ses pensetinin kusurlu görünmesine neden olabilir.
Görünür çatlaklar, bozuk yarıklar, hasarlı dişler, çapaklı koniklik veya güvenli olması gerekirken çekilebilen veya dönebilen bir alet, üreticinin yönlendirmesine bağlı olarak düzeneği kullanmayı bırakmanın nedenleridir. Segmentleri geriye doğru bükmeyin, deliği taşlamayın veya zayıf kavramayı maskelemek için ekstra tork kullanmayın. Bu yaklaşım bir iş için kaymayı erteleyebilir ve bir sonraki iş milinin hasar görmesine neden olabilir.
6. Kaynakları Karıştırmadan İş Mili Pens Salgısını Ölçün
Dönem iş mili pens salgısı pensin tek başına iyi veya kötü olduğunu gösteren bir sertifikayı değil, bir sistem ölçümünü tanımlar. İş mili eksenini, burun veya koniği, pensi, somunu veya aktüatörü, takım sapını, yerleştirmeyi ve mastar kurulumunu birleştirir. Temiz, iyi olduğu bilinen bir referans sapını veya test çubuğunu pens yüzeyinden tanımlanan mesafede ölçün. Uzun bir kesicinin ucunda okunan bir ibreli gösterge, burnun yakınındaki kısa bir referans pimi ile tam olarak karşılaştırılamaz.
İş mili üreticisinin statik ölçüm yöntemini izleyin. Uygun çözünürlüğe sahip kalibre edilmiş bir gösterge kullanın, sağlam bir şekilde monte edin ve tertibatı yalnızca kılavuz izin verdiğinde elle döndürün. Göstergeli dönen bir takıma asla dokunmayın. Belirtilen toplam salgıyı, ölçüm konumunu, referans çapını, yerleştirme derinliğini ve yönlendirmeyi kaydedin. Aynı referans parçasını yeniden yerleştirdikten sonra ölçümü tekrarlayın. Bir takımın kendisi bükülmüşse, takım pense göre döndürüldüğünde okuma değeri değişebilir.
Servis prosedürü izin veriyorsa iki noktada ölçüm yapın: tutucunun yakınında ve belirtilen çıkıntıda. Mesafeye bağlı olarak daha büyük bir değişiklik, açılı bir oturma hatasını veya bükülmüş sapı ortaya çıkarabilir. Temiz bir yedek pens aynı koşullar altında okumayı azaltırsa, çıkarılan penset söz konusu olur. Her iki penset de benzer yüksek değerler veriyorsa somunu, tutucu koniğini, iş mili milini ve yatağın durumunu kontrol edin. Yalnızca alet ucu okumasından rulman arızası sonucunu çıkarmayın.
Evrensel bir mikrometre limiti yayınlamaktan kaçının. Kabul edilebilir rakam takım çapına, ölçüm noktasına, fener mili spesifikasyonuna ve proses toleransına bağlıdır. İş mili tedarikçisinin kabul sayfası ve nitelikli bir referans kuponu, uyarı ve durdurma sınırlarınızı tanımlamalıdır. Bir okuma, geniş bir tutucu spesifikasyonunu karşılayabilir ancak yine de çok küçük bir PCB matkabı için kabul edilemez.
7. Temizleyin, Yeniden Kullanın veya Değiştirin: Bir Karar Tablosu
| Temizlikten sonra bulma | Anında eylem | Kaydedilecek kanıt | Yayın koşulu |
|---|---|---|---|
| Hafif çıkarılabilir toz; hasar yok; belgelenen limit dahilinde salgı | Yeniden monte edin ve test edin | Öncesi/sonrası fotoğrafları, gösterge okuması, alet kimliği | Referans kuponu ve saklama çeki geçişi |
| Bir yarıkta reçine birikmesi; görünür çatlak yok | Onaylanmış temizleme yöntemini kullanın, ardından yeniden ölçün | Yatırma yeri, temizleme yöntemi, tekrar okuma | Tekrarlanan kurulumdan sonra stabil kavrama ve kabul edilebilir salgı |
| Tek taraflı cila veya kayma izleri | Şaft boyutunu, yerleştirmeyi, aktüatör kuvvetini ve konikliği kontrol edin | Takım işaretleri, boyutlar, sıkma ayarı | Temel neden düzeltildi ve kupon başarılı oldu |
| Çatlak, bükülmüş segment, çapak, korozyon çukuru veya hasarlı diş | Hizmetten kaldırın; uyumlu parçayı değiştirin | Parça numarası, fotoğraflar, arıza geçmişi | Onaylı değiştirme kuruldu ve doğrulandı |
| İki temiz, doğrulanmış pens ile yüksek salgı | Pensin ötesine tırmanın | Gösterge yöntemi, iki parçalı kimlikler, okumalar | Mil/tutucu araştırması tamamlandı |
| Salgı kabul edilebilir ancak tahta kenarı hala pürüzlü | Süreç teşhisine devam et | Kesici, fikstür, besleme, çıkarma, tahta malzemesi | Üretim numunesi kalite kriterlerini karşılıyor |
Bu tablo bir triyaj aracıdır. Makinenin kusur sınırlarının yerine geçmez. Kararı kaydedin, böylece daha sonraki bir vardiya, reddedilen bir pensin saklandıktan sonra temiz görünmesi nedeniyle yeniden takılmasına neden olmaz.
8. PCB Makine Pensetinin Değiştirilmesi: Fit Görünümden Daha Önemlidir
Mümkün olduğunda orijinal parça numarasına ve tam iş mili veya tutucu revizyonuna göre sipariş verin. İç kavrama çapını veya aralığını, dış konikliği ve uzunluğu, arka kavrama özelliğini, yuva konfigürasyonunu, somun veya aktüatör uyumluluğunu, belirtilmişse denge veya hız değerini ve tedarikçinin eşleştirdiği bileşenleri doğrulayın. Pensetle birlikte bir somunun, yayın, contanın veya takım değiştirme kartuşunun değiştirilmesi gerekip gerekmediğini kontrol edin. Benzer bir fotoğraf bu sorulara cevap veremez.
İçin pcb makinesi pens değişimi , yararlı bir RFQ, makine ve iş mili isim plakalarıyla başlar, ardından çıkarılan parçanın işaretini bir ölçeğin yanında gösterir ve orijinal sipariş numarasını veya çizimi içerir. Aletin bir fikstüre çarpması durumunda bir not ekleyin; bir çarpışma hem iş mili burnunu hem de pensi işaretleyebilir. Tedarikçinin önerilen parçayı tam olarak tanımlamasını, orijinal mi yoksa eşdeğer mi olduğunu belirtmesini ve teslim alındığında uygunluk ve salgı durumunun nasıl kontrol edileceğini belirtmesini sağlayın.
Tezgahta eski ve yeni pensleri çizimin yanına koyun. İşaretlemeyi, toplam uzunluğu, arka kavramayı, burun profilini ve yuva desenini, her ikisi de mile yaklaşmadan önce karşılaştırın. Yeni parçanın ambalajını ve sertifikasını iş kartıyla birlikte saklayın. Bir özellik uygun değilse, açıklama için parçayı karantinaya alın; pahalı bir iş milinde denemek, farkı keşfetmenin kötü bir yoludur.
Montaj sırası tasarıma özeldir. ER tarzı bir tutucu için, somun monte edilmeden önce pensin somuna doğru şekilde geçmesi gerekebilir; başka bir iş mili için bu talimat hiçbir şekilde geçerli olmayabilir. Bir sonraki teknisyenin kurulumu tekrarlayabilmesi için bu tutucu kılavuzundaki anahtar ve tork ayarını iş kartına koyun. Boş bir pens ve anahtar üzerindeki boru uzunluğu bir tutma testi değildir. Üretici aksini belirtmediği sürece, belirtilen takım sapı olmadan sıkmayın veya aşınmış bir sapı gizlemek için ekstra kaldıraç kullanmayın.
9. Alıkonmayı, Salgını ve İlk PCB Örneğini Doğrulayın
Montajdan sonra takım değiştirme aktüatörünün beklenen durumu bildirdiğini ve takımın onaylanmış yönteme göre alıkonduğunu doğrulayın. Ellerinizi dönen yoldan uzak tutun. Programlanan çıkıntıda alet, baskı ayağı, fikstür ve iş parçası arasında engelleme olup olmadığını kontrol edin. Yedek bir pens, nominal olarak aynı parça olsa bile takım uzunluğu kalibrasyonunu gerektirecek kadar oturma konumunu değiştirebilir.
Statik salgıyı aynı noktada ve değişiklik öncesi okuma için kullanılan aynı referans sapıyla ölçün. Üreticinin izin verdiği düşük hız ve normal hız kontrollerini gerçekleştirerek alarmları, beklenmeyen gürültüyü, titreşimi veya sıcaklık artışını izleyin. Düzgün yüksüz dönüş temelinde tam partiyi hemen serbest bırakmayın. Gerçek matkap veya freze geometrisi ve tahta yığınıyla temsili bir kupon çalıştırın.
Delmek için delik çapını, konumunu, çapaklarını, giriş/çıkış durumunu ve takım aşınmasını faydalı bir numune üzerinde inceleyin. Yönlendirme için kenar kaplamasını, duvar işaretlerini, boyutsal doğruluğu, çapakları ve kesicinin amaçlanan konumda kalıp kalmadığını karşılaştırın. Kuponu kaydedin ve kabul kriterlerini kaydedin. Okumanın iyileşmesine rağmen tahtanın iyileşmemesi halinde, daha fazla pens sipariş etmeden önce ilerlemeleri, fikstürle bağlamayı, çıkarma, takım geometrisini ve program hizalamasını araştırın.
Makineyi yalnızca bakım sorumlusu veya belirlenen kalite sahibi sonucu imzaladıktan sonra serbest bırakın. Kayıt, eski ve yeni parça kimliklerini, değişiklik nedenini, yöntemi, ölçüm sonucunu, test panosu sonucunu ve tarihi içermelidir. Bu, bir sonraki temizleme döngüsü için bir temel oluşturur.
10. Pratik Bir Pens Bakım Programı
| Ne zaman | Kontrol etmek | Kayıt | Ne zaman iletilir |
|---|---|---|---|
| Her takım değişimi | Şaftı ve açıktaki kavrama alanını inceleyin; oturmayı onayla | Takım kimliği, anormal işaretler | Takım kayıyor veya talaş sıkıştı |
| Her vardiya | Değişen kesme sesini dinleyin ve tahta kusurlarını kontrol edin | Kafa, iş, kusur yeri | Doğrulanmış bir kesiciyle kusur tekrarlanıyor |
| Planlı temizlik | Yalnızca kılavuzun izin verdiği şekilde çıkarın ve temizleyin | Parça kimliği, yöntem, fotoğraflar | Depozito devam ediyor veya bir yuva hasar görmüş |
| Periyodik ölçüm | Referans sapı ve ölçüm noktasıyla salgıyı kontrol edin | TIR, nokta, takım projeksiyonu, sıcaklık | Trend veya belgelenen süreç sınırı aşıldı |
| Bir çarpışmadan veya aletin kırılmasından sonra | Pens, tutucu, konik ve iş mili burnunu inceleyin | Olay, fotoğraflar, test sonuçları | Görünür hasar veya yüksek salgı devam ediyor |
| Değiştirildikten sonra | Tutmayı, tükenmeyi ve temsili bir kuponu kontrol edin | Yeni parça kimliği, kabul onayı | Herhangi bir test başarısız olur |
Bu tabloyu keyfi sabit bir aralığa dönüştürmeyin. Yüksek karışımlı bir prototip atölyesi birçok manuel değişiklik yapabilir; dört kafalı bir üretim makinesi, sabit bir tarif altında hızla saatler biriktirebilir. Toz, laminat türü, emme, alet boyutu, vardiyalar ve çarpışma geçmişinin tümü yükü değiştirir. Frekansı üreticinin gereksinimlerine ve kendi eğiliminize göre ayarlayın. CHIKIN, tutucu temizliğini tartışmasına dahil ediyor Pens bakımı . HAIMER'in yayınlanan takım tutucuya genel bakış aynı zamanda pens kontrolü ve temizliğini mekanik pens tutucuları için normal bakım olarak tanımlarken, ürüne özgü değerlerin bir PCB miline kolayca aktarılamayacağını belirtir.
11. İkinci Soruna Yol Açan Yaygın Hatalar
İlk hata, sınırsız basınçlı hava ile tozu buruna üflemektir. İkincisi, hassas bir konikliğin parlak görünmesini sağlamak için aşındırıcı kağıt kullanmaktır. Her ikisi de yüzeysel olarak temiz bir montajı daha az doğru hale getirebilir. Üçüncüsü, kılavuzu kontrol etmeden kavrama deliğine yağ püskürtmek; bazı sistemler kuru bir temas yüzeyine ihtiyaç duyar ve aşırı yağlayıcı, tutmayı değiştirebilir veya döküntü toplayabilir.
Diğer bir hata ise doğru sap boyutuyla işaretlenmiş herhangi bir pensin uyacağını varsaymaktır. Delik yalnızca bir boyuttur. Uyumsuz bir koniklik, uzunluk, somun veya tutma özelliği eşit olmayan şekilde kenetlenebilir veya serbest bırakılamayabilir. Aşınmış bir somunu yeni bir pensetle karıştırmak aynı zamanda salgı değişikliğinin kaynağını da gizleyebilir. Tutucuyu bir montaj olarak ele alın, ancak teşhis sırasında her seferinde bir değişkeni değiştirin ve belgeleyin.
Son olarak aletin kendisini temizlik aleti olarak kullanmayın. Keskin bir karbür sapın kirli bir deliğe karşı döndürülmesi her ikisine de zarar verebilir. Salgıyı rastgele bir konumda ölçmeyin ve sonucu, farklı bir projeksiyonda alınan katalog numarasıyla karşılaştırmayın. Ve yalnızca iş mili daha sessiz ses çıkardığı için pens değişimini onaylamayın: nihai yanıt, ölçülen montaj ve kabul edilen PCB örneğidir.
12. Pens Sorunlarını Diğer Makine Arızalarından Nasıl Ayırabilirsiniz?
Kafalar arasındaki bir kesicide kusur takip ediyorsa kesiciden veya sapından şüphelenin. Doğrulanmış iki kesici ve penset ile tek bir fener mili üzerinde kalırsa burnu, aktüatörü, yatakları, hız kontrolünü veya hareket sistemini inceleyin. Yalnızca bir panel konumunda görünüyorsa fikstürü ve kart desteğini inceleyin. Filtre dolduktan sonra görünüyorsa, pensi temizlemeden önce ekstraksiyonu kontrol edin. İyi bir teşhis, kusurun hangi değişkeni takip ettiğini takip eder.
Bir sondaj istasyonunda, delik düzeninin yanı sıra izole edilmiş deliklere de bakın. Yanlış bir matkap çapı tutarlı bir boyut hatası yaratır; kötü tutulan bir matkap, çalışma boyunca hızlanan saçılma, kırılma veya aşınmaya neden olabilir. Yönlendirmede düz bölümleri, köşeleri ve yuvaları karşılaştırın. Pürüzlü kenar yalnızca fikstürdeki bir boşlukta göründüğünde, kelepçeyi değiştirmeden önce panel desteğini test edin. İyi desteklenen panellerde aynı iş mili hızında göründüğünde, bir titreşim izi yakalayın ve bunu taban çizgisiyle karşılaştırın.
Mil yakın zamanda onarıldıysa veya kırıldıysa, onaylı servis yöntemine göre ayrı bir mil veya burun okuması yapın. Yeni bir pens, hasarlı bir koniği eşmerkezli hale getiremez. Tersine, sorunu çözen temiz bir pens, gereksiz rulman değişimini tetiklememelidir. CHIKIN'in PCB yönlendirici bit aşınma kılavuzu her pürüzlü kenarı kesici ömrüne bağlamadan önce bir referans takım, temiz tutucu, salgı kontrolü ve temsili numune önerir.
13. Yedek Pens Paketi için Tedarik Kontrol Listesi
Satın alma talebinde sadece parça açıklaması değil, ekipman ve doğrulama çalışması da belirtilmelidir. Katmak:
- Makine modeli ve seri numarası, iş mili üreticisi ve modeli, kafa konumu ve tutucu veya ATC revizyonu.
- Orijinal pens markalaması ve fotoğrafı, delik boyutu, takım sapı toleransı, dış geometri ve mevcut herhangi bir çizim.
- Uyumlu bir montaj olarak kalması gereken somun, aktüatör, yay, conta veya kartuş parçaları.
- Doğru kılavuzdan onaylanmış temizlik malzemeleri, servis aleti, sıkma yöntemi ve tork bilgileri.
- Kafa, teslimat süresi, paketleme ve sipariş edilen parça numarasına göre izlenebilirlik bazında gerekli yedek miktar.
- Salgı kabul noktası ve yöntemi, tutma kontrolü ve üretim kuponu kriterleri.
- Kurulumu kimin gerçekleştireceği, yeniden başlatmayı kimin onaylayacağı ve test başarısız olursa hangi desteğin sağlanacağı.
Çok iş milli bir makine için her başlığın aynı parçayı ve revizyonu kullanıp kullanmadığını doğrulayın. Aynı görünümlü muhafazalar farklı bir iş milini gizleyebilir veya sonradan donatılabilir. Bir fabrika yeni bir delme ve frezeleme platformu satın alıyorsa, tedarikçiden sarf malzemeleri penslerini ve tutucu servis gereksinimlerini teklife dahil etmesini isteyin. Doğru şekilde tanımlanabilen ve kurulabilen bir yedek parça, belirsiz bir hızlı parça desteği vaadinden daha değerlidir.
CHIKIN teklifleri PCB delme ve yönlendirme makinesi konfigürasyonları seçili modellerde birden fazla başlık ve takım yönetimi özellikleri bulunur. Genel sayfalar uygulama tartışması için yararlı başlangıç noktalarıdır ancak nihai pens tasarımı ve bakım sınırları makineye özel belgelere aittir. Bir konfigürasyonu onaylanmış olarak değerlendirmeden önce amaçlanan tahta, takım çapları ve kalite kriterlerini içeren bir numune testi talep edin.
14. Bakım Masasından Sorular
Penset hala takılı. Neleri güvenle temizleyebilirim?
Yalnızca erişilebilir yüzeyler ve yalnızca kılavuzun bu yönteme izin vermesi durumunda. Yuvaların içinde veya bir somunun arkasında sıkışan tozun yetkili bir şekilde çıkarılması gerekebilir. Kirleri fırça veya hava jeti ile milin daha derinlerine itmeyin. Pens kapalı bir kartuşun parçasıysa servis sürecini izleyin.
Temizleme işlemi her zaman iş mili pensi salgısını onarır mı?
Hayır. Düzgün oturmayı engelleyen kirliliği ortadan kaldırabilir. Çatlak bir segmenti, bozuk koniği, bükülmüş takımı, hasarlı tutucuyu veya iş mili mili sorununu onaramaz. Öncesini ve sonrasını aynı referans ve ölçüm noktasıyla ölçün.
Delik temiz. Hangi kusurlar hala emeklilik anlamına geliyor?
Çatlak bir yuvayı veya bükülmüş bir parçayı tekrar üretime sokmayın. Aynı durum, hasarlı dişler, yükseltilmiş çapaklı bir konik, doğrulanmış bir şaftla kayan kavrama veya yeniden yerleştirmeden sonra hala belgelenen sınırı aşan salgı için de geçerlidir. Kusurun fotoğrafını çekin ve eski parça hurda kutusuna atılmadan önce bunu üreticinin reddetme kriterleriyle karşılaştırın.
Her iki takım sapı da 3,175 mm'dir. Pensleri değiştirilebilir mi?
Hayır. Sap boyutu dış geometriyi, kavramayı, somunu, balansı veya uyumlu iş milini tanımlamaz. Kesin parçayı makineyle eşleştirin ve orijinal numaranın belirsiz olduğu durumlarda yazılı uygunluk onayı isteyin.
Kayan bir aleti daha sert sıkmalı mıyım?
Hayır. Mevcut sapın kavrama derinliğini işaretleyin ve çapını ve yüzeyini doğrulayın, ardından kiri, aşınmayı ve aktüatör ayarını inceleyin. Daha fazla kuvvet, hali hazırda bozulmuş olan pensi ezebilir veya tutucuyu zedeleyebilir; kesme ekseninin ortalandığını kanıtlamaz.
Parça numarası okunamıyor. Tedarikçi ne almalı?
Makine ve fener mili tanımlayıcılarını, çıkarılan pens işaretlerini, fotoğrafları, onaylı çizimdeki boyutları, takım sapı boyutunu, arıza belirtisini ve bilinen bir referansla yapılan salgı ölçümlerini gönderin. Bu ayrıntılar görsel olarak benzer ancak uyumsuz bir ikame riskini azaltır.
Sonuç: Komple Takım Tutma Sistemini Doğrulayın
Yararlı bakım döngüsünün konsepti basittir: kanıtları koruyun, makineyi güvenli hale getirin, tutucuyu tanımlayın, yalnızca belirtilen yöntemle temizleyin, her kavrama yüzeyini inceleyin ve tekrarlanabilir bir kurulumla monte edilmiş sistemi ölçün. Hasarlı veya uyumsuz bir pensi değiştirin, ardından sonucu bir referans alet ve gerçek PCB örneğiyle kanıtlayın. Temiz bir görünüm kabul testi değildir; istikrarlı tutma, ölçülen salgı ve tahta kalitesidir.
Fiyat teklifi veya servis incelemesi için iş mili modelini, mevcut pens işaretini, takım boyutlarını, levha malzemesini ve kalınlığını, kusurun fotoğrafını ve ölçüm kaydını paylaşın. Bu, CHIKIN'e nominal delik çapından yola çıkarak tahminde bulunmadan uyumlu bir değişim veya makine konfigürasyonunu tartışmak için yararlı bir başlangıç noktası sağlar.
PCB Mil Pensetinin Yerleştirilmesi ve Bakım İncelemesini Talep Edin
Yeni parça kenarı veya deliği eski haline getirmezse önceki ve sonraki okumaları referans alet, tutucu ve fikstür tanımlanmış olarak gönderin. Bu eşleştirilmiş sonuçlar, arızanın iş milinde mi kaldığını, takımla birlikte mi hareket ettiğini veya yalnızca belirli bir kart kurulumunda mı ortaya çıktığını gösterir.
Özel Fiyat Teklifi İçin Collet Fotoğraflarını ve Pano Detaylarını Gönderin




