Bir kesim işlemi yarıda kesildiğinde kenar pürüzlü görünmeye başlar. Operatör başka bir kesici takar ve sonraki birkaç panelde düzelme olur, ancak sorun tekrar ortaya çıkar. Mil değiştirmeden veya tüm programda ilerleme hızını düşürmeden önce, kesim çevresinde neler olup bittiğini inceleyin. Kısmen tıkanmış bir toz emme pabucu, hasarlı bir hortum veya dolu bir filtre, parçacıkların tekrar kesilebilecek kadar uzun süre yuvada kalmasına neden olabilir. Bu, toz emmenin kusura neden olduğunu kanıtlamaz. Ancak, toz emmeyi, vardiya bitene kadar bırakılan bir bakım görevi olmaktan ziyade, kontrol edilmesi gereken bir işlem değişkeni haline getirir. PCB delme makinesi toz emme sistemlerini karşılaştıran bir alıcı için, faydalı soru sadece bir toplayıcının sağlanıp sağlanmadığı değildir. Asıl soru, üretimde kullanılan gerçek kart, takım yolu, hortum düzeni ve filtre durumuyla birlikte, her bir çalışma kafasında döküntülerin yakalanıp yakalanmadığıdır.

Kısa Cevap: Toz Emme Sistemi Neleri Değiştirir?
Aletin ürettiği talaşları uzaklaştırın, böylece fikstür üzerinde yeniden kesme veya biriktirme için daha az malzeme kalır. Bu, pratik bir faydadır. Doğrulanmış bir yönlendirme sürecini korumaya yardımcı olabilir, ancak makinenin eksenlerini daha doğru hale getirmez. Ayrıca, vakum tablasının paneli güvenli bir şekilde tuttuğunu da kanıtlamaz. Toplama ve tutma işlemlerini ayrı ayrı kontrol edin. Ekipman sipariş ederken, planlanan başlıkların birlikte çalıştığı temsili bir program sırasında ilgili okumaları görmeyi isteyin. Bir motor değeri ve temiz bir kabinin fotoğrafı, bu çalışma koşulunun parti boyunca devam edip etmeyeceğini yanıtlayamaz.
Rota oluşturma ve sondaj işlemlerinin neden farklı yakalama kontrollerine ihtiyaç duyduğu
Kabin görünümünden ziyade malzemeyi takip edin. FR-4 kesildikten sonra, laminat parçacıkları ve cam kırıkları arayın; bakır çıkarıldığında, metal artıklarını da incelemeye dahil edin. Bir matkap, malzemeyi olukları boyunca yukarı taşır. Bir freze ise onu kesicinin yanındaki bir değiştirme alanına atar; bu nedenle, bir sıra delik üzerinde çalışan bir düzenek, uzun bir kontur üzerinde de kontrol edilmeyi hak eder. Bir fikstür duvarının yanındaki bir yuvayı düşünün: nozul alete yakın kalsa bile duvar toplama yolunu engelleyebilir. Şimdi başlığı karşı köşeye taşıyın. Hortum orada sıkıca bükülüyor mu? Taban hala fikstürü geçiyor mu? Her iki konum da gösterime dahil edilmelidir. Bir baskı ayağı, bir matkap etrafındaki bölgeyi tanımlayabilir, ancak alıcıların yine de parçacıkların bu bölgeden ayrıldığına dair kanıta ihtiyacı vardır. Kartın altını da kontrol edin. Üst yüzey kabul edilebilir görünürken, malzeme destek katmanına karşı birikebilir. PCB freze toz toplama için, tedarikçiden programlanmış tüm rotayı ve adlandırılmış inceleme alanlarında kalan kalıntıyı göstermesini isteyin. Çıkışa yakın düz bir test kesimi, bu daha zor konumlar hakkında size çok az bilgi verir.
Eksen Kalibrasyonunu Değiştirmeden Enkazın Doğruluğu Nasıl Bozabileceği
Bir destek noktasında talaş bulunan bir fikstüre yeniden yüklenen bir paneli düşünün. Kontrol ünitesi koordinatını kaybetmemiştir, ancak levha farklı şekilde oturabilir. Yerel bir kaldırma, programlanmış derinliğin yüzeyle buluştuğu yeri değiştirir; ince bir panelde, kesme kuvveti de bu destek etrafında harekete neden olabilir. Bu bir oturma problemidir, tozun eksen kalibrasyonunu değiştirdiğine dair bir kanıt değildir. Yeniden kesme farklı bir mekanizmadır. Küçük bir frezenin yanında kalan malzeme kesme kenarına geri döner ve yükü daha az tutarlı hale getirir. Alet zaten uzun bir çıkıntıya veya sınırlı sertliğe sahipse, bu ekstra bozulma araştırılmayı hak eder. Alet oturması üçüncü bir yol sağlar: kavrama veya eşleşme yüzeyindeki kalıntı, tutucu veya pense ile etkileşime girebilir, bu nedenle planlı temizlik ve salınım kontrolleri hala önemlidir. Optik yüzeylere de bakın. Kirli bir referans noktası veya ölçüm penceresi, herhangi bir hareket sistemi hatası olmadan tanımayı zorlaştırabilir. Bu örnekler, kirlenmenin bir sonucu nasıl etkileyebileceğini açıklar; her tozlu levhanın toleransı geçemeyeceğinin garantisi değildir. Ekstraksiyonu suçlamadan önce, referans noktasını, fikstürü, kesiciyi, mil durumunu ve reçeteyi kontrol edin. Daha iyi toplama işlemi, boşluk sorununu gidermez veya hatalı armatür referansını düzeltmez.
İyi bir ekstraksiyonun alet ömrü için yapabilecekleri ve yapamayacakları nelerdir?
Faydalı takım ömrü sorusu şudur: 'Bu kesici ne kadar uyumlu frezeleme uzunluğu üretti?' Bir kesici, kenar kalitesi müşteri gereksiniminin altına düşmüş olsa bile kırılmadan kalabilir. Cam elyaf takviyeli laminatta, iyi bir emme sistemi olsa bile normal kesme aşınması devam eder. Toplama, kenarla tekrar karşılaşmadan önce gevşemiş aşındırıcı malzemeyi uzaklaştırabilir, ancak laminatı aşındırıcı olmayan hale getiremez. Tıkalı bir yuva başka bir endişe kaynağı oluşturur: parçacıkların kaçması için daha az alan vardır ve sürtünme veya yeniden kesme ısı ekleyebilir ve yüzeyi bozabilir. Bunun ne kadar önemli olduğu, kesiciye, derinliğe, ilerleme hızına, devir sayısına, malzemeye ve mevcut aşınmaya bağlıdır. Karşılaştırılabilir bir test desteklemedikçe, iki kat takım ömrü vaadiyle satın almaktan kaçının. Bunun yerine, denemede takım tedarikçisini, çapı, çıkıntıyı, levha yapısını ve kesme yöntemini sabitleyin. Frezeleme uzunluğunu ve değiştirme nedenini kaydedin. Pürüzlülük müydü, çapak mıydı, boyutsal bir sınır mıydı, onaylanmış vuruş sayısı mıydı yoksa kırılma mıydı? Kaydedilmiş bir neden olmadan erken bir değiştirme, tasarruf iddiasını desteklemez. Son olarak, soğutmayı karşılaştırmada göz önünde bulundurun: emme pabucundan geçen hava, milin termal kontrol sisteminin yerini tutmaz ve emme gücünü artırmak uygun olmayan bir reçeteyi düzeltemez.
Vakumla çekme ve iş parçası tutma vakumu ayrı işlemlerdir.
Bir teklifte ' PCB CNC vakum sistemi ' yazıyorsa, tedarikçiden işini bir diyagram üzerinde göstermesini isteyin. Parçacıkları bir pabuçtan mı çekiyor, levhayı tutmak için bir masayı mı vakumluyor, yoksa mühendislik ürünü bir düzenleme ile her ikisini de mi yapıyor? Bu işler farklı kanıtlar gerektirir. Schmalz'ın vakum sıkıştırma açıklaması, tutma kuvvetini basınç farkı ve etkili alanla ilişkilendirir; yanal kesme kuvvetine karşı direnç gösterirken sürtünme de önemlidir. Toplayıcıdaki basınç okuması, bir panelin yeterli tutma özelliğine sahip olduğunu size söyleyemez. Sadece yükleme aşamasına değil, programdaki son kontura da bakın. Bir kesim kırıldığında, bir sızıntıya neden olabilir veya daha az kullanılabilir tutma alanına sahip küçük bir parça bırakabilir. İşin türüne bağlı olarak, fikstür tırnaklar veya özel bir taşıyıcı gerektirebilir. Aynı zamanda, toplama pabucu, eteğini hassas malzeme üzerinde sürüklemeden fikstürü geçmelidir. Bir tedarikçi ortak bir vakum kaynağı öneriyorsa, tutmanın emme talebindeki değişikliklere nasıl dayandığını açıklamasını isteyin. Uyumlu bir hortum konektörü bir tasarım gerekçesi değildir. Onaylanmış iş tutma koşulunu ve emme koşulunu ayrı kabul kayıtlarına koyun, böylece daha sonraki bir arıza doğru sisteme kadar takip edilebilir.
| İşlev | Kontrol ettiği şeyler | Faydalı kabul kanıtı | Yeterli olmayan nedir? |
|---|---|---|---|
| Alet bölgesi çıkarma | Kesim bölgesinden çıkan molozlar | Gözlemlerin kaydedilmesi ve şube performansının ölçülmesi | Sadece kollektör motorunun gücü |
| Vakumlu iş parçası tutucu | Armatürde panel tutma özelliği | Çığır açma sırasında vakumu ve levha stabilitesini koruma | Toz toplayıcıda ölçülen emme kuvveti |
| Mil soğutması | Motor ve mil termal koşulları | OEM tarafından belirtilen soğutma sıvısı veya soğutma sistemi kontrolleri | Toz toplayıcıdan geçen hava |
| Muhafaza çıkarma | Oda içindeki havada bulunan kalıntılar | Doğrulanmış hava akışı düzeni ve temizleme prosedürü | Kapalı bir dolap kapağı |
| Son filtreleme | Deşarj öncesi partikül ayrımı | Uygun filtre spesifikasyonu ve sistem kontrolleri | Kurulum kanıtı bulunmayan filtre etiketi. |
Hava Akışı, Basınç ve Davlumbaz Konumu: Kurulumu Yapılan Sistemi Belirtin
Bir toplama cihazının broşüründe bir satırda maksimum hava akışı, diğerinde ise maksimum vakum değeri verildiğini varsayalım. Bunları bir çalışma spesifikasyonunda birleştirmeyin: bunlar performans eğrisinin zıt uçlarını temsil edebilir. İhtiyacınız olan şey, kurulu devrenin gerektirdiği basınçta akıştır. Bu devreyi aletten başlayarak takip edin: pabuç, hareketli hortum, dirsekler, branşman bağlantıları, varsa ayırıcı, filtre ve hava üfleyici. Her parça direnç oluşturur. Makine tedarikçisi bağlantı gereksinimlerini belirtmelidir; ekstraksiyon tasarımcısı ise bunların nasıl karşılandığını göstermelidir. Birkaç çalışma başlığı için, toplama cihazı kapasitesini karşılaştırmadan önce eş zamanlı çalışma kombinasyonunu belirleyin. Ardından, güçlü kısa bir branşman daha uzun bir branşmanda performansı belirlemediğinden, tek tek branşmanları kontrol edin. Hortum değişiklikleri de dikkat gerektirir. Çapın küçültülmesi basınç kaybını artırabilirken, akış değişmeden çapın artırılması taşıma hızını düşürebilir. Bu nedenle, depolardaki uygun hortum yanlış yedek parça olabilir. Alette, çok fazla pabuç boşluğu parçacıkların kaçış yolunu sağlar; çok az boşluk ise bağlantı elemanlarına müdahale edebilir. Gösterinin, hareketli hortumun farklı bir şekil aldığı her iki hareket ucunu da kapsamasını sağlayın. Kurulum düzenini, test noktasını, aktif başlıkları, filtre durumunu ve kabul edilebilir minimum okuma değerini devreye alma formuna yazın. Bu ayrıntılar olmadan, aynı hava akışı değeri çok farklı işleme koşullarını tanımlayabilir.
Filtreler kademeli olarak yüklenir; yakalama miktarı kimse fark etmeden önce azalabilir.
Çalışmaya devam eden bir toz toplayıcı, mutlaka devreye alınmış hava akışını sağlamaya devam ettiği anlamına gelmez. Partiküller filtreye doldukça direnç değişir. Donaldson, filtre temizliğinin teknik açıklamasında bu ilişkiyi ele almaktadır. Satın alma şartnamesinde, yalnızca yeni filtre malzemesiyle ne olduğu değil, gerekli makine akışının onaylanmış filtre servis limitine kadar nasıl korunduğu da sorulmalıdır. Servis kaydına iki gözlem ekleyin: filtre diferansiyel basıncı ve branşmandaki kararlaştırılmış gösterge. İlki normal görünüyorsa ancak bir milin yanında toz kalıyorsa, yerel bir tıkanıklık veya hasarlı bir bağlantı hala dikkat gerektirir. Şaşırtıcı derecede düşük bir filtre okuması da otomatik olarak iyi haber değildir; çalışma koşullarını ve filtrasyon bütünlüğünü onaylanmış temel değere göre kontrol edin. Bir PCB toz emici seçmeden önce, malzeme karışımını ve boşaltma düzenini gözden geçirin. HEPA etiketli bir filtre bir tasarıma uygun olabilir, ancak bu etiket, tüm kurulumun partikül içerdiğini veya devridaim edilen havanın kabul edilebilir olduğunu kanıtlamaz. İnce partikül uygunluğu, contalar, erişilebilir servis ve yedek filtre malzemesi temini karşılaştırmaya dahil edilmelidir. Sahadaki yetkili değerlendirici, malzemelerden ve işlemden kaynaklanan maruz kalma kontrollerini ve statik veya yanıcı toz önlemlerini belirlemelidir. Özellikle, uyumluluk incelemesi yapılmadan alüminyum veya diğer metal artıklarını laminat toplama akışına eklemeyin. Atıkların nasıl ayrıştırılıp uzaklaştırıldığını sorun ve bu görevi operatör eğitimine dahil edin.
Basit Bir Hava Akışı Hesaplaması, Yakalama Testinin Yerini Almaz
Hacimsel akış, Q = vx A ilişkisini izler; burada Q akış, v ortalama hava hızı ve A kanalın iç kesit alanıdır. Örnek olarak 40 mm iç çaplı bir bağlantıyı ele alalım. Alanı yaklaşık 0,00126 metrekaredir. Doğru bir ölçüm ortalama hızı saniyede 15 metre olarak verirse, hesaplanan akış yaklaşık saniyede 0,0189 metreküp veya saatte 68 metreküptür. Burada ne 40 mm ne de saniyede 15 metre önerilen bir PCB ekstraksiyon hedefi değildir. Örnek sadece çap, hız ve bildirilen akışın nasıl ilişkili olduğunu göstermektedir. Bir hortumun merkezindeki bir okuma, mutlaka ortalama hızı anlamına gelmez ve bir kıvrım yakınındaki türbülans, uygun bir ölçümü güvenilmez hale getirebilir. Ekipman tedarikçisinin onaylı test düzenini kullanın. Dört dalın her birinin üzerinde anlaşılmış bir akışa ihtiyacı varsa, toplayıcı, kurulu dirençte bunların eş zamanlı talebini karşılamalıdır, ancak bir dal değerini dört ile çarpmak dengeyi kanıtlamaz. Kısa bir dal orantısız bir şekilde çekerken, daha uzun bir dal çok az alabilir. Bu nedenle test kaydında şube kimliği, aktif başlık kombinasyonu, hortum düzeni, filtre durumu, cihaz ve ölçüm yeri belirtilmelidir. Bu koşulların daha sonra tekrarlanması, bir sayıyı yanıltıcı bir katalog karşılaştırması yerine faydalı bir bakım ölçütüne dönüştürür.
Yerel Toplayıcı mı Yoksa Merkezi Ar-Ge Sistemi mi? Avantaj ve Dezavantajları Değerlendirin
Yerel bir toplayıcı, sorumluluğu netleştirebilir: tek bir makine, kısa bir bağlantı ve o makineyle ilgili servis okumaları. Yine de zemin alanını işgal eder ve atık yönetimi, gürültü değerlendirmesi ve planlı filtre bakımı gerektirir. Merkezi bir sistem, servis işlemlerini birleştirebilir ve toplayıcıları üretim alanının dışında tutabilir, ancak daha uzun kanalları ve değişen talebi dikkatli bir koordinasyon gerektirir. Başka bir makineyi çalıştırmak veya bir kapıyı değiştirmek, bir PCB başlığını devreye alınmış yakalama koşulunun altında bırakmamalıdır. Mevcut bir tesis sistemine bağlanmadan önce, mevcut kapasitesini öğrenin ve yedek gibi görünen kanal sistemine güvenmek yerine malzeme uyumluluğunu doğrulayın. Makine üretime aitken toplayıcı tesislere ait olduğunda alarm yanıtının kime ait olduğunu sorun. Bu küçük organizasyonel ayrıntı gece vardiyasında önemlidir: operatörün onaylanmış bir yanıta ve belirlenmiş bir kişiye ihtiyacı vardır, toz sorununun makine arızası mı yoksa bina hizmetleri arızası mı olduğu konusunda bir tartışmaya değil.
Milin değiştirilmesinden önce semptomu teşhis edin.
Pürüzlü kenar, zayıf ekstraksiyonun tek başına belirleyici bir işareti değildir. Kör bir kesici, uygun olmayan talaş yükü, aşırı çıkıntı, zayıf destek veya gevşek bir fikstür benzer bir sonuç üretebilir. Araştırmayı daraltmak için talaş desenlerini ve işlem kayıtlarını kullanın. Bitişik başlıklar temiz kalırken tek bir başlık etkileniyorsa, ortak toplayıcıyı ayarlamadan önce o dalı inceleyin. Vardiyanın ilerleyen saatlerinde tüm başlıklar bozulursa, filtre yüklemesine, toplama haznesi durumuna ve ortak kanal kısıtlamalarına bakın. Bir sorun yalnızca bir panel köşesinde görünüyorsa, o konumdaki hortum hareketini ve pabuç boşluğunu kontrol edin. Bir arızayı düzelttikten sonra, sonucu aynı malzeme ve onaylanmış bir reçete ile doğrulayın. Kesiciyi, beslemeyi, fikstürü ve ekstraksiyon ayarını aynı anda değiştirmekten kaçının, çünkü o zaman iyileşmenin net bir nedeni olmaz. Etkili delme talaşı temizliği, programın sonunda boş bir kabinin yanı sıra giriş ve çıkış yüzeylerinin yakınında da kontroller gerektirir. Bir yığının altında kalan talaş, yukarıdan yapılan hızlı bir görsel kontrolden kaçabilir. Kontrol edilecek yerleri, onaylanmış temizleme yöntemini ve bir sonraki paneli kabul etmek için kullanılan kalite ölçütünü belirterek incelemeleri tekrarlanabilir hale getirin.
| Gözlemlenen semptom | Çıkarma ile ilgili olasılık | Hariç tutulmayı gerektiren diğer nedenler | İlk doğrulama |
|---|---|---|---|
| Bir milin yanında toz kalıntıları kaldı. | Tıkalı ayakkabı veya dengesiz dal | O başlıkta farklı kesme yükü | Eşleşen koşullar altında dal okumalarını karşılaştırın. |
| Üretim sırasında kenar kalitesi bozulur. | Kısıtlamaların artırılması veya yeniden kesilmesi | Kesici aşınması veya tarif sapması | Hava akışı, filtre eğilimi ve alet kayıtlarını inceleyin. |
| Son kontura yakın tahta kaymaları | Kirlenme veya yakalama girişimi | Azalmış tutma alanı veya armatür sızıntısı | Oturma ve iş parçası tutma yerlerindeki vakumu kontrol edin. |
| Delik çıkışlarında artık kalıntılar bulunmaktadır. | Yerel tahliyenin tamamlanmamış olması | Destek malzemesi veya sondaj stratejisi | Alt kısmı ve destek düzenini inceleyin. |
| Aletin oturma pozisyonu tutarsız hale geliyor. | Alet arayüzlerinde kalan kalıntılar | Hasarlı pens veya tutucu | OEM onaylı temizlik ve salınım kontrolü |
| Filtre basıncı alışılmadık derecede hızlı yükseliyor. | Aşırı yüklenme veya etkisiz temizlik | Yanlış filtre veya işlem değişikliği | Ortamı, temizleme mekanizmasını ve malzeme karışımını kontrol edin. |
Onaylanmış Süreci Koruyan Bir Bakım Planı
Tozla ilgili bakım, partikül yolunu (kesme bölgesi, hortum, ayırıcı, filtre, atık kabı ve boşaltma) takip eden bir plan izlendiğinde kolaylaşır. Vardiyadan önce, ekipman kılavuzuna göre emme göstergesini, hortum durumunu, pabuç konumunu ve toplama seviyesini kontrol edin. Onaylı duruşlar sırasında, fikstür temas alanlarını, vakum contalarını ve erişilebilir ölçüm yüzeylerini inceleyin. Penslerin ve takım arayüzlerinin temizlenmesi için makine üreticisinin prosedürünü izleyin; kalıntıları mil contalarına veya hava yataklı beslemelere itmeyin. Kılavuz raylar, bilyalı vidalar, silecekler ve yağlama noktaları, bunlara ulaşan kirliliğin bakım ihtiyacını artırabileceği için kendi inceleme rutinlerine ihtiyaç duyar. Basınçlı hava üflemesini varsayılan temizleme yöntemi olarak kullanmaktan kaçının: bu, yerleşmiş tozu solunum bölgelerine ve korunan makine alanlarına yeniden dağıtabilir. Onaylı kapalı temizleme yöntemlerini ve tesisin maruz kalma kontrol prosedürünü kullanın. Başlangıç programı, operatör kontrollerini, planlı servisi ve uzman incelemesini ayırt etmeli, ardından gerçek yüklemeye ve üretici kılavuzuna göre ayarlanmalıdır. Gerçek arıza zayıf bir pabuç contası veya aşırı atık yüklemesi ise, sık filtre değişimleri otomatik olarak iyi bir bakım anlamına gelmez. Aynı şekilde, toplayıcıya az miktarda malzeme ulaşıyorsa, uzun filtre ömrü iyi bir yakalama kanıtı değildir. Ekibin bakımın beklenen durumu geri kazandırıp kazandırmadığını görebilmesi için hava akışı göstergelerini, filtre basıncını, atık seviyesini, hortum onarımlarını, temizleme süresini ve ilgili kalite sorunlarını birlikte kaydedin.
Yapay Olarak Kolaylaştırılmış Bir Gösterim Olmadan Yeni Bir Makineyi Nasıl Kabul Edebilirsiniz?
Fabrika kabulü için temsili işler kullanılmalıdır: en uzun kontur, dar bir yuva, yoğun bir delme programı veya zorlu bir destek düzenlemesi. Bileşenlerle dolu panolar için, bileşen boşluklarını ve müşteri tarafından belirtilen temizlik gereksinimlerini ekleyin. Fikstür, kesici, malzeme, program ve muayene yöntemini önceden kararlaştırın. Amaçlanan eş zamanlı kafalar çalışırken ekstraksiyon okumalarını kaydedin ve önceden belirlenmiş yerlerde kalıntıları inceleyin. Tek bir gösterim kuponuna güvenmek yerine, ilk ve daha sonra kabul edilen panelleri karşılaştırın. Alet aşınmasını yalnızca anlamlı, üzerinde anlaşılmış bir kesme uzunluğu boyunca değerlendirin; kısa bir video uzun vadeli kesici ömrünü belirleyemez. Onaylanmış filtre servis aralığı boyunca hava akışının nasıl sağlandığını sorun. Direnç veya alarm testinin herhangi bir simülasyonu, kasıtlı kontrolsüz tıkanma veya ekstraksiyon devre dışı bırakılmış halde kesme değil, tedarikçinin güvenli yöntemini kullanmalıdır. Yetersiz akışa verilen kararlaştırılmış yanıtı doğrulayın: uyarı, kontrollü duraklama veya OEM tarafından tanımlanan başka bir eylem. HSE'nin LEV devreye alma kılavuzu, referans akış ve basınç hedeflerinin yanı sıra belirtilen koşullar altında gösterilen kontrolün yararlı bir genel çerçevesini sağlar. Tesisiniz için özel güvenlik ve maruz kalma kontrolleri, yetkin yerel personel tarafından belirlenmelidir. Kurulumdan sonra sistemi tekrar kontrol edin, çünkü saha hortumları, bina havalandırması ve ortak kolektör bağlantıları tedarikçinin fabrikasındakilerden farklı olabilir. Bu saha kaydını, daha sonraki arıza tespiti ve servis kararları için temel veri olarak saklayın.
PCB alıcılarının CHIKIN'den teyit etmesini istemesi gerekenler nelerdir?
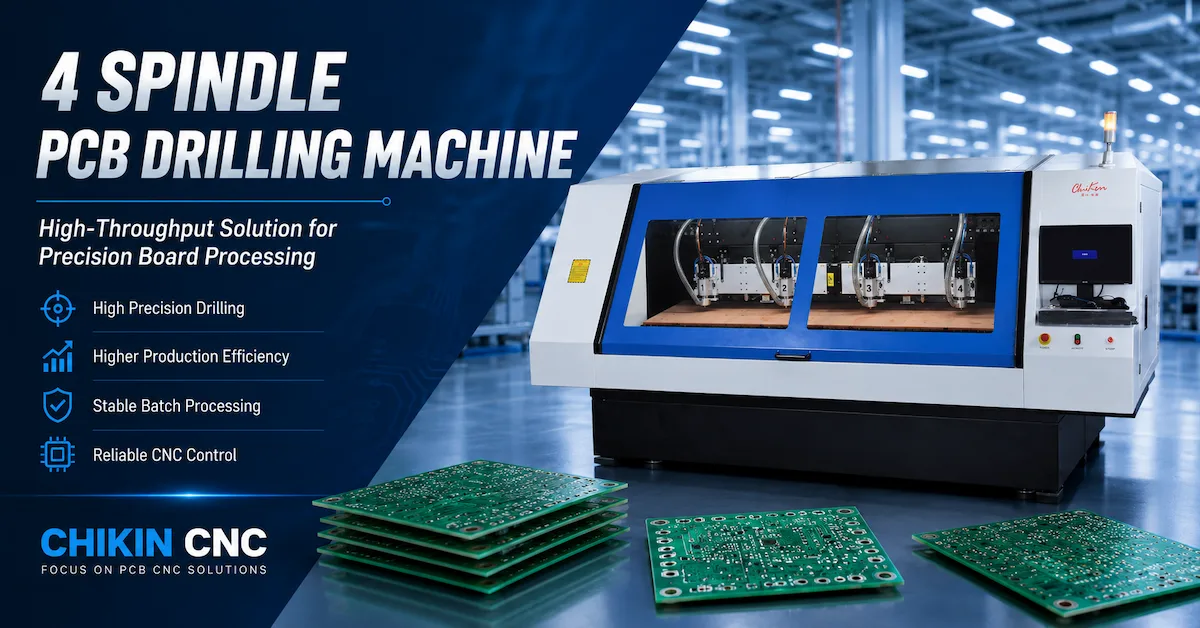
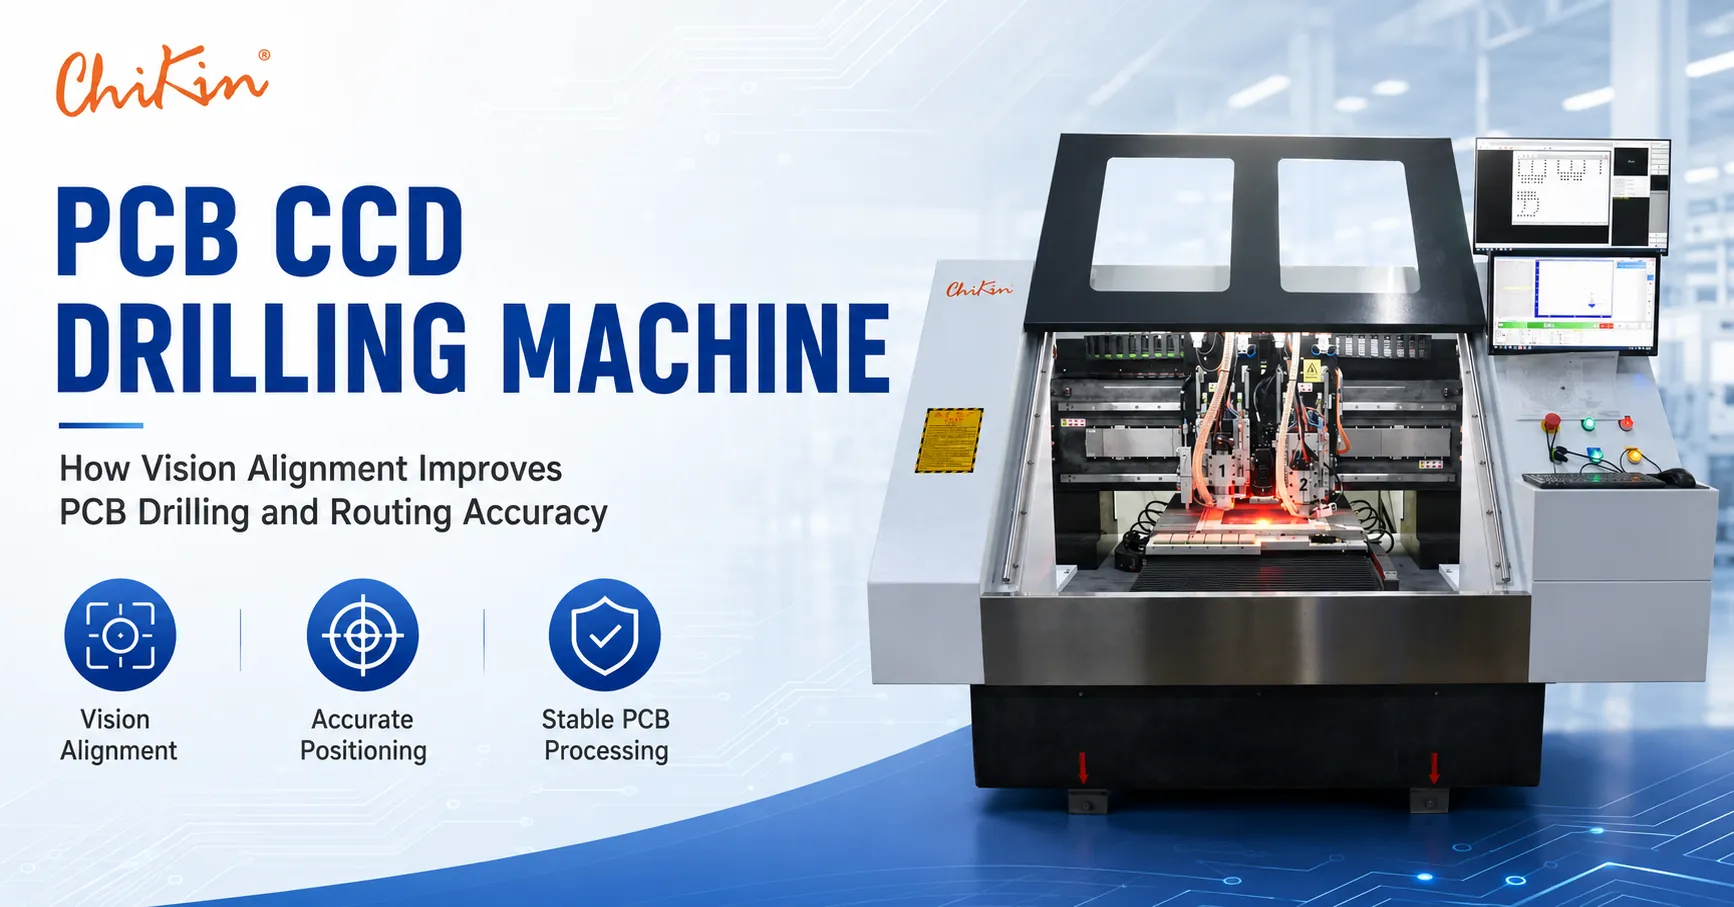
CHIKIN'in CK-04R ürün sayfasında dört adet 60.000 RPM, 1,8 kW su soğutmalı iş mili, otomatik takım değiştirme ve takım algılama fonksiyonları listelenmiştir. 1 Delme 1 Frezeleme CCD sayfası, görüş hizalamalı özel delme ve frezeleme başlıklarını açıklamaktadır. Bu açıklamalar makine bağlamını sağlar, ancak eksiksiz bir kurulu emme tasarımını yayınlamaz. Teklifte tam toplama kapsamını, bağlantı boyutlarını, branş gereksinimlerini, filtrasyonu, yardımcı sistemleri ve kontrol arayüzünü isteyin. Emmenin dahil mi, isteğe bağlı mı yoksa müşterinin tesisinden mi sağlandığını açıklayın. Levha malzemesi ve kalınlığı, panel boyutları, delik sayısı, frezelenmiş uzunluk, en küçük takım, aktif başlık sayısı, vardiya düzeni ve planlanan toplama konumunu gönderin. İlgili yerlerde fikstür geometrisini, levha boşluklarını ve mevcut vakumlu iş tutma detaylarını ekleyin. Hortumları kimin temin edeceğini, gerekli yerlerde topraklama önlemlerini, atık yönetimini, devreye almayı ve eğitimi tanımlayın. Satın alma karşılaştırmaları için, yalnızca kolektör fiyatına değil, toplam kurulum maliyetine de bakın: yedek ortam, elektrik, servis süresi, emme ile ilgili duruşlar ve reddedilen paneller önemlidir. Faydalı ölçütler arasında vardiya başına temizleme dakikası, kesici başına uygun yönlendirilmiş uzunluk ve çalışma saati başına kabul edilen paneller bulunur. Toz emme işleminden elde edilen tasarrufları, temel değer ve gösterilen iyileşme karşılaştırılabilir üretimde ölçülene kadar kaydetmeyin.
PCB Toz Emme Sistemi Yapılandırma İncelemesi Talebi
Alıcı Soruları: Hava Akışı, Doğruluk ve Toplama Seçenekleri
Daha güçlü emme, PCB yönlendirmesini otomatik olarak daha doğru hale getirir mi? Hayır. Yeterli emme, kirlenmeyle ilgili bozulmaları ortadan kaldırabilir, ancak makine kalibrasyonu, takım salınımı, fikstürler, kart stabilitesi ve kesme parametreleri yine de sonucu belirler. Kontrolsüz emme veya kötü ayarlanmış bir taban, parazite neden olabilir. Belirli bir test yapmadan emmeyi en üst düzeye çıkarmak yerine, işlem için gerekli olan emme koşulunu belirtin.
Bir kolektör birden fazla mili besleyebilir mi? Evet, eş zamanlı talebe göre tasarlandığında ve doğru şekilde dengelendiğinde. İyi bir toplam hava akışı değeri, düşük performans gösteren bir kol ile birlikte var olabilir. Her çalışma bağlantısında doğrulama isteyin ve kafa, kapı veya program değiştiğinde sistemin nasıl davrandığını teyit edin.
PCB toz emici ne kadar hava akışı sağlamalıdır? Her makine ve kart için güvenilir, evrensel bir değer yoktur. Belirtilen bağlantı noktalarında, amaçlanan hortumlar, bağlantı uçları, başlık sayısı ve filtre durumuyla birlikte akış ve basınç gereksinimlerini talep edin. Tedarikçi, ölçüm yöntemini ve servis veya alarm için kullanılan eşiği açıklamalıdır.
Toz emme cihazı panel temizliğinin yerini alabilir mi? Otomatik olarak hayır. Toplama ve nihai ürün temizliği ayrı kabul sorularıdır. Temsili panoları müşterinin temizlik gereksinimine göre inceleyin; kaynak toplama tek başına gereksinimi karşılamadığı durumlarda, doğrulanmış bir sonraki temizleme adımını koruyun.
Satın alma sözleşmesinde neler yer almalıdır? Ekstraksiyon kapsamı, kurulu performans koşulları, filtrasyon ve boşaltma düzenlemeleri, iş parçası tutma ayrımı, bakım talimatları, yedek filtre bulunabilirliği, alarm davranışı ve kabul sorumlulukları dahil edilmelidir. Bir makinenin vakum bağlantısına sahip olması, ekstraksiyon performansı garantisi anlamına gelmez.
Sonuç: Çıkarma işlemini işleme sürecinin bir parçası olarak ele alın.
PCB delme makinesi toz emme sistemi, teknik özelliklerde yer almayı hak ediyor çünkü toz parçacıkları kesime, fikstüre, takım arayüzüne ve rutin bakıma müdahale edebilir. Bu, kötü takımların etrafından dolaşmak veya kalibrasyonun yerine geçmek için bir kısayol değildir. Daha iyi bir satın alma kararı, parçacıkların üretildiği yerde yakalamayı doğrulamak, filtreler doldukça performansı kontrol etmek, bağımsız iş parçası tutucularını korumak ve kabul edilen çalışma koşullarını kaydetmektir. Bir yönlendirme hattı için bu, motor boyutuna göre seçilen bir toplayıcı yerine savunulabilir bir bakım temel çizgisi oluşturur. CHIKIN'e gerçek kartınızı, rotanızı, takım listenizi, kafa konfigürasyonunuzu ve kurulum düzeninizi gönderin, ardından nelerin dahil olduğunu ve nelerin hala yerinde doğrulanması gerektiğini belirten bir konfigürasyon ve kabul teklifi isteyin.
Özel fiyat teklifi için lütfen pano ve fabrika yerleşim planı detaylarını gönderin.