加工する穴、溝、または輪郭に合わせて工具を選定してください。単に公称直径が一致するだけでは不十分です。このガイドを参考に、形状、シャンクの適合性、加工限界、サプライヤーの実績、および承認済み基板のコストを確認してください。
プリント基板製造エンジニアにとって、ドリルやルーターの調達は工程管理上の重要な決定事項です。低価格の工具でも、穴が大きすぎたり、ラミネートの端が欠けたり、破損が多発したり、機械が予期せず停止したりすると、結果的に高くつく可能性があります。また、購買チームは、機械の仕様に記載されている工具径範囲と、特定の消耗品の仕様を区別する必要があります。
このガイドでは、PCB用ドリルビット/ルータービットの選定と見積依頼書(RFQ)の作成について解説します。ルータービットの摩耗の進行状況や交換時期に関するより詳細な分析については、CHIKIN CNCのPCBルータービット摩耗ガイドをご覧ください。
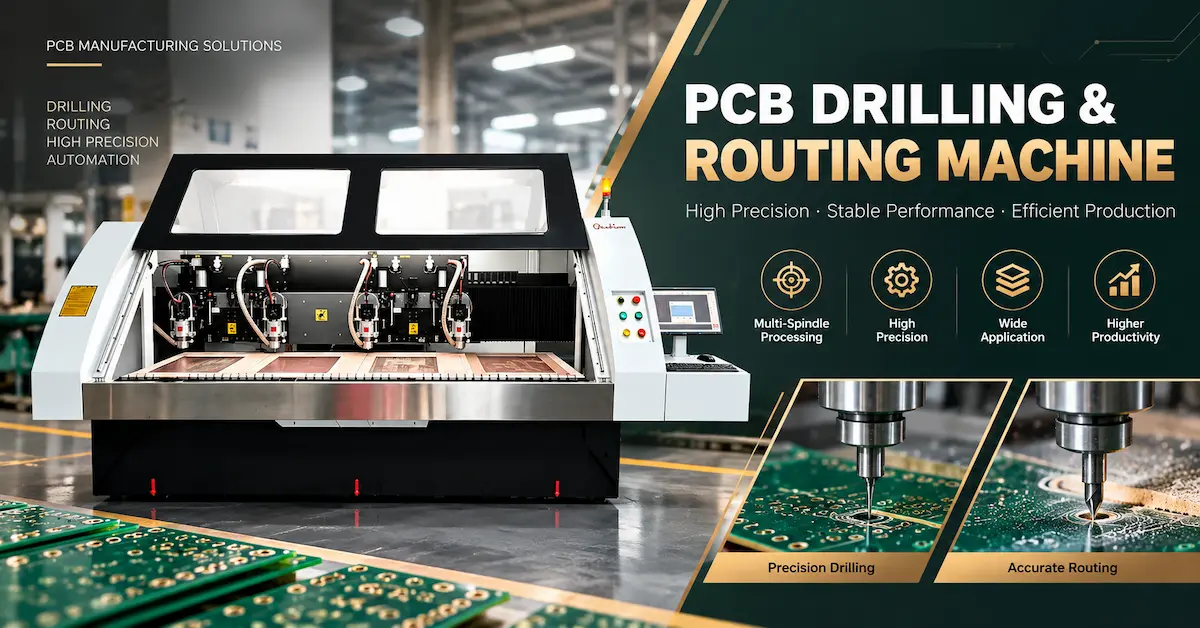
1. PCBドリルビットとルータービット:実際に何が変わるのか?
プリント基板用ドリルは、積層板に食い込んで穴を開けるように設計された尖った切削刃を備えています。その加工工程は、軸方向の動き、切りくずの排出、穴の位置合わせ、および穴壁の状態によって左右されます。ルーターは、加工長に沿って切削刃を使用しながら輪郭に沿って移動します。そのため、横方向の力、工具のたわみ、治具の剛性、および刃先の仕上がりが重要な要素となります。
| 選択要因 | PCB用ドリルビット | PCBルータービット |
|---|---|---|
| 主なタスク | 貫通穴、部品穴、取付穴、工具穴 | 基板プロファイル、スロット、内部ウィンドウ、ルーティングされたアウトラインの分離 |
| 主な切断動作 | 軸方向貫通 | 横方向の経路切断 |
| 幾何学に焦点を当てる | ポイント、マージン、フルートの排出、作業長さ | フルートパターン、切削長さ、チップ形状、切りくず排出 |
| 典型的なプロセスリスク | ドリルビットの破損、穴の位置誤差、汚れ、バリ | 粗いエッジ、繊維の引き抜き、大きすぎるスロット、工具のたわみ |
| 工具寿命の目安となる便利な単位 | 規定されたスタックと材料の下での適格なドリルヒット | 規定条件下における適格な経路距離 |
| 購入者向け書類 | 穴あけチャートとドリル穴/仕上げ穴の要件 | 輪郭図、スロット、切り込み、エッジの要件 |
どちらも小型CNCスピンドルで保持できるからといって、互換性があるわけではありません。先端が尖ったPCBドリルを、工具メーカーの明確な承認なしに、高度な輪郭加工に使用するべきではありません。同様に、ルータービットが精密なスルーホール加工に適していると想定すべきでもありません。
2. FR4、多層基板、その他のPCB材料に合わせた金型を選定する
硬質FR4:ガラス繊維が切断問題を変える
FR4は樹脂とガラス繊維強化材を組み合わせた素材です。強化材は研磨性があるため、工具材質、刃先形状、切りくず排出、熱制御などが重要になります。超硬合金はプリント基板の穴あけや配線加工に広く用いられていますが、同じ積層材でもグレードや形状によって特性が異なる場合があります。
ドリル加工の場合は、仕上げ穴の要件、積層板の厚さ、積層高さ、銅配線の配置、および承認済みの挿入/バックアップ材を確認してください。ルーター加工の場合は、必要な外形寸法、最小スロット幅、パネル支持構造、およびパネルごとの切削長さを確認してください。
多層基板:ドリル径と完成した穴のサイズを混同しないでください
製作図面には、メッキ後の穴径が指定されている場合があります。銅メッキによって最終的な開口部が変わるため、機械加工による穴径は異なる場合があります。この許容範囲は製造工程によって異なるため、すべての工程に一律の許容範囲を適用しないでください。ドリルサイズを発注する前に、プリント基板(PCB)のプロセスエンジニアに確認を取ってください。
小型機械式ドリルにも、加工長さ、振れ、材料の厚さ、積層状態などに関する制限があります。レーザー加工によるマイクロビアは別のプロセスであり、すべての機械式ドリルの標準的な機能として提示すべきではありません。
アルミニウムをベースとした、高Tgかつ剛性・柔軟性に優れた構造
これらの材料は個別に評価する必要があります。標準的なFR4基板で実績のあるルーターでも、メタルコア基板のプロファイリングには別の形状やプロセスウィンドウが必要になる場合があります。リジッドフレキシブルパネルでは、サポートや材料の移行に関する問題が生じます。汎用的なビットファミリーで全ての基板に対応できると想定するのではなく、試作結果に基づいた用途別の推奨事項を工具サプライヤーに問い合わせてください。
3. PCBドリルビットまたはルータービットを購入する前に確認すべき8つの仕様
実際に必要な穴または溝のサイズ、公差、および工具径の検査方法を確認してください。
ホルダーまたはコレットの仕様を合わせてください。切削径は必ずしもシャンク径と一致するとは限りません。
板の厚さ、積み重ね方、進入・バックアップ材、そして安全で適切な工法による工期を考慮してください。
ドリルポイントとフルートの形状、またはルーターのフルートスタイルとチップ構成を指定します。
超硬合金のグレード、表面処理、またはコーティングは、工具サプライヤーが対応している場合に限りご依頼ください。
ビットの公称サイズだけでなく、スピンドル、コレット、挿入方法、測定方法も確認してください。
承認された速度、送り速度、スタック高さまたは深さ、抽出速度、およびツールパス戦略を文書化する。
製造元の部品番号、図面の改訂版、ロット番号、および検査証拠を要求してください。
よくある購入ミスとして、「3.175 mm」という寸法が切削径なのかシャンク径なのかを確認せずに工具を注文してしまうことが挙げられます。また、直径は正しいものの、切削長が不足していたり、先端部が適合していなかったりする工具を購入してしまうケースもあります。
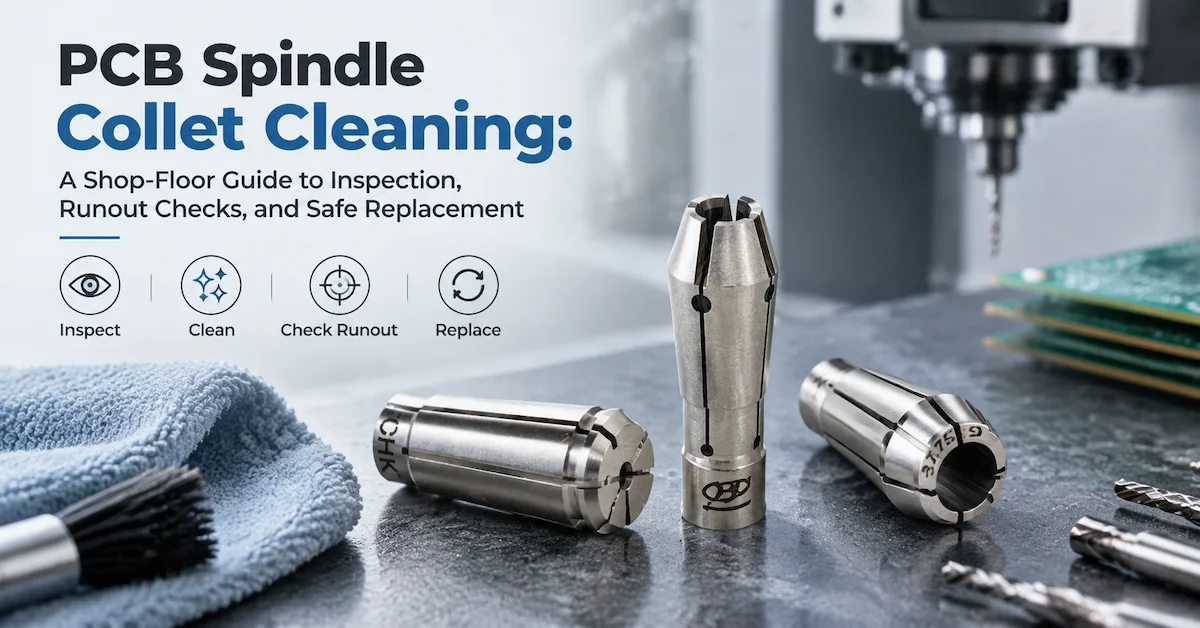
関連するPCBスピンドルコレット検査ガイドでは、工具の品質に加えて、清浄度、挿入性、同心度、およびホルダの状態を考慮する必要がある理由を説明しています。
4. ルーターの形状:ダイヤモンドカット、チップブレーカー、それとも別のフルート?
PCBルータービットには、ダイヤモンドパターンの切削刃、チップブレーカー形状、またはその他のフルート形状が用いられる。それぞれの設計によって、工具が積層材に接触し、切削箇所から材料を排出する方法が変わる。すべてのPCBルーティング作業に最適な単一の形状というものは存在しない。
- ダイヤモンドカットまたはダイヤモンドパターンルーター:制御されたエッジカットと粒子除去が優先されるグラスファイバー積層材の加工において、しばしば評価される。実際の結果は、工具の設計と加工条件によって異なる。
- チップブレーカーの形状:材料除去を制御するために、断続的な切削機能を使用します。適合性は、積層材、スロット、ルーティング深さ、およびサプライヤーが推奨する切削範囲によって異なります。
- その他のエンドミル形状:特定の材料や形状に関連する場合がありますが、従来の金属加工用エンドミルが専用のPCBルーターに適合するとは限りません。
小さなスロットや内部形状については、設計図面から許容される最小工具径を決定してください。ルーター加工による輪郭については、認定された工具の種類ごとに、エッジ品質、寸法、工具負荷、および粉塵処理能力を比較してください。同じ基板、治具、スピンドル、および検査基準を使用して、代替案をテストしてください。
5. 見積依頼前に機械とコレットの互換性を確認する
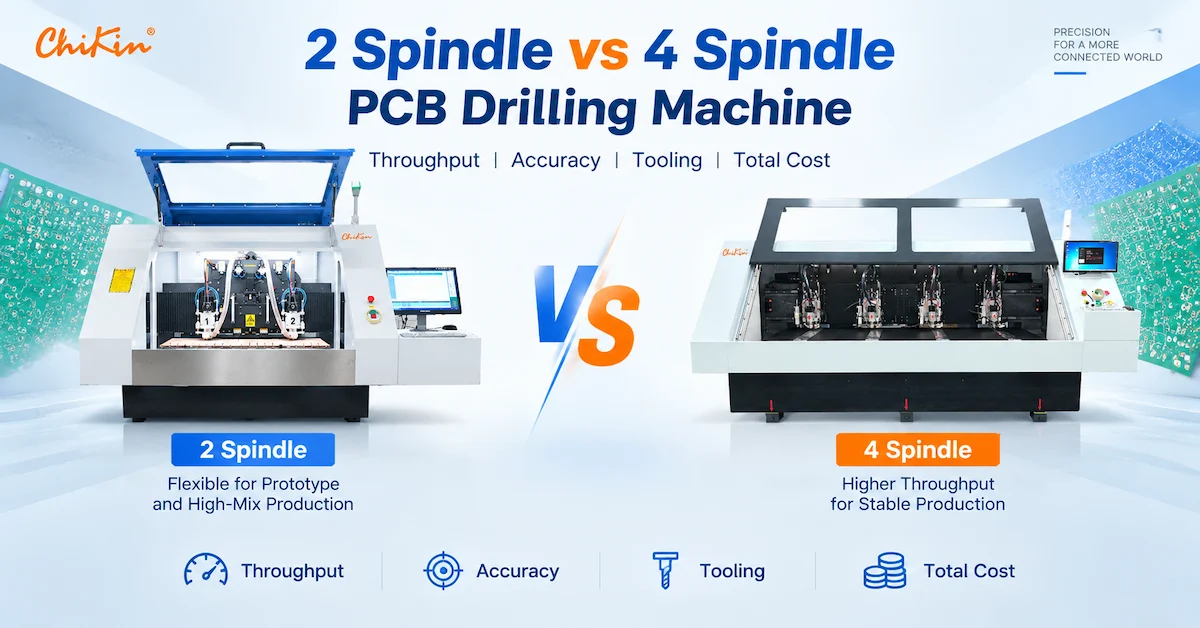
CHIKIN CNCは、様々なスピンドル構成の穴あけ加工機および穴あけ・ルーター加工複合機を販売しています。以下は、機器の工具径範囲を示したものであり、特定のサードパーティ製ビット、シャンク、工具長、またはコーティングが自動的に互換性があることを保証するものではありません。
| CHIKIN機器リファレンス | 公開されている工具径情報 | 関連する決定 |
|---|---|---|
| CK-02D:2軸ボール盤 | 穴あけ加工:0.15~6.35 mm | 高速ドリル工具、シャンク/ホルダー、および実際のスタック要件を確認してください。 |
| CK-04D:4軸ボール盤 | 穴あけ加工:0.15~6.35 mm | 複数のヘッドにわたるツールロットと適格ヒット制限を管理する。 |
| ドリル1つ+CCD付きルート1つ | 穴あけ:0.15~6.35 mm、ルーター加工:0.5~3.175 mm | ドリルとルーターの工具は、ホルダーも含めて個別に指定してください。 |
| CK-04R:4軸ドリル/ルーター加工機 | 注文した構成の実際のツールインターフェースを確認してください | ルーティング形状、カッターの長さ、マガジンの適合性、およびツールチェックを確認します。 |
ウェブサイトには、関連部品としてCHK 3.175コレットも掲載されています。ただし、シャンク寸法はすべてのCHIKINスピンドルとの互換性を保証するものではありません。テーパー、長さ、保持力、およびスピンドルモデルを、設置されている機械と照合して確認してください。
CHIKINの関連設定では、自動工具交換、工具の長さ、直径、または破損工具の検出について説明しています。これらは重要な設定制御機能ですが、破損工具の検出は、刃先の摩耗を徐々に測定することとは異なります。正確なモデルにどの機能が含まれているか、また、選択した工具にそれらの機能が適用されるかどうかを確認してください。
PCB CNCマシンに適合するツールが必要ですか?
機械の機種名、スピンドルとホルダーの識別情報、PCB材料、ドリル/穴あけチャート、ルーティングパス、および生産目標をお送りください。CHIKINチームに、ツーリングインターフェースと適切な機器構成のレビューを依頼してください。
6. 適切な試行に基づいて送り速度、切削速度、工具寿命を設定する
機械の最大回転数は、そのまま使える切削条件ではありません。加工速度と送り速度は、工具径、形状、材料、板材の積層状態、スピンドルの状態、および工具メーカーの推奨事項によって異なります。
エンジニアが技術提案をレビューする際に役立つ2つの関係性:
- 穴あけ送り速度(mm/分)=主軸回転速度(回転/分)×1回転あたりの送り速度(mm/回転)。
- 送り速度(mm/分)=主軸回転速度(回転/分)×切削刃数×切りくず負荷(mm/刃)。
これらの式は、形状に基づいた関係性を表すものであり、普遍的に安全な設定値を示すものではありません。一部のPCB配線形状は、一般的なエンドミルの歯数モデルにきれいに対応しないため、推測による切削負荷値を挿入するのではなく、形状固有のプロセス推奨事項を使用してください。
ドリルビットは、明確に定義された材料と積層構成における切削回数に基づいて評価する。ルータービットは、累積切削距離と許容される刃先品質に基づいて評価し、パネル数は追加の参考値として保持する。限界値は、「10,000個の穴」や「長寿命超硬合金」といった一般的な謳い文句ではなく、繰り返し実施された生産試験から導き出すべきである。
7. 切削工具のせいにする前に、欠陥を診断する
| 欠陥が発見されました | 考えられるツール間の関係 | 他に確認すべき条件 |
|---|---|---|
| ドリルが予期せず壊れる | 過度の細さ、工具の損傷、または不適切な形状 | ランアウト、スタック高さ、フィード、入口材料、クランプ |
| 穴が大きすぎる、または穴の形状が不均一である | 工具の振れまたは直径の問題 | スピンドル/コレットの状態、ドリルのブレ、測定方法 |
| 穴壁の汚れまたはバリ | 形状が不適切、または刃先が鈍い | 熱、送り速度、ラミネート、バックアップ材 |
| 粗く加工されたエッジ | 不適切なフルートまたは着用 | パネル振動、経路方向、集塵、サポート |
| スロット幅のずれ | 工具のたわみまたは有効直径の変化 | 振れ、経路補正、切削負荷、治具 |
制御変数は一度に1つずつ変更してください。新しい工具を使用してもすぐに同じ欠陥が発生する場合は、高価な工具を新たに発注するのではなく、スピンドル、コレット、治具、および抽出部の点検を行うべきです。CHIKINの穴あけ加工とルーター加工におけるスピンドルの違いに関する説明は、軸方向加工と横方向加工でスピンドルに対する要求が異なる理由を理解する上で役立ちます。
8. 単価だけでなく、承認済みボード1枚あたりのコストで購入する
工具の価格は製造コストを表すものではありません。低価格のドリルは頻繁に交換が必要になる場合があり、ルーターは長期間使用できるものの、物理的に破損する前に刃先の品質要件を満たせなくなる可能性があります。
合格穴1個あたりのドリル工具コスト=関連するドリル費用÷合格穴数。合格基板1枚あたりのルーター工具コスト=関連するルーター工具費用÷ルーター加工された合格基板数。これらの指標は、工具交換作業費、不良品、ダウンタイム、検査費用と併せて検討する必要があります。
工具メーカーに対し、試験材料、直径、積層または加工経路、加工条件、サンプルサイズ、および廃棄基準を報告するよう依頼してください。これらの変数がなければ、異なるサプライヤーからの工具寿命に関する保証を公平に比較することはできません。
9. PCBドリルビット/ルータービット見積依頼チェックリスト
工具、CNCとの互換性、または機器と消耗品のパッケージを評価する際には、以下の購入概要を参考にしてください。
| サプライヤーに送る | 最低限の情報 |
|---|---|
| 応用 | 穴あけ、メッキ穴あけ代、スロットまたはプロファイルルーティング |
| PCB構造 | 材質、層数、厚さ、高Tg/メタルコア/リジッドフレックス(該当する場合) |
| 描画 | 穴形状図、完成穴の要件、輪郭/溝形状および公差 |
| ツールの詳細 | 切削径、シャンク径、先端形状/溝形状、切削長さ、全長 |
| マシンインターフェース | 機械モデル、スピンドルID、コレット/ホルダー参照、ツールマガジン制限 |
| 生産条件 | スピンドル回転数、送り速度、スタック、ルート長、ツールパス、抽出、および治具 |
| 資格 | 検査方法、サンプル量、合格基準、観察された欠陥 |
| 商業上の要件 | 予想される月間消費量、ロット追跡可能性、リードタイム、およびリピート注文 |
正確な工具の図面またはデータシート、および可能であれば試作計画書を請求してください。CHIKINマシンを注文する場合は、機器の受入書類の一部として、承認済みのホルダー/工具仕様書を要求してください。機械の公表されている直径範囲だけでは不十分です。
10.よくある質問
プリント基板用のドリルビットはルータービットとして使用できますか?
汎用的な代替品としては使用しないでください。ドリル先端の形状は軸方向の穴あけに最適化されているのに対し、ルーターの形状は横方向の輪郭切削を目的としています。工具および機器メーカーが明示的にサポートしている加工方法のみを使用してください。
超硬基板用ドリルビットは、通常のHSS工具よりも優れているのでしょうか?
超硬合金は、研磨性の高いプリント基板積層板や高速精密加工用途に広く使用されています。しかし、選定にあたっては、脆性、機械振れ、形状、材質、そして検証済みの工具寿命を考慮する必要があります。材質だけでは安全な加工プロセスは保証されません。
3.175mmのルーターシャンクは、すべてのPCBルーター用スピンドルと互換性がありますか?
いいえ。コレット穴は一次元にすぎません。ホルダの設計、保持力、工具の長さ、バランス、スピンドル固有の制限など、すべてを確認する必要があります。
プリント基板工場は、金型寿命をどのように比較すべきでしょうか?
穴あけ加工の場合は、同じ材料、積層構成、およびパラメータで適合したヒットを比較してください。ルーティング加工の場合は、適合したルーティング距離と許容されるエッジ品質を比較してください。スクラップ、交換時間、および工具ロットのトレーサビリティを含めてください。
CHIKIN CNCは、このガイドに記載されているすべてのドリルビットとルータービットを販売していますか?
検証済みのウェブサイトページには、主にプリント基板の穴あけ・配線加工機、関連部品、および工具に関する情報が掲載されています。特定のドリルやルーター用消耗品の在庫状況については、このガイドから推測するのではなく、CHIKINの問い合わせ窓口に直接ご確認ください。
アプリケーションベースの機器および工具レビューを依頼する
基板図面、工具寸法、現在の不具合や摩耗状況、機械モデル、および必要な出力についてお知らせください。モデルごとの互換性レビューと見積もり範囲についてご依頼ください。
結論
プリント基板用ドリルビットやルータービットの選定は、まず最終的な形状から始める必要があります。精密な穴あけには適切なドリル形状が求められ、きれいなスロットや基板外形には適切なルーター形状と制御された横方向切削が必要です。「超硬ビット」という一般的なラベルよりも、直径、シャンク径、有効長さ、材質、コレットの適合性、そして文書化された加工条件の方がはるかに重要です。
新しい機器や工具の変更については、一貫した見積依頼書(RFQ)と代表的なボードを用いた試作を行い、許容される出力と運用コストを確認してください。CHIKIN CNCの穴あけ・ルーター加工機器をご確認の上、特定の構成を決定する前に、用途仕様を添えて技術チームにお問い合わせください。