






ルーターのビットが予想より早く壊れました。オペレーターがそれを交換しますが、次のボードにはまだ荒いエッジが残っています。または、プログラム、スタック高さ、ツールの供給元が変更されていないにもかかわらず、小さなドリルでいくつかの大きな穴が生成されます。カッターに欠陥があると言いたくなります。送りを変更したりベアリングを責めたりする前に、工具を掴むインターフェースを確認してください。 1 本のファイバー、樹脂のリング、またはコレットの傷によって、小さなシャンクの保持方法が変わる可能性があります。
これが毎日摂取する理由です PCBスピンドルコレットのクリーニング真剣に。実験台では、堆積物によって 1 つのセグメントが開いた状態に保たれていたのか、それとも部品自体がグリップを失っていたのかという有益な疑問が生じます。堆積物を除去する前に堆積物を写真に撮り、同じ基準シャンクで同じ振れ測定を繰り返します。何も変化がない場合は、コレットの向こう側に注目してください。シャフトが曲がったり、ベアリングが疲れたり、パネルが動いたり、不適切なカッターが発生しても、穴はきれいなので音は鳴りません。
以下の手順は意図的にシステムを意識したものです。 PCB マシンは、取り外し可能なスプリング コレットとナット、自動工具交換カートリッジ、ダイレクト グリップ メカニズム、サプライヤー固有の高速アセンブリなど、さまざまなグリップ構成を使用します。すべてのスピンドルが ER コレットを使用するわけではありません。 1 つのドリリング ヘッドでは、エア ベアリング アセンブリが密閉されている間、クランプを取り外し可能にすることができます。ルーティングヘッドの隣にある場合は、別のナットとレンチを使用する場合があります。溶剤や保守ツールに手を伸ばす前に、両方のスピンドル モデルを書き留めてください。このガイドには検査順序が記載されており、モデルのマニュアルには許可されている除去方法と制限が記載されています。

簡単な答え: 技術者は最初に何をすべきですか?
セットアップを中断する前に、機械を安全に停止し、工具と作業を記録し、シャンクを検査してください。コレットの取り外しはメーカーの方法でのみ行ってください。アクセス可能な合わせ面を承認済みの材料で清掃し、明るい場所で検査し、文書化された突き出し部分に検証済みのツールを取り付け、再現可能なゲージポイントで振れを測定します。清潔で正しく組み立てられたコレットでもまだ滑ったり、文書化された制限を満たしていない場合は、正常な代替品と比較してください。測定値が高いままの場合は、コレットを繰り返し交換するのではなく、ホルダー、テーパー、シャフト、ベアリングを調査してください。
診断の順序は重要です。滑り跡を撮影する前に汚れた部分を掃除すると、有用な証拠が失われてしまいます。コレット、ビット、スピンドル速度、治具を一度に変更すると、見栄えの良いテストボードが解釈しにくくなります。プロセスを制御して、次のシフトが実際に問題を解決した原因を把握できるようにします。
1. 小さなコレットエラーが PCB に大きな影響を与える理由
コレットは円筒シャンクをスピンドル軸の近くに保持します。スプリング スロットにより、対応するホルダーまたはアクチュエーターが力を加えると、クランプ面がシャンクの周囲で閉じることができます。 1 つのスロットでファイバが圧縮されると、ボアのその側に小さなギャップが残ります。シャンクの挿入が短いと、残りの接触部分でグリップする領域が少なくなります。どちらの障害でも、新しい鋭利なカッターがプログラムが要求するよりも広い経路をトレースする可能性があります。
この効果は、小さな PCB ドリルで特に顕著に現れます。小さな半径方向の誤差は、マイクロドリルの直径の重要な部分に相当します。穴のサイズ、壁の状態、ドリルの寿命は変化しますが、一方のカッティング リップは他方のカッティング リップよりも多くの作業を行うことができます。配線中に偏心があると、1 つのフルートの切りくずが重くなります。もう一方はこすれる可能性があります。オペレータは、壁の跡、バリ、熱による変色、またはビットの頻繁な交換が繰り返されるのを目にすることがあります。これらの結果は、フィード、抽出、治具のサポートからもたらされる可能性があるため、より広範なプロセス調査の一環としてコレット チェックを使用してください。
CHIKINの公開ガイド粗い PCB 配線エッジ振れの原因となる可能性のあるものとして、コレット表面の汚れ、間違ったコレット サイズ、過度の締め付け、ホルダーの損傷を具体的にリストします。穴あけおよびルーティング機器のページでは、選択したモデルでの工具検出と自動工具交換についても説明しています。これらの機能はプロセス制御をサポートします。すべてのモデルに同じコレットやサービス手順があるとは言えません。機械の見積書と一緒に主軸固有の図面を依頼してください。
2. クリーニング方法を選択する前にホルダーを特定する
オンラインの写真ではなく、2 つのネームプレートから始めてください。作業指示書に機械のシリアル番号とスピンドルのモデルを記載し、その後にコレットのマーキング、ボア、テーパ、ナットまたはドローバーのインターフェース、および改訂を記載します。分解する前に鼻の写真を撮り、取り外した部品をラベルの横に置きます。判読できないマークは、スロットの数から推測する理由ではなく、元の部品表を参照する理由になります。
ER スタイルのアセンブリでは、取り付け前にコレットがナットに固定されている場合があります。独自の PCB ドリル コレットは異なる保持機構を使用しており、保守ツールが必要な場合があります。高速スピンドルのコレットは、バランスの取れた回転アセンブリに適合する場合があります。一方のタイプに対して正しい手順を実行すると、もう一方のタイプに損傷を与える可能性があります。ねじ山がぴったり合っているからといって、ドライバーでコレットをこじ開けたり、ハンマーで叩いたり、使い慣れたナットで代用したりしないでください。
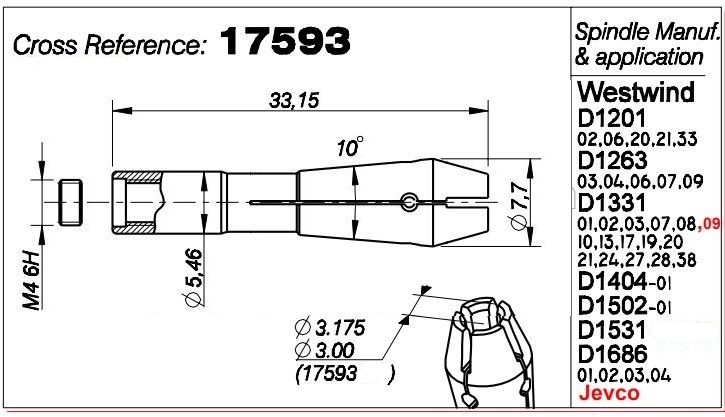
CHIKIN は、 CHK 3.175 コレットそして 17593 スピンドルコレット スペアパーツその公開サイトで。これらのリストは、購入者が適切な会話を始めるのに役立ちますが、そのページでは、外観だけでは正確な基準や互換性を確立できないと警告しています。 3.175 mm のシャンク寸法は、外側のテーパー、全長、スロットの形状、またはアクチュエーターが正しいことを証明するものではありません。取り付け部品を一致させ、購入前にCHIKINにスピンドルモデルとの確認を依頼してください。
3. 機械を安全にし、証拠を保存する
プラントのロックアウトおよびスピンドルの保守手順に従ってください。回転を停止し、機械のマニュアルで必要とされるエネルギー源を隔離し、工具とスピンドルが完全に停止するまで待ちます。静かなスピンドルは、静かなツールチェンジャーを意味するものではありません。軸や空気圧ドローバーは依然として動く可能性があります。技術者は、ノーズを開く前に、現場の手順に従って、貯蔵された空気、油圧、および電気エネルギーを考慮する必要があります。 ATC とスピンドルの内部については、そのモデルの訓練を受けた担当者に任せてください。
機械番号、ヘッド位置、スピンドルモデル、利用可能な場合は時間、工具 ID、シャンク直径、ホルダー部品、プログラム改訂、ボード材質、シフト、観察された欠陥を記録します。サンプルパネルを保存し、洗浄前にツールシャンクの写真を撮ります。研磨されたバンド、軸方向の傷、または暗い擦過痕は、滑りまたは接触不良を示している可能性があります。ビットが壊れただけでは原因は特定できません。いつどこで失敗したかを記録します。
取り外した部品用に、清潔なカバー付きトレイを置きます。各ヘッドのコレット、ナット、スプリング、スペーサー、ツールは別々に保管してください。時間を節約するために、複数のヘッドのコンポーネントを混合しないでください。ナットの位置が間違っていたり、リビジョンがわずかに異なっていたりすると、検査前には存在しなかった新たな振れの問題が発生する可能性があります。
4. 制御された順序でコレットを取り外して洗浄します
指定されたアクチュエータまたはレンチを使用してツールを解放します。鋭利なドリルがテーブルに落ちたり、鼻の中で折れたりしないように支えてください。コレットと関連するナットは、保守指示でオペレーターが取り外すことが許可されている場合にのみ取り外してください。ユニットが密封されたカートリッジである場合、またはマニュアルで工場でのサービスが必要な場合は、そこで作業を中止し、正規の手順を手配してください。定期的なコレット洗浄の一環として、高速スピンドルのベアリング スタックを決して分解しないでください。
まず、承認された掃除機または柔らかい毛抜けのないブラシを使用して、浮遊している PCB の粉塵を取り除きます。工具のシャンクや手の届く座面には、糸くずの出ない布を使用してください。ウェットクリーニングの前にサービスシートを確認してください。液体の名前、接触する可能性のある表面、組み立て時にグリップが乾燥している必要があるかどうかが記載されています。承認されたクリーナーは蒸発するまで時間を与えてください。汎用のエアロゾルや浸透性のオイルは、シールを濡らしたり、ボアの摩擦を変化させたり、次の粉塵を捕らえる膜を残したりする可能性があります。スピンドルノーズを決して浸水させないでください。
スリットの開口部と内部の穴に注目してください。樹脂とグラスファイバーがスロットに詰め込まれ、均一な圧縮が妨げられることがあります。嵌合するテーパとナット、またはアクチュエータの接触面は、その設計に指定された方法でのみ清掃してください。精密テーパーをスチールピックでこすったり、研磨紙で汚れを磨き落としたりしないでください。材料を除去すると形状が変化します。力を入れなければデポジットを除去できない場合は、デポジットを写真に撮り、サプライヤーに対処方法を尋ねてください。
ショップエアガンをスピンドルノーズに向けないでください。サービスシートに圧力と方向が指定されていない限り、ジェットによってグラスファイバーが機械の外に移動するのではなく、シール内に移動する可能性があります。指定された位置にある内蔵パージ エア供給装置を確認します。クランプへの吹き込みの代替品ではありません。ランプの下では、穴とスロットに粒子やワイプ繊維が残っていないはずです。
5. スピンドルコレットの摩耗、損傷、グリップ力の低下を検査します。
明るく均一な光の下、部品に適した倍率でコレットを検査します。各スロットに沿って、端や鋭い角から伸びる亀裂がないかどうかを確認します。ボアの傷、光沢のある片面接触パッチ、隆起したバリ、腐食、埋め込まれた粒子、または表面テクスチャの変化を確認してください。外側テーパー、後部係合面、ナット、ねじ山にかじりや不均一な接触がないかどうかを検査します。これが実際的な意味ですスピンドルコレットの摩耗単に部品がまだ光沢があるかどうかを確認するだけではありません。入手可能な場合は、メーカーの摩耗基準を使用してください。新しい部品の写真は比較の補助にすぎません。
工具シャンクも確認してください。摩耗したコレットには繰り返し発生するスリップマークが残ることがありますが、サイズが小さかったり、傷があったり、油が付着していたり、円筒形ではないシャンクでも同じ症状が発生する可能性があります。シャンクがそのコレットの意図した直径であることを確認してください。トランジション、フルート、またはツールの未承認部分をクランプしないでください。指定された最小挿入量と突き出し量を維持します。非常に長い時間露出したツールはたわみを拡大し、サウンドコレットに欠陥があるように見える可能性があります。
目に見える亀裂、スロットの歪み、ねじ山の損傷、テーパーのバリ、または安全であるべきときに引っ張られたり回転したりする可能性のあるツールは、メーカーの指示が出るまでアセンブリの使用を中止する理由となります。グリップ力の低下を隠すためにセグメントを曲げたり、ボアを研磨したり、余分なトルクを使用したりしないでください。このアプローチでは、あるジョブのスリップが延期され、次のジョブのスピンドルが損傷する可能性があります。
6. ソースを混同せずにスピンドルコレットの振れを測定する
用語スピンドルコレット振れコレット単体の良し悪しを証明するものではなく、システムの測定結果を説明するものです。スピンドル軸、ノーズまたはテーパー、コレット、ナットまたはアクチュエーター、ツールシャンク、挿入、およびゲージセットアップを組み合わせます。コレット面から定義された距離にある、清潔で正常であることがわかっている基準シャンクまたはテストバーを測定します。長いカッターの先端にあるダイヤルインジケーターの読み取り値は、ノーズ近くの短い基準ピンと公平に比較することはできません。
スピンドルメーカーの静的測定方法に従ってください。適切な分解能を持つ校正済みインジケータを使用し、しっかりと取り付けて、マニュアルで許可されている場合にのみアセンブリを手で回転させてください。インジケーターが付いている回転工具には絶対に触れないでください。指示された振れの合計、ゲージの位置、基準直径、挿入深さ、方向を記録します。同じ基準部品を再装着した後、測定を繰り返します。工具自体が曲がっている場合、工具をコレットに対して回転させると読み取り値が変化する可能性があります。
保守手順で許可されている場合は、ホルダー付近と指定された突起部の 2 点を測定します。距離による変化が大きくなると、着座エラーの角度やシャンクの曲がりが明らかになる可能性があります。同一の条件下で、きれいな交換用コレットによって読み取り値が低下する場合は、取り外されたコレットが関係しています。両方のコレットが同様に高い読み取り値を示す場合は、ナット、ホルダーのテーパー、スピンドル シャフト、およびベアリングの状態を検査してください。ツールチップの読み取り値だけからベアリングの故障を推測しないでください。
普遍的なマイクロメーターの限界値を公開することは避けてください。許容可能な数値は、工具の直径、ゲージポイント、スピンドルの仕様、およびプロセス公差によって異なります。スピンドルサプライヤーの受入シートと認定参照クーポンにより、アラートおよび停止の制限を定義する必要があります。測定値は広範なホルダーの仕様を満たすことができますが、非常に小さな PCB ドリルではまだ許容できません。
7. クリーニング、再利用、または交換: 決定表
| 掃除後の発見 | 即時対応 | 記録すべき証拠 | 解放条件 |
|---|---|---|---|
| 軽い埃は除去可能。損傷はありません。記載された制限内での振れ | 再組み立てしてテストする | 使用前/使用後の写真、ゲージの読み取り値、ツールID | 参考クーポンと保持チェックパス |
| スリット内に樹脂が堆積。目に見える亀裂はありません | 承認された洗浄方法を使用してから、再測定してください | 堆積場所、洗浄方法、繰り返し読み取り | 繰り返し取り付け後の安定したグリップと許容可能な振れ |
| 片面研磨またはスリップマーク | シャンクサイズ、挿入力、アクチュエータ力、テーパを確認してください。 | 工具マーク、寸法、クランプ設定 | 根本原因が修正され、クーポンが渡されました |
| 亀裂、セグメントの曲がり、バリ、腐食ピット、またはねじ山の損傷 | サービスから削除します。互換性のある部品を交換する | 部品番号、写真、故障履歴 | 承認された交換品が取り付けられ、確認された |
| 2 つの清潔で検証済みのコレットによる高い振れ | コレットを越えてエスカレートする | ゲージ法、2つの部品ID、測定値 | スピンドル/ホルダー調査完了 |
| 振れは許容範囲内ですが、ボードエッジはまだ粗いです | プロセス診断を続行 | カッター、治具、送り、取り出し、板材 | 生産サンプルは品質基準を満たしています |
このテーブルはトリアージツールです。機械の欠陥制限に代わるものではありません。保管後に見た目がきれいなために拒否されたコレットを後のシフトで再取り付けすることがないように、決定を記録してください。
8. PCB マシンのコレットの交換: 外観よりも適合性が重要
可能な限り、元の部品番号と正確なスピンドルまたはホルダーのリビジョンに従って注文してください。内側のグリップ直径または範囲、外側のテーパーと長さ、後部係合機能、スロット構成、ナットまたはアクチュエーターの互換性、指定されている場合はバランスまたは速度定格、およびサプライヤーが適合するコンポーネントを確認します。ナット、スプリング、シール、またはツール交換カートリッジをコレットと一緒に交換する必要があるかどうかを確認してください。同様の写真ではこれらの質問に答えることはできません。
のために PCBマシンのコレット交換、有用な RFQ は、機械とスピンドルの銘板から始まり、スケールの横に取り外した部品のマーキングを示し、元の注文番号または図面を含みます。ツールがフィクスチャに当たった場合はメモを追加します。衝突により、コレットだけでなくスピンドルノーズにも跡が付く可能性があります。サプライヤーに、提案された部品を正確に特定し、それがオリジナルか同等であるかを述べ、受領時にフィットと振れをどのようにチェックするかを指定してもらいます。
ベンチで、古いコレットと新しいコレットを図面の隣に置きます。スピンドルに近づく前に、マーキング、全長、後部の噛み合い、ノーズ プロファイル、スロット パターンを比較してください。新しい部品のパッケージと証明書をジョブ カードと一緒に保管してください。 1 つの特徴が一致しない場合は、明確にするためにその部分を隔離します。高価なスピンドルで試してみるのは、違いを見つけるには不十分な方法です。
組み立て順序は設計によって異なります。 ER スタイルのホルダーの場合、ナットを取り付ける前にコレットがナットに正しくかみ合う必要がある場合があります。別のスピンドルの場合、その指示はまったく適用されない場合があります。次の技術者が取り付けを繰り返すことができるように、このホルダーのマニュアルに記載されているレンチとトルク設定をジョブ カードに記入します。空のコレットとレンチ上のパイプの長さは保持テストではありません。メーカーが別段の指示をしない限り、指定された工具シャンクを使用せずに締め付けたり、磨耗したグリップを隠すために余分なてこの作用を使用したりしないでください。
9. 保持力、振れ、最初の PCB サンプルを確認します。
組み立て後、工具交換アクチュエータが予期した状態を報告し、工具が承認された方法に従って保持されていることを確認します。回転経路に手を近づけないでください。プログラムされた突き出し位置でのツール、押え金、治具、ワーク間の干渉を確認します。交換用コレットは、たとえ名目上は同じ部品であっても、工具長の校正が必要になるほど着座位置が変化する可能性があります。
変更前の読み取りに使用した同じ基準シャンクを使用して、同じ点で静的振れを測定します。メーカーが許可する低速および通常速度の点検を実行し、アラーム、予期せぬ騒音、振動、または温度上昇に注意してください。スムーズな無負荷スピンに基づいて、完全なバッチをすぐにリリースしないでください。実際のドリルまたはルーターの形状と基板スタックを使用して、代表的なクーポンを実行します。
穴あけの場合は、使用可能なサンプルで穴の直径、位置、バリ、入口/出口の状態、工具の摩耗を検査します。ルーティングの際は、刃先の仕上げ、ウォールマーク、寸法精度、バリ、カッターが意図した位置にあるかどうかを比較します。クーポンを保存し、受け入れ基準を記録します。読み取り値が改善してもボードが改善しない場合は、追加のコレットを注文する前に、送り、治具、抽出、ツールの形状、およびプログラムの位置合わせを調査してください。
メンテナンスリーダーまたは指定された品質所有者が結果に署名した後でのみ、マシンを解放してください。記録には、古い部品 ID と新しい部品 ID、変更の理由、方法、ゲージの結果、テスト基板の結果、日付が含まれている必要があります。これにより、次の洗浄サイクルのベースラインが作成されます。
10. 実際のコレットメンテナンススケジュール
| いつ | チェック | 記録 | エスカレーションするタイミング |
|---|---|---|---|
| それぞれのツールの変更 | シャンクと露出したグリップ領域を検査します。席を確認する | ツールID、異常マーク | 工具が滑ったり、切りくずが挟まったりする |
| 各シフト | 切断音の変化を聞き、基板の欠陥を確認します | ヘッド、ジョブ、欠陥位置 | 検証済みのカッターで欠陥が繰り返される |
| 計画的な清掃 | マニュアルで許可されている場合にのみ取り外して掃除してください | 部品ID、方法、写真 | デポジットが残っている、またはスロットが損傷している |
| 定期測定 | 基準シャンクと測定点で振れをチェック | TIR、ポイント、工具投影、温度 | 傾向または文書化されたプロセス制限を超えています |
| クラッシュまたはツールの破損後 | コレット、ホルダー、テーパー、スピンドルノーズを検査します。 | 事件、写真、テスト結果 | 目に見える損傷または大きな振れが残っている |
| 交換後 | 保持力、振れ、代表クーポンを確認する | 新しい部品 ID、受け入れサインオフ | どのテストも失敗する |
このテーブルを任意の固定間隔にしないでください。多品種のプロトタイプを扱うショップでは、多くの変更を手動で行う場合があります。 4 ヘッド生産マシンは、安定したレシピの下ですぐに何時間も蓄積する可能性があります。粉塵、ラミネートの種類、抽出、ツールのサイズ、シフト、衝突履歴などすべてが負担を変化させます。メーカーの要求やご自身の傾向から周波数を設定してください。 CHIKIN では、ホルダーのクリーニングについての説明が含まれています。コレットのメンテナンス。 HAIMER が公開しているツールホルダーの概要また、コレットのチェックとクリーニングを機械式コレット チャックの通常のケアとして特定していますが、その製品固有の値を単純に PCB スピンドルに転送することはできません。
11. 二次的な問題を引き起こすよくある間違い
最初の間違いは、圧縮空気を無制限に使用して鼻に塵を吹き込むことです。 2つ目は、研磨紙を使用して精密テーパーを明るく見せる方法です。どちらも、表面的にきれいなアセンブリの精度を低下させる可能性があります。 3 つ目は、マニュアルを確認せずにグリップボアにオイルをスプレーすることです。一部のシステムでは乾燥した接触面が必要であり、過剰な潤滑剤により保持力が変化したり、破片が溜まったりする可能性があります。
もう 1 つの間違いは、正しいシャンク サイズがマークされたコレットが適合すると仮定することです。ボアは一次元にすぎません。テーパー、長さ、ナット、または保持機能が一致していないと、クランプが不均一になったり、解放に失敗したりする可能性があります。摩耗したナットと新しいコレットを混合すると、振れ変化の原因が隠れることもあります。ホルダーをアセンブリとして扱いますが、診断中に一度に 1 つの変数を変更して文書化します。
最後に、ツール自体を掃除用具として使用しないでください。鋭利な超硬シャンクを汚れたボアに対して回転させると、両方の傷が付く可能性があります。任意の位置で振れを測定し、その結果を異なる投影で取得したカタログ番号と比較しないでください。また、スピンドルの音が静かになるという理由だけでコレットの交換を承認しないでください。最終的な答えは、測定されたアセンブリと受け入れられた PCB サンプルです。
12. コレットの問題を他のマシンの障害から区別する方法
ヘッド間の 1 つのカッターに続いて欠陥がある場合は、カッターまたはそのシャンクが疑われます。 2 つの検証済みカッターとコレットを備えた 1 つのスピンドルに残っている場合は、ノーズ、アクチュエーター、ベアリング、速度制御、またはモーション システムを調査してください。パネルの 1 つの位置にのみ表示される場合は、治具とボード サポートを検査してください。フィルタが充填された後にこの問題が発生する場合は、コレットを損傷する前に抽出を確認してください。適切な診断では、どの変数に欠陥が続くかを追跡します。
掘削ステーションでは、穴のパターンと孤立した穴を確認します。ドリルの直径が正しくないと、一貫したサイズの誤差が生じます。ドリルの保持が不十分だと、飛散、破損、摩耗が発生し、走行中に加速する可能性があります。ルーティングでは、直線セクション、コーナー、スロットを比較します。治具の隙間を横切ってのみ粗いエッジが現れる場合は、クランプを交換する前にパネル サポートをテストします。しっかりと支持されたパネル上で同じスピンドル速度で振動が発生した場合は、振動トレースをキャプチャしてベースラインと比較します。
スピンドルが最近修理または破損した場合は、承認された整備方法に基づいて別のシャフトまたはノーズを測定してください。新しいコレットでは、損傷したテーパーを同心円にすることはできません。逆に、問題を解決するきれいなコレットは、不必要なベアリング交換を引き起こさないはずです。チキンさんPCBルータービット摩耗ガイドあらゆる粗いエッジをカッターの寿命に帰す前に、基準ツール、きれいなホルダー、振れチェック、および代表的なサンプルを推奨します。
13. スペアコレットパッケージの調達チェックリスト
購入リクエストでは、単なる部品の説明ではなく、機器と検証作業の名前を指定する必要があります。含む:
- 機械のモデルとシリアル番号、スピンドルのメーカーとモデル、ヘッドの位置、ホルダーまたは ATC のリビジョン。
- オリジナルのコレットのマーキングと写真、ボアサイズ、ツールシャンクの公差、外側の形状、および入手可能な図面。
- ナット、アクチュエーター、スプリング、シール、またはカートリッジの部品は、一致したアセンブリのままにする必要があります。
- 正しいマニュアルからの承認された洗浄剤、保守ツール、締め付け方法、およびトルク情報。
- ヘッド別の必要な予備数量、リードタイム、梱包、および注文した部品番号までの追跡可能性。
- 振れ許容点と方法、保持チェック、および生産クーポン基準。
- 誰がインストールを実行し、誰が再起動を承認するか、テストが失敗した場合にどのようなサポートが受けられるか。
マルチスピンドルマシンの場合、すべてのヘッドが同じ部品とリビジョンを使用しているかどうかを確認します。見た目が同じハウジングでも、別のスピンドルや改造を隠すことができます。工場が新しい穴あけおよびルーティングプラットフォームを購入する場合は、消耗品のコレットとホルダーのサービス要件を見積書に含めるようサプライヤーに依頼してください。識別して正しく取り付けることができるスペアは、高速パーツのサポートという漠然とした約束よりも価値があります。
CHIKINが提供するものPCB 穴あけおよびルーティングマシンの構成選択したモデルでは複数のヘッドと工具管理機能を備えています。公開ページはアプリケーションの議論の出発点として役立ちますが、最終的なコレットの設計とメンテナンスの制限はマシン固有のドキュメントに含まれます。構成を承認済みとして扱う前に、対象の基板、ツール直径、品質基準を使用したサンプル テストをリクエストしてください。
14. メンテナンスベンチからの質問
コレットはまだ取り付けられたままです。安全に掃除できるものは何ですか?
アクセス可能な表面のみ、およびマニュアルでその方法が許可されている場合のみ。スロット内やナットの後ろにゴミが溜まっている場合は、許可された除去が必要な場合があります。ブラシやエアジェットを使って破片をスピンドルの奥まで押し込まないでください。コレットが密閉カートリッジの一部である場合は、そのサービス プロセスに従ってください。
スピンドルコレットの振れはクリーニングによって必ず回復しますか?
いいえ、適切な装着を妨げる汚れを除去できます。セグメントの亀裂、テーパーの歪み、工具の曲がり、ホルダーの損傷、スピンドルシャフトの問題は修復できません。同じ基準点と測定点を使用して前後を測定します。
穴はきれいです。それでも引退を意味する欠陥はどれですか?
亀裂の入ったスロットや曲がったセグメントを生産に戻さないでください。同じことが、ねじ山の損傷、バリが盛り上がったテーパー、検証済みのシャンクで滑るグリップ、または再装着後も文書化された制限を超える振れにも当てはまります。古い部品をスクラップ箱に入れる前に、欠陥を写真に撮り、メーカーの不合格基準と比較します。
両方のツールシャンクは 3.175 mm です。コレットは交換可能ですか?
いいえ。シャンクのサイズは、外側の形状、かみ合い、ナット、バランス、または互換性のあるスピンドルを識別するものではありません。元の番号が不明な場合は、正確な部品を機械に合わせて、書面による適合確認を依頼してください。
滑りやすいツールは強めに締めたほうが良いでしょうか?
いいえ。現在のシャンクのグリップ深さをマークし、その直径と表面を確認し、汚れ、摩耗、アクチュエーターの設定を検査します。さらに力を加えると、すでに歪んだコレットが押しつぶされたり、ホルダーが傷ついたりする可能性があります。切断軸が中心にあることを証明するものではありません。
部品番号が読めません。サプライヤーは何を受け取る必要がありますか?
機械とスピンドルの識別子、取り外したコレットのマーキング、写真、承認された図面の寸法、工具シャンクのサイズ、故障の症状、既知の基準で行った振れ測定値を送信します。これらの詳細により、見た目は似ているが互換性のない代替品が発生するリスクが軽減されます。
結論: 完全な工具保持システムを検証する
有用なメンテナンス サイクルの概念はシンプルです。証拠を保存し、機械を安全にし、ホルダーを特定し、指定された方法のみで清掃し、すべてのグリップ面を検査し、再現可能なセットアップの下で組み立てられたシステムを測定します。損傷したコレットまたは互換性のないコレットを交換し、参照ツールと実際の PCB サンプルで結果を証明します。きれいな外観は受け入れテストではありません。安定した保持力、測定された振れ、およびボードの品質です。
見積もりまたはサービスレビューの場合は、スピンドルモデル、現在のコレットマーキング、ツールサイズ、ボードの材質と厚さ、欠陥の写真、測定記録を共有してください。これにより、CHIKIN は、公称ボア径から推測することなく、互換性のある代替品や機械構成を検討するための有用な出発点を得ることができます。
PCB スピンドル コレットの取り付けとメンテナンスのレビューをリクエストする
新しい部品でエッジや穴が復元されない場合は、識別された参照ツール、ホルダー、治具を使用して前後の測定値を送信してください。これらのペアの結果は、障害がスピンドルにとどまったのか、ツールとともに移動したのか、または特定のボード設定でのみ発生したのかを示します。




