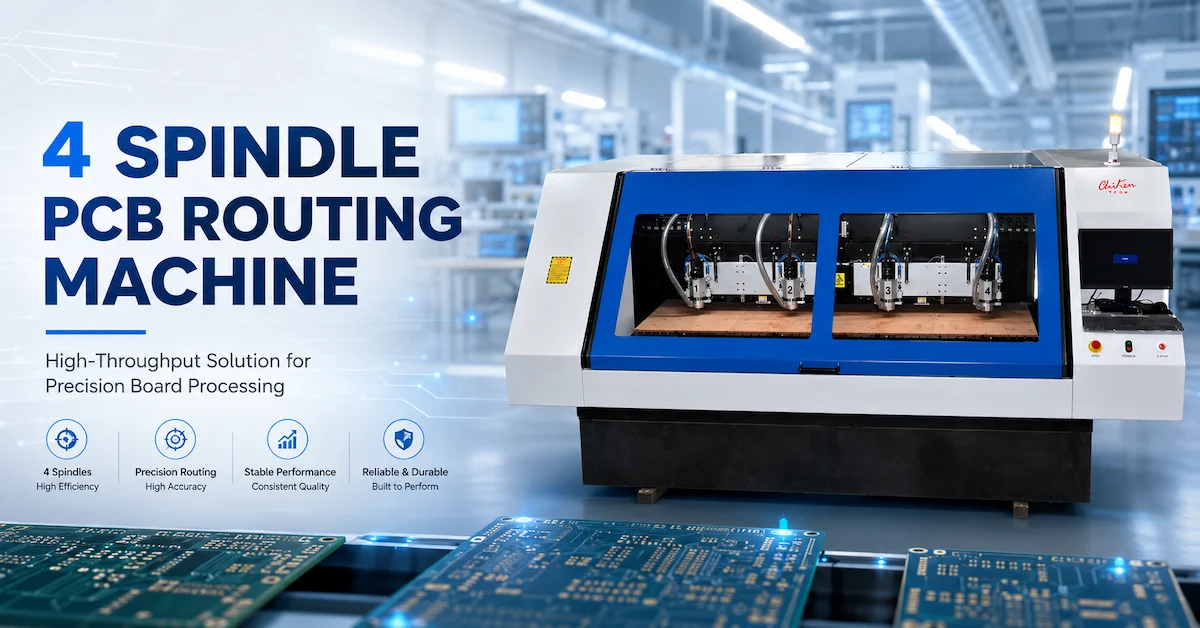
プリント基板工場がスピンドルの仕様を比較し始めると、まず最初に浮かぶ疑問は単純明快です。「どのスピンドルの回転数が高いか?」という疑問です。この疑問は理解できますが、それでは適切な機械が見つかることはほとんどありません。スピンドルは単独で選定されるものではありません。工具径、材料の積層構成、切削方向、穴や外形寸法の要件、生産スケジュール、そしてメンテナンス計画などを考慮して選定されます。非常に高速なスピンドルは、重切削加工には不向きです。強力な切削用スピンドルは、高速でクリーンな進入と退出が必要なマイクロドリルには不向きです。
これが、ドリルスピンドルとルータースピンドルの実際的な違いです。違いはモーターのラベルだけではありません。スピンドルが電気エネルギーを切削動作に変換する方法に違いがあります。ドリルスピンドルは通常、小型の回転工具、低いラジアル荷重、短いペックサイクル、そして再現性の高い穴位置に対応するように最適化されています。一方、ルータースピンドルは通常、エンドミル、スロット、ボード外形、より大きな横荷重、そしてワークピースとのより連続的な接触に対応するように最適化されています。
プリント基板メーカーにとって、この違いは、現場で容易に測定できる5つの結果に影響します。それは、穴壁の品質、エッジ仕上げ、工具破損、サイクルタイム、そして良品パネルあたりのコストです。このガイドでは、これらの違いを分かりやすい工学用語で説明し、購入チェックリストにまとめています。目的は、あるスピンドルが普遍的に優れていると断言することではありません。目的は、購入者が作業内容に合ったスピンドルを選定できるよう支援することです。

簡潔に言うと、穴あけは軸方向へのスムーズな進入が重要であり、ルーティングは制御された横方向の荷重が重要だ。
ドリルスピンドルは、Z軸に沿って小さなドリルを基板に押し込みます。このツールは、銅、樹脂、ガラス繊維強化材を切削する際に、常に真っ直ぐでなければなりません。このプロセスでは、高速性、低振れ、正確なZ軸制御、良好な切りくず排出、そして繰り返しの始動と停止に耐えられるスピンドルベアリングシステムが求められます。ルーティングスピンドルは、エンドミルを輪郭、スロット、ポケット、またはエッジに通します。このツールは、半径方向の切削力にさらされます。このプロセスでは、トルク、剛性、負荷時の安定した速度、冷却能力、そして熱ドリフトなしで長時間稼働できるモーターが求められます。
両者には重複する部分があります。どちらのスピンドルも、低振動、高精度ベアリング、信頼性の高いコレット、バランスの取れた工具、そして工具が材料に進入する際に動かない機械フレームを必要とします。最新のPCB CNCマシンでは、穴あけ用とルーティング用のスピンドルを別々に使用する場合もあれば、構成可能なスピンドルと工具ライブラリを使用する場合もあります。最適なソリューションは、生産キューにおける穴と輪郭の組み合わせによって異なります。
| 決定要因 | PCB穴あけスピンドル | PCB配線スピンドル | なぜそれが重要なのか |
|---|---|---|---|
| 主運動 | 軸方向の突入と後退 | Z深度制御を伴う連続的なXY方向の係合 | 穴あけ加工では工具の軸方向に負荷がかかるが、ルーター加工では横方向の負荷が加わる。 |
| 典型的なツール | マイクロドリル(多くの場合、超硬合金製) | 超硬ルーター、エンドミル、スロットカッター、またはVビット | 工具の形状によって、必要な速度とトルクが決まります。 |
| 推奨速度 | 小径で非常に高い回転数 | 低回転または中回転で、有用なトルクを発揮する | 工具径が大きくなるにつれて、表面速度は急速に上昇する。 |
| トルク要求 | 通常は控えめだが、摩耗に敏感 | 特にスロットや厚いスタックでは、より高い。 | トルクは速度低下とエッジの損傷を防ぎます。 |
| 勤務パターン | 短いサイクルが多く、Z方向への動きが頻繁です。 | より長い切断と持続的な負荷 | 冷却システムとベアリングは、熱プロファイルに適合していなければならない。 |
| 典型的なリスク | ドリルが破損、穴が大きすぎる、汚れ、位置ずれ | ビビリ、バリ、剥離、工具のたわみ | 故障モードが異なれば、必要な制御方法も異なる。 |
| 最適なフィット感 | ビア、貫通穴、工具穴、小開口部 | ボードの輪郭、スロット、ポケット、パネルの取り外し、エッジ加工 | この操作ではスピンドルを特定する必要があります。 |
1. 速度:RPMが役立つ理由、しかしそれだけでは決して十分ではない理由
回転数(RPM)は、工具刃先の切削速度を制御するため重要です。回転工具の場合、おおよその表面速度は次のようになります。
切削速度(m/分)=π × 工具径(mm)× 回転数(RPM)/1,000
工具が小さくなるにつれて、適切な切削速度を維持するためには、スピンドルの回転速度を速くする必要があります。そのため、小さなプリント基板の穴あけに使用するマイクロドリルは、3mmのルーターカッターよりもはるかに高い回転数が必要になる場合があります。小さなドリルに対してスピンドルの回転速度が低すぎると、切削ではなく摩擦が発生し、熱が上昇して穴の壁面が粗くなり、ドリルがプログラムされた深さに達する前に破損する可能性があります。
そのため、ドリルスピンドルは一般的に高回転数で設計されます。CHIKINはCK-04D製品ページで、160,000~200,000 RPMの回転数範囲で、0.15~6.35 mmのドリル工具範囲を持つ4種類の高速エアベアリングスピンドルを掲載しています。これはモデル固有の仕様であり、すべてのPCBドリルスピンドルに共通するルールではありません。これは、生産ラインで多数の小さな穴を制御された振れで加工する必要がある場合に使用される回転速度の範囲を示しています。
ルーティングスピンドルは、異なる速度バランスを採用しています。カッターはより大きく、加工は単純なプランジではなく、多くの場合サイドカットとなります。回転数が高すぎると、樹脂が研磨されたり焼けたりして、カッターの寿命が短くなり、切りくずの排出が困難になります。さらに重要なのは、トルクのない回転数では安定した切削が保証されないことです。CHIKIN社は、CK-04Rドリル&ルーティングマシンのスピンドルあたり60,000 RPM、1.8 kW、ルーティングツール径範囲0.5~3.175 mmを公表しています。この組み合わせは、ルーティングスピンドルが輪郭加工に必要なパワーを維持しながら高速回転を実現できることを示す好例です。
購入者がプリント基板用ドリルスピンドルのオプションを探す際には、最大モーター速度だけでなく、各ドリル径に対する推奨回転数範囲も確認する必要があります。 プリント基板用フライス加工スピンドルの速度を比較する際には、公表されている結果を得るために使用された速度、送り速度、軸方向深さ、半径方向の切削量、および材料の組み合わせも確認する必要があります。最大値はあくまで出発点であり、生産に必要なのは検証済みの切削範囲です。
2. トルク:工具が抵抗に遭遇したときに生じる差
トルクとは、スピンドル軸で発生する回転力のことです。簡単に言うと、トルクは工具が抵抗に遭遇したときにモーターが回転し続けるのを助ける力です。動力と速度は、よく知られている次の関係式で結びついています。
出力(kW)はトルク(Nm)×回転数(RPM)に比例する
この関係性によって、出力が似ている2つのスピンドルでも切削時の感触が大きく異なる理由が説明できます。片方は比較的低いトルクで非常に高速に動力を伝達する一方、もう片方はエンドミルで使用される速度でより大きなトルクを維持するように調整されている場合があります。どちらが優れているとは一概には言えません。それぞれ異なる作業に適しているのです。
穴あけ加工中、切削刃は小さな円形領域を除去し、工具は主にZ軸方向に移動します。工具が鋭利で、穴のプログラミングが正しく、基板スタックが支持されていれば、ラジアル荷重は制限されます。より大きな懸念事項は、振れ、工具バランス、ドリルのたわみ、および切りくずの排出です。穴あけスピンドルは、大型フライス加工用モーターのように動作する必要はありませんが、非常に高速でクリーンな回転を維持する必要があります。
ルーティング中、エンドミルは側面で切削します。基板の外形によって長い連続切削が可能になり、スロットによってカッターが両側で接触した状態を維持できます。反ったアルミニウム基板や厚い多層構造では、負荷がさらに増加する可能性があります。PCB ルーターのスピンドルが速度を維持できない場合、ビビリ振動、エッジの粗さ、層間剥離、または電流の急激な上昇が発生する可能性があります。トルクを大きくしても、適切な送り速度と回転速度の必要性がなくなるわけではありませんが、プロセスの安定性マージンが大きくなります。
購入者はトルク曲線、少なくとも定格出力と使用可能な回転速度範囲を要求すべきです。定格が連続値かピーク値かを尋ねてください。特定の厚さのFR-4に1mmの溝を掘った際に、工具がどのような状態になるかも確認してください。公称回転数が高くても、使用可能なトルク範囲が狭いスピンドルは、重切削加工には不向きな場合があります。逆に、トルク重視の大型モーターは、数千個の小さな穴を開けるラインでは、質量とコストの増加だけで何のメリットももたらさない可能性があります。
3. 工具:ドリル形状とルーター形状は、異なるスピンドル要件を生み出す
スピンドルの比較が実用的になるのは、工具類においてです。スピンドル、コレット、ホルダ、工具、送り機構、そして材料は、一つの切削システムを構成します。これらの部品のいずれかを変更すると、推奨される動作範囲も変化します。
ドリル工具
PCB用ドリルは通常、銅や積層板をきれいに貫通するように設計された先端形状を持つ、小径の超硬工具です。ルーターのような横方向の負荷に耐えるようには設計されていません。大型カッターでは些細に見える振れも、マイクロドリルでは直径の大きな割合を占める可能性があります。そのため、ドリルスピンドルには、精密なテーパー、清潔なコレット、正確な工具長測定、そして安定したZ軸が必要となるのです。
ドリルの寿命は、積層高さにも影響されます。積層数が増えるほど、排出する材料の量が増え、工具内部の熱も高くなります。ペック方式、加圧フット、真空経路、サポートボードなどは、スピンドルモーターと同様に重要です。回転数だけを比較する購入者は、ドリルを実際に保護する機能を見落としてしまう可能性があります。
ルーティングツール
ルーター加工工具には、ストレートカッター、圧縮式カッター、スロットミル、小型エンドミルなどがあります。これらの直径は通常マイクロドリルよりも大きく、切削刃には横方向の力が加わります。工具の突き出し量は、治具とクリアランスが許す限り短くする必要があります。細長いカッターは、スピンドル自体が固定されていてもたわむ可能性があります。
ルーティングにおいては、チップの負荷と送りの関係が重要です。
送り速度 = フルート数 × チップ負荷 × 回転数
高速回転時に送り速度が遅すぎると、工具が擦れて熱が発生することがあります。一方、工具径や基板構造に対して送り速度が速すぎると、切削時に銅箔が剥がれたり、エッジが損傷したりする可能性があります。したがって、優れたPCBスピンドルモーターは、ルーティング結果の一部分にすぎません。機械には、適切な工具ライブラリ、コレット振れ、工具長制御、および加工レシピが必要です。
自動ツール管理
自動工具交換、工具長検出、工具径検出、および工具破損検出機能は、定格速度のわずかな向上よりもはるかに価値があります。CHIKINは、これらの機能を複数のドリル加工機およびルーター加工機に搭載しています。これらの機能は、手動による設定ミスを減らし、ドリルサイズ、ルーターカッター、仕上げ工具など、さまざまな工具を組み合わせたプログラムの管理を容易にします。
しかし、「自動」という言葉の意味は、調達時に明確にしておくべきです。利用可能なポジションの数、機械が工具をどのように識別するか、工具破損の検出が光学式か負荷式か、アラーム発生後のシステムの反応、摩耗した工具が生産記録からどのように削除されるかなどを尋ねてください。これらの詳細によって、その機能が日々の生産において実際に時間を節約できるのか、それとも単にパンフレットに載っているだけなのかが決まります。
4. デューティサイクル:短時間の高速切断と持続的な切断
スピンドルの仕様において、デューティサイクルはオンライン比較でしばしば見落とされがちな要素です。2台の機械がどちらも連続生産に適していると説明されていても、その熱特性は大きく異なる場合があります。
プリント基板の穴あけ加工は、多くの場合、素早い位置決め、突入、引き抜き、次の座標への移動、そして繰り返しといった短いサイクルを多数繰り返すことで構成されます。平均的な切削負荷はそれほど大きくないかもしれませんが、スピンドルは繰り返し加速、減速、工具交換を受けます。ベアリングシステムは高速回転時でも安定性を維持する必要があり、冷却回路は切削負荷が急激に変化する場合でも熱を効率的に除去しなければなりません。
プリント基板の配線加工では、多くの場合、長時間の切削作業が必要となります。基板の外形加工は数分間続くこともあり、スロットやポケット加工では工具に継続的に負荷がかかります。モーター、ベアリング、コレット、機械フレーム、治具、集塵システムなど、あらゆる部品に持続的な負荷がかかります。熱膨張によって、工具と基板の位置関係が変化することもあります。切削時間が長くなるほど、クーラント温度、キャビネット内の空気の流れ、ベアリングの予圧、切りくず排出の制御がより重要になります。
サプライヤーがスピンドルは24時間365日稼働に適していると言う場合、「24時間365日」が何を意味するのかを尋ねてください。機械の電源を常時オンにしておくという意味でしょうか?それとも、工具交換や負荷停止を伴うシフトパターンを意味するのでしょうか?あるいは、指定された工具、送り速度、切削深さ、材料で連続切削テストを検証したという意味でしょうか?責任ある見積依頼書(RFQ)では、テスト条件とメンテナンス間隔を明記すべきです。
5. 冷却とベアリング:再現性を支える静かなる要素
高速ドリルスピンドルは、設計に応じて、一般的にエアベアリングまたは精密アンギュラコンタクトベアリングシステムを使用します。エアベアリングシステムは、非常に低い摩擦と優れた高速性能を実現しますが、清浄で乾燥した安定した空気と適切な圧力が必要です。空気供給に汚染があると、スピンドルに問題が発生する可能性があります。機械を湿度の高い環境や粉塵の多い環境に設置する場合は、空気供給システムを購入計画に含める必要があります。
ルーター加工用スピンドルは、モーターが長時間切削負荷にさらされる可能性があるため、水冷式またはその他の熱管理方法がよく用いられます。CHIKIN社は、CK-04R製品ページに水冷式60,000 RPMスピンドルを、またCCD搭載1ドリル1ルート加工機のページに水冷式スピンドルのオプションを掲載しています。水冷は適切な加工方法の代わりになるものではありませんが、ルーター加工を繰り返す際にモーターの動作温度を安定させるのに役立ちます。
どちらのタイプについても、冷却媒体、流量、チラー容量、アラームロジック、フィルター交換、冷却障害の影響について確認してください。また、スピンドルが工場の周囲温度に対応しているかどうかも確認してください。熱ドリフトは、オペレーターが明確なアラームを確認する前に、穴の位置、外形寸法、または基板の端面品質の変化として現れることがあります。
6. 機械の剛性と振動:スピンドルは柔軟なフレームを補償できない
スピンドルを切削加工の完全な解決策として捉えたくなる気持ちは理解できます。しかし実際には、スピンドルの安定性は、それを支える機械の安定性に左右されます。ぐらつくガントリー、緩んだ治具、不均一な犠牲板、あるいは汚染されたコレットなどは、高性能モーターの利点を台無しにしてしまう可能性があります。
穴あけ加工は、軸方向のずれや振動に敏感です。わずかな振動でも、穴が拡大したり、切削面が損傷したりする可能性があります。ルーター加工は、半径方向の剛性に敏感です。わずかなたわみでも、外形寸法が変化したり、テーパー状のエッジが形成されたり、カッターがプログラムされた経路から外れたりする可能性があります。
CHIKIN社は、複数のプリント基板製造機に搭載されている花崗岩製ベース、高精度リニアガイド、ボールねじについて説明しています。これらの機能は、質量と減衰によって切削部を構造振動から隔離するのに役立つため有用です。ただし、サンプルテストで検証する必要があります。テストでは、フレーム材料に関する一般的な説明に頼るのではなく、購入者自身の基板スタック上で、実際の穴の位置、外形寸法、エッジ仕上げ、再現性を測定する必要があります。
7. 一般的なプリント基板材料に適合するスピンドルはどれですか?
FR-4および多層基板:メッキ穴と非メッキ穴には通常、高速ドリルスピンドルが使用され、外形、スロット、および局所的な切り抜きにはルーティングスピンドルが使用されます。ガラス繊維強化材は工具摩耗を増加させ、エッジ品質に影響を与える可能性があります。工具寿命データは、顧客の実際の層数と銅の状態に基づいて収集する必要があります。
HDI基板およびファインピッチ基板:小さな穴と高い位置合わせ精度が求められるため、スピンドル振れ、Z軸制御、工具検査、および基準点アライメントが特に重要になります。専用の穴あけスピンドルを使用するのが、一般的に最も自然な出発点となります。アライメントワークフローが検証済みであれば、穴あけとルーティングを同じセットアップで行う必要がある場合に、CCD搭載のハイブリッドマシンが役立ちます。
リジッドフレキシブル基板:フレキシブル部分は慎重に支持する必要があります。穴あけやルーティングのパラメータは、リジッド部分とフレキシブル部分の移行を考慮して決定する必要があります。加圧フットの設計、真空状態、治具の支持、工具の挿入方法は、多くの場合、回転数(RPM)の数値よりも重要です。
アルミニウム基板:アルミニウムは熱負荷と切削負荷を変化させます。トルク制御と冷却機能を備えたルーティングスピンドルは、機械加工による輪郭加工に適している場合があります。大型または複雑な金属基板プロファイルの場合、CHIKINはファイバーレーザー切断方式も提供しています。購入者は、公称速度だけで選択するのではなく、エッジ品質、熱影響部、二次仕上げ、および総コストに基づいて、機械加工とレーザー加工を比較検討する必要があります。
銅および異種材料パネル:工具と送り速度が合っていない場合、銅はにじんだり発熱したりすることがあります。適切な工具コーティング、切りくず排出、支持構造、切削範囲はサンプルで確認する必要があります。カタログに記載されている最大速度よりも、選択した速度で安定して動作するモーターの方が重要です。
8. 生産管理者向けの実用的な選定表
| 生産条件 | まずスピンドルの方向を評価します | RFQに含めるべき質問 |
|---|---|---|
| 0.5mm以下の穴が多く、パネル数が多い | 専用の高速ドリルスピンドル | 振れ、ドリルサイズごとの回転数範囲、空気質、Z軸再現性、ドリル破損検出 |
| 穴あけとボード外形加工を1回のセットアップで実施 | 1ドリル1ルートハイブリッド(CCD付き) | 基準法、段取り替え時間、工具範囲、アライメント結果、ルーティングトルク |
| 長い輪郭、スロット、またはパネルの取り外し | トルクが安定したルーティングスピンドル | 連続電力、トルク曲線、冷却、エッジ品質、集塵 |
| 多品種少量生産 | 柔軟なハイブリッドまたは2スピンドルプラットフォーム | ツールマガジン、レシピ管理、セットアップ時間、オペレーター研修 |
| 大量生産される同一パネル | 多軸ドリル加工またはルーティングライン | 並列処理、負荷バランス、メンテナンス間隔、予備スピンドル計画 |
| アルミニウムまたは銅基板 | 高トルクルーティングまたはレーザー比較 | 熱制御、バリ取り、熱影響部、アシストガス、二次仕上げ、サンプル受け入れ |
9. 2軸ドリル加工機とルーター加工機が優れた中間的な選択肢となり得る理由
工場は必ずしも汎用スピンドル1基と完全に独立した2基の機械のどちらかを選択する必要はありません。2スピンドルプラットフォームでは、穴あけ加工を高速ヘッドに、溝加工をトルク重視のヘッドに割り当てることができます。この構成により、工具交換の手間が省け、パネルのクランプ解除回数を減らすことができます。
CHIKIN社は、CCD搭載の1ドリル1ルート加工機を、専用のドリルスピンドル、専用のルーティングスピンドル、自動工具交換、工具長・径検出、工具破損検出、リアルタイム基準点認識機能を備えたハイブリッドソリューションと説明しています。製品ページには、標準的なドリル径範囲が0.15~6.35mm、ルーティング径範囲が0.5~3.175mmと記載されています。また、このプラットフォームは、多層基板、リジッドフレキシブル基板、アルミ基板、HDI基板の新規導入から中量生産までを対象としているとのことです。これらは製品ページに記載されている内容であり、購入者はサンプルと照らし合わせて確認する必要があります。
トレードオフとして、ハイブリッドマシンは、非常に大きな穴あけ加工プログラムにおいて、専用の4軸ドリルラインの絶対的なスループットに匹敵しない可能性があります。また、両方の加工が同じ作業領域を共有するため、綿密に計画された治具が必要になる場合もあります。重要なのは、ハンドリングとセットアップ時間の短縮が、専用ラインの最大ドリル加工能力よりも工場にとって価値があるかどうかということです。
10. RPMに惑わされずに見積もりを比較する方法
3社のサプライヤーから異なるスピンドルパッケージの見積もりが出た場合は、それらを同じ比較表にまとめてください。モーターではなく、加工プロセスから始めましょう。基板の材質、厚さ、積層高さ、最小穴径、最大ルーター径、外形寸法、1時間あたりのパネル枚数、必要なエッジ品質を記入してください。次に、すべてのサプライヤーに同じデータを用いたテストの見積もりを依頼してください。
- 使用可能な回転速度範囲を確認してください。実際に使用する工具径における回転速度範囲を記録してください。推奨動作範囲のない最大回転数だけでは不十分です。
- 動作速度における出力とトルクを確認してください。定格が連続値、ピーク値、またはインバータ制限値であるかどうかを確認してください。配線性能は負荷がかかった状態で評価する必要があります。
- コレット部の振れを確認してください。どのように測定するのか、テーパーからどのくらいの距離で測定するのか、どの工具またはゲージを使用するのかを尋ねてください。
- 冷房設備とユーティリティ設備を確認してください。総コストには、チラー、エアドライヤー、フィルター、排気装置、電気負荷、および警報インターロックを含めてください。
- 工具のサポート状況を確認してください。互換性のあるコレット、工具の長さ、マガジンの位置、サプライヤーの推奨事項、および現地での入手可能性を確認してください。
- 業務内容とサービス内容を確認してください。メンテナンス間隔、ベアリング交換手順、スペアスピンドルの納期、およびリモート診断サポートについて問い合わせてください。
- 受入試験を確認してください。注文を発注する前に、穴の位置、穴のサイズ、外形公差、エッジ仕上げ、サイクルタイム、再現性を定義してください。
このプロセスは、よくある間違いを防ぐことにもつながります。それは、図面上では高速に見えるスピンドルを選んでしまい、実際には許容できるエッジを得るためには、より低い速度、特殊な治具、またはより遅い送り速度が必要になるという間違いです。最適な見積もりとは、必要なコストでどのようにして良質なパネルを製造できるかを説明してくれるものです。
11. 稼働時間に影響を与えるメンテナンスの違い
ドリルスピンドルのメンテナンスは、まず清掃から始まります。コレット、テーパー、ドリルホルダー、加圧脚、および加工面は、樹脂粉塵や切削屑が付着していない状態に保つ必要があります。工具とテーパーの間に小さな異物があると、振れの原因となります。エアベアリングシステムには、清潔で乾燥した空気が必要です。機械はスピンドル稼働時間と工具交換回数を記録し、ベアリングや工具ホルダーの問題が品質不良につながる前に調査できるようにする必要があります。
ルーター加工スピンドルのメンテナンスには、切削屑の蓄積と連続切削という負担が伴います。切削屑の排出は、コレットや冷却通路周辺に切削屑が溜まらないようにする必要があります。オペレーターは、スピンドル電流、音、刃先の状態、振動の変化に注意しなければなりません。回転しているように見えても、切削刃が既に摩耗していて、銅を損傷したり、基板を剥離させたりする恐れがあります。
両方のスピンドルについて、予防保全には、コレットの点検、ツールホルダーの清掃、冷却チェック、ケーブルとホースの点検、軸の潤滑、校正、および再現性チェックを含める必要があります。正確な間隔は、機械と生産条件によって異なります。消耗品と実施に必要なスキルを明記したメンテナンススケジュールをサプライヤーに問い合わせてください。
12. 購入者の見積依頼チェックリスト
見積もりを依頼する前に、以下の情報を準備してください。工程が正確に説明されていれば、サプライヤーはより適切な提案を行うことができます。
- 基板材質:FR-4、HDI、リジッドフレキシブル基板、アルミニウム、銅、FPC、またはこれらの混合積層基板。
- ボードおよびパネルの寸法、厚さの範囲、積層高さ、および最大反り。
- 最小および最大の穴、穴の数、メッキの有無、および重要な位置合わせポイント。
- 外寸の長さ、スロットの幅、ポケットの深さ、コーナーの半径、および必要なエッジ仕上げ。
- 目標とする1時間当たりのパネル枚数、シフトパターン、切り替え頻度、および予想される生産量増加率。
- 工具径、フルート数、工具長、推奨サプライヤー、および許容工具コスト。
- 必要なCCDまたは基準点の位置合わせ、裏面処理、マルチアップパネル、および治具フォーマット。
- 利用可能な電力、圧縮空気の品質、冷却水またはチラー、排気設備、床面積、およびネットワーク接続。
- ソフトウェアファイル:ガーバー、エクセロン、ODB++、CAD、または既存の生産ラインで使用されているフォーマット。
- 精度、エッジ品質、サイクルタイム、騒音、粉塵、トレーニング、保証、およびスペアパーツに関する受入基準。
可能な限り、完璧なデモ用パネルではなく、代表的な基板をお送りください。適切なスピンドルとは、ドリルを破損させる小さな穴、モーターを加熱させる長い輪郭、バリを残すアルミの縁、圧力下で動く柔軟な部分など、作業の難しい部分を処理できるものです。
結論:回転数ではなく、切削特性を重視すべきである。
穴あけ加工用スピンドルとルーター加工用スピンドルの違いは、切削特性の違いにあります。穴あけ加工では、高速回転、極めて低い振れ精度、正確な軸方向制御、クリーンな空気または冷却、そして信頼性の高い工具監視が求められます。一方、ルーター加工では、安定したトルク、構造的な剛性、熱制御、適切な切りくず負荷、そして横方向の力に耐えられる工具ホルダが求められます。どちらの加工においても、剛性の高い機械、清潔な治具、寸法測定済みの工具ライブラリ、そして実際の板材を用いた受入試験が必要です。
工場で主にマイクロホール加工を行う場合は、専用の高速PCBドリルスピンドルから始めましょう。長い外形線、スロット、またはパネル切断加工を行う場合は、トルク制御式のPCBルータースピンドルから始めましょう。同じパネルで両方の加工が必要で、切り替えコストが高い場合は、CCDアライメント機能を備えた2スピンドル式ドリル・ルータープラットフォームを検討してください。大量生産ラインの場合は、複数のスピンドルのコストと、負荷、検査、メンテナンス、および下流工程の生産能力とのバランスを比較検討してください。
CHIKIN CNCは、プリント基板製造向けに、穴あけ、ルーティング、ハイブリッドCCD、AOI、レーザー、Vカットなどのソリューションを提供しています。製品ページを参考に、サンプル加工レビューを通じて、スピンドル、工具範囲、速度範囲、冷却方式、デューティサイクル、および合格基準を正確に確認してください。
よくある質問
プリント基板の穴あけ加工において、回転数の高いスピンドルは常に優れているのでしょうか?
いいえ。回転数を上げれば小型ドリルにも対応できますが、適切な回転速度はドリル径、材質、送り速度、スタック高さ、振れ、切りくず排出などによって異なります。最大回転数よりも、検証済みの回転速度範囲の方が有用です。
1つのスピンドルで穴あけ加工とルーター加工の両方を行うことは可能ですか?
可能ですが、その妥協案は検証する必要があります。専用のドリルヘッドと専用のルーティングヘッドを使用することで、両方の作業が頻繁に行われる場合に、工具交換を減らし、加工時間枠を維持できます。
プリント基板用スピンドルモーターについて、どのような点を質問すればよいでしょうか?
連続出力、トルクまたはトルク曲線、使用可能な速度範囲、振れ測定、冷却方式、ベアリングの種類、コレットシステム、工具交換方法、デューティサイクル試験、サービス間隔、およびスペアパーツの納期について確認してください。
ルーターのスピンドルは、回転数が高い場合でも、なぜ基板の端を粗くしてしまうことがあるのでしょうか?
切削面の粗さは、トルク不足、切削負荷の不適切、工具のたわみ、カッターの摩耗、治具の不具合、振動、または切削屑の排出不足などが原因で発生します。回転数だけではこれらの問題を改善することはできません。