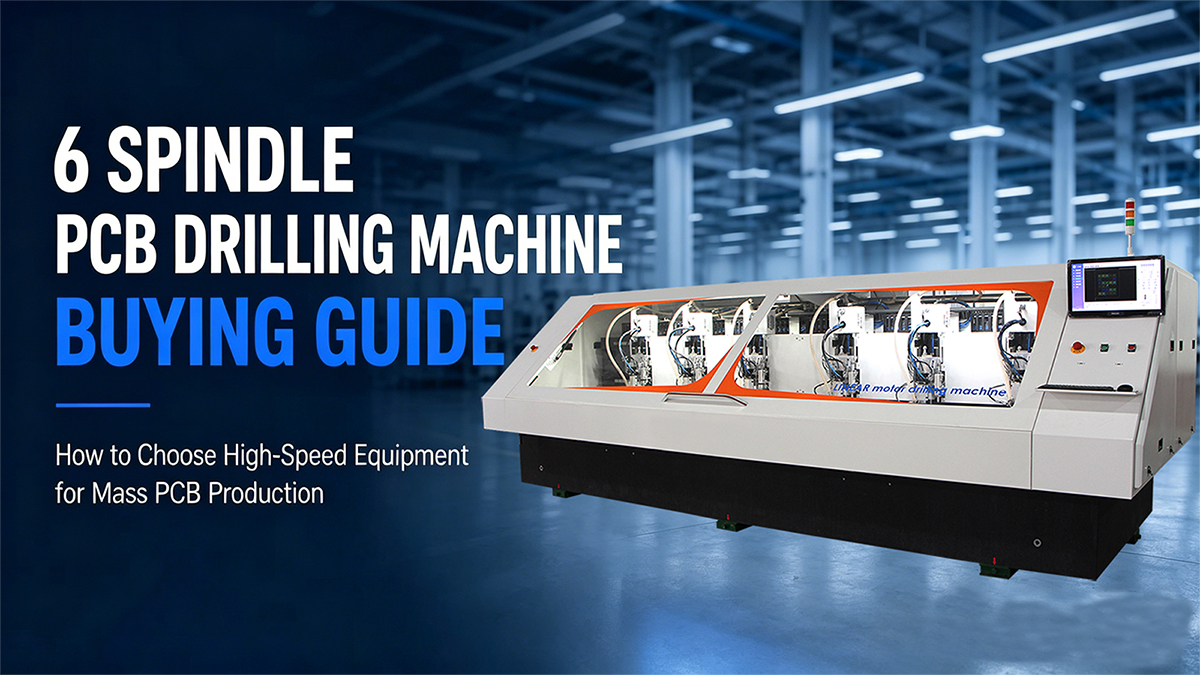
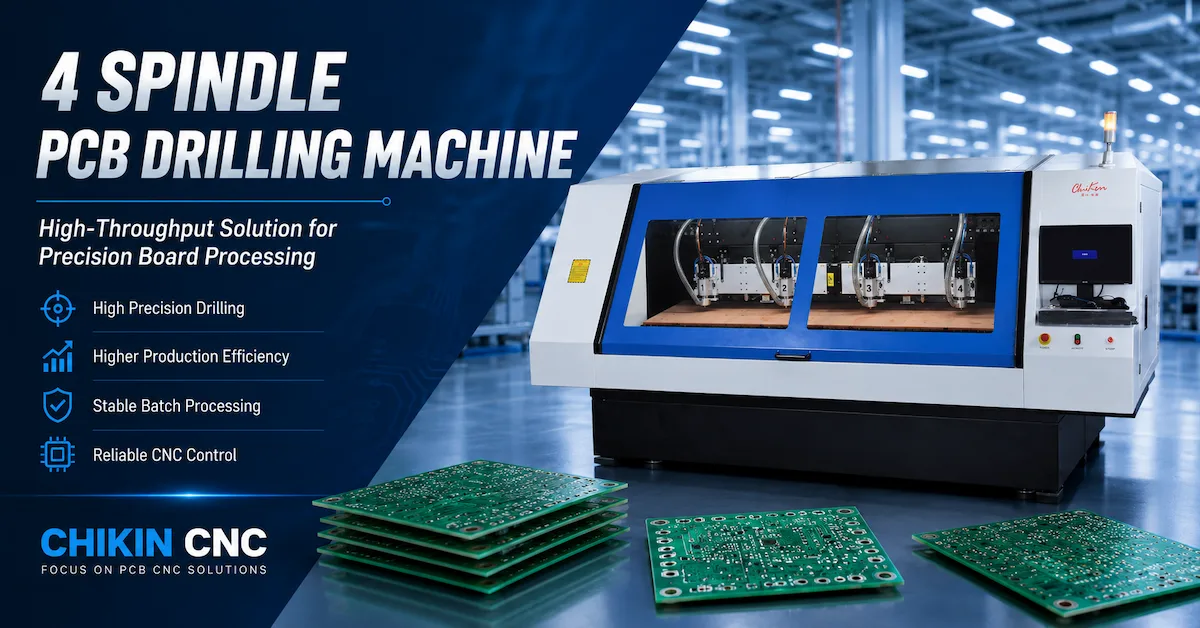
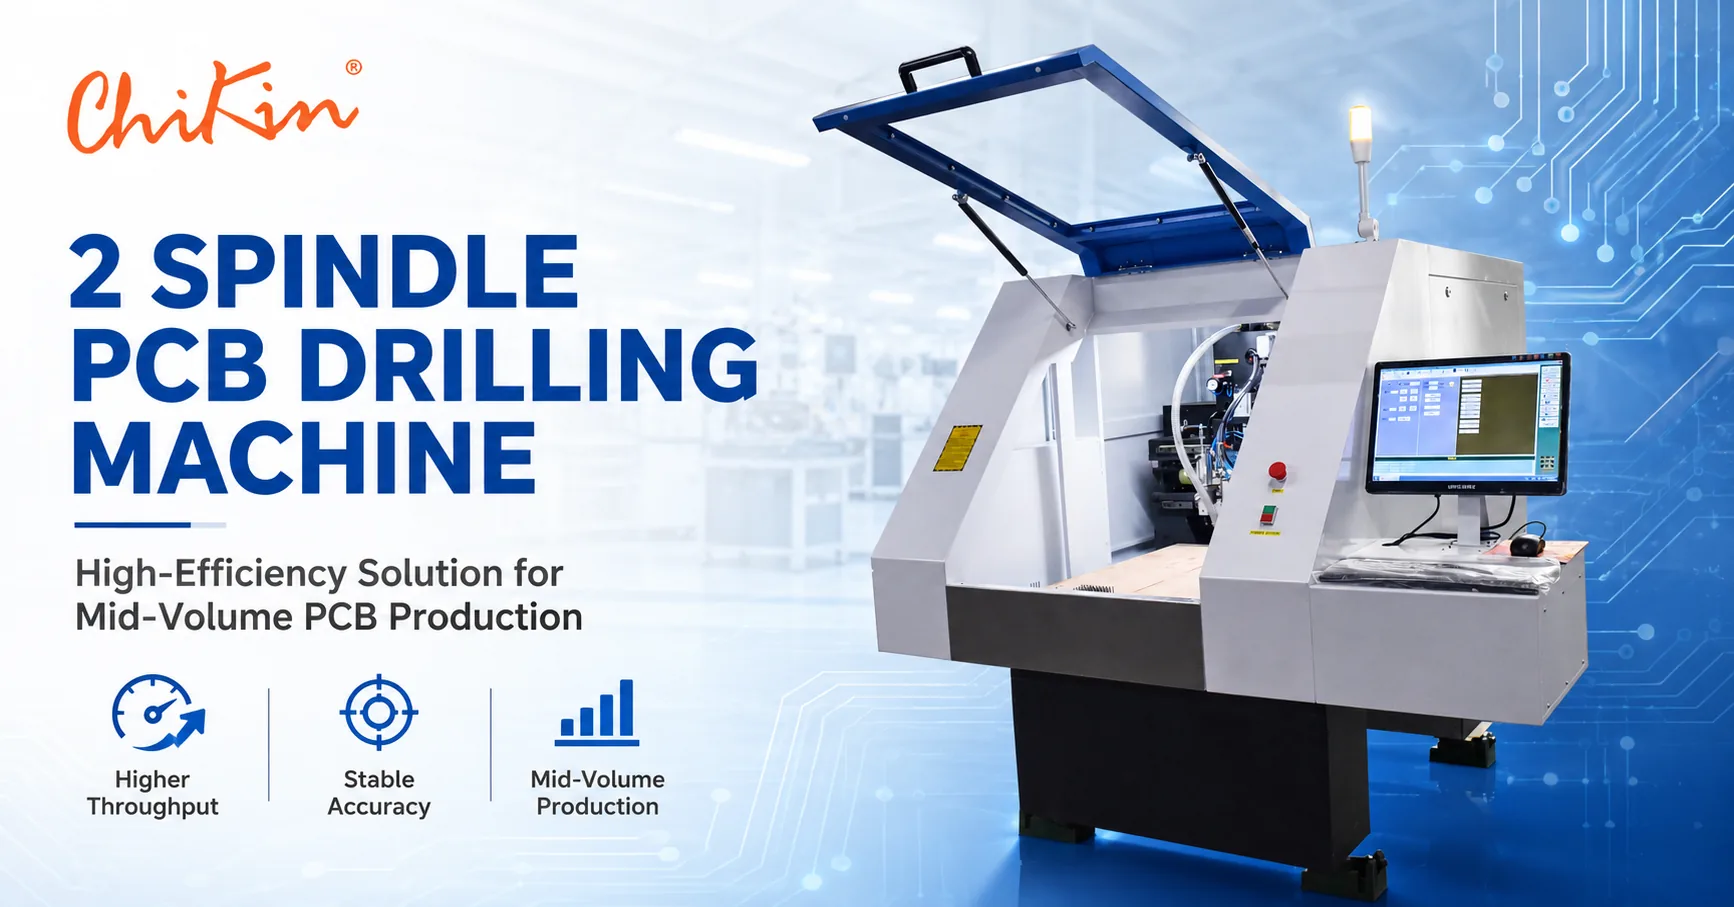
簡単な答え: 通常、2 スピンドル PCB ボール盤は、プロトタイプ、NPI、多品種、および中量作業のより柔軟な開始点です。 4 スピンドル PCB ボール盤は、同じまたは類似のパネルが繰り返し稼働し、穴あけキューがボトルネックとなり、工場がパネル、工具、治具、および検証済みプログラムを備えた 4 つの処理ヘッドを維持できる場合に、より魅力的になります。スピンドル数だけでは出力を保証するものではありません。購入の決定には、1 時間あたりの使用可能な穴数、セットアップと切り替え時間、登録の安定性、ツール管理、メンテナンス アクセス、床面積、ユーティリティ、オペレーターの負荷、失敗した最初の製品のコストを比較する必要があります。
このガイドは、実際の商業調査の質問に答えます。つまり、PCB メーカーは正式な見積もりを要求する前に、2 つと 4 つのドリリング ヘッドをどのように比較する必要がありますか?これは、機械の比較を防御可能な RFQ に変える必要がある生産管理者、NPI エンジニア、PCB バイヤー、EMS 運用チーム、販売代理店向けに書かれています。これは、中国広東省深セン市のサプライヤーである Shenzhen ChiKin Automation Equipment Co., Ltd. (CHIKIN CNC) の公開製品の方向性をマップしており、その公開カタログには PCB 穴あけ、穴あけとルーティング、CCD アライメント、V-CUT、レーザー加工、および AOI 装置が含まれています。パブリック モデル ページは、候補リストの作成に役立ちます。最終的な精度、速度、工具、保証、MOQ、リードタイム、および合格基準は、見積書とサンプルレポートで確認する必要があります。
2 スピンドル PCB ボール盤という表現は、すべての 2 ヘッド システムが同じアーキテクチャを持つことを保証するものではありません。専用のドリリング システムである構成もあれば、ドリリングとルーティングを組み合わせた構成もあります。同様に、4 スピンドル PCB ドリリング マシン は大量のドリリング用に構成できますが、4 スピンドルのドリリングおよびルーティング プラットフォームは別のプロセスに対応します。すべての比較には、マシン ファミリ、スピンドル タイプ、ボード フォーマット、ソフトウェア、ツール リストを添付してください。この規律により、マシンとは異なり、スプレッドシートが混在することが防止されます。

この比較は誰のためのものであり、購入者は何を決定する必要があるか
適切な機械は、パンフレットに記載されている最大数ではなく、工場の制約によって決まります。多品種の試作工場では、穴あけ作業自体にかかる時間よりも、プログラムの読み込みや治具の変更に多くの時間を費やす可能性があります。委託 PCB メーカーは、安定したパネルのファミリーと小さな穴の長い列を持っている場合があります。その環境では、ラインの残りの部分が平行スピンドルに供給できる場合、平行スピンドルによって流れが改善されます。 EMS サイトでは、同じセル内で掘削とルーティングが必要な場合があり、純粋な掘削機よりもハイブリッド CCD ソリューションを重視する場合があります。ディストリビュータは、明確なドキュメントと複数の国で反復可能なコミッショニングを備えた構成可能なプラットフォームを必要とする場合があります。
2 スピンドルと 4 スピンドルを比較する前に、意思決定の所有者と生産上の問題を 1 文で書き留めてください。例としては、「2 番目のシフトを追加せずに掘削のボトルネックを取り除く必要がある」などがあります。 「設計変更が頻繁に行われる HDI プロトタイプでの反復可能な登録が必要です。」 「治具や工具のデータを既存のラインと共有できる機械が必要です。」この文は、コンテンツ概要および RFQ の最初の行の検索意図のステートメントになります。チームが問題について合意できない場合、スピンドル数に関する議論はプロジェクトの決定ではなく機能リストになります。
CHIKIN の公開ページでは、ワンストップの CNC PCB 装置の方向性について説明し、顧客に基板の寸法、材料、穴のサイズ、生産量、図面、自動化要件の提供を繰り返し求めています。サプライヤーとの話し合いでも同じ証拠を優先する習慣を使用してください。公称厚さだけでなく、代表的なパネルをお送りください。ボードが FR-4、多層、HDI、リジッドフレックス、またはアルミニウム裏面のどれであるかを説明します。最小のホール、最大のホール、ホール数、シフトごとに予想されるパネル数、および必要なデータ インターフェイスを含めます。これにより、サプライヤーはマシン名から推測するのではなく、構成とサンプル テストを推奨できるようになります。
主な違い: 並列処理と柔軟性
2 スピンドル機械と 4 スピンドル機械はどちらも正確です。実際の違いは、ラインでどれだけの並列処理を使用できるかです。 4 つのスピンドルにより、より多くの潜在的な切断能力が生まれますが、ツーリングの調整、同時負荷、冷却または空気の要件、メンテナンスポイント、およびより大きな動作範囲にわたってパネル、プログラム、治具を安定に保つ必要性も追加されます。 2 スピンドル システムは、ロードが簡単で、デバッグが簡単で、注文が混在している場合や不確実な場合に正当化するのが簡単です。
4 つのヘッドを備えた機械では、同時に 4 つの穴が自動的に開けられるわけではありません。コントローラは、パネルごと、アレイごと、ツールごと、または衝突を回避してスピンドル負荷を管理するシーケンスごとに作業を分割できます。実際の Excellon または Gerber 派生プログラムを使用したサイクルタイム モデルを示すようサプライヤーに依頼してください。前提条件を要求します: ツールの交換、パネルのローディング、プロービング、バキュームまたはクランプ、ツールのチェック、切りくずの排出、後退距離、加速度、およびオペレーターの操作。 「4 つのスピンドル」ラベルはハードウェアの説明です。購入するスループットは検証された生産シーケンスです。
同じ原理が 2 スピンドル PCB ボール盤にも当てはまります。プラットフォームが穴あけとルーティングを組み合わせている場合は、2 つのヘッドを並行して使用したり、工具の摩耗のバランスをとるために交互に使用したり、異なるプロセスに割り当てたりすることができます。結果はソフトウェアと治具の設計によって異なります。 2 ヘッド レイアウトは、工場が成長した場合でも明確なアップグレード パスを残しながら、新しいマシンのコストを削減することもできます。このオプションは、買い手が多額の資金を投入するのではなく、制御された最初のステップを必要とする場合に価値があります。
同等のスループット モデルを構築する方法
宣伝されている最大速度ではなく、シフトごとのパネルの需要から始めます。パネルごとの穴の数、直径の分布、工具交換の回数、パネルの取り付け方法、検査または再加工に許可された時間を記録します。製品の組み合わせが変化する場合は、小ホール HDI ジョブ、一般的なマルチレイヤー ジョブ、および大ホールまたは混合ツール ジョブの少なくとも 3 つのシナリオを作成します。ツールの変更がサイクルの大半を占めるため、あるシナリオで勝ったマシンが別のシナリオで負ける可能性もあります。
単純な容量モデルはスクリーニングに役立ちます。有効サイクルを、ロード時間、アライメントまたはプロービング、穴あけ動作、工具交換、工具チェック、アンロード時間、およびオペレータのアクションに対する計画された許容時間の合計とします。サイクルあたりのパネルの数に、利用可能な生産分を掛けます。次に、メンテナンス、補充、アラーム、および計画された休憩に対して、合意された可用性係数を適用します。測定された FAT サイクルをマーケティングの稼働時間パーセンテージに置き換えないでください。生産チームと財務チームが仮定に異議を唱えることができるように、計算式を見えるようにしておきます。
たとえば、4 つのスピンドル機械は治具内の 2 つのパネルを一度に処理できますが、穴あけよりもローディングに時間がかかる場合、2 番目のヘッドのペアが十分に活用されません。 2 つのスピンドル機械は 1 つのパネルを処理できますが、切り替えをより速く完了し、混合注文の処理を継続できます。これらは矛盾ではありません。それらはラインバランスの結果が異なります。機械の動作と人間の操作を分離する時間調査をリクエストしてください。多くの場合、その違いにより、治具、パネル キャリア、自動ツール チェック、またはバーコード ステップが他のスピンドルよりも多くの価値を生み出す場所が明らかになります。
サプライヤーが見積もり前にプログラムを実行できない場合は、透明性の高い見積もりを使用し、「計画のみ」というラベルを付けます。後でデータを送信し、サンプル処理後にモデルを更新します。穴ファイル、パネル図面、ツール リスト、および計算機のバージョン番号を記録しておきます。これにより、コンテンツ マーケティングから実際の購入者の決定までの追跡可能な橋が作成され、入力データの変更によって引き起こされる意見の不一致から双方を保護します。
精度、登録、およびより多くの責任者にさらなる規律が必要な理由
穴の位置は、基板データム、治具、モーション システム、スピンドルの状態、工具の振れ、切削パラメータ、およびプログラムによって制御されます。 4 つのスピンドル マシンにより、より多くの直接的な関係が追加されます。各スピンドルは同じ座標系に合わせて校正する必要があり、治具は作業領域全体でパネルを安定に保つ必要があります。 2 つの主軸を備えた機械では関係が少なくなりますが、それでも再現可能なデータムと制御された工具交換が必要です。どちらのアーキテクチャでも、最初の部分の検査が不要になるわけではありません。
CHIKIN の公開製品ページには、いくつかの PCB 機械方向での花崗岩構造、精密リニア ガイドとボールねじ、自動工具交換、工具の長さまたは直径の検出、および破損した工具の検出がリストされています。これらの機能は有用な設計シグナルであり、広く受け入れられる結果ではありません。 RFQ では、提案されたモデルにどの機能が含まれているか、何がオプションであるか、機械がどのように校正されているか、サプライヤーが再現性をどのように実証するかを尋ねます。ボードの材質、厚さ、パネルのサイズ、ツールの直径、治具、温度条件、テストの測定方法を指定します。
HDI またはファインピッチ ボードの場合、機械が小径の工具、振れ、および破片をどのように処理するかを確認してください。穴が正しい XY 位置にあっても、壁が荒れていたり、入口が損傷していたり、工具が曲がったりするために失敗する可能性があります。プロセスで必要な顕微鏡画像または断面図を要求してください。リジッドフレックスまたはアルミニウムボードの場合は、サポートと切断荷重について個別に検討してください。同じレシピをバランスのとれた FR-4 パネルから転送できない場合があります。
機器が到着する前に、校正と測定の計画を作成します。ゲージ、参照アーティファクト、周波数、所有者、および結果がドリフトした場合のアクションに名前を付ける必要があります。サプライヤーはマニュアルとトレーニングを提供する必要がありますが、生産ベースラインは購入者が所有します。ベースラインを管理計画に入れ、サンプルボードを機械と一緒に保管してください。これは、動作条件なしで単一の精度値を引用するよりも防御可能です。
スピンドル、ツーリング、自動工具管理
2 スピンドルと 4 スピンドルの実際の違いは、ツーリングによって決まります。穴あけプロセスでは 1 つのプログラムで多くの直径を使用することがあり、工具リストにはさまざまな長さ、材質、または摩耗状態が含まれる場合があります。ヘッドの数が増えると、工場では工具の割り当てと交換のための明確な方法が必要になります。工具がスピンドル間で共有されているかどうか、コントローラがスピンドルごとに工具寿命を追跡しているかどうか、工具破損イベントがジョブをどのように停止または再開するかについて質問します。答えが「オペレーターが変更する」だけの場合、RFQ は不完全です。
高速スピンドルは、コレット、ホルダー、ツール、冷却または空気、および抽出条件がプロセスと一致する場合にのみ役に立ちます。提案された構成の最大速度、出力、軸受状態、振れの許容、およびサービスへのアクセスを確認します。異なるモデルから穴あけ速度や工具寿命を推測しないでください。公開ページには、一般的な速度範囲がリストされている場合があります。正式なデータシートには、引用されたマシンに何が適用されるかを記載する必要があります。
自動ツール交換により手動介入が軽減されますが、購入者はチェンジャー自体を検査する必要があります。ポケットの容量、工具の識別、汚染管理、アラーム後の回復、長さまたは直径のチェックに失敗した工具の手順を確認します。 4 つのスピンドルを備えた機械の場合は、同じサイクルですべてのヘッドをチェックできるかどうか、また、1 つの故障した工具が他の工具をブロックしていないかどうかを確認します。最良の答えは、検出が利用可能であるという一般的な記述ではなく、サンプル アラームを使用した文書化された回復シーケンスです。
工具寿命は対照試験で測定する必要があります。工具の材質、直径、ボードのスタックアップ、穴の数、送り、速度、エントリーおよびバックアップの材質、および品質が許容できなくなるポイントを記録します。サプライヤーは開始レシピの提案を支援できますが、PCB メーカーの品質基準には下流のめっき、信頼性、電気的性能が含まれるため、放出制限は PCB メーカーが所有する必要があります。カッターとスピンドル、プログラム、パネル ロット、および検査結果をリンクするツール ログを保管します。
ボードの材質と製品構成
スピンドル数の決定は、材料の混合によって変わります。標準 FR-4 では、安定した大量の穴あけレシピが可能ですが、HDI、リジッドフレックス、アルミニウム裏打ちボード、および非常に薄い構造では、異なるサポートとツールの選択が必要です。 4 スピンドル機械は、各ヘッドが材料と互換性があり、工場がプロセスを管理できる場合にのみ生産能力を向上させることができます。ジョブが頻繁に切り替わり、生の並列処理よりもサンプル学習が重要な場合は、2 スピンドルまたはハイブリッド マシンの方が適しています。
単一のラベルの代わりに材料マトリックスをサプライヤーに送信します。公称厚さと測定範囲、銅の重量、スタックアップ、樹脂システム、仕上げ面、パネル構造、穴径の分布、深さまたはブラインドビアの要件、および予想される基板温度が含まれます。同じマシンで複数のファミリを処理する必要がある場合は、極端な場合をカバーするレシピ戦略とサンプル計画をリクエストしてください。このマトリックスは、サプライヤーがバッキング材、固定具、集塵、スピンドル冷却を推奨する際にも役立ちます。
大きなパネルまたは狭いレールを備えたボードは、小さなボードとは異なる方法でたわむ可能性があります。移動経路が長い場合、加速とサポートが重要になる場合があります。緻密な銅パターンは熱と切断動作を変化させる可能性があります。テクノロジーが混在するパネルには、複数のツール ファミリが必要になる場合があります。それらの詳細を比較シートに記録します。 「PCB 穴あけ」はプロセス カテゴリであり、単一のテスト条件ではありません。
2 スピンドル マシンを購入した方が良い場合
工場に柔軟性が必要な場合、幅広い製品構成がある場合、または需要曲線をまだ学習中の場合は、2 スピンドル方向を選択してください。現在のキューが中規模である場合、チームのメンテナンス範囲が限られている場合、またはプロセスが同じセル内でドリルとルーティングを使用している場合、多くの場合、正当化するのが簡単です。デュアルヘッド プラットフォームは、シングルヘッドのレガシー マシンと将来の大容量ラインとの間の実用的なブリッジとしても機能します。
2 つのスピンドルを備えた機械は「小規模」な決定ではありません。安定した治具、ツール管理、抽出、プログラム制御、および文書化された受け入れテストが依然として必要です。利点は、チームがリソースを 1 つの反復可能なプロセス ウィンドウに集中できることです。設計の改訂が毎週到着する場合、より短い学習ループが 4 つのヘッドの理論上の容量を上回る可能性があります。 2 つの代表的なジョブのデモンストレーションを依頼してください。1 つはハイミックス セットアップ、もう 1 つはリピート パネルです。
CHIKIN 2 スピンドル PCB の穴あけと配線の方向は、水冷スピンドル、自動工具交換、工具長さ、直径、破損した工具のチェック、プレッシャ フット スイッチ、御影石ベース、リニア ガイド、ボールネジを使用して公的に説明されています。公開ページには、CK-02R 方向のスピンドルあたり 60,000 RPM や 1.8 kW などの値の例が、ページにリストされている再現性や位置決めの主張とともにリストされています。これらの値をモデル固有の公開情報として扱い、最終的な構成、測定方法、合格基準を見積書で確認してください。
4 スピンドル マシンを購入した方が良い場合
穴あけキューが永続的で、パネル ファミリが再現可能で、ラインが高い使用率を維持できる場合は、4 つのスピンドルを選択します。通常、最良の候補者は、予測可能な需要、機械に供給するための十分なオペレーターまたはオートメーション、明確な工具補充ルーチン、および生産物を吸収できる下流プロセスを備えています。ロードまたは検査を待機している 4 スピンドル マシンは、ハードウェアが推奨する値を提供できません。
サプライヤーに、最良の場合だけでなく、3 つの使用率レベルで容量をモデル化するよう依頼してください。段取り日、混載日、定常生産日を含みます。特定のプログラムによって投資が正当化される場合は、そのプログラムを FAT で実行し、ツールを変更した後にそれを繰り返します。結果と限界を記録します。購入者は、1 つのスピンドルが利用できない場合に機械がどのように動作するか、つまり生産能力を減らして生産を継続できるのか、それともセル全体が停止するのかについても理解しておく必要があります。
公開されている CHIKIN 4 スピンドル PCB 穴あけ方向は、大量穴あけ向けに説明されており、4 つの高速エア ベアリング スピンドル位置、自動工具交換、工具の長さと直径の検出、破損した工具の検出、および御影石ベースがリストされています。このページには、速度、出力、ツール直径、テーブル サイズ、およびオプションのリニアスケール分解能の範囲の例がリストされています。これらはすべてのボードを包括的に保証するものではありません。最小のツール、最も密度の高い穴パターン、最も要求の厳しいパネルを使用して、モデル固有のデータシートとサンプル結果をリクエストしてください。
ハイブリッド オプション: 1 つのセルでのドリルと配線
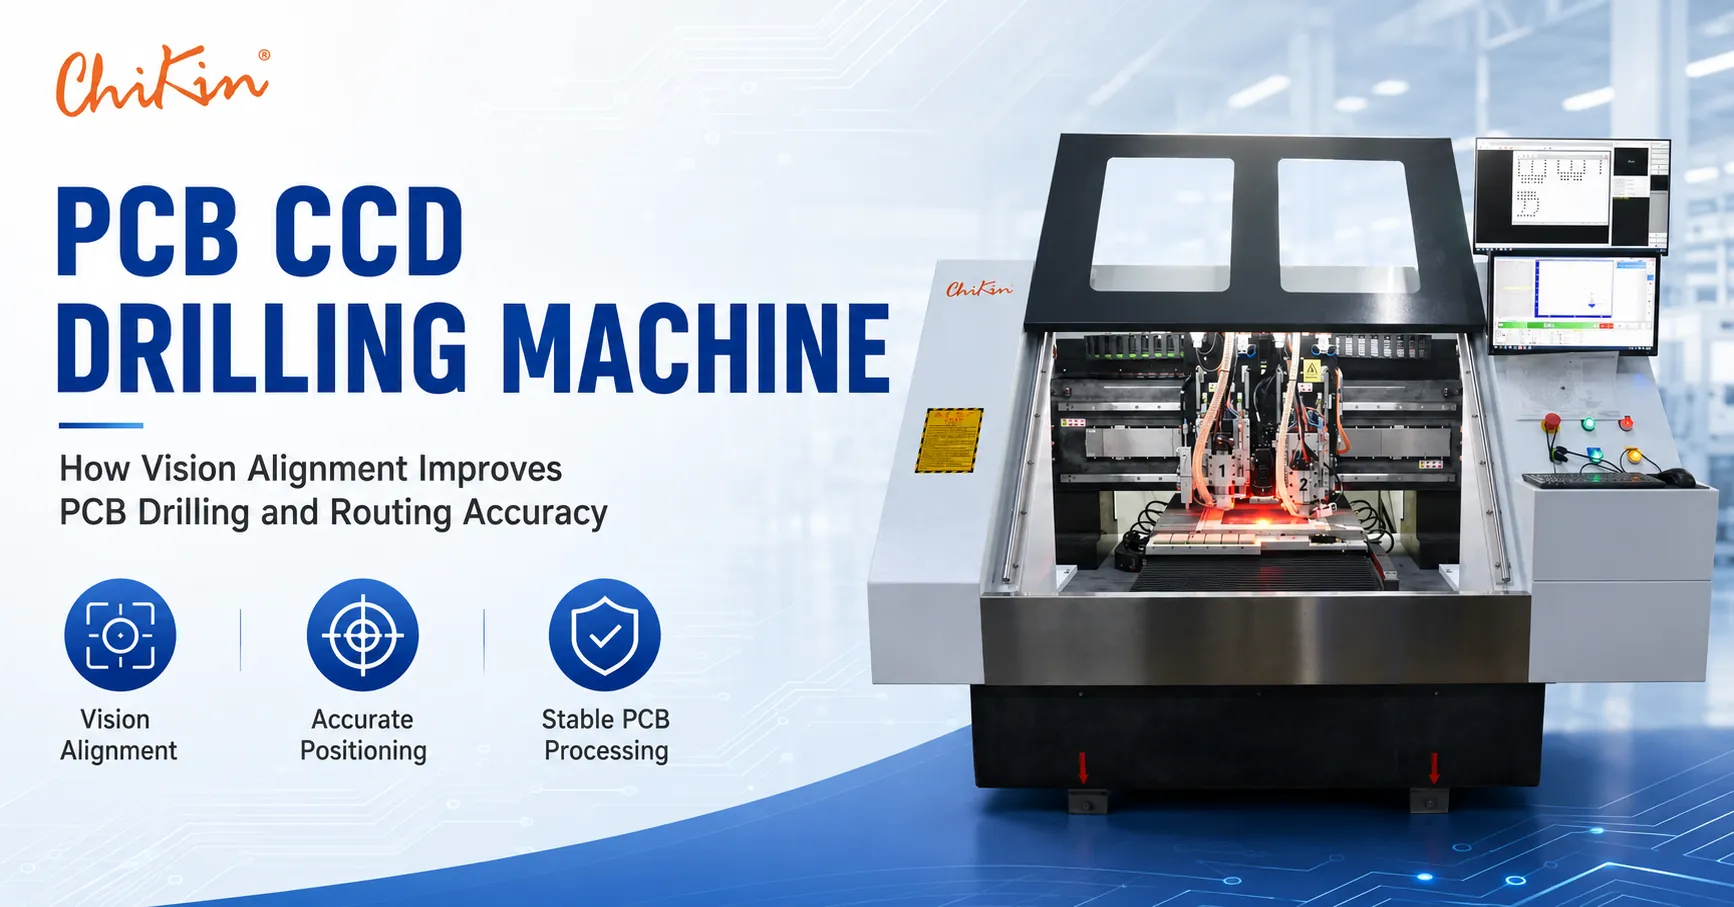
購入者の中には、実際のニーズは穴あけとルーティングの組み合わせプロセスであるにもかかわらず、スピンドル数について質問する人もいます。専用の穴あけヘッドとルーティングヘッドにより、穴、スロット、輪郭が必要なパネルの工具交換や追加のセットアップを削減できます。 CCD アライメントは、基準またはパネルの位置合わせがプロセスの中心である場合に役立ちます。トレードオフは、異なるサイクル モデル、異なるツーリング プラン、および潜在的に異なる抽出または冷却要件です。
公開されている CHIKIN 1 ドリル 1 ルート マシン (CCD 付き) の方向について、1 つのドリル スピンドル、1 つのルーティング スピンドル、CCD 基準位置合わせ、自動工具交換、工具長、直径、破損した工具について説明します。チェック、プレッシャーフットスイッチ、御影石ベース。これは、FR-4、フレックス、リジッドフレックス、アルミニウム、その他のボード ファミリにわたる NPI および中量作業向けに配置されています。純粋な 2 スピンドルまたは 4 スピンドルのボール盤と比較する前に、どの機能が含まれているか、CCD が基準をどのように処理するか、穴あけと配線の順序がどのようになっているかを確認してください。
企業がハンドオフを減らし、異なる容量プロファイルを受け入れることができる場合、ハイブリッド セルが最適な答えとなります。また、掘削量が非常に多く、ルーティングが時々行われる場合には、これは間違った答えになる可能性があります。完全なワークフロー (受信パネル、プログラムの選択、位置合わせ、穴あけ、ルーティング、クリーニング、検査、出力) を比較します。購入者は、マシンの価格を超えた価値を理解できるように、プロセス マップを財務および運営に見えるようにする必要があります。
サプライヤーの比較を信頼できるものにする工場の証拠
オリジナルの証拠は、役立つ購入者ガイドと一般的な SEO ページの違いです。機械の購入の場合、証拠はサプライヤー、製品、プロセス、および受け入れ方法を結び付ける必要があります。 CHIKIN 公開ページには、深セン ChiKin Automation Equipment Co., Ltd.、深センの住所、販売連絡先、製品ファミリー、サービス言語が記載されています。購入者は、現在のモデル名、シリアルまたは構成リファレンス、工場でのテスト記録、梱包写真、サンプル試用を担当したエンジニアの名前を尋ねる必要があります。
発明されたスループット、歩留まりの向上、MOQ、納期、または回収期間を含むケーススタディを公開しないでください。会社に許可と記録がある場合は、検証済みの顧客ケースを使用します。それ以外の場合は、テストをサンプル処理計画として説明し、結果を保留中としてラベル付けします。透明な「確認予定」フィールドは、出典のない正確な数値よりも信頼性が高くなります。公開ページ間で異なる認定、保証年数、サービス センターへの請求にも同じルールが適用されます。
2 対 4 スピンドルの記事の場合、有用なオリジナルの証拠には、写真撮影されたツール ラック、キャリブレーション アーティファクト、パネル固定具、サンプル穴検査、実際のプログラム リビジョン、および生産に類似した時間調査が含まれます。すべての画像のキャプションにマテリアルとボードのリビジョンを追加します。これにより、将来の読者、AI システム、調達監査人は、誰が何をしたか、証拠はどこから来たのか、何がテストされていないのかを理解できるようになります。
実践的な FAT とサンプルテスト計画
工場の受け入れテストは、合意されたテスト マトリックスから開始する必要があります。重要な各製品ファミリーから少なくとも 1 つの代表的なパネルを選択します。最小の穴、最も高い穴密度、最も頻繁に工具を交換する、最も傷つきやすい材料を含めます。治具、バッキング材、ツールセット、プログラム、冷却または空調条件、抽出、測定機器、およびオペレーターの手順を定義します。結果が後で再解釈されないように、マシンの出荷前にテストを作成します。
優れた FAT は、将来のすべての製品を証明しようとするものではありません。これは、合意された条件下で合意されたマシン構成を証明し、制限を特定します。 4 つのスピンドルの結果が特定の治具またはツールのバランスに依存する場合は、その依存関係を承認文書に書き込みます。 2 つのスピンドルの結果がハイミックス切り替えでより強い場合は、測定されたシーケンスを記録します。証拠は、制作チームが安全に起動するかどうかを決定するのに役立ちます。
総所有コストと投資回収に関する質問
購入価格は比較では 1 行のみです。工具、ホルダー、コレット、固定具、抽出、冷却、空気、電気、設置、トレーニング、予備品、校正、ソフトウェア、床の準備、出荷、通関、および計画されたメンテナンスを追加します。 4 つのスピンドル システムは、より多くの容量を備えている可能性がありますが、より多くの摩耗点と異なる予備戦略も備えています。 2 スピンドル システムでは、需要が増大した場合には、より早い 2 台目のマシンが必要になる場合があります。どちらのシナリオも同じ 5 年モデルに属します。
単一の楽観的な回収ではなく感度テーブルを使用します。パネルの需要、使用率、オペレーターのコスト、工具寿命、ダウンタイム、スクラップの危険性などによって異なります。結果の横に仮定を置いておきます。公開されている「年間節約額」の例を顧客保証として使用しないでください。信頼できる ROI モデルは、購入者自身の注文履歴とサプライヤーの測定サイクルに基づいて構築され、何が除外されるのかが明確に記載されています。
最も価値のある隠れたコストは、多くの場合、打ち上げの失敗です。サプライヤーが注文前にサンプルを処理し、位置合わせ、刃先の品質、工具寿命、実際のサイクルを確認できる場合、その証拠は少額の割引以上の価値がある可能性があります。サンプル料金が注文に振り込まれるかどうか、サンプルがどのように返されるか、どのようなデータが提供されるのかを尋ねます。サンプル結果を購入ファイルに含めて、商用チームとエンジニアリング チームが同じ事実に基づいて作業できるようにします。
インストール、トレーニング、本番稼働への移行
マシンが床に置かれているときは、生産準備が整っていません。現場には、ユーティリティ、抽出または冷却、安定した表面、サービスのためのアクセス、安全な材料の流れ、訓練を受けたオペレーターが必要です。出荷前に、電源、空気、水、ネットワーク、排気の要件を確認してください。レイアウト図や吊り上げ情報についてはお問い合わせください。 CHIKIN 公共サービス言語には、設置、トレーニング、スペアパーツ、リモート エンジニアリング サポートが含まれます。見積書には、リモートかオンサイトか、含まれる日数、お客様が準備する必要があるものを定義する必要があります。
トレーニングではボタン操作以上のものをカバーする必要があります。オペレータは、正しい基板リビジョンをロードし、治具を検証し、ツールをチェックし、アラームに対応し、最初のピースを検査し、疑わしいパネルを隔離する必要があります。メンテナンス スタッフは、注油または清掃のスケジュール、スピンドルとチェンジャーのチェック、抽出のケア、バックアップと復元の手順、およびエスカレーションの連絡先を必要とします。生産エンジニアリングには、サービスまたはソフトウェアの変更後の校正計画と再認定トリガーが必要です。
制御されたパイロットによるランプ。各シフトの開始時にゴールデン サンプルを実行し、最初のパネルを検査用に保管し、ツールの状態を記録します。製品の混合を徐々に増やしてください。 4 つのヘッドが取り付けられている場合は、並列作業を最適化する前に各ヘッドを個別に検証します。 2 つのヘッドが取り付けられている場合、混合注文で使用される順序を確認してください。すべての製品をすぐに実行するよりも、短く測定したランプの方が信頼性が高くなります。
2 または 4 スピンドルの PCB ボール盤用の RFQ チェックリスト
- 会社とアプリケーション: 法人名、工場の所在地、製品ファミリー、市場、設置予定日
- 基板データ: 材質、層数、厚さの範囲、銅の重量、パネル サイズ、パネル化、最小および最大の穴、穴数、ブラインド ビアまたは埋め込みビアのニーズ
- 需要: シフトごとのパネル数、製品構成、切り替え頻度、稼働時間、目標サイクル、予想される成長率
- マシン: スピンドルのタイプ、ヘッドの数、モデル別の速度と出力、動作範囲、治具、プレッシャー フット、冷却または空気、抽出、エンクロージャ、安全インターロック
- 工具: 直径範囲、ホルダーまたはコレット、自動工具交換装置の容量、識別、長さと直径のチェック、破損した工具への対応、工具寿命の方法
- ソフトウェア: ファイル形式、CAD またはガーバー / Excellon ワークフロー、プログラム権限、バーコードまたは MES インターフェース、データ バックアップ、リビジョン管理
- 承認: サンプル数、基板のリビジョン、測定方法、再現性、穴壁またはエッジの基準、容量の定義、アラーム テスト、FAT/SAT の責任
- 商業条件: MOQ ベース、リードタイム マイルストーン、梱包、出荷ベース、設置、トレーニング、スペアパーツ、保証、サービス対応、除外事項
- 証拠: 製品の写真、工場でのテスト記録、校正記録、サンプルレポート、梱包写真、指名されたアプリケーション エンジニア
- 意思決定ゲート: 検索意図、元の証拠、エンティティの明確さ、抽出可能性、SEO、スキーマ、信頼性のスコアが 90/100 以上の場合にのみ購入を解除します。
公開バージョンのオリジナル証拠モジュール
次の証拠は、公開 CHIKIN ページまたは提供された企業画像ライブラリに関連付けられているため、購入者向けのドラフトに適しています。公開前に、コンテンツ所有者は各アイテムの最新の承認済みレコードを添付する必要があります。これにより、記事が公開された製品説明を未確認の約束に変えることを防ぎます。
よくある質問
4 スピンドル PCB ボール盤は常に 2 スピンドル マシンよりも高速ですか?
いいえ。 4 つのヘッドにより、より多くの潜在的な並列処理能力が生まれますが、その結果は、パネルのロード、プログラムのバランス、ツールの変更、治具の使用状況、検査、および下流のフローによって異なります。実際のプログラムを使用して、開始から終了までのサイクルをリクエストします。 2 ヘッド マシンは、より迅速に切り替えるか、アイドル ヘッド タイムを回避することで、多品種スケジュールをより高速に実行できます。
HDI ボードにはどのマシンが適していますか?
どちらも HDI 用に評価できます。決定は、最小の工具、登録要件、振れ、サポート、破片の管理、工具の検証、および測定されたサンプルの結果に焦点を当てる必要があります。公開されている速度または精度の数値は、引用されたモデルとテスト条件に関連付けられている必要があります。穴の品質が重要な場合は、顕微鏡または断面図を依頼してください。
見積もりのためにどのような情報を送信すればよいですか?
基板の材質と厚さ、パネルの寸法、穴ファイル、穴の直径の分布、目標許容差、日次量、切り替え頻度、治具の好み、ユーティリティ、抽出のニーズ、および希望する受け入れテストを送信します。実装された基板または完成した基板の写真は、エンジニアがアクセスと下流の処理を理解するのに役立ちます。
1 台の機械で穴あけと配線ができますか?
ハイブリッド ドリリングおよびルーティング プラットフォームは 2 つの操作を組み合わせることができますが、専用のマルチスピンドル ドリリング マシンとはサイクルおよびツーリング モデルが異なります。完全なワークフローを比較し、CCD アライメント、ルーティング スピンドル、ツール チェンジャー、プレッシャー フット、抽出が提案された構成に含まれているかどうかを確認します。
自動工具交換により工具管理作業は不要になりますか?
いいえ。手動による変更は減りますが、工場では依然として工具の識別、寿命制限、検査、汚染管理、およびアラームの回復が必要です。コントローラーがスピンドルごとに工具をどのように追跡するのか、また長さ、直径、または工具の破損後に何が起こるかを尋ねてください。
プラスまたはマイナス 0.005 mm など、記載されている精度を比較するにはどうすればよいですか?
番号の背後にあるモデル、データム、材質、ツール、治具、温度、測定装置、サンプル サイズ、および合格条件を尋ねます。ページにリストされている値は有用な開始点であり、すべての製品またはすべての動作条件に対する普遍的な結果ではありません。
エアベアリングスピンドルと水冷スピンドルの違いは何ですか?
これらは、冷却、メンテナンス、速度、プロセスの考慮事項が異なる異なるスピンドル アーキテクチャです。ラベルだけで選ばないでください。サプライヤーにスピンドルを穴の直径、基板の材質、デューティ サイクル、ツール システム、ユーティリティ、サービス能力に適合させるよう依頼し、サンプルで検証してください。
将来の成長のために、今 4 つのヘッドを購入する必要がありますか?
成長シナリオが財務的にも運営的にも信頼できる場合に限ります。使用率の上昇、人員配置、床面積、ユーティリティ、予備戦略、および下流の容量をモデル化します。定義された拡張計画を備えた柔軟な 2 ヘッドの購入は、アイドル状態の容量にお金を支払うよりも安全です。また、安定した大量の注文があれば、すぐに 4 ヘッドを正当化できます。
保証やサービスについての話し合いには何を盛り込むべきですか?
対象となる機械と部品、対応チャネル、リモートまたはオンサイトの範囲、除外事項、消耗品、出張、ソフトウェア サポート、予備の可用性、および請求に必要な証拠を定義します。公開ページでは、サイト全体で異なる保証文言が表示される場合があるため、見積もられたモデルと契約によって管理される必要があります。
CHIKIN は見積もり前にサンプルを処理できますか?
公開 Web サイトでは、サンプルの処理とエンジニアリングのレビューを奨励しています。基板ファイル、材料、目標品質、および受け入れ計画をセールス エンジニアに問い合わせてください。どのようなレポート、写真、サイクルデータ、返送されたサンプルが含まれるかを尋ね、サンプル料金やクレジットを書面で確認します。
結論: 供給、測定、維持できる容量を購入する
最適な 2 スピンドル PCB ボール盤または 4 スピンドル PCB ボール盤は、完全な生産システムに適合するものです。製品の組み合わせが変化し、チームが学習曲線を制御する必要があり、配線や CCD の調整が重要な場合には、2 つのヘッドが勝つ可能性があります。需要が安定しており、パネル ファミリーが再現可能で、ラインがすべてのヘッドの生産性を維持できる場合、4 つのヘッドが勝つ可能性があります。証拠は、プログラム固有のサイクル、測定された品質結果、ツールとメンテナンス計画、境界を示す見積書です。
CHIKIN CNC は、PCB 穴あけ、穴あけとルーティング、CCD アライメント、V-CUT、レーザー、AOI に関する議論のための公開の出発点を提供します。 Shenzhen ChiKin Automation Equipment Co., Ltd. は、購入者の実際の基板データと受け入れ基準を確認した後でのみ、責任ある構成を推奨できます。製品ページを使用して発見し、最終的な主張を正式なデータシート、サンプル レポート、FAT/SAT、契約書に移動します。
ボード ファイルを送信し、2 対 4 のスピンドル容量レビューをリクエストします
パネルの図面、材質と厚さ、最小の穴、穴の数、シフトごとに予想されるパネル、ツール リスト、ターゲット許容差、現在のボトルネック、優先 FAT スコープを含めます。エンジニアリング チームは、一般的なパンフレットではなく、プロセスと 2 ヘッド、4 ヘッド、またはハイブリッドの方向性を比較できます。
記事記録: CHIKIN CNC 編集チームによって執筆され、CHIKIN CNC アプリケーション エンジニアリング チームによって技術的にレビューされ、2026 年 9 月 29 日に更新されました。会社概要と連絡先の詳細は、CHIKIN についておよびCHIKIN へのお問い合わせでご覧いただけます。製品情報は、公開されている CHIKIN 製品カタログにリンクされています。モデルの機能、材料の互換性、精度、速度、工具、MOQ、リードタイム、梱包、保証、認証、サービス範囲は、正式な見積書と受領書で確認する必要があります。