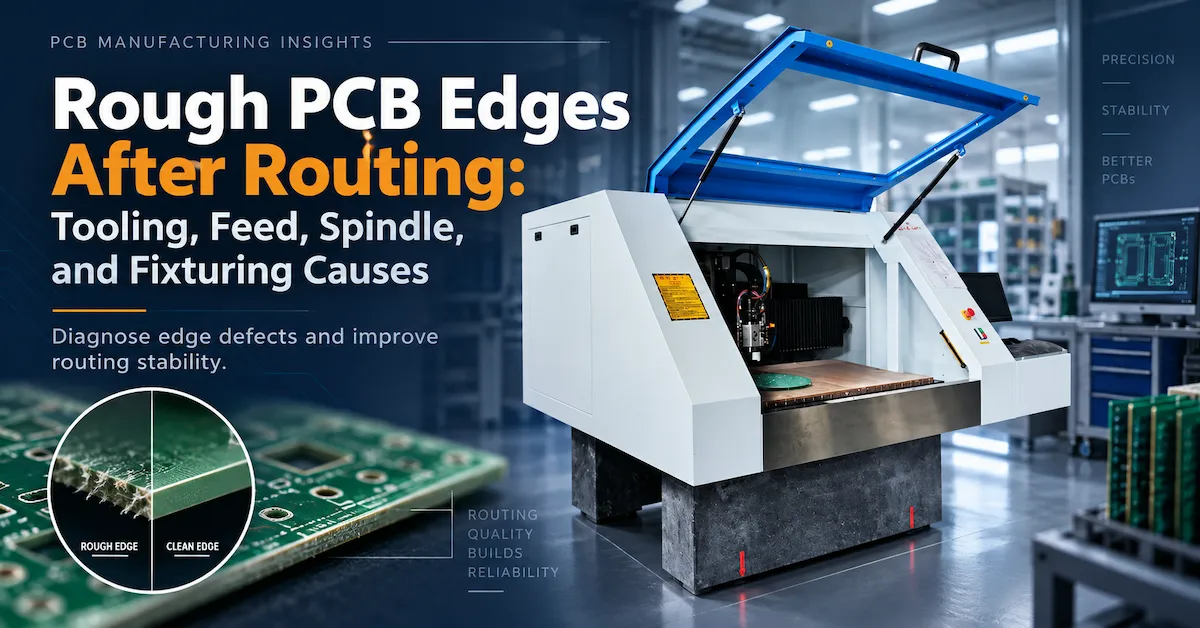
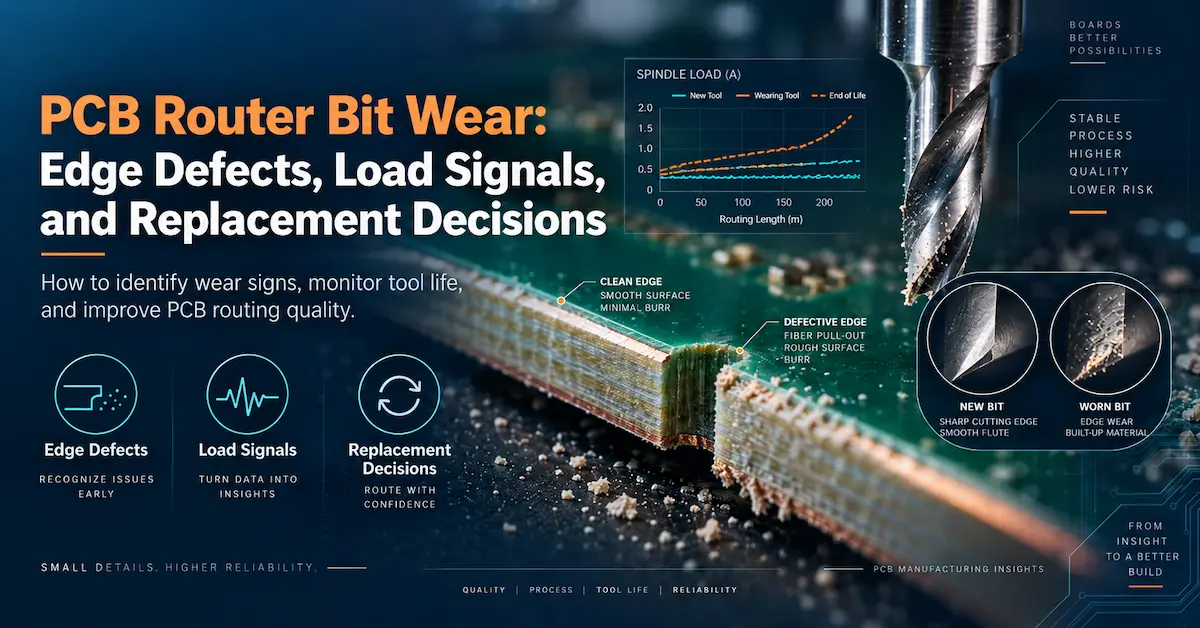
Le choix des fraises pour routeur CNC de circuits imprimés est une décision de fabrication qui influe directement sur la qualité des bords de la carte, la régularité dimensionnelle, l'utilisation de la machine et les coûts d'outillage. Une fraise performante sur du FR4 standard peut s'avérer inadaptée au traitement de circuits imprimés à âme en aluminium, aux fentes internes étroites ou aux structures rigides-flexibles fines.
La meilleure fraise pour circuits imprimés est celle dont la géométrie de coupe, le diamètre, la longueur de coupe, le matériau et l'interface de la tige sont adaptés au circuit imprimé et à la machine CNC. Il n'existe pas de fraise universelle offrant des résultats optimaux pour tous les matériaux de circuits imprimés.
Pour les usines de fabrication de circuits imprimés, les ingénieurs de procédés et les responsables des achats industriels, le processus de sélection pratique commence par trois questions : Quel matériau est usiné ? Quelles exigences géométriques et de qualité doivent être respectées ? Et la machine peut-elle maintenir et entraîner l’outil sélectionné dans des conditions de coupe stables ?
Ce guide explique comment répondre à ces questions, comparer les types d'outils, valider les outils de coupe candidats et préparer une demande d'approvisionnement techniquement complète.
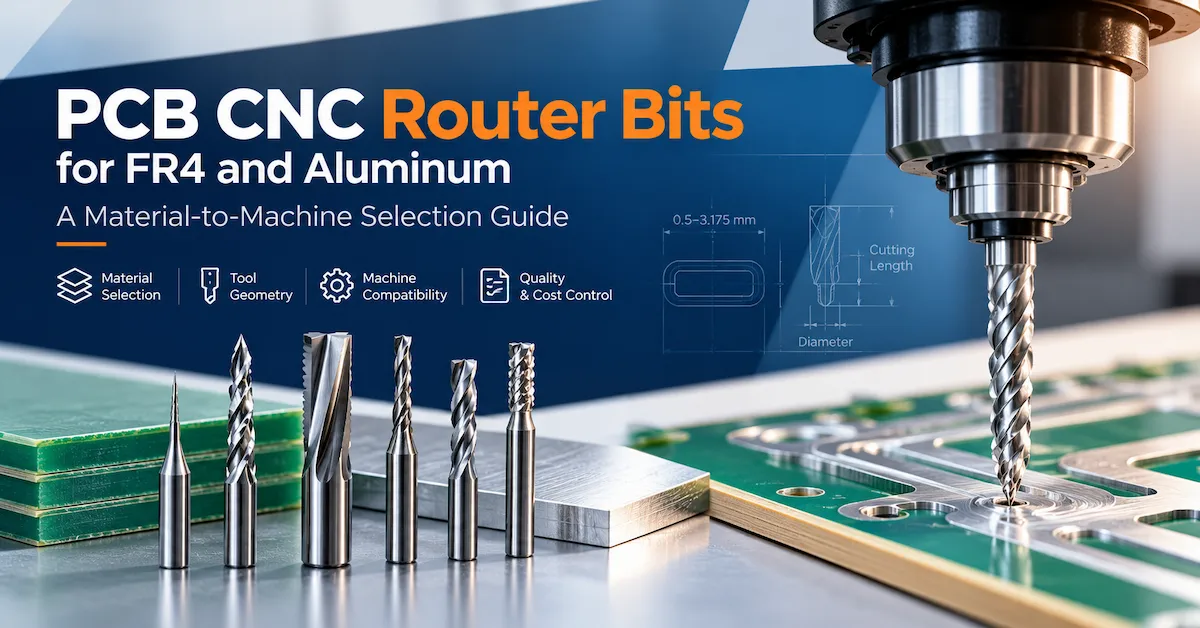
1. Que sont les fraises CNC pour circuits imprimés ?
Les fraises CNC pour circuits imprimés sont des outils de coupe rotatifs de précision utilisés pour usiner les contours, les fentes, les ouvertures internes et autres éléments mécaniques des circuits imprimés. Elles enlèvent de la matière le long d'une trajectoire programmée, tandis que le système CNC contrôle le mouvement de l'outil.
Les applications courantes comprennent :
Routage des profils de circuits imprimés externes et des contours des panneaux.
Production de fentes non plaquées et de découpes mécaniques.
Usinage de formes irrégulières sur des planches.
Traitement de certaines constructions de circuits imprimés multicouches et à noyau métallique.
Séparation des panneaux de circuits imprimés compatibles par routage mécanique.
Les fraises industrielles pour circuits imprimés utilisent généralement du carbure de tungstène massif car les stratifiés renforcés de fibres de verre sont abrasifs et nécessitent une dureté de coupe élevée.
Cependant, une fraise à défoncer n'est pas interchangeable avec un foret conventionnel pour circuit imprimé.
Une perceuse produit principalement des trous par coupe axiale. Une fraise est conçue pour enlever de la matière par mouvement latéral. Les différences de géométrie, de forces de coupe et de conception de l'outil rendent cette distinction importante pour le choix de la broche et la sécurité du processus.
Les fabricants qui prévoient ces deux opérations devraient examiner les équipements conçus pour le perçage et le fraisage des circuits imprimés , plutôt que de supposer qu'une machine de perçage uniquement peut prendre en charge toutes les opérations de fraisage.
2. Qui a besoin d'un outil de sélection de fraises pour routeurs de circuits imprimés industriels ?
Le choix des outils est primordial pour les fabricants de circuits imprimés qui exécutent des programmes de routage répétitifs où la constance dimensionnelle et le coût de production doivent rester prévisibles.
| Acheteur ou application | Exigence principale | Priorité de sélection |
|---|---|---|
| Usine de fabrication de circuits imprimés rigides | Contours et fentes répétables | Géométrie du carbure, qualité des arêtes, contrôle dimensionnel |
| Fabricant de circuits imprimés multicouches | Usinage fiable à proximité des structures sensibles | Diamètre de la fraise, vibrations, support de la planche |
| Fabricant de circuits imprimés en aluminium | Découpe contrôlée à travers un matériau à âme métallique | Géométrie des métaux non ferreux, évacuation des copeaux, charge de coupe |
| atelier de prototypage de circuits imprimés | Changements fréquents de produits | Polyvalence des outils, installation rapide, diamètres accessibles |
| Usine de circuits imprimés à grand volume | Production reproductible d'un quart de travail à l'autre | Cohérence des outils, fenêtre de processus qualifiée |
| responsable des achats d'équipement | Compatibilité fiable des outils et des machines | Spécifications, validation des échantillons, documentation du fournisseur |
Toutes les applications ne tirent pas profit du routage mécanique.
Les circuits flexibles extrêmement fragiles, les composants très rapprochés, les éléments minces non supportés ou les limites de contrainte particulièrement exigeantes peuvent nécessiter des procédés alternatifs. Le traitement laser UV ou d'autres méthodes de séparation spécialisées doivent être envisagés lorsque la découpe mécanique conventionnelle ne permet pas de satisfaire aux critères d'acceptation.
3. Comment choisir les fraises CNC pour circuits imprimés en fonction des matériaux
Il convient d'établir la compatibilité des matériaux avant de comparer les prix des outils de coupe.
Les circuits imprimés FR4, à âme métallique et les constructions rigides-flexibles diffèrent en termes d'abrasivité, de rigidité, de formation de copeaux et de réponse aux forces mécaniques.
Stratifiés FR4 et renforcés de fibres de verre
Le FR4 contient un renfort en fibre de verre tissée au sein d'un système de résine époxy.
Lors du fraisage, l'outil de coupe entre en contact de manière répétée avec des fibres de verre et de la résine. Cela engendre une usure abrasive et peut contribuer à l'éclatement des fibres, à des arêtes vives ou à des variations dimensionnelles en cas de mauvaise adaptation du processus.
Les fraises en carbure monobloc dont la géométrie est conçue pour les stratifiés renforcés de fibres de verre sont des solutions courantes.
Les fraises à taille diamant ou à coupe croisée méritent d'être évaluées pour le fraisage régulier de contours FR4 et le rainurage. Leurs multiples options de coupe permettent de répartir l'effort de coupe, mais le résultat optimal dépend de la conception de l'outil et du processus d'usinage.
Important : L’appellation « taille diamant » décrit une géométrie de coupe. Elle ne signifie pas automatiquement que l’outil est fabriqué en diamant polycristallin ou qu’il possède un revêtement en diamant.
Circuits imprimés à noyau en aluminium et à noyau métallique
Les circuits imprimés à noyau en aluminium posent un défi de découpe différent.
La couche métallique peut générer des copeaux ductiles, des forces de coupe plus élevées et une adhérence du matériau sur des arêtes de coupe inadaptées. Un outil de coupe optimisé pour l'abrasif FR4 n'est pas automatiquement adapté à l'aluminium.
Choisissez une fraise en carbure non ferreux recommandée par le fabricant, avec une géométrie de goujure et un dégagement de copeaux appropriés.
Évaluer l'épaisseur de l'aluminium, les couches diélectriques environnantes, le cuivre exposé, la charge de l'outil et le risque de formation de bavures.
Pour les cartes à âme métallique, ne choisissez jamais une fraise uniquement en fonction de l'épaisseur du circuit imprimé . La composition de l'ensemble est tout aussi importante.
Constructions de circuits imprimés rigides-flexibles et minces
Les panneaux rigides-flexibles associent des matériaux de rigidité et de comportement à la coupe différents.
Le fraisage mécanique peut convenir dans certaines sections rigides, mais les régions flexibles peuvent se déformer sous la pression de coupe.
Le support de montage, la géométrie de l'outil, la direction de coupe et la qualification du processus deviennent particulièrement importants.
Lorsque la découpe mécanique entraîne des mouvements ou des dommages inacceptables, un procédé sans contact peut être plus approprié.
Matrice de sélection des matériaux et des outils
| Matériaux pour circuits imprimés | Orientation de l'outil candidat | Principaux risques liés au traitement | Validation recommandée |
|---|---|---|---|
| Norme FR4 | Fraise à diamant en carbure monobloc ou spécifique aux stratifiés | Éruption de la fibre de verre | Inspection des bords et mesure dimensionnelle |
| FR4 multicouche épais | Outil en carbure rigide avec une longueur de coupe appropriée | Déviation, chaleur, dommages aux bords | Échantillon de routage pleine épaisseur |
| Circuit imprimé à noyau en aluminium | Géométrie de coupe en carbure non ferreux | Bavures métalliques et adhérence des copeaux | Inspection des bavures et contrôle de la charge de la broche |
| panneau composite riche en cuivre | Outil qualifié pour la pile de matériaux complète | Taches ou délamination du cuivre | évaluation de la découpe transversale |
| Circuit imprimé rigide-flexible mince | Petit outil de coupe spécifique à l'application | Bords flexibles et non soutenus | Essais de fixation et de déformation |
| fentes internes de précision | Diamètre de l'outil adapté à la géométrie de la rainure | fentes surdimensionnées et interférence des coins | Mesures de la largeur de la fente et des coins |
Il s'agit de pistes d'outillage, et non de spécifications garanties. L'approbation finale est conditionnée par les résultats d'usinage réels.
4. Types de fraises pour routeurs de circuits imprimés : quelle géométrie de coupe choisir ?
La géométrie de coupe influence la formation des copeaux, la résistance à la coupe, la finition des bords et l'adéquation à un matériau particulier.
Les catalogues d'outillage professionnel pour circuits imprimés distinguent les outils à coupe diamantée, les brise-copeaux, les fraises à une seule flûte, les fraises à deux flûtes et les fraises de finition spéciales.
Comparaison géométrique des fraises
| Type d'outil | Caractéristique principale | Application potentielle | Critères de sélection |
|---|---|---|---|
| Défonceuse à carbure à coupe diamantée | Plusieurs caractéristiques de coupe qui se croisent | FR4, stratifiés renforcés de fibres de verre | Évaluer l'état des fibres et l'évacuation de la poussière |
| Fraise à brise-copeaux | Lames de coupe interrompues ou spécialisées | Procédés de fraisage de stratifiés sélectionnés | Vérifier l'élimination des copeaux et la finition du bord. |
| Fraise à une seule goujure | Grand espace pour puces | Certaines opérations sur l'aluminium et les métaux non ferreux | Vérifier l'état de surface et la stabilité de coupe |
| Fraise à deux cannelures | Deux lames de coupe continues | Contournage de précision et métaux sélectionnés | Correspondance entre la charge de copeaux et le matériau |
| Outil de finition à plusieurs cannelures | Lames de coupe supplémentaires | Applications de finition sélectionnées | Vérifiez la disponibilité des copeaux. |
| Outil à revêtement diamant ou PCD | Technologie de coupe résistante à l'usure | Certains procédés de production à forte abrasion | Évaluer le coût, la géométrie et la durée de vie éprouvée de l'application |
Une fraise à deux dents n'est pas systématiquement supérieure à une fraise à circuit imprimé à coupe diamantée.
Par exemple, une carte à âme en aluminium peut nécessiter une stratégie d'enlèvement de copeaux différente de celle utilisée pour le FR4 abrasif. Même deux outils de coupe de même diamètre peuvent se comporter différemment en raison de la géométrie de leur arête de coupe.
La comparaison pertinente porte sur la réception des planches finies , et non pas simplement sur le nombre de cannelures.
5. Spécifications techniques à vérifier avant de commander des fraises pour routeur CNC de circuits imprimés
Une demande d'outillage industriel doit décrire plus que le simple diamètre de l'outil de coupe.
Liste de vérification des spécifications des fraises pour circuits imprimés
| Spécification | Que confirmer | Pourquoi c'est important |
|---|---|---|
| diamètre de coupe | Diamètre nominal et tolérance réelle | Contrôle la largeur de la fente et la géométrie interne réalisable |
| longueur de coupe | Longueur effective des arêtes de coupe | Détermine l'engagement de l'épaisseur du matériau |
| diamètre de la tige | Dimensions et tolérances exactes de la tige | Doit s'adapter à la pince ou au porte-pince approuvé |
| Longueur totale | Longueur totale du coupeur | Influence le dégagement des outils et la compatibilité du chargeur |
| Géométrie de la flûte | Taille diamant, à une flûte, à deux flûtes, spécialité | Affecte le comportement de coupe |
| Matériaux pour outils | Carbure massif ou autre matériau spécifié | Influence la rigidité et la résistance à l'usure |
| Revêtement | Finition non revêtue, revêtue de diamant ou autre finition applicable | Doit correspondre au matériau réel |
| Sens de rotation | Broche requise et sens de coupe | Empêche un engagement de coupe incorrect |
| Régime moteur maximal autorisé | limite de fonctionnement du fournisseur d'outils | Assure des conditions de fonctionnement sûres |
| Exigence de fin | Écart autorisé entre l'outil et le porte-outil assemblé | Influence le diamètre de coupe effectif |
| Identification | Code fabricant et lot de production | Soutient la traçabilité des achats et de la qualité |
Comment le diamètre influence-t-il la largeur de la fente ?
L'outil de coupe doit s'adapter physiquement à la pièce à usiner.
Pour une rainure traversante droite réalisée en une seule passe, la largeur de coupe nominale est approximativement égale au diamètre de l'outil. Les résultats réels dépendent également du faux-rond, de la flèche, de l'usure de l'outil, des mouvements de la machine et des paramètres d'usinage.
Pour un angle intérieur à 90 degrés, une fraise cylindrique laisse également un rayon d'angle intérieur. Une fraise de 1,0 mm de diamètre nominal ne permet pas de créer un angle intérieur parfaitement vif par fraisage mécanique classique.
Le diamètre de l'outil doit donc être choisi à partir du dessin mécanique lui-même plutôt que d'une recommandation générale figurant dans un catalogue.
Pourquoi la longueur de coupe est importante
La longueur de coupe doit être adaptée au matériau et à l'engagement programmé.
Un outil exposé excessivement long peut être moins rigide que nécessaire, surtout pour les petits diamètres.
Cependant, une fraise trop courte peut laisser des résidus de matière non usinés ou créer un contact inapproprié en dehors de la zone de coupe.
Comparez la longueur de coupe utile, l'épaisseur de la planche, le dégagement du dispositif de fixation, la projection de l'outil et les passes de coupe prévues.
6. Comment la vitesse de broche, la vitesse d'avance et la géométrie de l'outil fonctionnent-elles ensemble ?
Le choix du bon embout ne représente qu'une partie d'un processus de routage de circuit imprimé fiable.
La vitesse de broche, la vitesse d'avance programmée, l'engagement de l'outil, la profondeur de coupe et le support de la planche influencent la façon dont l'outil de coupe interagit avec le matériau.
Pour une fraise à cannelures classique, la relation d'avance simplifiée est :
Vitesse d'avance (mm/min) = Vitesse de broche (tr/min) × Nombre de cannelures × Avance par dent (mm/dent)
Cette relation aide les ingénieurs à comprendre l'interaction entre la vitesse de rotation et la charge de copeaux.
Toutefois, il ne faut pas l'appliquer mécaniquement à toutes les fraises à taille diamant ou à ébavurer, dont la disposition des arêtes de coupe diffère de celle d'une fraise en bout classique.
Pour la configuration de production :
Obtenez la plage de fonctionnement recommandée par le fabricant de l'outil de coupe.
Vérifiez les limitations de la broche de routage et du porte-broche.
Utilisez le matériau réel et l'engagement de coupe pour établir les paramètres d'essai.
Vérifiez la finition des bords, des fentes et les résultats dimensionnels.
Approuver une plage de fonctionnement stable avant d'augmenter la production.
Une machine conçue pour fonctionner à 60 000 tr/min ne signifie pas que chaque fraise de défonceuse doit fonctionner à 60 000 tr/min.
La vitesse appropriée doit être validée en fonction des limitations de l'outil, du matériau, du diamètre, de la charge et de la configuration de la machine.
7. Comment qualifier les fraises de routage de circuits imprimés avant la production en série
Un prix unitaire bas a une valeur limitée si l'outil produit des résultats instables.
Au lieu d'approuver les outils de découpe uniquement sur la base des spécifications du catalogue, les usines de circuits imprimés devraient utiliser une procédure de qualification d'usinage documentée.
Étape 1 : Geler les exigences de l’application
Sélectionnez un circuit imprimé représentatif présentant les défis de fabrication les plus pertinents.
Consignez les informations relatives au matériau de construction, à son épaisseur, à la configuration du cuivre, à la largeur minimale de la fente, aux dimensions du contour, à la finition de bord requise et au volume de production.
Étape 2 : Vérifier la compatibilité physique
Vérifiez que la tige de l'outil s'adapte au porte-outil homologué et que la longueur exposée offre un dégagement suffisant.
Vérifiez l'état de la fraise et de son support avant l'installation.
Ne présumez pas que tous les outils ayant le même diamètre de coupe ont des dimensions de tige identiques.
Étape 3 : Préparer un test contrôlé
Utilisez un échantillon de carte défini, un programme de routage, un dispositif de fixation et un système d'aspiration des poussières.
Commencez par des conditions de coupe conservatrices, approuvées par le fabricant. Notez la vitesse de broche, l'avance, la profondeur de coupe, l'identification de l'outil et l'emplacement de la machine.
Étape 4 : Inspection des composants finis
Mesurer les largeurs réelles des fentes, leurs contours et leurs caractéristiques critiques.
Examiner les dommages aux bords, les bavures de cuivre, les ruptures de fibres de verre, le délaminage et les déformations, le cas échéant.
Évaluer plusieurs échantillons plutôt que de se fier à une seule planche acceptable.
Étape 5 : Valider la répétabilité
Répétez le test dans des conditions de production appropriées.
Pour les équipements multibroches, il convient d'examiner si différentes têtes produisent des résultats cohérents lorsqu'elles utilisent un outillage équivalent.
Étape 6 : Approuver le cahier des charges de l’outillage
Une fois qu'un candidat satisfait aux exigences convenues, enregistrez ses spécifications et sa plage de fonctionnement qualifiée.
Inclure les limites d'acceptation, les combinaisons de matériaux approuvées, la fréquence d'inspection et les conditions nécessitant une requalification.
Cela transforme un article d'achat courant en un outil de production contrôlé.
8. Contrôle de la qualité et normes d'acceptation des circuits imprimés applicables
Les fournisseurs d'outils et les fabricants d'équipements ne devraient pas remplacer le contrôle du produit fini par une affirmation de haute précision des machines.
Les spécifications de positionnement d'une machine diffèrent de la tolérance mesurée d'un profil de circuit imprimé finalisé.
Pour les cartes imprimées rigides, les ingénieurs peuvent se référer aux éditions applicables de l'IPC-A-600, Acceptabilité des cartes imprimées , et de l'IPC-6012, Spécification de qualification et de performance des cartes imprimées rigides , ainsi qu'aux dessins du client et aux exigences d'acceptation contractuelles.
Ces normes concernent l'acceptation et les performances des circuits imprimés, et non la certification d'une marque particulière de fraise à emboutir.
Les plans d'inspection doivent prendre en compte :
| Contrôle qualité | Méthode d'inspection pratique | Préoccupation typique |
|---|---|---|
| Contour final | Mesure dimensionnelle optique ou calibrée | Écart de profil |
| Largeur de la fente | Équipement de mesure dimensionnelle approprié | ouvertures surdimensionnées ou sous-dimensionnées |
| Bord de la planche | Inspection visuelle à fort grossissement | Arrachage ou écaillage des fibres |
| Bordure en cuivre | Inspection optique | Bavures ou conducteurs endommagés |
| Intégrité des matériaux | Examen visuel ou en coupe approprié | Délamination ou fissuration |
| Cohérence du processus | Mesures d'échantillons répétées | Variation directe ou par lot |
Les limites d'acceptation doivent provenir des exigences de conception et de fabrication applicables, et non de tolérances universelles non prises en charge.
9. Comment le choix de la machine CNC affecte-t-il les performances de la fraise à défoncer ?
Même un outil en carbure correctement spécifié peut avoir de mauvaises performances si la machine, la broche, le dispositif de fixation ou le processus de gestion des outils sont inadaptés.
Pour les usines de circuits imprimés envisageant un investissement en équipements, CHIKIN CNC propose différentes configurations de perçage et de routage.
Comparatif des machines CNC CHIKIN pour l'outillage de fraisage
| Machine | Configuration publiée | Considérations relatives à l'outillage | Exigence typique de l'acheteur |
|---|---|---|---|
| CK-02R | 2 broches, 60 000 tr/min, 1,8 kW par broche | Vérifier l'interface de porte-outil et les réglages cohérents entre les têtes | Routage de circuits imprimés de moyenne série |
| CK-04R | 4 broches, 60 000 tr/min, 1,8 kW par broche | Qualification coordonnée des outils sur plusieurs broches | Travaux répétés sur panneaux à volume plus élevé |
| 1 foret + 1 itinéraire avec CCD | Broches de perçage et de fraisage dédiées, positionnement CCD | Spécifications séparées pour les outils de perçage et de fraisage | Processus combinés avec alignement assisté par vision |
La plage de diamètres d'outils de fraisage publiée pour la machine équipée d'un capteur CCD est de 0,5 à 3,175 mm. Les dimensions du porte-outil, les longueurs de coupe, la géométrie prise en charge et la compatibilité finale doivent encore être confirmées pour la configuration sélectionnée.
CHIKIN cite le changement d'outil automatique, la mesure de la longueur de l'outil, la détection du diamètre de l'outil et la détection des outils cassés parmi les fonctionnalités de ces plateformes orientées production.
Ces fonctions permettent un flux de travail plus contrôlé, mais elles ne mesurent pas automatiquement l'usure de la lame ni ne garantissent la qualité de la carte finie.
Pour les usines comparant différentes configurations, la question essentielle n'est pas simplement le nombre de broches disponibles. Il s'agit de savoir si le système proposé peut supporter, entraîner, mesurer et gérer l'outil qualifié tout en atteignant le rendement requis.
10. Quels sont les risques commerciaux liés à l'achat de fraises inadaptées ?
Choisir les fraises pour circuits imprimés les moins chères n'est pas forcément le meilleur choix.
Une évaluation plus pertinente prend en compte le rendement attendu et les coûts opérationnels supplémentaires engendrés par le choix de l'outillage.
Coût d'outillage par panneau accepté = Dépenses totales d'outillage pour routeur ÷ Nombre de panneaux acceptés
Par exemple, une machine de découpe moins chère peut nécessiter davantage de modifications, d'inspections supplémentaires ou de retouches. Une alternative plus onéreuse peut offrir un meilleur résultat en produisant des panneaux d'une qualité acceptable et constante.
Le calcul doit faire la distinction entre les économies estimées et les résultats prouvés lors de la qualification.
Parmi les autres risques liés à l'approvisionnement, on peut citer des tailles de tige non concordantes, une géométrie de coupe incohérente entre les lots des fournisseurs, une longueur de coupe insuffisante, un emballage de mauvaise qualité, une identification de lot manquante et des engagements de livraison inexacts.
Pour les décisions d'investissement plus larges en matière d'équipement, le guide des coûts totaux des machines de routage de circuits imprimés de CHIKIN couvre l'outillage, l'extraction de poussière, la maintenance et d'autres facteurs de coûts d'exploitation.
Les limites de remplacement des outils et le diagnostic d'usure continu doivent être gérés indépendamment de la sélection initiale des outils. Consultez le guide existant sur l'usure et le remplacement des fraises pour circuits imprimés pour plus d'informations à ce sujet.
11. Fraises de routage de circuits imprimés standard ou personnalisées : quand une conception spéciale est-elle nécessaire ?
Les fraises standard conviennent souvent lorsque le matériau du panneau, sa géométrie et les conditions de fonctionnement correspondent à la gamme de produits validée par le fournisseur.
Il peut être judicieux d'évaluer une fraise sur mesure lorsqu'une application nécessite une longueur de coupe inhabituelle, un accès restreint à la fente, des caractéristiques de bord spécifiques, une géométrie de cannelure spécialisée ou une combinaison de matériaux que les fraises standard ne peuvent pas traiter de manière satisfaisante.
Avant de demander des outils de routage de circuits imprimés personnalisés, définissez le problème de fabrication en termes mesurables.
Demandez au fabricant d'outillage de confirmer les capacités dimensionnelles, la compatibilité des matériaux, la disponibilité des échantillons, la documentation d'inspection, les exigences de commande minimale et le calendrier de livraison.
Pour les projets de machines CHIKIN, les acheteurs peuvent discuter de la compatibilité des broches, des interfaces d'outillage, des exigences de processus et de la configuration machine appropriée. La disponibilité de types de fraises spécifiques ou de mèches sur mesure doit être confirmée séparément ; la gamme d'équipements ne garantit pas la disponibilité de toutes les géométries de fraises.
12. Demande de devis pour fraises CNC pour circuits imprimés : Que doivent envoyer les acheteurs industriels ?
Une demande de devis techniquement complète réduit le risque de recevoir une offre attrayante mais inadaptée.
| Informations sur la demande de prix | Détails à fournir |
|---|---|
| Matériaux pour circuits imprimés | FR4, multicouche, à âme en aluminium, rigide-flexible ou autre construction |
| Épaisseur du matériau | Épaisseur nominale, variation et tout empilement de routage |
| Géométrie du plateau | Dessin de routage, rainure minimale, contours, rayons internes |
| Exigences en matière d'outils | Diamètre préféré, longueur de coupe, géométrie, tige |
| Informations sur la machine | Spécifications de la marque, du modèle, de la broche, du porte-broche ou de la pince |
| Conditions de processus | Vitesse actuelle, avance, profondeur de fraisage et méthode d'extraction |
| Exigences de qualité | Limites dimensionnelles, acceptation visuelle, caractéristiques critiques |
| Volume de production | Nombre de panneaux attendus par quart de travail et mix de produits |
| Problèmes existants | Cassures, bavures, vibrations, bords rejetés ou faible débit |
| Portée commerciale | Échantillons, quantités d'outils, documentation, destination de livraison |
Vous devez confirmer la compatibilité des outils et des machines pour votre ligne de production de circuits imprimés ?
CHIKIN CNC, exploitée par Shenzhen ChiKin Automation Equipment Co., Ltd., développe des équipements de perçage et de routage de circuits imprimés pour les applications de traitement de cartes industrielles.
Explorez la gamme d'équipements de perçage et de routage de circuits imprimés CHIKIN , ou contactez CHIKIN CNC en précisant le matériau de votre carte, votre schéma de routage, votre objectif de production et les spécifications actuelles de votre outil de coupe.
L’objectif est d’identifier une machine et une solution d’outillage qui puissent être validées par rapport à vos exigences réelles de fabrication, et non de recommander une fraise uniquement sur la base de son diamètre catalogue.
13. Questions fréquemment posées sur les fraises CNC pour circuits imprimés
1. Quelles sont les meilleures fraises CNC pour circuits imprimés FR4 ?
Les fraises en carbure monobloc conçues pour les stratifiés abrasifs renforcés de fibres de verre sont couramment utilisées. Il est intéressant d'essayer les fraises à profiler diamant, mais le choix de l'outil optimal dépend de l'épaisseur du panneau, de la finition de chant souhaitée, de la géométrie de la rainure, de l'état de la broche et des paramètres de coupe approuvés.
2. Les fraises à tailler diamant sont-elles fabriquées en diamant ?
Pas nécessairement. La taille diamantée décrit généralement une coupe à plusieurs arêtes. Un outil à revêtement diamant ou une fraise en PCD utilise une technologie de matériau différente. Les acheteurs doivent vérifier la nature du substrat et du revêtement plutôt que de se fier au nom du produit.
3. Une même fraise pour circuit imprimé peut-elle couper des circuits imprimés en FR4 et en aluminium ?
L’opération ne peut être effectuée que lorsque le fournisseur de la machine de coupe confirme son adéquation et que le processus a été qualifié. Les stratifiés renforcés de fibres de verre et l’aluminium présentent des comportements de coupe différents ; une géométrie ne peut donc être considérée comme optimale pour les deux.
4. Quel diamètre de fraise est le mieux adapté aux fentes des circuits imprimés ?
La réponse dépend de la largeur nominale de la rainure, de la tolérance requise, de la géométrie des angles internes, du faux-rond de la machine et des dimensions de fraise disponibles. Sélectionnez la fraise à l'aide du dessin technique et vérifiez le résultat par un usinage d'essai.
5. Dois-je utiliser une fraise à une ou deux dents pour le fraisage de circuits imprimés en aluminium ?
Les deux géométries peuvent être envisagées en fonction de la construction en aluminium et des conditions d'usinage. Il convient d'évaluer l'évacuation des copeaux, la force de coupe, la qualité de surface, la rigidité et les recommandations du fabricant d'outils. Aucune conception n'est systématiquement supérieure à l'autre.
6. Quelle est la différence entre un foret pour circuit imprimé et une fraise pour circuit imprimé ?
Un foret produit principalement des trous par coupe axiale. Une fraise ou une mèche à défoncer est conçue pour l'enlèvement de matière par mouvement latéral. La géométrie de l'outil et sa compatibilité avec la machine doivent correspondre à l'opération prévue.
7. Les fraises de 0,5 mm sont-elles adaptées au routage industriel des circuits imprimés ?
Ces outils peuvent convenir à des applications de précision spécifiques lorsque la machine, le porte-outil, les conditions de coupe et le matériau du panneau le permettent. Les fraises de petit diamètre exigent une attention particulière au faux-rond, à la déviation et au risque de rupture. La disponibilité de l'outil à elle seule ne garantit pas la capacité du processus.
8. Les fraises de défonceuse peuvent-elles affecter le délaminage des circuits imprimés ?
Oui. Des forces de coupe inappropriées, une géométrie inadéquate, un support insuffisant et des conditions de traitement inadaptées peuvent contribuer à l'endommagement du stratifié. Cependant, le délaminage peut également être dû à l'état du matériau ou à d'autres facteurs de fabrication. Il est important d'analyser l'ensemble du processus avant d'incriminer l'outil de coupe.
9. Comment une usine de circuits imprimés doit-elle comparer les fournisseurs de fraises de routage ?
Fournissez des plans, des informations sur les matériaux, des exigences de qualité et des conditions d'essai identiques. Comparez la cohérence dimensionnelle, les résultats des échantillons, l'identification et la traçabilité, les spécifications applicables, la production qualifiée et les conditions commerciales, et pas seulement le prix unitaire.
10. CHIKIN CNC peut-il aider à évaluer la compatibilité des fraises de défonceuse ?
CHIKIN CNC propose des équipements de perçage et de fraisage de circuits imprimés avec différentes configurations de broches et d'automatisation. Les acheteurs peuvent soumettre leurs plans de circuits imprimés, les spécifications des outils et leurs exigences de production afin d'étudier la compatibilité des machines. La disponibilité des fraises, la fourniture d'outillage sur mesure et les performances d'usinage doivent être confirmées pour chaque projet.
Conclusion
Le choix des fraises CNC adaptées pour circuits imprimés nécessite une évaluation complète du matériau du circuit imprimé, de la géométrie de coupe, du diamètre, de la longueur de l'outil, de l'interface machine et des exigences de qualité de la carte finie.
Pour les circuits imprimés FR4, la géométrie des plaquettes en carbure résistantes à l'abrasion et la coupe contrôlée des fibres sont des aspects essentiels. Pour les circuits imprimés à âme en aluminium, la formation des puces, la maîtrise des bavures et une géométrie de coupe adaptée aux métaux non ferreux requièrent une attention particulière. Les rainures fines et les structures multicouches exigent une coordination rigoureuse entre l'outillage, les mouvements de la commande numérique, le support de la carte et le contrôle qualité.
La méthode d'achat la plus fiable consiste à valider l'ensemble du processus sur des échantillons représentatifs avant d'approuver les commandes ultérieures. Un choix judicieux se définit par une production stable et acceptable, et non simplement par la vitesse de coupe ou le prix le plus bas.
Pour les fabricants de circuits imprimés qui planifient un nouveau système de routage ou qui examinent la compatibilité des outils sur les équipements existants, CHIKIN CNC propose des configurations de machines de perçage et de routage adaptées aux différentes exigences de production.
Contactez CHIKIN CNC pour une analyse technique de votre équipement et fournissez-leur vos matériaux de circuit imprimé, vos fichiers de routage, les spécifications de votre outil de découpe et le résultat attendu. Une application clairement définie est essentielle pour un processus de routage fiable et un investissement plus judicieux.