Le choix des forets adaptés à la production de circuits imprimés est essentiel pour les fabricants traitant des cartes multicouches haute densité et de haute précision. Un micro-foret inadapté peut entraîner des variations de positionnement des trous, des bavures excessives, des traces de résine, la casse des outils et des interruptions de production inutiles.
Le foret adapté au perçage des circuits imprimés doit correspondre au diamètre du trou requis, à la structure du circuit imprimé, aux conditions de coupe et au système de fixation de la machine-outil. Une broche à grande vitesse ne peut à elle seule compenser un foret inadapté ou un perçage mal maîtrisé.
Pour les équipes d'achat B2B, la sélection des outils doit commencer par les spécifications des trous finis et se terminer par une qualification de production documentée, et non par une simple comparaison des prix des forets.
Ce guide explique comment évaluer les micro-forets en carbure, confirmer leur compatibilité CNC, comparer les spécifications des fournisseurs et préparer une demande de devis (RFQ) pratique.
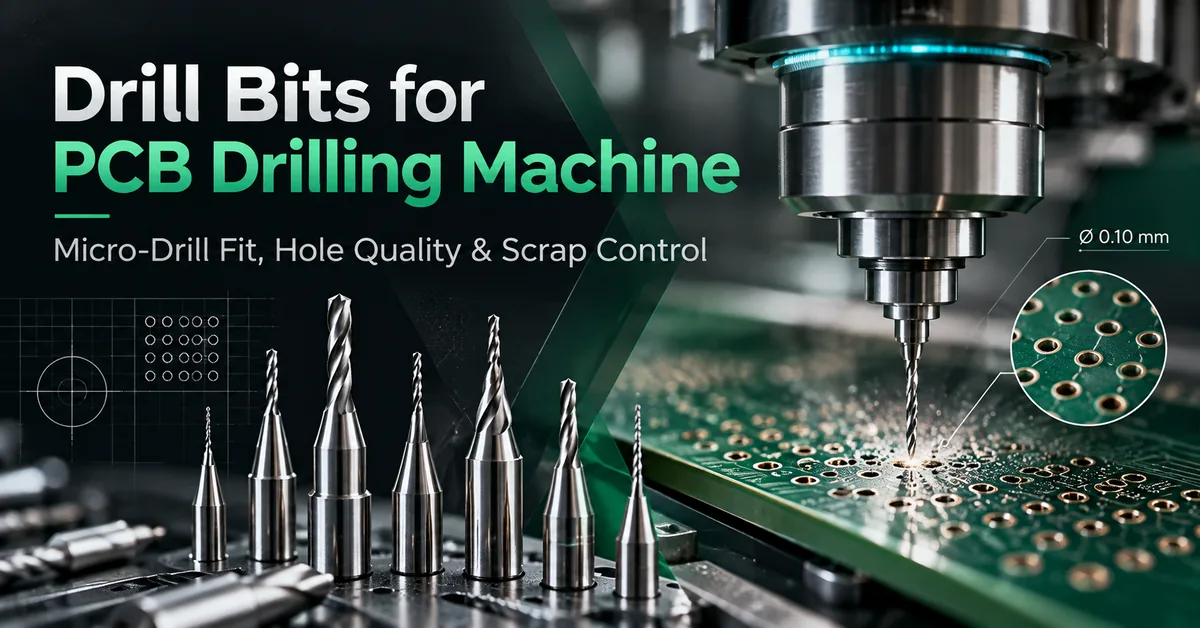
1. Que sont les forets pour machines de perçage de circuits imprimés ?
Les forets pour circuits imprimés sont des outils de coupe de précision conçus pour percer des trous dans les cartes de circuits imprimés avant les opérations de fabrication ultérieures, telles que le décapage et la métallisation des trous traversants.
Le perçage industriel des circuits imprimés (PCB) fait souvent appel à des outils de petit diamètre fonctionnant sur des broches CNC à grande vitesse. Ces outils doivent percer des matériaux tels que la résine époxy, le renfort en fibre de verre, le cuivre et d'autres constituants de stratifiés, tout en garantissant un positionnement et une qualité de paroi acceptables.
Contrairement aux forets classiques à usage général, les micro-forets pour circuits imprimés sont sélectionnés pour des conditions exigeantes impliquant des perçages répétés, des matériaux abrasifs et des exigences dimensionnelles contrôlées.
Les applications typiques comprennent :
Préparation des trous métallisés traversants dans les circuits imprimés multicouches.
Mécanique par perçage dans des constructions de panneaux appropriées.
Trous pour les fils des composants et les connecteurs.
Trous de montage et de fixation mécanique.
Alésages de positionnement et d'outillage.
Perçages de précision dans certains stratifiés rigides et spéciaux.
Le carbure de tungstène massif est couramment utilisé pour le perçage des circuits imprimés car sa dureté et sa résistance à l'usure conviennent aux matériaux abrasifs renforcés de fibres de verre.
Cependant, tous les trous ne doivent pas être percés mécaniquement. Les microvias borgnes de très petite taille et autres interconnexions haute densité peuvent nécessiter un perçage laser.
Quels acheteurs ont besoin de micro-forets spécialisés pour circuits imprimés ?
Les principaux acheteurs sont les usines de fabrication de circuits imprimés, les fabricants de circuits imprimés haute définition (HDI), les producteurs de cartes multicouches, les ingénieurs de production, les équipes de maintenance des équipements et les responsables des achats de consommables de perçage.
Ils ont besoin d'outils qui permettent d'obtenir des résultats reproductibles et acceptés, une intégration machine fiable et une qualité d'approvisionnement prévisible.
2. Comment choisir les forets pour circuits imprimés en fonction des différents matériaux de cartes ?
La nature du matériau de fabrication est l'un des premiers critères à prendre en compte lors du choix d'une perceuse.
Différents substrats engendrent différentes charges de coupe, températures, usures et défauts de parois de trous.
Perçage de circuits imprimés FR4
Le FR4 contient un renfort en fibre de verre et de la résine époxy.
Les fibres de verre sont abrasives, tandis que la résine est sensible à la chaleur de perçage. Un foret ou un procédé inadapté peut entraîner des parois de trou rugueuses, des dommages aux fibres de verre et des bavures de résine.
Les forets en carbure monobloc à grain fin sont couramment utilisés pour cette application.
Les ingénieurs doivent évaluer la géométrie du foret, la qualité de la pointe, la conception des cannelures et les conditions de fonctionnement recommandées par le fournisseur.
Perçage de circuits imprimés multicouches
Les cartes multicouches introduisent des considérations supplémentaires concernant les couches de cuivre, l'alignement, la profondeur de perçage et le plaquage ultérieur.
Un foret doit produire des trous acceptables à travers toute la structure stratifiée, et non pas simplement pénétrer le panneau.
L'emplacement du trou, l'interaction avec le cuivre, l'état de la paroi et la fiabilité du trou métallisé fini sont des facteurs d'évaluation critiques.
Stratifiés spéciaux et haute fréquence
Les stratifiés à base de PTFE et chargés de céramique peuvent nécessiter des stratégies de perçage différentes de celles du FR4 standard.
Par exemple, les instructions techniques de traitement d'AGC Multi Material pour RF-35TC et RF-60TC traitent de la géométrie de la pointe en carbure, de la charge de copeaux, de la longueur de la cannelure, des matériaux d'entrée et de la fréquence de remplacement du foret.
Ces recommandations s'appliquent aux matériaux spécifiés et ne doivent pas être considérées comme des paramètres de perçage universels pour le FR4.
Comparaison de la compatibilité des matériaux
| Matériaux pour circuits imprimés | Type de forage pour candidats | Préoccupation principale | priorité de qualification |
|---|---|---|---|
| Norme FR4 | Foret en carbure monobloc pour circuits imprimés | Usure abrasive et traces de résine | État de la paroi du trou |
| FR4 multicouche | Micro-foret en carbure de précision | Régularité de l'enregistrement et des trous | Position et section transversale |
| Circuit imprimé rigide haute densité | Foret en carbure de petit diamètre | Déviation et rupture | exigences minimales en matière de stabilité de la perceuse et de fonctionnalités |
| Stratifié chargé de céramique | Outil en carbure ou revêtu qualifié pour l'application | Matériau abrasif et durée de vie de l'outil | Test spécifique au matériau |
| Stratifié à base de PTFE | foret de précision compatible avec les stratifiés | Enduit de résine et chaleur | Guide de traitement des fournisseurs |
| Circuit imprimé à noyau en aluminium | Outil qualifié pour l'ensemble de l'empilement métal/diélectrique | Bavures, charge de coupe et transition du matériau | Forage d'échantillons de pile complète |
Recommandation pour les achats : ne pas approuver un foret pour circuit imprimé uniquement parce que son diamètre correspond au plan. Vérifier son adéquation à la structure du circuit imprimé.
3. Diamètre du foret pour circuit imprimé : trou percé vs trou fini
L'une des distinctions les plus importantes lors de l'achat est la différence entre le diamètre du foret et le diamètre du trou fini.
Pour les trous traversants métallisés, le diamètre de perçage mécanique n'est pas nécessairement le même que le diamètre final du trou après métallisation.
Le cuivrage et d'autres effets de procédé influencent l'ouverture finale.
Par conséquent, un fournisseur ne peut pas déterminer le diamètre de perçage correct à partir des seules exigences relatives au trou final sans comprendre le processus de placage et la stratégie de tolérance du fabricant.
Pour chaque famille de trous, communiquez :
Diamètre du trou fini requis.
Désignation plaquée ou non plaquée.
Tolérance du diamètre du trou.
Épaisseur et matériau du panneau.
Exigences minimales relatives à l'anneau annulaire ou à l'enregistrement.
Spécifications applicables aux plans et aux contrôles clients.
Un foret plus petit améliore-t-il toujours la précision des circuits imprimés ?
Non.
Les outils plus petits peuvent produire des trous plus petits, mais leur rigidité et leur résistance à la charge latérale diminuent généralement à mesure que le diamètre diminue.
Le faux-rond, la projection de l'outil, la hauteur de pile et les paramètres de coupe deviennent de plus en plus importants.
Choisissez le plus petit diamètre qui réponde aux exigences de conception et de fabrication validées, et non le plus petit outil proposé dans le catalogue.
4. Spécifications techniques essentielles pour l'approvisionnement en forets pour circuits imprimés
Un cahier des charges technique complet pour l'achat d'un foret doit identifier la fraise, son interface de montage et son application prévue.
Tableau des spécifications des micro-perçages pour circuits imprimés
| Spécification | Exigences d'approvisionnement | Importance de la fabrication |
|---|---|---|
| Diamètre de perçage | Dimension nominale et tolérance | Contrôle de la taille des trous |
| diamètre de la tige | Dimensions exactes de montage | Compatibilité avec le porte-broche |
| Longueur totale | Longueur totale de l'outil | Dégagement des machines et des chargeurs |
| Longueur de la flûte | Longueur de coupe et d'évacuation des copeaux effective | Capacité de forage en profondeur |
| Géométrie des points | Configuration de point spécifiée par le fournisseur d'outils | Comportement de centrage et de coupe |
| géométrie hélicoïdale | Conception de flûte compatible avec les matériaux | Évacuation des copeaux |
| Grade de carbure | Spécifications du matériau ou du fournisseur définies | Caractéristiques d'usure et de rupture |
| Revêtement | Option non revêtue ou revêtue validée | Performances des outils spécifiques à l'application |
| Collier d'outil | Dimensions et positionnement du collier, le cas échéant | Manipulation automatique des outils |
| vitesse de fonctionnement maximale | Conditions approuvées par le fabricant | Opération de processus sûre |
| Identification des outils | Numéro de pièce et numéro de lot | traçabilité de la production |
| Documentation d'inspection | Dimensions et résultats d'essais applicables | Vérification de la qualité à réception |
Pourquoi la taille de la tige est-elle importante ?
Le diamètre de tige d'un foret industriel courant pour circuits imprimés est de 3,175 mm (1/8 pouce), bien que d'autres tailles existent.
Un diamètre nominal de tige identique ne confirme pas automatiquement la compatibilité.
La pince ou le porte-outil de la machine, la méthode de serrage, la longueur de l'outil, la position du collier et le changeur d'outil automatique doivent tous supporter l'outil sélectionné.
Les acheteurs doivent demander les spécifications exactes du porte-foret avant de commander des quantités importantes de forets.
Pourquoi la longueur de la flûte est-elle importante ?
La longueur de la cannelure influence la profondeur de perçage disponible pour la pénétration du matériau et l'évacuation des copeaux.
Une fraise trop courte peut engendrer des problèmes de dégagement. Une géométrie de coupe trop longue et élancée peut accroître le risque de déviation.
La longueur appropriée dépend de la pile de cartes, du matériau d'entrée, du matériau de support et de la profondeur de pénétration requise.
5. Compatibilité des forets avec les machines de perçage de circuits imprimés CHIKIN
La compatibilité avec la machine-outil est tout aussi importante que les spécifications du foret lui-même.
CHIKIN CNC, exploitée par Shenzhen ChiKin Automation Equipment Co., Ltd., développe des équipements automatisés de perçage de précision pour circuits imprimés et autres équipements connexes destinés à la fabrication de cartes industrielles.
Sa gamme de perceuses publiée comprend des configurations à deux et quatre broches.
Compatibilité des outils de forage CK-02D et CK-04D
| Spécification | CK-02D | CK-04D |
|---|---|---|
| Type de machine | Perçage dédié aux circuits imprimés | Perçage dédié aux circuits imprimés |
| Nombre de broches | 2 | 4 |
| Vitesse de broche publiée | 160 000 à 200 000 tr/min | 160 000 à 200 000 tr/min |
| Plage de diamètres d'outils publiée | 0,15–6,35 mm | 0,15–6,35 mm |
| Puissance de broche | 0,85 kW par broche | 0,85 kW par broche |
| Gestion des outils | Changement d'outil automatique | Changement d'outil automatique |
| Inspection des outils | longueur, diamètre, détection d'outils cassés | longueur, diamètre, détection d'outils cassés |
| Principal critère d'achat | Capacité de perçage équilibrée à double broche | Capacité de forage parallèle plus élevée |
Les spécifications sont basées sur les descriptions de produits CHIKIN publiées. La compatibilité finale de la broche, du porte-broche, du magasin et de l'outillage doit être confirmée pour la configuration de la machine commandée.
La perceuse à double broche CK-02D pour circuits imprimés mérite d'être évaluée pour les usines nécessitant un perçage automatisé à double broche.
La perceuse à quatre broches CK-04D pour circuits imprimés offre une configuration à quatre broches pour les installations recherchant une capacité de production supplémentaire.
Les deux descriptions de produits incluent des systèmes de broches à grande vitesse, des structures de machines en granit et des fonctions de gestion automatique des outils.
Important : Une vitesse de rotation de broche publiée de 200 000 tr/min ne signifie pas que tous les diamètres de foret doivent fonctionner à cette vitesse.
Les recommandations de coupe du fabricant, les limitations du porte-outil, le matériau de perçage et les exigences réelles du processus déterminent les réglages appropriés.
De même, la précision de positionnement publiée de l'équipement ne doit pas être présentée comme une tolérance garantie pour le trou fini.
6. Comment les matériaux d'entrée, les panneaux de support et la hauteur de la pile affectent-ils le forage ?
Même des forets en carbure de haute qualité peuvent produire des trous de mauvaise qualité si la pile de planches est mal préparée.
Un système de perçage complet comprend le matériau du circuit imprimé, la feuille d'entrée, la carte de support, le dispositif de fixation, la broche et le système d'extraction.
Matériel d'entrée
Les feuilles de protection permettent de protéger la surface du panneau et de faciliter le passage du foret.
Selon le procédé, des matériaux appropriés peuvent également réduire les bavures d'entrée et améliorer l'engagement initial de la pointe de foret.
Le choix doit tenir compte de la compatibilité des matériaux, du diamètre du foret et de la disposition d'empilement prévue.
Matériel de sauvegarde
Des supports permettent de maintenir la pièce à usiner lors de la sortie du foret.
Un support inadapté ou endommagé peut contribuer à la formation de bavures de sortie, à la contamination et à une qualité de perçage irrégulière.
Hauteur de la pile
Le perçage de plusieurs panneaux peut améliorer le rendement par cycle de perçage, mais une plus grande épaisseur de pile augmente également l'engagement de coupe effectif.
Un micro-foret mince doit rester suffisamment rigide tout en évacuant les copeaux sur toute sa profondeur.
Il n'existe pas de nombre de panneaux par pile universellement acceptable. La limite dépend du matériau de construction, du diamètre de perçage, de la géométrie des cannelures et des exigences de qualité.
Pour une comparaison plus détaillée des processus, consultez le guide de CHIKIN sur la hauteur d'empilement du perçage des PCB .
7. Vitesse de broche, vitesse d'avance et performances du micro-foret
Des paramètres de coupe corrects sont essentiels pour garantir la fiabilité des micro-forets.
Pour le perçage, l'avance par tour est une variable de processus utile.
Vitesse d'avance (mm/min) = Vitesse de broche (tr/min) × Avance par tour (mm/tr)
Cette relation décrit l'avance axiale programmée, mais ne constitue pas à elle seule une condition de coupe sûre.
Un procédé approprié doit également prendre en compte le diamètre du foret, le matériau, la géométrie de la pointe, la pénétration du foret, l'évacuation des copeaux et les limites recommandées par le fabricant.
Une avance excessive peut augmenter le risque de charge et de rupture. Des combinaisons inappropriées de vitesse et d'avance peuvent engendrer des défauts de perçage liés à la chaleur ou une coupe inefficace.
Pour la qualification de la production :
Commencez par suivre les recommandations de processus des fabricants d'outils et de stratifiés.
Vérifiez la compatibilité réelle entre la broche et le porte-broche.
Mettre en place un programme de forage d'échantillons contrôlés.
Inspectez le diamètre du trou, son emplacement, les bavures et l'état de la paroi.
Répétez le test sur une utilisation représentative de la perceuse.
Enregistrer les paramètres approuvés par combinaison d'outil et de matériau.
Évitez de modifier simultanément la vitesse, l'avance, la hauteur de pile et le fournisseur d'outils lors du dépannage.
8. Défauts courants de perçage des circuits imprimés et comment les détecter
Un défaut de forage ne signifie pas automatiquement que le foret est défectueux.
L'état de la machine, les dispositifs de fixation, les variations de matériaux, les cartes d'entrée et de secours, ainsi que les paramètres programmés peuvent créer des symptômes similaires.
| Défaut | Facteurs contributifs possibles | Première enquête |
|---|---|---|
| Micro-foret cassé | Charge excessive, faux-rond, support insuffisant, géométrie inadaptée | Outil, porte-outil, paramètres de coupe |
| trous surdimensionnés | Faux-rond de l'outil, diamètre incorrect, variation de mesure | Identification et métrologie des outils |
| variation de la position du trou | Mouvement de la planche, enregistrement, déviation de la perceuse | Dispositif, alignement, positionnement |
| bavures d'entrée | Matériau d'entrée, engagement de coupe, état du foret | Fiche d'entrée et inspection des outils |
| bardanes de sortie | Assistance technique insuffisante, usure des outils | Profondeur de sauvegarde et de pénétration |
| Tache de résine | Chaleur, caractéristiques du matériau, processus de découpe | Évaluation des parois du trou et examen des paramètres |
| Parois de trous rugueuses | État de l'outil, matériau, évacuation des copeaux | Inspection en coupe et en processus |
| Résultats incohérents d'une broche à l'autre | Différents porte-outils, faux-rond, étalonnage, lots d'outils | Comparaison contrôlée directe |
Lorsque la variation de la position des trous est la principale préoccupation, le guide de précision de la position des trous des circuits imprimés de CHIKIN fournit un cadre de diagnostic distinct.
Pour les problèmes de maintien des outils, le guide de nettoyage des pinces de broche pour circuits imprimés explique comment examiner la contamination, le positionnement et le faux-rond sans supposer que le remplacement d'un foret résoudra le problème.
9. Contrôle de la qualité : Comment les usines de circuits imprimés doivent-elles qualifier un nouveau foret ?
Les acheteurs industriels devraient approuver les micro-forets en se basant sur des résultats de production représentatifs.
Un certificat dimensionnel du fournisseur est utile, mais il ne peut pas prouver de manière indépendante que la machine de découpe répondra à toutes les exigences relatives aux panneaux finis.
Procédure de qualification recommandée
Étape 1 — Inspection à réception
Veuillez vérifier les références, le diamètre, la taille de la tige, la longueur totale, la géométrie des cannelures, l'état et l'identification du lot.
Étape 2 — Compatibilité machine
Vérifiez le support homologué, la profondeur d'installation, le changeur d'outils et le dégagement nécessaire.
Étape 3 — Forage d'échantillons
Utilisez des matériaux de production réels et un programme de perçage contrôlé. Indiquez des dimensions de trous et des emplacements de cartes représentatifs.
Étape 4 — Inspection des trous finis
Mesurer la géométrie et la position du trou. Inspecter les bavures, les traces de moulage, l'état des parois et autres défauts critiques.
Étape 5 — Évaluation de la durée de vie des outils
Surveiller la qualité des trous à différentes étapes de l'utilisation du foret. Établir un critère de remplacement spécifique à l'application.
Étape 6 — Approbation de la production
Consigner les spécifications des outils acceptés, la configuration de la machine, les conditions de coupe, les résultats d'inspection et les exigences du lot du fournisseur.
Pour l'acceptation des cartes imprimées finies, les exigences pertinentes du client et les éditions applicables des normes IPC-A-600 et IPC-6012 peuvent fournir un cadre de qualité reconnu.
Ces normes ne constituent pas une certification d'une marque de foret individuelle.
Les critères d'acceptation finaux doivent correspondre au plan de la carte du client et aux exigences de fabrication convenues.
10. Pourquoi le coût de l'outil par trou accepté est plus important que le prix unitaire
La comparaison des prix est une étape importante lors d'un achat, mais la machine de découpe la moins chère n'est pas forcément celle qui offre le coût de fabrication le plus bas.
Une mesure plus pertinente serait :
Coût de l'outillage de perçage par trou accepté = Dépenses totales en outillage de perçage ÷ Nombre de trous acceptés
Le calcul doit utiliser les données de qualification réelles plutôt que la durée de vie estimée de l'outil.
Les coûts supplémentaires comprennent les arrêts machine, les changements d'outils, l'inspection, les panneaux rejetés et les dommages liés aux forets cassés.
Les responsables de production devraient également mesurer le nombre de trous acceptés par heure-machine plutôt que de supposer que le nombre de broches se traduit directement en une production proportionnelle.
Liste de contrôle comparative commerciale
| Facteur d'évaluation | Pourquoi les acheteurs devraient comparer |
|---|---|
| Prix unitaire de forage | Dépenses initiales en consommables |
| Nombre de coups qualifiés | Durée de vie utile de l'outil dans des conditions définies |
| Sortie de trous acceptés | Valeur de fabrication réelle |
| Fréquence de rupture des forets | Risque d'interruption imprévue |
| homogénéité de la qualité des trous | Exposition au rejet et à la reprise |
| Temps de changement d'outil | disponibilité de la production |
| Cohérence du lot | Charge de requalification et d'inspection à réception |
| fiabilité des livraisons des fournisseurs | Risque lié aux stocks de consommables |
Une machine à quatre broches peut fournir une capacité supplémentaire, mais l'augmentation réelle dépend de la disposition des cartes, des changements d'outils, de l'utilisation de la machine et du processus de production approuvé.
De même, une durée de vie plus longue des outils n'est utile que si la qualité des trous reste acceptable.
11. Forets de perçage pour circuits imprimés standard ou personnalisés : que doivent demander les acheteurs ?
Les micro-forets en carbure standard conviennent souvent lorsque le diamètre requis, la longueur de coupe, la géométrie et l'interface du porte-foret correspondent à une spécification d'outillage établie.
Il peut être nécessaire de prendre en compte des conceptions de forets spécialisées pour des épaisseurs de panneaux inhabituelles, des constructions stratifiées complexes, un accès restreint ou des procédés pour lesquels les outils standard ne peuvent pas répondre aux exigences de qualité.
Une demande d'outillage sur mesure doit inclure le problème d'ingénierie et ses critères d'acceptation, et non pas simplement une demande pour un foret plus résistant ou plus durable.
Demandez des précisions au fournisseur d'outillage :
Options de diamètre et de tolérance disponibles.
Substrat en carbure et géométrie de coupe.
Matériaux compatibles et limitations du procédé.
Documentation relative à l'inspection et à la traçabilité des lots.
Quantités d'échantillons et assistance à la qualification.
Quantité minimale de commande et délai de livraison confirmé.
Options de broyage ou de réutilisation, le cas échéant.
L'activité principale avérée de CHIKIN est la fabrication d'équipements de perçage et de fraisage pour circuits imprimés. Il convient de confirmer directement avec CHIKIN les modalités d'approvisionnement en forets, en fraises sur mesure et en outillage, plutôt que de les supposer.
Pour les projets d'intégration d'équipements, la priorité est de s'assurer que la configuration proposée de la perceuse et de la machine puisse être qualifiée ensemble.
12. Liste de contrôle des demandes de devis pour forets de circuits imprimés dans le cadre d'un approvisionnement B2B
Une demande de devis claire aide les fournisseurs à comprendre l'application et réduit le risque de recevoir des outils qui correspondent au diamètre nominal mais qui s'avèrent défectueux en production.
| Informations requises | Ce que l'acheteur doit fournir |
|---|---|
| Matériaux pour circuits imprimés | FR4, multicouche, à base de PTFE, à âme métallique ou autre |
| Construction du plateau | Épaisseur, nombre de couches, cuivre et empilement des matériaux |
| Spécifications des trous | Diamètre de perçage, diamètre fini, tolérance, plaqué/non plaqué |
| Interface d'outil | Dimensions de la tige, type de porte-outil, exigences relatives au collier d'outil |
| Modèle de machine | Fabricant de CNC, configuration de broche, limites de vitesse |
| Informations sur le processus | Matériel d'entrée, sauvegarde, hauteur de pile, paramètres actuels |
| Exigences de qualité | Géométrie du trou, alignement, tolérance des parois et des bavures |
| Demande de production | Débit de forage requis, consommation d'outils, cycle de travail |
| Problèmes existants | Rupture de foret, bavure, variation de position, temps d'arrêt |
| exigences commerciales | Échantillons, quantité, documentation, livraison et assistance |
Demander une étude de compatibilité des machines et outils CNC CHIKIN
Si votre usine évalue de nouveaux équipements de perçage, commencez par examiner les exigences réelles en matière de circuits imprimés et d'outils.
CHIKIN CNC propose des machines de perçage de circuits imprimés multibroches dédiées et des équipements de précision associés pour la production industrielle.
Pour une discussion pratique sur l'équipement, veuillez indiquer le matériau de votre panneau, la taille du panneau, la distribution des tailles de trous, l'objectif de production et les spécifications de perçage prévues.
L'équipe d'ingénierie peut examiner la configuration machine proposée et discuter des interfaces d'outillage et des capacités opérationnelles qui nécessitent une confirmation avant l'achat.
Contactez CHIKIN CNC pour obtenir un devis pour une perceuse et incluez vos schémas de circuits imprimés et vos difficultés de fabrication actuelles.
13. Questions fréquentes sur les forets pour la production de machines de perçage de circuits imprimés
1. Quel matériau est le meilleur pour les forets des machines de perçage de circuits imprimés ?
Le carbure de tungstène massif est couramment utilisé pour le perçage industriel des circuits imprimés car il offre une dureté et une résistance à l'usure adaptées aux stratifiés renforcés de fibres de verre abrasifs. La nuance et la géométrie exactes du carbure doivent être déterminées en fonction de l'application prévue.
2. Quelles sont les tailles de forets utilisées dans la fabrication des circuits imprimés ?
Le perçage des circuits imprimés utilise différents diamètres pour les vias, les trous de composants, les trous d'outillage et les éléments mécaniques. Les outils de perçage CK-02D et CK-04D de CHIKIN sont compatibles avec des diamètres de 0,15 à 6,35 mm, mais il est impératif de vérifier la taille et les conditions de coupe optimales pour chaque application.
3. Les forets pour circuits imprimés à tige de 3,175 mm sont-ils universels ?
Non. Bien que 3,175 mm soit une taille de queue courante, la géométrie du porte-outil, les exigences de serrage, la longueur de l'outil, les colliers et la compatibilité avec le changement d'outil automatique varient. Vérifiez toujours les spécifications de la broche et du porte-outil installés.
4. Une machine de perçage de circuits imprimés peut-elle utiliser les mêmes forets pour le FR4 et le PTFE ?
L’utilisation de l’outillage n’est possible que si le fournisseur d’outillage approuve les matériaux concernés et que la qualification des échantillons confirme des résultats acceptables. Les stratifiés à base de PTFE et ceux chargés de céramique peuvent nécessiter des paramètres de coupe et des règles de gestion des outils différents de ceux du FR4 standard.
5. Combien de trous peut produire un foret en carbure pour circuits imprimés ?
Il n'existe aucune garantie universelle quant au nombre de coups. La durée de vie de l'outil dépend du diamètre, du matériau, de la hauteur d'empilement, de la vitesse, de l'avance, de la qualité de perçage requise et d'autres facteurs liés au processus. Déterminez le nombre de coups admissible par une qualification contrôlée.
6. Qu'est-ce qui provoque la casse des petits forets pour circuits imprimés ?
Les causes possibles incluent une charge de coupe excessive, une mauvaise évacuation des copeaux, une géométrie d'outil inadaptée, un faux-rond important, un serrage incorrect, un mouvement de la carte ou un engagement excessif de l'empilement. Une investigation structurée est nécessaire avant d'identifier la cause première.
7. Une broche de 200 000 tr/min nécessite-t-elle des forets spéciaux pour circuits imprimés ?
L'outil doit être compatible avec le système de broche et les conditions de fonctionnement approuvées. La capacité d'une machine à grande vitesse n'autorise pas automatiquement chaque outil de coupe à fonctionner à vitesse maximale.
8. Quelle est la différence entre le micro-perçage de circuits imprimés et le perçage de microvias au laser ?
Le micro-perçage mécanique utilise un outil de coupe rotatif pour enlever de la matière et convient à de nombreuses applications de perçage traversant. Le perçage laser utilise une énergie focalisée et est couramment employé pour les microvias HDI très petites, souvent borgnes. La méthode appropriée dépend de la conception et du procédé.
9. Comment les responsables des achats doivent-ils vérifier la qualité des forets pour circuits imprimés ?
Demandez un cahier des charges complet, l'identification du fournisseur, les données d'inspection applicables, des exemples d'outils et la traçabilité des lots. Qualifiez les forets sur des planches de production représentatives et évaluez le rendement des perçages conformes plutôt que de vous fier uniquement aux données du catalogue.
10. Comment CHIKIN CNC peut-il aider lors de la sélection d'équipements de perçage pour de nouveaux micro-forets ?
CHIKIN CNC propose des équipements de perçage pour circuits imprimés, notamment les modèles multibroches CK-02D et CK-04D. Avant de finaliser l'achat d'une machine, les acheteurs peuvent discuter des exigences en matière de diamètre de perçage, de configuration des broches, de gestion automatique des outils et de compatibilité de l'équipement avec leur application.
Conclusion
Choisir des forets fiables pour les opérations de perçage de circuits imprimés nécessite plus que de comparer le diamètre, le matériau en carbure ou le prix unitaire.
Les facteurs les plus importants sont la compatibilité avec la construction du circuit imprimé, les dimensions correctes de l'outil, le maintien fiable de la broche, des conditions de perçage appropriées et une qualité de trou fini vérifiée.
Pour la production multicouche et haute densité, l'acquisition des forets doit être intégrée à la qualification des machines, au contrôle des processus et à l'inspection documentée. Une légère réduction du prix de l'outillage est peu utile si elle entraîne une augmentation des forets cassés, des trous défectueux ou des interruptions de production.
En établissant des exigences claires en matière de demande de devis et en évaluant les performances des forets dans des conditions de production réelles, les fabricants de circuits imprimés peuvent prendre des décisions d'achat plus éclairées et améliorer le contrôle des coûts d'exploitation liés au perçage.
Pour les usines envisageant l'acquisition d'équipements de perçage de précision automatisés, CHIKIN CNC propose des configurations de machines dédiées à deux et quatre broches, conçues pour répondre à différentes exigences de fabrication.
Découvrez les équipements de perçage de circuits imprimés de CHIKIN ou demandez une consultation technique et un devis en précisant le matériau de votre circuit imprimé, les spécifications des trous et vos exigences de production. Un perçage fiable de circuits imprimés repose sur une combinaison optimale de performances machine, d'outillage qualifié et de conditions de processus maîtrisées.