دستگاه برش V چیست و کدام مشکل تولید را حل میکند؟
دستگاه V-CUT در پردازش پنل PCB استفاده میشود، اما این نام میتواند به دو عملیات مختلف اشاره داشته باشد: V-scoring که یک شیار کنترلشده در یک پنل صلب ایجاد میکند و depaneling که بردهای جداگانه را در امتداد شیارهای از قبل ایجاد شده جدا میکند. این تمایز مهم است. یک کارخانه ساخت PCB ممکن است نیاز به ایجاد خطوط شیار با موقعیت دقیق در لمینت لخت داشته باشد؛ یک کارخانه SMT یا EMS ممکن است نیاز به جداسازی بردهای کاملاً مونتاژ شده بدون خم کردن اتصالات لحیم حساس یا اجزای نصب شده روی سطح داشته باشد.
بنابراین، برای یک تیم تدارکات، سوال درست خرید صرفاً این نیست که «بهترین دستگاه V-CUT چیست؟»، بلکه این است که «این دستگاه چه عملیاتی را باید روی برد خاص ما انجام دهد، با چه نرخ تولید و با چه ریسک قابل قبولی؟» خط تولیدی که تجهیزات خطکشی را در زمانی که به جداکننده مونتاژ نیاز دارد - یا برعکس - خریداری میکند، میتواند یک شکاف فرآیندی پرهزینه ایجاد کند، حتی اگر خود دستگاه به خوبی ساخته شده باشد.
این راهنما بر انتخاب تجهیزات برای تولیدکنندگان PCB، خطوط مونتاژ SMT، ارائه دهندگان خدمات تولید الکترونیک و یکپارچهسازان تجهیزات تمرکز دارد. این راهنما تفاوتهای بین امتیازدهی و جداسازی، پیکربندیهای برش، مشخصات فنی، روشهای کنترل کیفیت، کل هزینه عملیاتی و یک درخواست عملی برای استعلام قیمت (RFQ) و آزمون پذیرش کارخانه (FAT) را پوشش میدهد.
V-Scoring در مقابل Depaneling: قبل از انتخاب تجهیزات، عملیات را تأیید کنید
امتیازدهی V برد مدار چاپی، خط ضعیف کنترلشدهای ایجاد میکند
در طول برش V، یک ابزار برش، شیاری V شکل در امتداد یک خط جدایش مستقیم طراحی شده ایجاد میکند. در بسیاری از فرآیندهای PCB، شیارها از دو طرف مخالف یک پنل صلب ایجاد میشوند و ضخامت شبکهای کنترلشده از مواد برشنخورده باقی میماند. این شبکه باقیمانده باید به اندازه کافی قوی باشد تا پنل را در طول جابجایی و فرآیندهای بعدی پایدار نگه دارد، اما به اندازه کافی ضعیف باشد تا امکان جداسازی مورد نظر را بعداً فراهم کند.
معمولاً قبل از تقسیم مونتاژ به تختههای جداگانه، خطکشی در نظر گرفته میشود. خریداران باید مشخص کنند که آیا به خطکشی یکطرفه نیاز دارند یا دوطرفه، هندسه شیار مورد نیاز، صافی پنل، چیدمان مواد و روش اندازهگیری را مشخص کنند. عبارتی مانند «دستگاه FR-4 را برش میدهد» یک الزام فنی کامل نیست.
جدا کردن پنل PCB، پنل از قبل برش خورده را جدا میکند.
در جدا کردن پنل، هدف متفاوت است: هر برد تکمیلشده را در امتداد خط برش آمادهشده رها کنید و در عین حال انحراف، کیفیت لبه، تماس با اپراتور و بازرسیهای بعدی را مدیریت کنید. یک PCBA از پیش برشخورده ممکن است حاوی کانکتورهای بلند، خازنهای سرامیکی، محافظ نصبشده، اجزای سنگین یا اتصالات لحیم نزدیک به خط شکست باشد. حتی زمانی که برد را میتوان با موفقیت جدا کرد، خم شدن بیش از حد میتواند آسیبی ایجاد کند که بلافاصله قابل مشاهده نیست.
دستگاه برش V شکل تک برشی PCB شرکت CHIKIN برای پنلزدایی کنترلشده، در اطراف این مورد استفاده جداسازی کنترلشده قرار گرفته است. صفحه منتشر شده در آن، طرحبندی محافظتشده دستگاه، کنترلهای لمسی، نشانگر وضعیت و یک ناحیه کاری هدایتشده را نشان میدهد. خریداران همچنان باید قبل از تأیید، مشخصات دقیق مدل و نمایشی از عملکرد برش واقعی را دریافت کنند.
| سوال خرید | تجهیزات امتیازدهی V | تجهیزات پانل زدایی شیار V شکل |
|---|---|---|
| عملیات اصلی | یک یا چند شیار V شکل ایجاد کنید | تختهها را در خطوط شیار موجود جدا کنید |
| حالت ماده معمولی | پنل PCB سفت و سخت قبل از جداسازی نهایی | برد مدار چاپی ساده یا برد مدار چاپی مونتاژ شده با خط برش |
| هندسه کلیدی | عمق، زاویه، محل و شبکه باقیمانده شیار | پشتیبانی از برد، ترازبندی، مسیر جداسازی و فاصله اجزا |
| خطرات عمده | ضخامت نادرست شبکه، شیارهای ناهموار، آسیب به مصالح | خم شدن برد، تنش محل اتصال لحیم، لب پریدگی و تماس قطعات |
| شواهد پذیرش | اندازهگیری شیار در سراسر پنلهای نمونه | بازرسی لبه، بررسیهای مربوط به تنش، خروجی برد خوب تکرارپذیر |
قانون کاربردی: از تأمینکننده بخواهید پنل دقیق شما را که در حال پردازش است نشان دهد. برخی از توضیحات محصول از «برش V»، «شیار V»، «شیارکاری» و «جداسازی» به جای یکدیگر استفاده میکنند؛ نمایش و شرح دستگاه باید هرگونه ابهامی را برطرف کند.
کدام پنلها و کارخانههای PCB کاندیداهای خوبی هستند؟
یک دستگاه V-CUT زمانی بیشترین جذابیت را دارد که طرح تخته، خطوط جداسازی مستقیم و قابل دسترسی را فراهم کند و فرآیند بتواند تحت شرایط کنترل شده تکرار شود. کاربردهای زیر اولویتهای خرید متفاوتی دارند:
- کارخانههای ساخت برد مدار چاپی: عمق شیار V پایدار، صافی، رفتار تغذیه، حذف یکنواخت مواد و ضخامت باقیمانده قابل اندازهگیری در صفحات متعدد.
- خطوط مونتاژ SMT و PCBA: محافظت از قطعات نصب شده، اتصالات لحیم و لبههای برد در آخرین مرحله جداسازی مکانیکی.
- تولیدکنندگان EMS و قراردادی: تغییر در پنلهای مشتریان، مدیریت دستور پخت، راهنماهای قابل تنظیم، ذخیرهسازی تجهیزات و زمان قابل پیشبینی برای اولین برد خوب.
- تولیدکنندگان LED و PCB با هسته فلزی: سازگاری با چیدمان واقعی آلومینیوم یا مس، به خصوص در مواردی که یک برد بلند یا زیرلایه هیت سینک رفتار متفاوتی نسبت به استاندارد FR-4 دارد.
- تأمینکنندگان خودرو، الکترونیک قدرت و کنترل صنعتی: تأیید فرآیند مستند، تنظیمات قابل ردیابی، بررسیهای کیفی قابل تکرار و شواهدی مبنی بر اینکه فرآیند، قابلیت اطمینان محصول را به خطر نمیاندازد.
- بخشهای نمونهسازی اولیه و NPI: بار ابزار کم، راهاندازی ساده و انعطافپذیری برای اصلاحات مکرر طراحی به جای حداکثر خروجی اسمی.
فرآیند برش V به طور خودکار برای هر پنلی مناسب نیست. لبههای منحنی، شیارهای داخلی، مدارهای انعطافپذیر ظریف، بخشهای جداکننده کوتاه ناپیوسته و اجزایی که به طور خطرناکی نزدیک شیار قرار گرفتهاند، میتوانند روشهای دیگری را ترجیح دهند. هنگامی که طرحبندی به خطوط پیچیده یا حداقل خمیدگی نیاز دارد، به جای آن، یک دستگاه سوراخکاری و فرزکاری PCB ، یک جداکننده فرزکاری مناسب یا یک سیستم پردازش لیزری خاص برنامه را ارزیابی کنید. انتخاب باید بر اساس مواد و طراحی برد، نه صرفاً نام فرآیند تبلیغ شده، اعتبارسنجی شود.
چگونه دستگاههای V-CUT تک، چهار، شش و هشت برشی را با هم مقایسه کنیم؟
تعداد برشدهندهها نقطه شروعی برای انتخاب معماری ماشین است - نه یک ضریب خروجی تضمینشده. ظرفیت تولید واقعی به تعداد برشدهندههایی که همزمان درگیر هستند، نحوه قرارگیری پنلها، فاصله ابزار، زمان بارگیری، تعداد خطوط برش، تغییر فیکسچر و توقفهای مرتبط با کیفیت بستگی دارد.
| گزینه محصول CHIKIN | توجیه خرید | بحث بهترین تناسب | قبل از سفارش، بررسی کنید |
|---|---|---|---|
| دستگاه برش تک برش PCB V | جداسازی کنترلشده و متمرکز پنلهای شیار V مناسب | سلولهای SMT/EMS، خروجی متوسط، فرآیند هدایتشده توسط اپراتور | اینکه آیا شیار ایجاد میکند یا فقط PCB های از پیش خطدار را جدا میکند؛ جابجایی و فاصلهگذاری |
| دستگاه برش اتوماتیک PCB V شکل 4 برشی | موقعیتهای برش چندگانه و ایستگاه کاری محصور سازمانیافته | تکرار کارهای پنل که اتوماسیون بیشتر را توجیه میکند | پیکربندی ابزار، عرض برش قابل استفاده، زمان راهاندازی و ظرفیت نمونهبرداری |
| دستگاه برش 6 تایی اتوماتیک PCB V شکل | برشهای بیشتر برای پردازش برش V تکرارپذیر در یک منطقه عملیاتی محافظتشده | پنلهای سفت و سخت با حجم بالاتر و الگوهای تکرارپذیر | ایجاد امتیاز واقعی در مقابل جداسازی، قابلیت تنظیم ابزار، دسترسی به خدمات |
| دستگاه برش 8 تایی اتوماتیک PCB V شکل | قالب چند برشی برای پردازش پنلهای صلب پربازده به بازار عرضه شد | خانوادههای تولیدی تکراری و تثبیتشده | قابلیت پردازش همزمان، محدوده گام، نتایج نمونه و فضای کف |
صفحات مدل، اهداف مختلفی را شرح میدهند و برخی از توضیحات، اصطلاحات V-scoring و separation را با هم ترکیب میکنند. به همین دلیل، این جدول یک چارچوب مقایسه خریدار است، نه ادعایی مبنی بر اینکه هر دستگاه فهرستشده از مکانیزم برش یکسانی استفاده میکند.
چه زمانی استفاده از دستگاه تک برش منطقی است؟
وقتی کارخانه تعداد محدودی خط شیار مستقیم، هدف خروجی روزانه متوسط یا تغییرات مهندسی مکرر دارد، توجیه سیستم تک برش آسانتر است. این سیستم ممکن است پیکربندی اولیه را سادهتر نگه دارد. با این حال، خریداران باید تأیید کنند که آیا تنظیمات مورد نیاز فیکسچر و جابجایی دستی در واقع از زمان تاکت مورد انتظار آنها پشتیبانی میکند یا خیر. قیمت خرید پایین وقتی اپراتور مجبور است هر پنل را بارها و بارها تغییر موقعیت دهد، جذابیت خود را از دست میدهد.
چه زمانی یک کارخانه باید چندین برش دهنده را در نظر بگیرد؟
چیدمان چند برشدهنده زمانی شایسته توجه است که خانوادههای پنل تکراری باشند و بتوان موقعیتهای برش یا مراحل پردازش را به طور موثر هماهنگ کرد. با این حال، تغییر از چهار به هشت برشدهنده ممکن است نقاط تنظیم، مواد مصرفی و وظایف نگهداری بیشتری را به همراه داشته باشد. نرخ ثابت اندازهگیری شده بر اساس پنلهای پذیرفته شده در ساعت را درخواست کنید، نه نرخ نظری که از تعداد برشدهندهها استنباط میشود.
دستگاه را در اطراف پنل خود مقایسه کنید - نه فقط تعداد برش دهنده ها.
درخواست بررسی پیکربندی مبتنی بر پنل →چک لیست مشخصات فنی که بیشترین اهمیت را دارد
یک پیشفاکتور مفید برای دستگاه، محدودیتهای عملیاتی و شرایط اندازهگیری را مشخص میکند. عباراتی مانند «دقت بالا»، «اتوماتیک» یا «درجه صنعتی» برای مقایسه دو تأمینکننده کافی نیستند. از چکلیست زیر برای درخواست دادهها استفاده کنید و هر مورد را به عنوان تأیید شده، وابسته به گزینه یا مشمول آزمایش نمونه علامتگذاری کنید.
| مشخصات یا کنترل | اطلاعاتی که خریدار باید درخواست کند | چرا بر تولید تأثیر میگذارد |
|---|---|---|
| فرآیند واقعی | امتیازدهی، جداسازی یا هر دو؛ توانایی تک/دو طرفه | از خرید ایستگاه پردازش اشتباه جلوگیری میکند |
| پاکت پنلی | حداکثر و حداقل طول/عرض؛ سطح کار مؤثر | سازگاری قالب و استراتژی ثابت را تعیین میکند |
| ضخامت تخته و زیرلایه | محدوده ضخامت پشتیبانی شده و مواد لمینت/هسته فلزی تایید شده | تغییرات بار، هندسه شیار و ریسک |
| ساختار برش | تعداد تیغه، نوع تیغه، قطر، زاویه، نحوه نصب و فاصلهگذاری | بر قوام شیار، سایش و نگهداری آن تأثیر میگذارد |
| هندسه امتیاز | زاویه شیار، محدوده عمق قابل دستیابی، کنترل موقعیت، اندازهگیری شبکه باقیمانده | رفتار جدایی را کنترل میکند |
| ترخیص PCB/PCBA | حداقل فاصله خط تا قطعه و ابزار تا قطعه پشتیبانی شده | از اجزای بلند یا حساس محافظت میکند |
| تغذیه، حرکت و ثبت | سیستم راهنما، روش مبنا، نرخ تغذیه، تراز/دید در صورت ارائه | کاهش رانش تنظیمات و حرکت پنل |
| جابجایی | دستی، نیمه اتوماتیک یا درون خطی؛ جهت بارگیری/تخلیه | ادغام نیروی کار و خط تولید را تعیین میکند. |
| توان عملیاتی | تعداد پنل/ساعت پذیرفته شده در یک کار مرجع تعریف شده، با احتساب بارگیری | نقل قول ها را قابل مقایسه می کند |
| راهاندازی/تغییر | نقاط تنظیم، ذخیرهسازی دستور پخت، آزمایش تغییر | حیاتی برای تولید EMS با مخلوط بالا |
| ایمنی و خدمات رفاهی | محافظت/اینترلاک، توقف اضطراری، تخلیه، ESD و برق محلی | پشتیبانی از نصب و بهرهبرداری ایمن |
| تعمیر و نگهداری | روش تمیز کردن، روش تعویض تیغه، قطعات یدکی و فواصل بازرسی | کل هزینه مالکیت را تعیین میکند |
| اعتبارسنجی | برنامه نمونه، FAT/SAT، گزارشها، ابزارهای اندازهگیری | اظهارات بازاریابی را به شواهد تبدیل میکند |
| دامنه تجاری | اینکوترمز، نصب/آموزش، گارانتی، کانال پاسخگویی | از تعهدات بدون قیمت پس از تحویل جلوگیری میکند |
دادههای عملکرد را بین خانوادههای مختلف ماشینآلات منتقل نکنید. به عنوان مثال، یک ماشین حفاری پرسرعت CHIKIN ممکن است دقت موقعیتیابی یا ارقام RPM اسپیندل را منتشر کند، اما این مقادیر، دقت یک ماشین V-CUT نامرتبط را توصیف نمیکنند. مشخصات V-CUT باید برای مدل و پیکربندی واقعی مورد بررسی به دست آید.
هندسه شیار، ضخامت باقیمانده جان تیر و نیروی جدایش
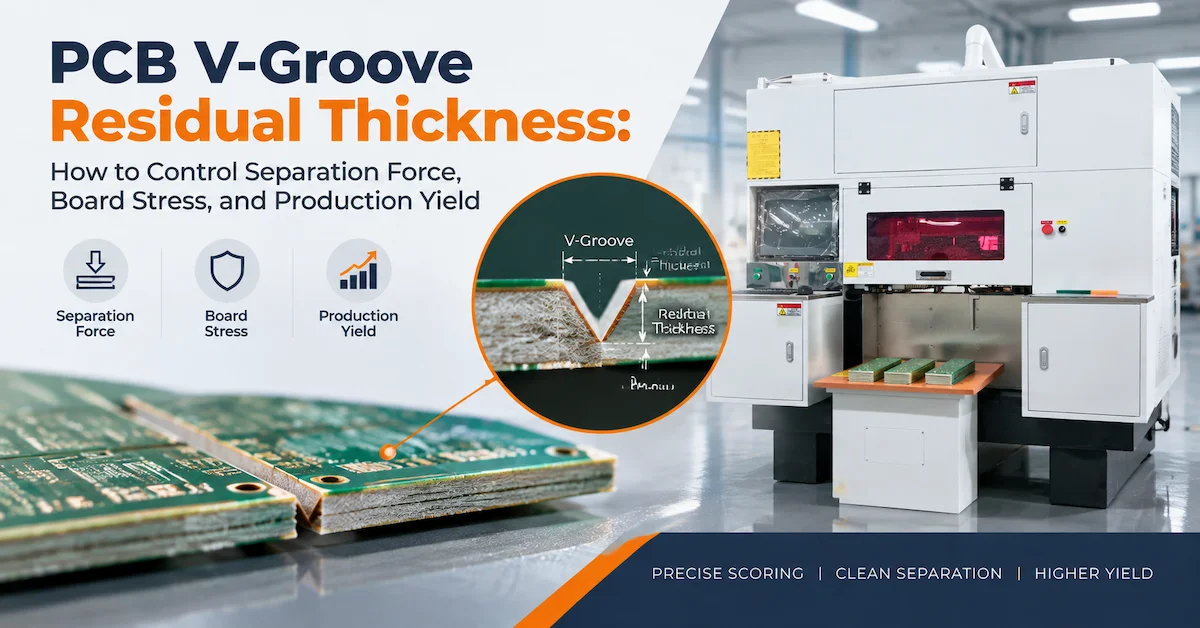
چرا ضخامت شبکه باقیمانده یک متغیر فرآیند حیاتی است؟
برای یک پنل دو طرفه خطدار، تار عنکبوت برش نخورده را میتوان تقریباً به صورت زیر بیان کرد:
ضخامت باقیمانده شبکه ≈ ضخامت کل تخته − عمق شیار بالا − عمق شیار پایین.
این رابطه برای بحثهای فرآیند مفید است، اما یک تلرانس جهانی برای محصول نیست. ساختار لایههای PCB، توزیع مس، محل شیارهای بالا و پایین، تغییر مواد و عدم قطعیت اندازهگیری بر نتیجه واقعی تأثیر میگذارند. یک برد با شبکه ضخیمتر ممکن است به نیروی جداسازی بالاتری نیاز داشته باشد؛ یک شبکه که خیلی نازک است ممکن است در حین جابجایی، حمل و نقل، چاپ استنسیل یا مونتاژ بشکند. بازه عملیاتی صحیح در طرح تأیید شده توسط مشتری و طرح اعتبارسنجی فرآیند قرار دارد.
آنچه خریداران باید روی نمونههای واقعی تأیید کنند
- نقشه امتیازدهی ارائه شده را بررسی کنید و همان مرجع مختصات برنامه دستگاه را تأیید کنید.
- محل و صاف بودن شیار V شکل را نسبت به هندسه تخته تمام شده بررسی کنید.
- با استفاده از روش تایید شده، عمق شیار نمونه یا ضخامت باقی مانده شبکه را در ابتدا، وسط و انتهای یک خط فرآوری شده اندازهگیری کنید.
- نتایج را روی پنلهایی از مکانهای مختلف در دسته مواد ورودی، از جمله پنلهایی با کمان یا تغییر ضخامت مورد انتظار، مقایسه کنید.
- مس و ورقه ورقه نزدیک شیار را از نظر پارگی، ساییدگی، لب پریدگی یا آسیب موضعی بررسی کنید.
- آزمایش جداسازی مورد نیاز را انجام دهید و لبههای حاصل و اجزای مجاور را بررسی کنید.
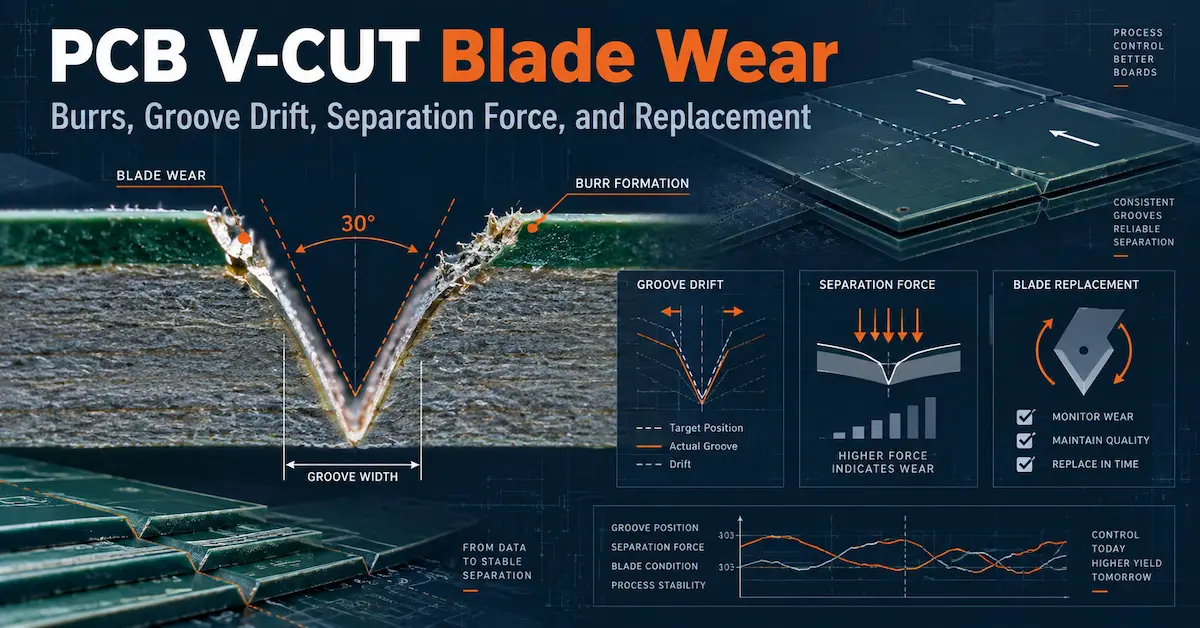
خریدار همچنین باید بپرسد که چگونه سایش برشدهنده، میزان انحراف تیغه، پشتیبانی پنل و تنظیم راهنما کنترل میشود. یک اپراتور ممکن است در ابتدا یک پنل تمیز تولید کند، اما پس از برش طولانیتر، ممکن است رانش ایجاد شود. مقاله فنی مرتبط CHIKIN در مورد سایش تیغه V-CUT PCB و رانش شیار ، بحث میکند که چرا پلیسهها و تغییرات نیروی جدایش باید به جای تعویض خودکار تیغه، باعث بررسی فرآیند شوند.
لقی قطعات یک عدد جهانی نیست
برای یک برد مونتاژ شده، فاصله ایمن از خط V-score تا MLCC، کانکتور، ترانسفورماتور یا اتصال لحیم به مونتاژ، تکیهگاه مکانیکی، جنس و روش جداسازی بستگی دارد. به عنوان یک قانون جهانی در صنعت، شماره مجوز نامشخصی را منتشر نکنید. در عوض، از تیمهای طراحی و کیفیت بخواهید مناطق حساس را شناسایی کرده و روش پیشنهادی را روی یک برد پر از قطعه، اعتبارسنجی کنند. اگر پنل نیاز به خم شدن قابل توجهی در نزدیکی قطعات شکننده دارد، یک فرآیند جداسازی متفاوت ممکن است سرمایهگذاری بهتری باشد.
کیفیت تولید: چه چیزی میتواند اشتباه پیش برود و چگونه آن را تشخیص دهیم
انتخاب تجهیزات باید شامل یک طرح واکنش به نقص باشد. جدول زیر علائم را از علل احتمالی جدا میکند؛ هیچ علامت واحدی ثابت نمیکند که یک قطعه خاص معیوب است.
| مشکل مشاهده شده | مشارکتکنندگان احتمالی | اولین بررسیها |
|---|---|---|
| عمق ناهموار شیار V | تغییر ضخامت پنل، موقعیت تیغه، تکیهگاه، آلودگی فیکسچر | عمق بالا/پایین، ضخامت پنل و تراز ابزار را اندازهگیری کنید |
| ساییدگی تیغهها یا فایبرگلاس | تیغه فرسوده، تغذیه نامناسب، ویژگیهای مواد، عدم همترازی | مقایسه شرایط تیغه، تنظیمات فرآیند و نمونههای مشابه از جنس |
| نیروی جداسازی بالا | بافت اضافی، استحکام ضعیف شیار، روش جداسازی نادرست | روند نیروی وب و سند باقیمانده را اندازهگیری کنید |
| لبپریدگیهای لبه یا ترکهای لمینت | حرکت پنل، وضعیت نادرست برش، انحراف بیش از حد | نمونههای تکیهگاه و لبه با بزرگنمایی بالا را بررسی کنید |
| آسیب متناوب برد | تغییرپذیری بارگذاری، تاب برداشتن پنلها، تغییر وسایل یا شیوههای تغییر شیفت | مقایسه تعداد قطعات، اپراتورها و تنظیمات دستگاه |
| تنش اتصال لحیم یا قطعه سرامیکی | خم شدن تخته، پشتیبانی ناکافی، قطعات خیلی نزدیک به شیار | بردهای آزمایشی پر شده را بررسی کنید و روشهای جایگزین جداسازی پنل را ارزیابی کنید. |
| خروجی کند با وجود برشهای زیاد | گلوگاه بارگیری، تنظیمات مکرر، گیر کردن یا تأخیر در بازرسی | زمان کل چرخه پنل پذیرفته شده، نه تنها حرکت دستگاه را اندازه گیری کنید |
شواهد را به سه گروه تقسیم کنید: وضعیت دستگاه ، طراحی/جنس برد ، و فرآیند جابجایی . این کار مانع از آن میشود که تیم تعمیر و نگهداری، تیغهها را تعویض کند، در حالی که علت واقعی، تاب برداشتن پنل یا عدم نصب صحیح گیرهها است. همچنین پشتیبانی از تأمینکننده را مؤثرتر میکند: عکسها، نقشههای پنل، تنظیمات دستگاه و توزیع نقصها بسیار قابل پیگیریتر از یک شکایت کلی در مورد «برش بد» هستند.
توان عملیاتی، مانده خط و هزینه به ازای هر برد پذیرفته شده
یک دستگاه برش V اتوماتیک باید در مقایسه با خط تولید ارزیابی شود، نه به صورت جداگانه. برای یک تخمین برنامهریزی ساده:
تعداد کل پنلها در ساعت = ۳۶۰۰ ÷ زمان چرخه کامل بر حسب ثانیه.
تعداد پنلهای خوب در ساعت = تعداد پنلهای ناخالص در ساعت × در دسترس بودن در حال کار × بازده تولید اولیه
برای مثال، یک چرخه فرضی ۳۰ ثانیهای، ۱۲۰ پنل ناخالص در ساعت ارائه میدهد. با در نظر گرفتن ۸۵٪ دسترسی عملیاتی و ۹۹٪ بازده عبور اول، نتیجه حدود ۱۰۱ پنل پذیرفته شده در ساعت است. این اعداد فقط نمونهای از نحوه محاسبه ظرفیت هستند؛ آنها ادعاهای محصول CHIKIN نیستند .
این چرخه باید شامل بارگیری، ترازبندی، برش یا جداسازی، حذف و بررسیهای فوری مورد نیاز باشد. برای خطی با چندین برشدهنده موازی، زمان ابزار را جدا از زمان کل ایستگاه ثبت کنید. برای یک کارخانه EMS، زمان تغییر را نیز اندازهگیری کنید: دستگاهی که در یک دسته طولانی و تکراری برنده میشود، ممکن است در یک کار کوتاه که نیاز به تنظیم مکرر راهنما یا فیکسچر دارد، شکست بخورد.
به جای قیمت تجهیزات به تنهایی، هزینه هر تخته خوب را ارزیابی کنید. یک مدل حسابداری کاربردی عبارت است از:
هزینه هر پنل پذیرفته شده = (هزینه تجهیزات تخصیص داده شده + نیروی کار + برش دهنده/مواد مصرفی + نگهداری + انرژی + دوباره کاری + هزینه زمان از کار افتادگی) ÷ پنل های پذیرفته شده.
روش دقیق حسابداری میتواند متفاوت باشد. نکته کلیدی این است که ضررهای ناشی از نقص و زمان از کارافتادگی را در کنار هزینه سرمایه لحاظ کنید، زیرا کمهزینهترین دستگاه در برگه استعلام قیمت همیشه کمهزینهترین راهحل تولید نیست.
چه مواردی را باید در درخواست استعلام قیمت دستگاه برش V-CUT ذکر کرد؟
یک RFQ قوی به سازنده تجهیزات اجازه میدهد تا دستگاهی را برای یک کاربرد واقعی توصیه کند و سوالات بعدی را کاهش دهد. در صورت اجازه شرکت خود، نقشه پنل یا دادههای Gerber/ODB++ را پیوست کنید و فایلهای محرمانه را به عنوان اطلاعات طراحی کنترلشده شناسایی کنید.
| فیلد درخواست استعلام (RFQ) | نمونهای از اطلاعات ارائه شده |
|---|---|
| عملیات مورد نیاز | ایجاد V-نمرات روی پنلهای بدون روکش / PCBA از پیش نمرهگذاری شده با depanel / نیاز به توضیح دارد |
| جنس تخته | FR-4، چند لایه FR-4، MCPCB یا سایر روشهای انباشت تعریفشده |
| ابعاد پنل | طول، عرض، ضخامت، محدودیتهای صافی و تعداد پنلبندی |
| جزئیات شیار | تعداد خطوط، جهت، الزام امتیاز بالا/پایین، هندسه یا مرجع ترسیم |
| حالت مونتاژ | پنل خالی، برد مدار چاپی (PCB) نیمه مونتاژ شده یا برد مدار چاپی (PCBA) کاملاً مونتاژ شده |
| ویژگیهای ریسک | خازنهای MLCC حساس، کانکتورها، مس نزدیک لبه، اجزای بلند |
| حجم تولید | تعداد پنل در هر شیفت، شیفت در روز، حجم اوج، تعداد SKU ها |
| روش تولید | بارگذاری دستی مستقل، نیمه خودکار یا یکپارچهسازی درون خطی |
| اهداف کیفی | روش بازرسی شیار/لبه توافق شده، محدودیتهای نقص قابل قبول |
| شرایط گیاه | ولتاژ/فرکانس، هوای فشرده، مکش، کنترلهای ESD، مساحت سطح اشغالی |
| الزامات تجاری | مقصد تحویل، شرایط حمل و نقل مورد نیاز، تاریخ نصب مورد نظر |
| درخواست اعتبارسنجی | نمونه آزمایشی، ویدئو/داده FAT، دفترچههای راهنمای اپراتور، پیشنهاد قطعات یدکی |
سپس یک قیمت فنی باید پیکربندی پیشنهادی، موارد استثنا، شرایط پذیرش قابل اندازهگیری، نیازهای اپراتور، فرضیات تغییر و محدوده خدمات پس از فروش را مشخص کند. در مواردی که یک دستگاه ویژگیهای اختیاری ارائه میدهد، مشخص کنید که آیا آنها در قیمت پایه لحاظ شدهاند یا خیر.
آیا نقشههای طراحی و اهداف تولید پنل شما آماده است؟
درخواست استعلام دستگاه برش V خود را ارسال کنید →تست پذیرش کارخانه: فرآیند را قبل از حمل و نقل اثبات کنید
یک دموی موفق و یک تست پذیرش تکرارپذیر، دو چیز متفاوت هستند. خریدار باید قبل از نهایی شدن سفارش، در مورد پروتکل FAT توافق کند، به خصوص هنگام خرید برای یک محصول با قابلیت اطمینان بالا یا یک کارخانه با بردهای مونتاژ شده گران قیمت.
یک توالی عملی FAT
- هویت و پیکربندی را تأیید کنید. مدل دستگاه، شماره برش، لوازم جانبی همراه، کنترلها و تنظیمات تأیید شده دستگاه را ثبت کنید.
- کنترلهای ایمنی را تأیید کنید. توقف اضطراری، حفاظ، قفلهای داخلی مربوطه، آلارمها، منطق راهاندازی مجدد ایمن و مستندات الکتریکی مناسب با کشور محل نصب را نشان دهید.
- نمونههای مرجع را بررسی کنید. ابعاد پنل ورودی، جنس، چیدمان و نقشه شیار را با طرح آزمایش تأیید شده مقایسه کنید.
- پردازش اولین مقاله را اجرا کنید. مراحل تنظیم، تراز، موقعیت تیغه، کیفیت شیار یا جداسازی و نتایج اندازهگیری اولیه را مستند کنید.
- این کار را روی یک دسته نماینده تکرار کنید. به جای فقط یک پنل موفق، پنلهای متوالی کافی را برای مشاهده رانش، خطاهای جابجایی و جریان واقعی آزمایش کنید.
- کیفیت را بررسی کنید. از معیارهای بازرسی توافقشده برای امتیازدهی به هندسه، لبهها، برآمدگیها، ترکها، آوارها و وضعیت برد استفاده کنید؛ در صورت لزوم، بازرسی الکتریکی یا عملکردی مربوطه را اضافه کنید.
- چرخه واقعی را ثبت کنید. شامل بارگیری و تخلیه بار توسط اپراتور، حرکت دستگاه، وقفهها و هرگونه ورودی با کیفیت فوری مورد نیاز باشد.
- در صورت لزوم، تعویض را انجام دهید. اگر دستگاه برای تولید با مخلوط بالا در نظر گرفته شده است، این کار را روی خانواده دوم پنل تکرار کنید.
- اسناد تحویل. دستورالعملهای عملیاتی، لیست قطعات یدکی، برنامه تعمیر و نگهداری، پشتیبان تنظیمات، محدوده گارانتی و فرآیند تماس با خدمات را تأیید کنید.
آستانههای قبولی/ردی FAT باید از قبل نوشته شده و با طراحی پنل و الزامات کیفی مشتری مرتبط باشند. عبارت کلی «دقت بالا» از سوی تأمینکننده، جایگزین دادههای پذیرش اندازهگیری شده نمیشود. آزمون راهاندازی یا پذیرش سایت (SAT) باید بهطور جداگانه به رابطهای تأسیسات، بهرهبرداری محلی و صلاحیت اپراتور بپردازد.
برای انتخاب بین روشهای جداسازی اساساً متفاوت، CHIKIN همچنین مقایسهای از روشهای جدایش PCB منتشر میکند. قبل از صرف تلاش برای اعتبارسنجی تجهیزات برش V برای هندسهای که برای برش روتینگ یا لیزری مناسبتر است، از این مقایسه استفاده کنید.
تعمیر و نگهداری، مواد مصرفی و قابلیت اطمینان درازمدت
عملکرد برش V با استفاده تغییر میکند. لبههای برش ساییده میشوند، رزین و گرد و غبار جمع میشوند، سطوح راهنما ممکن است آلوده شوند و اتصالات میتوانند پشتیبانی مداوم خود را از دست بدهند. بنابراین، یک برنامه پیشگیرانه باید یک برنامه نگهداری مبتنی بر زمان را با شواهد کیفیت تخته ترکیب کند.
یک سابقه عملیاتی مفید شامل شماره قطعه برش، تاریخ نصب، مواد فرآوری شده، طول برش تجمعی یا پنلهای فرآوری شده، مشاهدات بازرسی شیار/لبه، تغییرات تنظیمات و دلیل هر تعویض است. عمر تیغه را نمیتوان صادقانه با یک عدد جهانی توصیف کرد زیرا جنس، عمق شیار، ترکیب تولید و شرایط عملیاتی متفاوت است.
هنگام خرید ابزار جایگزین، نقشه اصلی ابزار، قطر، اندازه سوراخ، زاویه تیغه یا شکل دندانه، جنس، سرعت دستگاه و مشخصات شیار یا لبه مورد انتظار را ارائه دهید. CHIKIN یک محصول تیغه اره PCB V-CUT اختصاصی را فهرست میکند، اما خریداران باید قبل از اینکه هر تیغهای را به عنوان قابل تعویض در نظر بگیرند، سازگاری ابعادی و دستگاهی را تأیید کنند.
دسترسی به تعمیر و نگهداری به اندازه دفعات تعمیر و نگهداری اهمیت دارد. از تکنسینها بخواهید که نحوه تمیز کردن آوار، دسترسی به ابزار، تعویض ایمن تیغه، بازیابی تراز و تأیید اولین پنل قابل قبول پس از سرویس را نشان دهند. اگر این فرآیند بازیابی کند یا تکرار آن دشوار باشد، ممکن است مزیت بهرهوری ظاهری یک دستگاه پیچیدهتر کاهش یابد.
ارزیابی تأمینکننده: چه چیزی یک پیشنهاد دستگاه V-CUT را معتبر میکند؟
یک تأمینکننده معتبر تجهیزات باید کل سناریوی تولید را بررسی کند، نه اینکه صرفاً یک عکس و قیمت ارسال کند. درخواست کنید که یک گزارش کتبی ارائه دهند که مشخص کند آیا سیستم شیار ایجاد میکند، شیارهای موجود را جدا میکند یا هر دو عملیات را تحت شرایط خاص انجام میدهد. سپس سازگاری واقعی پنل، کنترلها، حفاظ، شواهد آزمایش نمونه، قطعات یدکی و پشتیبانی قراردادی را بررسی کنید.
شرکت CHIKIN CNC خود را به عنوان یک توسعهدهنده و تولیدکننده تجهیزات اتوماسیون PCB مستقر در شنژن، با پیشینه تحقیق و توسعه و شرکت و مروری بر مزایای خدمات ، معرفی میکند. نمونه کارهای منتشر شده آن شامل سوراخکاری/مسیریابی، گزینههای برش V و تجهیزات مرتبط است. اینها دلایل مفیدی برای درخواست بحث مهندسی هستند، اما هر مدل همچنان به برگه اطلاعات فنی تأیید شده و توافقنامه پذیرش خود نیاز دارد.
همچنین اسناد گارانتی و خدمات را با دقت مقایسه کنید. بنرهای عمومی وبسایت و صفحات هر محصول ممکن است دورهها یا سطوح پشتیبانی متفاوتی را شرح دهند. مدت دقیق گارانتی، موارد استثنا، تدارکات قطعات، ترتیبات کمک از راه دور، مسئولیتهای آموزشی و کانالهای پاسخگویی را در پیشفاکتور یا قرارداد ثبت کنید. یک وعده بازاریابی جذاب جایگزین محدوده امضا شده مختص دستگاه نمیشود.
گردش کار کارآمد برای تایید خریدار
- مهندسی: سازگاری فرآیند واقعی و طرح برد را تأیید کنید.
- کیفیت: بازرسی نمونه، ارزیابی ریسک و معیارهای پذیرش را تأیید کنید.
- تولید: تأیید ظرفیت، نیروی انسانی، تغییرات و جریان فیزیکی مواد.
- تعمیر و نگهداری/EHS: تأیید دسترسی، خدمات رفاهی، کنترلها و قابلیت سرویسدهی.
- تدارکات/مالی: کل هزینه تحویل، شرایط پشتیبانی و نتایج قابل اندازهگیری را تأیید کنید.
این بررسی بین بخشی به ویژه زمانی اهمیت دارد که تجهیزات در مراحل بعدی مونتاژ SMT نصب شوند، جایی که بردهای آسیب دیده ممکن است از قبل حاوی قطعات و نیروی کار قابل توجهی باشند.
مقایسه تأمینکننده را قابل اندازهگیری کنید.
تجهیزات PCB CHIKIN را بررسی کنید →سوالات متداول در مورد ماشینهای V-CUT
۱. آیا دستگاه V-CUT همان جداکننده PCB است؟
نه همیشه. یک دستگاه برش V ممکن است به یک سیستم برش V که شیارهایی ایجاد میکند یا به جداکنندهای که روی پنلهای از قبل برش خورده کار میکند، اشاره داشته باشد. قبل از سفارش، عملیات را کتباً تأیید کنید و یک برد نمونه را آزمایش کنید.
2. آیا دستگاه V-CUT میتواند PCB ها را پس از مونتاژ SMT برش دهد؟
برخی از پیکربندیهای جدا کردن پنل برای پنلهای PCB مونتاژ شده و از پیش خطدار طراحی شدهاند. مناسب بودن آنها به مکانیسم واقعی، تکیهگاه، فاصله ابزار، اجزای مجاور و حساسیت مونتاژ بستگی دارد. فرض نکنید که هر دستگاه شیارزنی برای تختههای پر از شیار ایمن است.
۳. آیا یک دستگاه هشت برش هشت برابر سریعتر از یک دستگاه تک برش است؟
چنین نسبتی را نمیتوان فرض کرد. چرخه کامل به هندسه تخته، میزان استفاده از برشدهنده، تغذیه، تغییر موقعیت، بازرسی و زمان از کار افتادگی بستگی دارد. پنلهای پذیرفتهشده در هر ساعت را در یک کار مشابه مقایسه کنید.
۴. آیا فرآیند برش V میتواند PCB آلومینیومی یا PCB با هسته فلزی را پردازش کند؟
احتمالاً، اما سازگاری به کل مجموعه زیرلایه، خواص مواد، طراحی ابزار، هندسه شیار و تأیید سازنده بستگی دارد. به جای اعمال خودکار تنظیمات FR-4، درخواست آزمایشهای خاص مواد را بدهید.
۵. ضخامت شبکه باقیمانده در V-scoring برد مدار چاپی چقدر است؟
این مادهای است که بین شیارهای شیار مقابل یا بین شیار و سطح معکوس در یک طرح یک طرفه باقی میماند. این ماده بر استحکام پنل و نیروی جداسازی بعدی تأثیر میگذارد. مقدار صحیح آن مختص طرح محصول و فرآیند تأیید شده است.
۶. چرا تختهها در حین جداسازی با برش V ترک میخورند یا لبپر میشوند؟
عوامل احتمالی شامل خم شدن بیش از حد، شیارهای ناهماهنگ، ضخامت باقیمانده نامناسب، ابزار فرسوده یا ناهمراستا، پشتیبانی ناکافی پنل و تغییر مواد هستند. قبل از انتخاب یک اقدام اصلاحی، شواهد دستگاه، تخته و جابجایی را با هم مقایسه کنید.
۷. کدام بهتر است: جدا کردن پنل با برش V، روتاری یا جداسازی لیزری؟
برای خطوط از پیش خطکشی شده، مستقیم و قابل دسترس، جداسازی کنترلشده با برش V میتواند انتخابی کارآمد باشد. فرزکاری برای خطوط و زبانههای پیچیده انعطافپذیرتر است. لیزر ممکن است پس از اعتبارسنجی خاص مواد و برنامهریزی استخراج، برای کاربردهای ظریف یا ظریف مناسب باشد. هیچ برنده جهانی وجود ندارد.
۸. چه مدارکی را باید برای تأمینکننده ماشین V-CUT ارسال کنم؟
نقشه برد/پنل، ضخامت، چیدمان مواد، طرح خط برش، عکسهای اجزای مجاور، مرحله فرآیند مورد نظر، حجمهای مورد انتظار، طرح خط، شرایط توان و انتظارات کیفی را ارسال کنید. در صورت امکان، فایلهای طراحی کنترلشده را نیز ضمیمه کنید.
۹. یک آزمایش پذیرش کارخانهای باید شامل چه مواردی باشد؟
حداقل: نمایش فرآیند روی مواد تأیید شده، بررسیهای ماشینآلات و ایمنی، بازرسی اولین محصول، تکرارپذیری در یک دسته مشخص، اندازهگیری زمان چرخه واقعی، تغییر در صورت لزوم، و مستندسازی نتایج پذیرش.
۱۰. خریداران چگونه باید قیمتهای دستگاه V-CUT را مقایسه کنند؟
محدوده کار تایید شده، ابزار ارائه شده، سازگاری پنل، ظرفیت برد سالم اثبات شده، ادغام خط، گارانتی، قطعات، تعمیر و نگهداری، آزمایش نمونه و کل هزینه مالکیت را مقایسه کنید. قیمت پایینتر دستگاه به طور خودکار بهترین ارزش تولید نیست.
نتیجهگیری
دستگاه برش V مناسب با تعریف صحیح فرآیند شروع میشود: تشکیل V-scores در پنلهای صلب با جدا کردن تختههای مونتاژ شده در امتداد شیارهای موجود متفاوت است. خریداران باید طرح برش و سطح اتوماسیون را با هندسه واقعی پنل، حساسیت اجزا، توان عملیاتی پذیرفته شده و ظرفیت نگهداری مطابقت دهند - نه تعداد برشهای اصلی. از نمونههای نماینده، RFQ مستند و معیارهای FAT توافق شده برای تبدیل یک دستگاه امیدوارکننده به یک تصمیم تولید کنترلشده استفاده کنید.
برای بررسی پیکربندی، نقشههای PCB، جنس، ضخامت، طراحی خط برش و خروجی هدف خود را از طریق کانال استعلام تجهیزات CHIKIN به اشتراک بگذارید.
یک ایستگاه برش یا جداسازی PCB قابل اعتمادتر برنامه ریزی کنید.
پروژه دستگاه برش V خود را مورد بحث قرار دهید →