Die Auswahl von CNC-Fräsern für Leiterplatten ist eine Fertigungsentscheidung, die direkten Einfluss auf die Qualität der Leiterplattenkanten, die Maßgenauigkeit, die Maschinenauslastung und die Werkzeugkosten hat. Ein Fräser, der bei Standard-FR4 zuverlässig arbeitet, ist möglicherweise ungeeignet für die Bearbeitung von Leiterplatten mit Aluminiumkern, schmalen Innenschlitzen oder dünnen, starr-flexiblen Konstruktionen.
Der beste Leiterplattenfräser ist derjenige, dessen Schnittgeometrie, Durchmesser, Schnittlänge, Werkzeugmaterial und Schaftaufnahme speziell auf die jeweilige Leiterplatte und die CNC-Maschine abgestimmt sind. Es gibt keinen Universalfräser, der für jedes Leiterplattenmaterial optimale Ergebnisse liefert.
Für Leiterplattenhersteller, Verfahrenstechniker und Einkaufsleiter in der Industrie beginnt der praktische Auswahlprozess mit drei Fragen: Welches Material wird bearbeitet? Welche geometrischen und qualitativen Anforderungen müssen erfüllt werden? Und kann die Maschine das ausgewählte Werkzeug unter stabilen Schnittbedingungen halten und antreiben?
Dieser Leitfaden erklärt, wie man diese Fragen beantwortet, Werkzeugtypen vergleicht, geeignete Schneidwerkzeuge prüft und einen technisch vollständigen Beschaffungsantrag erstellt.
1. Was sind PCB-CNC-Fräser?
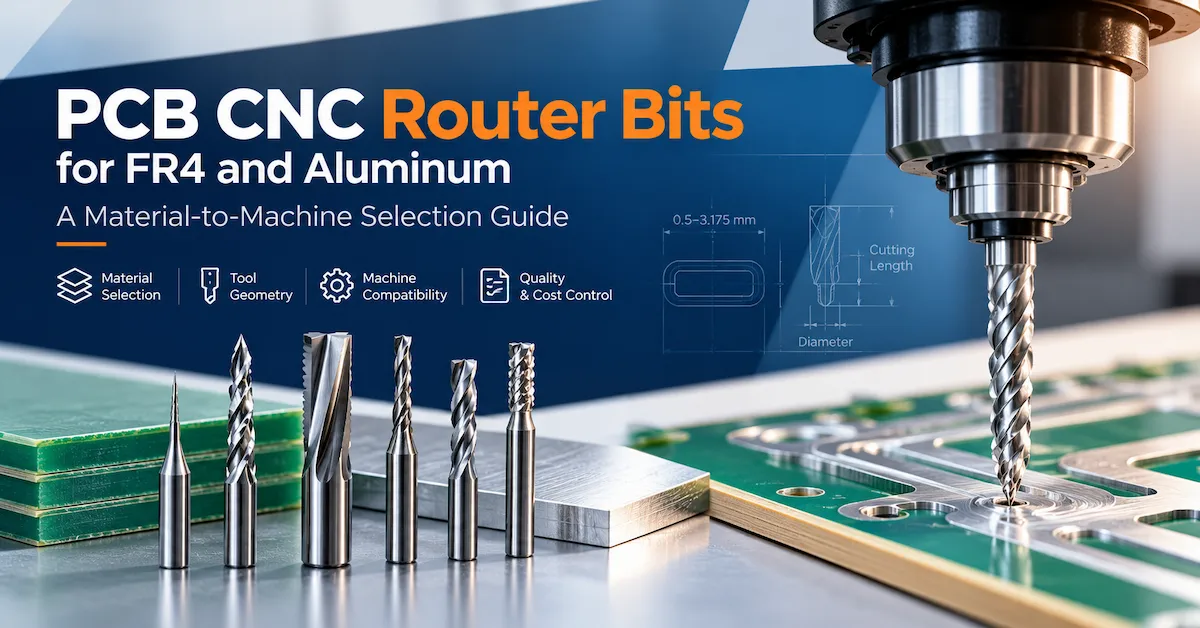
CNC-Fräser für Leiterplatten sind präzise Rotationswerkzeuge, die zur Bearbeitung von Konturen, Schlitzen, Innenöffnungen und anderen mechanischen Merkmalen auf Leiterplatten eingesetzt werden. Sie tragen Material entlang eines programmierten Pfades ab, während die Werkzeugbewegung vom CNC-System gesteuert wird.
Typische Anwendungsgebiete sind:
Verlegen von externen Leiterplattenprofilen und Panelumrissen.
Herstellung von nicht beschichteten Schlitzen und mechanischen Aussparungen.
Bearbeitung unregelmäßiger Plattenformen.
Bearbeitung ausgewählter mehrlagiger und metallkerniger Leiterplattenkonstruktionen.
Geeignete Leiterplattenfelder durch mechanisches Fräsen trennen.
Industrielle Leiterplattenfräser verwenden üblicherweise Vollhartmetall, da glasfaserverstärkte Laminate abrasiv sind und eine extrem hohe Härte erfordern.
Ein Fräser ist jedoch nicht mit einem herkömmlichen Leiterplattenbohrer austauschbar.
Ein Bohrer erzeugt Löcher primär durch axiales Schneiden. Ein Fräser hingegen ist für die Materialabtragung durch seitliche Bewegung ausgelegt. Unterschiede in Geometrie, Schnittkräften und Werkzeugkonstruktion machen diese Unterscheidung wichtig für die Spindelauswahl und die Prozesssicherheit.
Hersteller, die beide Bearbeitungsvorgänge planen, sollten die für das Bohren und Fräsen von Leiterplatten konzipierten Geräte überprüfen, anstatt anzunehmen, dass eine reine Bohrmaschine jeden Fräsvorgang abdeckt.
2. Wer benötigt die Auswahl von Fräsern für industrielle Leiterplatten?
Die Werkzeugauswahl ist besonders wichtig für Leiterplattenhersteller, die mit wiederholten Fräsprogrammen arbeiten, bei denen Maßgenauigkeit und Produktionskosten vorhersehbar bleiben müssen.
| Käufer oder Antrag | Hauptanforderung | Auswahlpriorität |
|---|---|---|
| Fabrik für die Herstellung starrer Leiterplatten | Wiederholbare Konturen und Schlitze | Hartmetallgeometrie, Schneidenqualität, Maßhaltigkeit |
| Hersteller von mehrlagigen Leiterplatten | Zuverlässige Bearbeitung in der Nähe empfindlicher Strukturen | Fräserdurchmesser, Vibration, Plattenunterstützung |
| Hersteller von Aluminium-Leiterplatten | Kontrolliertes Schneiden durch Metallkernmaterial | Geometrie von Nichteisenmetallen, Spanabfuhr, Schnittlast |
| PCB-Prototypenwerkstatt | Häufige Produktänderungen | Werkzeugvielseitig, schnelle Einrichtung, leicht zugängliche Durchmesser |
| Großserienfertigung für Leiterplatten | Wiederholbare Leistung über alle Produktionsschichten hinweg | Werkzeugkonsistenz, qualifiziertes Prozessfenster |
| Ausrüstungsbeschaffungsmanager | Zuverlässige Werkzeug- und Maschinenkompatibilität | Spezifikationen, Mustervalidierung, Lieferantendokumentation |
Nicht jede Anwendung profitiert von mechanischer Frästechnik.
Extrem empfindliche flexible Schaltungen, eng beieinander liegende Bauteile, ungestützte dünne Strukturen oder besonders hohe Belastungsgrenzen können alternative Verfahren erfordern. UV-Laserbearbeitung oder andere spezielle Trennverfahren sollten geprüft werden, wenn herkömmliche mechanische Schneidverfahren die Akzeptanzkriterien nicht erfüllen.
3. Wie man CNC-Fräser für Leiterplatten für verschiedene Materialien auswählt
Die Materialverträglichkeit sollte vor dem Vergleich der Preise für Schneidwerkzeuge sichergestellt werden.
FR4-Platinen, Metallkernplatinen und Starrflex-Konstruktionen unterscheiden sich hinsichtlich Abrasivität, Steifigkeit, Spanbildung und Reaktion auf mechanische Kräfte.
FR4- und glasfaserverstärkte Laminate
FR4 enthält eine Glasfaserverstärkung innerhalb eines Epoxidharzsystems.
Beim Fräsen trifft der Fräser wiederholt auf Glasfasern und Harz. Dies führt zu abrasivem Verschleiß und kann bei ungenauem Prozess zu Faserbruch, rauen Kanten oder Maßabweichungen führen.
Häufig werden Vollhartmetallfräser mit Geometrien eingesetzt, die für glasfaserverstärkte Laminate ausgelegt sind.
Für die routinemäßige Bearbeitung von FR4-Konturen und Nuten sind diamant- oder kreuzgeschnittene Fräsgeometrien eine Überlegung wert. Ihre vielfältigen Schneidfunktionen ermöglichen eine gleichmäßige Schnittverteilung, das beste Ergebnis hängt jedoch von der jeweiligen Werkzeugkonstruktion und dem Bearbeitungsprozess ab.
Wichtig: Diamantschliff beschreibt eine Schneidgeometrie. Er bedeutet nicht automatisch, dass das Werkzeug aus polykristallinem Diamanten besteht oder eine Diamantbeschichtung aufweist.
Leiterplatten mit Aluminiumkern und Metallkern
Aluminiumkern-Leiterplatten stellen eine andere Herausforderung beim Zuschnitt dar.
Die Metallschicht kann zu duktilen Spänen, höheren Schnittkräften und Materialanhaftungen an ungeeigneten Schneidkanten führen. Ein für abrasives FR4 optimierter Fräser ist nicht automatisch für Aluminium geeignet.
Ziehen Sie einen vom Hersteller empfohlenen Schaftfräser aus Nichteisenmetall mit geeigneter Schneidengeometrie und Spanabfuhr in Betracht.
Beurteilen Sie die Aluminiumdicke, die umgebenden dielektrischen Schichten, das freiliegende Kupfer, die Werkzeugbelastung und das Risiko der Gratbildung.
Bei Leiterplatten mit Metallkern sollte der Fräser niemals allein anhand der Leiterplattendicke ausgewählt werden . Die Zusammensetzung des gesamten Leiterplattenaufbaus ist ebenso wichtig.
Starrflex- und Dünnleiterplattenkonstruktionen
Rigid-Flex-Platten kombinieren Materialien mit unterschiedlicher Steifigkeit und unterschiedlichem Schneidverhalten.
Die mechanische Bearbeitung kann in ausgewählten starren Abschnitten sinnvoll sein, flexible Bereiche können sich jedoch unter dem Schnittdruck verformen.
Die Unterstützung der Vorrichtung, die Werkzeuggeometrie, die Schnittrichtung und die Prozessqualifizierung gewinnen besondere Bedeutung.
Wenn mechanisches Schneiden zu unzulässigen Bewegungen oder Beschädigungen führt, kann ein berührungsloses Verfahren besser geeignet sein.
Material-Werkzeug-Auswahlmatrix
| Leiterplattenmaterial | Anleitung für das Kandidatentool | Hauptverarbeitungsrisiko | Empfohlene Validierung |
|---|---|---|---|
| Standard FR4 | Vollhartmetall-Diamantfräse oder Laminat-Spezialfräse | Glasfaser-Ausbruch | Kantenprüfung und Dimensionsmessung |
| Dickes mehrlagiges FR4 | Hartmetallwerkzeug mit geeigneter Schnittlänge | Ablenkung, Hitze, Kantenschäden | Fräsprobe in voller Dicke |
| Aluminiumkern-Leiterplatte | Schneidgeometrie für Nichteisenmetalle | Metallgrate und Spanhaftung | Gratprüfung und Spindelbelastungsprüfung |
| Kupferreicher Verbundkarton | Werkzeug für den gesamten Materialstapel qualifiziert | Kupferverschmierung oder -delamination | Bewertung des Querschneidens |
| Dünne starr-flexible Leiterplatte | Kleiner, anwendungsspezifischer Fräser | Biegsame und ungestützte Kanten | Vorrichtung und Verformungsprüfung |
| Präzisions-Innenschlitze | Werkzeugdurchmesser an Nutgeometrie angepasst | Übergroße Schlitze und Eckenstörungen | Schlitzbreite und Eckabmessungen |
Dies sind vorläufige Werkzeuganweisungen, keine garantierten Spezifikationen. Die endgültige Genehmigung erfordert tatsächliche Bearbeitungsergebnisse.
4. Leiterplatten-Fräsertypen: Welche Schnittgeometrie sollten Sie wählen?
Die Schnittgeometrie beeinflusst die Spanbildung, den Schnittwiderstand, die Kantengüte und die Eignung für ein bestimmtes Material.
Professionelle Kataloge für Leiterplattenwerkzeuge unterscheiden diamantgeschliffene Ausführungen, Spanbrecherwerkzeuge, Einschneiderfräser, Zweischneider-Schaftfräser und Spezialfräser für die Endbearbeitung.
Vergleich der Fräsergeometrie
| Werkzeugtyp | Hauptmerkmal | Mögliche Anwendung | Auswahlkriterien |
|---|---|---|---|
| Diamantgeschliffener Hartmetall-Fräser | Mehrere sich kreuzende Schneidmerkmale | FR4, glasfaserverstärkte Laminate | Faserzustand und Staubabsaugung beurteilen |
| Spanbrecher-Fräser | Unterbrochene oder spezialisierte Schneidkanten | Ausgewählte Laminat-Fräsverfahren | Spanabfuhr und Kantenbearbeitung prüfen. |
| Einschneider-Schaftfräser | Großer Chipplatz | Bestimmte Aluminium- und Nichteisenmetallbearbeitungen | Oberflächenbeschaffenheit und Schnittstabilität prüfen |
| Zweischneidiger Schaftfräser | Zwei durchgehende Schneidkanten | Präzisionskonturierung und ausgewählte Metalle | Spanbelastung und Material aufeinander abstimmen |
| Mehrschneidiges Finish-Werkzeug | Zusätzliche Schneidkanten | Ausgewählte Oberflächenbehandlungen | Prüfen Sie die verfügbare Chip-Freigrenze. |
| Diamantbeschichtetes oder PCD-Werkzeug | Verschleißfeste Schneidtechnologie | Bestimmte Produktionsverfahren mit hohem Abrieb | Bewerten Sie Kosten, Geometrie und bewährte Anwendungslebensdauer. |
Ein Zweischneiderfräser ist nicht generell besser als ein diamantgeschliffener Leiterplattenfräser.
Beispielsweise kann eine Leiterplatte mit Aluminiumkern von einer anderen Spanabfuhrstrategie profitieren als abrasive FR4-Platten. Selbst zwei Fräser mit gleichem Durchmesser können sich aufgrund ihrer Schneidkantengeometrie unterschiedlich verhalten.
Der korrekte Vergleich bezieht sich auf die Abnahme der fertigen Platine und nicht nur auf die Anzahl der Nuten.
5. Technische Spezifikationen, die vor der Bestellung von PCB-CNC-Fräsern zu bestätigen sind
Eine Anfrage für Industriewerkzeuge sollte mehr als nur den Fräserdurchmesser beschreiben.
Checkliste für PCB-Fräserspezifikationen
| Spezifikation | Was zu bestätigen ist | Warum das wichtig ist |
|---|---|---|
| Schnittdurchmesser | Nenndurchmesser und tatsächliche Toleranz | Steuert die Schlitzbreite und die erreichbare interne Geometrie |
| Schnittlänge | Effektive Länge der Schneidkanten | Bestimmt den Materialdickeneingriff |
| Schaftdurchmesser | Exakte Schaftgröße und Toleranz | Muss in die zugelassene Spannzange oder den Halter passen. |
| Gesamtlänge | Gesamtlänge des Schneidwerkzeugs | Beeinflusst Werkzeugfreiheit und Magazinkompatibilität |
| Flötengeometrie | Diamantgeschliffen, einflötenförmig, zweiflötenförmig, Spezialanfertigung | Beeinflusst das Schneideverhalten |
| Werkzeugmaterial | Vollhartmetall oder anderes spezifiziertes Material | Beeinflusst Steifigkeit und Verschleißverhalten |
| Beschichtung | Unbeschichtet, diamantbeschichtet oder andere geeignete Oberflächenbehandlung | Muss dem tatsächlichen Material entsprechen |
| Drehrichtung | Erforderliche Spindel und Schnittrichtung | Verhindert fehlerhaftes Einrasten des Schneidwerkzeugs |
| Maximal zulässige Drehzahl | Betriebsgrenze des Werkzeuglieferanten | Unterstützt sichere Betriebsbedingungen |
| Auslaufanforderung | Zulässige Werkzeug- und Montagehalterungsabweichung | Einflüsse auf den effektiven Schnittdurchmesser |
| Identifikation | Herstellercode und Produktionslos | Unterstützt die Rückverfolgbarkeit von Einkauf und Qualität |
Wie beeinflusst der Durchmesser die Schlitzbreite?
Ein Fräser muss physisch zu dem zu bearbeitenden Merkmal passen.
Bei einem geraden Durchgang entlang der Mittellinie entspricht die nominelle Schnittbreite in etwa dem Werkzeugdurchmesser. Die tatsächlichen Ergebnisse hängen jedoch auch von Rundlauffehlern, Durchbiegung, Werkzeugverschleiß, Maschinenbewegung und Prozesseinstellungen ab.
Bei einer 90-Grad-Innenecke hinterlässt ein zylindrischer Fräser ebenfalls einen Inneneckenradius. Ein Fräser mit einem Nenndurchmesser von 1,0 mm kann mit herkömmlichen mechanischen Fräsmethoden keine perfekt scharfe Innenecke erzeugen.
Der Werkzeugdurchmesser sollte daher anhand der tatsächlichen technischen Zeichnung und nicht anhand einer allgemeinen Katalogempfehlung ausgewählt werden.
Warum das Kürzen wichtig ist
Die Schnittlänge muss zum Material und zum programmierten Eingriff passen.
Ein übermäßig langes, freiliegendes Werkzeug kann weniger steif sein als nötig, insbesondere bei kleinen Durchmessern.
Ein zu kurzer Fräser kann jedoch unbearbeitetes Material hinterlassen oder zu ungeeignetem Kontakt außerhalb des Schneidbereichs führen.
Vergleichen Sie die nutzbare Schnittlänge, die Plattendicke, den Vorrichtungsabstand, den Werkzeugüberstand und die geplanten Schnittdurchgänge.
6. Wie wirken Spindeldrehzahl, Vorschubgeschwindigkeit und Werkzeuggeometrie zusammen?
Die Auswahl des richtigen Bits ist nur ein Teil eines zuverlässigen Leiterplatten-Routingprozesses.
Spindeldrehzahl, programmierter Vorschub, Werkzeugeingriff, Schnitttiefe und Plattenunterstützung beeinflussen die Interaktion des Fräsers mit dem Material.
Für einen herkömmlichen Nutfräser gilt vereinfacht folgende Vorschubbeziehung:
Vorschubgeschwindigkeit (mm/min) = Spindeldrehzahl (U/min) × Anzahl der Schneiden × Vorschub pro Zahn (mm/Zahn)
Diese Beziehung hilft Ingenieuren, die Wechselwirkung zwischen Drehzahl und Spanbelastung zu verstehen.
Allerdings sollte diese Methode nicht mechanisch auf jeden diamantgeschliffenen oder fräserartigen Fräser angewendet werden, da sich die Schneidkantenanordnung von der eines herkömmlichen Schaftfräsers unterscheidet.
Für die Produktionseinrichtung:
Ermitteln Sie den vom Hersteller des Schneidwerkzeugs empfohlenen Betriebsbereich.
Prüfen Sie die Einschränkungen der Frässpindel und des Halters.
Nutzen Sie das tatsächliche Material und die Schnitttechnik, um Testeinstellungen zu erstellen.
Prüfen Sie die Kantenbearbeitung, die Schlitze und die Maßgenauigkeit.
Vor der Produktionssteigerung sollte ein stabiles Betriebsfenster genehmigt werden.
Eine Maschine, die für 60.000 U/min ausgelegt ist, bedeutet nicht, dass jeder Fräser mit 60.000 U/min arbeiten sollte.
Die geeignete Drehzahl muss im Hinblick auf Werkzeugbeschränkungen, Material, Durchmesser, Belastung und Maschinenkonfiguration überprüft werden.
7. Wie man PCB-Fräser vor der Serienproduktion qualifiziert
Ein niedriger Stückpreis ist nur bedingt wertvoll, wenn das Werkzeug instabile Ergebnisse liefert.
Statt Fräser nur anhand von Katalogspezifikationen freizugeben, sollten Leiterplattenhersteller ein dokumentiertes Bearbeitungsqualifizierungsverfahren anwenden.
Schritt 1: Die Bewerbungsanforderungen festlegen
Wählen Sie eine repräsentative Leiterplatte aus, die die relevantesten Herausforderungen in der Fertigung beinhaltet.
Erfassen Sie Materialkonstruktion, Dicke, Kupferkonfiguration, minimale Schlitzbreite, Umrissabmessungen, erforderliche Kantenbearbeitung und Produktionsvolumen.
Schritt 2: Physikalische Kompatibilität überprüfen
Prüfen Sie, ob der Werkzeugschaft in die zugelassene Halterung passt und ob die freiliegende Länge ausreichend Freiraum bietet.
Prüfen Sie vor der Montage den Zustand des Schneidwerkzeugs und der Halterung.
Gehen Sie nicht davon aus, dass alle Werkzeuge mit dem gleichen Schneiddurchmesser identische Schaftabmessungen haben.
Schritt 3: Einen kontrollierten Test vorbereiten
Verwenden Sie ein definiertes Platinenmuster, ein Routing-Programm, eine Vorrichtung und eine Staubabsaugung.
Beginnen Sie mit konservativen, vom Hersteller freigegebenen Schnittbedingungen. Notieren Sie Spindeldrehzahl, Vorschub, Schnitttiefe, Werkzeugkennzeichnung und Maschinenposition.
Schritt 4: Fertige Bauteile prüfen
Messen Sie die tatsächlichen Schlitzbreiten, Konturen und kritischen Merkmale.
Prüfen Sie gegebenenfalls auf Beschädigungen an den Kanten, Kupfergrate, Glasfaserbrüche, Delaminationen und Verformungen.
Bewerten Sie mehrere Muster, anstatt sich auf ein einziges akzeptables Board zu verlassen.
Schritt 5: Wiederholbarkeit überprüfen
Wiederholen Sie den Test unter geeigneten Produktionsbedingungen.
Bei Mehrspindelmaschinen sollte geprüft werden, ob unterschiedliche Spindelköpfe bei Verwendung gleichwertiger Werkzeuge konsistente Ergebnisse liefern.
Schritt 6: Werkzeugspezifikation genehmigen
Sobald ein Kandidat die vereinbarten Anforderungen erfüllt, werden seine Spezifikationen und sein qualifiziertes Betriebsfenster erfasst.
Geben Sie die Akzeptanzgrenzen, die zugelassenen Materialkombinationen, die Prüfhäufigkeit und die Bedingungen an, die eine erneute Qualifizierung erfordern.
Dadurch wird ein gewöhnlicher Einkaufsartikel in ein Werkzeug für die kontrollierte Produktion umgewandelt.
8. Qualitätskontrolle und anwendbare Leiterplatten-Abnahmestandards
Werkzeuglieferanten und Gerätehersteller sollten die Endproduktprüfung nicht durch die Behauptung einer hohen Maschinengenauigkeit ersetzen.
Die Positionierungsvorgabe einer Maschine unterscheidet sich von der gemessenen Toleranz eines fertigen Leiterplattenprofils.
Bei starren Leiterplatten können sich Ingenieure auf die jeweils geltenden Ausgaben von IPC-A-600, Acceptability of Printed Boards , und IPC-6012, Qualification and Performance Specification for Rigid Printed Boards , sowie auf Kundenzeichnungen und vertragliche Abnahmebedingungen beziehen.
Diese Normen beziehen sich auf die Akzeptanz und Leistung von Leiterplatten, nicht aber auf die Zertifizierung einer bestimmten Fräsermarke.
Bei der Planung von Inspektionen sollte Folgendes berücksichtigt werden:
| Qualitätsprüfung | Praktische Inspektionsmethode | Typisches Problem |
|---|---|---|
| Fertige Gliederung | Optische oder kalibrierte Dimensionsmessung | Profilabweichung |
| Schlitzbreite | Geeignete dimensionelle Messgeräte | Überdimensionierte oder zu kleine Öffnungen |
| Brettkante | Vergrößerte Sichtprüfung | Faserausreißen oder Absplittern |
| Kupferkante | Optische Inspektion | Grate oder beschädigte Leiter |
| Materialintegrität | Geeignete visuelle oder Querschnittsuntersuchung | Delamination oder Rissbildung |
| Prozesskonsistenz | Wiederholte Probenmessungen | Direkter Vergleich oder Chargenvariation |
Die Akzeptanzgrenzen müssen sich aus den geltenden Konstruktions- und Fertigungsanforderungen ergeben – nicht aus unbegründeten allgemeinen Toleranzen.
9. Wie beeinflusst die Auswahl der CNC-Maschine die Leistung des Fräsers?
Selbst ein korrekt spezifiziertes Hartmetallwerkzeug kann schlecht funktionieren, wenn die Maschine, die Spindel, die Vorrichtung oder der Werkzeugmanagementprozess ungeeignet sind.
Für Leiterplattenhersteller, die eine Investition in neue Anlagen erwägen, bietet CHIKIN CNC verschiedene Bohr- und Fräskonfigurationen an.
CHIKIN CNC-Maschinenvergleich für Fräswerkzeuge
| Maschine | Veröffentlichte Konfiguration | Werkzeugüberlegungen | Typische Käuferanforderung |
|---|---|---|---|
| CK-02R | 2 Spindeln, 60.000 U/min, 1,8 kW pro Spindel | Prüfen Sie die Werkzeugaufnahmeschnittstelle und die einheitlichen Einstellungen an allen Köpfen. | Leiterplattenrouting für mittlere Stückzahlen |
| CK-04R | 4 Spindeln, 60.000 U/min, 1,8 kW pro Spindel | Werkzeugqualifizierung über mehrere Spindeln hinweg koordinieren | Wiederholte Arbeiten an Paneelen mit höherem Volumen |
| 1 Bohrer + 1 Route mit CCD | Spezielle Bohr- und Frässpindeln, CCD-Positionierung | Spezifikationen für separate Bohr- und Fräswerkzeuge | Kombinierte Prozesse mit bildgestützter Ausrichtung |
Der angegebene Durchmesserbereich für Fräswerkzeuge der mit einem CCD-Sensor ausgestatteten Maschine beträgt 0,5–3,175 mm. Werkzeughalterabmessungen, Schnittlängen, unterstützte Geometrie und endgültige Kompatibilität müssen für die gewählte Konfiguration noch bestätigt werden.
CHIKIN nennt unter anderem den automatischen Werkzeugwechsel, die Werkzeuglängenmessung, die Werkzeugdurchmessererkennung und die Werkzeugbrucherkennung als Funktionen dieser produktionsorientierten Plattformen.
Solche Funktionen unterstützen zwar einen besser kontrollierten Arbeitsablauf, messen aber nicht automatisch den Verschleiß an den Schneidkanten und garantieren auch keine fertige Leiterplattenqualität.
Für Anlagen, die verschiedene Konfigurationen vergleichen, ist die entscheidende Frage nicht einfach die Anzahl der verfügbaren Spindeln. Vielmehr geht es darum, ob das vorgeschlagene System das qualifizierte Werkzeug halten, antreiben, messen und verwalten kann und gleichzeitig die geforderte Leistung erbringt.
10. Welche kommerziellen Risiken birgt der Kauf der falschen Fräser?
Die günstigsten Leiterplattenfräser sind nicht unbedingt die beste Kaufentscheidung.
Eine aussagekräftigere Bewertung berücksichtigt den akzeptierten Output und die durch die Werkzeugwahl entstehenden zusätzlichen Betriebskosten.
Werkzeugkosten pro abgenommenem Panel = Gesamtausgaben für Fräswerkzeuge ÷ Anzahl der abgenommenen Panels
Beispielsweise kann ein preisgünstigerer Plotter mehr Änderungen, zusätzliche Kontrollen oder Nacharbeiten erfordern. Eine teurere Alternative kann hingegen ein besseres Ergebnis liefern, wenn sie gleichmäßig einwandfreie Platten produziert.
Bei der Berechnung sollte zwischen geschätzten Einsparungen und im Rahmen der Qualifizierung nachgewiesenen Ergebnissen unterschieden werden.
Zu den weiteren Beschaffungsrisiken gehören nicht übereinstimmende Schaftgrößen, uneinheitliche Schneidgeometrie zwischen den Lieferantenchargen, unzureichende Schnittlänge, mangelhafte Verpackung, fehlende Chargenkennzeichnung und ungenaue Lieferzusagen.
Für umfassendere Investitionsentscheidungen im Bereich der Leiterplatten-Fräsmaschinen berücksichtigt der CHIKIN-Gesamtkostenleitfaden Werkzeuge, Staubabsaugung, Wartung und andere Betriebskostenfaktoren.
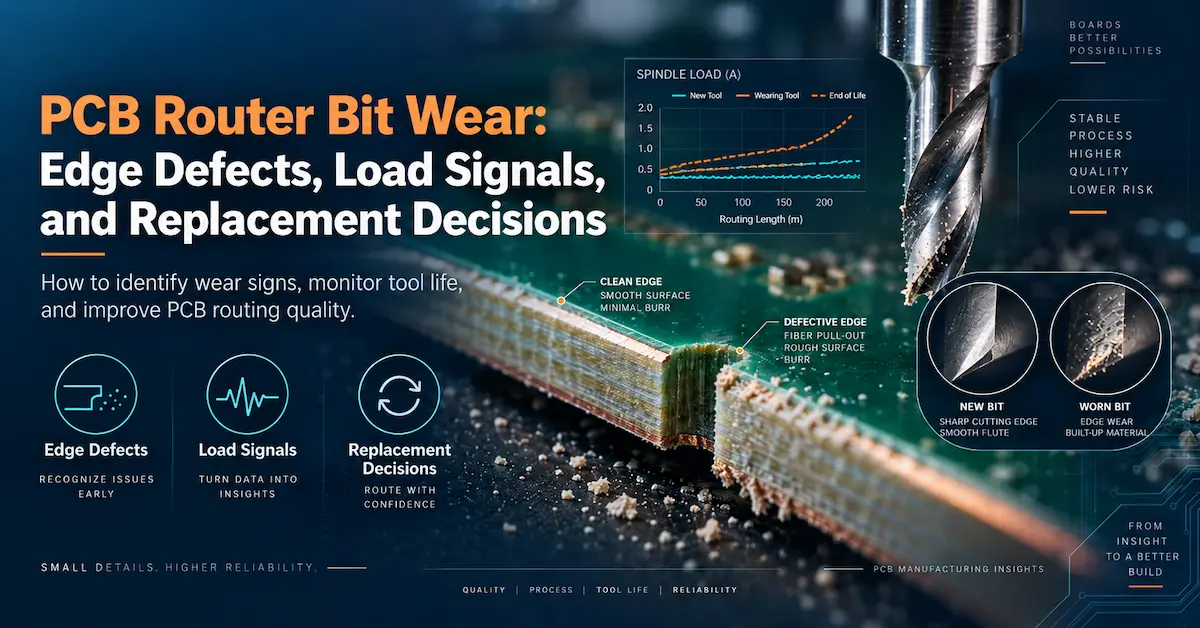
Die Verschleißgrenzen und die laufende Verschleißdiagnose sollten unabhängig von der Werkzeugauswahl behandelt werden. Weitere Informationen hierzu finden Sie im bestehenden Leitfaden zum Verschleiß und Austausch von Leiterplattenfräsern .
11. Standard- versus kundenspezifische Leiterplattenfräser: Wann ist eine spezielle Ausführung erforderlich?
Standard-Schneidmaschinen sind oft geeignet, wenn Plattenmaterial, Geometrie und Betriebsbedingungen innerhalb des validierten Produktsortiments eines Lieferanten liegen.
Die Anfertigung eines kundenspezifischen Fräsers kann sich lohnen, wenn eine Anwendung eine ungewöhnliche Schnittlänge, einen eingeschränkten Zugang zur Nut, spezifische Kanteneigenschaften, eine spezielle Nutgeometrie oder eine Kombination von Materialien erfordert, die mit Standardfräsern nicht zufriedenstellend bearbeitet werden können.
Bevor Sie kundenspezifische PCB-Routing-Tools anfordern, definieren Sie das Fertigungsproblem in messbaren Größen.
Bitten Sie den Werkzeughersteller, die Maßgenauigkeit, die Materialverträglichkeit, die Verfügbarkeit von Mustern, die Prüfdokumentation, die Mindestbestellmenge und den Liefertermin zu bestätigen.
Für CHIKIN-Maschinenprojekte können Käufer Spindelkompatibilität, Werkzeugschnittstellen, Prozessanforderungen und die passende Maschinenkonfiguration besprechen. Die Verfügbarkeit bestimmter Fräsertypen oder Sonderanfertigungen muss separat geprüft werden; das Maschinenprogramm garantiert nicht, dass jede Fräsergeometrie vorrätig ist.
12. Anfrage für CNC-Fräser für Leiterplatten: Was sollten industrielle Käufer einreichen?
Eine technisch vollständige Angebotsanfrage verringert das Risiko, ein zwar attraktives, aber unpassendes Angebot zu erhalten.
| Informationen zur Angebotsanfrage | Angaben |
|---|---|
| Leiterplattenmaterial | FR4, Mehrschicht-, Aluminiumkern-, Starrflex- oder andere Konstruktionen |
| Materialstärke | Nenndicke, Abweichung und jegliche Routing-Schicht |
| Platinengeometrie | Fräszeichnung, Mindestschlitz, Konturen, Innenradien |
| Werkzeugbedarf | Bevorzugter Durchmesser, Schnittlänge, Geometrie, Schaft |
| Maschineninformationen | Spezifikation für Marke, Modell, Spindel, Halter oder Spannzange |
| Prozessbedingungen | Aktuelle Geschwindigkeit, Vorschub, Frästiefe und Extraktionsmethode |
| Qualitätsanforderung | Maßgrenzen, visuelle Akzeptanz, kritische Merkmale |
| Produktionsvolumen | Erwartete Anzahl an Paneelen pro Schicht und Produktmix |
| Bestehende Probleme | Bruch, Grate, Vibrationen, Ausschusskanten oder geringe Ausstoßleistung |
| Kommerzieller Umfang | Muster, Werkzeugmengen, Dokumentation, Lieferort |
Müssen Sie die Werkzeug- und Maschinenkompatibilität für Ihre Leiterplattenfertigungslinie überprüfen?
CHIKIN CNC, betrieben von Shenzhen ChiKin Automation Equipment Co., Ltd., entwickelt PCB-Bohr- und Fräsmaschinen für industrielle Leiterplattenbearbeitungsanwendungen.
Entdecken Sie das CHIKIN-Sortiment an Leiterplattenbohr- und -fräsmaschinen oder kontaktieren Sie CHIKIN CNC mit Angaben zu Ihrem Leiterplattenmaterial, Ihrer Fräszeichnung, Ihrem Produktionsziel und den aktuellen Spezifikationen Ihres Fräsers.
Ziel ist es, einen Maschinen- und Werkzeugansatz zu finden, der anhand Ihrer tatsächlichen Fertigungsanforderungen validiert werden kann – und nicht, einen Fräser nur auf Basis des Katalogdurchmessers zu empfehlen.
13. Häufig gestellte Fragen zu CNC-Fräsern für Leiterplatten
1. Welche CNC-Fräser eignen sich am besten für die Bearbeitung von FR4-Platinen?
Für abrasive, glasfaserverstärkte Laminate sind Vollhartmetall-Fräser eine gängige Wahl. Diamantgeschnittene Geometrien sind zwar einen Versuch wert, das beste Werkzeug hängt jedoch von der Plattenstärke, der gewünschten Kantengüte, der Nutgeometrie, dem Zustand der Spindel und den zugelassenen Schnittparametern ab.
2. Werden diamantgeschnittene Fräser aus Diamant hergestellt?
Nicht unbedingt. Diamantschliff beschreibt üblicherweise ein mehrschneidiges Schneidmuster. Ein diamantbeschichtetes Werkzeug oder ein PKD-Fräser verwendet eine andere Materialtechnologie. Käufer sollten das tatsächliche Substrat und die Beschichtung überprüfen, anstatt sich auf die Produktbezeichnung zu verlassen.
3. Kann der gleiche Leiterplattenfräser sowohl FR4- als auch Aluminium-Leiterplatten bearbeiten?
Erst wenn der Lieferant des Schneidwerkzeugs die Eignung bestätigt und der Prozess qualifiziert wurde. Glasfaserverstärktes Laminat und Aluminium weisen unterschiedliches Schneidverhalten auf, daher sollte nicht davon ausgegangen werden, dass eine Geometrie für beide Materialien optimal ist.
4. Welcher Fräserdurchmesser eignet sich am besten für Leiterplattenschlitze?
Die Antwort hängt von der Nennnutbreite, den erforderlichen Toleranzen, der Geometrie der Innenecken, dem Maschinenrundlauf und den verfügbaren Fräsergrößen ab. Wählen Sie den Fräser anhand der technischen Zeichnung aus und überprüfen Sie das tatsächliche Ergebnis durch eine Probebearbeitung.
5. Sollte ich für das Fräsen von Aluminium-Leiterplatten einen Einschneider- oder einen Zweischneiderfräser verwenden?
Je nach Aluminiumkonstruktion und Bearbeitungsbedingungen können beide Geometrien in Betracht gezogen werden. Spanabfuhr, Schnittkraft, Oberflächenqualität, Steifigkeit und die Empfehlungen des Werkzeugherstellers sind zu berücksichtigen. Keine der beiden Konstruktionen ist generell überlegen.
6. Worin besteht der Unterschied zwischen einem Leiterplattenbohrer und einem Leiterplattenfräser?
Ein Bohrer erzeugt primär Löcher durch axiale Schnitte. Ein Schaftfräser oder Oberfräser ist für die Materialabtragung bei seitlicher Bewegung ausgelegt. Werkzeuggeometrie und Maschinenkompatibilität müssen dem jeweiligen Bearbeitungszweck entsprechen.
7. Sind 0,5-mm-Fräser für das industrielle Leiterplatten-Routing geeignet?
Sie eignen sich für bestimmte Anwendungen mit feinen Strukturen, sofern Maschine, Halterung, Schnittbedingungen und Plattenmaterial dies zulassen. Bei Fräsern mit kleinem Durchmesser ist besondere Sorgfalt hinsichtlich Rundlaufgenauigkeit, Durchbiegung und Bruchgefahr geboten. Die Verfügbarkeit von Werkzeugen allein garantiert noch keine Prozessfähigkeit.
8. Können Fräser die Ablösung von Leiterplatten beeinflussen?
Ja. Ungeeignete Schnittkräfte, eine ungünstige Geometrie, mangelhafte Unterstützung und ungeeignete Verarbeitungsbedingungen können zu Laminatschäden führen. Delaminationen können jedoch auch durch den Materialzustand oder andere Fertigungsfaktoren bedingt sein. Analysieren Sie den gesamten Prozess, bevor Sie den Fräser verantwortlich machen.
9. Wie sollte ein Leiterplattenhersteller die Lieferanten von Fräsern vergleichen?
Stellen Sie identische Zeichnungen, Materialinformationen, Qualitätsanforderungen und Prüfbedingungen bereit. Vergleichen Sie Maßgenauigkeit, Stichprobenergebnisse, Kennzeichnung und Rückverfolgbarkeit, anwendbare Spezifikationen, qualifizierte Produkte und Geschäftsbedingungen – nicht nur den Stückpreis.
10. Kann CHIKIN CNC bei der Beurteilung der Kompatibilität von Fräsern helfen?
CHIKIN CNC bietet Maschinen zum Bohren und Fräsen von Leiterplatten mit verschiedenen Spindel- und Automatisierungskonfigurationen. Käufer können ihre Leiterplattenzeichnungen, Werkzeugdetails und Produktionsanforderungen zur Prüfung der Maschinenkompatibilität einreichen. Die Verfügbarkeit bestimmter Fräser, die Lieferung kundenspezifischer Werkzeuge und die Bearbeitungsleistung werden für jedes Projekt individuell geprüft.
Abschluss
Die Auswahl der richtigen CNC-Fräser für Leiterplatten erfordert eine umfassende Bewertung des Leiterplattenmaterials, der Schnittgeometrie, des Durchmessers, der Werkzeuglänge, der Maschinenschnittstelle und der Anforderungen an die Qualität der fertigen Leiterplatte.
Bei FR4-Leiterplatten sind eine abriebfeste Hartmetallgeometrie und kontrollierter Faserschnitt wichtige Faktoren. Bei Leiterplatten mit Aluminiumkern erfordern Spanbildung, Gratkontrolle und eine geeignete Nichteisenmetall-Schneidgeometrie zusätzliche Aufmerksamkeit. Feine Nuten und Mehrlagenkonstruktionen erfordern eine sorgfältige Abstimmung zwischen Werkzeugen, CNC-Bearbeitung, Leiterplattenhalterung und Qualitätskontrolle.
Die zuverlässigste Beschaffungsmethode besteht darin, den gesamten Prozess an repräsentativen Testfeldern zu prüfen, bevor Folgeaufträge freigegeben werden. Eine erfolgreiche Auswahl zeichnet sich durch eine stabile und zufriedenstellende Produktionsleistung aus – nicht allein durch die Schnittgeschwindigkeit oder den niedrigsten Preis des Schneidwerkzeugs.
Für Leiterplattenhersteller, die ein neues Frässystem planen oder die Werkzeugkompatibilität mit bestehenden Anlagen überprüfen, bietet CHIKIN CNC Bohr- und Fräsmaschinenkonfigurationen an, die auf unterschiedliche Produktionsanforderungen zugeschnitten sind.
Kontaktieren Sie CHIKIN CNC für eine technische Geräteprüfung und übermitteln Sie uns Ihr Leiterplattenmaterial, Ihre Routing-Dateien, die Spezifikationen Ihrer Fräser und die gewünschte Ausgabemenge. Eine klar definierte Anwendung ist die beste Grundlage für einen zuverlässigen Fräsprozess und eine fundierte Investition in Ihre Ausrüstung.