Die Wahl der richtigen Bohrer für die Leiterplattenfertigung ist für Hersteller, die hochdichte, mehrlagige und präzise Leiterplatten verarbeiten, unerlässlich. Ein ungeeigneter Mikrobohrer kann zu Abweichungen in der Lochposition, übermäßiger Gratbildung, Harzverschmierung, Werkzeugbruch und unnötigen Produktionsunterbrechungen führen.
Der richtige Leiterplattenbohrer muss zum erforderlichen Lochdurchmesser, Leiterplattenaufbau, den Schnittbedingungen und dem Spannsystem der Werkzeugmaschine passen. Eine Hochgeschwindigkeitsspindel allein kann einen ungeeigneten Bohrer oder einen schlecht kontrollierten Bohrprozess nicht kompensieren.
Für B2B-Einkaufsteams sollte die Werkzeugauswahl mit den Spezifikationen für das fertige Bohrloch beginnen und mit der dokumentierten Produktionsqualifizierung enden – und nicht mit einem bloßen Vergleich der Bohrpreise.
Dieser Leitfaden erklärt, wie man Hartmetall-Mikrobohrer bewertet, die CNC-Kompatibilität bestätigt, Lieferantenspezifikationen vergleicht und eine praktische Angebotsanfrage (RFQ) erstellt.
1. Was sind Bohrer für Leiterplattenbohrmaschinen?
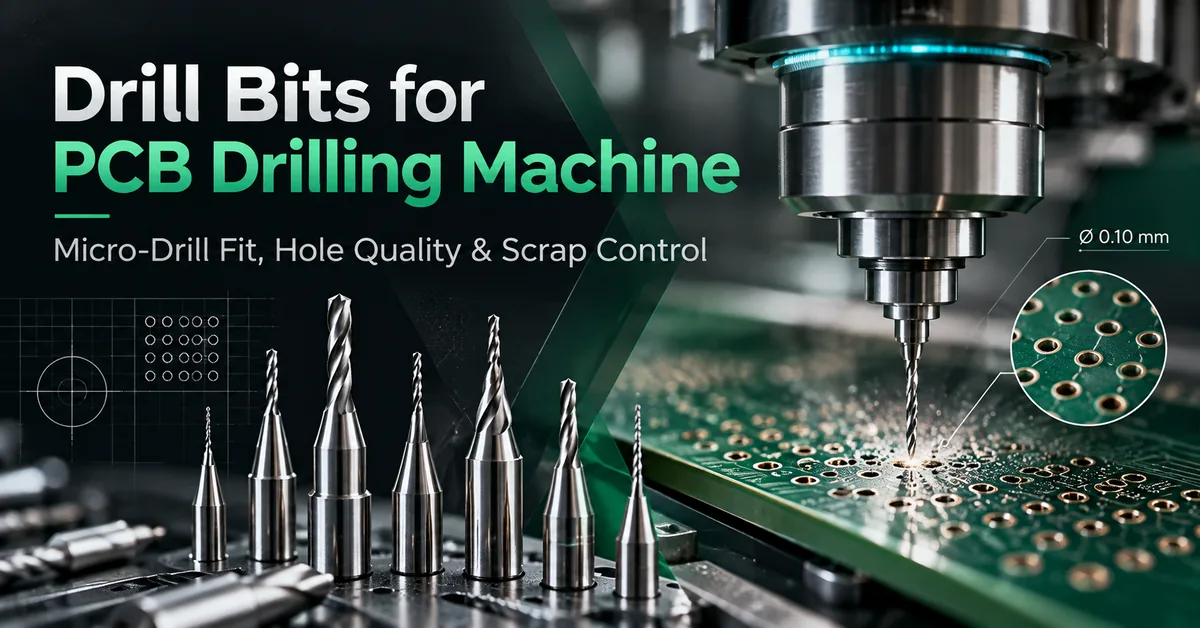
PCB-Bohrer sind Präzisionsschneidwerkzeuge, die dazu dienen, Löcher in Leiterplatten vor nachfolgenden Fertigungsschritten wie dem Entschmieren und der Durchsteckmetallisierung zu erzeugen.
Beim industriellen Bohren von Leiterplatten werden häufig Werkzeuge mit kleinem Durchmesser in schnelllaufenden CNC-Spindeln eingesetzt. Die Werkzeuge müssen Materialien wie Epoxidharz, Glasfaserverstärkung, Kupfer und andere Laminatbestandteile durchtrennen und dabei eine akzeptable Lochposition und Wandqualität gewährleisten.
Im Gegensatz zu herkömmlichen Allzweckbohrern werden PCB-Mikrobohrer für anspruchsvolle Bedingungen ausgewählt, die wiederholte Bohrungen, abrasive Materialien und kontrollierte Maßvorgaben erfordern.
Typische Anwendungsgebiete sind:
Durchkontaktierungsvorbereitung in mehrlagigen Leiterplatten.
Mechanische Bohrung in geeigneten Plattenkonstruktionen.
Anschlussdrähte und Steckerlöcher für Bauteile.
Montage- und mechanische Befestigungslöcher.
Registrierungs- und Werkzeugbohrungen.
Präzisionsbohrungen in ausgewählten starren und Speziallaminaten.
Für das Bohren von Leiterplatten wird häufig massives Wolframcarbid verwendet, da seine Härte und Verschleißfestigkeit für abrasive glasfaserverstärkte Materialien geeignet sind.
Allerdings sollten nicht alle Bohrungen mechanisch durchgeführt werden. Sehr kleine Blind-Mikrovias und andere hochdichte Verbindungsmerkmale erfordern unter Umständen Laserbohrungen.
Für welche Käufer sind spezielle Mikrobohrer für Leiterplatten erforderlich?
Zu den Hauptabnehmern zählen Leiterplattenhersteller, HDI-Hersteller, Hersteller von Mehrlagenplatinen, Produktionsingenieure, Wartungsteams für Anlagen und Einkaufsleiter, die für Bohrverbrauchsmaterialien zuständig sind.
Sie benötigen Werkzeuge, die wiederholbare, akzeptierte Ergebnisse, eine zuverlässige Maschinenintegration und eine vorhersehbare Beschaffungsqualität gewährleisten.
2. Wie man PCB-Bohrer für verschiedene Leiterplattenmaterialien auswählt
Die Materialbeschaffenheit ist eine der ersten Variablen, die bei der Auswahl einer Bohrmaschine berücksichtigt werden müssen.
Unterschiedliche Substrate erzeugen unterschiedliche Schnittkräfte, Temperaturen, Verschleißmuster und Lochwanddefekte.
FR4 Leiterplattenbohrung
FR4 enthält Glasfaserverstärkung und Epoxidharz.
Glasfasern wirken abrasiv, während Harz durch die Bohrhitze beeinträchtigt werden kann. Ein ungeeigneter Bohrer oder ein ungeeignetes Verfahren können zu rauen Bohrlochwänden, Beschädigungen der Glasfasern und Harzverschmierungen führen.
Für diese Anwendung werden häufig Vollhartmetallbohrer mit feinem Korn verwendet.
Ingenieure sollten die Geometrie des Bohrers, die Qualität der Bohrspitze, die Nutenkonstruktion und die vom Lieferanten empfohlenen Betriebsbedingungen bewerten.
Mehrlagige Leiterplattenbohrung
Bei Mehrlagenplatinen sind zusätzliche Überlegungen hinsichtlich Kupferschichten, Ausrichtung, Bohrtiefe und nachfolgender Beschichtung erforderlich.
Der Bohrer muss durch die gesamte Laminatkonstruktion hindurch akzeptable Löcher erzeugen – er darf nicht nur die Platte durchdringen.
Die Position des Lochs, die Wechselwirkung mit Kupfer, der Wandzustand und die Zuverlässigkeit des fertigen durchkontaktierten Lochs sind entscheidende Bewertungsfaktoren.
Spezial- und Hochfrequenzlaminate
PTFE-basierte und keramikgefüllte Laminate erfordern möglicherweise andere Bohrstrategien als Standard-FR4.
Beispielsweise behandelt die technische Verarbeitungsanleitung von AGC Multi Material für RF-35TC und RF-60TC die Geometrie der Hartmetallspitze, die Spanbelastung, die Spannutenlänge, die Eintrittsmaterialien und die Häufigkeit des Bohrerwechsels.
Diese Empfehlungen gelten für die genannten Werkstoffe und sollten nicht als universelle FR4-Bohrparameter betrachtet werden.
Materialverträglichkeitsvergleich
| Leiterplattenmaterial | Kandidatenübungstyp | Hauptanliegen | Qualifikationspriorität |
|---|---|---|---|
| Standard FR4 | Vollhartmetall-Leiterplattenbohrer | Abrasiver Verschleiß und Harzschmierung | Lochwandzustand |
| Mehrschichtiges FR4 | Präzisions-Mikrobohrer aus Hartmetall | Registrierung und Lochkonsistenz | Lage und Querschnitt |
| Hochdichte, starre Leiterplatte | Hartmetallbohrer mit kleinem Durchmesser | Durchbiegung und Bruch | Bohrstabilität und Mindestanforderungen an die Merkmale |
| Keramikgefülltes Laminat | Anwendungsgeeignetes Hartmetall- oder beschichtetes Werkzeug | Abrasives Füllmittel und Werkzeuglebensdauer | Materialspezifischer Test |
| PTFE-basiertes Laminat | Laminatkompatibler Präzisionsbohrer | Harzschmieren und Hitze | Leitfaden zur Lieferantenabwicklung |
| Aluminiumkern-Leiterplatte | Das Werkzeug ist für den gesamten Metall/Dielektrikum-Schichtaufbau qualifiziert. | Gratbildung, Schnittlast und Materialübergang | Full-Stack-Sample-Bohrungen |
Wichtiger Hinweis für die Beschaffung: Genehmigen Sie einen Leiterplattenbohrer nicht allein deshalb, weil sein Durchmesser mit der Zeichnung übereinstimmt. Prüfen Sie die Eignung für die gesamte Materialkonstruktion.
3. Durchmesser des Leiterplattenbohrers: Gebohrtes Loch vs. Fertiges Loch
Eines der wichtigsten Unterscheidungsmerkmale beim Einkauf ist der Unterschied zwischen Bohrdurchmesser und fertigem Lochdurchmesser.
Bei durchmetallisierten Durchgangslöchern entspricht der mechanische Bohrdurchmesser nicht unbedingt dem endgültigen Lochdurchmesser nach der Metallisierung.
Die Kupferplattierung und andere Prozesseffekte beeinflussen das fertige Erscheinungsbild der Öffnung.
Daher kann ein Lieferant die richtige Bohrergröße nicht allein anhand der endgültigen Lochanforderung bestimmen, ohne den Beschichtungsprozess und die Toleranzstrategie des Herstellers zu verstehen.
Für jede Lochfamilie kommunizieren Sie:
Erforderlicher fertiger Bohrungsdurchmesser.
Kennzeichnung: verchromt oder unverchromt.
Toleranz des Lochdurchmessers.
Plattenstärke und Material.
Mindestanforderungen an den Ring oder die Registrierung.
Anwendbare Kundenzeichnung und Prüfspezifikation.
Führt ein kleinerer Bohrer immer zu einer höheren Präzision auf Leiterplatten?
NEIN.
Kleinere Werkzeuge können kleinere Löcher erzeugen, aber ihre Steifigkeit und Widerstandsfähigkeit gegen seitliche Belastung nehmen im Allgemeinen mit abnehmendem Durchmesser ab.
Rundlaufgenauigkeit, Werkzeugüberstand, Stapelhöhe und Schnittparameter gewinnen zunehmend an Bedeutung.
Wählen Sie den kleinsten Durchmesser, der die Konstruktions- und Fertigungsanforderungen erfüllt – nicht das kleinste Werkzeug, das im Katalog angeboten wird.
4. Wesentliche technische Spezifikationen für die Beschaffung von Leiterplattenbohrern
Eine technisch vollständige Spezifikation für den Kauf einer Bohrmaschine sollte den Bohrer, seine Montageschnittstelle und seinen vorgesehenen Einsatzzweck angeben.
PCB-Mikrobohrspezifikationstabelle
| Spezifikation | Beschaffungsanforderung | Bedeutung für die Fertigung |
|---|---|---|
| Bohrdurchmesser | Nenngröße und Toleranz | Lochgrößenkontrolle |
| Schaftdurchmesser | Exakte Montageabmessungen | Spindelhalterkompatibilität |
| Gesamtlänge | Gesamtwerkzeuglänge | Maschinen- und Magazinfreiheit |
| Flötenlänge | Effektive Schnitt- und Spanabfuhrlänge | Bohrtiefenfähigkeit |
| Punktgeometrie | vom Werkzeuglieferanten vorgegebene Punktkonfiguration | Zentrierungs- und Schneideverhalten |
| Helixgeometrie | Materialverträgliche Flötenkonstruktion | Chip-Abfuhr |
| Hartmetallqualität | Definierte Materialgüte oder Lieferantenspezifikation | Verschleiß- und Brucheigenschaften |
| Beschichtung | Unbeschichtete oder validierte beschichtete Option | Anwendungsspezifische Werkzeugleistung |
| Werkzeugkragen | Halsbandabmessungen und -positionierung (falls verwendet) | Automatische Werkzeughandhabung |
| Maximale Betriebsgeschwindigkeit | Vom Hersteller genehmigte Bedingungen | Sicherer Prozessablauf |
| Werkzeugidentifizierung | Teilenummer und Losnummer | Produktionsrückverfolgbarkeit |
| Inspektionsdokumentation | Abmessungen und zugehörige Prüfprotokolle | Wareneingangsprüfung |
Warum ist die Schaftgröße wichtig?
Ein gängiger Schaftdurchmesser für industrielle Leiterplattenbohrer beträgt 3,175 mm (1/8 Zoll), es gibt aber auch andere Größen.
Ein übereinstimmender Nenndurchmesser des Schafts bestätigt nicht automatisch die Kompatibilität.
Die Spannzange bzw. der Halter der Maschine, die Spannmethode, die Werkzeuglänge, die Kragenposition und der automatische Werkzeugwechsler müssen alle das gewählte Werkzeug unterstützen.
Käufer sollten vor der Bestellung größerer Mengen von Bohrern die genauen Spezifikationen des Halters erfragen.
Warum ist die Flötenlänge wichtig?
Die Nutlänge beeinflusst die für das Eindringen in das Material und den Späneabtransport verfügbare Bohrtiefe.
Eine zu kurze Nut kann zu Freigängigkeitsproblemen führen. Eine zu lange, schlanke Schneidgeometrie kann das Risiko von Durchbiegungen erhöhen.
Die geeignete Länge hängt vom Leiterplattenaufbau, dem Eintrittsmaterial, dem Stützmaterial und der zulässigen Eindringtiefe ab.
5. Passende Bohrer für CHIKIN Leiterplattenbohrmaschinen
Die Kompatibilität mit Werkzeugmaschinen ist genauso wichtig wie die Bohrerspezifikation selbst.
CHIKIN CNC, betrieben von Shenzhen ChiKin Automation Equipment Co., Ltd., entwickelt Präzisions-PCB-Bohranlagen und zugehörige automatisierte Anlagen für die industrielle Leiterplattenfertigung.
Das veröffentlichte Angebot an Bohrmaschinen umfasst Ausführungen mit zwei und vier Spindeln.
Kompatibilität der Bohrwerkzeuge CK-02D und CK-04D
| Spezifikation | CK-02D | CK-04D |
|---|---|---|
| Maschinentyp | Spezielle Leiterplattenbohrung | Spezielle Leiterplattenbohrung |
| Anzahl der Spindeln | 2 | 4 |
| Veröffentlichte Spindeldrehzahl | 160.000–200.000 U/min | 160.000–200.000 U/min |
| Veröffentlichter Werkzeugdurchmesserbereich | 0,15–6,35 mm | 0,15–6,35 mm |
| Spindelleistung | 0,85 kW pro Spindel | 0,85 kW pro Spindel |
| Werkzeugverwaltung | Automatischer Werkzeugwechsel | Automatischer Werkzeugwechsel |
| Werkzeugprüfung | Längen-, Durchmesser- und Werkzeugbrucherkennung | Längen-, Durchmesser- und Werkzeugbrucherkennung |
| Wichtigste Kaufüberlegungen | Ausgewogene Bohrleistung mit zwei Spindeln | Höhere Parallelbohrkapazität |
Die Spezifikationen basieren auf den veröffentlichten Produktbeschreibungen von CHIKIN. Die endgültige Kompatibilität von Spindel, Halter, Magazin und Werkzeugen muss für die bestellte Maschinenkonfiguration bestätigt werden.
Die CK-02D 2-Spindel-Leiterplattenbohrmaschine ist eine Überlegung wert für Fabriken, die automatisiertes Doppelspindelbohren benötigen.
Die CK-04D 4-Spindel-Leiterplattenbohrmaschine bietet eine Vier-Spindel-Konfiguration für Betriebe, die zusätzliche Produktionskapazität benötigen.
Beide Produktbeschreibungen beinhalten Hochgeschwindigkeitsspindelsysteme, Granitmaschinenstrukturen und automatische Werkzeugverwaltungsfunktionen.
Wichtig: Eine angegebene Spindeldrehzahl von 200.000 U/min bedeutet nicht, dass jeder Bohrdurchmesser mit dieser Drehzahl betrieben werden kann.
Die Schnittvorgaben des Herstellers, die Einschränkungen des Werkzeughalters, das Bohrmaterial und die tatsächlichen Prozessanforderungen bestimmen die geeigneten Einstellungen.
Ebenso wenig darf die veröffentlichte Positioniergenauigkeit der Ausrüstung als garantierte Toleranz für das fertige Bohrloch dargestellt werden.
6. Wie beeinflussen Eingangsmaterialien, Stützplatten und Stapelhöhe das Bohren?
Selbst hochwertige Hartmetallbohrer können bei falscher Vorbereitung des Platinenstapels zu schlechten Bohrlöchern führen.
Ein komplettes Bohrsetup umfasst das Leiterplattenmaterial, die Einlegeplatte, die Stützplatte, die Fixiervorrichtung, die Spindel und das Absaugsystem.
Einstiegsmaterial
Einbohrunterlagen schützen die Plattenoberfläche und erleichtern das Einbohren.
Je nach Verfahren können geeignete Materialien auch die Entstehung von Eintrittsgraten reduzieren und den anfänglichen Eingriff der Bohrspitze verbessern.
Bei der Auswahl sollten die Materialverträglichkeit, der Bohrdurchmesser und die geplante Stapelanordnung berücksichtigt werden.
Sicherungsmaterial
Stützplatten stützen das Werkstück beim Austritt des Bohrers.
Eine ungeeignete oder beschädigte Stütze kann zu Austrittsgraten, Verunreinigungen und ungleichmäßiger Bohrlochqualität führen.
Stapelhöhe
Das Bohren mehrerer Platten kann die Leistung pro Bohrzyklus verbessern, aber eine größere Stapeldicke erhöht auch den effektiven Schneideingriff.
Ein dünner Mikrobohrer muss beim Abtransport der Späne über die gesamte Bohrtiefe ausreichend steif bleiben.
Es gibt keine allgemein gültige Anzahl von Paneelen pro Stapel. Die Grenze hängt von der Materialbeschaffenheit, dem Bohrdurchmesser, der Nutgeometrie und den Qualitätsanforderungen ab.
Einen detaillierteren Prozessvergleich finden Sie im CHIKIN- Leitfaden zur Stapelhöhe beim PCB-Bohrvorgang .
7. Spindeldrehzahl, Vorschubgeschwindigkeit und Mikrobohrleistung
Die korrekten Schnittparameter sind für die Aufrechterhaltung der Zuverlässigkeit von Mikrobohrern unerlässlich.
Beim Bohren ist der Vorschub pro Umdrehung eine nützliche Prozessvariable.
Vorschubgeschwindigkeit (mm/min) = Spindeldrehzahl (U/min) × Vorschub pro Umdrehung (mm/U)
Diese Beziehung beschreibt den programmierten axialen Vorschub, stellt aber allein keine sichere Schnittbedingung dar.
Ein geeignetes Verfahren muss auch den Bohrdurchmesser, das Material, die Spitzengeometrie, die Bohrtiefe, den Spanabtransport und die vom Hersteller empfohlenen Grenzwerte berücksichtigen.
Zu hoher Vorschub kann das Risiko von Materialermüdung und Materialbruch erhöhen. Ungeeignete Kombinationen aus Schnittgeschwindigkeit und Vorschub können zu hitzebedingten Lochfehlern oder ineffizientem Schneiden führen.
Für die Produktionsqualifizierung:
Beginnen Sie mit den Verfahrensempfehlungen der Werkzeug- und Laminathersteller.
Prüfen Sie die tatsächliche Kompatibilität von Spindel und Halter.
Ein kontrolliertes Probebohrungsprogramm einrichten.
Prüfen Sie den Lochdurchmesser, die Lage, Grate und den Wandzustand.
Wiederholen Sie den Test mit einer repräsentativen Anzahl von Bohrmaschinen.
Protokollieren Sie die genehmigten Einstellungen nach Werkzeug- und Materialkombination.
Vermeiden Sie es, während der Fehlersuche gleichzeitig Drehzahl, Vorschub, Stapelhöhe und Werkzeuglieferanten zu ändern.
8. Häufige Bohrfehler bei Leiterplatten und wie man sie untersucht
Ein Bohrfehler bedeutet nicht automatisch, dass der Bohrer defekt ist.
Der Zustand der Maschine, die Vorrichtungen, Materialabweichungen, Eingangs- und Backup-Platinen sowie programmierte Einstellungen können ähnliche Symptome hervorrufen.
| Defekt | Mögliche Einflussfaktoren | Erste Untersuchung |
|---|---|---|
| Defekter Mikrobohrer | Überlastung, Rundlauffehler, mangelhafte Unterstützung, ungeeignete Geometrie | Werkzeug, Halter, Schnittparameter |
| Übergroße Löcher | Werkzeugrundlauf, falscher Durchmesser, Messabweichung | Werkzeugidentifizierung und Metrologie |
| Variation der Lochposition | Brettbewegung, Registrierung, Bohrerablenkung | Vorrichtung, Ausrichtung, Positionierung |
| Eintrittsgrate | Eintrittsmaterial, Schneideingriff, Bohrzustand | Eingangsprotokoll und Werkzeugprüfung |
| Ausstiegsgrate | Unzureichende Datensicherung, Werkzeugverschleiß | Backup- und Eindringtiefe |
| Harzschmiere | Wärme, Materialeigenschaften, Schneidprozess | Lochwandbewertung und Parameterprüfung |
| Raue Lochwände | Werkzeugzustand, Material, Spanabfuhr | Querschnitts- und Prozessinspektion |
| Uneinheitliche Ergebnisse über verschiedene Spindeln hinweg | Unterschiedliche Halter, Rundlauf, Kalibrierung, Werkzeugchargen | Direkter kontrollierter Vergleich |
Wenn die Abweichung der Lochposition das Hauptproblem darstellt, bietet der CHIKIN PCB-Lochpositionsgenauigkeitsleitfaden einen separaten Diagnoserahmen.
Bei Problemen mit der Werkzeugaufnahme erklärt der Leitfaden zur Reinigung von Spindelspannzangen für Leiterplatten , wie man Verunreinigungen, Sitz und Rundlauf untersucht, ohne anzunehmen, dass der Austausch eines Bohrers das Problem löst.
9. Qualitätskontrolle: Wie sollten Leiterplattenhersteller einen neuen Bohrer qualifizieren?
Industrielle Abnehmer sollten Mikrobohrer anhand repräsentativer Produktionsergebnisse genehmigen.
Das Maßzertifikat eines Lieferanten ist zwar nützlich, kann aber nicht unabhängig beweisen, dass die Schneidemaschine alle Anforderungen an die fertigen Platten erfüllt.
Empfohlenes Qualifizierungsverfahren
Schritt 1 – Wareneingangskontrolle
Prüfen Sie die Teilenummern, den Durchmesser, die Schaftgröße, die Gesamtlänge, die Nutgeometrie, den Zustand und die Chargenkennung.
Schritt 2 – Maschinenkompatibilität
Prüfen Sie den zugelassenen Halter, die Einbautiefe, den Werkzeugwechsler und den entsprechenden Freiraum.
Schritt 3 – Probebohrung
Verwenden Sie Original-Produktionsmaterial und ein kontrolliertes Bohrprogramm. Geben Sie repräsentative Lochgrößen und Platinenpositionen an.
Schritt 4 – Fertigbohrlochprüfung
Messen Sie die Geometrie und Position der Bohrung. Prüfen Sie auf Grate, Schmierstellen, Wandbeschaffenheit und andere kritische Mängel.
Schritt 5 – Werkzeuglebensdauerbewertung
Überwachen Sie die Bohrlochqualität in verschiedenen Phasen des Bohrvorgangs. Legen Sie ein anwendungsspezifisches Austauschkriterium fest.
Schritt 6 – Produktionsfreigabe
Akzeptierte Werkzeugspezifikationen, Maschinenkonfiguration, Schnittbedingungen, Inspektionsergebnisse und Lieferantenlosanforderungen dokumentieren.
Für die Abnahme fertiger Leiterplatten können die jeweiligen Kundenanforderungen und die anwendbaren Ausgaben von IPC-A-600 und IPC-6012 einen anerkannten Qualitätsrahmen bieten.
Diese Normen stellen keine Zertifizierung einer einzelnen Bohrermarke dar.
Die endgültigen Abnahmekriterien müssen mit der Leiterplattenzeichnung des Kunden und den vereinbarten Fertigungsanforderungen übereinstimmen.
10. Warum die Werkzeugkosten pro akzeptiertem Loch wichtiger sind als der Stückpreis
Der Preisvergleich ist eine wichtige Aufgabe beim Kauf, aber das günstigste Schneidgerät bietet möglicherweise nicht die niedrigsten Herstellungskosten.
Eine aussagekräftigere Kennzahl ist:
Kosten der Bohrwerkzeuge pro akzeptiertem Bohrloch = Gesamtausgaben für Bohrwerkzeuge ÷ Anzahl der akzeptierten Bohrlöcher
Für die Berechnung sollten tatsächliche Qualifizierungsdaten und nicht die geschätzte Werkzeugstandzeit verwendet werden.
Zu den zusätzlichen Kosten gehören Maschinenstillstände, Werkzeugwechsel, Inspektionen, Ausschuss von Paneelen und Schäden durch gebrochene Bohrer.
Produktionsleiter sollten auch die Anzahl der akzeptierten Löcher pro Maschinenstunde messen, anstatt anzunehmen, dass die Spindelanzahl sich direkt in eine proportionale Produktionsmenge umrechnen lässt.
Checkliste für den Vergleich von Gewerbeimmobilien
| Bewertungsfaktor | Warum Käufer es vergleichen sollten |
|---|---|
| Preis pro Bohrmaschine | anfängliche Ausgaben für Verbrauchsmaterialien |
| Anzahl qualifizierter Treffer | Nutzbare Werkzeugstandzeit unter definierten Bedingungen |
| Ausgabe des akzeptierten Lochs | Tatsächlicher Herstellungswert |
| Bohrerbruchhäufigkeit | Risiko ungeplanter Unterbrechungen |
| Gleichbleibende Lochqualität | Ausschuss- und Nacharbeitsrisiko |
| Werkzeugwechselzeit | Produktionsverfügbarkeit |
| Chargenkonsistenz | Belastung durch Requalifizierung und Wareneingangsprüfung |
| Lieferzuverlässigkeit des Lieferanten | Risiko des Verbrauchsmaterialbestands |
Eine Vierspindelmaschine kann zusätzliche Kapazität bieten, die tatsächliche Steigerung hängt jedoch vom Platinenlayout, Werkzeugwechseln, Maschinenauslastung und dem genehmigten Produktionsprozess ab.
Ebenso ist eine längere Werkzeugstandzeit nur dann von Vorteil, wenn die Bohrungsqualität akzeptabel bleibt.
11. Standard- vs. kundenspezifische Leiterplattenbohrer: Was sollten Käufer anfragen?
Standard-Hartmetall-Mikrobohrer sind oft geeignet, wenn der erforderliche Durchmesser, die Schnittlänge, die Geometrie und die Halterungsschnittstelle einer etablierten Werkzeugspezifikation entsprechen.
Für ungewöhnliche Plattenstärken, anspruchsvolle Laminatkonstruktionen, eingeschränkten Zugang oder Prozesse, bei denen Standardwerkzeuge die Qualitätsanforderungen nicht erfüllen können, müssen möglicherweise spezielle Bohrerkonstruktionen in Betracht gezogen werden.
Eine Anfrage für Sonderanfertigungen von Werkzeugen sollte die technische Problemstellung und deren Akzeptanzkriterien beinhalten und nicht einfach nur die Anforderung eines stärkeren oder langlebigeren Bohrers.
Bitten Sie den Werkzeuglieferanten um Klärung:
Verfügbare Durchmesser- und Toleranzoptionen.
Hartmetallsubstrat und Schnittgeometrie.
Kompatible Materialien und Prozessbeschränkungen.
Inspektions- und Chargenrückverfolgbarkeitsdokumentation.
Mustermengen und Unterstützung bei der Qualifizierung.
Mindestbestellmenge und bestätigte Lieferzeit.
Optionen für Nachmahlung oder Wiederverwendung, sofern anwendbar.
Das Kerngeschäft von CHIKIN liegt im Bereich der Leiterplattenbohr- und -fräsmaschinen. Informationen zu spezifischen Bohrerbeständen, kundenspezifischen Fräserfertigungen und Werkzeuglieferungen sollten direkt mit den Kunden abgestimmt und nicht einfach vorausgesetzt werden.
Bei Projekten zur Geräteintegration liegt der Schwerpunkt darauf, sicherzustellen, dass die vorgeschlagene Bohr- und Maschinenkonfiguration gemeinsam qualifiziert werden kann.
12. Checkliste für Angebotsanfragen zu Leiterplattenbohrern für die B2B-Beschaffung
Eine klare Angebotsanfrage hilft Lieferanten, die Anwendung zu verstehen und verringert das Risiko, Werkzeuge zu erhalten, die zwar den Nenndurchmesser haben, aber in der Produktion versagen.
| Erforderliche Informationen | Was der Käufer bereitstellen sollte |
|---|---|
| Leiterplattenmaterial | FR4, mehrschichtig, PTFE-basiert, Metallkern oder andere |
| Plattenkonstruktion | Dicke, Lagen, Kupfer und Materialstapel |
| Bohrungsspezifikation | Bohrergröße, Endgröße, Toleranz, beschichtet/unbeschichtet |
| Werkzeugschnittstelle | Schaftgröße, Haltertyp, Anforderungen an den Werkzeugkragen |
| Maschinenmodell | CNC-Hersteller, Spindelkonfiguration, Drehzahlgrenzen |
| Prozessinformationen | Eingangsmaterial, Sicherung, Stapelhöhe, aktuelle Parameter |
| Qualitätsanforderungen | Bohrungsgeometrie, Ausrichtung, Wand- und Gratabnahme |
| Produktionsbedarf | Erforderliche Bohrleistung, Werkzeugverbrauch, Schichtmuster |
| Bestehende Probleme | Bohrerbruch, Schmierung, Positionsabweichung, Ausfallzeit |
| Kommerzielle Anforderungen | Muster, Menge, Dokumentation, Lieferung und Support |
Fordern Sie eine Kompatibilitätsprüfung für CHIKIN CNC-Maschinen und Werkzeuge an.
Wenn Ihre Fabrik neue Bohranlagen evaluiert, beginnen Sie mit den eigentlichen Anforderungen an die Leiterplatte und das Werkzeug.
CHIKIN CNC bietet spezielle Mehrspindel-Leiterplattenbohrmaschinen und zugehörige Präzisionsgeräte für die industrielle Fertigung an.
Für eine praxisorientierte Besprechung der Ausrüstung geben Sie bitte Ihr Plattenmaterial, die Plattengröße, die Lochgrößenverteilung, das Produktionsziel und die geplanten Bohrspezifikationen an.
Das Ingenieurteam kann die vorgeschlagene Maschinenkonfiguration prüfen und besprechen, welche Werkzeugschnittstellen und Betriebsfähigkeiten vor dem Kauf noch bestätigt werden müssen.
Kontaktieren Sie CHIKIN CNC für ein Angebot für eine Bohrmaschine und fügen Sie Ihre Leiterplattenzeichnungen sowie Ihre aktuellen Herausforderungen in der Fertigung bei.
13. Häufig gestellte Fragen zu Bohrern für die Leiterplattenbohrmaschinenproduktion
1. Welches Material eignet sich am besten für Bohrer von Leiterplattenbohrmaschinen?
Für das Bohren von Leiterplatten in der Industrie wird häufig Vollhartmetall verwendet, da es Härte und Verschleißfestigkeit bietet, die für abrasive, glasfaserverstärkte Laminate geeignet sind. Die genaue Hartmetallsorte und Geometrie müssen für die jeweilige Anwendung qualifiziert sein.
2. Welche Bohrergrößen werden bei der Leiterplattenherstellung verwendet?
Beim Bohren von Leiterplatten werden unterschiedliche Durchmesser für Durchkontaktierungen, Bauteillöcher, Werkzeugbohrungen und mechanische Merkmale verwendet. Die Bohrwerkzeuge CK-02D und CK-04D von CHIKIN decken einen Durchmesserbereich von 0,15–6,35 mm ab; die tatsächlich nutzbare Größe und die Schnittbedingungen müssen jedoch für jede Anwendung individuell geprüft werden.
3. Sind Leiterplattenbohrer mit 3,175 mm Schaft universell einsetzbar?
Nein. Obwohl 3,175 mm ein gängiger Schaftdurchmesser ist, variieren Haltergeometrie, Spannanforderungen, Werkzeuglänge, Spannhülsen und die Kompatibilität mit automatischen Werkzeugwechselsystemen. Prüfen Sie daher immer die Spezifikationen der installierten Spindel und des Halters.
4. Kann eine Leiterplattenbohrmaschine die gleichen Bohrer für FR4 und PTFE verwenden?
Erst wenn der Werkzeuglieferant die entsprechenden Materialien freigibt und die Musterqualifizierung akzeptable Ergebnisse bestätigt, gelten diese Anforderungen. PTFE-basierte und keramikgefüllte Laminate erfordern unter Umständen andere Schnittparameter und Werkzeugführungsregeln als Standard-FR4.
5. Wie viele Löcher kann ein Hartmetall-Leiterplattenbohrer erzeugen?
Es gibt keine allgemeingültige Garantie für die Anzahl der Treffer. Die Werkzeugstandzeit hängt von Durchmesser, Material, Stapelhöhe, Schnittgeschwindigkeit, Vorschub, geforderter Bohrungsqualität und weiteren Prozessfaktoren ab. Die zulässige Trefferzahl wird durch kontrollierte Qualifizierung ermittelt.
6. Was führt zum Bruch kleiner Leiterplattenbohrer?
Mögliche Ursachen sind zu hohe Schnittkraft, unzureichende Spanabfuhr, ungeeignete Werkzeuggeometrie, hoher Rundlauffehler, falsche Einspannung, Werkstückbewegung oder zu starker Eingriff des Werkzeugstapels. Eine systematische Untersuchung ist erforderlich, um die eigentliche Ursache zu ermitteln.
7. Benötigt eine Spindel mit 200.000 U/min spezielle Leiterplattenbohrer?
Das Werkzeug muss mit dem Spindelsystem und den zugelassenen Betriebsbedingungen kompatibel sein. Eine hohe Maschinendrehzahlangabe berechtigt nicht automatisch jeden Fräser zum Betrieb mit maximaler Drehzahl.
8. Worin besteht der Unterschied zwischen dem Mikrobohren von Leiterplatten und dem Laserbohren von Mikrovias?
Beim mechanischen Mikrobohren wird Material mit einem rotierenden Schneidwerkzeug abgetragen. Es eignet sich für viele Durchgangsbohrungen. Laserbohren nutzt fokussierte Energie und wird häufig für sehr kleine, oft blind endende HDI-Mikrobohrungen eingesetzt. Die geeignete Methode hängt von der Konstruktion und dem Prozess ab.
9. Wie sollten Einkaufsmanager die Qualität von Leiterplattenbohrern überprüfen?
Fordern Sie eine vollständige Spezifikation, Lieferanteninformationen, relevante Prüfdaten, Werkzeugmuster und Chargenrückverfolgbarkeit an. Qualifizieren Sie die Bohrer anhand repräsentativer Produktionsplatten und bewerten Sie die Bohrleistung anhand der akzeptierten Bohrungen anstatt sich allein auf Katalogangaben zu verlassen.
10. Wie kann CHIKIN CNC bei der Auswahl von Bohrmaschinen für neue Mikrobohrer helfen?
CHIKIN CNC bietet spezialisierte Leiterplattenbohrmaschinen an, darunter die Mehrspindelmodelle CK-02D und CK-04D. Käufer können vor dem endgültigen Kauf die Anforderungen an Bohrdurchmesser, Spindelkonfiguration, automatische Werkzeughandhabung und anwendungsspezifische Gerätekompatibilität besprechen.
Abschluss
Die Auswahl zuverlässiger Bohrer für Leiterplattenbohrarbeiten erfordert mehr als nur den Vergleich von Durchmesser, Hartmetallmaterial oder Stückpreis.
Die wichtigsten Faktoren sind die Kompatibilität mit dem Leiterplattenaufbau, die korrekten Werkzeugabmessungen, die zuverlässige Spindelhaltung, die geeigneten Bohrbedingungen und die geprüfte Qualität der fertigen Bohrung.
Bei der Fertigung von Mehrschichtsystemen und hochdichten Bauteilen sollte die Beschaffung von Bohrern in die Maschinenqualifizierung, die Prozesssteuerung und die dokumentierte Prüfung integriert werden. Eine geringfügige Reduzierung der Werkzeugkosten ist wenig wert, wenn sie zu mehr Bohrerbruch, fehlerhaften Bohrungen oder Produktionsausfällen führt.
Durch die Festlegung klarer Anforderungen an Angebotsanfragen und die Bewertung der Bohrleistung unter realen Produktionsbedingungen können Leiterplattenhersteller fundiertere Kaufentscheidungen treffen und die Kontrolle über die mit dem Bohren verbundenen Betriebskosten verbessern.
Für Fabriken, die den Einsatz automatisierter Präzisionsbohranlagen erwägen, bietet CHIKIN CNC spezielle Zwei- und Vierspindel-Maschinenkonfigurationen an, die auf unterschiedliche Fertigungsanforderungen zugeschnitten sind.
Entdecken Sie die Leiterplattenbohrmaschinen von CHIKIN oder fordern Sie eine technische Beratung und ein Angebot mit Ihren Angaben zu Leiterplattenmaterial, Bohrungsspezifikationen und Produktionsanforderungen an. Die richtige Kombination aus Maschinenleistung, qualifiziertem Werkzeug und kontrollierten Prozessbedingungen ist die Grundlage für zuverlässiges Leiterplattenbohren.