Вибір фрез для фрезерування друкованих плат з ЧПК – це рішення, яке безпосередньо впливає на якість крайки плати, розмірну стабільність, використання верстата та витрати на інструменти. Різак, який надійно працює на стандартному FR4, може бути непридатним для обробки друкованих плат з алюмінієвим сердечником, вузьких внутрішніх пазів або тонких жорстко-гнучких конструкцій.
Найкращий фрезер для друкованих плат – це той, геометрія різання, діаметр, довжина різання, матеріал інструменту та інтерфейс хвостовика якого відповідають вимогам фактичної плати та верстата з ЧПК. Не існує універсального фрезера, який би забезпечував оптимальні результати для кожного матеріалу друкованої плати.
Для заводів з виробництва друкованих плат, інженерів-технологів та менеджерів з промислових закупівель практичний процес вибору починається з трьох питань: який матеріал обробляється? які геометричні та якісні вимоги необхідно виконати? і чи може верстат утримувати та приводити в рух вибраний інструмент за стабільних умов різання?
У цьому посібнику пояснюється, як відповісти на ці запитання, порівняти типи інструментів, перевірити придатні різці та підготувати технічно повний запит на закупівлю.
1. Що таке фрези з ЧПК для друкованих плат?
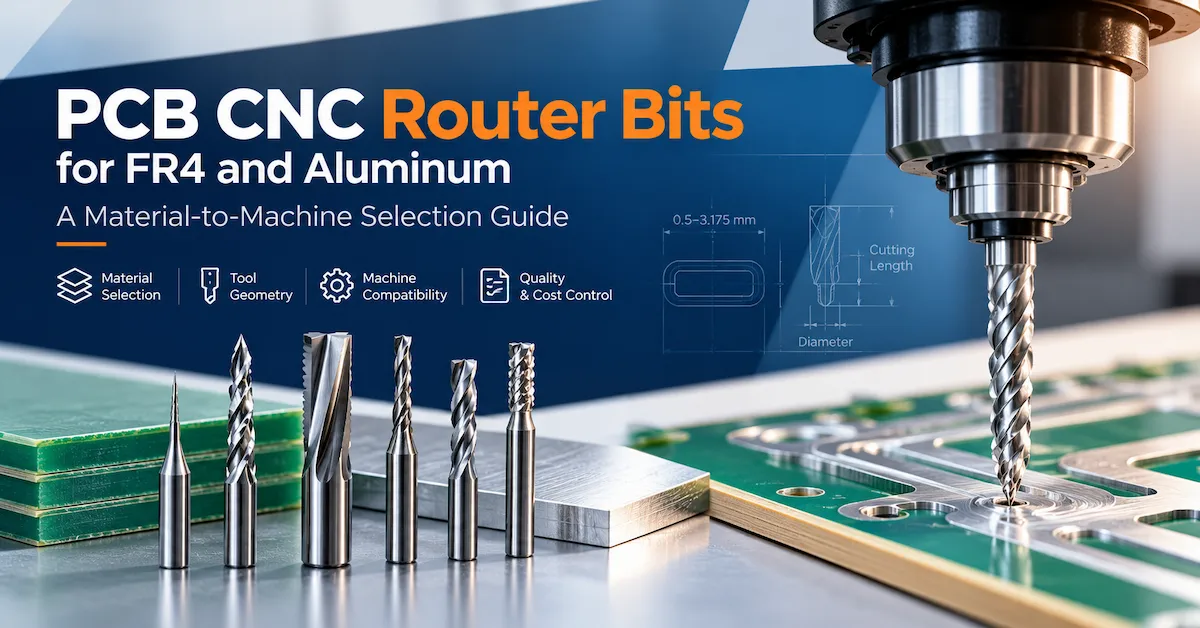
Фрези для друкованих плат з ЧПК – це прецизійні роторні різальні інструменти, що використовуються для обробки контурів друкованих плат, пазів, внутрішніх отворів та інших механічних елементів. Вони видаляють матеріал вздовж запрограмованої траєкторії, поки система ЧПК контролює рух інструменту.
Звичайні застосування включають:
Фрезерування зовнішніх профілів друкованих плат та контурів панелей.
Виготовлення неплакованих пазів та механічних вирізів.
Обробка дощок неправильної форми.
Обробка вибраних багатошарових та металевих конструкцій друкованих плат.
Розділення відповідних панелей друкованих плат за допомогою механічного фрезерування.
Промислові фрези для друкованих плат зазвичай використовують твердий карбід вольфраму, оскільки ламінат, армований скловолокном, є абразивним і вимагає передової твердості.
Однак фреза не є взаємозамінною зі звичайним свердлом для друкованих плат.
Дриль переважно створює отвори за допомогою осьового різання. Фрезерова коронка призначена для видалення матеріалу під час бічного руху. Різниця в геометрії, силах різання та конструкції інструменту робить цю відмінність важливою для вибору шпинделя та безпеки процесу.
Виробникам, які планують обидві операції, слід переглянути обладнання, призначене для свердління та фрезерування друкованих плат , а не вважати, що верстат, призначений лише для свердління, підтримує всі операції фрезерування.
2. Кому потрібен вибір промислового фрезерного біта для друкованих плат?
Вибір інструменту має найбільше значення для виробників друкованих плат, які використовують програми повторюваного фрезерування, де розмірна стабільність та виробничі витрати повинні залишатися передбачуваними.
| Покупець або Заявка | Основна вимога | Пріоритет вибору |
|---|---|---|
| Завод з виготовлення жорстких друкованих плат | Повторювані контури та прорізи | Геометрія твердого сплаву, якість кромки, контроль розмірів |
| Виробник багатошарових друкованих плат | Надійна обробка поблизу чутливих конструкцій | Діаметр різця, вібрація, опора дошки |
| Виробник алюмінієвих друкованих плат | Контрольоване різання матеріалу з металевим сердечником | Геометрія кольорових металів, відведення стружки, навантаження різання |
| Майстерня з прототипування друкованих плат | Часті зміни продукції | Універсальність інструменту, швидке налаштування, доступні діаметри |
| Завод з виробництва друкованих плат великого об'єму | Повторюваний вихід протягом усіх виробничих змін | Стабільність інструменту, кваліфіковане вікно процесу |
| Менеджер із закупівель обладнання | Надійний інструментарій та сумісність з верстатами | Специфікації, перевірка зразків, документація постачальника |
Не кожна програма має переваги механічного трасування.
Надзвичайно делікатні гнучкі схеми, близько розташовані компоненти, тонкі елементи без опори або надзвичайно високі межі напружень можуть вимагати альтернативних процесів. Ультрафіолетова лазерна обробка або інші спеціалізовані методи розділення повинні бути розглянуті, коли звичайне механічне різання не може відповідати критеріям прийнятності.
3. Як вибрати фрези з ЧПК для друкованих плат для різних матеріалів
Сумісність матеріалів слід встановити, перш ніж порівнювати ціни на різці.
FR4, плити з металевим сердечником та жорстко-гнучкі конструкції відрізняються абразивністю, жорсткістю, утворенням стружки та реакцією на механічні сили.
FR4 та скловолоконно-армовані ламінати
FR4 містить ткане склоармування в епоксидно-смоляній системі.
Під час фрезерування різець неодноразово стикається зі скляними волокнами та смолою. Це створює абразивне зношування та може сприяти виламування волокон, появі шорстких країв або зміні розмірів, якщо процес погано підібраний.
Цільні твердосплавні різці з геометрією, розробленою для скловолоконних ламінатів, є поширеними кандидатами.
Для звичайних контурів FR4 та пазування варто оцінити геометрії фрезерів з алмазним або поперечним різанням. Їхні численні ріжучі особливості можуть розподіляти різання, але найкращий результат залежить від конкретної конструкції інструменту та процесу.
Важливо: Алмазне огранювання описує геометрію різання. Це не означає автоматично, що інструмент виготовлений з полікристалічного алмазу або має алмазне покриття.
Друковані плати з алюмінієвим та металевим осердям
Друковані плати з алюмінієвим осердям створюють інші труднощі з різанням.
Металевий шар може утворювати пластичну стружку, вищі сили різання та адгезію матеріалу до невідповідних ріжучих кромок. Різак, оптимізований для абразивної обробки FR4, не автоматично підходить для алюмінію.
Розгляньте рекомендовану виробником кінцеву фрезу для кольорових сплавів з відповідною геометрією канавок та зазором для стружки.
Оцініть товщину алюмінію, навколишні діелектричні шари, оголену мідь, навантаження інструменту та ризик утворення задирок.
Для плат з металевим сердечником ніколи не вибирайте фрезу виключно за товщиною друкованої плати . Склад повного стеку не менш важливий.
Жорстко-гнучкі та тонкі конструкції друкованих плат
Жорстко-гнучкі дошки поєднують у собі матеріали з різною жорсткістю та властивостями різання.
Механічне фрезерування може бути доцільним у окремих жорстких перетинах, але гнучкі ділянки можуть деформуватися під тиском різання.
Особливо важливими стають опора кріплення, геометрія інструменту, напрямок різання та кваліфікація процесу.
Якщо механічне різання призводить до неприйнятного руху або пошкодження, безконтактний процес може бути більш доцільним.
Матриця вибору матеріалу та інструменту
| Матеріал друкованої плати | Напрямок інструменту-кандидата | Основний ризик обробки | Рекомендована перевірка |
|---|---|---|---|
| Стандартний FR4 | Цільнотвердосплавний алмазний фрезер або фрезер для ламінату | Прорив зі скловолокна | Перевірка країв та вимірювання розмірів |
| Товстий багатошаровий FR4 | Твердий твердосплавний інструмент з відповідною довжиною різання | Прогин, нагрівання, пошкодження країв | Зразок фрезерування на всю товщину |
| Друкована плата з алюмінієвим сердечником | Геометрія різання кольорових твердих сплавів | Металеві задирки та налипання стружки | Перевірка жерновів та навантаження на шпиндель |
| Композитна дошка з високим вмістом міді | Інструмент кваліфікований для повного набору матеріалів | Розмазування або розшарування міді | Оцінювання різання різних матеріалів |
| Тонка жорстко-гнучка друкована плата | Невеликий різак для спеціалізованих застосувань | Гнучкі та непідтримувані краї | Випробування на кріплення та деформацію |
| Прецизійні внутрішні пази | Діаметр інструменту узгоджений з геометрією паза | Збільшені прорізи та кутові перешкоди | Вимірювання ширини щілини та кутів |
Це інструкції щодо інструментів-кандидатів, а не гарантовані характеристики. Остаточне затвердження вимагає фактичних результатів обробки.
4. Типи фрез для друкованих плат: яку геометрію різання слід обрати?
Геометрія різання впливає на утворення стружки, опір різанню, якість обробки кромки та придатність для конкретного матеріалу.
У професійних каталогах інструментів для друкованих плат розрізняють алмазні фрези, стружколоми, одноканальні фрези, двоканальні кінцеві фрези та спеціальні чистові фрези.
Порівняння геометрії фрез
| Тип інструменту | Основна характеристика | Потенційне застосування | Розгляд вибору |
|---|---|---|---|
| Карбідний фрезер з алмазним різанням | Кілька пересічних елементів різання | FR4, ламінат, армований скловолокном | Оцінити стан волокна та видалення пилу |
| Фрезовий біт з стружколомом | Перервані або спеціалізовані ріжучі кромки | Вибрані процеси фрезерування ламінату | Перевірте видалення стружки та оброблену кромку |
| Однозуба кінцева фреза | Великий простір для чіпа | Деякі операції з алюмінію та кольорових металів | Перевірте якість поверхні та стабільність різання |
| Двозуба кінцева фреза | Дві безперервні ріжучі кромки | Точне контурування та вибрані метали | Зіставте навантаження стружки з матеріалом |
| Багатозубчастий інструмент для фінішної обробки | Додаткові ріжучі кромки | Вибрані сфери застосування оздоблювальних робіт | Перевірте доступний зазор для стружки |
| Інструмент з алмазним покриттям або PCD | Зносостійка технологія різання | Деякі виробничі процеси з високим рівнем стирання | Оцінити вартість, геометрію та перевірений термін служби |
Двоканальний фрезер не завжди перевершує алмазний фрезер для друкованих плат.
Наприклад, для плити з алюмінієвим сердечником може бути корисною інша стратегія видалення стружки, ніж для абразивного сплаву FR4. Навіть два різці з однаковим діаметром можуть поводитися по-різному через геометрію їхньої ріжучої кромки.
Правильне порівняння передбачає прийнятність готової дошки , а не лише кількість канавок.
5. Технічні характеристики, які слід підтвердити перед замовленням фрез для фрезерування друкованих плат з ЧПК
Запит на промисловий інструмент повинен описувати більше, ніж діаметр різця.
Контрольний список специфікацій фрезера для друкованих плат
| Специфікація | Що підтвердити | Чому це важливо |
|---|---|---|
| Діаметр різання | Номінальний діаметр та фактичний допуск | Контролює ширину паза та досяжну внутрішню геометрію |
| Довжина різання | Ефективна довжина ріжучих кромок | Визначає зачеплення товщини матеріалу |
| Діаметр хвостовика | Точний розмір хвостовика та допуск | Повинен відповідати затвердженому цанговому цанговому кріпленню або тримачу |
| Загальна довжина | Загальна довжина різця | Впливає на зазор інструменту та сумісність магазину |
| Геометрія флейти | Алмазне огранювання, одноканальний, двоканальний, спеціальний | Впливає на поведінку різання |
| Матеріал інструменту | Твердий сплав або інший зазначений матеріал | Впливає на жорсткість та зносостійкість |
| Покриття | Без покриття, з алмазним покриттям або іншим відповідним покриттям | Повинен відповідати фактичному матеріалу |
| Напрямок обертання | Необхідний шпиндель та напрямок різання | Запобігає неправильному різанню |
| Максимально допустимі оберти | Робочий ліміт постачальника інструментів | Підтримує безпечні умови експлуатації |
| Вимога до биття | Допустиме відхилення інструменту та зібраного тримача | Впливає на ефективний діаметр різання |
| Ідентифікація | Код виробника та виробнича партія | Підтримує закупівлі та відстеження якості |
Як діаметр впливає на ширину щілини?
Різак повинен фізично відповідати оброблюваному елементу.
Для прямого наскрізного паза, виготовленого за один прохід по центральній лінії, номінальна ширина різання приблизно дорівнює діаметру інструмента. Фактичні результати також залежать від биття, прогину, зносу інструменту, руху верстата та налаштувань процесу.
Для внутрішнього кута 90 градусів циліндричний різець також залишає внутрішній радіус кута. Фреза з номінальним діаметром 1,0 мм не може створити ідеально гострий внутрішній кут за допомогою звичайного механічного фрезерування.
Тому діаметр інструменту слід вибирати з фактичного механічного креслення, а не за загальною рекомендацією з каталогу.
Чому важлива довжина стрижки
Довжина різання повинна відповідати матеріалу та запрограмованому зачепленню.
Надмірно довгий відкритий інструмент може бути менш жорстким, ніж необхідно, особливо при малих діаметрах.
Однак, занадто короткий різець може залишити необроблений матеріал або створити неналежний контакт поза межами ріжучої секції.
Порівняйте корисну довжину різу, товщину дошки, зазор кріплення, виступ інструменту та заплановані проходи різу.
6. Як взаємодіють швидкість шпинделя, швидкість подачі та геометрія інструменту?
Вибір правильного біта – це лише одна частина надійного процесу фрезерування друкованих плат.
Швидкість шпинделя, запрограмована швидкість подачі, зачеплення інструменту, глибина різання та опора дошки впливають на те, як різець взаємодіє з матеріалом.
Для звичайного різця з канавками спрощена залежність подачі така:
Швидкість подачі (мм/хв) = Швидкість обертання шпинделя (об/хв) × Кількість канавок × Подача на зуб (мм/зуб)
Цей зв'язок допомагає інженерам зрозуміти взаємодію між швидкістю обертання та навантаженням на чіп.
Однак, його не слід застосовувати механічно до кожного алмазного різця або фрези типу «жорсткий», де розташування ріжучої кромки відрізняється від звичайної кінцевої фрези.
Для налаштування виробництва:
Отримайте рекомендований виробником ріжучого інструменту робочий діапазон.
Перевірте обмеження фрезерного шпинделя та тримача.
Використовуйте фактичний матеріал та різальний контакт для встановлення пробних налаштувань.
Перевірте оброблені краї, пази та результати вимірювання.
Затвердіть стабільне операційне вікно перед збільшенням обсягу виробництва.
Верстат, розрахований на 60 000 об/хв, не означає, що кожен фрезер повинен працювати на 60 000 об/хв.
Відповідну швидкість необхідно перевірити з урахуванням обмежень інструменту, матеріалу, діаметра, навантаження та конфігурації верстата.
7. Як кваліфікувати фрези для друкованих плат перед серійним виробництвом
Низька ціна за одиницю має обмежену цінність, якщо інструмент дає нестабільні результати.
Замість того, щоб затверджувати різці лише на основі каталожних специфікацій, заводи з виробництва друкованих плат повинні використовувати задокументовану процедуру кваліфікації обробки.
Крок 1: Заморозьте вимоги до заявки
Виберіть репрезентативну друковану плату, що містить найбільш актуальні виробничі проблеми.
Запишіть конструкцію матеріалу, товщину, конфігурацію міді, мінімальну ширину паза, габаритні розміри, необхідну обробку кромки та обсяг виробництва.
Крок 2: Перевірка фізичної сумісності
Переконайтеся, що хвостовик інструмента підходить до затвердженого тримача, і що відкрита довжина забезпечує достатній зазор.
Перед встановленням перевірте стан різця та тримача.
Не варто вважати, що всі інструменти з однаковим діаметром різання мають однакові розміри хвостовика.
Крок 3: Підготовка контрольованого тесту
Використовуйте певний зразок плати, програму фрезерування, кріплення та систему пиловловлення.
Почніть з консервативних, схвалених виробником умов різання. Запишіть швидкість шпинделя, подачу, глибину, ідентифікацію інструменту та розташування верстата.
Крок 4: Перевірка готових компонентів
Виміряйте фактичну ширину пазів, контури та критичні особливості.
Перевірте пошкодження країв, задирки на міді, вибоїни скловолокна, розшарування та деформацію, де це доречно.
Оцінюйте кілька зразків, а не покладайтеся на одну прийнятну дошку.
Крок 5: Перевірка повторюваності
Повторіть випробування за відповідних виробничих умов.
Для багатошпиндельного обладнання враховуйте, чи різні головки дають однакові результати при використанні еквівалентного інструменту.
Крок 6: Затвердження специфікації інструментів
Після того, як кандидат відповідатиме узгодженим вимогам, запишіть його специфікацію та кваліфіковане операційне вікно.
Включіть межі прийнятності, затверджені комбінації матеріалів, частоту перевірок та умови, що вимагають повторної кваліфікації.
Це перетворює загальний товар закупівлі на контрольований виробничий інструмент.
8. Контроль якості та відповідні стандарти приймання друкованих плат
Постачальники інструментів та виробники обладнання не повинні замінювати перевірку готової продукції заявою про високу точність машин.
Специфікація позиціонування машини відрізняється від виміряного допуску готового профілю друкованої плати.
Для жорстких друкованих плат інженери можуть звернутися до відповідних видань IPC-A-600 «Прийнятність друкованих плат» та IPC-6012 «Кваліфікаційні та експлуатаційні вимоги для жорстких друкованих плат» , а також до креслень замовника та договірних вимог до приймання.
Ці стандарти стосуються прийнятності та експлуатаційних характеристик друкованих плат, а не сертифікації конкретної марки фрез.
Плани інспекцій повинні враховувати:
| Перевірка якості | Практичний метод перевірки | Типова проблема |
|---|---|---|
| Готовий контур | Оптичне або каліброване вимірювання розмірів | Відхилення профілю |
| Ширина прорізу | Відповідне обладнання для вимірювання розмірів | Завеликі або замалі отвори |
| край дошки | Збільшений візуальний огляд | Витягування або відколювання волокна |
| Мідний край | Оптичний огляд | Задирки або пошкоджені провідники |
| Цілісність матеріалу | Відповідне візуальне або поперечне обстеження | Розшарування або розтріскування |
| Узгодженість процесу | Повторні вимірювання зразків | Варіація партій або прямих порівнянь |
Межі прийнятності повинні випливати з чинних вимог до проектування та виробництва, а не з непідтримуваних універсальних допусків.
9. Як вибір верстата з ЧПК впливає на продуктивність фрези?
Навіть правильно підібраний твердосплавний інструмент може працювати погано, якщо верстат, шпиндель, пристосування або процес керування інструментом є невідповідними.
Для заводів з виробництва друкованих плат, які розглядають можливість інвестування в обладнання, CHIKIN CNC пропонує різні конфігурації свердління та фрезерування.
Порівняння верстатів CHIKIN з ЧПК для фрезерного обладнання
| Машина | Опублікована конфігурація | Розгляд інструментів | Типова вимога покупця |
|---|---|---|---|
| CK-02R | 2 шпинделі, 60 000 об/хв, 1,8 кВт на шпиндель | Підтвердьте інтерфейс кріплення інструменту та однакові налаштування для всіх головок | Трасування друкованих плат середнього обсягу |
| CK-04R | 4 шпинделі, 60 000 об/хв, 1,8 кВт на шпиндель | Координувати кваліфікацію інструментів для кількох шпинделів | Повторна робота з панелями великого обсягу |
| 1 бур + 1 маршрут із ПЗЗ | Спеціальні шпинделі для свердління та фрезерування, позиціонування CCD | Окремі специфікації інструментів для свердління та фрезерування | Комбіновані процеси з вирівнюванням за допомогою зору |
Опублікований діапазон діаметрів фрезерного інструменту для верстата з ПЗЗ-матрицею становить 0,5–3,175 мм. Розміри тримача інструменту, довжина різання, підтримувана геометрія та остаточна сумісність все ще потребують підтвердження для вибраної конфігурації.
Серед функцій цих виробничо-орієнтованих платформ CHIKIN перераховує автоматичну зміну інструментів, вимірювання довжини інструменту, виявлення діаметра інструменту та виявлення поломки інструменту.
Такі функції підтримують більш контрольований робочий процес, але вони не вимірюють автоматично знос передньої кромки та не гарантують якість готової плати.
Для заводів, що порівнюють різні конфігурації, ключовим питанням є не просто кількість доступних шпинделів. Йдеться про те, чи може запропонована система утримувати, приводити в рух, вимірювати та керувати кваліфікованим інструментом, забезпечуючи при цьому необхідну продуктивність.
10. Які комерційні ризики купівлі неправильних фрез?
Найдешевші фрези для друкованих плат не обов'язково є найкращим рішенням для покупки.
Більш змістовна оцінка враховує прийнятий вихідний результат та додаткові експлуатаційні витрати, спричинені вибором інструментів.
Вартість інструменту на прийняту панель = Загальні витрати на фрезерний інструмент ÷ Кількість прийнятих панелей
Наприклад, дешевший різак може вимагати більше змін, додаткових перевірок або переробки. Вищий альтернативний варіант може забезпечити кращий результат, якщо він вироблятиме однаково прийнятні дошки.
У розрахунку слід розрізняти очікувану економію від результатів, доведених під час кваліфікації.
Інші ризики закупівель включають невідповідність розмірів хвостовиків, невідповідну геометрію різців між партіями постачальників, недостатню довжину різання, погане пакування, відсутність ідентифікації партії та неточні зобов'язання щодо поставки.
Для прийняття ширших рішень щодо інвестицій у обладнання, посібник CHIKIN із загальної вартості фрезерних верстатів для друкованих плат охоплює інструменти, пиловловлення, технічне обслуговування та інші фактори експлуатаційних витрат.
Ліміти заміни інструментів та діагностику постійного зносу слід регулювати окремо від початкового вибору інструменту. Див. посібник з використанням існуючого посібника з заміни та зносу фрез для друкованих плат для цієї конкретної теми.
11. Стандартні фрези для друкованих плат проти нестандартних: коли потрібна спеціальна конструкція?
Стандартні різаки часто підходять, коли матеріал плити, геометрія та умови експлуатації відповідають перевіреному постачальником асортименту продукції.
Різак, виготовлений на замовлення, може заслуговувати на оцінку, коли застосування вимагає незвичайної довжини різання, обмеженого доступу до пазу, специфічних характеристик крайки, спеціальної геометрії канавок або комбінації матеріалів, які стандартні різці не можуть задовільно обробити.
Перш ніж замовляти інструменти для трасування друкованих плат на замовлення, визначте виробничу проблему у вимірних термінах.
Зверніться до виробника інструментів для підтвердження розмірних можливостей, сумісності матеріалів, наявності зразків, документації з контролю, мінімальних вимог до замовлення та графіка поставки.
Для проектів верстатів CHIKIN покупці можуть обговорити сумісність шпинделів, інтерфейси інструментів, вимоги до процесу та відповідну конфігурацію верстата. Наявність конкретних типів фрез або виготовлених на замовлення фрез необхідно підтверджувати окремо; асортимент обладнання не слід тлумачити як гарантію того, що кожна геометрія фрези є в наявності.
12. Запит цінових пропозицій на фрези з ЧПК для друкованих плат: що повинні надсилати промислові покупці?
Технічно повний запит на цінову пропозицію зменшує ризик отримання привабливої, але невідповідної пропозиції.
| Інформація про запит цінових пропозицій | Деталі для надання |
|---|---|
| Матеріал друкованої плати | FR4, багатошарова, з алюмінієвим сердечником, жорстко-гнучка або інша конструкція |
| Товщина матеріалу | Номінальна товщина, варіація та будь-який стек маршрутизації |
| Геометрія дошки | Фрезерне креслення, мінімальний паз, контури, внутрішні радіуси |
| Вимога до інструменту | Бажаний діаметр, довжина різання, геометрія, хвостовик |
| Інформація про машину | Специфікація марки, моделі, шпинделя, тримача або цанги |
| Умови процесу | Поточна швидкість, подача, глибина фрезерування та метод вилучення |
| Вимога якості | Обмеження розмірів, візуальна прийнятність, критичні характеристики |
| Обсяг виробництва | Очікувана кількість панелей за зміну та асортимент продукції |
| Існуючі проблеми | Поломка, задирки, вібрація, браковані краї або повільний вихід |
| Комерційний обсяг | Зразки, кількість інструментів, документація, пункт призначення доставки |
Потрібно підтвердити сумісність інструментів та машин для вашої виробничої лінії друкованих плат?
Компанія CHIKIN CNC, що належить Shenzhen ChiKin Automation Equipment Co., Ltd., розробляє обладнання для свердління та фрезерування друкованих плат для промислової обробки плат.
Ознайомтеся з асортиментом обладнання для свердління та фрезерування друкованих плат CHIKIN або зв'яжіться з CHIKIN CNC, щоб надати матеріал вашої плати, креслення фрезерування, цільове виробництво та поточні специфікації різця.
Мета полягає у визначенні підходу до верстата та інструменту, який можна перевірити відповідно до ваших реальних виробничих вимог, а не у рекомендуванні різця лише на основі діаметра з каталогу.
13. Часті запитання про фрези з ЧПК для друкованих плат
1. Які найкращі фрези з ЧПК для друкованих плат для FR4?
Цільні твердосплавні фрези, призначені для обробки абразивних склопластикових ламінатів, є поширеними кандидатами. Варто протестувати алмазні фрези, але вибір найкращого інструменту залежить від товщини плити, необхідної якості обробки кромки, геометрії паза, стану шпинделя та затверджених параметрів різання.
2. Чи виготовляються фрези з алмазним огранюванням з алмазу?
Не обов'язково. Алмазне різання зазвичай описує багатогранний малюнок різання. Інструмент з алмазним покриттям або різець PCD використовує іншу технологію матеріалу. Покупці повинні перевірити фактичну основу та покриття, а не покладатися на назву продукту.
3. Чи може один і той самий фрезер для друкованих плат різати FR4 та алюмінієві друковані плати?
Тільки після того, як постачальник різака підтвердить придатність, а процес буде кваліфікований. Склоармований ламінат та алюміній мають різну поведінку різання, тому не слід вважати одну геометрію оптимальною для обох.
4. Який діаметр фрези найкраще підходить для слотів на друкованій платі?
Відповідь залежить від номінальної ширини паза, необхідного допуску, геометрії внутрішнього кута, биття верстата та доступних розмірів фрези. Виберіть фрезу за допомогою механічного креслення та підтвердьте фактичний результат за допомогою зразка обробки.
5. Чи варто використовувати одно- чи двозубий фрезер для фрезерування алюмінієвих друкованих плат?
Обидві геометрії можна розглядати залежно від конструкції алюмінію та умов обробки. Оцініть відведення стружки, навантаження різання, якість поверхні, жорсткість та рекомендації виробника інструменту. Жодна з конструкцій не є універсально кращою.
6. Яка різниця між свердлом для друкованих плат та торцевою фрезою для друкованих плат?
Свердло переважно створює отвори за допомогою осьового різання. Кінцева фреза або фреза призначені для видалення матеріалу під час бічного руху. Геометрія інструменту та сумісність з верстатом повинні відповідати передбачуваній операції.
7. Чи підходять фрези 0,5 мм для промислового фрезерування друкованих плат?
Вони можуть бути придатними для специфічних застосувань з точним різанням, якщо верстат, тримач, умови різання та матеріал плити це дозволяють. Різаки малого діаметра потребують пильної уваги до биття, прогину та ризику поломки. Наявність інструменту сама по собі не визначає продуктивність процесу.
8. Чи можуть фрези впливати на розшарування друкованої плати?
Так. Невідповідні сили різання, тупа геометрія, погана опора та невідповідні умови обробки можуть сприяти пошкодженню ламінату. Однак розшарування також може бути пов'язане зі станом матеріалу або іншими виробничими факторами. Діагностуйте весь процес, перш ніж звинувачувати різак.
9. Як завод з виробництва друкованих плат повинен порівнювати постачальників фрез?
Надайте ідентичні креслення, інформацію про матеріали, вимоги до якості та умови випробувань. Порівняйте розмірну узгодженість, результати відбору зразків, ідентифікацію та простежуваність, відповідні специфікації, кваліфікований вихід та комерційні умови, а не лише ціну за одиницю.
10. Чи може CHIKIN CNC допомогти оцінити сумісність фрез?
CHIKIN CNC постачає обладнання для свердління та фрезерування друкованих плат з різними конфігураціями шпинделів та автоматизації. Покупці можуть надсилати креслення своїх плат, деталі інструментів та вимоги до виробництва для обговорення сумісності з верстатами. Наявність конкретних фрез, постачання спеціальних інструментів та продуктивність обробки слід підтверджувати для кожного проекту.
Висновок
Вибір правильних фрез з ЧПК для фрезерування друкованих плат вимагає повної оцінки матеріалу друкованої плати, геометрії різання, діаметра, довжини інструменту, інтерфейсу машини та вимог до якості готової плати.
Для FR4 важливими факторами є стійка до стирання геометрія карбіду та контрольоване різання волокон. Для друкованих плат з алюмінієвим осердям додаткової уваги потребують утворення стружки, контроль задирок та відповідна геометрія різання кольорових металів. Тонкі пази та багатошарові конструкції вимагають ретельної координації між інструментами, рухом ЧПК, опорою плати та контролем.
Найнадійніший метод закупівлі — це кваліфікація всього процесу на репрезентативних дошках перед затвердженням повторних замовлень. Успішний вибір визначається стабільним, прийнятним обсягом виробництва, а не просто швидкістю різання чи найнижчою ціною на різак.
Для виробників друкованих плат, які планують нову систему фрезерування або перевіряють сумісність інструментів на існуючому обладнанні, CHIKIN CNC пропонує конфігурації свердлильних та фрезерних верстатів, що відповідають різним виробничим вимогам.
Зверніться до CHIKIN CNC для технічного огляду обладнання та надайте матеріал для друкованих плат, файли фрезерування, специфікації різця та цільовий обсяг виробництва. Чітко визначене застосування є найкращою відправною точкою для надійного процесу фрезерування та більш обґрунтованих інвестицій в обладнання.