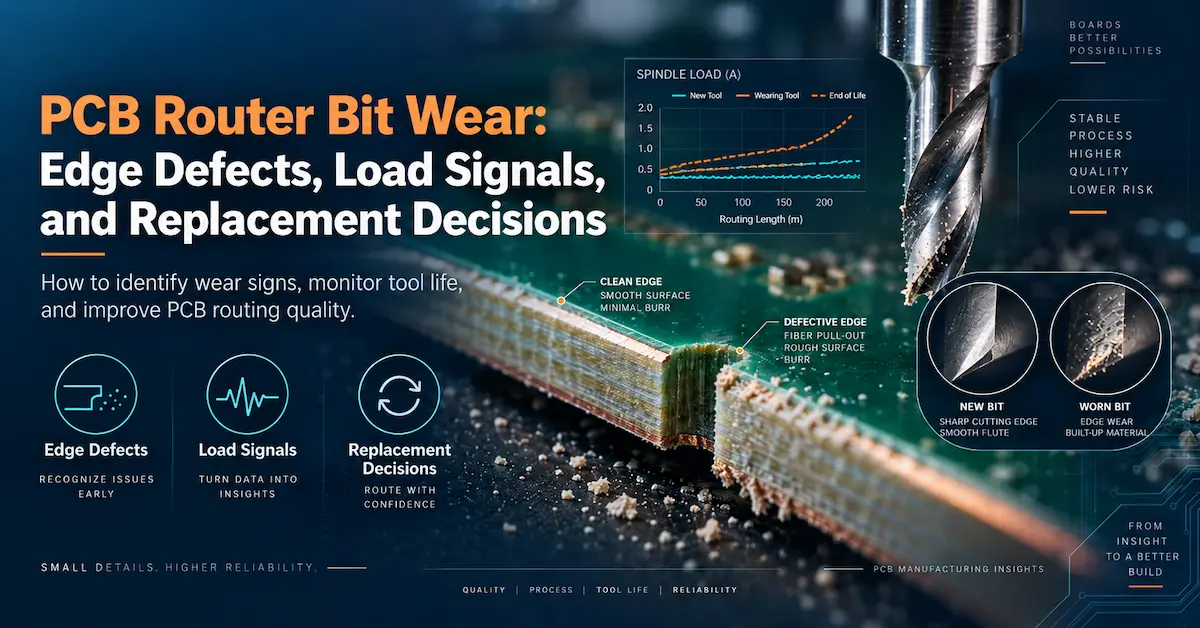
Выбор фрез для станков с ЧПУ для обработки печатных плат — это производственное решение, напрямую влияющее на качество кромок платы, точность размеров, эффективность использования станка и затраты на оснастку. Фреза, надежно работающая со стандартным материалом FR4, может оказаться непригодной для обработки печатных плат с алюминиевым сердечником, узких внутренних пазов или тонких жестко-гибких конструкций.
Наилучшая фреза для печатных плат — это та, геометрия режущей кромки, диаметр, длина режущей кромки, материал инструмента и интерфейс хвостовика которой были проверены для конкретной платы и станка с ЧПУ. Не существует универсальной фрезы, обеспечивающей оптимальные результаты для всех материалов печатных плат.
Для предприятий по изготовлению печатных плат, инженеров-технологов и менеджеров по промышленным закупкам практический процесс выбора начинается с трех вопросов: Какой материал обрабатывается? Какие геометрические и качественные требования должны быть соблюдены? И может ли станок удерживать и перемещать выбранный инструмент в стабильных условиях резки?
В этом руководстве объясняется, как ответить на эти вопросы, сравнить типы инструментов, проверить пригодность режущих инструментов и подготовить технически полную заявку на закупку.
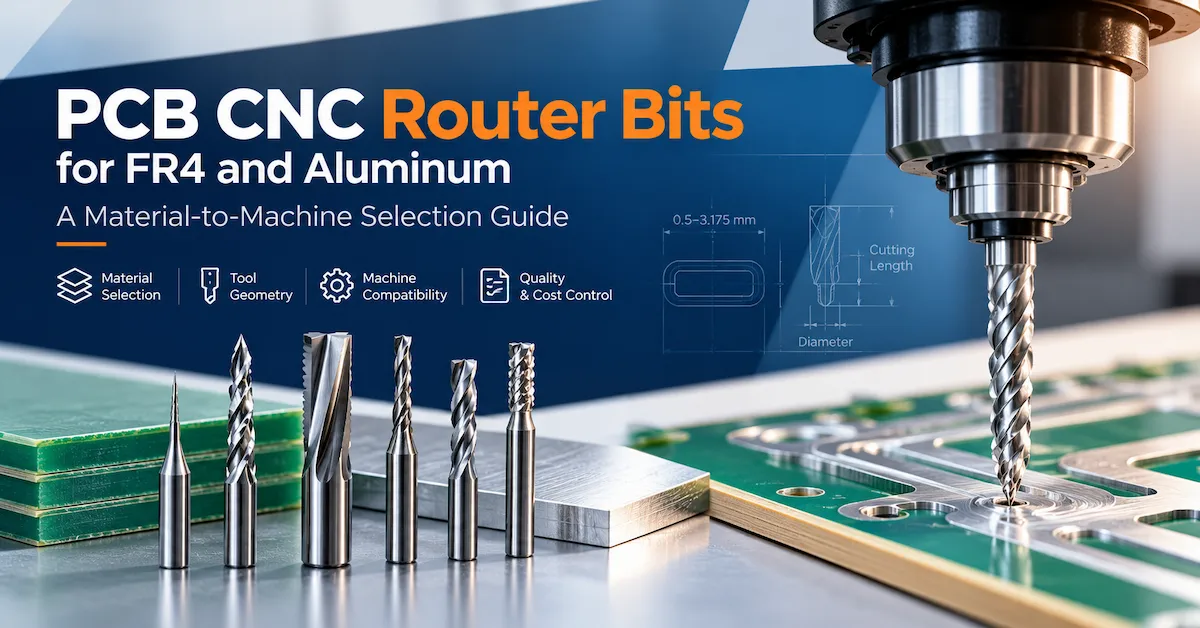
1. Что такое фрезы для ЧПУ-станков для печатных плат?
Фрезы для станков с ЧПУ для обработки печатных плат — это прецизионные вращающиеся режущие инструменты, используемые для обработки контуров печатных плат, пазов, внутренних отверстий и других механических элементов. Они удаляют материал по запрограммированной траектории, а система ЧПУ управляет перемещением инструмента.
К распространенным областям применения относятся:
Разработка внешних профилей печатных плат и контуров панелей.
Изготовление пазов и механических вырезов без покрытия.
Обработка досок неправильной формы.
Обработка отдельных многослойных и металлических печатных плат.
Разделение подходящих панелей печатных плат методом механической трассировки.
В промышленных фрезах для обработки печатных плат обычно используется твердый карбид вольфрама, поскольку ламинаты, армированные стекловолокном, являются абразивными и требуют высокой твердости.
Однако фреза не заменяет собой обычное сверло для печатных плат.
Сверло в основном создает отверстия путем осевого резания. Фреза предназначена для удаления материала при боковом перемещении. Различия в геометрии, силах резания и конструкции инструмента делают это различие важным для выбора шпинделя и обеспечения безопасности процесса.
Производителям, планирующим обе операции, следует изучить оборудование, предназначенное для сверления и фрезерования печатных плат , а не предполагать, что станок только для сверления поддерживает все операции фрезерования.
2. Кому необходим выбор фрез для промышленного фрезерования печатных плат?
Выбор инструмента имеет первостепенное значение для производителей печатных плат, работающих по программам многократной трассировки, где необходимо обеспечить точность размеров и предсказуемость производственных затрат.
| Покупатель или Заявка | Основное требование | Приоритет отбора |
|---|---|---|
| Завод по изготовлению жестких печатных плат | Повторяющиеся контуры и пазы | Геометрия твердосплавных материалов, качество кромки, контроль размеров. |
| Производитель многослойных печатных плат | Надежная обработка вблизи чувствительных конструкций. | Диаметр резака, вибрация, опора доски |
| Производитель алюминиевых печатных плат | Контролируемая резка материала с металлическим сердечником. | Геометрия цветных металлов, удаление стружки, нагрузка при резании. |
| мастерская по изготовлению прототипов печатных плат | Частая смена продукции | Универсальность инструмента, быстрая настройка, доступные диаметры. |
| Крупносерийный завод по производству печатных плат | Гарантированная стабильность результатов на протяжении всех производственных смен. | Стабильность инструмента, квалифицированное технологическое окно |
| менеджер по закупкам оборудования | Надежная совместимость инструментов и оборудования. | Технические характеристики, проверка образцов, документация поставщика. |
Не во всех областях применения механическая фрезеровка приносит пользу.
Чрезвычайно хрупкие гибкие схемы, близко расположенные компоненты, тонкие элементы без опоры или необычно высокие предельные напряжения могут потребовать альтернативных процессов. В тех случаях, когда традиционная механическая резка не соответствует критериям приемлемости, следует рассмотреть возможность использования УФ-лазерной обработки или других специализированных методов разделения.
3. Как выбрать фрезы для ЧПУ-станков для печатных плат из разных материалов
Перед сравнением цен на режущие инструменты необходимо установить совместимость материалов.
Материал FR4, печатные платы с металлическим сердечником и жестко-гибкие конструкции различаются по абразивности, жесткости, образованию стружки и реакции на механические воздействия.
Ламинаты FR4 и армированные стекловолокном
FR4 содержит армирующий материал из тканого стекловолокна в составе эпоксидно-смоляной системы.
В процессе фрезерования режущий инструмент многократно соприкасается со стекловолокном и смолой. Это приводит к абразивному износу и может способствовать отламыванию волокон, образованию шероховатых кромок или изменению размеров при неправильной настройке процесса.
Наиболее распространенными кандидатами являются твердосплавные фрезы с геометрией, разработанной для обработки стекловолокнистых ламинатов.
Для выполнения стандартных контурных обработок и нарезания пазов в стали FR4 стоит рассмотреть геометрию фрезерных станков с алмазной или поперечной резкой. Многочисленные режущие элементы позволяют равномерно распределить зацепление режущей кромки, но наилучший результат зависит от конкретной конструкции инструмента и технологического процесса.
Важно: Алмазная огранка описывает геометрию режущей кромки. Это не означает автоматически, что инструмент изготовлен из поликристаллического алмаза или имеет алмазное покрытие.
Печатные платы с алюминиевым и металлическим сердечником
Печатные платы с алюминиевым сердечником представляют собой другую задачу для резки.
Слой металла может образовывать пластичную стружку, приводить к увеличению силы резания и прилипанию материала к неподходящим режущим кромкам. Фреза, оптимизированная для абразива FR4, не обязательно подходит для алюминия.
Рассмотрите рекомендованную производителем концевую фрезу из цветных металлов с твердосплавными зубьями, соответствующей геометрией канавок и зазором для стружки.
Оцените толщину алюминия, окружающие диэлектрические слои, открытую медь, нагрузку на инструмент и риск образования заусенцев.
Для печатных плат с металлическим сердечником никогда не выбирайте фрезу, ориентируясь исключительно на толщину печатной платы . Состав всей стопки фрез имеет не меньшее значение.
Жестко-гибкие и тонкие конструкции печатных плат
Жестко-гибкие доски сочетают в себе материалы с различной жесткостью и режущими свойствами.
Механическая фрезеровка может быть целесообразна для отдельных жестких участков, но гибкие области могут деформироваться под давлением резания.
Особое значение приобретают крепление инструмента, его геометрия, направление резания и квалификация процесса.
В тех случаях, когда механическая резка приводит к недопустимым смещениям или повреждениям, более подходящим может быть бесконтактный процесс.
Матрица выбора материала и инструмента
| Материал для печатных плат | Руководство по использованию инструментов для кандидатов | Основной риск обработки | Рекомендуемая проверка |
|---|---|---|---|
| Стандарт FR4 | твердосплавный алмазный фрезер или фрезер, специально предназначенный для обработки ламината | Разрыв стекловолокна | Контроль кромок и измерение размеров |
| Толстый многослойный FR4 | Твердосплавный инструмент с подходящей длиной резания | Отклонение, нагрев, повреждение кромок | Образец для фрезеровки во всю толщину |
| Печатная плата с алюминиевым сердечником | Геометрия режущей кромки из цветных металлов | Прилипание металлических заусенцев и стружки | Проверка на наличие заусенцев и анализ нагрузки на шпиндель |
| Композитная плита с высоким содержанием меди | Инструмент сертифицирован для работы со всем набором материалов. | Медное пятно или расслоение | Оценка поперечного раскроя материала |
| Тонкая жестко-гибкая печатная плата | Небольшой, специализированный резак | Изгибы и незакрепленные края | Испытания на скрепление и деформацию |
| Прецизионные внутренние пазы | Диаметр инструмента соответствует геометрии паза. | Слишком большие пазы и угловые помехи | Измерения ширины паза и углов. |
Это лишь варианты оснастки, а не гарантированные технические характеристики. Окончательное утверждение зависит от фактических результатов обработки.
4. Типы фрез для печатных плат: какую геометрию резки следует выбрать?
Геометрия резания влияет на образование стружки, сопротивление резанию, качество кромки и пригодность для обработки конкретного материала.
В профессиональных каталогах инструментов для печатных плат представлены алмазные резцы, стружколомы, однолезвийные фрезы, двухлезвийные концевые фрезы и специальные чистовые резцы.
Сравнение геометрии фрезерных битов
| Тип инструмента | Главная характеристика | Возможное применение | Критерии отбора |
|---|---|---|---|
| Твердосплавный фрезер с алмазной заточкой | Множественные пересекающиеся элементы резки | FR4, стеклоармированные ламинаты | Оцените состояние волокон и эффективность удаления пыли. |
| Фреза для разбивания стружки | Прерывистые или специальные режущие кромки | Избранные процессы фрезерования ламината | Проверьте удаление стружки и качество обработки кромки. |
| Однолезвийная концевая фреза | Большое пространство для чипа | Некоторые операции с алюминием и цветными металлами | Проверьте качество поверхности и стабильность резки. |
| Двухлезвийная концевая фреза | Две непрерывные режущие кромки | Точная контурная обработка и отборные металлы | Сопоставьте количество стружки и материал. |
| Многоканавочный чистовой инструмент | Дополнительные режущие кромки | Отдельные виды отделочных работ | Проверьте наличие свободных мест для чипов. |
| Инструмент с алмазным покрытием или PCD-покрытием | Износостойкая технология резки | Некоторые процессы производства с высокой степенью абразивного воздействия | Оцените стоимость, геометрию и проверенный срок службы. |
Двулезвийная фреза не всегда превосходит алмазную фрезу для обработки печатных плат.
Например, для печатной платы с алюминиевым сердечником может потребоваться иная стратегия удаления стружки, чем при использовании абразива FR4. Даже два режущих инструмента одинакового диаметра могут вести себя по-разному из-за геометрии их режущей кромки.
Правильное сравнение касается приемки готовой доски , а не просто количества канавок.
5. Технические характеристики, которые необходимо уточнить перед заказом фрез для ЧПУ-станков для печатных плат.
В заявке на промышленный инструмент следует указывать не только диаметр режущей кромки.
Контрольный список технических характеристик фрезерного станка для печатных плат
| Спецификация | Что нужно подтвердить | Почему это важно |
|---|---|---|
| Диаметр резания | Номинальный диаметр и фактический допуск | Контролирует ширину паза и достижимую внутреннюю геометрию. |
| Длина резки | Эффективная длина режущих кромок | Определяет толщину материала и обеспечивает зацепление. |
| Диаметр хвостовика | Точный размер хвостовика и допуск | Должен подходить к утвержденной цанге или держателю. |
| Общая длина | Общая длина режущего инструмента | Влияет на зазор между инструментом и магазином, а также на совместимость с другими магазинами. |
| геометрия флейты | Алмазная огранка, одноканавочная, двухканавочная, специальная | Влияет на поведение при резке. |
| Материалы для инструментов | Твердый твердый сплав или другой указанный материал | Влияет на жесткость и износостойкость. |
| Покрытие | Без покрытия, с алмазным покрытием или с другим подходящим покрытием. | Должно соответствовать фактическому материалу |
| Направление вращения | Требуемый шпиндель и направление резки | Предотвращает неправильное зацепление при резке. |
| Максимально допустимые обороты в минуту | Ограничения на эксплуатацию оборудования поставщика | Обеспечивает безопасные условия эксплуатации. |
| Требование к пробегу | Допустимое отклонение инструмента и зажимного приспособления | Влияет на эффективный диаметр резания |
| Идентификация | Код производителя и номер производственной партии | Поддерживает отслеживание закупок и качества. |
Как диаметр влияет на ширину паза?
Фреза должна физически соответствовать обрабатываемой детали.
Для прямого сквозного паза, полученного за один проход по центральной линии, номинальная ширина резания приблизительно равна диаметру инструмента. Фактические результаты также зависят от биения, отклонения, износа инструмента, движения станка и настроек процесса.
Для обработки внутреннего угла в 90 градусов цилиндрическая фреза также оставляет внутренний радиус закругления. Фреза номинальным диаметром 1,0 мм не может создать идеально острый внутренний угол с помощью обычной механической фрезеровки.
Поэтому диаметр инструмента следует выбирать, исходя из фактического чертежа, а не из общих рекомендаций каталога.
Почему важна длина нарезки
Длина резки должна соответствовать материалу и запрограммированному режиму работы.
Слишком длинный выступающий инструмент может быть менее жестким, чем необходимо, особенно при малых диаметрах.
Однако слишком короткая фреза может оставлять необработанный материал или создавать нежелательный контакт за пределами зоны резания.
Сравните полезную длину резки, толщину доски, зазор между зажимным устройством и инструментом, а также запланированные проходы резки.
6. Как взаимодействуют скорость вращения шпинделя, скорость подачи и геометрия инструмента?
Выбор правильного бита — это лишь одна из составляющих надежного процесса трассировки печатной платы.
Скорость вращения шпинделя, запрограммированная скорость подачи, зацепление инструмента, глубина резания и поддержка заготовки влияют на то, как режущий инструмент взаимодействует с материалом.
Для обычной рифленой фрезы упрощенная зависимость подачи выглядит следующим образом:
Скорость подачи (мм/мин) = Скорость вращения шпинделя (об/мин) × Количество канавок × Подача на зуб (мм/зуб)
Эта взаимосвязь помогает инженерам понять взаимодействие между скоростью вращения и нагрузкой на микросхему.
Однако этот метод не следует применять механически ко всем алмазным или фрезам с борфрезным лезвием, у которых расположение режущей кромки отличается от обычной концевой фрезы.
Для настройки производственной среды:
Узнайте рекомендуемый производителем режущего инструмента диапазон рабочих параметров.
Подтвердите ограничения фрезерного шпинделя и держателя.
Используйте фактический материал и параметры резки для определения пробных настроек.
Проверьте качество обработки кромок, пазов и размеры.
Перед увеличением объёма производства необходимо утвердить стабильный рабочий диапазон.
Заявленная скорость вращения станка в 60 000 об/мин не означает, что каждый фрезерный станок должен работать со скоростью 60 000 об/мин.
Необходимо убедиться в правильности выбора скорости с учетом ограничений инструмента, материала, диаметра, нагрузки и конфигурации станка.
7. Как проверить качество фрезерных насадок для печатных плат перед началом серийного производства.
Низкая цена за единицу товара имеет ограниченную ценность, если инструмент дает нестабильные результаты.
Вместо того чтобы утверждать режущие инструменты исключительно на основании каталожных спецификаций, заводы по производству печатных плат должны использовать документированную процедуру квалификации обработки.
Шаг 1: Зафиксируйте требования к заявке.
Выберите репрезентативную печатную плату, содержащую наиболее актуальные производственные проблемы.
Укажите конструкцию материала, толщину, конфигурацию медных пластин, минимальную ширину паза, габаритные размеры, требуемую обработку кромки и объем производства.
Шаг 2: Проверка физической совместимости
Убедитесь, что хвостовик инструмента подходит к утвержденному держателю и что выступающая часть обеспечивает достаточный зазор.
Перед установкой проверьте состояние режущего инструмента и держателя.
Не следует предполагать, что все инструменты с одинаковым диаметром режущей части имеют одинаковые размеры хвостовика.
Шаг 3: Подготовка контролируемого теста
Используйте заданный образец платы, программу трассировки, приспособление и систему пылеудаления.
Начните с консервативных, одобренных производителем условий резки. Запишите скорость вращения шпинделя, подачу, глубину, идентификацию инструмента и местоположение станка.
Шаг 4: Проверка готовых компонентов
Измерьте фактическую ширину пазов, их контуры и ключевые элементы.
При необходимости осмотрите повреждения кромок, медные заусенцы, вырывание стекловолокна, расслоение и деформацию.
Оценивайте несколько образцов, а не полагайтесь на один подходящий образец.
Шаг 5: Проверка воспроизводимости
Повторите тест в подходящих производственных условиях.
При работе с многошпиндельным оборудованием следует учитывать, обеспечивают ли разные головки стабильные результаты при использовании эквивалентного инструмента.
Шаг 6: Утвердите техническое задание на изготовление оснастки.
После того как кандидат соответствует согласованным требованиям, необходимо зафиксировать его технические характеристики и допустимый диапазон рабочих параметров.
Укажите допустимые пределы, утвержденные комбинации материалов, периодичность проверок и условия, требующие повторной квалификации.
Это превращает обычный товар, предназначенный для закупок, в инструмент контролируемого производства.
8. Контроль качества и применимые стандарты приемки печатных плат.
Поставщикам инструментов и производителям оборудования не следует заменять контроль качества готовой продукции заявлениями о высокой точности станка.
Технические характеристики позиционирования станка отличаются от измеренного допуска готового профиля печатной платы.
Для жестких печатных плат инженеры могут использовать соответствующие редакции стандартов IPC-A-600 «Приемлемость печатных плат» и IPC-6012 «Квалификация и технические характеристики жестких печатных плат» , а также чертежи заказчика и требования договора о приемке.
Эти стандарты касаются приемки и характеристик печатных плат, а не сертификации конкретной марки фрезы.
При составлении планов инспекций следует учитывать следующее:
| Проверка качества | Практический метод контроля | Типичная проблема |
|---|---|---|
| Завершенный эскиз | Оптическое или калиброванное измерение размеров | Отклонение профиля |
| Ширина паза | Соответствующее измерительное оборудование для определения размеров | Отверстия слишком большого или слишком маленького размера |
| край доски | Визуальный осмотр с увеличением | Вырывание или отламывание волокон |
| Медная кромка | Оптический осмотр | Заусенцы или поврежденные проводники |
| Целостность материала | Соответствующее визуальное или поперечное обследование | Расслоение или растрескивание |
| Стабильность процесса | Повторные измерения образцов | Сравнительный анализ или сравнение партий |
Допустимые пределы должны определяться применимыми требованиями к проектированию и производству, а не необоснованными универсальными допусками.
9. Как выбор станка с ЧПУ влияет на производительность фрезы?
Даже правильно подобранный твердосплавный инструмент может работать плохо, если станок, шпиндель, приспособление или процесс обработки инструмента не соответствуют требованиям.
Для предприятий по производству печатных плат, рассматривающих инвестиции в оборудование, компания CHIKIN CNC предлагает различные конфигурации сверления и фрезеровки.
Сравнение станков с ЧПУ CHIKIN для фрезерных станков.
| Машина | Опубликованная конфигурация | Вопросы выбора оснастки | Типичные требования покупателя |
|---|---|---|---|
| CK-02R | 2 шпинделя, 60 000 об/мин, 1,8 кВт на шпиндель | Подтвердите правильность интерфейса крепления инструмента и согласованность настроек для всех головок. | Формирование печатных плат среднего объема |
| CK-04R | 4 шпинделя, 60 000 об/мин, 1,8 кВт на шпиндель | Координированная квалификация оснастки на нескольких шпинделях. | Повторная работа с большим объемом панелей |
| 1 тренировка + 1 маршрут с ПЗС-камерой | Специализированные шпиндели для сверления и фрезерования, позиционирование с помощью ПЗС-матрицы. | Отдельные технические характеристики сверлильного и фрезерного инструмента. | Комбинированные процессы с выравниванием с помощью визуального контроля. |
Заявленный диапазон диаметров фрезерного инструмента для станка, оснащенного ПЗС-матрицей, составляет 0,5–3,175 мм. Размеры держателя инструмента, длина резания, поддерживаемая геометрия и окончательная совместимость должны быть подтверждены для выбранной конфигурации.
Компания CHIKIN перечисляет среди функций этих ориентированных на производство платформ автоматическую смену инструмента, измерение длины инструмента, обнаружение диаметра инструмента и обнаружение поломки инструмента.
Подобные функции обеспечивают более контролируемый рабочий процесс, но они не позволяют автоматически измерять износ передних кромок и не гарантируют качество готовых плат.
Для предприятий, сравнивающих различные конфигурации, ключевой вопрос заключается не просто в количестве доступных шпинделей. Важно, может ли предлагаемая система удерживать, приводить в движение, измерять и управлять квалифицированным инструментом, обеспечивая при этом требуемый выходной результат.
10. Каковы коммерческие риски, связанные с покупкой неподходящих фрез для фрезерного станка?
Самые дешевые фрезы для печатных плат не всегда являются лучшим решением при покупке.
Более объективная оценка учитывает как принятые результаты, так и дополнительные эксплуатационные расходы, возникающие в результате выбора инструмента.
Стоимость оснастки на одну принятую панель = Общие затраты на оснастку фрезерного станка ÷ Количество принятых панелей
Например, более дешевый режущий станок может потребовать больше изменений, дополнительных проверок или доработок. Более дорогая альтернатива может обеспечить лучший результат, если она производит стабильно качественные доски.
При расчете следует различать предполагаемую экономию и результаты, подтвержденные в ходе квалификации.
К другим рискам при закупках относятся несоответствие размеров хвостовика, несоответствие геометрии режущей кромки между партиями от разных поставщиков, недостаточная длина резки, некачественная упаковка, отсутствие идентификации партии и неточные обязательства по поставке.
Для принятия более масштабных решений об инвестициях в оборудование, руководство CHIKIN по расчету общей стоимости станков для фрезеровки печатных плат охватывает такие факторы, как оснастка, пылеудаление, техническое обслуживание и другие эксплуатационные расходы.
Ограничения на замену инструмента и текущая диагностика износа должны регулироваться отдельно от первоначального выбора инструмента. Для получения подробной информации по этому вопросу см. существующее руководство по износу и замене фрез для фрезерных станков для печатных плат .
11. Стандартные и нестандартные фрезы для печатных плат: когда необходима специальная конструкция?
Стандартные резаки часто подходят в тех случаях, когда материал доски, геометрия и условия эксплуатации соответствуют проверенному ассортименту продукции поставщика.
Специально разработанная фреза может потребовать рассмотрения в случаях, когда требуется необычная длина резания, ограниченный доступ к пазу, специфические характеристики кромки, специальная геометрия канавок или комбинация материалов, которые стандартные фрезы не могут удовлетворительно обработать.
Прежде чем запрашивать инструменты для трассировки печатных плат по индивидуальному заказу, необходимо сформулировать измеримую задачу, лежащую в её основе.
Попросите производителя оснастки подтвердить размерные возможности, совместимость материалов, наличие образцов, документацию по контролю качества, минимальные требования к заказу и график поставок.
В рамках проектов CHIKIN по обработке на станках покупатели могут обсудить совместимость шпинделей, интерфейсы инструментов, технологические требования и соответствующую конфигурацию станка. Наличие конкретных типов фрез или фрез, изготовленных на заказ, необходимо уточнять отдельно; ассортимент оборудования не следует рассматривать как гарантию наличия на складе всех геометрических форм фрез.
12. Запрос коммерческого предложения на фрезы для ЧПУ-станков для печатных плат: что должны отправлять промышленные покупатели?
Технически полный запрос на коммерческое предложение снижает риск получения привлекательного, но неподходящего предложения.
| Информация о запросе предложений | Подробности, которые необходимо предоставить |
|---|---|
| материал для печатной платы | FR4, многослойная, с алюминиевым сердечником, жестко-гибкая или другая конструкция. |
| Толщина материала | Номинальная толщина, вариативность и любой набор параметров трассировки. |
| геометрия доски | Схема трассировки, минимальный размер паза, контуры, внутренние радиусы. |
| Требования к инструменту | Предпочтительный диаметр, длина резки, геометрия, хвостовик |
| Информация о машине | Спецификация марки, модели, шпинделя, держателя или цанги. |
| Условия процесса | Текущая скорость, подача, глубина обработки и метод извлечения. |
| Требования к качеству | Ограничения по размерам, визуальное восприятие, критически важные характеристики |
| Объём производства | Ожидаемое количество панелей за смену и ассортимент продукции. |
| Существующие проблемы | Поломка, заусенцы, вибрация, бракованные кромки или низкая производительность. |
| Коммерческий масштаб | Образцы, количество инструментов, документация, место доставки |
Необходимо подтвердить совместимость инструментов и оборудования для вашей линии по производству печатных плат?
Компания CHIKIN CNC, входящая в состав Shenzhen ChiKin Automation Equipment Co., Ltd., разрабатывает оборудование для сверления и фрезерования печатных плат для промышленного применения в области обработки печатных плат.
Ознакомьтесь с ассортиментом оборудования для сверления и фрезерования печатных плат CHIKIN или свяжитесь с компанией CHIKIN CNC, указав материал вашей платы, чертеж фрезеровки, целевые показатели производства и текущие характеристики фрезерного станка.
Цель состоит в том, чтобы определить подход к выбору станка и инструмента, который можно будет проверить на соответствие реальным производственным требованиям, а не рекомендовать режущий инструмент, основываясь только на диаметре, указанном в каталоге.
13. Часто задаваемые вопросы о фрезах для ЧПУ-станков для печатных плат
1. Какие фрезы для станков с ЧПУ лучше всего подходят для обработки печатных плат из материала FR4?
Для обработки абразивных стекловолокнистых ламинатов обычно подходят твердосплавные фрезы. Стоит попробовать фрезы с алмазной заточкой, но выбор оптимального инструмента зависит от толщины доски, требуемой чистоты кромки, геометрии паза, состояния шпинделя и утвержденных параметров резки.
2. Изготавливаются ли алмазные фрезы для фрезерования?
Не обязательно. Алмазная резка обычно подразумевает многогранный способ резки. Инструмент с алмазным покрытием или резец из поликристаллического алмаза использует другую технологию обработки материала. Покупателям следует уточнять фактический материал и покрытие, а не полагаться на название продукта.
3. Можно ли использовать одну и ту же фрезу для резки печатных плат из материала FR4 и алюминия?
Только после подтверждения поставщиком режущего инструмента его пригодности и прохождения технологической квалификации. Стеклоармированный ламинат и алюминий демонстрируют различное поведение при резке, поэтому нельзя считать одну геометрию оптимальной для обоих материалов.
4. Какой диаметр фрезы лучше всего подходит для пазов на печатных платах?
Ответ зависит от номинальной ширины паза, требуемого допуска, геометрии внутреннего угла, биения станка и доступных размеров резцов. Выберите резец, используя чертеж, и подтвердите фактический результат путем пробной обработки.
5. Для фрезеровки алюминиевых печатных плат следует использовать однозубую или двухзубую фрезу?
В зависимости от конструкции из алюминия и условий обработки можно рассмотреть обе геометрии. Необходимо оценить удаление стружки, нагрузку при резании, качество поверхности, жесткость и рекомендации производителя инструмента. Ни одна из конструкций не является универсально превосходящей другую.
6. В чем разница между сверлом для печатных плат и концевой фрезой для печатных плат?
Сверло в основном создает отверстия путем осевого резания. Концевая фреза или фреза предназначены для удаления материала при боковом перемещении. Геометрия инструмента и совместимость со станком должны соответствовать предполагаемой операции.
7. Подходят ли фрезы диаметром 0,5 мм для промышленной фрезеровки печатных плат?
Они могут подходить для выполнения определенных операций с мелкими деталями, если это позволяют станок, держатель, условия резки и материал заготовки. При работе с фрезами малого диаметра необходимо уделять пристальное внимание биению, отклонению и риску поломки. Наличие инструмента само по себе не гарантирует работоспособность процесса.
8. Могут ли фрезы маршрутизатора повлиять на расслоение печатной платы?
Да. Неправильные силы резания, затупившаяся геометрия, плохая опора и неподходящие условия обработки могут способствовать повреждению ламината. Однако расслоение также может быть связано с состоянием материала или другими производственными факторами. Прежде чем обвинять резак, необходимо провести диагностику всего процесса.
9. Как заводу по производству печатных плат следует сравнивать поставщиков фрез для фрезерования?
Предоставьте идентичные чертежи, информацию о материалах, требования к качеству и условия испытаний. Сравните соответствие размеров, результаты выборочных испытаний, идентификацию и прослеживаемость, применимые спецификации, качество выпускаемой продукции и коммерческие условия — а не только цену за единицу.
10. Может ли компания CHIKIN CNC помочь оценить совместимость фрез?
Компания CHIKIN CNC предлагает оборудование для сверления и фрезерования печатных плат с различными конфигурациями шпинделя и автоматизации. Покупатели могут предоставить чертежи своих плат, описание инструмента и производственные требования для обсуждения совместимости оборудования. Для каждого проекта необходимо уточнить наличие конкретных режущих инструментов, поставку нестандартного инструмента и производительность обработки.
Заключение
Для выбора подходящих фрез для станков с ЧПУ для обработки печатных плат необходимо провести полную оценку материала печатной платы, геометрии резки, диаметра, длины инструмента, интерфейса станка и требований к качеству готовой платы.
Для FR4 важными факторами являются износостойкая геометрия твердосплавных элементов и контролируемая резка волокон. Для печатных плат с алюминиевым сердечником дополнительное внимание требуют образования стружки, контроля заусенцев и подходящей геометрии резки цветных металлов. Тонкие пазы и многослойные конструкции требуют тщательной координации между инструментом, перемещением станка с ЧПУ, поддержкой платы и контролем качества.
Наиболее надежный метод закупок — это проверка всего процесса на репрезентативных образцах до утверждения повторных заказов. Успешный выбор определяется стабильным и приемлемым объемом производства, а не просто скоростью резки или самой низкой ценой на резак.
Для производителей печатных плат, планирующих внедрение новой системы трассировки или проверяющих совместимость оснастки с существующим оборудованием, компания CHIKIN CNC предлагает конфигурации сверлильных и фрезерных станков, адаптированные к различным производственным требованиям.
Обратитесь в CHIKIN CNC для технического анализа оборудования и предоставьте информацию о материале вашей печатной платы, файлы трассировки, технические характеристики фрезерного станка и целевом объеме производства. Четко определенное назначение — это самая надежная отправная точка для создания надежного процесса трассировки и более обоснованного выбора оборудования.