Выбор правильных сверл для сверления печатных плат имеет решающее значение для производителей, обрабатывающих печатные платы высокой плотности, многослойные и прецизионные. Неподходящее микросверло может привести к неточностям в расположении отверстий, чрезмерному образованию заусенцев, размазыванию смолы, поломке инструмента и ненужным перебоям в производстве.
Правильно подобранное сверло для печатных плат должно соответствовать требуемому диаметру отверстия, конструкции платы, условиям резки и системе крепления станка. Высокоскоростной шпиндель сам по себе не может компенсировать неподходящее сверло или плохо контролируемый процесс сверления.
Для команд, занимающихся закупками в сегменте B2B, выбор инструмента должен начинаться со спецификаций готового отверстия и заканчиваться документально подтвержденной квалификацией производства, а не ограничиваться лишь сравнением цен на буровые установки.
В этом руководстве объясняется, как оценить твердосплавные микросверла, подтвердить совместимость с ЧПУ, сравнить технические характеристики поставщиков и подготовить практический запрос на коммерческое предложение (RFQ).
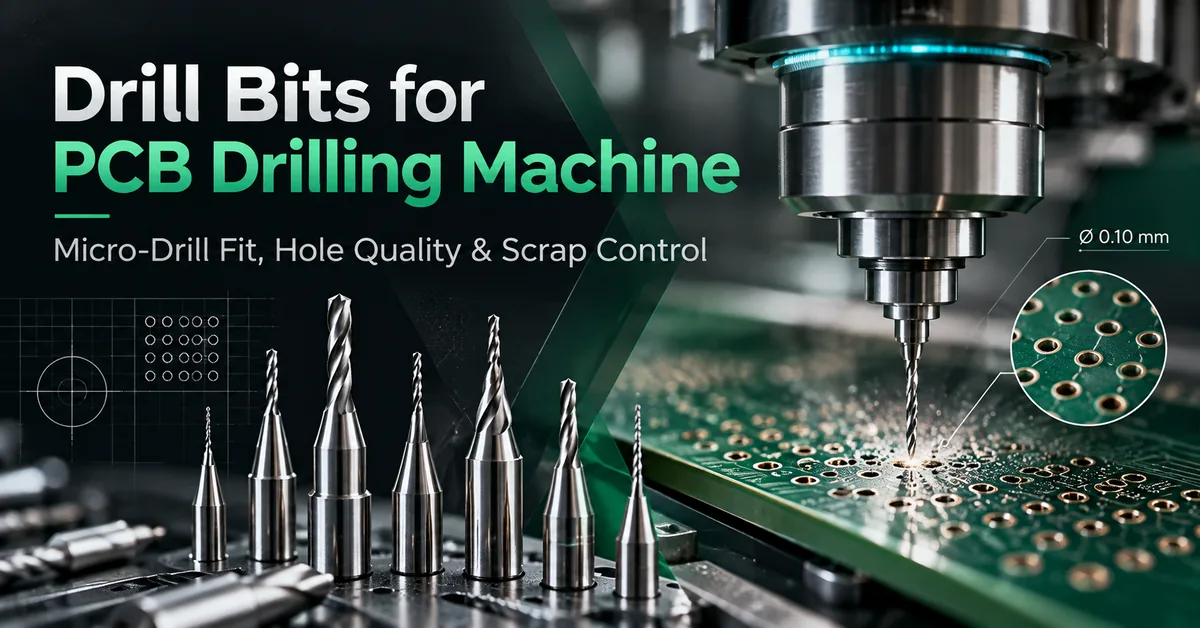
1. Что такое сверла для станков для сверления печатных плат?
Сверла для печатных плат — это прецизионные режущие инструменты, предназначенные для создания отверстий в печатных платах перед последующими производственными операциями, такими как удаление загрязнений и металлизация сквозных отверстий.
В промышленном сверлении печатных плат часто используются инструменты малого диаметра, работающие на высокоскоростных шпинделях с ЧПУ. Инструменты должны прорезать такие материалы, как эпоксидная смола, стекловолокно, медь и другие компоненты ламината, обеспечивая при этом приемлемое положение отверстия и качество стенок.
В отличие от обычных универсальных сверл, микросверла для печатных плат выбираются для сложных условий эксплуатации, включающих многократное сверление отверстий, работу с абразивными материалами и соблюдение строгих требований к размерам.
Типичные области применения включают:
Подготовка сквозных отверстий методом электролитического осаждения в многослойных печатных платах.
Механическое соединение осуществляется путем сверления в подходящих конструкциях из листового металла.
Отверстия для выводов компонентов и разъемов.
Монтажные и механические крепежные отверстия.
Отверстия для регистрации и обработки.
Прецизионные отверстия в отдельных жестких и специальных ламинатах.
Твердый карбид вольфрама широко используется для сверления печатных плат, поскольку его твердость и износостойкость подходят для абразивных материалов, армированных стекловолокном.
Однако не каждое отверстие следует сверлить механически. Для очень маленьких глухих микроотверстий и других элементов межсоединений высокой плотности может потребоваться лазерное сверление.
Каким покупателям нужны специализированные микросверла для печатных плат?
В число основных покупателей входят предприятия по изготовлению печатных плат, производители HDI-компонентов, производители многослойных плат, инженеры-технологи, бригады по техническому обслуживанию оборудования и менеджеры по закупкам, отвечающие за расходные материалы для сверления.
Им нужны инструменты, обеспечивающие воспроизводимые и общепринятые результаты, надежную интеграцию оборудования и предсказуемое качество закупок.
2. Как выбрать сверла для печатных плат из разных материалов
Материал изготовления — один из первых факторов, который следует учитывать при выборе сверла.
Различные материалы создают разные нагрузки при резании, температуры, характер износа и дефекты стенок отверстий.
Сверление печатных плат FR4
FR4 содержит стекловолоконное армирование и эпоксидную смолу.
Стекловолокно обладает абразивными свойствами, а смола может пострадать от высокой температуры сверления. Неподходящее сверло или технология могут привести к образованию шероховатых стенок отверстия, повреждению стекловолокна и размазыванию смолы.
Для этой задачи обычно подходят сверла из мелкозернистого твердого сплава.
Инженеры должны оценить геометрию сверла, качество наконечника, конструкцию канавок и рекомендованные поставщиком условия эксплуатации.
Сверление многослойных печатных плат
Многослойные платы вводят дополнительные требования, касающиеся медных слоев, совмещения, глубины сверления и последующего нанесения покрытия.
Сверло должно просверливать отверстия надлежащего качества насквозь, по всей толщине ламината, а не просто проникать в плиту.
Расположение отверстия, взаимодействие меди, состояние стенки и надежность готового сквозного металлизированного отверстия являются критически важными факторами оценки.
Специальные и высокочастотные ламинаты
Для ламинатов на основе ПТФЭ и с керамическим наполнителем могут потребоваться иные стратегии сверления, чем для стандартного FR4.
Например, в технических рекомендациях AGC Multi Material по обработке стали RF-35TC и RF-60TC рассматриваются геометрия твердосплавного наконечника, нагрузка на стружку, длина канавки, материалы входного отверстия и частота замены сверла.
Данные рекомендации относятся к указанным материалам и не должны рассматриваться как универсальные параметры сверления для FR4.
Сравнение совместимости материалов
| Материал для печатных плат | Тип тренировки кандидата | Основная проблема | Приоритет квалификации |
|---|---|---|---|
| Стандарт FR4 | Сверло для печатных плат из твердого сплава | Абразивный износ и загрязнение смолой | Состояние стенки отверстия |
| Многослойный FR4 | Прецизионное твердосплавное микросверло | Точность регистрации и однородность отверстий | Положение и поперечное сечение |
| Высокоплотная жесткая печатная плата | Сверло из твердосплава малого диаметра | Отклонение и поломка | Устойчивость бурения и минимальные требования к характеристикам |
| Ламинат, наполненный керамикой | Инструмент из твердосплава или с покрытием, соответствующий требованиям конкретного применения. | Срок службы абразивного припоя и инструмента | Испытание, специфичное для материала |
| ламинат на основе ПТФЭ | Прецизионное сверло, совместимое с ламинатом. | Нанесение смолы и нагрев | Руководство по обработке данных поставщиков |
| Печатная плата с алюминиевым сердечником | Инструмент сертифицирован для работы со всей структурой металл/диэлектрик. | Заусенцы, нагрузка при резании и переход материала | Полномасштабное пробное бурение |
Главный вывод для отдела закупок: не следует утверждать сверло для печатных плат только потому, что его диаметр соответствует чертежу. Необходимо убедиться в его пригодности для всей конструкции из данного материала.
3. Диаметр сверла для печатных плат: диаметр просверленного отверстия и диаметр готового отверстия.
Одним из наиболее важных критериев при покупке является разница между диаметром сверла и диаметром готового отверстия.
В случае сквозных отверстий с покрытием диаметр механического сверления не обязательно совпадает с конечным диаметром отверстия после металлизации.
Медное покрытие и другие технологические эффекты влияют на конечный результат.
Следовательно, поставщик не может определить правильный размер сверла, исходя только из требований к конечному отверстию, без понимания процесса нанесения покрытия и стратегии допуска производителя.
Для каждого семейства лунок необходимо сообщить следующее:
Требуемый диаметр готового отверстия.
Обозначение «покрытое или непокрытое».
Допуск на диаметр отверстия.
Толщина и материал доски.
Минимальные требования к кольцевому соединению или регистрации.
Применимые чертежи заказчика и техническое задание на проверку.
Всегда ли сверло меньшего диаметра повышает точность изготовления печатных плат?
Нет.
Инструменты меньшего диаметра позволяют создавать отверстия меньшего диаметра, но их жесткость и сопротивление боковым нагрузкам, как правило, уменьшаются с уменьшением диаметра.
Биение, вылет инструмента, высота пакета и параметры резания приобретают все большее значение.
Выбирайте наименьший диаметр, соответствующий проектным требованиям и требованиям проверенного производства, а не самый маленький инструмент, предлагаемый в каталоге.
4. Основные технические характеристики для закупки сверл для печатных плат.
В технической спецификации на приобретение сверла должны быть указаны режущий инструмент, способ его крепления и предполагаемое применение.
Таблица технических характеристик микросверл для печатных плат
| Спецификация | Требования к закупкам | Значение для производства |
|---|---|---|
| Диаметр сверла | Номинальный размер и допуск | Контроль размера отверстия |
| Диаметр хвостовика | Точные размеры крепления | Совместимость с держателями шпинделя |
| Общая длина | Общая длина инструмента | Очистка станка и магазина |
| Длина флюта | Эффективная длина резки и удаления стружки | Возможности по глубине бурения |
| Точечная геометрия | Конфигурация точек, указанная поставщиком инструмента. | Поведение при центрировании и резке |
| Геометрия спирали | Конструкция флюта, совместимая с материалами. | Удаление чипов |
| Твердосплавный класс | Указанный сорт материала или спецификация поставщика. | Характеристики износа и поломки |
| Покрытие | Вариант без покрытия или с проверенным покрытием | Производительность специализированных инструментов |
| воротник для инструмента | Размеры и положение ошейника, если используется. | Автоматическая подача инструментов |
| Максимальная рабочая скорость | Условия, одобренные производителем | Безопасная эксплуатация технологического процесса |
| Идентификация инструмента | Номер детали и номер партии | отслеживаемость производства |
| Документация по проверке | Размеры и соответствующие протоколы испытаний. | Входная проверка качества |
Почему важен размер хвостовика?
Обычно диаметр хвостовика сверла для печатных плат в промышленности составляет 3,175 мм (1/8 дюйма), хотя существуют и другие размеры.
Совпадающий номинальный диаметр хвостовика не гарантирует автоматическую совместимость.
Цанга или держатель станка, способ зажима, длина инструмента, положение воротника и автоматическая система смены инструмента — все эти элементы должны обеспечивать поддержку выбранного инструмента.
Перед заказом больших партий бурового оборудования покупателям следует запросить фактические характеристики держателя.
Почему длина флейты имеет значение?
Длина канавки влияет на глубину сверления, доступную для проникновения материала и удаления стружки.
Слишком короткая канавка может создавать проблемы с зазором. Слишком длинная и тонкая режущая кромка может увеличить риск отклонения.
Оптимальная длина зависит от типа печатной платы, материала ввода, материала подложки и требуемой глубины проникновения.
5. Подбор сверл для сверлильных станков CHIKIN для печатных плат.
Совместимость со станком имеет такое же значение, как и сами технические характеристики сверла.
Компания CHIKIN CNC, входящая в состав Shenzhen ChiKin Automation Equipment Co., Ltd., занимается разработкой высокоточного сверления печатных плат и сопутствующего автоматизированного оборудования для промышленного производства печатных плат.
В ассортименте компании представлены сверлильные станки с двумя и четырьмя шпинделями.
Совместимость сверлильных инструментов CK-02D и CK-04D
| Спецификация | CK-02D | CK-04D |
|---|---|---|
| Тип машины | Специальное сверление печатных плат | Специальное сверление печатных плат |
| Количество шпинделей | 2 | 4 |
| Опубликованная скорость вращения шпинделя | 160 000–200 000 об/мин | 160 000–200 000 об/мин |
| Опубликованный диапазон диаметров инструмента | 0,15–6,35 мм | 0,15–6,35 мм |
| Мощность шпинделя | 0,85 кВт на шпиндель | 0,85 кВт на шпиндель |
| Управление инструментами | Автоматическая смена инструмента | Автоматическая смена инструмента |
| осмотр инструмента | Длина, диаметр, обнаружение сломанного инструмента | Длина, диаметр, обнаружение сломанного инструмента |
| Основной фактор, влияющий на покупку. | Сбалансированная производительность сверления с двумя шпинделями | Более высокая возможность параллельного бурения |
Технические характеристики основаны на опубликованных описаниях продукции CHIKIN. Для заказанной конфигурации станка необходимо подтвердить совместимость шпинделя, держателя, магазина и инструмента.
Двухшпиндельный сверлильный станок для печатных плат CK-02D заслуживает внимания предприятий, которым требуется автоматизированное сверление с использованием двух шпинделей.
Четырехшпиндельный сверлильный станок для печатных плат CK-04D предлагает конфигурацию с четырьмя шпинделями для предприятий, стремящихся к увеличению производственных мощностей.
В обоих описаниях продукции упоминаются высокоскоростные шпиндельные системы, гранитные конструкции станков и функции автоматического управления инструментом.
Важно: заявленная максимальная скорость вращения шпинделя в 200 000 об/мин не означает, что сверла любого диаметра должны работать на этой скорости.
Соответствующие настройки определяются рекомендациями производителя по резке, ограничениями держателя инструмента, обрабатываемым материалом и фактическими требованиями процесса.
Аналогичным образом, заявленная точность позиционирования оборудования не должна представляться как гарантированный допуск на качество готового отверстия.
6. Как материалы для бурения, опорные доски и высота штабеля влияют на процесс бурения?
Даже высококачественные твердосплавные сверла могут давать некачественные отверстия, если неправильно подготовлена печатная плата.
Полный комплект для сверления включает в себя материал для печатной платы, входной лист, опорную плату, крепление, шпиндель и систему извлечения.
Входные материалы
Защитные листы помогают защитить поверхность доски и облегчают введение сверла.
В зависимости от процесса, подходящие материалы также могут уменьшить количество заусенцев на входе и улучшить первоначальное зацепление сверла.
При выборе следует учитывать совместимость материалов, диаметр сверла и предполагаемую конфигурацию комплекта.
Вспомогательные материалы
Опорные доски поддерживают заготовку во время выхода сверла.
Неподходящая или поврежденная подложка может привести к образованию заусенцев на выходе, загрязнению и нестабильному качеству отверстий.
Высота стопки
Сверление нескольких панелей одновременно может повысить производительность за цикл сверления, но большая толщина пакета также увеличивает эффективность режущего воздействия.
Тонкое микросверло должно оставаться достаточно жестким, одновременно удаляя стружку по всей глубине.
Универсально приемлемого количества панелей в стопке не существует. Ограничение зависит от материала конструкции, диаметра сверла, геометрии канавок и требований к качеству.
Для более подробного сравнения процессов см. руководство CHIKIN по высоте сверления печатных плат .
7. Скорость вращения шпинделя, скорость подачи и производительность микросверления.
Правильные параметры резания имеют решающее значение для обеспечения надежности микросверла.
При бурении полезным технологическим параметром является скорость подачи за оборот.
Скорость подачи (мм/мин) = Скорость вращения шпинделя (об/мин) × Подача за оборот (мм/об)
Данное соотношение описывает запрограммированную осевую подачу, но само по себе не устанавливает безопасные условия резки.
При выборе подходящего технологического процесса необходимо также учитывать диаметр сверла, материал, геометрию наконечника, глубину проникновения сверла, удаление стружки и рекомендованные производителем пределы.
Чрезмерная подача может увеличить риск засорения и поломки. Неправильное сочетание скорости и подачи может привести к дефектам отверстий, вызванным нагревом, или к неэффективной резке.
Для квалификации производства:
Начните с рекомендаций производителей инструментов и ламината по технологическим процессам.
Проверьте фактическую совместимость шпинделя и держателя.
Разработать программу контролируемого отбора проб бурения.
Проверьте диаметр отверстия, его расположение, наличие заусенцев и состояние стенки.
Повторите тест на типичных условиях эксплуатации буровой установки.
Запишите утвержденные настройки для каждой комбинации инструмента и материала.
Во время поиска и устранения неисправностей избегайте одновременного изменения скорости, подачи, высоты стопки инструментов и поставщика инструмента.
8. Распространенные дефекты сверления печатных плат и способы их выявления.
Наличие дефекта при бурении не означает автоматически, что долото неисправно.
Состояние оборудования, оснастка, различия в материалах, панели ввода и резервного копирования, а также запрограммированные настройки могут вызывать схожие симптомы.
| Дефект | Возможные факторы, способствующие этому | Первое расследование |
|---|---|---|
| Сломанная микросверло | Чрезмерная нагрузка, биение, недостаточная опора, неподходящая геометрия. | Инструмент, держатель, параметры резки |
| Отверстия чрезмерного размера | Биение инструмента, неправильный диаметр, погрешность измерений | Идентификация инструментов и метрология |
| Изменение положения отверстия | Перемещение доски, регистрация, отклонение сверла | Крепление, выравнивание, позиционирование |
| Входные кромки | Материал входного отверстия, зацепление при резании, состояние сверла | Проверка регистрационного листа и инструментов. |
| Выходные заусенцы | Недостаточная поддержка резервного копирования, износ инструментов. | Резервное копирование и глубина проникновения |
| Смола | Тепловые характеристики, свойства материала, процесс резки | Оценка стенок отверстия и анализ параметров |
| Шероховатые стенки отверстий | Состояние инструмента, материал, удаление стружки | Поперечный разрез и контроль процесса |
| Нестабильные результаты на разных шпинделях | Различные держатели, биение, калибровка, партии инструментов. | Попарное контролируемое сравнение |
Когда основной проблемой является неравномерность положения отверстий, руководство CHIKIN по точности положения отверстий на печатных платах предоставляет отдельную диагностическую систему.
В руководстве по очистке цанги шпинделя печатной платы объясняется, как проверить наличие загрязнений, посадку и биение, не предполагая, что замена сверла решит проблему.
9. Контроль качества: Как заводы по производству печатных плат должны проверять качество нового сверла?
Промышленные покупатели должны утверждать микробуровые установки, используя репрезентативные результаты производственных испытаний.
Сертификат соответствия размеров от поставщика полезен, но он не может самостоятельно доказать, что режущий инструмент будет соответствовать всем требованиям к готовой доске.
Рекомендуемая процедура квалификации
Шаг 1 — Входной контроль
Подтвердите номера деталей, диаметр, размер хвостовика, общую длину, геометрию канавок, состояние и номер партии.
Шаг 2 — Совместимость оборудования
Проверьте утвержденный держатель, глубину установки, устройство смены инструмента и соответствующие зазоры.
Шаг 3 — Пробное бурение
Используйте материалы, полученные в ходе реального производства, и контролируемую программу сверления. Укажите типичные размеры отверстий и расположение элементов на плате.
Шаг 4 — Осмотр готового отверстия
Измерьте геометрию и положение отверстия. Проверьте наличие заусенцев, смазанных поверхностей, состояние стенок и другие критические дефекты.
Шаг 5 — Оценка срока службы инструмента
Контролируйте качество отверстий на разных этапах использования бура. Установите критерии замены, специфичные для конкретного применения.
Шаг 6 — Утверждение производства
Зафиксируйте принятые технические характеристики инструмента, конфигурацию станка, условия резки, результаты проверки и требования поставщика к партии.
Для приемки готовых печатных плат соответствующие требования заказчика и применимые редакции стандартов IPC-A-600 и IPC-6012 могут служить признанной системой обеспечения качества.
Данные стандарты не являются сертификацией конкретной марки буровых долот.
Критерии окончательной приемки должны соответствовать чертежу платы, предоставленному заказчиком, и согласованным производственным требованиям.
10. Почему стоимость инструмента на одно обработанное отверстие важнее, чем цена за единицу продукции.
Сравнение цен — важный шаг при совершении покупки, но самый дешевый резак не обязательно будет иметь самую низкую себестоимость изготовления.
Более информативным показателем является:
Стоимость бурового инструмента на одну пробуренную скважину = Общие затраты на буровой инструмент ÷ Количество пробуренных скважин
При расчете следует использовать фактические данные о прохождении квалификационных испытаний, а не расчетный срок службы инструмента.
Дополнительные расходы включают в себя простои оборудования, замену инструмента, осмотр, бракованные панели и повреждения, связанные с поломкой сверл.
Руководителям производства также следует измерять количество принятых отверстий в машино-час, а не предполагать, что количество шпинделей напрямую коррелирует с производительностью.
Контрольный список для сравнения коммерческих предложений
| Фактор оценки | Почему покупателям стоит сравнить этот товар? |
|---|---|
| Цена за единицу бурения | Первоначальные расходы на расходные материалы |
| Количество квалифицированных попаданий | Полезный срок службы инструмента в заданных условиях |
| Выход принятой дыры | Фактическая производственная стоимость |
| частота поломок сверл | Риск незапланированного прерывания |
| Стабильность качества отверстий | Воздействие отбраковки и доработки |
| Время смены инструмента | Доступность производства |
| Стабильность партии | Нагрузка, связанная с переквалификацией и входным инспекционным контролем. |
| надежность поставок от поставщика | Риск, связанный с запасами расходных материалов |
Четырехшпиндельный станок может обеспечить дополнительную производительность, но фактическое увеличение зависит от компоновки платы, смены инструмента, использования станка и утвержденного производственного процесса.
Аналогично, более длительный срок службы инструмента имеет ценность только в том случае, если качество отверстия остается приемлемым.
11. Стандартные и нестандартные сверла для печатных плат: что следует запрашивать покупателям?
Стандартные твердосплавные микросверла часто подходят в тех случаях, когда требуемый диаметр, длина резания, геометрия и интерфейс держателя соответствуют установленным техническим характеристикам инструмента.
Для сверления отверстий нестандартной толщины, сложных конструкций ламинированных материалов, ограниченного доступа или процессов, в которых стандартные инструменты не соответствуют требованиям качества, может потребоваться разработка специализированных конструкций.
Запрос на изготовление нестандартного инструмента должен включать в себя описание инженерной задачи и критерии ее приемлемости, а не просто просьбу о создании более прочного или долговечного сверла.
Попросите поставщика инструментов уточнить:
Доступные варианты диаметра и допуска.
Твердосплавная подложка и геометрия режущей кромки.
Совместимые материалы и ограничения процесса.
Документация по проверке и отслеживанию партий.
Образцы в больших количествах и поддержка в вопросах квалификации.
Минимальный объем заказа и подтвержденные сроки выполнения.
Варианты повторного измельчения или повторного использования, где это применимо.
Подтвержденная основная деятельность компании CHIKIN — производство оборудования для сверления и фрезерования печатных плат. Конкретные данные о наличии сверл, изготовлении фрез на заказ и поставках инструмента следует уточнять напрямую, а не предполагать.
В проектах по интеграции оборудования приоритетной задачей является обеспечение возможности совместной квалификации предлагаемой конфигурации буровой установки и машины.
12. Контрольный список запросов на коммерческие предложения (RFQ) для сверления печатных плат в рамках B2B-закупок.
Четкий запрос коммерческого предложения помогает поставщикам понять область применения и снижает риск получения инструментов, которые соответствуют номинальному диаметру, но выходят из строя в процессе производства.
| Необходимая информация | Что должен предоставить покупатель |
|---|---|
| материал для печатной платы | FR4, многослойный, на основе ПТФЭ, с металлическим сердечником или другой |
| Конструкция доски | Толщина, слои, медь и структура материала. |
| Технические характеристики отверстия | Размер сверла, размер готового изделия, допуск, покрытие/без покрытия |
| Интерфейс инструмента | Размер хвостовика, тип держателя, требования к инструментальному зажиму |
| Модель машины | Производитель станков с ЧПУ, конфигурация шпинделя, ограничения скорости. |
| Информация о процессе | Исходный материал, резервная копия, высота стопки, текущие параметры |
| Требования к качеству | Геометрия отверстия, совмещение, приемка стенок и заусенцев. |
| Производственный спрос | Требуемая производительность сверления, расход инструмента, график смен. |
| Существующие проблемы | Повреждение бурового раствора, размазывание, изменение положения, простои |
| Коммерческие требования | Образцы, количество, документация, доставка и поддержка |
Запросите проверку совместимости станков и инструментов с ЧПУ CHIKIN.
Если ваше предприятие оценивает новое сверлильное оборудование, начните с определения фактических требований к печатным платам и инструментам.
Компания CHIKIN CNC предлагает специализированные многошпиндельные сверлильные станки для печатных плат и сопутствующее прецизионное оборудование для промышленного производства.
Для практического обсуждения оборудования укажите материал вашей платы, размер панели, распределение размеров отверстий, целевой объем производства и предполагаемые характеристики сверления.
Инженерная группа может рассмотреть предложенную конфигурацию станка и обсудить, какие интерфейсы инструментов и рабочие возможности необходимо подтвердить перед покупкой.
Для получения коммерческого предложения на сверлильный станок свяжитесь с компанией CHIKIN CNC , приложив чертежи печатных плат и описание текущих производственных задач.
13. Часто задаваемые вопросы о сверлах для производства печатных плат на сверлильных станках.
1. Какой материал лучше всего подходит для сверл, используемых в станках для сверления печатных плат?
Твердый карбид вольфрама обычно выбирают для промышленного сверления печатных плат, поскольку он обладает твердостью и износостойкостью, подходящими для абразивных стеклоармированных ламинатов. Точная марка и геометрия карбида должны быть определены в соответствии с предполагаемым применением.
2. Какие размеры сверл используются при производстве печатных плат?
Для сверления печатных плат используются различные диаметры сверла для сквозных отверстий, отверстий для компонентов, отверстий для инструментов и механических элементов. В каталогах CHIKIN CK-02D и CK-04D указан диапазон диаметров сверла от 0,15 до 6,35 мм, однако для каждого конкретного применения необходимо проверить допустимый размер и условия резки.
3. Являются ли сверла для печатных плат с хвостовиком 3,175 мм универсальными?
Нет. Хотя 3,175 мм — это распространенный размер хвостовика, геометрия держателя, требования к захвату, длина инструмента, втулки и совместимость с автоматической сменой инструмента могут различаться. Всегда уточняйте характеристики установленного шпинделя и держателя.
4. Можно ли использовать одни и те же сверла для сверления печатных плат на станке для FR4 и PTFE?
Только после того, как поставщик инструмента утвердит соответствующие материалы, а квалификация образцов подтвердит приемлемые результаты. Для ламинатов на основе ПТФЭ и с керамическим наполнителем могут потребоваться иные параметры резки и правила обращения с инструментом, чем для стандартного FR4.
5. Сколько отверстий может просверлить одно твердосплавное сверло для печатных плат?
Универсальной гарантии количества попаданий не существует. Срок службы инструмента зависит от диаметра, материала, высоты пакета, скорости, подачи, требуемого качества отверстия и других технологических факторов. Допустимое количество попаданий устанавливается посредством контролируемой квалификации.
6. Что является причиной поломки сверл для печатных плат малого диаметра?
Возможные причины включают чрезмерную нагрузку при резании, плохое удаление стружки, неподходящую геометрию инструмента, большое биение, неправильное зажимание, смещение платы или чрезмерное зацепление пакетов. Перед выявлением первопричины необходимо провести структурированное расследование.
7. Требуются ли специальные сверла для печатных плат для шпинделя со скоростью вращения 200 000 об/мин?
Инструмент должен быть совместим с системой шпинделя и утвержденными условиями эксплуатации. Высокая скорость вращения станка не означает автоматически, что каждый резец может работать на максимальной скорости.
8. В чем разница между микросверлением печатных плат и лазерным микросверлением отверстий?
Механическое микросверление использует вращающийся режущий инструмент для удаления материала и подходит для многих сквозных отверстий. Лазерное сверление использует сфокусированную энергию и обычно применяется для очень маленьких, часто глухих, микроотверстий HDI. Подходящий метод зависит от конструкции и процесса.
9. Как менеджерам по закупкам следует проверять качество сверл для печатных плат?
Запросите полную спецификацию, идентификацию поставщика, применимые данные контроля, образцы инструментов и информацию о прослеживаемости партии. Проведите квалификацию сверл на репрезентативных производственных стендах и оцените качество сверления отверстий, а не только на основании заявленных характеристик из каталога.
10. Как компания CHIKIN CNC может помочь при выборе сверлильного оборудования для новых микросверл?
Компания CHIKIN CNC предлагает специализированное оборудование для сверления печатных плат, включая многошпиндельные модели CK-02D и CK-04D. Перед окончательным оформлением покупки оборудования покупатели могут обсудить требования к диаметру сверла, конфигурацию шпинделя, автоматическую подачу инструмента и совместимость оборудования с конкретными задачами.
Заключение
Для выбора надежных сверл для сверления печатных плат недостаточно просто сравнить диаметр, материал твердосплава или цену за единицу.
Наиболее важными факторами являются совместимость с конструкцией печатной платы, правильные размеры инструмента, надежная фиксация шпинделя, подходящие условия сверления и проверенное качество готовых отверстий.
Для многослойного и высокоплотного производства закупка сверл должна быть интегрирована с квалификацией оборудования, контролем технологического процесса и документированной проверкой. Небольшое снижение стоимости оснастки малоэффективно, если оно увеличивает количество сломанных сверл, дефектных отверстий или перебоев в производстве.
Установив четкие требования к запросам на коммерческие предложения и оценив производительность сверления в реальных производственных условиях, производители печатных плат могут принимать более обоснованные решения о закупках и улучшить контроль над эксплуатационными расходами, связанными со сверлением.
Для предприятий, рассматривающих возможность внедрения автоматизированного оборудования для прецизионного сверления, компания CHIKIN CNC предлагает специализированные двух- и четырехшпиндельные станки, разработанные для удовлетворения различных производственных потребностей.
Ознакомьтесь с оборудованием для сверления печатных плат CHIKIN или запросите техническую консультацию и коммерческое предложение, указав материал вашей печатной платы, характеристики отверстий и производственные требования. Правильное сочетание возможностей оборудования, качественного инструмента и контролируемых условий процесса является основой надежного сверления печатных плат.