Escolha ferramentas que levem em consideração o furo, ranhura ou contorno que você precisa produzir — e não apenas um diâmetro nominal correspondente. Use este guia para revisar a geometria, o encaixe da haste, os limites do processo, as evidências do fornecedor e o custo da placa aceita.
Para os engenheiros de fabricação de PCBs, a aquisição de furadeiras e fresadoras é uma decisão de controle de processo. Uma ferramenta de baixo custo pode se tornar cara se criar furos superdimensionados, bordas lascadas do laminado, quebras excessivas ou paradas não planejadas da máquina. As equipes de compras também precisam distinguir entre a faixa de diâmetro da ferramenta especificada para a máquina e a especificação de um consumível específico.
Este guia se concentra na seleção de brocas/fresas para PCBs e na preparação de solicitações de cotação (RFQ) . Para uma análise mais aprofundada do desgaste gradual das fresas e dos motivos para sua substituição, leia o guia de desgaste de fresas para PCBs da CHIKIN CNC.
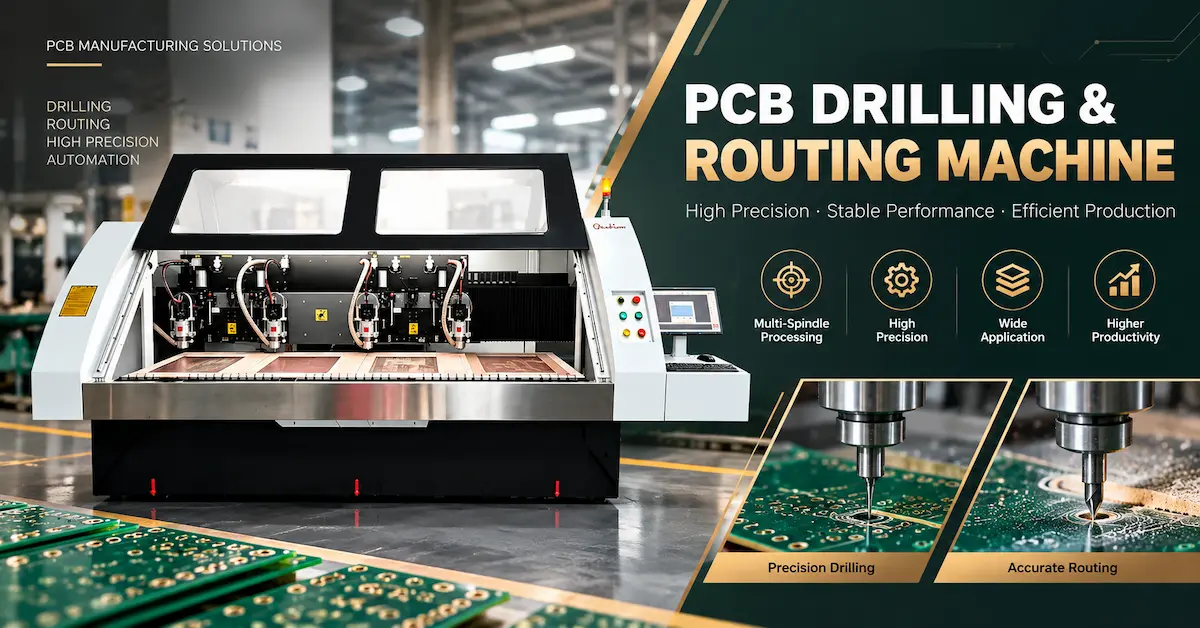
1. Brocas para PCB vs. fresas para roteador: o que realmente muda?
Uma furadeira de PCB possui uma ponta de corte afiada projetada para penetrar no laminado e gerar um furo. Seu processo é dominado pelo movimento axial, evacuação de cavacos, registro do furo e condição da parede do furo. Uma fresadora utiliza arestas de corte ao longo de seu comprimento de trabalho enquanto se move através de um contorno; forças laterais, deflexão da ferramenta, rigidez da fixação e acabamento da borda são fundamentais.
| Fator de seleção | broca para placa de circuito impresso | fresa para placa de circuito impresso |
|---|---|---|
| Tarefa principal | Furos passantes, furos para componentes, furos de montagem, furos para ferramentas | Perfis da placa, ranhuras, janelas internas, isolamento de contornos roteados |
| Movimento de corte principal | Penetração axial | corte de trajetória lateral |
| Foco em geometria | Ponta, margens, evacuação da flauta, comprimento de trabalho | Padrão da flauta, comprimento de corte, formato da ponta, remoção de cavacos |
| Risco típico do processo | Broca quebrada, erro na posição do furo, borrões, rebarbas | Bordas ásperas, arrancamento de fibras, ranhuras superdimensionadas, deflexão da ferramenta |
| Unidade útil de vida útil da ferramenta | Perfurações qualificadas atingem uma posição sob uma pilha e material definidos. | Distância percorrida qualificada sob condições definidas |
| Documento do comprador | Tabela de furos e requisitos de perfuração/furo acabado | Desenho de contorno, além de requisitos de ranhura, corte e borda. |
Elas não são intercambiáveis simplesmente porque ambas podem ser fixadas por um pequeno eixo CNC. Uma broca de ponta fina para PCB não deve ser usada para operações exigentes de fresagem de contornos sem a aprovação explícita do fabricante da ferramenta. Da mesma forma, não se deve presumir que uma fresa seja adequada para produzir furos metalizados de precisão.
2. Ferramentas compatíveis com FR4, multicamadas e outros materiais de PCB.
FR4 rígido: Fibras de vidro resolvem o problema de corte
O FR4 combina resina com reforço de fibra de vidro. O reforço é abrasivo, portanto, o material da ferramenta, a geometria da aresta, a evacuação de cavacos e o controle térmico são fatores importantes. O carboneto é amplamente utilizado na produção de placas de circuito impresso (PCBs) para perfuração e roteamento, mas diferentes classes e geometrias podem apresentar comportamentos distintos no mesmo laminado.
Para furadeiras, verifique os requisitos de furo acabado, espessura do laminado, altura da pilha, distribuição de cobre e material de entrada/suporte aprovado. Para fresadoras, identifique o contorno necessário, a largura mínima da ranhura, o suporte do painel e o comprimento do corte por painel.
Placas multicamadas: Não confunda o diâmetro da broca com o tamanho final do furo.
Um desenho de fabricação pode especificar um diâmetro final para o furo metalizado. O diâmetro da perfuração mecânica pode variar, pois a metalização com cobre altera a abertura final. Essa tolerância depende do processo de fabricação; não aplique um aumento universal a todos os trabalhos. Solicite a confirmação do engenheiro de processo de PCB antes de encomendar o tamanho da broca.
As pequenas brocas mecânicas também têm limitações relacionadas ao comprimento de trabalho, excentricidade, espessura do material e condições de empilhamento. Os microfuros criados a laser são um processo à parte e não devem ser apresentados como uma capacidade normal de todas as brocas mecânicas.
Construções rígidas-flexíveis à base de alumínio com alta Tg
Esses materiais devem ser avaliados individualmente. Uma fresadora comprovada em FR4 padrão pode exigir outra geometria ou janela de processo para o perfilamento de placas com núcleo metálico. Painéis rígido-flexíveis apresentam desafios relacionados ao suporte e à transição de materiais. Consulte os fornecedores de ferramentas para obter recomendações específicas para cada aplicação, baseadas em resultados de testes, em vez de presumir que uma única família de fresas universal seja adequada para todas as placas.
3. Oito especificações a confirmar antes de comprar brocas ou fresas para placas de circuito impresso.
Confirme as dimensões reais do furo ou da ranhura fresada, as tolerâncias e como o diâmetro da ferramenta é inspecionado.
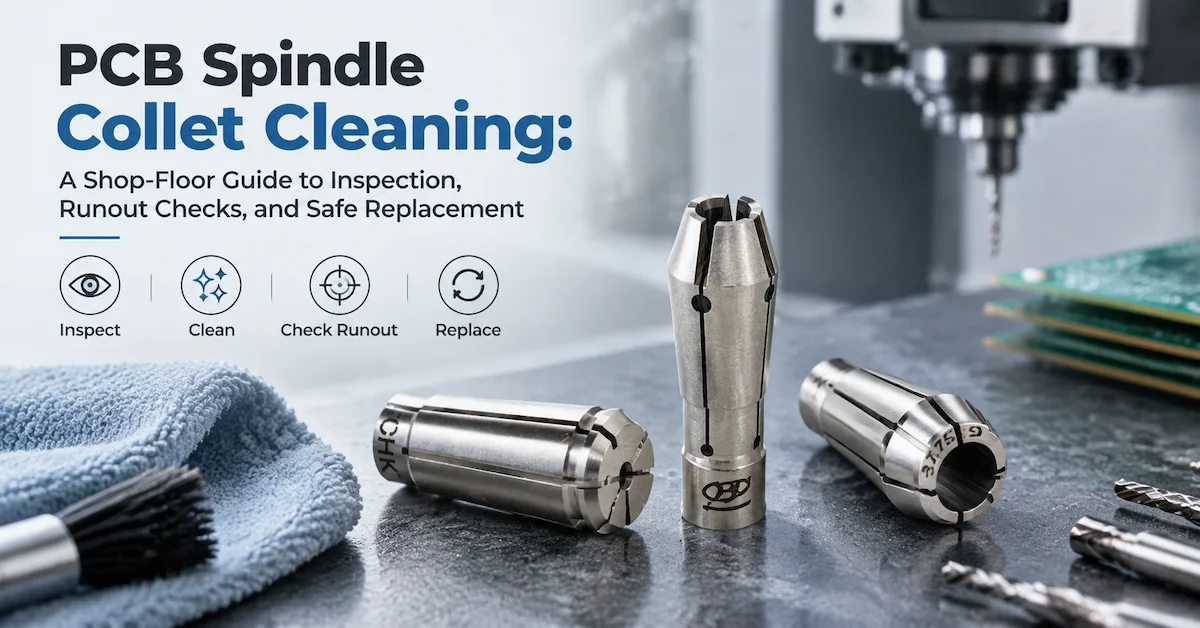
Verifique as especificações do suporte ou da pinça; o diâmetro de corte não é necessariamente o diâmetro da haste.
Considere a espessura da prancha, a pilha, os materiais de entrada/reserva e um tempo de engajamento seguro e qualificado.
Especifique a geometria da ponta da broca e da canaleta ou o estilo da canaleta e a configuração da ponta da tupia.
Solicite o tipo de metal duro, o tratamento de superfície ou o revestimento somente quando o fornecedor da ferramenta oferecer suporte a essa especificação.
Confirme o fuso, a pinça, o método de inserção e de medição, e não apenas o tamanho nominal da broca.
Documente a velocidade, o avanço, a altura ou profundidade da pilha, a extração e a estratégia de trajetória da ferramenta aprovadas.
Solicite o número de peça do fabricante, a revisão do desenho, a identificação do lote e as evidências de inspeção.
Um erro comum na compra de ferramentas é encomendar uma com base na medida “3,175 mm” sem verificar se essa dimensão se refere ao diâmetro de corte ou ao comprimento da haste. Outro erro comum é comprar uma ferramenta com o diâmetro correto, mas com comprimento de corte insuficiente ou com uma ponta incompatível.
O guia de inspeção de pinças e eixos de PCB explica por que a limpeza, a inserção, a concentricidade e a condição do suporte devem ser consideradas juntamente com a qualidade da ferramenta.
4. Geometria da fresa: corte diamantado, quebra-cavacos ou outro tipo de canal?
As fresas para placas de circuito impresso podem usar arestas de corte em formato de diamante, formatos quebra-cavacos ou outras geometrias de canal. Cada design altera a forma como a ferramenta interage com o laminado e remove o material do corte. Não existe uma única geometria "ideal" que seja defensável para todos os trabalhos de fresagem de placas de circuito impresso.
- Fresa diamantada ou com padrão de diamante: frequentemente avaliada para fresagem de laminados de fibra de vidro, onde o corte controlado das bordas e a remoção de partículas são prioridades. Os resultados reais dependem do projeto da ferramenta e das condições do processo.
- Geometria de quebra-cavacos: Utiliza recursos de corte interrompidos projetados para controlar a remoção de material. A adequação depende do laminado, da ranhura, da profundidade de fresagem e da janela de corte recomendada pelo fornecedor.
- Outros perfis de fresa: Podem ser relevantes para materiais ou contornos específicos, mas não se deve presumir que uma fresa convencional para metais seja compatível com uma fresadora de PCB dedicada.
Para ranhuras pequenas e detalhes internos, determine o diâmetro mínimo permitido da ferramenta a partir do desenho técnico. Para um contorno fresado, compare a qualidade da borda, as dimensões, a carga da ferramenta e o manuseio de poeira entre os diferentes tipos de ferramentas qualificadas. Teste as alternativas usando a mesma placa, dispositivo de fixação, eixo e padrão de inspeção.
5. Confirme a compatibilidade da máquina e da pinça antes da solicitação de cotação.
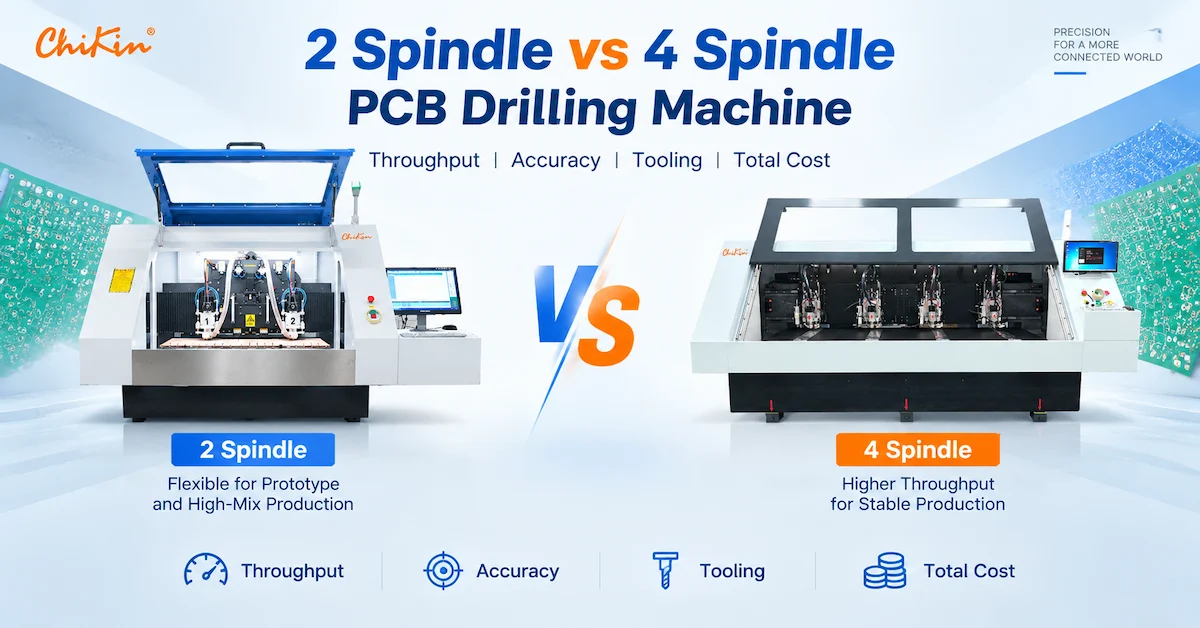
A CHIKIN CNC comercializa máquinas de furação e fresagem combinada com diferentes configurações de fuso. As faixas de diâmetro das ferramentas indicadas a seguir não garantem a compatibilidade automática de brocas, hastes, comprimentos de ferramentas ou revestimentos de terceiros.
| Referência de equipamentos CHIKIN | Informações publicadas sobre o diâmetro da ferramenta | Decisão relevante |
|---|---|---|
| CK-02D: Furadeira de 2 fusos | Perfuração: 0,15–6,35 mm | Verifique a ferramenta de perfuração de alta velocidade, a haste/suporte e os requisitos reais de empilhamento. |
| CK-04D: Furadeira de 4 fusos | Perfuração: 0,15–6,35 mm | Controle os limites de lote e de acerto qualificado da ferramenta em várias cabeças de corte. |
| 1 Broca + 1 Rota com CCD | Perfuração: 0,15–6,35 mm; fresagem: 0,5–3,175 mm | Especifique as ferramentas de perfuração e fresagem separadamente, incluindo seus suportes. |
| CK-04R: Máquina de furação/fresagem de 4 fusos | Confirme a interface real da ferramenta para a configuração solicitada. | Verificar geometria de fresagem, comprimento da fresa, encaixe do magazine e verificação das ferramentas. |
O site também lista uma pinça CHK 3.175 em sua oferta de peças relacionadas. A dimensão da haste não deve ser considerada como prova de compatibilidade com todos os fusos CHIKIN; confirme o cone, o comprimento, a retenção e o modelo do fuso com a máquina instalada.
As configurações relevantes do CHIKIN descrevem a troca automática de ferramentas e a detecção de comprimento, diâmetro ou quebra de ferramentas. Esses são controles de configuração valiosos, mas a detecção de quebra de ferramentas não é o mesmo que medir o desgaste gradual da aresta de corte . Pergunte quais funções estão incluídas no modelo específico e se elas se aplicam às ferramentas selecionadas.
Precisa de ferramentas compatíveis com uma máquina CNC de PCB?
Envie o modelo da sua máquina, a identificação do fuso e do suporte, o material da placa de circuito impresso (PCB), o diagrama de furação, o percurso da máquina e as metas de produção. Solicite à equipe da CHIKIN que analise a interface das ferramentas e a configuração adequada do equipamento.
6. Defina o avanço, a velocidade e a vida útil da ferramenta com base em testes qualificados.
A rotação máxima da máquina não é uma receita de corte pronta para uso. A velocidade de trabalho e o avanço dependem do diâmetro da ferramenta, da geometria, do material, da pilha de placas, da condição do fuso e das recomendações do fabricante da ferramenta.
Duas relações podem ajudar os engenheiros a analisar propostas técnicas:
- Avanço de perfuração (mm/min) = velocidade do fuso (rpm) × avanço por revolução (mm/rev).
- Avanço da fresa (mm/min) = velocidade do fuso (rpm) × número de dentes de corte × carga de cavacos (mm/dente).
Essas fórmulas descrevem relações baseadas na geometria, não configurações universalmente seguras. Algumas geometrias de roteamento de PCBs não se encaixam perfeitamente em um modelo comum de contagem de dentes de fresa, portanto, use a recomendação de processo específica para a geometria em vez de inserir uma carga de cavacos estimada.
Avalie as brocas pela contagem de impactos qualificados para um material e pilha claramente definidos. Avalie as fresas pela distância de fresagem cumulativa e pela qualidade de borda aceita, mantendo a contagem de painéis como referência adicional. Os limites devem ser definidos por meio de testes de produção repetidos — e não por alegações genéricas de “10.000 furos” ou “carboneto de longa duração”.
7. Diagnostique os defeitos antes de culpar a ferramenta de corte.
| Defeito observado | Possível relação de ferramentas | Outras condições a verificar |
|---|---|---|
| A furadeira quebra inesperadamente | Excesso de esbeltez, danos causados pela ferramenta ou geometria inadequada. | Desvio, altura da pilha, alimentação, material de entrada, fixação |
| furos grandes demais ou inconsistentes | Problema de excentricidade ou diâmetro da ferramenta | Condição do fuso/pinça, oscilação da broca, método de medição |
| Manchas ou rebarbas na parede do furo | Geometria incorreta ou lâmina de corte cega | Calor, alimentação/velocidade, laminado, material de apoio |
| Bordas irregulares fresadas | Flauta inadequada ou desgaste | Vibração do painel, direção da rota, extração de poeira, suporte |
| Desvios na largura da ranhura | Deflexão da ferramenta ou alteração do diâmetro efetivo | Desvio de trajetória, compensação de percurso, carga de corte, dispositivo de fixação |
Altere uma variável controlada de cada vez. Uma ferramenta nova que produz imediatamente o mesmo defeito deve desencadear verificações no fuso, na pinça, na fixação e na extração, e não um novo pedido caro de ferramentas. A explicação da CHIKIN sobre fusos para furação versus fresamento fornece informações úteis sobre por que as ferramentas axiais e laterais impõem demandas diferentes ao fuso.
8. Compre considerando o custo por placa aprovada, e não apenas o preço unitário.
O preço da ferramenta não reflete o custo de fabricação. Uma furadeira de baixo custo pode precisar ser substituída com frequência; uma tupia pode cortar por muito tempo, mas não atender aos requisitos de qualidade de corte antes de quebrar fisicamente.
Custo das ferramentas de perfuração por furo aprovado = gasto relevante com perfuração ÷ número de furos aprovados produzidos. Custo das ferramentas de fresagem por placa aprovada = gasto relevante com ferramentas de fresagem ÷ número de placas fresadas aprovadas. Essas medidas devem ser analisadas juntamente com os custos de mão de obra para troca de ferramentas, refugo, tempo de inatividade e inspeção.
Solicite aos fornecedores de ferramentas que informem o material de teste, o diâmetro, a pilha ou o percurso da ferramenta, as condições de usinagem, o tamanho da amostra e o critério de retirada. Sem essas variáveis, as promessas de vida útil da ferramenta de diferentes fornecedores não podem ser comparadas de forma justa.
9. Lista de verificação para solicitação de cotação de brocas/fresas para PCB
Utilize o seguinte guia de compras ao avaliar ferramentas, compatibilidade com CNC ou um pacote de equipamentos e consumíveis.
| Enviar ao fornecedor | Informações mínimas |
|---|---|
| Aplicativo | Furação de furos, tolerância para furação de furos metalizados, fresagem de ranhuras ou perfis |
| construção de PCB | Material, camadas, espessura, alta Tg/núcleo metálico/rígido-flexível, se aplicável. |
| Desenho | Tabela de furos, requisitos de furos acabados, contorno/ranhura e tolerâncias. |
| Detalhes da ferramenta | Diâmetro de corte, haste, formato da ponta/canal, comprimento de corte e comprimento total. |
| Interface da máquina | Modelo da máquina, ID do fuso, referência da pinça/porta-ferramentas, limites do magazine de ferramentas |
| Condições de produção | RPM do fuso, avanço, empilhamento, comprimento da rota, trajetória da ferramenta, extração e fixação. |
| Qualificação | Método de inspeção, quantidade de amostras, critérios de aceitação, defeitos observados |
| Requisitos comerciais | Consumo mensal previsto, rastreabilidade do lote, prazo de entrega e pedidos recorrentes. |
Solicite um desenho ou ficha técnica da ferramenta específica e, sempre que possível, um plano de teste de amostra. Ao encomendar uma máquina CHIKIN, solicite a especificação aprovada do suporte/ferramenta como parte da documentação de aceitação do equipamento. A faixa de diâmetro publicada da máquina, por si só, não substitui essa informação.
10. Perguntas Frequentes
Brocas para placas de circuito impresso podem ser usadas como fresas para roteadores?
Não deve ser usado como substituto geral. A geometria da ponta da broca é otimizada para a perfuração axial, enquanto a geometria da fresa é destinada ao corte de contornos laterais. Utilize apenas os processos explicitamente suportados pelo fabricante da ferramenta e do equipamento.
As brocas de metal duro para PCB são melhores do que as brocas HSS comuns?
O carboneto é amplamente utilizado em laminados abrasivos para placas de circuito impresso e em aplicações de alta velocidade e precisão. No entanto, a seleção ainda deve levar em consideração a fragilidade, a excentricidade da máquina, a geometria, o material e a vida útil comprovada da ferramenta; o material por si só não determina um processo seguro.
Uma haste de fresa de 3,175 mm é compatível com todos os eixos de roteamento de PCB?
Não. O furo da pinça é apenas uma dimensão. O projeto do porta-ferramentas, a retenção, o comprimento da ferramenta, o balanceamento e as limitações específicas do fuso devem ser verificados.
Como as fábricas de PCBs devem comparar a vida útil das ferramentas?
Para furação, compare os resultados aprovados com o mesmo material, pilha e parâmetros. Para fresagem, compare a distância fresada aprovada e a qualidade da borda aceita. Inclua informações sobre sucata, tempo de substituição e rastreabilidade do lote da ferramenta.
A CHIKIN CNC vende todas as brocas e fresas descritas neste guia?
As páginas verificadas do site documentam principalmente máquinas de perfuração/fresagem de PCBs, peças relacionadas e discussões sobre ferramentas. A disponibilidade de SKUs específicos de consumíveis para perfuração ou fresagem deve ser confirmada diretamente com a equipe de atendimento da CHIKIN, em vez de ser presumida a partir deste guia.
Solicite uma avaliação de equipamentos e ferramentas com base na aplicação.
Compartilhe o desenho da placa, as dimensões da ferramenta, o defeito ou problema de desgaste atual, o modelo da máquina e a produção desejada. Solicite uma análise de compatibilidade específica para o modelo e um orçamento detalhado.
Conclusão
A escolha de brocas e fresas para placas de circuito impresso começa com a definição do elemento final: furos precisos exigem uma geometria de perfuração adequada, enquanto ranhuras limpas e contornos precisos da placa requerem uma geometria de fresagem apropriada e corte lateral controlado. Diâmetro, haste, comprimento de trabalho, material, encaixe na pinça e condições de processo documentadas são mais importantes do que um rótulo genérico de "broca de metal duro".
Para novos equipamentos ou alterações de ferramentas, utilize uma solicitação de cotação (RFQ) consistente e testes em placas representativas para verificar a produção aceitável e o custo operacional. Analise os equipamentos de furação e fresagem da CHIKIN CNC e entre em contato com a equipe técnica com as especificações da sua aplicação antes de se comprometer com uma configuração específica.