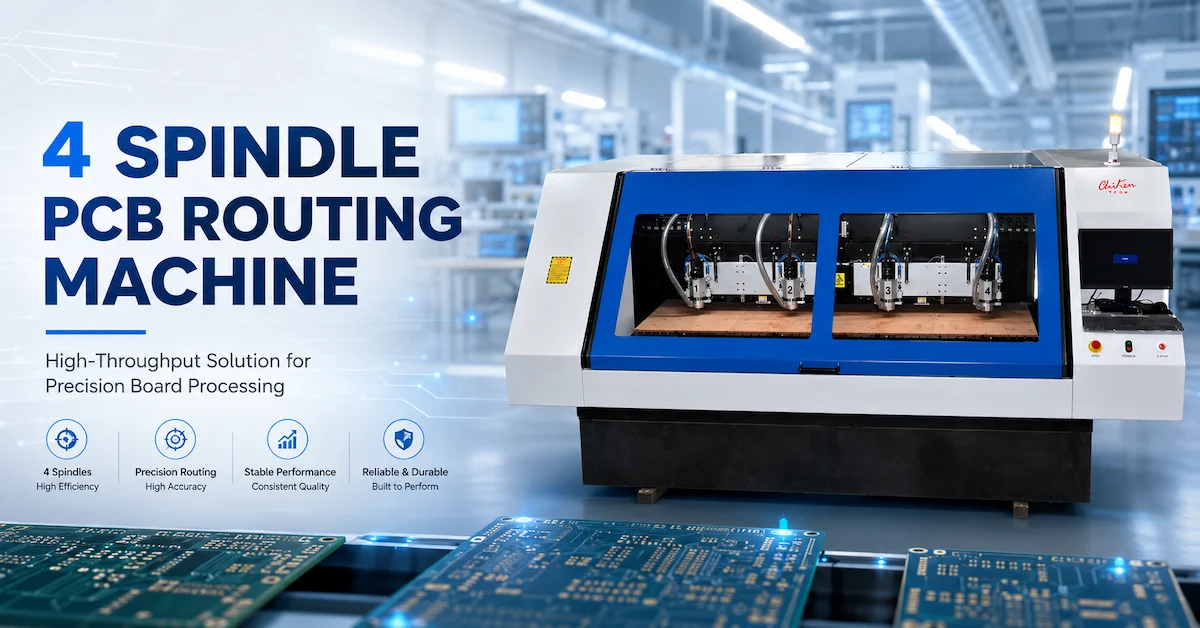
Quando uma fábrica de PCBs começa a comparar as especificações dos fusos, a primeira pergunta costuma ser simples: qual fuso tem a maior rotação por minuto (RPM)? Essa pergunta é compreensível, mas raramente leva à máquina certa. Um fuso não é selecionado isoladamente. Ele é escolhido considerando o diâmetro da ferramenta, a quantidade de material a ser cortado, a direção de corte, os requisitos de furos ou contornos, o cronograma de produção e o plano de manutenção. Um fuso muito rápido pode ser a escolha errada para uma fresagem pesada. Um fuso de fresagem potente pode ser uma má escolha para uma microfuração que exige entrada e saída limpas em alta velocidade.
Este é o significado prático de um eixo de furação versus um eixo de fresagem . A diferença não está apenas na etiqueta do motor. Está na forma como o eixo converte a energia elétrica em desempenho de corte. Um eixo de furação é normalmente otimizado para ferramentas rotativas pequenas, baixa carga radial, ciclos de avanço curtos e posicionamento repetível do furo. Um eixo de fresagem é normalmente otimizado para fresas de topo, ranhuras, contornos de placas, maior carga lateral e um contato mais contínuo com a peça de trabalho.
Para fabricantes de PCBs, essa distinção afeta cinco resultados fáceis de medir na linha de produção: qualidade da parede do furo, acabamento da borda, quebra de ferramentas, tempo de ciclo e custo por painel bom. Este guia explica as diferenças em termos técnicos simples e, em seguida, as transforma em uma lista de verificação para compra. O objetivo não é declarar um fuso universalmente melhor. O objetivo é ajudar o comprador a especificar o fuso mais adequado para o trabalho.

Em resumo: furar significa obter uma entrada axial limpa; fresar significa controlar a carga lateral.
Um fuso de furação empurra uma pequena broca contra a placa ao longo do eixo Z. A ferramenta deve permanecer reta enquanto corta cobre, resina e reforço de fibra de vidro. O processo exige alta velocidade, baixo desvio radial, controle preciso do eixo Z, boa evacuação de cavacos e um sistema de rolamentos do fuso capaz de suportar partidas e paradas repetidas. Um fuso de fresagem aciona uma fresa de topo através de um contorno, ranhura, cavidade ou borda. A ferramenta é exposta a forças de corte radiais. O processo exige torque, rigidez, velocidade estável sob carga, capacidade de refrigeração e um motor que possa funcionar por longos períodos sem deriva térmica.
Há sobreposição. Ambos os fusos precisam de baixa vibração, rolamentos precisos, pinças confiáveis, ferramentas balanceadas e uma estrutura de máquina que não se mova quando a ferramenta entra em contato com o material. Uma máquina CNC moderna para PCBs pode usar fusos separados para furação e fresagem, ou pode usar uma biblioteca configurável de fusos e ferramentas. A solução correta depende da combinação de furos e contornos na fila de produção.
| Fator de decisão | Eixo de perfuração de PCB | Eixo de roteamento de PCB | Por que isso importa |
|---|---|---|---|
| Movimento primário | Mergulho axial e retração | Engajamento XY contínuo com controle de profundidade Z | A perfuração exerce pressão sobre a ferramenta ao longo de seu eixo; o fresamento adiciona carga lateral. |
| Ferramenta típica | Microbroca, geralmente de metal duro. | Fresa de metal duro, fresa de topo, fresa de ranhura ou fresa em V | A geometria da ferramenta define a velocidade e o torque necessários. |
| Velocidade preferida | Rotações muito altas para diâmetros pequenos. | Rotações baixas ou médias com torque útil | A velocidade de superfície aumenta rapidamente à medida que o diâmetro da ferramenta aumenta. |
| demanda de torque | Geralmente modesto, mas sensível à variação de desempenho. | Maior, especialmente em slots e pilhas grandes. | O torque evita o colapso em alta velocidade e danos nas bordas. |
| Padrão de serviço | Muitos ciclos curtos e movimentos Z frequentes | Cortes mais longos e carga sustentada | O sistema de refrigeração e os rolamentos devem ser compatíveis com o perfil térmico. |
| Risco típico | Broca quebrada, furo grande demais, borrão, registro ruim | Vibração, rebarbas, delaminação, deflexão da ferramenta | Diferentes modos de falha exigem diferentes controles. |
| Melhor ajuste | Vias, furos passantes, furos de ferramenta, pequenas aberturas | Contornos de painéis, ranhuras, encaixes, separação de painéis e acabamento de bordas. | A operação deve determinar o fuso. |
1. Velocidade: por que a RPM é útil, mas nunca suficiente por si só.
A rotação por minuto (RPM) é importante porque controla a velocidade de corte na aresta da ferramenta. Para uma ferramenta rotativa, a velocidade superficial aproximada é:
Velocidade de corte (m/min) = pi x diâmetro da ferramenta (mm) x RPM / 1.000
À medida que a ferramenta diminui de tamanho, o eixo precisa girar mais rápido para manter uma velocidade de corte útil. É por isso que uma microbroca usada para um pequeno furo em uma placa de circuito impresso pode precisar de uma rotação por minuto (RPM) muito maior do que uma fresa de 3 mm. Se a velocidade do eixo for muito baixa para uma broca pequena, a ferramenta pode raspar em vez de cortar. O calor aumenta, a parede do furo fica menos limpa e a broca pode quebrar antes de atingir a profundidade programada.
Um eixo de perfuração é, portanto, geralmente projetado para altas rotações por minuto (RPM). Na página do produto CK-04D, a CHIKIN lista quatro eixos de alta velocidade com rolamentos a ar na faixa de 160.000 a 200.000 RPM, com uma faixa de diâmetro de ferramenta de perfuração declarada de 0,15 a 6,35 mm. Essa é uma especificação específica do modelo, não uma regra universal para todos os eixos de perfuração de PCBs. Ela demonstra o tipo de faixa de velocidade utilizada quando uma linha de produção precisa processar muitos furos pequenos com controle de excentricidade.
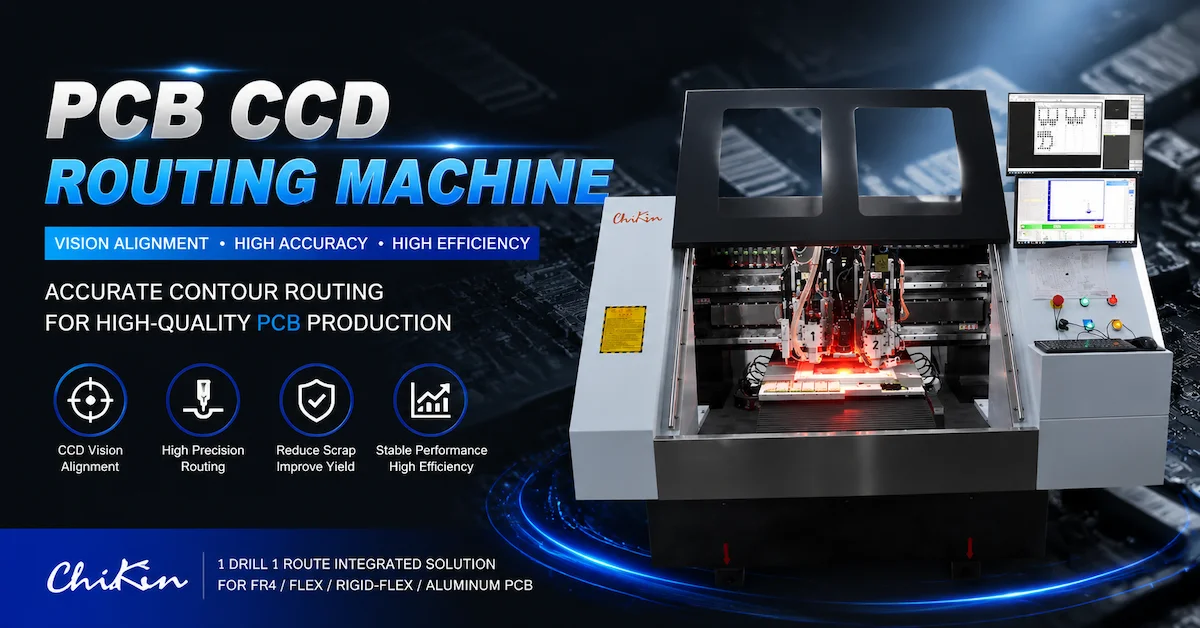
Um eixo de fresagem utiliza um equilíbrio de velocidade diferente. A fresa é maior e o trabalho geralmente envolve um corte lateral em vez de um simples mergulho. Rotações excessivas podem polir ou queimar a resina, reduzir a vida útil da fresa e dificultar a evacuação dos cavacos. Mais importante ainda, rotações sem torque não garantem um corte estável. A CHIKIN indica 60.000 RPM e 1,8 kW por eixo para sua máquina de furação e fresagem CK-04R, com uma faixa de diâmetro de ferramenta de fresagem de 0,5 a 3,175 mm. Essa combinação é um exemplo útil de como um eixo de fresagem pode ser rápido e, ao mesmo tempo, ter potência suficiente para trabalhos de contorno.
Ao pesquisar opções de fusos para furação de PCBs , os compradores devem solicitar a faixa de RPM recomendada para cada diâmetro de broca, e não apenas a velocidade máxima do motor. Ao comparar a velocidade de fusos para fresamento de PCBs , devem solicitar a velocidade, o avanço, a profundidade axial, o engajamento radial e a combinação de materiais utilizados para obter o resultado divulgado. Um valor máximo é um ponto de partida; o que a produção realmente precisa é de uma faixa de corte validada.
2. Torque: a diferença que surge quando a ferramenta encontra resistência.
Torque é a força de rotação disponível no eixo do fuso. Em termos simples, o torque ajuda um motor a continuar girando quando a ferramenta encontra resistência. Potência e velocidade estão relacionadas pela conhecida relação:
A potência (kW) é proporcional ao torque (Nm) multiplicado pela rotação (RPM).
Essa relação explica por que dois fusos com potência semelhante podem apresentar comportamentos de corte muito diferentes. Um pode fornecer sua potência em alta velocidade com torque relativamente baixo. Outro pode ser ajustado para manter mais torque na velocidade usada para uma fresa de topo. Nenhum é automaticamente melhor que o outro. Cada um é mais adequado para uma operação diferente.
Durante a furação, a aresta de corte remove uma pequena área circular enquanto a ferramenta se move principalmente ao longo do eixo Z. A carga radial é limitada se a ferramenta estiver afiada, o furo estiver corretamente programado e a placa estiver apoiada. As maiores preocupações são a excentricidade, o balanceamento da ferramenta, a deflexão da broca e a evacuação de cavacos. Um fuso de furação não precisa se comportar como um motor de fresadora pesado, mas deve manter uma rotação limpa em alta velocidade.
Durante o fresamento, a fresa corta lateralmente. O contorno da placa pode criar um corte longo e contínuo, e uma ranhura pode manter a fresa engatada em ambos os lados. Um substrato de alumínio empenado ou uma pilha multicamadas espessa podem aumentar a carga novamente. Se o eixo da fresadora de PCB não conseguir manter a velocidade, o resultado pode ser vibração, borda áspera, delaminação ou um aumento repentino na corrente. Mais torque não elimina a necessidade de boas taxas de avanço e velocidade, mas proporciona ao processo uma margem de estabilidade maior.
Os compradores devem solicitar a curva de torque ou, pelo menos, a potência nominal e a faixa de velocidade útil. Pergunte se a potência nominal é contínua ou de pico. Pergunte o que acontece quando a ferramenta é utilizada em uma ranhura de 1 mm em uma chapa FR-4 de determinada espessura. Um fuso com uma alta rotação nominal, mas com uma faixa de torque útil estreita, pode não ser adequado para fresagem pesada. Por outro lado, um motor grande, focado em torque, pode adicionar massa e custo sem trazer benefícios para uma linha de produção que fabrica milhares de pequenos furos.
3. Ferramentas: a geometria da broca e a geometria da fresadora criam diferentes demandas de fuso.
É nas ferramentas que a comparação entre fusos se torna prática. O fuso, a pinça, o porta-ferramentas, a ferramenta, o avanço e o material formam um único sistema de corte. Se um componente for alterado, a faixa de operação recomendada também muda.
Ferramentas de perfuração
As brocas para placas de circuito impresso (PCBs) geralmente são ferramentas de metal duro de pequeno diâmetro com uma geometria de ponta projetada para penetrar o cobre e o laminado de forma limpa. Elas não são projetadas para suportar a mesma carga lateral que uma fresa. Um desvio que parece insignificante em uma fresa grande pode se tornar uma porcentagem significativa do diâmetro de uma microbroca. É por isso que um eixo de furação precisa de um cone preciso, uma pinça limpa, medição precisa do comprimento da ferramenta e um eixo Z estável.
A vida útil da broca também é afetada pela altura da pilha de material. Mais camadas significam mais material para remover e mais calor na ferramenta. Uma estratégia de perfuração intermitente, um pé de pressão adequado, um sistema de vácuo eficiente e uma placa de suporte podem ser tão importantes quanto o motor do fuso. Um comprador que compara apenas a rotação por minuto (RPM) pode ignorar os recursos que realmente protegem a broca.
Ferramentas de roteamento
As ferramentas de fresagem incluem fresas retas, fresas de compressão, fresas de ranhura e fresas de topo pequenas. Seu diâmetro geralmente é maior que o de uma microbroca, e suas arestas de corte sofrem força lateral. A projeção da ferramenta deve ser a menor possível, considerando a fixação e a folga disponíveis. Uma fresa longa e fina pode sofrer deflexão mesmo quando o próprio eixo estiver rígido.
Para roteamento, a relação entre a carga de cavacos e a taxa de avanço é importante:
Taxa de avanço = número de canais x carga de cavacos x RPM
Se a taxa de avanço for muito lenta em uma alta rotação, a ferramenta pode sofrer atrito e gerar calor. Se a taxa de avanço for muito rápida para o diâmetro da ferramenta e a estrutura da placa, o corte pode puxar o cobre ou danificar a borda. Portanto, um bom motor de eixo para PCB é apenas uma parte do resultado da fresagem. A máquina precisa da biblioteca de ferramentas correta, controle preciso da excentricidade da pinça, controle do comprimento da ferramenta e um processo bem definido.
Gestão automática de ferramentas
A troca automática de ferramentas, a detecção do comprimento da ferramenta, a detecção do diâmetro da ferramenta e a detecção de ferramentas quebradas podem ser mais valiosas do que um pequeno aumento na velocidade nominal. A CHIKIN inclui essas funções em várias de suas máquinas de furação e fresagem. Elas ajudam a reduzir erros de configuração manual e facilitam o gerenciamento de um programa misto que inclui brocas de diferentes tamanhos, fresas e ferramentas de acabamento.
No entanto, o termo "automático" deve ser esclarecido durante a aquisição. Pergunte quantas posições estão disponíveis, como a máquina identifica uma ferramenta, se a detecção de ferramentas quebradas é óptica ou baseada na carga, como o sistema reage após um alarme e como as ferramentas desgastadas são removidas do registro de produção. Esses detalhes determinam se o recurso economiza tempo na produção diária ou se é apenas um recurso que consta em um folheto.
4. Ciclo de trabalho: rajadas curtas de alta velocidade versus corte contínuo
A faixa de operação é a parte da especificação do fuso que muitas vezes está ausente nas comparações online. Duas máquinas podem ser descritas como adequadas para produção contínua, mas seus comportamentos térmicos podem ser muito diferentes.
A perfuração de placas de circuito impresso (PCBs) frequentemente consiste em muitos ciclos curtos: posicionamento rápido, mergulho, retração, movimento para a próxima coordenada e repetição. A carga de corte média pode ser modesta, mas o eixo sofre aceleração, frenagem e trocas de ferramenta repetidas. O sistema de rolamentos deve permanecer estável em alta velocidade e o circuito de refrigeração deve dissipar o calor mesmo quando a carga de corte varia rapidamente.
O roteamento de PCBs frequentemente envolve períodos de operação mais longos. O contorno de uma placa pode levar vários minutos, e um rasgo ou cavidade pode manter a ferramenta sob carga contínua. O motor, os rolamentos, a pinça, a estrutura da máquina, o dispositivo de fixação e o sistema de extração de poeira estão todos sujeitos a uma carga constante. A expansão térmica pode alterar a relação entre a ferramenta e a placa. Quanto mais longo o corte, mais importante se torna o controle da temperatura do fluido de corte, do fluxo de ar na cabine, da pré-carga dos rolamentos e da evacuação de cavacos.
Quando um fornecedor afirma que um fuso é adequado para uso 24 horas por dia, 7 dias por semana, pergunte o que significa "24 horas por dia, 7 dias por semana". Significa que a máquina pode permanecer ligada? Significa um padrão de turnos com trocas de ferramentas e pausas para carregamento? Ou significa um teste de corte contínuo verificado com ferramenta, avanço, profundidade e material especificados? Uma solicitação de cotação (RFP) responsável deve solicitar as condições do teste e o intervalo de manutenção.
5. Refrigeração e rolamentos: os fatores silenciosos por trás da repetibilidade
Os fusos de perfuração de alta velocidade geralmente utilizam mancais de ar ou sistemas de rolamentos de contato angular de precisão, dependendo do projeto. Os sistemas de mancais de ar podem oferecer baixíssimo atrito e bom desempenho em alta velocidade, mas exigem ar limpo, seco, estável e com pressão correta. Um problema de contaminação no suprimento de ar pode causar problemas no fuso. Se a máquina for instalada em um ambiente úmido ou empoeirado, o sistema de tratamento de ar deve ser incluído no plano de compra.
Os fusos de fresagem geralmente utilizam refrigeração a água ou outro método de gerenciamento térmico, pois o motor pode ser exposto a cargas de corte prolongadas. A CHIKIN lista fusos de 60.000 RPM com refrigeração a água na página do produto CK-04R e opções de fusos com refrigeração a água na página da fresadora 1 Drill 1 Route com CCD. A refrigeração a água não substitui uma receita de processo correta, mas ajuda o motor a manter uma temperatura de operação estável durante trabalhos repetidos de fresagem.
Para ambos os tipos, pergunte sobre o fluido refrigerante, a vazão, a capacidade do chiller, a lógica de alarme, a substituição do filtro e o efeito de uma falha no sistema de refrigeração. Pergunte se o fuso é adequado para a temperatura ambiente da sua fábrica. A deriva térmica pode se manifestar como alterações na posição dos furos, no tamanho do contorno ou na qualidade da borda da placa antes que o operador veja um alarme claro.
6. Rigidez e vibração da máquina: o fuso não consegue compensar uma estrutura flexível.
É tentador considerar o fuso como a solução completa para o corte. Na realidade, a estabilidade do fuso depende da estabilidade da máquina que o suporta. Um pórtico flexível, uma fixação solta, uma placa de sacrifício irregular ou uma pinça contaminada podem anular a vantagem de um motor de alta qualidade.
O processo de furação é sensível ao alinhamento axial e à vibração. Uma pequena oscilação pode alargar o furo ou danificar a superfície de entrada. O processo de fresagem é sensível à rigidez radial. Uma pequena deflexão pode alterar a dimensão do contorno, criar uma borda cônica ou desviar a ferramenta de corte do percurso programado.
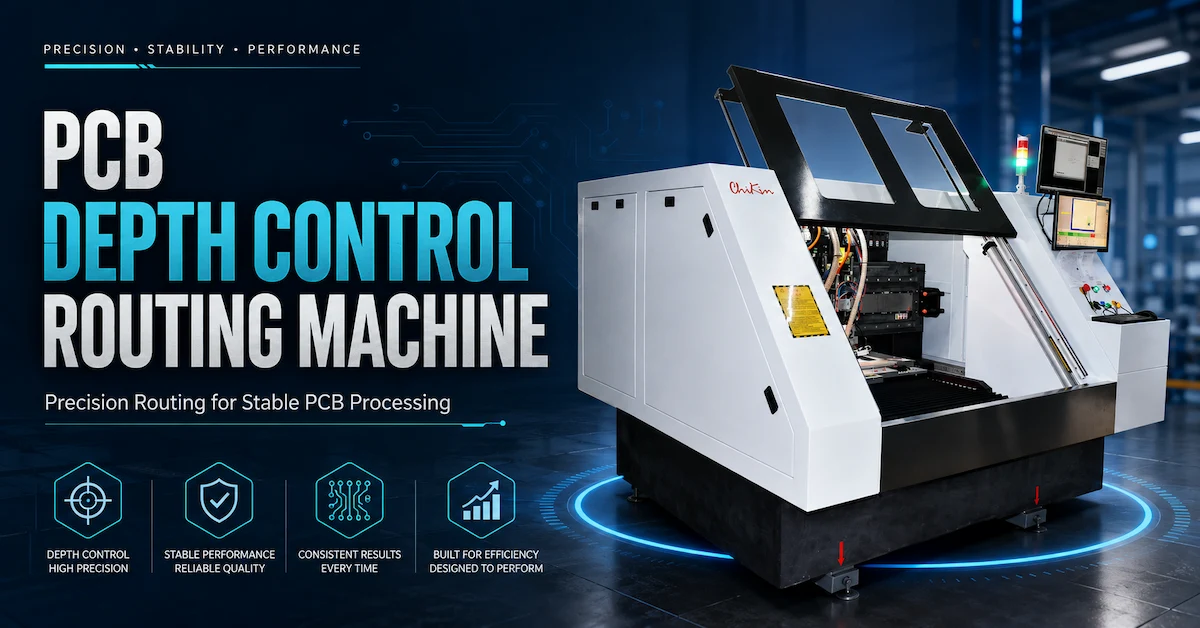
A CHIKIN descreve bases de granito, guias lineares de alta precisão e fusos de esferas em diversas máquinas de fabricação de PCBs. Esses recursos são úteis porque a massa e o amortecimento ajudam a isolar o corte da vibração estrutural. Ainda assim, devem ser verificados em um teste de amostra. O teste deve medir a posição real do furo, a dimensão do contorno, o acabamento da borda e a repetibilidade na própria placa do comprador, em vez de se basear em uma afirmação genérica sobre o material da estrutura.
7. Qual eixo é compatível com os materiais de PCB mais comuns?
Placas FR-4 e multicamadas: Normalmente, utiliza-se um fuso de perfuração de alta velocidade para furos metalizados e não metalizados, enquanto um fuso de fresagem cuida do contorno, ranhuras e recortes locais. O reforço com fibra de vidro aumenta o desgaste da ferramenta e pode influenciar a qualidade da borda. Os dados de vida útil da ferramenta devem ser coletados com base na quantidade de camadas e na condição do cobre especificadas pelo cliente.
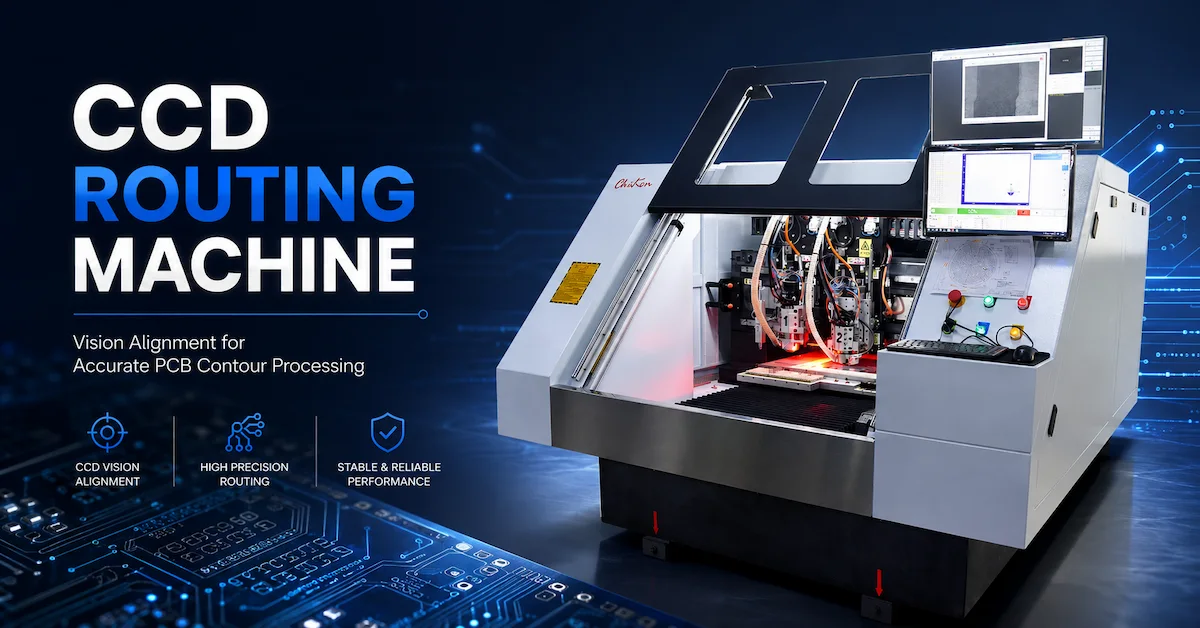
Placas HDI e de passo fino: Furos pequenos e registros precisos exigem atenção redobrada à excentricidade do eixo-árvore, ao controle do eixo Z, à inspeção da ferramenta e ao alinhamento dos marcadores fiduciais. Um eixo-árvore dedicado para furação geralmente é o ponto de partida mais natural. Uma máquina híbrida equipada com CCD pode ser útil quando a furação e o fresamento precisam ocorrer na mesma configuração, desde que o fluxo de trabalho de alinhamento seja validado.
Placas rígido-flexíveis: A seção flexível requer suporte cuidadoso. Os parâmetros de furação e fresagem devem levar em consideração a transição entre as áreas rígidas e flexíveis. O projeto do pé de pressão, o vácuo, o suporte da fixação e a entrada da ferramenta são frequentemente mais importantes do que um número de RPM nominal.
Substratos de alumínio: O alumínio altera a carga térmica e de corte. Um fuso de fresagem com torque controlado e refrigeração pode ser mais adequado para contornos mecânicos. Para perfis maiores ou mais complexos com base metálica, a CHIKIN também oferece a opção de corte a laser de fibra. Os compradores devem comparar a fresagem mecânica e o processamento a laser considerando a qualidade da borda, a zona afetada pelo calor, o acabamento secundário e o custo total, em vez de escolher apenas pela velocidade nominal.
Painéis de cobre e materiais mistos: O cobre pode deformar ou gerar calor quando a ferramenta e a taxa de avanço não são compatíveis. O revestimento correto da ferramenta, a evacuação de cavacos, o suporte e a janela de corte devem ser demonstrados em uma amostra. Um motor estável na velocidade escolhida é mais importante do que a velocidade máxima impressa em um catálogo.
8. Uma tabela de seleção prática para gerentes de produção
| Suas condições de produção | Primeiro, avalie a direção do fuso. | Perguntas a incluir no pedido de cotação |
|---|---|---|
| Muitos furos com menos de 0,5 mm, grande número de painéis. | Eixo de perfuração dedicado de alta velocidade | Desvio radial, faixa de RPM por tamanho da broca, qualidade do ar, repetibilidade em Z, detecção de broca quebrada |
| Furação e contorno da placa em uma única configuração | Híbrido 1 Drill 1 Route com CCD | Método fiducial, tempo de troca, gama de ferramentas, resultado do alinhamento, torque de roteamento |
| Contornos longos, ranhuras ou painéis. | Eixo de fresagem com torque estável | Potência contínua, curva de torque, refrigeração, qualidade da borda, extração de poeira |
| Alta mixagem, volume baixo a médio | Plataforma híbrida flexível ou de dois fusos | Revista de ferramentas, gerenciamento de receitas, tempo de preparação, treinamento de operadores |
| Painéis idênticos de alto volume | Linha de perfuração ou fresagem com múltiplos fusos | Processamento paralelo, balanceamento de carga, intervalos de manutenção, plano de fusos sobressalentes |
| substrato de alumínio ou cobre | Roteamento de alto torque ou comparação a laser | Controle de calor, rebarbas, ZTA (Zona Termicamente Afetada), gás auxiliar, acabamento secundário e aceitação de amostras. |
9. Por que uma furadeira e fresadora de dois fusos pode ser uma excelente opção intermediária
Uma fábrica nem sempre precisa escolher entre um fuso de uso geral e duas máquinas completamente separadas. Uma plataforma de dois fusos pode atribuir a furação a uma cabeça de alta velocidade e o fresamento a uma cabeça com maior torque. Essa configuração evita trocas repetidas de ferramentas e pode reduzir o número de vezes que um painel precisa ser removido.
A CHIKIN descreve sua máquina 1 Drill 1 Route com CCD como uma solução híbrida com um eixo de furação dedicado, um eixo de fresagem dedicado, troca automática de ferramentas, detecção do comprimento e diâmetro da ferramenta, detecção de ferramentas quebradas e reconhecimento fiducial em tempo real. A página lista uma faixa típica de diâmetro de furação de 0,15 a 6,35 mm e uma faixa de fresagem de 0,5 a 3,175 mm. Também afirma que a plataforma é destinada a trabalhos de NPI (novo produto) a volume médio em placas multicamadas, rígidas-flexíveis, de alumínio e HDI. Essas são afirmações da página do produto que devem ser verificadas com a amostra fornecida pelo comprador.
A desvantagem é que uma máquina híbrida pode não atingir a mesma capacidade de produção absoluta de uma linha de furação dedicada de quatro fusos para programas de furos muito grandes. Ela também pode exigir um dispositivo de fixação cuidadosamente planejado, pois ambas as operações compartilham a mesma área de trabalho. A questão principal é se a redução no tempo de manuseio e preparação compensa para a fábrica em relação à capacidade máxima de furação de uma linha dedicada.
10. Como comparar orçamentos sem ser enganado pelo RPM
Quando três fornecedores apresentarem orçamentos diferentes para conjuntos de fusos, coloque as ofertas na mesma planilha de comparação. Comece pelo processo, não pelo motor. Anote o material da placa, a espessura, a altura da pilha, o menor furo, a maior fresa, o comprimento do contorno, o número de painéis por hora e a qualidade de borda exigida. Em seguida, peça a cada fornecedor que apresente um orçamento para um teste usando os mesmos dados.
- Verifique a faixa de velocidade utilizável. Registre a faixa de velocidade nos diâmetros de ferramenta que você realmente utiliza. Uma rotação máxima sem uma faixa de operação recomendada está incompleta.
- Verifique a potência e o torque na velocidade de trabalho. Pergunte se a potência nominal é contínua, de pico ou limitada pelo inversor. O desempenho de roteamento deve ser avaliado sob carga.
- Verifique a excentricidade na pinça. Pergunte como ela é medida, a que distância do cone e com qual ferramenta ou instrumento de medição.
- Verifique o sistema de refrigeração e as utilidades. Inclua no custo total o chiller, o secador de ar, os filtros, o sistema de exaustão, a carga elétrica e os intertravamentos de alarme.
- Verifique o suporte de ferramentas. Confirme a compatibilidade de pinças, comprimentos de ferramentas, posições do magazine, recomendações do fornecedor e disponibilidade local.
- Verifique o regime de serviço e a assistência técnica. Solicite informações sobre intervalos de manutenção, procedimento de substituição de rolamentos, prazo de entrega de fusos sobressalentes e suporte de diagnóstico remoto.
- Verifique o teste de aceitação. Defina a posição do furo, o tamanho do furo, a tolerância do contorno, o acabamento da borda, o tempo de ciclo e a repetibilidade antes da liberação do pedido.
Esse processo também evita um erro comum: escolher um fuso porque ele parece rápido no papel e depois descobrir que a máquina precisa de uma velocidade menor, um dispositivo de fixação especial ou uma alimentação mais lenta para produzir uma borda aceitável. O melhor orçamento é aquele que explica como o fuso produzirá painéis de qualidade pelo custo necessário.
11. Diferenças de manutenção que afetam o tempo de atividade
A manutenção do fuso de perfuração começa com a limpeza. Pinças, cones, porta-brocas, pés de pressão e a superfície de trabalho devem ser mantidos livres de pó e cavacos de resina. Uma pequena partícula entre a ferramenta e o cone pode causar excentricidade. Sistemas de rolamentos a ar necessitam de ar limpo e seco. A máquina deve registrar as horas de funcionamento do fuso e as trocas de ferramentas para que um problema com o rolamento ou o porta-ferramentas possa ser investigado antes que se torne um problema grave de qualidade.
A manutenção do eixo de fresagem adiciona a responsabilidade pela carga de cavacos e pelo corte contínuo. A extração deve evitar o acúmulo de cavacos ao redor da pinça e das passagens de refrigeração. O operador deve ficar atento a mudanças na corrente do eixo, no ruído, no acabamento da borda ou na vibração. Uma fresa que tecnicamente ainda está girando pode já estar cega o suficiente para danificar o cobre ou causar a delaminação da placa.
Para ambos os fusos, a manutenção preventiva deve incluir inspeção da pinça, limpeza do porta-ferramentas, verificação do sistema de refrigeração, inspeção de cabos e mangueiras, lubrificação dos eixos, calibração e verificação de repetibilidade. O intervalo exato depende da máquina e das condições de produção. Solicite ao fornecedor um cronograma de manutenção que especifique os consumíveis e as habilidades necessárias para executá-la.
12. Lista de verificação da solicitação de cotação do comprador
Antes de solicitar um orçamento, prepare as seguintes informações. Um fornecedor pode fazer uma recomendação melhor quando o processo é descrito com precisão.
- Material da placa: FR-4, HDI, rígido-flexível, alumínio, cobre, FPC ou uma combinação mista.
- Dimensões das placas e painéis, faixa de espessura, altura da pilha e empenamento máximo.
- Dimensões do furo (menor e maior), quantidade de furos, se a peça é revestida ou não, e pontos críticos de registro.
- Comprimento do contorno, largura da ranhura, profundidade do rebaixo, raio do canto e acabamento de borda necessário.
- Meta de painéis por hora, padrão de turnos, frequência de troca de ferramentas e crescimento esperado da produção.
- Diâmetros das ferramentas, número de canais de corte, comprimento da ferramenta, fornecedores preferenciais e custo aceitável da ferramenta.
- Requisitos: alinhamento CCD ou fiducial, processamento frente e verso, painéis múltiplos e formato de dispositivo.
- Energia elétrica disponível, qualidade do ar comprimido, água de refrigeração ou chiller, sistema de exaustão, área útil e conexão de rede.
- Arquivos de software: Gerber, Excellon, ODB++, CAD ou o formato utilizado pela linha existente.
- Critérios de aceitação para precisão, qualidade da borda, tempo de ciclo, ruído, poeira, treinamento, garantia e peças de reposição.
Sempre que possível, envie uma placa representativa em vez de um painel de demonstração perfeito. O eixo certo é aquele que lida com a parte mais difícil do trabalho: o pequeno furo que quebra as brocas, o contorno longo que aquece o motor, a borda de alumínio que deixa rebarbas ou a seção flexível que se move sob pressão.
Conclusão: escolha o comportamento de corte, não a rotação por minuto (RPM) anunciada.
A diferença entre um eixo de furação e um eixo de fresagem reside no comportamento de corte. A furação prioriza alta velocidade de rotação, baixíssimo desvio radial, controle axial preciso, ar limpo ou refrigeração eficiente e monitoramento confiável da ferramenta. Já a fresagem prioriza torque estável, rigidez estrutural, controle térmico, carga de cavacos adequada e um porta-ferramentas capaz de resistir a forças laterais. Ambos os processos exigem uma máquina rígida, um dispositivo de fixação limpo, um conjunto de ferramentas calibradas e testes de aceitação baseados em peças reais.
Se sua fábrica produz principalmente microfuros, comece com um fuso de perfuração de PCB de alta velocidade dedicado. Se produz contornos longos, ranhuras ou cortes de separação de painéis, comece com um fuso de fresagem de PCB orientado a torque. Se o mesmo painel exigir ambas as operações e as trocas forem caras, avalie uma plataforma de perfuração e fresagem com dois fusos e alinhamento CCD. Para linhas de alto volume, compare o custo de múltiplos fusos com o equilíbrio entre carga, inspeção, manutenção e capacidade subsequente.
A CHIKIN CNC oferece soluções de furação, fresagem, CCD híbrido, AOI, laser e V-CUT para a produção de PCBs. Utilize as páginas de produtos como ponto de partida e, em seguida, confirme as especificações exatas do fuso, da gama de ferramentas, da faixa de velocidade, do sistema de refrigeração, do ciclo de trabalho e dos critérios de aceitação com uma análise de processamento de amostra.
Solicite uma avaliação da seleção de eixos para placas de circuito impresso.
Perguntas frequentes
Um fuso com RPM mais alto é sempre melhor para furação de placas de circuito impresso?
Não. Rotações mais altas podem suportar brocas pequenas, mas a velocidade correta depende do diâmetro da broca, do material, do avanço, da altura da pilha de brocas, da excentricidade e da evacuação de cavacos. Uma faixa de velocidade validada é mais útil do que um valor máximo de RPM.
Um único fuso pode realizar tanto a furação quanto o fresamento?
É possível, mas essa relação de compromisso deve ser testada. Uma cabeça de perfuração dedicada e uma cabeça de fresagem dedicada podem reduzir as trocas de ferramentas e preservar a janela de processo quando ambas as operações são frequentes.
O que devo perguntar sobre um motor de eixo para placa de circuito impresso?
Solicite informações sobre potência contínua, torque ou curva de torque, faixa de velocidade utilizável, medição de excentricidade, refrigeração, tipo de rolamento, sistema de pinça, método de troca de ferramentas, teste de ciclo de trabalho, intervalo de manutenção e prazo de entrega de peças de reposição.
Por que o eixo de uma fresadora pode deixar uma borda áspera na placa de circuito impresso mesmo com uma alta rotação?
Bordas irregulares podem ser causadas por torque insuficiente, carga de cavacos incorreta, deflexão da ferramenta, fresas desgastadas, fixação inadequada, vibração ou extração insuficiente. A rotação por minuto (RPM) sozinha não corrige esses problemas.
Envie os detalhes da prancha para um orçamento personalizado.