






Um bit do roteador quebra antes do esperado. O operador a substitui e a próxima placa ainda apresenta uma aresta áspera. Ou uma pequena broca produz alguns furos grandes mesmo que o programa, a altura da pilha e o fornecedor da ferramenta não tenham mudado. É tentador chamar o cortador de defeito. Antes de alterar o avanço ou culpar os rolamentos, observe a interface que segura a ferramenta. Uma fibra, um anel de resina ou um entalhe em uma pinça podem alterar a forma como uma haste pequena é segurada.
Esta é a razão diária para tomar limpeza da pinça do eixo pcb seriamente. Na bancada, a questão útil é se um depósito estava mantendo um segmento aberto ou se a própria peça perdeu o controle. Fotografe o depósito antes de removê-lo e repita a mesma medição de desvio com a mesma haste de referência. Se nada mudar, olhe além da pinça: um eixo torto, um rolamento cansado, um painel em movimento ou uma fresa inadequada não ficarão sólidos porque o furo está limpo.
O procedimento abaixo é deliberadamente consciente do sistema. As máquinas PCB usam diferentes arranjos de fixação: uma pinça e porca de mola removível, um cartucho de troca automática de ferramenta, um mecanismo de fixação direta ou uma montagem de alta velocidade específica do fornecedor. Nem todo fuso usa uma pinça ER. Em uma cabeça de perfuração, a braçadeira pode ser removível enquanto o conjunto de rolamento pneumático é vedado; um cabeçote de fresagem ao lado dele pode usar uma porca e uma chave separadas. Anote os dois modelos de fuso antes de pegar solvente ou ferramenta de serviço. Este guia fornece a ordem de inspeção, enquanto o manual do modelo fornece o método e os limites de remoção permitidos.

Resposta rápida: O que um técnico deve fazer primeiro?
Pare a máquina com segurança, registre a ferramenta e o trabalho e inspecione a haste antes de alterar a configuração. Remova a pinça somente pelo método do fabricante. Limpe as superfícies de contato acessíveis com materiais aprovados, inspecione sob boa iluminação, instale uma ferramenta verificada no stick-out documentado e meça o desvio em um ponto de medição repetível. Se uma pinça limpa e montada corretamente ainda escorregar ou falhar no limite documentado, compare com uma substituição em bom estado. Se a leitura permanecer alta, investigue o suporte, o cone, o eixo e os rolamentos em vez de substituir repetidamente as pinças.
A ordem do diagnóstico é importante. Limpar uma peça suja antes de fotografar uma marca de deslizamento destrói evidências úteis. Alterar a pinça, a broca, a velocidade do fuso e o acessório de uma só vez dificulta a interpretação de uma placa de teste bonita. Mantenha o processo controlado para que o próximo turno saiba o que realmente resolveu o problema.
1. Por que um pequeno erro de pinça tem um grande efeito de PCB
Uma pinça mantém a haste cilíndrica próxima ao eixo do fuso. Suas ranhuras de mola permitem que a superfície de fixação feche ao redor da haste quando o suporte ou atuador correspondente aplica força. Uma fibra compactada em uma ranhura deixa uma pequena lacuna naquele lado do furo; uma inserção de haste curta proporciona ao restante menos área de contato para agarrar. Qualquer uma das falhas pode fazer com que um cortador novo e afiado trace um caminho mais largo do que o programa exige.
O efeito é especialmente visível com pequenas brocas de PCB. Um pequeno erro radial é uma fração significativa do diâmetro de uma microbroca. Uma borda de corte pode realizar mais trabalho do que a outra, enquanto o tamanho do furo, a condição da parede e a vida útil da broca mudam. Durante o roteamento, a excentricidade faz com que um canal pegue um cavaco mais pesado; o outro pode esfregar. O operador pode ver marcas repetidas na parede, rebarbas, descoloração por calor ou trocas frequentes de brocas. Esses resultados também podem vir da alimentação, extração e suporte de fixação, portanto, use a verificação da pinça como parte de uma investigação mais ampla do processo.
Guia público da CHIKIN para bordas roteadas de PCB ásperas lista especificamente superfícies sujas da pinça, tamanho incorreto da pinça, aperto excessivo e danos ao suporte entre os possíveis contribuintes para excentricidade. Suas páginas de equipamentos de perfuração e roteamento também descrevem a detecção de ferramentas e a troca automática de ferramentas em modelos selecionados. Esses recursos oferecem suporte ao controle de processos; eles não informam que todos os modelos possuem a mesma pinça ou procedimento de serviço. Solicite o desenho específico do fuso junto com o orçamento da máquina.
2. Identifique o suporte antes de escolher um método de limpeza
Comece pelas duas placas de identificação, não por uma fotografia online. Coloque o número de série da máquina e o modelo do fuso na ordem de serviço, seguido da marcação da pinça, furo, cone, porca ou interface da barra de tração e revisão. Fotografe o nariz antes de desmontá-lo e coloque a parte removida ao lado da etiqueta. Uma marca ilegível é um motivo para consultar a lista de materiais original, e não um motivo para adivinhar o número de slots.
Uma montagem estilo ER pode ter uma pinça presa em uma porca antes da instalação. Uma pinça de perfuração de PCB proprietária pode usar um arranjo de retenção diferente e exigir uma ferramenta de serviço. Uma pinça em um fuso de alta velocidade pode ser combinada com um conjunto giratório balanceado. As etapas corretas para um tipo podem danificar o outro. Não retire uma pinça com uma chave de fenda, martele-a ou substitua por uma porca familiar porque as roscas parecem encaixar.
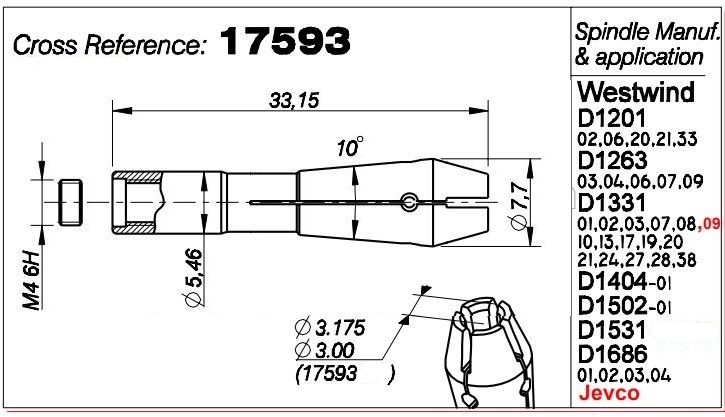
CHIKIN lista um Pinça CHK 3.175 e um Peça sobressalente de pinça de eixo 17593 em seu site público. Essas listagens ajudam os compradores a iniciar uma conversa adequada, mas suas páginas alertam que a aparência por si só não estabelece o padrão exato ou a compatibilidade. Uma dimensão da haste de 3,175 mm não prova que o cone externo, o comprimento total, a geometria da ranhura ou o atuador estejam corretos. Combine a peça instalada e peça à CHIKIN para confirmar o modelo do fuso antes da compra.
3. Torne a máquina segura e preserve as evidências
Siga o procedimento de bloqueio e manutenção do fuso da planta. Pare a rotação, isole as fontes de energia exigidas pelo manual da máquina e espere que a ferramenta e o fuso parem completamente. Um fuso silencioso não significa um trocador de ferramentas silencioso: um eixo ou barra de tração pneumática ainda pode se mover. O técnico deve levar em conta o ar armazenado, a pressão hidráulica e a energia elétrica de acordo com o procedimento do local antes de abrir o nariz. Deixe o ATC e os componentes internos do fuso para pessoal treinado para esse modelo.
Registre o número da máquina, a posição do cabeçote, o modelo do fuso, as horas, se disponíveis, o ID da ferramenta, o diâmetro da haste, a peça do suporte, a revisão do programa, o material da placa, o deslocamento e o defeito observado. Guarde um painel de amostra e fotografe a haste da ferramenta antes de limpar. Uma faixa polida, um arranhão axial ou uma marca escura de desgaste pode indicar escorregamento ou mau contato. Uma peça quebrada por si só não estabelece a causa; registrar quando e onde falhou.
Disponha uma bandeja limpa e coberta para as peças removidas. Mantenha a pinça, porca, mola, espaçador e ferramenta de cada cabeçote separados. Não misture componentes de vários cabeçotes para economizar tempo. Uma porca mal colocada ou uma revisão ligeiramente diferente pode criar um novo problema de desvio que não existia antes da inspeção.
4. Remova e limpe a pinça em uma sequência controlada
Solte a ferramenta usando o atuador ou chave especificada. Apoie-o para que uma broca afiada não caia na mesa ou quebre dentro do nariz. Remova a pinça e a porca associada somente se as instruções de serviço permitirem a remoção do operador. Se a unidade for um cartucho lacrado ou o manual exigir serviço de fábrica, pare por aí e agende o procedimento autorizado. Nunca desmonte a pilha de rolamentos de um fuso de alta velocidade como parte da limpeza de rotina da pinça.
Primeiro, remova a poeira solta do PCB com o aspirador aprovado ou uma escova macia e que não solte. Use um pano sem fiapos para a haste da ferramenta e superfícies de assentamento acessíveis. Verifique a ficha de serviço antes da limpeza úmida: ela deve indicar o líquido, as superfícies que pode tocar e se a empunhadura deve estar seca na montagem. Dê tempo para que qualquer limpador aprovado evapore. Um aerossol de uso geral ou óleo penetrante pode molhar uma vedação, alterar o atrito no furo ou deixar uma película que retém a próxima carga de poeira. Nunca inunde a ponta do fuso.
Preste atenção às aberturas das fendas e ao furo interno. Resina e fibra de vidro podem ser compactadas em uma fenda, evitando compressão uniforme. Limpe o cone e a porca correspondentes ou a face de contato do atuador somente da maneira especificada para esse projeto. Não raspe o cone de precisão com uma palheta de aço nem limpe uma mancha com papel abrasivo. A remoção de material altera a geometria. Se um depósito não puder ser removido sem força, fotografe-o e pergunte ao fornecedor como proceder.
Não aponte a pistola de ar comprimido para o nariz do fuso. A menos que a folha de serviço especifique uma pressão e direção, esse jato poderá mover a fibra de vidro para dentro da vedação em vez de para fora da máquina. Verifique o fornecimento de ar de purga integrado no ponto especificado; não substitui soprar na pinça. Sob uma lâmpada, o furo e as ranhuras não devem apresentar partículas remanescentes ou fibras limpas.
5. Inspecione quanto a desgaste, danos e má aderência da pinça do eixo
Inspecione a pinça sob luz brilhante e uniforme e ampliação adequada para a peça. Procure ao longo de cada ranhura uma rachadura que se estende de uma extremidade ou de um canto agudo. Observe o furo em busca de marcas, uma área de contato unilateral brilhante, uma rebarba elevada, corrosão, partículas incrustadas ou uma alteração na textura da superfície. Inspecione o cone externo, a superfície de engate traseira, a porca e as roscas quanto a escoriações ou contato irregular. Este é o significado prático de desgaste da pinça do fuso inspeção, não apenas verificar se uma peça ainda parece brilhante. Utilize os critérios de desgaste do fabricante quando disponíveis; uma fotografia de uma peça nova é apenas uma ajuda de comparação.
Verifique também a haste da ferramenta. Uma pinça desgastada pode deixar marcas de deslizamento repetíveis, mas uma haste subdimensionada, arranhada, oleosa ou não cilíndrica pode produzir o mesmo sintoma. Verifique se a haste tem o diâmetro pretendido para aquela pinça exata. Não fixe através de uma transição, canal ou parte não aprovada da ferramenta. Manter a inserção e o stick-out mínimos especificados; uma ferramenta exposta por muito tempo aumenta a deflexão e pode fazer com que uma pinça sólida pareça defeituosa.
Rachaduras visíveis, ranhuras distorcidas, roscas danificadas, rebarbas cônicas ou uma ferramenta que pode ser puxada ou girada quando deveria estar segura são motivos para parar de usar o conjunto enquanto se aguarda a orientação do fabricante. Não dobre os segmentos para trás, esmerilhe o furo ou use torque extra para mascarar a má aderência. Essa abordagem pode adiar um deslize em um trabalho e danificar o fuso no próximo.
6. Meça o desvio da pinça do fuso sem confundir as fontes
O termo desvio da pinça do fuso descreve uma medição do sistema, não um certificado de que a pinça por si só é boa ou ruim. Ele combina o eixo do fuso, ponta ou cone, pinça, porca ou atuador, haste da ferramenta, inserção e configuração do medidor. Meça uma haste de referência ou barra de teste limpa e em boas condições a uma distância definida da face da pinça. A leitura de um relógio comparador na ponta de um cortador longo não pode ser comparada de forma justa com um pino de referência curto próximo à ponta.
Siga o método de medição estática do fabricante do fuso. Use um indicador calibrado com resolução adequada, monte-o rigidamente e gire o conjunto manualmente somente quando o manual permitir. Nunca toque em uma ferramenta giratória com um indicador. Registre o desvio total indicado, a localização do medidor, o diâmetro de referência, a profundidade de inserção e a orientação. Repita a medição após recolocar a mesma peça de referência. Se uma ferramenta estiver dobrada, a leitura poderá mudar quando a ferramenta for girada em relação à pinça.
Meça em dois pontos se o procedimento de serviço permitir: próximo ao suporte e na projeção especificada. Uma mudança maior com a distância pode revelar um erro de assentamento angular ou haste torta. Se uma pinça de substituição limpa reduzir a leitura em condições idênticas, a pinça removida será implicada. Se ambas as pinças fornecerem uma leitura alta semelhante, inspecione a porca, o cone do suporte, o eixo do fuso e a condição do rolamento. Não deduza uma falha do rolamento apenas pela leitura da ponta da ferramenta.
Evite publicar um limite micrométrico universal. O valor aceitável depende do diâmetro da ferramenta, ponto de medição, especificação do fuso e tolerância do processo. A folha de aceitação do fornecedor do fuso e um cupom de referência qualificado devem definir seus limites de alerta e parada. Uma leitura pode satisfazer uma especificação ampla de suporte, mas ainda assim ser inaceitável para uma broca de PCB muito pequena.
7. Limpar, Reutilizar ou Substituir: Uma Tabela de Decisão
| Encontrar após a limpeza | Ação imediata | Evidências para registrar | Condição de liberação |
|---|---|---|---|
| Poeira removível leve; nenhum dano; runout dentro do limite documentado | Remontar e testar | Fotos antes/depois, leitura do medidor, ID da ferramenta | Cupom de referência e passe de verificação de retenção |
| Depósito de resina em fenda; nenhuma rachadura visível | Use o método de limpeza aprovado e meça novamente | Localização do depósito, método de limpeza, repetição da leitura | Aderência estável e desvio aceitável após repetição da instalação |
| Polimento unilateral ou marcas de deslizamento | Verifique o tamanho da haste, inserção, força do atuador e conicidade | Marcas de ferramentas, dimensões, configuração de fixação | Causa raiz corrigida e cupom aprovado |
| Rachadura, segmento torto, rebarba, corrosão ou rosca danificada | Remover do serviço; substituir peça compatível | Número da peça, fotografias, histórico de falhas | Substituição aprovada instalada e verificada |
| Alto desvio com duas pinças limpas e verificadas | Escalar além da pinça | Método de medição, IDs de duas partes, leituras | Investigação do fuso/suporte concluída |
| Batimento aceitável, mas a borda da placa ainda está áspera | Continuar o diagnóstico do processo | Cortador, fixação, alimentação, extração, material da placa | Amostra de produção atende aos critérios de qualidade |
Esta tabela é uma ferramenta de triagem. Não substitui os limites de defeito da máquina. Registre a decisão para que um turno posterior não reinstale uma pinça rejeitada porque ela parece limpa após o armazenamento.
8. Substituição da pinça da máquina PCB: o ajuste é mais importante do que a aparência
Encomende pelo número da peça original e pela revisão exata do fuso ou suporte sempre que possível. Confirme o diâmetro ou faixa de fixação interna, conicidade e comprimento externos, recurso de engate traseiro, configuração de ranhura, compatibilidade de porca ou atuador, equilíbrio ou classificação de velocidade, se especificado, e quaisquer componentes correspondentes ao fornecedor. Verifique se uma porca, mola, vedação ou cartucho de troca de ferramenta devem ser substituídos junto com a pinça. Uma fotografia semelhante não pode responder a estas perguntas.
Para substituição da pinça da máquina PCB , uma RFQ útil começa com as placas de identificação da máquina e do fuso, depois mostra a marcação da peça removida ao lado de uma escala e inclui o número do pedido original ou desenho. Adicione uma nota se a ferramenta atingir um acessório; uma colisão pode marcar o nariz do fuso, bem como a pinça. Peça ao fornecedor que identifique a peça proposta exata, indique se é original ou equivalente e especifique como o ajuste e o desvio serão verificados no recebimento.
Na bancada, coloque as pinças antigas e novas ao lado do desenho. Compare a marcação, o comprimento total, o engate traseiro, o perfil da ponta e o padrão da ranhura antes de qualquer um deles se aproximar do fuso. Guarde a embalagem e o certificado da peça nova junto com a ficha de trabalho. Se um recurso discordar, coloque a parte em quarentena para esclarecimento; experimentá-lo em um fuso caro é uma maneira ruim de descobrir a diferença.
A ordem de montagem é específica do projeto. Para um suporte estilo ER, a pinça pode precisar encaixar a porca corretamente antes que a porca seja montada; para outro fuso, essa instrução pode não se aplicar de forma alguma. Coloque a configuração de chave e torque do manual deste suporte no cartão de trabalho para que o próximo técnico possa repetir a instalação. Uma pinça vazia e um pedaço de tubo na chave não são um teste de retenção. A menos que o fabricante prescreva o contrário, não aperte sem a haste da ferramenta especificada nem use alavancagem extra para esconder um punho desgastado.
9. Verifique a retenção, o desgaste e a primeira amostra de PCB
Após a montagem, confirme se o atuador de troca de ferramenta reporta o estado esperado e se a ferramenta é retida de acordo com o método aprovado. Mantenha as mãos afastadas do percurso rotativo. Verifique se há interferência entre a ferramenta, o pé de pressão, o acessório e a peça de trabalho no stick-out programado. Uma pinça de substituição pode alterar a posição de assentamento o suficiente para exigir calibração do comprimento da ferramenta, mesmo quando nominalmente é a mesma peça.
Meça o desvio estático no mesmo ponto e com a mesma haste de referência usada para a leitura pré-mudança. Execute as verificações de baixa velocidade e velocidade normal permitidas pelo fabricante, observando alarmes, ruídos inesperados, vibrações ou aumento de temperatura. Não libere imediatamente um lote completo com base em uma rotação suave e sem carga. Execute um cupom representativo com a geometria real da broca ou fresadora e a pilha de placas.
Para furar, inspecione o diâmetro do furo, posição, rebarbas, condição de entrada/saída e desgaste da ferramenta em uma amostra útil. Para fresar, compare o acabamento da borda, marcas de parede, precisão dimensional, rebarbas e se a fresa permanece na posição pretendida. Salve o cupom e registre os critérios de aceitação. Se a leitura melhorar, mas a placa não, investigue os avanços, a fixação, a extração, a geometria da ferramenta e o alinhamento do programa antes de solicitar mais pinças.
Solte a máquina somente depois que o líder de manutenção ou o responsável pela qualidade designado assinar o resultado. O registro deve incluir os IDs das peças antigas e novas, motivo da alteração, método, resultado do medidor, resultado da placa de teste e data. Isso cria uma linha de base para o próximo ciclo de limpeza.
10. Um cronograma prático de manutenção de pinças
| Quando | Verificar | Registro | Escalar quando |
|---|---|---|---|
| Cada troca de ferramenta | Inspecione a haste e a área de fixação exposta; confirmar assento | ID da ferramenta, marcas anormais | A ferramenta escorrega ou um cavaco fica preso |
| Cada turno | Ouça alterações no som de corte e verifique defeitos na placa | Cabeça, trabalho, localização do defeito | O defeito se repete com um cortador verificado |
| Limpeza planejada | Remova e limpe somente conforme o manual permitir | ID da peça, método, fotografias | O depósito persiste ou um slot está danificado |
| Medição periódica | Verifique o desvio com haste de referência e ponto de medição | TIR, ponto, projeção da ferramenta, temperatura | Tendência ou limite de processo documentado foi excedido |
| Após uma falha ou ferramenta quebrada | Inspecione a pinça, o suporte, o cone e a ponta do fuso | Incidente, fotos, resultados de testes | Danos visíveis ou alto desvio permanecem |
| Após a substituição | Verifique retenção, esgotamento e um cupom representativo | Nova ID de peça, aprovação de aceitação | Qualquer teste falha |
Não transforme esta tabela em um intervalo fixo arbitrário. Uma oficina de protótipos de alto mix pode realizar muitas alterações manuais; uma máquina de produção com quatro cabeçotes pode acumular horas rapidamente sob uma receita estável. Poeira, tipo de laminado, extração, tamanho da ferramenta, turnos e histórico de falhas alteram a carga. Defina a frequência de acordo com os requisitos do fabricante e sua própria tendência. A CHIKIN inclui a limpeza do suporte em sua discussão sobre manutenção de pinça . Visão geral do porta-ferramentas publicada pela HAIMER também identifica a verificação e a limpeza das pinças como cuidados normais para porta-pinças mecânicas, enquanto seus valores específicos do produto não podem ser simplesmente transferidos para um fuso de PCB.
11. Erros comuns que criam um segundo problema
O primeiro erro é soprar poeira no nariz com ar comprimido irrestrito. A segunda é usar lixa para fazer um cone de precisão parecer brilhante. Ambos podem tornar uma montagem superficialmente limpa menos precisa. Um terceiro está borrifando óleo no furo de fixação sem consultar o manual; alguns sistemas precisam de uma superfície de contato seca e o excesso de lubrificante pode alterar a retenção ou acumular detritos.
Outro erro é presumir que qualquer pinça marcada com o tamanho correto da haste servirá. O furo tem apenas uma dimensão. Um recurso de conicidade, comprimento, porca ou retenção incompatíveis pode fixar de forma desigual ou não ser liberado. Misturar uma porca desgastada com uma pinça nova também pode ocultar a origem de uma alteração de desvio. Trate o suporte como uma montagem, mas altere e documente uma variável de cada vez durante o diagnóstico.
Finalmente, não use a ferramenta em si como instrumento de limpeza. Girar uma haste de metal duro afiada contra um furo contaminado pode causar danos a ambos. Não meça o desvio em um local arbitrário e compare o resultado com um número de catálogo obtido em uma projeção diferente. E não aprove a substituição da pinça apenas porque o fuso parece mais silencioso: a resposta final é a montagem medida e a amostra de PCB aceita.
12. Como separar problemas de pinça de outras falhas da máquina
Se um defeito seguir uma fresa entre as cabeças, suspeite da fresa ou de sua haste. Se permanecer em um fuso com duas fresas e pinças verificadas, investigue o nariz, o atuador, os rolamentos, o controle de velocidade ou o sistema de movimento. Se aparecer apenas em uma posição do painel, inspecione o acessório e o suporte da placa. Se aparecer após o enchimento do filtro, verifique a extração antes de condenar a pinça. Um bom diagnóstico rastreia qual variável segue o defeito.
Em uma estação de perfuração, observe o padrão de furos, bem como os furos isolados. Um diâmetro de broca incorreto cria um erro de tamanho consistente; uma broca mal fixada pode produzir dispersão, quebra ou desgaste que acelera ao longo do percurso. No roteamento, compare seções retas, cantos e ranhuras. Quando a borda áspera aparecer apenas em uma lacuna no acessório, teste o suporte do painel antes de substituir o grampo. Quando aparecer na mesma velocidade do fuso em painéis bem suportados, capture um traço de vibração e compare-o com a linha de base.
Se o fuso tiver sido reparado recentemente ou tiver quebrado, faça uma leitura separada do eixo ou da ponta de acordo com o método de serviço aprovado. Uma pinça nova não pode tornar concêntrico um cone danificado. Por outro lado, uma pinça limpa que resolva o problema não deve provocar uma substituição desnecessária do rolamento. CHIKIN Guia de desgaste da broca do roteador PCB recomenda uma ferramenta de referência, suporte limpo, verificação de excentricidade e amostra representativa antes de atribuir cada aresta áspera à vida útil da fresa.
13. Lista de verificação de aquisição para um pacote de pinça sobressalente
A solicitação de compra deve nomear o equipamento e o trabalho de verificação, e não apenas uma descrição da peça. Incluir:
- Modelo e número de série da máquina, fabricante e modelo do fuso, posição do cabeçote e suporte ou revisão ATC.
- Marcação e foto originais da pinça, tamanho do furo, tolerância da haste da ferramenta, geometria externa e qualquer desenho disponível.
- Peças de porca, atuador, mola, vedação ou cartucho que devem permanecer em um conjunto correspondente.
- Materiais de limpeza aprovados, ferramenta de serviço, método de aperto e informações de torque do manual correto.
- Quantidade sobressalente necessária por cabeça, prazo de entrega, embalagem e rastreabilidade até um número de peça solicitado.
- Ponto e método de aceitação de runout, verificação de retenção e critérios de cupom de produção.
- Quem realiza a instalação, quem aprova a reinicialização e qual suporte estará disponível se o teste falhar.
Para uma máquina multifuso, confirme se cada cabeçote usa a mesma peça e revisão. Caixas de aparência idêntica podem ocultar um fuso diferente ou retroajustá-lo. Se uma fábrica estiver comprando uma nova plataforma de perfuração e fresagem, peça ao fornecedor para incluir pinças consumíveis e requisitos de serviço do suporte na cotação. Uma peça sobressalente que possa ser identificada e instalada corretamente vale mais do que uma vaga promessa de suporte rápido de peças.
Ofertas CHIKIN Configurações de máquina de perfuração e roteamento de PCB com vários cabeçotes e recursos de gerenciamento de ferramentas em modelos selecionados. As páginas públicas são pontos de partida úteis para discussão de aplicações, mas o projeto final da pinça e os limites de manutenção pertencem à documentação específica da máquina. Solicite um teste de amostra com a placa pretendida, diâmetros de ferramenta e critérios de qualidade antes de tratar uma configuração como aprovada.
14. Perguntas da Bancada de Manutenção
A pinça ainda está instalada. O que posso limpar com segurança?
Somente as superfícies acessíveis, e somente se o manual permitir esse método. A poeira presa dentro das ranhuras ou atrás de uma porca pode exigir remoção autorizada. Não empurre detritos mais profundamente no eixo com uma escova ou jato de ar. Se a pinça fizer parte de um cartucho selado, siga o processo de serviço.
A limpeza sempre restaura o desvio da pinça do fuso?
Não. Ele pode remover a contaminação que impede o assentamento adequado. Ele não pode reparar um segmento rachado, um cone distorcido, uma ferramenta dobrada, um suporte danificado ou um problema no eixo do fuso. Meça antes e depois com a mesma referência e ponto de medição.
O furo está limpo. Quais defeitos ainda significam aposentadoria?
Não coloque uma ranhura rachada ou um segmento torto de volta na produção. O mesmo se aplica a roscas danificadas, um cone com rebarba elevada, garra que desliza com uma haste verificada ou desvio que ainda excede o limite documentado após o reassentamento. Fotografe o defeito e compare-o com os critérios de rejeição do fabricante antes que a peça antiga vá para a lixeira.
Ambas as hastes da ferramenta têm 3,175 mm. Suas pinças são intercambiáveis?
Não. O tamanho da haste não identifica a geometria externa, engate, porca, balanceamento ou fuso compatível. Combine a peça precisa com a máquina e solicite uma confirmação de ajuste por escrito quando o número original for incerto.
Devo apertar uma ferramenta deslizante com mais força?
Não. Marque a profundidade de fixação da haste atual e verifique seu diâmetro e superfície e, em seguida, inspecione sujeira, desgaste e ajuste do atuador. Mais força pode esmagar uma pinça já distorcida ou machucar o suporte; isso não prova que o eixo de corte esteja centralizado.
O número da peça está ilegível. O que o fornecedor deve receber?
Enviar os identificadores da máquina e do fuso, marcação da pinça retirada, fotos, dimensões do desenho aprovado, tamanho da haste da ferramenta, sintoma de falha e medidas de desvio feitas com referência conhecida. Esses detalhes reduzem o risco de um substituto visualmente semelhante, mas incompatível.
Conclusão: Verifique o sistema completo de fixação de ferramentas
O útil ciclo de manutenção tem um conceito simples: preservar as evidências, tornar a máquina segura, identificar o suporte, limpar apenas pelo método especificado, inspecionar todas as superfícies de fixação e medir o sistema montado sob uma configuração repetível. Substitua uma pinça danificada ou incompatível e, em seguida, comprove o resultado com uma ferramenta de referência e uma amostra real de PCB. Uma aparência limpa não é o teste de aceitação; retenção estável, desvio medido e qualidade da placa são.
Para uma cotação ou revisão de serviço, compartilhe o modelo do fuso, a marcação atual da pinça, os tamanhos da ferramenta, o material e a espessura da placa, uma fotografia do defeito e o registro de medição. Isso dá à CHIKIN um ponto de partida útil para discutir uma substituição compatível ou uma configuração de máquina sem adivinhar o diâmetro nominal do furo.
Solicite uma revisão de ajuste e manutenção da pinça do eixo PCB
Se a nova peça não restaurar a borda ou furo, envie as leituras de antes e depois com a ferramenta de referência, suporte e acessório identificados. Esses resultados emparelhados mostram se a falha permaneceu no fuso, foi movida com a ferramenta ou apareceu apenas em uma configuração específica da placa.
Envie fotos da Collet e detalhes da placa para um orçamento personalizado




