वी-कट मशीन क्या है, और यह किस उत्पादन समस्या का समाधान करती है?
पीसीबी पैनल प्रोसेसिंग में वी-कट मशीन का उपयोग किया जाता है, लेकिन यह नाम दो अलग-अलग प्रक्रियाओं को संदर्भित कर सकता है: वी-स्कोरिंग , जो एक कठोर पैनल में नियंत्रित खांचा बनाती है, और डिपैनलिंग , जो पहले से बने खांचों के साथ अलग-अलग बोर्डों को अलग करती है। यह अंतर महत्वपूर्ण है। एक पीसीबी निर्माण संयंत्र को खाली लैमिनेट में सटीक रूप से स्थित स्कोर लाइनें बनाने की आवश्यकता हो सकती है; एक एसएमटी या ईएमएस कारखाने को संवेदनशील सोल्डर जोड़ों या सतह पर लगे घटकों को मोड़े बिना पूरी तरह से असेंबल किए गए बोर्डों को अलग करने की आवश्यकता हो सकती है।
खरीद टीम के लिए, सही खरीदारी का सवाल सिर्फ यह नहीं है कि "सबसे अच्छी वी-कट मशीन कौन सी है?" बल्कि यह है कि "यह मशीन हमारे विशिष्ट बोर्ड पर कौन सा ऑपरेशन किस उत्पादन दर पर और स्वीकार्य जोखिम के साथ कर सकती है?" एक ऐसी लाइन जो असेंबली सेपरेटर की आवश्यकता होने पर स्कोरिंग उपकरण खरीदती है—या इसके विपरीत—एक महंगा प्रोसेस गैप पैदा कर सकती है, भले ही मशीन अच्छी तरह से बनी हो।
यह मार्गदर्शिका पीसीबी निर्माताओं, एसएमटी असेंबली लाइनों, इलेक्ट्रॉनिक्स विनिर्माण सेवा प्रदाताओं और उपकरण एकीकरणकर्ताओं के लिए उपकरण चयन पर केंद्रित है। इसमें स्कोरिंग और पृथक्करण के बीच अंतर, कटर विन्यास, तकनीकी विनिर्देश, गुणवत्ता नियंत्रण विधियाँ, कुल परिचालन लागत और व्यावहारिक कोटेशन अनुरोध (आरएफक्यू) और फ़ैक्टरी स्वीकृति परीक्षण (एफएटी) शामिल हैं।
वी-स्कोरिंग बनाम डिपैनलिंग: उपकरण चुनने से पहले प्रक्रिया की पुष्टि करें
पीसीबी वी-स्कोरिंग नियंत्रित कमजोर रेखा का निर्माण करती है
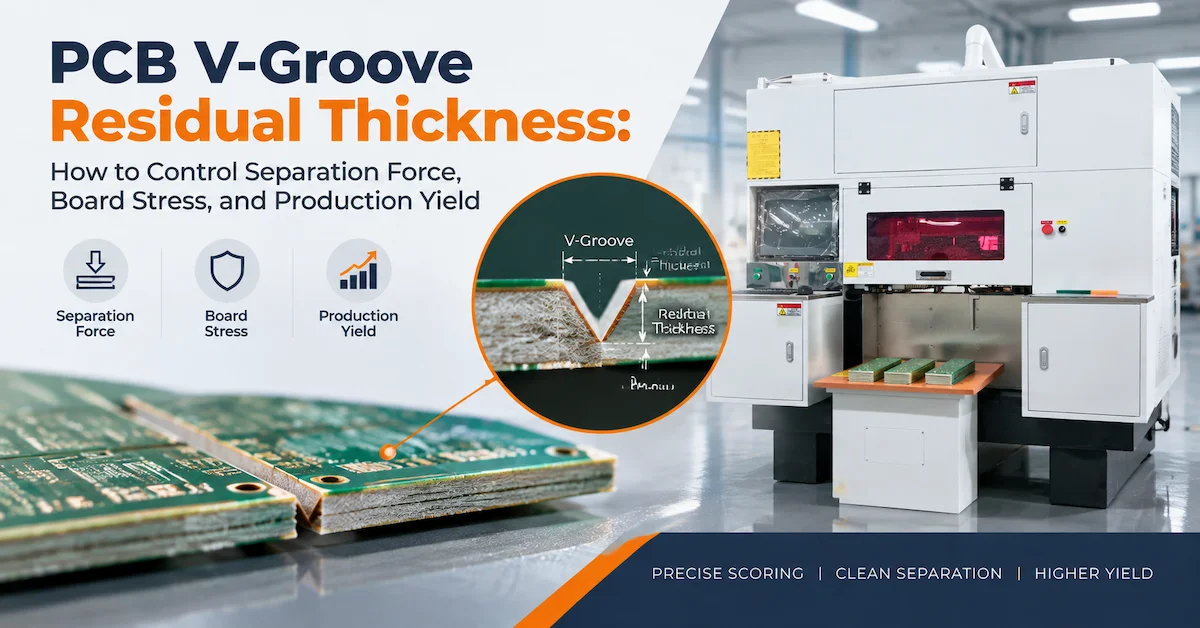
वी-स्कोरिंग के दौरान, एक कटिंग टूल एक डिज़ाइन की गई सीधी पृथक्करण रेखा के साथ वी-आकार का खांचा बनाता है। कई पीसीबी प्रक्रियाओं में, खांचे एक कठोर पैनल के विपरीत किनारों से बनाए जाते हैं, जिससे बिना कटे हुए पदार्थ की नियंत्रित अवशिष्ट मोटाई बच जाती है। यह शेष वेब पैनल को हैंडलिंग और आगे की प्रक्रियाओं के दौरान स्थिर रखने के लिए पर्याप्त मजबूत होना चाहिए, लेकिन बाद में इच्छित पृथक्करण की अनुमति देने के लिए पर्याप्त कमजोर भी होना चाहिए।
आम तौर पर, असेंबली को अलग-अलग बोर्डों में विभाजित करने से पहले स्कोरिंग पर विचार किया जाता है। खरीदारों को यह स्पष्ट करना चाहिए कि उन्हें सिंगल-साइडेड या डबल-साइडेड स्कोरिंग की आवश्यकता है, आवश्यक ग्रूव ज्यामिति, पैनल की समतलता, सामग्री स्टैक-अप और माप विधि क्या होनी चाहिए। "मशीन FR-4 काटती है" जैसा कथन पूर्ण तकनीकी आवश्यकता नहीं है।
पीसीबी डिपैनलिंग प्रक्रिया पहले से ही स्कोर किए गए पैनल को अलग करती है।
पैनलिंग प्रक्रिया में उद्देश्य अलग होता है: तैयार स्कोर लाइन के साथ प्रत्येक तैयार बोर्ड को अलग करना, साथ ही विक्षेपण, किनारे की गुणवत्ता, ऑपरेटर के संपर्क और आगे की जांच का ध्यान रखना। पहले से स्कोर किए गए पीसीबीए में ऊंचे कनेक्टर, सिरेमिक कैपेसिटर, माउंटेड शील्डिंग, भारी कंपोनेंट या ब्रेक लाइन के पास सोल्डर जॉइंट हो सकते हैं। यहां तक कि जब बोर्ड को सफलतापूर्वक अलग कर लिया जाता है, तब भी अत्यधिक मोड़ने से ऐसा नुकसान हो सकता है जो तुरंत दिखाई नहीं देता।
नियंत्रित पैनलिंग के लिए CHIKIN की सिंगल-कटर PCB V-कट मशीन इसी नियंत्रित पृथक्करण उपयोग के संदर्भ में बनाई गई है। इसके प्रकाशित पृष्ठ पर मशीन का सुरक्षित लेआउट, टचस्क्रीन नियंत्रण, स्थिति संकेत और निर्देशित कार्य क्षेत्र दिखाया गया है। खरीदारों को अनुमोदन से पहले सटीक मॉडल विनिर्देश और वास्तविक कटिंग क्रिया का प्रदर्शन अवश्य देखना चाहिए।
| खरीदारी संबंधी प्रश्न | वी-स्कोरिंग उपकरण | वी-ग्रूव डिपैनलिंग उपकरण |
|---|---|---|
| मुख्य संचालन | एक या एक से अधिक V-आकार के खांचे बनाएं | मौजूदा खांचे की रेखाओं पर बोर्डों को अलग करें |
| विशिष्ट भौतिक अवस्था | अंतिम पृथक्करण से पहले रिजिड पीसीबी पैनल | बिना निशान वाली पीसीबी या असेंबल की हुई निशान वाली पीसीबीए |
| मुख्य ज्यामिति | खांचे की गहराई, कोण, स्थान और अवशिष्ट वेब | बोर्ड सपोर्ट, अलाइनमेंट, पृथक्करण पथ और घटक क्लीयरेंस |
| प्रमुख जोखिम | गलत वेब मोटाई, असमान खांचे, सामग्री क्षति | बोर्ड फ्लेक्स, सोल्डर-जॉइंट स्ट्रेस, चिपिंग और कंपोनेंट कॉन्टैक्ट |
| स्वीकृति प्रमाण | प्रतिनिधि पैनलों में खांचे के माप | किनारों का निरीक्षण, तनाव संबंधी जाँच, दोहराने योग्य अच्छे बोर्ड का आउटपुट |
व्यावहारिक नियम: आपूर्तिकर्ता से अपने पैनल की प्रक्रिया दिखाने के लिए कहें। कुछ उत्पाद विवरणों में "वी-कट," "वी-ग्रूविंग," "स्कोरिंग," और "सेपरेशन" शब्दों का प्रयोग एक दूसरे के स्थान पर किया जाता है; प्रदर्शन और मशीन के लिखित विवरण से किसी भी अस्पष्टता का समाधान होना चाहिए।
कौन से पीसीबी पैनल और कारखाने उपयुक्त विकल्प हैं?
वी-कट मशीन तब सबसे अधिक आकर्षक होती है जब बोर्ड लेआउट सीधी, सुलभ पृथक्करण रेखाएं प्रदान करता है और प्रक्रिया को नियंत्रित परिस्थितियों में दोहराया जा सकता है। निम्नलिखित अनुप्रयोगों के लिए खरीद प्राथमिकताएं अलग-अलग हैं:
- पीसीबी निर्माण संयंत्र: कई पैनलों पर स्थिर वी-ग्रूव गहराई, सीधापन, फीड व्यवहार, लगातार सामग्री निष्कासन और मापने योग्य अवशिष्ट वेब मोटाई।
- एसएमटी और पीसीबीए असेंबली लाइनें: अंतिम यांत्रिक पृथक्करण चरण के दौरान स्थापित घटकों, सोल्डर जोड़ों और बोर्ड के किनारों की सुरक्षा।
- ईएमएस और अनुबंध निर्माता: ग्राहक पैनलों के बीच बदलाव, रेसिपी प्रबंधन, समायोज्य गाइड, फिक्स्चर भंडारण और पहले अच्छे बोर्ड के लिए एक अनुमानित समय।
- एलईडी और मेटल-कोर पीसीबी निर्माता: वास्तविक एल्यूमीनियम या तांबे आधारित स्टैक-अप के साथ अनुकूलता, विशेष रूप से जहां एक लंबा बोर्ड या हीट-सिंक सब्सट्रेट मानक एफआर-4 से अलग व्यवहार करता है।
- ऑटोमोटिव, पावर इलेक्ट्रॉनिक्स और औद्योगिक नियंत्रण आपूर्तिकर्ता: प्रलेखित प्रक्रिया सत्यापन, पता लगाने योग्य सेटिंग्स, दोहराने योग्य गुणवत्ता जांच और इस बात का प्रमाण कि प्रक्रिया उत्पाद की विश्वसनीयता से समझौता नहीं करती है।
- प्रोटोटाइप और एनपीआई विभाग: कम टूलिंग का बोझ, सरल सेटअप और अधिकतम नाममात्र आउटपुट के बजाय बार-बार डिजाइन संशोधन के लिए लचीलापन।
वी-कट प्रक्रिया हर पैनल के लिए उपयुक्त नहीं होती। घुमावदार किनारे, आंतरिक स्लॉट, नाजुक लचीले सर्किट, छोटे असंतुलित पृथक्करण खंड और खांचे के बेहद करीब स्थित घटक जैसी स्थितियों में अन्य विधियाँ बेहतर विकल्प हो सकती हैं। जब लेआउट में जटिल आकृतियाँ या न्यूनतम मोड़ की आवश्यकता हो, तो पीसीबी ड्रिलिंग और रूटिंग मशीन , उपयुक्त रूटिंग सेपरेटर या विशिष्ट अनुप्रयोग के लिए डिज़ाइन की गई लेजर प्रोसेसिंग प्रणाली का मूल्यांकन करें। चयन केवल विज्ञापित प्रक्रिया के नाम के आधार पर नहीं, बल्कि सामग्री और बोर्ड डिज़ाइन के आधार पर किया जाना चाहिए।
सिंगल, फोर, सिक्स और एट-कटर वी-कट मशीनों की तुलना कैसे करें
कटरों की संख्या मशीन आर्किटेक्चर के चयन का प्रारंभिक बिंदु है—यह उत्पादन गुणक की गारंटी नहीं है। वास्तविक उत्पादन क्षमता इस बात पर निर्भर करती है कि कितने कटर एक साथ काम कर रहे हैं, पैनलों को कैसे अनुक्रमित किया जाता है, टूल स्पेसिंग, लोडिंग समय, स्कोर-लाइन गणना, फिक्स्चर चेंजओवर और गुणवत्ता संबंधी रुकावटें।
| चिकन उत्पाद विकल्प | खरीद का तर्क | सर्वोत्तम समाधान पर चर्चा | ऑर्डर करने से पहले जांच लें |
|---|---|---|---|
| सिंगल कटर पीसीबी वी कट मशीन | उपयुक्त वी-ग्रूव पैनलों का केंद्रित नियंत्रित पृथक्करण | एसएमटी/ईएमएस सेल, मध्यम उत्पादन, ऑपरेटर-निर्देशित प्रक्रिया | चाहे यह खांचे बनाए या केवल पूर्व-स्कोर किए गए पीसीबी को अलग करे; हैंडलिंग और क्लीयरेंस |
| 4 कटर ऑटो पीसीबी वी कट मशीन | कई कटिंग पोजीशन और व्यवस्थित संलग्न वर्कस्टेशन | पैनल के उन कार्यों को दोहराएं जिनमें अधिक स्वचालन की आवश्यकता है | टूल कॉन्फ़िगरेशन, उपयोग योग्य कटिंग चौड़ाई, सेटअप समय और नमूना क्षमता |
| 6 कटर ऑटो पीसीबी वी कट मशीन | सुरक्षित परिचालन क्षेत्र में बार-बार वी-कट प्रोसेसिंग के लिए अधिक कटर | उच्च मात्रा वाले, दोहराए जाने योग्य पैटर्न वाले कठोर पैनल | वास्तविक स्कोर निर्माण बनाम पृथक्करण, उपकरण समायोजन क्षमता, सेवा पहुंच |
| 8 कटर ऑटो पीसीबी वी कट मशीन | उत्पादक रिजिड-पैनल प्रोसेसिंग के लिए मल्टी-कटर फॉर्मेट का विपणन किया गया है। | स्थापित, दोहराव वाली उत्पादन परिवार | एक साथ प्रसंस्करण क्षमता, पिच रेंज, नमूना परिणाम और फ्लोर स्पेस |
मॉडल पृष्ठों में विभिन्न उद्देश्यों का वर्णन किया गया है, और कुछ विवरणों में वी-स्कोरिंग और पृथक्करण शब्दावली का मिश्रण है। इसलिए, यह तालिका खरीदारों के लिए तुलना का एक ढांचा है, न कि यह दावा कि सूचीबद्ध प्रत्येक मशीन एक ही कटिंग तंत्र का उपयोग करती है।
सिंगल-कटर मशीन का उपयोग कब करना उचित होता है?
जब कारखाने में सीधी खांचों की संख्या सीमित हो, दैनिक उत्पादन लक्ष्य कम हो, या इंजीनियरिंग में बार-बार बदलाव होते हों, तो सिंगल-कटर सिस्टम को उपयुक्त मानना आसान हो सकता है। इससे प्रारंभिक कॉन्फ़िगरेशन सरल रहता है। हालांकि, खरीदारों को यह सुनिश्चित करना होगा कि आवश्यक फिक्स्चर समायोजन और मैन्युअल संचालन उनके अपेक्षित कार्य समय के अनुरूप हों। कम कीमत का आकर्षण तब कम हो जाता है जब ऑपरेटर को प्रत्येक पैनल को बार-बार समायोजित करना पड़ता है।
किसी कारखाने को एक से अधिक कटर का उपयोग करने पर कब विचार करना चाहिए?
जब पैनल परिवारों की प्रतिकृतियां बार-बार बनाई जाती हों और कटिंग पोजीशन या प्रोसेसिंग चरणों को कुशलतापूर्वक समन्वित किया जा सके, तो मल्टी-कटर व्यवस्था पर ध्यान देना उचित है। हालांकि, चार से आठ कटरों पर जाने से समायोजन बिंदुओं, उपभोग्य सामग्रियों और रखरखाव कार्यों की संख्या बढ़ सकती है। कटरों की संख्या से अनुमानित सैद्धांतिक दर के बजाय, प्रति घंटे स्वीकृत पैनलों की संख्या में मापी गई सिद्ध दर का अनुरोध करें।
अपने पैनल के आसपास की मशीन की तुलना करें—केवल कटर की संख्या की नहीं।
पैनल-आधारित कॉन्फ़िगरेशन समीक्षा का अनुरोध करें →तकनीकी विशिष्टताओं की वह चेकलिस्ट जो सबसे ज़्यादा मायने रखती है
एक उपयोगी मशीन कोटेशन में संचालन सीमाएँ और मापन शर्तें निर्दिष्ट होती हैं। दो आपूर्तिकर्ताओं की तुलना करने के लिए केवल "उच्च परिशुद्धता," "स्वचालित," या "औद्योगिक-श्रेणी" जैसे शब्द पर्याप्त नहीं हैं। डेटा का अनुरोध करने के लिए नीचे दी गई चेकलिस्ट का उपयोग करें और प्रत्येक आइटम को पुष्ट, विकल्प-निर्भर, या नमूना परीक्षण के अधीन के रूप में चिह्नित करें।
| विनिर्देश या नियंत्रण | खरीदार को किन जानकारियों का अनुरोध करना चाहिए | यह उत्पादन को क्यों प्रभावित करता है? |
|---|---|---|
| वास्तविक प्रक्रिया | स्कोरिंग, पृथक्करण, या दोनों; एकल-/दो-पक्षीय क्षमता | गलत प्रोसेस स्टेशन खरीदने से रोकता है |
| पैनल लिफाफा | अधिकतम और न्यूनतम लंबाई/चौड़ाई; प्रभावी कार्य क्षेत्र | प्रारूप अनुकूलता और फिक्स्चर रणनीति निर्धारित करता है |
| बोर्ड की मोटाई और सब्सट्रेट | समर्थित मोटाई सीमा और अनुमोदित लैमिनेट/धातु-कोर सामग्री | लोड, ग्रूव की ज्यामिति और जोखिम में बदलाव |
| कटर संरचना | कटर की संख्या, ब्लेड का प्रकार, व्यास, कोण, माउंटिंग और स्पेसिंग | यह ग्रूव की स्थिरता, घिसावट और रखरखाव को प्रभावित करता है। |
| स्कोर ज्यामिति | ग्रूव कोण, प्राप्त करने योग्य गहराई सीमा, स्थिति नियंत्रण, अवशिष्ट-वेब माप | पृथक्करण व्यवहार को नियंत्रित करता है |
| पीसीबी/पीसीबीए क्लीयरेंस | न्यूनतम समर्थित लाइन-से-घटक और उपकरण-से-घटक दूरियाँ | ऊंचे या संवेदनशील घटकों की सुरक्षा करता है |
| फ़ीड, गति और पंजीकरण | गाइड सिस्टम, डेटम विधि, फीड रेट, अलाइनमेंट/विज़न (यदि उपलब्ध हो) | सेटअप में होने वाले बदलाव और पैनल की हलचल को कम करता है |
| हैंडलिंग | मैनुअल, सेमी-ऑटोमैटिक या इनलाइन; लोड/अनलोड दिशा | श्रम और लाइन एकीकरण का निर्धारण करता है |
| प्रवाह | निर्धारित संदर्भ कार्य पर प्रति घंटे स्वीकृत पैनल, लोडिंग सहित। | उद्धरणों की तुलना करना आसान बनाता है |
| सेटअप/परिवर्तन | समायोजन बिंदु, रेसिपी संग्रहण, परिवर्तन परीक्षण | उच्च-मिश्रण ईएमएस उत्पादन के लिए महत्वपूर्ण |
| सुरक्षा और उपयोगिताएँ | सुरक्षा/इंटरलॉक, आपातकालीन स्टॉप, निकासी, ईएसडी और स्थानीय बिजली | स्थापना और सुरक्षित संचालन में सहायक |
| रखरखाव | सफाई प्रक्रिया, ब्लेड बदलने की विधि, स्पेयर पार्ट्स और निरीक्षण अंतराल | कुल स्वामित्व लागत निर्धारित करता है |
| मान्यकरण | नमूना कार्यक्रम, FAT/SAT, रिपोर्ट, मापन उपकरण | मार्केटिंग कथनों को साक्ष्य में परिवर्तित करता है |
| वाणिज्यिक क्षेत्र | इनकोटर्म्स, स्थापना/प्रशिक्षण, वारंटी, प्रतिक्रिया चैनल | डिलीवरी के बाद अप्रत्याशित दायित्वों को रोकता है |
विभिन्न मशीन परिवारों के बीच प्रदर्शन डेटा का आदान-प्रदान न करें। उदाहरण के लिए, एक उच्च गति वाली चिकिन ड्रिलिंग मशीन स्थिति सटीकता या स्पिंडल आरपीएम के आंकड़े प्रकाशित कर सकती है, लेकिन ये मान किसी असंबंधित वी-कट मशीन की सटीकता का वर्णन नहीं करते हैं। समीक्षाधीन वास्तविक मॉडल और कॉन्फ़िगरेशन के लिए वी-कट विनिर्देश प्राप्त करना आवश्यक है।
ग्रूव ज्यामिति, अवशिष्ट वेब मोटाई और पृथक्करण बल
अवशिष्ट वेब मोटाई एक महत्वपूर्ण प्रक्रिया चर क्यों है?
दो तरफा स्कोर्ड पैनल के लिए, अनकट वेब को लगभग इस प्रकार व्यक्त किया जा सकता है:
अवशिष्ट वेब मोटाई ≈ कुल बोर्ड मोटाई − ऊपरी खांचे की गहराई − निचले खांचे की गहराई।
यह संबंध प्रक्रिया संबंधी चर्चाओं के लिए उपयोगी है, लेकिन यह उत्पाद की सर्वमान्य सहनशीलता नहीं है। पीसीबी लैमिनेट की संरचना, तांबे का वितरण, ऊपरी और निचले खांचों की स्थिति, सामग्री में भिन्नता और माप में अनिश्चितता वास्तविक परिणाम को प्रभावित करती है। मोटे वेब वाले बोर्ड को अधिक पृथक्करण बल की आवश्यकता हो सकती है; जबकि बहुत पतला वेब हैंडलिंग, परिवहन, स्टेंसिल प्रिंटिंग या असेंबली के दौरान टूट सकता है। सही ऑपरेटिंग विंडो ग्राहक द्वारा अनुमोदित डिज़ाइन और प्रक्रिया सत्यापन योजना में शामिल होनी चाहिए।
खरीदारों को असली नमूनों पर क्या जांचना चाहिए
- दिए गए स्कोरिंग ड्राइंग का निरीक्षण करें और मशीन प्रोग्राम के समान निर्देशांक संदर्भ की पुष्टि करें।
- तैयार बोर्ड की ज्यामिति के सापेक्ष वी-ग्रूव की स्थिति और उसकी सीधी स्थिति की जांच करें।
- अनुमोदित विधि का उपयोग करते हुए, संसाधित लाइन के आरंभ, मध्य और अंत में प्रतिनिधि खांचे की गहराई या शेष वेब की मोटाई को मापें।
- आने वाली सामग्री के बैच में विभिन्न स्थानों से प्राप्त पैनलों के परिणामों की तुलना करें, जिसमें अपेक्षित झुकाव या मोटाई भिन्नता वाले पैनल भी शामिल हैं।
- खांचे के पास तांबे और लैमिनेट की जांच करें कि कहीं उसमें कोई फटन, घिसावट, टूटन या स्थानीय क्षति तो नहीं है।
- आवश्यक पृथक्करण परीक्षण करें और परिणामी किनारों और आस-पास के घटकों का निरीक्षण करें।
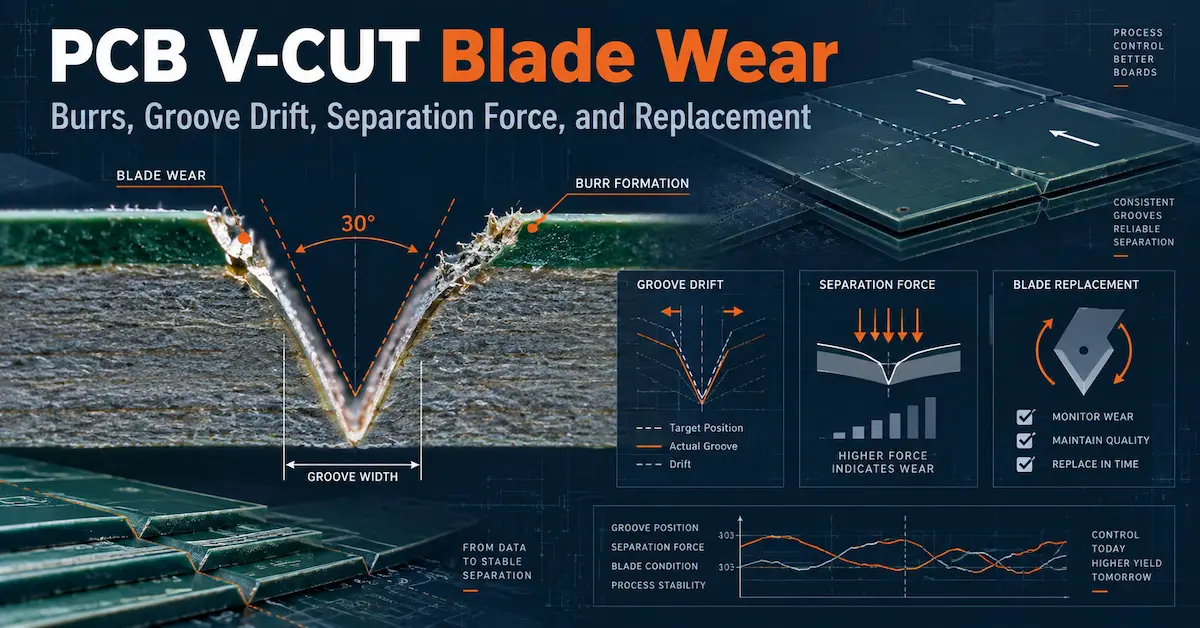
खरीददार को यह भी पूछना चाहिए कि कटर घिसाव, ब्लेड रनआउट, पैनल सपोर्ट और गाइड एडजस्टमेंट की निगरानी कैसे की जाती है। ऑपरेटर शुरुआत में एक साफ पैनल बना सकता है, लेकिन लंबे समय तक कटिंग करने के बाद उसमें विचलन आ सकता है। पीसीबी वी-कट ब्लेड घिसाव और ग्रूव विचलन पर चिकिन के संबंधित तकनीकी लेख में बताया गया है कि बर्र और पृथक्करण बल में परिवर्तन होने पर स्वचालित ब्लेड बदलने के बजाय प्रक्रिया की जांच क्यों की जानी चाहिए।
कंपोनेंट क्लीयरेंस कोई एक सार्वभौमिक संख्या नहीं है।
असेंबल किए गए बोर्ड के लिए, वी-स्कोर लाइन से एमएलसीसी, कनेक्टर, ट्रांसफार्मर या सोल्डर जॉइंट तक की सुरक्षित दूरी असेंबली, मैकेनिकल सपोर्ट, सामग्री और पृथक्करण विधि पर निर्भर करती है। किसी भी अस्पष्ट क्लीयरेंस संख्या को सार्वभौमिक उद्योग नियम के रूप में प्रकाशित न करें। इसके बजाय, डिज़ाइन और गुणवत्ता टीमों से संवेदनशील क्षेत्रों की पहचान करने और एक असेंबल किए गए बोर्ड पर प्रस्तावित विधि को सत्यापित करने के लिए कहें। यदि पैनल को नाज़ुक भागों के पास काफी मोड़ने की आवश्यकता होती है, तो एक अलग पृथक्करण प्रक्रिया बेहतर निवेश हो सकती है।
उत्पादन गुणवत्ता: क्या गलत हो सकता है और इसका निदान कैसे करें
उपकरण का चयन करते समय दोष निवारण योजना को शामिल किया जाना चाहिए। नीचे दी गई तालिका लक्षणों को संभावित कारणों से अलग करती है; कोई भी एक लक्षण यह साबित नहीं करता कि कोई विशेष भाग दोषपूर्ण है।
| देखी गई समस्या | संभावित योगदानकर्ता | पहली जाँच |
|---|---|---|
| असमान वी-ग्रूव गहराई | पैनल की मोटाई में भिन्नता, ब्लेड की स्थिति, सपोर्ट, फिक्स्चर में गंदगी | ऊपरी/निचली गहराई, पैनल की मोटाई और उपकरण संरेखण को मापें। |
| खुरदरापन या फाइबरग्लास का घिसना | घिसा हुआ ब्लेड, अनुपयुक्त फ़ीड, सामग्री की विशेषताएं, गलत संरेखण | ब्लेड की स्थिति, प्रक्रिया सेटिंग्स और समान सामग्री के नमूनों की तुलना करें। |
| उच्च पृथक्करण बल | अत्यधिक अवशिष्ट वेब, खराब ग्रूव स्थिरता, गलत पृथक्करण विधि | शेष वेब को मापें और बल के रुझान को दस्तावेज़ित करें |
| किनारों पर चिप्स या लैमिनेट में दरारें | पैनल की गति, गलत कटर की स्थिति, अत्यधिक विक्षेपण | सपोर्ट और उच्च आवर्धन वाले किनारे के नमूनों का निरीक्षण करें |
| बोर्ड में रुक-रुक कर होने वाली क्षति | लोडिंग में भिन्नता, विकृत पैनल, बदलते फिक्स्चर या शिफ्ट प्रथाएं | लॉट, ऑपरेटर और मशीन सेटिंग्स की तुलना करें |
| सोल्डर-जोड़ या सिरेमिक-घटक तनाव | बोर्ड का मुड़ना, अपर्याप्त सहारा, खांचे के बहुत करीब स्थित पुर्जे | परीक्षण बोर्डों की जांच करें और वैकल्पिक पैनल हटाने के विकल्पों का मूल्यांकन करें। |
| कई कटरों के बावजूद उत्पादन धीमा है | लोडिंग में बाधा, बार-बार समायोजन, जाम या निरीक्षण में देरी | न केवल मशीन की गति बल्कि स्वीकृत पैनल के पूरे चक्र का समय नोट करें। |
सबूतों को तीन समूहों में विभाजित करें: मशीन की स्थिति , बोर्ड का डिज़ाइन/सामग्री और हैंडलिंग प्रक्रिया । इससे रखरखाव टीम को ब्लेड बदलने से रोका जा सकेगा, जबकि असली कारण पैनल का टेढ़ा होना या अपर्याप्त फिटिंग हो सकती है। इससे आपूर्तिकर्ता सहायता भी अधिक प्रभावी हो जाती है: फ़ोटो, पैनल ड्राइंग, मशीन सेटिंग्स और दोषों का विवरण "खराब कटिंग" की सामान्य शिकायत की तुलना में कहीं अधिक उपयोगी होते हैं।
थ्रूपुट, लाइन बैलेंस और प्रति स्वीकृत बोर्ड लागत
एक स्वचालित वी-कट मशीन का मूल्यांकन उत्पादन लाइन के संदर्भ में किया जाना चाहिए, न कि अलग से। सरल योजना अनुमान के लिए:
प्रति घंटे कुल पैनलों की संख्या = 3,600 ÷ पूर्ण चक्र समय (सेकंड में)।
प्रति घंटे अच्छे पैनलों की संख्या = प्रति घंटे कुल पैनल × परिचालन उपलब्धता × प्रथम-पास उपज।
उदाहरण के लिए, एक काल्पनिक 30-सेकंड के चक्र से प्रति घंटे 120 पैनल प्राप्त होते हैं। 85% परिचालन उपलब्धता और 99% प्रथम-पास यील्ड के साथ, परिणाम लगभग 101 स्वीकृत पैनल प्रति घंटे होता है। ये संख्याएँ केवल क्षमता की गणना करने का एक उदाहरण हैं; ये CHIKIN के उत्पाद संबंधी दावे नहीं हैं।
इस चक्र में लोडिंग, अलाइनमेंट, कटिंग या पृथक्करण, निष्कासन और आवश्यक तत्काल जाँच शामिल होनी चाहिए। एक से अधिक समानांतर कटर वाली लाइन के लिए, टूल टाइम को फुल-स्टेशन टाइम से अलग रिकॉर्ड करें। ईएमएस प्लांट के लिए, चेंजओवर टाइम भी मापें: एक मशीन जो लंबे, दोहराव वाले बैच में बेहतर प्रदर्शन करती है, वह छोटे काम में विफल हो सकती है जिसमें बार-बार गाइड या फिक्स्चर समायोजन की आवश्यकता होती है।
केवल उपकरण की कीमत के बजाय, प्रति अच्छे बोर्ड की लागत का मूल्यांकन करें। एक व्यावहारिक लेखांकन मॉडल इस प्रकार है:
स्वीकृत पैनल की प्रति लागत = (आवंटित उपकरण लागत + श्रम + कटर/उपभोग्य वस्तुएं + रखरखाव + ऊर्जा + पुनः कार्य + डाउनटाइम लागत) ÷ स्वीकृत पैनल।
लेखांकन विधि अलग-अलग हो सकती है। मुख्य बात यह है कि पूंजीगत व्यय के साथ-साथ दोष हानि और डाउनटाइम को भी शामिल किया जाए, क्योंकि कोटेशन शीट पर सबसे कम लागत वाली मशीन हमेशा सबसे सस्ता उत्पादन समाधान नहीं होती है।
वी-कट मशीन के आरएफक्यू में क्या शामिल करें
एक सशक्त आरएफक्यू (परिकल्पना अनुरोध) उपकरण निर्माता को वास्तविक अनुप्रयोग के लिए उपयुक्त मशीन की अनुशंसा करने में सक्षम बनाता है और अनुवर्ती प्रश्नों को कम करता है। यदि आपकी कंपनी अनुमति देती है, तो पैनल ड्राइंग या गेर्बर/ओडीबी++ डेटा संलग्न करें और गोपनीय फ़ाइलों को नियंत्रित डिज़ाइन जानकारी के रूप में चिह्नित करें।
| आरएफक्यू फ़ील्ड | दी जाने वाली जानकारी का उदाहरण |
|---|---|
| ऑपरेशन आवश्यक है | खाली पैनलों पर V-स्कोर बनाएं / पहले से स्कोर किए गए PCBA को पैनल से अलग करें / स्पष्टीकरण की आवश्यकता है |
| बोर्ड सामग्री | FR-4, मल्टीलेयर FR-4, MCPCB या अन्य परिभाषित स्टैक-अप |
| पैनल के आयाम | लंबाई, चौड़ाई, मोटाई, समतलता सीमाएँ और पैनल संख्या |
| ग्रूव विवरण | लाइन संख्या, दिशा, शीर्ष/नीचे स्कोर की आवश्यकता, ज्यामिति या ड्राइंग संदर्भ |
| विधानसभा राज्य | बेयर पैनल, आंशिक रूप से असेंबल किया हुआ पीसीबी या पूरी तरह से असेंबल किया हुआ पीसीबीए |
| जोखिम की विशेषताएं | संवेदनशील एमएलसीसी, कनेक्टर, तांबे के निकट किनारे, ऊंचे घटक |
| उत्पादन मात्रा | प्रति शिफ्ट पैनलों की संख्या, प्रति दिन शिफ्टों की संख्या, अधिकतम मात्रा, एसकेयू की संख्या |
| उत्पाद विधि | स्टैंड-अलोन मैनुअल लोडिंग, सेमी-ऑटो या इनलाइन इंटीग्रेशन |
| गुणवत्ता लक्ष्य | सहमत ग्रूव/एज निरीक्षण विधि, स्वीकार्य दोष सीमाएँ |
| पौधों की स्थितियाँ | वोल्टेज/आवृत्ति, संपीड़ित वायु, निष्कर्षण, ईएसडी नियंत्रण, पदचिह्न |
| वाणिज्यिक आवश्यकताएँ | डिलीवरी गंतव्य, आवश्यक शिपिंग शर्तें, लक्षित स्थापना तिथि |
| सत्यापन अनुरोध | नमूना परीक्षण, FAT वीडियो/डेटा, ऑपरेटर मैनुअल, स्पेयर-पार्ट प्रस्ताव |
तकनीकी कोटेशन में प्रस्तावित कॉन्फ़िगरेशन, अपवाद, मापनीय स्वीकृति शर्तें, ऑपरेटर की ज़रूरतें, परिवर्तन संबंधी मान्यताएँ और बिक्री के बाद की सेवाओं का विवरण होना चाहिए। यदि मशीन में वैकल्पिक सुविधाएँ उपलब्ध हैं, तो यह स्पष्ट करें कि वे मूल मूल्य में शामिल हैं या नहीं।
क्या आपके पैनल की ड्राइंग और उत्पादन लक्ष्य तैयार हैं?
अपनी वी-कट मशीन के लिए अनुरोध भेजें →फ़ैक्टरी स्वीकृति परीक्षण: शिपमेंट से पहले प्रक्रिया को प्रमाणित करें
एक सफल डेमो और एक दोहराने योग्य स्वीकृति परीक्षण एक ही चीज़ नहीं हैं। खरीदार को ऑर्डर को अंतिम रूप देने से पहले FAT प्रोटोकॉल पर सहमत होना चाहिए, खासकर जब उच्च विश्वसनीयता वाले उत्पाद या महंगे असेंबल किए गए बोर्डों वाले संयंत्र के लिए खरीदारी की जा रही हो।
एक व्यावहारिक FAT अनुक्रम
- पहचान और कॉन्फ़िगरेशन की पुष्टि करें। मशीन मॉडल, कटर नंबर, शामिल सहायक उपकरण, नियंत्रण और स्वीकृत मशीन सेटिंग्स रिकॉर्ड करें।
- सुरक्षा नियंत्रणों की जाँच करें। आपातकालीन स्टॉप, सुरक्षा प्रणाली, संबंधित इंटरलॉक, अलार्म, सुरक्षित रीस्टार्ट लॉजिक और स्थापना वाले देश के लिए उपयुक्त विद्युत संबंधी दस्तावेज़ प्रदर्शित करें।
- संदर्भ नमूनों की जाँच करें। प्राप्त पैनल के आयामों, सामग्री, स्टैक-अप और ग्रूव ड्राइंग की तुलना अनुमोदित परीक्षण योजना से करें।
- प्रथम-कण प्रसंस्करण चलाएँ। सेटअप प्रक्रिया, संरेखण, ब्लेड की स्थिति, खांचे या पृथक्करण की गुणवत्ता और प्रारंभिक माप परिणामों का दस्तावेजीकरण करें।
- प्रतिनिधि बैच पर इसे दोहराएं। केवल एक सफल पैनल के बजाय, विचलन, हैंडलिंग त्रुटियों और वास्तविक प्रवाह का अवलोकन करने के लिए पर्याप्त संख्या में लगातार पैनलों का परीक्षण करें।
- गुणवत्ता की जाँच करें। स्कोर ज्यामिति, किनारों, खुरदरेपन, दरारों, मलबे और बोर्ड की स्थिति के लिए सहमत निरीक्षण मानदंडों का उपयोग करें; जहां निर्दिष्ट हो, वहां प्रासंगिक विद्युत या कार्यात्मक निरीक्षण भी शामिल करें।
- वास्तविक चक्र को रिकॉर्ड करें। इसमें ऑपरेटर द्वारा लोडिंग और अनलोडिंग, मशीन की गति, रुकावटें और आवश्यक तत्काल गुणवत्ता जांच शामिल करें।
- यदि आवश्यक हो तो बदलाव करें। यदि मशीन का उपयोग उच्च-मिश्रण उत्पादन के लिए किया जाना है, तो दूसरे पैनल परिवार पर यही प्रक्रिया दोहराएं।
- दस्तावेज़ सौंपें। संचालन निर्देश, स्पेयर पार्ट्स की सूची, रखरखाव योजना, सेटिंग्स का बैकअप, वारंटी का दायरा और सेवा संपर्क प्रक्रिया की पुष्टि करें।
FAT पास/फेल सीमाएँ पहले से ही निर्धारित की जानी चाहिए और ग्राहक के पैनल डिज़ाइन और गुणवत्ता संबंधी आवश्यकताओं से जुड़ी होनी चाहिए। आपूर्तिकर्ता का व्यापक "उच्च सटीकता" कथन मापे गए स्वीकृति डेटा का स्थान नहीं ले सकता। कमीशनिंग या साइट स्वीकृति परीक्षण (SAT) में सुविधा इंटरफेस, स्थानीय संचालन और ऑपरेटर की दक्षता को अलग से शामिल किया जाना चाहिए।
विभिन्न प्रकार की पृथक्करण विधियों के चयन के लिए, CHIKIN पीसीबी डिपैनलिंग विधियों की तुलना भी प्रकाशित करता है। रूटिंग या लेजर कटिंग के लिए उपयुक्त ज्यामिति के लिए वी-कट उपकरण को मान्य करने में समय और प्रयास खर्च करने से पहले, इस तुलना का उपयोग करें।
रखरखाव, उपभोग्य वस्तुएं और दीर्घकालिक विश्वसनीयता
उपयोग के साथ वी-कट की कार्यक्षमता बदलती रहती है। कटर के किनारे घिस जाते हैं, राल और धूल जमा हो जाती है, गाइड सतहें दूषित हो सकती हैं, और फिक्स्चर का स्थिर सपोर्ट कम हो सकता है। इसलिए, एक निवारक योजना में समय-आधारित रखरखाव अनुसूची को बोर्ड की गुणवत्ता के प्रमाण के साथ जोड़ा जाना चाहिए।
उपयोगी परिचालन रिकॉर्ड में कटर का पार्ट नंबर, स्थापना तिथि, संसाधित सामग्री, कुल कटाई लंबाई या संसाधित पैनल, ग्रूव/किनारे निरीक्षण अवलोकन, सेटअप परिवर्तन और प्रत्येक प्रतिस्थापन का कारण शामिल होता है। ब्लेड के जीवनकाल को एक सार्वभौमिक संख्या में सटीक रूप से वर्णित नहीं किया जा सकता है क्योंकि सामग्री, ग्रूव की गहराई, उत्पादन मिश्रण और परिचालन स्थितियाँ भिन्न-भिन्न होती हैं।
प्रतिस्थापन उपकरण खरीदते समय, मूल उपकरण का चित्र, व्यास, बोर का आकार, ब्लेड का कोण या दांत का प्रारूप, सामग्री, मशीन की गति और अपेक्षित खांचे या किनारे की विशिष्टता प्रदान करें। CHIKIN एक विशेष PCB V-CUT आरा ब्लेड उत्पाद सूचीबद्ध करता है, लेकिन खरीदारों को किसी भी ब्लेड को विनिमेय मानने से पहले उसके आयामी और मशीन अनुकूलता की पुष्टि कर लेनी चाहिए।
रखरखाव की सुविधा उतनी ही महत्वपूर्ण है जितनी रखरखाव की आवृत्ति। तकनीशियनों से कहें कि वे मलबा साफ करने, औजारों तक पहुंचने, ब्लेड को सुरक्षित रूप से बदलने, संरेखण को ठीक करने और सर्विस के बाद पहले स्वीकार्य पैनल की पुष्टि करने का तरीका दिखाएं। यदि यह रिकवरी प्रक्रिया धीमी या दोहराने में मुश्किल है, तो अधिक जटिल मशीन का स्पष्ट उत्पादकता लाभ कम हो सकता है।
आपूर्तिकर्ता मूल्यांकन: वी-कट मशीन के प्रस्ताव को विश्वसनीय क्या बनाता है?
एक विश्वसनीय उपकरण आपूर्तिकर्ता को संपूर्ण विनिर्माण परिदृश्य पर ध्यान देना चाहिए, न कि केवल एक तस्वीर और कीमत भेजनी चाहिए। लिखित विवरण मांगें जिसमें यह स्पष्ट हो कि सिस्टम खांचे बनाता है, मौजूदा निशानों को अलग करता है, या कुछ शर्तों के तहत दोनों कार्य करता है। फिर वास्तविक पैनल अनुकूलता, नियंत्रण, सुरक्षा, नमूना परीक्षण के प्रमाण, अतिरिक्त पुर्जे और संविदात्मक सहायता की समीक्षा करें।
CHIKIN CNC शेन्ज़ेन स्थित पीसीबी ऑटोमेशन उपकरण डेवलपर और निर्माता के रूप में खुद को प्रस्तुत करती है, जिसके पास अनुसंधान एवं विकास और कंपनी का व्यापक अनुभव तथा सेवा संबंधी लाभ हैं। इसके प्रकाशित पोर्टफोलियो में ड्रिलिंग/राउटिंग, वी-कट विकल्प और संबंधित उपकरण शामिल हैं। ये इंजीनियरिंग संबंधी चर्चा के लिए उपयोगी कारण हैं, लेकिन प्रत्येक मॉडल के लिए एक सत्यापित डेटा शीट और स्वीकृति समझौता आवश्यक है।
वारंटी और सेवा संबंधी दस्तावेज़ों की सावधानीपूर्वक तुलना करें। सामान्य वेबसाइट बैनर और व्यक्तिगत उत्पाद पृष्ठों पर दी गई सहायता अवधि या स्तर भिन्न-भिन्न हो सकते हैं। कोटेशन या अनुबंध में वारंटी की सटीक अवधि, अपवाद, पुर्जों की उपलब्धता, दूरस्थ सहायता व्यवस्था, प्रशिक्षण संबंधी जिम्मेदारियाँ और संपर्क माध्यमों का उल्लेख अवश्य करें। आकर्षक मार्केटिंग वादे मशीन से संबंधित हस्ताक्षरित अनुबंध का विकल्प नहीं हैं।
एक कुशल खरीदार अनुमोदन कार्यप्रणाली
- इंजीनियरिंग: वास्तविक प्रक्रिया और बोर्ड लेआउट की अनुकूलता को अनुमोदित करें।
- गुणवत्ता: नमूना निरीक्षण, जोखिम मूल्यांकन और स्वीकृति मानदंडों को अनुमोदित करें।
- उत्पादन: क्षमता, कर्मचारी संख्या, परिवर्तन और भौतिक सामग्री प्रवाह को अनुमोदित करें।
- रखरखाव/ईएचएस: पहुंच, उपयोगिताओं, नियंत्रणों और सेवायोग्यता को अनुमोदित करें।
- खरीद/वित्त: कुल लागत, समर्थन शर्तों और मापने योग्य परिणामों को अनुमोदित करें।
यह क्रॉस-फंक्शनल समीक्षा विशेष रूप से तब महत्वपूर्ण होती है जब उपकरण एसएमटी असेंबली के बाद स्थापित किए जाते हैं, जहां क्षतिग्रस्त बोर्डों में पहले से ही पर्याप्त घटक और श्रम मूल्य हो सकता है।
आपूर्तिकर्ता तुलना को मापने योग्य बनाएं।
CHIKIN पीसीबी उपकरण के बारे में और जानें →वी-कट मशीनों के बारे में अक्सर पूछे जाने वाले प्रश्न
1. क्या वी-कट मशीन और पीसीबी सेपरेटर एक ही चीज़ हैं?
हमेशा नहीं। वी-कट मशीन का मतलब खांचे बनाने वाली वी-स्कोरिंग प्रणाली या पहले से ही खांचेदार पैनलों पर काम करने वाला विभाजक हो सकता है। ऑर्डर देने से पहले संचालन की लिखित पुष्टि करें और एक प्रतिनिधि बोर्ड का परीक्षण करें।
2. क्या वी-कट मशीन एसएमटी असेंबली के बाद पीसीबी को काट सकती है?
कुछ डिपैनलिंग कॉन्फ़िगरेशन असेंबल किए गए, पहले से स्कोर किए गए पीसीबी पैनलों के लिए डिज़ाइन किए गए हैं। उपयुक्तता वास्तविक तंत्र, सपोर्ट, टूल क्लीयरेंस, आस-पास के घटकों और असेंबली संवेदनशीलता पर निर्भर करती है। यह न मानें कि हर ग्रूविंग मशीन असेंबल किए गए बोर्डों के लिए सुरक्षित है।
3. क्या आठ कटर वाली मशीन एक कटर वाली मशीन से आठ गुना तेज होती है?
ऐसा कोई अनुपात मान लेना उचित नहीं है। पूरी प्रक्रिया बोर्ड की ज्यामिति, कटर के उपयोग, फीडिंग, पुनःस्थापन, निरीक्षण और डाउनटाइम पर निर्भर करती है। एक ही कार्य पर प्रति घंटे स्वीकृत पैनलों की तुलना करें।
4. क्या वी-कट प्रक्रिया एल्युमीनियम पीसीबी या मेटल-कोर पीसीबी को संभाल सकती है?
संभवतः, लेकिन अनुकूलता संपूर्ण सबस्ट्रेट स्टैक-अप, सामग्री के गुणों, टूल डिज़ाइन, ग्रूव ज्यामिति और निर्माता की स्वीकृति पर निर्भर करती है। FR-4 सेटिंग्स को स्वचालित रूप से लागू करने के बजाय सामग्री-विशिष्ट परीक्षणों का अनुरोध करें।
5. पीसीबी वी-स्कोरिंग में अवशिष्ट वेब मोटाई क्या होती है?
यह विपरीत खांचों के बीच या एकतरफा डिज़ाइन में खांचे और विपरीत सतह के बीच बचा हुआ पदार्थ होता है। यह पैनल की मजबूती और बाद में लगने वाले पृथक्करण बल को प्रभावित करता है। इसका सही मान उत्पाद डिज़ाइन और स्वीकृत प्रक्रिया के अनुसार निर्धारित होता है।
6. वी-कट सेपरेशन के दौरान बोर्ड में दरार या चिप क्यों पड़ जाती है?
इसके संभावित कारणों में अत्यधिक लचीलापन, अनियमित खांचे, अनुपयुक्त अवशिष्ट मोटाई, घिसे हुए या गलत संरेखित उपकरण, अपर्याप्त पैनल सपोर्ट और सामग्री में भिन्नता शामिल हैं। सुधारात्मक कार्रवाई चुनने से पहले मशीन, बोर्ड और हैंडलिंग से संबंधित साक्ष्यों की तुलना करें।
7. इनमें से कौन सा बेहतर है: वी-कट डिपैनलिंग, राउटिंग या लेजर सेपरेशन?
सरल, सीधी और पहले से ही चिह्नित रेखाओं के लिए, नियंत्रित V-कट पृथक्करण एक कारगर विकल्प हो सकता है। जटिल आकृति और खांचों के लिए रूटिंग अधिक लचीली होती है। सामग्री-विशिष्ट सत्यापन और निष्कर्षण योजना के बाद लेजर कुछ नाजुक या बारीक विशेषताओं वाले अनुप्रयोगों के लिए उपयुक्त हो सकता है। कोई सर्वमान्य सर्वोत्तम तकनीक नहीं है।
8. मुझे वी-कट मशीन आपूर्तिकर्ता को कौन से दस्तावेज़ भेजने चाहिए?
बोर्ड/पैनल का चित्र, मोटाई, सामग्री का प्रकार, स्कोर-लाइन लेआउट, आस-पास के घटकों की तस्वीरें, इच्छित प्रक्रिया चरण, अपेक्षित मात्रा, लाइन लेआउट, बिजली की स्थिति और गुणवत्ता संबंधी अपेक्षाएँ भेजें। अनुमति होने पर नियंत्रित डिज़ाइन फ़ाइलें भी शामिल करें।
9. फैक्ट्री स्वीकृति परीक्षण में क्या-क्या शामिल होना चाहिए?
कम से कम: अनुमोदित सामग्री पर प्रक्रिया का प्रदर्शन, मशीन और सुरक्षा जांच, प्रथम-वस्तु निरीक्षण, एक परिभाषित बैच पर दोहराव, वास्तविक चक्र-समय माप, यदि लागू हो तो बदलाव, और स्वीकृति परिणामों का दस्तावेजीकरण।
10. खरीदारों को वी-कट मशीन के कोटेशन की तुलना कैसे करनी चाहिए?
पुष्टि किए गए कार्यक्षेत्र, उपलब्ध कराए गए उपकरण, पैनल अनुकूलता, प्रदर्शित अच्छी बोर्ड क्षमता, लाइन एकीकरण, वारंटी, पुर्जे, रखरखाव, नमूना परीक्षण और कुल स्वामित्व लागत की तुलना करें। कम मशीन कीमत का मतलब यह नहीं है कि उत्पादन के लिहाज से यह सर्वोत्तम है।
निष्कर्ष
सही वी-कट मशीन का चयन सही प्रक्रिया निर्धारण से शुरू होता है: कठोर पैनलों में वी-आकार बनाना, पहले से मौजूद खांचों के साथ असेंबल किए गए बोर्डों को अलग करने से भिन्न होता है। खरीदारों को कटर लेआउट और स्वचालन स्तर को वास्तविक पैनल ज्यामिति, घटक संवेदनशीलता, स्वीकृत उत्पादन क्षमता और रखरखाव क्षमता के अनुरूप चुनना चाहिए, न कि केवल कटरों की संख्या के आधार पर। एक आशाजनक मशीन को नियंत्रित उत्पादन निर्णय में बदलने के लिए प्रतिनिधि नमूनों, दस्तावेजित आरएफक्यू और सहमत एफएटी मानदंडों का उपयोग करें।
कॉन्फ़िगरेशन की समीक्षा के लिए, अपने पीसीबी ड्राइंग, सामग्री, मोटाई, स्कोर-लाइन डिज़ाइन और लक्षित आउटपुट को CHIKIN के उपकरण पूछताछ चैनल के माध्यम से साझा करें।
अधिक विश्वसनीय पीसीबी कटिंग या सेपरेशन स्टेशन की योजना बनाएं।
अपने वी-कट मशीन प्रोजेक्ट पर चर्चा करें →