जिस छेद, खांचे या आकृति को आपको बनाना है, उसके अनुसार उपकरण चुनें—केवल नाममात्र व्यास के मिलान पर ध्यान न दें। ज्यामिति, शैंक फिट, प्रक्रिया सीमाएं, आपूर्तिकर्ता प्रमाण और स्वीकृत बोर्ड की लागत की समीक्षा करने के लिए इस गाइड का उपयोग करें।
पीसीबी निर्माण इंजीनियरों के लिए, ड्रिल और राउटर की खरीद एक प्रक्रिया-नियंत्रण संबंधी निर्णय है। कम कीमत वाला उपकरण भी महंगा साबित हो सकता है यदि वह ज़रूरत से ज़्यादा बड़े छेद, लैमिनेट के किनारों में टूट-फूट, अत्यधिक क्षति या मशीन के अचानक रुकने जैसी समस्याएँ पैदा करे। खरीद टीम को मशीन के प्रकाशित उपकरण व्यास सीमा और किसी विशेष उपभोज्य वस्तु के विनिर्देशों के बीच अंतर करना भी आवश्यक है।
यह गाइड पीसीबी ड्रिल बिट्स/राउटर बिट्स के चयन और आरएफक्यू तैयार करने पर केंद्रित है। राउटर के धीरे-धीरे घिसने और उसे बदलने के कारणों के गहन विश्लेषण के लिए, चिकिन सीएनसी की पीसीबी राउटर-बिट घिसाव गाइड पढ़ें।
1. पीसीबी ड्रिल बिट्स बनाम राउटर बिट्स: वास्तव में क्या अंतर है?
पीसीबी ड्रिल में एक नुकीला काटने वाला सिरा होता है जिसे लैमिनेट में प्रवेश करके छेद बनाने के लिए डिज़ाइन किया गया है। इसकी प्रक्रिया अक्षीय गति, चिप निकासी, छेद का पंजीकरण और छेद की दीवार की स्थिति पर निर्भर करती है। राउटर एक कंटूर पर चलते हुए अपनी कार्य लंबाई के साथ काटने वाले किनारों का उपयोग करता है; पार्श्व बल, उपकरण विक्षेपण, फिक्स्चर की कठोरता और किनारे की फिनिश इसके लिए महत्वपूर्ण कारक हैं।
| चयन कारक | पीसीबी ड्रिल बिट | पीसीबी राउटर बिट |
|---|---|---|
| प्राथमिक कार्य | आर-पार छेद, घटक छेद, माउंटिंग छेद, टूलिंग छेद | बोर्ड प्रोफाइल, स्लॉट, आंतरिक खिड़कियां, रूटेड आउटलाइन का अलगाव |
| मुख्य कटाई गति | अक्षीय प्रवेश | पार्श्व पथ कटिंग |
| ज्यामिति पर ध्यान केंद्रित | बिंदु, मार्जिन, फ्लूट निकासी, कार्यशील लंबाई | बांसुरी पैटर्न, कटिंग लंबाई, नोक का आकार, चिप हटाने की विधि |
| विशिष्ट प्रक्रिया जोखिम | टूटी हुई ड्रिल, छेद की स्थिति में त्रुटि, धब्बा, खुरदरेपन | खुरदुरे किनारे, फाइबर का निकलना, बड़े आकार के स्लॉट, उपकरण का विक्षेपण |
| उपयोगी उपकरण-जीवन इकाई | योग्य ड्रिल एक परिभाषित स्टैक और सामग्री के नीचे हिट करती है | परिभाषित परिस्थितियों के अंतर्गत निर्धारित मार्ग की योग्य दूरी |
| क्रेता दस्तावेज़ | होल चार्ट और ड्रिल/फिनिश्ड-होल संबंधी आवश्यकताएं | कंटूर ड्राइंग के साथ-साथ स्लॉट, केर्फ और एज संबंधी आवश्यकताएं |
सिर्फ इसलिए कि दोनों को एक छोटे सीएनसी स्पिंडल पर लगाया जा सकता है, इनका आपस में कोई संबंध नहीं है। स्पष्ट टूल-मेकर की अनुमति के बिना, नुकीली पीसीबी ड्रिल से जटिल कंटूर-राउटिंग ऑपरेशन नहीं किए जाने चाहिए। इसी प्रकार, राउटर बिट को सटीक प्लेटेड-थ्रू होल बनाने के लिए उपयुक्त नहीं मान लेना चाहिए।
2. FR4, मल्टीलेयर और अन्य पीसीबी सामग्रियों के लिए उपयुक्त टूलिंग का चयन करें।
रिजिड FR4: ग्लास फाइबर काटने की समस्या को बदल देते हैं
FR4 में रेज़िन और ग्लास रीइन्फोर्समेंट का संयोजन होता है। रीइन्फोर्समेंट घर्षणकारी होता है, इसलिए टूल सामग्री, एज ज्योमेट्री, चिप निकासी और हीट कंट्रोल सभी महत्वपूर्ण कारक हैं। कार्बाइड का उपयोग पीसीबी ड्रिलिंग और राउटिंग उत्पादन में व्यापक रूप से किया जाता है, लेकिन एक ही लैमिनेट में विभिन्न ग्रेड और ज्योमेट्री अलग-अलग व्यवहार कर सकते हैं।
ड्रिल के लिए, तैयार छेद की आवश्यकता, लैमिनेट की मोटाई, स्टैक की ऊंचाई, तांबे का वितरण और स्वीकृत प्रवेश/बैकअप सामग्री की समीक्षा करें। राउटर के लिए, आवश्यक आउटलाइन, न्यूनतम स्लॉट चौड़ाई, पैनल सपोर्ट और प्रति पैनल कट की लंबाई निर्धारित करें।
बहुस्तरीय बोर्ड: ड्रिल के व्यास को तैयार छेद के आकार से भ्रमित न करें
फैब्रिकेशन ड्राइंग में प्लेटिंग के बाद तैयार छेद का व्यास निर्दिष्ट हो सकता है। कॉपर प्लेटिंग के कारण अंतिम छेद का आकार बदल जाता है, इसलिए मैकेनिकल ड्रिलिंग का व्यास भिन्न हो सकता है। यह अंतर फैब्रिकेशन प्रक्रिया पर निर्भर करता है; हर काम के लिए एक समान वृद्धि लागू न करें। ड्रिल का आकार ऑर्डर करने से पहले पीसीबी प्रोसेस इंजीनियर से पुष्टि अवश्य प्राप्त करें।
छोटे मैकेनिकल ड्रिल की भी कार्य लंबाई, रनआउट, सामग्री की मोटाई और स्टैक की स्थिति से संबंधित सीमाएँ होती हैं। लेजर द्वारा निर्मित माइक्रोविया एक अलग प्रक्रिया है और इसे हर मैकेनिकल ड्रिल की सामान्य क्षमता के रूप में प्रस्तुत नहीं किया जाना चाहिए।
एल्यूमीनियम आधारित, उच्च-टीजी और कठोर-लचीले निर्माण
इन सामग्रियों का मूल्यांकन अलग-अलग किया जाना चाहिए। मानक FR4 पर सिद्ध राउटर को मेटल-कोर बोर्ड प्रोफाइलिंग के लिए किसी अन्य ज्यामिति या प्रक्रिया विंडो की आवश्यकता हो सकती है। रिजिड-फ्लेक्स पैनल सपोर्ट और मटेरियल-ट्रांजिशन संबंधी समस्याएं उत्पन्न करते हैं। एक ही सार्वभौमिक बिट परिवार को सभी बोर्डों के लिए उपयुक्त मानने के बजाय, परीक्षण परिणामों द्वारा समर्थित अनुप्रयोग-विशिष्ट अनुशंसाओं के लिए टूलिंग आपूर्तिकर्ताओं से पूछें।
3. पीसीबी ड्रिल बिट्स या राउटर बिट्स खरीदने से पहले पुष्टि करने योग्य आठ विशिष्टताएं
आवश्यक छेद या राउटेड स्लॉट के वास्तविक आकार, सहनशीलता और उपकरण के व्यास का निरीक्षण कैसे किया जाता है, इसकी पुष्टि करें।
होल्डर या कॉलेट के विनिर्देशों का मिलान करें; कटिंग व्यास का मतलब हमेशा शैंक व्यास नहीं होता है।
बोर्ड की मोटाई, स्टैक, प्रवेश/बैकअप सामग्री और एक सुरक्षित, योग्य कार्य अवधि पर विचार करें।
ड्रिल-पॉइंट और फ्लूट की ज्यामिति या राउटर के फ्लूट की शैली और टिप कॉन्फ़िगरेशन निर्दिष्ट करें।
कार्बाइड ग्रेड, सतह उपचार या कोटिंग के लिए अनुरोध केवल तभी करें जब उपकरण आपूर्तिकर्ता द्वारा इसकी अनुमति हो।
केवल बिट के नाममात्र आकार की ही नहीं, बल्कि स्पिंडल, कॉलेट, सम्मिलन और माप विधि की भी पुष्टि करें।
दस्तावेज़ में अनुमोदित गति, फ़ीड, स्टैक की ऊंचाई या गहराई, निष्कर्षण और टूल-पाथ रणनीति का उल्लेख करें।
निर्माता का पार्ट नंबर, ड्राइंग संशोधन, लॉट पहचान और निरीक्षण प्रमाण का अनुरोध करें।
खरीदारी में एक आम गलती यह है कि लोग "3.175 मिमी" माप के आधार पर उपकरण का ऑर्डर दे देते हैं, यह जाने बिना कि यह माप उसके काटने के व्यास को दर्शाता है या उसके हैंडल को। एक और गलती यह है कि सही व्यास का उपकरण खरीद लिया जाता है लेकिन काटने की लंबाई अपर्याप्त होती है या नोक असंगत होती है।
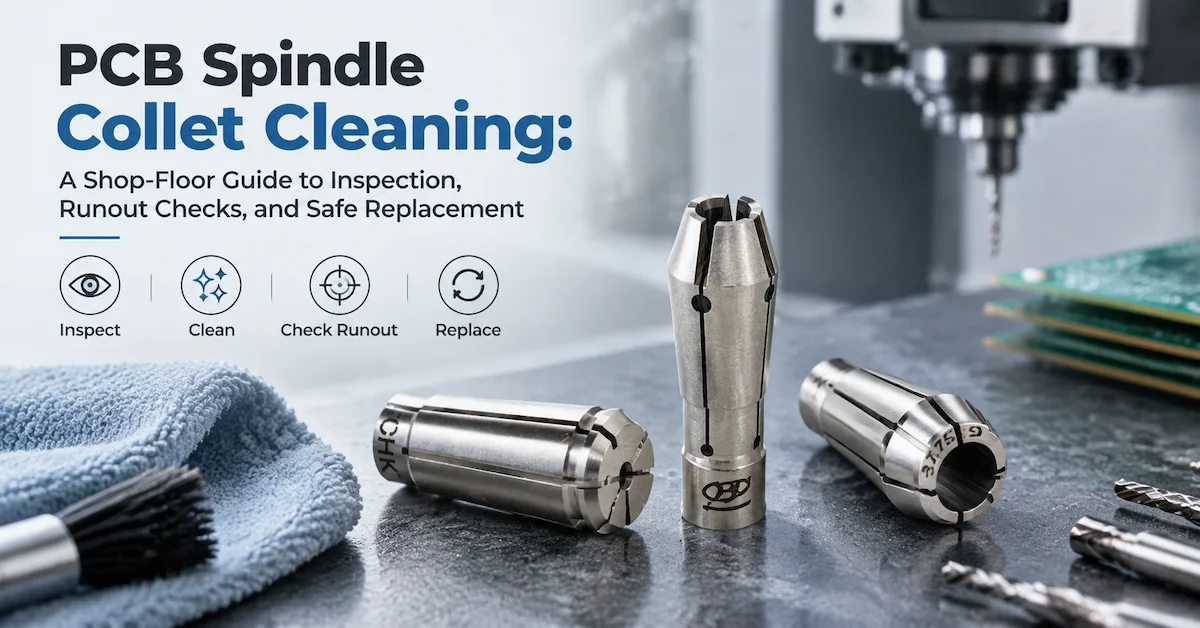
संबंधित पीसीबी स्पिंडल-कॉलेट निरीक्षण गाइड में बताया गया है कि उपकरण की गुणवत्ता के साथ-साथ सफाई, सम्मिलन, संकेंद्रण और होल्डर की स्थिति पर भी विचार क्यों किया जाना चाहिए।
4. राउटर की ज्यामिति: डायमंड-कट, चिप-ब्रेकर या कोई अन्य फ्लूट?
पीसीबी राउटर बिट्स में डायमंड पैटर्न वाले कटिंग एज, चिप-ब्रेकर फॉर्म या अन्य फ्लूट ज्योमेट्री का उपयोग किया जा सकता है। प्रत्येक डिज़ाइन से यह बदल जाता है कि टूल लैमिनेट से कैसे जुड़ता है और कट से सामग्री को कैसे हटाता है। सभी पीसीबी राउटिंग कार्यों के लिए कोई एक सर्वमान्य "सर्वश्रेष्ठ" ज्योमेट्री नहीं है।
- डायमंड-कट या डायमंड-पैटर्न राउटर: फाइबरग्लास लैमिनेट की रूटिंग के लिए अक्सर इसका मूल्यांकन किया जाता है, जहां नियंत्रित एज कटिंग और कण हटाने को प्राथमिकता दी जाती है। वास्तविक परिणाम टूल डिज़ाइन और प्रक्रिया की स्थितियों पर निर्भर करते हैं।
- चिप-ब्रेकर ज्यामिति: इसमें सामग्री हटाने को नियंत्रित करने के लिए बाधित कटिंग सुविधाओं का उपयोग किया जाता है। इसकी उपयुक्तता लैमिनेट, स्लॉट, रूटिंग की गहराई और आपूर्तिकर्ता द्वारा अनुशंसित कटिंग विंडो पर निर्भर करती है।
- अन्य एंड-मिल प्रोफाइल: ये विशिष्ट सामग्रियों या आकृतियों के लिए प्रासंगिक हो सकते हैं, लेकिन यह मान लेना उचित नहीं होगा कि एक पारंपरिक मेटलवर्किंग एंड मिल एक समर्पित पीसीबी राउटर के अनुरूप हो।
छोटे स्लॉट और आंतरिक संरचनाओं के लिए, इंजीनियरिंग ड्राइंग से न्यूनतम अनुमेय उपकरण व्यास निर्धारित करें। राउटेड आउटलाइन के लिए, योग्य उपकरणों के प्रकारों में एज क्वालिटी, आयाम, टूल लोडिंग और डस्ट हैंडलिंग की तुलना करें। एक ही बोर्ड, फिक्स्चर, स्पिंडल और निरीक्षण मानक का उपयोग करके विकल्पों का परीक्षण करें।
5. आरएफक्यू भेजने से पहले मशीन और कॉलेट की अनुकूलता की पुष्टि करें
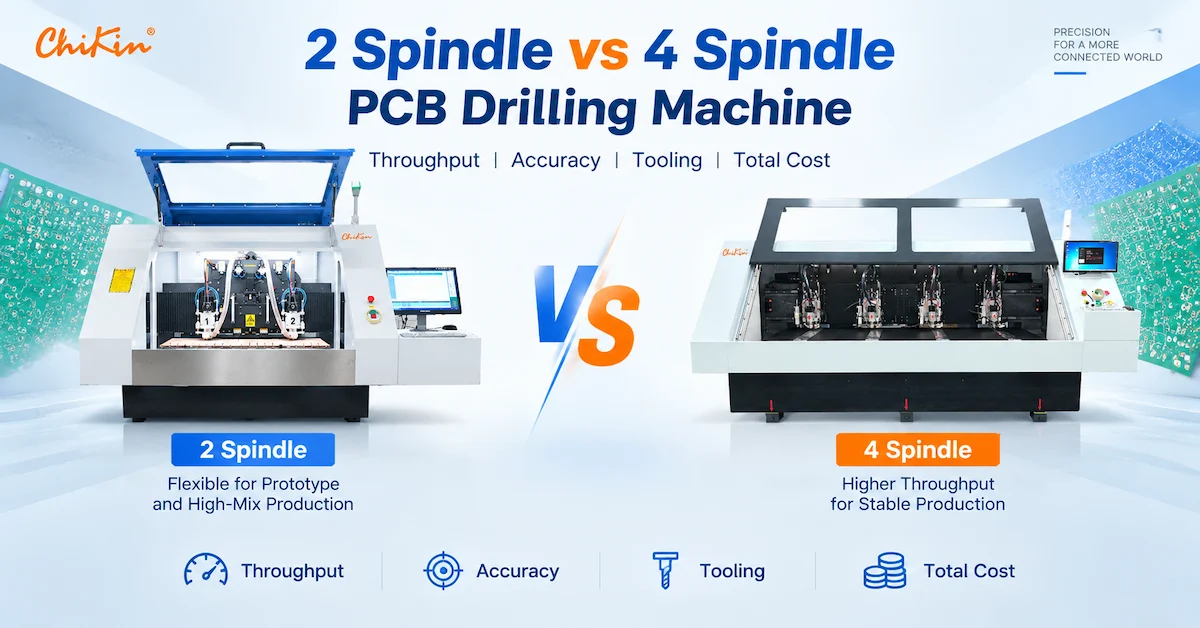
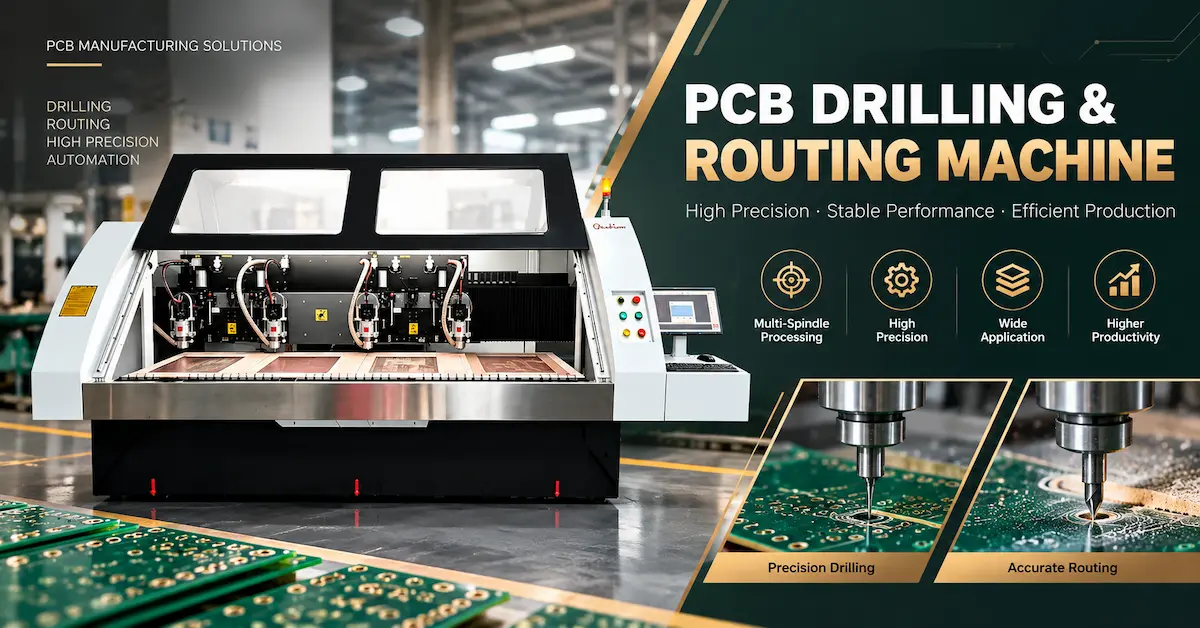
CHIKIN CNC विभिन्न स्पिंडल कॉन्फ़िगरेशन वाली ड्रिलिंग और संयुक्त ड्रिलिंग/राउटिंग मशीनें प्रकाशित करता है। नीचे प्रकाशित उपकरण टूल-व्यास रेंज दी गई हैं, यह गारंटी नहीं है कि कोई विशेष तृतीय-पक्ष बिट, शैंक, टूल की लंबाई या कोटिंग स्वतः संगत होगी।
| चिकिन उपकरण संदर्भ | प्रकाशित उपकरण-व्यास संबंधी जानकारी | प्रासंगिक निर्णय |
|---|---|---|
| CK-02D: 2-स्पिंडल ड्रिलिंग मशीन | ड्रिलिंग: 0.15–6.35 मिमी | हाई-स्पीड ड्रिलिंग टूल, शैंक/होल्डर और वास्तविक स्टैक आवश्यकताओं की जांच करें। |
| CK-04D: 4-स्पिंडल ड्रिलिंग मशीन | ड्रिलिंग: 0.15–6.35 मिमी | कई हेड्स में टूल लॉट और क्वालिफाइड हिट लिमिट को नियंत्रित करें। |
| 1 ड्रिल + 1 रूट सीसीडी के साथ | ड्रिलिंग: 0.15–6.35 मिमी; रूटिंग: 0.5–3.175 मिमी | ड्रिल और राउटर टूल्स को उनके होल्डर्स सहित अलग-अलग निर्दिष्ट करें। |
| CK-04R: 4-स्पिंडल ड्रिलिंग/राउटिंग मशीन | ऑर्डर किए गए कॉन्फ़िगरेशन के लिए वास्तविक टूल इंटरफ़ेस की पुष्टि करें | रूटिंग ज्यामिति, कटर की लंबाई, मैगज़ीन की फिटिंग और टूल की जांच करें। |
वेबसाइट पर संबंधित पुर्जों की सूची में CHK 3.175 कॉलेट भी शामिल है। इसके शैंक के आयाम को हर CHIKIN स्पिंडल के साथ अनुकूलता का प्रमाण न मानें; स्थापित मशीन के अनुसार टेपर, लंबाई, रिटेंशन और स्पिंडल मॉडल की पुष्टि अवश्य करें।
संबंधित CHIKIN कॉन्फ़िगरेशन स्वचालित टूल परिवर्तन और टूल की लंबाई, व्यास या टूटे हुए टूल का पता लगाने की सुविधा प्रदान करते हैं। ये उपयोगी सेटअप नियंत्रण हैं, लेकिन टूटे हुए टूल का पता लगाना और धीरे-धीरे धार घिसने को मापना एक ही बात नहीं है । यह पूछें कि आपके विशिष्ट मॉडल में कौन-कौन से फ़ंक्शन शामिल हैं और क्या वे चयनित टूल पर लागू होते हैं।
क्या आपको पीसीबी सीएनसी मशीन के लिए उपयुक्त टूलिंग की आवश्यकता है?
कृपया अपनी मशीन का मॉडल, स्पिंडल और होल्डर की पहचान, पीसीबी सामग्री, ड्रिल/होल चार्ट, रूटिंग पाथ और उत्पादन लक्ष्य भेजें। CHIKIN टीम से टूलिंग इंटरफ़ेस और उपयुक्त उपकरण कॉन्फ़िगरेशन की समीक्षा करने का अनुरोध करें।
6. योग्य परीक्षणों के आधार पर फ़ीड, गति और टूल लाइफ निर्धारित करें।
मशीन की अधिकतम आरपीएम कोई निश्चित कटिंग मापदंड नहीं है। कार्य गति और फीड उपकरण के व्यास, ज्यामिति, सामग्री, बोर्ड स्टैक, स्पिंडल की स्थिति और उपकरण निर्माता की अनुशंसाओं पर निर्भर करती है।
दो संबंध इंजीनियरों को तकनीकी प्रस्तावों की समीक्षा करने में मदद कर सकते हैं:
- ड्रिलिंग फीड (मिमी/मिनट) = स्पिंडल गति (रिवोल्यूशन/मिनट) × प्रति रिवोल्यूशन फीड (मिमी/रिवोल्यूशन)।
- रूटिंग फ़ीड (मिमी/मिनट) = स्पिंडल गति (रिवोल्यूशन/मिनट) × कटिंग दांतों की संख्या × चिप लोड (मिमी/दांत)।
ये सूत्र ज्यामिति-आधारित संबंधों का वर्णन करते हैं, न कि सार्वभौमिक रूप से सुरक्षित सेटिंग्स का। कुछ पीसीबी रूटिंग ज्यामिति एक सामान्य एंड-मिल टूथ-काउंट मॉडल से सटीक रूप से मेल नहीं खाती हैं, इसलिए अनुमानित चिप लोड डालने के बजाय ज्यामिति-विशिष्ट प्रक्रिया अनुशंसा का उपयोग करें।
स्पष्ट रूप से परिभाषित सामग्री और स्टैक के लिए निर्धारित हिट काउंट के आधार पर ड्रिल का मूल्यांकन करें। संचयी रूटिंग दूरी और स्वीकृत एज क्वालिटी के आधार पर राउटर बिट्स का मूल्यांकन करें, जिसमें पैनल काउंट को अतिरिक्त संदर्भ के रूप में रखा जाए। सीमाएं बार-बार किए गए उत्पादन परीक्षणों से प्राप्त होनी चाहिएं, न कि "10,000 छेद" या "लंबे समय तक चलने वाले कार्बाइड" जैसे सामान्य दावों से।
7. काटने के उपकरण को दोष देने से पहले दोषों का निदान करें
| देखी गई खराबी | संभावित उपकरण संबंध | जाँच करने के लिए अन्य शर्तें |
|---|---|---|
| ड्रिल अप्रत्याशित रूप से टूट गई | अत्यधिक पतलापन, उपकरण की क्षति या अनुपयुक्त ज्यामिति | रनआउट, स्टैक की ऊंचाई, फ़ीड, प्रवेश सामग्री, क्लैम्पिंग |
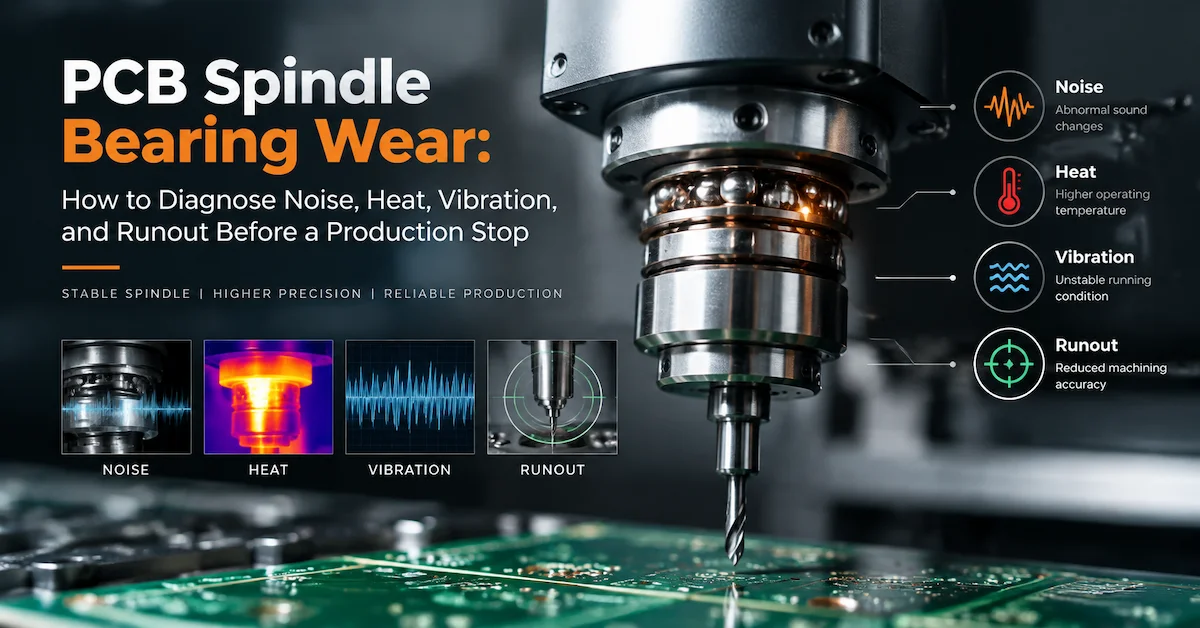
| बड़े आकार के या अनियमित छेद | टूल रनआउट या व्यास संबंधी समस्या | स्पिंडल/कॉलेट की स्थिति, ड्रिल का विचलन, मापन विधि |
| छेद की दीवार पर धब्बा या खुरदरापन | गलत ज्यामिति या कुंद धार | ऊष्मा, फ़ीड/गति, लैमिनेट, बैकअप सामग्री |
| खुरदुरे राउटेड किनारे | अनुपयुक्त बांसुरी या पहनावा | पैनल कंपन, मार्ग दिशा, धूल निष्कर्षण, समर्थन |
| स्लॉट की चौड़ाई में बदलाव | उपकरण विक्षेपण या प्रभावी व्यास परिवर्तन | रनआउट, पथ क्षतिपूर्ति, कटिंग लोड, फिक्स्चर |
एक समय में केवल एक नियंत्रित चर को बदलें। यदि कोई नया उपकरण तुरंत वही दोष उत्पन्न करता है, तो स्पिंडल, कॉलेट, फिक्स्चर और एक्सट्रैक्शन की जाँच शुरू होनी चाहिए, न कि किसी अन्य महंगे उपकरण का ऑर्डर देना चाहिए। CHIKIN द्वारा ड्रिलिंग बनाम राउटिंग स्पिंडल की व्याख्या इस बात की उपयोगी पृष्ठभूमि प्रदान करती है कि अक्षीय और पार्श्व उपकरण अलग-अलग स्पिंडल आवश्यकताओं को क्यों जन्म देते हैं।
8. स्वीकृत बोर्ड की प्रति लागत के आधार पर खरीदें, केवल इकाई मूल्य के आधार पर नहीं।
औजार की कीमत से उसकी निर्माण लागत का अंदाजा नहीं लगाया जा सकता। कम कीमत वाली ड्रिल को बार-बार बदलने की जरूरत पड़ सकती है; वहीं राउटर लंबे समय तक काम कर सकता है, लेकिन टूटने से पहले ही धार की गुणवत्ता की आवश्यकताओं को पूरा करने में विफल हो सकता है।
प्रति स्वीकृत छेद ड्रिल टूलिंग लागत = संबंधित ड्रिल खर्च ÷ उत्पादित स्वीकृत छेद। प्रति स्वीकृत बोर्ड राउटर टूलिंग लागत = संबंधित रूटिंग टूल खर्च ÷ रूट किए गए स्वीकृत बोर्ड। इन उपायों की समीक्षा टूल-चेंज श्रम, स्क्रैप, डाउनटाइम और निरीक्षण लागत के साथ की जानी चाहिए।
टूलिंग विक्रेताओं से परीक्षण सामग्री, व्यास, स्टैक या रूटेड पथ, मशीनिंग की स्थिति, नमूने का आकार और निकासी मानदंड की रिपोर्ट देने के लिए कहें। इन कारकों के बिना, विभिन्न आपूर्तिकर्ताओं द्वारा दिए गए टूल-लाइफ के वादों की निष्पक्ष तुलना नहीं की जा सकती।
9. पीसीबी ड्रिल बिट / राउटर बिट आरएफक्यू चेकलिस्ट
टूलिंग, सीएनसी अनुकूलता, या उपकरण और उपभोग्य सामग्रियों के पैकेज का मूल्यांकन करते समय निम्नलिखित क्रय संक्षिप्त विवरण का उपयोग करें।
| आपूर्तिकर्ता को भेजें | न्यूनतम जानकारी |
|---|---|
| आवेदन | छेद ड्रिलिंग, प्लेटेड-होल ड्रिलिंग भत्ता, स्लॉट या प्रोफाइल रूटिंग |
| पीसीबी निर्माण | सामग्री, परतें, मोटाई, उच्च-Tg/धातु-कोर/कठोर-लचीलापन (यदि लागू हो) |
| चित्रकला | होल चार्ट, तैयार होल की आवश्यकताएं, कंटूर/स्लॉट और टॉलरेंस |
| उपकरण विवरण | काटने का व्यास, शैंक, नोक/बांसुरी का आकार, काटने की लंबाई और कुल लंबाई |
| मशीन इंटरफ़ेस | मशीन मॉडल, स्पिंडल आईडी, कॉलेट/होल्डर संदर्भ, टूल मैगज़ीन सीमाएँ |
| उत्पादन की शर्तें | स्पिंडल आरपीएम, फ़ीड, स्टैक, रूट लंबाई, टूल पाथ, एक्सट्रैक्शन और फिक्स्चर |
| योग्यता | निरीक्षण विधि, नमूने की मात्रा, स्वीकृति मानदंड, देखे गए दोष |
| वाणिज्यिक आवश्यकताएँ | अपेक्षित मासिक खपत, लॉट ट्रेसिबिलिटी, लीड टाइम और रिपीट ऑर्डर |
सही उपकरण का चित्र या डेटाशीट तथा संभव होने पर नमूना परीक्षण योजना का अनुरोध करें। यदि आप चिकिन मशीन का ऑर्डर दे रहे हैं, तो उपकरण स्वीकृति दस्तावेज़ के भाग के रूप में अनुमोदित होल्डर/उपकरण विनिर्देश की मांग करें। मशीन की प्रकाशित व्यास सीमा मात्र ही इसका विकल्प नहीं है।
10. अक्सर पूछे जाने वाले प्रश्न
क्या पीसीबी ड्रिल बिट्स को राउटर बिट्स के रूप में इस्तेमाल किया जा सकता है?
सामान्य विकल्प के रूप में इसका उपयोग न करें। ड्रिल-पॉइंट की ज्यामिति अक्षीय छेद बनाने के लिए अनुकूलित होती है, जबकि राउटर की ज्यामिति पार्श्व आकृति काटने के लिए होती है। केवल उन्हीं प्रक्रियाओं का उपयोग करें जिन्हें उपकरण निर्माता द्वारा स्पष्ट रूप से समर्थित किया गया हो।
क्या कार्बाइड पीसीबी ड्रिल बिट्स साधारण एचएसएस टूल्स से बेहतर हैं?
कार्बाइड का व्यापक रूप से अपघर्षक पीसीबी लैमिनेट और उच्च गति परिशुद्धता अनुप्रयोगों में उपयोग किया जाता है। हालांकि, चयन करते समय भंगुरता, मशीन रनआउट, ज्यामिति, सामग्री और प्रमाणित उपकरण जीवन जैसे कारकों को ध्यान में रखना आवश्यक है; केवल सामग्री के आधार पर ही सुरक्षित प्रक्रिया निर्धारित नहीं की जा सकती।
क्या 3.175 मिमी का राउटर शैंक हर पीसीबी राउटिंग स्पिंडल के साथ संगत है?
नहीं। कॉलेट बोर केवल एक आयाम है। होल्डर डिज़ाइन, रिटेंशन, टूल की लंबाई, संतुलन और स्पिंडल-विशिष्ट सीमाओं की पुष्टि करना आवश्यक है।
पीसीबी फैक्ट्रियों को टूल लाइफ की तुलना कैसे करनी चाहिए?
ड्रिलिंग के लिए, समान सामग्री, स्टैक और मापदंडों के तहत योग्य परिणामों की तुलना करें। रूटिंग के लिए, योग्य रूट की गई दूरी और स्वीकृत एज गुणवत्ता की तुलना करें। स्क्रैप, प्रतिस्थापन समय और टूल-लॉट ट्रेसिबिलिटी को शामिल करें।
क्या CHIKIN CNC इस गाइड में वर्णित सभी ड्रिल बिट और राउटर बिट बेचता है?
सत्यापित वेबसाइट पृष्ठों पर मुख्य रूप से पीसीबी ड्रिलिंग/राउटिंग मशीनों, संबंधित पुर्जों और टूलिंग संबंधी जानकारी दी गई है। विशिष्ट ड्रिल या राउटर उपभोज्य एसकेयू की उपलब्धता की पुष्टि इस गाइड से अनुमान लगाने के बजाय सीधे चिकिन की पूछताछ टीम से की जानी चाहिए।
आवेदन-आधारित उपकरण और टूलिंग समीक्षा का अनुरोध करें
अपने बोर्ड का चित्र, टूल के आयाम, वर्तमान दोष या घिसावट की समस्या, मशीन का मॉडल और अपेक्षित आउटपुट साझा करें। मॉडल-विशिष्ट अनुकूलता समीक्षा और कोटेशन के दायरे के लिए अनुरोध करें।
निष्कर्ष
पीसीबी ड्रिल बिट्स और राउटर बिट्स का चयन तैयार सतह को ध्यान में रखकर किया जाता है: सटीक छेद के लिए उपयुक्त ड्रिल ज्यामिति की आवश्यकता होती है, जबकि साफ स्लॉट और बोर्ड की रूपरेखा के लिए उपयुक्त राउटिंग ज्यामिति और नियंत्रित पार्श्व कटिंग आवश्यक होती है। व्यास, शैंक, कार्यशील लंबाई, सामग्री, कॉलेट फिट और दस्तावेजित प्रक्रिया की स्थितियाँ किसी सामान्य "कार्बाइड बिट" लेबल से कहीं अधिक महत्वपूर्ण हैं।
नए उपकरण या टूलिंग में बदलाव के लिए, स्वीकृत आउटपुट और परिचालन लागत को सत्यापित करने के लिए एक सुसंगत आरएफक्यू (अनुशंसा प्रस्ताव) और प्रतिनिधि बोर्ड परीक्षणों का उपयोग करें। किसी विशिष्ट कॉन्फ़िगरेशन को अंतिम रूप देने से पहले, चिकिन सीएनसी के ड्रिलिंग और राउटिंग उपकरणों की समीक्षा करें और अपनी एप्लिकेशन विशिष्टताओं के साथ तकनीकी टीम से संपर्क करें ।