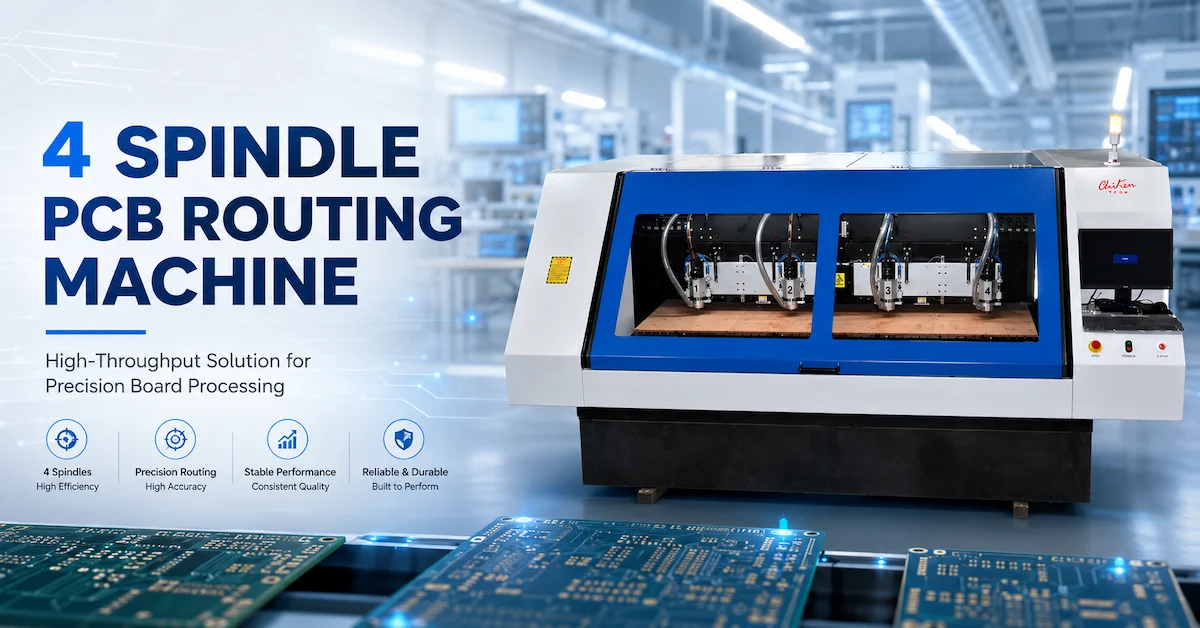
जब कोई पीसीबी फैक्ट्री स्पिंडल की विशिष्टताओं की तुलना करना शुरू करती है, तो पहला सवाल अक्सर सीधा-सा होता है: किस स्पिंडल की आरपीएम (RPM) अधिक है? यह सवाल स्वाभाविक है, लेकिन इससे सही मशीन का चुनाव शायद ही कभी हो पाता है। स्पिंडल का चुनाव अकेले नहीं किया जाता। इसका चुनाव टूल के व्यास, सामग्री की मात्रा, कटिंग की दिशा, छेद या आउटलाइन की आवश्यकता, उत्पादन समय-सारणी और रखरखाव योजना को ध्यान में रखकर किया जाता है। भारी राउटिंग पास के लिए बहुत तेज़ स्पिंडल गलत विकल्प हो सकता है। इसी तरह, तेज़ गति से साफ प्रवेश और निकास की आवश्यकता वाले माइक्रो-ड्रिल के लिए शक्तिशाली राउटिंग स्पिंडल उपयुक्त नहीं हो सकता।
ड्रिलिंग स्पिंडल और राउटिंग स्पिंडल के बीच का व्यावहारिक अंतर यही है। अंतर केवल मोटर पर लिखे लेबल का नहीं है। यह स्पिंडल द्वारा विद्युत शक्ति को काटने की क्रिया में परिवर्तित करने के तरीके में भी अंतर है। ड्रिलिंग स्पिंडल आमतौर पर छोटे घूमने वाले औजारों, कम रेडियल लोड, छोटे पेक चक्रों और सटीक छेद स्थिति के लिए अनुकूलित होता है। वहीं, राउटिंग स्पिंडल आमतौर पर एंड मिल, स्लॉट, बोर्ड आउटलाइन, अधिक साइड लोड और वर्कपीस के साथ अधिक निरंतर जुड़ाव के लिए अनुकूलित होता है।
पीसीबी निर्माताओं के लिए, यह अंतर पाँच ऐसे परिणामों को प्रभावित करता है जिन्हें वर्कशॉप में आसानी से मापा जा सकता है: होल वॉल की गुणवत्ता, एज फिनिश, टूल ब्रेकेज, साइकिल टाइम और प्रति पैनल लागत। यह गाइड सरल इंजीनियरिंग शब्दों में इन अंतरों को समझाती है और फिर उन्हें एक खरीद चेकलिस्ट में बदल देती है। इसका उद्देश्य किसी एक स्पिंडल को सर्वव्यापी रूप से बेहतर घोषित करना नहीं है। इसका उद्देश्य खरीदार को उस स्पिंडल का चयन करने में मदद करना है जो उनके काम के लिए उपयुक्त हो।

संक्षेप में कहें तो: ड्रिलिंग का मतलब है अक्षीय रूप से साफ प्रवेश करना; जबकि राउटिंग का मतलब है नियंत्रित पार्श्व भार।
ड्रिलिंग स्पिंडल एक छोटी ड्रिल को Z अक्ष के अनुदिश बोर्ड में धकेलती है। तांबा, राल और कांच के सुदृढ़ीकरण को काटते समय उपकरण को सीधा रहना चाहिए। इस प्रक्रिया में उच्च गति, कम रनआउट, सटीक Z नियंत्रण, चिप्स का बेहतर निकास और बार-बार चालू और बंद होने पर भी खराब न होने वाली स्पिंडल बेयरिंग प्रणाली की आवश्यकता होती है। राउटिंग स्पिंडल एक एंड मिल को आउटलाइन, स्लॉट, पॉकेट या किनारे से होकर गुजारती है। उपकरण पर रेडियल कटिंग बल लगते हैं। इस प्रक्रिया में टॉर्क, कठोरता, भार के तहत स्थिर गति, शीतलन क्षमता और बिना थर्मल ड्रिफ्ट के लंबे समय तक चलने वाली मोटर की आवश्यकता होती है।
इनमें कुछ समानताएँ हैं। दोनों स्पिंडलों को कम कंपन, सटीक बेयरिंग, विश्वसनीय कॉलेट, संतुलित टूलिंग और एक ऐसा मशीन फ्रेम चाहिए जो टूल के मटेरियल में प्रवेश करने पर हिले नहीं। एक आधुनिक पीसीबी सीएनसी मशीन में ड्रिलिंग और राउटिंग के लिए अलग-अलग स्पिंडल हो सकते हैं, या फिर इसमें कॉन्फ़िगर करने योग्य स्पिंडल और टूल लाइब्रेरी का उपयोग किया जा सकता है। सही समाधान उत्पादन कतार में मौजूद छेदों और आकृतियों के मिश्रण पर निर्भर करता है।
| निर्णय कारक | पीसीबी ड्रिलिंग स्पिंडल | पीसीबी रूटिंग स्पिंडल | यह क्यों मायने रखती है |
|---|---|---|---|
| प्राथमिक गति | अक्षीय डुबकी और वापसी | Z गहराई नियंत्रण के साथ निरंतर XY जुड़ाव | ड्रिलिंग से उपकरण पर उसकी धुरी के अनुदिश तनाव पड़ता है; राउटिंग से पार्श्व भार बढ़ता है। |
| विशिष्ट उपकरण | माइक्रो-ड्रिल, अक्सर कार्बाइड | कार्बाइड राउटर, एंड मिल, स्लॉट कटर या वी-बिट | उपकरण की ज्यामिति आवश्यक गति और टॉर्क निर्धारित करती है। |
| पसंदीदा गति | छोटे व्यास के लिए बहुत उच्च आरपीएम | उपयोगी टॉर्क के साथ कम या मध्यम आरपीएम | उपकरण का व्यास बढ़ने पर सतह की गति तेजी से बढ़ती है। |
| टॉर्क की मांग | आमतौर पर संयमित, लेकिन रनआउट के प्रति संवेदनशील | ऊँचा, विशेष रूप से स्लॉट और मोटी स्टैक में | टॉर्क गति में अचानक गिरावट और किनारों को होने वाले नुकसान को रोकता है। |
| कर्तव्य पैटर्न | कई छोटे चक्र और बार-बार होने वाले Z-आकार के बदलाव | लंबे कट और निरंतर भार | कूलिंग सिस्टम और बेयरिंग को हीट प्रोफाइल के अनुरूप होना चाहिए। |
| सामान्य जोखिम | टूटी हुई ड्रिल, बहुत बड़ा छेद, धब्बा, खराब पंजीकरण | कंपन, खुरदरापन, परतदारपन का टूटना, औजार का विक्षेपण | अलग-अलग प्रकार की विफलताओं के लिए अलग-अलग नियंत्रणों की आवश्यकता होती है। |
| सबसे अच्छा फिट | वाया, आर-पार छेद, औजार बनाने के लिए छेद, छोटे छिद्र | बोर्ड की रूपरेखा, स्लॉट, पॉकेट, पैनल हटाना और किनारों पर काम करना | इस प्रक्रिया से स्पिंडल का निर्धारण होना चाहिए। |
1. गति: आरपीएम क्यों उपयोगी है, लेकिन अपने आप में पर्याप्त क्यों नहीं है?
आरपीएम महत्वपूर्ण है क्योंकि यह टूल के किनारे पर काटने की गति को नियंत्रित करता है। घूर्णनशील टूल के लिए, अनुमानित सतह गति निम्न है:
काटने की गति (मीटर/मिनट) = पाई x उपकरण का व्यास (मिमी) x आरपीएम / 1,000
जैसे-जैसे टूल छोटा होता जाता है, उपयोगी एज स्पीड बनाए रखने के लिए स्पिंडल को तेज़ी से घूमना पड़ता है। यही कारण है कि पीसीबी में छोटा छेद करने के लिए इस्तेमाल होने वाली माइक्रो-ड्रिल को 3 मिमी राउटिंग कटर की तुलना में कहीं अधिक RPM की आवश्यकता हो सकती है। यदि स्पिंडल की गति छोटी ड्रिल के लिए बहुत कम है, तो टूल काटने के बजाय घिस सकता है। इससे गर्मी बढ़ती है, छेद की दीवार कम साफ होती है, और ड्रिल निर्धारित गहराई तक पहुँचने से पहले ही टूट सकती है।
इसलिए ड्रिलिंग स्पिंडल को आमतौर पर उच्च आरपीएम के हिसाब से डिज़ाइन किया जाता है। अपने CK-04D उत्पाद पृष्ठ पर, CHIKIN ने 160,000 से 200,000 आरपीएम रेंज में चार हाई-स्पीड एयर-बेयरिंग स्पिंडल सूचीबद्ध किए हैं, जिनमें 0.15 से 6.35 मिमी की ड्रिलिंग टूल रेंज बताई गई है। यह मॉडल-विशिष्ट विनिर्देश है, न कि हर पीसीबी ड्रिलिंग स्पिंडल के लिए एक सार्वभौमिक नियम। यह उस गति सीमा को दर्शाता है जिसका उपयोग तब किया जाता है जब एक उत्पादन लाइन को नियंत्रित रनआउट के साथ कई छोटे छेद करने होते हैं।
राउटिंग स्पिंडल में गति संतुलन अलग होता है। कटर बड़ा होता है, और काम अक्सर साधारण प्लंज कट के बजाय साइड-कट होता है। अत्यधिक RPM से रेज़िन पॉलिश या जल सकता है, कटर का जीवनकाल कम हो सकता है और चिप्स को निकालना मुश्किल हो सकता है। इससे भी महत्वपूर्ण बात यह है कि टॉर्क के बिना RPM स्थिर कट की गारंटी नहीं देता। CHIKIN अपनी CK-04R ड्रिलिंग और राउटिंग मशीन के लिए 60,000 RPM और 1.8 kW प्रति स्पिंडल की क्षमता बताती है, जिसमें राउटिंग टूल का व्यास 0.5 से 3.175 mm तक होता है। यह संयोजन इस बात का एक उपयोगी उदाहरण है कि कैसे राउटिंग स्पिंडल कंटूर कार्य के लिए पर्याप्त शक्ति बनाए रखते हुए भी तेज़ गति से काम कर सकता है।
पीसीबी ड्रिलिंग स्पिंडल के विकल्पों की खोज करते समय, खरीदारों को केवल अधिकतम मोटर गति ही नहीं, बल्कि प्रत्येक ड्रिल व्यास के लिए अनुशंसित आरपीएम रेंज भी पूछनी चाहिए। पीसीबी मिलिंग स्पिंडल की गति की तुलना करते समय, उन्हें प्रकाशित परिणाम प्राप्त करने के लिए उपयोग की गई गति, फीड, अक्षीय गहराई, रेडियल एंगेजमेंट और सामग्री संयोजन के बारे में जानकारी मांगनी चाहिए। अधिकतम संख्या एक प्रारंभिक बिंदु है; उत्पादन के लिए एक मान्य कटिंग विंडो आवश्यक है।
2. टॉर्क: वह अंतर जो उपकरण के प्रतिरोध का सामना करने पर उत्पन्न होता है।
टॉर्क स्पिंडल शाफ्ट पर उपलब्ध घूर्णन बल है। सरल शब्दों में, टॉर्क उपकरण को प्रतिरोध का सामना करने पर भी मोटर को घूमते रहने में मदद करता है। शक्ति और गति के बीच एक परिचित संबंध है:
शक्ति (किलोवाट) टॉर्क (न्यूमीनियम मीटर) x आरपीएम के समानुपाती होती है।
यह संबंध बताता है कि समान शक्ति वाले दो स्पिंडल कटाई में कितना अलग अनुभव दे सकते हैं। एक स्पिंडल अपेक्षाकृत कम टॉर्क के साथ बहुत तेज़ गति से अपनी शक्ति प्रदान कर सकता है। दूसरा स्पिंडल एंड मिल के लिए उपयोग की जाने वाली गति पर अधिक टॉर्क बनाए रखने के लिए ट्यून किया जा सकता है। दोनों में से कोई भी स्वचालित रूप से बेहतर नहीं है। प्रत्येक स्पिंडल एक अलग कार्य के लिए अधिक उपयुक्त है।
ड्रिलिंग के दौरान, कटिंग एज एक छोटे गोलाकार क्षेत्र को हटाता है जबकि टूल मुख्यतः Z दिशा में चलता है। यदि टूल तेज हो, छेद सही ढंग से प्रोग्राम किया गया हो और बोर्ड स्टैक को सहारा दिया गया हो, तो रेडियल लोड सीमित रहता है। रनआउट, टूल बैलेंस, ड्रिल डिफ्लेक्शन और चिप इवैक्यूएशन सबसे बड़ी चिंताएं हैं। एक ड्रिलिंग स्पिंडल को भारी मिलिंग मोटर की तरह व्यवहार करने की आवश्यकता नहीं है, लेकिन इसे बहुत उच्च गति पर सुचारू रोटेशन बनाए रखना चाहिए।
राउटिंग के दौरान, एंड मिल अपनी साइड से कटिंग करती है। बोर्ड की आउटलाइन एक लंबी और निरंतर कटिंग बना सकती है, और स्लॉट कटर को दोनों तरफ से काम में लगाए रख सकता है। मुड़ा हुआ एल्युमीनियम सबस्ट्रेट या मोटी मल्टीलेयर स्टैक लोड को और बढ़ा सकती है। यदि पीसीबी राउटर स्पिंडल गति बनाए नहीं रख पाता है, तो कंपन, खुरदुरा किनारा, परत का उखड़ना या करंट में अचानक वृद्धि हो सकती है। अधिक टॉर्क से अच्छी फीड और गति की आवश्यकता समाप्त नहीं होती है, लेकिन यह प्रक्रिया को अधिक स्थिरता प्रदान करता है।
खरीदारों को टॉर्क कर्व या कम से कम रेटेड पावर और उपयोगी गति सीमा के बारे में पूछना चाहिए। यह भी पूछें कि रेटिंग निरंतर है या पीक। यह भी पूछें कि किसी विशेष FR-4 मोटाई के 1 मिमी स्लॉट में टूल को चलाने पर क्या होता है। उच्च हेडलाइन RPM वाला लेकिन संकीर्ण उपयोगी टॉर्क बैंड वाला स्पिंडल भारी राउटिंग के लिए उपयुक्त नहीं हो सकता है। इसके विपरीत, अधिक टॉर्क वाला मोटर वजन और लागत बढ़ा सकता है, जिससे हजारों छोटे छेद बनाने वाली लाइन को कोई लाभ नहीं होगा।
3. उपकरण: ड्रिल ज्यामिति और राउटर ज्यामिति के कारण स्पिंडल की आवश्यकताएँ भिन्न-भिन्न होती हैं।
टूलिंग वह जगह है जहां स्पिंडल की तुलना करना व्यावहारिक हो जाता है। स्पिंडल, कॉलेट, होल्डर, टूल, फीड और मटेरियल मिलकर एक कटिंग सिस्टम बनाते हैं। यदि एक भी घटक बदल दिया जाए, तो अनुशंसित ऑपरेटिंग विंडो भी बदल जाती है।
ड्रिलिंग उपकरण
पीसीबी ड्रिल आमतौर पर छोटे व्यास वाले कार्बाइड उपकरण होते हैं जिनकी नोक की ज्यामिति तांबे को साफ-सुथरा भेदने और लैमिनेट करने के लिए बनाई गई होती है। इन्हें राउटर के समान पार्श्व भार सहन करने के लिए डिज़ाइन नहीं किया गया है। बड़े कटर पर मामूली दिखने वाला रनआउट माइक्रो-ड्रिल के व्यास का एक बड़ा प्रतिशत बन सकता है। यही कारण है कि ड्रिलिंग स्पिंडल को सटीक टेपर, साफ कॉलेट, सटीक उपकरण लंबाई माप और एक स्थिर Z अक्ष की आवश्यकता होती है।
स्टैक की ऊंचाई से ड्रिल की लाइफ भी प्रभावित होती है। जितनी ज़्यादा परतें होंगी, उतना ही ज़्यादा मटेरियल बाहर निकालना पड़ेगा और टूल में उतनी ही ज़्यादा गर्मी पैदा होगी। पेक स्ट्रेटेजी, प्रेशर फुट, वैक्यूम पाथ और सपोर्ट बोर्ड स्पिंडल मोटर जितने ही महत्वपूर्ण हो सकते हैं। जो खरीदार सिर्फ RPM की तुलना करता है, वह उन विशेषताओं को नज़रअंदाज़ कर सकता है जो वास्तव में ड्रिल की सुरक्षा करती हैं।
रूटिंग उपकरण
राउटिंग टूल्स में स्ट्रेट कटर, कम्प्रेशन-स्टाइल कटर, स्लॉट मिल और स्मॉल एंड मिल शामिल हैं। इनका व्यास आमतौर पर माइक्रो-ड्रिल से बड़ा होता है, और इनके कटिंग एज पर पार्श्व बल लगता है। टूल स्टिक-आउट को फिक्स्चर और क्लीयरेंस के अनुसार जितना संभव हो उतना छोटा रखना चाहिए। एक लंबा, पतला कटर स्पिंडल के स्थिर होने पर भी विक्षेपित हो सकता है।
रूटिंग के लिए, चिप लोड और फीड के बीच का संबंध महत्वपूर्ण है:
फीड दर = फ्लूट्स की संख्या x चिप लोड x आरपीएम
उच्च आरपीएम पर फीड की गति धीमी होने पर टूल घिस सकता है और गर्मी उत्पन्न कर सकता है। यदि फीड की गति टूल के व्यास और बोर्ड की संरचना के लिए बहुत तेज़ है, तो कटाई के दौरान तांबा खिंच सकता है या किनारे को नुकसान पहुँच सकता है। इसलिए, एक अच्छा पीसीबी स्पिंडल मोटर राउटिंग परिणाम का केवल एक हिस्सा है। मशीन को सही टूल लाइब्रेरी, कॉलेट रनआउट, टूल लेंथ कंट्रोल और प्रोसेस रेसिपी की आवश्यकता होती है।
स्वचालित उपकरण प्रबंधन
स्वचालित टूल परिवर्तन, टूल की लंबाई का पता लगाना, टूल के व्यास का पता लगाना और टूटे हुए टूल का पता लगाना, रेटेड गति में मामूली वृद्धि से कहीं अधिक उपयोगी हो सकता है। चिकिन अपनी कई ड्रिलिंग और राउटिंग मशीनों में ये फ़ंक्शन प्रदान करता है। ये मैन्युअल सेटअप त्रुटियों को कम करने में मदद करते हैं और ड्रिल साइज़, राउटिंग कटर और फ़िनिशिंग टूल वाले मिश्रित प्रोग्राम को प्रबंधित करना आसान बनाते हैं।
हालांकि, खरीद प्रक्रिया के दौरान "स्वचालित" शब्द को स्पष्ट किया जाना चाहिए। यह पूछें कि कितनी जगहें उपलब्ध हैं, मशीन किसी उपकरण की पहचान कैसे करती है, क्या टूटे हुए उपकरण का पता लगाने की प्रक्रिया दृष्टिगत है या भार आधारित, अलार्म बजने के बाद सिस्टम कैसे प्रतिक्रिया करता है, और घिसे हुए उपकरणों को उत्पादन रिकॉर्ड से कैसे हटाया जाता है। ये विवरण निर्धारित करते हैं कि यह सुविधा दैनिक उत्पादन में समय बचाती है या केवल एक ब्रोशर में दिखाई देती है।
4. कार्य चक्र: कम समय के लिए उच्च गति वाले झटके बनाम निरंतर कटाई
स्पिंडल विनिर्देशन का वह भाग, जिसे अक्सर ऑनलाइन तुलनाओं में अनदेखा किया जाता है, उसकी कार्यक्षमता (ड्यूटी) का उल्लेख करना आवश्यक है। दो मशीनों को निरंतर उत्पादन के लिए उपयुक्त बताया जा सकता है, फिर भी उनका ऊष्मीय व्यवहार बहुत भिन्न हो सकता है।
पीसीबी ड्रिलिंग में अक्सर कई छोटे चक्र होते हैं: तेजी से स्थिति निर्धारण, ड्रिलिंग प्रक्रिया, स्पिंडल को नीचे ले जाना, स्पिंडल को पीछे खींचना, अगले निर्देशांक पर जाना और प्रक्रिया को दोहराना। औसत कटिंग लोड भले ही कम हो, लेकिन स्पिंडल को बार-बार त्वरण, ब्रेकिंग और टूल परिवर्तन का सामना करना पड़ता है। उच्च गति पर बेयरिंग सिस्टम स्थिर रहना चाहिए, और कूलिंग सर्किट को कटिंग लोड में तेजी से बदलाव होने पर भी ऊष्मा को बाहर निकालना चाहिए।
पीसीबी रूटिंग में अक्सर लंबे समय तक काम करना पड़ता है। बोर्ड की रूपरेखा बनाने में कई मिनट लग सकते हैं, और स्लॉट या पॉकेट के कारण टूल पर लगातार दबाव बना रहता है। मोटर, बेयरिंग, कॉलेट, मशीन फ्रेम, फिक्स्चर और धूल निकासी प्रणाली सभी पर निरंतर भार पड़ता है। तापमान वृद्धि से टूल और बोर्ड के बीच का संबंध बदल सकता है। कट जितना लंबा होगा, कूलेंट तापमान, कैबिनेट एयरफ्लो, बेयरिंग प्रीलोड और चिप निकासी को नियंत्रित करना उतना ही महत्वपूर्ण हो जाता है।
जब कोई आपूर्तिकर्ता कहता है कि स्पिंडल 24/7 उपयोग के लिए उपयुक्त है, तो पूछें कि "24/7" का क्या अर्थ है। क्या इसका मतलब है कि मशीन लगातार चालू रह सकती है? क्या इसका मतलब है कि टूल बदलने और लोडिंग में विराम के साथ एक शिफ्ट पैटर्न है? या क्या इसका मतलब है कि एक निर्दिष्ट टूल, फीड, गहराई और सामग्री पर सत्यापित निरंतर कटिंग परीक्षण? एक जिम्मेदार RFQ में परीक्षण की स्थिति और रखरखाव अंतराल के बारे में पूछा जाना चाहिए।
5. शीतलन और बियरिंग: दोहराव के पीछे छिपे शांत कारक
हाई-स्पीड ड्रिलिंग स्पिंडल आमतौर पर डिज़ाइन के आधार पर एयर बेयरिंग या प्रेसिजन एंगुलर-कॉन्टैक्ट बेयरिंग सिस्टम का उपयोग करते हैं। एयर-बेयरिंग सिस्टम बहुत कम घर्षण और उच्च गति पर बेहतर प्रदर्शन प्रदान करते हैं, लेकिन इसके लिए स्वच्छ, शुष्क, स्थिर हवा और सही दबाव की आवश्यकता होती है। हवा की आपूर्ति में संदूषण की समस्या स्पिंडल के लिए भी समस्या बन सकती है। यदि मशीन को नमीयुक्त या धूल भरे वातावरण में स्थापित किया जाता है, तो खरीद योजना में एयर प्रिपरेशन सिस्टम को शामिल करना आवश्यक है।
राउटिंग स्पिंडल में अक्सर वाटर कूलिंग या अन्य थर्मल मैनेजमेंट विधि का उपयोग किया जाता है क्योंकि मोटर पर लंबे समय तक कटिंग लोड पड़ सकता है। CHIKIN अपने CK-04R प्रोडक्ट पेज पर वाटर-कूल्ड 60,000 RPM स्पिंडल और अपने 1 Drill 1 Route with CCD पेज पर वाटर-कूल्ड स्पिंडल विकल्प सूचीबद्ध करता है। वाटर कूलिंग सही प्रक्रिया विधि का विकल्प नहीं है, लेकिन यह बार-बार राउटिंग कार्य के दौरान मोटर को स्थिर ऑपरेटिंग तापमान बनाए रखने में मदद करता है।
दोनों प्रकार के उपकरणों के लिए, शीतलन माध्यम, प्रवाह दर, चिलर क्षमता, अलार्म लॉजिक, फ़िल्टर प्रतिस्थापन और शीतलन दोष के प्रभाव के बारे में जानकारी लें। यह भी पूछें कि क्या स्पिंडल आपके संयंत्र के परिवेश तापमान के लिए उपयुक्त है। थर्मल ड्रिफ्ट के कारण ऑपरेटर को स्पष्ट अलार्म दिखाई देने से पहले ही छेद की स्थिति, रूपरेखा का आकार या बोर्ड के किनारे की गुणवत्ता में परिवर्तन हो सकता है।
6. मशीन की कठोरता और कंपन: स्पिंडल लचीले फ्रेम के कंपन की भरपाई नहीं कर सकता।
स्पिंडल को संपूर्ण कटिंग समाधान मान लेना आकर्षक लग सकता है। वास्तविकता में, स्पिंडल की स्थिरता उसकी मशीन पर निर्भर करती है। एक लचीला गैन्ट्री, ढीला फिक्स्चर, असमान बलि बोर्ड या दूषित कॉलेट एक प्रीमियम मोटर के लाभ को समाप्त कर सकते हैं।
ड्रिलिंग प्रक्रिया अक्षीय संरेखण और कंपन के प्रति संवेदनशील होती है। एक छोटा सा कंपन छेद को बड़ा कर सकता है या प्रवेश सतह को नुकसान पहुंचा सकता है। रूटिंग प्रक्रिया रेडियल कठोरता के प्रति संवेदनशील होती है। थोड़ा सा विक्षेपण रूपरेखा के आयाम को बदल सकता है, एक टेढ़ा किनारा बना सकता है, या कटर को निर्धारित पथ से बाहर खींच सकता है।
CHIKIN कई PCB मशीनों पर ग्रेनाइट बेस, उच्च-सटीकता वाले लीनियर गाइड और बॉलस्क्रू का वर्णन करता है। ये विशेषताएं उपयोगी हैं क्योंकि द्रव्यमान और अवमंदन संरचनात्मक कंपन से कट को अलग करने में मदद करते हैं। फिर भी, नमूना परीक्षण में इनकी पुष्टि की जानी चाहिए। परीक्षण में फ्रेम सामग्री के बारे में सामान्य दावे पर निर्भर रहने के बजाय, खरीदार के अपने बोर्ड स्टैक पर वास्तविक छेद की स्थिति, रूपरेखा आयाम, किनारे की फिनिश और दोहराव की जांच की जानी चाहिए।
7. सामान्य पीसीबी सामग्रियों के लिए कौन सा स्पिंडल उपयुक्त है?
FR-4 और मल्टीलेयर बोर्ड: प्लेटेड और नॉन-प्लेटेड छेदों के लिए आमतौर पर हाई-स्पीड ड्रिलिंग स्पिंडल का उपयोग किया जाता है, जबकि रूटिंग स्पिंडल आउटलाइन, स्लॉट और लोकल कटआउट का काम संभालता है। ग्लास रीइन्फोर्समेंट से टूल का घिसाव बढ़ जाता है और एज की गुणवत्ता प्रभावित हो सकती है। टूल लाइफ डेटा ग्राहक की वास्तविक लेयर संख्या और कॉपर की स्थिति के आधार पर एकत्र किया जाना चाहिए।
एचडीआई और फाइन-पिच बोर्ड: छोटे छेद और सटीक संरेखण के कारण स्पिंडल रनआउट, जेड नियंत्रण, टूल निरीक्षण और फिड्यूशियल संरेखण पर विशेष जोर दिया जाता है। एक समर्पित ड्रिलिंग स्पिंडल आमतौर पर अधिक स्वाभाविक प्रारंभिक बिंदु होता है। सीसीडी से लैस हाइब्रिड मशीन तब उपयोगी हो सकती है जब ड्रिलिंग और राउटिंग एक ही सेटअप में करनी हो, बशर्ते संरेखण कार्यप्रवाह मान्य हो।
रिजिड-फ्लेक्स बोर्ड: लचीले हिस्से को सावधानीपूर्वक सपोर्ट की आवश्यकता होती है। ड्रिलिंग और राउटिंग पैरामीटर में कठोर और लचीले क्षेत्रों के बीच के बदलाव को ध्यान में रखना चाहिए। प्रेशर फुट डिज़ाइन, वैक्यूम, फिक्स्चर सपोर्ट और टूल एंट्री अक्सर RPM संख्या से अधिक महत्वपूर्ण होते हैं।
एल्युमिनियम सब्सट्रेट: एल्युमिनियम थर्मल और कटिंग लोड को बदलता है। नियंत्रित टॉर्क और कूलिंग वाला राउटिंग स्पिंडल मैकेनिकल कंटूर के लिए अधिक उपयुक्त हो सकता है। बड़े या जटिल मेटल-बेस प्रोफाइल के लिए, CHIKIN फाइबर लेजर कटिंग डायरेक्शन भी प्रस्तुत करता है। खरीदारों को केवल नाममात्र गति के आधार पर चयन करने के बजाय, एज क्वालिटी, हीट-अफेक्टेड ज़ोन, सेकेंडरी फिनिशिंग और कुल लागत के आधार पर मैकेनिकल राउटिंग और लेजर प्रोसेसिंग की तुलना करनी चाहिए।
कॉपर और मिश्रित सामग्री वाले पैनल: टूल और फीड के सही तालमेल न होने पर कॉपर फैल सकता है या गर्मी उत्पन्न कर सकता है। सही टूल कोटिंग, चिप निकासी, सपोर्ट और कटिंग विंडो को सैंपल पर प्रदर्शित किया जाना चाहिए। कैटलॉग में छपी अधिकतम गति की तुलना में चुनी गई गति पर स्थिर मोटर अधिक महत्वपूर्ण है।
8. उत्पादन प्रबंधकों के लिए एक व्यावहारिक चयन तालिका
| आपकी उत्पादन स्थिति | मूल्यांकन के लिए पहली स्पिंडल दिशा | आरएफक्यू में शामिल किए जाने वाले प्रश्न |
|---|---|---|
| 0.5 मिमी से कम व्यास वाले कई छेद, पैनलों की उच्च संख्या | समर्पित उच्च गति ड्रिलिंग स्पिंडल | रनआउट, ड्रिल के आकार के अनुसार आरपीएम विंडो, वायु गुणवत्ता, जेड रिपीटबिलिटी, टूटी हुई ड्रिल का पता लगाना |
| एक ही सेटअप में ड्रिलिंग और बोर्ड की रूपरेखा तैयार करना | 1 ड्रिल 1 रूट हाइब्रिड विद सीसीडी | फिड्यूशियल विधि, परिवर्तन समय, उपकरण सीमा, संरेखण परिणाम, रूटिंग टॉर्क |
| लंबे कंटूर, स्लॉट या पैनल हटाना | स्थिर टॉर्क के साथ रूटिंग स्पिंडल | निरंतर बिजली, टॉर्क वक्र, शीतलन, किनारों की गुणवत्ता, धूल निष्कर्षण |
| हाई-मिक्स, लो-टू-मिड वॉल्यूम | लचीला हाइब्रिड या दो-स्पिंडल प्लेटफॉर्म | टूल मैगज़ीन, रेसिपी प्रबंधन, सेटअप समय, ऑपरेटर प्रशिक्षण |
| उच्च मात्रा वाले समान पैनल | मल्टी-स्पिंडल ड्रिलिंग या रूटिंग लाइन | समानांतर प्रसंस्करण, लोडिंग संतुलन, रखरखाव अंतराल, अतिरिक्त स्पिंडल योजना |
| एल्यूमीनियम या तांबे का सब्सट्रेट | उच्च-टॉर्क रूटिंग या लेजर तुलना | ऊष्मा नियंत्रण, बर्र, खतरनाक गैस क्षेत्र, सहायक गैस, द्वितीयक परिष्करण और नमूना स्वीकृति |
9. दो स्पिंडल वाली ड्रिलिंग और राउटिंग मशीन एक मजबूत मध्यमार्ग क्यों हो सकती है?
किसी कारखाने को हमेशा एक सामान्य उपयोग वाली स्पिंडल और दो पूरी तरह से अलग मशीनों में से किसी एक को चुनने की आवश्यकता नहीं होती है। दो स्पिंडल वाला प्लेटफॉर्म ड्रिलिंग के लिए हाई-स्पीड हेड और राउटिंग के लिए अधिक टॉर्क की आवश्यकता वाले हेड का उपयोग कर सकता है। यह व्यवस्था बार-बार टूल बदलने की आवश्यकता को समाप्त करती है और पैनल को अनक्लैंप करने की संख्या को कम कर सकती है।
CHIKIN अपनी 1 ड्रिल 1 रूट विद CCD मशीन को एक हाइब्रिड समाधान के रूप में वर्णित करता है, जिसमें एक समर्पित ड्रिलिंग स्पिंडल, एक समर्पित रूटिंग स्पिंडल, स्वचालित टूल परिवर्तन, टूल की लंबाई और व्यास का पता लगाना, टूटे हुए टूल का पता लगाना और वास्तविक समय में फ़िड्यूशियल पहचान जैसी सुविधाएँ शामिल हैं। पेज पर 0.15 से 6.35 मिमी की विशिष्ट ड्रिलिंग व्यास सीमा और 0.5 से 3.175 मिमी की रूटिंग सीमा दी गई है। इसमें यह भी कहा गया है कि यह प्लेटफॉर्म मल्टीलेयर, रिजिड-फ्लेक्स, एल्यूमीनियम और HDI बोर्डों पर NPI से मध्यम मात्रा के काम के लिए उपयुक्त है। ये उत्पाद पेज पर किए गए दावे हैं, जिनकी खरीदार के नमूने से तुलना करके जांच की जानी चाहिए।
इसका नुकसान यह है कि एक हाइब्रिड मशीन बहुत बड़े छेद वाले प्रोजेक्ट के लिए समर्पित चार-स्पिंडल ड्रिलिंग लाइन की पूर्ण उत्पादन क्षमता से मेल नहीं खा सकती है। इसके अलावा, इसमें एक सावधानीपूर्वक नियोजित फिक्सचर की आवश्यकता हो सकती है क्योंकि दोनों ऑपरेशन एक ही कार्यक्षेत्र में काम करते हैं। सही सवाल यह है कि क्या हैंडलिंग और सेटअप समय में कमी, समर्पित लाइन की अधिकतम ड्रिलिंग क्षमता की तुलना में कारखाने के लिए अधिक फायदेमंद है।
10. आरपीएम से गुमराह हुए बिना कोटेशन की तुलना कैसे करें
जब तीन आपूर्तिकर्ता अलग-अलग स्पिंडल पैकेज के लिए कोटेशन दें, तो उनके प्रस्तावों को एक ही तुलना पत्रक में रखें। प्रक्रिया से शुरुआत करें, मोटर से नहीं। बोर्ड की सामग्री, मोटाई, स्टैक की ऊंचाई, सबसे छोटा छेद, सबसे बड़ा राउटर, आउटलाइन की लंबाई, प्रति घंटे पैनलों की संख्या और आवश्यक किनारे की गुणवत्ता लिख लें। फिर प्रत्येक आपूर्तिकर्ता से समान डेटा का उपयोग करके एक परीक्षण के लिए कोटेशन देने को कहें।
- उपयोग योग्य गति सीमा की जाँच करें। आपके द्वारा वास्तव में उपयोग किए जाने वाले टूल व्यास पर गति सीमा को रिकॉर्ड करें। अनुशंसित ऑपरेटिंग विंडो के बिना अधिकतम आरपीएम अधूरा है।
- कार्यशील गति पर पावर और टॉर्क की जांच करें। यह पता करें कि रेटिंग निरंतर, पीक या इन्वर्टर-सीमित है या नहीं। रूटिंग प्रदर्शन का मूल्यांकन लोड के तहत किया जाना चाहिए।
- कॉलेट पर रनआउट की जांच करें। यह पूछें कि इसे कैसे मापा जाता है, टेपर से कितनी दूरी पर और किस उपकरण या गेज से मापा जाता है।
- कूलिंग और यूटिलिटीज की जांच करें। कुल लागत में चिलर, एयर ड्रायर, फिल्टर, एक्सट्रैक्शन, इलेक्ट्रिकल लोड और अलार्म इंटरलॉक शामिल करें।
- टूलिंग सपोर्ट की जांच करें। संगत कॉलेट, टूल की लंबाई, मैगज़ीन की स्थिति, आपूर्तिकर्ता की सिफारिशें और स्थानीय उपलब्धता की पुष्टि करें।
- ड्यूटी और सर्विस की जांच करें। रखरखाव अंतराल, बेयरिंग बदलने की प्रक्रिया, स्पेयर स्पिंडल की उपलब्धता का समय और रिमोट डायग्नोस्टिक सपोर्ट के बारे में जानकारी लें।
- स्वीकृति परीक्षण की जाँच करें। ऑर्डर जारी करने से पहले छेद की स्थिति, छेद का आकार, आउटलाइन टॉलरेंस, एज फिनिश, साइकिल टाइम और रिपीटबिलिटी को परिभाषित करें।
यह प्रक्रिया एक आम गलती को भी रोकती है: कागज़ पर तेज़ दिखने वाले स्पिंडल को चुन लेना, और फिर यह पता चलना कि स्वीकार्य किनारा बनाने के लिए मशीन को कम गति, एक विशेष फिटिंग या धीमी फीड की आवश्यकता है। सबसे अच्छा कोटेशन वह होता है जो यह स्पष्ट करता है कि स्पिंडल आवश्यक लागत पर अच्छे पैनल कैसे बनाएगा।
11. रखरखाव संबंधी अंतर जो अपटाइम को प्रभावित करते हैं
ड्रिलिंग स्पिंडल की देखरेख सफाई से शुरू होती है। कॉलेट, टेपर, ड्रिल होल्डर, प्रेशर फीट और वर्क सरफेस को रेज़िन की धूल और चिप्स से मुक्त रखना चाहिए। टूल और टेपर के बीच एक छोटा सा कण भी रनआउट पैदा कर सकता है। एयर-बेयरिंग सिस्टम को साफ, सूखी हवा की आवश्यकता होती है। मशीन को स्पिंडल के घंटे और टूल बदलने का रिकॉर्ड रखना चाहिए ताकि बेयरिंग या टूल होल्डर की समस्या का पता गुणवत्ता संबंधी समस्या बनने से पहले ही लगाया जा सके।
रूटिंग स्पिंडल के रखरखाव से चिप लोड और निरंतर कटिंग का भार बढ़ जाता है। चिप्स को कॉलेट और कूलिंग पैसेज के आसपास जमा होने से रोकना आवश्यक है। ऑपरेटर को स्पिंडल करंट, ध्वनि, एज फिनिश या कंपन में किसी भी बदलाव पर ध्यान देना चाहिए। तकनीकी रूप से अभी भी घूम रहा कटर इतना कुंद हो सकता है कि वह तांबे को नुकसान पहुंचा सकता है या बोर्ड को परतदार बना सकता है।
दोनों स्पिंडलों के लिए, निवारक रखरखाव में कॉलेट निरीक्षण, टूल होल्डर की सफाई, शीतलन जांच, केबल और होज़ निरीक्षण, अक्ष स्नेहन, अंशांकन और दोहराव जांच शामिल होनी चाहिए। सटीक अंतराल मशीन और उत्पादन स्थितियों पर निर्भर करता है। आपूर्तिकर्ता से रखरखाव अनुसूची मांगें जिसमें उपभोग्य सामग्रियों और इसे पूरा करने के लिए आवश्यक कौशल का उल्लेख हो।
12. खरीदार की आरएफक्यू चेकलिस्ट
कोटेशन मांगने से पहले, निम्नलिखित जानकारी तैयार कर लें। प्रक्रिया का सटीक विवरण होने पर आपूर्तिकर्ता बेहतर सुझाव दे सकता है।
- बोर्ड की सामग्री: FR-4, HDI, रिजिड-फ्लेक्स, एल्युमीनियम, तांबा, FPC, या इनका मिश्रित मिश्रण।
- बोर्ड और पैनल के आयाम, मोटाई की सीमा, स्टैक की ऊंचाई और अधिकतम ताना-बाना।
- सबसे छोटा और सबसे बड़ा छेद, छेदों की संख्या, प्लेटेड या नॉन-प्लेटेड स्थिति और महत्वपूर्ण पंजीकरण बिंदु।
- आउटलाइन की लंबाई, स्लॉट की चौड़ाई, पॉकेट की गहराई, कोने की त्रिज्या और आवश्यक एज फिनिश।
- प्रति घंटे लक्षित पैनल, शिफ्ट पैटर्न, बदलाव की आवृत्ति और अपेक्षित उत्पादन वृद्धि।
- टूल का व्यास, फ्लूट की संख्या, टूल की लंबाई, पसंदीदा आपूर्तिकर्ता और स्वीकार्य टूल लागत।
- आवश्यक सीसीडी या फिड्यूशियल अलाइनमेंट, फ्लिप-साइड प्रोसेसिंग, मल्टी-अप पैनल और फिक्स्चर फॉर्मेट।
- उपलब्ध बिजली, संपीड़ित वायु की गुणवत्ता, शीतलन जल या चिलर, निष्कर्षण, फर्श का क्षेत्रफल और नेटवर्क कनेक्शन।
- सॉफ्टवेयर फाइलें: गेर्बर, एक्सेलॉन, ओडीबी++, सीएडी, या मौजूदा लाइन द्वारा उपयोग किया जाने वाला प्रारूप।
- शुद्धता, धार की गुणवत्ता, चक्र समय, शोर, धूल, प्रशिक्षण, वारंटी और अतिरिक्त पुर्जों के लिए स्वीकृति मानदंड।
जब भी संभव हो, एक आदर्श प्रदर्शन पैनल के बजाय एक प्रतिनिधि बोर्ड भेजें। सही स्पिंडल वह होता है जो काम के कठिन हिस्से को संभालता है: ड्रिल को तोड़ने वाला छोटा छेद, मोटर को गर्म करने वाला लंबा किनारा, खरोंच छोड़ने वाला एल्यूमीनियम किनारा, या दबाव में हिलने वाला लचीला भाग।
निष्कर्ष: काटने के व्यवहार को चुनें, न कि शीर्षक में उल्लिखित आरपीएम को।
ड्रिलिंग स्पिंडल और राउटिंग स्पिंडल के बीच मुख्य अंतर उनके कटिंग व्यवहार में होता है। ड्रिलिंग में उच्च घूर्णी गति, बहुत कम रनआउट, सटीक अक्षीय नियंत्रण, स्वच्छ वायु या शीतलन और विश्वसनीय टूल मॉनिटरिंग आवश्यक हैं। राउटिंग में स्थिर टॉर्क, संरचनात्मक मजबूती, थर्मल नियंत्रण, सही चिप लोड और पार्श्व बल का सामना कर सकने वाला टूल होल्डर आवश्यक हैं। दोनों के लिए एक मजबूत मशीन, एक साफ फिक्स्चर, एक मापित टूल लाइब्रेरी और वास्तविक बोर्डों पर आधारित स्वीकृति परीक्षण की आवश्यकता होती है।
यदि आपकी फैक्ट्री मुख्य रूप से सूक्ष्म छेद बनाती है, तो एक समर्पित हाई-स्पीड पीसीबी ड्रिलिंग स्पिंडल से शुरुआत करें। यदि यह लंबी आउटलाइन, स्लॉट या डिपैनलिंग कट बनाती है, तो टॉर्क-ओरिएंटेड पीसीबी राउटर स्पिंडल से शुरुआत करें। यदि एक ही पैनल को दोनों कार्यों की आवश्यकता है और बदलाव महंगे हैं, तो सीसीडी अलाइनमेंट के साथ दो-स्पिंडल ड्रिलिंग और राउटिंग प्लेटफॉर्म का मूल्यांकन करें। अधिक मात्रा में उत्पादन करने वाली लाइनों के लिए, लोडिंग, निरीक्षण, रखरखाव और डाउनस्ट्रीम क्षमता के संतुलन के मुकाबले कई स्पिंडलों की लागत की तुलना करें।
CHIKIN CNC पीसीबी उत्पादन के लिए ड्रिलिंग, राउटिंग, हाइब्रिड सीसीडी, एओआई, लेजर और वी-कट समाधान प्रकाशित करता है। उत्पाद पृष्ठों को प्रारंभिक बिंदु के रूप में उपयोग करें, फिर नमूना प्रसंस्करण समीक्षा के माध्यम से सटीक स्पिंडल, टूल रेंज, स्पीड विंडो, कूलिंग, ड्यूटी साइकिल और स्वीकृति मानदंडों की पुष्टि करें।
पीसीबी स्पिंडल चयन समीक्षा का अनुरोध करें
अक्सर पूछे जाने वाले प्रश्नों
क्या पीसीबी ड्रिलिंग के लिए उच्च आरपीएम वाला स्पिंडल हमेशा बेहतर होता है?
नहीं। उच्च आरपीएम छोटे ड्रिल के लिए उपयुक्त हो सकता है, लेकिन सही गति ड्रिल के व्यास, सामग्री, फीड, स्टैक की ऊंचाई, रनआउट और चिप निकासी पर निर्भर करती है। अधिकतम आरपीएम संख्या की तुलना में एक मान्य गति सीमा अधिक उपयोगी होती है।
क्या एक ही स्पिंडल ड्रिलिंग और राउटिंग दोनों कार्य कर सकता है?
यह संभव है, लेकिन इस समझौते का परीक्षण किया जाना चाहिए। एक समर्पित ड्रिलिंग हेड और एक समर्पित राउटिंग हेड, टूल बदलने की आवश्यकता को कम कर सकते हैं और दोनों ऑपरेशन बार-बार होने पर प्रक्रिया अवधि को बनाए रख सकते हैं।
मुझे पीसीबी स्पिंडल मोटर के बारे में क्या पूछना चाहिए?
निरंतर शक्ति, टॉर्क या टॉर्क वक्र, प्रयोग करने योग्य गति सीमा, रनआउट माप, शीतलन, बेयरिंग का प्रकार, कॉलेट सिस्टम, टूल-चेंज विधि, ड्यूटी-साइकिल परीक्षण, सेवा अंतराल और स्पेयर-पार्ट लीड टाइम के बारे में जानकारी मांगें।
उच्च आरपीएम पर भी राउटर स्पिंडल से पीसीबी का किनारा खुरदुरा क्यों बन सकता है?
कम टॉर्क, गलत चिप लोड, टूल का विक्षेपण, घिसे हुए कटर, खराब फिटिंग, कंपन या अपर्याप्त निष्कर्षण के कारण खुरदरे किनारे बन सकते हैं। केवल आरपीएम से इन समस्याओं को ठीक नहीं किया जा सकता।